ติดต่อ Zeyu lntelligent Industrial Company

คู่มือเครื่องใส่พิน: 7 จุดตรวจสอบใน RFQ
คู่มือเครื่องใส่พินครอบคลุมความเสี่ยงของช่วงกระบวนการ แรงที่ต้องตรวจสอบ ตัวเลือกชุดป้อน การตรวจสอบย้อนกลับ และข้อมูล RFQ ก่อนกำหนดขอบเขตระบบอัตโนมัติตามสั่งทำ

คู่มือระบบอัตโนมัติสำหรับการประกอบคอนเน็กเตอร์
เครื่องใส่พินจะป้อน จัดตำแหน่ง และอัดพิน หน้าสัมผัสแบบยืดหยุ่น หรือขั้วต่อชนิดอื่นเข้าไปในชิ้นงานโดยอัตโนมัติ พร้อมตรวจสอบหลังจากใส่เข้าที่แล้ว คู่มือนี้อธิบายช่วงกระบวนการและประเด็นที่ควรพิจารณาในการจัดซื้อเครื่องจักรประเภทนี้ โดยไม่ใช้แทนการกำหนดขอบเขตหรือหารือใบเสนอราคาสำหรับเครื่องจักรสั่งทำ
เครื่องใส่พินคืออะไร?
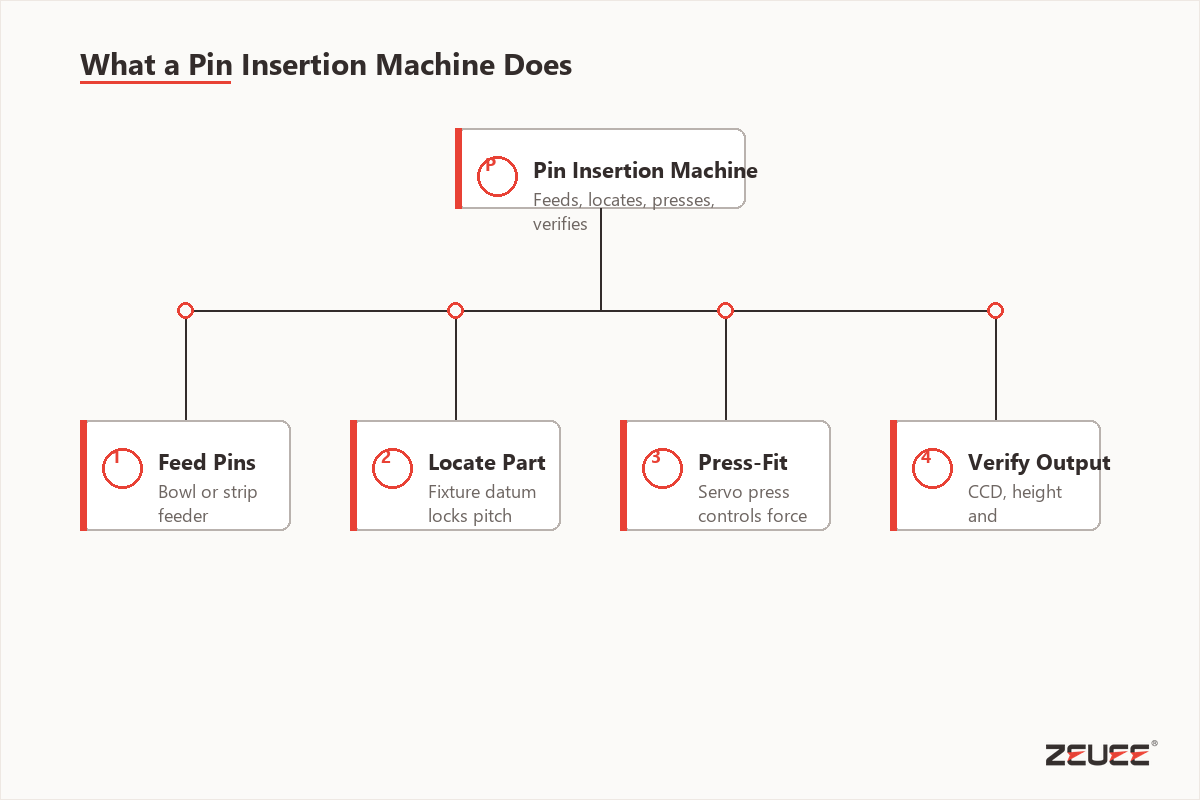
เครื่องใส่พินคือสถานีงานประกอบที่อัดพินลงใน PCB ตัวเรือนคอนเน็กเตอร์ โครงลีดเฟรม โครงคอยล์ หรือชิ้นส่วนลักษณะใกล้เคียง โดยใช้การจัดแนวที่แม่นยำและการควบคุมแรง คำถามสำหรับทีมจัดซื้อไม่ใช่เพียงว่าเครื่องสามารถอัดพินเข้าไปได้หรือไม่ แต่คือเครื่องรักษาช่วงกระบวนการอัดยึดให้เหมาะสมกับชิ้นงานจริง ค่าความคลาดเคลื่อนจริง และการเปลี่ยนแปลงในการผลิตจริงได้หรือไม่
จุดตรวจสอบสำหรับผู้ซื้อ: ความเสี่ยงที่ซ่อนอยู่คือปัญหาฟิกซ์เจอร์หรือชุดป้อนที่ดูเหมือนเป็นปัญหาของเครื่องจักร เพราะชิ้นงานตัวอย่างชุดแรกมีสภาพดีเกินไป สำหรับงานประกอบยานยนต์หรือการทบทวนฟิกซ์เจอร์การผลิต วิศวกร ZEUEE สามารถเปรียบเทียบล็อตตัวอย่าง การตรวจสอบจุดอ้างอิง 10 mm และรอบการตรวจสอบ 30 sec กับขั้นตอนการทบทวนที่แม่นยำและได้รับการรับรอง ISO 9001
สำหรับงานคอนเน็กเตอร์แบบอัดยึด บริบททางเทคนิคพื้นฐานคือแนวปฏิบัติในการเชื่อมต่อแบบกดเสียบโดยไม่บัดกรี IEC 60352-5:2020 อธิบายการเชื่อมต่อแบบกดเสียบว่าเป็นการเข้าหัวสายโดยสอดส่วนกดเสียบที่เหมาะสมเข้าไปในรูบนแผงวงจร และระบุวิธีทดสอบพร้อมแนวทางปฏิบัติเพื่อให้การเชื่อมต่อทางไฟฟ้ามีความเสถียร
ขอบเขตของระบบอัตโนมัติกว้างกว่านั้นมาก โดย NIST ระบุว่าการพัฒนาด้านหุ่นยนต์มุ่งเน้นสมรรถนะ ความปลอดภัย ความคล่องตัว ความสามารถในการทำงานอัตโนมัติ และความง่ายในการนำไปใช้กับระบบการผลิต ในบริบทของการใส่พิน หมายความว่าต้องประเมินชุดป้อน ฟิกซ์เจอร์ หัวใส่พิน ชุดเซนเซอร์ และแนวทางการตรวจสอบย้อนกลับทั้งหมด ก่อนเพิ่มเครื่องจักรใหม่เข้าไปในสายการผลิต
วงจรการใส่พิน 4 ขั้นตอน
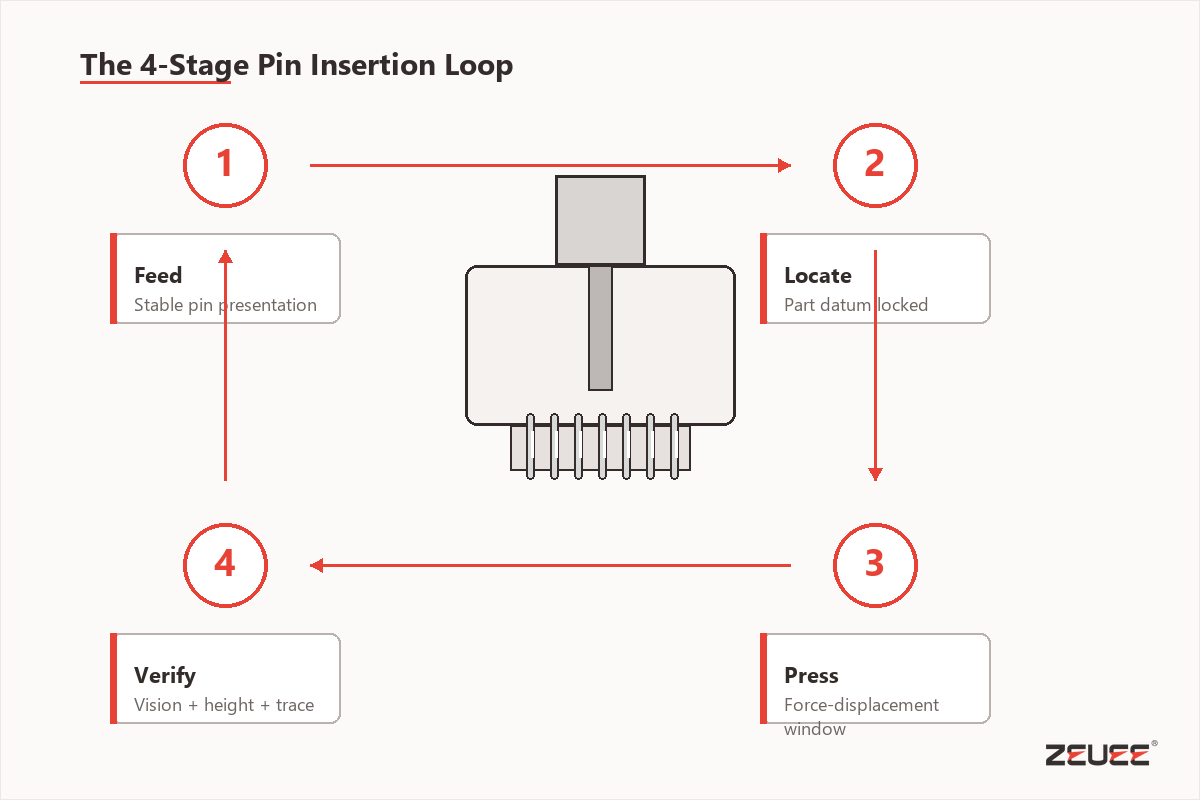
วงจรการใส่พิน 4 ขั้นตอน: วิธีเลือกซื้อเครื่องจักร ป้อนพิน รองรับชิ้นงานให้มั่นคง อัดพินภายในช่วงแรงที่กำหนด และตรวจสอบ ทุกองค์ประกอบในกระบวนการนี้ส่งผลต่อขั้นตอนอื่น และหากขั้นตอนใดสะดุด ข้อบกพร่องมักปรากฏในขั้นตอนถัดไป
จุดตรวจสอบชุดป้อน: ปัญหาที่พบบ่อยคือการมองว่าการป้อน การรองรับ การอัด และการตรวจสอบเป็นสถานีงานแยกจากกัน ทั้งที่สาเหตุหลักอยู่ที่โครงสร้าง ในกรณีใช้งานเพื่อการประกอบในสายการผลิต วิศวกร ZEUEE จะทบทวนความเสี่ยงของชุดป้อน ความแม่นยำของฟิกซ์เจอร์ เอกสาร ISO 9001 และรอบทดลอง 30 sec ก่อนประเมินความเร็วของสายการผลิต
1. ป้อนคัดแยกหรือจัดวางพินจากม้วน รางสั่นแบบชาม ท่อ ถาด หรือชุดป้อนสั่งทำ โดยไม่ให้เกิดครีบสะสม การวางแนวปะปน หรือการถ่ายโอนที่เสี่ยงต่อการติดขัด
2. ทำให้มั่นคงรองรับ PCB ตัวเรือนพลาสติก หรือแคริเออร์ เพื่อไม่ให้ตำแหน่งรูและจุดอ้างอิงของชิ้นงานเคลื่อนระหว่างการทำงานของเครื่อง
3. อัดใช้หัวใส่พิน เครื่องมือ หรือแอคชูเอเตอร์ เพื่อควบคุมระยะชัก ความเร็ว และแรงที่ต้องใช้ในการใส่พิน
4. ตรวจสอบตรวจสอบความสูงของพิน การมีอยู่ของพิน ขั้ว ทิศทางของกราฟแรง-ระยะทาง และข้อมูลการตรวจสอบย้อนกลับ ก่อนส่งชิ้นงานไปขั้นตอนถัดไป
ตัวอย่างเช่น ชุดป้อนที่ทำงานไม่ดีอาจทำให้เกิดช่องว่าง จนหัวใส่พินความเร็วสูงต้องรอ ฟิกซ์เจอร์ที่ไม่แข็งแรงอาจทำให้เกิดการสั่นสะเทือน จนหัวใส่พินที่ทำงานได้ดีแสดงผลกราฟแรงไม่เสถียร การข้ามการตรวจสอบที่สถานีงานอัดอาจทำให้พินงอไปถึงสถานีทดสอบถัดไปที่มีค่าใช้จ่ายสูงกว่า เช่น การทดสอบการทำงาน ซึ่งทำให้การแก้ไขงานมีค่าใช้จ่ายสูงขึ้นมาก
การใส่พินแบบแมนนวล กึ่งอัตโนมัติ และอัตโนมัติเต็มรูปแบบ
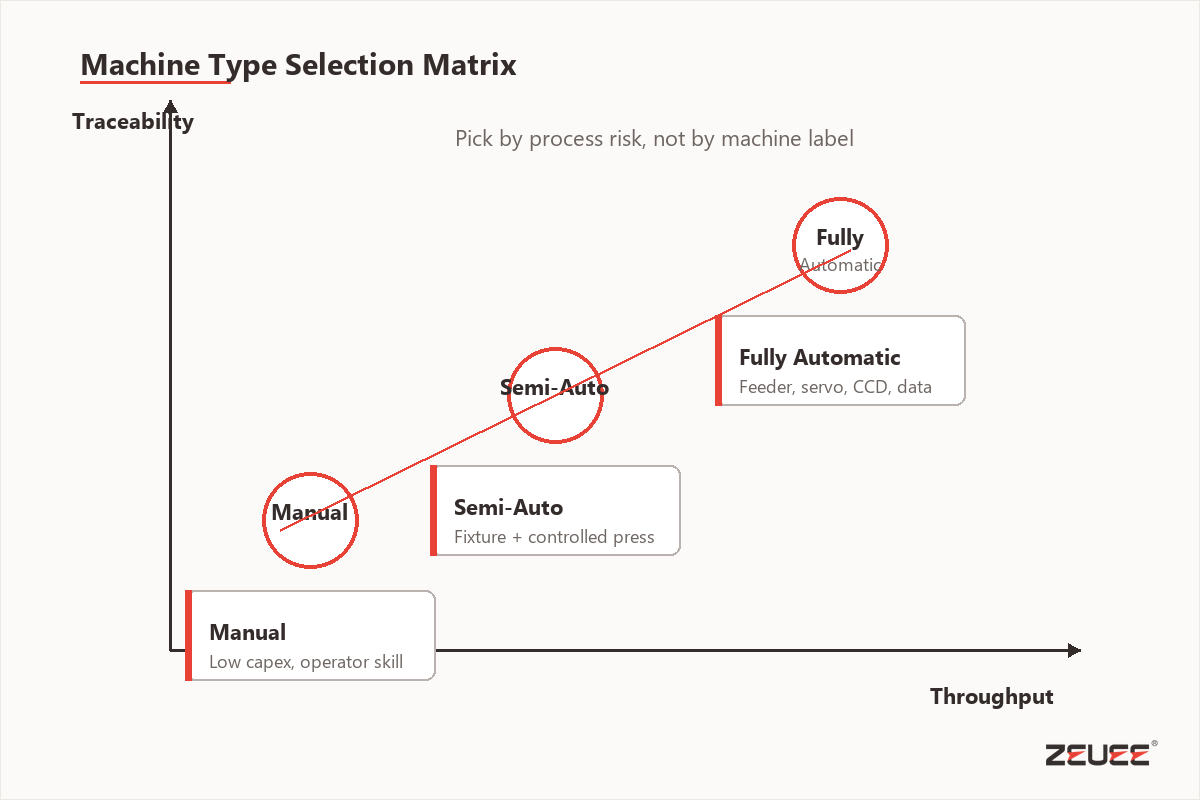
เครื่องอัดแบบแมนนวล สถานีงานกึ่งอัตโนมัติ หรือระบบอัตโนมัติเต็มรูปแบบ อาจเป็นทางเลือกที่เหมาะสมกับงาน สิ่งสำคัญคือการจัดลำดับข้อกำหนดการผลิตตามปริมาณ รุ่นผลิตภัณฑ์ ความเสถียรของกระบวนการ การตรวจสอบออนไลน์ หรือการตรวจสอบย้อนกลับ
จุดตรวจสอบระบบอัตโนมัติ: ประเด็นที่ต้องชั่งน้ำหนักไม่ใช่การเลือกระหว่างแมนนวลกับอัตโนมัติ แต่เป็นความเสี่ยงที่ผลผลิตไม่สม่ำเสมอจากการเลือกระดับระบบอัตโนมัติไม่เหมาะสม สำหรับงานประกอบยานยนต์ อิเล็กทรอนิกส์ หรือ OEM วิศวกร ZEUEE จะเปรียบเทียบความแม่นยำของฟิกซ์เจอร์ บันทึกการทบทวน ISO 9001 และการทดสอบเปลี่ยนรุ่นการผลิต 1 hour ก่อนแนะนำประเภทเครื่องจักร
| วิธีการ | เหมาะกับงานแบบใด | บทบาทผู้ปฏิบัติงาน | ระดับการตรวจสอบ | ความเสี่ยงหลัก |
|---|---|---|---|---|
| เครื่องมือใส่พินแบบแมนนวลหรือเครื่องอัดตั้งโต๊ะ | งานต้นแบบ งานซ่อม งานปริมาณน้อย รูปทรงพินไม่ซับซ้อน | สูง ผู้ปฏิบัติงานตรวจรับรู้แนวจัดตำแหน่งและควบคุมการใส่พินแต่ละชิ้น | โดยทั่วไปตรวจสอบด้วยสายตาหรือเกจหลังใส่พิน | ความแปรปรวนระหว่างผู้ปฏิบัติงานและความเหนื่อยล้าจากการทำงานซ้ำ |
| ระบบใส่พินกึ่งอัตโนมัติ | ปริมาณการผลิตปานกลาง เปลี่ยนรุ่นการผลิตบ่อย ใช้ระบบอัตโนมัติกับชุดป้อนบางส่วน | ใส่ชิ้นงาน เริ่มการทำงานของเครื่อง และอาจตอบสนองต่อสัญญาณเตือน | สามารถเพิ่มการตรวจสอบการมีอยู่ ความสูง และแรงได้ในระดับจำกัด | ข้อจำกัดของฟิกซ์เจอร์หรือชุดป้อนอาจถูกบดบังด้วยรอบการทำงานที่ยอมรับได้ |
| เครื่องใส่พินอัตโนมัติเต็มรูปแบบ | การผลิตปริมาณสูงที่มีเสถียรภาพ การประกอบ PCB ในสายการผลิต สายการประกอบคอนเน็กเตอร์ | ตรวจสอบสถานะเครื่องจักรและเติมวัตถุดิบ | ใช้งานการตรวจสอบแรง-ระยะทาง การตรวจสอบ CCD บาร์โค้ด และการตรวจสอบย้อนกลับได้จริง | หากไม่ตรวจสอบช่วงกระบวนการให้เหมาะสม วัตถุดิบหรือชิ้นงานที่ไม่ผ่านเกณฑ์อาจเพิ่มจำนวนขึ้นอย่างรวดเร็ว |
Bead Electronics ชี้ประเด็นได้ดีว่า ในบริบทของงานคอนเน็กเตอร์แบบอัดยึด การประกอบด้วยมือไม่ได้เป็นสิ่งที่ขัดขวางระบบอัตโนมัติ ชิ้นส่วนขนาดเล็ก ปริมาณน้อย หรือความแปรปรวนที่ต้องอาศัยการพิจารณาของผู้ปฏิบัติงาน อาจยังเหมาะกับการประกอบด้วยมือหรือใช้อุปกรณ์ช่วยอย่างง่าย มากกว่าการใช้เครื่องจักรเต็มรูปแบบ เริ่มจากประเมินความเสี่ยงในการประกอบ แล้วจึงพิจารณาอุปกรณ์
ช่วงกระบวนการอัดยึด
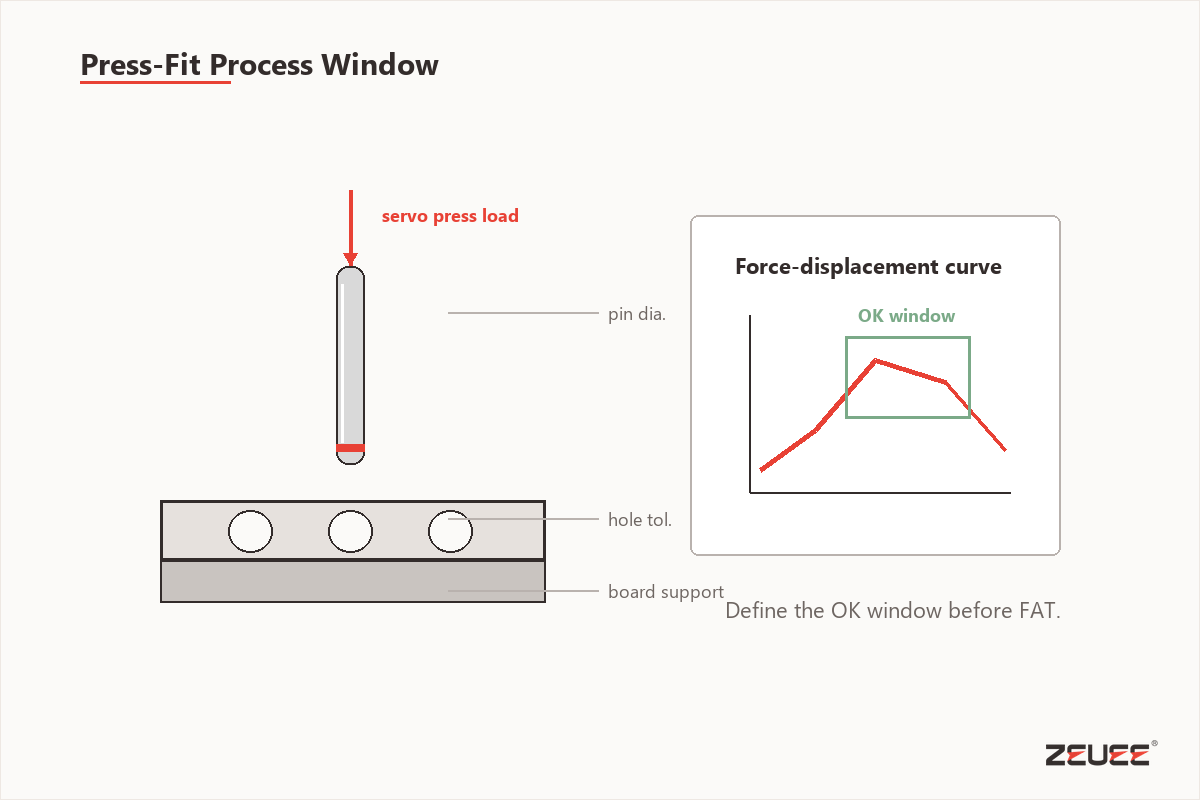
ช่วงกระบวนการอัดยึดคือขอบเขตการทำงานที่ยอมรับได้ของขนาดและรูปทรงพิน ค่าความคลาดเคลื่อนของรู ความหนาและการรองรับแผงวงจร การชุบผิว ระยะชักกด และแรงที่ใช้ ซึ่งช่วยให้การเชื่อมต่อทางไฟฟ้ามีความน่าเชื่อถือโดยไม่ทำให้แผงวงจรเสียหาย หรือเกิดความแปรปรวนมากเกินไปด้านความเค้นและแรงยึด
| ตัวแปร | สิ่งที่ควรตรวจสอบก่อนออกแบบเครื่องจักร | เหตุผลที่สำคัญ | หลักฐานที่ควรพิจารณา |
|---|---|---|---|
| เส้นผ่านศูนย์กลางพินและส่วนอัดยึด | ขนาดระบุ ช่วงค่าความคลาดเคลื่อน รูปทรงส่วนยืดหยุ่น และผิวชุบ | ความแตกต่างเล็กน้อยของรูปทรงเปลี่ยนแรงที่ต้องใช้ในการใส่พิน | ขอบเขตของ IEC 60352-5:2020 และคำจำกัดความการเชื่อมต่อแบบกดเสียบ |
| ค่าความคลาดเคลื่อนของรูและโครงสร้างชั้นแผงวงจร | การเจาะรู การชุบ ความหนาทองแดง วัสดุ และตำแหน่งรองรับ | ความแปรปรวนของรูทำให้แรงใส่พินและพฤติกรรมการยึดเปลี่ยนไป | บันทึกการปรับปรุง IEC 60352-5:2020 กล่าวถึงความหนาทองแดงและกราฟแรง |
| การรองรับแผงวงจรหรือตัวเรือน | จุดอ้างอิงของฟิกซ์เจอร์ แผ่นรองรับ ความแข็งเฉพาะจุด และการวางชิ้นงาน | การโก่งตัวอาจทำให้พินงอ หรือทำให้แอคชูเอเตอร์ที่ทำงานได้ดีดูเหมือนไม่เสถียร | Assembly Magazine กล่าวถึงบริบทการจัดแนว PCB และคอนเน็กเตอร์ |
| ระยะชักและความเร็ว | ความสูงเริ่มต้น ความสูงสุดท้าย ความเร็วขณะเข้าใกล้ ความเร็วขณะอัด และเส้นทางการถอยกลับ | พินแบบเดียวกันอาจมีพฤติกรรมต่างกันเมื่อความเร็วและการรองรับเปลี่ยนไป | Circuits Assembly รายงานการทดสอบใส่พินที่ 100 mm/s |
| โปรไฟล์แรงขณะใส่พิน | แรงสูงสุด กราฟแรง-ระยะทาง แรงสุดท้าย และการทดสอบแรงดันออกหรือแรงยึด | รูปทรงกราฟแรงบ่งชี้รูที่มีขนาดเล็กเกินไป รูอุดตัน พินงอ หรือใส่พินไม่เข้าที่ | Circuits Assembly รายงานความสอดคล้องของแบบจำลอง 96.4% สำหรับปัจจัยที่มีผลต่อแรงใส่พิน |
| วิธีการตรวจสอบ | ความสูงพิน พินที่ขาดหาย ขั้ว การตรวจสอบ CCD การยืนยันด้วยเซนเซอร์ และการเชื่อมโยงบาร์โค้ด | การตรวจสอบทำให้สถานีงานใส่พินกลายเป็นกระบวนการผลิตที่ควบคุมได้ | Autosplice ระบุตัวเลือกการวัดแรง บาร์โค้ด และการป้องกันเครื่องมือ |
| การเปลี่ยนรุ่นการผลิต | จำนวนรุ่นผลิตภัณฑ์ การเปลี่ยนชุดป้อน การเปลี่ยนเครื่องมือ และการจัดการชุดค่าพารามิเตอร์การผลิต | เครื่องจักรที่ทำงานเร็วแต่เปลี่ยนรุ่นการผลิตช้าอาจทำให้เหตุผลด้านผลิตภาพใช้ไม่ได้ | FUJI เน้นย้ำความอเนกประสงค์และการบำรุงรักษาในฐานะประเด็นด้านระบบอัตโนมัติ |
| การตรวจสอบย้อนกลับ | ID ชิ้นงาน ID ชุดค่าพารามิเตอร์การผลิต บันทึกแรง สาเหตุสัญญาณเตือน และการดำเนินการของผู้ปฏิบัติงาน | การตรวจสอบย้อนกลับช่วยแยกความคลาดเคลื่อนของวัตถุดิบออกจากความคลาดเคลื่อนของเครื่องจักร | NIST วางกรอบระบบอัตโนมัติในการผลิตโดยอิงวิทยาศาสตร์การวัด |
| ขอบเขตการแก้ไขงาน | การใส่พินซ้ำที่อนุญาต การตรวจสอบหลังแก้ไขงาน และประวัติแผงวงจร | กฎครอบคลุมทุกกรณีมีน้ำหนักน้อยกว่าหลักฐานที่วัดได้เกี่ยวกับแรงยึดและแรง | Circuits Assembly รายงานว่าปริมาณการแก้ไขงานไม่ใช่ปัจจัยหลักในชุดข้อมูลของงานศึกษา |
ข้อค้นพบที่อาจทำให้ประหลาดใจที่สุดจากการศึกษากระบวนการแก้ไขงานคอนเน็กเตอร์แบบอัดยึดของ Circuits Assembly คือ ปัจจัยอย่างชนิดพินและขนาดรูมีผลต่อกราฟแรงใส่พินมากกว่าการแก้ไขชุดประกอบที่ไม่ผ่านซ้ำหลายครั้ง แม้เรื่องนี้ไม่ได้ลดความสำคัญของโปรไฟล์แรงขณะใส่พิน แต่ก็ชี้ให้เห็นถึงประโยชน์ของการสร้างคุณภาพชิ้นส่วนที่ดีตั้งแต่กระบวนการต้นทางให้มากที่สุดเท่าที่ทำได้
ภาพรวมข้อกำหนดสำหรับกำหนดขอบเขตเบื้องต้น
ตัวเลขเหล่านี้ไม่ใช่คำกล่าวอ้างสมรรถนะเครื่องจักรของ ZEUEE แต่เป็นเกณฑ์อ้างอิงสาธารณะจากแหล่งข้อมูลด้านอุปกรณ์และการทดสอบการอัดยึด ซึ่งช่วยให้ทีมตั้งคำถามได้ตรงประเด็นยิ่งขึ้นก่อนกำหนดขอบเขตระบบใส่พิน
| ข้อมูลอ้างอิง | ตัวเลขที่รายงาน | วิธีนำไปใช้หารือใน RFQ |
|---|---|---|
| ตัวอย่างพื้นที่ใส่พินของ Autosplice | 250 mm × 250 mm | เปรียบเทียบกับขนาดเบ้ารองชิ้นงานและระยะเคลื่อนที่ที่ต้องใช้จริง |
| ข้อมูลอ้างอิงรอบการทำงานของ Autosplice | 0.7 sec/ชิ้นส่วน | สอบถามว่าชุดป้อน การตรวจสอบ และการนำชิ้นงานออกทำงานทันกับการใส่พินหรือไม่ |
| ข้อมูลอ้างอิงระบบสาธารณูปโภคของ Autosplice | อากาศ 6 bar | ยืนยันกำลังการจ่ายอากาศจากโรงงานและความเสถียรของแรงดัน |
| ข้อมูลอ้างอิงระบบไฟฟ้าของ Autosplice | เอกสารข้อมูลปัจจุบันเฉพาะของซัพพลายเออร์ | ก่อนอนุมัติผังติดตั้ง ให้ยืนยันแรงดันไฟฟ้า ความถี่ กระแส หมวดความปลอดภัย และข้อกำหนดทางไฟฟ้าของภูมิภาคกับซัพพลายเออร์ |
| ข้อมูลอ้างอิงพื้นที่ติดตั้งของ Autosplice | แบบปัจจุบันเฉพาะของซัพพลายเออร์ | ตรวจสอบขนาดพื้นที่ติดตั้งเครื่องจักร พื้นที่เข้าถึงเพื่อบำรุงรักษา พื้นที่เติมวัตถุดิบ และการจัดการชิ้นงานคัดทิ้ง เทียบกับแบบปัจจุบัน |
| บริบทการทดสอบใส่พินของ Circuits Assembly | บริบทจากงานศึกษาที่เผยแพร่ | แยกบริบทการทดสอบในห้องปฏิบัติการออกจากอัตราการยอมรับในกระบวนการผลิต |
| แบบจำลองแรงใส่พินของ Circuits Assembly | 96.4% | แสดงให้เห็นว่าเหตุใดจึงควรวัดตัวแปรด้านพิน แผงวงจร และรู |
| สัดส่วนความแปรปรวนของแรงใส่พินที่รายงาน | 84%, 9%, 4%, 3%, 0% | ใช้เป็นข้อเตือนใจว่าตัวแปรเพียงตัวเดียวแทบไม่สามารถอธิบายข้อบกพร่องได้ทั้งหมด |
| สัดส่วนความแปรปรวนของแรงยึดที่รายงาน | 60%, 21%, 7%, 7%, 5% | สอบถามว่าซัพพลายเออร์จะตรวจสอบความถูกต้องของแรงยึดหลังใส่พินและหลังแก้ไขงานอย่างไร |
แผนผังโหมดความล้มเหลว 7 รายการ
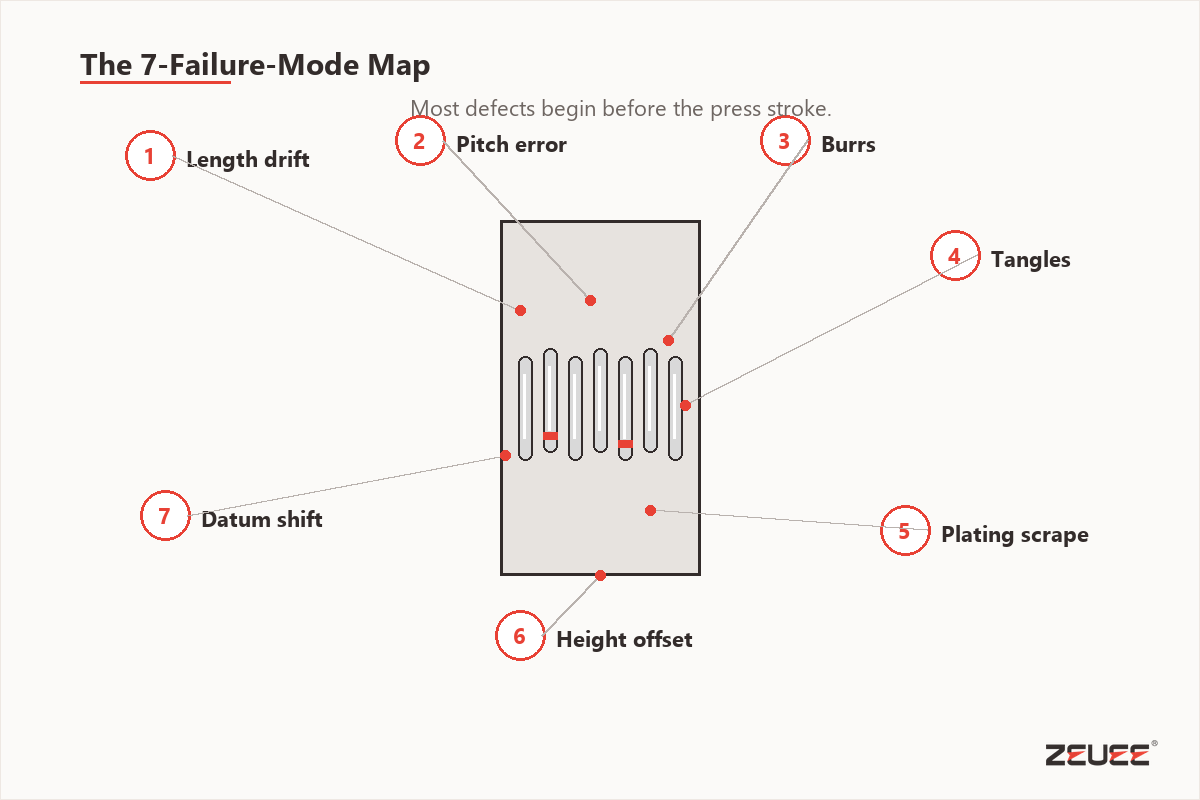
แผนผังโหมดความล้มเหลว 7 รายการเป็นตารางวิเคราะห์ปัญหาผลได้จากการใส่พินที่ลดลง โดยเชื่อมโยงข้อบกพร่องที่มองเห็นได้กับชิ้นส่วน ชุดป้อน เครื่องมือการผลิต ฟิกซ์เจอร์ หรือขั้นตอนการตรวจสอบที่มีแนวโน้มเป็นสาเหตุ
จุดตรวจสอบข้อบกพร่อง: การทำแผนผังข้อบกพร่องจะไม่ได้ผล หากบันทึกครีบ ระยะพิตช์คลาดเคลื่อน หรือความเสี่ยงด้านการจัดแนวไว้เพียงเป็นจำนวนชิ้นงานคัดทิ้ง วิศวกร ZEUEE ใช้การตรวจสอบชิ้นงานตัวอย่าง การทบทวนฟิกซ์เจอร์ความแม่นยำสูง การตรวจสอบย้อนกลับตาม ISO 9001 และการตรวจสอบจุดอ้างอิง 10 mm เพื่อแยกปัญหาเครื่องมือการผลิตออกจากปัญหาวัตถุดิบในการประกอบเพื่อการผลิต
| โหมดความล้มเหลว | อาการที่พบบ่อย | บริเวณที่น่าจะเป็นสาเหตุหลัก | วิธีตรวจสอบที่ใช้ได้จริง |
|---|---|---|---|
| 1. ความยาวพินไม่สม่ำเสมอ | ความสูงสุดท้ายไม่เท่ากันหรือใส่พินไม่เข้าที่ | วัตถุดิบขาเข้า กระบวนการตัด และการจัดวางในชุดป้อน | วัดความยาวพินก่อนกล่าวโทษแอคชูเอเตอร์ |
| 2. ระยะพิตช์คลาดเคลื่อน | พินไม่ตรงกับรูหรือลักษณะเฉพาะของตัวเรือน | แถบแคริเออร์ แรงตึงม้วน การจัดทำดัชนีตำแหน่ง และจุดอ้างอิงของฟิกซ์เจอร์ | ตรวจสอบระยะพิตช์ที่ทางออกชุดป้อนและที่ตำแหน่งใส่พิน |
| 3. ครีบ | แรงใส่พินสูง รูเป็นรอยขีดข่วน หรือใส่พินไม่เข้าที่ | การตัดพิน การชุบผิว และการควบคุมวัตถุดิบขาเข้า | เพิ่มการตรวจสอบตัวอย่างวัตถุดิบขาเข้าและสัญญาณเตือนจากกราฟแรง |
| 4. การพันกันหรือการม้วนไม่สม่ำเสมอ | ชุดป้อนติดขัดหรือข้ามพิน | ม้วน ท่อ ชุดป้อนแบบรางสั่น หรือรางถ่ายโอน | ทดลองชุดป้อนเพียงอย่างเดียวก่อนทดลองเครื่องจักรเต็มระบบ |
| 5. ปลายตัดคม | ผิวชุบเป็นรอยหรือแผงวงจรเสียหาย | สภาพปลายพินและเครื่องมือการผลิตสำหรับใส่พิน | ตรวจสอบรูปทรงส่วนที่ตัดโดยใช้เครื่องขยายภาพ |
| 6. ผิวชุบเป็นรอย | การเชื่อมต่อทางไฟฟ้าไม่เสถียรหรือแรงยึดไม่ดี | ขนาดรู ผิวพิน เส้นทางการอัด และการรองรับแผงวงจร | เปรียบเทียบกราฟแรงกับผลการตรวจสอบหลังใส่พิน |
| 7. รูหรือตำแหน่งจัดแนวไม่ตรงกัน | พินงอ ตัวเรือนแตกร้าว หรือใส่พิน PCB แล้วถูกคัดทิ้ง | การออกแบบฟิกซ์เจอร์ การสึกหรอของเครื่องมือการผลิต ค่าความคลาดเคลื่อนของแผงวงจร และวิธีกำหนดจุดอ้างอิง | ตรวจสอบความสามารถในการทำซ้ำของจุดอ้างอิงก่อนเพิ่มแรงอัด |
| 8. ไม่มีการตรวจสอบยืนยัน | ชิ้นงานที่มีข้อบกพร่องหลุดไปถึงการทดสอบทางไฟฟ้า | แผนเซนเซอร์ ขอบเขตการตรวจสอบ CCD และการออกแบบการตรวจสอบย้อนกลับ | กำหนดเกณฑ์ผ่าน/ไม่ผ่านก่อนซื้อระบบอัตโนมัติ |
| 9. ชุดค่าพารามิเตอร์การผลิตไม่ตรงกัน | ชิ้นงานที่ผ่านเกณฑ์กลับไม่ผ่านหลังเปลี่ยนรุ่นการผลิต | การควบคุมชุดค่าพารามิเตอร์การผลิต การเลือกโดยผู้ปฏิบัติงาน และการเชื่อมโยงบาร์โค้ด | ล็อกชุดค่าพารามิเตอร์การผลิต หมายเลขชิ้นส่วน และ ID เครื่องมือการผลิตให้เชื่อมโยงกัน |
โหมดความล้มเหลวหลายรายการสอดคล้องกับปัญหาหน้างานที่ Bead Electronics รายงานไว้ ซึ่งรวมถึงความแปรปรวนของความยาวพิน ปัญหาระยะพิตช์ ครีบ การม้วน ปลายตัดคม และผิวชุบเป็นรอย ข้อสรุปชัดเจนว่า หากสาเหตุหลักมาจากการจัดวางของชุดป้อน คุณภาพชิ้นส่วน หรือแนวรู เครื่องจักรที่ใช้แรงอัดมากขึ้นอาจทำให้คุณภาพแย่ลงได้
ห่วงโซ่คอขวดจากการป้อนถึงแรงอัด
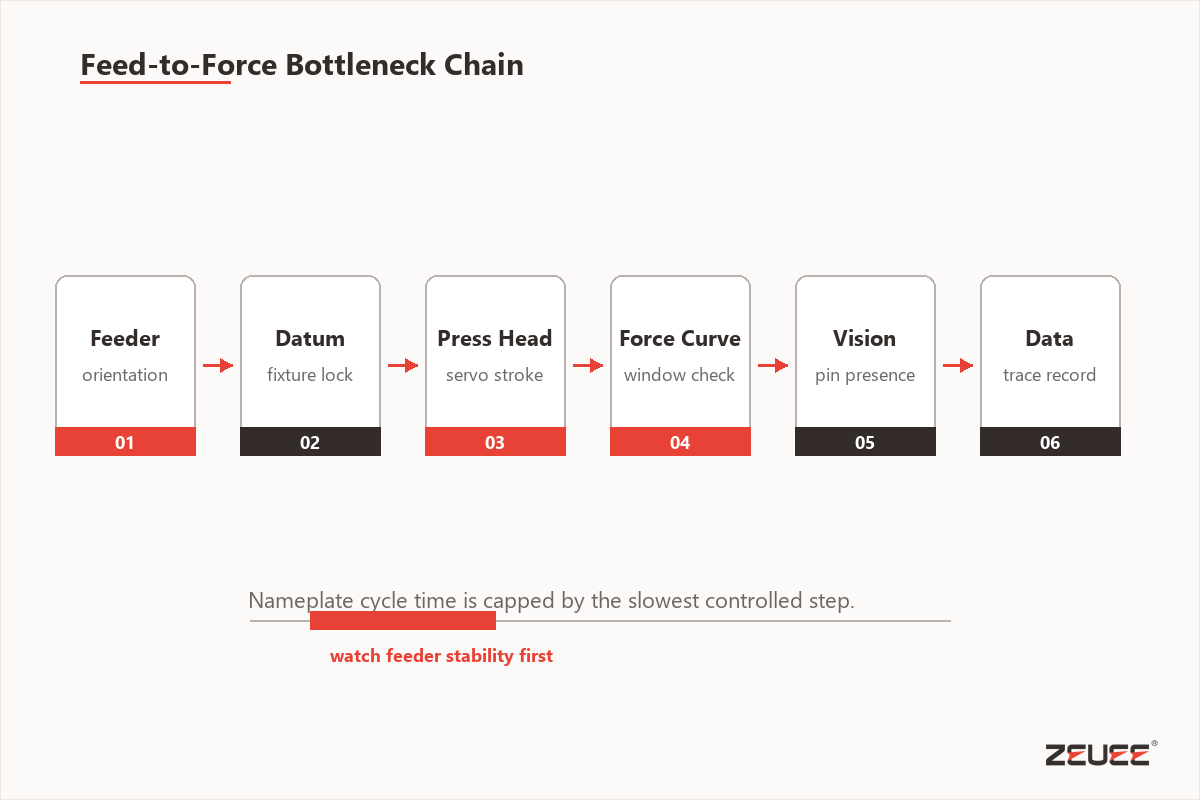
ห่วงโซ่คอขวดจากการป้อนถึงแรงอัด รอบการทำงานจริงของระบบใส่พินถูกจำกัดด้วยขั้นตอนที่เสถียรและช้าที่สุด ระหว่างการป้อนวัตถุดิบ การจัดวางชิ้นงาน การขับเคลื่อนหัวใส่พิน การยืนยันแรง และการนำชุดประกอบที่เสร็จแล้วออก ความเร็วตามป้ายระบุจะเกิดขึ้นได้ก็ต่อเมื่อห่วงโซ่นี้มีเสถียรภาพแล้ว
จุดตรวจสอบรอบการทำงาน: ความล่าช้าที่ซ่อนอยู่มักเกิดจากชุดป้อนหรือฟิกซ์เจอร์รองรับความเร็วอัดที่ระบุไว้ไม่ได้ ในทางปฏิบัติ วิศวกร ZEUEE จะทดสอบการไหลของงานประกอบเพื่อการผลิตด้วยเครื่องมือความแม่นยำสูง บันทึก ISO 9001 รอบการตรวจสอบ 30 sec และการป้อนวัตถุดิบอย่างเสถียรอย่างน้อย 1 hour
หน้าแสดงข้อมูลอุปกรณ์มักระบุตัวเลือกของเครื่องจักร เช่น พื้นที่ใส่พิน จำนวนหัว ระบบป้องกันเครื่องมือ การสแกนบาร์โค้ด การควบคุมระยะไกล การตรวจสอบแรง และการกำหนดค่าในสายการผลิต รายละเอียดเหล่านี้สำคัญ แต่ยังบอกเรื่องราวไม่ครบ เครื่องจักรที่มีแอคชูเอเตอร์ความเร็วสูงอาจหยุดรอให้แก้ปัญหาชุดป้อนติดขัด การจัดวางฟิกซ์เจอร์ด้วยมือที่ใช้เวลานานอาจไม่ตรงตามข้อกำหนดการผลิต หากการตรวจสอบใช้เวลานานเกินไป ก็อาจจำกัดอัตราผลผลิตให้เท่ากับความเร็วในการตรวจสอบ ชุดป้อนแบบรางสั่นอาจทำให้เครื่องใส่พินอัตโนมัติดูทำงานเร็วในการสาธิต แต่ตัวชี้วัดผลผลิตที่ยอมรับได้ควรเป็นจำนวนชุดประกอบที่ผ่านเกณฑ์ต่อชั่วโมง ไม่ใช่จำนวนรอบต่อวินาที
แนวทางปฏิบัติ: ประเมินรอบการทำงานจากผลผลิตที่เสถียรต่อชิ้นงานที่ผ่านเกณฑ์ ไม่ใช่ดูเพียงจำนวนครั้งที่กดต่อวินาที สำหรับประสิทธิภาพการผลิต ตัวหารคือจำนวนชุดประกอบที่ผ่านเกณฑ์ ไม่ใช่จำนวนครั้งที่แอคชูเอเตอร์เคลื่อนที่
ทีมวิศวกรควรทดลองชุดป้อน ฟิกซ์เจอร์ และช่วงแรง ก่อนสรุปการกำหนดค่าเครื่องจักร ระบบใส่พินแบบโมดูลาร์อาจเป็นประโยชน์เมื่อเปลี่ยนรุ่นในตระกูลผลิตภัณฑ์ แต่ต้องปรับเครื่องมือการผลิตและชุดค่าพารามิเตอร์ได้อย่างรวดเร็วโดยไม่ทำให้เกิดเวลาหยุดทำงานใหม่
การวิเคราะห์กราฟแรงและการตรวจสอบในสายการผลิต
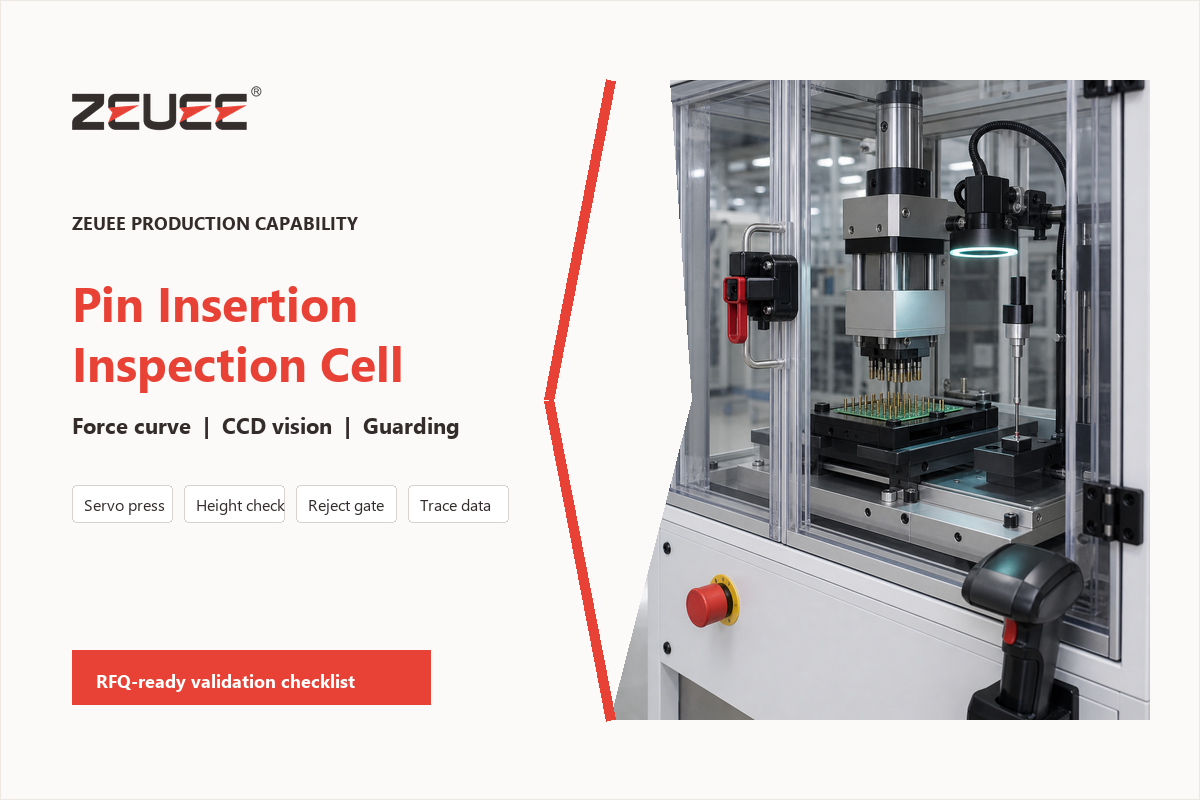
การวิเคราะห์กราฟแรงแปลงข้อมูลแรง-ระยะทางให้เป็นการตัดสินใจ แทนที่จะวัดเพียงแรงสูงสุดขณะใส่พิน สถานีงานจะประเมินรูปทรงกราฟ ความสูงสุดท้าย และผลการตรวจสอบ เพื่อพิจารณาว่าจะยอมรับ คัดทิ้ง แก้ไขงาน หรือตรวจสอบเพิ่มเติม
จุดตรวจสอบ: ข้อมูลแรงเป็นหลักฐานที่มีน้ำหนักน้อย หากแผนการสุ่มตัวอย่างไม่ระบุสาเหตุหลัก สำหรับงานประกอบ PCB หรือการผลิตยานยนต์ วิศวกร ZEUEE จะใช้บันทึกแหล่งข้อมูลบริบทการทดสอบที่เผยแพร่ ประกอบกับการตรวจสอบฟิกซ์เจอร์ความแม่นยำสูง วินัยการทบทวนตาม ISO 9001 และรอบการตรวจสอบด้วยสายตา 30 sec สำหรับสายการผลิตแผงวงจรพิมพ์ ให้ระบุว่าระบบตรวจสอบแรงใส่พินบันทึกแรงสูงสุด รูปทรงกราฟ ความสูงสุดท้าย และการตรวจสอบย้อนกลับระดับสถานีงานหรือไม่
| สัญญาณ | สิ่งที่สัญญาณบ่งชี้ได้ | การดำเนินการที่เป็นไปได้ |
|---|---|---|
| แรงต่ำ ความสูงสุดท้ายถูกต้อง | รูอาจมีขนาดใหญ่เกินไปหรือแรงยึดอาจไม่เพียงพอ | ทบทวนค่าความคลาดเคลื่อนของรูและแผนทดสอบแรงยึด |
| แรงสูงก่อนใส่เข้าที่ | ครีบ รูเล็กเกินไป เส้นทางอุดตัน หรือมุมพินผิด | หยุดและตรวจสอบพิน รู และเครื่องมือการผลิตสำหรับนำทาง |
| แรงลดลงอย่างฉับพลัน | พินโก่ง แผงวงจรเสียหาย หรือฟิกซ์เจอร์เลื่อน | คัดทิ้งชิ้นงานและตรวจสอบพื้นผิวรองรับ |
| แรงสูงสุดถูกต้อง แต่ความสูงสุดท้ายไม่ถูกต้อง | การตั้งค่าระยะชักหรือจุดอ้างอิงผิดพลาด | ตรวจสอบชุดค่าพารามิเตอร์ จุดอ้างอิง และการตั้งค่าหัวใส่พิน |
| กราฟแรงถูกต้อง แต่ภาพแสดงว่าพินขาดหาย | เซนเซอร์หรือชุดป้อนให้ข้อมูลไม่สอดคล้องกัน | เปรียบเทียบผล CCD กับจำนวนพินจากชุดป้อน |
| มีพิน แต่ขั้วผิด | ทิศทางการวางในชุดป้อนหรือการถ่ายโอนผิดพลาด | เพิ่มการตรวจสอบทิศทางก่อนเริ่มการทำงานของเครื่อง |
| เกิดสัญญาณเตือนซ้ำหลังเปลี่ยนรุ่นการผลิต | เครื่องมือการผลิตผิด ชุดค่าพารามิเตอร์ผิด หรือรุ่นผลิตภัณฑ์ไม่ตรงกัน | ล็อกบาร์โค้ด ID เครื่องมือการผลิต และชุดค่าพารามิเตอร์การผลิตให้เชื่อมโยงกัน |
| ความคลาดเคลื่อนค่อย ๆ เพิ่มขึ้นระหว่างกะ | เครื่องมือสึกหรอ ชุดป้อนปนเปื้อน หรือเปลี่ยนล็อตวัตถุดิบ | วิเคราะห์แนวโน้มข้อมูลแรงตามล็อตและรอบการบำรุงรักษา |
| แรงถูกต้อง แต่ไม่ผ่านการทดสอบทางไฟฟ้า | บริเวณหน้าสัมผัส ผิวชุบ ความเสียหายของแผงวงจร หรือปัญหาในขั้นตอนถัดไป | ใช้ข้อมูลแรงร่วมกับหลักฐานทางไฟฟ้าและการตรวจสอบด้วยสายตา |
งานวิจัยล่าสุดเกี่ยวกับเครื่องใส่พินต่อเนื่องนำเซนเซอร์วัดแรงดัน ระยะเคลื่อนที่ และแรง-ระยะทางมาประกอบไว้ในแบบจำลองเครื่องจักร งานวิจัยนี้ตอบคำถามสำคัญของลูกค้าว่า “ผู้จำหน่ายจะจัดหาเฉพาะกลไกขับเคลื่อน หรือจะจัดเตรียมข้อมูลการตรวจสอบที่ฉันใช้วิเคราะห์ข้อขัดข้องได้ด้วย?”
การตรวจสอบความปลอดภัยและมาตรฐานของเครื่องจักร
สถานีงานใส่พินเป็นอุปกรณ์การผลิตที่ใช้พลังงาน ไม่ใช่เพียงกระบวนการควบคุมคุณภาพ ผู้ซื้อในสหรัฐฯ ควรตรวจสอบอุปกรณ์ป้องกัน การเข้าถึงจุดปฏิบัติงาน การนำสิ่งติดขัดออก การเข้าถึงเพื่อบำรุงรักษา และการแยกแหล่งพลังงานในรายการตรวจรับ
จุดตรวจสอบความปลอดภัย: การแก้ไขความเสี่ยงด้านความปลอดภัยหลังติดตั้งมีค่าใช้จ่ายสูง เพราะอุปกรณ์ป้องกัน ประตูทางเข้าออก และขั้นตอนนำสิ่งติดขัดออกส่งผลต่อผังเครื่องจักร วิศวกร ZEUEE สามารถทบทวนการเข้าถึงฟิกซ์เจอร์การผลิต ตำแหน่งหยุดที่แม่นยำ เอกสาร ISO 9001 การเดินเครื่องโดยติดตั้งอุปกรณ์ป้องกัน 15 min และการจำลองการบำรุงรักษา 15 min ก่อน FAT
OSHA 1910.212 กล่าวถึง “ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกประเภท” โดยระเบียบนี้กำหนดให้ติดตั้งอุปกรณ์ป้องกันเครื่องจักร เพื่อป้องกันผู้ปฏิบัติงานและบุคลากรที่อยู่ใกล้เคียงจากอันตราย เช่น จุดปฏิบัติงาน จุดหนีบขณะป้อนชิ้นงาน ชิ้นส่วนที่หมุน และวัสดุที่กระเด็น สำหรับเซลล์การผลิตใส่พิน หมายถึงการพิจารณาอุปกรณ์ป้องกันเครื่องจักร อินเตอร์ล็อก ปุ่มควบคุมสองมือ ช่องทางเข้าถึงสำหรับเติมวัตถุดิบ และขั้นตอนนำสิ่งติดขัดออกโดยไม่ให้มือหรือส่วนของร่างกายเข้าไปในบริเวณอันตราย
OSHA 1910.147 เพิ่มประเด็นด้านการบริการและการบำรุงรักษา โดยครอบคลุมการควบคุมพลังงานอันตรายระหว่างการบริการหรือบำรุงรักษา รวมถึงกรณีที่พนักงานถอดหรือหลบเลี่ยงอุปกรณ์ป้องกัน หรือเอื้อมเข้าไปในบริเวณจุดปฏิบัติงาน ข้อกำหนดนี้เกี่ยวข้องกับการแก้ปัญหาชุดป้อนติดขัด การเปลี่ยนเครื่องมือ การปรับฟิกซ์เจอร์ และการบำรุงรักษาตามปกติ
สำหรับงานคอนเน็กเตอร์ไฟฟ้าที่ต้องการความน่าเชื่อถือสูง อย่าพิจารณาเพียง IEC 60352-5:2020 เป็นแหล่งอ้างอิงเดียวสำหรับการตรวจรับ หน้าเว็บมาตรฐานยานยนต์และระบบขับเคลื่อนด้วยไฟฟ้าของ IPC ระบุว่า IPC-9797 เป็นมาตรฐานการอัดยึดสำหรับยานยนต์และงานอื่นที่ต้องการความน่าเชื่อถือสูง และ IPC-HDBK-9798 เป็นคู่มือสำหรับมาตรฐานนี้ ตรวจสอบกับลูกค้าปลายทางว่าชุดมาตรฐานใดกำหนดเกณฑ์การตรวจรับ การแก้ไขงาน และหลักฐานการผ่านเกณฑ์
ข้อจำกัดด้านขอบเขต: IEC 60352-5:2020 มุ่งเน้นการเชื่อมต่อแบบกดเสียบที่ใส่ขั้วต่อเข้าไปในรูบนแผงวงจร งานตัวเรือนพลาสติก ลีดเฟรม โครงคอยล์ พินสปริง และงานอื่นที่ไม่ได้ใช้แผงวงจร ต้องตรวจสอบแรงยึด ฟิกซ์เจอร์ และความน่าเชื่อถือของตนเอง แทนการนำข้อสมมติของ PCB มาใช้ สำหรับการตรวจรับ ให้เพิ่มการเดินเครื่องผลิตโดยติดตั้งอุปกรณ์ป้องกัน 15 min และการจำลองการเข้าถึงเพื่อบำรุงรักษา 15 min ในการทบทวนความปลอดภัย
ความเหมาะสมของการใช้งานตามประเภทงานประกอบ
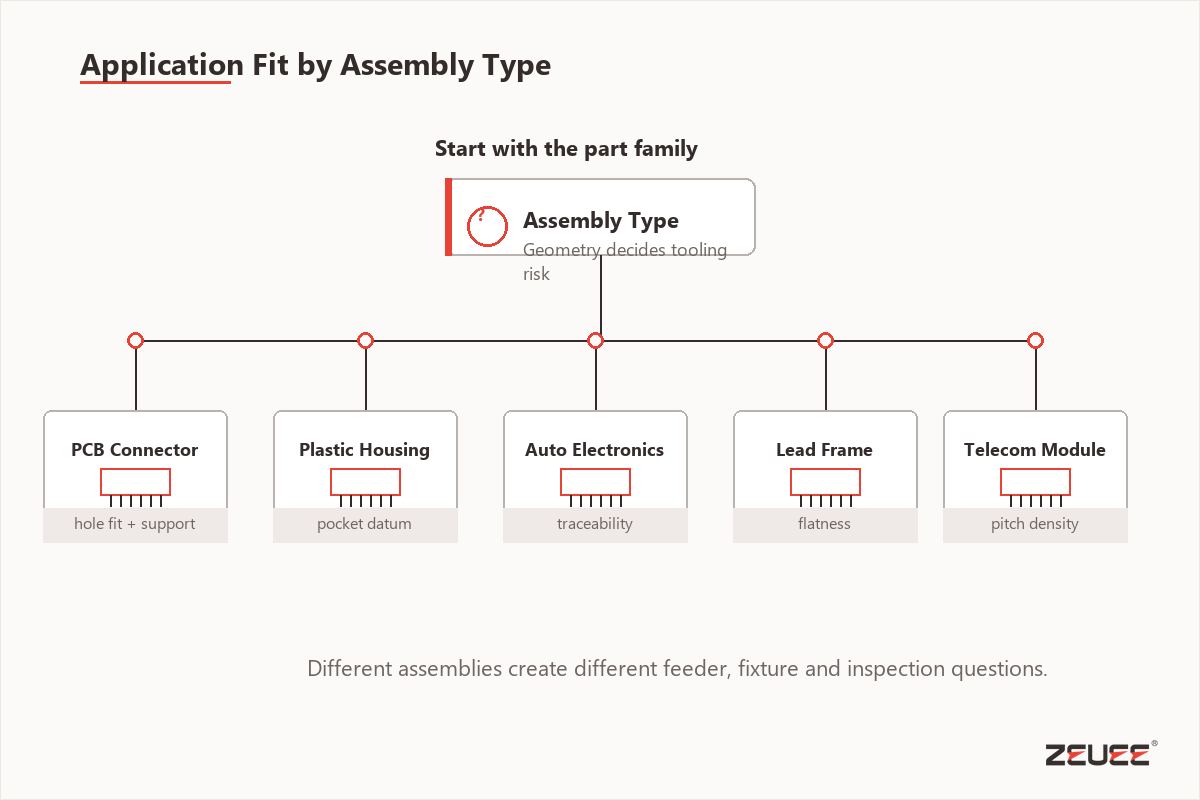
การออกแบบเครื่องใส่พินอัตโนมัติเพื่อประกอบคอนเน็กเตอร์ PCB เป็นโจทย์ที่แตกต่างจากการออกแบบสถานีงานสำหรับใส่พินสปริงลงในตัวเรือนพลาสติก โครงขดลวด โครงลีดเฟรม หรืออุปกรณ์อิเล็กทรอนิกส์ยานยนต์ คำว่า “พิน” คำเดียวอาจหมายถึงชิ้นส่วนหลายประเภท ซึ่งส่งผลต่อการป้อน การจับยึด การตรวจสอบ และความเข้ากันได้
ตรวจสอบความเหมาะสมของการใช้งาน: อย่าคิดว่าการใช้งานพินทุกประเภทจะใช้ฟิกซ์เจอร์หรือหัวใส่แบบเดียวกัน สำหรับงานยานยนต์ การแพทย์ อิเล็กทรอนิกส์ และการผลิต OEM วิศวกรของ ZEUEE จะเปรียบเทียบแบบทางวิศวกรรมของชิ้นงาน ตัวจับยึดความแม่นยำสูง ขั้นตอนทบทวนตาม ISO 9001 ระยะเข้าถึง 10 mm และการตรวจยืนยัน 30 sec
| ประเภทการประกอบ | คำถามทั่วไปเกี่ยวกับการใส่พิน | ผลต่อการเลือกเครื่องมือการผลิต | ประเด็นสำคัญในการตรวจสอบ |
|---|---|---|---|
| แผงวงจรพิมพ์ | รูบนแผงวงจร พื้นที่อัดแบบ press-fit และแผ่นรองรับ สามารถรองรับช่วงการทำงานของกระบวนการได้หรือไม่? | การรองรับแผงวงจรและการตรวจติดตามแรงเป็นหัวใจสำคัญ | ความสูงของพิน กราฟแรง และความเสียหายของแผงวงจร |
| ตัวเรือนคอนเน็กเตอร์พลาสติก | ตัวเรือนจะเสียรูป แตกร้าว หรือเคลื่อนตำแหน่งระหว่างใส่พินหรือไม่? | ตำแหน่งอ้างอิงของฟิกซ์เจอร์และการขับเคลื่อนที่ควบคุมได้เป็นสิ่งสำคัญ | ตำแหน่งขั้วต่อไฟฟ้า การยึดแน่น และความเสียหายของตัวเรือน |
| อิเล็กทรอนิกส์ยานยนต์ | สถานีงานสามารถบันทึกการตรวจสอบย้อนกลับและตรวจยืนยันซ้ำได้อย่างสม่ำเสมอหรือไม่? | บาร์โค้ด การล็อกชุดค่าพารามิเตอร์การผลิต และบันทึกการตรวจสอบมีความสำคัญ | การตรวจสอบย้อนกลับของล็อตและการควบคุมชิ้นงานที่มีข้อบกพร่อง |
| โมดูลโทรคมนาคมและอิเล็กทรอนิกส์ | ควบคุมความยาวพินที่หลากหลายหรือความหนาแน่นของหน้าสัมผัสสูงได้หรือไม่? | ฟิกซ์เจอร์ความแม่นยำสูง ความเสถียรของหัวใส่พิน และการจัดการรุ่นผลิตภัณฑ์ | การมีอยู่ ระยะห่าง ความสูง และขีดจำกัดแรง |
| โครงขดลวดและโครงลีดเฟรม | วัสดุรองรับที่บางหรือยืดหยุ่นจะคงตำแหน่งได้อย่างมั่นคงภายใต้แรงหรือไม่? | การรองรับเฉพาะจุดและการเคลื่อนย้ายอย่างนุ่มนวลเป็นปัจจัยหลักในการออกแบบ | ตำแหน่ง การดัดงอ และการเข้าที่ในขั้นสุดท้าย |
| งานพินสปริงหรือพินม้วน | ชิ้นส่วนถูกอัดลงในรูเชิงกล แทนที่จะใส่ลงในรูหน้าสัมผัสไฟฟ้าหรือไม่? | ต้องใช้เครื่องมือใส่ กลไกขับเคลื่อน และหลักการยึดแน่นที่แตกต่างกัน | ความลึก ความตั้งฉาก และการยึดแน่นเชิงกล |
กิจกรรมด้านสิทธิบัตรเป็นอีกสิ่งที่บ่งชี้ว่าการพัฒนาเครื่องใส่พินยังดำเนินต่อไป การค้นหาใน Google Patents เมื่อ 2024 พบ “เครื่องใส่พินพร้อมชุดดันพิน” ซึ่งยืนยันว่าการออกแบบกลไกป้อน อัด และจัดตำแหน่งยังคงพัฒนาอย่างต่อเนื่อง
ปัจจัยกำหนดราคาโดยไม่เปลี่ยนบทความนี้ให้เป็นหน้าขอใบเสนอราคา
ราคาเครื่องใส่พินขึ้นอยู่กับลักษณะของเซลล์งานที่เครื่องเป็นส่วนหนึ่ง มากกว่าคำค้นที่ใช้ โดยพิจารณาจากความซับซ้อนของเครื่องป้อน การออกแบบพิน จำนวนสถานีงาน ความซับซ้อนของการตรวจสอบ เป้าหมายอัตราการผลิต และเวลาที่ต้องการสำหรับการเปลี่ยนรุ่นการผลิต ตลอดจนความสามารถในการบูรณาการข้อมูล การประเมินราคาแบบทั่วไปโดยไม่มีแบบทางวิศวกรรมและตัวอย่างพินที่เหมาะสมมักไม่ช่วยให้ตัดสินใจได้
ตรวจสอบต้นทุน: ความเสี่ยงด้านใบเสนอราคาจะเพิ่มขึ้นเมื่อปัญหาที่ซ่อนอยู่คือความแปรปรวนของเครื่องป้อน การสึกหรอของฟิกซ์เจอร์ หรือข้อมูลการตรวจสอบที่ขาดหาย วิศวกรของ ZEUEE สามารถเปลี่ยนการพูดคุยเรื่องต้นทุนให้เป็นแผนทดสอบการประกอบเพื่อการผลิต โดยใช้แบบทางวิศวกรรมความแม่นยำสูง วินัยในการทบทวนตาม ISO 9001 การทดลองเดินเครื่องด้วยชิ้นงานตัวอย่าง 1 hour และการตรวจสอบการจัดการชิ้นงานที่ไม่ผ่านเกณฑ์ 30 sec
สำหรับฝ่ายจัดซื้อ คำถามที่เกี่ยวข้องไม่ใช่ “เครื่องใส่พินอัตโนมัติที่ราคาต่ำที่สุดราคาเท่าไร?” แต่ควรถามว่า “ก่อนที่ซัพพลายเออร์จะเริ่มออกแบบ ระบบยังตัดปัจจัยใดที่ส่งผลต่อต้นทุนออกได้บ้าง?” สถานีงานพื้นฐานสำหรับใส่พินชนิดเดียวลงในชิ้นงานชนิดเดียวมีรูปแบบงบประมาณที่แตกต่างอย่างมากจากสายการผลิตเต็มรูปแบบที่มีหัวใส่หลายหัว ระบบตรวจสอบ CCD ครบวงจร การวิเคราะห์แรงและระยะเคลื่อนที่ การคัดแยกชิ้นงานที่มีข้อบกพร่อง และการบันทึกข้อมูลการผลิตลง MES
- ความยากในการป้อน: (เช่น ม้วน เทป ท่อ ถาด เครื่องป้อนแบบชาม ชิ้นส่วนที่วางแนวคละกัน มีครีบหรือขาลีดที่เปราะบาง)
- ค่าความคลาดเคลื่อนระหว่างพินกับรู: (ค่าความคลาดเคลื่อนที่เข้มงวดขึ้นต้องควบคุมเครื่องมือการผลิต แรงอัด และการตรวจสอบยืนยันกระบวนการให้แม่นยำยิ่งขึ้น)
- จำนวนสถานีงาน: (การใส่พินทีละตำแหน่ง เทียบกับการใส่หลายตำแหน่งบน PCB หรือการรองรับรุ่นผลิตภัณฑ์หลายแบบ)
- ระดับการตรวจสอบ: (เช่น การตรวจด้วยสายตา ความสูงและการมีอยู่ของพิน การตรวจสอบขั้ว การวิเคราะห์กราฟแรง การสุ่มทดสอบแรงยึดแน่น และการตรวจสอบย้อนกลับของล็อต)
- วิธีเปลี่ยนรุ่นการผลิต: (เช่น การเปลี่ยนเครื่องมือการผลิตด้วยมือสำหรับสภาพแวดล้อมที่ผลิตรุ่นหลากหลายน้อย เทียบกับเครื่องมือการผลิตแบบโมดูลาร์และการจัดการชุดค่าพารามิเตอร์การผลิตเมื่อเปลี่ยนรุ่นผลิตภัณฑ์บ่อย)
- การบูรณาการเข้ากับสภาพแวดล้อมในโรงงาน: (เช่น โปรโตคอล SMEMA การเชื่อมต่อ MES การอ่านบาร์โค้ด การส่งออกข้อมูล การจัดการถังชิ้นงานที่ไม่ผ่านเกณฑ์ และพื้นที่ติดตั้งที่มีอยู่)
การพูดคุยเรื่องต้นทุนที่มีประสิทธิภาพสูงสุดตั้งอยู่บนการลดความเสี่ยง หากซัพพลายเออร์ขอแบบทางวิศวกรรม พินตัวอย่าง ข้อกำหนดค่าความคลาดเคลื่อนของวัสดุ เป้าหมายอัตราการผลิต และเกณฑ์การตรวจสอบที่เฉพาะเจาะจงก่อนเสนอราคา โดยทั่วไปแสดงถึงแนวทางวิศวกรรมที่จริงจัง มากกว่าการเร่งขาย ก่อนติดตั้งเครื่องใส่พิน ขั้นตอนการทดสอบรับมอบควรระบุให้ชัดเจนถึงจำนวนชิ้นงานที่ผ่านเกณฑ์คุณภาพที่คาดหวัง วิธีจัดการชิ้นงานที่ไม่ผ่านเกณฑ์ ผู้รับผิดชอบติดตั้งอุปกรณ์ป้องกันและฟิกซ์เจอร์ ตลอดจนประเภทข้อมูลที่จะตรวจสอบหลังการผลิตครั้งแรก
ชุดข้อมูลเตรียมความพร้อมสำหรับ RFQ
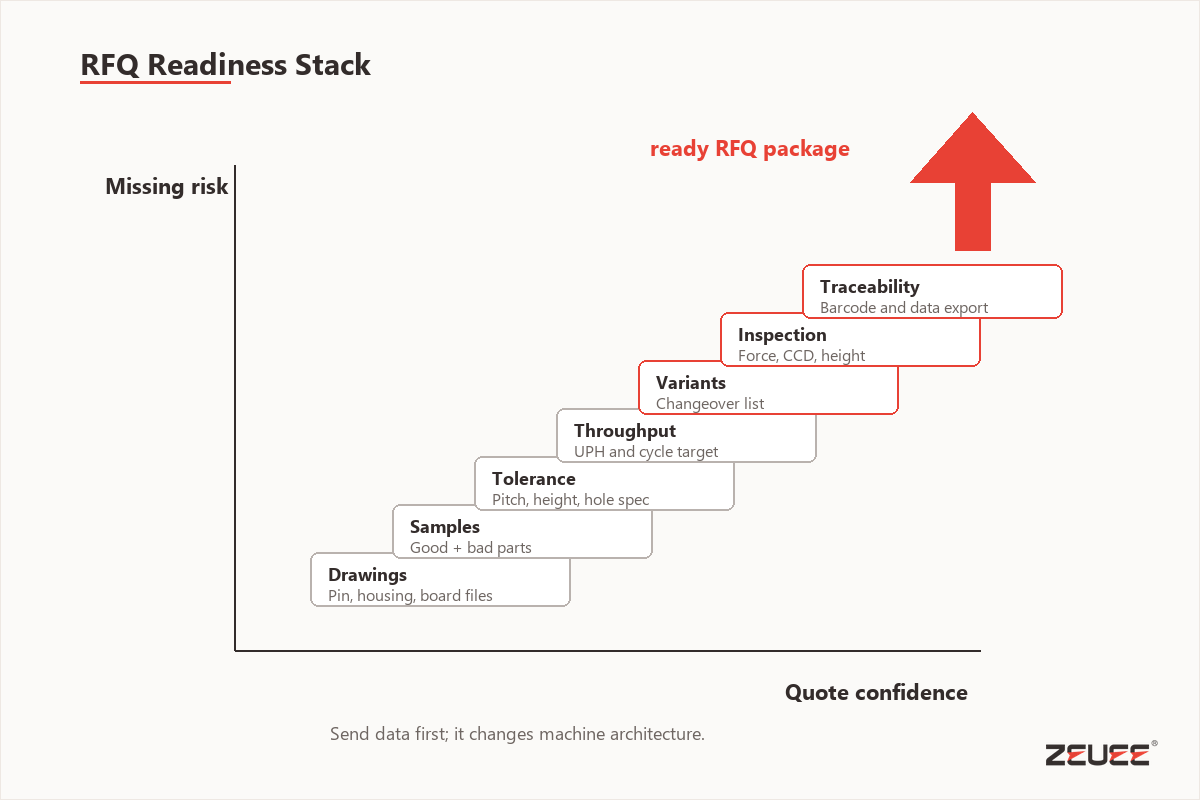
ชุดข้อมูลเตรียมความพร้อมสำหรับ RFQ: ข้อมูลที่ซัพพลายเออร์ระบบอัตโนมัติต้องใช้เพื่อพิจารณาว่าโครงการเหมาะกับฟิกซ์เจอร์แบบใช้มืออย่างง่าย สถานีงานกึ่งอัตโนมัติ เซลล์งานแบบโมดูลาร์ หรือสายการผลิตที่บูรณาการเต็มรูปแบบ
ตรวจสอบ RFQ: ช่องว่างของข้อมูลใน RFQ ไม่ใช่เรื่องเอกสาร แต่เป็นเรื่องการควบคุมความเสี่ยง เพราะข้อมูลค่าความคลาดเคลื่อน ตัวอย่าง หรือการตรวจสอบที่ขาดหายอาจทำให้โครงการเดินไปผิดทาง วิศวกรของ ZEUEE ใช้แบบทางวิศวกรรม การตรวจสอบตัวอย่างความแม่นยำสูง การตรวจสอบย้อนกลับตาม ISO 9001 จุดอ้างอิงตำแหน่ง 10 mm และสมมติฐานรอบการทำงาน 30 sec เพื่อเริ่มกำหนดขอบเขตงาน
โดยทั่วไป การทบทวนด้านวิศวกรรมการใช้งานของ ZEUEE จะเริ่มจากแบบทางวิศวกรรม วัสดุพิน ค่าความคลาดเคลื่อนของรู เป้าหมายอัตราการผลิต วิธีการตรวจสอบ ข้อจำกัดในการเปลี่ยนรุ่นการผลิต และการตรวจสอบย้อนกลับ หากคำขอไม่มีข้อมูลเหล่านี้ ใบเสนอราคาอย่างรวดเร็วอาจไม่ตรงกับความต้องการของกระบวนการจริง
| ข้อมูล RFQ | ข้อมูลที่ต้องส่ง | ข้อมูลนี้ช่วยกำหนดอะไร |
|---|---|---|
| แบบชิ้นส่วน | แบบ PCB ตัวเรือน วัสดุรองรับ หรือชิ้นส่วน พร้อมตำแหน่งอ้างอิงและค่าความคลาดเคลื่อน | การออกแบบฟิกซ์เจอร์และวิธีรองรับ |
| ข้อกำหนดพิน | เส้นผ่านศูนย์กลาง ความยาว พื้นที่ press-fit วัสดุ การชุบผิว และบรรจุภัณฑ์ของพิน | เครื่องป้อน เครื่องมือใส่ และช่วงแรง |
| ข้อมูลรูหรือสล็อต | ขนาดระบุ ค่าความคลาดเคลื่อน การชุบผิว ความหนาแผงวงจร และวัสดุ | ช่วงการทำงานของกระบวนการและแผนการตรวจสอบ |
| ตัวอย่าง | ชิ้นงานที่ผ่านเกณฑ์คุณภาพ ชิ้นงานที่ทราบว่ามีข้อบกพร่อง ม้วนตัวอย่าง หรือบรรจุภัณฑ์ตัวอย่าง | การทดลองเครื่องป้อนและการทดสอบขอบเขตการตรวจจับข้อบกพร่อง |
| เป้าหมายการผลิต | จำนวนชิ้นต่อชั่วโมง จำนวนกะการทำงาน เวลาหยุดเครื่องที่ยอมรับได้ และเป้าหมายอัตราผลผลิตชิ้นงานที่ผ่านเกณฑ์ | การกำหนดค่าแบบใช้มือ กึ่งอัตโนมัติ หรืออัตโนมัติเต็มรูปแบบ |
| สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ | จำนวน SKU ความถี่ในการเปลี่ยนรุ่นการผลิต และตระกูลพินที่ใช้ร่วมกัน | กลยุทธ์เครื่องมือการผลิตแบบโมดูลาร์และชุดค่าพารามิเตอร์การผลิต |
| กฎการตรวจสอบ | ความสูงของพิน พินที่ขาดหาย ขั้ว กราฟแรง การยึดแน่น และการทดสอบทางไฟฟ้า | ข้อกำหนดด้านเซนเซอร์ CCD และการบันทึกข้อมูล |
| ข้อจำกัดของโรงงาน | พื้นที่ติดตั้ง ระบบไฟฟ้า ระบบลม และจุดเชื่อมต่อกับกระบวนการต้นทาง/ปลายทาง | ผังติดตั้งแบบแยกเดี่ยวเทียบกับแบบอินไลน์ และขอบเขตการบูรณาการระบบ |
| ข้อกำหนดการตรวจสอบย้อนกลับ | บาร์โค้ด MES บันทึกแรง บันทึกสัญญาณเตือน และการเข้าสู่ระบบของผู้ปฏิบัติงาน | สถาปัตยกรรมข้อมูลและการทดสอบรับมอบในสภาวะคงที่ 30 min |
แนวโน้มอุตสาหกรรม: จากการอัดพินสู่การวัดกระบวนการ
พัฒนาการที่ใช้งานได้จริงของการใส่พินอัตโนมัติไม่ได้อยู่ที่การอัดให้เร็วขึ้น แต่อยู่ที่การเปลี่ยนจากกลไกเชิงกลไปสู่การวัดและป้อนกลับแรงใส่ การตรวจยืนยันด้วยแมชชีนวิชัน ชุดค่าพารามิเตอร์การผลิต การตรวจสอบย้อนกลับ และการวินิจฉัยปัญหาที่ดีขึ้น ขณะที่ปริมาณการผลิตคอนเน็กเตอร์และอิเล็กทรอนิกส์เพิ่มสูงขึ้น
ตรวจสอบแนวโน้ม: ความเสี่ยงในอนาคตคือการซื้อความเร็วโดยไม่มีการวัด เพราะปัญหาการผลิตยังต้องมีหลักฐาน สำหรับงานประกอบอิเล็กทรอนิกส์และการผลิตยานยนต์ วิศวกรของ ZEUEE เชื่อมโยงเครื่องมือการผลิตความแม่นยำสูง บันทึกการทบทวนตาม ISO 9001 หมายเหตุแหล่งข้อมูลประกอบบริบทการทดสอบที่เผยแพร่ และเป้าหมายการตรวจยืนยัน 30 sec เข้ากับข้อมูลเครื่องจักรที่ตรวจสอบย้อนกลับได้
ประเด็นที่ FUJI กล่าวถึงเกี่ยวกับหุ่นยนต์ใส่ชิ้นส่วนอัตโนมัติรุ่นใหม่ สะท้อนข้อกังวลของทีมผลิตแทบทุกแห่งได้อย่างชัดเจน ได้แก่ เวลาที่จำกัด การขาดแคลนแรงงาน ความกังวลด้านการบำรุงรักษา และระบบอัตโนมัติสำหรับการผลิตที่ยืดหยุ่น ด้วยเหตุนี้ ผู้ซื้อจำนวนมากจึงสอบถามเรื่องการเปลี่ยนรุ่นการผลิต เวลาพร้อมใช้งาน และความเข้ากันได้ของระบบ พอๆ กับเรื่องการใส่พินความเร็วสูง
บริบทของมาตรฐานก็มีความสำคัญเช่นกัน ไม่ควรมอง IEC 60352-5:2020 เป็นเพียงชื่อแบรนด์ที่นำไปแทรกในย่อหน้าใดก็ได้ แต่ควรใช้เป็นจุดเริ่มต้นในการตั้งคำถามว่าซัพพลายเออร์รู้วิธีติดตั้งจุดเชื่อมต่อแบบ press-in หรือไม่ วิธีทดสอบใดเหมาะสมที่สุด ชิ้นงานมีพฤติกรรมอย่างไรเมื่อถูกดันออก และจะจัดการพื้นที่หน้าสัมผัสอย่างไรในทางปฏิบัติ
เมื่อใดควรเปลี่ยนจากเครื่องมือหรือแท่นกดเป็นโซลูชันสั่งทำ
เมื่อความชำนาญของผู้ปฏิบัติงานไม่สามารถชดเชยการควบคุมแรง การจัดแนว รอบการทำงาน การตรวจสอบ หรือการตรวจสอบย้อนกลับได้อีกต่อไป ก็ถึงเวลาเปลี่ยนจากเครื่องมือแบบใช้มือหรือเครื่องมือแบบตั้งโต๊ะเป็นระบบอัตโนมัติ โดยทั่วไป สัญญาณที่บอกว่าถึงเวลาแล้วคืออัตราผลผลิตชิ้นงานที่ผ่านเกณฑ์ลดลงซ้ำๆ ผลผลิตไม่สม่ำเสมอ หรือความต้องการด้านการผลิตเพิ่มขึ้นจนต้องยืนยันผลได้เร็วกว่าที่การตรวจสอบด้วยมือจะทำได้
ตรวจสอบช่วงเวลาที่เหมาะสมในการเปลี่ยน: หากเปลี่ยนช้าเกินไป ความเสี่ยงอาจกลายเป็นต้นทุนจากการทิ้งชิ้นงานที่สูงขึ้น หากเปลี่ยนเร็วเกินไป ปัญหาอาจยังเกิดจากฟิกซ์เจอร์หรือวัสดุ วิศวกรของ ZEUEE จะเปรียบเทียบหลักฐานการประกอบเพื่อการผลิต ข้อมูลตัวอย่างความแม่นยำสูง ขั้นตอนทบทวนตาม ISO 9001 การทดลองผลิตนำร่อง 1 hour และเป้าหมายการตรวจสอบ 30 sec ก่อนแนะนำระบบอัตโนมัติสั่งทำ
คุณมีแบบทางวิศวกรรม ชิ้นงานตัวอย่าง เป้าหมายการผลิต และข้อกำหนดการตรวจสอบที่ชัดเจนแล้วหรือยัง? ถ้ามี บทความทั่วไปอาจไม่ตอบโจทย์ ลองดูโซลูชันเครื่องใส่พินของ ZEUEE เปรียบเทียบกับเครื่องประกอบคอนเน็กเตอร์และระบบอัตโนมัติสำหรับหน้าสัมผัสไฮเพอร์โบลอยด์ที่เกี่ยวข้อง แล้วศึกษาข้อมูลประวัติด้านการผลิตของ ZEUEEก่อนจัดเตรียมชุดข้อมูลเตรียมความพร้อมสำหรับ RFQ
ต้องการให้วิศวกรทบทวนก่อนกำหนดขอบเขตเครื่องจักรหรือไม่?
ส่งแบบคอนเน็กเตอร์ พินตัวอย่าง เป้าหมายอัตราการผลิต เกณฑ์การตรวจสอบ รุ่นผลิตภัณฑ์ และข้อจำกัดในการเปลี่ยนรุ่นการผลิตมาให้ ZEUEE จะทบทวนว่าโครงการของคุณเหมาะกับฟิกซ์เจอร์แบบใช้มือ เซลล์งานกึ่งอัตโนมัติ หรือสายการผลิตใส่พินอัตโนมัติเต็มรูปแบบ ก่อนเริ่มกำหนดขอบเขตเครื่องจักรโดยละเอียด วิธีนี้ช่วยให้การพูดคุยยึดตามชิ้นงานจริง ไม่ใช่คำขอแค็ตตาล็อกทั่วไป
ขอรับการทบทวนกระบวนการใส่พินคำถามที่พบบ่อย
เครื่องใส่พินคืออะไร?
ดูคำตอบ
เครื่องใส่พินจะป้อน จัดตำแหน่ง อัด และตรวจยืนยันพินหรือขั้วต่อไฟฟ้าในแผงวงจรพิมพ์ ตัวเรือนคอนเน็กเตอร์ ลีดเฟรม หรือโครงขดลวดโดยอัตโนมัติ อุปกรณ์ที่มีผู้ปฏิบัติงานช่วยยังต้องอาศัยผู้ปฏิบัติงาน ส่วนระบบกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบจะเพิ่มการป้อนที่ควบคุมได้ การตรวจสอบแรงใส่ การตรวจสอบความสูง ชุดค่าพารามิเตอร์สำหรับเปลี่ยนรุ่นการผลิต และการตรวจสอบย้อนกลับ เพื่อให้ผลิตซ้ำได้อย่างสม่ำเสมอ
เครื่องใส่พินเหมือนกับเครื่องมือใส่พินหรือไม่?
ดูคำตอบ
ไม่เหมือนกัน เครื่องมือใส่พินมักใช้แรงมือ ติดตั้งกับแท่นกด หรือใช้ร่วมกับฟิกซ์เจอร์สำหรับการผลิตจำนวนน้อย งานต้นแบบ งานซ่อม หรือการบริการ ส่วนเครื่องใส่พินเป็นระบบการผลิตที่ควบคุมได้ มีการป้อน หัวใส่ เครื่องมือการผลิต การตรวจจับแรง การตรวจสอบด้วยแมชชีนวิชัน การจัดการชิ้นงานที่ไม่ผ่านเกณฑ์ และการบันทึกข้อมูล เมื่อความต้องการด้านความสม่ำเสมอ อัตราการผลิต และความเสี่ยงด้านคุณภาพเกินขีดจำกัดของการจัดการด้วยมือ
ควรเลือกการใส่พินแบบใช้มือ กึ่งอัตโนมัติ หรืออัตโนมัติเต็มรูปแบบอย่างไร?
ดูคำตอบ
ให้พิจารณาความเสี่ยงของการผลิตก่อนดูชื่อประเภทเครื่อง การใส่พินด้วยมือเหมาะกับการผลิตปริมาณน้อย งานต้นแบบที่มีรุ่นหลากหลาย หรือการใช้งานที่ต้องอาศัยความรู้สึกของผู้ปฏิบัติงานมาก และมีโอกาสที่อุปกรณ์อัตโนมัติจะทำให้พินเสียหาย เครื่องกึ่งอัตโนมัติเหมาะกับปริมาณการผลิตระดับกลางที่การป้อนหรือกลไกขับเคลื่อนแบบอัตโนมัติช่วยได้ แต่มีการเปลี่ยนรุ่นการผลิตบ่อย ระบบอัตโนมัติเต็มรูปแบบเหมาะกับการผลิตปริมาณมากที่สม่ำเสมอ ซึ่งอัตราการผลิต การตรวจสอบย้อนกลับ และการตรวจสอบช่วยให้คุ้มค่ากับต้นทุนเครื่องมือการผลิต เครื่องป้อน ระบบควบคุม และการบูรณาการที่เพิ่มขึ้น
อะไรทำให้ต้องใช้แรงใส่สูงหรือทำให้พินงอ?
ดูคำตอบ
แรงใส่สูงหรือพินงอเป็นสัญญาณว่าช่วงการทำงานของกระบวนการมีปัญหา สาเหตุทั่วไป ได้แก่ ครีบ พินมีขนาดใหญ่เกินไป รูมีขนาดเล็กเกินไป รูมีการเคลือบผิวที่ไม่เหมาะสม ตัวเรือนเคลื่อน ฟิกซ์เจอร์เคลื่อน ตำแหน่งอ้างอิงคลาดเคลื่อน การเคลื่อนย้ายไม่ตรงแนว หัวใส่ไม่ตั้งฉากกับชิ้นงาน และสาเหตุอื่นๆ การเพิ่มแรงให้สูงขึ้นไม่ใช่คำตอบเสมอไป ควรประเมินพิน รู จุดรองรับ และข้อมูลแรงกับระยะเคลื่อนที่ก่อน
ควรส่งข้อมูลใดก่อนขอใบเสนอราคาเครื่องใส่พิน?
ดูคำตอบ
ส่งแบบชิ้นส่วน ข้อกำหนดพิน ขนาดและค่าความคลาดเคลื่อนของรู ชิ้นงานตัวอย่าง เป้าหมายรอบการทำงาน รุ่นผลิตภัณฑ์ ขีดจำกัดเศษงานที่ยอมรับได้ เกณฑ์การตรวจสอบ รูปแบบบรรจุภัณฑ์ และข้อกำหนดการตรวจสอบย้อนกลับหรือจุดเชื่อมต่อกับโรงงาน หากมีชิ้นงานที่เกิดปัญหา ให้ส่งภาพถ่ายและตัวอย่างชิ้นงานที่เสียมาด้วย ข้อมูลเหล่านี้ช่วยให้วิศวกรประเมินความยากในการป้อน ความซับซ้อนของเครื่องมือการผลิต ความต้องการตรวจติดตามแรง จำนวนสถานีงาน และแผนการเปลี่ยนรุ่นการผลิตได้
เอกสารอ้างอิงและแหล่งข้อมูล
- หน้าประกาศเผยแพร่อย่างเป็นทางการของ IEC 60352-5:2020
- สารบบมาตรฐาน EN IEC 60352-5:2020
- รายการมาตรฐาน IEC 60352-5:2020 ของ ANSI
- หุ่นยนต์ NIST
- Circuits Assembly: การซ่อมคอนเน็กเตอร์ press-fit ความเร็วสูงรุ่นใหม่
- OSHA 1910.212: ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกประเภท
- OSHA 1910.147: การควบคุมพลังงานอันตราย
- หน้ามาตรฐานยานยนต์และการขับเคลื่อนด้วยไฟฟ้าของ IPC
- ระบบใส่ชิ้นส่วนของ Autosplice
- Bead Electronics: ปัญหาของเครื่องใส่ชิ้นส่วนอัตโนมัติ
- การพูดคุยเรื่องคอนเน็กเตอร์ press-fit ใน Electronics StackExchange
- แนวโน้มหุ่นยนต์ใส่ชิ้นส่วนอัตโนมัติของ FUJI
- Assembly Magazine: คอนเน็กเตอร์ press-fit ติดตั้งได้โดยไม่ต้องบัดกรี
- Google Patents: เครื่องใส่พิน CN221947579U
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






