Contatti Zeyu lntelligent Industrial Company

Sistemi di ispezione visiva: guida completa 2026

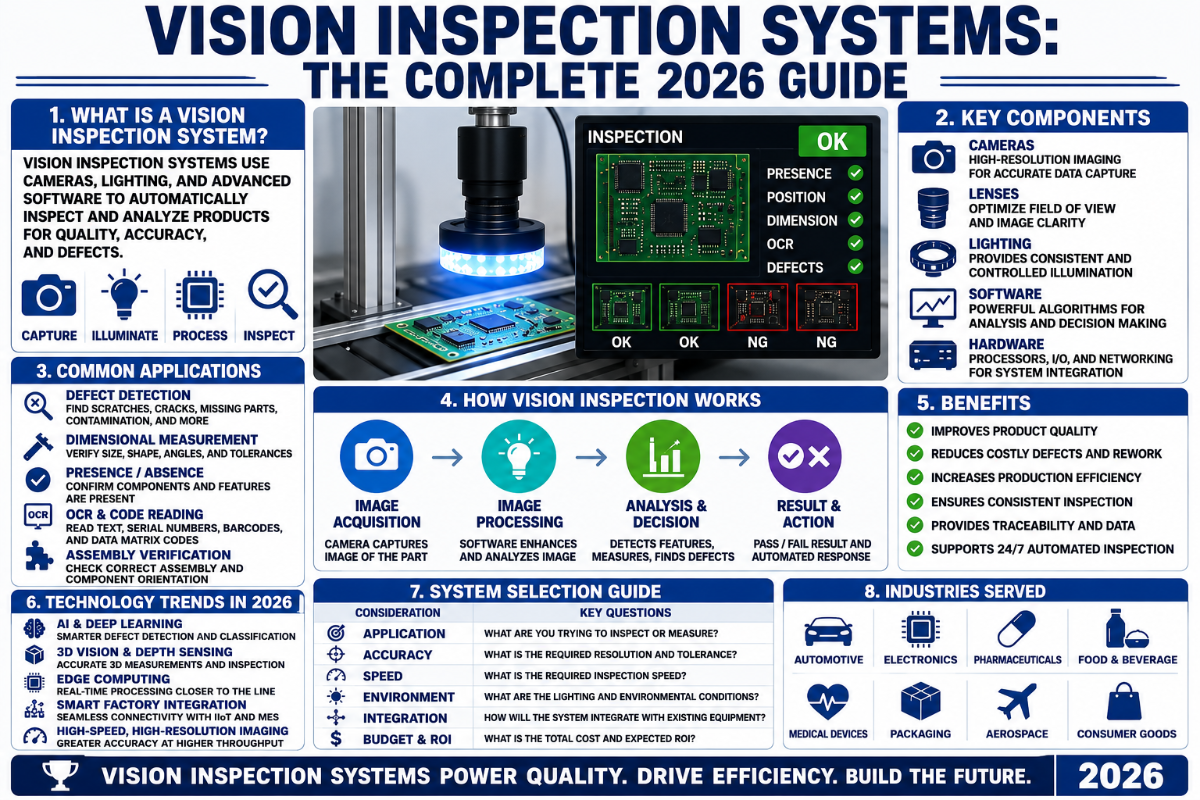
Che cos’è un sistema di ispezione visiva?
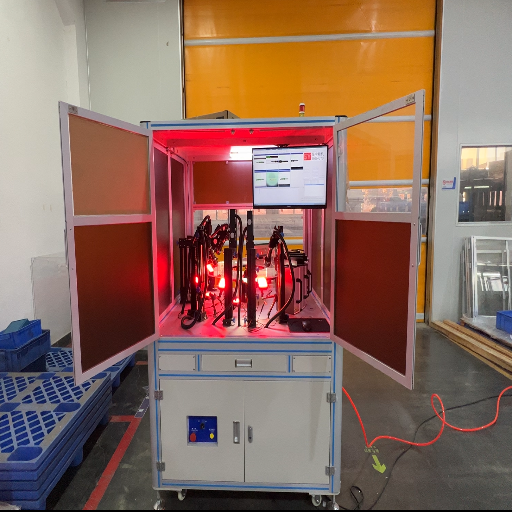
I sistemi funzionano così: un sistema di ispezione visiva, noto anche come sistema di visione artificiale, ispezione visiva automatica o ispezione ottica automatica, è un sistema di visione artificiale che controlla il pezzo direttamente sulla linea di produzione in circa 20 millisecondi e decide se accettarlo o respingerlo (oppure, se rientra nei limiti, ne misura le caratteristiche). Questi sistemi consentono di applicare le stesse procedure di controllo sia al primo pezzo sia al milionesimo: una sfida nella produzione industriale moderna, dove la velocità delle linee può raggiungere decine o persino centinaia di pezzi al minuto. Questa guida aiuta a scegliere la tipologia più adatta. Questo rapporto indipendente dai fornitori illustra il funzionamento dei sistemi di ispezione visiva, i loro quattro componenti fondamentali, le principali tipologie e architetture; cosa possono rilevare sui pezzi e cosa no; come stimarne i costi; e propone un breve questionario in 7 punti per scegliere il sistema più adatto.Specifiche rapide: panoramica sui sistemi di ispezione visiva
| Componenti fondamentali | Telecamera/sensore, illuminazione, obiettivo/ottica, software di elaborazione (4 componenti) |
| Risoluzione della telecamera | ~0,4–24 MP (scansione ad area); 2k–16k px (scansione lineare) |
| Precisione di misurazione | Da pochi µm a meno di µm (profili laser 3D; in base al modello) |
| Tempo dall’acquisizione dell’immagine alla decisione | <20 ms; frequenze di acquisizione fino a ~60 Hz; centinaia di pezzi al minuto |
| Modalità di acquisizione delle immagini | 1D, 2D (scansione ad area/lineare), 3D, multispettrale |
| Metodo di elaborazione | Basato su regole, deep learning (AI) o ibrido |
Che cos’è un sistema di ispezione visiva? (E come funziona davvero)
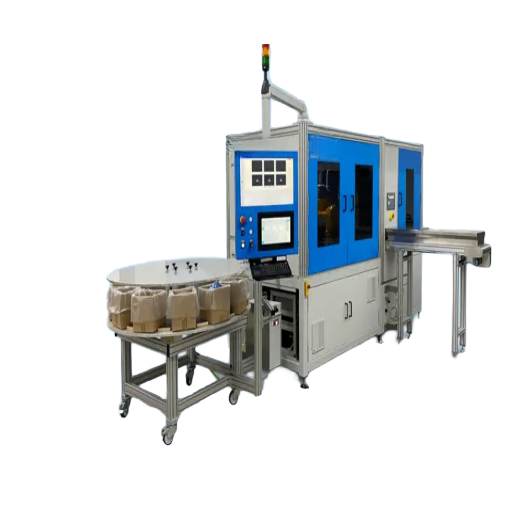 Sistema di ispezione visiva Un sistema di ispezione visiva svolge il ruolo degli occhi dell’ispettore (in realtà, una telecamera industriale) e del suo cervello (la logica software), eliminandone la soggettività. Le macchine non si limitano a «vedere» meglio: eliminano dalle decisioni gli effetti della stanchezza, delle variazioni tra turni e delle variazioni dovute al cambio formato. In questo modo una macchina può controllare il 100% dei pezzi, mentre il campionamento manuale avviene ogni ora. Anche gli enti preposti riconoscono questa differenza: secondo la FDA statunitense, il rilevamento visivo umano di particelle è un esito probabilistico determinato dalle dimensioni e dal contrasto del difetto, proprio il problema che l’ispezione automatica è progettata per risolvere.
In sostanza, quasi tutti i sistemi di visione artificiale seguono la stessa sequenza in quattro fasi per svolgere la propria funzione in pochi millisecondi:
- Acquisizione. Quando il pezzo entra nel campo visivo della telecamera, un segnale di attivazione (impulso dell’encoder, sensore fotoelettrico, timer) ne attiva l’acquisizione. In questa fase si definiscono esposizione, apertura, geometria dell’illuminazione e temporizzazione del segnale: se sono impostate in modo errato, nessuna fase successiva può rimediare.
- Il software estrae quindi bordi, aree, texture e posizioni rilevanti per l’applicazione (estrazione delle caratteristiche): schemi ad alto contrasto nel caso dei codici a barre, contorni per le misurazioni lineari, aree anomale per il rilevamento dei difetti.
- Le maschere delle regioni di interesse limitano l’elaborazione alle aree rilevanti (rilevamento e segmentazione), riducendo così il carico di calcolo e i falsi positivi dovuti al rumore di fondo.
- D) infine, il software identifica il pezzo, ne verifica la conformità o lo misura rispetto alle tolleranze CAD e invia un segnale digitale I/O di accettazione/rifiuto, registra i risultati del controllo oppure invia un segnale di correzione della posizione a un robot o a un PLC (decisione e uscita).
Come rilevano i difetti i sistemi di visione artificiale?
Rilevano le deviazioni rispetto alla definizione di pezzo conforme. Un sistema basato su regole controlla proprietà dell’immagine come il contrasto dei bordi, le aree delle macchie, le distanze e i colori. Se queste proprietà non rientrano nell’intervallo previsto, segnala il pezzo come non conforme. Un sistema di deep learning apprende l’aspetto dei pezzi conformi (e, se gli esempi sono etichettati, anche di quelli difettosi) elaborando le immagini di un insieme di addestramento, quindi valuta quanto una nuova immagine assomigli a uno degli esempi conformi. In entrambi i casi, l’illuminazione deve prima rendere visibile il difetto. Anche se un graffio misura solo mezzo pixel, l’illuminazione in campo oscuro può farlo risaltare su uno sfondo scuro, perché la tecnica si basa sul contrasto e non sulla risoluzione dell’intera forma dell’imperfezione. Entrambi gli approcci offrono una coerenza nettamente superiore a quella umana; i sistemi avanzati basati sull’AI possono inoltre rilevare caratteristiche che le regole di ispezione umana non riescono a descrivere e individuare difetti che in precedenza potevano sfuggire. L’affidabilità di un sistema di visione automatizzato dipende quindi dal giusto equilibrio tra illuminazione, ottica, sensore e software: il componente più debole determina il limite dell’intera catena.I quattro componenti fondamentali: telecamera, illuminazione, obiettivo e software
 Spesso ci si concentra sulla telecamera, ma un sistema di ispezione basato sulla visione artificiale combina in realtà quattro componenti distinti e, in genere, la telecamera non è l’elemento limitante. «Il sensore è il cuore del sistema», afferma A3, l’Association for Advancing Automation, eppure la maggior parte dei problemi che causano guasti dipende da illuminazione o ottica, non dai megapixel. Ogni componente influisce sulla qualità dell’immagine e le prestazioni di un determinato insieme di hardware per la visione artificiale (telecamera, obiettivo e illuminazione) sono limitate da quelle del suo componente meno robusto. Per questo un semplice sensore per telecamera smart, abbinato a un’illuminazione adeguata, può offrire prestazioni migliori di una costosa telecamera da sola. Esaminiamo ogni componente e i problemi più comuni.
| Componente | Funzione | Specifiche da definire correttamente | Problemi causati da una scelta errata |
|---|---|---|---|
| Illuminazione | Crea contrasto tra difetto e sfondo | Geometria: campo oscuro, retroilluminazione, luce coassiale, cupola | I difetti reali diventano invisibili e nessun algoritmo può recuperarli |
| Obiettivo/ottica | Inquadra e mette a fuoco l’immagine, definisce il campo visivo | Telecentrico o standard; distorsione, profondità di campo | Le misurazioni dei bordi variano; errori di parallasse sull’altezza |
| Telecamera/sensore | Acquisisce l’immagine (scansione ad area o lineare) | Risoluzione, frequenza dei fotogrammi, otturatore globale o rolling shutter | Effetto mosso; un foro circolare appare ellittico |
| Software di elaborazione | Applica la logica di ispezione e prende la decisione | Basato su regole o deep learning; facilità d’uso | Scarti errati o difetti non rilevati; sistema poco flessibile ai cambiamenti |
Modello dei quattro componenti confermato da A3/automate.org e da riferimenti di base sulla visione artificiale.
📐 Nota tecnica — calcolo della risoluzione (stima di primo ordine, non una garanzia)
Per stimare a grandi linee la caratteristica più piccola che un sistema di visione artificiale può distinguere, si può calcolare la dimensione minima del difetto rilevabile come segue: campo visivo / pixel del sensore / pixel per difetto. Per esempio, ipotizzando che un difetto debba coprire almeno da tre a cinque pixel per essere rilevato e classificato con sicurezza, con un sensore da 5 MP, una matrice di 2448 pixel in larghezza e un campo visivo di 60-mm, la dimensione minima stimata della caratteristica rilevabile è 60 / 2448 / 3 = 0,073 mm. Con un sensore da 12 MP, una matrice di 4096 pixel e lo stesso campo visivo, la stima è 60 / 4096 / 3 = 0,044 mm; riducendo il campo visivo a 30 mm, il sensore da 5 MP consente una risoluzione massima stimata di 30 / 2448 / 3 = 0,037 mm. Questi valori forniscono un riferimento approssimativo: il potere risolutivo effettivo dipende dalla funzione di trasferimento della modulazione (MTF) dell’insieme telecamera-obiettivo, misurata nelle normali condizioni operative, e non dalle specifiche in megapixel. Inoltre, un numero maggiore di megapixel comporta una frequenza dei fotogrammi più bassa e un livello del segnale ridotto per ciascun pixel.
Quali sono i componenti di un sistema di ispezione visiva?
Quattro elementi principali — illuminazione, ottica, sensore/telecamera e programma software — vengono acquisiti, analizzati e utilizzati come un’unica unità. Per valutare la qualità delle telecamere indipendentemente dal fornitore si è affermata una specifica comune: le norme internazionali (ISO 12232-1:2024, ISO 24942) definiscono procedure standardizzate per misurare le caratteristiche delle telecamere (efficienza quantica, rumore di lettura, gamma dinamica ecc.) sulla base dei metodi stabiliti da EMVA 1288.Tipi di sistemi di ispezione visiva: 1D, 2D, 3D e telecamera smart o PC
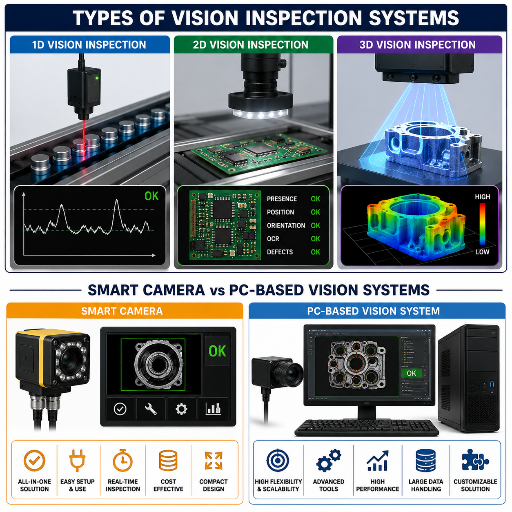 I sistemi di ispezione visiva si possono classificare in due modi: in base a come acquisiscono le immagini (1D, 2D, 3D) e in base a dove avviene l’elaborazione (architettura). Confondere questi criteri può portare ad acquistare il sistema sbagliato. Scegliere prima il metodo di acquisizione delle immagini, poi l’architettura.
Come scegliere tra 2D e 3D
C’è un criterio di scelta che conta più degli altri per individuare una soluzione di acquisizione delle immagini. Scegliere il 2D quando il problema riguarda il piano dell’immagine: abrasioni, rilevamento di componenti mancanti, controllo della stampa, lettura di codici a barre, dimensioni sul piano. È una soluzione più rapida ed economica, ed è ancora la più diffusa tra i sistemi installati. Scegliere invece il 3D quando il difetto riguarda una variabile sull’asse Z: altezza, profondità, volume, complanarità o deformazione. Si pensi a un terminale di un componente sollevato, a un pezzo stampato in plastica in cui lo stampo non si è riempito completamente, a un contenitore ammaccato o alla presa da contenitore, che richiede di conoscere l’oggetto nelle sei direzioni di movimento. Per acquisire questi dati aggiuntivi, la visione 3D richiede una mappa di profondità o una nuvola di punti, ottenute con una tecnica di scansione 3D come la triangolazione laser, la luce strutturata, la visione stereoscopica o il tempo di volo. Questo comporta costi di acquisto e di sistema maggiori; tuttavia, la tecnologia cresce più rapidamente di tutte le altre, perché i robot e tolleranze sempre più strette impongono di operare anche al di fuori di ciò che è visibile in due sole dimensioni. Le telecamere a scansione lineare coprono invece l’altro asse: generano immagini ad alta risoluzione di materiali in bobina (film, lamine, carta o elettrodi) che avanzano rapidamente. Una telecamera 2D non può inquadrare l’intera larghezza in un solo momento; con un sistema a scansione lineare si acquisisce il 100% di una striscia in movimento a centinaia di metri al minuto.| Architettura | Dove avviene l’elaborazione | Punti di forza | Applicazione più adatta |
|---|---|---|---|
| Telecamera smart | Integrata nel corpo della telecamera | Semplice da installare, economica, compatta, robusta | Un singolo controllo ben definito in un ambiente stabile |
| Sensore di visione integrato | Controller compatto o scheda GPU (Jetson/FPGA) | Equilibrio tra prestazioni e ingombro | Complessità moderata, integrazione con la macchina del costruttore |
| Basata su PC | PC industriale che gestisce più telecamere | Massima flessibilità e capacità di elaborazione; gestione di più telecamere | Linee complesse con più attività; metrologia sub-micron |
Classificazione delle architetture A1 secondo A3/automate.org, «Smart Cameras vs. PC-Based Machine Vision Systems».
Cosa controllano i sistemi di visione: classi di difetti e metodi di rilevamento
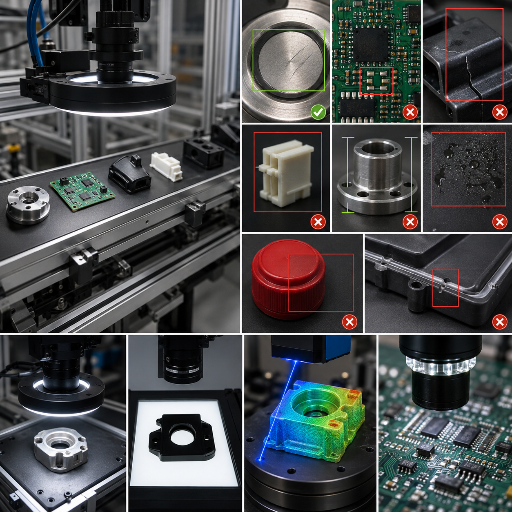 Acquistare una soluzione che riduca i reclami, impedendo l’invio di pezzi difettosi, e non un semplice elenco di difetti. Il sistema di visione deve gestire l’intera gamma dei difetti ottici; il metodo determina la dimensione minima ragionevolmente rilevabile, non la telecamera. La figura seguente riporta le classi più comuni, il relativo metodo di ispezione e la dimensione minima tipica:
| Difetto/classe di ispezione | Acquisizione delle immagini/metodo | Dimensione minima tipica rilevabile |
|---|---|---|
| Graffio/fessura/bava superficiale | Illuminazione in campo oscuro (basso angolo) | Sotto-pixel grazie al contrasto; ~0,05–0,1 mm in genere |
| Dimensioni/tolleranze (metrologia) | Obiettivo telecentrico e retroilluminazione | Precisione di pochi µm; sotto-µm con profili 3D |
| Presenza/assenza di una caratteristica | Sagoma in controluce o scansione ad area | Scala della caratteristica (foro, pin, clip, guarnizione) |
| Codice e carattere (codice a barre, OCR/OCV) | Scansione ad area ad alta risoluzione e luce diffusa | Scala del carattere/cella; precisione di lettura ~99,99% |
| Verifica del colore/della tonalità | Telecamera a colori e illuminazione a cupola | Classe di tonalità |
| Assemblaggio/posizionamento | Luce coassiale e scansione ad area, oppure 3D | Scala del componente; posizionamento sub-mm fino a ~0,1 mm |
| Materiale estraneo/contaminazione | Campo oscuro e classificazione AI | ~0,1 mm e oltre |
| Qualità dei giunti saldati a stagno o saldati | Profilazione da più angolazioni o 3D | Scala del giunto; criteri IPC-A-610 Class 3 |
| Difetto del bordo (scheggiatura/tacca/fessura) | Retroilluminazione e strumenti per il rilevamento dei bordi a livello sub-pixel | ~0,05 mm |
Le specifiche di misurazione sono indicative, come quelle di Moore (per esempio, Keyence IM-8000 dichiara una precisione di 3,9 m e una ripetibilità di 0,5 m in condizioni controllate ecc.). Serve una citazione per le letture OCR/OCV.
Il controllo 3D e la scansione lineare possono rilevare difetti superficiali sui cilindri?
Questo vale per il controllo di superfici cilindriche: per rilevare tutti i difetti del pezzo da controllare, in questo caso è necessario combinare più metodi. Sincronizzando la telecamera a scansione lineare con il pezzo rotante, si ottiene una vista piana della superficie curva, così da non perdere graffi durante il controllo. Il controllo 3D può inoltre rilevare il dislivello tra la superficie del pezzo e il contrassegno stampato, un’informazione che i normali controlli con telecamera non possono identificare perché una superficie piana 2D non consente di distinguerla. Combinando le immagini a scansione lineare con il profilo 3D della superficie del pezzo si possono identificare efficacemente oggetti rotondi, difetti come ammaccature e bave superficiali e anomalie della geometria complessiva, che le telecamere standard potrebbero non rilevare. Come già illustrato, il punto chiave resta ottenere un’illuminazione corretta della superficie: non conta quanto piccolo sia ciò che si riesce a vedere, ma come lo si vede.Ispezione ottica automatica (AOI): il caso specifico di PCB ed elettronica
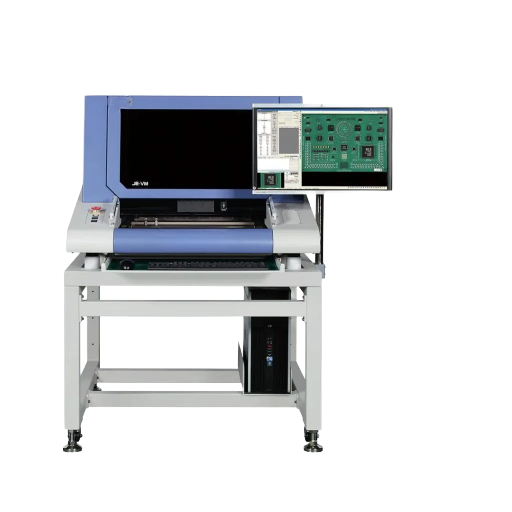
Ispezione ottica automatica (AOI) è il termine usato nell’industria elettronica per indicare il controllo visivo dei circuiti stampati. AOI sta per Automated Optical Inspection ed è ampiamente usato nell’industria dei PCB come processo di ispezione. È un settore a sé, specializzato nel rilevamento di difetti piccoli e standardizzati come ponti di saldatura, componenti tombstone, componenti mancanti o terminali sollevati, in linea con le classi IPC-A-610 applicabili. Il mercato AOI vale centinaia di milioni di dollari all’anno: secondo le stime del 2024, il valore di questo segmento si aggira generalmente intorno a $850 million, a seconda delle società di analisi. AOI è una delle tecnologie di ispezione in più rapida crescita, in risposta alla riduzione del passo tra i componenti, fino a 0,3mm per i componenti 0201, e al requisito di zero difetti per i dispositivi elettronici automotive e medicali.
Una fonte significativa di confusione per chi acquista sistemi AOI è il costo: l’espressione «sistema AOI» può riferirsi a prodotti con prezzi base o a soluzioni che costano molte volte di più. La scala dei costi AOI riportata qui illustra le fasce di prezzo lungo la linea AOI e i tipi di difetti rilevati a ogni livello.| Fascia | Posizione sulla linea | Difetti rilevati | Costo relativo |
|---|---|---|---|
| AOI da banco/offline | Banco, campionamento per lotto | Presenza/assenza, posizionamento grossolano, saldatura di base | Base |
| AOI 2D in linea | Sulla linea SMT, 100% delle schede | Componenti, polarità, saldature con passo da 0,4 mm, OCR | Intermedia |
| AOI 3D in linea | Sulla linea SMT, con rilevamento delle altezze | Volume di saldatura, complanarità, terminali sollevati, tombstone | Alta |
Le fasce possono variare; i costi esatti del sistema di ispezione dipendono dalle dimensioni della scheda, dai requisiti del tempo di ciclo e dai dettagli di integrazione.
Visione basata su regole o deep learning (AI): quando scegliere ciascun metodo
Anche nella visione artificiale esiste la falsa contrapposizione tra sistemi basati su regole e IA. Si tratta semplicemente di attività diverse e, di solito, la soluzione non è scegliere l’una o l’altra. La visione artificiale classica, basata su regole, misura elementi definiti e offre la soluzione rapida, precisa e spiegabile necessaria per le misurazioni o per controlli chiaramente definiti e ripetibili. Il deep learning è particolarmente efficace con superfici molto variabili o poco definite, difficili da gestire con un algoritmo. Anche il deep learning, però, si divide in approcci diversi. Gli approcci supervisionati, che riconoscono difetti specifici, richiedono da centinaia a migliaia di immagini etichettate per categoria di difetto. I metodi non supervisionati vengono addestrati solo su campioni conformi e individuano le anomalie: sono una scelta molto migliore quando i difetti sono pochi, imprevedibili o non sono ancora stati osservati.
✔ La visione basata su regole è la scelta migliore quando…
- Il controllo si basa sulla misurazione dimensionale e richiede una soglia di accettazione o rifiuto ben definita.
- Servono velocità, determinismo e risultati spiegabili.
- I campioni di riferimento conformi sono pochi e omogenei.
- Un auditor richiede una spiegazione precisa del motivo per cui un determinato pezzo è stato respinto.
⚠ La visione basata sul deep learning è la scelta migliore quando…
- Le superfici sono variabili (organiche, strutturate, estetiche) e le regole diventano fragili.
- È disponibile un volume di immagini sufficientemente ampio (oppure, per il rilevamento delle anomalie, vengono forniti soltanto campioni «conformi») per addestrare un modello.
- L’insieme dei difetti è poco definito o in evoluzione.
- Attenzione, però: le prestazioni ottenute in un test comparativo non si trasferiscono in modo affidabile alla produzione reale quando l’illuminazione o le varianti di prodotto cambiano.
Come scegliere un sistema di controllo con visione artificiale: 7 domande
 La maggior parte dei progetti di visione artificiale che falliscono è compromessa da una definizione inadeguata del problema. Per verificare di porre le domande giuste prima di contattare i fornitori, compili questa valutazione gratuita di 7 domande. Le risposte si tradurranno direttamente in decisioni di progettazione fondamentali riguardanti telecamere, illuminazione, architettura e software.
| # | Domanda | Decisione determinata dalla risposta |
|---|---|---|
| 1 | Quali difetti devono essere rilevati (l’elenco effettivo)? | Geometria e metodo di illuminazione per ciascun difetto |
| 2 | Qual è la dimensione minima del difetto? | Risoluzione, campo visivo, ottica |
| 3 | Quanti pezzi al minuto? | Frequenza dei fotogrammi della telecamera, otturatore, architettura |
| 4 | Il difetto è sul piano (2D) o riguarda altezza/volume (3D)? | Imaging 2D o 3D (vedere il criterio decisionale sopra) |
| 5 | Il difetto è ben definito o variabile? | Sistema basato su regole, deep learning o ibrido |
| 6 | Come avviene l’integrazione (PLC, MES, accettazione/rifiuto)? | Ingressi/uscite, protocolli, movimentazione, registrazione dei dati |
| 7 | Realizzare, acquistare una soluzione standard o progettare su misura? | Tipo di fornitore (vedere la panoramica qui sotto) |
Costi e panorama dei fornitori: Cognex, Keyence, integratori e OEM su misura
I prezzi dei sistemi di visione sono volutamente poco trasparenti: i marchi premium raramente pubblicano i listini. Tuttavia, il costo dipende da pochi fattori che è possibile stimare: numero di tipologie di difetto e stazioni di controllo, precisione richiesta, cadenza produttiva, uso di algoritmi basati su regole o sul deep learning e ampiezza dell’integrazione. Macchine per il controllo con visione artificiale dall’aspetto identico possono avere preventivi con differenze di 2-3x, a seconda del tipo di fornitore. I fornitori propongono sistemi di controllo ottico e soluzioni di controllo più ampie, coprendo ogni tipo di sistema: perciò due prodotti commercializzati come «soluzioni di visione» possono differire notevolmente per capacità e prezzo.| Tipo di fornitore | Esempi/modello | Ideale per |
|---|---|---|
| Produttori di smart camera | Sistemi di visione Cognex e Keyence | Controlli standard, installazione rapida, assistenza qualificata |
| Integratori di sistemi | Integratori locali o regionali | Adeguamenti con prodotti di più fornitori, integrazione di apparecchiature esistenti |
| Piattaforme di visione basate sull’IA | Fornitori di software di deep learning | Superfici variabili, rilevamento delle anomalie, strumenti di etichettatura |
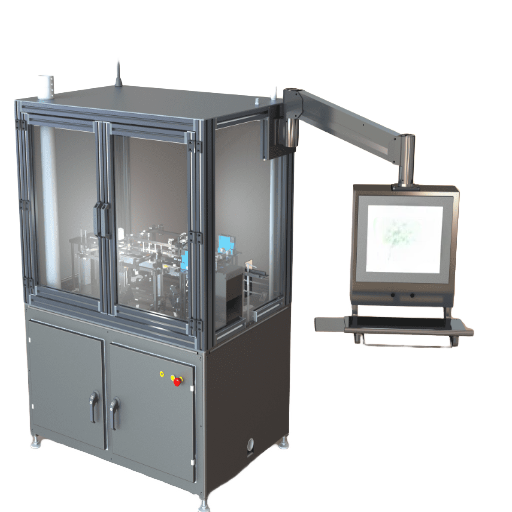
| Costruttori OEM su misura | Costruttori di macchine non standard | Celle di controllo progettate su misura per il pezzo da trattare |
Cognex o Keyence: quale scegliere?
Non esiste una scelta migliore in assoluto: chi sostiene il contrario sta cercando di vendere qualcosa. Gli operatori della community r/PLC lo dicono chiaramente: entrambi svolgono in gran parte le stesse funzioni e, «indipendentemente dal marchio, servono un’illuminazione adeguata del sistema e dell’ambiente». Come regola pratica basata sull’esperienza sul campo, Keyence tende a distinguersi per facilità d’uso e installazione chiavi in mano, mentre Cognex è spesso preferita per applicazioni complete di deep learning e per i lavori più impegnativi. La scelta dipende dall’elenco dei difetti, dall’esperienza del team con la visione artificiale e dall’ampiezza dell’integrazione: in sostanza, dalle 7 domande riportate sopra.💡 Consiglio pratico
Chieda a ogni fornitore di dimostrare il rilevamento sui suoi pezzi prima di firmare. Il ritorno dell’investimento di una soluzione di fascia base può essere rapido: in un caso di Control Engineering ampiamente citato, un sistema Teledyne DALSA da USD 9.500 installato presso Polaris Industries ha ridotto gli scarti del 23% e recuperato l’investimento in circa 2 settimane lavorative. Tuttavia, la maggior parte delle installazioni integrate rientra in un tempo di ritorno dell’investimento di 18-36 mesi. Un prezzo d’acquisto basso raramente corrisponde al costo totale più basso.
La realtà dell’installazione: perché i progetti di visione si bloccano (e come ridurre i rischi)
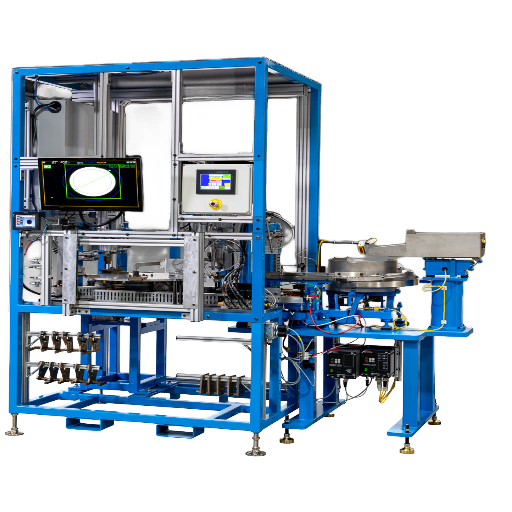 Ecco la verità scomoda sul controllo con visione artificiale: la parte difficile non è acquistare il sistema, ma farlo funzionare su una linea reale e mantenerlo operativo. I progetti si bloccano molto più spesso durante l’installazione che durante la dimostrazione; quasi sempre la causa è un’incompatibilità tra il sistema e il pezzo reale, l’illuminazione o la variabilità del prodotto, non una telecamera inadeguata. A3 lo afferma chiaramente: i sistemi di controllo con visione artificiale sono complessi e devono essere implementati correttamente per ottenere benefici duraturi. Ecco una sequenza per ridurre i rischi anche nelle condizioni reali di produzione:
Sequenza per ridurre i rischi nell’installazione della visione artificiale
- Per prima cosa, crei una raccolta rappresentativa dei difetti. Raccolga immagini di esempi dei difetti effettivi da rilevare e di pezzi conformi: servono per il deep learning e per definire le soglie basate su regole.
- Convalidi l’illuminazione sui pezzi reali, non su immagini renderizzate. Definisca la geometria dell’illuminazione in base al pezzo prima di scegliere la telecamera: un difetto di 0,1mm visibile chiaramente in campo scuro può scomparire in campo chiaro, quindi la precisione misurata in un test comparativo non è rappresentativa se l’illuminazione non è corretta.
- Dimostri la rilevabilità prima dell’approvazione finale. Esegua sui pezzi reali un test di accettazione in fabbrica (FAT) e un test di accettazione in sito (SAT), come previsto dal punto di controllo documentato per l’autorizzazione al rilascio nella clausola 8.6 della norma ISO 9001:2015.
- Non qualifichi la dimostrazione: qualifichi la misurazione. Lo studio Gage R&R sugli attributi o sui sistemi di misurazione (faccia riferimento al manuale MSA dell’AIAG) verifica che il sistema dia risultati coerenti con lo standard e con sé stesso, a prescindere dagli operatori, dai team o dai turni. (Per la maggior parte dei programmi, un accordo sugli attributi superiore a 90% è considerato accettabile.) Specifichi la metrica di efficacia che accetta, anziché indicare una percentuale arrotondata.
- Non si lasci ingannare da un ambito di conformità più ampio. Nei settori regolamentati, l’unico risultato dell’adempimento ai requisiti USP, del «GO» o di una certificazione ISO è ottenere un’autorizzazione richiesta o registrare una nuova macchina. Anche in questi casi, qualsiasi protezione di macchina, robot o pressa incorporata nel sistema di visione artificiale richiede protezioni conformi a OSHA 29 CFR 1910.212.
Dimensioniamo l’illuminazione e l’ottica in base al difetto più difficile da rilevare del cliente, dimostriamo la rilevabilità sui suoi pezzi reali e solo allora chiediamo l’approvazione del cliente. Una scheda tecnica che riporta un solo valore di precisione e non indica il numero di falsi scarti racconta solo metà della storia. Per questo forniamo entrambi i valori e li regoliamo in base al livello di qualità della linea.» — Team tecnico ZEUEE, visione artificiale e automazione non standardAncora una volta, l’esperienza di ZEUEE è dimostrata dalle macchine realizzate, non dagli opuscoli: i nostri oltre 150 brevetti in nove settori industriali riguardano celle di visione in cui l’illuminazione viene definita prima della telecamera e il rilevamento viene confermato sul prodotto del cliente. Per esempio, in produzione, uno dei nostri sistemi CCD per la misurazione del diametro dei pin è in grado di rilevare difetti di .1mm lavorando a soli 25 pezzi al minuto. La stessa disciplina si applica alle fasi di assemblaggio a monte e alle prove a valle, se il progetto comprende anche l’automazione del controllo dei connettori e sistemi di prova automatici.
Il futuro del controllo con visione artificiale: IA, 3D ed edge (2026)
Nel controllo con visione artificiale, il passaggio dai sistemi basati su regole codificate e scritte a mano agli algoritmi di machine learning, e non solo le dimensioni del mercato più citate, è il principale fattore che guida un acquisto oggi. Tre tendenze spiegano questa transizione. La prima è la crescente adozione del deep learning, che affronta applicazioni in cui storicamente i sistemi di visione basati su regole hanno dato risultati insoddisfacenti: superfici estetiche, organiche e soggette a variazioni naturali (come dimostra il crescente numero di domande di brevetto). La seconda tendenza riguarda la rapida accelerazione della crescita della visione artificiale 3D, superiore a quella del mercato complessivo. La sua diffusione è alimentata dall’impiego della robotica, dalle applicazioni di prelievo da contenitori alla rinfusa e dalla necessità di valutare l’altezza, la planarità o la deformazione dei pezzi. La terza tendenza è il passaggio all’AI edge, in particolare nelle smart camera e nei controller integrati; questo decentralizza le decisioni dell’AI, eseguendo l’inferenza all’interno della camera invece che su un server centrale. Per chi acquista, l’indicazione pratica è più specifica: «Ordini sistemi che possano integrare in futuro classificatori di deep learning e si assicuri che le camere o i controller abbiano margine sufficiente per l’AI edge, così da non ritrovarsi con apparecchiature obsolete al momento dell’acquisto nel 2026, quando la casistica dei difetti sarà aumentata e cambiata». Requisiti sempre più stringenti di zero difetti e tracciabilità, come quelli della FDA (DSCSA), dell’UE (FMD) e gli standard di qualità automotive più rigorosi, spingono l’intero segmento di mercato verso una verifica in linea al 100 per cento (indipendentemente da quale algoritmo di AI diventerà lo standard). Infatti, anche mentre la tecnologia di visione si sposta verso l’edge, i controlli in linea ad alta affidabilità e cadenza produttiva, basati sulla visione artificiale intelligente, sono ormai il pilastro di quasi ogni organizzazione dedicata alla qualità. (Per chi opera nel settore: il mercato delle soluzioni di visione artificiale vale decine di miliardi nella fascia bassa; probabilmente crescerà fino a raggiungere la fascia media delle decine di miliardi, con una crescita annua dall’8% al 10%; ecco come si capisce l’importanza del settore, non come guida per effettuare un ordine!)Domande frequenti
Cosa sono i sistemi di controllo con visione artificiale?
Visualizza la risposta
I sistemi di visione artificiale sono strumenti automatici di controllo basati su telecamere, che verificano la presenza di errori, le dimensioni, la codifica e la precisione strutturale dei prodotti in fabbricazione senza supervisione umana. Un sistema è composto da 4 elementi: illuminazione, obiettivo, macchina e processore. Questi acquisiscono un’immagine del soggetto, la analizzano rispetto a un criterio di conformità e determinano l’accettazione o il rifiuto, oppure effettuano una stima in 10ms, applicando gli stessi criteri all’intero lotto per garantire risultati coerenti.
Quali sono i 4 tipi di controllo?
Visualizza la risposta
Nel settore della produzione industriale, si usano quattro metodi fondamentali per controllare un pezzo durante la produzione: controllo in accettazione, in corso di processo, del prodotto finito e prima della consegna. Per la visione artificiale, invece, le attività si suddividono in ricerca di difetti o anomalie, confronto dimensionale, verifica della presenza o assenza di elementi e lettura di codici a barre o lettere. Spesso un sistema di visione esegue contemporaneamente numerosi controlli.
Cognex o Keyence: quale scegliere?
Visualizza la risposta
Nessun modello si è dimostrato più efficace dell’altro: entrambi rispondono a esigenze diverse. Cognex e Keyence eseguono con successo gli stessi tipi fondamentali di controllo e chi ha esperienza con la visione artificiale sottolinea in genere che l’illuminazione corretta del prodotto e l’idoneità all’attività da svolgere sono molto più importanti del nome del modello. In genere, Keyence prevale per velocità e facilità di applicazione, mentre i punti di forza di Cognex comprendono applicazioni complete di deep learning e le operazioni di controllo più impegnative. Abbini il modello ai difetti effettivi da rilevare, ai ritmi di lavorazione e all’esperienza pratica del team aziendale nell’uso della visione artificiale.
Quanto costa un sistema AOI?
Visualizza la risposta
I sistemi di controllo ottico automatico possono differire di un intero ordine di grandezza nel prezzo: i sistemi da banco per il controllo di un campione sono i meno costosi; i sistemi SMT che controllano il 100% delle schede e i controlli 2D in linea hanno un costo intermedio; i sistemi che misurano il volume della saldatura a stagno e i livelli superficiali per verificare la complanarità in 3D appartengono alla fascia più alta. Che la spesa per la telecamera sia contenuta o elevata, consideri un costo aggiuntivo di circa 10-25% per integrazione, installazione, allineamento e formazione. Per esempio, in un’installazione ad alta tecnologia che coinvolge più fasi, il costo dell’installazione può superare di molto quello della telecamera. Calcoli i costi in base all’oggetto fisico effettivamente sottoposto a controllo.
Quali settori utilizzano i sistemi di controllo con visione artificiale?
Visualizza la risposta
I settori che ne fanno maggiore uso comprendono automotive, elettronica e semiconduttori, farmaceutica e dispositivi medici, bevande e alimenti, oltre ai materiali in fogli prodotti industrialmente, come pellicole, carta ed elettrodi per batterie. Tutti si affidano a questo tipo di soluzioni di controllo automatico per garantire l’assenza di difetti nei prodotti, assicurare la conformità alle norme e monitorare il flusso di processo, obiettivi estremamente difficili da raggiungere con metodi manuali.
Perché usare un sistema di controllo con visione artificiale invece del controllo qualità manuale?
Visualizza la risposta
Il motivo è il seguente: gli ispettori umani possono applicare criteri variabili, per esempio a causa della stanchezza, mentre un sistema di visione mantiene criteri di valutazione perfettamente coerenti anche ad alta velocità e registra automaticamente tutti i dati. È quindi adatto a controlli al 100%, anziché a campione.
In che modo i sistemi di visione supportano la tracciabilità e la garanzia della qualità?
Visualizza la risposta
Ogni controllo genera una registrazione dettagliata, con informazioni quali tipo di difetto, posizione, misurazione, valore del codice a barre e marca temporale. Questi dati vengono inviati direttamente al sistema di fabbrica per il monitoraggio della qualità. Si ottiene così una tracciabilità verificabile, che soddisfa requisiti normativi come la serializzazione dei prodotti farmaceutici prevista dal DSCSA. I dati forniscono inoltre informazioni essenziali per migliorare nel lungo periodo il processo di produzione.
Informazioni sull’analisi
Queste linee guida imparziali si basano su norme tecniche e parametri di riferimento del settore della visione artificiale (ISO 12233:2024, EMVA 1288, IPC-A-610), guide al controllo della FDA e della USP, MSA dell’AIAG, riferimenti A3 e celle di visione non standard di ZEUEE impiegate in diversi settori, tra cui elettronica, automotive, medicina ed energia rinnovabile. Le misurazioni dirette delle prestazioni di visione e delle sequenze di illuminazione provengono da dispositivi prodotti da ZEUEE. L’articolo è stato valutato dal team tecnico esperto di ZEUEE.
Riferimenti e fonti
- ISO 12233:2024 — Fotografia, acquisizione elettronica di immagini fisse, risoluzione e funzione di trasferimento della modulazione (SFR) — Organizzazione internazionale per la normazione
- Controllo visivo di prodotti iniettabili per individuare particelle visibili — Food and Drug Administration degli Stati Uniti
- Legge sulla sicurezza della catena di fornitura dei farmaci (DSCSA): serializzazione — Food and Drug Administration degli Stati Uniti
- Verso la standardizzazione e la coerenza dei test sulle particelle visibili — NIST
- Regolamento delegato della Commissione (UE) 2016/161 (direttiva sui medicinali falsificati) — EUR-Lex
- Automate 2025: aggiornamento sulle norme tecniche per la visione artificiale (EMVA 1288 → ISO 24942) — Control Engineering
- Smart camera e sistemi di visione artificiale basati su PC a confronto — A3 / Association for Advancing Automation
- US10964004B2 — Metodo di controllo ottico automatico con deep learning — USPTO / Google Patents
Articoli correlati
- Sistemi di controllo con visione artificiale ZEUEE — controllo qualità CCD e IA integrato nella cella
- Guida all’automazione delle linee di produzione: il ruolo del controllo sulla linea
- Guida alle macchine per la crimpatura dei connettori: tipologie, scelta e qualità
- Guida alle macchine per l’assemblaggio automatico dei cavi: struttura, tipologie e scelta
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






