Contatti Zeyu lntelligent Industrial Company

Macchine di assemblaggio automatico: guida all’acquisto 2026

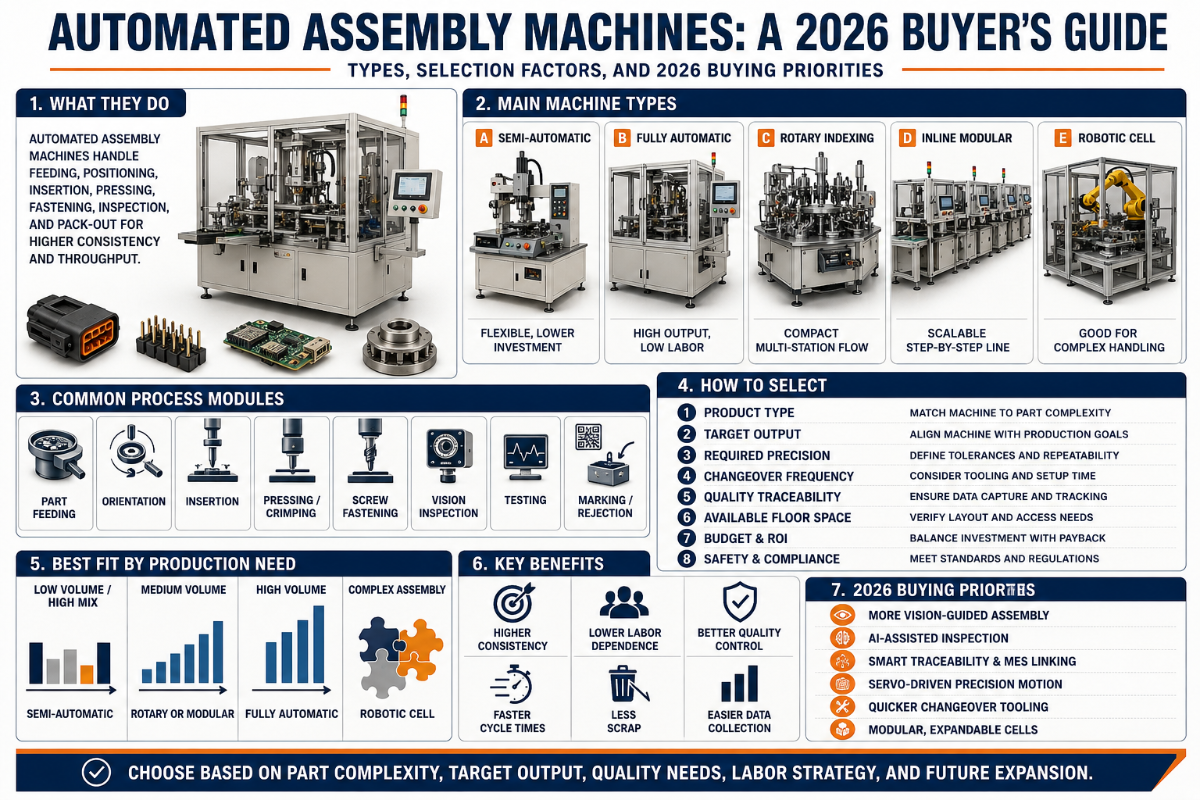
Macchine di assemblaggio automatico: tipologie, componenti, costi e criteri di scelta
Guida all’acquisto per i team di produzione industriale e ingegneria · Aggiornato a giugno 2026
Le macchine di assemblaggio automatico sono sistemi programmabili che uniscono singoli componenti per ottenere un prodotto finito con un intervento umano minimo o nullo: alimentano i componenti, li trasferiscono attraverso una sequenza fissa di stazioni, eseguono l’assemblaggio e controllano ogni unità. Questa guida illustra le quattro tipologie di macchina, i relativi costi e i criteri per scegliere quella più adatta al prodotto.
Dati rapidi: una tipica macchina di assemblaggio automatico
| Stazioni / ciclo | 4–15 stazioni; 2–8 secondi per indice |
| Cadenza produttiva | 5–60 assemblaggi finiti al minuto |
| Ingombro / potenza | ~2,5–12 m²; 2,5–15 kW |
| Investimento iniziale tipico | $150.000–$500.000 (chiavi in mano, in base all’architettura) |
| Ideale per | Prodotti ripetitivi con più componenti, realizzati in volumi annui medio-alti |
In breve (TL;DR)
- L’eccesso di automazione, non la sua carenza, è l’errore più costoso: le linee rigide penalizzano un’elevata varietà di prodotti.
- Quattro architetture pratiche: indicizzazione rotativa, in linea (sincrona), robotizzata/flessibile e ibrida.
- Confrontare le macchine in base alla cadenza produttiva per dollaro, non al prezzo di listino.
- La resa al primo passaggio incide sulla produzione effettiva più del tempo ciclo nominale.
- Il tempo di ritorno dell’investimento è in genere di 12–24 mesi; la presenza di molte varianti e frequenti cambi formato lo allunga.
Cosa sono le macchine di assemblaggio automatico?
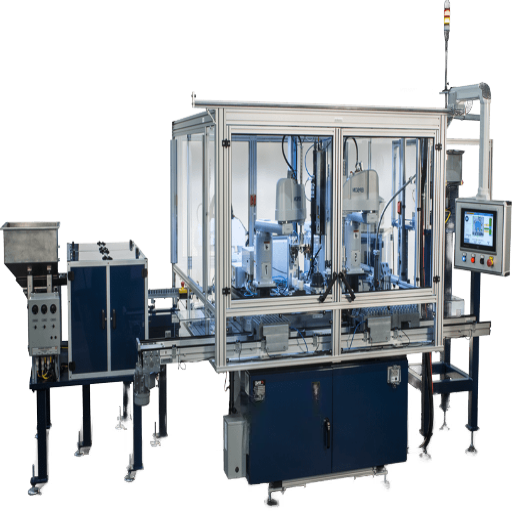 Le macchine di assemblaggio automatico sono sistemi programmabili che uniscono singoli componenti per ottenere un prodotto finito o semilavorato con un intervento umano minimo o nullo. La macchina alimenta i componenti, li trasferisce attraverso una sequenza fissa di stazioni, esegue le operazioni di assemblaggio — pressatura, fissaggio, saldatura, dosaggio o posizionamento — e controlla il risultato, sostituendo i movimenti di assemblaggio manuali che altrimenti gli operatori ripeterebbero lungo la linea.
La caratteristica distintiva è che la sequenza di processo è integrata nei macchinari, così ogni unità viene realizzata con la stessa qualità e lo stesso tempo ciclo. Il National Institute of Standards and Technology statunitense considera questi macchinari un elemento fondamentale dell’integrazione dei sistemi nella produzione intelligente.
Questo distingue una macchina completamente automatica da una semiautomatica, nella quale l’operatore deve ancora caricare, avviare o scaricare ogni ciclo. Le celle semiautomatiche sono adatte a volumi inferiori e frequenti cambi formato; le macchine di assemblaggio automatico complete giustificano il costo quando lo stesso prodotto viene realizzato in grandi quantità e con continuità. Negli stabilimenti automotive, nelle linee elettroniche e nelle fabbriche di dispositivi medici, queste macchine sono il fulcro della produzione di massa moderna. Automatizzando un processo di assemblaggio ripetitivo, questi macchinari aumentano la produttività lungo la linea e standardizzano il processo produttivo; sempre più spesso, inoltre, supportano una produzione flessibile che combina diversi modelli di prodotto sulla stessa piattaforma. Gli ingegneri classificano questi sistemi sotto categorie più ampie — automazione delle linee di assemblaggio, automazione industriale e automazione robotizzata — che descrivono tutte lo stesso passaggio: dal lavoro manuale e dagli operatori ai sistemi automatici che svolgono le attività ripetitive dell’assemblaggio moderno.
Come funziona una macchina di assemblaggio automatico: componenti principali
Tutte le macchine di assemblaggio automatico, a prescindere dalla configurazione, seguono lo stesso ciclo: alimentazione → trasferimento → giunzione → controllo → scarto o scarico. È importante conoscere i sottosistemi perché quello più debole — di solito l’alimentatore dei componenti, non il robot — determina il limite effettivo della cadenza produttiva. Nel loro insieme, questi sottosistemi costituiscono i macchinari di automazione di ogni sistema di assemblaggio automatico; la qualità dei sistemi di visione, in particolare, influisce sia sul controllo qualità sia sulla qualità del prodotto finito. La movimentazione guidata dalla visione è un ambito brevettuale attivo: si veda il brevetto statunitense 9.259.844 sui sistemi robotizzati guidati dalla visione. Di seguito sono elencati i componenti per tipologia, la loro funzione e il motivo per cui determinano il successo di una macchina.| Sottosistema | Tipologia / esempio comune | Funzione | Perché è importante |
|---|---|---|---|
| Alimentatore dei componenti | Vasca vibrante, alimentatore flessibile | Orienta e presenta i componenti sfusi | La causa più comune di strozzature nella cadenza produttiva e di inceppamenti |
| Trasferimento / indicizzatore | Tavola rotante, trasportatore in linea | Sposta l’assieme tra le stazioni | Determina il tempo ciclo e il numero di stazioni |
| Attrezzature terminali del braccio robotico (EOAT) | Pinze, sistema a vuoto, sede di posizionamento | Afferra e posiziona ogni componente | Determina la precisione di posizionamento e l’impegno richiesto per il cambio formato |
| Braccio robotico | Robot a 6 assi, SCARA, cobot | Prelievo, posizionamento e giunzione flessibili | Aumenta la flessibilità tra varianti, con costi superiori |
| Stazione di giunzione | Pressa, avvitatore, saldatrice, dosatore | Esegue l’assemblaggio vero e proprio | Definisce la finestra di processo e i limiti di qualità |
| Visione artificiale | Telecamera 2D/3D, controllo con IA | Verifica presenza, posizione e difetti | Incide sulla resa al primo passaggio e sulla tracciabilità |
| Sensori | Di prossimità, di forza, fotoelettrici | Confermano ogni fase prima di quella successiva | Impediscono l’accumulo di difetti nelle fasi successive |
| Sistema di controllo | PLC, HMI, SCADA | Coordina l’intera sequenza | Gestisce la logica, le ricette di processo e il livello dati |
| Scarto / smistamento | Deviatore, contenitore, corsia | Rimuove gli assemblaggi non conformi | Impedisce che i difetti finiscano nelle scorte di prodotti finiti |
| Sistema di sicurezza | Ripari, barriere fotoelettriche, arresti di emergenza | Protegge gli operatori e soddisfa i requisiti normativi | Richiesto dalla norma ISO 10218 per le celle robotizzate |
📐 Nota tecnica
Gli alimentatori a vasca vibrante garantiscono un orientamento ripetibile quasi al 100%, ma si inceppano in corrispondenza dell’azionamento elettromagnetico quando i componenti sono aggrovigliati, unti o quasi simmetrici. Nella maggior parte delle macchine, l’alimentatore — non il robot o l’indicizzatore — limita la produzione continuativa: occorre quindi prevedere tempo per svilupparlo (e una vasca di ricambio) prima di intervenire sul tempo ciclo in altre parti.
Le quattro architetture delle macchine: griglia di compatibilità delle 4 architetture
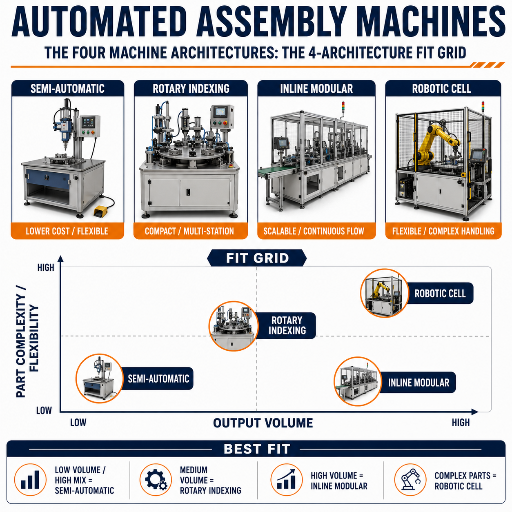 Le macchine di assemblaggio automatico si basano su quattro architetture pratiche; scegliere quella giusta è la decisione che incide maggiormente su costi, velocità e flessibilità. La griglia di compatibilità delle 4 architetture qui sotto mette in relazione ogni tipologia di macchina con tempo ciclo, numero di stazioni, flessibilità tra varianti, investimento iniziale relativo e volume annuo per cui risulta conveniente. Leggetela dall’alto verso il basso in base alle esigenze del prodotto, non in base a ciò che realizza un fornitore.
| Classe di architettura | Ciclo / stazione | Flessibilità tra varianti | Investimento iniziale relativo | Volume annuo più adatto |
|---|---|---|---|---|
| Indicizzazione rotativa (tavola) | 2–8 s/indice, 8–15 stazioni | Bassa | $$ ($350K–$500K, classe a 4 stazioni) | Elevato (1M+ componenti/anno) |
| In linea / sincrona | 3–12 s, molte stazioni | Bassa–media | $$$ | Elevato, assemblaggi più grandi |
| Cella robotizzata / flessibile | 5–20 s, cadenza determinata dal robot | Elevata | $$–$$$ ($150K–$500K) | Medio, con più varianti |
| Ibrida (indicizzatore + robot) | Misto | Media–elevata | $$$ | Medio–elevato, famiglia di prodotti mista |
Gli intervalli di investimento iniziale sono valori tipici del settore e variano in base alle attrezzature, ai controlli e all’ambito dell’integrazione.
Automazione fissa, programmabile e flessibile
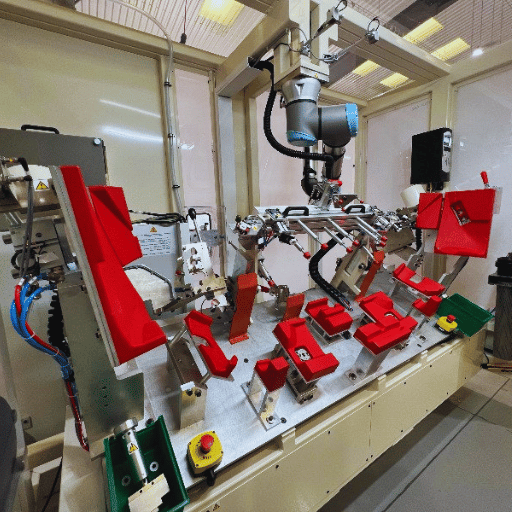 Alla base delle architetture di macchina ci sono tre classi di automazione tradizionali; sapere quale si sta acquistando aiuta a evitare gli errori di specifica più costosi. L’automazione fissa integra la sequenza nei componenti hardware — camme, ingranaggi e cablaggi — per ottenere la massima cadenza produttiva e il costo per componente più basso, ma richiede una ricostruzione per passare a un altro prodotto. L’automazione programmabile gestisce la produzione in lotti e viene riprogrammata tra un lotto e l’altro, rinunciando alla velocità in favore della flessibilità. L’automazione flessibile, evoluzione di quella programmabile, passa da un modello di componente all’altro con tempi di fermo quasi nulli, secondo la classificazione standard descritta nella voce Britannica sull’automazione della produzione. Queste soluzioni di automazione comprendono sia le rigide linee automatiche sia i macchinari di assemblaggio automatico completamente flessibili; abbinare la classe alle esigenze produttive evita che una macchina di assemblaggio automatico diventi un investimento oneroso e poco utile. I robot guidati da sensori possono oggi sostituire le attrezzature fisse a un costo inferiore, come descritto nella domanda di brevetto statunitense 2022/0371208.
✔ L’automazione fissa è la scelta giusta quando
- Un prodotto, progetto stabile, 1M+ unità/anno
- La priorità è ridurre al minimo il costo per componente
- Il tempo ciclo deve essere il più breve possibile
⚠ L’automazione flessibile è la scelta giusta quando
- La linea realizza più varianti di prodotto
- I progetti cambiano ogni anno o la domanda è incerta
- I frequenti cambi formato fermerebbero una linea rigida
Robot e cobot nell’assemblaggio
I robot industriali e i robot collaborativi (cobot) rendono possibile l’assemblaggio flessibile; le loro differenze determinano la progettazione della sicurezza e il budget. Un robot industriale tradizionale a sei assi è veloce e potente e opera dietro una recinzione; un cobot è più lento e leggero, ma può condividere lo spazio con gli operatori entro determinati limiti di forza e velocità. Nel 2024, l’elettronica era tra i maggiori settori per nuove installazioni di robot industriali, nell’ambito del record di 542.000 unità installate nel mondo quell’anno secondo il rapporto IFR World Robotics 2025. I moderni sistemi robotizzati gestiscono anche la movimentazione dei materiali tra le stazioni; i veicoli a guida automatica (AGV) alimentano sempre più spesso le celle e l’IA e l’apprendimento automatico guidano oggi la visione artificiale che garantisce la precisione degli assemblaggi avanzati.Cosa sono i robot collaborativi (cobot) e come vengono usati nell’assemblaggio?
I robot collaborativi sono robot progettati per lavorare accanto alle persone senza ripari completi; la sicurezza in caso di contatto è garantita da limiti di forza, potenza e velocità. Nell’assemblaggio eseguono avvitatura, prelievo e posizionamento, dosaggio e asservimento macchina in celle troppo piccole o con troppe varianti per giustificare un robot recintato. Con la revisione delle norme del 2025, i requisiti di sicurezza sono confluiti nella norma principale sui robot: la ISO 10218-1:2025 ha assorbito la precedente specifica tecnica ISO/TS 15066 e parla ora di «applicazione collaborativa» invece che di «robot collaborativo», perché solo l’uso specifico — non il robot in sé — può essere certificato come collaborativo. La stessa revisione ha aggiunto requisiti di cybersicurezza: una cella con cobot specificata oggi comporta quindi obblighi assenti in una cella del 2011.«I clienti chiedono il robot più veloce disponibile. Eppure, raramente è il robot a fare da collo di bottiglia: di solito sono l’alimentatore e il cambio formato. Dimensioniamo la cella in base all’alimentazione affidabile più lenta e aggiungiamo un cobot solo dove la flessibilità tra varianti giustifica davvero il costo.»
— team di ingegneria ZEUEE, sulla specifica dell’integrazione robotizzata per l’assemblaggio
Come scegliere una macchina di assemblaggio automatico: il parametro cadenza produttiva per dollaro
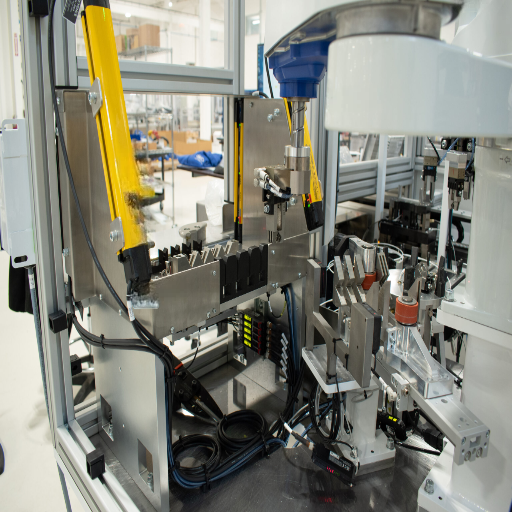 La scelta della macchina di assemblaggio automatico giusta dipende da tre fattori — volume annuo, complessità dei componenti e mix di varianti — e da un parametro che i fornitori citano raramente: la cadenza produttiva per dollaro (TPD). Il TPD è semplicemente il numero annuo di componenti conformi prodotto dalla macchina diviso per il suo costo complessivo, e permette di evitare l’errore di confrontare le macchine basandosi solo sul prezzo di listino.
Una macchina meno costosa che produce meno componenti conformi può risultare più cara per unità di produzione effettiva. Calcolando il TPD per ogni architettura candidata, di solito la scelta corretta smette di essere una questione di opinioni. Questo criterio, che rapporta la produzione al costo, è in linea con le indicazioni di NIST sui costi dell’integrazione dei sistemi, pubblicate da NIST.
💡 Esempio di calcolo del TPD
Una linea rotativa da $400.000 che produce 1.500.000 componenti conformi all’anno raggiunge un TPD pari a 3.75 componenti conformi per dollaro all’anno. Una cella robotizzata da $300.000 che ne produce 600.000 all’anno raggiunge 2.0. Per un singolo prodotto ad alto volume, la linea rotativa offre il TPD migliore; il vantaggio viene meno quando il prodotto si divide in sei varianti, perché le perdite dovute ai cambi formato (sezione successiva) riducono il numero effettivo di componenti conformi al di sotto di quello della cella flessibile.
Matrice di selezione: quale architettura è adatta alla vostra produzione?
| Se il vostro caso è… | Scegliete | Perché |
|---|---|---|
| Un prodotto, 1M+/anno, progetto stabile | Rotativa o in linea (fissa) | Costo per componente minimo, TPD massimo |
| 3–8 varianti, volume medio | Cella robotizzata / flessibile | Un cambio formato quasi nullo tutela il TPD |
| Volumi elevati + poche varianti | Ibrida (indicizzazione + robot) | Velocità dell’architettura fissa, flessibilità dove serve |
| Volume ridotto o progetto non ancora collaudato | Cella semiautomatica / con cobot | Rimandare le attrezzature fisse finché il volume non è consolidato |
Assemblaggio semiautomatico o completamente automatico: quale scegliere?
Scegliete una soluzione semiautomatica quando i volumi sono contenuti, il progetto è ancora in evoluzione o i cambi formato sono frequenti; optate per una soluzione completamente automatica quando un prodotto viene realizzato in grandi quantità e con continuità. Passare subito all’automazione completa per un prodotto a basso volume e con molte varianti è il modo classico per acquistare una macchina che non ripagherà mai l’investimento. Una regola pratica condivisa in produzione è che, in un ambiente ad alta varietà e basso volume o in un’officina conto terzi, è difficile giustificare un’alimentazione completamente automatica dei componenti. Conviene invece automatizzare le operazioni manuali attorno all’operatore, lasciandogli il carico e lo scarico e affidando alla macchina le fasi ripetitive e soggette a errore.Quanto costano le macchine di assemblaggio automatico e il costo nascosto dei cambi formato
Una macchina di assemblaggio automatico chiavi in mano costa in genere tra $150.000 e $500.000. Un sistema rotativo a quattro stazioni si colloca intorno a $350.000–$500.000, mentre una cella robotizzata può costare da $150.000 a $500.000, in base al carico utile, alla visione artificiale e all’ambito dell’integrazione. Le attrezzature e i controlli determinano gran parte della differenza tra una configurazione base e una complessa. Il tempo di ritorno dell’investimento si calcola con una formula semplice — Tempo di ritorno dell’investimento = costo totale installato ÷ beneficio netto annuo — dove il beneficio netto è il risparmio sul lavoro più i guadagni di produttività e qualità, meno i costi ricorrenti. Le stime di settore collocano la maggior parte dei progetti tra 12 e 24 mesi; le celle con cobot spesso raggiungono il ROI in 6–12 mesi. Questo calcolo generale, però, nasconde un costo che le brochure non menzionano: il costo dei cambi formato.
Il costo dei cambi formato
Ogni minuto che una linea fissa impiega per passare da una variante all’altra è capacità produttiva pagata ma inutilizzata; anche gli scarti dei primi componenti prodotti dopo una messa a punto rappresentano un costo nascosto. Se si producono sei varianti con otto cambi formato al giorno da 15 minuti ciascuno, si perdono due ore su una giornata di 16 ore: circa il 12% di capacità, un costo che non compare mai nei calcoli del tempo di ritorno basati sulla «produzione nominale». Più varianti si gestiscono con attrezzature rigide, più aumenta questo costo: ecco perché le linee con un mix elevato si orientano verso celle flessibili anche quando la macchina fissa sembra meno costosa per componente.
💡 Esempio di calcolo del tempo di ritorno
Una linea da $400.000 elimina tre posizioni di operatore su due turni. Con un costo del lavoro complessivo di circa $45.000 per posizione — un valore coerente con i dati sulla retribuzione dei dipendenti dello U.S. Bureau of Labor Statistics — il risparmio è di circa $270.000 all’anno. Tempo di ritorno ≈ $400.000 ÷ $270.000 ≈ 1.5 anni (18 mesi) — prima di considerare il costo dei cambi formato. Aggiungendo una perdita di capacità effettiva del 12% dovuta a cambi frequenti, il tempo di ritorno della stessa macchina supera i 20 mesi; una cella flessibile che completa il cambio formato in due minuti resta invece vicina al valore iniziale.
Applicazioni industriali: automotive, elettronica, dispositivi medici e beni di consumo
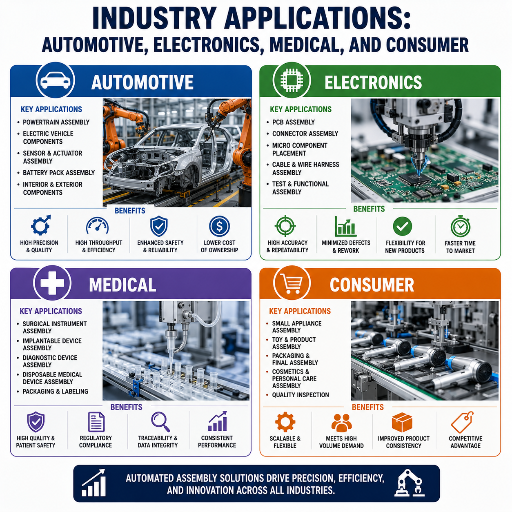 Le macchine di assemblaggio automatico sono impiegate in tutti i settori della produzione industriale ad alto volume, ma ogni settore pone in primo piano requisiti diversi. L’automotive richiede tempi ciclo brevi e robustezza; l’elettronica richiede precisione submillimetrica ed è oggi tra i principali settori per installazioni di robot; i dispositivi medici richiedono compatibilità con camere bianche e tracciabilità a livello di singola unità; i beni di consumo richiedono il costo per componente più basso. Ogni riga qui sotto riassume le esigenze del settore rispetto alla macchina.
| Settore | Assemblaggi tipici | Requisito determinante |
|---|---|---|
| Automotive / veicoli elettrici | Connettori, sensori, moduli batteria | Tempo ciclo, robustezza, tracciabilità |
| Elettronica / PCB | Componenti, microassemblaggi | Precisione submillimetrica, alta velocità (SCARA) |
| Dispositivi medici | Siringhe, cateteri, diagnostica | Camera bianca ISO 7/ISO 8, tracciabilità DHR |
| Beni di consumo | Ferramenta, elettrodomestici, giocattoli | Costo per componente minimo, cambio formato rapido |
Implementazione: dalle specifiche all’avvio della produzione e il calo della resa al primo passaggio
La realizzazione di una macchina di assemblaggio automatica segue un percorso prevedibile: specifica dei requisiti utente (URS), ideazione e progettazione, costruzione, test di accettazione in fabbrica (FAT), test di accettazione in sito (SAT), convalida del processo e avvio a regime. La maggior parte dei ritardi deriva da requisiti iniziali specificati in modo insufficiente. Eppure, il parametro che dovrebbe guidare l’intero progetto non è il tempo di ciclo, ma la resa al primo passaggio (FPY); ignorarla porta a quello che chiamiamo il precipizio della resa al primo passaggio.
Il precipizio della resa al primo passaggio
Anche la messa in servizio deve soddisfare i requisiti di sicurezza delle macchine, come le norme sulla protezione delle macchine previste dallo standard OSHA sulla protezione delle macchine, verificate da un SAT approfondito. Per questo il controllo e l’affidabilità degli alimentatori meritano lo stesso impegno nella definizione delle specifiche riservato al robot. Il controllo ottico automatico, il monitoraggio della forza e un controllo di processo rigoroso mantengono elevata la FPY durante un cambio formato e consentono alla linea di riprendersi rapidamente quando una nuova configurazione inizia a produrre scarti. Una macchina approvata al SAT sulla base di un obiettivo FPY concreto, e non del solo tempo di ciclo, è quella che raggiunge davvero il tempo di ritorno dell’investimento. Che si tratti di una linea di assemblaggio completamente automatizzata o di una linea di assemblaggio in movimento che alimenta l’assemblaggio finale, i vantaggi dell’automazione si concretizzano solo se la resa al primo passaggio rimane elevata.
La produzione effettiva si calcola moltiplicando la velocità nominale per la resa, quindi le perdite di resa fanno crollare i risultati molto più rapidamente di quanto gli acquirenti si aspettino. Come osservano gli ingegneri della stampa specializzata, una macchina pick-and-place veloce che produce il 10% di pezzi difettosi è meno efficiente di una più lenta con una FPY del 99%: la macchina «più veloce» consegna meno pezzi conformi all’ora e genera anche rilavorazioni e scarti. Quando si confrontano le macchine, moltiplicate la velocità dichiarata per una FPY realistica prima di dare credito a qualsiasi dato sulla cadenza produttiva.
Prospettive del settore: cosa cambia per gli acquirenti nel 2026
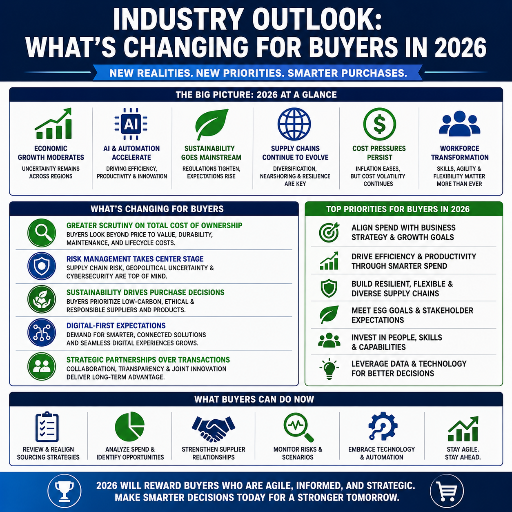 Per chi pianifica l’automazione nel 2026, il fattore decisivo non è più il calo dei prezzi dei robot, ma una carenza strutturale di manodopera nella produzione industriale che sta ridefinendo cosa automatizzare e in che modo. A metà del 2025, negli Stati Uniti erano aperti oltre 415.000 posti di lavoro nel settore manifatturiero e le analisi di settore prevedono la necessità di 3.8 milioni di nuovi addetti entro il 2033, con quasi 1.9 milioni di posizioni a rischio di rimanere scoperte. È questa carenza, non una previsione di mercato, a dover guidare le specifiche: si automatizzano le linee per coprire mansioni per le quali non si trova personale.
C’è una sfumatura importante, ed è giusto dirlo chiaramente: l’automazione sposta il collo di bottiglia, non lo elimina. Un’indagine USA Reshoring Survey del 2025 ha rilevato che gli OEM riporterebbero negli Stati Uniti circa il 30% di produzione in più se fosse disponibile manodopera specializzata sul mercato interno. Oggi, però, la figura più difficile da reperire per il reshoring è l’ingegnere di automazione e controllo che programma e manutiene queste macchine. Sul piano tecnico, due sviluppi rafforzano questa tendenza: la visione artificiale basata sull’IA riduce gli scarti di circa il 30% e rende praticabili celle flessibili in grado di gestire varianti diverse; inoltre, la norma ISO 10218-1:2025 riunisce i requisiti di sicurezza per i robot collaborativi e aggiunge la cybersicurezza alle specifiche. Per inquadrare il mercato, gli analisti stimano che il settore dell’automazione dell’assemblaggio valga decine di miliardi di dollari, con una crescita annua a una cifra alta: è solo un dato indicativo, non il motivo per acquistare. Se si pianifica una linea per il 2026, le azioni da intraprendere sono concrete: progettare fin da ora per la flessibilità tra varianti e la visione in linea e prevedere a budget le competenze di controllo necessarie per gestirla, perché non si potrà contare sul personale che realizzava a mano le linee fisse.
Domande frequenti
Cosa sono le macchine di assemblaggio automatico?
Visualizza la risposta
Le macchine di assemblaggio automatico sono sistemi programmabili che uniscono singoli componenti per ottenere un prodotto finito, con un intervento umano minimo o nullo. Alimentano i pezzi, li fanno avanzare attraverso una sequenza fissa di stazioni, eseguono l’assemblaggio e controllano ogni unità. Sostituiscono le operazioni manuali ripetitive degli addetti alla linea e mantengono costanti qualità e tempi di ciclo in qualsiasi stabilimento produca lo stesso articolo su larga scala. Per questo sono il fulcro della produzione industriale moderna ad alto volume e ripetitiva.
Quali sono i 4 tipi di automazione?
Visualizza la risposta
L’automazione della produzione industriale viene solitamente suddivisa in tre categorie. L’automazione fissa prevede attrezzature dedicate per volumi elevatissimi, ma non consente di cambiare facilmente prodotto; quella programmabile lavora su lotti e viene riprogrammata tra un lotto e l’altro; quella flessibile passa da una variante all’altra con tempi di fermo quasi nulli. Molte guide aggiungono una quarta categoria, l’automazione integrata o «intelligente», in cui macchine, dati e software di controllo sono collegati in un unico sistema. La scelta della categoria più adatta alla linea dipende in definitiva dal volume produttivo e dalla varietà dei prodotti.
Qual è la differenza tra automazione fissa e flessibile?
Visualizza la risposta
Nell’automazione fissa, la sequenza del processo è incorporata nell’hardware per ottenere la massima velocità e il costo per pezzo più basso, ma cambiare prodotto richiede una ricostruzione costosa. L’automazione flessibile, invece, passa da uno stile di componente all’altro senza praticamente interrompere la produzione. L’automazione fissa è adatta a un singolo prodotto ad alto volume; quella flessibile a più varianti sulla stessa linea.
Quanto costa una macchina di assemblaggio automatico?
Visualizza la risposta
La maggior parte delle macchine di assemblaggio automatico chiavi in mano costa tra $150.000 e $500.000. Un sistema rotativo a quattro stazioni si colloca in genere nella fascia $350.000–$500.000, mentre una cella robotizzata può costare da $150.000 a $500.000, a seconda del numero di stazioni, del carico utile, della visione artificiale e dell’ambito dell’integrazione.
Esistono fabbriche completamente automatizzate, senza personale?
Visualizza la risposta
Sì, esistono impianti produttivi senza personale (completamente non presidiati), ma sono molto più rari di quanto suggerisca il marketing e funzionano al meglio con processi circoscritti, stabili e ad alto volume, in cui i pezzi vengono alimentati in modo affidabile e il controllo rileva ogni difetto prima che si propaghi. La maggior parte degli stabilimenti «completamente automatizzati» si affida ancora alle persone per la configurazione, il cambio formato, la manutenzione e la gestione delle anomalie, perché gli alimentatori si inceppano, le attrezzature si usurano e le varianti cambiano nel tempo. La produzione senza personale è il risultato di un processo maturo e ben caratterizzato, non una modalità che si può attivare dall’oggi al domani acquistando una macchina.
Quanto tempo serve per progettare e costruire una macchina di assemblaggio su misura?
Visualizza la risposta
In genere servono diversi mesi per trasformare una specifica dei requisiti utente approvata in una macchina di assemblaggio automatico su misura e in una linea di produzione pienamente convalidata, passando dalla progettazione meccanica dettagliata alla fabbricazione e all’assemblaggio, fino al superamento dei test di accettazione in fabbrica e in sito. Una specifica dei requisiti insufficiente è il principale rischio per il rispetto delle tempistiche.
Sta pianificando una linea di assemblaggio automatico?
ZEUEE progetta e realizza macchine di assemblaggio automatico su misura, rotative, in linea, robotizzate e ibride, forte di 20 anni di esperienza e di oltre 10.000 progetti consegnati. Ci indichi il prodotto, il volume e la varietà delle varianti: individueremo l’architettura più adatta.
Scopra le macchine di assemblaggio automatico su misura →Perché abbiamo scritto questa guida
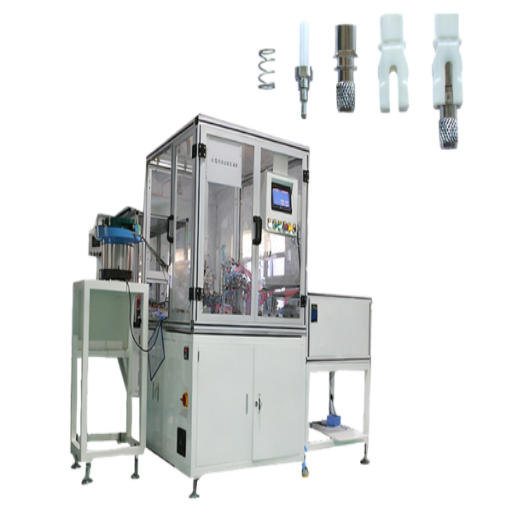
In ZEUEE, questa guida riassume due decenni di esperienza nella realizzazione di macchine di assemblaggio rotative, in linea e robotizzate, compresi progetti concreti come la nostra macchina per l’assemblaggio di maniglie (12 pezzi per ciclo, cambio formato in 15 minuti). Ci siamo concentrati su aspetti che i fornitori spesso trascurano: la cadenza produttiva per dollaro, il costo del cambio formato e la resa al primo passaggio, perché sono questi i parametri che determinano se una macchina raggiunge il tempo di ritorno dell’investimento. Revisione a cura del team tecnico di ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd).
Riferimenti e fonti
- Rapporto World Robotics 2025 — robot industriali — International Federation of Robotics (IFR)
- ISO 10218-1:2025 Robotica — Requisiti di sicurezza, Parte 1 — International Organization for Standardization
- Indagine sulle offerte di lavoro e sulla rotazione del personale (JOLTS) — U.S. Bureau of Labor Statistics
- Brevetto USA 5.386.621 — Cella di assemblaggio flessibile — USPTO tramite Google Patents
- Brevetto USA 9.259.844 — Sistema robotizzato guidato dalla visione — USPTO tramite Google Patents
- Domanda di brevetto USA 2022/0371208 — Dispositivo di presa robotizzato — USPTO tramite Google Patents
- Programma di pianificazione e controllo delle operazioni per la produzione intelligente — U.S. National Institute of Standards and Technology
- Norma sulla protezione delle macchine — U.S. Occupational Safety and Health Administration
- ISO 10218 aggiornata — Domande frequenti — Association for Advancing Automation (A3)
- Automazione — applicazioni nella produzione industriale — Encyclopædia Britannica
- Studio sull’impatto della manodopera nella produzione industriale statunitense — Deloitte & The Manufacturing Institute
Articoli correlati
- Realizzazione di macchine di assemblaggio su misura: cosa inviarci per ricevere un preventivo
- Sistemi di controllo con visione artificiale per la resa al primo passaggio
- Macchinari di prova automatizzati per la convalida in linea
- Soluzioni per fabbriche intelligenti e integrazione dei dati
- Macchine di assemblaggio di connettori per l’elettronica
- Settori serviti con soluzioni di automazione per l’assemblaggio
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






