Póngase en contacto con Zeyu lntelligent Industrial Company

Máquinas de ensamble de conectores: tipos y selección (2026)

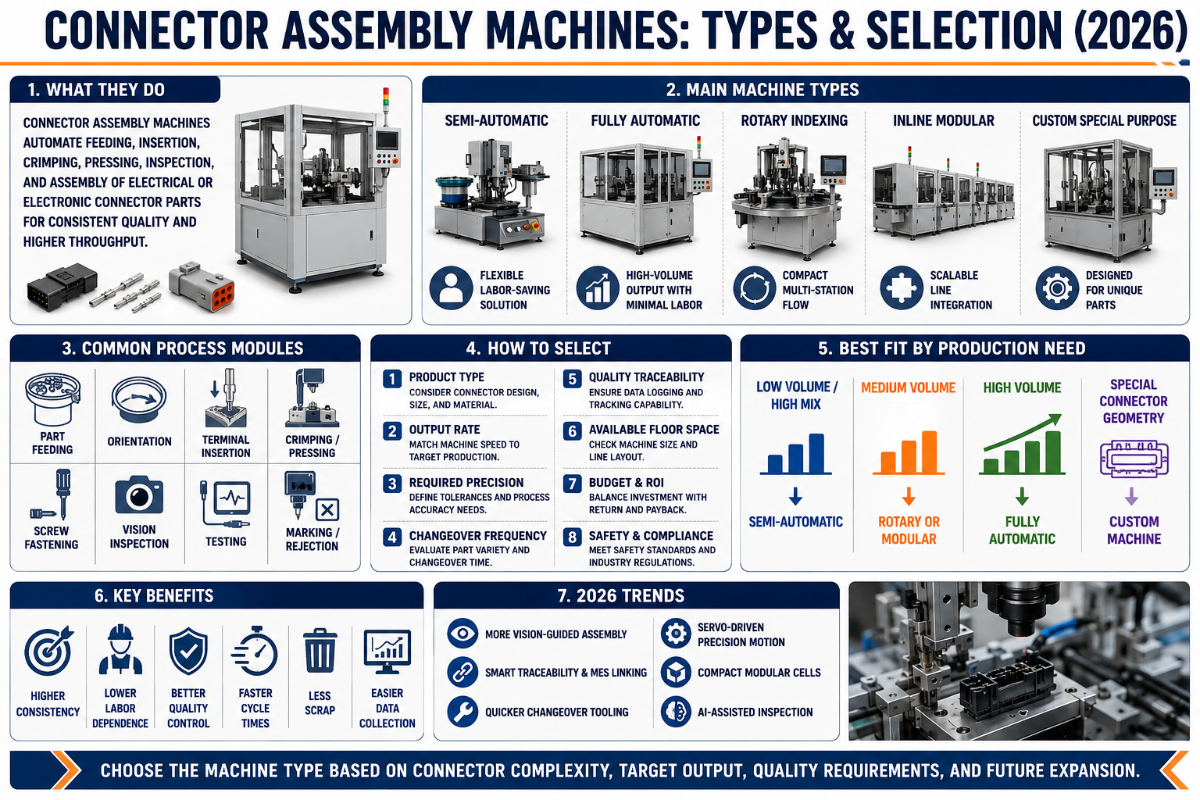
Máquinas de ensamble de conectores: guía completa sobre tipos, proceso y selección
Actualizado en junio de 2026
Las máquinas de ensamble de conectores son equipos automatizados que convierten contactos sueltos, carcasas y cables en un conector terminado y probado. Si produce conectores en volúmenes considerables, estas máquinas determinan su tasa de defectos, sus costos de mano de obra y si puede mantener una tolerancia que ningún operador lograría manualmente. Esta guía explica qué hacen realmente las máquinas, las cinco etapas del proceso de ensamble, los principales tipos de máquinas, cómo elegir una y las normas de inspección que marcan la diferencia entre un ensamble correcto y un retiro del mercado.Especificaciones rápidas: resumen de las máquinas de ensamble de conectores
| Función | Corta y pela el cable, forma o crimpa los contactos, los inserta en las carcasas e inspecciona el 100 % de las piezas |
| Niveles de automatización | Herramental manual, celda semiautomática, línea totalmente automática |
| Tasa de producción típica | ~600 piezas/hora en una máquina de inserción e inspección de una sola estación; 10–17 contactos/min en una estación de formado |
| Tolerancia mantenida | Longitud de corte del contacto de hasta ±0.02 mm en líneas con servos |
| Inspección | Visión CCD en cada estación de formado; verificaciones de fuerza de extracción del crimpado y concentricidad |
| Normas aplicables | IPC/WHMA-A-620 Rev F (2025), MIL-DTL-22520, NASA-STD-8739.4A, ISO 9001:2015 |
¿Qué son las máquinas de ensamble de conectores?
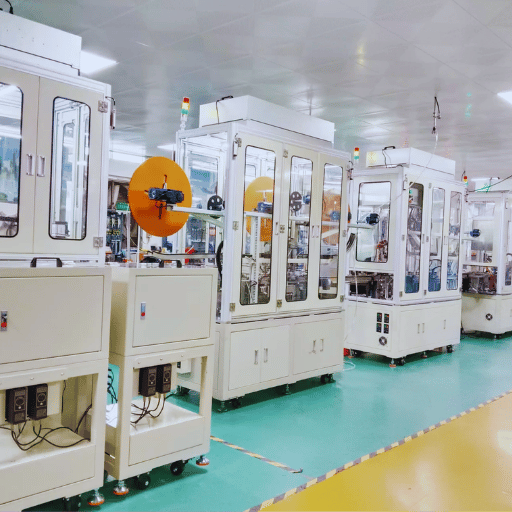 Una máquina de ensamble de conectores es un equipo automatizado o semiautomatizado que fabrica un conector: corta y pela el cable, forma o crimpa los contactos metálicos, los inserta en una carcasa de plástico y verifica el resultado. Puede ser desde una estación de banco individual hasta una línea automatizada completa.
El directorio del sector Connector Supplier clasifica estos equipos en máquinas de ensamble automático, celdas semiautomáticas, herramental manual, marcado y prensas de moldeo. Es un término general que abarca una cadena de tareas muy distintas. Como equipos de ensamble, estas máquinas producen conectores al cargar contactos en sus carcasas; la categoría más amplia de equipos para el ensamble de conectores incluso incluye las prensas de moldeo que fabrican las carcasas.
Esta cadena es importante porque «máquina de ensamble de conectores» es una categoría, no una sola máquina. Una máquina puede limitarse a prensar pines en un cabezal. Otra puede operar una línea completa: trenzar contactos a partir de cable, crimparlos, cargarlos en una carcasa e inspeccionar cada pieza antes del envío. Lo primero que debe definirse es dónde se ubica la máquina en esa cadena: esto cambia el precio, el espacio que ocupa y las habilidades que necesita su equipo.
Una aclaración sobre el alcance: esta guía trata de las máquinas que fabrican el conector: forman los contactos, los crimpan y los cargan en las carcasas. Es un problema distinto de instalar un conector terminado en un ensamble de cables o acoplarlo dentro de un producto; esas tareas siguen siendo en gran medida manuales y plantean un desafío propio para la robótica (cable deformable, variación de posición e inserción con fuerza limitada). Si lo que necesita es fabricar ensambles de cables, comience con la guía sobre ensambles de cables que se enlaza abajo.
Lo que estas máquinas realmente aportan es repetibilidad. En las líneas Twist Pin de ZEUEE, una estación de corte y soldadura mantiene la longitud del contacto dentro de ±0.02 mm y rechaza las piezas fuera de tolerancia antes de que lleguen al crimpado; un margen de tolerancia que una persona simplemente no puede mantener durante un turno de ocho horas. Para ver la gama completa de estas máquinas según el tipo de conector, consulte la línea de máquinas de ensamble de conectores de ZEUEE.
El proceso de ensamble de conectores, paso a paso
El proceso de ensamble de conectores consta de cinco etapas: preparación del cable, formado o crimpado de contactos, inserción en la carcasa, verificación del asentamiento e inspección con prueba eléctrica. Cada etapa tiene un punto de control donde se detectan la mayoría de los defectos o donde estos pasan inadvertidos. A continuación presentamos lo que llamamos Secuencia de ensamble de conectores en 5 pasos, junto con el modo de falla que controla cada estación.Secuencia de ensamble de conectores en 5 pasos
| Etapa | Estación / acción | Punto de control |
|---|---|---|
| 1. Preparación del cable | Corte a la longitud indicada y pelado del aislamiento | Longitud pelada ±0.2 mm; sin hilos dañados |
| 2a. Formado del contacto | Trenzado / corte y soldadura / expansión del contacto a partir del cable | Longitud del contacto ±0.02 mm |
| 2b. Crimpado | Crimpado del contacto al conductor (4 puntos) | Altura de crimpado + fuerza de extracción según la tabla MIL |
| 3. Inserción | Separación y prensado del contacto en la carcasa | Asentamiento completo; cavidad correcta; seguro enganchado |
| 4. Verificación del asentamiento | Verificación de retención / retroceso | Sin retroceso al aplicar la fuerza de extracción especificada |
| 5a. Inspección por visión artificial | Cámara CCD, inspección del 100 % de las piezas | Pin doblado, contacto faltante, polaridad incorrecta |
| 5b. Prueba eléctrica | Continuidad / prueba de alta tensión cuando se requiera | Circuito abierto / cortocircuito / resistencia de aislamiento |
| 5c. Clasificación / marcado | Desvío de piezas rechazadas, marcado de lote | Trazabilidad del lote y la herramienta |
Secuencia sintetizada a partir de las etapas del proceso descritas en Connector Supplier, un caso práctico de una máquina para empalmar terminales de campo (SDC) y los datos de producción de ZEUEE.
Tipos de máquinas de ensamble de conectores
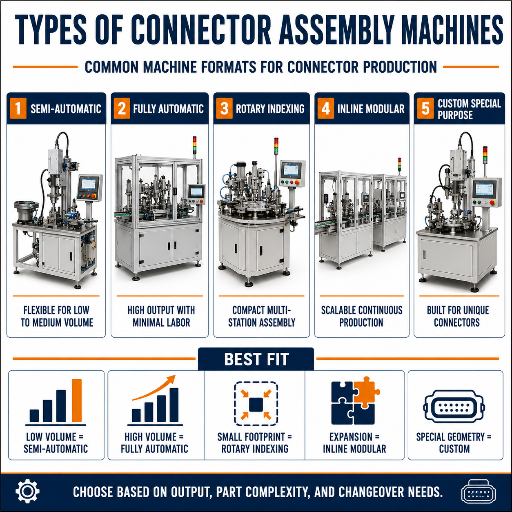 Las máquinas de ensamble de conectores se clasifican de dos maneras: por lo que hacen (función) y por la familia de conectores que fabrican (factor de forma). Comparar ambas categorías permite evitar la compra de una máquina rápida que no pueda mantener el paso entre pines de su conector. Hay opciones que van desde una sola herramienta de banco hasta sistemas de ensamble automatizado de alta velocidad. Los proveedores los promocionan como soluciones de ensamble llave en mano, pero el nivel real de automatización varía muchísimo entre una celda semiautomática y una línea completa. Primero, veamos la clasificación por función.
| Tipo de máquina | Función | Producción típica |
|---|---|---|
| Formado de contactos (Twist Pin) | Trenza/suelda contactos Twist Pin o hiperboloides a partir de cable | Trenzado a 50 m/min; 10–17 contactos/min |
| Máquina de crimpado | Crimpa contactos estampados al cable | Mantiene la altura de crimpado dentro del margen de la matriz |
| Máquina de inserción de pines | Prensa contactos/pines en carcasas o placas de circuito impreso | ~600 piezas/hora en una sola estación |
| Celda de ensamble de carcasas | Carga contactos, sellos y accesorios en las carcasas | Codificación por cavidad, verificación del seguro |
| Automatización de la inspección | Visión CCD, pruebas de fuerza, fugas y continuidad | Inspección del 100 % de las piezas |
| Corte y pelado de cable | Corte a la longitud indicada y pelado del aislamiento en las etapas anteriores del proceso | Longitud pelada ±0.2 mm |
| Marcado / láser | Marcado de lote y piezas para la trazabilidad | Código legible, sin daños en los contactos |
| Sellado / sobremoldeo | Inserta sellos o aplica sobremoldeo para conectores sellados | Probado contra fugas, sin vacíos |
| Línea integrada | Todas las estaciones interconectadas de extremo a extremo | Flujo de una pieza a la vez, trazabilidad completa |
| Familia de conectores | Norma / paso | Nota sobre la máquina |
|---|---|---|
| Circular (MIL) | MIL-DTL-38999 / MIL-DTL-26482 | Máquina para conectores circulares, indexación de la carcasa |
| Rectangular / D-sub | Micro-D MIL-DTL-83513, 1.27 mm | Máquina para conectores D-sub |
| Nano-D | MIL-DTL-32139, 0.635 mm | Servos de alta precisión y visión artificial obligatorios |
| PCB / placa a placa | Pasos de cabezal de 0.5–2.54 mm | Línea de ensamble de conectores para PCB |
| RF / coaxial | Concentricidad de precisión del contacto central | Herramental para una concentricidad estricta |
| Automotriz | Sellado, alto voltaje (EV) | Inserción de sellos + prueba de fugas |
| Cable a placa / IDC | Contactos de desplazamiento de aislamiento | Prensa IDC, no requiere pelado |
Manual, semiautomática o totalmente automática
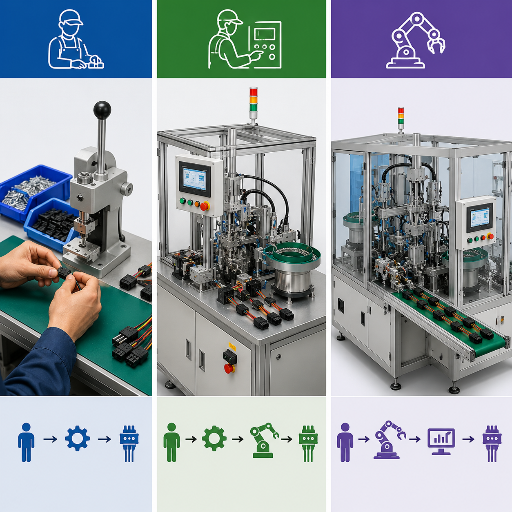 En realidad, un mayor nivel de automatización no siempre es la mejor opción. El ensamble manual sigue ofreciendo más flexibilidad para producciones de bajo volumen, diseños sumamente personalizados o cambios frecuentes, y varios ingenieros de ensamble sostienen que la configuración óptima suele ser una combinación de niveles de automatización, en lugar de una línea totalmente automática. Estudios revisados por pares sobre alimentación flexible con visión artificial la plantean como una decisión entre tres opciones: manual, semiautomática flexible y automatización rígida completa, no como una elección binaria. El formado automatizado de contactos es un proceso documentado y patentado (consulte la patente CN106532315A); por eso, en la producción de alto volumen, la máquina, no el operador, determina el nivel mínimo de calidad. Llamamos Punto de equilibrio de la automatización de conectores al intervalo de volumen en que conviene cada opción.
| Volumen anual | Combinación de modelos y variantes | Opción más adecuada | Motivo |
|---|---|---|---|
| < ~5,000 | Gran variedad, prototipos | Herramental manual | Con menos de ~100 unidades por lote, el costo de preparación supera el ahorro de automatizar |
| ~5k–100k | Variedad media | Celda semiautomática | El operador carga las piezas; la máquina crimpa, inserta e inspecciona |
| 100k–1M | Poca variedad, producción estable | Línea única totalmente automática | El ahorro en mano de obra y la inspección del 100 % permiten recuperar la inversión |
| > 1M | Un solo producto | Línea interconectada de varias estaciones | Flujo de una pieza a la vez, menor costo por pieza |
| Cualquier volumen (MIL/aeroespacial) | Enfoque en la trazabilidad | Automatización + inspección del 100 % | Una falla en campo implica un retiro del mercado, no un retrabajo |
¿El ensamble automatizado de conectores siempre cuesta menos que el manual?
No. En producciones de bajo volumen, con diseños sumamente personalizados o sujetos a cambios frecuentes, el ensamble manual sigue por debajo del punto de equilibrio y conserva la flexibilidad que se pierde al automatizar. Las fuentes del sector son claras: con menos de aproximadamente 100 unidades por lote, los costos de herramental y preparación suelen superar el ahorro en mano de obra. La automatización se justifica en volúmenes altos, donde reduce los costos de mano de obra y sustituye el criterio del operador por una cámara que inspecciona el 100 % de las piezas. El error está en tratar «automatizado» como sinónimo de «mejor». No lo es; es una decisión que depende del volumen y el riesgo.Especificaciones clave y cómo seleccionar una máquina
La selección de una máquina de ensamble de conectores depende de seis variables. Evalúe cada una según su conector para determinar rápidamente si una máquina candidata es adecuada o si está intentando forzar una opción que no encaja. Usamos la Puntuación de ajuste de la máquina según 6 variables: califique cada criterio de 0–2; si el total es inferior a 8, siga buscando.Puntuación de ajuste de la máquina según 6 variables
| Variable | Qué preguntar |
|---|---|
| Tasa de producción | ¿La producción nominal en piezas/hora supera su tiempo takt con margen? (p. ej., ~600/h) |
| Tolerancia | ¿Puede mantener la longitud y el paso de su contacto (hasta ±0.02 mm)? |
| Tipo/paso de contacto | ¿Estampado, formado o IDC? ¿Paso de 0.635–2.54 mm? |
| Inspección | ¿CCD en cada estación o solo muestreo al final de la línea? |
| Cambio de formato | ¿Cuánto tiempo y costo requiere cambiar de herramienta entre variantes de conectores? |
| Espacio ocupado y control | ¿Cabe en el espacio disponible y es compatible el sistema de control con el que ya utiliza su línea? |
📐 Nota de ingeniería
Para contactos según especificaciones MIL, defina la aceptación del crimpado según la tabla de resistencia a la tracción MIL-DTL-22520 para el calibre del cable, realice la prueba de extracción a 25 mm/min según el método IPC/WHMA-A-620 y verifique la fuerza de extracción del contacto crimpado conforme a NASA-STD-8739.4A. La precisión mecánica en líneas de paso estrecho se consigue mediante movimiento servo, rieles lineales de precisión y herramental rectificado, no haciendo funcionar más rápido una celda de uso general.
Calidad, inspección y normas del sector
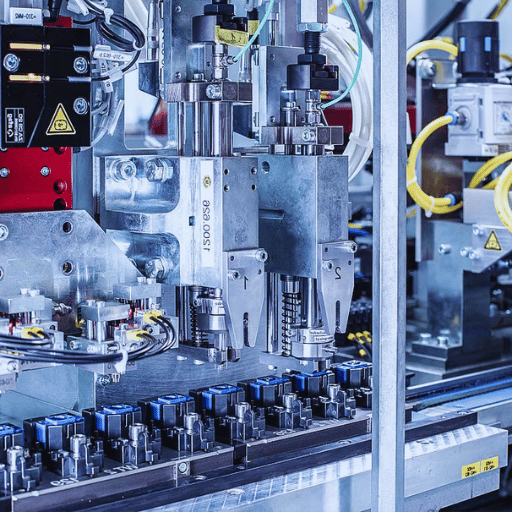 La calidad en una máquina de ensamble de conectores se asegura inspeccionando el 100 % de las piezas en cada estación de formado y probando la fuerza de extracción del crimpado según una tabla publicada; no basta con confiar en el operador. La visión artificial determina si se acepta o rechaza la pieza, que debe alcanzar la resistencia mínima a la tracción para el calibre del cable; de lo contrario, se desvía. Así, el control de calidad deja de basarse en el muestreo y detecta errores en el 100 % de las piezas, justo lo que requieren los ensambles aeroespaciales y MIL de alta calidad. Tres organismos establecen los requisitos.
«El barril del crimpado presenta un abocinamiento limpio y un cepillo del conductor completo, o no; en la Clase 3 no hay término medio. La máquina debe tomar esa decisión para cada pieza, no para una de cada cincuenta». — Ingeniero de calidad de ensambles de cables, instructor de IPC/WHMA-A-620
- ✔IPC/WHMA-A-620 Rev F (2025) — la norma de consenso vigente para la aceptación de ensambles de cables y alambres; define los criterios de crimpado, el abocinamiento de Clase 3 y el aumento de inspección. Consulte IPC. Especifique Rev F, no la Rev D/E anterior.
- ✔Pruebas MIL de crimpado y extracción — los valores mínimos de resistencia a la tracción del crimpado se rigen por las tablas MIL-DTL-22520; NASA-STD-8739.4A especifica las pruebas de extracción del contacto crimpado y del anillo de crimpado para distintos tipos de conectores.
- ✔Crimpado como unión inspeccionable en campo — un estudio de CDC/NIOSH y una investigación de Purdue muestran que la compresión del crimpado y la longitud del contacto son indicadores de confiabilidad medibles, precisamente lo que verifican las estaciones de visión y fuerza.
- ✔ISO 9001:2015 — el marco de gestión de calidad que los auditores esperan para la línea; consulte ISO 9001.
Costos, recuperación de la inversión y consideraciones de fabricar o comprar
El precio de una máquina de ensamble de conectores no se consulta en un catálogo: se define según el conector. Cinco factores determinan el costo: cuántas estaciones de ensamble requiere el proceso, el tipo y paso de contacto, el alcance de la inspección, la tasa de producción objetivo y si necesita celdas independientes o una sola línea interconectada. Cuando un fabricante de conectores pasa del trabajo manual a la manufactura automatizada, en realidad está comprando un paquete de herramental; la mayor parte de la cotización corresponde a personalizar fijaciones, modelos de visión y plantillas para una pieza específica. En un extremo está una estación individual de inserción e inspección; en el otro, una línea completa de contactos Twist Pin con visión en cada estación. Las celdas automatizadas reducen la mano de obra y aumentan la utilización de las máquinas, lo que disminuye el costo operativo por pieza una vez que se estabiliza el proceso de producción. La misma lógica se aplica al ensamble de conectores para cables, un nivel más arriba. Es fácil pasar por alto la cadena de defectos: la investigación sobre la confiabilidad de las conexiones crimpadas (consulte Purdue e-Pubs) muestra que un crimpado débil falla en campo, no en el banco, donde habría sido más barato detectarlo.
✔ Cuándo se recupera la inversión en automatización
- Ahorro en mano de obra con 100k+ piezas/año
- La inspección del 100 % evita que se propaguen los defectos no detectados
- Trazabilidad de lote y herramienta para retiros MIL/aeroespaciales
- Tolerancia más estricta y repetible que con el trabajo manual
⚠ Cuándo no conviene
- Producción por debajo de ~100 unidades: predominan los costos de preparación
- Talleres de prototipos con gran variedad que requieren flexibilidad
- Conectores cuyo diseño cambia cada trimestre
- Falta de personal capacitado internamente para operar y mantener la celda
Panorama del sector: qué cambia en 2026
 Lo que impulsa la automatización del ensamble de conectores en 2026 no es el tamaño del mercado, sino la física y las cadenas de suministro. Los conectores siguen reduciendo su tamaño: un contacto Nano-D tiene un paso de 0.635 mm, inferior al margen en que una persona puede colocarlo de forma confiable. Para esas piezas, la automatización deja de ser una decisión de costos y se convierte en la única manera de fabricarlas. Mientras tanto, los sectores de defensa y aeroespacial exigen trazabilidad completa por lote para los contactos MIL, algo que un banco manual no puede ofrecer; además, la relocalización de la manufactura de ensambles de cables y conectores está llevando nuevas líneas a plantas locales, donde antes se recurría a mano de obra manual en el extranjero.
La prensa especializada confirma esta tendencia: Connector Supplier señala que la automatización de ensambles de cables solo se ha vuelto una realidad en los últimos dos o tres años, primero con cables de menor voltaje y luego con otros de mayor voltaje. Las normas también evolucionan: IPC/WHMA-A-620 llegó a Rev F en 2025, por lo que cualquier línea que se compre en 2026 debería aceptarse conforme a la nueva revisión.
Para obtener un contexto más amplio sobre la construcción de estas líneas, el siguiente paso es consultar la guía sobre automatización de líneas de producción. El mercado crece a una tasa de dos dígitos bajos, pero considérelo un contexto general, y algo incierto: según el resumen de IFR World Robotics 2025, las instalaciones de robots industriales en Europa y América incluso disminuyeron en 2024. La adopción de la automatización es desigual; no impulsa a todos los talleres por igual. La decisión de compra depende del paso, la trazabilidad y la ubicación de la mano de obra, no de una tasa de crecimiento anual compuesta.
Imagine que un proveedor de defensa traslada a su país una línea de contactos MIL-DTL-38999 en 2026. El problema no es la cifra principal de crecimiento, sino que el equipo de ensamble manual de la planta en el extranjero no se trasladó con la línea y un contacto Nano-D de 0.635 mm no tolerará la curva de aprendizaje de un operador nuevo. El verdadero desafío para ese proveedor en 2026 es determinar si una celda automatizada con inspección CCD del 100 % y trazabilidad por lote puede instalarse y aceptarse conforme a IPC/WHMA-A-620 Rev F antes de la primera entrega del programa: es una cuestión de plazos, no del tamaño del mercado. Así se manifiesta la tendencia en la planta: una presión sobre la mano de obra y las tolerancias que la automatización puede resolver o no.
Preguntas frecuentes — Máquinas de ensamble de conectores
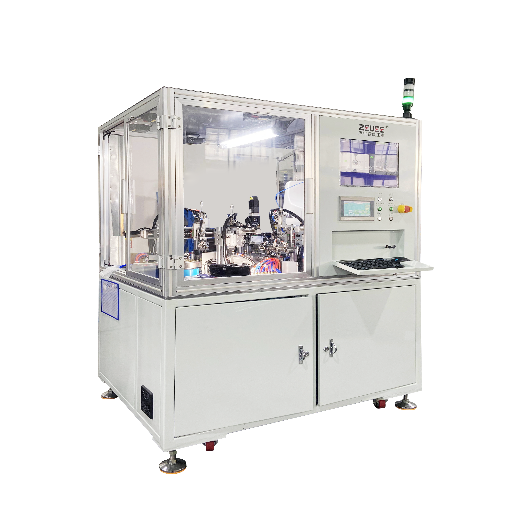
P: ¿Qué es una máquina de ensamble de conectores?
Ver respuesta
Una máquina de ensamble de conectores es un equipo automatizado o semiautomatizado que fabrica conectores eléctricos. Corta y pela el cable, forma o crimpa los contactos metálicos, los prensa en una carcasa de plástico e inspecciona la pieza terminada. Según su configuración, puede ser una sola estación, por ejemplo, una máquina de inserción de pines, o una línea completa interconectada que convierte el cable en un conector probado y trazable, con inspección por visión artificial del 100 % durante el proceso.
P: ¿Cuál es la diferencia entre una máquina de ensamble de conectores y una máquina de crimpado?
Ver respuesta
Las máquinas de crimpado realizan una sola tarea en el proceso: crimpar un contacto a un conductor a una altura controlada. Máquina de ensamble de conectores es una categoría más amplia que puede incluir el crimpado, el formado de contactos, su inserción en la carcasa, la verificación del asentamiento y la inspección. En pocas palabras, toda máquina de crimpado es una herramienta para el ensamble de conectores, pero la mayoría de las máquinas de ensamble de conectores hacen mucho más que crimpar: el crimpado es apenas la segunda de cinco etapas.
P: ¿Cómo se ensamblan los conectores eléctricos?
Ver respuesta
Los conectores eléctricos se ensamblan en cinco etapas. Se corta y pela el cable; después, el contacto se forma o se crimpa sobre el conductor y se inserta en la cavidad correcta de la carcasa hasta que encaja el seguro. El asentamiento se verifica según la especificación de extracción y, por último, cada pieza se inspecciona con visión artificial CCD y, cuando se requiere, se somete a pruebas eléctricas antes de marcarla y clasificarla.
P: ¿Cuánto cuesta una máquina de ensamble de conectores?
Ver respuesta
No hay un precio de lista: el costo depende de la cantidad de estaciones, el paso de los contactos, el nivel de inspección, la tasa de producción y de si se requieren celdas o una sola línea. El costo de una estación de inserción individual y el de una línea completa para contactos Twist Pin pueden diferir en un orden de magnitud.
P: Ensamble manual o automático de conectores: ¿cuál es mejor?
Ver respuesta
Ninguna opción es mejor en todos los casos; la decisión depende del volumen y del riesgo. El ensamble manual conviene para lotes de menos de aproximadamente 100 unidades y para trabajos personalizados con alta variedad. El ensamble automatizado conviene para grandes volúmenes y cuando una falla en campo puede provocar un retiro del mercado, ya que reduce los costos de mano de obra e inspecciona el 100% de las piezas. Muchas empresas optan por un punto medio semiautomático.
P: ¿Una sola máquina puede ensamblar distintos tipos de conectores?
Ver respuesta
A menudo, sí, con un cambio de herramental. Una celda bien diseñada puede procesar una familia de conectores mediante el cambio de dispositivos de sujeción y modelos de visión artificial, aunque las diferencias extremas de paso —un Nano-D de 0.635 mm frente a un conector circular reforzado— suelen requerir herramental dedicado en lugar de una configuración compartida.
Acerca de esta guía de equipos
Las cifras de tasa de producción, tolerancia (±0.02 mm) y paso de esta guía provienen de los propios proyectos de herramental para conectores de ZEUEE: líneas de contactos Twist Pin de seis estaciones, inspección CCD en cada estación de conformado y ensamble de contactos MIL-DTL. Los criterios de las normas se citan de fuentes de IPC, NASA, CDC y Purdue; no se presentan como mediciones de ZEUEE. Cuando los datos de la industria difieren de los datos de nuestros proyectos, indicamos cuáles son unos y otros. Revisado por el equipo técnico de ZEUEE.
¿Está definiendo una línea de ensamble de conectores para un contacto o una norma específicos?
Consulte las máquinas de ensamble de conectores de ZEUEE →Artículos relacionados
- Máquina de crimpado de conectores: tipos, selección y calidad — análisis detallado de la etapa de crimpado
- Guía de máquinas para el ensamble de cables — un nivel más arriba en el proceso del conector
- Máquina para contactos Nano Twist Pin: guía de compra para Nano-D — ensamble con paso de 0.635 mm
- Guía de automatización de líneas de producción — cómo construir la línea completa
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






