Contatti Zeyu lntelligent Industrial Company

Macchina per l’inserimento di contatti twist pin e isolanti: guida all’acquisto 2026

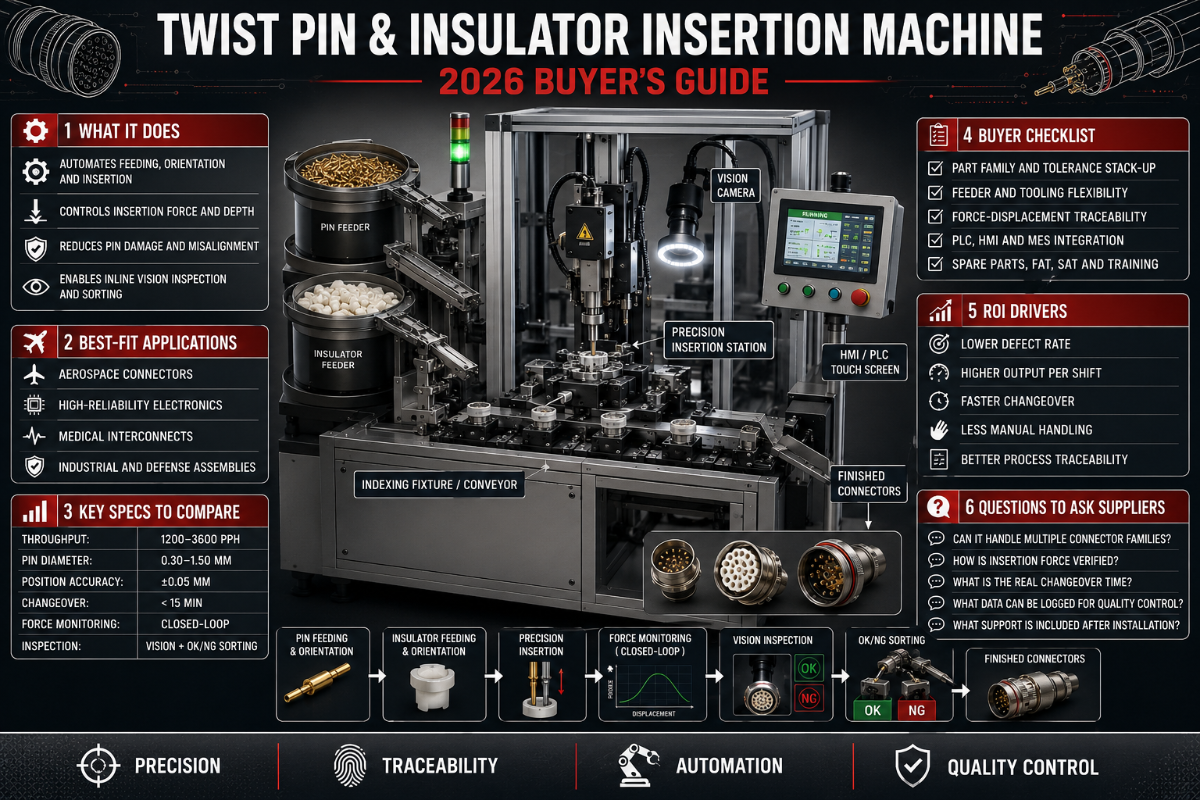
Una macchina per l’inserimento di contatti twist pin e isolanti automatizza due delle fasi più soggette a errori nell’assemblaggio di connettori: l’inserimento del contatto metallico (il twist pin) nella sua cavità e il posizionamento dell’isolante o del corpo in plastica che lo blocca e lo isola. Questa guida spiega come funzionano queste macchine, come sceglierne una, come mantenere la forza di inserimento entro i limiti specificati e quali controlli eseguire. È rivolta a ingegneri e responsabili acquisti che conoscono già il componente e devono ora prendere una decisione.
Dati tecnici in breve: inserimento di pin e isolanti
| Cadenza di inserimento (completamente automatica) | 10.000–18.000 inserimenti/ora (≈ fino a 60 pz/min, 20 pin/ciclo con teste multipin) |
| Cadenza di inserimento (semiautomatica) | 1.500–5.000 inserimenti/ora |
| Diametro dei pin | ≈ 0,30–2,0 mm per i contatti (in base alla macchina) |
| Monitoraggio della forza | Curva forza-spostamento per ogni inserimento (finestra di accettazione/scarto) |
| Azionamento | Azionamento servo o pneumatico; controllo PLC |
| Norma di accettazione | IPC/WHMA-A-620 (assemblaggi di cavi); NASA-STD-8739.4 per applicazioni ad alta affidabilità |
I valori indicati sono intervalli tipici del settore; verificarli con la scheda tecnica del connettore e una prova su campione. Per applicazioni ad alta affidabilità, confrontarli con i criteri di accettazione NASA-STD-8739.4.
Contenuti della guida
- Funzione della macchina e significato di «twist pin»
- Sottosistemi principali e ciclo di inserimento
- Confronto tra twist pin, press-fit e ritenzione con crimpatura
- Le 4 leve per controllare la forza di inserimento
- Guida ai difetti di inserimento degli isolanti
- Come scegliere, costi, applicazioni e tendenze
Cosa fa davvero una macchina per l’inserimento di contatti twist pin e isolanti
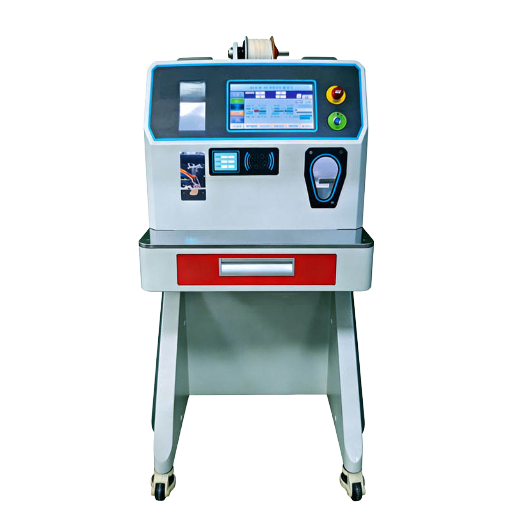
Nella produzione di connettori, una macchina per l’inserimento di contatti twist pin e isolanti svolge due operazioni in sequenza presso un’unica stazione. Per prima cosa inserisce il contatto, spesso un twist pin o il tipo affine di contatto iperboloidale, la cui «gabbia» di fili sottili avvolti a elica afferra il pin accoppiato in più punti anziché in due. Poi posiziona l’isolante: il corpo stampato, la guarnizione o l’alloggiamento che trattiene il contatto, definisce il passo dei pin e isola ogni circuito. Eseguire entrambe le operazioni correttamente e alla cadenza richiesta è ciò che distingue una linea di produzione da un’operazione al banco.
Prima, una precisazione che spesso genera confusione nei risultati di ricerca. Qui «twist pin» indica un contatto elettrico, non i fermagli a spirale per fissare i copridivani. Nei connettori è un componente di precisione. I contatti twist pin e quelli iperboloidali sono affini ma non identici: entrambi usano una gabbia di fili avvolti e il termine esatto varia secondo il produttore. Condividono però lo stesso vantaggio: un contatto iperboloidale è comunemente valutato per circa 100.000 cicli di accoppiamento, ben oltre i pochi migliaia di cicli tipici di molti contatti stampati, perché la gabbia di fili distribuisce l’usura su numerose linee di contatto anziché su due, come documenta l’approfondimento del settore dei connettori sulla tecnologia iperboloidale.
Perché automatizzare? Perché entrambe le operazioni tollerano poco gli errori. Se un contatto resta inserito 0,2 mm troppo poco, può superare un controllo visivo e poi guastarsi sul campo; un isolante pressato fuori asse può rompersi o intrappolare un pin piegato. Una macchina, invece, ripete la stessa forza e la stessa profondità migliaia di volte all’ora, registra ogni inserimento e scarta i valori anomali: una garanzia che l’inserimento manuale non può offrire. Per conoscere le opzioni configurate per una specifica realizzazione, la pagina della soluzione ZEUEE per la macchina per l’inserimento di contatti twist pin e isolanti presenta le configurazioni disponibili; questa guida si concentra sugli aspetti tecnici e sulla scelta.
💡 Punto chiave
Due operazioni, una stazione: inserire il contatto e poi posizionare l’isolante. Il valore concreto sta nella ripetibilità e nella registrazione dell’esito conforme/non conforme di ogni pezzo, non soltanto nella velocità.
All’interno della macchina: sottosistemi principali e funzionamento dell’inserimento
Al di là del marchio, quasi tutte le macchine per l’assemblaggio di connettori di questa categoria condividono quattro sottosistemi. Conoscerli aiuta a capire dove si determina la qualità.
- ✔Alimentatore. Una tramoggia vibrante o una bobina presenta i pin orientati in modo definito. La maggior parte degli inceppamenti ha origine qui: avvolgimento irregolare della bobina, pin aggrovigliati o punte con bave interrompono l’alimentazione prima ancora che si muova la testa.
- ✔Testa di inserimento. Un attuatore servo o pneumatico porta il pin alla profondità richiesta. Le teste servo consentono di programmare un profilo di velocità e profondità; quelle pneumatiche sono più semplici ed economiche, ma meno precise.
- ✔Monitoraggio della forza. Una cella di carico registra la forza in funzione dello spostamento a ogni corsa. La forma della curva, non solo il valore di picco, è il segnale che indica la qualità.
- ✔Attrezzatura di bloccaggio e nido. Un nido attrezzato mantiene l’alloggiamento in squadra rispetto alla testa. Un bloccaggio inadeguato è una causa nascosta di danni agli isolanti inseriti fuori asse.
Il ciclo è breve: l’alimentatore presenta un pin, la testa lo preleva e lo allinea, l’attuatore lo spinge attraverso l’isolante fino alla cavità mentre la cella di carico monitora l’aumento della forza; una fase di verifica conferma la profondità di inserimento prima che il nido avanzi alla posizione successiva. Metodi brevettati come quello descritto nel brevetto statunitense 11.424.562 (metodo di inserimento press-fit) definiscono la sequenza della corsa di spinta e della verifica per ottenere risultati ripetibili.
Quali sono le principali difficoltà delle macchine automatiche e semiautomatiche per l’inserimento di pin?
In pratica, i problemi ricorrenti hanno origine a monte della pressa. Variazioni nella lunghezza o nel passo dei pin, transizioni brusche sulla punta, bave e tagli netti possono provocare errori di alimentazione e raschiare il rivestimento del contatto accoppiato durante l’inserimento. Non si tratta propriamente di guasti della macchina: sono problemi di qualità dei pin e delle attrezzature che la macchina porta alla luce. La soluzione pratica è qualificare il fornitore dei pin e le attrezzature secondo gli stessi criteri applicati alla macchina, perché una testa ad alta velocità inserisce più rapidamente anche un pin difettoso.
Twist pin, press-fit o crimpatura: confronto tra i metodi di ritenzione dei contatti
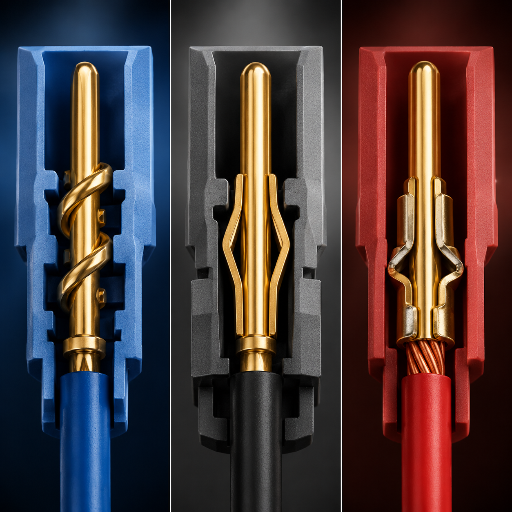
L’espressione «macchina di inserimento» comprende diversi metodi di ritenzione, con comportamenti molto diversi. Scegliere quello sbagliato è un errore di progettazione che nessuna precisione della macchina può correggere. La tabella confronta i metodi da valutare concretamente.
| Tipo di ritenzione | Meccanismo di ritenzione | Forza di inserimento relativa | Consente il rilavoro? | Cicli di accoppiamento | Applicazione ideale |
|---|---|---|---|---|---|
| Twist pin / iperboloidale | La gabbia di fili avvolti afferra il pin a 360° | Bassa (circa 40% inferiore, secondo i dati del produttore) | Sì | ≈100,000 | Alte vibrazioni, molti cicli, settore aerospaziale/medicale |
| Contatto elastico stampato | Precarico tramite trave a sbalzo | Media | Limitata | ≈5,000–50,000 | Segnali e potenza per uso generale |
| Press-fit (a occhio di ago) | La zona cedevole si deforma nel foro passante metallizzato | Media-alta | Sì (esiste un metodo di rilavorazione) | Senza saldatura, a tenuta di gas | Backplane per PCB, centraline automotive |
| Pin press-fit pieno | Accoppiamento per interferenza, senza zona cedevole | Elevata | No | Fisso | Schede robuste e spesse |
| Crimpatura seguita da inserimento | Il cavo viene crimpato, poi il contatto viene posizionato | Bassa durante l’inserimento | Sì (utensile di estrazione) | In base alla specifica del connettore | Assemblaggi cavo-scheda |
| Pin da saldare (foro passante) | Giunto di saldatura dolce dopo l’inserimento | Bassa durante l’inserimento | Rifusione/rilavorazione | Limitata dal giunto | Basso costo, poche vibrazioni |
Le righe relative al press-fit sono rilevanti per un motivo: un pin press-fit cedevole crea una connessione a tenuta di gas senza saldatura quando la zona press-fit del pin è dimensionata più grande del foro passante metallizzato (spesso con un diametro finito di circa 0.60 ± 0,05 mm). Per questo i produttori automotive e di backplane lo preferiscono: i pin press-fit cedevoli di produttori affermati come TE Connectivity sono progettati proprio per questo accoppiamento. Per questo motivo la macchina di inserimento deve controllare con precisione la forza: durante l’inserimento il pin si deforma intenzionalmente. Geometrie di connettore progettate a tale scopo, come il design con apertura di penetrazione descritto nel brevetto statunitense 8.628.361, servono proprio a rendere ripetibile questa deformazione controllata.
Le 4 leve per controllare la forza di inserimento
La forza di inserimento determina se la connessione è corretta. Se è troppo bassa, il contatto resta poco inserito; se è troppo elevata, il pin si piega o l’isolante si crepa. Quattro leve consentono di controllarla: una linea ben progettata le regola tutte invece di concentrarsi su una sola.
Le 4 leve, nell’ordine in cui è consigliabile intervenire
- Geometria del pin e invito. Uno smusso adeguato allinea automaticamente il pin e riduce la forza di picco: è la leva meno costosa. Punte con bave o tagliate ad angolo retto aumentano la forza e raschiano il rivestimento.
- Materiale dell’isolante e preparazione del foro. Il diametro del foro, l’angolo di sformo e la resina (rinforzata con fibra di vetro o non rinforzata) modificano l’interferenza. Una preparazione del foro non adeguata è la causa più comune delle crepe negli isolanti.
- Profilo e velocità di pressatura. Rallentare l’avvicinamento finale o usare una corsa a più fasi «a scatti» riduce il rischio che il pin si pieghi: un approccio formalizzato nel brevetto statunitense 11.211.760 (processo di inserimento press-fit a scatti).
- Bloccaggio e allineamento. Un nido in squadra e posizionato correttamente mantiene il carico assiale. Un carico fuori asse si manifesta con una curva della forza asimmetrica prima ancora che il pezzo venga scartato.
📐 Nota tecnica
Impostare la finestra di accettazione sulla curva forza-spostamento, non su un singolo valore di picco. Un inserimento corretto produce una curva riconoscibile: invito, aumento progressivo della forza quando entra in presa la zona cedevole o la gabbia e plateau alla profondità prevista. Se il pin è inserito troppo poco, la curva si interrompe in anticipo; se l’isolante è crepato, si osserva un calo improvviso. Per le applicazioni ad alta affidabilità, la preparazione dei contatti e la loro installazione nei connettori sono disciplinate da NASA-STD-8739.4, che definisce criteri di accettazione a cui è possibile associare la finestra della forza.
È possibile inserire pin twist pin in acciaio inossidabile?
Sì, ma l’acciaio inossidabile tende al grippaggio. Gli operatori sui forum tecnici descrivono il caso di un pin in acciaio inossidabile da 0.125-inch che ha asportato materiale durante l’inserimento ed è rimasto allentato: un classico guasto da grippaggio seguito da accoppiamento lasco. Tra le soluzioni: uno smusso d’invito generoso, un profilo di pressatura più lento e il rivestimento o lubrificante corretto. In caso di dubbio, eseguire una prova su un lotto campione con monitoraggio della forza prima di avviare la linea.
Guida ai difetti di inserimento degli isolanti: 9 modalità di guasto
La maggior parte dei difetti di inserimento rientra in nove modalità riconoscibili. Questa guida associa ogni tipo di difetto alla causa principale, al segnale di forza o visivo che lo rivela e al modo in cui una macchina strumentata lo rileva in linea.
| Tipo di difetto | Causa principale | Segnale caratteristico | Rilevamento in linea |
|---|---|---|---|
| Pin piegato / imbarcato | Forza eccessiva, assenza di invito | Picco di forza seguito da un calo | Limite della curva di forza e visione artificiale |
| Inserimento insufficiente (posizione poco profonda) | Corsa breve, arresto cedevole | Curva interrotta in anticipo | Profondità e finestra della forza |
| Inserimento eccessivo | Corsa oltre il limite | Forza oltre il plateau | Limite dello spostamento |
| Errore di polarità / orientamento | Orientamento errato nell’alimentatore | Forza nella norma, cavità errata | Visione artificiale e nido poka-yoke |
| Pin mancante | Errore di alimentazione | Nessun aumento della forza | Rilevamento di forza nulla |
| Crepa / sbiancamento dell’isolante | Foro stretto, resina fragile | Calo improvviso della forza | Discontinuità della forza e visione artificiale |
| Disallineamento tra contatto e alloggiamento | Bloccaggio fuori asse | Curva asimmetrica | Confronto tra due celle di carico |
| Guasto di ritenzione / espulsione | Lancia usurata, interferenza insufficiente | Ritenzione insufficiente nella prova di estrazione | Prova di estrazione a campione |
| Doppio inserimento | Errore di indicizzazione | Due eventi di forza | Conteggio dei cicli e registro della forza |
Se rilevato in linea, un difetto costa un ciclo; se rilevato dal cliente, lo stesso difetto può costare un richiamo. Quando un contatto scivola comunque fuori controllo, esistono metodi documentati di rilavorazione: i design di connettori press-fit con apertura di penetrazione sono un esempio di geometrie progettate per consentire il recupero. La guida mostra che ogni modalità di guasto presenta un segnale di forza o visivo: una macchina monitorata può quindi identificarla prima della spedizione.
Si consideri un fornitore automotive di livello 2 che produce connettori ECU con una pressa semiautomatica datata, priva di registrazione della forza. Un lotto di contatti elettrici si assesta a una profondità inferiore di circa 0,15 mm: uno scostamento invisibile all’operatore e a un rapido controllo visivo. I componenti superano il controllo e vengono spediti; tre mesi dopo, sul campo, causano mancati avviamenti intermittenti. L’analisi delle cause alla radice attribuisce il problema a una sede usurata, che lasciava il corpo del connettore leggermente sporgente. Una macchina con monitoraggio della forza avrebbe rilevato la curva incompleta sul primo pezzo, non sul decimillesimo. I costi di selezione, trasferta e garanzia hanno superato di gran lunga la differenza di prezzo tra le due categorie di macchine: è questo il vero motivo per scegliere l’opzione con monitoraggio.
Come scegliere una macchina per l’inserimento di contatti twist pin e isolanti
Ecco la realtà controcorrente che le brochure trascurano: l’automazione non è sempre la scelta giusta. Secondo la roadmap iNEMI sulla tecnologia press-fit, oggi l’inserimento press-fit per produzioni ad alta varietà e bassi volumi è ancora prevalentemente manuale; la roadmap stima che l’automazione press-fit attuale sia inferiore a 5%, in parte perché il ritorno sull’investimento per i fornitori di macchine è limitato e l’imballaggio dei connettori in vassoi non è standardizzato. In concreto, una macchina automatica per l’inserimento di pin conviene quando servono volume e costanza, non per ogni lavorazione. Utilizzare la matrice seguente.
| La situazione | Categoria consigliata | Motivazione |
|---|---|---|
| Elevata varietà, < 500k inserimenti/mese | Semiautomatica / da banco | Il cambio formato e il giudizio dell’operatore sono più importanti dei vantaggi economici legati alla cadenza produttiva |
| Prodotto singolo, volumi elevati | Completamente automatica in linea | La cadenza produttiva e la riduzione della manodopera ripagano rapidamente l’investimento |
| Automotive / aerospaziale / medicale | Monitoraggio della forza e registrazione dei dati | La tracciabilità è un requisito, non una funzionalità aggiuntiva |
| Connettori nuovi introdotti di frequente | Modulare / cambio formato rapido | Il tempo necessario per cambiare le attrezzature condiziona la produzione reale |
In pratica: se il volume mensile è inferiore a mezzo milione di unità e la varietà dei prodotti è ampia, una macchina semiautomatica o persino un inserimento manuale guidato può offrire un ritorno migliore di una linea completa che resta inattiva tra un cambio formato e l’altro.
Cadenza produttiva e costi: un riferimento per tempi ciclo e costo per mille inserimenti
Per confrontare le macchine in modo obiettivo serve un criterio che resista alle argomentazioni commerciali. Considerare il costo per mille inserimenti e il volume a cui l’automazione consente di recuperare l’investimento.
10k–18k
inserimenti/ora, completamente automatica
1.5k–5k
inserimenti/ora, semiautomatica
~500k/mese
volume a cui l’automazione consente di recuperare l’investimento
Il calcolo dei costi è semplice una volta impostato correttamente. Secondo le stime pubblicate nel settore, una testa completamente automatica raggiunge una cadenza produttiva circa 7–10× superiore a una semiautomatica; il principale fattore economico è quindi la manodopera ridotta per turno. Le analisi di settore collocano comunemente il punto di pareggio dell’automazione intorno a 500.000 inserimenti al mese; al di sotto, il costo di investimento e dei cambi formato di una linea completa supera in genere il risparmio di manodopera. Calcolare il proprio costo per mille inserimenti: dividere il costo orario complessivo della macchina (ammortamento + manodopera + manutenzione) per gli inserimenti orari realistici, quindi moltiplicare per 1,000. Considerare anche la rilavorazione: esistono metodi documentati di rilavorazione press-fit, come quello descritto nel brevetto statunitense 11.742.602, perché recuperare un difetto costa meno che scartare un assemblaggio. Il confronto tra due macchine su questo unico dato, considerando il proprio tempo di attività, risolve la maggior parte delle discussioni.
Ecco un esempio concreto. Un’azienda di assemblaggio di connettori in Ohio stava per acquistare una macchina completamente automatica in linea per un prodotto con 180.000 inserimenti al mese. Sulla carta, la cadenza produttiva sembrava ottima. Ma la gamma di prodotti cambiava ogni poche settimane e ogni cambio formato delle attrezzature in linea assorbiva quasi un intero turno. Calcolando il costo per mille inserimenti sulla base del loro tempo di attività reale, anziché quello dichiarato nella brochure, la macchina semiautomatica risultava più economica per ogni pezzo conforme: la linea automatica sarebbe rimasta inattiva per un terzo delle ore tra una famiglia di connettori e l’altra. Hanno scelto la macchina semiautomatica e hanno rivalutato la decisione un anno dopo, quando un prodotto ha finalmente superato 500.000 unità al mese.
«L’inserimento meno costoso è quello che non deve mai essere rilavorato. Dimensioniamo una linea dando priorità alla resa al primo passaggio e alla tracciabilità, poi al tempo ciclo puro: una macchina veloce che non registra nulla è un rischio durante un audit automotive.»
Dove queste macchine danno risultati: settori e applicazioni
Una piattaforma di inserimento può servire settori molto diversi, ciascuno con una propria esigenza di automazione. La tabella riassume le applicazioni tipiche.
| Settore | Connettore tipico | Vantaggi dell’automazione | Norma di riferimento |
|---|---|---|---|
| Automotive / veicoli elettrici | Connettori per ECU e batterie | Volumi elevati e requisito di zero difetti | IPC/WHMA-A-620 |
| Aerospaziale / difesa | Connettori I/O circolari iperboloidali | Affidabilità alle vibrazioni e tracciabilità | NASA-STD-8739.4 |
| Elettronica 3C | Da scheda a scheda, FPC | Miniaturizzazione, volumi elevati | IPC-A-610 |
| Dispositivi medicali | Contatti iperboloidali ad alto numero di cicli | Durata di 100k cicli | Sistema di gestione della qualità ISO 13485 |
| Telecomunicazioni / trasmissione dati | Press-fit per backplane | Senza saldatura, elevato numero di pin | IEC 60352-5 |
| Nuove energie | Connettori di potenza e sensori | Portata di corrente e affidabilità | IPC/WHMA-A-620 |
La maggior parte delle officine che produce una sola famiglia di connettori non avrà bisogno di tutte le righe della tabella. La tabella serve a individuare l’applicazione e la norma a cui devono rispondere i controlli, come ISO 13485 per il settore medicale o IPC/WHMA-A-620 per l’automotive. I formati esatti dei connettori variano in base al programma: verificarli con la propria distinta base.
Tendenze nell’automazione dell’assemblaggio di connettori (2025–2026)
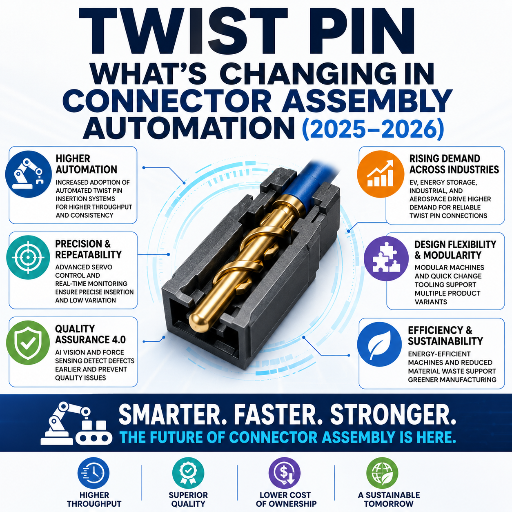
Tre cambiamenti dovrebbero influire sulle specifiche della macchina quest’anno. Primo, la domanda: nel 2025 il mercato globale dei connettori vale circa $87 billion e, secondo le analisi del settore, supererà $160 billion entro la metà degli anni 2030, con un CAGR di circa 7%, trainato dai cablaggi per veicoli elettrici e dalla miniaturizzazione dell’elettronica, secondo l’analisi del mercato dei connettori. Più connettori significano più inserimenti e una pressione costante sulla capacità di inserimento e sull’efficienza della linea.
Secondo, la tecnologia. Nel 2026 il monitoraggio del processo in tempo reale, la manutenzione predittiva e l’analisi dei dati stanno diventando requisiti standard, anziché aggiornamenti premium. In pratica, il monitoraggio della forza e la registrazione dei dati di ogni inserimento passano da «utili ma facoltativi» a requisiti imprescindibili, soprattutto perché i pin miniaturizzati sono più piccoli e corti, rendendo più difficile l’inserimento manuale e aumentando i tempi ciclo di una stima del 20%.
Terzo, norme e tracciabilità. Le funzioni di controllo qualità automotive e aerospaziali richiedono sempre più spesso una registrazione dei dati per ogni inserimento e l’accettazione è regolata da norme aggiornate, come IPC/WHMA-A-620. Se si sta progettando una linea per il 2026, il requisito è concreto: scegliere una macchina che registri la curva forza-spostamento per ogni inserimento e ne consenta l’esportazione. Acquistare oggi valutando soltanto gli inserimenti/ora comporta il rischio di ritrovarsi domani con una macchina veloce che non è in grado di dimostrare la propria qualità.
Domande frequenti
Un «twist pin» per connettori è uguale a un fermaglio a spirale per tappezzeria?
Visualizza la risposta
No. Hanno in comune solo il nome. Un fermaglio a spirale per tappezzeria è un elemento avvolto per fissare fodere sfoderabili. Il twist pin per connettori è un contatto iperboloidale: una gabbia di fili sottili che afferra il pin accoppiato in più punti, garantendo una forza di inserimento ridotta e una durata molto elevata in termini di cicli di accoppiamento. Cercando una macchina per l’inserimento di contatti twist pin e isolanti, si sta cercando un macchinario per la produzione di connettori, non accessori per mobili: filtrare di conseguenza le fonti.
Conviene acquistare una macchina semiautomatica o completamente automatica per l’inserimento di pin?
Visualizza la risposta
La scelta dipende dai volumi e dalla varietà dei prodotti. Le macchine completamente automatiche eseguono 10.000–18.000 inserimenti all’ora e consentono di recuperare l’investimento oltre circa 500.000 inserimenti al mese su un prodotto stabile. Le macchine semiautomatiche eseguono 1.500–5.000 inserimenti all’ora e sono preferibili quando la varietà è ampia e i cambi formato frequenti. Per le attività in settori regolamentati, aggiungere un terzo criterio: la tracciabilità, che può rendere necessaria una macchina con monitoraggio della forza a prescindere dai volumi.
Come si monitora la forza di inserimento e perché è importante?
Visualizza la risposta
Una cella di carico nella testa di inserimento registra la forza in funzione dello spostamento a ogni corsa, generando una curva caratteristica. Un inserimento corretto mostra un invito, un aumento graduale della forza quando entra in presa il contatto e un plateau alla profondità prevista. Se il pin è inserito troppo poco, la curva si interrompe; se l’isolante è crepato, si osserva un calo improvviso; un pin piegato causa un picco seguito da un calo. Il monitoraggio è importante perché trasforma un difetto nascosto in un esito misurabile di conformità o non conformità, che può essere registrato: proprio ciò che viene richiesto negli audit automotive e aerospaziali.
È possibile inserire automaticamente pin in acciaio inossidabile?
Visualizza la risposta
Sì, con le dovute precauzioni: l’acciaio inossidabile tende al grippaggio. Smussi d’invito generosi, un profilo di pressatura più lento e il rivestimento o lubrificante corretto prevengono il guasto da grippaggio e successivo allentamento segnalato dagli operatori. Eseguire sempre prima una prova su un lotto campione con monitoraggio della forza.
Quale norma disciplina la qualità dell’inserimento di pin e isolanti?
Visualizza la risposta
Per i cablaggi e gli assemblaggi di cavi, IPC/WHMA-A-620 è la norma di accettazione più diffusa e va citata nella revisione vigente. Per le applicazioni ad alta affidabilità e i voli spaziali, NASA-STD-8739.4 disciplina la preparazione dei contatti e il loro inserimento nei connettori, compresi i criteri di accettazione della prova di estrazione della crimpatura. Anche le connessioni press-fit fanno riferimento a IEC 60352-5. Il controllo deve essere conforme ai requisiti del settore di riferimento.
Qual è l’alternativa per volumi di inserimento molto elevati?
Visualizza la risposta
Per i volumi più elevati, la soluzione è puntare su parallelismo e integrazione. Le teste multi-pin inseriscono fino a 20 pin per ciclo, mentre le macchine in linea integrano l’inserimento in una linea automatizzata più ampia per PCB o cablaggi, con alimentazione, posizionamento, verifica e movimentazione dei componenti in continuo. Alcune piattaforme sono progettate per decine di milioni di inserimenti all’anno. Il compromesso riguarda la flessibilità: più la linea è veloce e integrata, più diventa oneroso cambiare connettore. Per questo, se la gamma di prodotti è ancora in evoluzione, le macchine modulari con monitoraggio della forza sono la scelta più sicura.
Sta definendo una linea di assemblaggio di connettori?
Consulti la pagina della soluzione ZEUEE per le opzioni di configurazione, il monitoraggio della forza e i dettagli sul cambio formato, oppure invii il disegno tecnico del connettore per una prova su campione.
Scopra la macchina per l’inserimento di contatti twist pin e isolatori →Informazioni sull’analisi
Questa guida è stata redatta dal team di ingegneria ZEUEE sulla base dell’esperienza nell’automazione dell’assemblaggio di connettori, delle norme tecniche pubbliche (IPC/WHMA-A-620, NASA-STD-8739.4, IEC 60352-5), dei brevetti concessi per l’inserimento press-fit e dei dati di settore sulla cadenza produttiva dell’inserimento e sul mercato press-fit. Quando un valore dipende dal connettore specifico, ad esempio dalla tolleranza del foro, dalla resina o dalla lega del pin, lo specifichiamo senza presentarlo come universale; verifichi i valori critici sulla scheda tecnica e con una prova su campione monitorata.
Riferimenti e fonti
- NASA-STD-8739.4, norma tecnica per la crimpatura e l’interconnessione di cavi e cablaggi — NASA
- Brevetto statunitense 11.211.760 — Processo di inserimento press-fit a passi intermittenti — USPTO
- Brevetto statunitense 11.424.562 — Metodo di inserimento press-fit — USPTO
- IPC/WHMA-A-620, requisiti e criteri di accettazione per gli assemblaggi di cavi e cablaggi — IPC
- Roadmap della tecnologia press-fit — iNEMI (International Electronics Manufacturing Initiative)
- La tecnologia dei contatti iperboloidali è ancora in pieno sviluppo — Connector Supplier
Articoli correlati
- Macchina per l’inserimento di contatti twist pin e isolatori — soluzione configurata e specifiche
- Macchine di assemblaggio di connettori — gamma completa di macchinari
- Come scegliere tra linee di assemblaggio di connettori press-fit e linee di crimpatura
- Monitoraggio della forza di inserimento per connettori ad alta affidabilità
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






