Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de máquinas para ensamble de arneses de cables: estructura, tipos y selección

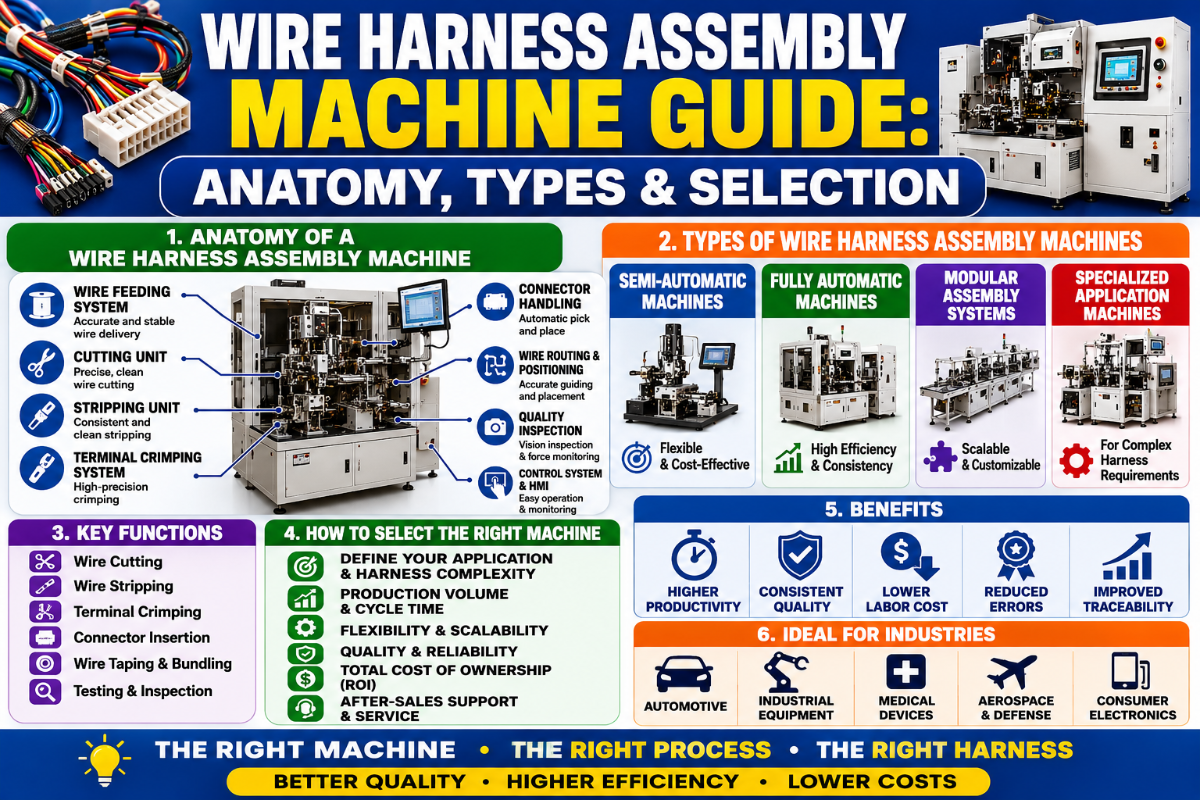
Guía completa de máquinas para ensamble de arneses de cables: estructura, tipos, normas y selección
Una máquina para ensamble de arneses de cables reúne en una sola secuencia conectada el proceso de corte, pelado, crimpado, inserción y pruebas, que antes requería días de trabajo especializado. En producción de alto volumen, puede marcar la diferencia entre una tasa de defectos promedio de la industria del 12% y una línea de producción de primer nivel con un 0.1%. Esta guía explica la estructura módulo por módulo, los cuatro niveles de automatización, la norma IPC/WHMA-A-620 que rige cada crimpado, un método de selección de cinco preguntas, el cálculo de recuperación de la inversión y las perspectivas del mercado de equipos impulsado por los vehículos eléctricos hasta 2030.
Especificaciones rápidas
| Función de la máquina | Corte → pelado → crimpado → marcado → inserción → pruebas automatizados de segmentos de arnés |
| Rango de producción | De 200 a más de 10,000 unidades de arnés por turno (según el nivel) |
| Sección transversal del cable | 0.13 – 6 mm² típico; 0.05 – 35 mm² extendido |
| Industrias atendidas | Automotriz / EV, aeroespacial, médica, electrónica 3C, nuevas energías, equipo industrial |
| Norma aplicable | IPC/WHMA-A-620 (Rev E 2022 vigente; Rev F publicada en 2025) |
| Rango de precios típico | US $16K (estación individual básica) a más de US $800K (celda modular) |
¿Qué es una máquina para ensamble de arneses de cables?
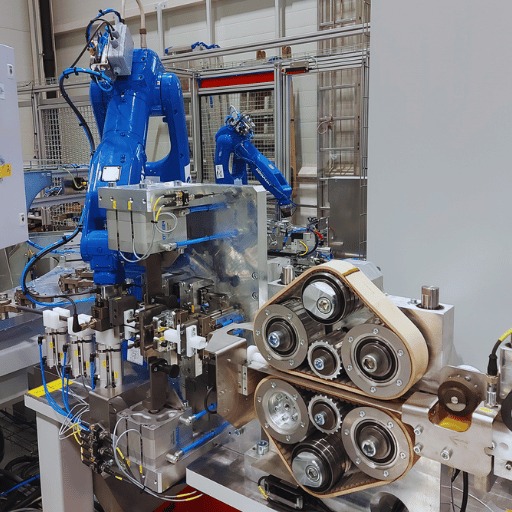 Las máquinas para ensamble de arneses de cables automatizan la unión de cables aislados, terminales y conectores para formar un conjunto de cables terminado. En su versión completamente automatizada, una máquina mide y corta cada conductor a la longitud requerida, pela el aislamiento, aplica un terminal crimpado, marca el cable, lo inserta en la cavidad de un conector y realiza una prueba de continuidad, todo en una secuencia guiada. En conjunto, estos pasos reemplazan la antigua línea de producción manual, compuesta por estaciones y operadores.
En todo el mundo, las ventas del mercado de máquinas y equipos para arneses de cables alcanzaron aproximadamente US $103.52 mil millones en 2025 y se prevé que crezcan a una tasa anual compuesta del 7.2% hasta 2033, según datos de mercado publicados en 2025. La transición a arquitecturas de vehículos eléctricos de 400V y 800V, el aumento sostenido del número de sensores ADAS (sistemas avanzados de asistencia al conductor) y el incremento de los costos laborales en los centros tradicionales de manufactura son las tres fuerzas que llevan a los compradores a pasar de bancos manuales a máquinas integradas.
¿Qué es el ensamble de arneses de cables?
El ensamble de arneses de cables es un proceso estructurado que consiste en tender varios conductores eléctricos aislados por una ruta definida dentro de uno de los muchos tipos posibles de arnés, terminar cada extremo con una unión crimpada o soldada y agrupar los cables para transmitir energía o señales entre dos o más puntos de un vehículo, avión, máquina o electrodoméstico. Su principal diferencia con el ensamble de cables radica en la geometría: un arnés tiene ramificaciones y cables agrupados, mientras que un cable ensamblado suele ser un tramo recto único. Ambos procesos comparten los mismos criterios de crimpado y aceptación establecidos por la norma IPC/WHMA-A-620.Recorrido por la estructura de una máquina para arneses: 7 módulos funcionales
A continuación, recorra la estructura de una máquina para arneses y conozca cada módulo funcional que un comprador debe poder cotejar punto por punto con la hoja de especificaciones del proveedor. Considere incompleta cualquier hoja de especificaciones que oculte alguno de estos módulos tras una afirmación vaga como «totalmente integrada». La descomposición por módulos coincide con la patente USPTO 9,257,808 (producción integrada de lotes de arneses con ensamble de doble acumulador intermedio).| Tipo de módulo | Función | Especificación típica | Falla posible si no está presente |
|---|---|---|---|
| 1. Corte de cables | Corta cada conductor a la longitud programada | Tolerancia de longitud de ±0.5 mm, rango de 0.5 – 6 mm² | La variación de longitud representa entre el 12-18% del costo de retrabajo de arneses automotrices |
| 2. Pelado | Retira el aislamiento de ambos extremos sin dañar los filamentos de cobre | Longitud de pelado de ±0.3 mm; tolerancia de corte de filamentos ≤2% | El daño en el aislamiento provoca fallas de continuidad bajo vibración |
| 3. Crimpado | Aplica el terminal con fuerza controlada y registra la altura del crimpado | Muestreo de monitoreo de fuerza a 1,000 Hz, fuerza de tracción según la clase IPC | Tasa de defectos del crimpado manual: 0.5 – 1.2% (frente a 0.03 – 0.08% en el automatizado) |
| 4. Marcado de cables | Marca el número de circuito o la identificación de la pieza con láser o inyección de tinta | ≥10 caracteres por cable, tinta resistente a los rayos UV o grabado láser | La posición incorrecta provoca una instalación errónea en el ensamble de las etapas posteriores del proceso |
| 5. Inserción de conectores | Inserta el terminal crimpado en la cavidad de la carcasa del conector | ≤1.2 s por inserción (doble cara), de 24 – 36 tipos de cable por celda | La desalineación del terminal es la segunda categoría de defectos más frecuente después del crimpado |
| 6. Pruebas | Pruebas en línea de continuidad, rigidez dieléctrica y fuerza de tracción | Pruebas al 100% de los crimpados; fuerza de tracción según la tabla de clases 1/2/3 de IPC | Fallas de continuidad en campo que pasan inadvertidas en la inspección visual |
| 7. Agrupado y salida | Agrupa el arnés terminado con cinta, fundas o bridas y lo coloca en una bandeja | Funda trenzada, tubo termorretráctil y espiral envolvente según IPC Rev F | El arnés suelto se daña durante el transporte y requiere retrabajo en las etapas posteriores del proceso |
| 8. Exportación de datos / SCADA | Exporta al MES la fuerza y altura de crimpado, así como los resultados de las pruebas de cada terminal | OPC UA, MQTT o API REST; registro de trazabilidad del 100% de los terminales | Fallas en auditorías de clientes cuando no se puede presentar evidencia de los datos del monitoreo de fuerza |
| 9. Interfaz del operador | Interfaz HMI con pantalla táctil para seleccionar programas, responder a alarmas y aprobar la primera pieza | Interfaz de usuario multilingüe, pantalla de 15″+, acceso por roles para operadores y supervisores | Los errores de programación pasan inadvertidos durante el cambio de formato y se envían cables con longitudes mal configuradas |
«Cuando los compradores se centran únicamente en el tiempo de ciclo de la crimpadora, pasan por alto la mayor oportunidad de recuperar la inversión. Los mayores ahorros provienen de los módulos de pruebas e inserción de conectores: ahí se originan las fallas en campo y el monitoreo automatizado de fuerza detecta el 94% de los defectos en tiempo real, frente a aproximadamente el 65% con herramientas manuales».
📐 Nota de ingeniería
Combine el módulo de crimpado con un sistema de monitoreo de fuerza de circuito cerrado que tome muestras a 1 kHz o más rápido. Una deriva de 0.05 mm en la altura del crimpado corresponde a una pérdida de fuerza de tracción suficiente para incumplir los criterios de aceptación de IPC Clase 3, y los operadores no pueden detectarla sin monitoreo.
Tipos de máquinas según el nivel de automatización: cuatro niveles
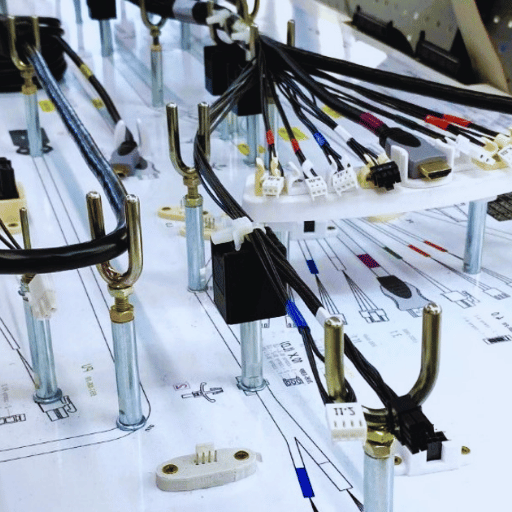 Las máquinas para arneses no pertenecen a una sola categoría. Se dividen en cuatro niveles, cada uno adecuado para distintos volúmenes de producción y grados de complejidad de los arneses. Este marco de cuatro niveles coincide con las directrices de automatización de manufactura del programa de manufactura inteligente de NIST, que distingue entre celdas manuales, semiautomatizadas, automatizadas y totalmente integradas. Elegir el nivel equivocado es el motivo de insatisfacción más común que reportan los compradores.
| Nivel | Tasa de producción | Precio típico (USD) | Adecuado para |
|---|---|---|---|
| 1. Banco manual y crimpadora manual | 50 – 200 / turno | $500 – $3,000 | Prototipos, talleres de reparación y trabajos aeroespaciales personalizados de bajo volumen |
| 2. Estaciones semiautomáticas | 300 – 1,500 / turno | $8,000 – $50,000 | Producción de volumen medio y combinación de modelos y variantes, mercado de repuestos automotrices y electrodomésticos |
| 3. Proceso individual totalmente automático | 1,500 – 5,000 / turno | $60,000 – $250,000 | Automotriz de niveles 1/2, línea blanca y equipo industrial |
| 4. Celda de automatización modular | 5,000 – más de 10,000 / turno | $300,000 – $800,000+ | Vehículos eléctricos de alto volumen, líneas aeroespaciales certificadas y conectores para nuevas energías |
✔ Ventajas de las máquinas totalmente automáticas
- Tasa de defectos de 0.03 – 0.08% frente a 0.5 – 1.2% en procesos manuales
- Ciclo de ≤1.2 s por inserción en celdas de doble cara
- Monitoreo de fuerza de circuito cerrado en el 100% de los crimpados
- El operador pasa de la producción a la supervisión
⚠️ Limitaciones de las máquinas totalmente automáticas
- Alto costo por cambio de formato para trabajos de bajo volumen y gran variedad
- Es difícil justificar un CapEx de $300K – $800K con menos de 1,500 unidades/día
- Los arneses aeroespaciales complejos y ramificados aún requieren tendido manual en un tablero
- Algunos conectores especializados pueden quedar fuera del rango de inserción automática
Los tres tipos de arneses que procesará su máquina
Antes de confirmar la cotización de una máquina, verifique que pueda procesar los tres tipos de arnés que realmente fabrica. Las incompatibilidades en este punto son una causa de retrabajo costoso que se descubre tarde. Esta taxonomía aparece en patentes de equipos como USPTO 9,536,641 (método de manufactura de arneses automotrices de alta tensión), que distingue las construcciones con mazo abierto, conducto protector y sellado/trenzado.¿Cuáles son los tres tipos de arneses de cables?
En los sectores automotriz, industrial y aeroespacial se reconocen tres familias de arneses de cables. Cada una requiere una configuración de máquina distinta para producirse correctamente: mazo abierto (cables agrupados con cinta o bridas, sin cubierta exterior, para uso dentro de gabinetes), arneses con conducto o funda protectora (tubo termorretráctil, funda trenzada o conducto rígido, para lugares con riesgo de abrasión o exposición a sustancias químicas; IPC/WHMA-A-620 Rev F amplió los criterios de aceptación para esta categoría en 2025), y arneses sellados o trenzados (pares trenzados para preservar la integridad de la señal y conectores sellados para ensambles con clasificación IP, comunes en vehículos eléctricos de alta tensión y aplicaciones automotrices bajo el cofre).| Tipo de arnés | Aplicación | Configuración de máquina requerida |
|---|---|---|
| Mazo abierto | Interior de gabinetes, tableros de control y electrodomésticos | Módulo estándar de crimpado y encintado; aceptación IPC Clase 1 / 2 |
| Con conducto / con funda | Compartimiento del motor, maquinaria industrial y entornos exigentes | Módulo de tubo termorretráctil y alimentador de funda trenzada según las cláusulas de IPC Rev F |
| Sellado / trenzado | Vehículos eléctricos de alta tensión, aeroespacial y aplicaciones automotrices con clasificación IP | Formado de pares trenzados, inserción de conectores sellados y prueba de fuerza de tracción IPC Clase 3 |
Industrias que utilizan máquinas para ensamble de arneses de cables
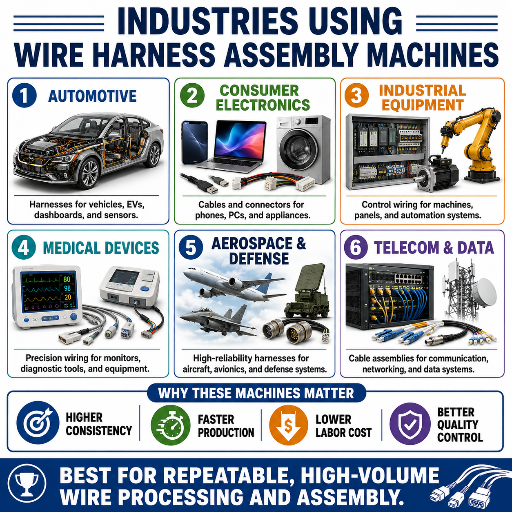 Seis industrias principales representan la mayor parte de la capacidad instalada de máquinas para fabricar arneses de cables. Cada una requiere una combinación distinta de módulos, una clase IPC diferente y un rango de tasa de producción específico.
Automotriz y EV — Es el segmento más grande por inversión. Un vehículo modelo 2025 equipado con ADAS de nivel 2+ requiere al menos 15 arneses adicionales específicos para sensores respecto de una versión básica, y solo el módulo central de ADAS necesita un arnés con más de 200 pines de entrada/salida. Las arquitecturas EV 800V requieren conectores sellados y cumplimiento de fuerza de tracción Clase 3.
Electrónica aeroespacial — Aceptación Clase 3 en todo el proceso, con el marco de calidad AS9100C además de IPC/WHMA-A-620. Los arneses complejos y ramificados aún requieren tendido manual híbrido para las rutas del fuselaje.
Dispositivos médicos — Alta confiabilidad Clase 3 y trazabilidad completa de la fuerza de crimpado de cada terminal. Las cubiertas esterilizables y el aislamiento biocompatible determinan la selección de módulos.
Electrodomésticos electrónicos 3C — Producción de volumen medio y combinación de modelos y variantes, ensambles de cables planos y coaxiales, a menudo con aceptación Clase 2. La velocidad de cambio de formato importa más que la tasa máxima de producción.
Nuevas energías (solar / BESS / carga) — Conectores de alta corriente, conductores de mayor tamaño de 4 – 35 mm² y terminaciones selladas. Es un segmento en crecimiento impulsado por las mismas tendencias de electrificación de los vehículos eléctricos.
Equipo industrial y robótica — Arneses de uso pesado con cubiertas resistentes a sustancias químicas y resistencia al movimiento repetitivo. Es común el servicio dedicado Clase 2.
Guía rápida de cumplimiento de IPC/WHMA-A-620 para compradores de máquinas
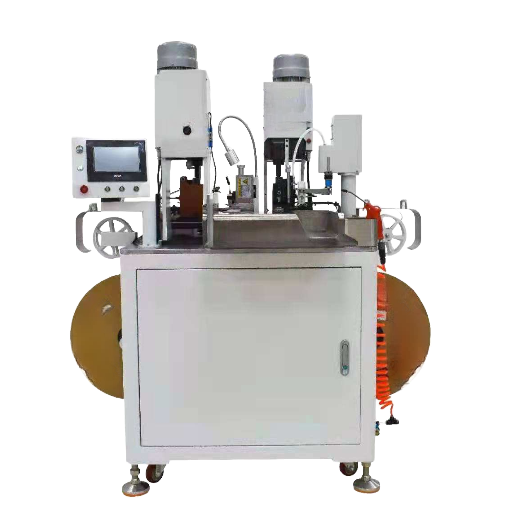 Si un proveedor no puede vincular cada afirmación de su ficha técnica con una cláusula de IPC/WHMA-A-620, considere que la ficha es material de marketing. La guía rápida de cumplimiento de IPC/WHMA-A-620 que aparece a continuación señala las cinco cláusulas más importantes para evaluar una máquina.
La revisión E (octubre de 2022) sigue siendo la versión más aceptada en la producción actual: tiene 338 páginas y más de 700 fotografías a color que distinguen condiciones aceptables, indicadores de proceso y defectos en cada crimpado, empalme y terminación eléctrica. La revisión F (2025) refuerza en particular cuatro áreas: reglas más claras para ensambles de clases mixtas que combinan circuitos Clase 2 y Clase 3 en un mismo arnés, tablas actualizadas de fuerza de tracción y pautas para las secciones transversales del crimpado, criterios visuales más precisos para distinguir un indicador de proceso de un defecto y nuevos criterios de aceptación para tubos termorretráctiles, fundas trenzadas, conductos y espirales envolventes.
| Área de la cláusula IPC | Función de la máquina que permite cumplirla | Falla posible si no cuenta con esa función | Aceptación Clase 1/2/3 |
|---|---|---|---|
| Fuerza y altura del crimpado | Monitoreo de fuerza de circuito cerrado con muestreo ≥1 kHz y codificador de altura del crimpado | Un crimpado insuficiente se suelta con la vibración; uno excesivo corta los filamentos | Se requiere muestreo del 100% para Clase 3 |
| Prueba de fuerza de tracción | Estación de prueba de fuerza de tracción en línea con tabla preconfigurada según la clase | Fallas de continuidad en campo que pasan inadvertidas en la inspección visual | Clase 3 = valores mínimos más altos según la tabla IPC |
| Tolerancia de daño por pelado | Profundidad de pelado programable de ±0.3 mm, corte de filamentos ≤2% | Una muesca en el aislamiento se propaga al flexionarlo y provoca una interrupción intermitente | Clase 2 es más estricta que Clase 1 |
| Prueba de continuidad | Estación en línea para probar el 100% de continuidad y rigidez dieléctrica | Los circuitos abiertos llegan al siguiente ensamble | Se requiere muestreo del 100% para todas las clases |
| Cubiertas protectoras (Rev F) | Módulo de tubo termorretráctil, alimentador de funda trenzada y entrada de conducto | La funda se abre, el tubo termorretráctil no se recupera por completo o el conducto queda expuesto a la abrasión | Nuevos criterios de aceptación Rev F para las tres clases |
¿Cuánto cuesta la certificación IPC 620?
La capacitación para obtener la certificación Certified IPC Specialist (CIS) de IPC/WHMA-A-620 para operadores cuesta entre US $400 – $900 por persona. La imparte un instructor acreditado Master IPC Trainer y dura 3 – 5 días; la recertificación se realiza cada dos años y cuesta aproximadamente la mitad. La adopción a nivel de planta cuesta más: entre US $20,000 – $80,000, aproximadamente, al incluir la recalibración de máquinas, mejoras en la documentación, capacitación de auditores internos y compra de la norma IPC. Considere la certificación como un programa de varios años, no como un gasto único.
📐 Nota de ingeniería
Al evaluar máquinas para un programa Clase 3, exija la exportación de datos del monitoreo de fuerza de circuito cerrado. Las pautas de IPC/WHMA-A-620 Rev F para las secciones transversales del crimpado presuponen que los datos pueden auditarse. Si la máquina monitorea los datos, pero no los exporta a una ficha, el operador no podrá demostrar el cumplimiento durante una auditoría del cliente.
Árbol de decisión de cinco preguntas para elegir una máquina para arneses
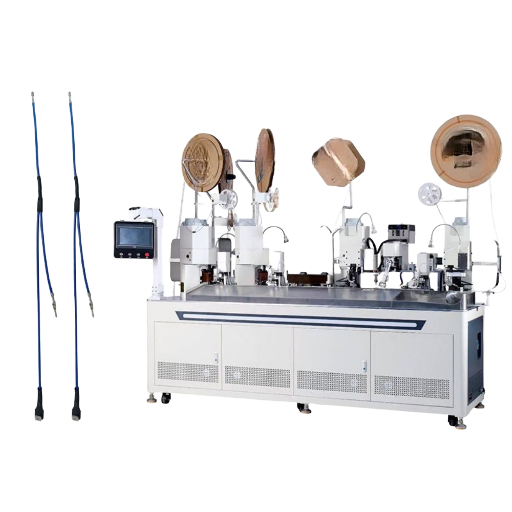 Antes de solicitar una cotización, evalúe cada máquina candidata con el árbol de decisión de 5 preguntas para elegir una máquina para arneses. El árbol relaciona cinco factores de compra con uno de los cuatro niveles de automatización presentados anteriormente.
- Volumen anual. Por debajo de 50,000 arneses terminados al año, predominan las opciones manuales de nivel 1 o semiautomáticas de nivel 2. Entre 50,000 y 200,000, un proceso individual totalmente automático de nivel 3 permite recuperar la inversión. Por encima de 200,000, las celdas modulares de nivel 4 son el mínimo recomendado.
- Combinación de tipos de arnés. Si fabrica una o dos familias estables de arneses por trimestre, convienen máquinas dedicadas de nivel 3. Si fabrica cinco o más familias en volúmenes variables, convienen estaciones semiautomáticas de nivel 2 con herramental de cambio rápido.
- Rango de calibres de cable. Si el 80% del trabajo está dentro de 0.5 – 2.5 mm², se adapta una celda estándar de nivel 3. Para calibres inferiores a 0.13 mm² (electrónica de calibres finos) o superiores a 6 mm² (baterías / potencia), especifique una celda de nivel 4 con rango extendido.
- Clase IPC objetivo. Clase 1: se acepta el nivel 1 o 2. Clase 2: nivel 2 con monitoreo de fuerza documentado como requisito mínimo. Clase 3: las únicas opciones son nivel 3 o 4 con pruebas de fuerza de tracción al 100% y exportación de datos.
- Frecuencia de cambio de formato. Si cambia de producto más de una vez por turno, priorice una solución semiautomática de cambio rápido de herramental frente a una máquina automática de alta producción. Si cambia menos de una vez por turno, priorice la tasa de producción.
| Perfil | Nivel recomendado |
|---|---|
| Menos de 50k/año, gran variedad, Clase 1 / 2 | Estaciones semiautomáticas de nivel 2 |
| 50k – 200k/año, poca variedad, Clase 2 / 3 | Proceso individual totalmente automático de nivel 3 |
| Más de 200k/año, vehículos eléctricos de alta tensión, Clase 3 | Celda de automatización modular de nivel 4 |
| Aeroespacial, arnés ramificado de ≥80 circuitos, Clase 3 | Celda de nivel 4 y tendido manual híbrido |
ROI y costo total de propiedad: cuándo se recupera la inversión en automatización
El cálculo de recuperación de la inversión al comprar una máquina para arneses se basa en cuatro componentes. Calcule cada uno antes de firmar una orden de compra para que la decisión sea clara. Este marco de cuatro componentes coincide con las directrices de inversión en manufactura publicadas en los datos ocupacionales de la Oficina de Estadísticas Laborales de EE. UU. para ensambladores de arneses, que permiten calcular el costo laboral.
Cuadro de recuperación de la inversión: cuatro componentes
El plazo de recuperación de la inversión es de 18 a 36 meses para máquinas de proceso individual de nivel 3 y de 24 a 48 meses para celdas modulares de nivel 4. Los programas con requisitos de auditoría Clase 3 suelen justificar la inversión en celdas más rápidamente, porque la alternativa —documentar manualmente la fuerza de tracción del 100% de cada terminal— genera costos laborales que la automatización elimina por completo.
- Reducción de personal: multiplique el número de operadores que sustituye la máquina por el costo anual total por operador (salarios + prestaciones + gastos generales de las instalaciones, alrededor de US $35K – $85K por operador, según la ubicación). Una celda modular sustituye a 4 – 8 operadores en una línea de dos turnos.
- Reducción del costo de defectos: la tasa de defectos promedio de la industria se sitúa cerca del 12% en una producción manual variada; las celdas automatizadas con monitoreo de fuerza de circuito cerrado operan entre 0.03 – 0.08%. En un programa anual de 200,000 unidades, con un costo de retrabajo de US $3 – $7 por arnés, el ahorro oscila entre US $35,000 y US $165,000 al año.
- Costo por cambio de formato: las líneas manuales pierden 15 – 45 minutos en cada cambio de producto; una línea semiautomática con herramental de cambio rápido apunta a menos de 6 minutos. Multiplique los minutos ahorrados por el costo operativo de la línea por minuto.
- Capital y servicio: el CapEx oscila entre US $60K (proceso individual de nivel 3) y más de US $800K (celda modular de nivel 4); los contratos de servicio, refacciones y recapacitación de operadores representan entre 10 – 15% anual.
📐 Nota de ingeniería
Calcule el ahorro por reducción de personal con el costo total por operador, no solo con el salario. Una máquina de proceso individual de nivel 3 en Querétaro que sustituya a 5 operadores con un salario de US $14/hora ahorra aproximadamente US $145K al año con un esquema de dos turnos, al incluir prestaciones, supervisión y gastos generales de las instalaciones. Esta cifra supera ampliamente el cálculo de US $58K basado solo en salarios y es la que importa para obtener la aprobación de la junta directiva.
Defectos comunes, función del operador y control de calidad
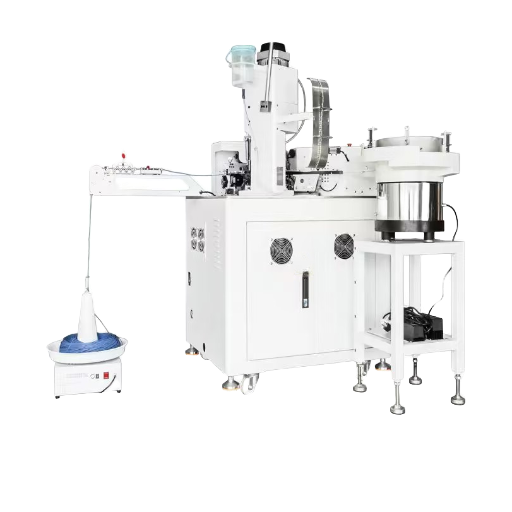 Cinco categorías de defectos representan la mayoría de las fallas en campo en los arneses de cables fabricados en estas líneas. La tipología de defectos coincide con la clasificación de modos de falla documentada en USPTO 5,740,602 (sistema de ensamble de arneses de cables), que identifica los daños en el aislamiento, la desalineación de terminales y las fallas de continuidad como las categorías predominantes. El crimpado origina los primeros tres modos de falla; la inserción y las pruebas, los dos últimos.
| Defecto | Contramedida de la máquina | Criterio de aceptación IPC 620 |
|---|---|---|
| Daño en el aislamiento al pelar | Profundidad de pelado programable, sensor de desgaste de cuchilla | ≤2% de hilos cortados; sin muescas en el aislamiento que excedan el límite de la Clase |
| Crimpado con fuerza insuficiente | Monitor de fuerza de lazo cerrado + codificador de altura de crimpado | Fuerza de extracción según la tabla IPC de Clase 1/2/3 |
| Desalineación de terminales | Verificación de la orientación de los terminales con un sistema de visión artificial durante la inserción | Inspección visual del 100% según la clase IPC |
| Error en la longitud de pelado | Retroalimentación del codificador de longitud después del pelado | Tolerancia de longitud de pelado de ±0.3 mm |
| Falla de continuidad | Estación de pruebas en línea de continuidad y hi-pot al 100% | Las Clases 2/3 requieren muestreo del 100% |
Perspectivas de la industria 2025 – 2030 — Hoja de ruta de automatización de vehículos eléctricos de 800V
Los compradores deben planificar en función de cuatro puntos de inflexión entre 2025 y 2030, resumidos en la hoja de ruta de automatización de vehículos eléctricos de 800 V que aparece a continuación. Cada fila corresponde a algo que los compradores deben planificar entre 2025 y 2030. Cada fila relaciona un factor impulsor del mercado con su impacto en la línea de arneses y la acción que esto exige por parte del comprador.| Hito | Factor impulsor | Impacto en la línea de arneses | Acción del comprador |
|---|---|---|---|
| Referencia de 2025 | Mercado de máquinas y equipos para arneses de cables: US $103.52B, CAGR de 7.2% | Los módulos ADAS ya requieren arneses de cables con 200+ pines en vehículos de gama media | Audite las celdas actuales para comprobar que admitan conectores de 200+ pines |
| Transición a vehículos eléctricos en 2027 | La arquitectura de 800V se generaliza en las carteras de los fabricantes de equipos originales (OEM) | La demanda de conectores sellados y calibres más grandes (10 – 35 mm²) se multiplica | Especifique celdas modulares de alcance ampliado con módulo de inserción para conectores sellados |
| Pico de relocalización cercana en 2028 | La capacidad de producción de arneses en México crece bajo el T-MEC; se aceleran las actualizaciones a sistemas semiautomáticos | La demanda de los Niveles 2 / 3 supera la del Nivel 4 en los nuevos proyectos | Planifique una transición por etapas en lugar de pasar directamente al Nivel 4 |
| Generalización de las celdas en 2030 | Se espera que las celdas modulares con monitoreo de fuerza se conviertan en el estándar de referencia de la Clase 3 | Los principales OEM dejan de admitir el crimpado manual en los programas de Clase 3 | Asegure con anticipación un contrato de servicio de 5 años para garantizar la continuidad del suministro de refacciones |
“Los analistas de la industria que siguen el mercado de equipos para arneses de cables señalan de forma constante que la arquitectura de vehículos eléctricos de 800V es el principal impulsor del gasto de capital en 2026; sin embargo, la señal más interesante está en lo que hay detrás. Las celdas híbridas con tendido final manual siguen siendo la opción predeterminada para arneses con más de 80 circuitos, y es poco probable que esa tendencia cambie antes de 2030.”
Preguntas frecuentes
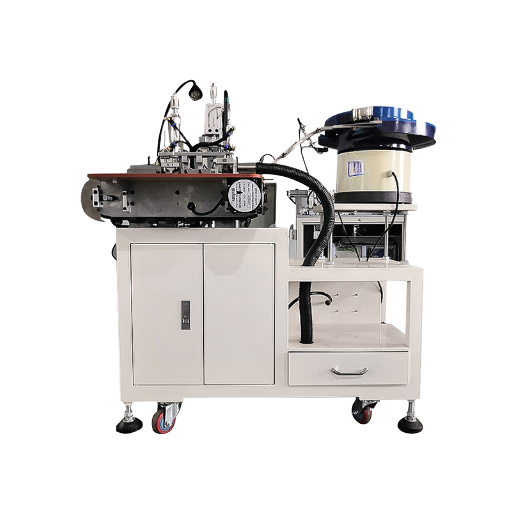
P: ¿Qué hace un operador de ensamble de arneses de cables?
Ver respuesta
Un operador de una línea de ensamble de arneses de cables maneja la máquina de ensamble de arneses de cables, carga carretes de cable y tiras de terminales, monitorea los tableros de control de los monitores de fuerza de lazo cerrado, interviene cuando se activan alarmas y aprueba los registros de inspección de la primera pieza y durante el proceso, conforme al estándar de aceptación IPC/WHMA-A-620. A medida que la línea pasa de bancos manuales a celdas totalmente automatizadas, el puesto requiere menos destreza manual y más capacidad para interpretar datos.
P: ¿Cuál es la diferencia entre el ensamble de cables y el ensamble de arneses de cables?
Ver respuesta
Los ensambles de cables suelen consistir en un tramo recto de uno o más conductores, con terminaciones en ambos extremos. Un ensamble de arnés de cables se ramifica en varios extremos, agrupa haces siguiendo recorridos definidos e incluye conectores, encintado y cubiertas protectoras. Ambos comparten los criterios de aceptación de IPC/WHMA-A-620, pero el arnés requiere tableros de tendido, módulos de ramificación y rutinas de prueba más largas.
P: ¿Cómo debo evaluar a un fabricante de arneses de cables o a un proveedor de máquinas?
Ver respuesta
Haga tres preguntas directas. Primero, ¿puede el proveedor exportar los datos del monitor de fuerza de lazo cerrado para cada terminal? Segundo, ¿la máquina cumple con la tabla de clases IPC/WHMA-A-620 que realmente necesita (Clase 2 o Clase 3)? Tercero, ¿puede el proveedor darle los datos de contacto de tres clientes de su segmento industrial con un volumen de producción similar al suyo? Evite a los proveedores que respondan con frases vagas como «soluciones a la medida».
P: ¿Cuánto tarda la instalación de una máquina totalmente automatizada para arneses de cables?
Ver respuesta
La puesta en marcha inicial de una línea de un solo proceso, totalmente automática y de Nivel 3, tarda 4 – 8 semanas desde la entrega hasta la obtención de las primeras piezas, incluida la capacitación de los operadores. Las celdas modulares de Nivel 4 requieren 8 – 16 semanas.
P: ¿Las máquinas de ensamble de arneses de cables pueden procesar arneses de alto voltaje para vehículos eléctricos de 800V?
Ver respuesta
Sí, con ciertas salvedades. Las máquinas estándar de Nivel 3 procesan conductores de hasta aproximadamente 6 mm², lo que cubre la mayoría de los circuitos de señal y alimentación de bajo voltaje. Para arneses de cables de baterías y motores de vehículos eléctricos de 800V, con terminaciones selladas de 10 – 35 mm², especifique una celda modular de Nivel 4 de alcance ampliado, con inserción de conectores sellados, pruebas de fuerza de extracción de Clase 3 IPC y capacidad para manipular cubiertas de alto voltaje de color naranja. Antes de comprometerse, confirme que la lista de referencias del proveedor incluya al menos un programa de vehículos eléctricos de Nivel 1 y pregunte si la celda puede procesar la familia específica de conectores —Aptiv HV280, Rosenberger H-MTD o Yazaki HV— que se usa en su plataforma, ya que el herramental de inserción no es intercambiable entre familias y elegir una cotización para una familia equivocada puede implicar una costosa adaptación posterior.
P: ¿Cuánto dura la capacitación para obtener la certificación IPC/WHMA-A-620?
Ver respuesta
La capacitación para operadores para obtener la certificación Certified IPC Specialist (CIS) dura 3 – 5 días; la capacitación para instructores para obtener la certificación Certified IPC Trainer (CIT) añade otros 2 – 3 días, además de un examen práctico de enseñanza. La recertificación es obligatoria cada dos años. La implementación en toda la planta —incluidos la documentación, la capacitación de auditores internos y la recalibración de las máquinas— extiende el programa completo a 6 – 12 meses.
Configure una máquina de ensamble de arneses de cables para su programa
Hable con un ingeniero de ZEUEE sobre el volumen de producción, la clase IPC deseada y la combinación de tipos de arnés. Fabricamos para cumplir con los criterios de aceptación de la Clase 3 y respaldamos cada línea con la exportación documentada de datos del monitor de fuerza.
Solicite una cotización de configuración →Acerca de este análisis
Esta guía se basa en los 20 años de proyectos de automatización de arneses de ZEUEE en 30+ países y más de 10,000 proyectos industriales documentados desde 2005, junto con la revisión de cláusulas de IPC/WHMA-A-620 Rev E y Rev F, datos del mercado de 2025 de Assembly Magazine y ResearchAndMarkets, y referencias de tasas de defectos publicadas por analistas de la industria de arneses de cables. Cuando no fue posible atribuir una cifra a una fuente publicada, se omitió en lugar de estimarla.
Referencias y fuentes
- IPC/WHMA-A-620 Revision E — Estándar de requisitos y aceptación para ensambles de cables y arneses de cables — IPC International
- IPC/WHMA-A-620F 2025: Ensambles de cables y arneses de cables — ANSI
- El mercado de arneses de cables para automóviles sigue creciendo — Assembly Magazine, 2025
- Tendencias y perspectivas globales de los equipos para la manufactura de arneses de cables 2026 – 2031 — ResearchAndMarkets
- Cómo detectar 60 posibles errores en el diseño de cables y arneses de cables para maquinaria — Cableteque
- WHMA/IPC publica IPC/WHMA-A-620 Rev E — Wiring Harness News
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






