Contatti Zeyu lntelligent Industrial Company

Applicazioni
Macchine per l’assemblaggio di connettori telecom e sistemi automatizzati per l’assemblaggio di connettori
Una macchina per l’assemblaggio di connettori telecom ZEUEE automatizza le fasi di inserimento, posizionamento, crimpatura e controllo dei connettori telecom in rame, RF e modulari: RJ45/jack modulari, connettori scheda-scheda, IDC e coassiali/RF. Queste linee sono dedicate ai connettori in rame e RF, non alla lucidatura delle superfici terminali delle fibre ottiche. Progettiamo, realizziamo e certifichiamo ogni linea in base al connettore e ai volumi richiesti.
Richiedi un preventivo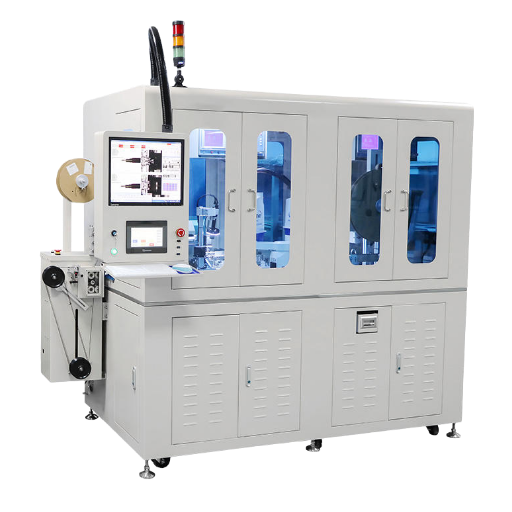
Riepilogo della soluzione
40-45
pz/min di cadenza produttiva (in base alla configurazione)
±0,1 mm
Posizionamento guidato da CCD (secondo ISO 9283)
100%
Visione artificiale in linea e controllo della forza di inserimento
3 livelli
semiautomatica a stazione singola · multistazione · rotativa completamente automatica
ISO 9001
:2015 · marcatura CE · 150+ brevetti
20 anni
di automazione · esportazioni in 30+ paesi
Perché l’assemblaggio manuale dei connettori telecom limita i volumi e la resa
COLLO DI BOTTIGLIA PRODUTTIVO
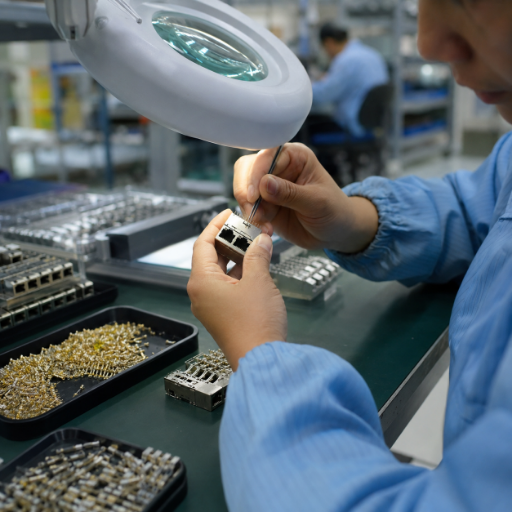
L’assemblaggio manuale dei connettori telecom raggiunge un limite che gli straordinari non riescono a superare. Prima che la fatica causi inserimenti errati, pin piegati, contatti fuori posizione o alloggiamenti non completamente in sede, un operatore esperto riesce a inserire i contatti in un alloggiamento RJ45 o scheda-scheda per alcune centinaia di cicli di accoppiamento all’ora. Nei volumi telecom, questi difetti sfuggiti al controllo si trasformano in resi dal campo per collegamenti che trasportano traffico attivo. Molti stabilimenti sottostimano il costo reale, perché il costo del lavoro complessivo (salari, benefit, imposte sul lavoro, formazione e turnover) è pari a 1.3 to 1,6 times il salario base. La maggior parte dei fogli di calcolo del ROI sottostima del 30 to 60 percent il costo del lavoro manuale, inclusi gli oneri.
MECCANIZZAZIONE DEL SISTEMA
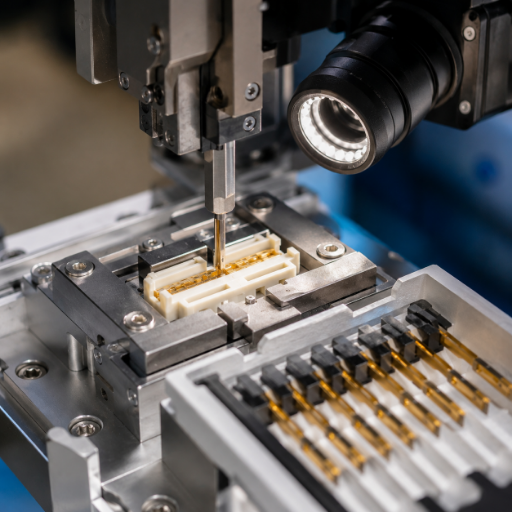
Una macchina per l’assemblaggio di connettori telecom elimina questo limite meccanizzando l’alimentazione dei contatti, l’inserimento, il posizionamento e la verifica su un’unica piattaforma indicizzata. Il principio meccanico è semplice: un alimentatore presenta i contatti orientati, una testa servo o pneumatica li inserisce a profondità controllata e una telecamera CCD ne verifica presenza e posizione prima che il pezzo avanzi. La stessa logica di inserimento e verifica è documentata da brevetti sull’automazione risalenti a diversi decenni fa (vedi USPTO US4202092A, macchina automatica per l’inserimento di componenti). Il risultato è una resa al primo passaggio costante, difficile da eguagliare con il lavoro manuale, e una cadenza produttiva minima che si mantiene turno dopo turno. Di seguito spieghiamo come dimensioniamo la macchina per il vostro connettore, come ne convalidiamo le prestazioni con i dati e quali compromessi considerare prima dell’acquisto.
CAPACITÀ E RESA
ZEUEE progetta macchine di questa categoria da 20 years. Il motivo strutturale per cui una linea assemblata a mano non regge è la fatica, non la competenza. Per questo ZEUEE dimensiona la cella in base al vostro tasso reale di difetti e la certifica secondo ISO 9001, invece di fare riferimento alla media di settore del 40%. Il rischio concreto per un acquirente del settore telecom è un contatto difettoso che sfugge al controllo su un collegamento attivo: è proprio questo rischio che gli ingegneri ZEUEE eliminano dal processo.
Macchine ZEUEE per l’assemblaggio di connettori telecom: configurazioni e cadenza produttiva
Realizziamo tre architetture, perché la domanda «conviene automatizzare?» si traduce concretamente in «automatizziamo le fasi giustificate dai vostri volumi». Con volumi ridotti e un mix elevato di prodotti, una linea completamente robotizzata può non essere sostenibile dal punto di vista economico: il compromesso è tra investimento e cambio formato, da un lato, e unità effettivamente prodotte dall’altro. ZEUEE non sostiene il contrario. Le nostre celle semiautomatiche a stazione singola permettono proprio agli stabilimenti con un mix elevato di cambiare attrezzatura in pochi minuti e lavorare diverse varianti di connettore nello stesso turno; per i connettori ad alto volume, si passa a una piattaforma multistazione o rotativa completamente automatica.
I dati indicativi delle macchine riportati di seguito si basano sulle nostre celle installate, per esempio la cella con ugello di classe PZ01 a 40-45 pz/min e la linea per connettori di classe MY0728 a circa 35 pz/min, che sostituisce 25-30 operatori manuali. I valori sono verificati nei registri di produzione e vengono definiti per il vostro componente al momento del preventivo.
Panoramica delle cadenze produttive per i connettori telecom ZEUEE
| Famiglia di connettori | Configurazione della macchina | Cadenza produttiva (pz/min) | Precisione di posizionamento | Visione in linea / forza | Operatori sostituiti |
|---|---|---|---|---|---|
| RJ45 / jack modulare | Semiautomatica a stazione singola | 20-30 | ±0,1 mm | Rilevamento presenza e lunghezza del pin tramite CCD | 2-3 |
| RJ45 / jack modulare | Indicizzata multistazione | 40-45 | ±0,1 mm | CCD e forza di inserimento | 6-8 |
| Connettore scheda-scheda | Cella semiautomatica | 18-28 | ±0,08 mm | Coplanarità verificata da CCD | 2-3 |
| Connettore scheda-scheda | Tavola rotante completamente automatica | 40-60 | ±0,08 mm | CCD, forza e Data-Matrix | 10-12 |
| Connettore IDC | Cella di pressatura semiautomatica | 20-30 | ±0,1 mm | Profondità di posizionamento verificata da CCD | 2-4 |
| Connettore IDC | Multistazione | 35-45 | ±0,1 mm | CCD e monitoraggio della forza | 6-9 |
| Connettore coassiale / RF | Cella di serraggio semiautomatica | 15-25 | ±0,05 mm | Verifica della coppia tramite CCD | 2-3 |
| Connettore coassiale / RF | Rotativa completamente automatica | 30-45 | ±0,05 mm | CCD, coppia e visione artificiale | 8-10 |
| Alimentazione ibrida e segnale | In linea completamente automatica | 25-40 | ±0,1 mm | Stazione con più CCD | 8-12 |
| Inserimento di contatti o pin singoli | Inserimento ad alta velocità | 500-700 pin/min | ±0,05 mm | Monitoraggio della forza di inserimento | 3-5 |
Gli intervalli di cadenza produttiva si basano sulle celle di riferimento ZEUEE e sui dati pubblicati per le linee rotative e di inserimento del settore. I valori esatti vengono definiti al momento del preventivo in base alla geometria del connettore, al numero di contatti e alle tolleranze. La precisione di posizionamento è indicata secondo il criterio ISO 9283 per la posa dei robot industriali (ISO 9283).
Guida alla scelta della cella di assemblaggio
Quattro domande permettono di dimensionare la linea: (1) volume annuo per connettore, (2) numero di varianti sulla stessa linea, (3) tolleranze e numero di contatti, (4) requisiti di controllo (sola verifica della presenza oppure tracciabilità di forza/coppia). Volumi elevati su una sola variante indicano una soluzione rotativa completamente automatica; volumi medi distribuiti su molte varianti suggeriscono un sistema semiautomatico con attrezzature a cambio rapido; tolleranze RF ristrette con tracciabilità della forza richiedono una stazione di monitoraggio. Dimensioniamo la soluzione insieme a voi, senza proporre la piattaforma più grande a prescindere; lo strumento di configurazione collegato qui sotto segue la stessa logica.
Applicazioni telecom
Tipi di connettori lavorati da queste linee: RJ45/modulari, scheda-scheda, IDC e coassiali/RF
Il settore telecom non utilizza un solo tipo di connettore. I difetti da prevenire dipendono dalla famiglia: perdita di ritorno ad alta frequenza dovuta al pin centrale coassiale disallineato, intermittenza in un connettore mezzanino scheda-scheda o un IDC le cui lame non hanno inciso l’isolante. Una macchina automatica per l’assemblaggio di connettori è efficace solo se alimentazione, inserimento e verifica sono adattati alla modalità di guasto specifica della famiglia. Di seguito raggruppiamo le diverse lavorazioni. Gli acquirenti cercano spesso anche linee per connettori scheda-scheda, IDC e coassiali RF, ciascuno con un metodo di produzione specifico.
Scheda delle famiglie di connettori telecom
| Famiglia | Impiego tipico nel settore telecom | Fase critica di produzione | Verifica | Metodo ZEUEE |
|---|---|---|---|---|
| RJ45 / jack modulare | Ethernet, PoE/PoE+, 2.5G-10GBASE-T | Inserimento di 8 contatti e montaggio delle molle | Presenza e altezza dei contatti | Caricamento indicizzato e CCD, movimentazione compatibile con SMD |
| Scheda-scheda | Connettori mezzanini, impilamento di schede di linea | Coplanarità delle doppie file | Coplanarità CCD, profondità di inserimento a pressione | Inserimento a pressione secondo i criteri IEC 60352-5 e controllo della forza |
| IDC (a perforazione dell’isolante) | Cavo piatto, connessioni telecom a perforazione d’isolante, cavo telecom / standard | Penetrazione della lama nell’isolante | Verifica CCD della profondità di posizionamento | Pressa servo a profondità controllata |
| Coassiale / RF | Antenne, alimentazione RF, amplificatori di segnale | Concentricità del pin centrale e coppia | Verifica della coppia e CCD | Cella di controllo della coppia e visione della concentricità |
| Alimentazione ibrida e segnale | Stazione base, alimentazione e dati | Sequenza mista di inserimento dei contatti | Più CCD per ogni zona di contatto | Multistazione in linea |
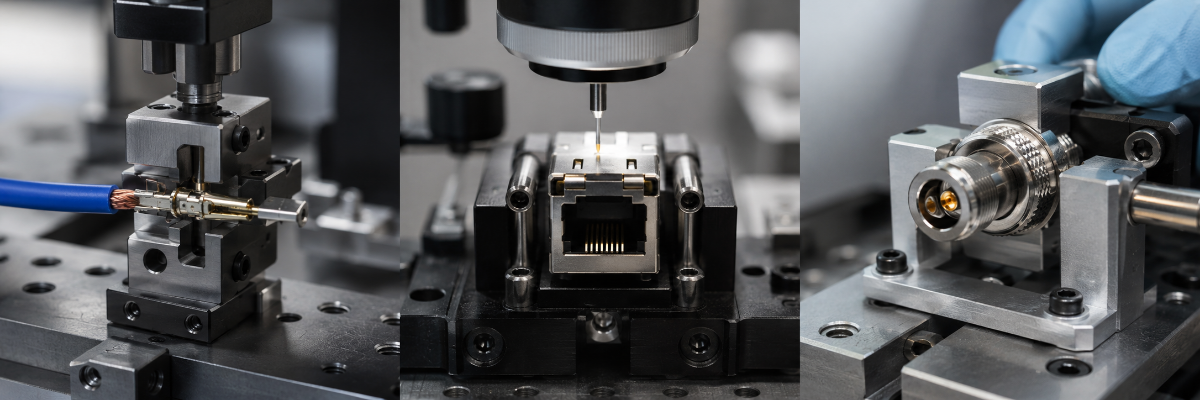
Per i contatti crimpati, la linea è progettata secondo i criteri di prova della norma IEC 60352-2:2024 (connessioni crimpate senza saldatura, fili intrecciati da 0,05-10 mm²; la norma esclude esplicitamente la crimpatura coassiale, perciò le nostre celle RF seguono invece un processo basato su coppia e concentricità). I riferimenti per piedinatura Ethernet/PoE e integrità del segnale seguono la famiglia di norme IEEE 802.3. L’inserimento dei terminali negli alloggiamenti è documentato da tempo nei brevetti sull’automazione dei connettori, come US5740602A. Una sottocella per l’inserimento di pin gestisce i contatti singoli quando una famiglia richiede il caricamento di pin sfusi anziché di strisce precaricate.
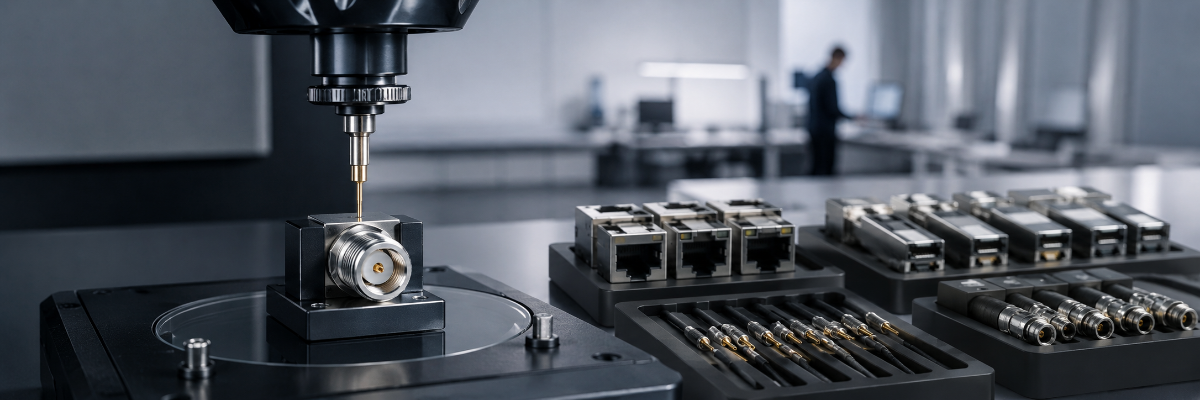
Poiché ogni famiglia presenta modalità di guasto diverse, ZEUEE progetta un processo dedicato per ciascuna: una macchina per l’assemblaggio degli alloggiamenti dei connettori per i jack modulari caricati, una cella per l’assemblaggio dei cavi quando il contatto arriva già montato sul cavo. ZEUEE non sostiene che un’unica piattaforma sia adatta a tutto. Questo vincolo concreto consente a ZEUEE di mantenere una concentricità RF di ±0,05 mm, mentre una linea generica comporta un rischio reale di difetti di perdita di ritorno fino al 15% dei componenti.
Analisi comparativa
Assemblaggio automatico o manuale dei connettori: cadenza produttiva, resa e manodopera
Poche cose indeboliscono una trattativa sul preventivo quanto le valutazioni «Alta/Media/Bassa». Ecco i dati che incidono davvero sul modello del tempo di ritorno dell’investimento, usando come base il lavoro manuale che il responsabile dello stabilimento conosce già. Il confronto va fatto con la linea che oggi assembla a mano lo stesso connettore: il vantaggio non riguarda solo la velocità, ma anche il tasso di difetti sfuggiti al controllo che genera costi di garanzia e rilavorazione.
Parametri di riferimento del settore
Studi indipendenti sull’automazione rilevano una riduzione dei difetti di qualità vicina al 90% e un aumento della cadenza produttiva intorno al 40% quando le postazioni manuali passano all’automazione indicizzata. I costi legati a scarti e garanzia sono di solito il secondo fattore di valore per importanza, dopo il lavoro (vedi sistemi automatici di assemblaggio e controllo, per esempio EP0729047B1).
Parametri di riferimento delle prestazioni di assemblaggio
| Metrica | Banco manuale | Semiautomatica ZEUEE | Rotativa ZEUEE completamente automatica |
|---|---|---|---|
| Cadenza produttiva (classe RJ45) | 4-8 pz/min | 20-30 pz/min | 40-45 pz/min |
| Resa al primo passaggio (tipica) | 96-98% | 99.0-99.5% | 99.3-99.7% |
| Operatori per linea | 6-10 | 1-2 | 1 |
| Verifica della forza di inserimento | nessuna | per componente (opzionale) | per componente, con registrazione dei dati |
| Cambio formato (sostituzione variante) | minuti (manuale) | 5-15 min per sostituzione dell’attrezzatura | 20-40 min per cambio delle attrezzature |
| Rilevamento dei difetti | visivo, a fine linea | CCD in linea | CCD in linea e tracciabilità Data-Matrix |
Leggete attentamente la riga sul cambio formato: la cella semiautomatica supera la rotativa per flessibilità tra varianti, ed è proprio per questo che la manteniamo a catalogo. È il compromesso che presentiamo agli acquirenti con un mix elevato di prodotti nell’UE e negli Stati Uniti, invece di proporre eccessivamente una rotativa che resta ferma tra una breve serie e l’altra.
Collaudato negli stabilimenti dei produttori OEM di connettori
Chi acquista dall’estero raramente esita a scegliere un fornitore cinese di automazione per il prezzo: la domanda concreta è se la macchina resisterà per tre anni di funzionamento su due turni, lontano dal produttore. La risposta sta nell’elenco dei clienti e negli standard di produzione. In oltre twenty years e con più di 10.000 delivered cases, i macchinari ZEUEE sono stati impiegati da produttori OEM di connettori ed elettronica, tra cui TE, Sumitomo, Corning (USA) e Foxconn, oltre ad AVIC, GAC, LEGO, SONY e TCL: aziende che verificano i fornitori prima di emettere un ordine d’acquisto. La precisione di posizionamento di queste linee è mantenuta entro l’intervallo guidato da CCD di ±0,1 mm, secondo il criterio ISO 9283 per la posa (ISO 9283). La visione artificiale in linea controlla i contatti dei connettori in molto meno di un minuto, in linea con il rilevamento di ±0.005 inch (±0,13 mm) documentato nella letteratura di settore per il controllo dei pin dei connettori con telecamera e cupola.
Un connettore difettoso che sfugge al controllo può interrompere un collegamento telecom attivo e generare costosi resi dal campo. Per questo ogni cella fornita da ZEUEE registra la forza di inserimento per componente, riducendo il tasso di difetti sfuggiti al controllo di circa 90% rispetto a un banco manuale. I fornitori cambiano spesso perché l’affidabilità non è dimostrata, non per il prezzo: ZEUEE sostiene la linea con riferimenti OEM verificabili e 20 anni di registri di produzione secondo ISO 9001.
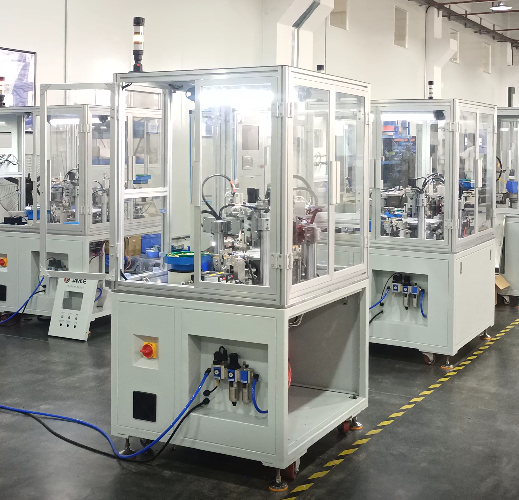
Non pubblichiamo un’unica percentuale di ROI, perché il valore effettivo dipende dalla vostra base salariale e dal tempo di attività. Possiamo però indicare il fattore determinante: una linea RJ45 multistazione che sostituisce 6-8 operators elimina dalla cella il costo di circa 6-8 salari comprensivi degli oneri. Poiché il costo del lavoro complessivo è pari a 1,3-1,6× il salario base, il risparmio è superiore a quello indicato da un foglio di calcolo basato solo sui salari. Gli studi pubblicati sull’automazione indicano tempi di ritorno tipici di 12-18 months (18-30 mesi nei modelli a costo totale) e risparmi annui pari al 25-45% del costo di installazione, grazie alla riduzione della manodopera e dei difetti di circa il 90%. Inserite i vostri costi salariali e volumi nella colonna degli operatori sostituiti della panoramica delle cadenze produttive qui sopra per stimare l’intervallo di recupero.
«Non forniamo la rotativa più grande che siamo in grado di costruire. Per una linea telecom con un mix elevato di prodotti, abbiamo consigliato a un cliente una cella semiautomatica con due attrezzature, perché per il suo portafoglio ordini il calcolo dei cambi formato era più favorevole di quello della cadenza produttiva. La macchina che ripaga l’investimento è quella dimensionata sui volumi: è questa la valutazione dei nostri tecnici applicativi prima di inviare un preventivo.»
Team tecnico ZEUEE, divisione automazione non standard
Certificazioni, standard di produzione e componenti principali
Un certificato che l’acquirente non può verificare non vale nulla: questa sezione riporta le prove, non aggettivi. ZEUEE opera secondo un sistema di gestione della qualità ISO 9001:2015 (ISO 9001:2015), dispone della marcatura CE per il mercato UE e possiede le qualifiche di impresa nazionale high-tech e SRDI (Specialized-and-Refined / «Sp-Inn»), sostenute da 150+ brevetti (32+ brevetti per invenzione, 68+ brevetti per modello di utilità). Lo standard di produzione conta quanto la certificazione: la crimpatura dei contatti è progettata e collaudata secondo IEC 60352-2:2024, l’inserimento a pressione dei connettori scheda-scheda secondo IEC 60352-5 e la precisione di posa dei robot è specificata secondo ISO 9283 (ISO 9283). I sottosistemi principali sono di marchi noti e possono essere sottoposti a manutenzione in tutto il mondo: controlli PLC Mitsubishi, componenti pneumatici SMC, guide lineari THK e visione CCD, così i ricambi non dipendono da un unico fornitore.










01/10
Documentazione verificata
ISO 9001:2015
Marcatura CE
Impresa nazionale high-tech
Impresa SRDI (Sp-Inn)
150+ brevetti
Mitsubishi · SMC · THK · CCD
Conformità e controllo dei rischi
Un certificato che l’acquirente non può verificare rappresenta un rischio nascosto: ZEUEE ha visto team acquisti respingere un fornitore incapace di presentare il certificato ISO durante un audit. Un audit non superato può ritardare di 60 to 90 days il lancio. Per questo ZEUEE pubblica dati verificabili: produzione secondo ISO 9001:2015, marcatura CE, 150+ brevetti e 20 anni di registri in 30+ paesi, invece di usare aggettivi.
Acquisti: tempi di consegna, personalizzazione, fasce di prezzo e assistenza post-vendita
In questa categoria, il rimpianto dell’acquirente è quasi mai legato al prezzo indicato. I tempi di consegna nascosti dei ricambi erodono i risparmi attesi dall’automazione e le attività con tempi di fermo quasi nulli richiedono assistenza locale in loco, non solo un prezzo basso. ZEUEE prepara quindi i preventivi in base ai fattori che incidono davvero su costi e rischi, senza inventare cifre. Una linea economica diventa costosa quando i fermi macchina non sono inclusi nel prezzo: ZEUEE li considera esplicitamente nel preventivo.
Principio del costo totale di proprietà
Invece di indicare un prezzo di listino fuorviante, riportiamo di seguito le voci che definiamo nel preventivo, comprese le condizioni per ricambi e assistenza, perché sono queste a determinare il costo totale di proprietà.
La qualità del fornitore indicato nel preventivo è verificabile secondo ISO 9001, così il team acquisti può sottoporre ad audit il sistema di gestione della qualità (QMS) invece di fidarsi di un aggettivo. Il prezzo viene configurato in base alla famiglia di connettori, alla cadenza produttiva richiesta, al numero di stazioni di visione/controllo della forza, al livello di automazione del cambio formato e all’ambito di convalida e documentazione. Una rotativa per una singola variante e una cella semiautomatica per cinque varianti sono macchine diverse.
Richiedi un preventivo dettagliato in base ai parametri della tua applicazioneStrumenti di automazione per fibra ottica e telecomunicazioni
Chiarimenti e specifiche
Domande frequenti: macchine per l’assemblaggio di connettori telecom
Come gestisce la macchina il cambio formato tra specifiche diverse di connettori?
In una cella semiautomatica, il cambio formato consiste nel sostituire l’attrezzatura e il programma; in genere richiede 5-15 minuti e consente alla stessa macchina di lavorare diverse varianti per turno. Le linee rotative completamente automatiche sacrificano parte di questa flessibilità in favore della velocità; il cambio delle attrezzature richiede più tempo (20-40 minuti). Scegliamo l’architettura in base al numero di varianti sulla stessa linea, secondo i criteri della guida alla scelta della cella di assemblaggio qui sopra.
Il sistema di visione CCD è in grado di rilevare contatti inseriti male o microdeformazioni?
Sì. Il controllo CCD in linea verifica presenza, posizione e altezza di posizionamento dei contatti, e rileva deformazioni dei componenti fino a circa ±0.005 inch (±0,13 mm); per i connettori RF si aggiungono i controlli di concentricità e coppia. Quando è richiesta la tracciabilità, il monitoraggio della forza di inserimento registra ogni componente, come previsto dai programmi di controllo qualità automotive e telecom.
Quale cadenza produttiva può raggiungere una macchina per l’assemblaggio di connettori telecom?
La cadenza produttiva dipende dalla configurazione. Una cella RJ45 semiautomatica lavora a 20-30 pz/min; una linea indicizzata multistazione a 40-45 pz/min; una rotativa completamente automatica raggiunge 40-60 pz/min con componenti ad alto volume; l’inserimento di pin singoli arriva a 500-700 pin/min. Il valore dipende dal numero di contatti, dalle tolleranze e dal numero di stazioni di visione o verifica della forza richieste dal componente. Al momento del preventivo definiamo tutti questi parametri in base alla geometria del connettore, senza promettere un dato di catalogo.
Quali famiglie di connettori possono essere automatizzate?
RJ45/jack modulari, scheda-scheda, IDC, coassiali/RF e ibridi alimentazione-segnale: vedi la scheda delle famiglie qui sopra.
La soluzione completamente automatica è sempre la scelta giusta?
No, e non sosteniamo che lo sia. Per volumi ridotti e un mix elevato di prodotti, una cella semiautomatica con cambio formato rapido è in genere più adatta di una rotativa.
Quali tempi di consegna e quale assistenza post-vendita deve aspettarsi un acquirente estero?
I tempi di consegna dipendono dalla complessità della macchina e vengono concordati nel preventivo. Anche l’assistenza post-vendita è specificata: elenco dei ricambi con tempi di consegna per i componenti critici, diagnostica da remoto e copertura del servizio nella vostra area, gli elementi che determinano il costo totale di proprietà su cinque anni.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






