Contatti Zeyu lntelligent Industrial Company

Macchina di assemblaggio di maniglie: cella modulare a 12 componenti, cambio formato in 15 min
La macchina di assemblaggio di maniglie ZEUEE C22-ZY05-01 assembla una maniglia completa in 7,5-12 secondi grazie a un’architettura modulare di sottoassemblaggio: il cilindro della serratura e il pin quadro vengono preparati fuori dalla dima, così le forze di pressatura interne non agiscono mai sul corpo finito. Progettiamo e realizziamo celle di questo tipo per i produttori di maniglie per porte, maniglie a leva e maniglie a tirare, al servizio di cinque settori da uno stabilimento integrato verticalmente di 20.000 m a Jiangxi.
5–8 pezzi/min
Cadenza produttiva per cella
12 componenti
Assemblati per ciclo
15 min
Cambio formato rapido (più varianti)
ISO 9001:2015
+ 32 brevetti per invenzione
[SYS_REPORT] Analisi del ROI e della cadenza produttiva
Dal collo di bottiglia manuale alla cadenza produttiva della cella
L'investimento in una macchina di assemblaggio di maniglie nasce spesso dalla stessa tensione latente: obiettivi di volume in crescita e una linea manuale che fatica a superare 7-11 pezzi/min. Gli operatori impiegano 60-90 secondi per pezzo per alimentare a mano dodici piccoli componenti; gli scarti raggiungono il 3-5% perché un anello di lubrificazione mancante o un pin quadro disallineato può generare una richiesta di garanzia nelle fasi successive, mentre il limite di cadenza produttiva frena i ricavi. Il rischio strutturale è che ogni turno aggiuntivo erediti lo stesso tasso di difetti: aggiungere manodopera non risolve il problema. Gli ingegneri ZEUEE hanno sviluppato la piattaforma C22-ZY05-01 perché la causa principale è il fissaggio dei pezzi e il controllo della coppia, non la competenza degli operatori; la valutazione dei rischi è stata condotta secondo ISO 12100:2010 fin dalla prima fase di ideazione.
01
Limiti di partenza
L'assemblaggio manuale di maniglie con più componenti limita la cadenza della linea a 7-11 pezzi/min per operatore qualificato e fa della manodopera la principale voce del costo unitario.
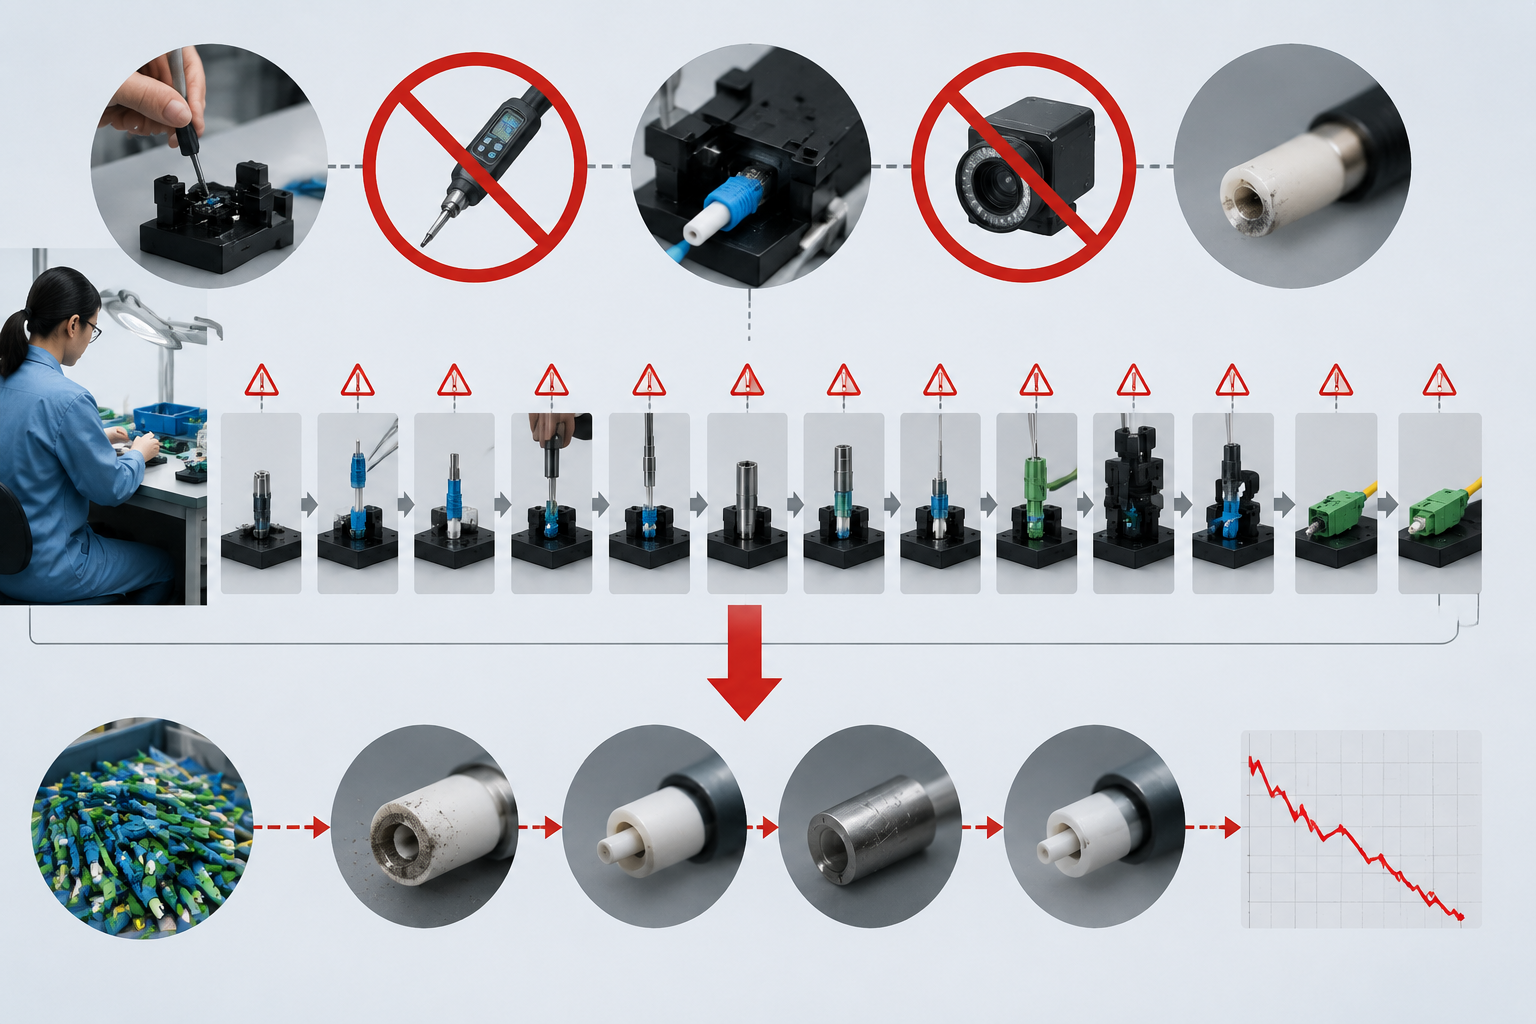
02
Analisi delle cause principali
La causa principale è l'assenza di attrezzature di fissaggio adeguate: senza controllo della coppia e senza visione artificiale in linea, l'errore umano si accumula nel corso di dodici operazioni in sequenza.
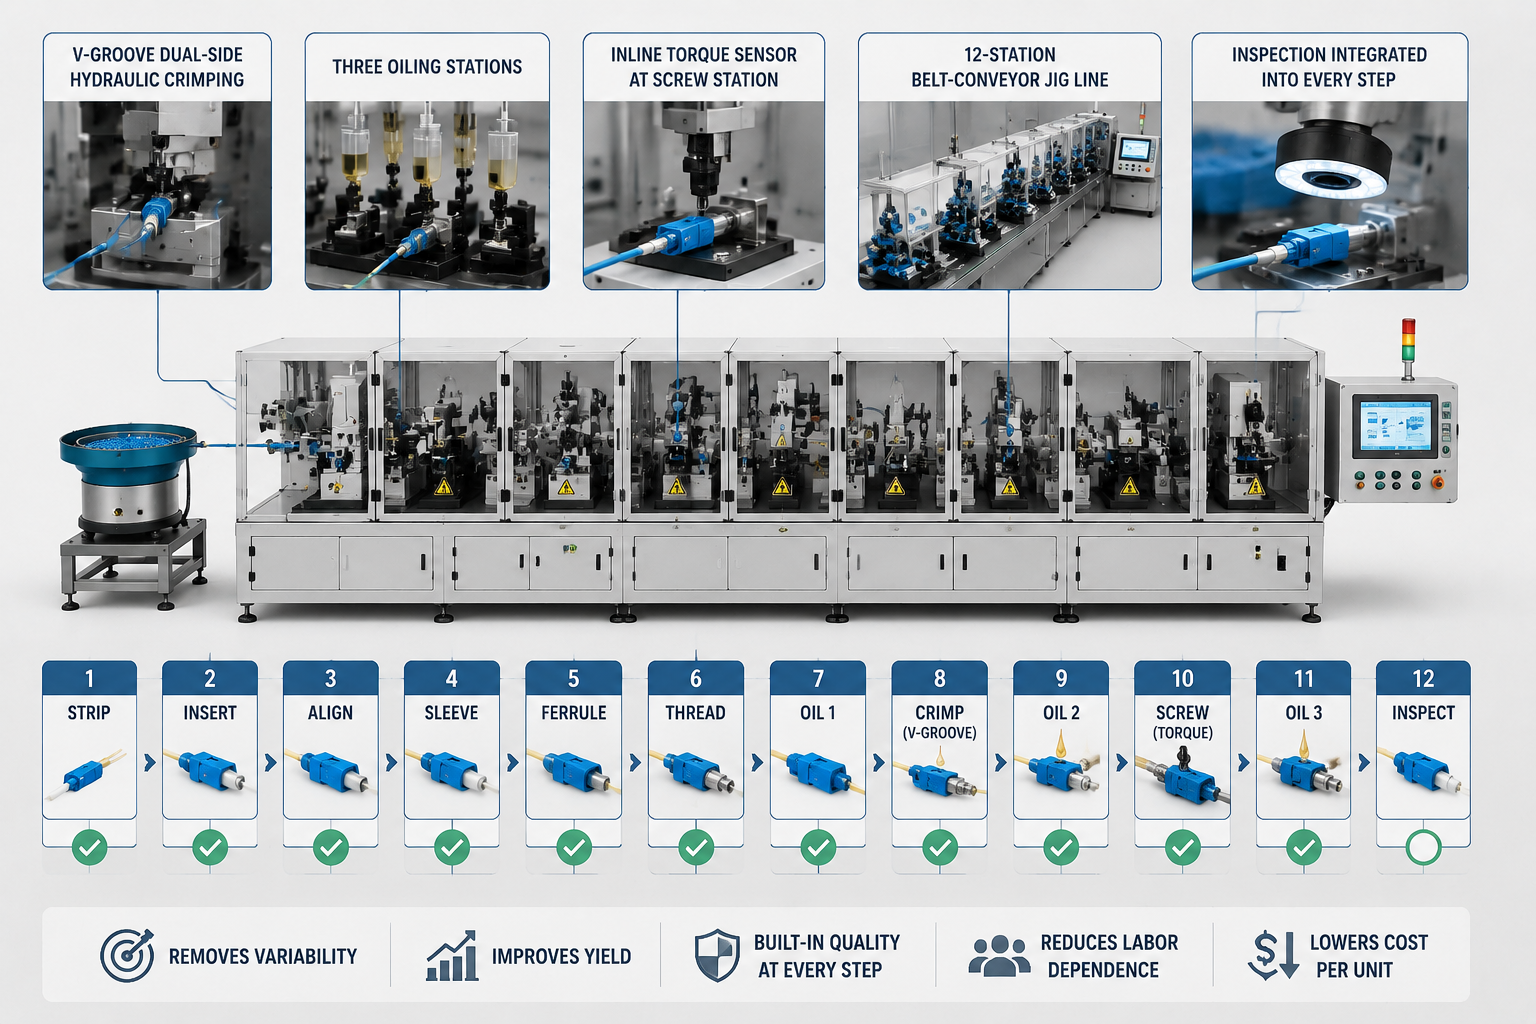
03
Integrazione del processo
Il passaggio a una macchina di assemblaggio automatico progettata appositamente, con crimpatura idraulica a doppio lato con scanalatura a V, tre stazioni di lubrificazione, un sensore di coppia in linea nella stazione di avvitatura e una linea a nastro con dime a 12 stazioni, elimina le variazioni e integra il controllo in ogni fase del processo di assemblaggio.
04
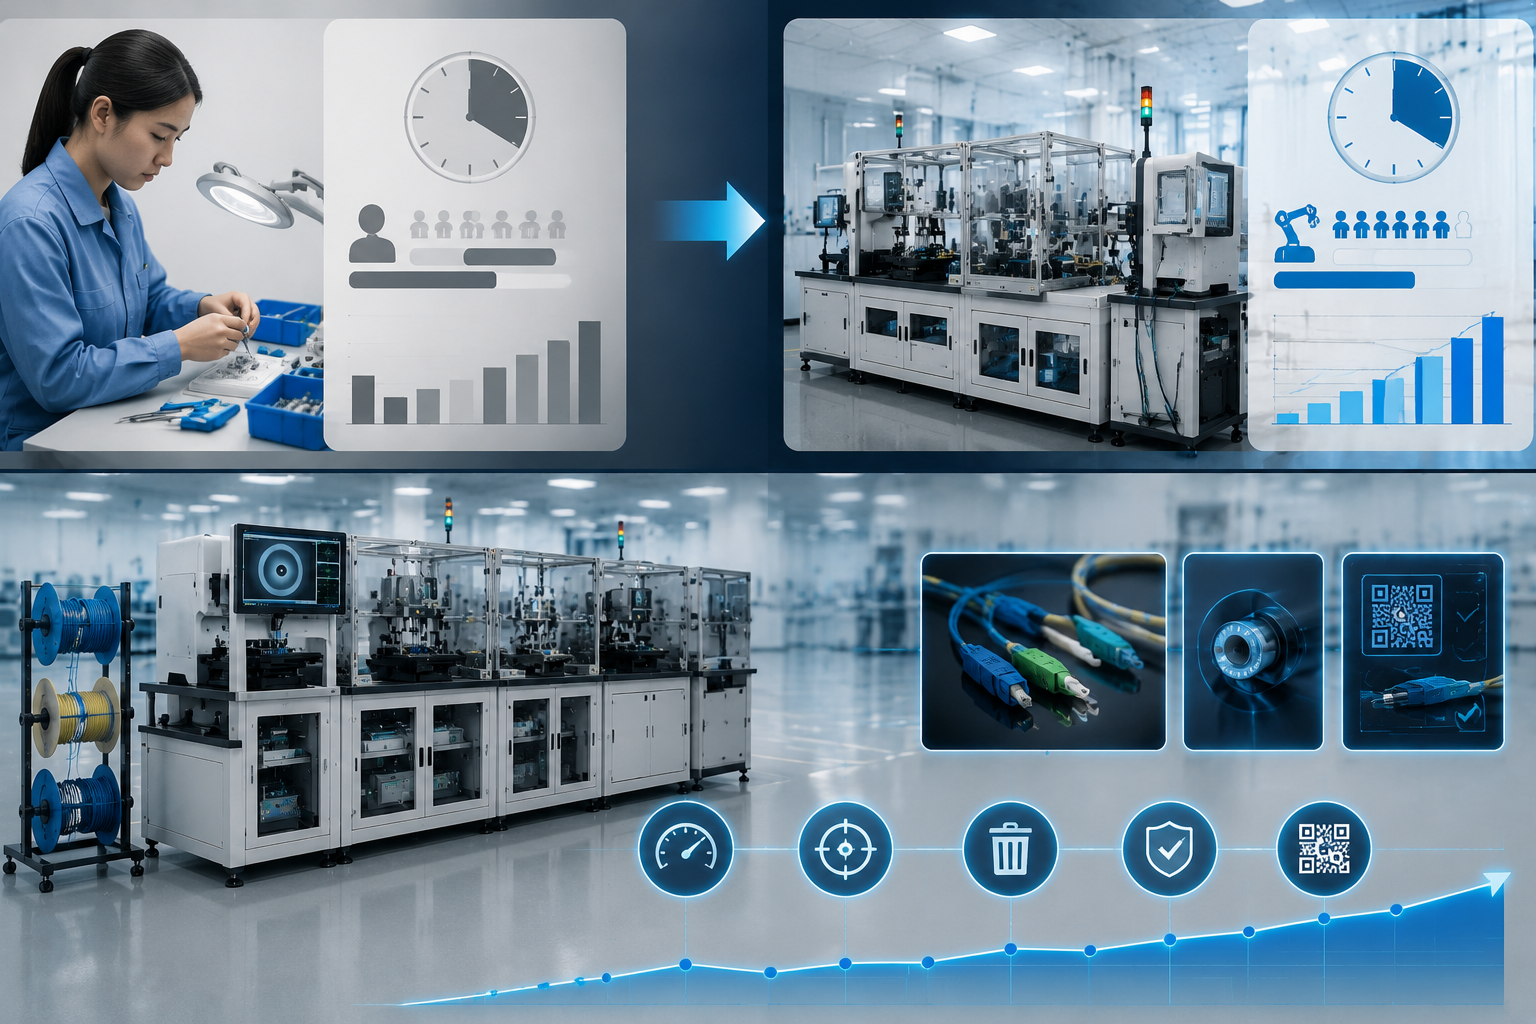
Risultati prestazionali
I risultati sono nettamente superiori ai valori di riferimento dell'assemblaggio manuale: la piattaforma ZEUEE C22-ZY05-01 raggiunge una cadenza stabile di 5-8 pezzi/min, con un obiettivo di scarti inferiore all'1% e un'elevata tracciabilità dei singoli pezzi; la cadenza produttiva è da 8 a 12 volte superiore rispetto all'assemblaggio manuale dello stesso numero di componenti.

05
Rivalutare il ROI
In genere, il calcolo non si esaurisce nei soli risparmi sulla manodopera. L'analisi di settore contenuta nella guida di Oxmaint sul ROI dell'automazione industriale indica che l'errore più comune nei calcoli del ROI per l'automazione dell'assemblaggio è dividere il costo del robot per il costo della manodopera sostituita: un approccio che sottostima del 30-60% il costo reale della manodopera. Occorre riformulare il calcolo: una volta considerati costo totale della manodopera, scarti, formazione e costo della capacità produttiva a cui si è dovuto rinunciare, l'aumento della cadenza produttiva è spesso la principale leva del ROI, più della riduzione della manodopera.
Vuole capire dove si trova davvero il collo di bottiglia nella Sua linea?
Richieda una valutazione preliminare di fattibilità su misuraModelli ZEUEE: architettura modulare di sottoassemblaggio
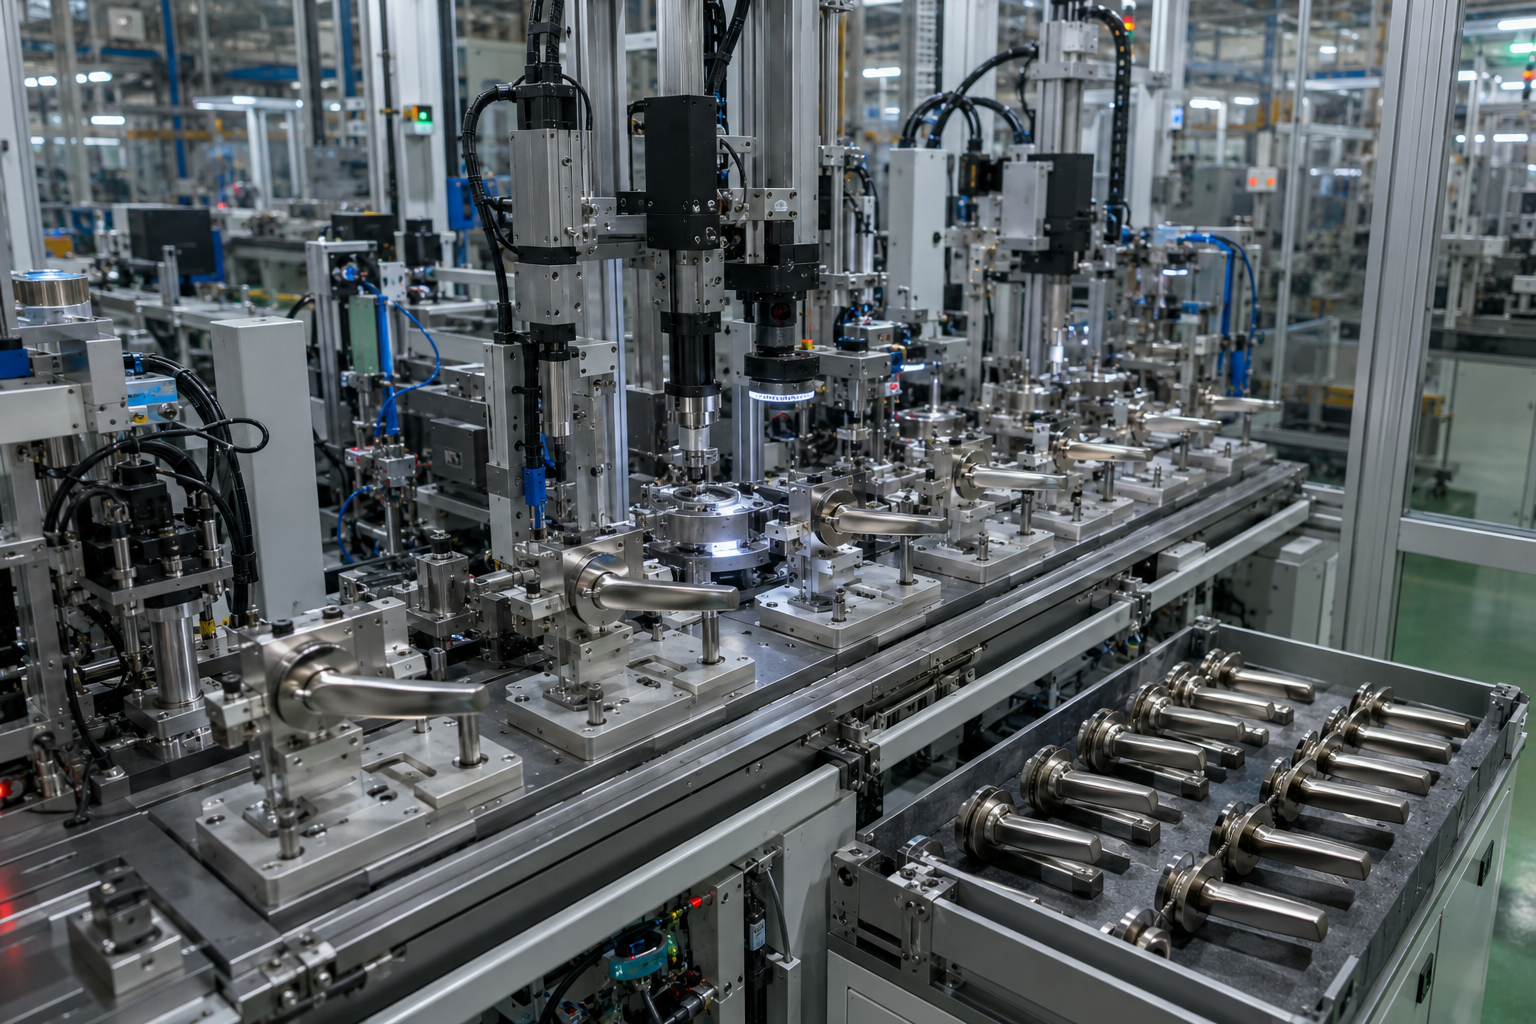
Nell'assemblaggio di maniglie con più componenti, la forza di pressatura può danneggiare le superfici già finite: un compromesso che contribuisce a generare scarti estetici del 30-40% nelle celle con crimpatura in linea. «Il problema fondamentale è nella sequenza di pressatura, non nel metodo di lavoro dell'operatore», spiegano gli ingegneri ZEUEE. «La macchina di assemblaggio automatico multistazione C22-ZY05-01 assembla tutti i componenti in un'unica fase tramite una linea a nastro con dime. La stessa piastra di base per le attrezzature è compatibile con tutte e tre le varianti di maniglia: gli operatori sostituiscono soltanto le attrezzature specifiche della maniglia sui gruppi di dime, secondo le esigenze di produzione, completando il cambio formato in circa 15 minuti, contro le 2-4 ore richieste dalle macchine versatili adattate in un secondo momento». Tra un'operazione e l'altra, la movimentazione dei materiali avviene in modo completamente automatico tramite navette lungo la linea a nastro; gli operatori devono solo caricare i pezzi sulle dime della prima stazione e scaricare le unità finite. Il principio del sottoassemblaggio fuori dima richiama il brevetto USPTO US20030083768A1, che descrive un'architettura modulare con postazioni di lavoro amovibili.
Specifiche — C22-ZY05-01
| Parametro | Valore | Note |
|---|---|---|
| Cadenza produttiva | 5–8 pezzi/min | Regime stabile, tre varianti di maniglia |
| Componenti per ciclo | 12 | Maniglia, rondelle, ingranaggio, molle, sfere d'acciaio, viti, copertura, serratura e pin quadro |
| Stazioni | Linea a nastro con dime a 12 stazioni | Multistazione con sottoassemblaggio fuori linea |
| Cambio formato | 15 minuti | Solo sostituzione delle dime; caricamento automatico della ricetta PLC |
| Crimpatura | Idraulica a doppio lato con scanalatura a V | Più misure; valvole di sicurezza e di scarico della pressione |
| Stazioni di lubrificazione | 3 | Lubrificazione, barriera antipolvere e protezione antiruggine |
| Ingombro (L × W × H) | 2800 × 1600 × 1850 mm | Superficie a pavimento di 4,48 m² |
| Potenza nominale | 2,5 kW | Compatibile con alimentazione monofase |
| Pressione dell'aria / tensione | 0,4–0,6 MPa / 220 V AC | Servizi standard internazionali |
| Controllo | PLC + schermo HMI touch screen | Registrazione in tempo reale della resa e dei guasti |
| Conformità ai requisiti di sicurezza | Valutazione dei rischi secondo EN ISO 12100 | Valvole di scarico della pressione, barriere fotoelettriche, arresto di emergenza |
Desidera una scheda tecnica su misura per la C22-ZY05-01, configurata in base alla distinta base (BOM) della Sua maniglia?
Scarichi l'anteprima (PDF)Assemblaggio manuale e automatico di maniglie: ciclo, qualità, costi
Nel confrontare le linee di produzione manuali e automatiche per le maniglie, il responsabile dello stabilimento valuta soprattutto il potenziale di cadenza produttiva rispetto all'investimento in nuovi macchinari automatici, tenendo conto delle variazioni del processo produttivo che ne derivano. Non esiste un'unica risposta valida: un confronto diretto deve considerare tre indicatori principali, ovvero tempo di ciclo, tasso di difetti e costo totale, inclusi i costi nascosti di formazione, supervisione e straordinari. Prepariamo un foglio di calcolo TCO affinché i nostri acquirenti nell'UE e negli Stati Uniti possano motivare internamente le proprie decisioni. Lo forniamo insieme a un riferimento ai livelli di prestazione ISO 13849-1:2023, così che il tecnico dei sistemi di controllo possa verificare in modo indipendente il livello di sicurezza.
| Aspetto | Assemblaggio manuale | Semiautomatica | Cella completa ZEUEE (C22-ZY05-01) |
|---|---|---|---|
| Tempo di ciclo per maniglia | 60–90 s | 20–35 s | 7,5–12 s |
| Cadenza produttiva per turno (7.5 hr di produzione effettiva) | 300–450 pezzi | 770–1.350 pezzi | 2.250–3.600 pezzi |
| Tasso di scarto tipico | 3–5% | 1–2% | Obiettivo <1% |
| Operatori per cella | 3–5 qualificati | 1–2 | 1 (carico e scarico) |
| Cambio formato tra più varianti | 2–4 ore | 45–90 min | 15 min (sostituzione delle dime) |
| Tracciabilità | Registro cartaceo | PLC parziale | PLC + HMI completi; registro della resa per singolo pezzo |
| Consumo energetico | n/a (manuale) | ~1,5 kW | 2,5 kW |
Risultati dei clienti: marchi Tier-1 che utilizzano celle di assemblaggio ZEUEE
ZEUEE ha realizzato e fornito macchine di assemblaggio automatico a OEM in oltre 30 paesi, in settori quali aeronautica, nautica, automotive, elettronica, dispositivi medici e giocattoli: un aspetto del nostro elenco di marchi che i siti dei concorrenti raramente mettono in evidenza. Partendo da una piattaforma C22 che assembla i componenti di base delle maniglie per porte, possiamo riconfigurare le attrezzature per produrre il gruppo del cappuccio di un dispositivo medico, con una protezione per camera bianca e una verifica della coppia più rigorosa. La stessa cella è documentata in conformità ai requisiti ISO 9001:2015 per i registri di produzione, indipendentemente dal settore.
AVIC
China Shipbuilding
GAC Group
Corning USA
Hunter
TE Connectivity
Sumitomo Japan
LEGO Denmark
TCL
SONY
Foxconn
+ 30 paesi
Tre profili di installazione (anonimizzati per proteggere le specifiche dei clienti finali)
OEM di ferramenta per l'edilizia, linea di maniglie a leva, Sud-est asiatico
Abbiamo sostituito una linea manuale con cinque operatori, che produceva 7 pezzi/min, con un'unica cella basata sulla piattaforma C22. Negli ultimi 18.000 pezzi al mese la nostra produzione è aumentata e l'utilizzo della capacità produttiva è stato dell'80%; gli scarti alla stazione di controllo finale sono scesi dal 3,8% a meno dell'1%.
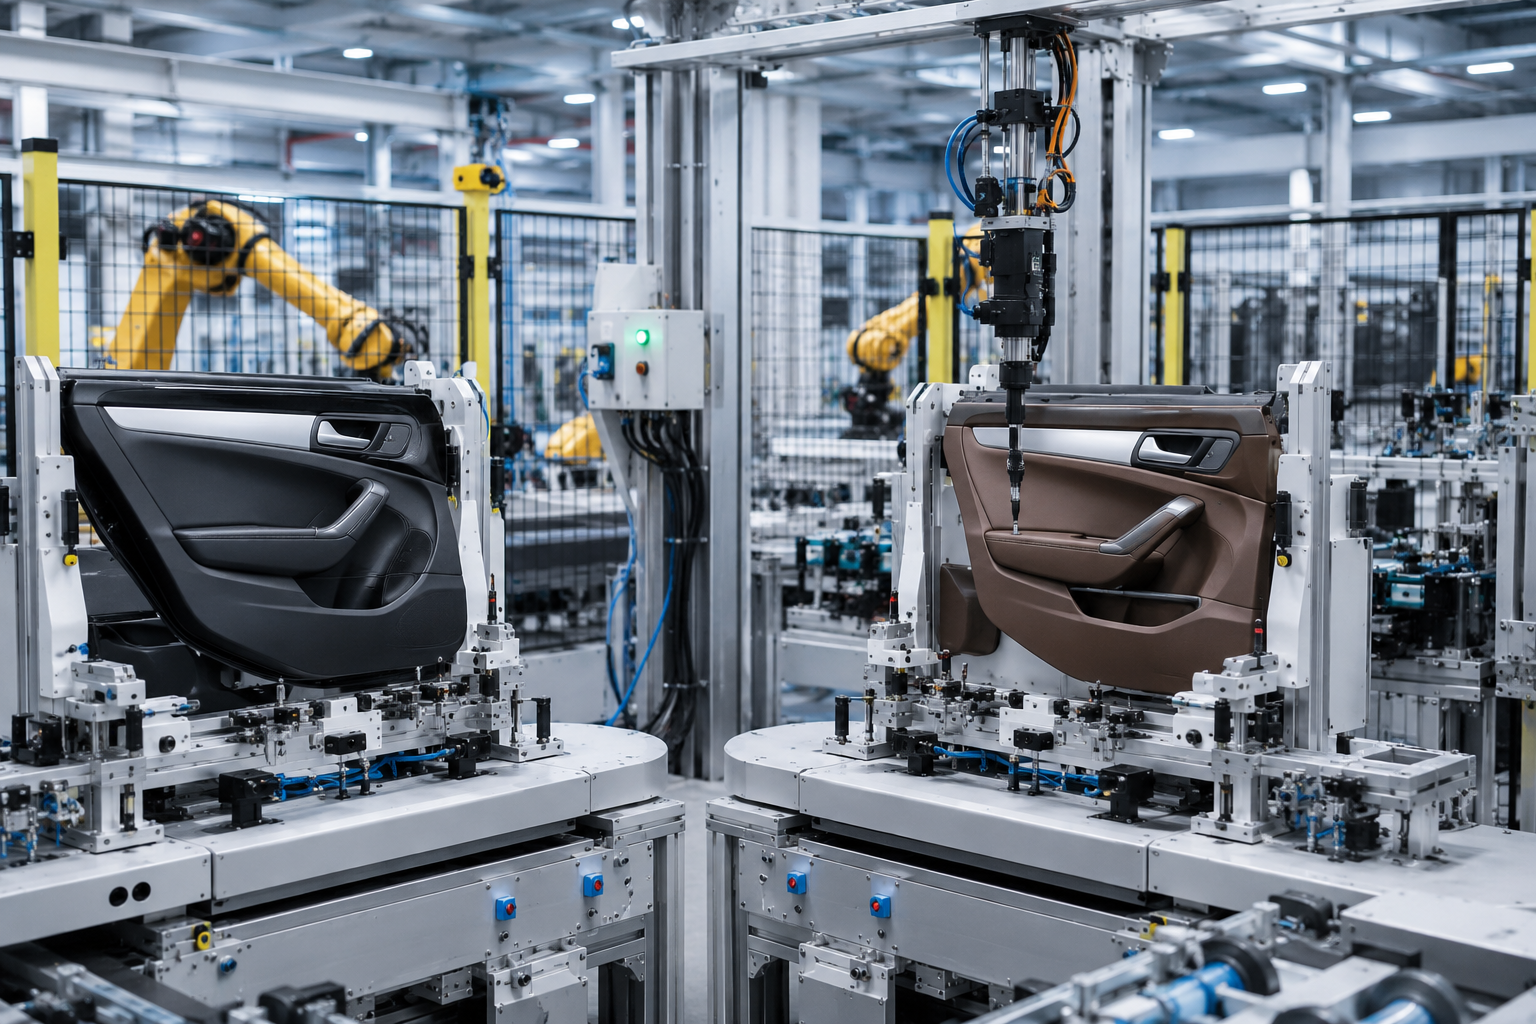
Automotive Tier-2, programma di maniglie a tirare per porte, Europa
Una cella C22 a doppia linea ha supportato due programmi automobilistici affiancati con un unico ingombro e un cambio formato delle dime in 15 min. La verifica in linea della coppia delle viti di copertura ci ha aiutato a chiudere una non conformità qualitativa aperta emersa durante l'audit IATF 16949 del cliente.

OEM di elettrodomestici, maniglia con chiusura, mercato interno cinese
Abbiamo integrato la piattaforma base C22 con l'orientamento della copertura guidato dalla visione artificiale e registrato la coppia e la lubrificazione di ogni pezzo nella nostra struttura PLC + HMI esistente, senza dover modificare il MES.
Quando si acquistano macchinari dall'estero, la differenza tra le dichiarazioni di esperienza e le «prove verificabili» può determinare l'esito della decisione. Come osserva QualityInspection.org, gli acquirenti sono preoccupati per la trasparenza dei subfornitori cinesi di macchinari per l'automazione: «Se affermano di esportare da anni ma non hanno registri di spedizione, scappate a gambe levate». Lo storico delle esportazioni ZEUEE verso 30 paesi è facilmente consultabile tramite soggetti terzi come Panjiva e ImportGenius: invitiamo gli acquirenti a fare ricerche su di noi prima di richiedere un preventivo.
Desidera parlare del Suo progetto specifico con un cliente attuale del Suo settore?
Richieda un preventivo e referenze di clienti pertinenti al Suo volume di produzioneCertificazioni ingegneristiche e norme tecniche di qualità
Una certificazione pubblicata ha scarso valore se il cliente non può verificarne autonomamente i dati. In assenza di prove di verifica facilmente accessibili, le dichiarazioni sulle certificazioni sono il motivo principale per cui il 30-40% delle richieste di offerta (RFQ) per componenti acquistati a livello regionale viene scartato nella prima fase di audit. ZEUEE pubblica non solo i PDF delle certificazioni, ma anche i numeri dei registri pubblici governativi, così il Suo team può verificare lo stato effettivo prima che qualcuno perda anche 30 minuti del tempo di un potenziale fornitore. Il nostro stabilimento a Jiangxi mantiene la certificazione ISO 9001 sin dal primo giorno; i documenti di rinnovo sono inclusi nel pacchetto FAT di ogni cella.
ISO 9001:2015
Sistema di gestione della qualità — certificato disponibile
Impresa nazionale ad alta tecnologia
Rinnovo 2025-10 → 2028-10
PMI «Little Giant» (专精特新)
Categoria «Little Giant» — registro provinciale
32 brevetti per invenzione
Inoltre, 68 brevetti per modelli di utilità
Impresa dimostrativa nel campo dei brevetti
Registro della città di Ji'an, dato pubblico
Affiliazioni di settore
Vicepresidente della Guangdong Robot Association; membro CIMA
Conformità ai requisiti di sicurezza delle macchine
Tutte le macchine ZEUEE sono valutate secondo EN ISO 12100, norma tecnica internazionale riconosciuta per l'identificazione e la valutazione dei rischi e la gestione dei pericoli. Per le celle destinate ai processi di saldatura installiamo protezioni meccaniche e sistemi di aspirazione dei fumi nella stazione di saldatura. Il controllo di sicurezza del sistema è conforme a EN ISO 13849-1 e il livello di prestazione richiesto PLr deriva dalla valutazione dei rischi prevista da ISO 12100. La guida alla sicurezza FERSMEK, che illustra EN ISO 12100 ai progettisti di macchine in modo semplice e chiaro, ribadisce che «è possibile assegnare un livello di prestazione alla funzione di sicurezza solo dopo aver completato la valutazione ISO 12100».
Per le macchine destinate al mercato UE, configuriamo in anticipo le celle per ottenere la marcatura CE secondo il Regolamento UE macchine 2023/1230, che sostituisce la precedente Direttiva macchine 2006/42/EC. La revisione ISO 12100 2026 allineerà ulteriormente le prove documentali alle procedure di valutazione della conformità previste dal Regolamento: tracciamo tutti questi aspetti nel processo di ingegneria e li riportiamo nella documentazione di produzione.
Come verificare un certificato ZEUEE
Richieda il PDF del certificato insieme alla Sua richiesta di offerta (RFQ), poi chieda gli URL dell'Impresa nazionale ad alta tecnologia e della categoria Little Giant e verifichi personalmente la ragione sociale (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) nell'elenco governativo pertinente: farà prima che attendendo un revisore esterno.

Guida agli acquisti: fattori di prezzo, tempi di consegna e progettazione secondo disegno
I progetti di automazione dell'assemblaggio su misura non si possono quotare a catalogo; un fornitore che formula un preventivo senza aver concordato l'ambito del progetto sta semplicemente indovinando i costi reali. I team acquisti europei e statunitensi spesso evidenziano questo rischio nelle liste di controllo per gli audit dei fornitori. Ogni preventivo che prepariamo fa riferimento ai requisiti ISO 9001:2015 per i registri di produzione, così il revisore dell'acquirente può confrontare il pacchetto FAT con un quadro di riferimento noto: un disallineamento dell'ambito può aumentare i costi effettivi di realizzazione del 20%-30%. Gli ingegneri ZEUEE documentano le voci di costo eliminate dal progetto, stimano e confermano tempistiche realistiche e definiscono il processo di realizzazione secondo disegno, con controlli a ogni fase. Ogni richiesta di offerta per una realizzazione secondo disegno include distinta base, resa richiesta e specifica del tempo di ciclo; il preventivo viene fornito entro 5 giorni.
Fattori che determinano il preventivo
Numero di stazioni e obiettivo di tempo di ciclo
Un maggior numero di stazioni e tempi di ciclo più brevi richiedono specifiche hardware più elevate — numero di alimentatori, portata del braccio robotico, numero di telecamere del sistema di visione — e più ore di progettazione.
Livello di controllo e tracciabilità
La registrazione della coppia per ogni pezzo, il controllo dell'orientamento guidato dalla visione e l'integrazione MES aumentano il lavoro software per PLC + HMI e i tempi di convalida.
Gamma di varianti e velocità del cambio formato
Il cambio formato in 15 minuti per tre varianti viene progettato sin dall'inizio; sei varianti con cambio formato inferiore a 10 minuti richiedono un diverso approccio alla progettazione delle dime.
Mercato di destinazione e requisiti di conformità
La marcatura CE secondo il Regolamento UE macchine 2023/1230 richiede prove documentali più approfondite rispetto a un'installazione destinata esclusivamente al mercato interno.
Le fasce di prezzo del settore forniscono un riferimento per il confronto. La guida agli acquisti 2026 di SDC Automation indica quattro fasce per l'automazione su misura: $150K-350K per una cella semiautomatica, $200K-600K per configurazioni a stazione singola, $500K-1.5M per configurazioni multistazione e $1M-5M+ per linee completamente integrate. In base all'ambito del progetto, la C22-ZY05-01 rientra nelle fasce per configurazioni a stazione singola o multistazione; è possibile preparare un preventivo su misura in base alla distinta base e alla produzione richiesta.
Richieda un preventivo di progetto e i tempi di consegnaTempi di consegna indicativi
| Ambito | Dall'ideazione alla messa in servizio | Note |
|---|---|---|
| Cella autonoma (un solo prodotto, piattaforma di base) | 16–20 settimane | Realizzazione di dime, alimentatore e ricetta PLC |
| Cella con più varianti (2–3 varianti, cambio formato in 15 min) | 20–36 settimane | Include ingegnerizzazione del sistema di visione e del gruppo di dime |
| Linea di produzione integrata (più celle + integrazione MES) | 36–50+ settimane | Include sicurezza a livello di linea e prova di accettazione in fabbrica |
Questi standard di settore si riflettono nei nostri parametri di riferimento per l'automazione. Ogni cella include un registro dei processi produttivi, un pacchetto di sicurezza e un rapporto FAT, indipendentemente dall'ambito del progetto.
Realizzazione secondo disegno: 4 fasi di verifica
-
01
Ideazione e stima di budget
Definizione collaborativa dell'ambito del progetto con il Suo team di processo, compresi schema di layout, analisi delle voci di costo nella distinta base, tempistiche e budget stimati.
-
02
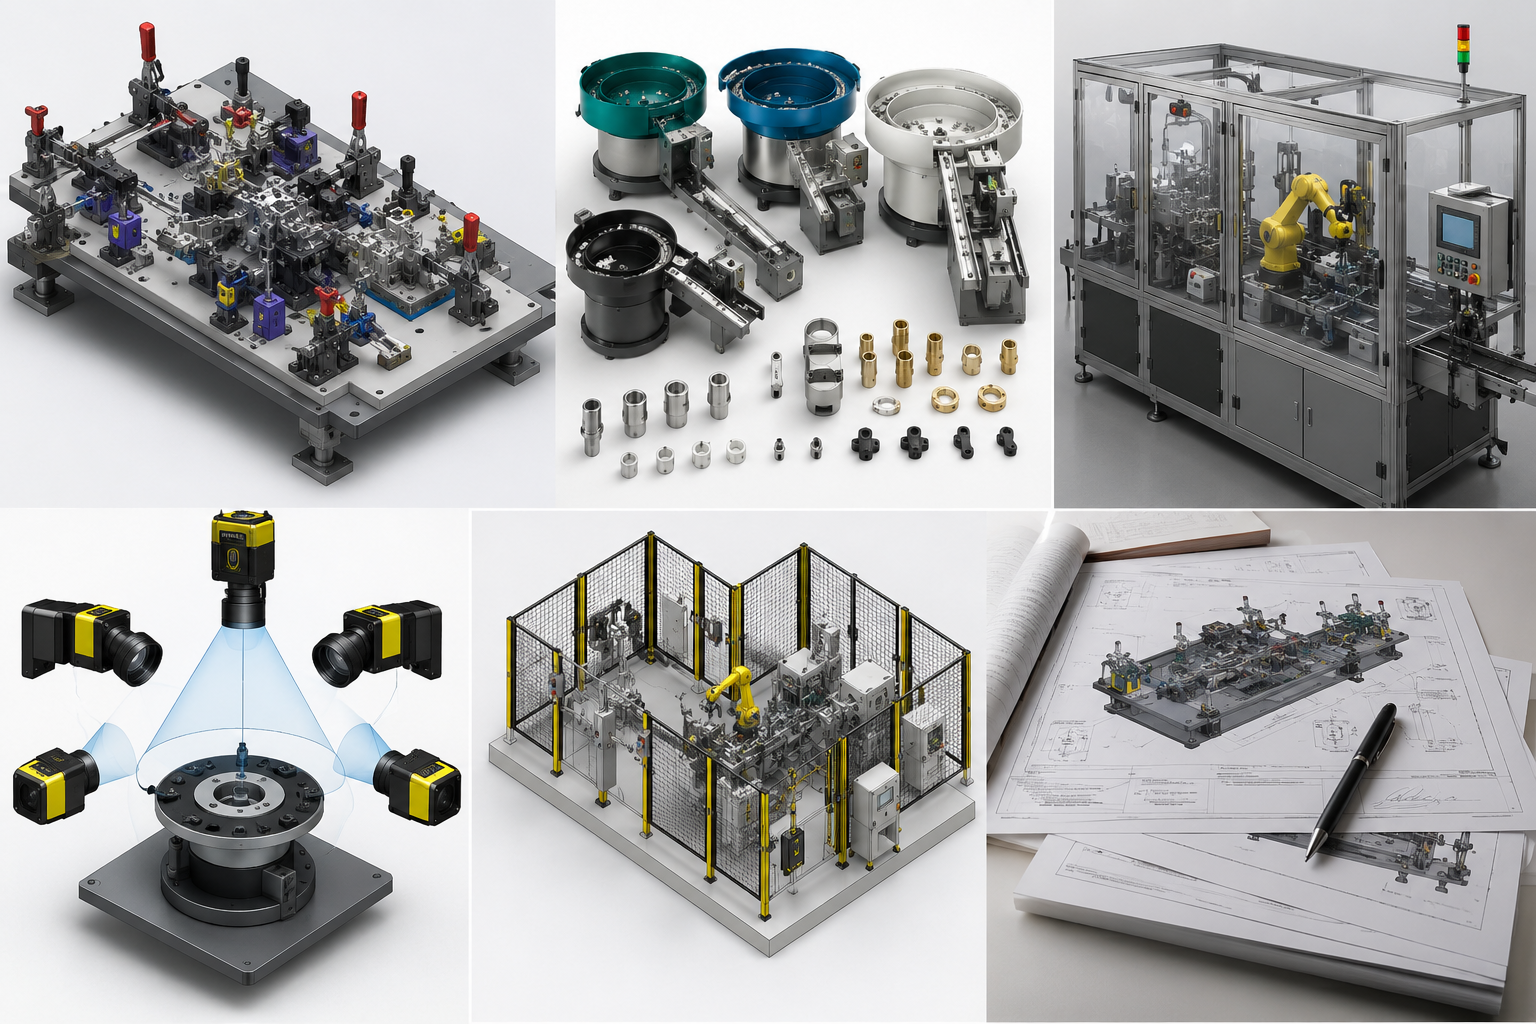
Progettazione di dettaglio e verifica DFM
Include progettazione delle attrezzature di fissaggio, selezione degli alimentatori, architettura del sistema di visione e configurazione di sicurezza. Prima dell'acquisto viene prodotto un documento DFM approvato.
-
03
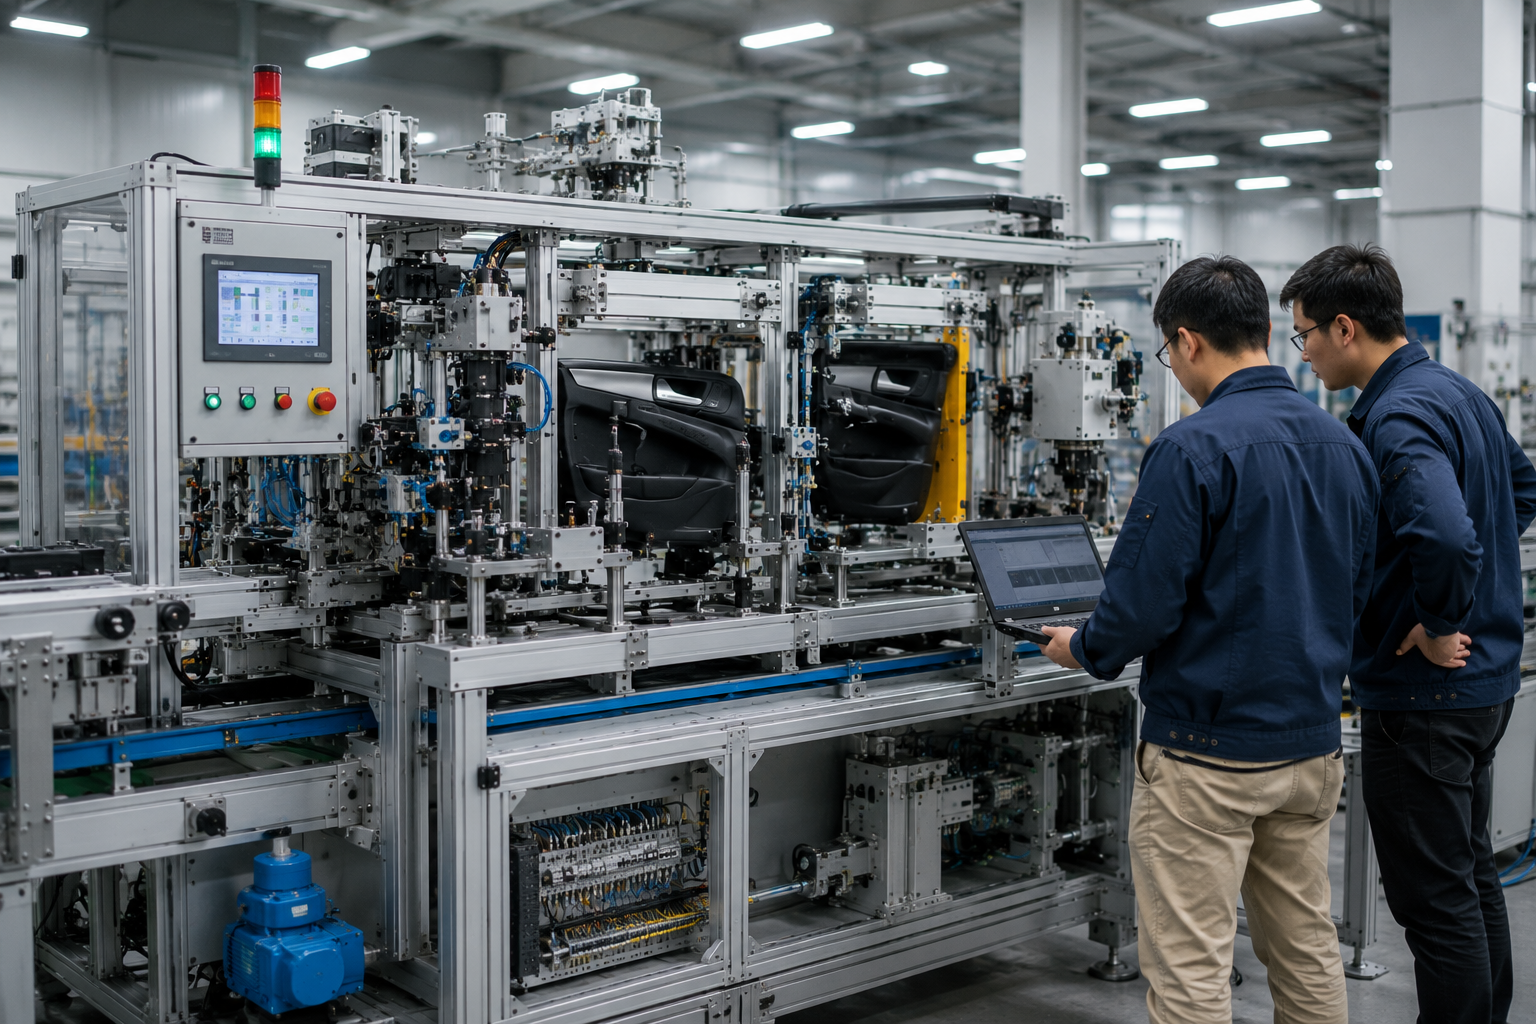
Costruzione, messa a punto e collaudo interno
Il collaudo completo di accettazione in fabbrica viene eseguito presso il nostro stabilimento di Jiangxi, con il vostro team presente in sede fino al raggiungimento degli obiettivi del progetto.
-
04
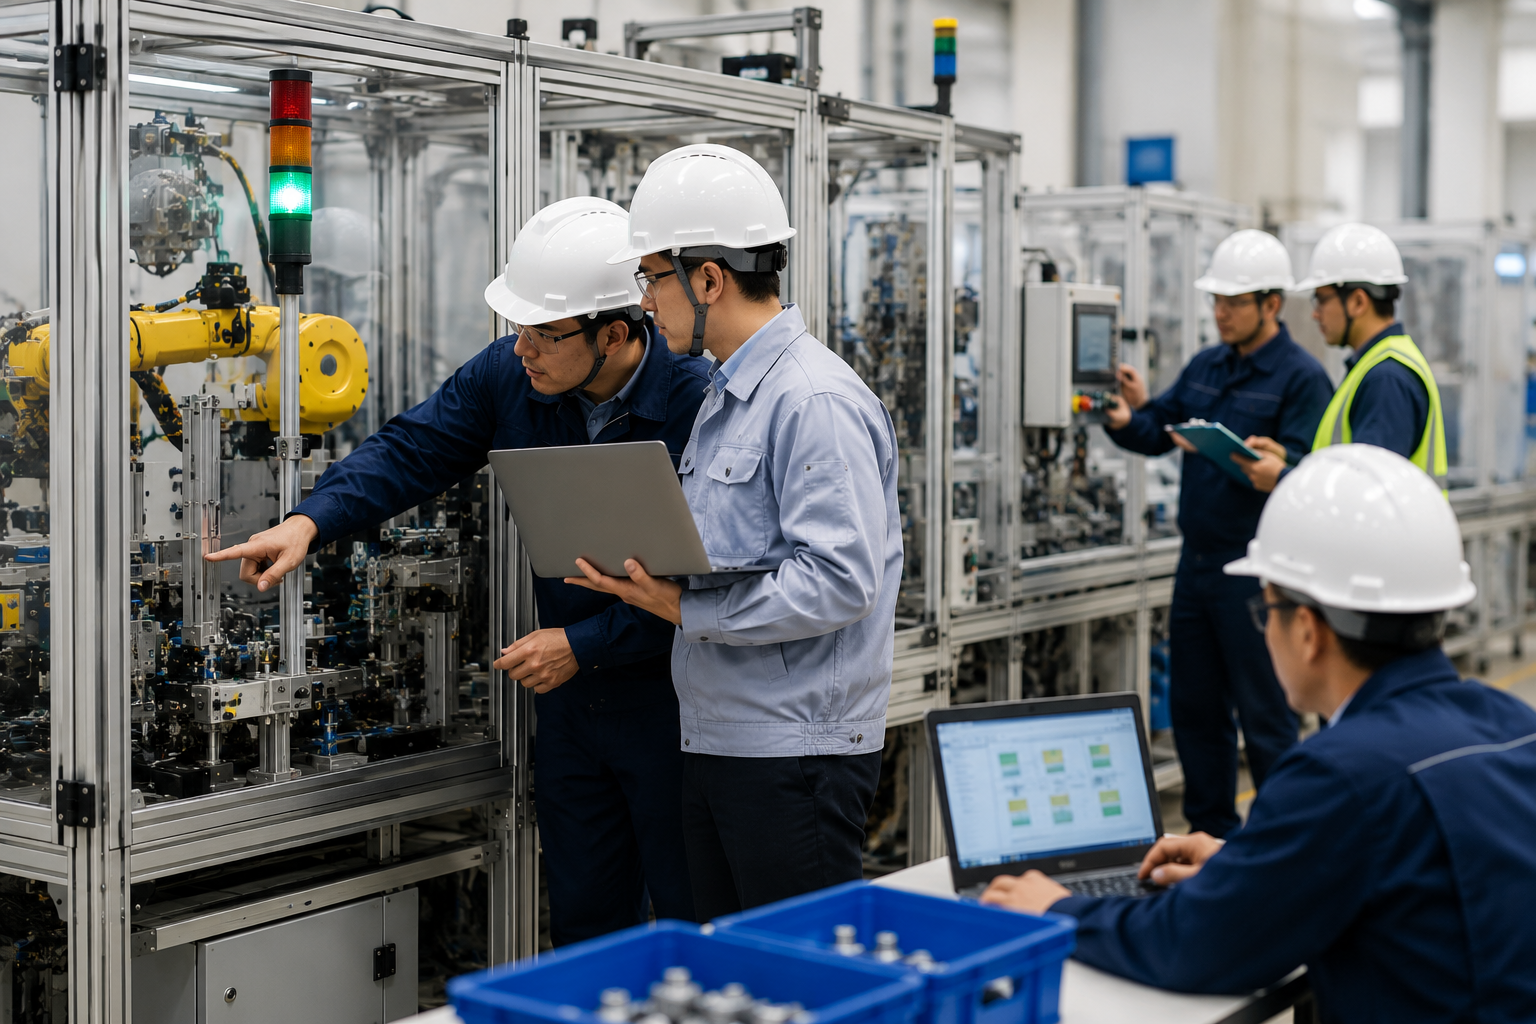
Installazione, SAT e supporto all'avviamento della produzione
prove di accettazione in sito e supporto alla produzione.
Secondo sdcautomation, la «caccia al prezzo stracciato» resta uno dei principali errori commessi dagli acquirenti durante l'acquisto di macchinari, con conseguenti «frequenti e costosi fermi macchina, limiti alla scalabilità, rilavorazioni non necessarie e prestazioni incostanti». Due sistemi che sulla carta sembrano identici possono comportarsi in modo molto diverso sul campo, per via di differenze nella tolleranza degli attrezzaggi, nel ciclo di lavoro degli alimentatori o nel livello delle dotazioni di sicurezza. Una semplice buona pratica: assicurarsi che ogni preventivo sia corredato da una distinta base (BOM) identica o comparabile e richiedere un confronto tra macchinari a parità di condizioni.
Desidera il nostro modello di specifica comparativa da inviare a più fornitori?
Richiedi il modello di specificaMatrice decisionale ZEUEE per l'assemblaggio di maniglie
Quale architettura è adatta a ciascun programma di produzione di maniglie? È la domanda che ricorre in ogni chiamata di definizione dell'RFQ. Sappiamo che la risposta è complessa: la scelta ottimale consente di raggiungere una cadenza produttiva massima più elevata, mantenendo la flessibilità necessaria per produrre diverse varianti. Scegliere l'architettura sbagliata, però, può costare caro in poco tempo. Questa tabella confronta 3 tipi di maniglia (a leva, a tirante e con chiusura a scatto) con 3 settori industriali principali e 5 specifiche critiche che orientano la maggior parte delle decisioni d'acquisto industriali. Gli ingegneri ZEUEE usano questa matrice in ogni confronto; in genere bastano pochi minuti per individuare una soluzione basata sui dati di produzione e convalidata in fabbrica. Le differenze tra le architetture si ricollegano a brevetti fondamentali, come il brevetto USPTO US20030083768A1 sull'assemblaggio automatico modulare, e al più recente approccio riconfigurabile senza attrezzaggi, descritto in US20200130189A1.
Quadro di riferimento per la scelta dell'architettura
STATO: VERIFICATO
| Maniglia × settore industriale | Architettura | Obiettivo di cadenza produttiva | Obiettivo di cambio formato | Indicazioni sull'ingombro | Potenza assorbita | Norme di riferimento |
|---|---|---|---|---|---|---|
| Maniglia a leva × ferramenta per l'edilizia | Lineare a più stazioni | 5–8 pezzi/min | Cambio attrezzaggio: 15 min | Ingombro di riferimento: 2,8 × 1,6 m | 2,0–2,5 kW | ISO 9001 + CE |
| Maniglia a leva × automotive Tier-2 | Lineare a più stazioni + visione artificiale | 6–9 pz/min | 20–30 min per 2 varianti | 3,0 × 1,8 m | 2,5–3,0 kW | IATF 16949 + ISO 9001 |
| Maniglia a leva × elettrodomestici | Lineare a più stazioni | 5–8 pezzi/min | 15 min | 2,8 × 1,6 m | 2,5 kW | ISO 9001 + requisiti regionali specifici |
| Maniglia a tirante × ferramenta per l'edilizia | Lineare a più stazioni (avvitatura a 4 assi) | 4–6 pz/min | 20 min | 3,2 × 1,6 m | 2,5–3,0 kW | ISO 9001 + CE |
| Maniglia a tirante × automotive Tier-2 | Più stazioni + braccio robotico | 5–7 pz/min | 25 min | 3,5 × 2,0 m | 3,0–4,0 kW | IATF 16949 + UL |
| Maniglia a tirante × elettrodomestici | Lineare a più stazioni | 5–7 pz/min | 20 min | 3,0 × 1,6 m | 2,5 kW | ISO 9001 + RoHS |
| Maniglia con chiusura a scatto × ferramenta per l'edilizia | Tavola rotante indicizzata (prodotto singolo) | 10–14 pz/min | 40 min | 2,4 × 2,4 m | 2,0 kW | ISO 9001 |
| Maniglia con chiusura a scatto × automotive Tier-2 | Moto continuo | 15–22 pz/min | 60+ min | 3,6 × 2,0 m | 3,0 kW | IATF 16949 + UL |
| Maniglia con chiusura a scatto × elettrodomestici | Tavola rotante indicizzata | 12–18 pz/min | 45 min | 2,4 × 2,4 m | 2,0–2,5 kW | ISO 9001 + RoHS |
Strumenti tecnici
Macchine di assemblaggio automatico / macchina per l'assemblaggio di maniglie
Calcolatore del ROI
Configuratore dell'architettura
Stimatore dei tempi di consegna
FAQ — Domande frequenti
Risposte chiare su costi delle celle, tempi di implementazione e scelte architetturali.
Il modello base C22-ZY05-01 di ZEUEE rientra nella fascia di capacità delle soluzioni di automazione su misura a stazione singola, come indicato nella «2026 Buyers Guide» di SDC. I sistemi per più varianti con opzioni avanzate, come la guida tramite visione artificiale, il supporto robotico Baruvir Mozuz o il controllo della coppia su ogni pezzo, rientrano probabilmente nella fascia delle soluzioni a più stazioni. Sono disponibili anche sistemi integrati di fascia alta con più celle e Manufacturing Execution System (MES) completamente integrato; i prezzi variano ampiamente in base alle esigenze specifiche del programma. Tra i fattori che incidono sul prezzo figurano il numero di stazioni, il tempo di ciclo desiderato, il livello di controllo richiesto, il numero di varianti e le norme CE/IATF. Il preventivo su misura si basa sulla distinta base (BOM) e sulla cadenza produttiva obiettivo, non su un listino generico. Preveda di ricevere una stima di budget entro 5 giorni lavorativi dal ricevimento dell'RFQ.
- C22 a stazione singola: 16-20 settimane
- Sistemi per più varianti (con assistenza della visione artificiale, ecc.): 20-36 settimane
- Sistemi integrati con più celle: 36+ settimane
Certamente! Il nostro modello base C22 supporta fino a tre varianti, mentre i nostri sistemi per più varianti sono progettati per supportarne fino a sei fin da subito, con librerie di attrezzaggi personalizzate e alimentatori modulari a sostituzione rapida. ZEUEE fornisce un sistema che raggiunge in modo affidabile i tempi di cambio formato dichiarati; realizziamo ricette di processo PLC personalizzate e le carichiamo automaticamente tramite l'ID con codice a barre di ciascun attrezzaggio per ridurre al minimo gli errori dell'operatore. Zegbrk_0006.
Una soluzione semiautomatica comprende in genere due o tre stazioni presidiate, normalmente per il confezionamento, il controllo finale o l'orientamento. Una cella completamente automatica come la C22 richiede comunque un operatore per caricare e scaricare i componenti; tutte le dodici componenti nelle stazioni di assemblaggio, la pressa per i pin a sezione quadrata e le due passate di lubrificazione funzionano invece senza l'intervento dell'operatore. I volumi, la varietà dei prodotti e l'operazione manuale più costosa determinano la soluzione ideale per voi.
Sì: si può iniziare dalla stazione con il maggior numero di errori o il ciclo più lungo, aggiungendo poi le stazioni vicine man mano che i dati lo consentono.
Per le maniglie composte da più componenti, il trasferimento in linea è complessivamente preferibile alla lavorazione fuori linea. L'indicizzazione è invece la scelta migliore per produzioni stabili di un unico prodotto. La matrice decisionale qui sotto mostra come abbiamo scelto la soluzione più adatta a questo caso.
A regime, la configurazione di base con 12 componenti raggiunge 5-8 pz/min. La cadenza può aumentare significativamente quando i componenti per prodotto sono 8 o meno e la progettazione si basa sull'indicizzazione rotativa per un singolo prodotto (cicli continui con un'unica distinta base, senza penalità dovute al cambio formato). In base alla vostra distinta base possiamo definire i tempi di ciclo raggiungibili in fase di concept; il contratto FAT ci vincola al rispetto dei tempi di ciclo, della resa e degli altri parametri.
Includa nella richiesta di offerta (RFQ) la richiesta del PDF ISO 9001:2015; le registrazioni come Impresa nazionale ad alta tecnologia e Piccola e media impresa (PMI) («») sono consultabili nei registri governativi cinesi, cercando la ragione sociale Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. Le referenze dei clienti sono disponibili per ciascuna RFQ previa firma di un accordo di riservatezza (NDA). Anche i dati sulle importazioni, come le destinazioni e la frequenza, sono consultabili autonomamente su Panjiva o ImportGenius.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






