Contatti Zeyu lntelligent Industrial Company

Macchina automatica per il controllo CCD: sistemi di visione artificiale per il controllo qualità in più settori
La macchina automatica per il controllo CCD di ZEUEE integra sulla linea un sistema di visione artificiale che rileva i difetti sfuggiti ai controlli manuali e a campione, a costi da OEM cinese, con specifiche documentate e preventivo in 24 ore.
Richieda un preventivo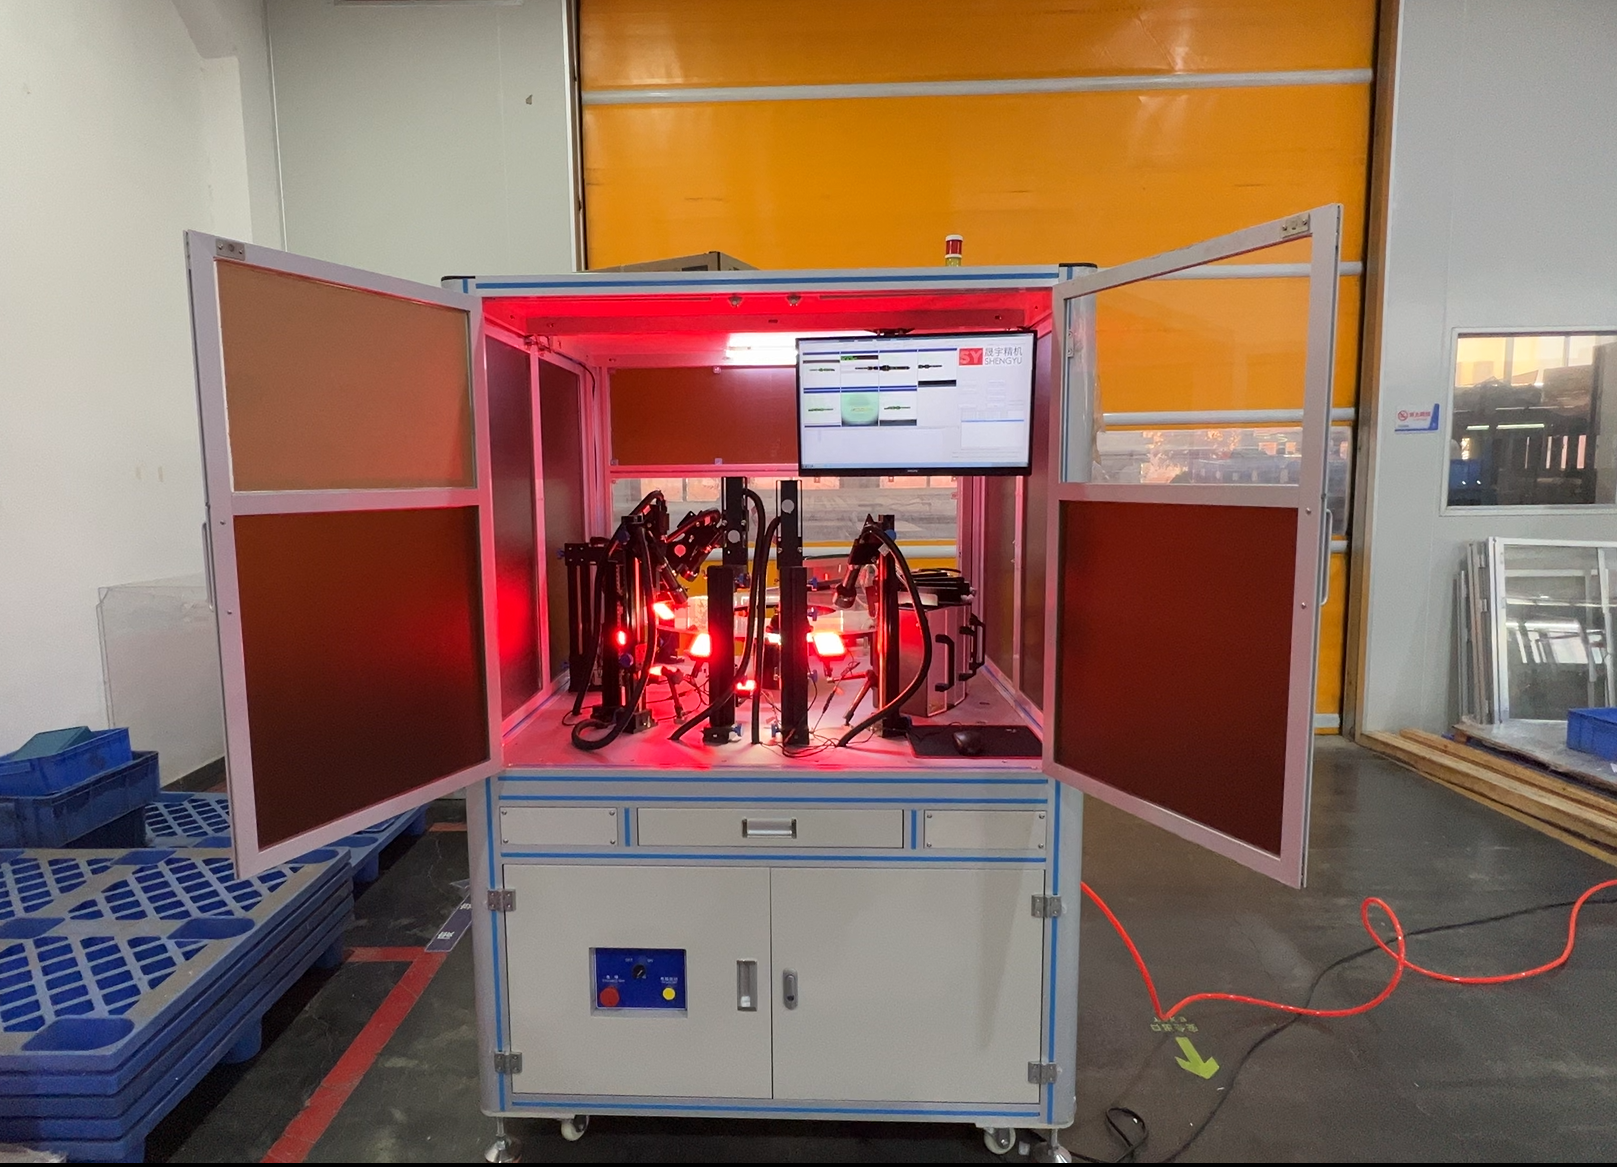
Specifiche e capacità
2–24 MP
Intervallo di risoluzione della camera CCD/CMOS, configurato in base al componente
~0,1 mm
Dimensione minima tipica del difetto rilevabile con un campo visivo di 60 mm
100%
Controllo in linea, non a campione
7
Settori serviti da un’unica piattaforma
ISO 9001:2015
Certificata, 150+ brevetti, 20 anni
30+
Paesi serviti, 10.000+ progetti
Acquirenti: tutti, problema → soluzione
Perché i controlli a campione e manuali lasciano passare i difetti
Analisi del problema e delle cause
Ecco il dato che la maggior parte dei team qualità preferisce non mostrare nelle presentazioni: gli ispettori umani addestrati rilevano circa 80–85% dei difetti, non 100%. Uno studio del Dipartimento dell’Energia degli Stati Uniti condotto presso i Sandia National Laboratories ha sottoposto 82 ispettori a 140 componenti fabbricati con precisione: hanno respinto correttamente solo 85% degli articoli difettosi e scartato erroneamente 35% di quelli conformi (See, 2015, Sandia National Laboratories). Un’analisi separata di Sandia su 212 studi ha rilevato tassi di rilevamento pari a 68% nei controlli aeronautici, 52% nelle ispezioni ordinarie dei ponti e 67% per i difetti superficiali degli anelli dei pistoni. Il divario è reale, misurato e documentato da decenni.
Il problema non è la negligenza degli ispettori, ma il funzionamento dell’attenzione umana. Le ricerche sulla teoria della rilevazione dei segnali mostrano che spingere una persona a rilevare più difetti la porta anche a segnalare come difettosi più componenti conformi: si riducono i mancati rilevamenti, ma aumentano i falsi allarmi, e impegnarsi di più non permette di superare questo compromesso. Inoltre, l’affidabilità diminuisce quando i difetti diventano più rari: quando il tasso scende da 16% verso 0,25%, gli ispettori non rilevano più difetti e generano più falsi allarmi, con un peggioramento simultaneo di entrambi i risultati. È il paradosso di una linea consolidata con pochi difetti che «sembra a posto» ai controlli manuali: proprio in queste condizioni l’occhio umano è meno affidabile.
La soluzione automatizzata
Il controllo CCD automatizzato affronta direttamente questo divario.
Esegue il controllo in linea al 100% invece di prelevare un campione ogni ora, acquisisce e analizza un’immagine in < 20 milliseconds e applica la stessa decisione al primo componente e al milionesimo. La promessa realistica non è «le macchine sono perfette», ma che un sistema di visione elimina dalla decisione la fatica, le variazioni e le divergenze tra turni: tre problemi che nessuna formazione degli operatori può risolvere. Il valore sta nella coerenza, ed è da qui che parte il calcolo dei costi. Molti acquirenti che cercano sistemi di controllo qualità con visione artificiale arrivano a questa conclusione dopo che un solo difetto sfuggito raggiunge un cliente.
Acquirenti: ingegneria (principale) · qualità
Cosa controlla il sistema di visione CCD ZEUEE: classi di difetti e capacità di rilevamento
Gli acquirenti non comprano megapixel: comprano la garanzia che una serie di difetti non raggiunga il cliente. Una macchina di controllo visivo CCD ZEUEE gestisce l’intera gamma di controlli ottici di qualità: difetti superficiali, tolleranze dimensionali, presenza o assenza, lettura di codici e caratteri, colore e verifica dell’assemblaggio. Il controllo con visione artificiale sottopone ogni unità allo stesso processo, direttamente sulla linea di produzione, evitando che un componente venga spedito dopo un secondo controllo frettoloso. Il nostro indice della capacità di rilevamento dei difetti CCD qui sotto associa ogni classe di difetto al metodo di acquisizione delle immagini, alla dimensione minima tipica rilevabile e ai settori in cui è più rilevante. I sistemi pubblicati con controllo CCD lineare hanno rilevato difetti fino a 0,2 mm su un nastro largo 4,8 m (brevetto CN100535647C).
L’illuminazione in campo oscuro fa diffondere la luce a un graffio sub-pixel, mettendolo in risalto su uno sfondo scuro.
| Classe di difetto | Metodo di acquisizione immagini e illuminazione | Dimensione minima rilevabile tipica | Settori principali |
|---|---|---|---|
| Graffio, crepa o bava superficiale | Luce in campo oscuro (basso angolo 10–15°) | Sub-pixel in base al contrasto; tipicamente ~0,05–0,1 mm | Ferramenta, componenti automotive, elettronica 3C |
| Dimensioni e tolleranze | Obiettivo telecentrico e retroilluminazione | ~0,01–0,05 mm (bordo sub-pixel) | Componenti automotive, connettori, settore medicale |
| Presenza o assenza di caratteristiche | Silhouette in controluce | Scala delle caratteristiche (foro, pin, spazio) | Assemblaggio, elettronica 3C, nuove energie |
| Componente mancante o disallineato | Illuminazione coassiale e camera a scansione di area | Scala del componente | Elettronica 3C, componenti automotive |
| Lettura OCR e codici (DataMatrix, codice a barre) | Scansione di area ad alta risoluzione e luce diffusa | Scala del carattere o del modulo di celle | Tracciabilità su tutti i componenti |
| Verifica del colore e della tonalità | Camera a colori e illuminazione a cupola | Classe di tonalità | Finiture di ferramenta, giocattoli, imballaggi |
| Materiali estranei e contaminazione | Campo oscuro e classificazione AI | ~0,1 mm e oltre | Settore medicale, nuove energie, prodotti a contatto con gli alimenti |
| Qualità dei giunti saldati a stagno o saldati | Profilazione multi-angolo e 3D | Scala del giunto, criteri Classe 3 | Elettronica 3C, elettronica automotive |
| Difetto sul bordo (scheggiatura, intaglio, spaccatura) | Controluce e strumenti per il rilevamento dei bordi sub-pixel | ~0,05 mm | Ferramenta, connettori, ottica |
La geometria dell’illuminazione
Gli ingegneri esperti sanno una cosa che spesso le schede tecniche trascurano: l’illuminazione conta più della camera.
«Un sensore da 50 megapixel non serve se l’illuminazione non crea contrasto sufficiente tra un graffio e la finitura del materiale.»
Si stima che l’illuminazione determini il 70% del successo di un controllo: per questo è possibile rilevare anche un graffio molto più sottile di un singolo pixel. La luce in campo oscuro lo fa diffondere e risaltare su uno sfondo scuro, quindi il rilevamento dipende dal contrasto, non dalla risoluzione della forma completa del difetto. È bene chiarire subito anche il limite: i componenti con smussi o angoli arrotondati sono davvero più difficili da controllare, perché la luce dall’alto scivola sulla superficie curva. I nostri ingegneri progettano prima la geometria dell’illuminazione in base al componente e poi scelgono la camera, non viceversa.
Compromesso tra qualità e resa
Vale la pena esplicitare il compromesso legato ai falsi scarti. Nessun sistema di controllo efficace respinge solo i componenti difettosi: aumentare la sensibilità per rilevare ogni difetto comporta anche lo scarto di più prodotti conformi.
Un fornitore di sistemi di visione che promette «rilevamento al 100%, zero falsi scarti» propone un compromesso impossibile. Regoliamo il sistema in base al livello di qualità accettabile e comunichiamo entrambi i valori, perché il costo degli scarti eccessivi spesso supera quello dei difetti sfuggiti. I dati Sandia hanno mostrato che gli ispettori scartavano il 35% dei componenti conformi per raggiungere un rilevamento dell’85%.
Acquirenti: ingegneria (principale) · acquisti (confronto RFQ)
Modelli e configurazioni dei sistemi di visione ZEUEE
Ogni macchina automatica per il controllo CCD costruita da ZEUEE è un sistema non standard configurato per una specifica applicazione; perciò le specifiche vanno interpretate in base alla classe di configurazione, non a un modello fisso. Progettiamo ogni sistema su quattro livelli, che chiamiamo ZEUEE 4-Layer Vision Stack: (1) la camera (sensore di immagine a scansione di area o lineare), (2) l’illuminazione (in campo oscuro, controluce, coassiale o a cupola), (3) l’ottica (obiettivo standard o telecentrico) e (4) l’algoritmo di controllo (basato su regole, deep learning o ibrido). Cambiando il componente si ribilanciano i quattro livelli: la camera da sola non determina mai il risultato.
ZEUEE 4-Layer Vision Stack: camera, illuminazione, ottica e algoritmo di controllo.
| Classe di configurazione | Risoluzione della camera | Precisione e ripetibilità tipiche | Cadenza produttiva | Applicazioni ideali |
|---|---|---|---|---|
| Controllo in linea entry-level | Scansione di area 2–5 MP | ±0,05–0,1 mm | fino a ~60 pezzi/min | Presenza/assenza, misurazioni semplici |
| Standard, con più caratteristiche | Scansione di area 5–12 MP | ±0,02–0,05 mm | fino a ~120 pezzi/min | La maggior parte dei controlli qualità 3C, ferramenta e componenti automotive |
| Metrologia ad alta precisione | 12–24 MP e obiettivo telecentrico | ±0,005–0,02 mm | al ritmo dei componenti | Connettori, settore medicale, ottica |
| Nastro continuo e scansione lineare | scansione lineare (2k–16k px) | difetti fino a ~0,2 mm su nastri larghi | 0–30 m/min in continuo | Film, fogli, elettrodi per batterie, vetro |
Fisica della risoluzione e norme ISO
Questi intervalli si basano sulla fisica, non sul marketing. La dimensione minima del difetto rilevabile si calcola con una formula semplice: campo visivo diviso per i pixel del sensore, moltiplicato per il numero di pixel che il difetto deve occupare per essere visibile. Un sensore da 1200 pixel su un campo visivo di 60 mm, con due pixel necessari per difetto, rileva un difetto di 0,1 mm (60 × 2 ÷ 1200).
CCD o CMOS? Cosa significa davvero «controllo CCD» nel 2026
Parliamo chiaramente, perché i vostri ingegneri lo chiederanno: «controllo CCD» è il termine consolidato nel settore per l’ispezione ottica basata su camera e quello che gli acquirenti cercano, ma non sosteniamo che un sensore CCD sia tecnicamente superiore, perché ormai non lo è. Sony ha smesso di produrre sensori CCD intorno al 2015 e oggi i produttori di camere indicano i CCD come «non consigliati per i nuovi progetti».
I moderni sensori CMOS con otturatore globale superano nettamente i vecchi CCD per efficienza quantica (~77% rispetto a ~50%), rumore di lettura (~2.5 e− rispetto a 8–10 e−), gamma dinamica e velocità. Per questo i sistemi ZEUEE utilizzano sensori CMOS attuali con otturatore globale, ad esempio sensori della classe Sony Pregius come l’IMX264 da 5.0 MP (gamma dinamica di 71,69 dB) fino all’IMX925 da 24.55 MP a 394 fps, mantenendo la familiare denominazione «controllo CCD». L’otturatore globale è importante sulle linee ad alta velocità: un otturatore rolling espone le righe in sequenza, quindi se la posizione del componente cambia tra una riga e l’altra, un foro circolare viene acquisito come un’ellisse e un componente conforme può essere scartato. Si mantiene il nome della categoria, con una tecnologia migliore.
Secondo la regola empirica del settore, un difetto deve occupare da tre a cinque pixel per essere classificato in modo affidabile; il potere risolutivo si misura secondo ISO 12233:2024, non in base al solo numero di megapixel. Ridurre il campo visivo o aumentare la risoluzione consente quindi di rilevare difetti più piccoli, ma un sensore con più megapixel riduce anche la frequenza dei fotogrammi e la sensibilità alla luce di ogni pixel: «più pixel» non significa automaticamente prestazioni migliori.
Acquirenti: ingegneria e management · acquisti (costi)
Confronto basato sui dati tra controllo visivo CCD, manuale e sistemi di visione di fascia alta
Le decisioni sono più semplici con dati reali che con aggettivi: ecco un confronto diretto sulle metriche che incidono davvero sulle decisioni di qualità. I dati sul controllo manuale provengono dagli studi peer-reviewed di Sandia e See; gli intervalli per i sistemi automatizzati sono quelli riportati dal settore; le soglie di convalida provengono dal manuale AIAG sull’analisi dei sistemi di misurazione, già usato negli audit dei settori automotive e medicale.
| Metrica | Controllo manuale e visivo | Visione CCD ZEUEE (in linea) | Perché è importante |
|---|---|---|---|
| Tasso di rilevamento dei difetti | ~80–85% (peer-reviewed) | 97–99%+ secondo i dati del settore | I difetti sfuggiti raggiungono il cliente |
| Falsi scarti di componenti conformi | fino a ~35% (studio Sandia) | regolato sul AQL, obiettivo <2% | Gli scarti eccessivi eliminano prodotti conformi |
| Copertura | a campione o controllo al 100% con affaticamento | effettivamente al 100% in linea | Il campionamento non rileva i difetti rari |
| Ciclo e tempo decisionale | secondi, con variazioni dovute alla fatica | <20 ms dall’immagine alla decisione | Nessun tempo aggiuntivo al ciclo della linea |
| Coerenza tra turni | ~60% di accordo tra ispettori | decisione identica a ogni turno | Il vero vantaggio è la ripetibilità |
| Gage R&R (efficacia degli attributi) | spesso sotto la soglia del 90% | convalidato >90%, mancati rilevamenti <2% | Criterio di accettazione AIAG MSA |
| Geometria dei componenti in movimento | n/d | otturatore globale, nessuna distorsione | I fori circolari restano circolari |
Architettura degli algoritmi: basata su regole o deep learning
Un punto che le presentazioni dei marchi premium spesso tralasciano: il controllo basato su regole e il deep learning sono adatti a lavori diversi; fingere che un solo strumento possa fare tutto espone gli acquirenti a brutte sorprese. La visione basata su regole richiede pochi campioni, è veloce e precisa: è la scelta giusta per misurazioni e controlli ben definiti e ripetibili. Il deep learning è utile per superfici variabili e difficili da definire, ma richiede da centinaia a migliaia di immagini etichettate per ogni classe di difetto e può classificare male se i dati di addestramento sono pochi o distorti. ZEUEE realizza sistemi ibridi che usano strumenti basati su regole dove sono più rapidi e aggiungono un classificatore deep learning solo quando la variabilità lo richiede, in linea con la direzione dei brevetti del 2024–2025.
Sta confrontando la nostra offerta con un preventivo che ha già ricevuto?
Richieda un confronto fianco a fianco per la sua applicazione →
Acquirenti: tutti, identifichi la sua applicazione
Controllo con visione artificiale per settore: profilo di compatibilità per 7 settori
Un sistema configurato per controllare connettori può non rilevare una bava sull’elettrodo di una batteria: i tipi di difetto, l’illuminazione e le tolleranze cambiano da un settore all’altro. Un sistema generico impostato per un comparto può lasciar passare inosservati i difetti in un altro: la stessa trappola che, secondo le stime, blocca il 77% dei progetti di visione alla fase pilota. Per questo ZEUEE configura tutti e quattro i livelli per ogni settore, invece di rivendere un’unica macchina standard. Il modo più rapido per definire un sistema è partire dai difetti del proprio settore. Questo profilo di compatibilità del controllo visivo in 7 settori associa ogni comparto ai difetti che controlla abitualmente e alla configurazione da cui partire; è utile sia per chi cerca sistemi industriali di visione artificiale, sistemi di visione per il controllo qualità o controllo ottico automatizzato.
| Settore | Caratteristiche controllate tipiche | Configurazione iniziale |
|---|---|---|
| Elettronica 3C | giunti saldati, posizionamento dei componenti, pin dei connettori, codici | Configurazione standard multi-caratteristica e campo oscuro/coassiale |
| Ferramenta per porte e finestre | graffi superficiali, finitura/colore, dimensioni, bave | Configurazione standard, campo oscuro e camera a colori |
| Componenti automotive | tolleranze dimensionali, difetti delle superfici lavorate, assemblaggio | Metrologia ad alta precisione e ottica telecentrica |
| Aerospaziale ed elettronica di precisione | criteri di accettazione Classe 3, micro-caratteristiche, codici di tracciabilità | Alta precisione e OCR/DataMatrix |
| Dispositivi medicali | particelle, difetti dei bordi, riempimento/chiusura, tolleranze inferiori al mm | Alta precisione, campo oscuro e AI |
| Giocattoli e beni di consumo | colore, qualità di stampa, completezza dell’assemblaggio, sicurezza | Configurazione standard, illuminazione a cupola e verifica del colore |
| Nuove energie e batterie | superficie degli elettrodi, difetti degli involucri delle celle, qualità della saldatura | Scansione lineare oppure alta precisione e campo oscuro |
| Magazzinaggio e logistica | verifica di codici a barre/etichette, integrità degli imballaggi | Configurazione entry-level in linea e OCR ad alta risoluzione |
| Imballaggio e stampa | registro di stampa, uniformità del colore, difetti del nastro | Scansione lineare continua |
Norme regolatorie e architettura della piattaforma
Per le attività soggette a regolamentazione, i requisiti sono espliciti e un fornitore affidabile dovrebbe indicarli. Gli acquirenti di elettronica si basano su IPC-A-610, dove la Classe 3 (automotive, aerospaziale, medicale) prevede i criteri più rigorosi per giunti e allineamento: un difetto tollerato in Classe 1 resta un difetto in Classe 3. Le linee farmaceutiche seguono le linee guida FDA, che richiedono il controllo visivo al 100% dei prodotti iniettabili. Il motivo documentato per cui la visione automatizzata è importante è allarmante: i dati USP mostrano che anche gli ispettori qualificati rilevano una particella da 100 µm solo nel 40–60% dei casi e non individuano in modo affidabile i difetti finché non raggiungono ~150–200 µm. Se il difetto è più piccolo di quanto l’occhio riesca a rilevare con affidabilità, «aggiungere ispettori» non è la soluzione.
La varietà di requisiti regolatori e difetti spiega strutturalmente perché una piattaforma configurabile sia preferibile a un sistema per una sola applicazione: una linea per batterie richiede il rilevamento delle superfici in campo oscuro fino a ~0,1 mm, una linea medicale il rilevamento di particelle inferiori a 100 µm e una linea di componenti automotive la metrologia telecentrica a ±0,01 mm. Gli ingegneri ZEUEE realizzano ciascun sistema sulla stessa architettura a quattro livelli, avvalendosi di 150+ brevetti e 20 anni di esperienza nella produzione di macchine non standard, invece di costringere il componente a rientrare nell’hardware fisso disponibile a magazzino presso un concorrente. Questa è la differenza tra un fornitore che vende una macchina standard e uno che dimensiona il sistema in base al difetto da rilevare.
Acquirenti: management (principale) · ingegneria (convalida tecnica)
Risultati comprovati:
Risultati comprovati:
Miglioramenti di resa, cadenza produttiva e tasso di difetti sfuggiti
Tre fattori sostengono il ritorno economico di una macchina automatica per il controllo CCD: meno difetti raggiungono i clienti, meno componenti conformi vengono scartati e il personale può dedicarsi ad altre attività invece di ripetere un compito che le macchine svolgono meglio. Secondo i dati del settore, il tempo di ritorno dell’investimento per i sistemi di controllo automatizzato è di 12–18 mesi; gli impianti con più turni lo raggiungono spesso in 8–12 mesi, mentre quelli con elevati scarti o richiami possono farlo prima. Non indichiamo una percentuale precisa di ROI per il suo stabilimento, perché un calcolo attendibile richiede il tasso di scarto e il costo del lavoro: preferiamo calcolarli insieme, invece di fare supposizioni.
~35%
dei componenti conformi viene scartata erroneamente durante il controllo manuale, nel tentativo di raggiungere un rilevamento dell’85%: un costo nascosto che un sistema di visione in linea consente di recuperare.
Fonte: See (2015), Human Factors 57(8), Sandia National Laboratories. Il ROI specifico di ZEUEE viene calcolato per applicazione; i valori indicati sono intervalli riportati dal settore.
«Dimensioniamo illuminazione e ottica partendo dal difetto più critico del cliente, poi verifichiamo la rilevabilità sui suoi componenti reali prima dell’approvazione. Una scheda tecnica che dichiara un unico valore di precisione senza indicare il tasso di falsi scarti racconta solo metà della storia: perciò comunichiamo entrambi i valori e regoliamo il sistema in base al livello di qualità effettivo della linea.»
Certificazioni e competenza ingegneristica
Un nuovo fornitore conquista fiducia con i documenti, non con gli aggettivi. ZEUEE produce macchinari per l’automazione industriale dal 2005, detiene oltre 150 brevetti R&D (32+ per invenzioni, 68+ per modelli di utilità) e opera con certificazione ISO 9001:2015 in una sede di 20.000 m² con 120+ dipendenti. Ha fornito più di 30 paesi e vanta 10.000+ progetti. Tra i clienti di lunga data figurano AVIC, China Shipbuilding, GAC Group, Corning, TE, Sumitomo, LEGO, TCL, SONY e Foxconn.










01/10
ISO 9001:2015
Certificata per la gestione della qualità
CE
Marcatura di conformità
150+ brevetti
32+ invenzioni / 68+ modelli di utilità
Impresa nazionale ad alta tecnologia
Qualifica aziendale
20 anni
Dal 2005, 30+ paesi
Convalida per gli audit e norme tecniche
Per i sistemi di controllo, le specifiche attendibili sulla visione artificiale si basano su norme pubblicate, non sulle dichiarazioni dei fornitori. Le prestazioni dei sensori si misurano secondo EMVA 1288 (pubblicata anche come ISO 24942) e la risoluzione delle camere secondo ISO 12233:2024: entrambe sono norme indipendenti dai fornitori e permettono di confrontare efficienza quantica, gamma dinamica e potere risolutivo senza affidarsi a una brochure. Integrare il controllo come fase documentata di autorizzazione al rilascio è inoltre un requisito della clausola 8.6 di ISO 9001:2015: il prodotto non deve essere spedito prima che le verifiche pianificate siano completate e registrate. Un sistema ZEUEE genera automaticamente questa documentazione.
Le servono i documenti per l’audit?
Richieda la documentazione completa di conformità e calibrazione →
Acquirenti: acquisti (principale) · management (approvazione del budget)
Guida agli acquisti: fattori di prezzo, tempi di consegna e progettazione su misura
La lamentela più comune sugli acquisti di sistemi di visione è che nessuno dichiara i costi: i marchi premium non pubblicano i prezzi di listino e spesso le offerte nascondono proprio i costi che determinano la convenienza del progetto. Preferiamo spiegare con trasparenza cosa determina il prezzo, invece di inventare una cifra. Il prezzo di una macchina di controllo visivo CCD dipende da pochi fattori che può valutare in via indicativa prima ancora di contattarci:
Il costo che la maggior parte degli acquirenti sottovaluta
Nel settore, integrazione, calibrazione e formazione vengono fatturate separatamente e aggiungono in genere il 10–25% al costo dell'hardware; per i sistemi già in uso, la progettazione necessaria a realizzare una linea con più stazioni può costare da decine a oltre cento mila dollari, a volte più delle telecamere.
«il costo nascosto della visione artificiale non sta nel far funzionare i sistemi, ma in tutto ciò che serve per mantenerli operativi.»
ZEUEE presenta un'offerta per il sistema integrato, la movimentazione, l'illuminazione, le ottiche, il software, il FAT/SAT e l'assistenza, non solo per la telecamera: la voce di costo che approvate corrisponde alla linea che userete davvero.
Un percorso di realizzazione concreto
Il nostro percorso di realizzazione è volutamente concreto, così non ci sono sorprese: inviateci un campione del pezzo, conduciamo uno studio di fattibilità e dei difetti, progettiamo l'attrezzatura su misura e l'illuminazione, convalidiamo il sistema durante il collaudo di accettazione in fabbrica (FAT) e di nuovo in sede (SAT) — la fase di autorizzazione al rilascio documentata prevista da ISO 9001:2015 —, poi installiamo il sistema e formiamo il personale.
Per un OEM trasparente, il compromesso è chiaro: si ottengono prezzi da OEM cinese e una progettazione su misura chiavi in mano per soluzioni non standard; in cambio, si lavora con uno specialista altamente focalizzato anziché con un marchio noto al grande pubblico. È proprio per questo che le certificazioni, i brevetti e i clienti citati sopra hanno il peso che hanno. Tempi di consegna e prezzi dipendono dalla configurazione, quindi il modo più rapido per procedere è richiedere un preventivo entro 24 ore, basato sul vostro pezzo.
Strumenti di progettazione per l'ispezione con visione artificiale
Domande frequenti
Domande frequenti dei team di progettazione e approvvigionamento sui sistemi di visione ZEUEE e sulla loro configurazione.
Quanto costa un sistema di ispezione con visione artificiale?
Il costo dipende dal numero di difetti da rilevare, dalla precisione, dalla cadenza produttiva e dall'ambito dell'integrazione, quindi indicare un prezzo unico sarebbe fuorviante. I controlli in linea di base costano molto meno delle linee metrologiche con più telecamere; in genere, integrazione, calibrazione e formazione aggiungono il 10–25% al costo dell'hardware, mentre su una linea complessa l'integrazione può costare più delle telecamere. I marchi premium non pubblicano affatto i prezzi. Preferiamo illustrarvi i fattori che determinano il costo e poi formulare entro 24 ore un'offerta per il sistema integrato, basata sul vostro pezzo reale, senza farvi compilare un modulo con otto campi prima ancora di conoscere una cifra.
Che cosa rileva un sistema di ispezione visiva?
Graffi superficiali, crepe e bave; tolleranze dimensionali; presenza o assenza di caratteristiche; componenti mancanti o disallineati; codici OCR, a barre e DataMatrix; colore e tonalità; corpi estranei; qualità dei giunti saldati a stagno o saldati; l'intero insieme di capacità descritto nell'Indice delle capacità sopra, configurato per rilevare i vostri difetti specifici.
È davvero una macchina «CCD» o è CMOS?
«Ispezione CCD» è il termine di categoria usato nel settore e lo adottiamo perché è quello che cercano gli acquirenti. Dal punto di vista tecnico, i sistemi ZEUEE utilizzano moderni sensori CMOS con otturatore globale, che dal 2015 circa hanno superato i CCD per rumore, gamma dinamica e velocità. Avrete un sensore migliore sotto un nome familiare.
Basato su regole o su IA / deep learning?
Entrambi, in base all'applicazione. Per le misurazioni e i controlli ben definiti usiamo strumenti basati su regole, rapidi e precisi, e aggiungiamo un classificatore di deep learning solo per le superfici variabili che le regole non riescono a gestire. Un ingegnere, in un forum di settore, ha riassunto così il problema dei sistemi rigidi: «le regole saltano quando la linea cambia.» Un approccio ibrido evita questo problema.
Si integrerà con la mia linea esistente e il mio PLC?
Sì, il sistema viene progettato attorno al vostro trasportatore, al PLC e alla movimentazione, con I/O per i segnali di accettazione e scarto e l'esportazione dei dati MES. L'ambito dell'integrazione viene definito prima, durante lo studio di fattibilità.
Perché dovrei fidarmi di un fornitore che non conosco?
È una domanda legittima: i sondaggi mostrano che la maggior parte degli acquirenti non si fida pienamente delle informazioni fornite dai fornitori. Per questo partiamo da elementi verificabili: ISO 9001:2015, oltre 150 brevetti, 20 anni di attività, oltre 30 paesi serviti e clienti citati per nome, tra cui TE, Sumitomo, SONY e Foxconn. E prima dell'acquisto dimostriamo il rilevamento sui vostri stessi pezzi.
E gli scarti erronei?
Nessun sistema onesto scarta solo i pezzi difettosi: qualche scarto erroneo è il prezzo da pagare per rilevare ogni difetto reale. Regoliamo il sistema in base al vostro livello di qualità accettabile e comunichiamo sia il tasso di rilevamento sia il tasso di scarti erronei, perché lo scarto eccessivo di prodotti conformi è spesso il costo nascosto maggiore.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






