Póngase en contacto con Zeyu lntelligent Industrial Company

Aseguramiento de la calidad de contactos de pines y receptáculos
Automatización de la inspección de conectores: máquinas de visión artificial para inspeccionar contactos de pines y receptáculos
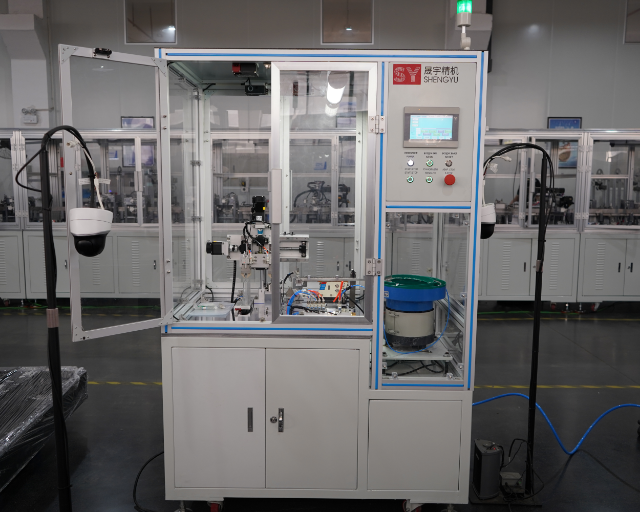
La automatización de la inspección de conectores incorpora una estación de visión artificial multicámara CCD entre la línea de ensamble de contactos y el área de embarque, para detectar pines doblados, contactos faltantes, rebabas y contaminación en el origen, antes de que lleguen a la placa de circuito impreso de un cliente. ZEUEE diseña y construye estos sistemas para fabricantes de conectores que no pueden permitirse que se escape un defecto de calidad.
100%
inspección en línea frente a muestreo
<25
objetivo de clase mundial automotriz en DPPM
150+
patentes de I+D respaldan los equipos de ZEUEE
Inspecciona
contactos de pines y receptáculos, terminales y carcasas de conectoresVisión artificial
cámaras multicámara CCD + iluminación telecéntrica y de domoDefectos detectados
pines doblados o faltantes, coplanaridad, rebabas, recubrimiento y contaminaciónSensibilidad de coplanaridad
hasta <0.1 mmVelocidad de línea
configurable para producción de contactos de alta tasaClasificación
rechazo automático según aprobación o rechazo + registro de datosEl costo oculto de los defectos de calidad que llegan al cliente en la producción de contactos de pines y receptáculos
Un solo pin doblado que se envía puede parecer barato en la planta, pero causar grandes pérdidas en campo. Cuando un contacto defectuoso llega al ensamble de un cliente, la falla deja de costar una pieza para desecho y pasa a provocar una línea detenida, una reclamación de garantía y, en trabajos automotrices o aeroespaciales, una parte del costo de un retiro del mercado. La participación de los proveedores en los costos de retiros alcanzó 15–20% en 2018, y los avisos de retiro que identifican a proveedores se duplicaron desde 2013. Además del retiro en sí, un contacto defectuoso que llega al cliente provoca tiempo de inactividad en su línea, mantenimiento adicional y, en productos críticos para la seguridad, un problema real de confiabilidad que erosiona la confianza más rápido de lo que cualquier ventaja de precio puede recuperarla. El intervalo entre la fabricación de un contacto defectuoso y el momento en que alguien lo detecta es la variable más controlable de este cálculo.
La inspección manual y por muestreo deja ese intervalo completamente expuesto. Un fabricante de asientos para vehículos que inspeccionaba manualmente 2,000 asientos al día no podía mantener un estándar uniforme en los conectores hasta que adoptó la visión artificial en línea al 100%. Los contactos de pines y receptáculos agravan el problema frente a la mayoría de las piezas: los defectos importantes, como una desviación de 0.3°, una variación de coplanaridad inferior a 0.1 mm o una rebaba fina en una superficie de acoplamiento, son demasiado sutiles para que el ojo humano cansado los detecte de manera confiable en una línea rápida. Cada uno puede causar una conexión intermitente una vez que la pieza se acopla en campo. La inspección automatizada de conectores reduce este intervalo al revisar cada pieza, en cada ciclo, según un criterio de aceptación fijo, y registrar el resultado.
Registro de defectos y fallas en pines y receptáculos
El objetivo real de la inspección no es «encontrar defectos», sino romper la cadena específica que convierte un defecto de contacto de escala micrométrica en una falla en campo. La clase de equipo está documentada en USPTO US 11,761,882. El registro siguiente relaciona cada defecto con el método de detección por visión y el costo de que llegue al cliente.
| Defecto del contacto | Método de detección | Modo de falla en campo si llega al cliente | Factor de costo del defecto que llega al cliente |
|---|---|---|---|
| Pin doblado (≥0.3°) | Sombra 2D / perfil 3D | Atascamiento al acoplar, conexión intermitente | Paro de línea en las instalaciones del cliente |
| Contacto faltante | Conteo de presencia o ausencia | Circuito inoperante | Retrabajo de la placa / pieza para desecho |
| Variación de coplanaridad (>0.1 mm) | Mapa de altura 3D | Asentamiento parcial, unión abierta | Devoluciones intermitentes desde campo |
| Rebaba en la superficie de acoplamiento | Visión de bordes y contornos | Daño al insertar la pieza acoplada | Reclamación de garantía |
| Vacío en el recubrimiento / decoloración | Color y escala de grises | Aumento de la resistencia de contacto, corrosión | Degradación latente en campo |
| Contaminación (polvo, aceite, residuos) | Visión para detectar defectos superficiales | Alta resistencia, pérdida de señal | Diagnóstico de problemas en campo |
| Error de concentricidad | Medición dimensional | Desalineación durante la inserción | Pérdida del rendimiento del ensamble |
| Profundidad de inserción insuficiente | Medición desde una vista lateral | Extracción por vibración | Riesgo para la seguridad / de retiro del mercado |
| Deformación de la carcasa | Comparación de perfiles | Acoplamiento incorrecto | Lote rechazado por el cliente |
| Esquina astillada / grieta | Contorno + textura | Falla mecánica con el paso del tiempo | Devolución desde campo |
| Polaridad incorrecta / cantidad de polos incorrecta | Verificación de patrón | Conexión invertida, cortocircuito | Falla catastrófica en campo |
Qué detecta la inspección automatizada de conectores: espectro de defectos de los contactos
Los compradores suelen comenzar con una pregunta: ¿realmente puede detectar los defectos que me afectan? Los defectos de conectores se dividen en familias, y cada una requiere un enfoque de visión distinto (el método de inspección de terminales está documentado en USPTO US 5,335,413). Esta clasificación también indica qué configuración de iluminación y cámara requiere realmente una cotización. Un proveedor que solo habla de «IA» sin especificar el método está vendiendo un eslogan. Muchos contactos de pines y receptáculos se unen a su cable mediante crimpado, por lo que la integridad del crimpado y la geometría del terminal también deben revisarse junto con la superficie de contacto.
La reflectividad es el punto en que las configuraciones poco cuidadas fallan sin que se note. Los contactos recubiertos de oro, los terminales de bronce fosforado y los resortes de cobre-berilio producen reflejos que saturan un anillo de luz plano. Por eso, los sistemas confiables de inspección de pines se apoyan en lentes telecéntricos e iluminación difusa de domo para captar una sombra nítida de cada contacto, independiente de la posición en Z. El espectro siguiente muestra cómo ZEUEE define una celda de inspección para cada familia de conectores.
Espectro de defectos de contactos: por familia de defectos, método de visión y tolerancia
| Familia de defectos | Ejemplos de defectos | Método de visión | Sensibilidad típica |
|---|---|---|---|
| Geometría — posición | Pin doblado, variación de posición real | Sombra telecéntrica 2D | desde 0.3° / 20 µm |
| Geometría — altura | Coplanaridad, altura del pin | Láser 3D / luz estructurada | <0.1 mm |
| Presencia / conteo | Pin faltante, cantidad de polos incorrecta | Coincidencia de patrón | 100% por pieza |
| Superficie — acabado | Vacío en el recubrimiento, decoloración | Color + escala de grises | diferencia de tono |
| Superficie — limpieza | Polvo, película de aceite, residuos | IA para defectos superficiales | partícula submilimétrica |
| Integridad de bordes | Rebaba, astilla, grieta | Contorno + textura | borde a nivel de µm |
| Dimensiones | Concentricidad, diámetro | Medición calibrada | ±0.02 mm |
| Inserción | Profundidad de inserción, asentamiento | Perfil lateral | Escalón de 0.05 mm |
| Carcasa | Deformación de la carcasa, rebaba de moldeo | Comparación de perfiles | ajuste del contorno |
¿No sabe qué método de visión requieren sus defectos?
solicite una estimación personalizada de cobertura de defectos →Dentro de la máquina de inspección de ZEUEE: diseño de una estación de visión multicámara CCD
Una máquina de inspección solo funciona tan bien como la disposición de sus estaciones alrededor de la pieza. Nuestros ingenieros construyen sistemas de automatización para la inspección de conectores con una secuencia de estaciones de visión CCD, cada una con iluminación específica, que genera una sola decisión de aceptación o rechazo y un registro de datos. La arquitectura de inspección con visión artificial e IA está descrita en USPTO US 12,205,273. El diseño siguiente muestra la disposición estándar de la celda que configuran nuestros ingenieros. La cantidad de estaciones y la resolución de las cámaras se ajustan al conector y a la tasa de producción requerida.
Diseño de la estación de visión multicámara CCD: configuración estándar de la celda
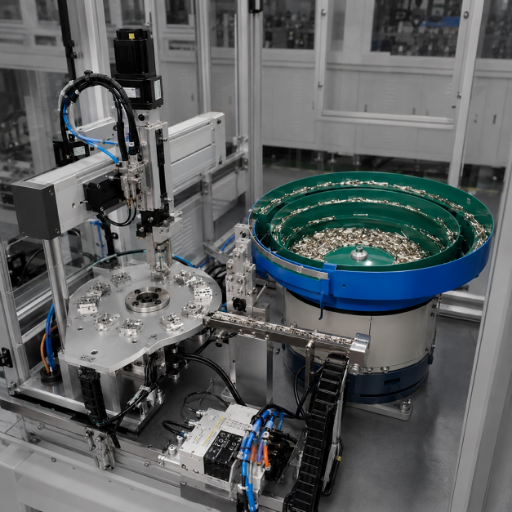
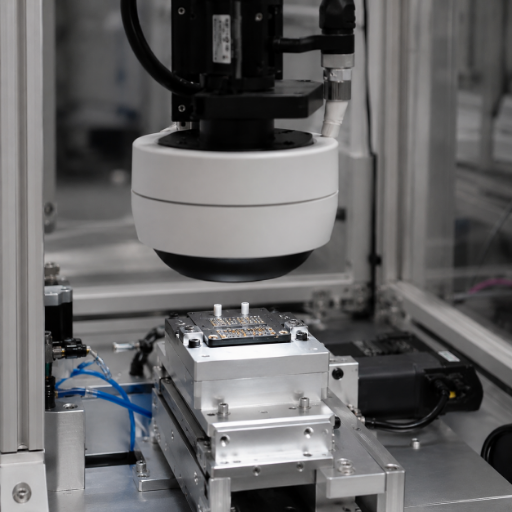
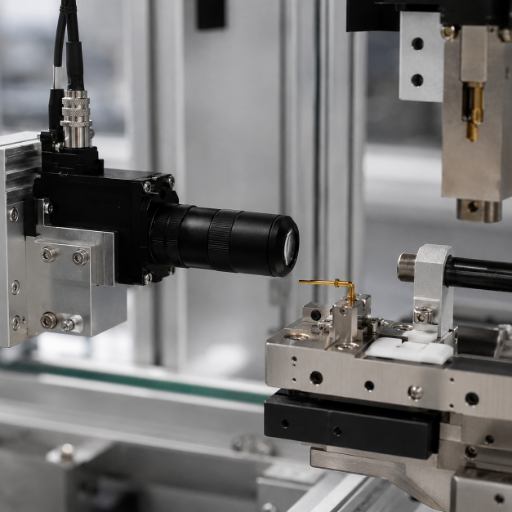
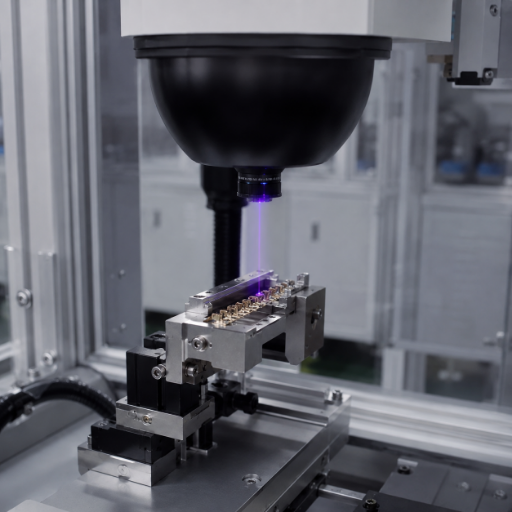
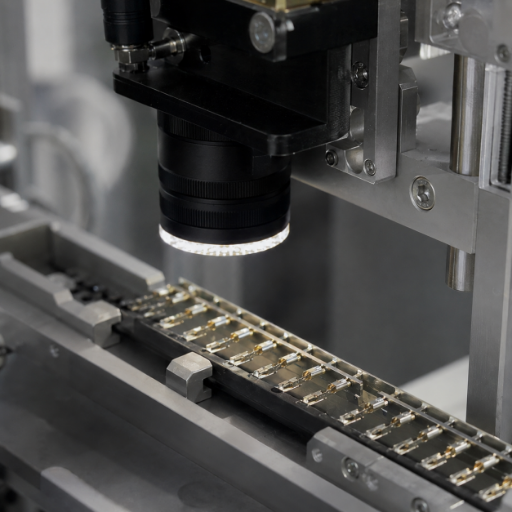
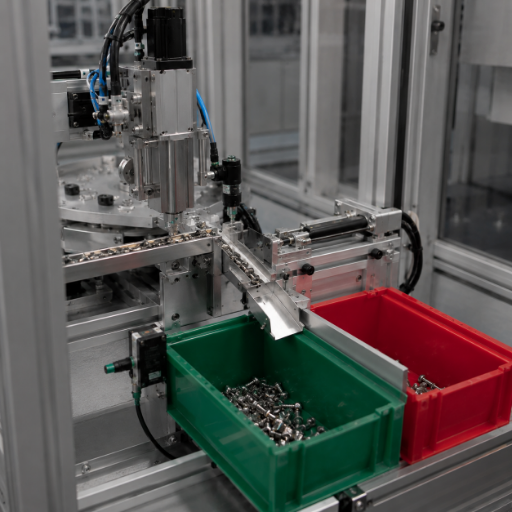
ZEUEE separa la IA para superficies (estación 5) de las estaciones de geometría por razones prácticas: la medición basada en reglas es precisa para las dimensiones, pero genera muchas falsas alarmas ante variaciones estéticas de la superficie, mientras que un modelo entrenado gestiona mucho mejor el recubrimiento y la contaminación. Separar ambas tareas permite que cada estación se concentre en lo que hace mejor. Cada estación se conecta a su línea mediante PLC y MES, de modo que cada pieza lleva un registro de trazabilidad, justo lo que solicita una auditoría del cliente.
«En los contactos recubiertos, lo primero que combatimos son los reflejos, no los algoritmos. No afirmamos que un solo anillo de luz pueda leer un pin de oro: no puede. Primero dimensionamos el domo y la óptica telecéntrica según el acabado del contacto y luego dejamos que la visión haga su trabajo. Esa es la explicación honesta de por qué dos máquinas con la misma cámara pueden ofrecer rendimientos muy distintos».
Configuración por tipo de conector: rangos de parámetros, no respuestas de sí o no
Matriz de decisión: qué configuración se adapta a su conector
| Familia de conectores | Inspección crítica | Estaciones de visión | Requisito de coplanaridad | Categoría de tasa de producción |
|---|---|---|---|---|
| Micro-D (MIL-DTL-83513) | Doblado de pines + coplanaridad | 3D + lateral | <0.05 mm | alta variedad, tasa media |
| Nano-D (MIL-DTL-32139) | Presencia y posición de pines | 3D + superior | <0.05 mm | alta variedad, tasa baja |
| Circular (MIL-DTL-38999) | Profundidad de inserción + carcasa | Lateral + perfil | 0.1 mm | tasa media |
| Automotriz, pines y receptáculos | Rebabas + recubrimiento + conteo | IA para superficies + superior | 0.1 mm | tasa alta (≈30 piezas/s) |
| Rectangular / D-Sub | Posición real + polaridad | Superior + 3D | 0.08 mm | tasa media |
Inspección automatizada por visión frente al control de calidad manual y por muestreo: comparación de rendimiento
Los responsables de planta comparan una celda de visión con los dos métodos que reemplaza: una estación de inspección manual y un plan de muestreo estadístico. La disyuntiva no es «máquina buena, personas malas», sino cobertura, uniformidad y velocidad frente a inversión de capital. La inspección por visión artificial cuenta con una larga trayectoria de ingeniería (véase, por ejemplo, el documento 1612825 de IEEE Xplore). Los datos concretos, en lugar de las categorías «alto, medio o bajo», permiten evaluar la propuesta.
Comparación de métodos de inspección de conectores
| Factor | Inspección manual en estación | Muestreo (AQL) | Visión automatizada (ZEUEE) |
|---|---|---|---|
| Cobertura | 100%, pero inconsistente | ~1–10% del lote | 100% de cada pieza |
| Defecto confiable más pequeño | ~0.3 mm visibles | depende de la muestra | 20 µm / 0.3° |
| Tasa de producción | limitada por el operador | demora por lote | hasta ≈30 piezas/s |
| Revisión de coplanaridad | imposible de evaluar a simple vista | medición de una parte de la muestra | <0.1 mm, cada pieza |
| Registro de trazabilidad | registro manual | registro por lote | datos por pieza |
| Riesgo de defectos que llegan al cliente | por fatiga | entre muestras | criterio de aceptación fijo |
Marcador de alineación
Esta es la explicación honesta que los compradores de conectores rara vez encuentran en un folleto: ningún sistema de visión detecta el 100% de todos los defectos para siempre. En instalaciones industriales se informa que la inspección de superficies con IA reduce los falsos positivos entre 70–90% frente a métodos de reglas fijas, con una precisión de detección superior a 99%. Sin embargo, 99% no equivale a un 100% garantizado. En particular, la inspección óptica basada en reglas genera muchas alertas falsas debido a cambios en la iluminación y variaciones estéticas inocuas; esa carga de alertas también implica un costo laboral oculto. Lo que conviene adquirir es un intervalo más corto entre la aparición de un defecto y su detección, junto con un ciclo de retroalimentación del operador que permita volver a entrenar el sistema con fallas reales, no la promesa de un proveedor de «precisión del 100%».
Economía de los defectos que llegan al cliente: medidor de recuperación de costos
La automatización de la inspección de conectores no se centra realmente en la mano de obra, sino en el costo de un lote que llegue al cliente. Los proveedores automotrices buscan un objetivo de clase mundial inferior a 25 DPPM, y los dispositivos médicos, inferior a 10 DPPM, frente al valor de referencia de Six Sigma de 3.4 DPPM. Un sistema formal de gestión de calidadISO 9001:2015es lo que convierte ese cálculo de defectos en un proceso auditable. Cuanto más se acerque una especificación a esos valores, más conviene detectar cada defecto, porque el costo se manifiesta en las etapas posteriores del proceso como paros de línea, devoluciones y exposición a retiros, no como una pieza desechada.
Perspectiva del ROI, Silver (marco de TCO)
Medidor de recuperación de costos por defectos que llegan al cliente
El plazo exacto de recuperación depende del valor de las piezas, la tasa de defectos que llegan al cliente y las penalizaciones de este, así que considere el medidor como un marco de análisis, no como una cifra fija. Los datos sobre el costo de calidad en campo proporcionan los valores de entrada:
| Factor de costo | Referencia manual / por muestreo | Con visión al 100% |
|---|---|---|
| Tasa de defectos que llegan al cliente | persisten brechas de muestreo | criterio de aceptación fijo para cada pieza |
| Participación del proveedor en costos de retiro | exposición de 15–20% | intervalo de defectos que llegan al cliente reducido |
| Mano de obra por alertas falsas | alta en procesos manuales o basados en reglas | reducida con un modelo de superficie entrenado |
| Mano de obra de inspección | operadores por turno | reasignada a tareas de supervisión |
Marcador de alineación
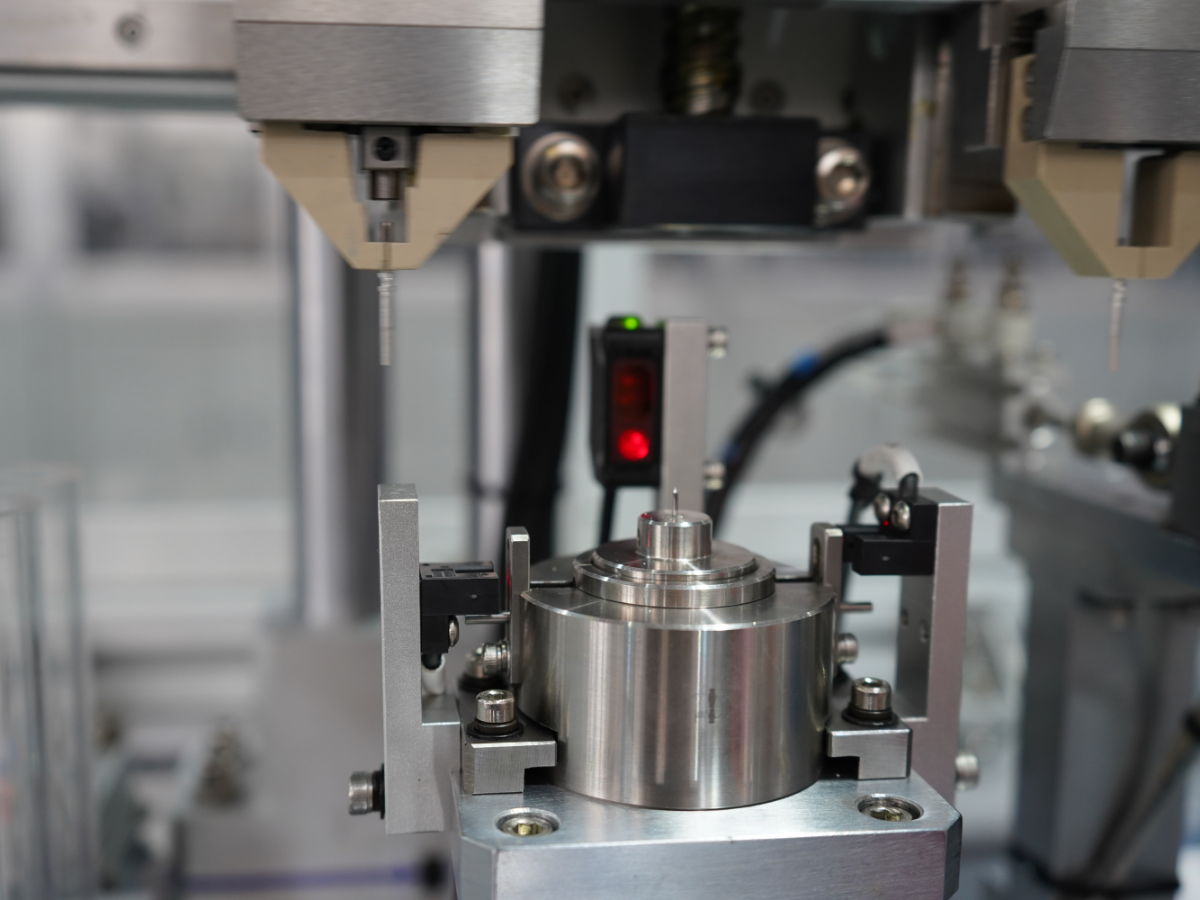
Pase el cursor para ver
Por dónde comenzar: cuanto mayores sean los costos de una falla posterior de sus piezas y más exigente el objetivo de DPPM de su cliente, más rápido se recupera la inversión en una celda de inspección al 100%. Calcularemos el resultado con sus datos en lugar de cotizar un porcentaje genérico.
En lugar de cotizar un porcentaje genérico, ZEUEE calcula el resultado según el valor real de sus piezas, porque un comprador industrial cuyo cliente exige menos de 25 DPPM obtiene un plazo de recuperación muy distinto al de quien envía conectores estándar. Los ingenieros de ZEUEE ajustan el medidor a sus cifras; la exposición a costos de retiro alcanza 15–20% en lotes con defectos que llegan al cliente, y una auditoría permite rastrear cada dato de entrada.
Estándares, cumplimiento e industrias atendidas
Al evaluar a un proveedor de equipos que no conoce, un fabricante de conectores comprueba primero una cosa antes de revisar las especificaciones: ¿el proveedor entiende realmente mis estándares de aceptación y puede demostrar su propia calidad? ZEUEE define la aceptación de la inspección conforme a los marcos que ya auditan sus clientes: MIL-DTL-83513 para Micro-D, MIL-DTL-32139 para Nano-D y MIL-DTL-38999 para conectores circulares, junto con IPC-A-610 e IPC/WHMA-A-620 (Rev F vigente) como referencias de aceptación visual para ensambles electrónicos y productos de cable, todo respaldado por un sistema de calidad ISO 9001:2015. Asignamos su clase de aceptación al criterio de visión en lugar de adivinar un umbral. En contactos para defensa y aeroespaciales, donde la seguridad de la conexión y la trazabilidad completa son indispensables, esa asignación marca la diferencia entre una aprobación sin observaciones y una falla latente en campo.










01/10
ZEUEE desarrolla soluciones de automatización industrial desde 2005 y opera una planta de producción de 20,000 m² en Taihe, Jiangxi, con más de 120 empleados y más de 10,000 proyectos entregados. Esa experiencia explica por qué fabricantes de conectores, productos automotrices y electrónica confían sus sistemas de inspección a medida a ZEUEE en vez de elegir una solución estándar.
Entre sus clientes de largo plazo se encuentran AVIC, China Shipbuilding, GAC Group, Corning (USA), Hunter, TE, Sumitomo (Japan), LEGO (Denmark), TCL, SONY y Foxconn, en las industrias de electrónica aeroespacial, automotriz, electrónica 3C, electricidad de precisión, dispositivos médicos y nuevas energías.
Para un comprador industrial del sector aeroespacial o automotriz, un proveedor que no puede vincular la inspección con su clase de aceptación representa un riesgo: un solo defecto que llegue al cliente puede implicar 15–20% de participación en los costos de un retiro. Los ingenieros de ZEUEE cierran esa brecha porque las auditorías de los clientes la revisan. ZEUEE cuenta con certificación ISO 9001:2015 y una base instalada en 30+ países que respalda su experiencia.
Guía de compras, integración de línea, plazo de entrega y soporte
Los compradores nos indican el mismo orden de prioridades: primero el compromiso con la calidad, luego el precio, después la entrega y, por último, la transparencia del proceso. La disciplina de calidad del proveedor que sustenta ese orden está formalizada en ISO 9001:2015. Una celda de inspección de conectores se fabrica a medida, así que el costo depende de la configuración y no de un precio de lista. Esos factores determinan la cotización; explicamos de antemano qué influye en el costo, en vez de dar una cifra que no se ajuste a su pieza.
Factores que determinan la cotización
Para la integración, ZEUEE entrega la celda con las interfaces de PLC y datos adaptadas a los controles de su línea, realiza una prueba de aceptación en sitio con sus muestras de defectos y capacita a sus operadores en el proceso de rechazo y retroalimentación. El plazo de entrega y la garantía se establecen en la cotización según el alcance configurado. Contáctenos para calcular un plazo de entrega conforme a sus especificaciones.
Herramientas de ingeniería y configuración
Acceda a nuestras herramientas de análisis para calcular el costo de los defectos que llegan al cliente, evaluar la capacidad de los procesos y especificar la arquitectura de visión exacta que requiere su línea de ensamble.
Preguntas sobre la máquina de inspección de conectores
¿Qué defectos puede detectar la inspección automatizada de conectores?
Pines doblados o faltantes, falta de coplanaridad y variaciones en la altura de los pines, errores de posición verdadera y concentricidad, rebabas, astillas, zonas sin recubrimiento, contaminación superficial, profundidad de inserción insuficiente, errores de polaridad y de número de polos, y deformación de la carcasa, mediante una combinación de visión artificial 2D, 3D y de superficie basada en IA, adaptada a cada familia de defectos.
¿Cómo inspecciona la visión artificial los contactos de pines y zócalos?
Cada pieza se alimenta y posiciona; luego se captura su imagen en varias estaciones CCD: una cámara superior verifica la presencia y el conteo, una vista telecéntrica lateral detecta dobleces y mide la profundidad, un sensor 3D verifica la coplanaridad y una estación de alta resolución inspecciona la superficie en busca de rebabas y defectos en el recubrimiento. Esas estaciones generan una sola decisión de aceptación o rechazo y un registro de datos por pieza.
¿Cuáles son los 4 tipos de inspección?
En manufactura, la inspección suele clasificarse en inspección de entrada (recepción), durante el proceso, final y previa al envío. Una máquina de inspección de conectores suele ubicarse durante el proceso y en la etapa final, lo que permite una cobertura del 100% en los puntos donde el muestreo antes dejaba brechas.
¿La inspección automatizada realmente alcanza una precisión del 100%?
No, y conviene desconfiar de cualquier proveedor que lo prometa. Implementaciones industriales reportan que la inspección superficial con IA reduce los falsos positivos entre 70–90% frente a los métodos basados en reglas fijas, y mantiene la detección por encima del 99%. Es un resultado excelente, pero no equivale literalmente al 100%. El objetivo realista es reducir el intervalo en que los defectos pasan inadvertidos y establecer un ciclo de retroalimentación que se vuelva a entrenar con fallas reales, no mostrar una cifra perfecta en una diapositiva.
¿A qué velocidad puede operar una máquina de inspección de conectores?
La tasa de producción se configura según la pieza. Las celdas para Micro-D y Nano-D con alta variedad de modelos operan más despacio y capturan más detalles 3D, mientras que las líneas de contactos automotrices se diseñan para mantener el ritmo de una producción de alta velocidad. En casos publicados del sector automotriz se verifica la geometría de los conectores a unos 30 piezas por segundo, con una precisión de ±0.02 mm.
¿Por qué los contactos chapados en oro o de cobre-berilio requieren un manejo especial?
Son muy reflectantes, por lo que una luz anular plana produce reflejos que ocultan defectos reales y generan rechazos falsos. Primero, nuestros ingenieros dimensionan la óptica telecéntrica y la iluminación difusa tipo domo según el acabado del contacto; este detalle de la cotización distingue una celda confiable de otra que parece igual sobre el papel, pero ofrece un rendimiento inferior con sus piezas.
¿La celda de inspección puede integrarse con nuestra línea actual y nuestro MES?
Sí. Se conecta mediante PLC y envía a su MES un registro de trazabilidad por pieza, para que los datos de inspección respalden las auditorías de clientes. El alcance de la integración, independiente o totalmente en línea, se define en la cotización.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






