Contatti Zeyu lntelligent Industrial Company

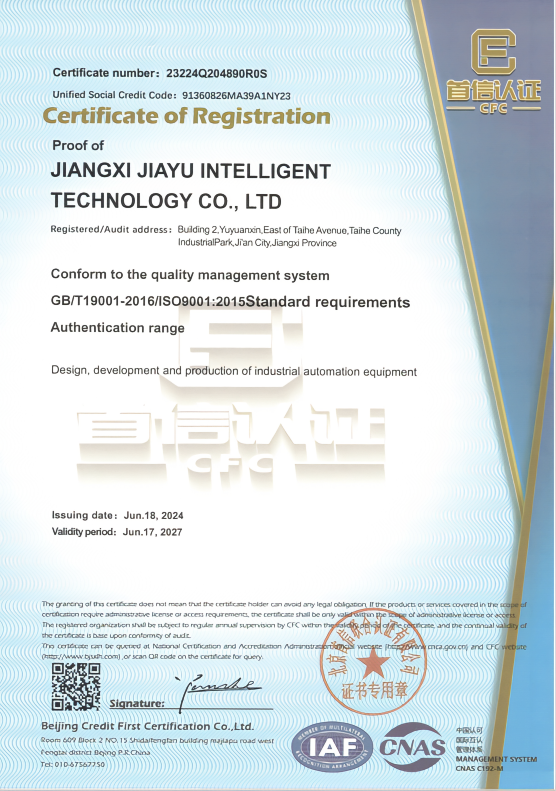
Certificata ISO 9001:2015
Macchina per connettori MIL-DTL-26482
Macchina di assemblaggio per connettori MIL-DTL-26482 — Sistema di produzione per connettori circolari militari miniaturizzati
Macchina su misura per l’assemblaggio di connettori circolari MIL-DTL-26482 Series I & II con accoppiamento a baionetta. Controllo della coppia ad anello chiuso, ciclo inferiore a 2 secondi e tracciabilità completa IPC/WHMA-A-620: progettata da ZEUEE per i produttori aerospaziali, della difesa e dell’avionica.
- Compatibile con MIL-DTL-26482 Series I & II
- Pronta per IPC/WHMA-A-620 Class 3
- 20 anni · 10.000+ casi
Scelta dai produttori con requisiti esigenti
AVIC · CSSC · GAC Group · Corning · TE · Sumitomo · LEGO · SONY · TCL · Foxconn
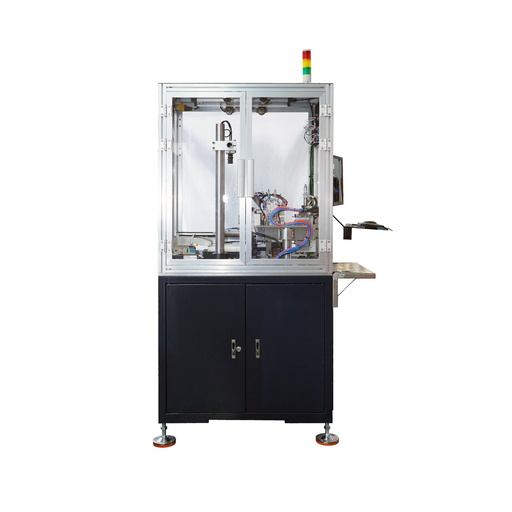
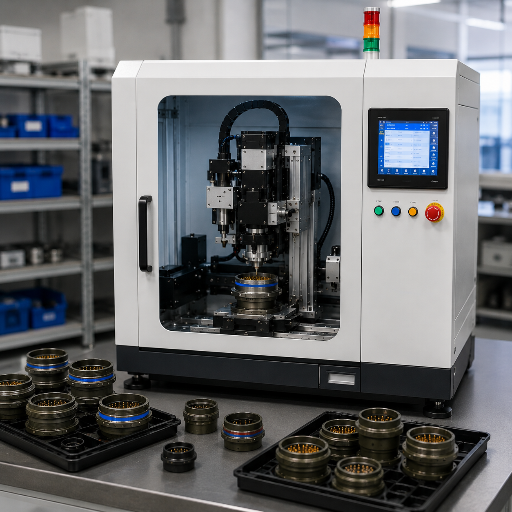
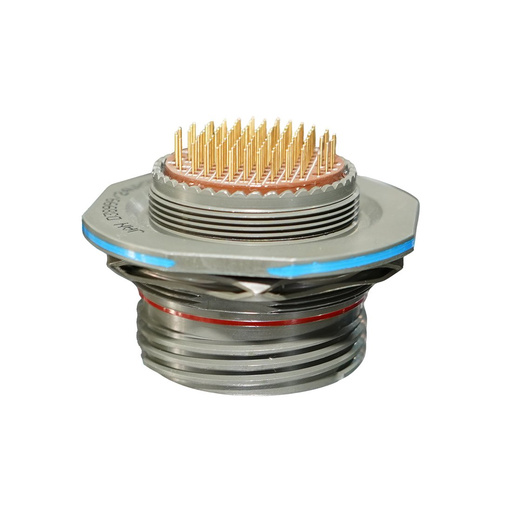
Riepilogo della soluzione
Macchina per l’assemblaggio di connettori circolari progettata specificamente per la produzione con accoppiamento a baionetta MIL-DTL-26482: non un sistema generico riconvertito. Tre configurazioni coprono la produzione semiautomatica, a più stazioni e completamente automatizzata, con attrezzature condivise e cambio formato basato su ricette di processo.
0,8–6 s
Tempo di ciclo per connettore
±0,05 Nm
Coppia ad anello chiuso
99,5%+
Obiettivo di resa al primo passaggio
< 5 min
Cambio ricetta Series I ↔ II
Perché la produzione MIL-DTL-26482 richiede una macchina progettata appositamente
Le macchine per l’assemblaggio di connettori circolari adatte ai sensori automotive o ai connettori industriali M12 non sono in grado di rispettare le tolleranze MIL-DTL-26482. Il connettore miniaturizzato MIL-DTL-26482 con accoppiamento a baionetta, progettato per aeromobili, veicoli terrestri, sistemi radar e connessioni I/O avioniche, pone tre problemi di produzione che le macchine generiche non sono state progettate per risolvere.
Problema 1: la coppia dell’accoppiamento a baionetta è diversa da quella di un accoppiamento filettato
MIL-DTL-26482 utilizza un meccanismo a baionetta a 3 punti, con una rotazione di circa 120° per raggiungere il completo innesto. La coppia di installazione precisa per questi connettori è in genere compresa tra 20 e 26 inch-pounds, un intervallo più ristretto e sensibile rispetto alla coppia standard dei connettori filettati, per cui sono normali valori di 10-13 inch-pounds. Gli avvitatori dinamometrici generici calibrati per il serraggio di viti o dadi di accoppiamento non riescono a raggiungere questo intervallo con costanza; la variabilità tra operatori diventa così la principale causa di rifiuto per non conformità alle specifiche MIL nell’assemblaggio manuale. La causa risiede nella fisica delle rampe a baionetta: una coppia insufficiente impedisce ai tre pin in acciaio inossidabile sul lato del segnale di assestarsi completamente; una coppia eccessiva deforma il guscio in alluminio placcato al cadmio. La nostra soluzione è una testa servoassistita per il controllo della coppia ad anello chiuso, con monitoraggio della corrente in tempo reale: ogni connettore assemblato rientra entro 0,05 Nm dal valore obiettivo della ricetta e i cicli fuori intervallo vengono scartati, separati e segnalati automaticamente per il controllo.
Per saperne di più
Problema 2: Series I e Series II condividono la parte anteriore, ma non quella posteriore
Molti team di approvvigionamento si accorgono del costo di aver sottovalutato le differenze tra Series I e Series II solo quando arriva un ordine di backshell che non si avvita. L’interfaccia di accoppiamento — pin a baionetta, rampe e disposizione degli inserti — è identica in entrambe le serie della norma MIL-DTL-26482. Le filettature posteriori per gli accessori, invece, sono diverse: Series I usa una filettatura proprietaria di tipo PT, mentre Series II usa filettature UNEF compatibili con gli accessori AS85049. Una linea di produzione progettata per contatti elettrici a saldare a stagno di Series I non può essere convertita al lavoro di crimpatura con rilascio posteriore di Series II senza cambiare le attrezzature. La nostra macchina dispone di entrambi i set di attrezzature per la movimentazione posteriore e passa dall’uno all’altro cambiando ricetta — di norma in meno di cinque minuti — senza conversione meccanica.
Per saperne di più
Problema 3: la tracciabilità Class 3 è obbligatoria
Per i contratti aerospaziali e della difesa, IPC/WHMA-A-620 Class 3 è il requisito di base e Revision E (October 2022) è la norma attualmente in vigore. Class 3 richiede il controllo e la verifica del 100% dei pezzi, la tracciabilità elettronica completa e tolleranza zero ai danni dei trefoli nei cavi di sezione ridotta (un conduttore a 7 trefoli non ammette trefoli tagliati o rotti). I fogli cartacei di tracciamento e le iniziali degli operatori non superano più gli audit AS9100. Il nostro sistema di controllo genera per ogni unità un record elettronico con tracciato della coppia, curva forza-spostamento della crimpatura, risultati del controllo con visione artificiale stazione per stazione, ID operatore e codice a barre serializzato. Il record risponde direttamente ai requisiti documentali Class 3 ed è esportabile verso le piattaforme MES tramite OPC UA o MQTT.
Per saperne di più
Macchina ZEUEE MIL-DTL-26482 — tre configurazioni per volumi, mix e budget
La scelta più rilevante per qualsiasi progetto di automazione dell’assemblaggio di connettori è la configurazione. Una scelta errata può impedire alla macchina di raggiungere la cadenza prevista o di supportare i programmi futuri, oppure raddoppiare il costo di investimento rispetto a quanto giustificato dai volumi. Le tre opzioni ZEUEE offrono intenzionalmente capacità in parte sovrapposte, ma differiscono per cadenza produttiva, ingombro e investimento: la scelta dipende dal volume annuo previsto, dal mix di prodotti e dal numero di turni.
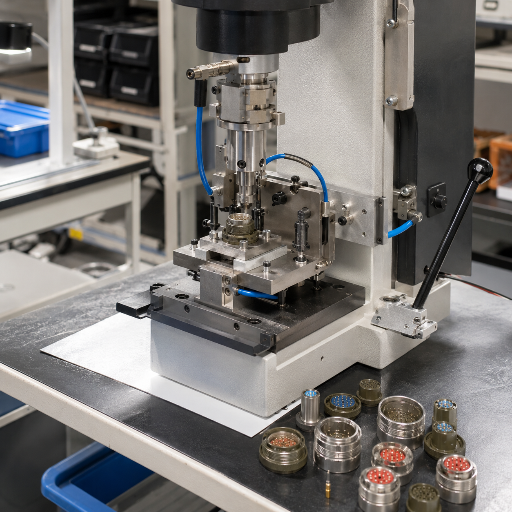
Configurazione A Stazione da banco semiautomatica
Passa il cursore per i dettagli ↗Configurazione A
Ideale per piccoli lotti, più varianti, produzioni di qualifica e officine di riparazione sul campo.
- Ciclo: 4–6 s / connettore
- Stazioni: Testa integrata singola (inserimento + coppia + conferma visiva)
- Operatori: 1
- Intervallo di coppia: 0,5–9,99 Nm, ad anello chiuso
- Dimensioni del guscio: da 8 a 24, Series I & II
- Obiettivo di volume: Fino a ~75.000 connettori / anno
- Ingombro: 400 × 580 × 350 mm, 60 kg
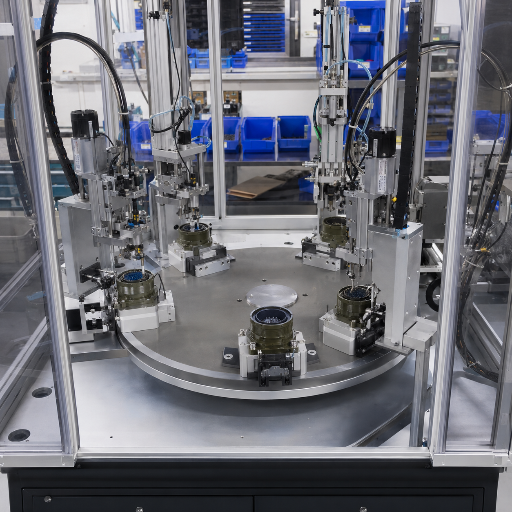
Configurazione B Tavola rotante semiautomatica a 4 stazioni
Passa il cursore per i dettagli ↗Configurazione B
Adatta a volumi medi e a una singola famiglia di prodotti con varianti nelle dimensioni del guscio.
- Ciclo: 1,5–2,5 s / connettore
- Stazioni: Inserimento · Pre-innesto · Coppia · Verifica con visione artificiale
- Operatori: 1–2 (caricamento degli alloggiamenti, rimozione dei pezzi finiti, monitoraggio)
- Obiettivo di resa: 99,5%+ al primo passaggio
- Libreria ricette: Fino a 64 programmi memorizzati
- Obiettivo di volume: 75.000 – 400.000 connettori / anno
- Esportazione dati: OPC UA, MQTT, Ethernet/IP

Configurazione C Linea di produzione completamente automatizzata
Passa il cursore per i dettagli ↗Configurazione C
Ideale per la produzione ad alto volume, il funzionamento non presidiato 24/7 o i programmi Class 3 critici per la missione.
- Ciclo: 0,8–1,2 s / connettore
- Stazioni: 8-12 (inserimento, pre-innesto, coppia, prova di trazione, controllo con visione artificiale, marcatura laser, confezionamento)
- Operatori: 0.5 addetto al monitoraggio (su due celle)
- Alimentazione: Combinazione di sistemi vibranti, alimentazione flessibile e magazzini per gestire la varietà di contatti elettrici, terminali elettrici e backshell
- Modulo di visione artificiale: Controllo di classe Cognex per l’allineamento tra spina e presa
- Obiettivo OEE: 90–95% dopo i primi sei mesi
- Obiettivo di volume: 400.000+ connettori / anno
- Validazione: Documentazione IQ / OQ / PQ inclusa
Matrice decisionale Series I e Series II
Una sola macchina gestisce entrambe le serie: cambia solo la tecnologia di contatto e il metodo di rilascio posteriore. I nuovi programmi aerospaziali richiedono oggi soprattutto Series II per la conformità AS9100, il peso ridotto e la facilità di manutenzione sul campo; Series I è usata di norma per la manutenzione di sistemi legacy e per applicazioni con tenuta ermetica. Entrambe le versioni si basano sulla stessa piattaforma flessibile; le modifiche sono limitate al modulo utensile posteriore, alla coppia del dado di accoppiamento e alla definizione della ricetta.
| Parametro | Series I (MS311x / MS312x) | Series II (MS347x) |
|---|---|---|
| Terminazione elettrica dei contatti | Contatto a tazza per saldatura dolce oppure crimpatura a rilascio anteriore | Solo crimpatura a rilascio posteriore |
| Resistenza alle vibrazioni | 10 G standard | 20 G+ ad alte prestazioni |
| Intervallo di temperatura | −65°C to +175°C | −65°C to +200°C (Class L/A) |
| Grado IP (accoppiato) | IP67 standard | IP67 standard, IP68 disponibile |
| Filettatura del backshell | Tipo PT proprietario | UNEF (compatibile con AS85049) |
| Peso (guscio 16, alluminio) | ≈ 36,8 g | ≈ 32,5 g (−12% rispetto a S1) |
| Tenuta ermetica | Sì (vetro-metallo, MS3113) | Limitata / su misura |
| Riparabilità sul campo | Difficile (rilascio anteriore) | Semplice (sostituzione posteriore dei contatti, senza disaccoppiamento) |
| Consigliato per | Manutenzione di sistemi legacy, tenuta ermetica, installazioni fisse | Nuovi programmi aerospaziali, UAV/satellite, audit AS9100 |
* Dati su peso e terminazione secondo i dati pubblicati per MIL-DTL-26482, con riferimento alle tabelle di confronto tra le serie.
“Sulla stessa tavola rotante della Configurazione B abbiamo entrambi i set di attrezzature per backshell PT e UNEF. Il cambio della ricetta — che comprende il set di matrici, il valore obiettivo della coppia e la definizione della visione artificiale — richiede meno di cinque minuti. Questo aspetto viene spesso trascurato quando si confronta la nostra macchina con modelli a ricetta singola: il costo del cambio nel ciclo di vita conta più del tempo di ciclo del singolo pezzo.”
ZEUEE a confronto con l’assemblaggio manuale e le macchine di assemblaggio generiche: dati concreti
Molti confronti tra sistemi automatizzati per l’assemblaggio di connettori si basano su espressioni generiche come “leader del settore” e “alte prestazioni”. Le differenze effettive si misurano invece nel tempo di ciclo, nella resa al primo passaggio e nel costo totale di proprietà realistico su 3 anni, tenendo conto dei turni previsti. Il rapporto costi-benefici cambia notevolmente passando da una linea manuale MIL-DTL-26482 a una stazione semiautomatica di base e poi a una configurazione ZEUEE progettata appositamente.
| Parametro | Assemblaggio manuale | Stazione automatica generica | Macchina ZEUEE MIL-DTL-26482 |
|---|---|---|---|
| Tempo di ciclo per connettore | 15–60 s (in base al ritmo dell’operatore) | 4–8 s (ricetta singola) | 0,8–6 s (in base alla configurazione) |
| Resa al primo passaggio | 92–95% | 96–98% | Obiettivo: 99,5%+ |
| CPK della coppia | 0,8–1,2 (variabilità dell’operatore) | 1.3–1.5 | 1.67+ (verificato ad anello chiuso) |
| Tracciabilità dei dati | Cartacea / parziale | Solo registro dei cicli | Record elettronico per unità, pronto per il MES |
| Cambio formato Series I ↔ II | ~30 min di riqualificazione | 1–3 hr di conversione meccanica | < 5 min per il cambio della ricetta |
| Impegno degli operatori | 4–8 / turno | 1–2 / turno | 0,5–1 addetto al monitoraggio / turno |
| Marcatura in linea | Etichette cartacee applicate manualmente | Solo ID punzonato | Modulo di marcatura laser, seriale per unità |
| Conformità Class 3 IPC/WHMA-A-620 | Controllo manuale | Solo visione artificiale | Controllo in linea del 100% + registrazioni |
| TCO su 3 anni (valori tipici del settore) | Più elevato (costi di manodopera e scarti cumulativi) | Intermedio (automazione limitata) | Più basso (riduzione della manodopera del 40–60%) |
I valori della stazione automatica generica rappresentano i dati tipici delle stazioni di serraggio per connettori circolari a ricetta singola disponibili sul mercato. I valori per l’assemblaggio manuale sono riferiti a operatori ben addestrati in ambienti con specifiche MIL.
Perché la resa al primo passaggio incide su tutti i costi a valle
/// 01
Un tasso di scarto del 3% su 500.000 connettori MIL-DTL-26482 all’anno — anche considerando un costo dei materiali moderato di $8 per connettore — comporta oltre $120.000 all’anno di materie prime sprecate. Ridurlo allo 0,5% consente di risparmiare oltre $100.000 all’anno di sole materie prime.
Considerando la manodopera necessaria alle rilavorazioni, i resi dei clienti dovuti a controlli omessi e i rischi per la conformità AS9100 quando si producono materiali non conformi per un programma Class 3, i costi legati alla qualità possono superare $150.000 all’anno in un’operazione di medio volume, anche senza includere la manodopera diretta. È questo calcolo a spiegare perché, per le macchine di automazione MIL-DTL-26482, il tempo di ritorno dell’investimento rientra nell’intervallo da 14 a 24 mesi anche con configurazioni di turni prudenti.
Espandi i dati
Vantaggio TCO — fascia Silver
/// 02
Profilo TCO tipico del settore per l’assemblaggio automatizzato MIL-DTL-26482
Valori medi di riferimento del settore per l’automazione dell’assemblaggio a volumi di produzione di livello Tier 1 (con funzionamento su 2 turni e programmi tipici di connettori circolari di volume medio):
40–60%
Riduzione della manodopera diretta
3–5×
Incremento della cadenza produttiva per sq ft
< 1%
Tasso di scarto (rispetto al 3–5% manuale)
14–24 mo
Tempo di ritorno dell’investimento (2 turni)
I valori seguenti sono rappresentativi dei benchmark di settore pubblicati per l’automazione dell’assemblaggio nelle nostre tre principali relazioni con partner di fornitura. Le prestazioni variano in base al mix di dimensioni dei gusci, alla disposizione dei contatti elettrici, ai turni e ai volumi del programma. Richieda un modello TCO basato sulla specifica applicazione per la Sua distinta.
Espandi i dati
La questione dell’alimentatore a tazza che ogni acquirente dovrebbe conoscere
/// 03
Nell’automazione dell’assemblaggio di connettori si verifica spesso questo problema: macchine a tavola rotante a 16 stazioni, progettate alla perfezione, restano per mesi al 60% di OEE perché un alimentatore a tazza non riesce ad alimentare con affidabilità una piccola clip a molla. Le macchine non sono guaste: è l’alimentatore.
Le nostre macchine Configurazione B e C utilizzano fino a tre tecniche di alimentazione distinte (alimentatori vibranti a tazza per i pezzi simmetrici, alimentatori centrifughi per le piccole tenute delicate e alimentatori flessibili guidati dalla visione artificiale per geometrie complesse dei contatti), selezionate in base al design del componente e non alla piattaforma della macchina. Risultato: prestazioni OEE del 90-95%, obiettivi irraggiungibili con i soli alimentatori a tazza.
Espandi i dati
Progettate per applicazioni aerospaziali, della difesa e avioniche
Progettato secondo MIL-DTL-26482 per le interconnessioni avioniche dell’Air Force e inizialmente limitato a questa nicchia, il prodotto si è poi esteso ad altri ambienti gravosi. Nel corso della sua attività, ZEUEE ha fornito macchine di assemblaggio MIL-DTL-26482 in oltre 30 paesi e ha realizzato più di 10.000 progetti di automazione industriale.
Segmento 01
Aerospaziale e avionica
Interconnessioni per unità avioniche; cablaggi per aeromobili; sistemi di intrattenimento in volo; interfacce dei pannelli di cabina; collegamenti tra satelliti e stazioni terrestri. Le dimensioni dei gusci Series II da 8 a 16 costituiscono la maggior parte di questo segmento.
Segmento 02
Difesa e veicoli terrestri
Comunicazioni per reti di veicoli corazzati; dorsali per radio tattiche; sistemi radar; pod sensori; elementi C2 dispiegabili. I connettori a baionetta sono preferiti per le soluzioni robuste e rapide da collegare.
Segmento 03
Settore marittimo e navale
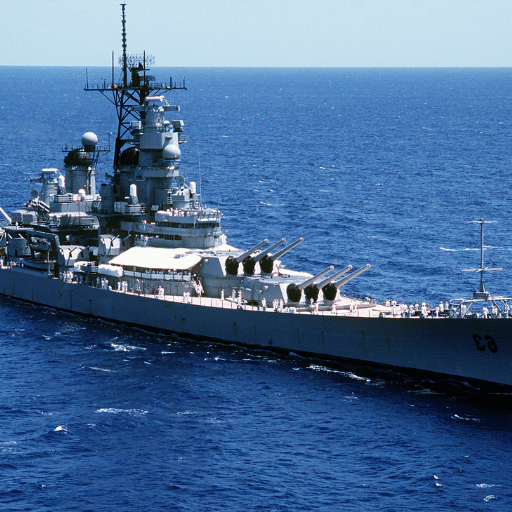
Passaggi attraverso paratie pressurizzate dei sottomarini; sistemi di controllo navali; array SONAR. Le tenute ermetiche Series I sono lo standard per gli ambienti pressurizzati.
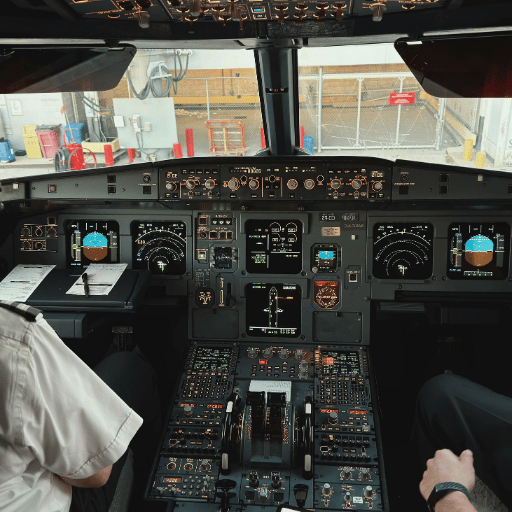
Aerospaziale e avionica
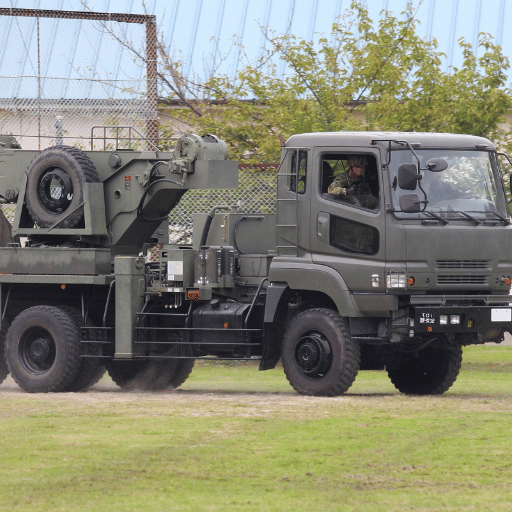
Difesa e veicoli terrestri
Settore marittimo e navale

Prove e misurazione
UAV e satellite
Industria ed energia
Segmento 04
Prove e misurazione
Banchi di prova MIL-SPEC; laboratori di taratura; stazioni di verifica dei componenti per la difesa; banchi prova per vibrazioni. Il design a baionetta da 500 cicli è adatto a riconnessioni frequenti e semplici.
Segmento 05
UAV e satellite
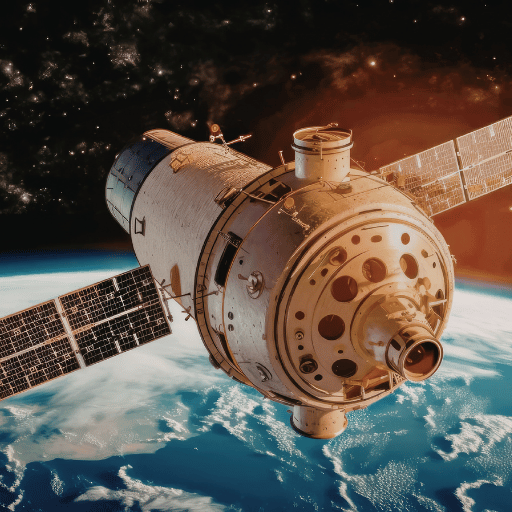
Connessioni per carichi utili critici per la missione; collegamenti di alimentazione dei sistemi di propulsione; telemetria satellitare a terra. Le dimensioni del guscio Series II 13-11 (risparmio di peso di circa 11-13% rispetto a Series I) sono preferite per le realizzazioni in cui il peso è determinante.
Segmento 06
Industria ed energia
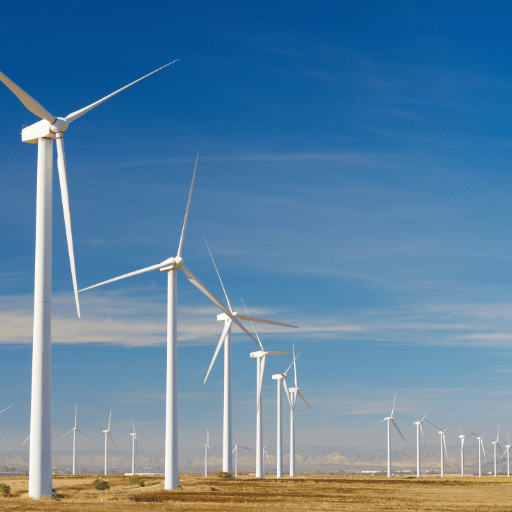
Comunicazioni per piattaforme petrolifere e del gas; controlli del passo delle turbine eoliche; comunicazioni nei siti minerari. Applicazioni in cui le prestazioni di interconnessione MIL-SPEC contano più dei costi di livello commerciale.
Nota tecnica
Le nostre macchine MIL-DTL-26482 coprono gusci dalle dimensioni 8 a 24. I gusci da 12 a 16, che rappresentano la maggior parte delle applicazioni di segnale, alimentazione e connettività per la difesa e l’aerospazio (Configurazione A ZEUEE), sono i più comuni. La Configurazione B ZEUEE, con tre alimentatori, è diffusa nelle realizzazioni con dimensioni 8 e 10, spesso per UAV e sensori miniaturizzati. La Configurazione C ZEUEE, in genere con corsa più lunga, marcatura laser in linea e controllo automatizzato con visione artificiale di ogni contatto per la serializzazione, prevale nei sistemi più complessi, inclusi i nostri sistemi radar e C2 più grandi, che usano 61 contatti terminali elettrici nel guscio di dimensione 24. Tutti i gusci di dimensione 10 e superiore possono accettare prese per montaggio a pannello, fissate mediante gli stessi kit di attrezzature di montaggio.
Certificazioni e sistema qualità
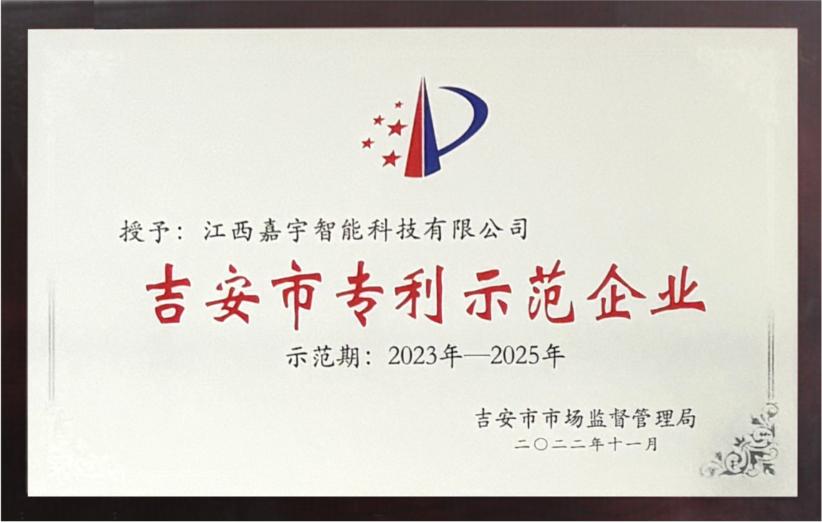
Negli approvvigionamenti aerospaziali e della difesa, il compito degli auditor in sede è verificare che i documenti corrispondano a quanto dichiarato. Molti fornitori di macchine per l’assemblaggio di connettori circolari vantano la conformità ISO 9001, ma faticano a fornire la documentazione quando viene richiesta dagli auditor. Il sistema qualità di ZEUEE è progettato per soddisfare o superare i requisiti di audit AS9100, ISO 9001:2015 e IPC/WHMA-A-620 Class 3 (inclusa la documentazione di tracciabilità, le attrezzature calibrate e un processo CAPA ben definito).
ISO 9001:2015
Sistema di gestione della qualità
Conformità CE
Direttive macchine + EMC + LVD
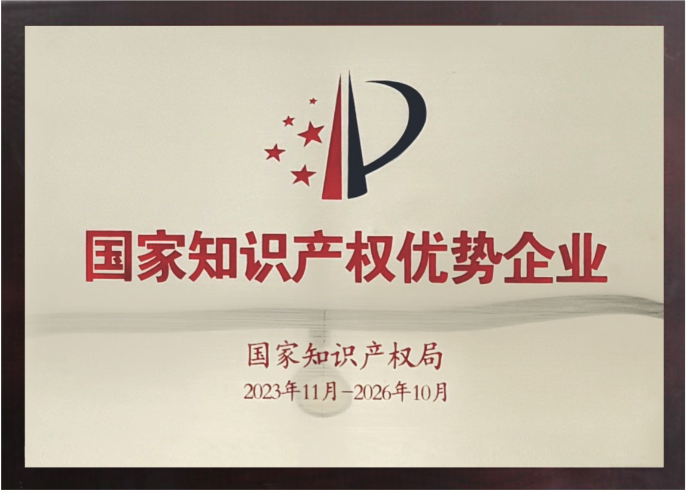
Impresa high-tech nazionale
Certificazione di innovazione tecnologica della PRC
32+ brevetti per invenzione
Proprietà intellettuale sui processi di assemblaggio dei connettori
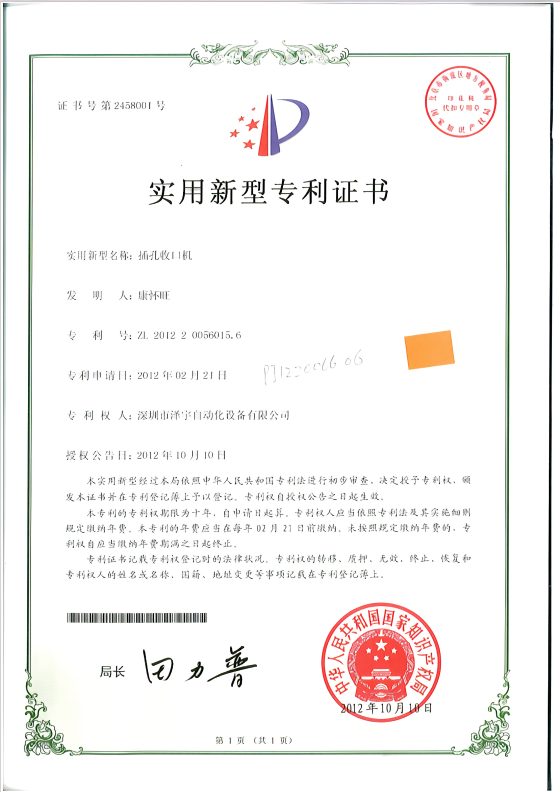
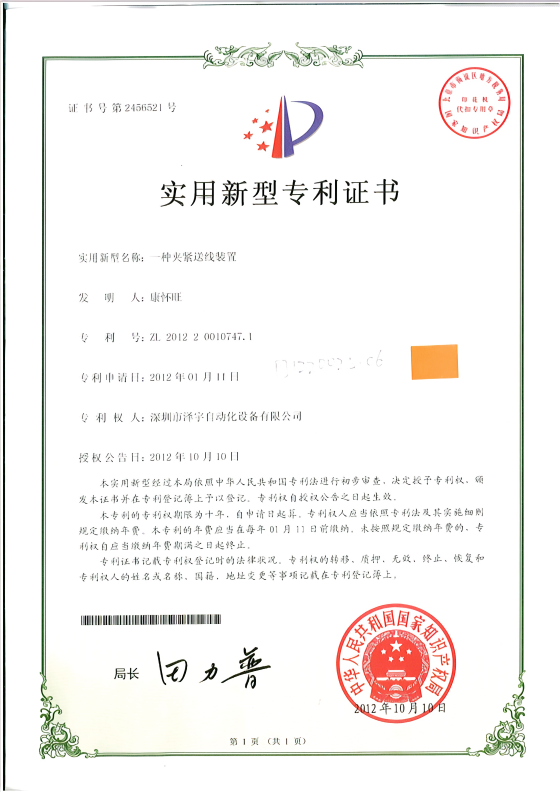
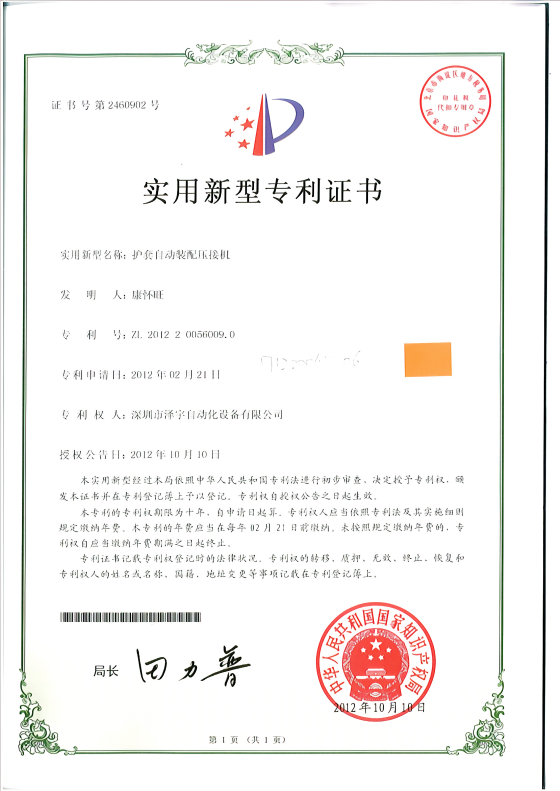
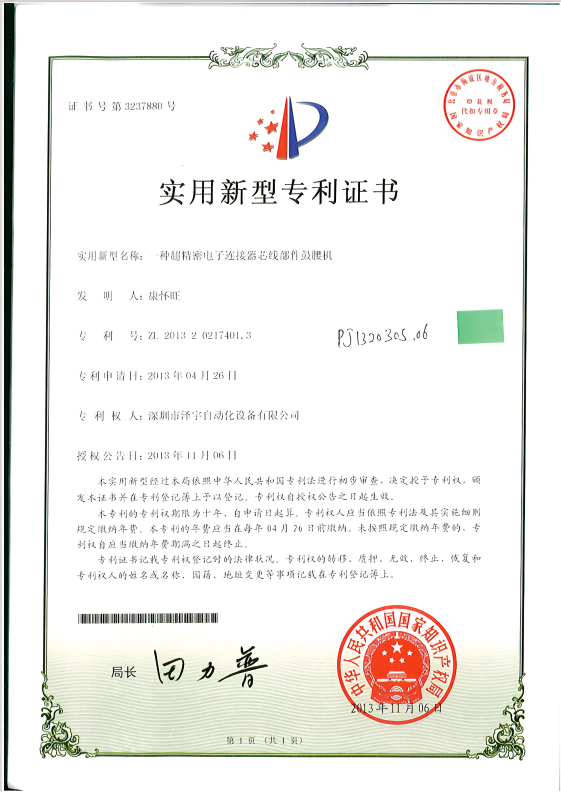
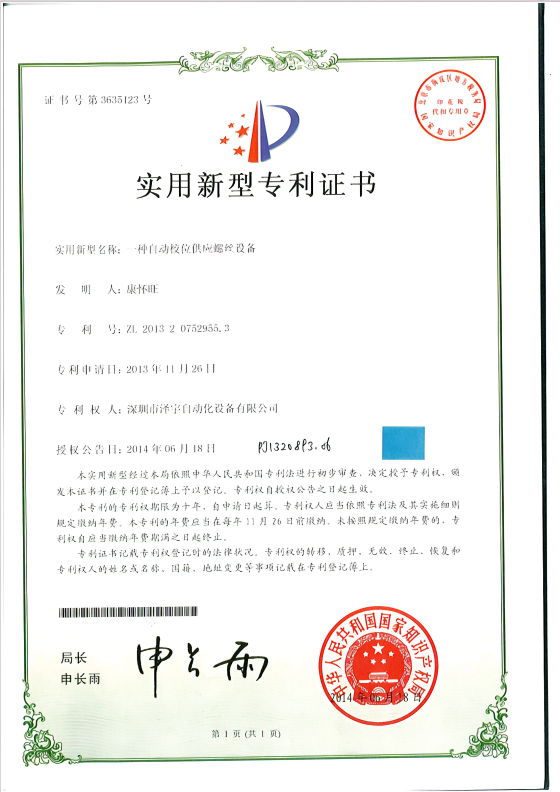
68+ brevetti per modelli di utilità
Proprietà intellettuale su attrezzature meccaniche e utensileria
Associazione dei robot del Guangdong
Unità con ruolo di vicepresidente
AS9100 • ISO 9001:2015 • IPC-A-620 CLASS 3 • CERTIFICAZIONI ZEUEE •
AS9100 • ISO 9001:2015 • IPC-A-620 CLASS 3 • CERTIFICAZIONI ZEUEE •


Documentazione Class 3 IPC/WHMA-A-620E
Ogni macchina ZEUEE è fornita con un pacchetto documentale basato sulla checklist degli auditor AS9100. Il nostro sistema di controllo genera record elettronici di lotto che qualificano la tracciabilità Class 3 secondo IPC/WHMA-A-620 Rev. E (October 2022). Ogni record del connettore include il tracciato della coppia rispetto all’intervallo della ricetta, la firma forza-spostamento della crimpatura, l’esito positivo/negativo del controllo con visione artificiale stazione per stazione con immagini memorizzate, l’ID operatore, l’ID del certificato di taratura attivo al momento del ciclo, il codice a barre serializzato e la conferma di esportazione MES con data e ora.
| Requisito Class 3 | Implementazione ZEUEE |
|---|---|
| Controllo e verifica del 100% | Visione artificiale in linea a ogni stazione + nuova verifica nella stazione finale |
| Nessun danno ai trefoli nei cavi a 7 trefoli | Conteggio visivo dei trefoli prima della crimpatura, scarto automatico se manca anche un solo trefolo |
| Altezza di crimpatura conforme alle specifiche del produttore | Curva forza-spostamento ad anello chiuso, intervallo bloccato nella ricetta |
| Record elettronico completo del lotto | Record JSON per unità esportato tramite OPC UA / MQTT / SQL diretto |
| Tracciabilità della taratura | ID del certificato di taratura attivo riportato su ogni record |
| Separazione degli scarti | Contenitore scarti bloccato con codice a barre per ogni pezzo; categoria del difetto registrata |
“IPC/WHMA-A-620 Class 3 non è una casella da spuntare nell’audit AS9100: è il lavoro preparatorio per l’audit. Quando l’auditor apre i record, la domanda è se i dati di tracciabilità per ogni unità siano stati acquisiti automaticamente o ricostruiti in seguito. Progettiamo i record che l’auditor esaminerà, non quelli che l’operatore vorrebbe registrare.”
Guida agli acquisti — fattori di prezzo, tempi di consegna e garanzia
Il prezzo di una macchina di assemblaggio MIL-DTL-26482 progettata appositamente dipende dalla configurazione, non da un catalogo; ZEUEE non pubblica prezzi per singola voce. Le variabili riportate di seguito incidono sul preventivo e offrono una prima base per definire il budget prima di inviare una richiesta di offerta (RFQ).
Fattori che incidono sul prezzo
Variabile
Effetto sul prezzo
Livello di configurazione (A / B / C)
Banco singolo < tavola rotante a 4 stazioni < cella completamente automatizzata: l'investimento cresce in base al numero di stazioni e alla complessità dell'alimentazione
Mix delle dimensioni del guscio
La produzione con una sola dimensione di guscio costa meno rispetto a un mix ampio (dimensioni da 8 a 24); un mix ampio richiede set di attrezzature aggiuntivi
Gestione doppia Series I e II
Per entrambe le serie servono set di attrezzature per backshell e una libreria di ricette; oggi è la configurazione standard ZEUEE
Livello del controllo con visione artificiale
Controllo con visione artificiale con esito positivo/negativo, misurazione dimensionale oppure archiviazione delle immagini a ogni ciclo; modulo di marcatura laser opzionale
Ambito dell'integrazione MES
OPC UA standard; l'integrazione diretta con SAP / Plex / Ignition richiede ore di progettazione aggiuntive
Requisiti di validazione
La documentazione IQ/OQ/PQ per i programmi AS9100 / FDA aggiunge 2–4 settimane all'ambito del progetto
Regione di installazione in sede
Installazione sul territorio nazionale cinese rispetto a EU / US / MEA: trasferte e pratiche per i visti
Contatti ZEUEE oggi per un preventivo basato sul mix di dimensioni dei gusci su misura, sui volumi annui previsti e sulle esigenze di validazione. In genere può aspettarsi un preventivo entro 5 giorni lavorativi dalla ricezione da parte di ZEUEE del modulo RFQ compilato.
Tempi di consegna, pagamento, garanzia e assistenza post-vendita
Voce
Impegno ZEUEE
Tempo di consegna
In genere 60–120 giorni dall'ordine di acquisto firmato al FAT, in base alla configurazione e all'ambito della validazione
Ordine minimo
1 unità (ogni macchina è progettata su misura)
Termini di pagamento
Standard: acconto del 30% T/T + 70% prima della spedizione; lettera di credito negoziabile per i clienti export
Garanzia
Garanzia standard di 12 mesi; estensione disponibile; impegno a mantenere i ricambi disponibili per 5 anni dalla spedizione
FAT (test di accettazione in fabbrica)
Prova con i componenti del cliente presso lo stabilimento ZEUEE di Taihe prima della spedizione; protocollo FAT scritto
SAT (test di accettazione in sito)
Eseguito presso la sede del cliente; OEE misurato rispetto all'obiettivo contrattuale
Assistenza post-vendita
Risposta entro 8 ore su WeChat / WhatsApp; diagnostica remota tramite VPN sicura; assistenza in sede in 30+ paesi
Formazione
Formazione per operatori e manutentori durante il FAT e il SAT; in inglese / cinese / su richiesta
Strumenti di produzione e configurazione MIL-DTL-26482
MIL-DTL-26482 Series I o Series II — procedura guidata di selezione
Risponda a 5 domande sull'applicazione. Riceverà una raccomandazione sulla serie e la relativa motivazione.
Produzione MIL-DTL-26482 — calcolatore TCO manuale o automatizzato
Inserisca i parametri attuali della linea manuale. Il calcolatore restituisce un confronto dettagliato del TCO basato sui benchmark tipici del settore per l'automazione.
Strumento per consigliare la configurazione della macchina MIL-DTL-26482
Ci comunichi i parametri di produzione. Le consiglieremo la configurazione ZEUEE adatta ai Suoi volumi, al mix e ai requisiti di conformità, segnalando anche l'alternativa se i dati ricadono tra due configurazioni.
Soluzioni ad alte prestazioni per macchine di assemblaggio connettori MIL-DTL-26482

Domande frequenti
Sì. I macchinari delle configurazioni B e C includono set di attrezzature per backshell sia Serie I (filettatura proprietaria di tipo PT) sia Serie II (compatibile con UNEF / AS85049), oltre a teste di inserimento per contatti a tazza da saldare e per crimpatura con rilascio posteriore. Il passaggio da una Serie all’altra avviene modificando la ricetta nel software di controllo; per cambiare modalità servono meno di cinque minuti, compresi la rimozione e l’installazione delle attrezzature, il download del template visivo e l’aggiornamento dell’intervallo di coppia. La configurazione A è predisposta per una sola Serie; sono disponibili kit di retrofit per la doppia Serie.
Sono due diverse serie di connettori elettrici circolari militari: la più datata famiglia MIL-DTL-5015, con accoppiamento filettato, destinata ad applicazioni a corrente più elevata (diametro tipico di 0.8” - 2.0”), e la più recente serie miniaturizzata MIL-DTL-26482, con accoppiamento a baionetta, impiegata quando spazio e peso sono fattori prioritari (ad esempio, nell’avionica). Consideriamo la MIL-DTL-5015 la nostra serie di prodotti «per uso generale» e la MIL-DTL-26482 la nostra proposta «miniaturizzata» all’interno della più ampia categoria dei connettori circolari. Una macchina configurata per MIL-DTL-26482 non può lavorare direttamente connettori MIL-DTL-5015 senza un set di attrezzature MIL-DTL-5015 adeguato, poiché le due serie utilizzano dimensioni del guscio, sistemi di accoppiamento e disposizioni dei contatti differenti.
Sì: le prese ermetiche Serie I (come MS3113, con tenuta vetro-metallo) sono gestite dalle configurazioni B e C tramite una stazione dedicata alla saldatura dolce, con dadi e pinza speciali; non si tratta di una stazione di crimpatura. Il sistema di visione artificiale è calibrato per lo schema dei contatti fusi nel vetro. Si noti che la versione ermetica Serie II richiede una configurazione su misura: la Serie II è progettata per la crimpatura con rilascio posteriore (utilizza una filettatura UNEF, non la filettatura proprietaria della Serie I) e non è intercambiabile con una tenuta completamente ermetica. Se il programma richiede la versione ermetica Serie II, il nostro team di ingegneria predisporrà una configurazione C su misura.
L’accoppiamento a baionetta può essere eseguito con una coppia relativamente bassa: la zona morta di un avvitatore dinamometrico con frizione è più ampia del tipico intervallo obiettivo. Le attrezzature ZEUEE utilizzano una testa servoassistita per la coppia con controllo a circuito chiuso basato sulla corrente. La coppia raggiunta viene monitorata tramite l’assorbimento istantaneo di corrente del servomotore; non si verifica slittamento della frizione e la ripetibilità entro 0,05 Nm è garantita anche nell’intervallo 0,5-1,5Nm tipico dei gusci di dimensioni ridotte. Ogni ciclo viene registrato e confrontato con l’intervallo previsto dalla ricetta; se la coppia è fuori intervallo, il pezzo viene scartato.
Sì. Per ogni connettore assemblato viene generato un record elettronico di lotto con codice a barre serializzato, ID della ricetta, tracciati di coppia e forza-spostamento per ogni stazione, esito del controllo con visione artificiale (superato/non superato) e immagini archiviate, ID dell’operatore, ID dei certificati di calibrazione in corso di validità e data/ora. Il record viene esportato tramite OPC UA, MQTT, Ethernet/IP o SQL diretto verso il sistema MES; abbiamo realizzato interfacce con SAP, Plex, Ignition e sistemi MES personalizzati. Questa documentazione corrisponde direttamente ai requisiti IPC/WHMA-A-620 Class 3 e supporta i processi di audit AS9100.
Nei moderni programmi aerospaziali e della difesa, la crimpatura (Serie II con rilascio posteriore) è la direzione adottata dal settore, in linea con AS9100, per agevolare le riparazioni sul campo e ridurre la dipendenza dall’operatore. Una crimpatura eseguita correttamente è meccanicamente più uniforme di un giunto saldato a mano ed è molto meno sensibile all’abilità dell’operatore, alla contaminazione da flussante o ai danni termici all’isolamento. La saldatura dolce resta rilevante per le applicazioni ermetiche Serie I (in cui il contatto è fuso in una tenuta vetro-metallo) e per il supporto dei sistemi Serie I già installati. Nel 2026, i nuovi progetti adottano di norma la crimpatura; il supporto per i sistemi esistenti copre entrambe le tecnologie.
Le configurazioni B e C possono essere fornite con attrezzature per la movimentazione di entrambi i tipi di backshell: PT (filettatura proprietaria Serie I) e compatibile con AS85049 (filettatura UNEF Serie II). Tramite set di attrezzature sono supportati scarichi di trazione, backshell schermati EMI-RFI, backshell per ambienti gravosi con guarnizioni passacavo e varianti con fascetta fermacavo; i requisiti aggiuntivi vengono inclusi nel preventivo. Il sistema di controllo memorizza nella libreria delle ricette gli intervalli di coppia specifici per ciascun backshell.
Sì: ZEUEE ha effettuato spedizioni in oltre 30 paesi e include nella fornitura standard l’installazione in loco, i collaudi FAT/SAT e la formazione degli operatori. La pianificazione dei viaggi, l’assistenza per i visti e la documentazione formativa tradotta (inglese e cinese come lingue predefinite; altre lingue su richiesta) vengono definite in fase di preventivo. Per la successiva risoluzione dei problemi sono disponibili diagnosi da remoto tramite VPN sicura; inoltre, manteniamo scorte di ricambi per cinque anni dalla spedizione.
Pronti a passare dalla postazione manuale alla produzione MIL-DTL-26482 automatizzata?
Fornite il mix di dimensioni dei gusci, i quantitativi annui e i requisiti di convalida. Entro cinque giorni lavorativi dalla ricezione di una richiesta di offerta completa, forniremo una raccomandazione sulla configurazione, un modello scritto del costo totale di proprietà (TCO) e un preventivo formale.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






