Kontaktieren Sie Zeyu lntelligent Industrial Company

Nach ISO 9001:2015 zertifiziert
MIL-DTL-26482-Steckverbindermaschine
MIL-DTL-26482-Steckverbindermontagemaschine – Produktionssystem für miniaturisierte militärische Rundsteckverbinder
Kundenspezifische Montagemaschine für MIL-DTL-26482-Rundsteckverbinder mit Bajonettkupplung der Serien I und II. Drehmomentregelung im geschlossenen Regelkreis, Zyklus unter 2 Sekunden, lückenlose Rückverfolgbarkeit gemäß IPC/WHMA-A-620 – entwickelt von ZEUEE für Hersteller in Luft- und Raumfahrt, Verteidigung und Avionik.
- Kompatibel mit MIL-DTL-26482 der Serien I und II
- Bereit für IPC/WHMA-A-620 Klasse 3
- 20 Jahre · 10.000+ Projekte
Bewährt bei anspruchsvollen Herstellern
AVIC · CSSC · GAC Group · Corning · TE · Sumitomo · LEGO · SONY · TCL · Foxconn
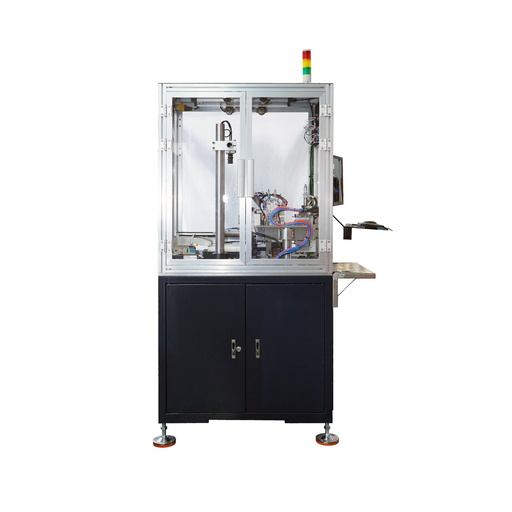
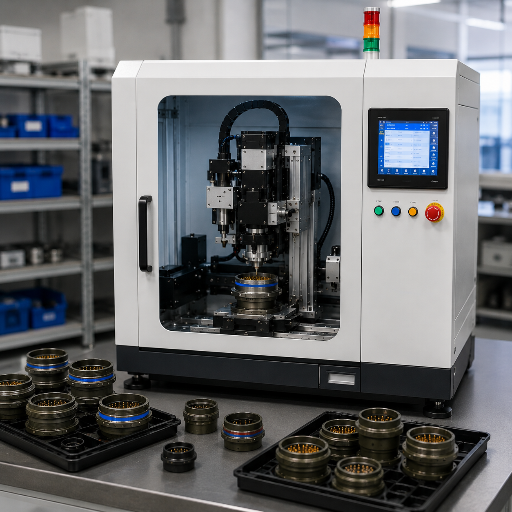
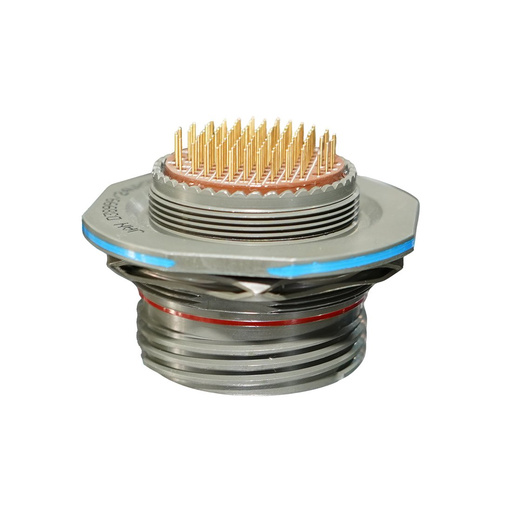
Zusammenfassung der Lösung
Eine Rundsteckverbinder-Montagemaschine, speziell für die Fertigung von MIL-DTL-26482-Bajonettkupplungen entwickelt – kein nachgerüstetes Universalsystem. Drei Ausbaustufen decken halbautomatische, mehrstationige und vollautomatisierte Fertigung ab. Sie nutzen dieselben Werkzeuge und ermöglichen den Produktwechsel per Parametersatz.
0,8–6 s
Zykluszeit pro Steckverbinder
±0,05 Nm
Drehmomentregelung im geschlossenen Regelkreis
99,5 %+
Zielwert für die Ausbringung im ersten Durchlauf
< 5 min
Parametersatzwechsel zwischen Serie I und II
Warum die Fertigung von MIL-DTL-26482 eine Spezialmaschine erfordert
Rundsteckverbinder-Montagemaschinen, die sich für Automobilsensoren oder industrielle M12-Steckverbinder eignen, stoßen bei den Toleranzen von MIL-DTL-26482 an ihre Grenzen. Der miniaturisierte MIL-DTL-26482-Steckverbinder mit Bajonettkupplung ist für Flugzeuge, Bodenfahrzeuge, Radarsysteme und Avionik-I/O ausgelegt. Bei der Fertigung bringt er drei Herausforderungen mit sich, für die universelle Maschinen nie ausgelegt wurden.
Problem 1: Das Drehmoment der Bajonettkupplung unterscheidet sich vom Gewindedrehmoment
MIL-DTL-26482 verwendet einen Bajonettmechanismus mit 3 Punkten, der sich zum vollständigen Einrasten um ungefähr 120° dreht. Das präzise Montagedrehmoment dieser Steckverbinder liegt üblicherweise zwischen 20 und 26 inch-pounds – in einem engeren und empfindlicheren Bereich als bei herkömmlichen Steckverbindern mit Gewinde, bei denen 10-13 inch-pounds üblich sind. Universelle Drehmomentschrauber, die für Schraubverbindungen oder das Anziehen von Kupplungsmuttern kalibriert sind, treffen diesen Bereich nicht zuverlässig. Unterschiede zwischen Bedienern sind bei der manuellen Montage die häufigste Ursache für Ablehnungen gemäß MIL-Spezifikation. Die Ursache liegt in der Geometrie der Bajonettrampe: Bei zu geringem Drehmoment sitzen die drei Signalstifte aus Edelstahl nicht vollständig, bei zu hohem Drehmoment verformt sich das kadmiumbeschichtete Aluminiumgehäuse. Unsere Lösung ist ein Servodrehmomentkopf mit geschlossenem Regelkreis und Echtzeit-Stromüberwachung. Jeder montierte Steckverbinder liegt höchstens 0,05 Nm vom Sollwert des Parametersatzes entfernt. Zyklen außerhalb des Toleranzbereichs werden automatisch aussortiert, separiert und zur Prüfung gekennzeichnet.
Mehr erfahren
Problem 2: Serie I und Serie II haben dieselbe Anschlussseite, aber unterschiedliche Rückseiten
Viele Einkaufsteams erkennen die Kosten einer Unterschätzung der Unterschiede zwischen Serie I und Serie II erst, wenn eine Lieferung von Rückgehäusen eintrifft, die sich nicht aufschrauben lassen. Die Steckseite – Bajonettstifte, Rampen und Einsatzanordnung – ist bei beiden Serien der Norm MIL-DTL-26482 identisch. Die Gewinde für rückseitiges Zubehör unterscheiden sich jedoch: Serie I verwendet ein proprietäres Gewinde nach PT-Art, Serie II ein UNEF-Gewinde, das mit AS85049-Zubehör kompatibel ist. Eine Produktionslinie für Lötanschlüsse der Serie I lässt sich ohne Umrüstung nicht auf Crimparbeiten mit rückseitiger Entriegelung der Serie II umstellen. Unsere Maschine verfügt über Werkzeugsätze für beide Arten der rückseitigen Handhabung und wechselt per Parametersatz – üblicherweise in weniger als fünf Minuten – statt durch einen mechanischen Umbau.
Mehr erfahren
Problem 3: Rückverfolgbarkeit nach Klasse 3 ist verpflichtend
Bei Verträgen in der Luft- und Raumfahrt sowie im Verteidigungsbereich ist IPC/WHMA-A-620 Klasse 3 der Mindeststandard – Revision E (Oktober 2022) ist derzeit die gültige Norm. Klasse 3 verlangt eine 100%ige Prüfung mit Verifizierung, vollständige elektronische Rückverfolgbarkeit und null Toleranz für Litzenbeschädigungen bei dünnen Drähten (bei einem 7-Litzen-Leiter dürfen keine Litzen durchtrennt oder beschädigt sein). Papierbegleitkarten und Bedienerinitialen genügen AS9100-Audits nicht mehr. Unser Steuerungssystem erstellt für jede Einheit einen elektronischen Datensatz mit Drehmomentverlauf, Kraft-Weg-Kurve beim Crimpen, Prüfergebnissen der Bildverarbeitung an jeder Station, Bediener-ID und serialisiertem Barcode. Dieser Datensatz bildet die Dokumentationsanforderungen von Klasse 3 direkt ab und lässt sich über OPC UA oder MQTT in MES-Plattformen exportieren.
Mehr erfahren
ZEUEE MIL-DTL-26482-Maschine – drei Konfigurationen für Ausbringungsmenge, Produktmix und Budget
Die Konfiguration ist die wichtigste Entscheidung bei jedem Automatisierungsprojekt für die Steckverbindermontage. Eine ungeeignete Wahl kann bedeuten, dass die Maschine den Zyklus nicht einhält oder künftige Programme nicht unterstützt; außerdem können die Investitionskosten doppelt so hoch ausfallen wie für das geplante Volumen nötig. Die drei ZEUEE-Optionen bieten bewusst teilweise überlappende Funktionen, unterscheiden sich jedoch bei Durchsatz, Platzbedarf und Investitionskosten. Die passende Wahl hängt vom erwarteten Jahresvolumen, dem Produktmix und der Anzahl der Schichten ab.
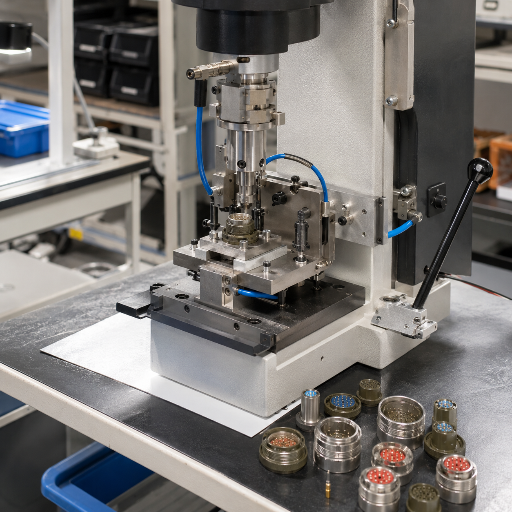
Konfiguration A Halbautomatische Tischstation
Für Details Mauszeiger darüber bewegen ↗Konfiguration A
Ideal für Kleinserien, mehrere Varianten, Qualifizierungsaufbauten und Werkstätten für Reparaturen vor Ort.
- Zyklus: 4–6 s / Steckverbinder
- Stationen: Integrierter Einzelkopf (Einsetzen + Drehmoment + Sichtprüfung)
- Bediener: 1
- Drehmomentbereich: 0,5–9,99 Nm, Regelung im geschlossenen Regelkreis
- Gehäusegrößen: 8 bis 24, beide Serien I und II
- Zielvolumen: Bis zu ~75.000 Steckverbinder / Jahr
- Platzbedarf: 400 × 580 × 350 mm, 60 kg
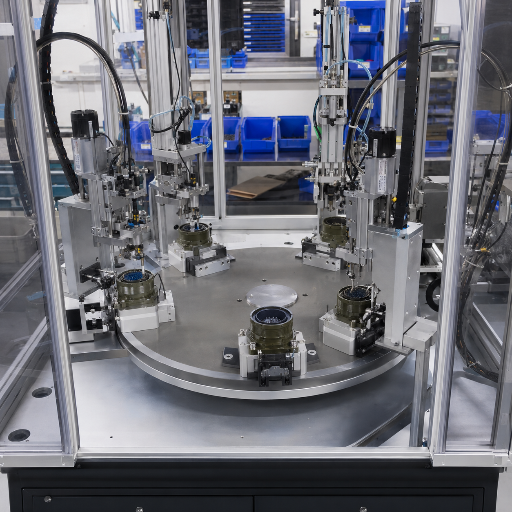
Konfiguration B Halbautomatischer Rundschalttisch mit 4 Stationen
Für Details Mauszeiger darüber bewegen ↗Konfiguration B
Geeignet für mittlere Stückzahlen und eine Produktfamilie mit unterschiedlichen Gehäusegrößen.
- Zyklus: 1,5–2,5 s / Steckverbinder
- Stationen: Einsetzen · Vorpositionieren · Drehmoment · Prüfung mit Bildverarbeitung
- Bediener: 1–2 (Gehäuse einlegen, fertige Teile entnehmen, Maschine überwachen)
- Zielwert für Ausbringung: 99,5 %+ im ersten Durchlauf
- Parametersatzbibliothek: Bis zu 64 gespeicherte Programme
- Zielvolumen: 75.000 – 400.000 Steckverbinder / Jahr
- Datenexport: OPC UA, MQTT, Ethernet/IP

Konfiguration C Vollautomatische Produktionslinie
Für Details Mauszeiger darüber bewegen ↗Konfiguration C
Ideal für hohe Ausbringungsmengen, einen mannlosen 24/7-Betrieb oder sicherheitskritische Programme der Klasse 3.
- Zyklus: 0,8–1,2 s / Steckverbinder
- Stationen: 8-12 (Einsetzen, Vorpositionieren, Drehmoment, Zugprüfung, Bildverarbeitung, Lasermarkierung, Verpacken)
- Bediener: 0.5 zur Überwachung (für zwei Fertigungszellen)
- Zuführung: Kombination aus Vibrationszuführung, Flex-Feeder und Magazin für unterschiedliche Kontakte, Anschlusskontakte und Rückgehäuse
- Bildverarbeitungsmodul: Prüfung auf Cognex-Niveau zur Ausrichtung von Stecker und Buchse
- OEE-Ziel: 90–95 % nach den ersten sechs Monaten
- Zielvolumen: 400.000+ Steckverbinder / Jahr
- Validierung: IQ / OQ / PQ-Dokumentation enthalten
Entscheidungsmatrix für Serie I und Serie II
Dieselbe Maschine verarbeitet beide Serien. Sie unterscheiden sich nur durch die eingesetzte Kontaktierungstechnik und die Verfahren zur rückseitigen Entriegelung. Bei neuen Programmen in der Luft- und Raumfahrt wird heute aufgrund der AS9100-Konformität, des geringeren Gewichts und der einfacheren Wartung vor Ort überwiegend Serie II gewählt. Serie I kommt typischerweise bei der Instandhaltung älterer Systeme und bei hermetischen Dichtungen zum Einsatz. Beide Varianten basieren auf derselben flexiblen Plattform; Änderungen beschränken sich auf das hintere Werkzeugmodul, das Drehmoment der Kupplungsmutter und die Definition des Parametersatzes.
| Parameter | Serie I (MS311x / MS312x) | Serie II (MS347x) |
|---|---|---|
| Kontaktierungsverfahren | Löttopf oder Crimpkontakt mit Entriegelung von vorn | Nur Crimpkontakt mit Entriegelung von hinten |
| Vibrationsfestigkeit | 10 G Standard | 20 G+ Hochleistung |
| Temperaturbereich | −65°C bis +175°C | −65°C bis +200°C (Klasse L/A) |
| IP-Schutzart (gesteckt) | IP67 Standard | IP67 Standard, IP68 verfügbar |
| Gewinde des Rückgehäuses | Proprietär, nach PT-Art | UNEF (kompatibel mit AS85049) |
| Gewicht (Gehäuse 16, Aluminium) | ≈ 36,8 g | ≈ 32,5 g (−12 % gegenüber S1) |
| Hermetische Abdichtung | Ja (Glas-Metall-Verbindung, MS3113) | Eingeschränkt / kundenspezifisch |
| Reparatur vor Ort | Schwierig (Entriegelung von vorn) | Einfach (Kontaktwechsel von hinten, kein Trennen der Steckverbindung) |
| Empfohlen für | Instandhaltung älterer Systeme, hermetische Abdichtung, ortsfeste Installationen | Neue Programme in der Luft- und Raumfahrt, UAV/Satellit, AS9100-Audit |
* Gewichts- und Kontaktierungsangaben gemäß den veröffentlichten MIL-DTL-26482-Daten und den Tabellen zum Serienvergleich.
„Auf demselben Rundschalttisch der Konfiguration B sind Werkzeugsätze für Rückgehäuse mit PT- und UNEF-Gewinde montiert. Der Wechsel des Parametersatzes – einschließlich Werkzeugsatz, Drehmomentsollwert und Definition für die Bildverarbeitung – dauert weniger als fünf Minuten. Beim Vergleich unserer Maschine mit Modellen, die nur einen Parametersatz unterstützen, wird dies oft übersehen. Entscheidend sind die Wechselkosten über den Lebenszyklus, nicht allein die Zykluszeit für ein einzelnes Teil.“
ZEUEE im Vergleich zu manueller Montage und universellen Montagemaschinen – konkrete Zahlen
Viele Vergleiche von Automatisierungslösungen für die Steckverbindermontage verwenden allgemeine Begriffe wie „branchenführend“ und „leistungsstark“. Die tatsächlichen Unterschiede zeigen sich jedoch bei Zykluszeit, Ausbringung im ersten Durchlauf und realistischen Gesamtbetriebskosten über 3 Jahre, einschließlich der vorgesehenen Schichtmodelle. Der Nutzen verändert sich deutlich, wenn eine manuelle MIL-DTL-26482-Fertigungslinie zunächst auf eine einfache halbautomatische Station und dann auf eine speziell entwickelte ZEUEE-Konfiguration umgestellt wird.
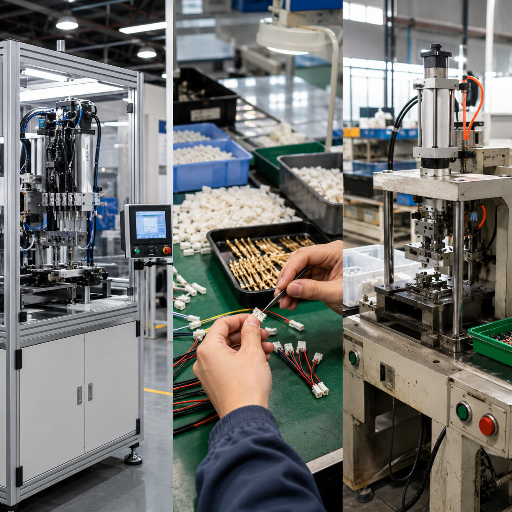
| Kennzahl | Manuelle Handmontage | Universelle automatische Station | ZEUEE MIL-DTL-26482-Maschine |
|---|---|---|---|
| Zykluszeit pro Steckverbinder | 15–60 s (vom Bediener bestimmt) | 4–8 s (ein Parametersatz) | 0,8–6 s (abhängig von der Konfiguration) |
| Ausbringung im ersten Durchlauf | 92–95% | 96–98% | Zielwert: 99,5 %+ |
| Drehmoment-CPK | 0,8–1,2 (Schwankungen zwischen Bedienern) | 1.3–1.5 | 1.67+ (im geschlossenen Regelkreis verifiziert) |
| Datenrückverfolgbarkeit | Papier / teilweise | Nur Zyklusprotokoll | Elektronischer Datensatz pro Einheit, MES-fähig |
| Umrüsten zwischen Serie I und II | ~30 min Nachschulung | 1–3 hr mechanischer Umbau | < 5 min Wechsel des Parametersatzes |
| Bedieneraufwand | 4–8 / Schicht | 1–2 / Schicht | 0,5–1 zur Überwachung / Schicht |
| Inline-Kennzeichnung | Manuelle Papieretiketten | Nur aufgestempelte ID | Lasermarkierungsmodul, Seriennummer pro Einheit |
| Konformität mit IPC/WHMA-A-620 Klasse 3 | Manuelle Prüfung | Nur Bildverarbeitung | 100 % Inline-Prüfung + Datensätze |
| Gesamtbetriebskosten über 3 Jahre (branchenüblich) | Am höchsten (kumulative Arbeits- und Ausschusskosten) | Mittlerer Bereich (begrenzte Automatisierung) | Am niedrigsten (40–60 % weniger Arbeitsaufwand) |
Die Werte für die universelle automatische Station entsprechen typischen, marktüblichen Drehmomentstationen für Rundsteckverbinder mit einem Parametersatz. Die manuellen Werte beruhen auf Benchmark-Daten für gut geschulte Bediener in Umgebungen mit MIL-Spezifikationen.
Warum die Ausbringung im ersten Durchlauf alle nachfolgenden Prozesse beeinflusst
/// 01
Eine Ausschussquote von 3 % bei 500.000 MIL-DTL-26482-Steckverbindern pro Jahr führt – selbst bei moderaten Materialkosten von $8 je Steckverbinder – zu mehr als $120.000 verschwendetem Rohmaterial pro Jahr. Sinkt die Ausschussquote auf 0,5 %, spart das allein bei Rohmaterial mehr als $100.000 jährlich.
Berücksichtigt man den Arbeitsaufwand für Nacharbeit, Kundenretouren aufgrund versäumter Prüfungen und die AS9100-Konformitätsrisiken bei nicht konformem Material in einem Programm der Klasse 3, können qualitätsbedingte Kosten bei einem Betrieb mit mittlerem Volumen typischerweise mehr als $150.000 pro Jahr betragen – noch ohne direkte Arbeitskosten. Diese Rechnung erklärt, warum sich Automatisierungsmaschinen für MIL-DTL-26482 selbst bei konservativer Schichtplanung innerhalb von 14-to-24 Monaten amortisieren.
Daten einblenden
Vorteil bei den Gesamtbetriebskosten – Silberstufe
/// 02
Typisches branchenweites Kostenprofil für die automatisierte Montage von MIL-DTL-26482-Steckverbindern
Durchschnittliche Branchen-Benchmarks für die Montageautomatisierung bei Volumen auf dem Niveau eines Tier-1-Herstellers (bei 2-Schicht-Betrieb und typischen Programmen mit mittlerem Volumen für Rundsteckverbinder):
40–60 %
Weniger direkte Arbeitskosten
3–5×
Mehr Durchsatz pro sq ft
< 1%
Ausschussquote (gegenüber 3–5% bei manueller Fertigung)
14–24 mo
Amortisation (2-Schicht-Betrieb)
Die folgenden Zahlen entsprechen veröffentlichten Branchen-Benchmarks aus unseren drei wichtigsten Lieferantenpartnerschaften. Die Leistung variiert je nach Mischung der Gehäusegrößen, Kontaktanordnung, Schichtauslastung und Programmvolumen. Fordern Sie ein an Ihre Anwendung angepasstes TCO-Modell für Ihren konkreten Bedarf an.
Daten einblenden
Was jeder Käufer über Vibrationswendelförderer wissen sollte
/// 03
Ein typisches Fehlerbild bei der Automatisierung der Steckverbindermontage: präzise konstruierte Rundtaktmaschinen mit 16 Stationen laufen monatelang mit 60 % OEE, weil ein Wendelförderer eine kleine Federklemme nicht zuverlässig zuführt. Die Maschinen sind nicht defekt – es liegt am Förderer.
Unsere Maschinen der Konfigurationen B und C nutzen bis zu drei verschiedene Zuführverfahren: Vibrationswendelförderer für symmetrische Teile, Zentrifugalförderer für kleine, empfindliche Dichtungen und bildverarbeitungsgesteuerte Flex-Feeder für komplexe Kontaktgeometrien. Die Auswahl richtet sich nach dem Bauteildesign, nicht nach der Maschinenplattform. Das Ergebnis: eine OEE von 90-95 % – Zielwerte, die sich allein mit Wendelförderern nicht erreichen lassen.
Daten einblenden
Entwickelt für Anwendungen in Luft- und Raumfahrt, Verteidigung und Avionik
Ursprünglich für die Avionikverbindungen der Luftwaffe entwickelt und auf diese Nische beschränkt, wird MIL-DTL-26482 inzwischen auch in anderen anspruchsvollen Umgebungen eingesetzt. Im Laufe unserer Unternehmensgeschichte hat ZEUEE MIL-DTL-26482-Montagemaschinen in mehr als 30 Ländern und für über 10.000 Projekte im Bereich der industriellen Automatisierung bereitgestellt.
Segment 01
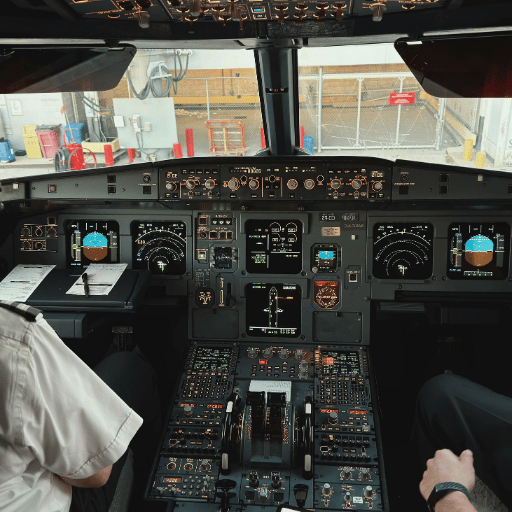
Luft- und Raumfahrt und Avionik
Avionikverbindungen in Gerätegehäusen; Flugzeug-Kabelbaugruppen; Bordunterhaltungssysteme; Schnittstellen für Cockpit-Bedienfelder; Verbindungen zwischen Satelliten und Bodenstationen. Gehäusegrößen 8 bis 16 der Serie II machen den Großteil dieses Segments aus.
Segment 02
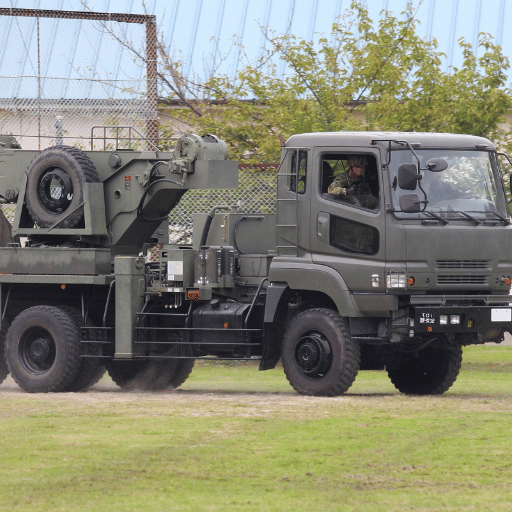
Verteidigung und Bodenfahrzeuge
Kommunikation in Netzwerken gepanzerter Fahrzeuge; taktische Funk-Backbones; Radarsysteme; Sensorpods; mobile C2-Komponenten. Bajonettsteckverbinder werden wegen ihrer Robustheit und schnellen Steckbarkeit bevorzugt.
Segment 03
Marine und Seestreitkräfte
Druckfeste Durchführung durch Schottwände von U-Booten; Steuerungssysteme an Bord von Schiffen; SONAR-Arrays. Hermetische Dichtungen der Serie I sind Standard in druckbeanspruchten Umgebungen.
Luft- und Raumfahrt und Avionik
Verteidigung und Bodenfahrzeuge
Marine und Seestreitkräfte

Prüfung und Messtechnik
UAV und Satellit
Industrie und Energie
Segment 04
Prüfung und Messtechnik
MIL-SPEC-Prüfstände; Kalibrierlabore; Prüfstationen für Verteidigungskomponenten; Vibrationsprüfstände. Bajonettverbindungen mit einer Auslegung für 500 Steckzyklen eignen sich für häufiges, einfaches Trennen und Wiederverbinden.
Segment 05
UAV und Satellit
Verbindungen für missionskritische Nutzlasten; Stromversorgung für Antriebssysteme; Satelliten-Bodentelemetrie. Die Gehäusegröße 13-11 der Serie II (ungefähr 11-13 % weniger Gewicht als Serie I) wird für gewichtssensible Konstruktionen bevorzugt.
Segment 06
Industrie und Energie
Kommunikation für Öl- und Gasplattformen; Blattverstellung von Windkraftanlagen; Kommunikation an Bergbaustandorten. Anwendungen, bei denen die Leistung von MIL-SPEC-Verbindungen wichtiger ist als die Kosten kommerzieller Ausführungen.
Technischer Hinweis
Unsere MIL-DTL-26482-Maschinen decken Gehäusegrößen von 8 bis 24 ab. Am häufigsten kommen die Größen 12 bis 16 zum Einsatz, die den Großteil der Signal-, Stromversorgungs- und Verbindungstechnik im Verteidigungs- und Luftfahrtbereich abdecken (ZEUEE-Konfiguration A). Die ZEUEE-Konfiguration B, ein System mit drei Zuführungen, wird häufig für Gehäusegrößen 8 und 10 eingesetzt, etwa für UAVs und miniaturisierte Sensoren. Die ZEUEE-Konfiguration C, typischerweise mit längerem Hub, Inline-Lasermarkierung und automatisierter Bildverarbeitungsprüfung jedes Kontakts zur Serialisierung, kommt vorwiegend bei größeren Systemen zum Einsatz. Dazu zählen unsere größeren Radar- und C2-Systeme mit 61 Anschlusskontakten in Gehäusen der Größe 24. Für Gehäusegröße 10 und größer sind Einbaubuchsen für die Schalttafelmontage verfügbar, die mit denselben Befestigungssatzungen fixiert werden.
Zertifizierungen und Qualitätsmanagementsystem
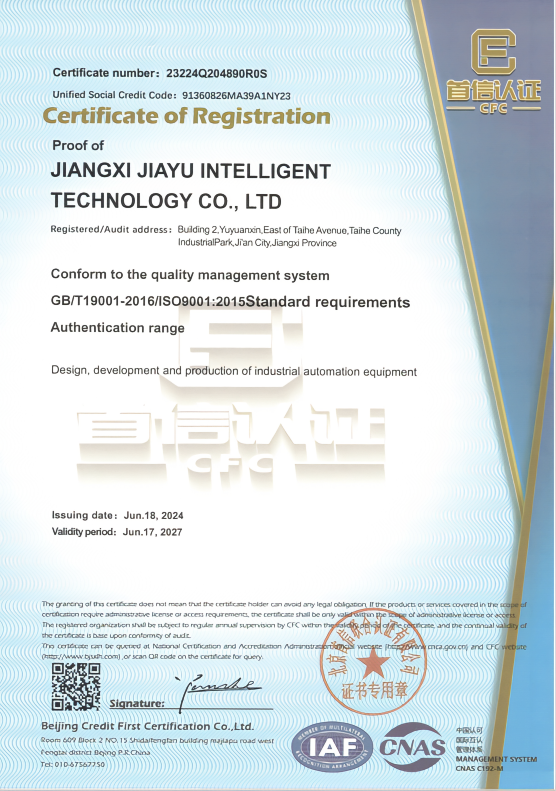
Bei der Beschaffung für Luft- und Raumfahrt sowie Verteidigung müssen Auditoren vor Ort sicherstellen, dass die Unterlagen den tatsächlichen Gegebenheiten entsprechen. Viele Anbieter von Rundsteckverbinder-Montagemaschinen werben mit ISO-9001-Konformität, können bei Nachfragen durch Auditoren aber oft keine Dokumentation vorlegen. Das Qualitätsmanagementsystem von ZEUEE ist darauf ausgelegt, die Audit-Anforderungen gemäß AS9100, ISO 9001:2015 und IPC/WHMA-A-620 Klasse 3 zu erfüllen oder zu übertreffen. Dazu gehören Rückverfolgbarkeitsdokumentation, kalibrierte Werkzeuge und ein klar definiertes CAPA-Verfahren.
ISO 9001:2015
Qualitätsmanagementsystem
CE-Konformität
Maschinen-, EMV- und Niederspannungsrichtlinien
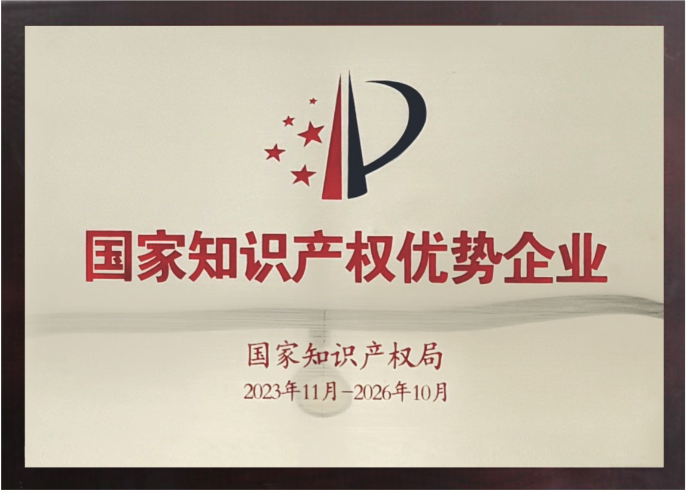
Nationales Hightech-Unternehmen
Zertifizierung für technologische Innovation in der VR China
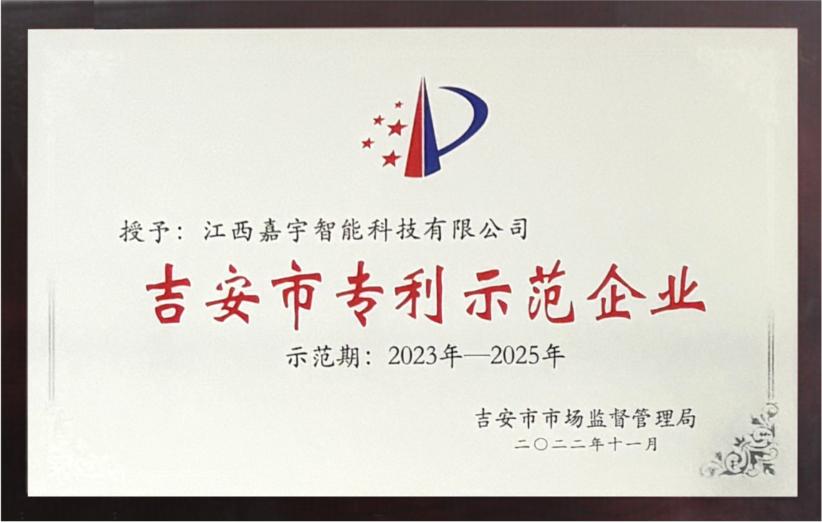
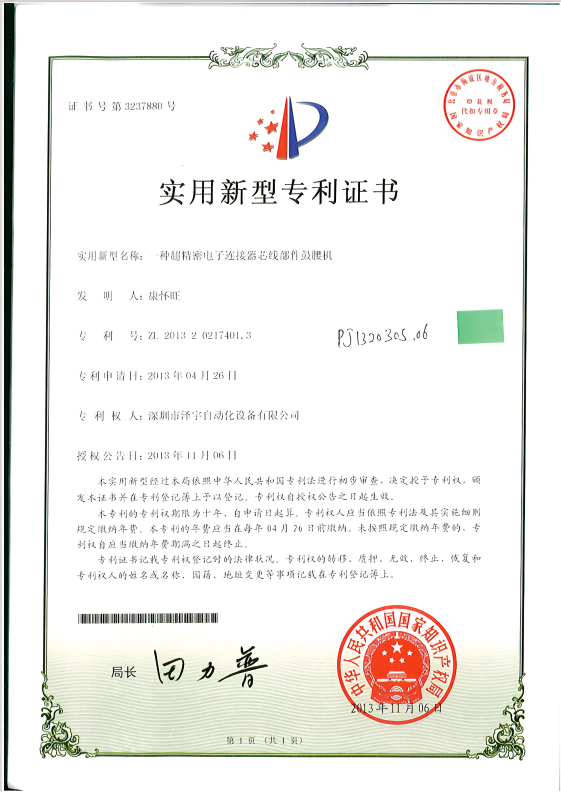
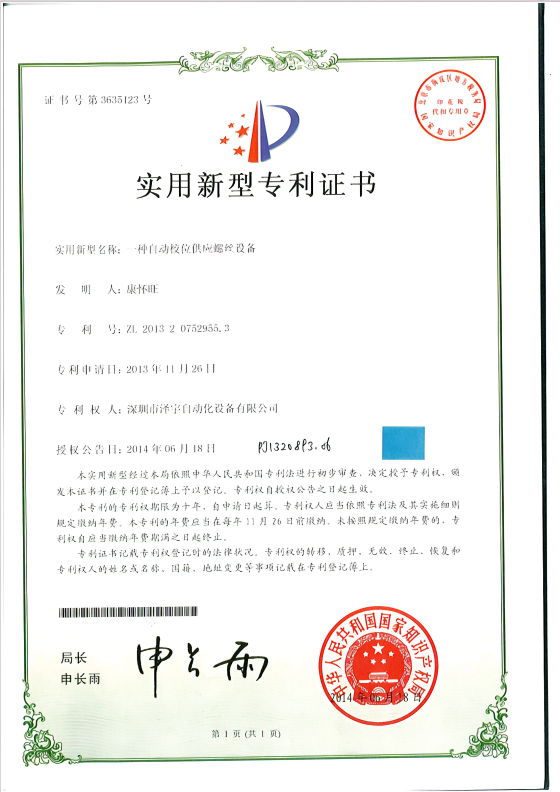
32+ Patente für Erfindungen
Schutzrechte für Verfahren zur Steckverbindermontage
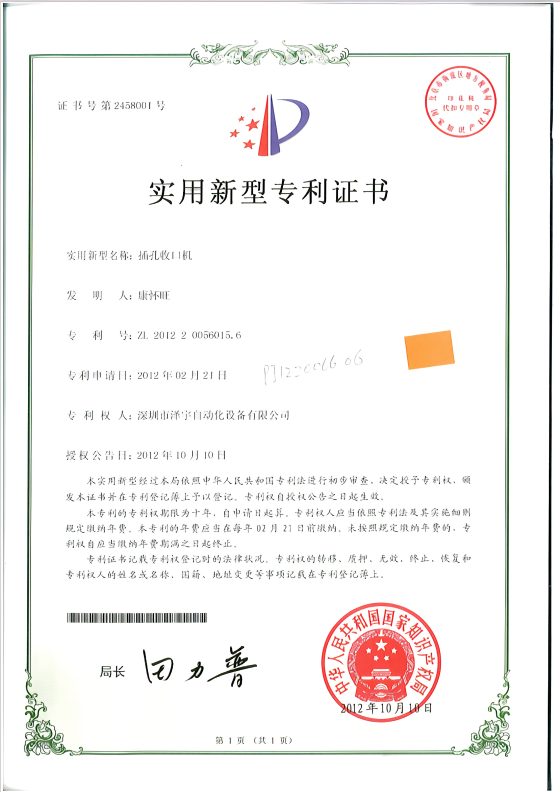
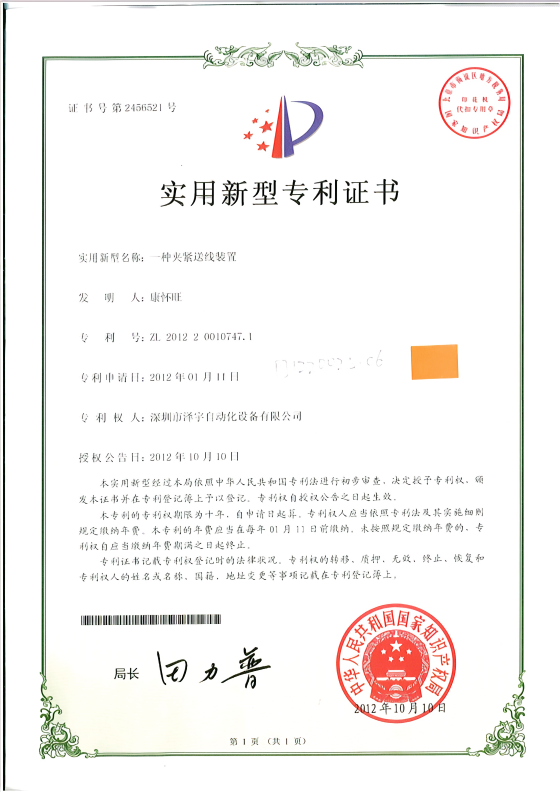
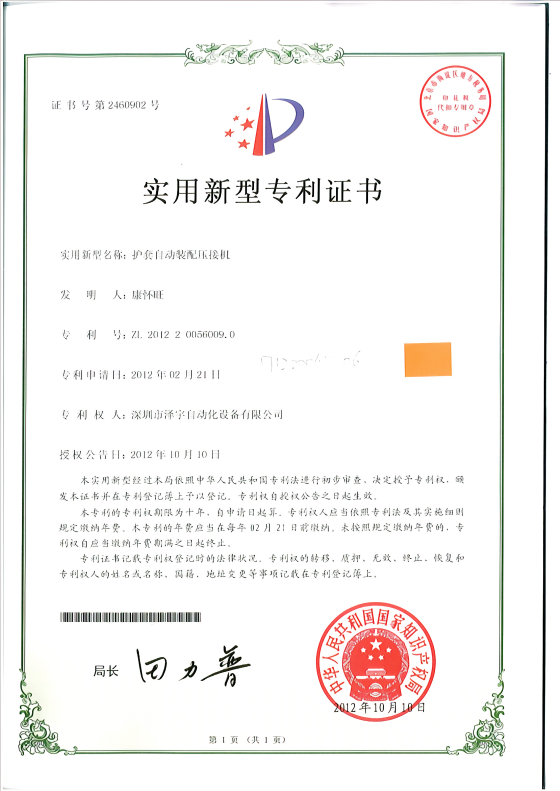
68+ Gebrauchsmusterpatente
Schutzrechte für mechanische Vorrichtungen und Werkzeuge
Guangdong Robot Association
Stellvertretender Vorsitz
AS9100 • ISO 9001:2015 • IPC-A-620 KLASSE 3 • ZEUEE-ZERTIFIZIERUNGEN •
AS9100 • ISO 9001:2015 • IPC-A-620 KLASSE 3 • ZEUEE-ZERTIFIZIERUNGEN •


Dokumentation gemäß IPC/WHMA-A-620E Klasse 3
Jede ZEUEE-Maschine wird mit einem Dokumentationspaket geliefert, das sich an den Prüfunterlagen von AS9100-Auditoren orientiert. Unser Steuerungssystem erstellt elektronische Chargenprotokolle für die Rückverfolgbarkeit gemäß IPC/WHMA-A-620 Rev. E (Oktober 2022) und qualifiziert für Klasse 3. Jeder Steckverbinder erhält einen Datensatz mit Drehmomentverlauf im Vergleich zum Parametersatz, Kraft-Weg-Kurve beim Crimpen, stationenweisen Prüfergebnissen der Bildverarbeitung mit zwischengespeicherten Bildern, Bediener-ID, ID des zum Zykluszeitpunkt gültigen Kalibrierzertifikats, serialisiertem Barcode und zeitgestempelter MES-Exportbestätigung.
| Anforderung der Klasse 3 | Umsetzung durch ZEUEE |
|---|---|
| 100 % Prüfung plus Verifizierung | Inline-Bildverarbeitung an jeder Station + erneute Prüfung an der Endstation |
| Keine Litzenbeschädigung bei 7-Litzen-Draht | Litzenzählung vor dem Crimpen per Bildverarbeitung, automatische Ausschleusung bei fehlender Litze |
| Crimphöhe innerhalb der Herstellerspezifikation | Kraft-Weg-Kurve mit geschlossenem Regelkreis, Toleranzbereich durch Parametersatz festgelegt |
| Vollständiger elektronischer Chargendatensatz | JSON-Datensatz pro Einheit, exportiert über OPC UA / MQTT / direktes SQL |
| Rückverfolgbarkeit der Kalibrierung | ID des gültigen Kalibrierzertifikats in jedem Datensatz vermerkt |
| Separierung von Ausschussteilen | Verriegelter Ausschussbehälter mit Barcode je Teil; Fehlerkategorie protokolliert |
„IPC/WHMA-A-620 Klasse 3 ist beim AS9100-Audit kein Abhakpunkt – sie ist die Hausaufgabe des Auditors. Wenn der Auditor Ihre Datensätze öffnet, geht es darum, ob die Rückverfolgbarkeitsdaten für jede Einheit automatisch erfasst oder nachträglich rekonstruiert wurden. Wir entwickeln die Datensätze, die der Auditor prüft, nicht die, die der Bediener protokollieren möchte.“
Beschaffungsleitfaden – Preisfaktoren, Lieferzeit und Garantie
Der Preis einer speziell für MIL-DTL-26482 entwickelten Steckverbindermontagemaschine hängt von der Konfiguration ab, nicht von einem Katalogpreis. ZEUEE veröffentlicht keine Einzelpreise. Die nachstehenden Faktoren beeinflussen die Preisgestaltung und geben erste Anhaltspunkte für ein Budgetgespräch, bevor Sie eine RFQ-Anfrage stellen.
Rahmen für Preisfaktoren
Faktor
Auswirkung auf den Preis
Konfigurationsstufe (A / B / C)
Einzelne Tischstation < Rundschalttisch mit 4 Stationen < vollautomatische Fertigungszelle – die Investition steigt mit der Stationszahl und der Komplexität der Zuführung.
Mischung der Gehäusegrößen
Die Fertigung mit nur einer Gehäusegröße ist günstiger als eine breite Mischung (Größe 8 bis 24); eine breite Mischung erfordert zusätzliche Werkzeugsätze.
Handhabung von Serie I und II
Beide Serien erfordern Werkzeugsätze für Rückgehäuse und eine Parametersatzbibliothek; inzwischen ZEUEE-Standard.
Prüftiefe der Bildverarbeitung
Bildverarbeitung mit Gut/Schlecht-Entscheidung im Vergleich zu Maßmessung und Bildarchivierung pro Zyklus; Lasermarkierungsmodul optional.
Umfang der MES-Integration
OPC UA als Standard; direkte Integration mit SAP / Plex / Ignition erfordert zusätzlichen Engineering-Aufwand.
Validierungsanforderungen
IQ/OQ/PQ-Dokumentation für AS9100- / FDA-Programme erweitert den Projektumfang um 2–4 Wochen.
Region für die Installation vor Ort
Installation innerhalb Chinas im Vergleich zu EU / US / MEA – Reise- und Visumsplanung.
Wenden Sie sich noch heute an ZEUEE, um ein Angebot auf Basis Ihrer individuellen Mischung von Gehäusegrößen, des geplanten Jahresvolumens und Ihrer Validierungsanforderungen zu erhalten. In der Regel erhalten Sie innerhalb von 5 Werktagen ein Angebot, nachdem ZEUEE Ihr vollständig ausgefülltes RFQ-Formular erhalten hat.
Lieferzeit, Zahlung, Garantie und Kundendienst
Punkt
Leistungszusage von ZEUEE
Lieferzeit
In der Regel 60–120 Tage von der unterzeichneten Bestellung bis zum FAT, abhängig von Konfiguration und Validierungsumfang.
Mindestbestellmenge
1 Einheit (jede Maschine wird kundenspezifisch entwickelt)
Zahlungsbedingungen
Standard: 30 % Anzahlung per T/T + 70 % vor Versand; Akkreditiv für Exportkunden verhandelbar.
Garantie
12 Monate Standardgarantie; verlängerte Garantie verfügbar; Ersatzteilversorgung für 5 Jahre nach Versand zugesagt.
FAT (Werksabnahmeprüfung)
Prüflauf mit Kundenteilen im ZEUEE-Werk Taihe vor dem Versand; FAT-Prüfplan in Schriftform.
SAT (Abnahmeprüfung am Aufstellungsort)
Durchführung beim Kunden; OEE wird anhand des vertraglich vereinbarten Zielwerts gemessen.
Kundendienst
Antwort innerhalb von 8 Stunden über WeChat / WhatsApp; Ferndiagnose über sicheres VPN; Service vor Ort in 30+ Ländern.
Schulung
Schulung für Bediener und Wartung bei FAT und SAT; Englisch / Chinesisch / auf Anfrage.
Werkzeuge für MIL-DTL-26482-Fertigung und Konfiguration
MIL-DTL-26482 Serie I oder Serie II – Auswahlassistent
Beantworten Sie 5 Fragen zu Ihrer Anwendung. Sie erhalten eine Serienempfehlung samt Begründung.
MIL-DTL-26482-Fertigung – TCO-Rechner für manuelle oder automatisierte Prozesse
Geben Sie die Parameter Ihrer aktuellen manuellen Fertigungslinie ein. Der Rechner erstellt einen direkten TCO-Vergleich auf Basis branchenüblicher Benchmarks für die Automatisierung.
Empfehlung für die Konfiguration einer MIL-DTL-26482-Maschine
Teilen Sie uns Ihre Produktionsparameter mit. Wir empfehlen die ZEUEE-Konfiguration, die zu Ihrem Volumen, Produktmix und den grundlegenden Konformitätsanforderungen passt. Liegen Ihre Angaben zwischen zwei Konfigurationen, weisen wir auch auf die Alternative hin.
Leistungsstarke Lösungen für MIL-DTL-26482-Steckverbindermaschinen

Häufig gestellte Fragen
Ja. Die Maschinen der Konfigurationen B und C werden mit Werkzeugsätzen für Rückgehäuse der Series I (proprietäres PT-Gewinde) und der Series II (kompatibel mit UNEF / AS85049) sowie mit Einsetzköpfen für Lötbecherkontakte und Crimpkontakte mit Entriegelung von hinten geliefert. Der Wechsel zwischen den Series wird als Änderung des Parametersatzes in unserer Steuerungssoftware ausgelöst; rechnen Sie mit weniger als fünf Minuten für den Wechsel einschließlich Aus- und Einbau der Werkzeuge, Herunterladen der visuellen Vorlage und Aktualisieren des Drehmomentbereichs. Konfiguration A ist standardmäßig auf eine Series ausgelegt; Nachrüstsätze für beide Series sind erhältlich.
Es handelt sich um zwei unterschiedliche Serien runder militärischer Steckverbinder: Die ältere Familie MIL-DTL-5015 mit Schraubkupplung ist für Anwendungen mit höherer Stromstärke ausgelegt (typischer Durchmesser: 0.8” - 2.0”), während die neuere, kompakte MIL-DTL-26482-Serie mit Bajonettkupplung dort eingesetzt wird, wo Platz und Gewicht eine wichtige Rolle spielen (z. B. in der Avionik). Wir betrachten MIL-DTL-5015 als unsere Produktserie für allgemeine Anwendungen und MIL-DTL-26482 als unser Angebot für kompakte Steckverbinder innerhalb der breiteren Kategorie runder Steckverbinder. Eine für MIL-DTL-26482 konfigurierte Maschine kann Steckverbinder nach MIL-DTL-5015 nicht direkt verarbeiten; dafür ist ein passender Werkzeugsatz für MIL-DTL-5015 erforderlich, da sich Gehäusegrößen, Kupplungen und Kontaktanordnungen unterscheiden.
Ja – hermetische Buchseneinsätze der Series I (wie MS3113 mit Glas-Metall-Dichtung) werden in den Konfigurationen B und C an einer speziellen Lötstation mit eigens dafür vorgesehenen Muttern und Spannzangen bearbeitet, nicht an einer Crimpstation. Unser Bildverarbeitungssystem ist auf das Kontaktmuster mit Glasverschmelzung kalibriert. Beachten Sie, dass hermetische Ausführungen der Series II kundenspezifisch gefertigt werden: Die Series II ist auf Crimpen mit Entriegelung von hinten ausgelegt (Series II hat ein UNEF-Gewinde, kein proprietäres Gewinde wie Series I), was nicht mit einer vollständig hermetischen Abdichtung vereinbar ist. Wenn Ihr Programm eine hermetische Ausführung der Series II erfordert, empfiehlt unser Engineering-Team eine kundenspezifische Fertigung in Konfiguration C.
Bajonettkupplungen lassen sich mit relativ geringem Drehmoment betätigen; der Totbereich eines kupplungsgetriebenen Drehmomentschraubers ist breiter als ein typisches Zielfenster. Die Werkzeuge von ZEUEE verwenden einen Servo-Drehmomentkopf mit strombasierter Regelung im geschlossenen Regelkreis. Das erreichte Drehmoment wird anhand der momentanen Stromaufnahme des Servomotors erfasst; es gibt keinen Kupplungsschlupf, und selbst im für kleine Gehäusegrößen typischen Bereich von 0,5–1,5 Nm ist eine Wiederholgenauigkeit innerhalb von 0,05 Nm gewährleistet. Jeder Zyklus wird protokolliert und mit dem Grenzbereich des Parametersatzes verglichen; liegt das Drehmoment außerhalb des zulässigen Bereichs, wird das Teil aussortiert.
Ja. Für jeden montierten Steckverbinder wird ein elektronischer Chargenbericht erstellt, der einen serialisierten Barcode, die Parametersatz-ID, Drehmoment- und Kraft-Weg-Verläufe für jede Station, das Ergebnis der Bildverarbeitungsprüfung mit archivierten Bildern, die Bediener-ID, die IDs der aktuellen Kalibrierzertifikate sowie einen Datums- und Zeitstempel enthält. Der Bericht lässt sich über OPC UA, MQTT, Ethernet/IP oder direkt per SQL an Ihr MES exportieren – wir haben bereits Schnittstellen zu SAP, Plex, Ignition und kundenspezifischen MES-Systemen eingerichtet. Diese Dokumentation bildet die Anforderungen von IPC/WHMA-A-620 Class 3 direkt ab und unterstützt Auditabläufe nach AS9100.
Bei modernen Programmen in der Luft- und Raumfahrt sowie im Verteidigungsbereich geht die Entwicklung in der Branche zum Crimpen (Series II mit Entriegelung von hinten) – begünstigt durch die Ausrichtung auf AS9100, die Reparaturfähigkeit im Einsatz und die geringere Abhängigkeit von der Bedienperson. Eine fachgerecht ausgeführte Crimpverbindung ist mechanisch beständiger als eine handgelötete Verbindung und deutlich weniger anfällig für Unterschiede bei den Fähigkeiten der Bedienperson, Flussmittelverunreinigungen oder thermische Schäden an der Isolierung. Löten ist weiterhin für hermetische Anwendungen der Series I relevant, bei denen der Kontakt in eine Glas-Metall-Dichtung eingeschmolzen wird, sowie zur Unterstützung installierter Plattformen der Series I. Bei neuen Konstruktionen ist 2026 standardmäßig Crimpen vorgesehen; für bestehende Konstruktionen werden beide Technologien unterstützt.
Die Konfigurationen B und C können mit Vorrichtungen für beide Arten von Rückgehäusen geliefert werden: PT-Ausführungen (proprietäres Gewinde der Series I) und AS85049-kompatible Ausführungen (UNEF-Gewinde der Series II). Zugentlastungen, EMI-RFI-abgeschirmte Rückgehäuse, Rückgehäuse mit Umgebungsabdichtung durch Dichttüllen sowie Varianten mit Kabelklemmen werden mit passenden Vorrichtungssätzen unterstützt; zusätzliche Anforderungen werden in ein Angebot aufgenommen. Das Steuerungssystem speichert die jeweiligen Drehmomentbereiche für Rückgehäuse in der Parametersatzbibliothek.
Ja – ZEUEE hat bereits in über 30 Länder geliefert und bietet Installation vor Ort, FAT/SAT und Bedienerschulungen als Bestandteil der Standardlieferung an. Reiseplanung, Visaunterstützung und Schulungsunterlagen in der jeweiligen Sprache (standardmäßig Englisch und Chinesisch; weitere Sprachen auf Anfrage) werden bei der Angebotserstellung festgelegt. Für die anschließende Fehlerbehebung ist Ferndiagnose über ein sicheres VPN verfügbar. Außerdem halten wir fünf Jahre nach dem Versand Ersatzteile auf Lager.
Möchten Sie Ihre MIL-DTL-26482-Fertigung von der Handarbeitsstation auf eine Maschine umstellen?
Nennen Sie uns die Mischung der Gehäusegrößen, die Jahresmenge und die Validierungsanforderungen. Innerhalb von fünf Arbeitstagen nach Eingang einer vollständigen RFQ erstellen wir eine Konfigurationsempfehlung, ein schriftliches TCO-Modell und ein formelles Angebot.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren





