ติดต่อ Zeyu lntelligent Industrial Company

ได้รับการรับรอง ISO 9001:2015
เครื่องประกอบคอนเน็กเตอร์ MIL-DTL-26482
เครื่องประกอบคอนเน็กเตอร์ MIL-DTL-26482 — ระบบผลิตคอนเน็กเตอร์วงกลมขนาดเล็กสำหรับงานทหาร
เครื่องประกอบคอนเน็กเตอร์วงกลมสั่งทำพิเศษสำหรับการผลิตแบบข้อต่อบาโยเน็ต MIL-DTL-26482 Series I และ II ควบคุมแรงบิดแบบวงปิด รอบการทำงานต่ำกว่า 2 วินาที ตรวจสอบย้อนกลับได้ครบถ้วนตาม IPC/WHMA-A-620 ออกแบบโดย ZEUEE สำหรับผู้ผลิตในอุตสาหกรรมการบินและอวกาศ กลาโหม และระบบการบิน
- รองรับ MIL-DTL-26482 Series I และ II
- พร้อมรองรับ IPC/WHMA-A-620 Class 3
- ประสบการณ์ 20 ปี · ผลงานกว่า 10,000 รายการ
ได้รับความไว้วางใจจากผู้ผลิตที่มีข้อกำหนดเข้มงวด
AVIC · CSSC · GAC Group · Corning · TE · Sumitomo · LEGO · SONY · TCL · Foxconn
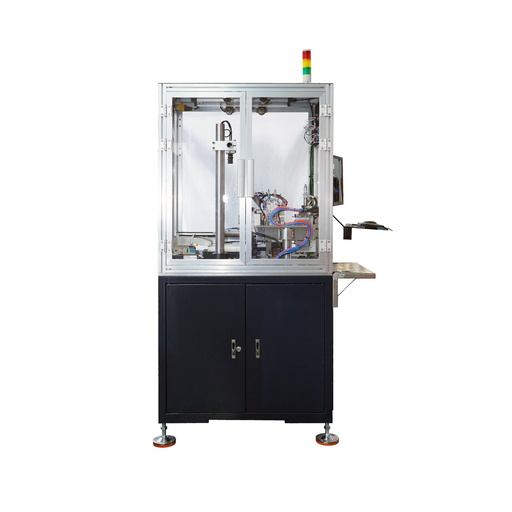
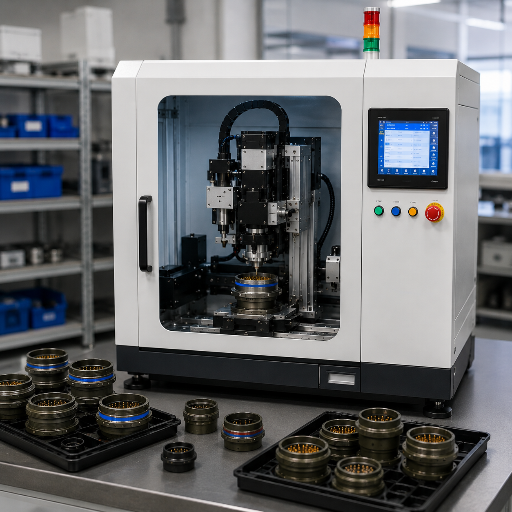
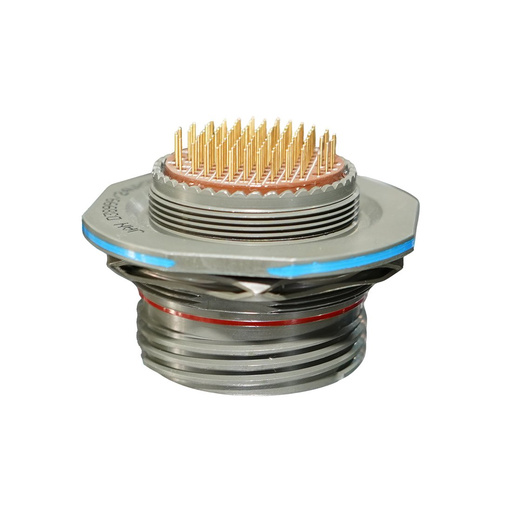
สรุปโซลูชัน
เครื่องประกอบคอนเน็กเตอร์วงกลมที่ออกแบบมาโดยเฉพาะสำหรับการผลิตแบบข้อต่อบาโยเน็ต MIL-DTL-26482 ไม่ใช่ระบบใช้งานทั่วไปที่นำมาดัดแปลง แพลตฟอร์ม 3 ระดับรองรับการผลิตแบบกึ่งอัตโนมัติ แบบหลายสถานีงาน และแบบอัตโนมัติเต็มรูปแบบ โดยใช้เครื่องมือการผลิตร่วมกันและเปลี่ยนรุ่นการผลิตด้วยชุดค่าพารามิเตอร์
0.8–6 s
รอบการทำงานต่อคอนเน็กเตอร์
±0.05 Nm
แรงบิดควบคุมแบบวงปิด
99.5%+
เป้าหมายอัตราผ่านเกณฑ์ในครั้งแรก
< 5 min
เวลาเปลี่ยนชุดค่าพารามิเตอร์ Series I ↔ II
เหตุใดการผลิต MIL-DTL-26482 จึงต้องใช้เครื่องจักรที่ออกแบบมาโดยเฉพาะ
ตัวเลือกเครื่องประกอบคอนเน็กเตอร์วงกลมที่ใช้ได้กับเซนเซอร์ยานยนต์หรือคอนเน็กเตอร์อุตสาหกรรม M12 ไม่สามารถรองรับค่าความคลาดเคลื่อนของ MIL-DTL-26482 ได้ คอนเน็กเตอร์ MIL-DTL-26482 ขนาดเล็กแบบข้อต่อบาโยเน็ต ซึ่งออกแบบมาสำหรับอากาศยาน ยานพาหนะภาคพื้นดิน ระบบเรดาร์ และอินพุต/เอาต์พุตระบบการบิน มีปัญหาในสายการผลิต 3 ประการที่เครื่องจักรทั่วไปไม่ได้ออกแบบมาเพื่อจัดการ
ปัญหา 1: แรงบิดของข้อต่อบาโยเน็ตไม่เหมือนแรงบิดของข้อต่อเกลียว
MIL-DTL-26482 ใช้กลไกบาโยเน็ต 3 จุด หมุนประมาณ 120° จึงจะเข้าล็อกเต็มที่ แรงบิดติดตั้งที่แม่นยำสำหรับคอนเน็กเตอร์เหล่านี้โดยทั่วไปอยู่ระหว่าง 20 ถึง 26 นิ้ว-ปอนด์ ซึ่งมีช่วงแคบและไวต่อความคลาดเคลื่อนกว่าแรงบิดของคอนเน็กเตอร์เกลียวมาตรฐานที่ปกติอยู่ที่ 10-13 นิ้ว-ปอนด์ ไขควงวัดแรงบิดทั่วไปที่ปรับเทียบมาสำหรับการขันสกรูหรือขันนอตข้อต่อไม่สามารถทำแรงบิดให้อยู่ในช่วงนี้ได้อย่างสม่ำเสมอ ความแตกต่างระหว่างผู้ปฏิบัติงานจึงกลายเป็นสาเหตุหลักของการไม่ผ่านข้อกำหนด MIL-spec ในการประกอบด้วยมือ สาเหตุอยู่ที่ฟิสิกส์ของทางลาดบาโยเน็ต: แรงบิดต่ำเกินไปทำให้พินสัญญาณสเตนเลสทั้ง 3 ตัวนั่งไม่สุด ส่วนแรงบิดสูงเกินไปทำให้เปลือกอะลูมิเนียมชุบแคดเมียมเสียรูป โซลูชันของเราใช้หัวเซอร์โวควบคุมแรงบิดแบบวงปิดพร้อมตรวจวัดกระแสไฟฟ้าแบบเรียลไทม์ คอนเน็กเตอร์ทุกชิ้นที่ประกอบแล้วจะมีค่าแรงบิดอยู่ภายใน ±0.05 Nm จากเป้าหมายในชุดค่าพารามิเตอร์ และระบบจะคัดทิ้ง แยก และแจ้งเตือนโดยอัตโนมัติเมื่อรอบการทำงานมีค่าอยู่นอกช่วง
อ่านเพิ่มเติม
ปัญหา 2: Series I และ Series II ใช้ส่วนด้านหน้าเหมือนกัน แต่ส่วนด้านหลังต่างกัน
ทีมจัดซื้อส่วนใหญ่มักพบต้นทุนจากการประเมินความแตกต่างระหว่าง Series I กับ Series II ต่ำเกินไป ก็ต่อเมื่อได้รับแบ็กเชลล์ที่ขันเกลียวเข้ากันไม่ได้ อินเทอร์เฟซการเชื่อมต่อ ได้แก่ พินบาโยเน็ต ทางลาด และรูปแบบอินเสิร์ต เหมือนกันในทั้งสองซีรีส์ตามมาตรฐาน MIL-DTL-26482 แต่เกลียวอุปกรณ์เสริมด้านหลังต่างกัน: Series I ใช้เกลียวแบบ PT เฉพาะ ส่วน Series II ใช้เกลียว UNEF ที่เข้ากันได้กับอุปกรณ์เสริม AS85049 สายการผลิตที่ตั้งค่าสำหรับหน้าสัมผัสบัดกรี Series I ไม่สามารถเปลี่ยนไปทำงานย้ำขั้วต่อแบบปลดจากด้านหลังของ Series II ได้หากไม่เปลี่ยนเครื่องมือการผลิต เครื่องของเรามีชุดเครื่องมือจัดการส่วนด้านหลังสำหรับทั้งสองแบบ และสลับการทำงานด้วยการเปลี่ยนชุดค่าพารามิเตอร์ ซึ่งโดยทั่วไปใช้เวลาไม่ถึง 5 นาที แทนการดัดแปลงเครื่องจักร
อ่านเพิ่มเติม
ปัญหา 3: การตรวจสอบย้อนกลับตาม Class 3 เป็นข้อบังคับ
สำหรับสัญญาด้านการบินและอวกาศและกลาโหม IPC/WHMA-A-620 Class 3 คือข้อกำหนดพื้นฐาน และ Revision E (ตุลาคม 2022) เป็นมาตรฐานที่ใช้อยู่ในปัจจุบัน Class 3 กำหนดให้ตรวจสอบ 100% พร้อมการยืนยันผล มีการตรวจสอบย้อนกลับทางอิเล็กทรอนิกส์ครบถ้วน และยอมให้เส้นลวดขนาดเล็กเสียหายเป็นศูนย์ (ตัวนำ 7 เส้นต้องไม่มีเส้นลวดขาดหรือถูกตัดแม้แต่เส้นเดียว) เอกสารติดตามงานบนกระดาษและลายเซ็นย่อของผู้ปฏิบัติงานไม่เพียงพอต่อการตรวจประเมิน AS9100 อีกต่อไป ระบบควบคุมของเราบันทึกข้อมูลอิเล็กทรอนิกส์รายชิ้น ได้แก่ กราฟแรงบิด กราฟแรงย้ำ-ระยะเคลื่อนที่ ผลการตรวจสอบด้วยแมชชีนวิชันในแต่ละสถานีงาน รหัสผู้ปฏิบัติงาน และบาร์โค้ดประจำชิ้น ซึ่งสอดคล้องโดยตรงกับข้อกำหนดเอกสาร Class 3 และส่งออกไปยังแพลตฟอร์ม MES ผ่าน OPC UA หรือ MQTT ได้
อ่านเพิ่มเติม
เครื่องจักร MIL-DTL-26482 จาก ZEUEE — 3 รูปแบบตามปริมาณการผลิต ความหลากหลาย และงบประมาณ
การกำหนดค่าเป็นการตัดสินใจที่ส่งผลต่อโครงการระบบอัตโนมัติสำหรับการประกอบคอนเน็กเตอร์มากที่สุด เพราะการเลือกที่ไม่เหมาะสมอาจทำให้เครื่องจักรทำงานไม่ทันรอบการทำงานที่ต้องการ ไม่รองรับโปรแกรมการผลิตในอนาคต หรือทำให้เงินลงทุนสูงเป็นสองเท่าของระดับที่เหมาะสมกับปริมาณการผลิต ตัวเลือกทั้งสามแบบของ ZEUEE มีขีดความสามารถที่ทับซ้อนกันโดยตั้งใจ แต่มีอัตราการผลิต พื้นที่ติดตั้ง และเงินลงทุนแตกต่างกัน โดยตัวเลือกที่เหมาะสมขึ้นอยู่กับปริมาณการผลิตต่อปีที่คาดการณ์ไว้ สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ที่ผลิต และจำนวนกะการทำงาน
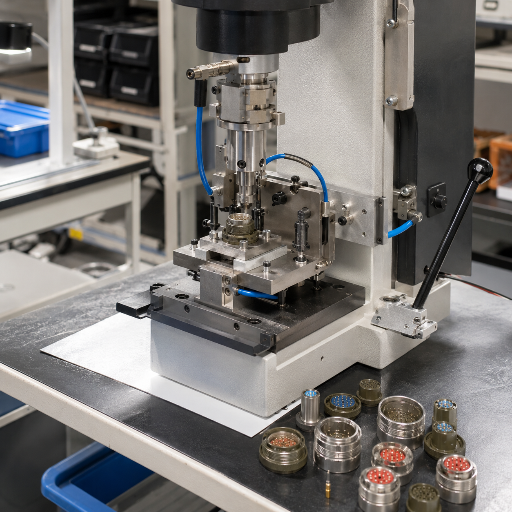
รูปแบบ A สถานีงานตั้งโต๊ะแบบกึ่งอัตโนมัติ
วางเมาส์เพื่อดูรายละเอียด ↗รูปแบบ A
เหมาะสำหรับการผลิตล็อตเล็ก หลายรูปแบบ การผลิตเพื่อรับรองคุณสมบัติ และเวิร์กช็อปซ่อมบำรุงภาคสนาม
- รอบการทำงาน: 4–6 s / คอนเน็กเตอร์
- สถานีงาน: หัวทำงานรวมชุดเดียว (ใส่ชิ้นส่วน + ขันแรงบิด + ยืนยันด้วยภาพ)
- ผู้ปฏิบัติงาน: 1
- ช่วงแรงบิด: 0.5–9.99 Nm ควบคุมแบบวงปิด
- ขนาดเปลือก: 8 ถึง 24 รองรับทั้ง Series I และ II
- เป้าหมายปริมาณการผลิต: สูงสุดประมาณ 75,000 คอนเน็กเตอร์ / ปี
- ขนาดพื้นที่ติดตั้ง: 400 × 580 × 350 mm, 60 kg
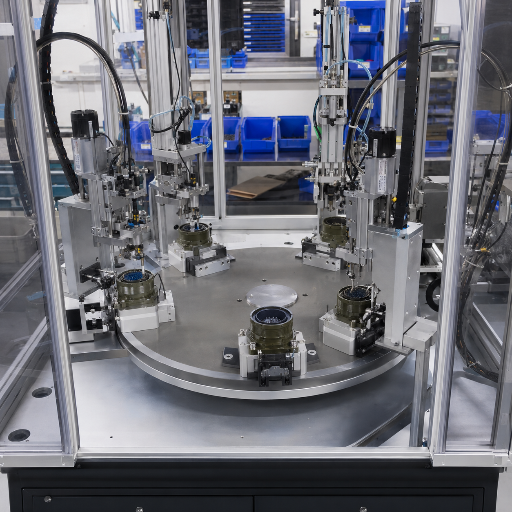
รูปแบบ B โต๊ะหมุนกึ่งอัตโนมัติ 4 สถานีงาน
วางเมาส์เพื่อดูรายละเอียด ↗รูปแบบ B
เหมาะสำหรับปริมาณการผลิตระดับกลางในตระกูลผลิตภัณฑ์เดียวที่มีหลายขนาดเปลือก
- รอบการทำงาน: 1.5–2.5 s / คอนเน็กเตอร์
- สถานีงาน: ใส่ชิ้นส่วน · เริ่มเข้าล็อก · ขันแรงบิด · ตรวจยืนยันด้วยแมชชีนวิชัน
- ผู้ปฏิบัติงาน: 1–2 คน (ใส่ตัวเรือน นำชิ้นงานสำเร็จออก และเฝ้าติดตาม)
- เป้าหมายอัตราผ่านเกณฑ์: 99.5%+ ในครั้งแรก
- คลังชุดค่าพารามิเตอร์: จัดเก็บโปรแกรมได้สูงสุด 64 ชุด
- เป้าหมายปริมาณการผลิต: 75,000 – 400,000 คอนเน็กเตอร์ / ปี
- การส่งออกข้อมูล: OPC UA, MQTT, Ethernet/IP

รูปแบบ C สายการผลิตอัตโนมัติเต็มรูปแบบ
วางเมาส์เพื่อดูรายละเอียด ↗รูปแบบ C
เหมาะสำหรับการผลิตปริมาณสูง การทำงานต่อเนื่อง 24/7 โดยไม่ต้องมีผู้ปฏิบัติงานประจำ หรือโครงการสำคัญระดับ Class 3
- รอบการทำงาน: 0.8–1.2 s / คอนเน็กเตอร์
- สถานีงาน: 8-12 (ใส่ชิ้นส่วน เริ่มเข้าล็อก ขันแรงบิด ทดสอบแรงดึง ตรวจด้วยแมชชีนวิชัน ทำเครื่องหมายเลเซอร์ และบรรจุ)
- ผู้ปฏิบัติงาน: ผู้เฝ้าติดตาม 0.5 คน (ดูแล 2 เซลล์การผลิต)
- ระบบป้อนชิ้นงาน: ผสมผสานระบบสั่น ระบบป้อนแบบยืดหยุ่น และแมกกาซีน เพื่อรองรับหน้าสัมผัส ขั้วต่อไฟฟ้า และแบ็กเชลล์ที่หลากหลาย
- โมดูลแมชชีนวิชัน: ระบบตรวจสอบระดับ Cognex สำหรับตรวจแนวการจัดตำแหน่งระหว่างปลั๊กกับเต้ารับ
- เป้าหมาย OEE: 90–95% หลัง 6 เดือนแรก
- เป้าหมายปริมาณการผลิต: 400,000+ คอนเน็กเตอร์ / ปี
- การรับรองความถูกต้อง: มีเอกสาร IQ / OQ / PQ
ตารางเปรียบเทียบและเลือก Series I กับ Series II
เครื่องเดียวรองรับทั้งสองซีรีส์ ความแตกต่างมีเพียงเทคโนโลยีหน้าสัมผัสและวิธีปลดจากด้านหลังที่ใช้ ปัจจุบันโครงการใหม่ด้านการบินและอวกาศส่วนใหญ่เลือก Series II เพราะสอดคล้องกับ AS9100 น้ำหนักเบากว่า และซ่อมบำรุงภาคสนามได้สะดวก ส่วน Series I มักใช้กับงานบำรุงรักษาระบบเดิมและการใช้งานที่ต้องมีซีลสุญญากาศ ทั้งสองรุ่นใช้แพลตฟอร์มที่ยืดหยุ่นร่วมกัน โดยปรับเปลี่ยนเฉพาะโมดูลเครื่องมือด้านหลัง แรงบิดนอตข้อต่อ และข้อกำหนดของชุดประกอบที่ทดสอบเท่านั้น
| พารามิเตอร์ | ซีรีส์ I (MS311x / MS312x) | Series II (MS347x) |
|---|---|---|
| การเข้าหัวหน้าสัมผัส | ถ้วยบัดกรี หรือการย้ำขั้วต่อแบบปลดจากด้านหน้า | ย้ำขั้วต่อแบบปลดจากด้านหลังเท่านั้น |
| พิกัดการสั่นสะเทือน | มาตรฐาน 10 G | ประสิทธิภาพสูง 20 G+ |
| ช่วงอุณหภูมิ | −65°C ถึง +175°C | −65°C ถึง +200°C (Class L/A) |
| พิกัด IP (เมื่อเชื่อมต่อแล้ว) | มาตรฐาน IP67 | มาตรฐาน IP67 รองรับ IP68 เป็นตัวเลือก |
| เกลียวแบ็กเชลล์ | แบบ PT เฉพาะ | UNEF (เข้ากันได้กับ AS85049) |
| น้ำหนัก (เปลือกขนาด 16, อะลูมิเนียม) | ≈ 36.8 g | ≈ 32.5 g (−12% เทียบกับ S1) |
| การซีลสุญญากาศ | มี (แก้วกับโลหะ, MS3113) | มีข้อจำกัด / สั่งทำพิเศษ |
| ความสะดวกในการซ่อมภาคสนาม | ทำได้ยาก (ปลดจากด้านหน้า) | ทำได้ง่าย (เปลี่ยนหน้าสัมผัสจากด้านหลังโดยไม่ต้องถอดคอนเน็กเตอร์) |
| แนะนำสำหรับ | บำรุงรักษาระบบเดิม ซีลสุญญากาศ และการติดตั้งแบบถาวร | โครงการใหม่ด้านการบินและอวกาศ UAV/ดาวเทียม และการตรวจประเมิน AS9100 |
* รายละเอียดน้ำหนักและการเข้าหัวสายอ้างอิงข้อมูลเผยแพร่ของ MIL-DTL-26482 และตารางเปรียบเทียบระหว่างซีรีส์
“เราติดตั้งชุดเครื่องมือแบ็กเชลล์แบบ PT และ UNEF ไว้บนโต๊ะหมุนรูปแบบ B เครื่องเดียวกัน การเปลี่ยนชุดค่าพารามิเตอร์ ซึ่งครอบคลุมชุดดาย เป้าหมายแรงบิด และข้อกำหนดแมชชีนวิชัน ใช้เวลาไม่ถึง 5 นาที ประเด็นนี้มักถูกมองข้ามเมื่อเปรียบเทียบเครื่องของเรากับรุ่นที่รองรับชุดค่าพารามิเตอร์เดียว เพราะต้นทุนการเปลี่ยนงานตลอดอายุการใช้งานสำคัญกว่ารอบการทำงานของชิ้นงานเดียว”
เปรียบเทียบ ZEUEE กับการประกอบด้วยมือและเครื่องประกอบทั่วไป — ตัวเลขชัดเจน
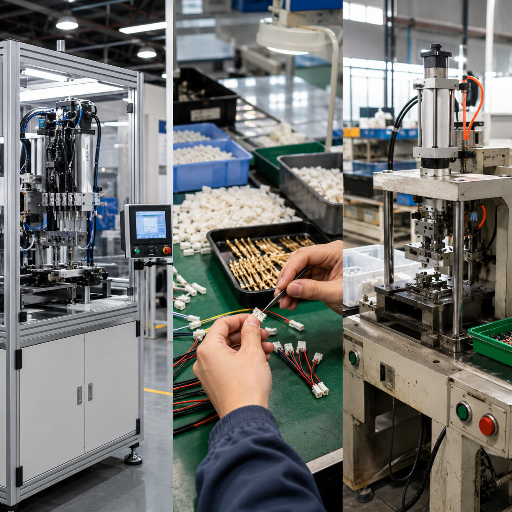
การเปรียบเทียบระบบอัตโนมัติสำหรับการประกอบคอนเน็กเตอร์จำนวนมากอาศัยคำกว้าง ๆ เช่น “ชั้นนำในอุตสาหกรรม” และ “ประสิทธิภาพสูง” แต่สิ่งที่สร้างความแตกต่างจริงคือรอบการทำงาน อัตราผ่านเกณฑ์ในครั้งแรก และต้นทุนรวมตลอดการเป็นเจ้าของ 3 ปีที่สมจริง โดยคำนึงถึงรูปแบบกะที่วางแผนไว้ มูลค่าที่ได้รับจะแตกต่างอย่างมากเมื่อปรับปรุงสายการผลิต MIL-DTL-26482 แบบใช้แรงงานคน โดยเริ่มจากสถานีงานกึ่งอัตโนมัติพื้นฐาน แล้วต่อยอดเป็นรูปแบบที่ออกแบบมาเฉพาะจาก ZEUEE
| ตัวชี้วัด | การประกอบด้วยมือ | สถานีงานอัตโนมัติทั่วไป | เครื่องจักร MIL-DTL-26482 จาก ZEUEE |
|---|---|---|---|
| รอบการทำงานต่อคอนเน็กเตอร์ | 15–60 s (ขึ้นกับจังหวะผู้ปฏิบัติงาน) | 4–8 s (ชุดค่าพารามิเตอร์เดียว) | 0.8–6 s (ขึ้นอยู่กับรูปแบบเครื่อง) |
| อัตราผ่านเกณฑ์ในครั้งแรก | 92–95% | 96–98% | เป้าหมาย 99.5%+ |
| ค่า CPK ของแรงบิด | 0.8–1.2 (ความแปรปรวนจากผู้ปฏิบัติงาน) | 1.3–1.5 | 1.67+ (ยืนยันผลด้วยระบบควบคุมแบบวงปิด) |
| การตรวจสอบย้อนกลับของข้อมูล | เอกสารกระดาษ / บางส่วน | บันทึกเฉพาะรอบการทำงาน | บันทึกอิเล็กทรอนิกส์รายชิ้น พร้อมเชื่อมต่อ MES |
| การเปลี่ยนรุ่นการผลิต Series I ↔ II | ฝึกอบรมใหม่ประมาณ 30 min | ดัดแปลงเครื่องจักร 1–3 hr | เปลี่ยนชุดค่าพารามิเตอร์ < 5 min |
| จำนวนผู้ปฏิบัติงาน | 4–8 คน / กะ | 1–2 คน / กะ | ผู้เฝ้าติดตาม 0.5–1 คน / กะ |
| การทำเครื่องหมายระหว่างกระบวนการ | ติดฉลากกระดาษด้วยมือ | มีเพียงรหัสประทับบนชิ้นงาน | โมดูลทำเครื่องหมายเลเซอร์ พร้อมหมายเลขประจำชิ้น |
| การปฏิบัติตาม IPC/WHMA-A-620 Class 3 | ตรวจสอบด้วยมือ | ตรวจด้วยแมชชีนวิชันเท่านั้น | ตรวจสอบระหว่างกระบวนการ 100% พร้อมบันทึกข้อมูล |
| ต้นทุนรวมตลอดการเป็นเจ้าของ 3 ปี (ตามปกติในอุตสาหกรรม) | สูงที่สุด (ต้นทุนแรงงานและของเสียสะสม) | ระดับกลาง (ระบบอัตโนมัติมีจำกัด) | ต่ำที่สุด (ลดต้นทุนแรงงาน 40–60%) |
ค่าของสถานีงานอัตโนมัติทั่วไปหมายถึงสถานีขันแรงบิดสำหรับคอนเน็กเตอร์วงกลมแบบชุดค่าพารามิเตอร์เดียวที่มีจำหน่ายทั่วไปในตลาด ส่วนค่าของการทำงานด้วยมืออ้างอิงข้อมูลมาตรฐานจากผู้ปฏิบัติงานที่ผ่านการฝึกอบรมอย่างดีในสภาพแวดล้อมที่ทำงานตามข้อกำหนด MIL-spec
เหตุใดอัตราผ่านเกณฑ์ในครั้งแรกจึงส่งผลต่อทุกขั้นตอนถัดไป
/// 01
อัตราของเสีย 3% จากคอนเน็กเตอร์ MIL-DTL-26482 จำนวน 500,000 ชิ้นต่อปี แม้ต้นทุนวัสดุจะอยู่ในระดับปานกลางที่ $8 ต่อชิ้น ก็ทำให้สูญเสียวัตถุดิบกว่า $120,000 ต่อปี การลดอัตรานี้เหลือ 0.5% ช่วยประหยัดค่าวัตถุดิบได้มากกว่า $100,000 ต่อปีเพียงอย่างเดียว
เมื่อรวมแรงงานที่ใช้แก้ไขงาน การคืนสินค้าจากลูกค้าเนื่องจากตรวจสอบตกหล่น และความเสี่ยงต่อการปฏิบัติตาม AS9100 เมื่อผลิตวัสดุที่ไม่เป็นไปตามข้อกำหนดในโครงการ Class 3 ต้นทุนด้านคุณภาพโดยทั่วไปอาจสูงกว่า $150,000 ต่อปีสำหรับการดำเนินงานปริมาณปานกลาง แม้ยังไม่รวมแรงงานโดยตรง ตัวเลขนี้เป็นเหตุผลที่ระยะเวลาคืนทุนของเครื่องระบบอัตโนมัติสำหรับ MIL-DTL-26482 อยู่ในช่วง 14-to-24 เดือน แม้ใช้รูปแบบกะการทำงานแบบระมัดระวัง
ขยายข้อมูล
ความได้เปรียบด้านต้นทุนรวมตลอดการเป็นเจ้าของ — ระดับ Silver
/// 02
ภาพรวมต้นทุนรวมตลอดการเป็นเจ้าของโดยเฉลี่ยในอุตสาหกรรมสำหรับการประกอบ MIL-DTL-26482 แบบอัตโนมัติ
เกณฑ์มาตรฐานโดยเฉลี่ยของอุตสาหกรรมสำหรับระบบอัตโนมัติในงานประกอบ ที่ปริมาณการผลิตระดับผู้ผลิต Tier 1 (สมมติให้ทำงาน 2 กะและผลิตคอนเน็กเตอร์วงกลมในปริมาณปานกลางตามปกติ):
40–60%
ลดแรงงานโดยตรง
3–5×
เพิ่มอัตราการผลิต / พื้นที่ตารางฟุต
< 1%
อัตราของเสีย (เทียบกับ 3–5% สำหรับการทำงานด้วยมือ)
14–24 mo
ระยะเวลาคืนทุน (ทำงาน 2 กะ)
ตัวเลขด้านล่างเป็นค่าตัวแทนจากเกณฑ์มาตรฐานอุตสาหกรรมที่เผยแพร่ สำหรับระบบอัตโนมัติในงานประกอบภายในความสัมพันธ์กับพันธมิตรผู้จัดหาหลัก 3 รายของเรา สมรรถนะอาจแตกต่างไปตามสัดส่วนขนาดเปลือก การจัดเรียงหน้าสัมผัส การจัดกะงาน และปริมาณการผลิตของโครงการ โปรดขอแบบจำลองต้นทุนรวมตลอดการเป็นเจ้าของที่อิงกับการใช้งานจริงของคุณ
ขยายข้อมูล
เรื่องระบบป้อนชิ้นงานด้วยจานสั่นที่ผู้ซื้อทุกรายควรทราบ
/// 03
รูปแบบความขัดข้องที่พบบ่อยในระบบอัตโนมัติสำหรับการประกอบคอนเน็กเตอร์: เครื่องโต๊ะหมุน 16 สถานีงานที่ออกแบบมาอย่างสมบูรณ์แบบทำงานได้เพียง 60% OEE เป็นเวลาหลายเดือน เพราะเครื่องป้อนชิ้นงานแบบจานสั่นป้อนคลิปสปริงขนาดเล็กได้ไม่สม่ำเสมอ เครื่องจักรไม่ได้เสีย แต่เป็นระบบป้อนชิ้นงาน
เครื่องรูปแบบ B และ C ของเราใช้เทคนิคการป้อนชิ้นงานได้สูงสุด 3 แบบ (เครื่องป้อนแบบจานสั่นสำหรับชิ้นส่วนสมมาตร เครื่องป้อนแบบแรงเหวี่ยงสำหรับซีลขนาดเล็กที่บอบบาง และเครื่องป้อนแบบยืดหยุ่นพร้อมแมชชีนวิชันนำทางสำหรับหน้าสัมผัสที่มีรูปทรงซับซ้อน) โดยเลือกตามการออกแบบชิ้นส่วน ไม่ใช่ตามแพลตฟอร์มเครื่องจักร ผลลัพธ์คือสมรรถนะ OEE 90-95% ซึ่งทำได้ไม่ถึงระดับเป้าหมายหากใช้เครื่องป้อนแบบจานสั่นเพียงอย่างเดียว
ขยายข้อมูล
ออกแบบสำหรับการใช้งานด้านการบินและอวกาศ กลาโหม และระบบการบิน
เดิมออกแบบตาม MIL-DTL-26482 สำหรับการเชื่อมต่อระบบการบินของกองทัพอากาศและจำกัดการใช้งานอยู่ในกลุ่มเฉพาะ ปัจจุบันได้ขยายไปสู่สภาพแวดล้อมที่สมบุกสมบันประเภทอื่น ตลอดระยะเวลาที่ผ่านมา ZEUEE ส่งมอบเครื่องประกอบ MIL-DTL-26482 ให้แก่ลูกค้าในกว่า 30 ประเทศ และดำเนินโครงการระบบอัตโนมัติอุตสาหกรรมมากกว่า 10,000 โครงการ
กลุ่ม 01
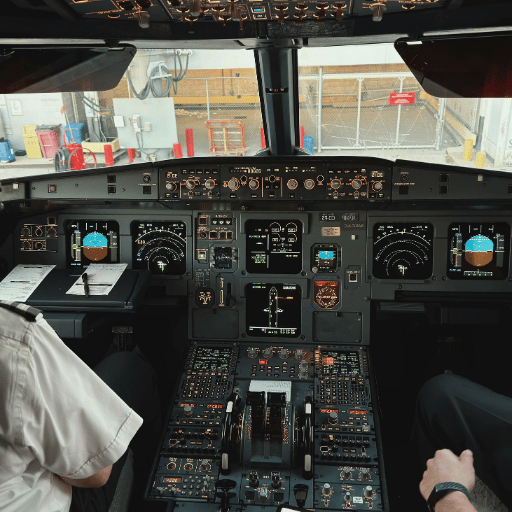
การบินและอวกาศและระบบการบิน
การเชื่อมต่ออุปกรณ์ระบบการบิน ชุดสายไฟอากาศยาน ระบบความบันเทิงบนเครื่องบิน อินเทอร์เฟซแผงควบคุมห้องนักบิน และลิงก์ระหว่างดาวเทียมกับสถานีภาคพื้นดิน กลุ่มนี้ใช้เปลือก Series II ขนาด 8 ถึง 16 เป็นส่วนใหญ่
กลุ่ม 02
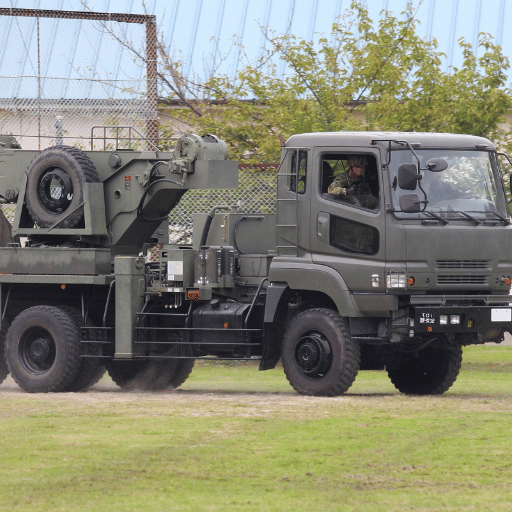
กลาโหมและยานพาหนะภาคพื้นดิน
ระบบสื่อสารสำหรับเครือข่ายยานเกราะ ระบบสื่อสารหลักของวิทยุทางยุทธวิธี ระบบเรดาร์ พ็อดเซนเซอร์ และองค์ประกอบ C2 แบบเคลื่อนย้ายได้ นิยมใช้คอนเน็กเตอร์บาโยเน็ตในโซลูชันที่ทนทานและเชื่อมต่อได้รวดเร็ว
กลุ่ม 03
งานทางทะเลและกองทัพเรือ
จุดเชื่อมต่อผ่านผนังกั้นแรงดันของเรือดำน้ำ ระบบควบคุมบนเรือ และชุดอาร์เรย์ SONAR ซีลสุญญากาศ Series I เป็นมาตรฐานสำหรับสภาพแวดล้อมที่ต้องทนแรงดัน
การบินและอวกาศและระบบการบิน
กลาโหมและยานพาหนะภาคพื้นดิน
งานทางทะเลและกองทัพเรือ

การทดสอบและการวัด
UAV และดาวเทียม
อุตสาหกรรมและพลังงาน
กลุ่ม 04
การทดสอบและการวัด
แท่นทดสอบ MIL-SPEC ห้องปฏิบัติการสอบเทียบ สถานีตรวจสอบชิ้นส่วนกลาโหม และแท่นทดสอบการสั่นสะเทือน การออกแบบบาโยเน็ตที่รองรับ 500 รอบเหมาะกับการเชื่อมต่อและถอดออกบ่อยครั้งได้อย่างสะดวก
กลุ่ม 05
UAV และดาวเทียม
การเชื่อมต่อช่องบรรทุกอุปกรณ์ที่มีความสำคัญต่อภารกิจ ลิงก์จ่ายกำลังให้ระบบขับเคลื่อน และระบบรับส่งข้อมูลทางไกลของดาวเทียม นิยมใช้เปลือก Series II ขนาด 13-11 (น้ำหนักเบาลงประมาณ 11-13% เมื่อเทียบกับ Series I) ในชุดประกอบที่ต้องคำนึงถึงน้ำหนัก
กลุ่ม 06
อุตสาหกรรมและพลังงาน
ระบบสื่อสารสำหรับแท่นขุดเจาะน้ำมันและก๊าซ ระบบควบคุมมุมใบพัดกังหันลม และระบบสื่อสารในพื้นที่เหมือง เหมาะกับการใช้งานที่สมรรถนะการเชื่อมต่อตาม MIL-spec สำคัญกว่าต้นทุนของรุ่นเชิงพาณิชย์
หมายเหตุทางวิศวกรรม
เครื่อง MIL-DTL-26482 ของเรารองรับเปลือกขนาด 8 ถึง 24 โดยขนาด 12 ถึง 16 ซึ่งเป็นขนาดที่ใช้กันมากในงานสัญญาณ กำลัง และการเชื่อมต่อของกลาโหมและอุตสาหกรรมการบินและอวกาศ (รูปแบบ A ของ ZEUEE) เป็นขนาดที่พบได้บ่อยที่สุด รูปแบบ B ของ ZEUEE ซึ่งเป็นระบบป้อนชิ้นงาน 3 ชุด นิยมใช้กับชิ้นงานขนาด 8 และ 10 โดยมักรองรับ UAV และเซนเซอร์ขนาดเล็ก รูปแบบ C ของ ZEUEE ซึ่งโดยทั่วไปใช้ระบบระยะชักยาวขึ้น พร้อมการทำเครื่องหมายเลเซอร์ระหว่างกระบวนการและการตรวจสอบหน้าสัมผัสทุกชิ้นด้วยแมชชีนวิชันอัตโนมัติเพื่อกำหนดหมายเลขประจำชิ้น พบมากในระบบขนาดใหญ่ รวมถึงระบบเรดาร์และ C2 ขนาดใหญ่ของเราที่ใช้หน้าสัมผัสขั้วต่อไฟฟ้า 61 จุดภายในเปลือกขนาด 24 เปลือกขนาด 10 ขึ้นไปสามารถใช้เต้ารับติดตั้งบนแผงได้ โดยยึดด้วยชุดฟิกซ์เจอร์ติดตั้งแบบเดียวกัน
การรับรองและระบบคุณภาพ
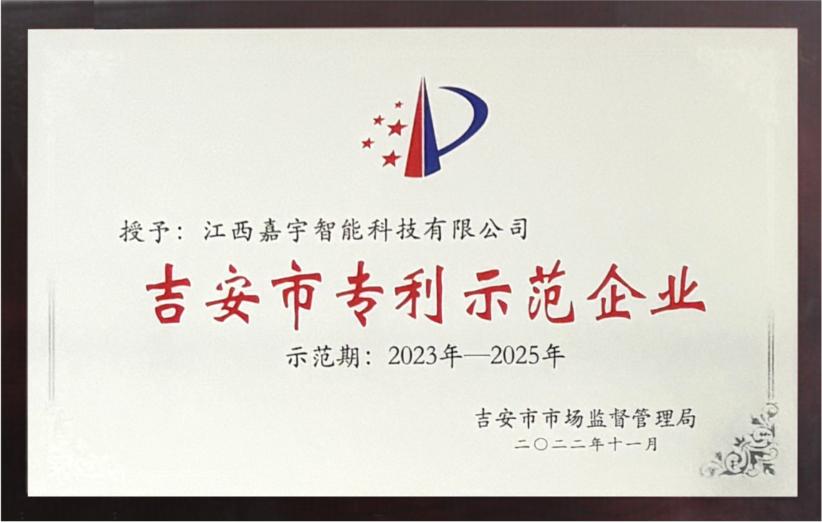
สำหรับการจัดซื้อด้านการบินและอวกาศและกลาโหม หน้าที่ของผู้ตรวจประเมิน ณ สถานที่คือทำให้แน่ใจว่าเอกสารตรงกับสิ่งที่ระบุไว้ ผู้จำหน่ายเครื่องประกอบคอนเน็กเตอร์วงกลมหลายรายกล่าวอ้างว่ามีความสามารถตาม ISO 9001 แต่กลับจัดส่งเอกสารเมื่อผู้ตรวจประเมินสอบถามไม่ได้ ระบบคุณภาพของ ZEUEE ออกแบบมาเพื่อให้เป็นไปตามหรือสูงกว่าข้อกำหนดการตรวจประเมิน AS9100, ISO 9001:2015 และ IPC/WHMA-A-620 Class 3 (รวมถึงเอกสารตรวจสอบย้อนกลับ เครื่องมือการผลิตที่ผ่านการสอบเทียบ และกระบวนการ CAPA ที่กำหนดไว้อย่างชัดเจน)
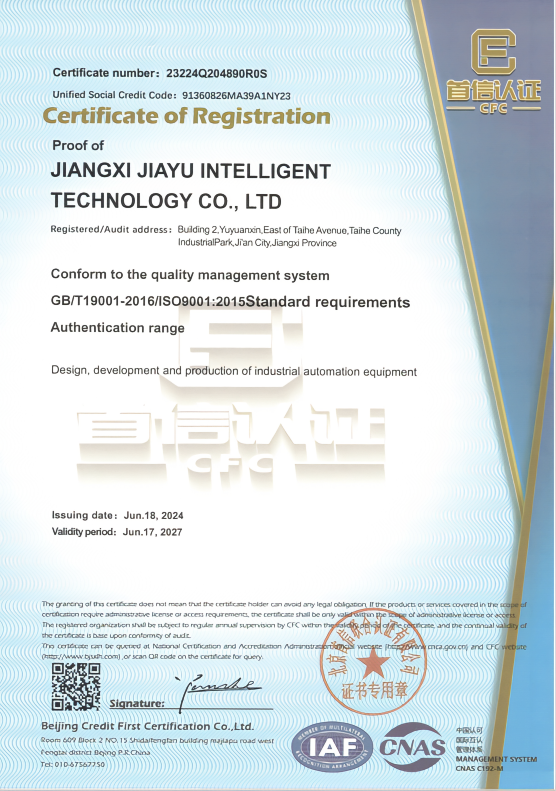
ISO 9001:2015
ระบบบริหารคุณภาพ
การรับรองความสอดคล้อง CE
ข้อกำหนดด้านเครื่องจักร + EMC + LVD
วิสาหกิจเทคโนโลยีขั้นสูงระดับชาติ
การรับรองนวัตกรรมเทคโนโลยีของ PRC
สิทธิบัตรการประดิษฐ์กว่า 32 รายการ
ทรัพย์สินทางปัญญาด้านกระบวนการประกอบคอนเน็กเตอร์
สิทธิบัตรแบบอรรถประโยชน์กว่า 68 รายการ
ทรัพย์สินทางปัญญาด้านฟิกซ์เจอร์เชิงกลและเครื่องมือการผลิต
สมาคมหุ่นยนต์กวางตุ้ง
หน่วยงานรองประธาน
AS9100 • ISO 9001:2015 • IPC-A-620 CLASS 3 • การรับรอง ZEUEE •
AS9100 • ISO 9001:2015 • IPC-A-620 CLASS 3 • การรับรอง ZEUEE •


เอกสารผลลัพธ์ IPC/WHMA-A-620E Class 3
เครื่อง ZEUEE ทุกเครื่องมาพร้อมชุดเอกสารที่จัดทำตามแนวทางการตรวจประเมิน AS9100 ระบบควบคุมของเราสร้างบันทึกชุดการผลิตอิเล็กทรอนิกส์ที่รองรับการตรวจสอบย้อนกลับระดับ Class 3 ตาม IPC/WHMA-A-620 Rev. E (ตุลาคม 2022) บันทึกของคอนเน็กเตอร์แต่ละชิ้นประกอบด้วยกราฟแรงบิดเทียบกับช่วงค่าชุดพารามิเตอร์ ลายเซ็นแรงย้ำ-ระยะเคลื่อนที่ ผลผ่าน/ไม่ผ่านจากการตรวจด้วยแมชชีนวิชันในแต่ละสถานีงานพร้อมภาพที่จัดเก็บไว้ รหัสผู้ปฏิบัติงาน รหัสใบรับรองการสอบเทียบที่ใช้งานอยู่ขณะรอบการทำงาน บาร์โค้ดประจำชิ้น และการยืนยันการส่งออกข้อมูลไปยัง MES พร้อมประทับเวลา
| ข้อกำหนด Class 3 | การดำเนินการของ ZEUEE |
|---|---|
| ตรวจสอบ 100% พร้อมยืนยันผล | ตรวจด้วยแมชชีนวิชันระหว่างกระบวนการในทุกสถานีงาน + ตรวจยืนยันซ้ำที่สถานีงานสุดท้าย |
| สายลวด 7 เส้นต้องไม่เสียหาย | นับจำนวนเส้นลวดก่อนย้ำด้วยแมชชีนวิชัน พร้อมคัดทิ้งโดยอัตโนมัติหากมีเส้นลวดขาดหายแม้แต่เส้นเดียว |
| ความสูงรอยย้ำอยู่ภายในข้อกำหนดของผู้ผลิต | กราฟแรง-ระยะเคลื่อนที่ควบคุมแบบวงปิด พร้อมล็อกช่วงค่าไว้ในชุดค่าพารามิเตอร์ |
| บันทึกชุดการผลิตอิเล็กทรอนิกส์ครบถ้วน | ส่งออกบันทึก JSON รายชิ้นผ่าน OPC UA / MQTT / SQL โดยตรง |
| การตรวจสอบย้อนกลับของการสอบเทียบ | ประทับรหัสใบรับรองการสอบเทียบที่ใช้งานอยู่ลงในทุกบันทึก |
| การแยกชิ้นงานที่ไม่ผ่านเกณฑ์ | ถังทิ้งชิ้นงานที่ล็อกไว้พร้อมบาร์โค้ดประจำชิ้น และบันทึกประเภทข้อบกพร่อง |
“IPC/WHMA-A-620 Class 3 ไม่ใช่ช่องให้ทำเครื่องหมายผ่านการตรวจประเมิน AS9100 แต่เป็นงานที่ต้องเตรียมให้พร้อมสำหรับการตรวจประเมิน เมื่อผู้ตรวจประเมินเปิดดูบันทึกของคุณ คำถามคือข้อมูลตรวจสอบย้อนกลับรายชิ้นถูกบันทึกโดยอัตโนมัติ หรือสร้างขึ้นย้อนหลัง เราออกแบบบันทึกที่ผู้ตรวจประเมินจะตรวจดู ไม่ใช่บันทึกที่ผู้ปฏิบัติงานอยากจด”
คู่มือการจัดซื้อ — ปัจจัยด้านราคา ระยะเวลาส่งมอบ และการรับประกัน
ราคาของเครื่องประกอบคอนเน็กเตอร์ MIL-DTL-26482 ที่ออกแบบมาโดยเฉพาะขึ้นอยู่กับรูปแบบเครื่อง ไม่ได้อิงตามแค็ตตาล็อก ZEUEE ไม่เผยแพร่ราคาแบบรายการเดียว ปัจจัยด้านล่างเป็นส่วนหนึ่งที่ทำให้ราคาเสนอเพิ่มขึ้นหรือลดลง และช่วยกำหนดขอบเขตเบื้องต้นสำหรับหารืองบประมาณก่อนส่งคำขอใบเสนอราคา (RFQ)
กรอบปัจจัยด้านราคา
ปัจจัย
ผลต่อราคา
ระดับรูปแบบเครื่อง (A / B / C)
โต๊ะทำงานเดี่ยว < โต๊ะหมุน 4 สถานีงาน < เซลล์การผลิตอัตโนมัติเต็มรูปแบบ — เงินลงทุนเพิ่มตามจำนวนสถานีงานและความซับซ้อนของระบบป้อนชิ้นงาน
สัดส่วนขนาดเปลือก
การผลิตเปลือกขนาดเดียวมีต้นทุนต่ำกว่าการรองรับหลายขนาด (ขนาด 8 ถึง 24) ซึ่งต้องใช้ชุดเครื่องมือการผลิตเพิ่มเติม
การจัดการทั้ง Series I และ II
การรองรับทั้ง 2 ซีรีส์ต้องเพิ่มชุดเครื่องมือแบ็กเชลล์และคลังชุดค่าพารามิเตอร์ ซึ่งปัจจุบันเป็นแนวทางมาตรฐานของ ZEUEE
ระดับความละเอียดของการตรวจสอบด้วยแมชชีนวิชัน
การตรวจด้วยแมชชีนวิชันแบบผ่าน/ไม่ผ่าน เทียบกับการวัดขนาด หรือการจัดเก็บภาพในแต่ละรอบการทำงาน โดยมีโมดูลทำเครื่องหมายเลเซอร์เป็นตัวเลือกเสริม
ขอบเขตการเชื่อมต่อ MES
OPC UA เป็นมาตรฐาน ส่วนการเชื่อมต่อโดยตรงกับ SAP / Plex / Ignition เพิ่มชั่วโมงงานวิศวกรรม
ข้อกำหนดการรับรองความถูกต้อง
เอกสาร IQ/OQ/PQ สำหรับโครงการ AS9100 / FDA เพิ่มขอบเขตงาน 2–4 สัปดาห์
ภูมิภาคติดตั้ง ณ สถานที่
การติดตั้งภายในประเทศจีนเทียบกับ EU / US / MEA — ค่าเดินทางและการจัดการวีซ่า
ติดต่อ ZEUEE วันนี้เพื่อขอใบเสนอราคาตามสัดส่วนขนาดเปลือก ปริมาณผลิตต่อปีที่คาดการณ์ และความต้องการด้านการรับรองความถูกต้องของคุณ โดยทั่วไปจะได้รับใบเสนอราคาภายใน 5 วันทำการหลังจาก ZEUEE ได้รับแบบฟอร์ม RFQ ที่กรอกครบถ้วน
ระยะเวลาส่งมอบ การชำระเงิน การรับประกัน และบริการหลังการขาย
รายการ
ข้อผูกพันของ ZEUEE
ระยะเวลาส่งมอบ
โดยทั่วไป 60–120 วันนับจากลงนาม PO จนถึง FAT ทั้งนี้ขึ้นอยู่กับรูปแบบเครื่องและขอบเขตการรับรองความถูกต้อง
คำสั่งซื้อขั้นต่ำ
1 เครื่อง (ออกแบบทางวิศวกรรมตามความต้องการทุกชุด)
เงื่อนไขการชำระเงิน
มาตรฐานคือวางมัดจำ 30% T/T + ชำระ 70% ก่อนจัดส่ง ลูกค้าส่งออกสามารถเจรจาใช้ Letter of Credit ได้
การรับประกัน
รับประกันมาตรฐาน 12 เดือน มีการรับประกันแบบขยายเวลา พร้อมรับรองการสำรองชิ้นส่วนอะไหล่ 5 ปีหลังจัดส่ง
FAT (การทดสอบการยอมรับจากโรงงาน)
ทดสอบด้วยชิ้นส่วนของลูกค้าที่โรงงาน ZEUEE Taihe ก่อนจัดส่ง พร้อมระเบียบวิธี FAT เป็นลายลักษณ์อักษร
SAT (การทดสอบการยอมรับ ณ สถานที่ติดตั้ง)
ดำเนินการ ณ สถานที่ของลูกค้า โดยวัด OEE เทียบกับเป้าหมายตามสัญญา
บริการหลังการขาย
ตอบกลับผ่าน WeChat / WhatsApp ภายใน 8 ชั่วโมง วินิจฉัยปัญหาจากระยะไกลผ่าน VPN ที่ปลอดภัย และให้บริการ ณ สถานที่ในกว่า 30 ประเทศ
การฝึกอบรม
ฝึกอบรมผู้ปฏิบัติงานและการบำรุงรักษาในช่วง FAT และ SAT เป็นภาษาอังกฤษ / จีน / ภาษาอื่นตามคำขอ
เครื่องมือการผลิตและการกำหนดค่าสำหรับ MIL-DTL-26482
ตัวช่วยเลือก MIL-DTL-26482 Series I หรือ Series II
ตอบคำถามเกี่ยวกับการใช้งาน 5 ข้อ รับคำแนะนำเลือก Series พร้อมเหตุผลประกอบ
เครื่องคำนวณต้นทุนรวมตลอดการเป็นเจ้าของสำหรับการผลิต MIL-DTL-26482 แบบใช้แรงงานคนเทียบกับระบบอัตโนมัติ
ป้อนพารามิเตอร์ของสายการผลิตที่ใช้แรงงานคนในปัจจุบัน เครื่องคำนวณจะแสดงรายละเอียดต้นทุนรวมตลอดการเป็นเจ้าของแบบเปรียบเทียบ โดยใช้เกณฑ์มาตรฐานทั่วไปของระบบอัตโนมัติในอุตสาหกรรม
เครื่องมือแนะนำรูปแบบเครื่อง MIL-DTL-26482
แจ้งพารามิเตอร์การผลิตของคุณ แล้วเราจะแนะนำรูปแบบ ZEUEE ที่เหมาะกับปริมาณการผลิต ความหลากหลาย และข้อกำหนดการปฏิบัติตามมาตรฐาน พร้อมระบุตัวเลือกอื่นหากข้อมูลของคุณอยู่ระหว่างเกณฑ์ของ 2 รูปแบบ
โซลูชันเครื่องประกอบคอนเน็กเตอร์ MIL-DTL-26482 ประสิทธิภาพสูง

คำถามที่พบบ่อย
ได้ เครื่องจักร Configuration B และ C มาพร้อมชุดเครื่องมือ backshell ทั้งแบบ Series I (เกลียวเฉพาะของแบบ PT) และ Series II (รองรับ UNEF / AS85049) รวมถึงหัวใส่หน้าสัมผัสทั้งแบบ solder-cup และแบบย้ำที่ปลดจากด้านหลัง การเปลี่ยน Series ทำได้โดยเปลี่ยนชุดค่าพารามิเตอร์การผลิตในซอฟต์แวร์ควบคุม โดยใช้เวลาไม่ถึง 5 นาที รวมการถอดและติดตั้งเครื่องมือ ดาวน์โหลดเทมเพลตภาพสำหรับตรวจสอบ และอัปเดตช่วงแรงบิด Configuration A ตั้งค่าเริ่มต้นให้ใช้ Series เดียว และมีชุดอัปเกรดสำหรับใช้งาน 2 Series จำหน่ายเพิ่มเติม
ทั้งสองเป็นคอนเน็กเตอร์ไฟฟ้าทรงกลมสำหรับงานทหารคนละซีรีส์ โดยตระกูล MIL-DTL-5015 รุ่นเก่าใช้การคัปปลิงแบบเกลียว เหมาะกับงานกระแสสูง (เส้นผ่านศูนย์กลางโดยทั่วไป 0.8” - 2.0”) ส่วน MIL-DTL-26482 เป็นซีรีส์ขนาดเล็กกว่าและใหม่กว่า ใช้การคัปปลิงแบบเขี้ยวล็อก เหมาะกับงานที่ต้องประหยัดพื้นที่และน้ำหนัก เช่น ระบบอิเล็กทรอนิกส์การบิน เราจัด MIL-DTL-5015 ไว้ในกลุ่มผลิตภัณฑ์ “ใช้งานทั่วไป” และ MIL-DTL-26482 เป็นผลิตภัณฑ์ “ขนาดเล็ก” ในหมวดคอนเน็กเตอร์ทรงกลมที่กว้างกว่า เครื่องจักรที่กำหนดค่าสำหรับ MIL-DTL-26482 จะไม่สามารถผลิตคอนเน็กเตอร์ MIL-DTL-5015 ได้โดยตรง หากไม่มีชุดเครื่องมือ MIL-DTL-5015 ที่เหมาะสม เนื่องจากทั้งสองแบบใช้ขนาดเปลือก วิธีคัปปลิง และวิธีจัดวางหน้าสัมผัสต่างกัน
รองรับ รีเซพเทเคิลแบบซีลสุญญากาศ Series I เช่น MS3113 ที่ใช้ซีลแก้วกับโลหะ สามารถผลิตด้วย Configuration B และ C ซึ่งมีสถานีบัดกรีเฉพาะ (ใช้นอตและคอลเล็ตพิเศษ) ไม่ใช่สถานีย้ำขั้วต่อ ระบบแมชชีนวิชันของเราปรับเทียบไว้สำหรับรูปแบบหน้าสัมผัสที่หลอมติดกับแก้ว ทั้งนี้ การผลิตรีเซพเทเคิล Series II แบบซีลสุญญากาศเป็นงานสั่งทำพิเศษ เนื่องจาก Series II ออกแบบมาสำหรับการย้ำที่ปลดจากด้านหลัง (Series II ใช้เกลียว UNEF ไม่ใช่เกลียวเฉพาะของ Series I) ซึ่งใช้แทนการซีลสุญญากาศแบบเต็มรูปแบบไม่ได้ หากโครงการของคุณต้องการ Series II แบบซีลสุญญากาศ ทีมวิศวกรของเราจะกำหนดแนวทางผลิต Configuration C แบบสั่งทำพิเศษ
การคัปปลิงแบบเขี้ยวล็อกทำได้ด้วยแรงบิดค่อนข้างต่ำ โดยช่วงฟรีของไขควงควบคุมแรงบิดแบบคลัตช์กว้างกว่าช่วงเป้าหมายทั่วไป เครื่องมือ ZEUEE ใช้หัวเซอร์โวควบคุมแรงบิดแบบวงปิดโดยอิงกระแสไฟฟ้า ติดตามแรงบิดที่ทำได้จากกระแสไฟฟ้าทันทีที่มอเตอร์เซอร์โวดึงไปใช้ จึงไม่มีการลื่นของคลัตช์ และรับประกันความสามารถในการทำซ้ำภายใน 0.05 Nm แม้ในช่วง 0.5-1.5Nm ที่ใช้กับเปลือกคอนเน็กเตอร์ขนาดเล็กโดยทั่วไป ระบบบันทึกทุกรอบการทำงานและเปรียบเทียบกับช่วงค่าพารามิเตอร์การผลิต หากแรงบิดอยู่นอกช่วง ระบบจะแยกชิ้นงานที่ไม่ผ่านเกณฑ์ออก
ใช่ คอนเน็กเตอร์ทุกชิ้นที่ประกอบจะสร้างบันทึกชุดการผลิตแบบอิเล็กทรอนิกส์ ซึ่งประกอบด้วยบาร์โค้ดระบุหมายเลขเฉพาะ รหัสชุดค่าพารามิเตอร์การผลิต เส้นกราฟแรงบิดและแรงกับระยะเคลื่อนที่แยกตามสถานี ผลผ่าน/ไม่ผ่านจากการตรวจสอบด้วยแมชชีนวิชันพร้อมภาพที่จัดเก็บไว้ รหัสผู้ปฏิบัติงาน รหัสใบรับรองการสอบเทียบปัจจุบัน และวันเวลาที่บันทึก สามารถส่งออกข้อมูลผ่าน OPC UA, MQTT, Ethernet/IP หรือ SQL โดยตรงไปยัง MES ของคุณได้ เราเชื่อมต่อกับ SAP, Plex, Ignition และระบบ MES ที่พัฒนาขึ้นเฉพาะได้ เอกสารนี้สอดคล้องโดยตรงกับข้อกำหนด IPC/WHMA-A-620 Class 3 และรองรับกระบวนการตรวจประเมิน AS9100
สำหรับโครงการด้านการบินและอวกาศและการป้องกันประเทศในปัจจุบัน แนวทางของอุตสาหกรรมมุ่งไปที่การย้ำขั้วต่อ (Series II แบบปลดจากด้านหลัง) โดยมีปัจจัยขับเคลื่อนจากการสอดคล้องกับ AS9100 การซ่อมภาคสนาม และการลดการพึ่งพาทักษะของผู้ปฏิบัติงาน การย้ำที่ทำได้อย่างถูกต้องให้ความสม่ำเสมอเชิงกลมากกว่ารอยต่อที่บัดกรีด้วยมือ และได้รับผลกระทบจากทักษะของผู้ปฏิบัติงาน การปนเปื้อนของฟลักซ์ หรือความเสียหายจากความร้อนต่อฉนวนน้อยกว่ามาก การบัดกรียังคงมีความสำคัญกับงาน Series I แบบซีลสุญญากาศ ซึ่งหน้าสัมผัสหลอมติดอยู่ในซีลแก้วกับโลหะ รวมถึงการสนับสนุนแพลตฟอร์ม Series I ที่ติดตั้งใช้งานอยู่แล้ว ในปี 2026 แบบใหม่จะเลือกใช้การย้ำเป็นค่าเริ่มต้น ส่วนงานเดิมยังรองรับทั้ง 2 เทคโนโลยี
สามารถจัดหา Configuration B และ C พร้อมฟิกซ์เจอร์สำหรับจัดการ backshell ทั้ง 2 แบบ ได้แก่ แบบ PT (เกลียวเฉพาะของ Series I) และแบบรองรับ AS85049 (เกลียว UNEF ของ Series II) รองรับตัวลดแรงดึง backshell แบบมีชีลด์ EMI-RFI, backshell สำหรับสภาพแวดล้อมที่มีซีลกรอมเมต และแคลมป์รัดสายหลายรูปแบบผ่านชุดฟิกซ์เจอร์ โดยจะเพิ่มข้อกำหนดอื่น ๆ ในใบเสนอราคา ระบบควบคุมจัดเก็บช่วงแรงบิดเฉพาะของ backshell แต่ละแบบไว้ในคลังชุดค่าพารามิเตอร์การผลิต
มี ZEUEE จัดส่งสินค้าไปแล้วกว่า 30 ประเทศ และให้บริการติดตั้งหน้างาน FAT/SAT และฝึกอบรมผู้ปฏิบัติงานเป็นส่วนหนึ่งของการส่งมอบมาตรฐาน ขอบเขตด้านการเดินทาง การสนับสนุนเรื่องวีซ่า และเอกสารฝึกอบรมที่แปลตามภาษาท้องถิ่น (ค่าเริ่มต้นคือภาษาอังกฤษและภาษาจีน ส่วนภาษาอื่นให้บริการตามคำขอ) จะกำหนดไว้ในขั้นตอนเสนอราคา มีบริการวินิจฉัยปัญหาจากระยะไกลผ่าน VPN ที่ปลอดภัยสำหรับการแก้ไขปัญหาภายหลัง และเราจัดเก็บสินค้าคงคลังอะไหล่ไว้เป็นเวลา 5 ปีหลังจัดส่ง
พร้อมย้ายการผลิต MIL-DTL-26482 ออกจากโต๊ะประกอบด้วยมือแล้วหรือยัง?
แจ้งสัดส่วนขนาดเปลือก จำนวนการผลิตต่อปี และข้อกำหนดการตรวจสอบยืนยัน เราจะให้คำแนะนำการกำหนดค่า จัดทำแบบจำลอง TCO เป็นลายลักษณ์อักษร และส่งใบเสนอราคาอย่างเป็นทางการภายใน 5 วันทำการหลังได้รับ RFQ ที่มีข้อมูลครบถ้วน
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015





