Kontaktieren Sie Zeyu lntelligent Industrial Company

Anlagenspezifikation
DC-Draht-Produktionslinie – vollautomatisches System zur Kabelmontage und zum Umspritzen
Diese DC-Draht-Produktionslinie ist eine vollautomatische Montagelinie für Kabel, die DC-Kabel vom Anfang bis zum fertigen Produkt herstellt. Zuführen, Schneiden, Abisolieren, Löten, CCD-Prüfung, Umspritzen und Bündeln laufen in einem synchronisierten Ablauf. Mit 10–12 Stück/min und einem Schweißzyklus von 0,8 s ersetzt eine ZEUEE-Linie eine ganze Reihe manueller Arbeitsplätze – ohne die Qualitätsschwankungen zwischen Schichten.
10–12
Fertigteile/min
0,8 s
Punktschweißzyklus / Stück
4
integrierte Stationen
100%
CCD- und Durchgangsprüfung
28 kW
Gesamtleistung
30+
beliefert Länder
Herausforderungen der Branche
Warum die manuelle Montage von DC-Kabeln nicht mithalten kann
Ein DC-Kabel ist ein Strom- oder Ladekabel, bei dem ein Steckverbinder an einem Ende angeschweißt und zur Zugentlastung umspritzt wird – einfach zu beschreiben, aber von Hand nur mit hohem Aufwand skalierbar. Die manuelle Kabelmontage ist arbeitsintensiv und uneinheitlich; die Schweißqualität schwankt von Schicht zu Schicht und von Bediener zu Bediener. Diese Abweichungen erkennt Ihr Qualitätsmanagement oft zu spät – häufig erst, wenn bereits 30 % einer Charge in den nächsten Prozessschritt gelangt sind.
-
 01.Nicht skalierbarer Arbeitsaufwand: Jede zusätzliche Einheit erfordert weitere Arbeitskräfte, und qualifizierte Bediener für Lötarbeiten sind immer schwerer zu finden.
-
 02.Die Schweißqualität ist das verborgene Risiko – von Hand gelötete Verbindungen unterscheiden sich in Füllung und Festigkeit. Dadurch gelangen Fehler bis zum Umspritzen und zur Endprüfung.
-
 03.Der Durchsatz stößt an eine Grenze, lange bevor die Auftragslage mit vielen Varianten abgearbeitet ist. Das verzögert Lieferungen und frustriert Käufer.
Der strukturelle Fehler und die Integration von ZEUEE
Warum eine einzelne Maschine das Problem nicht löst, liegt an der Prozessstruktur: Die Fehler entstehen bei den Übergaben zwischen Schneiden, Löten und Umspritzen. ZEUEE entwickelt die Linie so, dass diese Übergaben entfallen. Zuführen, Schweißen, Prüfen, Umspritzen und Bündeln laufen über eine Steuerung auf einer Stellfläche von 8.4 Metern. Für kleine und mittlere Industriebetriebe hält so ein Bediener die Qualität, um die sich sonst ein ganzes Team an Arbeitsplätzen bemüht.
Diese Integration ist das Unterscheidungsmerkmal, das auf dieser Seite Station für Station erläutert wird. Jede Verbindung wird auf der ZEUEE-Produktionslinie nach demselben Parametersatz gefertigt. So hängt die gleichbleibende Qualität nicht mehr davon ab, wer gerade Schicht hat.
Prozessarchitektur
Ein Blick in die Linie: 4 integrierte Stationen für die automatisierte Kabelmontage
Die Linie arbeitet in der Reihenfolge Zuführen → Schweißen → Prüfen → Umspritzen → Bündeln. Jede Station übergibt das Werkstück unter einer gemeinsamen SPS-Steuerung an die nächste. Kein Bediener trägt das Kabel zwischen den Prozessschritten weiter – genau bei solchen Handgriffen entstehen viele Fehler in der manuellen Fertigung. Hier erfahren Sie, welche Aufgabe jede Station erfüllt.
STATION 01
Zuführen · Schneiden · Abisolieren · Schweißen
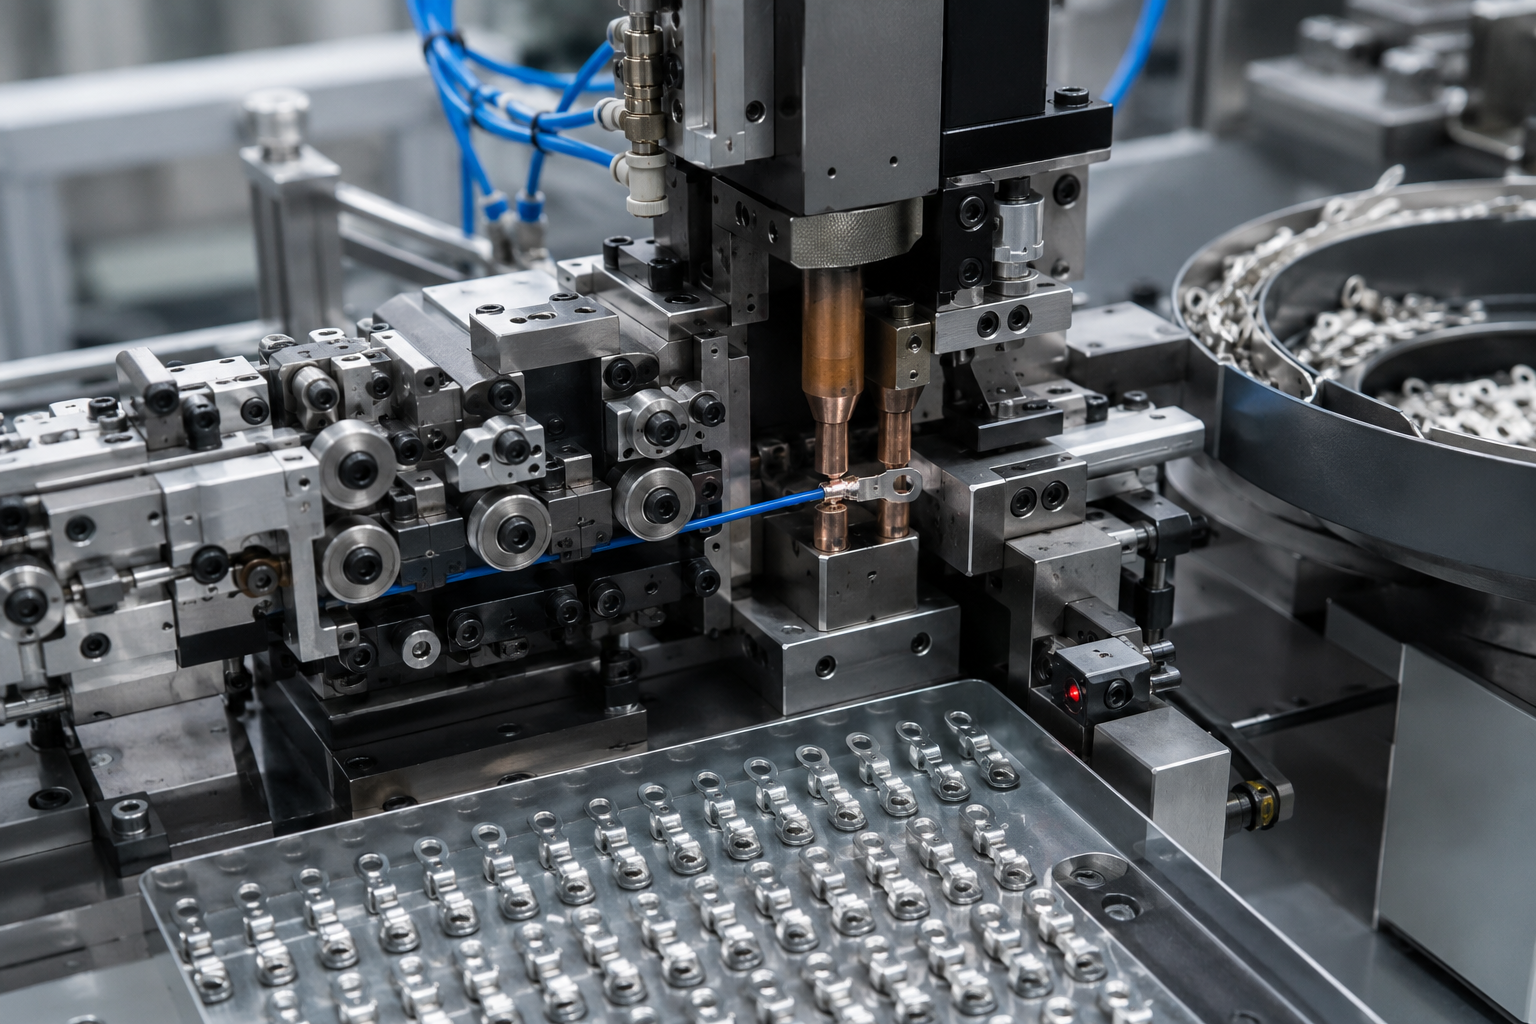
Auf das automatische Zuführen, Ablängen und Abisolieren folgt direkt das präzise Punktschweißen – am Linienanfang arbeitet damit praktisch eine automatische Lötmaschine für Drähte. Die Schweißstelle ist rund und vollständig ausgeprägt, ohne Überstand oder Grat; die Bearbeitungszeit beträgt 0,8 s pro Stück.
STATION 02
Durchgangsprüfung und CCD-Erkennung
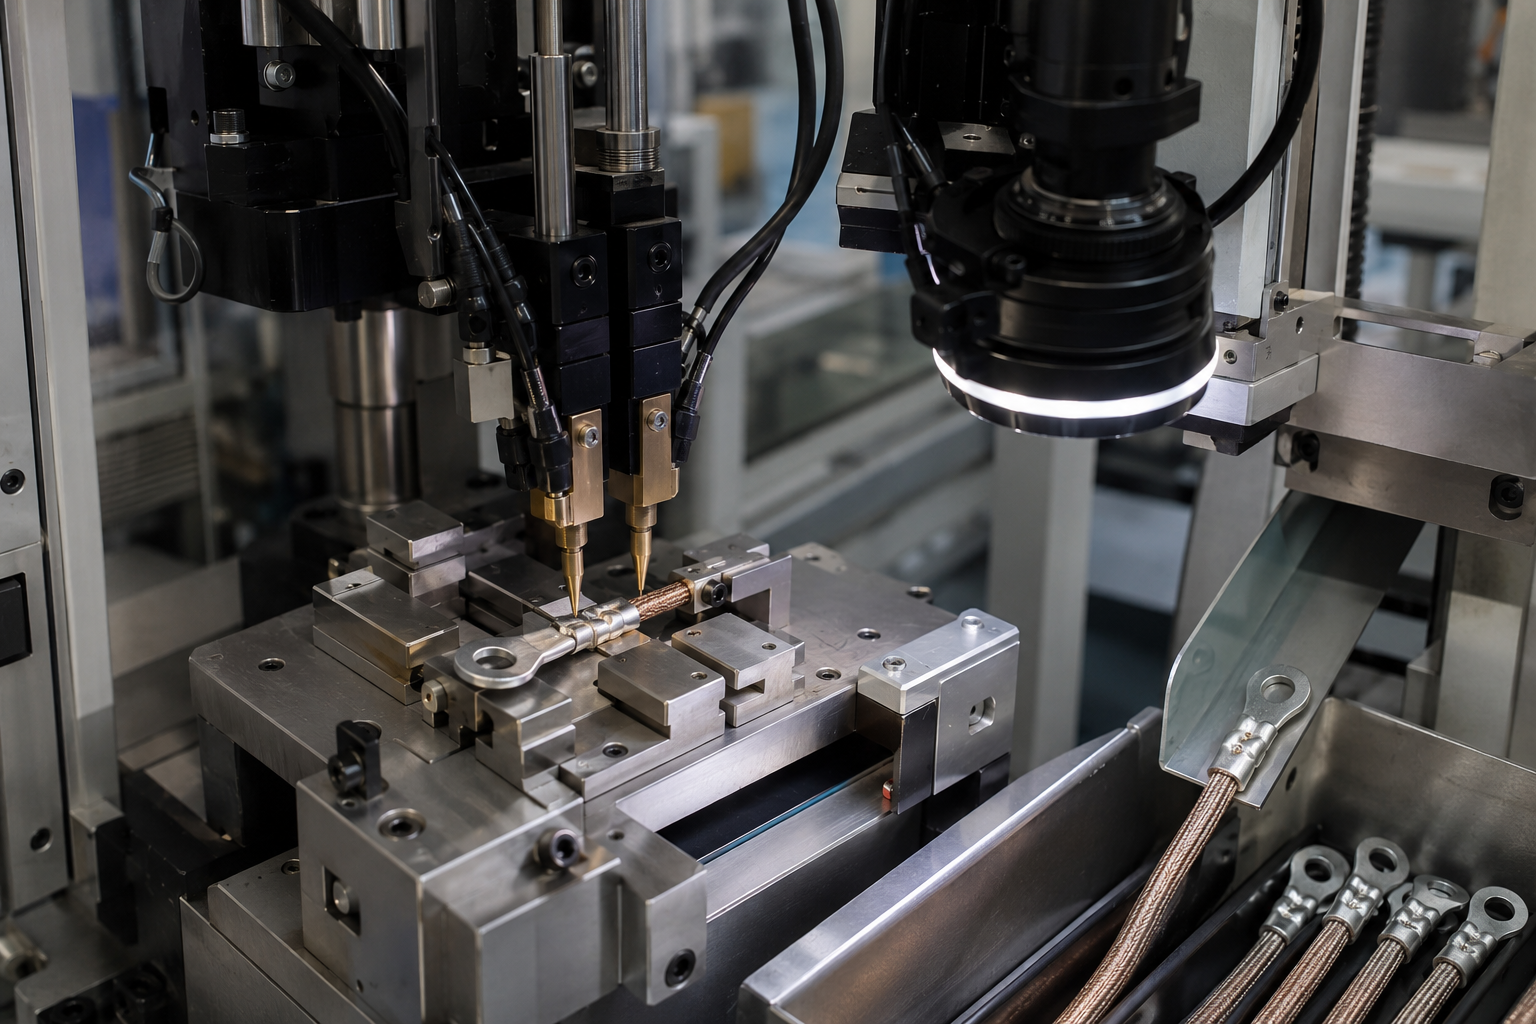
Die Durchgangsprüfung bestätigt, dass Strom durch die Verbindung fließt. Eine CCD-Kamera misst Größe, Form und Füllgrad der Schweißstelle. Teile, die eine der beiden Prüfungen nicht bestehen, werden automatisch ausgeschleust, bevor sie das Formwerkzeug erreichen.
STATION 03
Präzisions-Umspritzen im Spritzgussverfahren
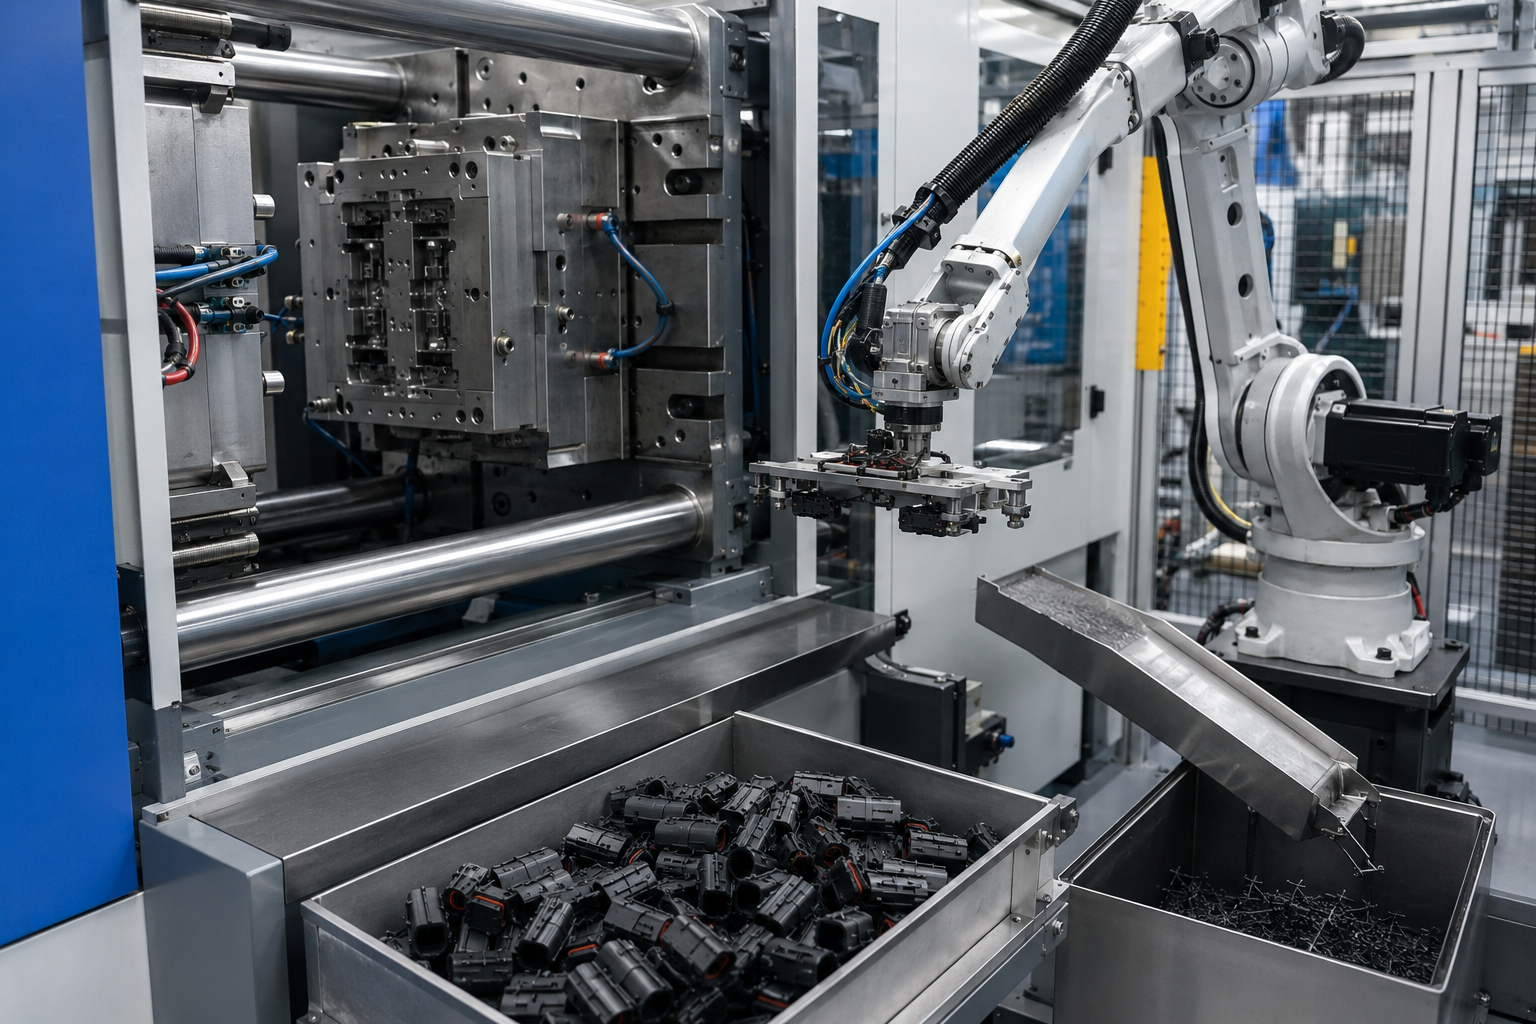
Beim Umspritzen im Spritzgussverfahren wird der Steckverbinder mit kontrollierter Temperatur, kontrolliertem Druck und kontrollierter Geschwindigkeit umspritzt, um gleichbleibende Abmessungen und eine einheitliche Oberfläche zu erzielen. Ein Roboterarm fixiert und entfernt den Anguss; eine Abführvorrichtung räumt ihn weg, damit sich kein Ausschuss ansammelt.
STATION 04
Automatisches Wickeln und Bündeln
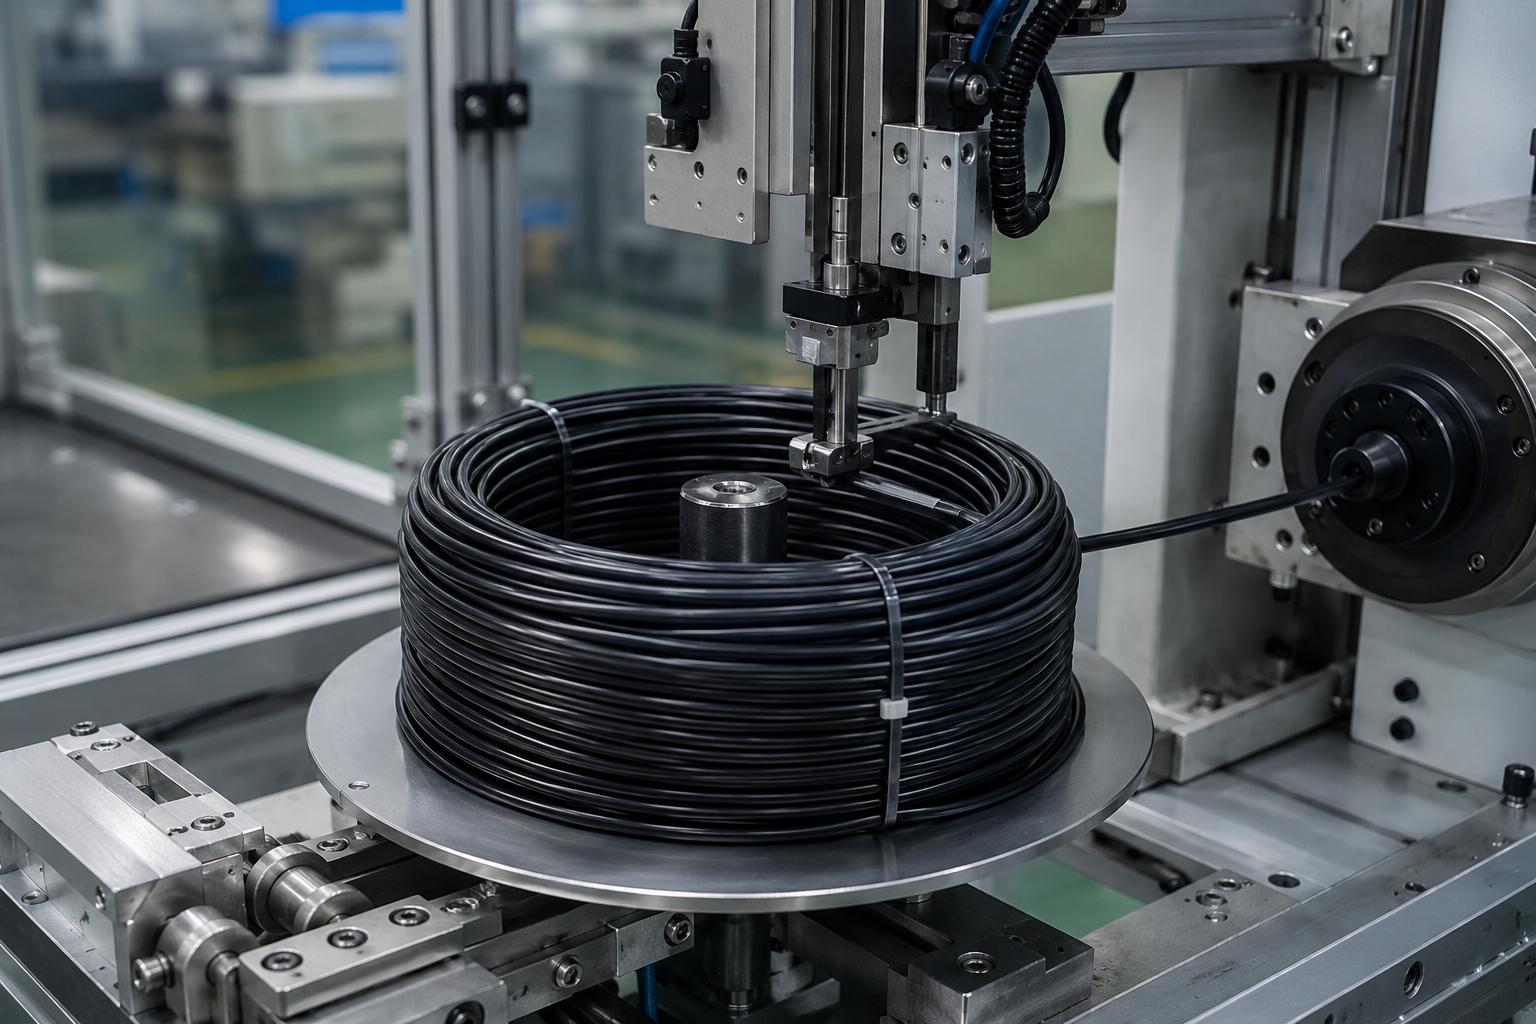
Das fertige DC-Kabel wird fest und ordentlich aufgewickelt und anschließend mit einer effizienten Bündelvorrichtung gebunden. Die Bindung hält sicher, ohne sich zu lösen, und das Werkstück wird nicht von Hand berührt.
Das Kontaktierungsverfahren lässt sich an Ihren Steckverbinder anpassen. Wenn ein Design gecrimpte Anschlusskontakte statt einer Schweißverbindung vorsieht, kann dieselbe Station mit einem Crimpmodul ausgestattet werden. So fertigt die Linie sowohl gelötete als auch gecrimpte Kabelbaugruppen in einem Prozess. In beiden Fällen wird jede Kontaktierung vor dem nächsten Prozessschritt geprüft. Dadurch bleibt eine ganze Produktionsserie zuverlässig und nicht nur die ersten hundert Stück.
Was diese Anlage zu einer Produktionslinie statt zu einer lose zusammengestellten Anlage zum Draht- und Kabelherstellen macht, sind die Übergaben. Eine SPS steuert die Reihenfolge der Stationen. Das Kabel muss daher weder auf einem Arbeitstisch warten noch zwischen den Prozessschritten von Hand neu eingespannt werden. Der Aufbau ist modular, läuft aber als einheitlicher, wiederholbarer Prozess: Ein Maschinenrezept steuert jede Verbindung, jeden Spritzvorgang und jede Bindung.
Da der Steckverbinder in Station 03 versiegelt wird, erfüllt das Umspritzteil gleichzeitig drei Aufgaben: Zugentlastung, Schutz vor Feuchtigkeit und Staub sowie eine saubere Oberfläche. Dasselbe Prinzip des thermoplastischen Umspritzens wird bei USB-, EV-Lade- und industriellen DC-Kabeln eingesetzt. Hier ist es in eine Inline-Umspritzmaschine für Kabel integriert und keine eigenständige Presse.
Warum das Formwerkzeug inline einsetzen? Bei einer eigenständigen Presse steht die Linie still, während Teile von Hand dorthin gebracht werden. In den Prozess integriert verarbeitet das Formwerkzeug eine Schmelze von 170–220 °C bei einer Werkzeugtemperatur von 30–50 °C. So hält ein Industriebetrieb den Takt von 10–12 Stück/min. Diese Integration unterscheidet eine echte Produktionslinie von einer Reihe Maschinen auf derselben Fabrikfläche. Automatische Lötmaschinen, die beim USPTO veröffentlicht wurden, beschreiben dieselbe integrierte Architektur aus Zuführen, Abisolieren und Löten.
Spezifikationen der Linie
| Parameter | Spezifikation |
|---|---|
| Gesamtabmessungen | 8400 × 2300 × 2700 mm |
| Ausbringung | 10–12 Stück / min |
| Punktschweißzyklus | 0,8 s / Stück |
| Gesamtleistung | 28 kW |
| Luftdruck | 0,4–0,7 MPa |
| Spannung | AC 220 V / 380 V |
| Inline-Prüfung | Durchgangsprüfung und CCD, automatische Ausschleusung |
Entscheidungsmatrix zur Konfiguration
| Ihre Priorität | Empfohlene Konfiguration | Begründung |
|---|---|---|
| Hohe Stückzahl bei einer SKU | Vollständige 4-Stationen-Linie, festes Werkzeug | Niedrigste Kosten pro fertigem Kabel bei hoher Stückzahl |
| Verschiedene DC- und Ladekabel | 4-Stationen-Linie mit Schnellwechsel-Formwerkzeug und Vorrichtungen | Beste Wahl – der Durchsatz bleibt beim SKU-Wechsel erhalten |
| Begrenzte Stellfläche | Kompakter Aufbau mit 8,4 m, Bedienung durch eine Person | Ersetzt eine manuelle Fertigungszelle mit mehreren Arbeitsplätzen auf derselben Stellfläche |
Anlagenvergleich
Vollautomatische, manuelle und halbautomatische Kabelfertigung im Vergleich
Käufer vergleichen den Preis einer Linie oft mit dem Lohn einer einzelnen Montagekraft und übersehen dabei die entscheidende Zahl. In der Kabelmontage senkt Automatisierung die manuellen Arbeitskosten um mehr als 50 % und steigert den Durchsatz gegenüber der manuellen Montage um 200–300 %. Die folgende Tabelle vergleicht die Faktoren, die Ihre Kosten pro fertigem Kabel tatsächlich beeinflussen.
| Vergleichskriterium | Manueller Arbeitsplatz | Halbautomatisch | Vollautomatische ZEUEE-Linie |
|---|---|---|---|
| Durchsatz | Durch die Bedienerzahl begrenzt | Bis zu +80 % Effizienz | 10–12 Stück/min, Schweißzeit 0,8 s |
| Gleichmäßigkeit der Schweißverbindungen | Schwankt je nach Bediener | Teilweise kontrolliert | Ein Maschinenrezept und 100 % CCD-Prüfung |
| Nicht erkannte Fehler | Erst bei der Endprüfung erkannt | Reduziert | Automatische Ausschleusung vor dem Umspritzen |
| Personalaufwand pro Linie | Mehrere Bediener | Weniger Bediener | Ein Bediener |
| Umspritzen und Bündeln | Getrennte Prozessschritte | Oft getrennt | Inline im selben Ablauf |
ROI- und Schwellenwertanalyse
Hier ist die ehrliche Einschätzung, die viele Anbieter auslassen: Eine vollautomatische Linie ist nicht immer die richtige Wahl. Der Zielkonflikt ist real – unterhalb einer bestimmten Stückzahl oder bei einer sehr großen Variantenvielfalt bietet eine halbautomatisierte Fertigungszelle oft einen besseren ROI. Die Amortisationszeit verlängert sich dann von 12–24 Monaten auf 24–36 Monate. Diese Offenheit ist ein Unterscheidungsmerkmal: Die Ingenieure von ZEUEE weisen darauf hin, wenn der Schwellenwert nicht erreicht wird, statt eine Linie zu verkaufen, die stillsteht.
Der Schwellenwert ist aus Prozessgründen entscheidend und nicht aus Werbegründen. Maßgeblich sind Stückzahl und SKU-Stabilität: Ein regionaler Industriebetrieb mit einem konstanten jährlichen DC-Kabelvolumen im sechsstelligen Bereich erreicht problemlos eine Amortisation innerhalb von 12 Monaten; ein Lohnfertiger mit Chargen von 50 Stück dagegen nicht. ZEUEE stimmt die Empfehlung auf Ihre Zahlen ab, denn eine vollautomatisierte, aber stillstehende Fabrikfläche ist der teuerste Fehler in dieser Produktkategorie.
Analyse von Durchsatz und ROI
Was 10–12 Stück pro Minute für Ihre Ausbringung bedeuten
Bei 10–12 fertigen Teilen pro Minute verändert sich die Ausbringungsrechnung bereits in einer einzigen Schicht. Der höhere Durchsatz summiert sich mit den Arbeitskosten, die durch den Wegfall manueller Lötarbeiten eingespart werden. Daraus ergibt sich die tatsächliche Amortisation.
>50%
Typische Senkung der manuellen Arbeitskosten durch Automatisierung der DC-Kabelmontage; die gesamte Linie amortisiert sich üblicherweise innerhalb von 12–24 Monaten.
Quelle: Branchenstudien zum ROI der Automatisierung (Wiringo, Hahn Automation) – typische Branchenwerte, keine von ZEUEE gemessene Garantie
Ein Rechenbeispiel zum Durchsatz. Bei 11 Stück pro Minute fertigen ein Bediener und eine Linie in einer 8-stündigen Schicht ungefähr 5.000 fertige DC-Kabel – eine Ausbringung, für die andernfalls eine ganze Reihe Lötarbeitsplätze nötig wäre. Wird die Anlage im Zweischichtbetrieb als Fertigungsmaschine für Ladekabel eingesetzt, wächst der Abstand schnell; die eingesparten Arbeitskosten summieren sich zusätzlich.
Ausschuss ist der zweite Hebel. Für automatisierte Systeme zur visuellen Prüfung wurde nach einem Jahr eine Senkung der Fehlerdurchlassrate um bis zu 94 % berichtet, da fehlerhafte Schweißstellen bereits in Station 02 und nicht erst nach dem Umspritzen aussortiert werden. Ein Fehler, der erkannt wird, bevor das Formwerkzeug schließt, lässt sich besonders kostengünstig beheben.
Wo die Linie eingesetzt wird
Die DC-Draht-Produktionslinie von ZEUEE eignet sich überall dort, wo DC- und Ladekabel in großen Stückzahlen gefertigt werden – etwa in der 3C-Elektronik, für EV-Ladekabel, Haushaltsgeräte, präzise elektrische Komponenten, medizinische Anschlussleitungen und Baugruppen für neue Energien. Jede Anwendung hat eine andere Kabelspezifikation, erfordert aber keine andere Maschine: Die Anlage wird durch den Wechsel des Formwerkzeugs und der Vorrichtungen am Linienende angepasst. Diese Wiederverwendbarkeit ist entscheidend: Ein regionaler Industriebetrieb kann die Linie, die er für eine Anwendung angeschafft hat, auch bei einer Änderung des Produktmix zuverlässig weiterverwenden. Das unterscheidet sie von fest ausgelegten Pressen für nur einen Zweck.
Qualitätssicherung
Qualität, Prüfung und Konformität
Nachlassende Qualität ist ein kaum bemerkter Schwachpunkt bei Kaufentscheidungen für importierte Anlagen: Bei der Vorführung glänzt die Linie, doch sobald der Käufer nicht mehr hinsieht, lässt die Qualität nach. Eine geprüfte Stichprobe kann täuschen; eine Inline-Prüfung von 100 % nicht. Deshalb integriert ZEUEE die Prüfung in die Maschine, statt sie erst bei der Abnahme hinzuzufügen. Jedes Teil durchläuft auf der Produktionslinie eine Durchgangs- und CCD-Prüfung. So wird das Risiko, dass eine fehlerhafte Schweißverbindung Ihren Kunden erreicht, bereits im Prozess ausgeschlossen und nicht erst nachträglich geprüft.
100 % INLINE-PRÜFUNG
Durchgangsprüfung und CCD, automatische Ausschleusung
ISO 9001:2015
Qualitätsmanagement zertifiziert
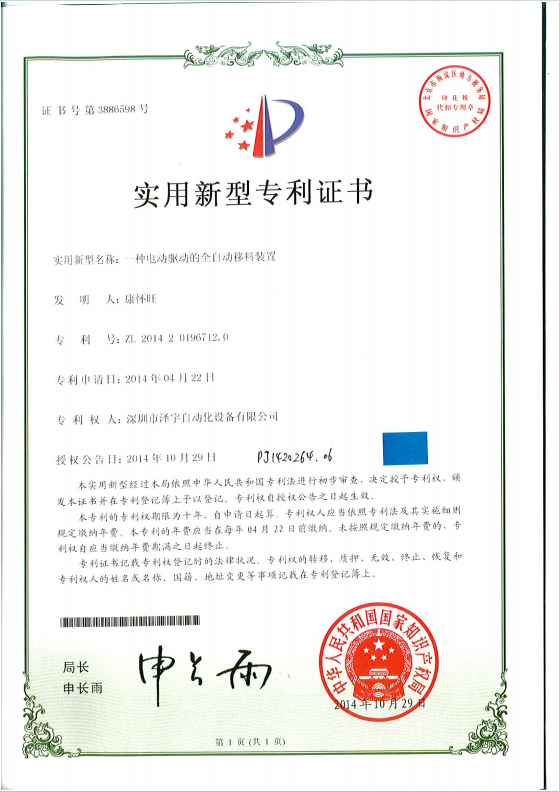
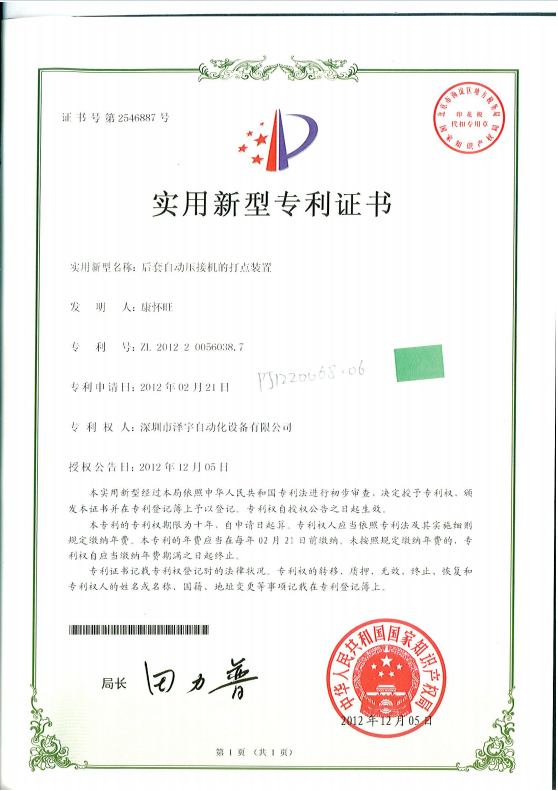
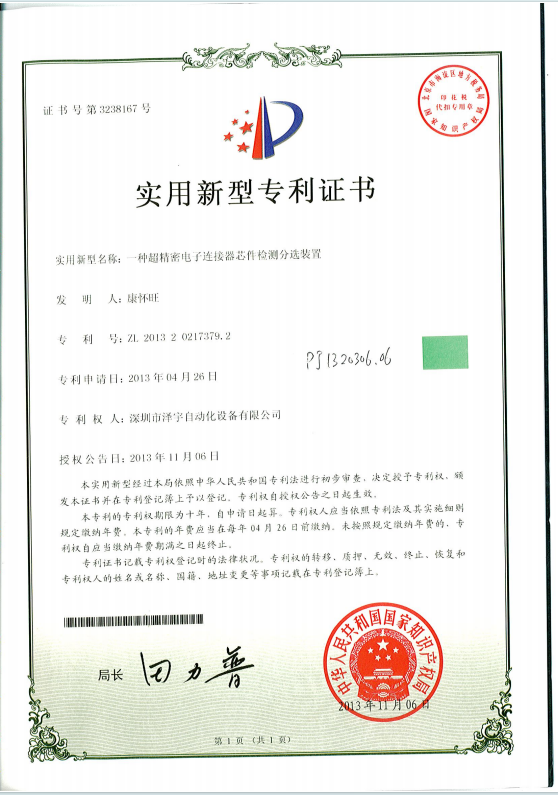
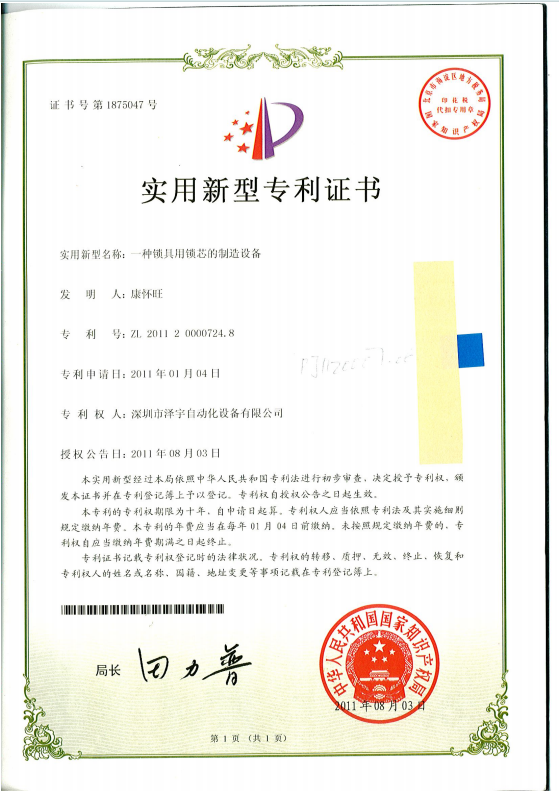
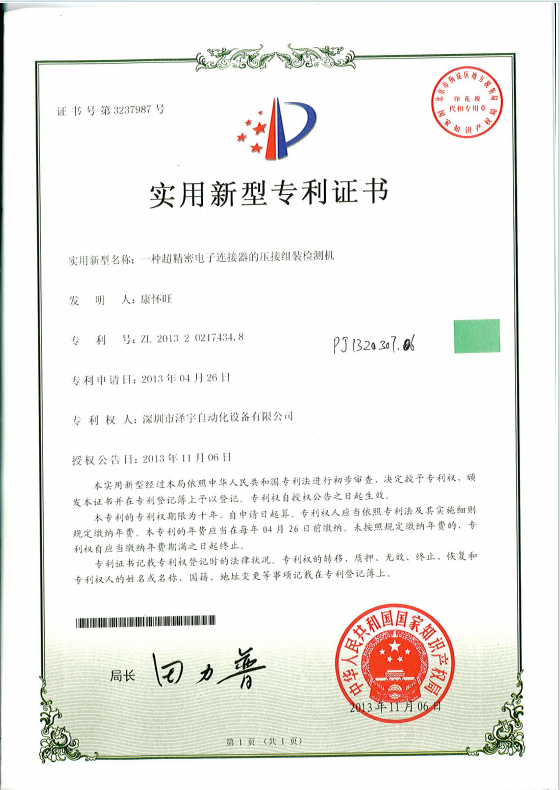
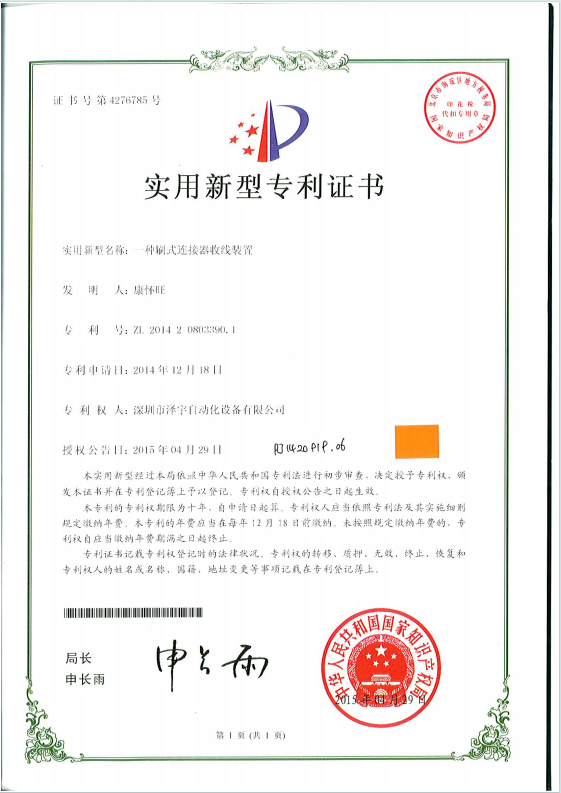
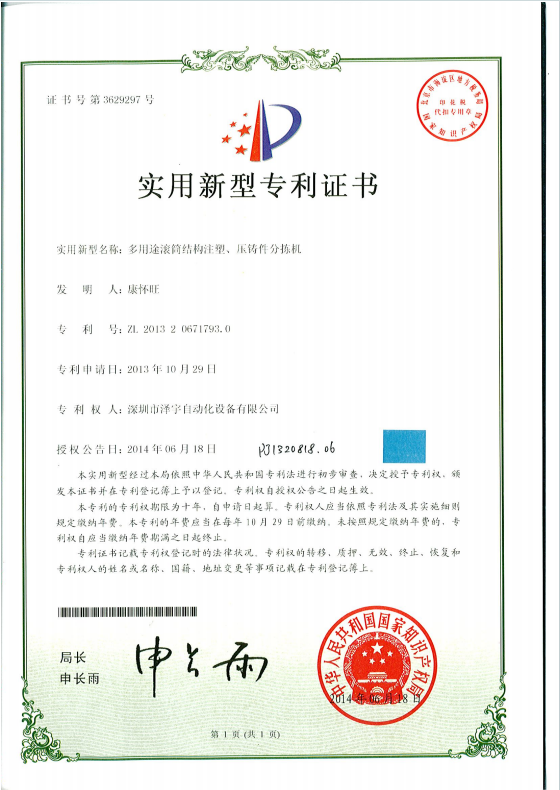
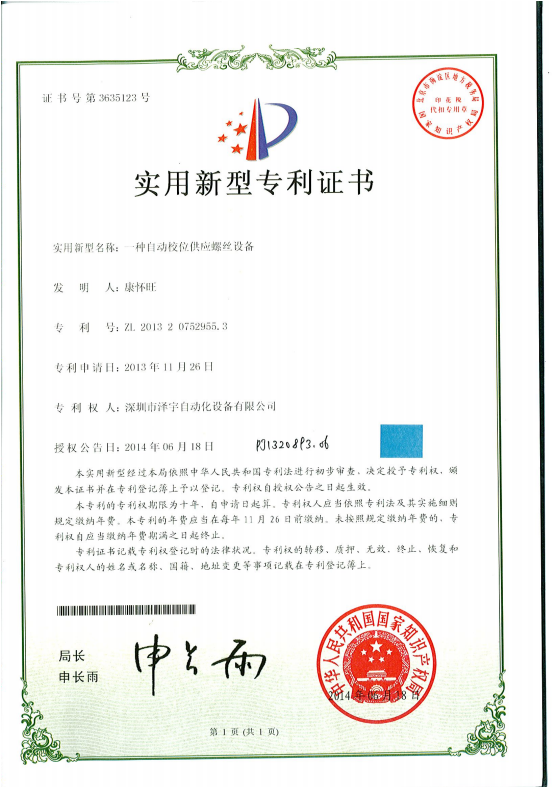
150+ PATENTE
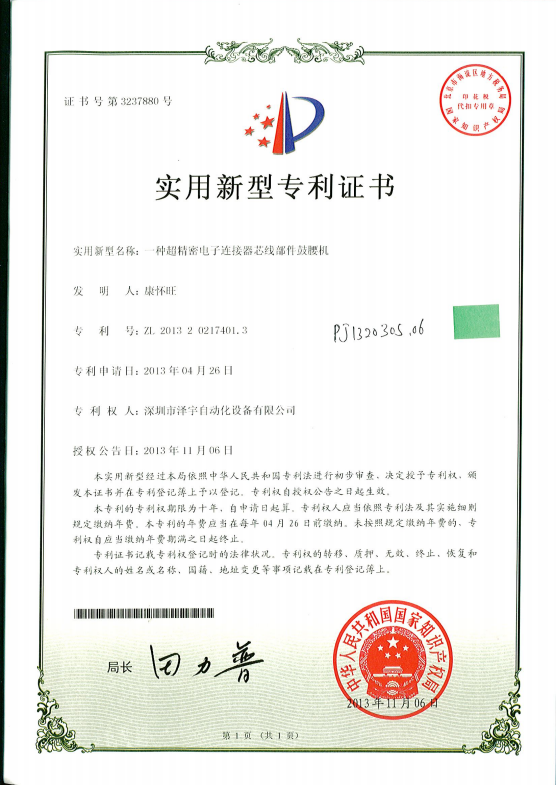
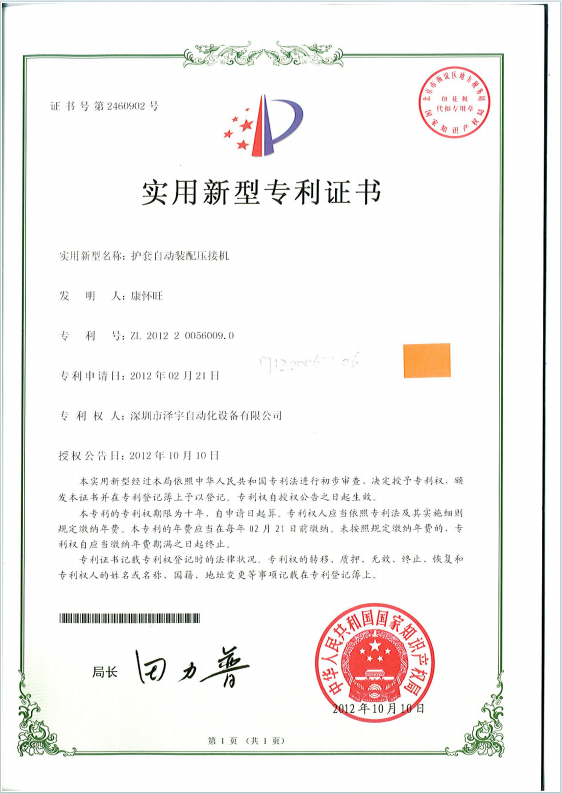
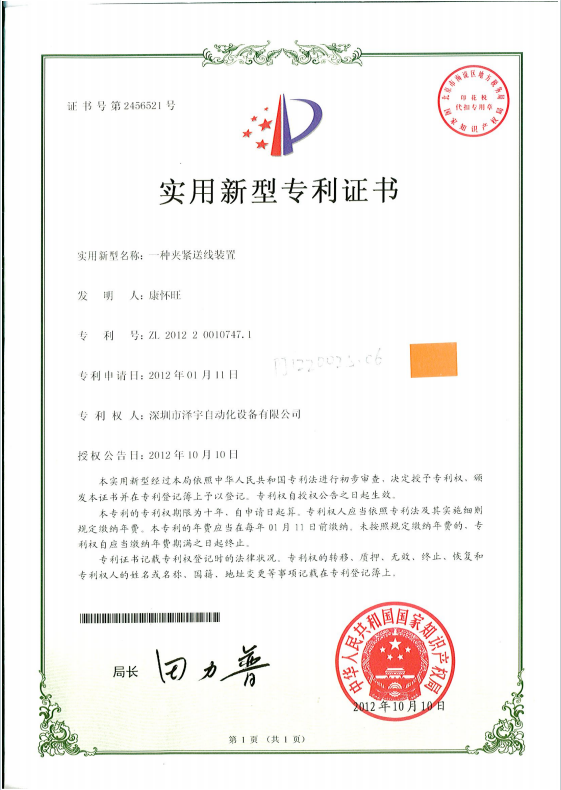
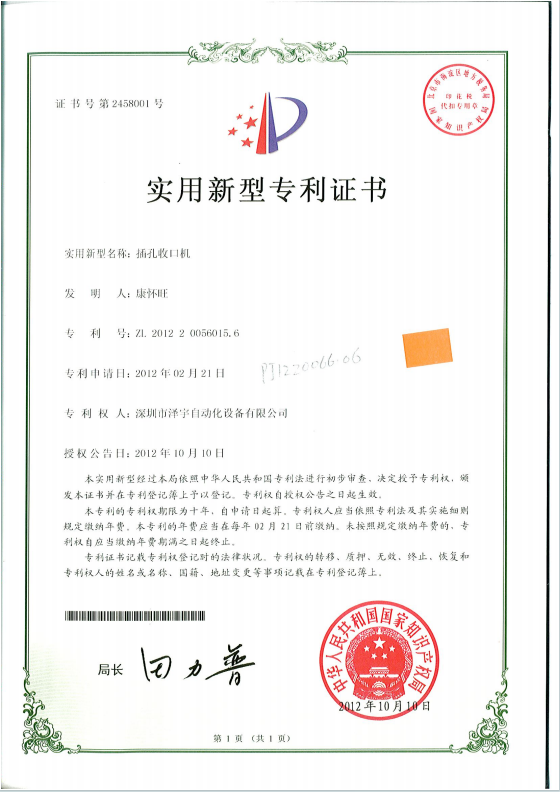
32+ Erfindungspatente · 68+ Gebrauchsmuster
NATIONALES HIGHTECH-UNTERNEHMEN
Unternehmen für spezialisierte und neue Industrien (SRDI)
30+ LÄNDER
Gegründet 2005 · 10.000+ Projekte
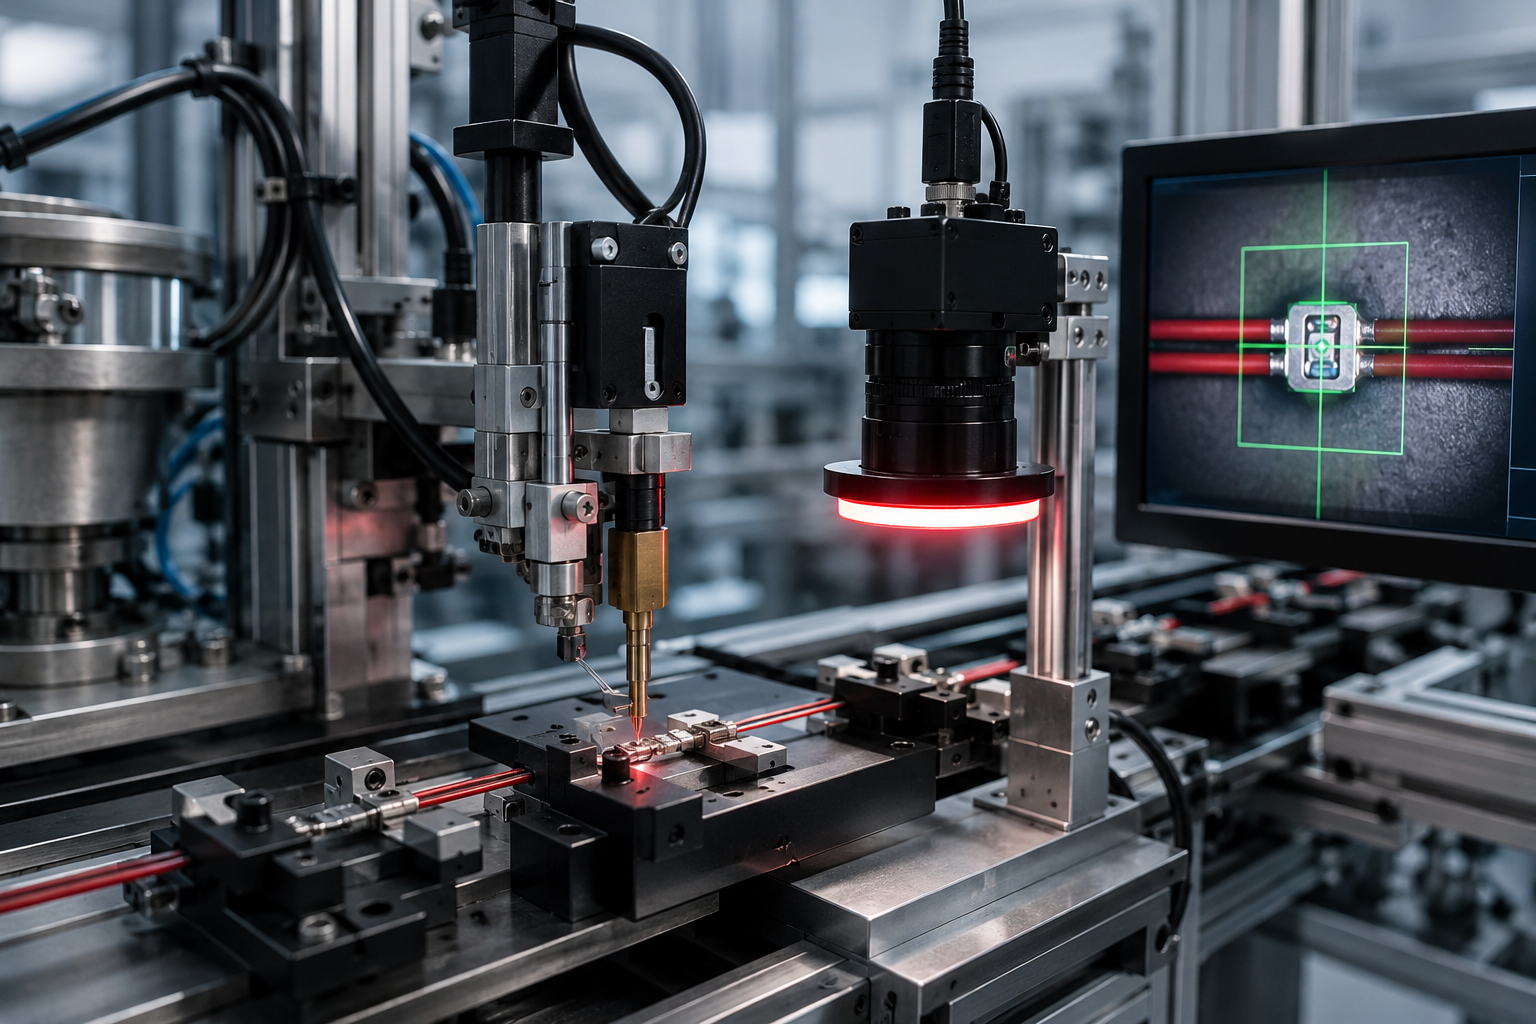
„Wir integrieren die Prüfung in die Linie, denn eine Schweißverbindung, die Sie nicht überprüfen können, kostet Sie doppelt. Durchgangsprüfung und CCD-Prüfung an jedem Teil verhindern, dass Fehler den Kunden erreichen – daran messen wir unsere eigenen DC-Draht-Produktionslinien.“
— ZEUEE-Ingenieurteam
Bei DC-Lade- und Datenkabeln gilt die Konformität für die gesamte Baugruppe und nicht nur für einzelne Komponenten. Das UL-ICT-Power-Cable-Programm (Outline UL 9990) deckt Baugruppen für Datenübertragung und Laden bis zu 60 V DC, 8,0 A und 100 W ab; flexible Leitungen fallen unter UL 62. Eine Linie, die gleichbleibende, geprüfte Schweißverbindungen und Dichtungen fertigt, ermöglicht diese Zulassungen und Ihre Exportfreigabe.
Eine Zertifizierung ist ein Prozess und kein bloßes Häkchen; die Produktionslinie macht diesen Prozess verlässlich umsetzbar. Für die ISO 9001-Zulassung sind eine gleichbleibend gefertigte Baugruppe und ein Werksaudit erforderlich. Dieselben Inline-Aufzeichnungen zur Durchgangs- und CCD-Prüfung, die Ihre Ausbeute sichern, liefern die Nachweise für den Auditor. ZEUEE zertifiziert die Linie, um diese Dokumentation zu unterstützen. Für einen regionalen Industriebetrieb, der eine Exportzulassung anstrebt, kann ein von Charge zu Charge schwankendes Umspritzteil bei 220 °C den Unterschied zwischen einer bestandenen Prüfung und einer kostspieligen Wiederholungsprüfung ausmachen.
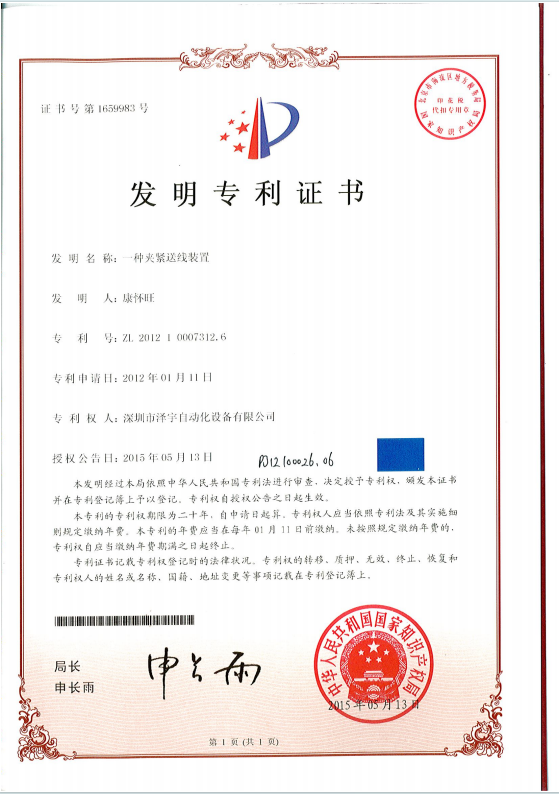
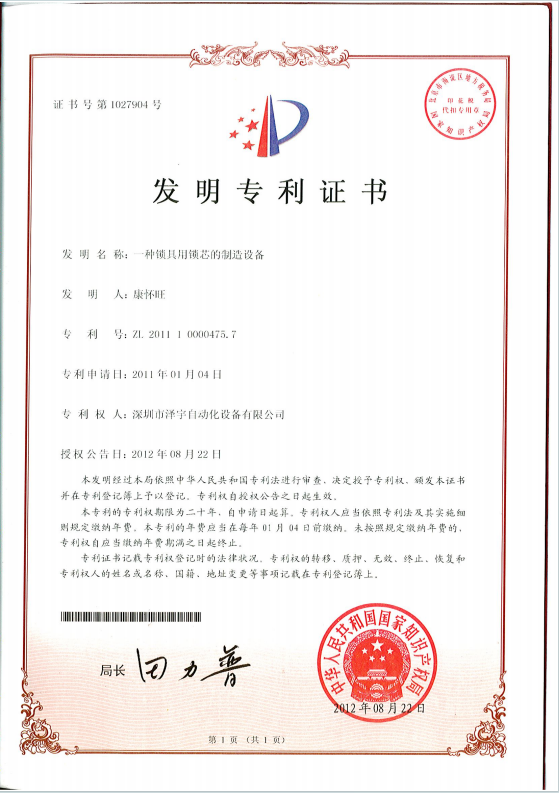
Diese nachweisbare Gleichmäßigkeit ist das Unterscheidungsmerkmal hinter den oben gezeigten Zertifikaten. Jede ZEUEE-Produktionslinie eines nationalen Hightech-Unternehmens basiert auf dokumentierter Prüfung und nicht auf Versprechen – eine Sicherheit, die kleine und mittlere Käufer im Ausland von einem Wiederverkäufer selten erhalten.
Galerie: Zertifizierungen und Prüfungen

Service- und Supportkonzept
Anpassung, Lieferzeit, Installation und weltweiter Support
Versteckte Kosten, die einen Maschinenkauf zunichtemachen, sind selten der Kaufpreis. Häufig sind es lange Lieferzeiten, fehlende Dokumentation auf Englisch und eine unzureichende Begleitung bei der Installation. Diese Kosten zeigen sich erst später; deshalb klärt ZEUEE alle drei Punkte vor Vertragsabschluss. Als direkter Hersteller von Kabel-Umspritzmaschinen erstellt das Werk, das die Linie baut, auch das Angebot.
-
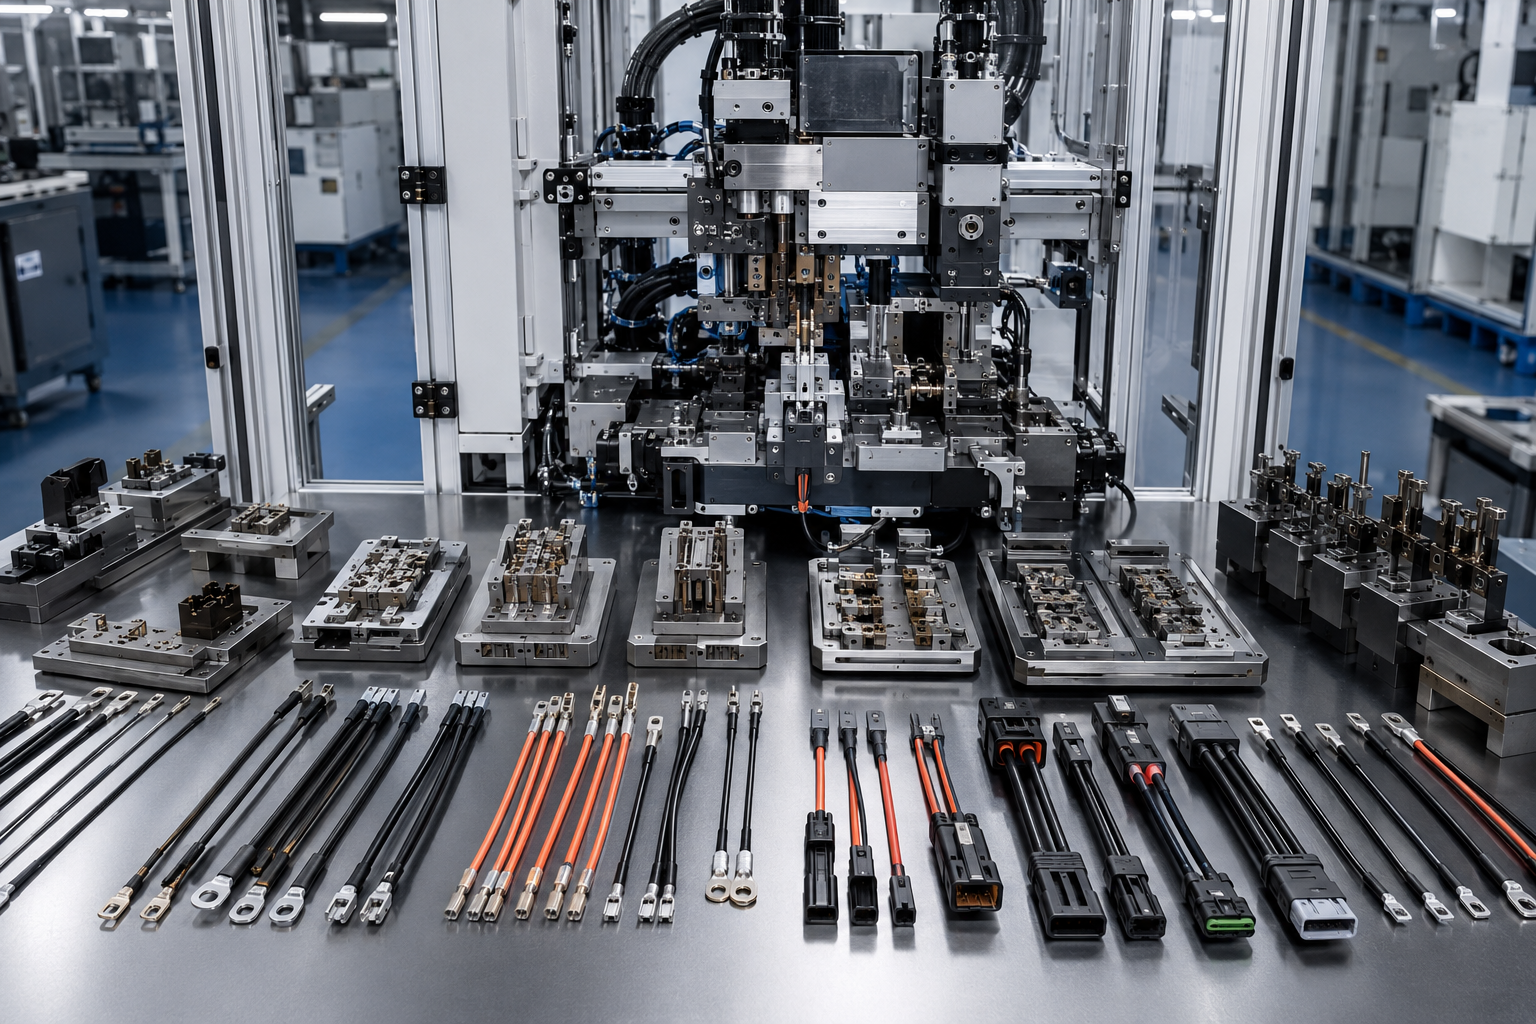 01 //Anpassung: Die Linie wird auf Ihren Kabelquerschnitt, den Steckverbindertyp, das Umspritzmaterial und den angestrebten Zyklus ausgelegt. Formwerkzeug und Vorrichtungen werden angepasst, während die geprüfte Anlagenarchitektur gleich bleibt.
-
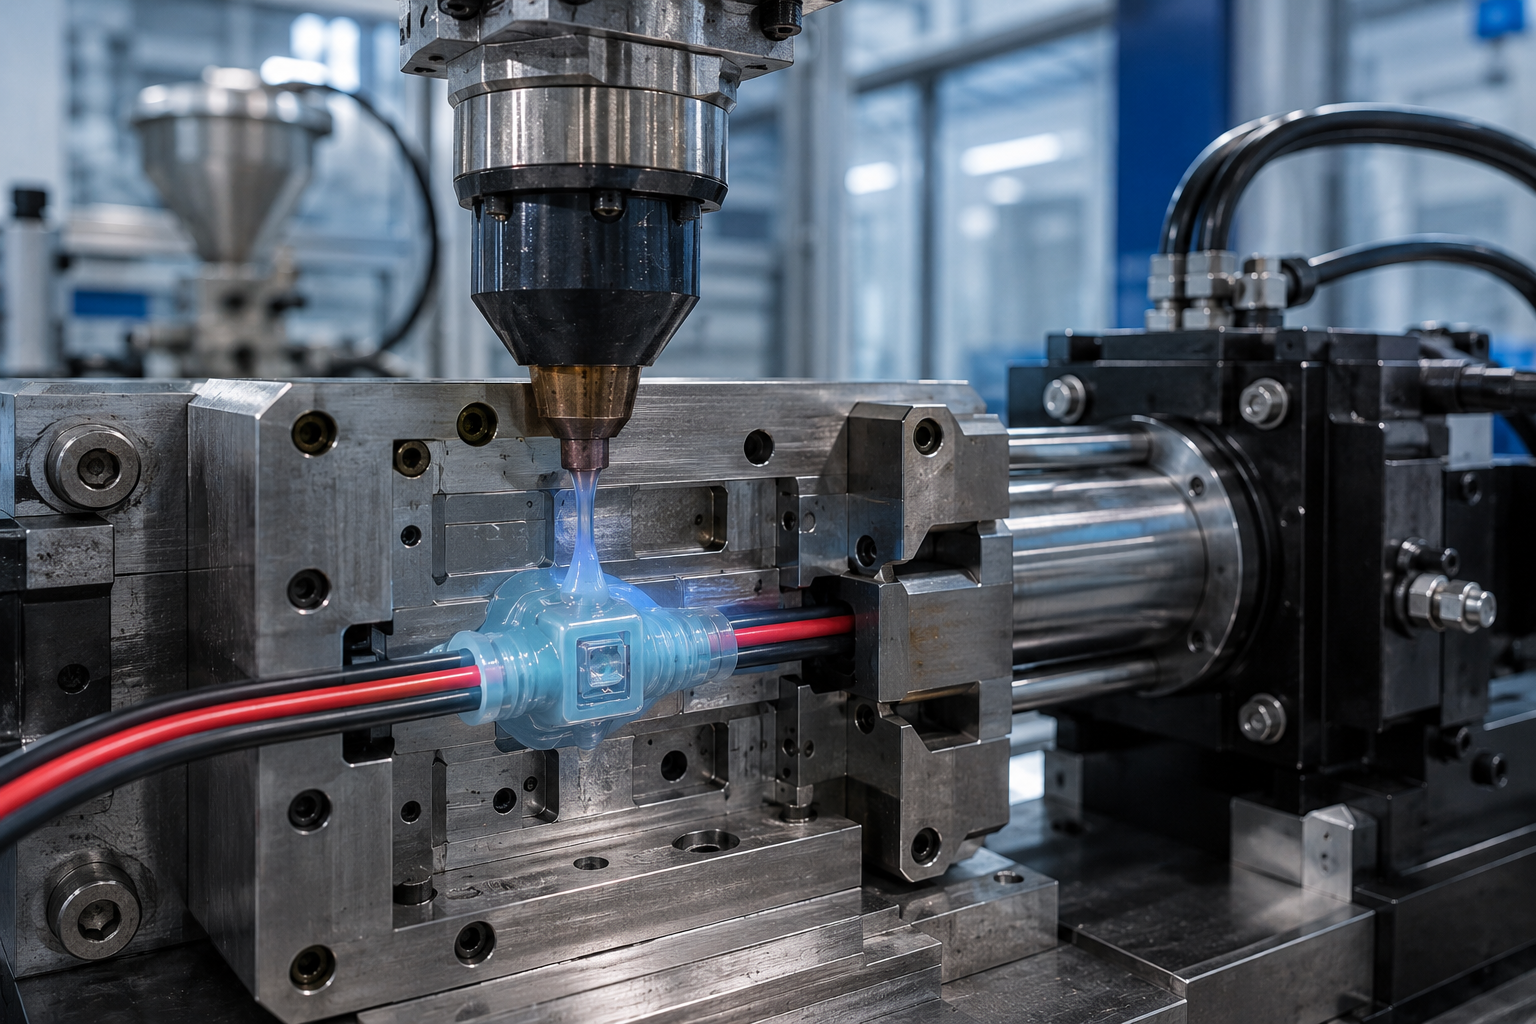 02 //Umspritzmaterialien umfassen TPU und PVC. Bei TPU liegt die Schmelzetemperatur bei 170–220 °C, die Werkzeugtemperatur bei 30–50 °C und die Zykluszeit bei 20–60 s. So entsteht eine flexible, auch bei niedrigen Temperaturen stabile Zugentlastung.
-
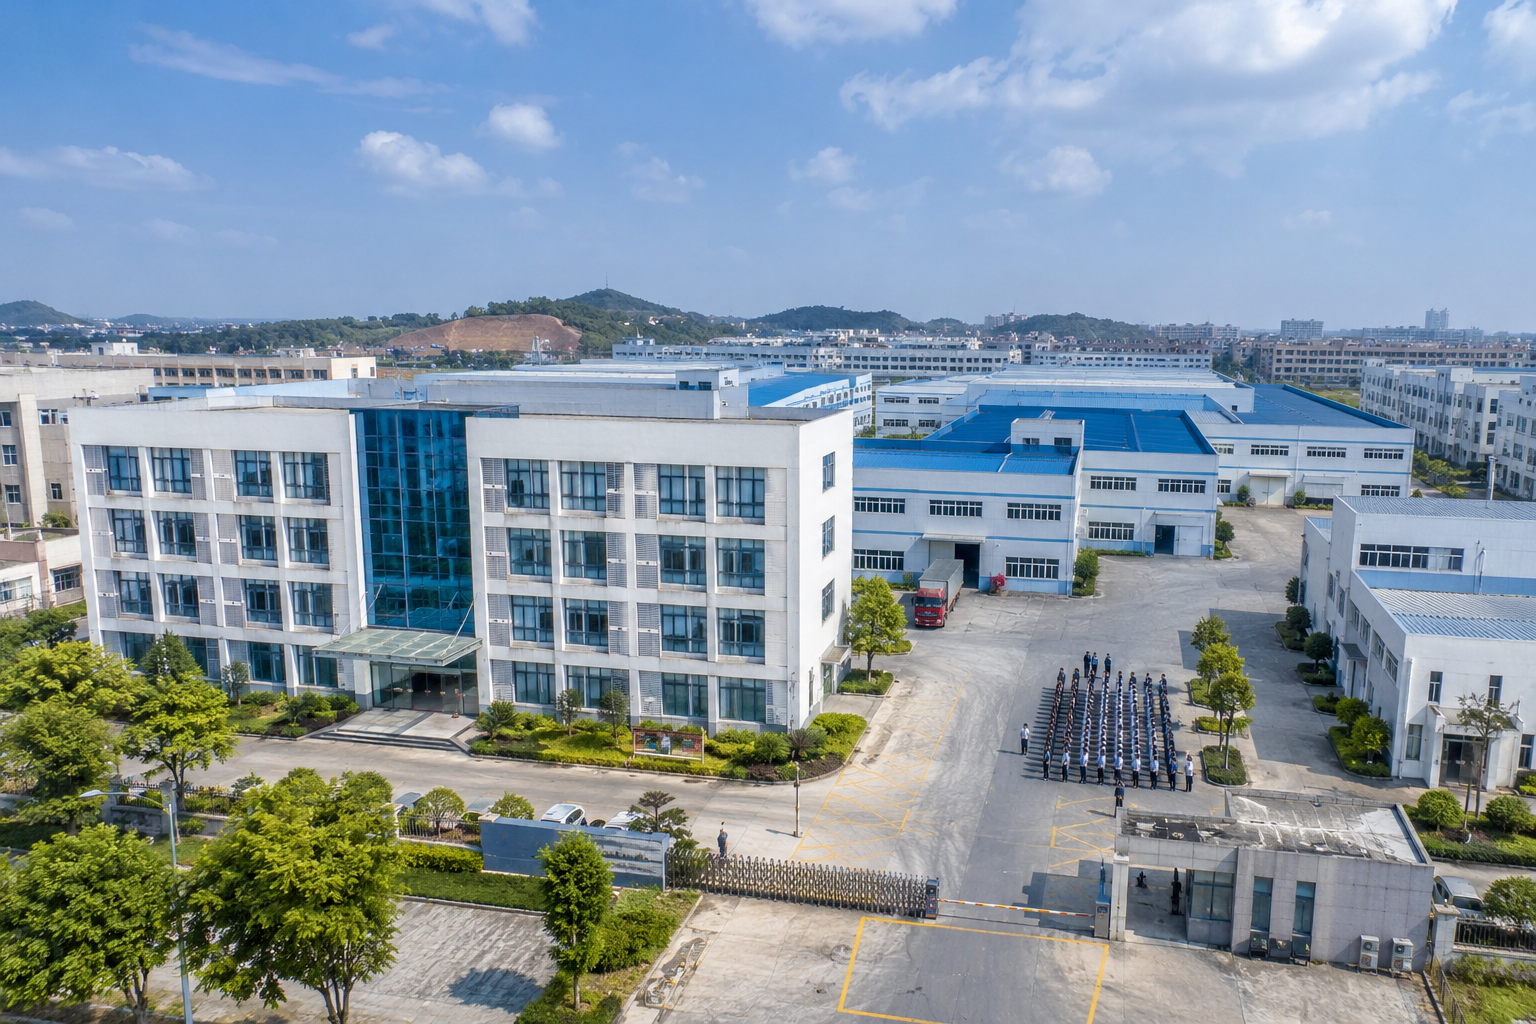 03 //Direktkauf bedeutet: Hinter der Lieferung stehen eine Produktionsfläche von 20.000 m² und 120+ Mitarbeiter statt eines Handelsunternehmens als Wiederverkäufer.
Checkliste für die Beschaffung vor der Entscheidung
Lassen Sie sich die dreistufige Qualitätskontrolle schriftlich bestätigen (Wareneingang, Montageprozess, Prüfung vor dem Versand), vereinbaren Sie den Umfang von Installation und Bedienerschulung schriftlich und prüfen Sie, ob der Kundendienst in Ihrer Region verfügbar ist. ZEUEE betreut Kunden in 30+ Ländern mit Installation, Schulung und Kundendienst. Die genaue Lieferzeit und der Preis hängen von Ihrer Konfiguration ab.
Technische Ressourcen
Technische Werkzeuge und Rechner
-
TOOL 01 //
ROI-Amortisationsrechner
-
TOOL 02 //
Durchsatzrechner
-
TOOL 03 //
Empfehlung zur passenden Automatisierung
Häufige Fragen
DC-Draht-Produktionslinie – häufige Fragen
Was produziert die DC-Draht-Produktionslinie von ZEUEE?
Sie produziert fertige DC-Kabel und Ladekabel. Ein Steckverbinder wird an das Kabel geschweißt, durch eine Durchgangs- und CCD-Prüfung kontrolliert, zur Zugentlastung umspritzt und anschließend aufgewickelt und gebündelt. Der gesamte Ablauf läuft automatisch auf einer Linie mit 10–12 Stück pro Minute. Da alle Prozessschritte über eine Steuerung verbunden sind, liefert die Linie ein abgedichtetes, geprüftes Kabel statt einer nur teilweise montierten Baugruppe, die noch separat umspritzt oder geprüft werden muss.
Wie hoch ist die Ausbringung und wie lange dauert der Schweißzyklus?
Die Ausbringung beträgt 10–12 fertige Teile pro Minute; der Punktschweißzyklus dauert 0,8 s. Die Inline-Prüfung verlangsamt den Prozess nicht.
Lässt sich die Linie an unsere DC-Kabel-, Steckverbinder- oder Ladekabelspezifikationen anpassen?
Ja. Kabelquerschnitt, Steckverbindertyp, Umspritzmaterial und angestrebter Zyklus werden über das Formwerkzeug und die Vorrichtungen am Linienende konfiguriert. Die geprüfte Prozessarchitektur aus Zuführen → Schweißen → Prüfen → Umspritzen → Bündeln bleibt für gleichbleibende Ergebnisse unverändert.
Ist eine vollautomatische Linie immer die richtige Wahl?
Nein – und ZEUEE sagt Ihnen das offen. Bei geringeren Stückzahlen oder sehr vielen Varianten kann eine halbautomatisierte Fertigungszelle einen besseren ROI erzielen. Die Amortisationszeit der vollständigen Linie liegt in der Regel bei 12–24 Monaten, sofern Stückzahl und SKU-Stabilität hoch genug sind.
Welche Umspritzmaterialien kann die Spritzgießstation verarbeiten?
TPU und PVC werden unterstützt. Eine typische TPU-Konfiguration verarbeitet eine Schmelze von 170–220 °C, verwendet ein Formwerkzeug mit 30–50 °C und arbeitet mit einem Einspritzdruck von 80–120 MPa. So entsteht ein flexibles, abgedichtetes Umspritzteil zur Zugentlastung.
Wie gewährleisten CCD- und Durchgangsprüfung die Qualität?
Die Durchgangsprüfung bestätigt, dass Strom durch die Schweißverbindung fließt. Die CCD-Kamera misst Größe, Form und Füllgrad der Schweißstelle. Teile, die eine der beiden Prüfungen nicht bestehen, werden vor dem Umspritzen automatisch ausgeschleust, sodass keine Fehler bis zur Endmontage gelangen.
Welche Zertifizierungen und welchen Kundendienst bietet ZEUEE für Exportkunden?
ZEUEE ist nach ISO 9001:2015 zertifiziert und ein nationales Hightech-Unternehmen mit 150+ Patenten. Das Unternehmen betreut Kunden in 30+ Ländern mit Installation, Bedienerschulung und Kundendienst. Die Linien sind darauf ausgelegt, UL 62 / UL 9990 sowie die RoHS/CE-Konformität von Baugruppen für DC- und Ladekabel zu unterstützen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






