Contatti Zeyu lntelligent Industrial Company

Per ingegneri della produzione di connettori, responsabili acquisti e responsabili di produzione
Macchina automatica per l’espansione di contatti twist pin — formazione servo del rigonfiamento e controllo CCD per contatti twist pin conformi alle specifiche MIL
Regoli un rigonfiamento uniforme e preciso su ogni contatto twist pin in BeCu e lo verifichi con il controllo CCD in linea: così i connettori Micro-D e Nano-D rispettano le prestazioni di accoppiamento previste dalle specifiche MIL anche nella produzione ad alto volume.

Processo e specifiche del sistema
15–17 pz / min
Cadenza produttiva
0,4–2,5 mm
Intervallo dei diametri dei contatti twist pin
CCD al 100%
Controllo in linea di 4 difetti
Servo
Controllo servo dell’espansione rotativa
900×800×1850
Ingombro a terra (mm)
2 KW / 220V
Alimentazione elettrica
0,4–0,6 MPa
Aria compressa
La macchina automatica per l’espansione dei contatti twist pin, detta anche macchina per la formazione del rigonfiamento sui contatti twist pin, è la fase di produzione che trasforma un fascio saldato di fili in rame-berillio in un connettore twist pin elastico. Il modello ZEUEE C49-ZY05-01 esegue questa formazione con la precisione richiesta e le verifiche necessarie, grazie al movimento servoassistito e al controllo CCD in linea. È ottimizzato per i produttori di connettori twist pin iperboloidali Micro-D, Nano-D e di altri tipi.
Tutti i lettori · problema → soluzione
Perché un rigonfiamento irregolare riduce silenziosamente la resa di Micro-D e Nano-D
Un buon punto di partenza per rivedere alcune convinzioni è questo: i contatti twist pin garantiscono subito una bassa forza di inserimento nell’accoppiamento. Non è così. Un connettore Micro-D ad alta densità con 51 posizioni può richiedere quasi 20 libbre di forza di inserimento; nel caso peggiore, anche una forza di 6 ozf (1.67 N) per pin può comportare oltre 85 N di forza complessiva per l’accoppiamento e il disaccoppiamento. Questo valore resta prevedibile solo se tutti i 51 contatti hanno lo stesso profilo del rigonfiamento.
Analisi del processo e causa principale
→
Impatto industriale e soluzione
→
Il problema nasce dal rigonfiamento stesso. Composto da 10 trefoli elicoidali di rame-berillio e lega di rame, saldati in un fascio e poi deformati, il rigonfiamento viene compresso nella sede del contatto durante l’accoppiamento del connettore. Questa geometria comprime il fascio intrecciato e mantiene sette punti di contatto elettrico contro il connettore corrispondente (USPTO US7909668B2). La geometria del rigonfiamento determina il compromesso tra numero di contatti e forza di accoppiamento richiesta. Durante il processo di rigonfiamento, un rigonfiamento troppo grande abrade la sede; uno troppo piccolo, un trefolo spezzato o separato, un filamento conduttore tranciato o strappato oppure una testa del pin inclinata causano guasti e perdita di punti di contatto in presenza di urti e vibrazioni. La formazione manuale o comandata da camma non può mantenere una geometria uniforme del rigonfiamento. Per questo la resa al primo passaggio cala su ogni linea di produzione di connettori.
Si pensi a un grande acquirente industriale: deve realizzare un connettore Nano-D a 51 posizioni per il carico utile di un satellite critico per la missione, con passo di 0,635 mm (.025 inch) e prestazioni richieste a 150 °C o 200 °C. Riceve un lotto di connettori prodotto con un processo di formazione del rigonfiamento manuale e comandato da camma. Su alcuni dei 51 contatti, il rigonfiamento sovradimensionato ha abraso la superficie interna della sede corrispondente e compromesso il collegamento. Il controllo del cliente rileva il danno e ritarda il carico utile. Gli ingegneri ZEUEE hanno progettato la C49-ZY05-01 proprio per prevenire questo guasto. Il rigonfiamento si forma quando un utensile rotante azionato da servo svolge i fili elicoidali del fascio per un intervallo prestabilito e ripetibile, orientando e spingendo i trefoli verso l’esterno fino al profilo specificato. Prima che il modulo di caricamento li instradi attraverso il sistema di scarto CCD a quattro difetti, una telecamera CCD controlla il diametro e la lunghezza del rigonfiamento di ogni pin. Il cliente specifica la geometria del rigonfiamento; ZEUEE la verifica su ogni pin. Il cliente può verificare la conformità sulla propria linea, senza affidarsi al certificato di terzi.
Ingegneria (principale) · Acquisti (confronto delle richieste di offerta)
ZEUEE C49-ZY05-01: formazione servo del rigonfiamento per contatti twist pin da 0,4–2,5 mm
Se i contatti twist pin della sua linea vengono ancora allargati con una camma fissa, conosce bene i problemi: cambio formato e deriva, utensili diversi per ogni diametro e nessuna prova di conformità. La C49-ZY05-01 è una macchina a stazione singola per l'espansione dei contatti twist pin: preleva i pin sfusi da un alimentatore vibrante di precisione, ne verifica la presenza, li inserisce in una pinza e forma il rigonfiamento con un meccanismo di rotazione servoassistito. Il rigonfiamento del pin non è più un diametro ottenuto con un utensile ripassato, ma un parametro configurabile della macchina, controllabile al micron grazie al processo servoassistito anziché a una camma fissa. Realizziamo macchine per l'intera gamma ZEUEE di contatti twist pin, dai pin di segnale da 0,4 mm fino a quelli da 2,5 mm, usati nella maggior parte dei contatti delle famiglie Nano-D (MIL-DTL-32139) e Micro-D (MIL-DTL-83513).
Testa rotante di espansione servoassistita e stazione CCD: il rigonfiamento viene impostato come parametro e misurato su ogni pin.
Intervallo di tolleranza del rigonfiamento dei contatti twist pin (schema di riferimento ZEUEE)
Questa tabella associa ogni classe di pin ai valori controllati dalla macchina. La macchina mantiene tre dimensioni entro i valori del disegno tecnico; il valore obiettivo del rigonfiamento viene sempre impostato in base all'accoppiamento con interferenza della sede, mentre la soglia di scarto CCD segue le tolleranze del disegno del cliente, anziché un valore generico.
| Parametro | C49-ZY05-01 | Note |
|---|---|---|
| Cadenza produttiva | 15–17 pz / min | Continua, a stazione singola |
| Intervallo dei diametri dei contatti twist pin | 0,4 – 2,5 mm | Contatti di segnale e di potenza |
| Azionamento dell'espansione | Meccanismo rotante servoassistito | Dimensione programmabile del rigonfiamento |
| Controllo | CCD — diametro e lunghezza del rigonfiamento | Controllo in linea al 100%, selezione automatica per classe |
| Alimentazione | Alimentatore vibrante a tazza ad alta precisione | Verifica della presenza prima del serraggio |
| Dimensioni | 900 × 800 × 1850 mm | Ingombro compatto per una cella singola |
| Potenza | 2 KW | — |
| Aria compressa / tensione | 0,4–0,6 MPa / 220V AC | Utenze standard di stabilimento |
| Classe del contatto twist pin | Ø nominale del pin | Dimensioni controllate del rigonfiamento | Condizione di scarto CCD |
|---|---|---|---|
| Contatto di segnale Nano-D | 0,40 mm | Ø e lunghezza del rigonfiamento, concentricità | Ø o lunghezza fuori tolleranza; testa inclinata |
| Nano-D (M32139 tip.) | 0,635 mm | Ø e lunghezza del rigonfiamento, concentricità | Ø fuori tolleranza; trefolo separato |
| Classe Micro-D | 0,76 mm | Ø e lunghezza del rigonfiamento, concentricità | Profilo irregolare del rigonfiamento; trefolo danneggiato |
| Contatto di potenza Micro-D | 0,80 mm | Ø e lunghezza del rigonfiamento, concentricità | Ø fuori tolleranza; testa inclinata |
| Contatto di potenza | 1,00 mm | Ø e lunghezza del rigonfiamento, concentricità | Rigonfiamento irregolare; trefolo separato |
| Contatto di potenza di grandi dimensioni | fino a 2,5 mm | Ø e lunghezza del rigonfiamento, concentricità | Ø o lunghezza fuori tolleranza |
Il vantaggio non si limita all'assenza di utensili da regolare. Per agevolare gli audit dei clienti sul sistema di alimentazione ad alto volume, sul sistema di serraggio, sulla testa di espansione e sul modulo di controllo ottico, rendiamo queste sezioni facilmente accessibili senza smontare la cella. È un aspetto molto utile quando uno stabilimento cambia tipo di pin 30 o 40 volte all'anno. Questa configurazione modulare consente anche di adattare la stessa piattaforma di base a una macchina a monte per la trecciatura dei contatti twist pin e a una macchina di crimpatura, nonché a una macchina a valle per l'inserimento di pin. Come illustrato nel brevetto USPTO US6584677B2 (priorità 2001), il rigonfiamento del contatto twist pin si forma ruotando gli elementi di serraggio in senso opposto all'elica per svolgere i trefoli. Il successivo trattamento termico rinviene il rame-berillio nella zona del rigonfiamento, conferendogli la forma elastica: questa è la ragione strutturale per cui una testa servo mantiene questa dimensione con ripetibilità molto maggiore rispetto a una camma meccanica.
Ingegneria e management · Acquisti (costi)
Espansione servo e CCD a confronto con formazione a camma e manuale: confronto dei dati
Per una linea di produzione di connettori, gli aspetti decisivi non sono i prezzi, ma la coerenza e la resa. Una macchina economica che invia alle fasi successive rigonfiamenti con diametri non conformi si rivela molto più costosa, perché il guasto del connettore emerge durante il test di accoppiamento del cliente, non nel bilancio del fornitore dei macchinari. Ecco i risultati tipici delle tre categorie di tecnologia per la formazione del rigonfiamento: osservi con attenzione la colonna «controllo».
| Fattore | ZEUEE C49-ZY05-01 (servo e CCD) | Macchina tipica disponibile sul mercato | Formazione manuale o al banco |
|---|---|---|---|
| Controllo delle dimensioni del rigonfiamento | Servo, programmabile e ripetibile | Camma e attrezzature fisse | Dipende dall'operatore |
| Controllo in linea | CCD al 100% (4 modalità di difetto) | Nessuno o campionamento manuale | Campionamento manuale |
| Cadenza produttiva | 15–17 pz / min | 10–15 pz / min | Bassa, limitata dall'affaticamento |
| Ingombro | 900 × 800 mm | ~1300 × 1300 mm | Banco da lavoro |
| Selezione per classe | Automatica, in base alla classe qualitativa | Manuale | Manuale |
| Uniformità della forza di accoppiamento | Elevata (misurazione di ogni pezzo) | Variabile | Variabile |
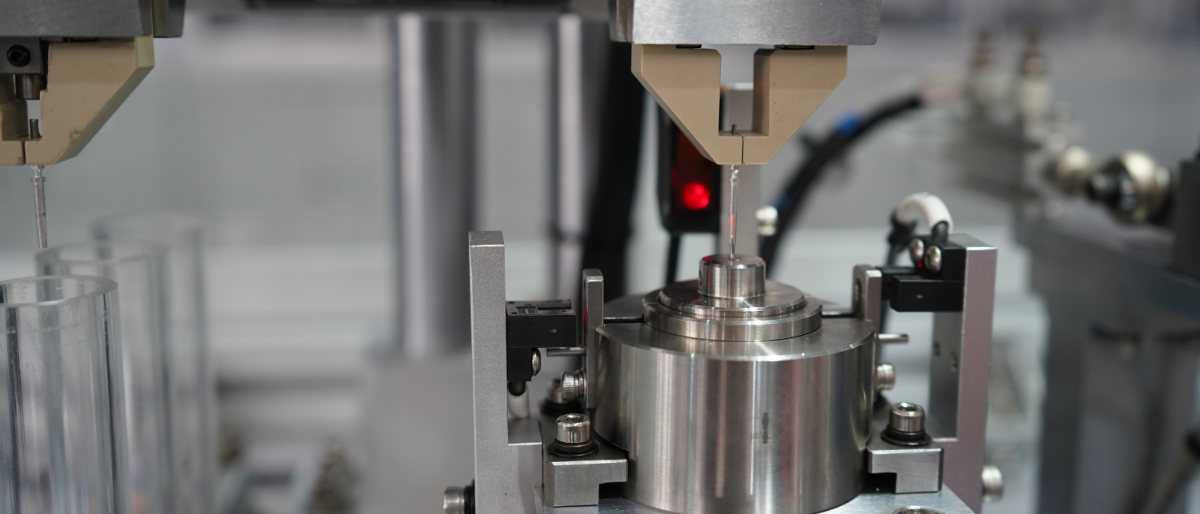
Gli ingegneri ZEUEE hanno integrato la visione CCD perché, nell'assemblaggio automatico di connettori, migliora la resa al primo passaggio e permette il controllo in linea al 100%, la tracciabilità dei pezzi e la selezione automatica, riducendo al contempo il lavoro manuale che aumenta con i volumi. Una testa inclinata o un rigonfiamento irregolare potrebbero emergere solo al test di accoppiamento del cliente. Individuarli qui, su un pezzo il cui rigonfiamento è formato con il metodo servo antielicoidale del brevetto USPTO US6584677, con tolleranze per temperature nominali di 150°C, è la ragione strutturale per cui una cella servo supera entrambe le alternative. Scegliere solo in base al prezzo di listino significa rinviare i costi dei difetti contenuti o sfuggiti al controllo.
Management (principale) · Ingegneria (convalida tecnica)
Dall'avionica al settore medicale: l'affidabilità dei contatti twist pin con rigonfiamento
I contatti twist pin e i connettori iperboloidali sono utilizzati perché i contatti standard, formati o crimpati non offrono la resistenza necessaria a urti e vibrazioni. Il contatto iperboloidale fu inventato nel 1956 da Francois Robert Bonhomme per l'illuminazione e la ventilazione ferroviarie: per mantenere un collegamento costante durante il transito su terreni irregolari e variabili serve un design elastico (vedere USPTO US7775841, contatto elettrico iperboloidale). Un contatto con 100.000 cicli di accoppiamento può non sembrare particolarmente impressionante, ma il confronto con i 5.000 cicli di un connettore medicale tipico chiarisce il vantaggio: è ciò che permette a un connettore Nano-D MIL-DTL-32139 di resistere a vibrazioni sinusoidali da 10–2000 Hz e 20-g durante il servizio a 150°C o 200°C.
Per mantenere prestazioni di questo tipo anche al di fuori del processo di produzione, tuttavia, il contatto deve essere fabbricato con precisione. È questa piccola espansione a creare sette punti di contatto elettrico interni e la necessaria forza elastica di ritenzione, per esempio durante le vibrazioni del profilo di lancio di un elicottero. ZEUEE produce i macchinari di processo e le attrezzature per entrambi i tipi di contatto, destinati ai produttori di connettori e ai settori militare, optoelettronico e medicale. Questi contatti sono impiegati nelle famiglie di connettori twist pin e connettori rettangolari Micro twist pin, realizzati secondo le norme MIL-DTL-32139 per twist pin e MIL-DTL-83513. Dalla sede di Shenzhen di 20.000 m², ZEUEE serve clienti in oltre 30 paesi, tra cui China Shipbuilding, TE e Sumitomo, e ha consegnato più di 10.000 progetti di automazione non standard. Le sue macchine sono utilizzate in satelliti, missili e siluri, avionica ed elettronica per la trazione ferroviaria: applicazioni in cui è essenziale applicare ogni volta la corretta forza di accoppiamento.
«Con i contatti twist pin, la maggior parte dei nostri clienti non ha problemi con la saldatura: è il rigonfiamento a cambiare. Le leggere variazioni tra i lotti fanno sì che uno o due pezzi si blocchino entrando nella sede. Ecco perché molti produttori preferiscono il controllo CCD al 100% sulle nostre macchine: oltre un certo punto, realizzare il contatto diventa molto difficile.»
— Team di ingegneria ZEUEE, macchinari per l'automazione industriale, Shenzhen Zeyu Intelligent
Acquisti (principale) · Ingegneria (applicabilità delle norme)
Qualità e conformità: ISO 9001:2015, tracciabilità CCD al 100% e norme MIL per i contatti
Quando i responsabili acquisti valutano un nuovo marchio di macchine per la formatura dei contatti, hanno un timore comprensibile, che un audit del cliente con un acquirente di riferimento che utilizza le macchine di un altro marchio può facilmente confermare: le valutazioni dei fornitori indicano che una percentuale considerevole di prodotti non rispetta le specifiche; le stime tipiche per i componenti dei connettori realizzati da fornitori diversi si aggirano intorno al 30%. In parole semplici, il logo su una brochure non dimostra che una macchina produca pezzi conformi. Solo una macchina con prove integrate e garantite nei risultati, come la C49-ZY05-01, fornisce una verifica in tempo reale, pezzo per pezzo. Per soddisfare questi requisiti, gli ingegneri ZEUEE hanno integrato nella cella un sistema di scarto, anziché aggiungere il controllo in un secondo momento: una differenza che nessuna brochure può riprodurre.










01/10
ISO 9001:2015
Sistema di gestione della qualità certificato
Oltre 150 brevetti
32+ brevetti di invenzione e 68+ modelli di utilità
Impresa nazionale ad alta tecnologia
PMI specializzata «Little Giant» (专精特新) · Dimostrazione di brevetti
Conformità alle specifiche MIL
Realizza contatti per i programmi MIL-DTL-32139 / 83513
In realtà, la conformità alle norme tecniche non si determina dal logo, ma dal fatto che il pin prodotto rispetti le specifiche e sia realizzato in conformità sia alla norma Mil-Spec DTL-83513 per connettori Micro-D con passo 0.050/1.27 mm, sia alla norma Mil-Spec DTL-32139 per lo stile Nano-D con passo 0,635 mm. Sebbene per molti marchi non sia sempre un fattore determinante, ZEUEE ha già ottenuto la propria certificazione ISO 9001:2015, è in possesso della certificazione ISO 9001:2015 e ha depositato più di 150 brevetti di ricerca e sviluppo, tra cui una tecnica esclusiva di formatura di rigonfiamenti antielicoidali, brevettata e ampiamente riconosciuta nel settore dei contatti elettrici, utilizzata nella progettazione di contatti twist pin.
| Modalità di difetto | Descrizione | Segnale di rilevamento CCD | Azione di scarto |
|---|---|---|---|
| Testa inclinata | Testa del pin fuori asse dopo l'espansione | Scostamento dell'asse della testa rispetto al riferimento | Deviazione verso il contenitore degli scarti |
| Filettatura danneggiata | Superficie del trefolo strappata o deformata | Anomalia superficiale nella zona del rigonfiamento | Deviazione verso il contenitore degli scarti |
| Trefolo separato | Trefolo estratto dal fascio | Controllo del numero di trefoli e degli spazi | Deviazione verso il contenitore degli scarti |
| Rigonfiamento irregolare | Rigonfiamento asimmetrico o fuori tolleranza | Ø e lunghezza del rigonfiamento fuori tolleranza | Deviazione verso il contenitore degli scarti |
Acquisti (principale) · Management (budget)
Acquisto di una macchina per l'espansione dei contatti twist pin: personalizzazione, tempi di consegna, installazione e assistenza globale
Gli elementi principali che determinano il costo complessivo e i tempi di consegna di una determinata macchina per la produzione di contatti twist pin non sono un prezzo fisso, ma la configurazione. Per il cliente, il compromesso peggiore nell'acquisto di macchinari per la formatura dei contatti è trovare una macchina il cui prezzo non corrisponda necessariamente ai risultati ottenuti sui componenti. Invece di presentare un prezzo di listino, illustriamo lo strumento di analisi dei fattori usato dagli acquirenti industriali esperti per definire i requisiti delle richieste di offerta, insieme alle ragioni per cui ciascun fattore incide sui costi di produzione:
Diametro e combinazione dei pin
— un solo diametro o diverse misure tra 0,4–2,5 mm determinano le attrezzature e i tempi di cambio formato.
Tolleranza del rigonfiamento e specifica CCD
— quanto deve essere stretta la tolleranza e quanti tipi di difetto devono attivare lo scarto.
Grado di integrazione nella linea
— una cella autonoma oppure integrata con le fasi a monte di torsione, trecciatura o crimpatura e con una macchina di assemblaggio dei connettori a valle.
Cadenza produttiva richiesta
— se una stazione da 15–17 pz/min soddisfa la domanda o se i volumi richiedono celle modulari in parallelo.
Ambito dell'assistenza richiesta
— installazione, formazione degli operatori, ricambi e assistenza remota in oltre 30 paesi.
ZEUEE realizza sistemi di automazione su misura e configura la cella per la formatura dei contatti in base alle dimensioni precise riportate nel disegno tecnico del cliente, fino al processo brevettato di rigonfiamento antielicoidale (USPTO US6584677), senza costringerlo a usare una macchina standard. Questo approccio rivolto all'intero stabilimento è alla base degli oltre 10.000 progetti consegnati. Per prezzi e tempi di consegna in base al diametro dei pin e ai volumi, contatti ZEUEE per un preventivo su misura.
Sistemi di ingegneria
Strumenti per la macchina di espansione dei contatti twist pin
Domande frequenti
Quali diametri e passi dei contatti twist pin può lavorare la C49-ZY05-01?
La macchina forma rigonfiamenti su contatti twist pin da 0,4 mm per contatti di segnale fino a 2,5 mm per contatti di potenza, coprendo i diametri utilizzati nelle famiglie di connettori Nano-D (MIL-DTL-32139) e Micro-D (MIL-DTL-83513). Le attrezzature vengono configurate in base al disegno tecnico specifico del contatto.
In che modo il sistema CCD rileva un rigonfiamento irregolare?
La stazione CCD misura il diametro del rigonfiamento e la lunghezza di ogni componente e controlla quattro modalità di difetto: testa inclinata, filettatura danneggiata, trefolo separato e rigonfiamento irregolare. I componenti che non rientrano nell'intervallo di tolleranza vengono deviati automaticamente dal dispositivo di scarico con selezione per classe, così il 100% della produzione viene controllato anziché campionato.
Il contatto con rigonfiamento soddisfa i requisiti MIL-DTL-32139 / MIL-DTL-83513?
La macchina è progettata per produrre contatti che soddisfano i requisiti dimensionali e meccanici di queste norme: per esempio il passo di 0,635 mm dei Nano-D e quello di 0.050″ (1,27 mm) dei contatti Micro-D, oltre alla resistenza a urti e vibrazioni prevista per queste famiglie (10–2000 Hz fino a 20 g, 150°C o 200°C). La qualificazione finale viene verificata in base al disegno tecnico del contatto fornito dal cliente.
Può integrarsi con la linea esistente di torsione, trecciatura o crimpatura?
Sì: l'espansione è una fase a valle della torsione e della saldatura. ZEUEE può realizzarla come cella autonoma o integrarla in una linea di assemblaggio di connettori più ampia, comprese le stazioni a monte per l'assemblaggio e la trecciatura dei contatti twist pin.
Qual è il reale vantaggio in termini di cadenza produttiva rispetto alla formazione manuale del rigonfiamento?
A livello di cella, la C49-ZY05-01 lavora a 15–17 pz/min, con geometria del rigonfiamento uniforme e impostata dal servo e controllo al 100%. La formazione manuale dipende dall'operatore, ha una cadenza limitata dall'affaticamento e individua i difetti solo tramite campionamento. Il vantaggio pratico riguarda la resa al primo passaggio e l'uniformità della forza di accoppiamento, non solo la velocità.
Perché è così importante che il rigonfiamento sia uniforme?
Perché la forza di accoppiamento è cumulativa: con una forza fino a 6 ozf (1.67 N) per contatto Micro-D, un connettore a 51 posizioni può richiedere circa 85 N per l'accoppiamento. Questo valore resta prevedibile solo se il rigonfiamento dimensionale di ogni pin è identico, risultato che la formatura servoassistita e la verifica CCD di ogni pezzo consentono di ottenere.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






