Kontaktieren Sie Zeyu lntelligent Industrial Company
Automatisierte Schraubsysteme: Montage spezifizieren und prüfen

Beim automatischen Verschrauben werden Bauteile mit einem gesteuerten Schrauber, einer Schraubenzuführung und Positioniereinrichtungen in einer programmierten Abfolge verbunden. Eine geeignete Spezifikation verknüpft diese Abfolge mit der fertigen Baugruppe: Die Schraubverbindung muss die Abnahmegrenzen erfüllen, das Teil muss innerhalb der vorgegebenen Zykluszeit ausgegeben werden und die Ergebnisse müssen rückverfolgbar sein.
Bei einer schnellen Vorführung kann es passieren, dass eine langsame Nachfüllung des Zuführgeräts, eine unhandliche Werkstückaufnahme oder eine fehlende Ergebnisaufzeichnung nicht auffallen. Legen Sie vor einer Preisanfrage fest, welche Schrauben die Station verarbeitet und welche Teilespezifikationen als akzeptabel gelten. Die folgenden Arbeitsblätter helfen dabei, robotergestütztes Verschrauben mit anderen Montageverfahren unter denselben Prüfbedingungen zu vergleichen.
Was automatisches Verschrauben tatsächlich umfasst
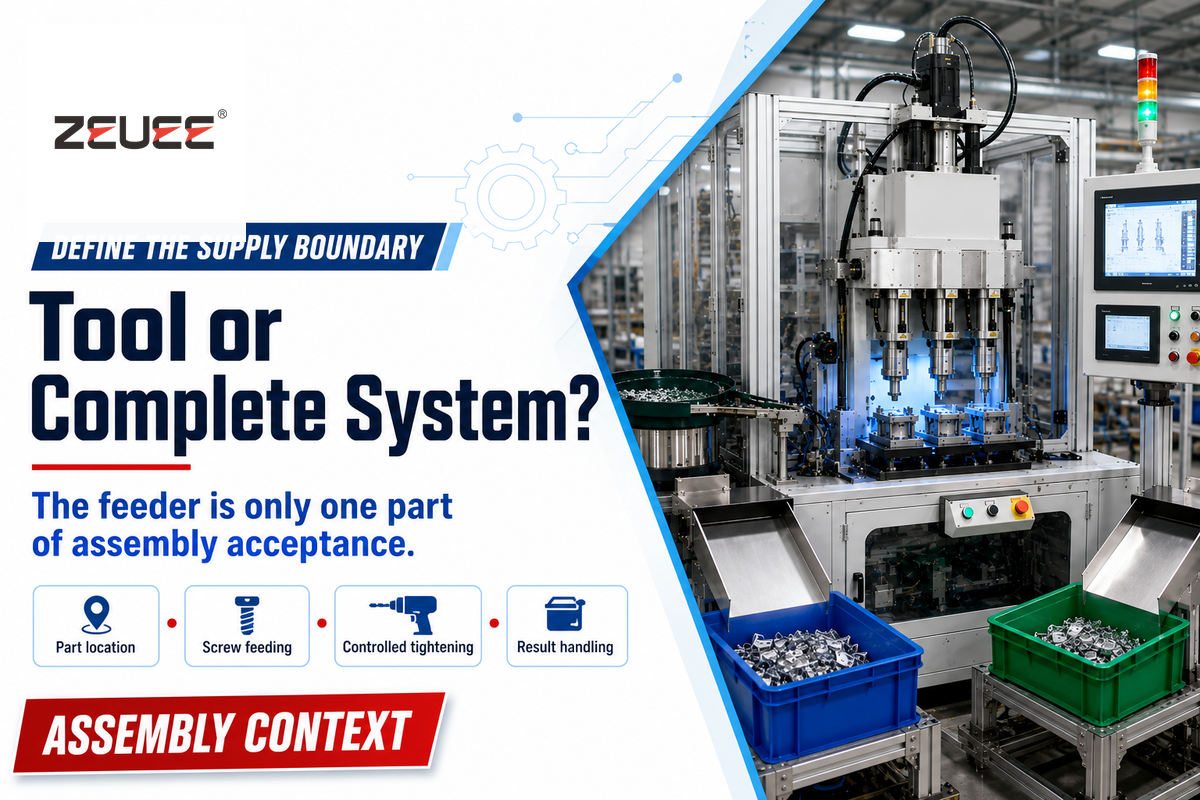
Ein automatisches Schraubsystem umfasst die Schraubenzuführung, die Positionierung des Bauteils, die Werkzeugbewegung, das Anziehen und die Ergebnisverarbeitung. Ein automatischer Schrauber allein deckt nicht all diese Funktionen ab. Käufer sollten die vollständige Montagesequenz beschreiben, einschließlich der Reaktion auf eine fehlerhafte Schraubverbindung, damit sich ein unterstützter Arbeitsplatz, eine Roboterzelle und eine dedizierte Maschine vergleichen lassen.
Das Anziehmodell der OPC Foundation beschreibt verschiedene Anordnungen, darunter handgeführte Werkzeuge und in einer Werkstückaufnahme fixierte Spindeln sowie eine Spindel mit einem auf einem Roboter montierten Zuführgerät. Die Systemgrenze des Modells umfasst den Roboter nicht. Diese Abgrenzung ist relevant, wenn ein Lieferant die Schraubtechnik anbietet und ein anderer eine komplette automatisierte Montageanlage.
Was ist eine automatische Schraubenzuführmaschine?
Eine automatische Schraubenzuführmaschine vereinzelt Schrauben aus einem Schüttgutvorrat und stellt sie einem Schrauber bereit oder übergibt sie an ihn. Zuführsysteme können eine Aufnahmeposition bereitstellen oder eine passende Schraube durch einen Zuführschlauch transportieren. Das Zuführgerät allein stellt weder das endgültige Drehmoment noch den Sitz der Schraube oder die Abnahme der Baugruppe sicher.
Ein häufiger Fehler beim Einkauf ist, die Prozessbeschreibung „Zuführen und Einschrauben“ für vollständig zu halten. Wer liefert die Werkstückaufnahme, die Teileklemmung und die Ausschussteilbehandlung? Bei einer geplanten Baugruppe mit vier Schrauben sollte das Angebot vier erforderliche Schraubverbindungsergebnisse und eine Teilefreigabe ausweisen. Die Prozesssicherheit hängt vom gesamten Ablauf ab; ein Schraubenzähler ist nur eine von mehreren Grundlagen für die Freigabe des Teils.
Schraube, Schraubverbindung und Zuführweg spezifizieren
Die Schraubengeometrie und der Zugang zur Schraubverbindung bestimmen den Zuführweg; die Robotermarke ist zweitrangig. Stellen Sie echte Befestigungselemente, Gegenstücke und technische Zeichnungen bereit. Kopfform, Länge, Beschichtung und Zugänglichkeit bei der Aufnahme können bestimmen, wie eine Schraube zugeführt wird und wie der Bit greift. Diese Merkmale beeinflussen auch, ob der Schrauber die richtige Tiefe erreicht, ohne umliegende Merkmale zu berühren.
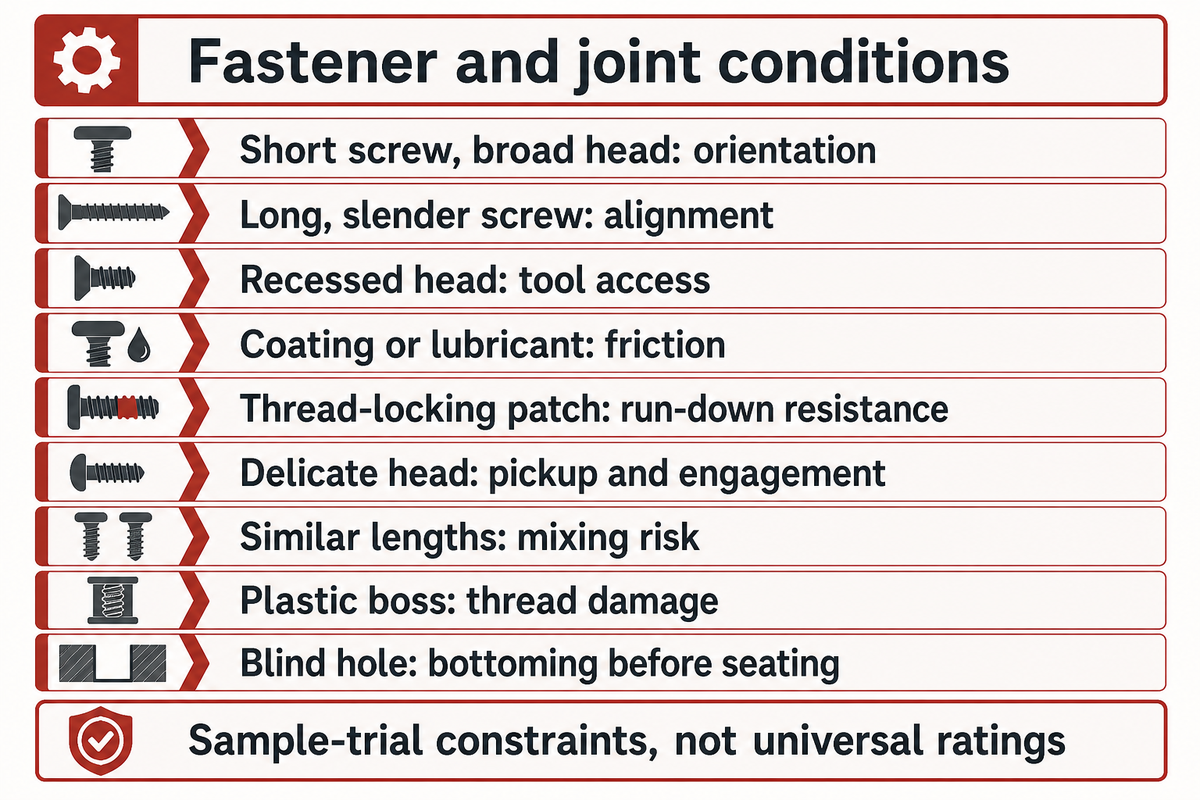
Nutzen Sie die Bedingungsmatrix, um die erforderlichen Versuche für verschiedene Produkte zu bestimmen. Die Einträge behandeln häufige Probleme bei der Zuführung und beim Zugang zur Schraubverbindung; sie sind KEINE allgemeingültigen Leistungsangaben für Zuführgeräte. Für jeden Schwingförderer, Bunker, Vereinzelner und jedes Aufnahmemodul muss eine bestimmte Schraubenfamilie festgelegt werden; ein Maschinenrezept kann deren physische Freiräume nicht verändern. Vergleichen Sie diese Einschränkungen mit dem geplanten Produktmix der Montagelinie.
| Bedingung | Wahrscheinliche Einschränkung | Anzufordernder Nachweis aus dem Versuch |
|---|---|---|
| Kurze Schraube mit breitem Kopf | Ausrichtung oder Stabilität im Zuführschlauch | Kontinuierliche Zuführung mit der tatsächlichen Geometrie |
| Lange, schlanke Schraube | Ausrichtung bei Übergabe und Einsetzen | Abfolge von der Aufnahme bis zum Loch ohne Verbiegen |
| Versenkter Schraubenkopf | Zugang für Mundstück und Bit | Werkzeugkontur mit der Teilezeichnung abgleichen |
| Beschichtete oder geschmierte Schraube | Reibungs- und Handhabungsverhalten | Drehmomentversuche unter Produktionsbedingungen |
| Vorab aufgebrachtes Schraubensicherungspatch | Einschraubwiderstand | Drehmoment- und Winkelsignatur für die jeweilige Schraubverbindung |
| Kleiner oder empfindlicher Schraubenkopf | Vakuumaufnahme und Eingriff des Bits | Haltekraft und Prüfung auf Beschädigungen am Schraubenkopf |
| Zwei ähnliche Schraubenlängen | Vermischung beim Nachfüllen oder bei der Umrüstung | Prüfung mit falschen Schrauben und Räumung der Linie |
| Kunststoffdom | Gewindeformung und Beschädigungsgrenzen | Validierte Sicherheitsabstände für das Setzen und Überdrehen |
| Sackloch mit Gewinde | Aufsetzen auf dem Grund, bevor der Schraubenkopf sitzt | Prüfung von Tiefe, Eingriff und Auflage des Schraubenkopfs |
Betrachten wir als Beispiel ein Elektronikgehäuse mit M3 × 8 mm Schrauben und ein Elektronikgehäuse mit M3 × 10 mm Schrauben. Die Vertiefung ist in beiden Beispielen gleich, daher garantiert der richtige Bit nicht, dass die richtige Schraubenlänge in der Schraubverbindung verwendet wurde. Beim Nachfüllen könnten kürzere Schrauben nicht vollständig greifen oder längere Schrauben im Sackloch aufsetzen. Stellen Sie dem Lieferanten beide Varianten bereit und vereinbaren Sie, wie die Umrüstung die vorherigen Schrauben aus dem System entfernt. Verwenden Sie bei Bedarf einen separaten Zuführweg, eine geprüfte Beladung oder eine geeignete Prüfung. Die Auswahl wird im Musterversuch überprüft; die dafür zusätzliche Zeit muss im Angebot enthalten sein.
Bei einem Längenunterschied von 2 mm reicht die Auswahl des Maschinenrezepts allein nicht aus, um die physische Identität der Schraube sicherzustellen. Die Prüfung der Schraubverbindung und die Vermeidung einer Vermischung unterschiedlich langer Schrauben sind als getrennte Anforderungen zu behandeln. Der Lieferant sollte Nachweise für beide Längen vorlegen, einschließlich der ersten Baugruppe nach der Umrüstung, bevor ein Käufer, der Zuführsysteme prüft, ein gemeinsames Zuführgerät akzeptiert.
Drehmomentgrenzen anhand der tatsächlichen Schraubverbindung festlegen
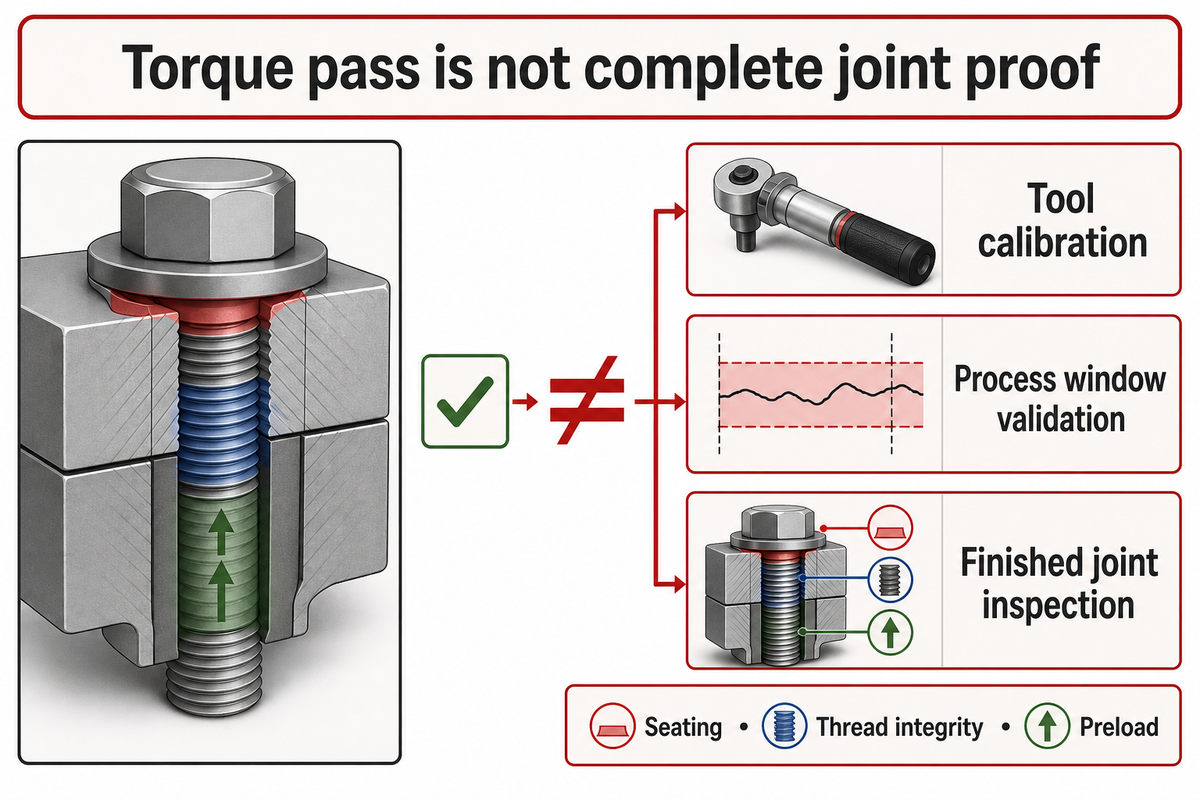
Die Drehmomentgrenzen einer Schraubverbindung richten sich nach ihrer Auslegung und einem validierten Anziehverfahren. Das Drehmoment ist ein indirektes Maß für die Klemmkraft, weil die Reibung einen Teil der aufgebrachten Kraft aufnimmt. Ein bestandenes Drehmomentkriterium garantiert daher keine einwandfreie Schraubverbindung. Sie kann weiterhin locker sein, beschädigte Gewinde aufweisen oder eine unzureichende Vorspannkraft haben. Wie die Schraubverbindungen überwacht werden, hängt von den Folgen eines Fehlers und der Auslegung der Verbindung ab.
Die NASA-Studie zu Drehmoment und Vorspannkraft befasst sich mit Gewindeeinsätzen und Schmierung. Aus dem öffentlich zugänglichen Abstract lässt sich kein Reibungsfaktor für jede Baugruppe ableiten. Holen Sie die Drehmomentvorgabe des Konstruktionsverantwortlichen, Angaben zum Schraubenzustand und zur Prüfmethode ein und qualifizieren Sie Spindel und Steuerung an produktionsnahen Teilen.
ISO 5393:2017 behandelt die Laborprüfung der Leistung von kontinuierlich arbeitenden, kraftbetriebenen Montagewerkzeugen. Der öffentlich angegebene Anwendungsbereich umfasst 0,5–2.000 N·m; für geänderte Prüfverfahren außerhalb dieses Bereichs gelten ausdrücklich festgelegte Bestimmungen. Schlag- und Impulswerkzeuge sind ausgeschlossen. Dieser breite Anwendungsbereich ist keine empfohlene Drehmomentspanne für eine kleine Elektronikschraube.
„die Messung der Drehmomentwiederholbarkeit (Streuung)“
Häufig wird eine enge Toleranz für die Werkzeuggenauigkeit verlangt, ohne den Zustand der Schraubverbindung festzulegen. Werkzeugkalibrierung, Validierung des Prozessfensters und Prüfung der fertigen Schraubverbindung sind getrennte Tätigkeiten. Auch bei einem hypothetischen Sollwert von 1.2 N·m müssen die Grenzwerte begründet sein. Ein pauschaler Prozentwert, der von einem anderen Werkzeug übernommen wurde, rechtfertigt keine Grenzwerte. Eine grüne Anzeige sollte die Abnahmeentscheidung melden und nicht den Eindruck erwecken, alle denkbaren Fehler der Schraubverbindung seien geprüft worden.
Bei einer Schraubverbindung mit einem Sollwert von 1.2 N·m muss der Konstruktionsverantwortliche die zulässigen Anziehbedingungen und das Prüfverfahren für die Verbindung festlegen. Erreicht die Steuerung 1.2 N·m, liegt eine Prozessmessung vor. Sitz, Gewindeintegrität und eine gegebenenfalls erforderliche Qualifizierung der Vorspannkraft über die Lebensdauer bleiben eigenständige Abnahmekriterien.
Robotermontiertes, festes oder unterstütztes Verschrauben auswählen
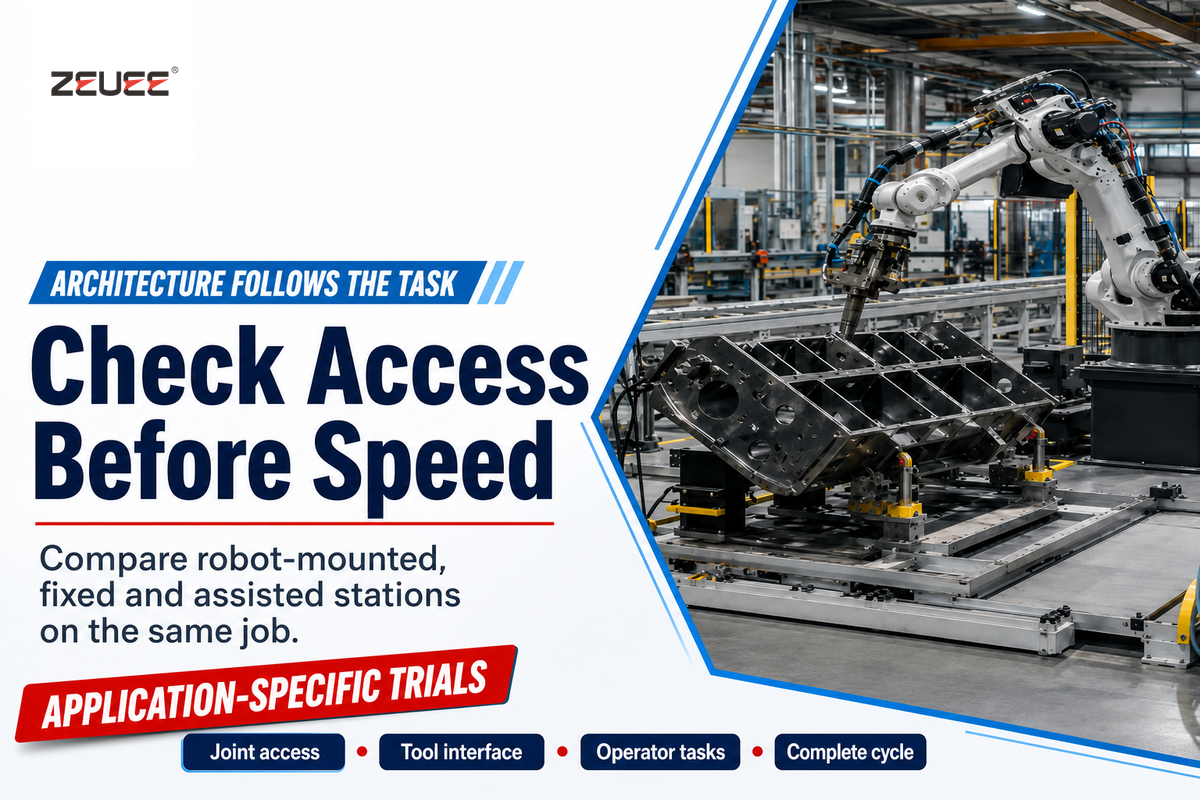
Wählen Sie die Stationsarchitektur anhand des Zugangs, der Produktänderungen und der Aufgaben des Bedieners aus. Ein Roboterarm kann eine einzelne Spindel zwischen den Schraubverbindungen verfahren; bei fest montierten Schraubern sind dedizierte Positionen oder mehrere Spindeln möglich. Ein unterstütztes Handschraubsystem kann die manuelle Teilehandhabung beibehalten und zugleich das kontrollierte Anziehen sowie die Fehlervermeidung am Arbeitsplatz verbessern.
Keine der genannten Architekturen garantiert die kürzeste Zykluszeit. In einer Studie zur Montage von Fliesenschneidern aus dem Jahr 2023 bewegte und hielt der kollaborative Roboter hauptsächlich die Teile; die Mitarbeitenden übernahmen weiterhin das Positionieren und Verbinden der Schrauben. Die berichteten ergonomischen und qualitativen Vorteile bezogen sich auf diese Aufgabenverteilung. Die Studie verglich nicht drei Arten von Schraubmaschinen.
Ein Benchmark zur kollaborativen Montage aus dem Jahr 2024 berichtete von einer geringeren Arbeitsbelastung bei längerer Montagezeit im Vergleich zu manuellen Prozessen. Behandeln Sie Durchsatz und ergonomische Vorteile als getrennte Versuchsergebnisse. Die Bezeichnung „kollaborativ“ bestätigt nicht, dass eine komplette Schraubzelle ohne anwendungsspezifische Schutzmaßnahmen betrieben werden kann.
Lässt sich dieser Schrauber am SCARA-Roboter befestigen?
Ein Schrauber kann an einem SCARA-Roboter befestigt werden, wenn mechanische Schnittstelle, Traglast, Reaktionskräfte und Steuerungstechnik kompatibel sind. Prüfen Sie Flansch, Adapter, Werkzeugmasse und Schwerpunkt anhand der Grenzwerte des Roboters. Das Werkzeug muss jede Schraubverbindung erreichen können, ohne mit Zuführschlauch, Kabeln, Greifer oder Werkstückaufnahme zu kollidieren.
Nutzen Sie die vollständige technische Zeichnung des End-of-Arm-Toolings, kurz EOAT, statt eines Fotos des Flansches. Arbeitsradius und Anfahrrichtung müssen zur Schraubverbindung passen. Prüfen Sie, wie die Werkzeugplatte die Spindel positioniert und wie die Werkstückaufnahme das Teil fixiert. Ein Sechsachsroboter kann schrägen Zugang ermöglichen. Ein SCARA-System kann für Schraubverbindungen geeignet sein, die aus einer gemeinsamen Richtung angefahren werden. Bewerten Sie beide Varianten im Rahmen der Roboterintegration, einschließlich Werkzeugwartung und Kollisionsfreiräumen.
Zykluszeit für die gesamte Baugruppe berechnen
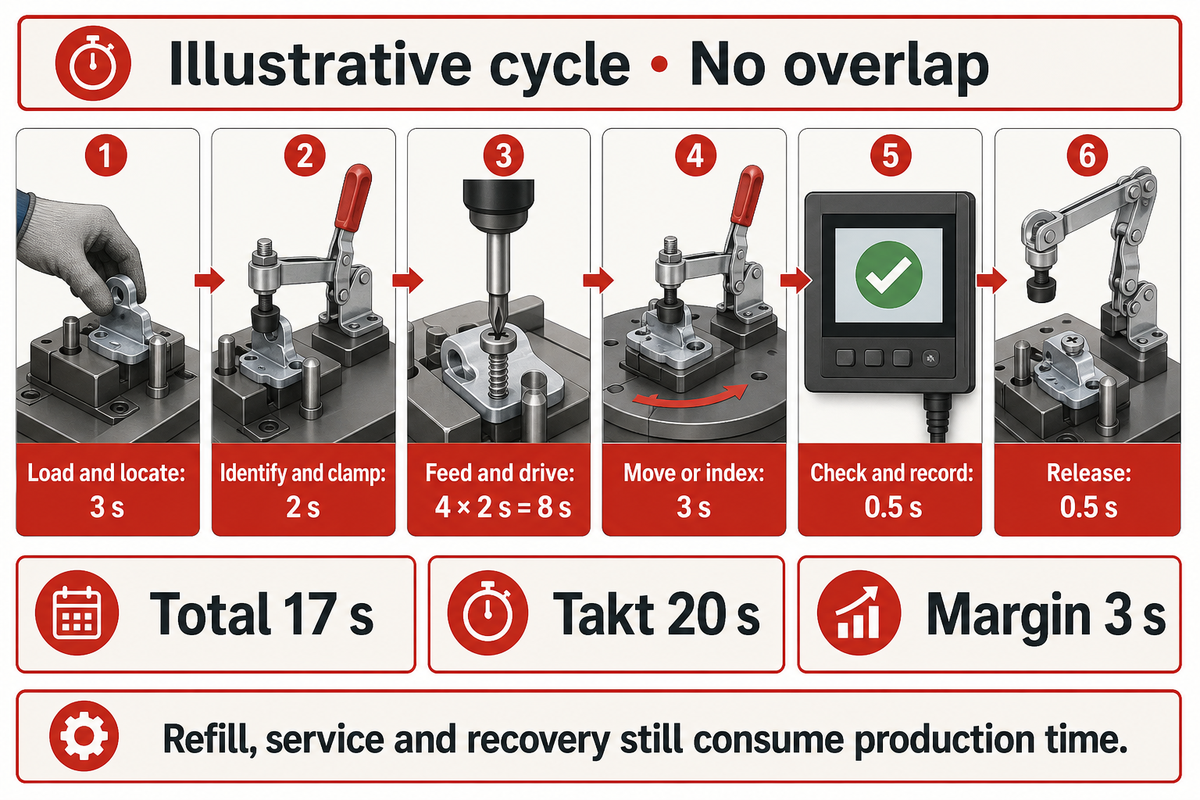
Die Montagezykluszeit reicht vom vereinbarten Startzustand bis zur Freigabe des fertigen Teils. Sie umfasst Beladen, Identifikation, Spannen, Schraubenzuführung, Bewegung, Anziehen und Ergebnisverarbeitung. Überlappende Vorgänge können die Zykluszeit verkürzen, sofern die Messdaten den Überlapp belegen. Die Zeitangabe einer einzelnen Spindel allein sagt jedoch nichts über den Durchsatz der Fertigungslinie aus.
Zeiterfassung für die abgenommene Baugruppe in 6 Schritten
Die Zeiterfassung für die abgenommene Baugruppe in 6 Schritten ist ein Arbeitsblatt, um den vollständigen Zyklus und jeden nachgewiesenen und überprüften Überlapp zu erfassen.
| Stufe | Beispielzeit | Was der Versuch zeigen sollte |
|---|---|---|
| Beladen und positionieren | 3 s | Teil vollständig in der Werkstückaufnahme positioniert |
| Identifizieren und spannen | 2 s | Korrekte Variante und bestätigte Spannung |
| Vier Schraubverbindungen zuführen und verschrauben | 4 × 2 s = 8 s | Jede Zuführ- und Verschraubungssequenz abgeschlossen |
| Zwischen den Positionen verfahren oder weiterschalten | 3 s | Alle zusätzlichen Verfahrwege berücksichtigt |
| Prüfen und erfassen | 0,5 s | Erforderliche Ergebnisse dem Teil zugeordnet |
| Baugruppe freigeben | 0,5 s | Teil bereit für den nächsten Arbeitsgang |
Das Beispiel ergibt 3 + 2 + 8 + 3 + 0.5 + 0.5 = 17 s pro Baugruppe. Bei einem angenommenen Takt von 20 s bleiben nur 3 s Spielraum. Damit ist kein dauerhaft erreichbarer Durchsatz nachgewiesen. Eine Nachfüllung des Bunkers, ein Bitwechsel oder ein Wiederherstellungsstopp verbraucht die verbleibende verfügbare Produktionszeit außerhalb der idealen Abfolge. Der Lieferant kann dieselbe Roboterbewegung nicht sowohl in das Intervall von 2 s pro Schraubverbindung als auch in die Bewegungszeit von 3 s einrechnen. Vereinbaren Sie die Grenzen der einzelnen Intervalle und halten Sie sie in einem Versuchsvideo fest. Möchte der Lieferant zwei Schrauben gleichzeitig eindrehen, muss die Sequenz neu gemessen werden; Beladen und Freigeben halbieren sich nicht automatisch.
Nehmen Sie den beobachteten Engpass in die Zeitprüfung an der Fertigungslinie auf. Erfassen Sie Dauerläufe und Stillstandszeiten getrennt, damit ein Durchschnitt wiederholte Zuführstopps nicht verdeckt. Trägt eine Palette die Baugruppe, erfassen Sie deren Freigabe und Weiterschaltung. Die Benchmark-Arbeit des NIST zur Montage nutzt wiederholbare Aufgaben und kontrollierte Faktoren. Käufer und Lieferant müssen die für den jeweiligen Prozess geeignete Anzahl an Wiederholungen und das statistische Abnahmeverfahren vereinbaren.
Eine nominelle Abfolge von 17 s bei einem Takt von 20 s lässt vor Produktionsverlusten nur 3 s Spielraum. Für die Produktionsabnahme müssen Dauer, Produktmix und Umgang mit Unterbrechungen genau festgelegt werden. Eine höhere Schrauberdrehzahl steigert die Produktion nicht, wenn Positionieren, Weiterschalten oder die nachgelagerte Freigabe weiterhin den Engpass bilden.
Ausschussteile und Rückverfolgbarkeit vor der Abnahme nachweisen
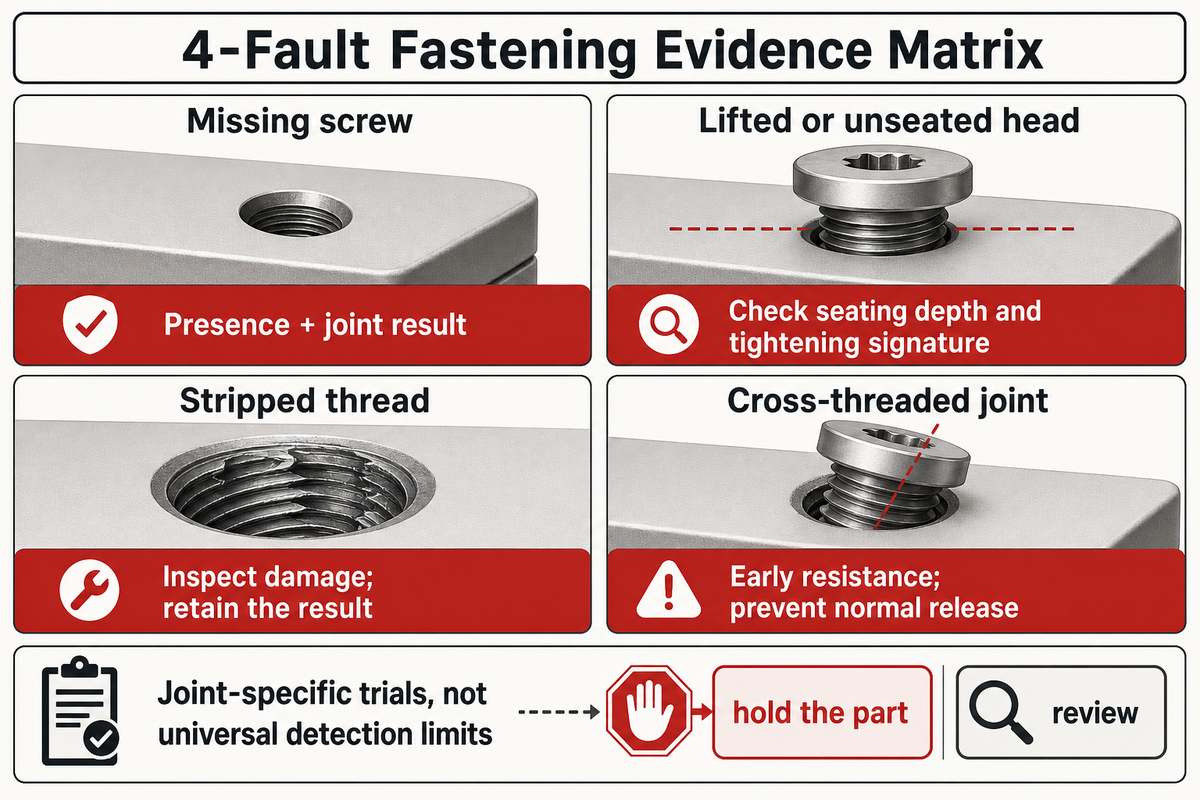
Bei der Abnahmeprüfung sollten funktionsfähige Schraubverbindungen, gezielt eingebrachte Fehler und die Freigabereaktion der Station bewertet werden. Drehmoment, Winkel, Einsetztiefe oder Bildverarbeitung können als Eingangssignale dienen; kein einzelnes Signal kann jedoch nachweisen, dass alle Fehler erkennbar sind. Vereinbaren Sie mit der Qualitätsplanung die Fehlermuster und Aufzeichnungsregeln und prüfen Sie, ob fehlerhafte oder unvollständige Ergebnisse eine unbeabsichtigte Freigabe des Teils verhindern.
„Das Ziel der Fehlervermeidung ist es, Fehler sowohl zu verhindern als auch zu erkennen.“
Nachweismatrix für 4 Fehler beim Verschrauben
Die Nachweismatrix für 4 Fehler beim Verschrauben ist ein Beispiel für ein Prüfblatt mit gezielt eingebrachten Fehlern; sie legt keine allgemeingültigen Erkennungsgrenzen fest.
| Fehler | Zu prüfender Nachweis | Zu prüfende Grenze | Erforderliche aufgezeichnete Reaktion |
|---|---|---|---|
| Fehlende Schraube | Vorhandensein, Zykluszähler und Ergebnis der Schraubverbindung | Ein ausgelöster Zyklus ist kein Nachweis dafür, dass die Schraube eingesetzt wurde. | Fehlende Schraubverbindung erkennen und Teil zurückhalten |
| Angehobener oder nicht sitzender Schraubenkopf | Setztiefe und Anziehsignatur | Aufsetzen auf dem Grund kann Drehmoment erzeugen, ohne dass der Schraubenkopf sitzt. | Fehlerhaften Zustand und Entscheidung dokumentieren |
| Überdrehtes Gewinde | Drehmoment-Winkel-Verhalten und Prüfung der Schraubverbindung | Die Beschädigung hängt von Werkstoff und Eingriff ab. | Ergebnis aufbewahren und Teil als Ausschuss aussortieren oder zur Prüfung weiterleiten |
| Verkantete Schraubverbindung | Früher Widerstand, Winkel und Sichtprüfung | Hoher Widerstand kann wie eine fest angezogene Schraubverbindung wirken. | Schraubverbindung markieren und reguläre Freigabe verhindern |
Auch die Rückverfolgbarkeit muss durch eine Datenprüfung bestätigt werden. Unterbrechen Sie den vereinbarten Ergebnisweg unter kontrollierten Prüfbedingungen und beobachten Sie, was mit Teileidentität und Freigabe geschieht. Die Basisspezifikation für das OPC-Verbindungssystem umfasst Ergebnisstrukturen und Kennungen, doch Felder wie zugeordnete Entitäten und Rückverfolgungseinträge sind optional. Für eine zugesicherte Schnittstelle sind daher eine tatsächliche Feldliste und ein Beispielexport erforderlich.
Fordern Sie Teile-ID, Position der Schraubverbindung, Rezepturversion, Ergebnisstatus und vereinbarte Messwerte an. Legen Sie fest, wie lange Daten aufbewahrt und Nacharbeiten mit dem Qualitätssystem des Werks verknüpft werden. Bildverarbeitung kann zur Prüfung des Vorhandenseins und der Höhe des Schraubenkopfs dienen; mit Prüfungen der fertigen Baugruppe lassen sich andere Produktfragen beantworten. Klären Sie die Zuständigkeiten.
Die vier Fehlerprüfungen decken vier vorab ausgewählte Bedingungen ab und bewerten keine Durchrutschquoten. Erforderlich sind wiederholte Versuche mit vereinbarten Teilechargen und Betriebsbedingungen sowie einer begründeten Stichprobengröße. Ein aussagekräftiger Abnahmebericht zeigt, welche Fehler erkannt wurden, welche Signale dafür verwendet wurden und bei welchen Fehlern die Erkennung noch nicht nachgewiesen ist.
Angebote je Gutteil vergleichen
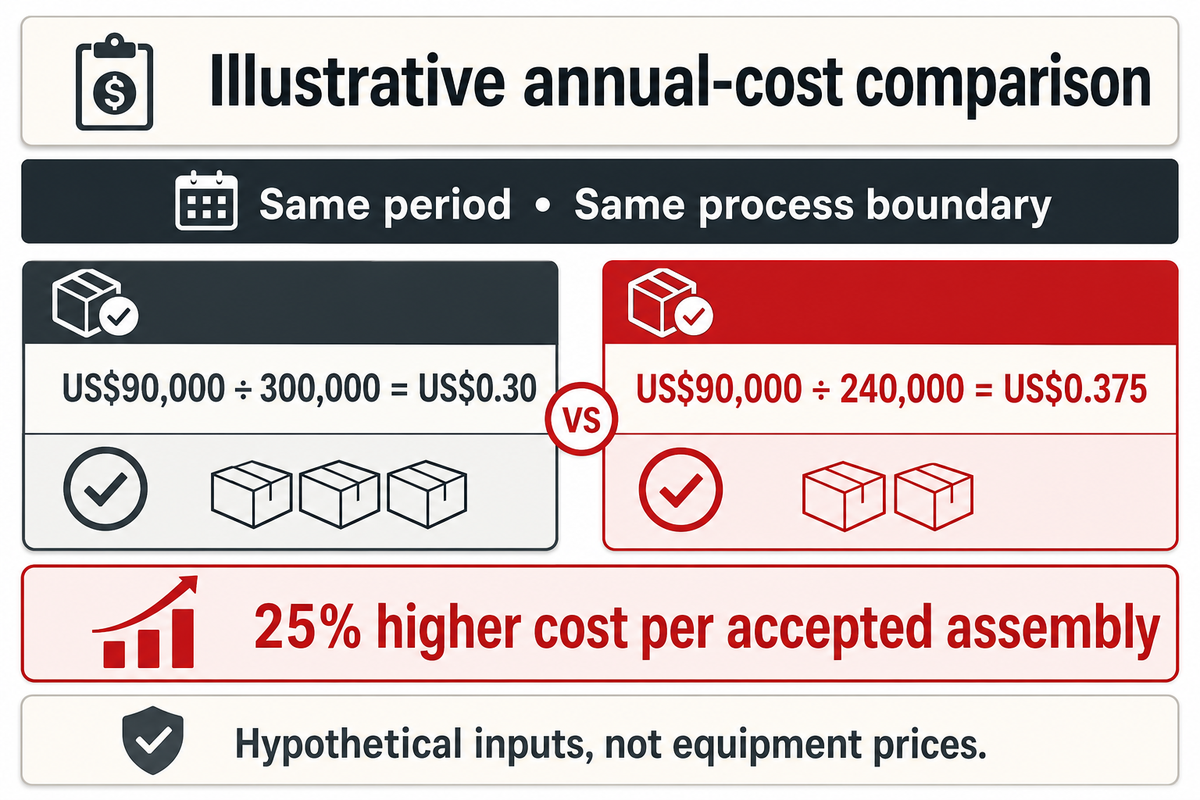
Vergleichen Sie die Kosten für Gutteile über denselben Zeitraum und innerhalb derselben Prozessgrenze. Berücksichtigen Sie die jährlichen Anlagenkosten, zugeordnete Arbeitskosten, Verbrauchsmaterialien, Wartung und die dem Arbeitsgang zugerechneten Qualitätskosten. Der Kaufpreis ist weniger entscheidend, wenn ein Zuführgerät häufig nachjustiert werden muss oder die Station nicht die geforderte Ausbringung an Gutteilen erreicht.
Die Forschung der University of Maryland zu Ausbeute und Kosten zeigt, dass die Kosten je Gutteil berücksichtigt und sowohl vor- als auch nachgelagerte Effekte analysiert werden müssen. Für einen aussagekräftigen Angebotsvergleich muss zuerst die Kostengrenze festgelegt werden. Ausschussmaterial darf nicht doppelt berechnet werden; das Kostenverhältnis darf nicht erneut durch die Ausbeute geteilt werden, wenn der Nenner bereits Gutteile zählt.
Angenommen, eine Station verursacht beispielhaft jährliche Kosten von US$90.000 und liefert in diesem Jahr 300.000 abgenommene Baugruppen. Die Rechnung lautet: US$90.000 ÷ 300.000 = US$0,30 je abgenommener Baugruppe. Unterstützen dieselben Jahreskosten nur 240.000 abgenommene Baugruppen, steigt der Wert auf US$0.375, also um 25 %. Diese Änderung kann eine Kaufentscheidung beeinflussen, obwohl die Maschinenrechnung unverändert bleibt. Der Werksleiter bevorzugt möglicherweise zusätzliche Kapazität, während der Finanzleiter eine Begründung dafür braucht, dass diese Kapazität genutzt wird. Vereinbaren Sie mit beiden Teams das Mengenszenario, die tatsächlich umverteilte Arbeit und die Kosten, die bei geringerer Ausbringung bestehen bleiben.
Ein Stückkostenverhältnis ist nur ein Teil einer umfassenden Investitionsbewertung. Auch Unsicherheiten und abgezinste Zahlungsströme gehören zu den NIST-Leitlinien für die Bewertung von Fertigungsinvestitionen. Falls Ausschuss oder Gewährleistungsansprüche ein Risiko darstellen, beziehen Sie die Qualitätskostendaten des Werks in den Vergleich ein. Spekulative Einsparungen sollten nicht als finanzieller Nutzen eines Investitionsvorschlags angesetzt werden.
Bei jährlichen Kosten von US$90.000 erhöht sich der Stückpreis von US$0,30 auf US$0.375, wenn die Ausbringung an Gutteilen von 300.000 auf 240.000 Baugruppen sinkt. Diese Beispielzahlen zeigen, warum bei der Prozessautomatisierung eine gemeinsame Annahme zur Nachfrage erforderlich ist. Bewerten Sie die Produktivität anhand der Gutteil-Ausbringung, bevor Sie für Fertigungstechnik zahlen, die die Effizienz steigern soll.
Lieferanten ein Briefing zu Musterversuch und Angebot senden
Ein Angebotsbriefing sollte neben den Teilen und Prozessgrenzen auch die Abnahmenachweise enthalten, auf deren Grundlage der Preis kalkuliert wird. Bitten Sie jeden Hersteller, Ausschlüsse, beigestellte Komponenten und Annahmen für den Versuch aufzuführen. Bei schlüsselfertigen Verschraubungslösungen müssen neben Zuführgerät, Schrauber und Werkstückaufnahme auch Versorgungsanschlüsse, Steuerungstechnik, sichere Störungsbehebung und Schnittstellen zur Fertigungslinie berücksichtigt werden.
Übernehmen Sie die folgende Übersicht in Ihre Anfrage, um Angebote leichter vergleichen zu können. Weisen Sie jeder Messung einen Verantwortlichen zu. Damit lässt sich eine kundenspezifische Montagemaschine besprechen, ohne anzunehmen, dass die Automatisierungslösungen aller Lieferanten dasselbe Werkzeug- und Datenpaket umfassen.
| Angebotsposition | Zu messender Eingangswert | Verborgene Einschränkung | Verantwortlich für die Nachweise |
|---|---|---|---|
| Schraubenfamilie | Maße laut technischer Zeichnung in mm | Gemischte Chargen oder instabile Zuführung | Einkauf: freigegebene Musterchargen |
| Spezifikation der Schraubverbindung | Drehmoment in N·m; Winkel, falls erforderlich | Reibung oder Gewindeschäden | Qualität: validierte Prozessgrenzen |
| Teilepositionierung | Bezugspunkt und Toleranz in mm | In der Vorführung nicht sichtbarer Eingriff des Bedieners | Konstruktion: Versuch mit Werkstückaufnahme |
| Takt für Gutteile | Sekunden pro abgenommener Baugruppe | Nur der Schraubvorgang wurde zeitlich erfasst | Produktion: vollständige Zyklusaufzeichnung |
| Nachfüllen und Umrüstung | Minuten pro Vorgang; Vorgänge pro Schicht | Manuelle Arbeit verringert die Verfügbarkeit | Produktion: beobachtete Umrüstung |
| Werkzeugwartung | Minuten pro Bitwechsel | Verzögerung durch Zugang oder Neukalibrierung | Instandhaltung: Wartung vorführen |
| Versorgungsanschlüsse und Layout | Versorgungsspannung, Luftdruck, Stellfläche in mm | Werksversorgung oder Zugang passt nicht | Integrator: freigegebene Installationszeichnung |
| Ergebnisverarbeitung | Datensätze je Teil; Aufbewahrungsfrist | Identität geht verloren oder nachgelagerte Freigabe wird blockiert | Steuerungstechnik und Qualität: Export- und Wiederherstellungsprüfung |
| Kaufmännischer Umfang | Jahreskosten und Gutteile pro Jahr | Nicht enthaltene Qualifizierung oder Unterstützung | Finanzen und Einkauf: Vergleich mit gleichem Umfang |
Die sichere Beseitigung von Verklemmungen sollte auf einer dokumentierten Vorgehensweise beruhen und vorgeführt werden. Zu den von der OSHA-Leitlinie für Roboter genannten Wartungsgefahren zählen gespeicherte Energie und ein unerwarteter Wiederanlauf. Der Integrator sollte verpflichtet werden, Verfahren zur Energieisolierung und Wiederherstellung für die gesamte Anwendung und alle Geräte zu dokumentieren, einschließlich der Vorrichtungen zur Betätigung von Klemmen und des automatischen Werkzeugs. Ein Plan, der zum Beheben einer Störung das Greifen an Schutzeinrichtungen vorbei voraussetzt, ist abzulehnen.
Tun
- Senden Sie Schrauben und Gegenstücke aus der Produktion.
- Vereinbaren Sie wiederholte Versuche mit Gutteilen und Fehlermustern.
- Fordern Sie Ergebnisexporte und Nachweise zur Wiederherstellung an.
Vermeiden
- Eine Vorführung der Schraubenzuführung als Ersatz für die Abnahme der Baugruppe verwenden.
- Jeden ausgelösten Zyklus als Gutteil zählen.
- Annehmen, dass ein Steuerungsrezept die physische Werkzeuggestaltung verändert.
Ein geplanter Montagetakt von 20 s ist ohne Angaben zu Produktmix, Nachfüllhäufigkeit und Abnahmebedingungen unvollständig. Nehmen Sie diese Bedingungen zusammen mit Drehmoment und Rückverfolgbarkeit in dasselbe Angebotsbriefing auf. Der Lieferant kann dann erläutern, welche Arbeitsgänge innerhalb von 20 s möglich sind und für welche Verluste zusätzliche Kapazität eingeplant werden muss.
Branchenausblick: Was ändert sich bei den Spezifikationen fürs Verschrauben?
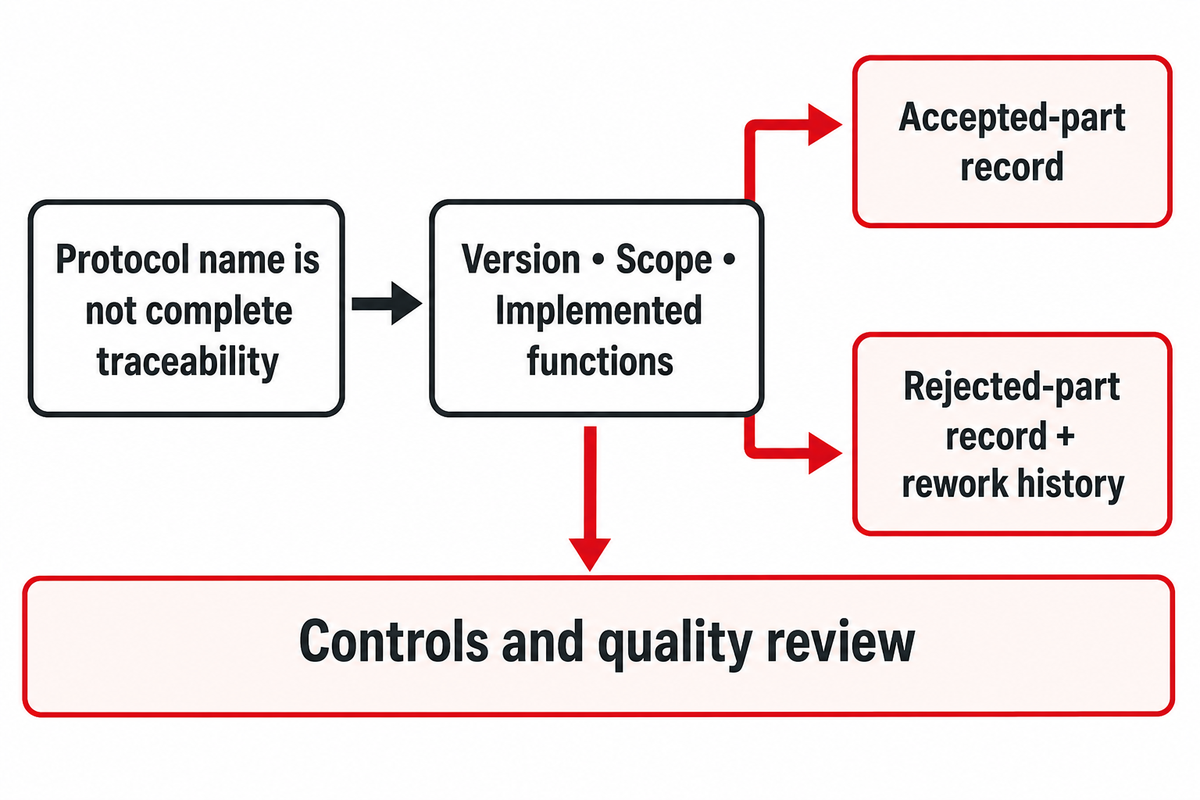
Aktuelle Spezifikationen für das Verschrauben müssen Integrations- und Datengrenzen klarer definieren. Viele der zu integrierenden Systeme tauschen mehr Informationen mit der Anlagensteuerung aus. Käufer sollten sich die tatsächlichen Freigabeergebnisse für Teile und die vom Controller exportierten Informationen zeigen lassen. Eine Industrienorm in die Spezifikation aufzunehmen, ohne die Version, den Geltungsbereich und die implementierten Funktionen klar festzulegen, ist wenig hilfreich.
Die veröffentlichte Version der OPC-Spezifikation verwendet für gemeinsame Strukturen das Basismodell eines Fügesystems. Damit können Käufer nun Punkte wie Werkzeuge, Ergebnisse und die Zuordnung zu Bauteilen besprechen. Das bedeutet weder, dass jedes automatische Verschraubungsprodukt alle optionalen Felder implementiert, noch, dass eine separat benannte Open-Protocol-Schnittstelle mit OPC UA austauschbar ist.
ISO 10218-2:2025 behandelt Anwendungen mit Industrierobotern und Roboterzellen. Fragen Sie den Integrator, welche geltenden Anforderungen für die Gesamtanlage maßgeblich sind und welche Validierungsnachweise bereitgestellt werden. Die Dokumentation einer Roboterkomponente belegt nicht die Konformität der fertigen Schraubstation. Der Geltungsbereich unterscheidet sich außerdem von der Werkzeugleistungsprüfung nach ISO 5393.
Es gibt Berichte über ein kommerzielles Interesse an detaillierteren Anziehdaten. Im Fertigungsausblick von ASSEMBLY für Dezember 2025 beschrieb Fein-Manager Doug Hohenstein eine Zunahme von Anfragen zur drahtlosen Datenerfassung, auch für nicht sicherheitskritische Arbeiten. Das ist die Einschätzung eines einzelnen Lieferanten und keine Wachstumsprognose für die Branche. Entscheidend ist: Hilft der Datensatz bei einer Qualitätsentscheidung oder wäre er nur eine unnötige zusätzliche Datei?
Ein Anbieter sollte für ein Produkt mit vier Schraubverbindungen je einen vollständigen Gutteil- und Ausschussteil-Datensatz einreichen, einschließlich einer etwaigen Nacharbeitsgeschichte. Die Beispiele sollten von den Steuerungs- und Qualitätsteams des Werks geprüft werden. Diese kurze Übung gibt den Teams Gelegenheit, konkrete Datenbeispiele zu besprechen, bevor Verbindungen zu Controllern und Fertigungssoftware hergestellt werden.
Wichtigste Erkenntnis
Richten Sie das automatisierte Verschrauben auf Gutteile aus: eine validierte Schraubverbindung, einen gemessenen vollständigen Zyklus und einen an die Freigabe geknüpften Ergebnisdatensatz. Wählen Sie Zuführung, Werkzeug und Roboter passend zu dieser Anforderung aus.
Praxisfragen vor der Automatisierung des Verschraubens
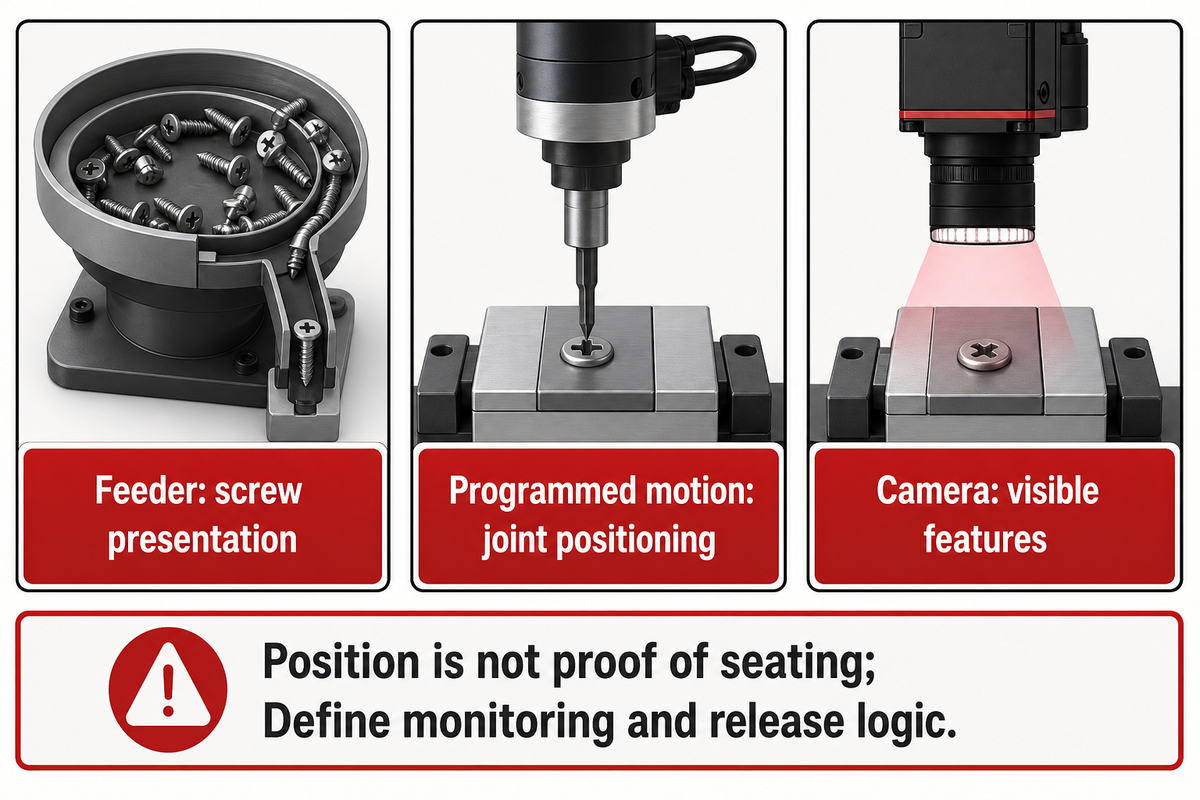
Bezeichnungen für Verschraubungsanlagen umfassen unterschiedliche Leistungsumfänge. Überführen Sie deshalb jedes Angebot in eine klare Abfolge von Arbeitsschritten. Für die Best-Practice-Anforderungen sind bei der Angebotsphase konkrete Fragen entscheidend: Was führt die Schraube zu, was überwacht die Schraubverbindung und was gibt das Teil frei? Die folgenden Antworten behandeln häufige Fragen zu Anlagen und Schnittstellen.
Wie wird ein automatischer Schrauber bezeichnet?
Gängige Bezeichnungen sind je nach Leistungsumfang automatischer Schrauber, Antriebsspindel und Verschraubungssystem.
Ein Lieferant kann mit „automatischer Schrauber“ das angetriebene Werkzeug samt Controller meinen, während ein „Verschraubungssystem“ auch Zuführungs- und Bewegungstechnik umfassen kann. Legen Sie den Lieferumfang im Angebot fest. Fragen Sie, ob Werkstückaufnahme, Schraubenzuführung, Überwachung der Schraubverbindung und Freigabelogik enthalten sind. Allein die Produktbezeichnung sagt nicht aus, wie viel manuelle Handhabung erforderlich bleibt.
Was sind CNC-Verschraubungsmaschinen?
Diese Maschinen fahren einen Schrauber per programmierter Positionierung zu festgelegten Schraubstellen.
Ein programmierbares Portal oder eine vergleichbare Bewegungsplattform kann das Werkzeug zwischen gespeicherten Koordinaten verfahren. Zuführung, Zugang zur Schraubverbindung und Anziehsteuerung müssen weiterhin separat qualifiziert werden. Prüfen Sie die Positionierfähigkeit anhand der tatsächlichen Toleranzen von Werkstückaufnahme und Bauteil und messen Sie anschließend die Dauer des vollständigen Montagevorgangs. Ein Koordinatenprogramm weist nicht nach, dass eine Schraube korrekt sitzt, und macht geeignete Schutzeinrichtungen nicht überflüssig.
Wo kommt automatisiertes Verschrauben zum Einsatz?
Anwendungsbereiche sind Elektronikgehäuse, Automobilteile und andere Baugruppen mit wiederholbaren Schraubverbindungen.
Die Eignung hängt von Zugänglichkeit, Bauteilstabilität, Schraubenzuführung und Schraubverbindungsspezifikation ab. Wiederkehrende Schraubstellen können spezielle Werkzeuge und Vorrichtungen rechtfertigen, während häufige Produktwechsel eher für einen flexibleren Aufbau sprechen. Für kleine Stückzahlen oder wechselnde Aufgaben kann eine unterstützte Station geeignet sein. Vergleichen Sie den gesamten Prozess einschließlich Bestückung durch den Bediener und Prüfung, statt die Branchenbezeichnung als Auswahlkriterium zu verwenden.
Kann der Roboter den Schrauber über seinen Controller starten und stoppen?
Mit kompatiblen Schnittstellen ist das in der Regel möglich, doch die vollständige Befehls- und Ergebniskette muss festgelegt werden.
Fragen Sie nach den unterstützten Signalen oder dem Kommunikationsprotokoll, den Zuständen „bereit“ und „belegt“, dem Abschlussergebnis und der Fehlerreaktion. Die Steuerungstechnik muss außerdem festlegen, was nach einer Stromunterbrechung oder einem verlorenen Ergebnis geschieht. Ein Startbefehl allein reicht nicht aus, um ein Teil freizugeben.
Kann eine Kamera die Drehmomentüberwachung ersetzen?
Eine Kamera kann sichtbare Merkmale prüfen; das Anziehdrehmoment oder die innere Klemmkraft kann sie nicht direkt ermitteln.
Die Bildverarbeitung kann dabei helfen, das Vorhandensein der Schraube, die Position des Schraubenkopfs oder die richtige Produktvariante zu bestätigen, sofern Beleuchtung und Zugänglichkeit dies ermöglichen. Wählen Sie sie für eine klar definierte Prüfaufgabe aus. Wenn die Schraubverbindungsspezifikation Anziehmesswerte erfordert, behalten Sie die geeignete Werkzeugüberwachung bei und validieren Sie, wie beide Ergebnisströme in die Gutteilentscheidung einfließen.
Planen Sie ein automatisiertes Verschraubungsprojekt? Senden Sie ZEUEE die technische Zeichnung der Baugruppe, Schraubenmuster, Grenzwerte für die Schraubverbindungen und den angestrebten Gutteil-Zyklus. Legen Sie anhand der Informationen zur Integration von Schraubzellen den Umfang für Muster und Angebot fest oder fordern Sie eine Projektprüfung an.
Weitere technische Leitfäden
- Planung der übergeordneten Schnittstellen einer Roboterzelle
- Spezifikation einer dedizierten Montagemaschine
- Prüfaufgaben und Abnahmegrenzen festlegen
- Prüfumfang für Fertigprodukte festlegen
Referenzen und Quellen
- Gervasi et al.: Manuelle Montage und Mensch-Roboter-Kollaboration, 2023.
- Duarte et al.: Benchmarking kollaborativer Montageaufgaben mit Mensch und Roboter, Preprint 2024.
- Becker und Sandborn: Yielded Cost als Kennzahl, Abstract 2001.
- NASA: Auswirkungen von Schmierstoffen und Gewindeeinsätzen auf das Verhältnis von Drehmoment zu Vorspannkraft.
- ISO 5393:2017: Öffentlicher Geltungsbereich der Werkzeugleistungsprüfung.
- ISO 10218-2:2025: Anwendungen mit Industrierobotern und Roboterzellen.
- OPC 40450-1: Fügesysteme, Basis und OPC 40451-1: Anziehsysteme.
- NIST: Kennzahlen und Prüfverfahren für die Montageleistung.
- NIST: Analyse von Kapitalinvestitionen.
- ASQ: Qualitätskosten.
- OSHA Technical Manual: Industrierobotersysteme und deren Sicherheit.
- ASSEMBLY: Fehlersicheres Verschrauben, 2021 und US-Hersteller schmieden große Pläne für 2025.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge
Im Trend