Contatti Zeyu lntelligent Industrial Company
Sistemi di avvitatura automatizzata: definire e verificare l’assemblaggio

L’avvitatura automatizzata utilizza un avvitatore controllato, un sistema di alimentazione delle viti e attrezzature di posizionamento per fissare i componenti secondo una sequenza programmata. Una specifica adeguata collega la sequenza all’assemblaggio finito: la giunzione deve rispettare i limiti di collaudo, il pezzo deve essere rilasciato entro il tempo ciclo specificato e i risultati devono essere tracciabili.
Una dimostrazione veloce può nascondere un lento rifornimento dell’alimentatore, un’attrezzatura di posizionamento scomoda o la mancanza di registrazione dei risultati. Prima di chiedere il prezzo di una macchina, specifica quali viti deve gestire la stazione e quali caratteristiche del pezzo sono considerate accettabili. Le schede seguenti consentono di confrontare l’avvitatura robotizzata con altri processi di assemblaggio nelle stesse condizioni di prova.
Cosa comprende davvero l’avvitatura automatizzata
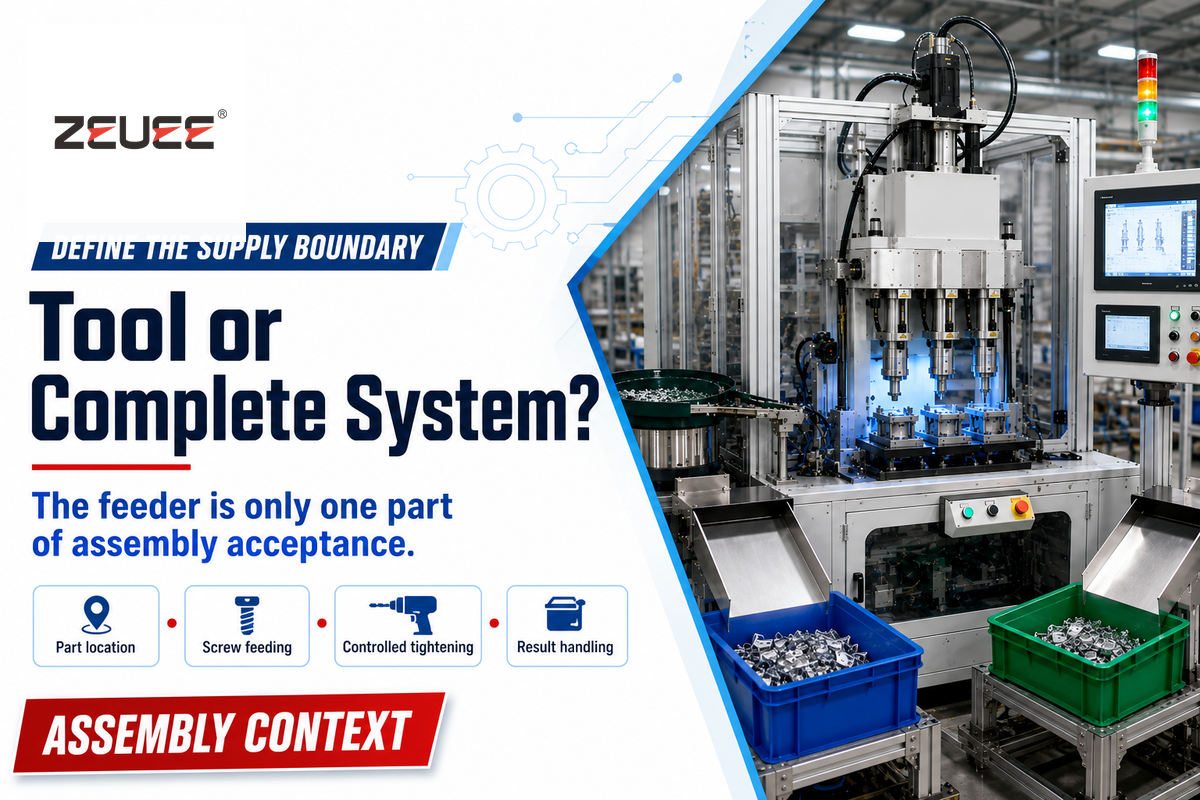
Un sistema di avvitatura automatizzata integra l’alimentazione delle viti, il posizionamento del pezzo, il movimento dell’utensile, il serraggio e la gestione dei risultati. Un avvitatore automatico, da solo, non integra tutte queste funzioni. Per confrontare una postazione assistita con una cella robotizzata o una macchina dedicata, chi acquista dovrebbe specificare l’intera sequenza di assemblaggio, compresa la risposta a una giunzione non conforme.
Il modello di serraggio della OPC Foundation descrive diverse configurazioni, tra cui utensili manuali e mandrini con attrezzatura di posizionamento, oltre a un mandrino con alimentatore montato su un robot. I confini del sistema descritti dal modello non includono il robot. Questa distinzione è rilevante quando un fornitore offre l’hardware di avvitatura e un altro l’intera attrezzatura di assemblaggio automatizzata.
Che cos’è una macchina automatica per l’alimentazione delle viti?
Una macchina automatica per l’alimentazione delle viti separa le viti da una fornitura alla rinfusa e le presenta all’avvitatore o gliele trasferisce. Il sistema può presentare la vite in un punto di prelievo oppure trasferirla attraverso un tubo di alimentazione compatibile. Da solo, l’alimentatore non determina la coppia finale, il corretto appoggio o il collaudo della giunzione.
Un errore comune in fase di acquisto è considerare completa la descrizione del processo «alimenta e avvita». Chi fornisce l’alloggiamento, il morsetto del pezzo e la gestione degli scarti? Per un assemblaggio proposto con quattro viti, il preventivo dovrebbe mostrare quattro risultati di giunzione richiesti e il rilascio di un pezzo. L’affidabilità del processo dipende dall’intero processo: il conteggio delle viti è solo uno degli elementi che determinano se rilasciare il pezzo.
Specificare la vite, la giunzione e il percorso di alimentazione
La geometria della vite e l’accessibilità della giunzione determinano il percorso di alimentazione; la marca del robot diventa secondaria. Fornisci i componenti di fissaggio effettivi, i pezzi di accoppiamento e i disegni tecnici. La forma della testa, la lunghezza, i rivestimenti e l’accessibilità per il prelievo possono determinare come alimentare la vite e come la punta si innesta. Queste caratteristiche possono anche influire sulla possibilità per l’avvitatore di raggiungere la profondità corretta senza toccare gli elementi circostanti.
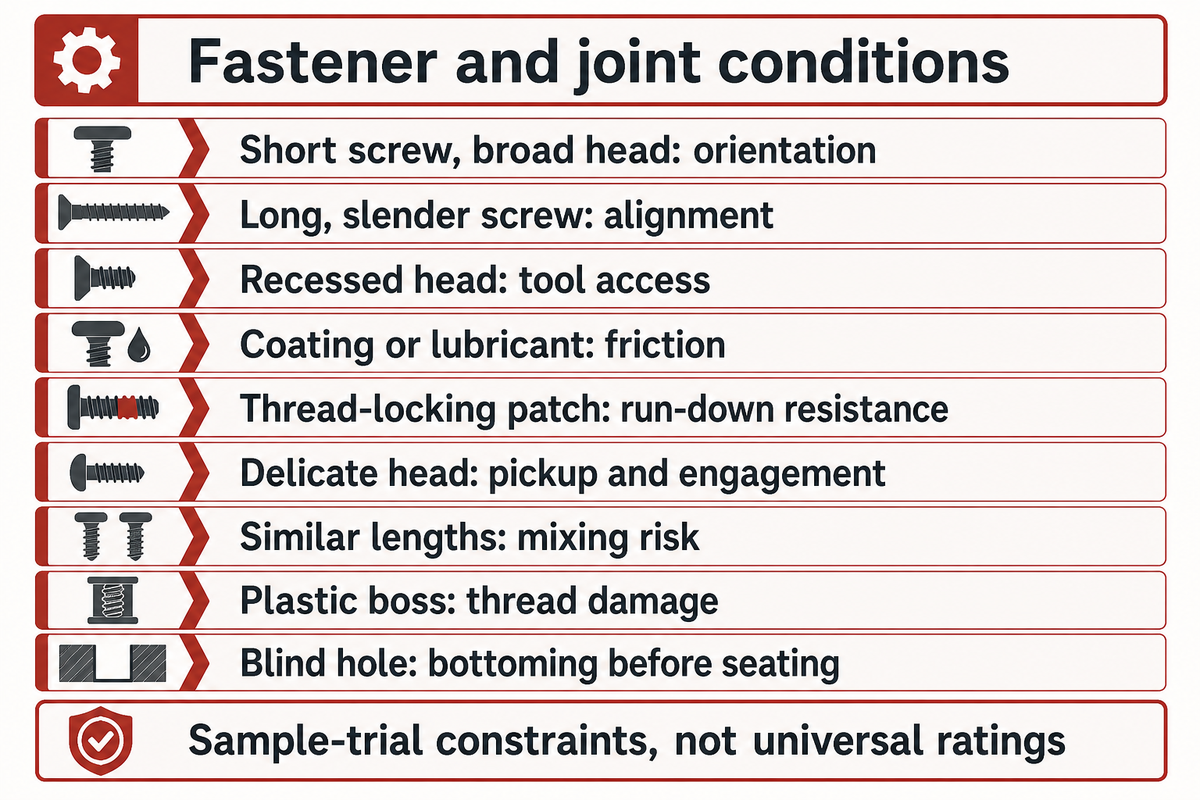
Usa la matrice delle condizioni per individuare le prove necessarie per i diversi prodotti. Le voci riguardano problemi comuni di alimentazione e accessibilità delle giunzioni; NON sono valori nominali universali degli alimentatori. Una vasca vibrante, una tramoggia, un selettore e un modulo di prelievo devono essere definiti per una specifica famiglia di viti: una ricetta software non può modificare i giochi fisici. Confronta questi vincoli con il mix di prodotti previsto per la linea di produzione.
| Condizione | Vincolo probabile | Evidenze da richiedere per il campione |
|---|---|---|
| Vite corta con testa larga | Orientamento o stabilità nel tubo di alimentazione | Alimentazione continua con la geometria effettiva |
| Vite lunga e sottile | Allineamento durante il trasferimento e l’inserimento | Sequenza dal prelievo al foro senza piegature |
| Testa della vite incassata | Accessibilità del puntale e della punta | Ingombro dell’utensile rispetto al disegno del pezzo |
| Vite rivestita o lubrificata | Comportamento rispetto all’attrito e alla manipolazione | Prove di coppia in condizioni di produzione |
| Patch frenafiletti preapplicata | Resistenza durante l’avvitamento | Curva di coppia e angolo specifica per la giunzione |
| Testa piccola o delicata | Tenuta al prelievo e innesto dell’utensile | Verifica della tenuta del componente e dei danni alla testa |
| Due viti di lunghezza simile | Mescolanza durante il rifornimento o il cambio formato | Verifica con vite errata e sgombero della linea |
| Bossolo in plastica | Formazione della filettatura e limiti dei danni | Margini di appoggio e spanatura convalidati |
| Foro filettato cieco | Fine corsa prima dell’appoggio | Controllo della profondità, dell’ingaggio e dell’appoggio della testa |
Consideriamo un esempio indicativo di un alloggiamento elettronico con viti M3 × 8 mm e un esempio dello stesso tipo di alloggiamento con viti M3 × 10 mm. L’incasso è uguale in entrambi gli esempi, quindi usare la punta corretta non garantisce che nella giunzione sia stata usata la lunghezza corretta. Un rifornimento misto potrebbe impedire alla vite più corta di ingaggiare completamente la filettatura oppure portare quella più lunga a fine corsa in un foro cieco. Fornisci al fornitore entrambe le varianti e concorda come il cambio formato elimina le viti precedenti, ricorrendo se necessario a un percorso di alimentazione dedicato, a un caricamento verificato o a un controllo adeguato. La soluzione andrà verificata nella prova tecnica sul campione e il tempo aggiuntivo dovrà essere incluso nel preventivo.
Con una differenza di 2 mm tra le due lunghezze delle viti, la sola selezione della ricetta non basta a stabilirne l’identità fisica. La verifica della giunzione e la prevenzione della mescolanza tra viti di lunghezza diversa vanno trattate come requisiti separati. Prima di approvare un alimentatore comune, chi acquista dovrebbe richiedere al fornitore evidenze per entrambe le lunghezze, compreso il primo assemblaggio dopo il cambio formato.
Definire i limiti di coppia in base alla giunzione effettiva
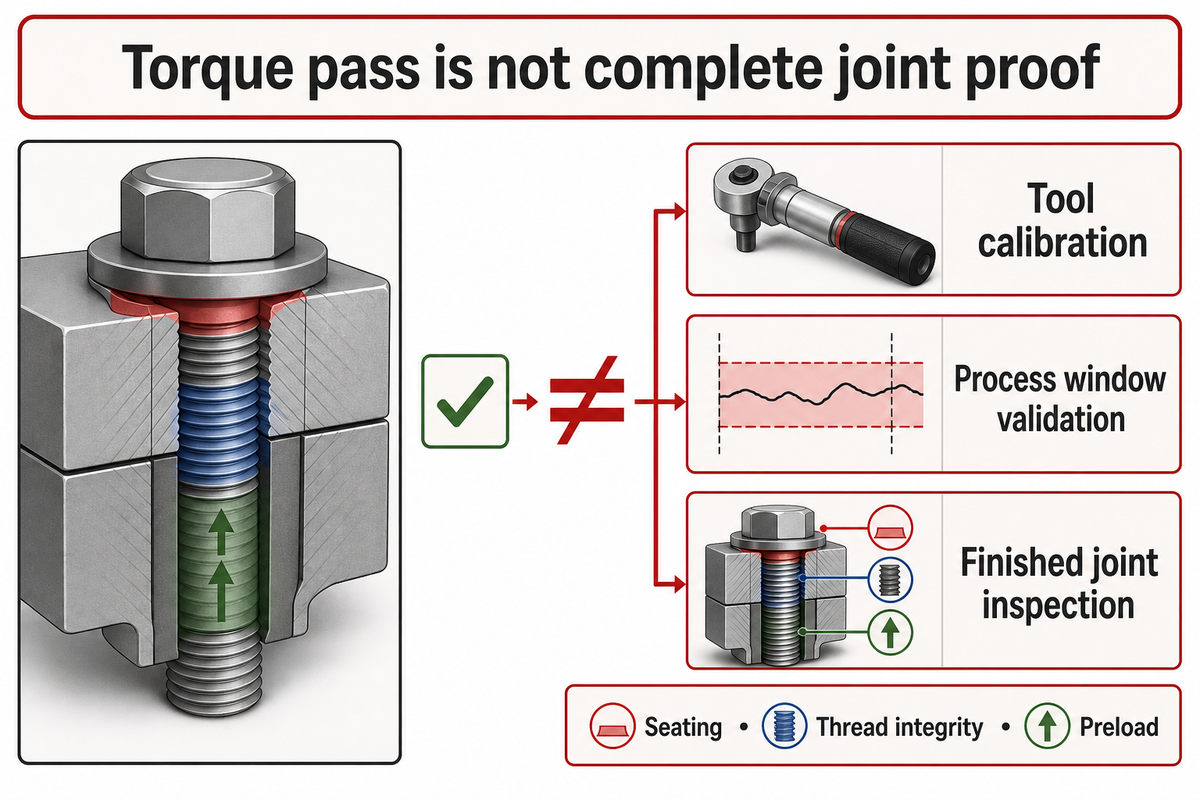
I limiti di coppia di una giunzione sono definiti dal progetto del giunto e da un processo di serraggio convalidato. La coppia è una misura indiretta della forza di serraggio, perché l’attrito assorbe parte dello sforzo applicato. Pertanto, un risultato di coppia conforme non garantisce una giunzione corretta. La giunzione potrebbe comunque essere allentata, avere filettature danneggiate o un precarico insufficiente. Il monitoraggio dipende dalle conseguenze di un guasto e dal progetto della giunzione.
Lo studio NASA sulla relazione tra coppia e tensione esamina inserti filettati e lubrificazione. L’abstract pubblico non definisce un fattore di attrito applicabile a ogni assemblaggio. Richiedi le specifiche di coppia del responsabile della progettazione, le condizioni delle viti e il metodo di prova; quindi qualifica il mandrino e il controllore su pezzi rappresentativi della produzione.
La norma ISO 5393:2017 riguarda le prove prestazionali in laboratorio degli utensili di assemblaggio a motore ad azione continua. Il suo campo di applicazione pubblico comprende 0,5–2.000 N·m e prevede metodi modificati al di fuori di tale intervallo; gli utensili a percussione e a impulsi sono esclusi. Questo ampio campo non costituisce un intervallo di coppia consigliato per una piccola vite per elettronica.
«la misurazione della ripetibilità della coppia (dispersione)»
Un errore comune è richiedere una tolleranza ridotta sulla precisione dell’utensile senza definire le condizioni della giunzione. La taratura dell’utensile, la convalida della finestra di processo e il controllo della giunzione finita sono attività distinte. Anche un obiettivo ipotetico di 1.2 N·m richiede limiti giustificati. Una percentuale generica copiata da un altro utensile non giustifica un limite. Un indicatore verde dovrebbe comunicare la decisione di collaudo, senza suggerire che siano stati verificati tutti i possibili difetti della giunzione.
Per una giunzione specificata a 1.2 N·m, il responsabile della progettazione deve stabilire le condizioni di serraggio accettabili e il metodo di verifica. Il raggiungimento di 1.2 N·m da parte del controllore costituisce una misura di processo. L’appoggio, l’integrità della filettatura e l’eventuale convalida del precarico per la durata di servizio restano criteri di collaudo distinti.
Scegliere tra avvitatura su robot, fissa o assistita
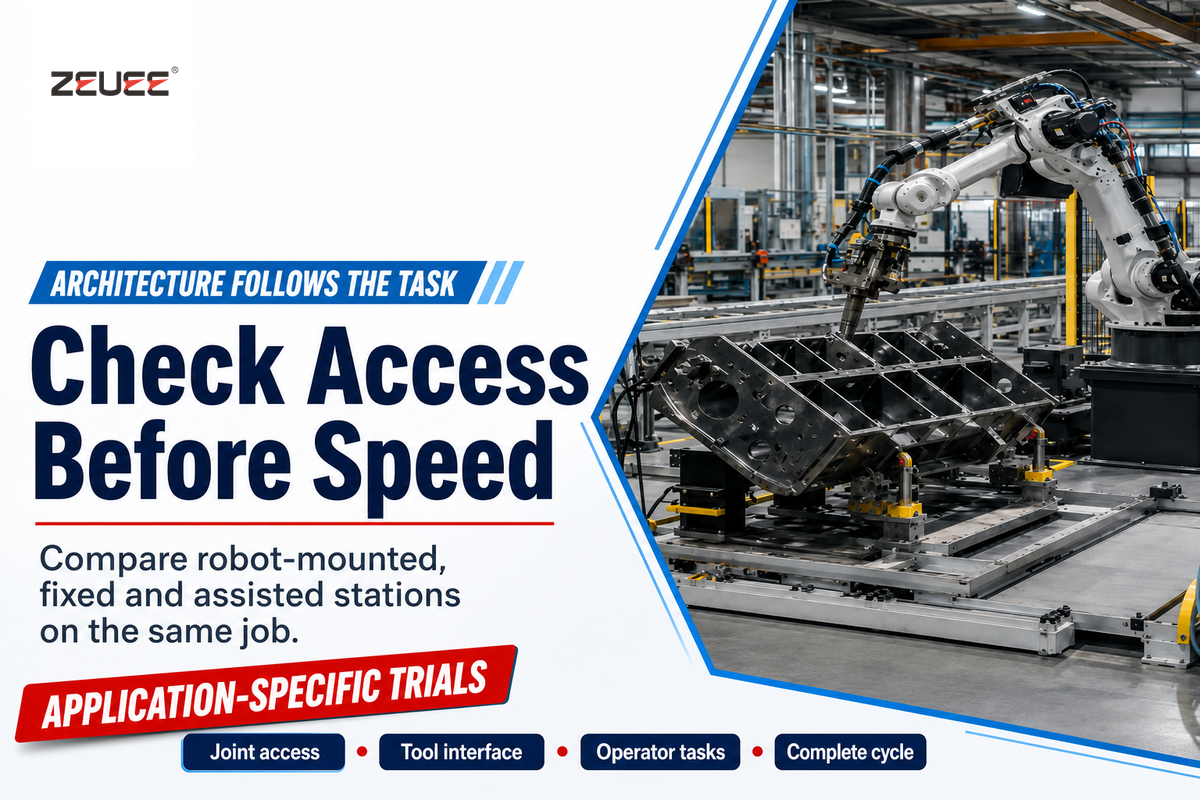
Scegli l’architettura della stazione in base all’accessibilità, alle modifiche del prodotto e al tipo di attività svolta dall’operatore. Un braccio robotico può riposizionare un singolo mandrino tra le giunzioni, mentre l’avvitatura con attrezzature di posizionamento può usare posizioni dedicate o più mandrini. Un sistema manuale assistito può mantenere la manipolazione manuale dei pezzi, aggiungendo a una postazione il serraggio controllato e la prevenzione degli errori.
Nessuna delle architetture menzionate garantisce il tempo ciclo più breve. In uno studio del 2023 sull’assemblaggio di tagliapiastrelle, il cobot si occupava principalmente di spostare e trattenere i pezzi, mentre le persone continuavano a posizionare le viti e a eseguire le giunzioni. I benefici ergonomici e qualitativi riportati riguardavano quella ripartizione del lavoro. Lo studio non confrontava tre tipi di macchine per l’avvitatura.
Un benchmark del 2024 sull’assemblaggio collaborativo ha rilevato un carico di lavoro ridotto, ma tempi di assemblaggio più lunghi rispetto ai processi manuali. Considera la cadenza produttiva e i benefici ergonomici come risultati distinti delle prove. La dicitura «collaborativo» non conferma che una cella completa di avvitatura possa funzionare senza misure di sicurezza specifiche per l’applicazione.
Questo avvitatore si può montare sul robot SCARA?
È possibile montare un avvitatore su un robot SCARA se l’interfaccia meccanica, il carico utile, i carichi di reazione e i controlli sono compatibili. Verifica che flangia, adattatore, massa dell’utensile e baricentro rispettino i limiti del robot. L’utensile deve raggiungere ogni giunzione senza interferenze con il tubo di alimentazione, i cavi, la pinza o l’attrezzatura di posizionamento del pezzo.
Fai riferimento al disegno completo dell’attrezzatura di estremità del braccio, detta EOAT, e non alla fotografia di una flangia. Il raggio operativo e la direzione di avvicinamento devono essere compatibili con la giunzione. Verifica come la piastra attrezzata posiziona il mandrino e come l’attrezzatura di posizionamento trattiene il pezzo. Un robot a 6 assi può consentire l’accesso angolato. Un robot SCARA può essere compatibile con giunzioni raggiunte da una direzione comune. Valuta entrambe le soluzioni nell’ambito della portata di integrazione del robot, che comprende la manutenzione dell’utensile e gli spazi di sicurezza contro le collisioni.
Calcolare il tempo ciclo dell’intero assemblaggio
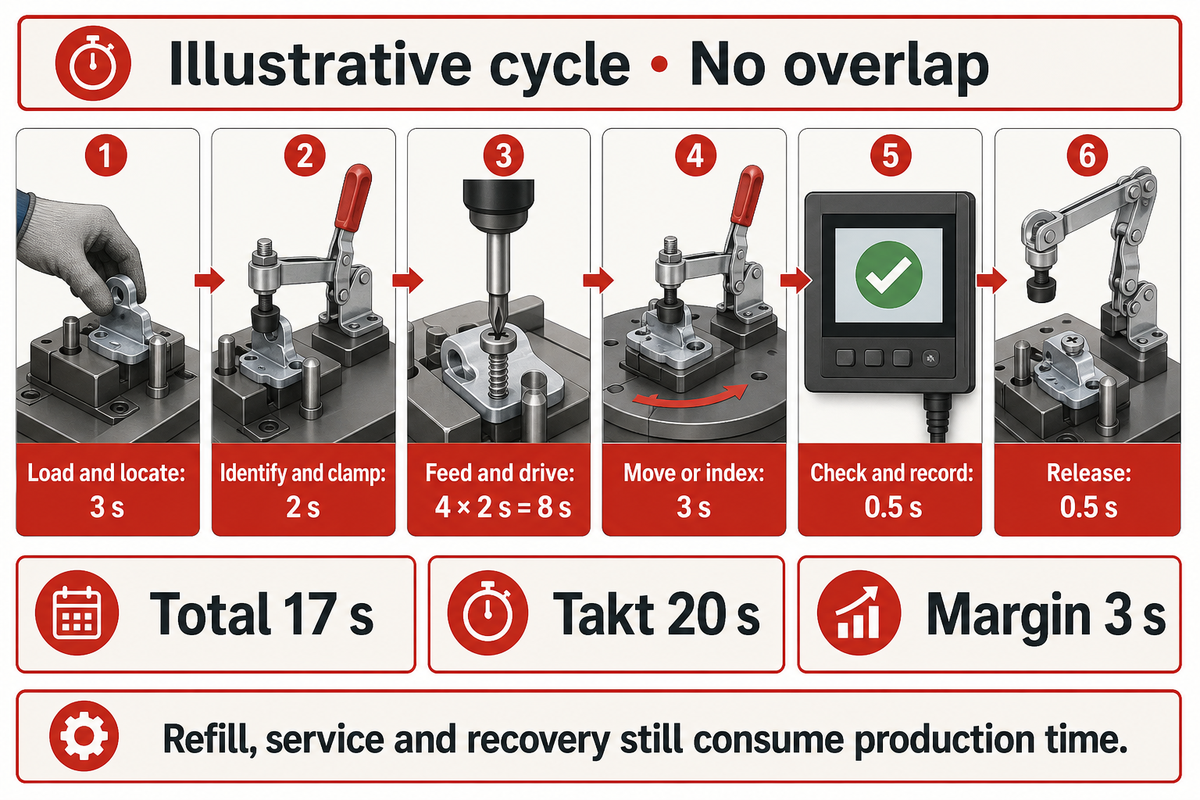
Il tempo ciclo di assemblaggio copre l’intervallo dalla condizione iniziale concordata al rilascio del pezzo completato. Comprende caricamento, identificazione, bloccaggio, alimentazione delle viti, movimento, serraggio e gestione dei risultati. La sovrapposizione delle operazioni può ridurre il tempo ciclo se la misurazione dimostra tale sovrapposizione; tuttavia, il solo dato del mandrino non determina la cadenza produttiva della linea.
Cronometro dell’assemblaggio conforme in 6 fasi
Il cronometro dell’assemblaggio conforme in 6 fasi è una scheda per registrare il ciclo completo e le eventuali sovrapposizioni dimostrate e verificate.
| Fase | Tempo di esempio | Cosa deve mostrare la prova tecnica |
|---|---|---|
| Caricamento e posizionamento | 3 s | Pezzo posizionato correttamente nell’alloggiamento |
| Identificazione e bloccaggio | 2 s | Conferma della variante corretta e del bloccaggio |
| Alimentazione e avvitatura di quattro giunzioni | 4 × 2 s = 8 s | Completamento di ogni sequenza di alimentazione e avvitatura |
| Spostamento o indicizzazione tra le posizioni | 3 s | Inclusi tutti gli spostamenti aggiuntivi |
| Controllo e registrazione | 0,5 s | Risultati richiesti associati al pezzo |
| Rilascio dell’assemblaggio | 0,5 s | Pezzo pronto per l’operazione successiva |
L’esempio totalizza 3 + 2 + 8 + 3 + 0.5 + 0.5 = 17 s per assemblaggio. Con un takt time indicativo di 20 s, restano solo 3 s di margine. Questo dato non dimostra una produzione sostenuta. Il rifornimento della tramoggia, il cambio della punta o un fermo per il ripristino consumano il tempo di produzione disponibile al di fuori della sequenza ideale. Il fornitore non può conteggiare lo stesso spostamento del robot sia nell’intervallo di 2 s per la giunzione sia nei 3 s previsti per il movimento. Concorda i limiti di ogni intervallo e indicali nel video della prova tecnica. Se il fornitore propone di avvitare due viti insieme, misura nuovamente la sequenza: il caricamento e il rilascio non si dimezzano automaticamente.
Porta il collo di bottiglia osservato alla revisione dei tempi della linea di produzione. Registra separatamente i cicli sostenuti e i tempi di fermo, così una media non nasconde arresti ripetuti dell’alimentatore. Se l’assemblaggio viene trasportato su un pallet, registra il rilascio e l’indicizzazione. Il lavoro di benchmarking sull’assemblaggio del NIST utilizza attività ripetibili e fattori controllati; acquirente e fornitore devono concordare le ripetizioni e il metodo statistico di collaudo adeguati al lavoro.
Una sequenza nominale di 17 s rispetto a un takt time di 20 s lascia solo 3 s di margine prima delle perdite. Il collaudo in produzione dovrebbe specificare la durata, il mix di prodotti e il trattamento delle interruzioni. Aumentare la velocità dell’avvitatore non incrementa la produzione se il posizionamento, l’indicizzazione o il rilascio a valle restano il passaggio limitante.
Verificare pezzi scartati e tracciabilità prima del collaudo
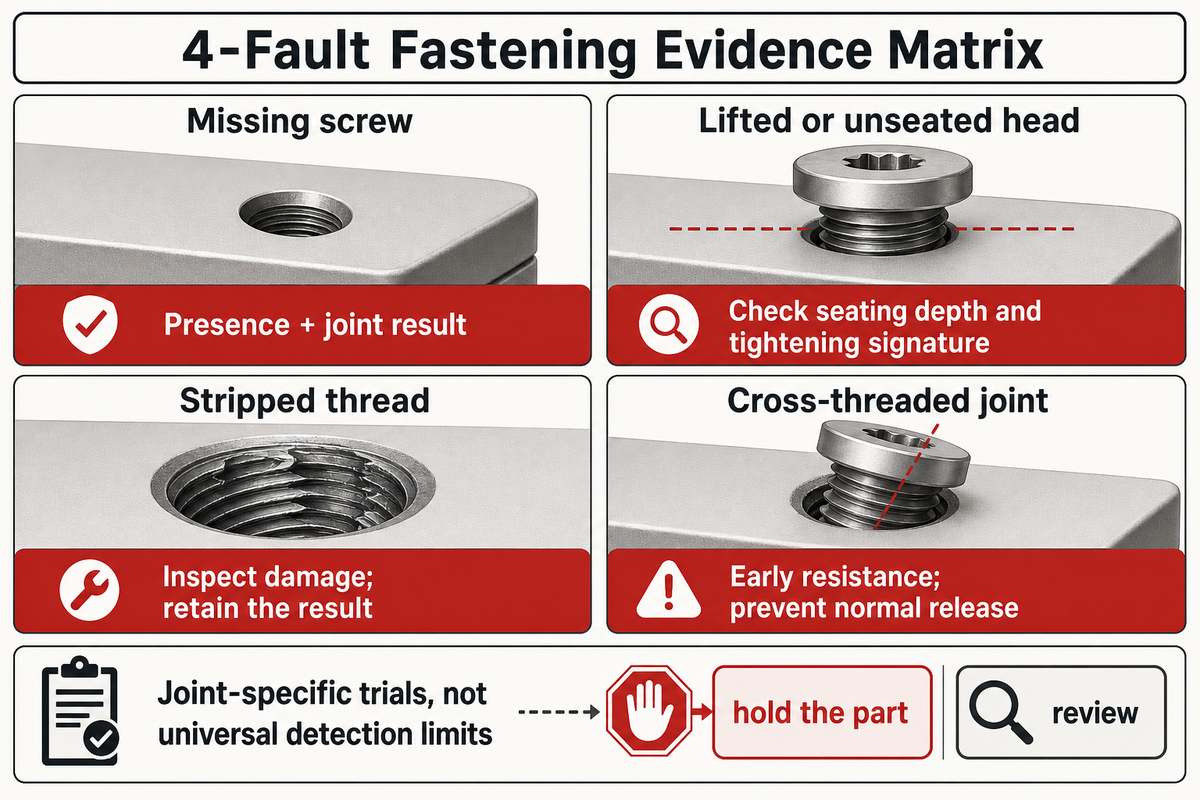
Il collaudo dovrebbe valutare la funzionalità delle giunzioni corrette, i difetti simulati e la risposta della stazione al rilascio. Coppia, angolo, profondità di inserimento o visione artificiale possono fornire dati, ma nessun singolo segnale dimostra che tutti i difetti siano rilevabili. Concorda con il reparto qualità i campioni con difetti e le regole di registrazione; verifica che risultati non conformi o incompleti impediscano il rilascio involontario di un pezzo come conforme.
«L’obiettivo della prevenzione degli errori è sia evitare gli sbagli sia rilevarli.»
Matrice delle evidenze per 4 difetti di avvitatura
La matrice delle evidenze per 4 difetti di avvitatura è un esempio di scheda di verifica e non definisce limiti di rilevamento universali.
| Difetto | Evidenze da esaminare | Limite da verificare | Risposta da registrare |
|---|---|---|---|
| Vite mancante | Presenza, conteggio dei cicli e risultato della giunzione | Un ciclo comandato non dimostra l’inserimento della vite | Identificare la giunzione mancante e trattenere il pezzo |
| Testa sollevata o non appoggiata | Profondità di appoggio e curva di serraggio | La vite può raggiungere il fondo e generare coppia senza appoggiarsi correttamente | Registrare la condizione non conforme e la relativa gestione |
| Filettatura spanata | Andamento della coppia e dell’angolo e controllo della giunzione | Il danno dipende dal materiale e dall’ingaggio | Conservare il risultato e scartare il pezzo o inviarlo alla revisione |
| Giunzione con filetto incrociato | Resistenza iniziale, angolo e controllo fisico | Una resistenza elevata può sembrare una giunzione serrata | Segnalare la giunzione e impedire il rilascio normale |
Anche la tracciabilità richiede una prova dei dati. In condizioni controllate, interrompi il percorso concordato dei risultati e osserva cosa succede all’identità e al rilascio del pezzo. La specifica di base per il sistema di giunzione OPC include strutture e identificativi dei risultati, ma campi come le entità associate e le tracce sono facoltativi. Un’interfaccia dichiarata richiede quindi un elenco effettivo dei campi e un’esportazione di esempio.
Richiedi l’ID del pezzo, la posizione della giunzione, la revisione della ricetta, lo stato del risultato e le misure concordate. Definisci la conservazione dei dati e l’associazione delle rilavorazioni al sistema qualità dello stabilimento. La visione artificiale può essere utilizzata per controllare la presenza e l’altezza della testa; le prove dell’assemblaggio finito possono rispondere ad altre domande sul prodotto. Chiarisci le responsabilità.
Le quattro prove con difetti riguardano quattro condizioni scelte in anticipo e non valutano la percentuale di difetti non rilevati. Sono necessarie prove ripetute su lotti di pezzi e condizioni operative concordati, con una dimensione del campione giustificata. Un rapporto di collaudo di qualità indica quali difetti sono stati rilevati, quali segnali sono stati usati e per quali difetti il rilevamento non è ancora dimostrato.
Confrontare i preventivi per assemblaggio conforme
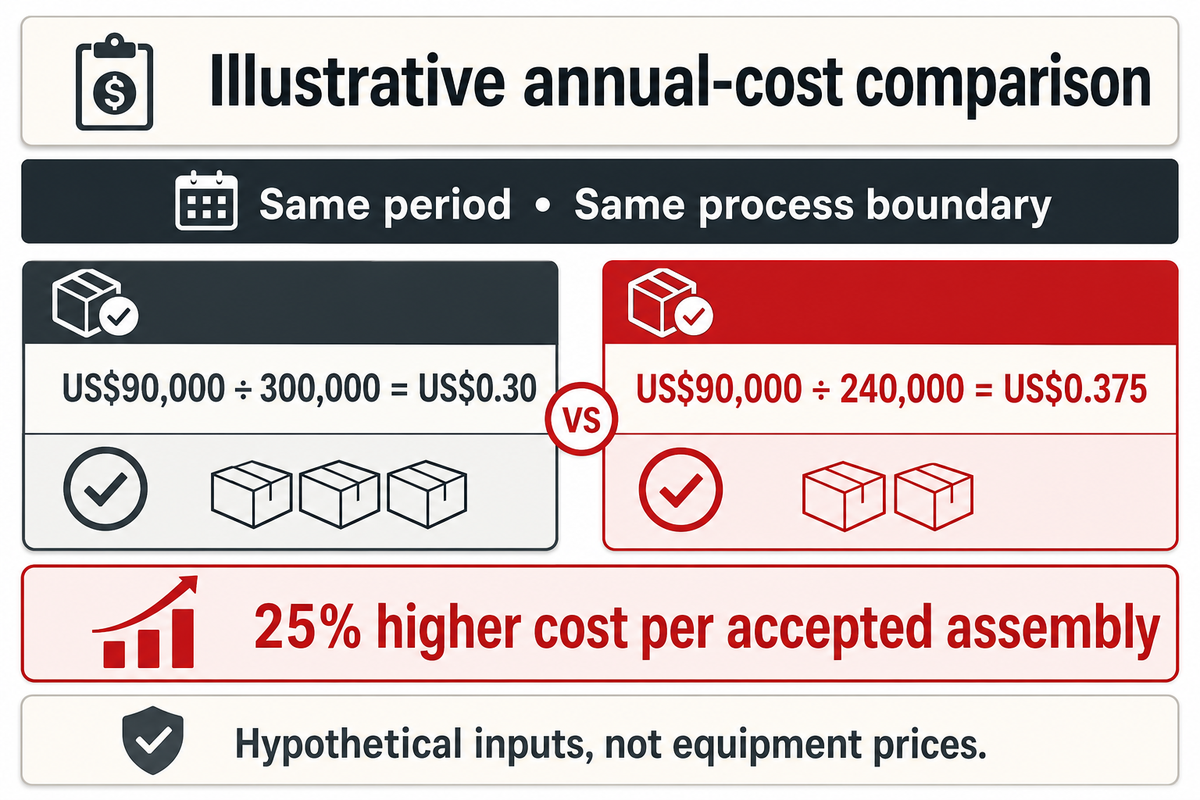
Confronta i costi per gli assemblaggi conformi, considerando lo stesso periodo e gli stessi confini del processo. Includi il costo annualizzato delle attrezzature, il lavoro assegnato, i materiali di consumo, la manutenzione e i costi della qualità attribuiti all’operazione. Il prezzo d’acquisto conta meno se l’alimentatore richiede regolazioni frequenti o se la stazione non raggiunge la produzione richiesta di pezzi conformi.
La ricerca sui costi per unità conforme della University of Maryland mostra che occorre considerare i costi di ogni assemblaggio conforme e analizzare gli effetti a monte e a valle. Per confrontare concretamente i preventivi, occorre prima definire i confini dei costi. Il materiale scartato non deve essere conteggiato due volte e il rapporto di costo non va diviso nuovamente per la resa se il denominatore conta già i pezzi conformi.
Supponiamo che il costo annuale indicativo di una stazione sia US$90.000 e che la stazione produca 300.000 assemblaggi conformi in quell’anno. Il calcolo è US$90.000 ÷ 300.000 = US$0,30 per assemblaggio conforme. Se lo stesso costo annuale consente di produrre solo 240.000 assemblaggi conformi, il costo sale a US$0.375, con un aumento del 25%. Questa variazione può cambiare una decisione d’acquisto anche se la fattura della macchina resta invariata. Il responsabile di stabilimento potrebbe preferire capacità aggiuntiva, mentre il responsabile finanziario vorrà verificare che venga utilizzata. Chiedi a entrambi i reparti di concordare lo scenario di volume, il lavoro effettivamente riallocato e i costi che restano anche quando la produzione diminuisce.
Il rapporto tra costi unitari è solo uno degli aspetti di una valutazione completa dell’investimento. Le linee guida del NIST per la valutazione degli investimenti in produzione considerano anche l’incertezza e i flussi di cassa attualizzati. Se destano preoccupazione gli scarti o le garanzie, amplia il confronto usando i dati sui costi della qualità dello stabilimento. I risparmi ipotetici non dovrebbero essere inclusi nei benefici economici di una proposta d’investimento.
Con US$90.000 all’anno, una riduzione della produzione conforme da 300.000 a 240.000 assemblaggi aumenta il costo unitario da US$0,30 a US$0.375. Questi valori indicativi mostrano perché serve concordare le ipotesi di domanda per automatizzare un processo. Valuta la produttività in base ai pezzi conformi prima di investire in tecnologie di produzione destinate ad aumentare l’efficienza.
Fornire ai fornitori un brief per le prove sui campioni e il preventivo
Un brief per il preventivo dovrebbe includere i pezzi, i limiti di processo e le evidenze di collaudo necessarie a definire il prezzo. Chiedi a ogni costruttore di indicare le esclusioni, gli articoli a carico dell’acquirente e le ipotesi sulle prove. Per le soluzioni chiavi in mano di avvitatura, includi utenze, controlli, procedure di ripristino sicure e interfacce con la linea, oltre all’alimentatore, all’avvitatore e all’attrezzatura di posizionamento.
Copia il seguente schema nella richiesta per semplificare il confronto dei preventivi. Assegna un responsabile a ogni misurazione. Può essere usato per discutere una macchina di assemblaggio personalizzata senza presumere che le soluzioni di automazione di ogni fornitore includano le stesse attrezzature o lo stesso pacchetto dati.
| Voce del preventivo | Dato misurato | Vincolo nascosto | Responsabile delle evidenze |
|---|---|---|---|
| Famiglia di viti | Quote dimensionali del disegno in mm | Lotti misti o alimentazione instabile | Acquisti: lotti di campioni approvati |
| Specifiche della giunzione | Coppia in N·m; angolo se necessario | Attrito o danni alla filettatura | Qualità: limiti di processo convalidati |
| Posizionamento del pezzo | Riferimento e tolleranza in mm | Correzione dell’operatore nascosta nella dimostrazione | Ingegneria: prova dell’attrezzatura di posizionamento |
| Takt time per pezzi conformi | Secondi per assemblaggio conforme | È stata cronometrata solo la corsa di avvitatura | Produzione: registrazione del ciclo completo |
| Rifornimento e cambio formato | Minuti per evento; eventi per turno | Il lavoro manuale riduce la disponibilità | Produzione: cambio formato osservato |
| Manutenzione dell’utensile | Minuti per cambio punta | Ritardi per accesso o ricalibrazione | Manutenzione: dimostrazione dell’intervento |
| Utenze e layout | Tensione di alimentazione, pressione dell’aria, ingombro in mm | Alimentazione o accesso dello stabilimento non adeguati | Integratore: disegno di installazione approvato |
| Gestione dei risultati | Registrazioni per pezzo; periodo di conservazione | Identità persa o rilascio a valle bloccato | Controlli e qualità: prova di esportazione e ripristino |
| Ambito commerciale | Costo annuale e pezzi conformi all’anno | Qualifiche o assistenza escluse | Finanza e acquisti: confronto a parità di ambito |
La rimozione sicura delle viti inceppate dovrebbe seguire una procedura e includere una dimostrazione. I pericoli legati all’energia immagazzinata e al riavvio imprevisto rientrano tra i rischi di manutenzione indicati nelle linee guida OSHA sui robot. Occorre richiedere all’integratore procedure documentate di isolamento e ripristino per l’intera applicazione e tutte le attrezzature, compresi i dispositivi che azionano i morsetti e l’utensile automatico. Non si dovrebbe accettare un piano che preveda di oltrepassare le protezioni per liberare un alimentatore.
Da fare
- Invia viti di produzione e pezzi di accoppiamento.
- Concorda prove ripetute su pezzi conformi e con difetti.
- Richiedi esportazioni dei risultati ed evidenze delle procedure di ripristino.
Da evitare
- Sostituisci il collaudo dell’assemblaggio con una dimostrazione dell’alimentatore.
- Considera ogni ciclo comandato come un pezzo conforme.
- Presumi che una ricetta del controllore modifichi le attrezzature fisiche.
Un takt time di assemblaggio proposto di 20 s è incompleto senza mix di prodotti, frequenza dei rifornimenti e condizioni di collaudo. Includi questi termini nello stesso brief per il preventivo insieme a coppia e tracciabilità. Il fornitore potrà così spiegare quali operazioni rientrano nei 20 s e quali perdite richiedono capacità aggiuntiva.
Prospettive del settore: cosa cambia nelle specifiche di avvitatura?
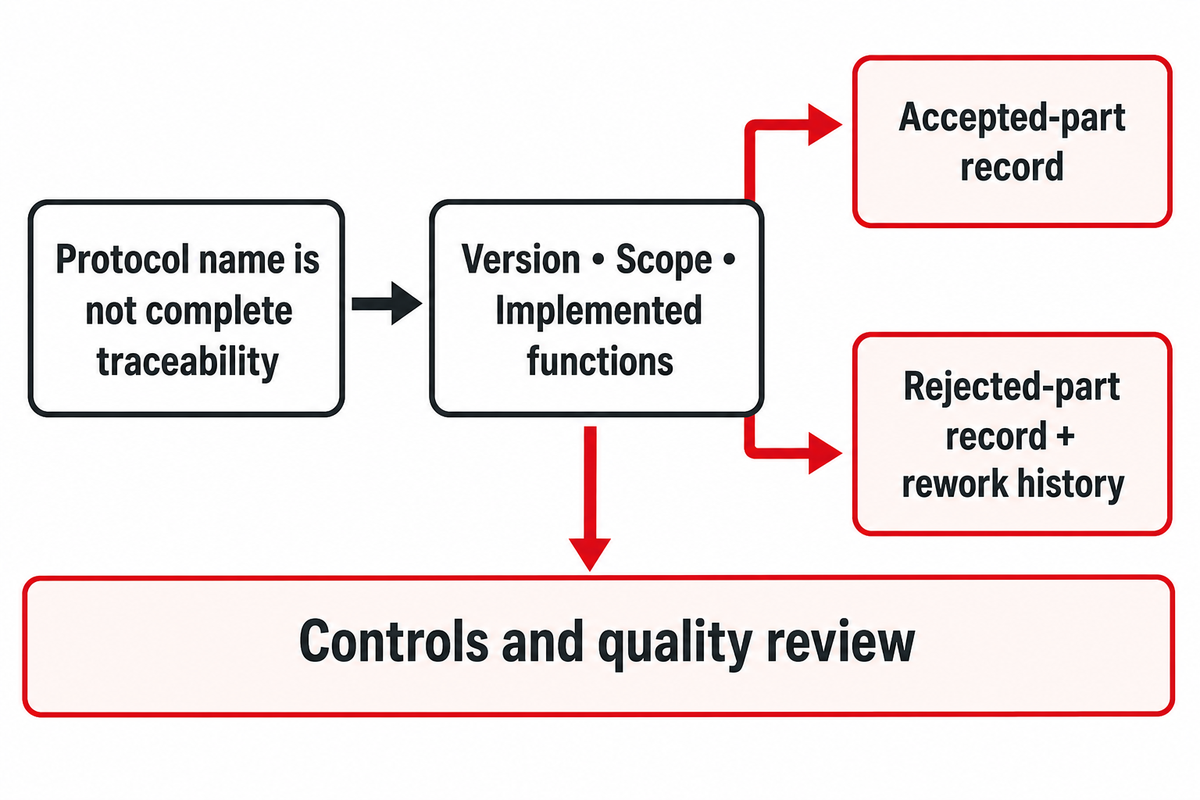
Le specifiche attuali per l’avvitatura richiedono confini più chiari per l’integrazione e i dati. Molti sistemi integrati scambiano più informazioni con i controlli di stabilimento. È opportuno chiedere ai fornitori di mostrare i risultati effettivi di rilascio dei pezzi e le informazioni esportate dal controllore. Citare una norma di settore nelle specifiche, senza definirne chiaramente versione, ambito e funzioni implementate, serve a poco.
La versione pubblicata della specifica OPC si basa sul modello di base di un sistema di giunzione per definire strutture condivise. Ora offre agli acquirenti un riferimento per discutere elementi come utensili, risultati e associazione dei pezzi. Questo non significa che ogni prodotto per l’avvitatura automatica implementi tutti i campi opzionali, né che un’interfaccia Open Protocol con questa denominazione sia intercambiabile con OPC UA.
La norma ISO 10218-2:2025 riguarda le applicazioni dei robot industriali e le celle robotizzate. Chiedete all’integratore quali requisiti applicabili regolano l’installazione completa e quali evidenze di convalida verranno fornite. La documentazione di un componente robotico non dimostra la conformità della stazione di avvitatura finale. L’ambito è inoltre diverso dalle prove sulle prestazioni degli utensili previste dalla norma ISO 5393.
Si segnala un interesse commerciale per dati di serraggio più dettagliati. Nelle previsioni sul settore manifatturiero pubblicate da ASSEMBLY nel dicembre 2025, Doug Hohenstein, manager di Fein, ha descritto un aumento delle richieste di raccolta dati wireless, anche per attività non critiche per la sicurezza. Si tratta dell’osservazione di un singolo fornitore, non di una previsione di crescita del settore. La domanda è: il record aiuterà a prendere una decisione sulla qualità o sarà solo un file aggiuntivo superfluo?
Per un prodotto con quattro giunzioni, l’offerente dovrebbe presentare un record completo di un pezzo approvato e uno di un pezzo scartato, includendo l’eventuale cronologia delle rilavorazioni. I team di controllo e qualità dello stabilimento dovrebbero esaminare gli esempi. Questa semplice verifica consente ai team di controllo e qualità di discutere esempi di dati concreti prima di creare collegamenti con i controllori e i software di fabbrica.
In sintesi
Definite l’avvitatura automatica in funzione degli assiemi approvati: una giunzione convalidata, un ciclo completo misurato e un record dei risultati collegato al rilascio. Scegliete l’alimentatore di viti, l’utensile e il robot in base a questo requisito.
Domande pratiche prima di automatizzare l’avvitatura
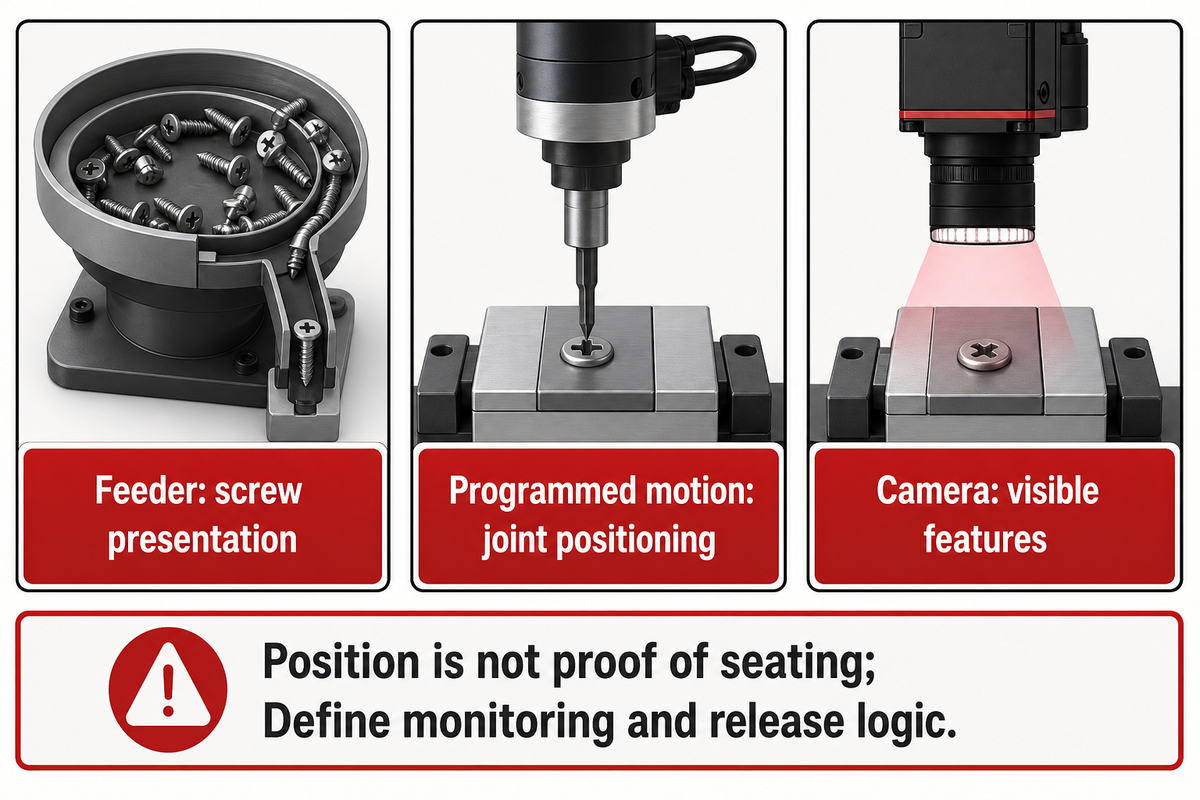
Le denominazioni delle attrezzature per l’avvitatura descrivono ambiti diversi: traducete quindi ogni offerta in una sequenza operativa chiara. In fase di preventivo, gli elementi fondamentali sono concreti: che cosa alimenta la vite, che cosa controlla la giunzione e che cosa autorizza il rilascio del pezzo. Le risposte seguenti affrontano le domande più comuni sulle attrezzature e le interfacce.
Come si chiama un avvitatore automatico?
Tra le denominazioni più comuni figurano avvitatore automatico, mandrino di serraggio e sistema di avvitatura, a seconda dell’ambito.
Un fornitore può usare “avvitatore automatico” per indicare l’utensile motorizzato e il controllore, mentre un “sistema di avvitatura” può comprendere anche l’alimentazione e le attrezzature per il movimento. Definite nel preventivo quali attrezzature sono incluse. Chiedete se l’offerta comprende il posizionamento del pezzo, la presentazione delle viti, il monitoraggio della giunzione e la logica di rilascio. La sola denominazione del prodotto non chiarisce quante operazioni manuali restano.
Che cosa sono le macchine CNC per l’avvitatura?
Queste macchine usano il posizionamento programmato per portare un avvitatore in corrispondenza di giunzioni specifiche.
Un portale programmabile o una piattaforma di movimento simile può spostare l’utensile tra coordinate memorizzate. Alimentazione, accesso alla giunzione e controllo del serraggio richiedono comunque una qualifica separata. Verificate la capacità di posizionamento rispetto alle tolleranze effettive dell’attrezzatura di posizionamento e del pezzo, poi misurate il tempo dell’intero assemblaggio. Un programma basato su coordinate non verifica che una vite sia stata avvitata correttamente e non elimina la necessità di protezioni adeguate.
Dove si usa l’avvitatura automatizzata?
Le applicazioni includono involucri elettronici, componenti automotive e altri assiemi con giunzioni filettate ripetitive.
L’idoneità dipende dall’accessibilità, dalla stabilità del pezzo, dalla presentazione degli elementi di fissaggio e dalle specifiche della giunzione. Posizioni delle viti ripetitive possono giustificare attrezzature dedicate, mentre cambi frequenti di prodotto possono favorire una configurazione più flessibile. Per produzioni a basso volume o variabili può essere adatta una stazione assistita. Confrontate l’intero processo, comprese le operazioni di carico da parte dell’operatore e l’ispezione, senza usare la denominazione del settore come criterio di selezione.
Il robot può avviare e arrestare l’avvitatore tramite il proprio controllore?
Di solito è possibile con interfacce compatibili, ma occorre definire l’intera sequenza di comandi e risultati.
Chiedete quali segnali o protocolli di comunicazione sono supportati, quali sono gli stati di pronto e occupato, come viene indicato il completamento e come vengono gestiti i guasti. I controlli devono anche definire che cosa accade dopo un’interruzione dell’alimentazione o la perdita di un risultato. Un semplice comando di avvio non basta ad autorizzare il rilascio del pezzo.
Una telecamera può sostituire il monitoraggio della coppia?
Una telecamera può ispezionare le caratteristiche visibili, ma non può determinare direttamente la coppia di serraggio o il carico di serraggio interno.
La visione artificiale può aiutare a verificare la presenza della vite, la posizione della testa della vite o la variante corretta del prodotto, se illuminazione e accessibilità lo consentono. Sceglietela per un’attività di ispezione ben definita. Se le specifiche della giunzione richiedono misurazioni del serraggio, mantenete il monitoraggio dell’utensile appropriato e convalidate il modo in cui entrambi i flussi di risultati incidono sull’approvazione.
State preparando una richiesta per l’avvitatura automatica? Inviate a ZEUEE il disegno di assemblaggio, campioni delle viti, limiti delle giunzioni e il ciclo obiettivo per un pezzo approvato. Sulla base della discussione sull’integrazione delle celle di avvitatura, definite l’ambito del campione e del preventivo oppure richiedete una revisione del progetto.
Guide tecniche correlate
- Pianificare le interfacce più ampie della cella robotizzata
- Specificare una macchina di assemblaggio dedicata
- Definire le attività di ispezione e i limiti di accettazione
- Definire la copertura dei test sul prodotto finito
Riferimenti e fonti
- Gervasi et al.: Assemblaggio manuale e collaborazione uomo-robot, 2023.
- Duarte et al.: Benchmark delle attività di assemblaggio collaborativo uomo-robot, preprint 2024.
- Becker e Sandborn: l’uso del costo della resa come metrica, abstract 2001.
- NASA: effetti dei lubrificanti e degli inserti filettati sulla coppia e sulla tensione.
- ISO 5393:2017: ambito delle prove pubbliche sulle prestazioni degli utensili.
- ISO 10218-2:2025: applicazioni dei robot industriali e celle robotizzate.
- OPC 40450-1: sistemi di giunzione, modello di base e OPC 40451-1: sistemi di serraggio.
- NIST: metriche delle prestazioni di assemblaggio e metodi di prova.
- NIST: analisi degli investimenti in conto capitale.
- ASQ: costo della qualità.
- Manuale tecnico OSHA: sistemi robotici industriali e sicurezza dei sistemi robotici industriali.
- ASSEMBLY: avvitatura a prova di errore, 2021 e I produttori statunitensi pianificano grandi investimenti nel 2025.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati
Di tendenza