Entre em contato com a Zeyu lntelligent Industrial Company

Guia da máquina de montagem de dobradiças: das peças à junta funcional

Uma máquina de montagem de dobradiças combina componentes por meio de alimentação, posicionamento e fixação controlados. A dobradiça resultante deve permitir o movimento previsto e manter o pino ou os pivôs no lugar. Uma máquina industrial que insere um pino com sucesso ainda pode produzir uma dobradiça com movimento travado.
Uma máquina de montagem de dobradiças alimenta e posiciona componentes, une as peças e verifica a dobradiça montada. A retenção do pino, a liberdade de movimento e o fechamento suave exigem verificações diferentes. Defina a junta final antes de escolher o layout da máquina.
Especificações rápidas: defina estes pontos antes de comparar equipamentos
| Dado de projeto | Informação a registrar sobre a dobradiça |
|---|---|
| Condição de entrada | Folhas, pinos, molas, rolamentos ou amortecedor selado acabados |
| Dimensões | Limites do pino e do furo acabado em mm; referência e acabamento superficial |
| Comportamento da junta | Método de retenção, folga axial em mm, ângulo de movimento em graus |
| Teste funcional | Torque em N·m ou tempo de fechamento em s, sob condições especificadas |
| Comparação da produção | Peças boas na primeira passagem/min, equipe necessária e tempo total de troca de formato |
- Um pino pode ficar retido em um componente enquanto outro gira ao redor dele.
- A montagem automática controla a união; a durabilidade do produto ainda precisa de um teste próprio.
- Semiautomático descreve a participação do operador. Rotativo descreve o layout de transferência.
- A taxa de produção útil considera as dobradiças aprovadas e o tempo perdido entre os ciclos.
O que uma máquina de montagem de dobradiças realmente monta?
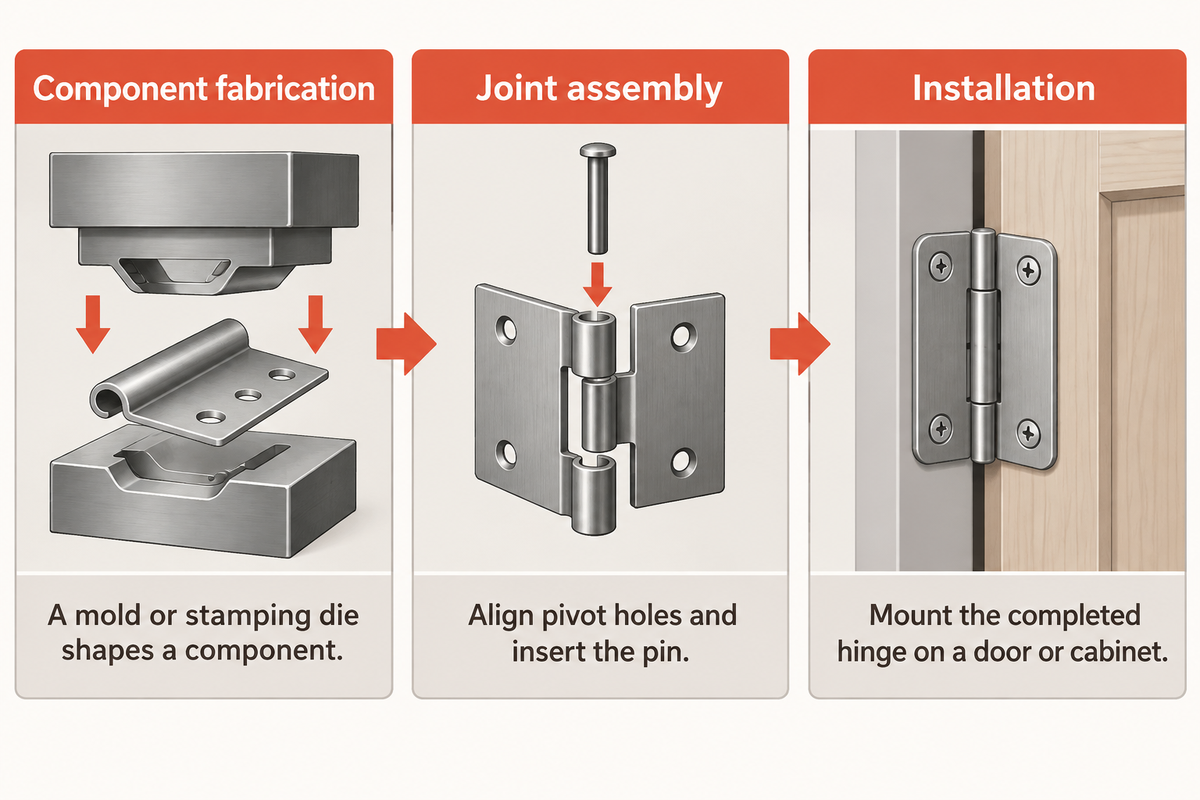
O equipamento combina componentes para formar uma dobradiça ou um de seus subconjuntos. Uma dobradiça oculta para móveis pode incluir uma mola e vários pivôs. Na montagem de uma dobradiça hidráulica, pode-se instalar um módulo de amortecimento comprado pronto, em vez de fabricar o amortecedor dentro da célula.
Há três tarefas que podem ser confundidas: fabricação de componentes metálicos, montagem da junta e instalação final da dobradiça pronta em uma porta ou armário. A fabricação das folhas pode ocorrer em uma etapa anterior. Um componente pode ser estampado, fundido ou usinado. Um molde ou uma matriz de estampagem dá forma ao componente; dispositivos de fixação posicionam os componentes conformados durante a montagem, enquanto a instalação envolve a furação dos pontos de fixação. Para distinguir essas tarefas, uma fábrica de máquinas precisa de uma lista clara das peças recebidas.
Como as dobradiças são montadas?
As dobradiças são montadas alinhando-se os furos dos pivôs nos componentes correspondentes e inserindo um pino ou outro elemento de fixação. Operações adicionais podem posicionar arruelas, pré-carregar uma mola, aplicar lubrificante ou instalar um módulo de amortecimento. Por fim, o conjunto é inspecionado e o movimento da junta é verificado conforme o desenho do produto.
A sequência varia conforme a junta. Uma dobradiça contínua apresenta um desafio de manuseio, enquanto uma pequena dobradiça de encaixe para armário apresenta outro. Uma dobradiça de fricção exige resistência controlada; uma dobradiça com fechamento suave exige uma resposta de fechamento definida. A visão geral da BHMA sobre dobradiças de topo e outras dobradiças diferencia os ensaios de fricção, desgaste e ciclos, lembrando que eles avaliam aspectos distintos.
Para conversar sobre equipamentos da ZEUEE, a página da solução de máquina de montagem de dobradiças aborda o aspecto comercial do projeto. Na discussão técnica, comece descrevendo os componentes que entram na célula e o conjunto que sai dela. Essa delimitação evita comparar uma cotação para um subconjunto de pivô com uma linha completa para fabricar dobradiças acabadas.
Defina a junta antes de projetar a célula de montagem
A definição de uma junta funcional identifica as superfícies de posicionamento, o componente que deve ficar retido e a superfície que se movimenta. Aumentar a precisão do posicionamento, por si só, não resolve uma incompatibilidade entre o desenho, o método de retenção do pino e o movimento que a dobradiça montada deve permitir.
Considere um pino fixado em uma folha e outra folha que gira ao redor da parte central dele. Uma bucha acrescenta outra interface: sua parte externa deve permanecer na carcaça do conector, enquanto a parte interna permite a rotação prevista. Um conjunto de arruelas acrescenta dimensões axiais que uma verificação do diâmetro do pino não detectará.
Folha de definição da junta: 6 verificações
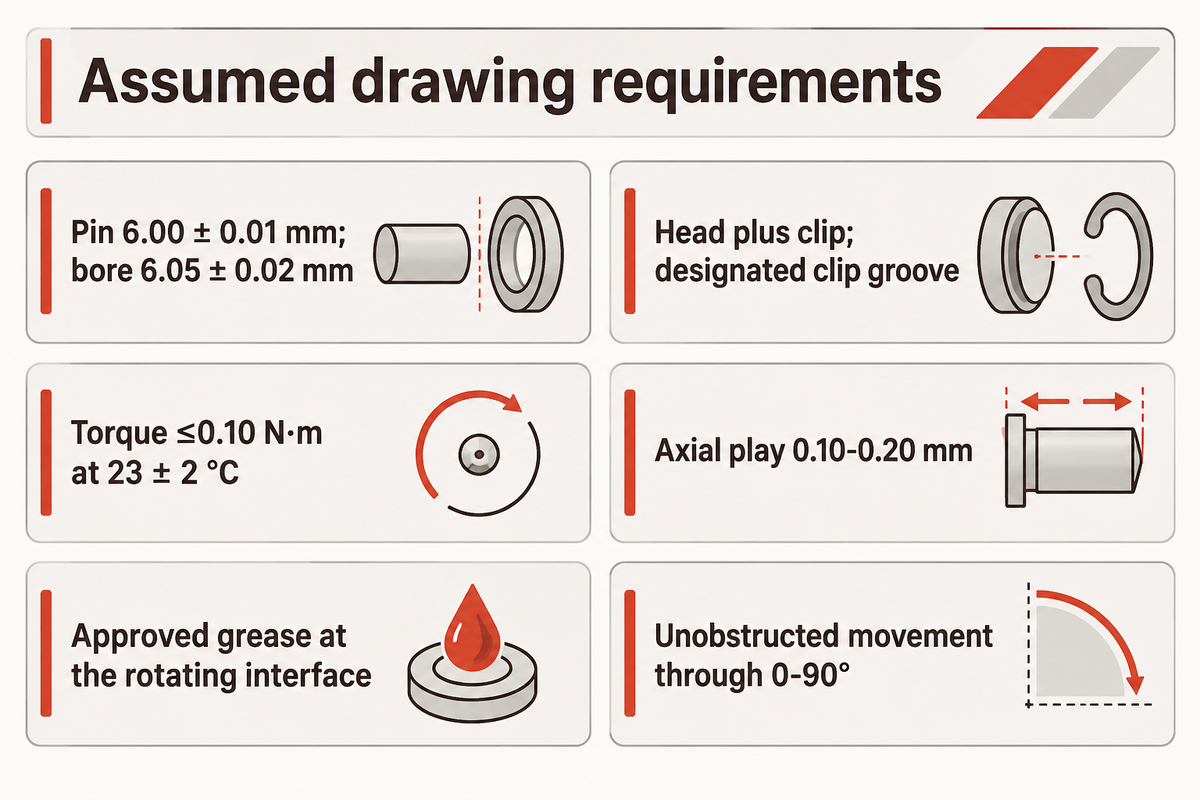
Exemplo em andamento: junta de movimento livre. Os campos preenchidos abaixo descrevem uma junta proposta com um pino de 6,00 mm com cabeça e um clipe de retenção. São requisitos de desenho presumidos para explicar o método. Substitua os dados pelos requisitos aprovados para o seu produto.
| Verificação | Exemplo de dado | Consequência para a montagem |
|---|---|---|
| Geometria e referência | Pino de 6.00 ± 0,01 mm; furo rotativo acabado de 6.05 ± 0,02 mm | Posicionar os canhões no mesmo eixo; medir as superfícies acabadas |
| Retenção do pino | Cabeça e clipe; canal especificado para o clipe | Inspecionar o assentamento do clipe separadamente da inserção do pino |
| Resistência ao movimento | Valor-alvo no desenho ≤0.10 N·m a 23 ± 2 °C | Usar um teste de torque definido e considerar o atrito do dispositivo de fixação |
| Folga axial | Folga axial de 0,10–0,20 mm | Controlar a folha e o conjunto de arruelas independentemente do ajuste do furo |
| Lubrificação | Graxa aprovada no desenho, aplicada à interface rotativa | Definir o local e a quantidade; manter livre o elemento de retenção |
| Comportamento funcional | Movimento livre entre 0–90° | Verificar o movimento após a retenção, não antes |
Esta folha flexível pode ser adaptada pela equipe de qualidade a um plano de medição e usada pela equipe de produção para identificar as operações que precisam de ferramental controlado. O artigo de Wang, Huang e Chang sobre análise de tolerâncias apresenta os fatores dimensionais e geométricos que influenciam a função da montagem. O exemplo numérico da pesquisa reforça a importância de considerar toda a cadeia dimensional; os ganhos de otimização relatados não são indicadores de desempenho de máquinas para dobradiças.
Sem uma referência no desenho, o projetista do dispositivo de fixação precisa adivinhar qual superfície controla a junta. Da mesma forma, pedir “boa precisão” exige indicar um elemento mensurável do produto. O guia de máquinas de montagem especiais explica como definir o escopo do projeto com base nesses dados.
Uma junta de exemplo exige uma folga axial de 0,10 – 0,20 mm e um limite de movimento de 0.10 N·m. Mesmo mantendo o pino alinhado ao eixo, um dispositivo de fixação pode deixar o conjunto apertado demais para as arruelas. Registrar os dois requisitos na folha da junta permite identificar a operação que falta antes da fabricação do ferramental.
Alimente e oriente folhas, pinos, molas e amortecedores
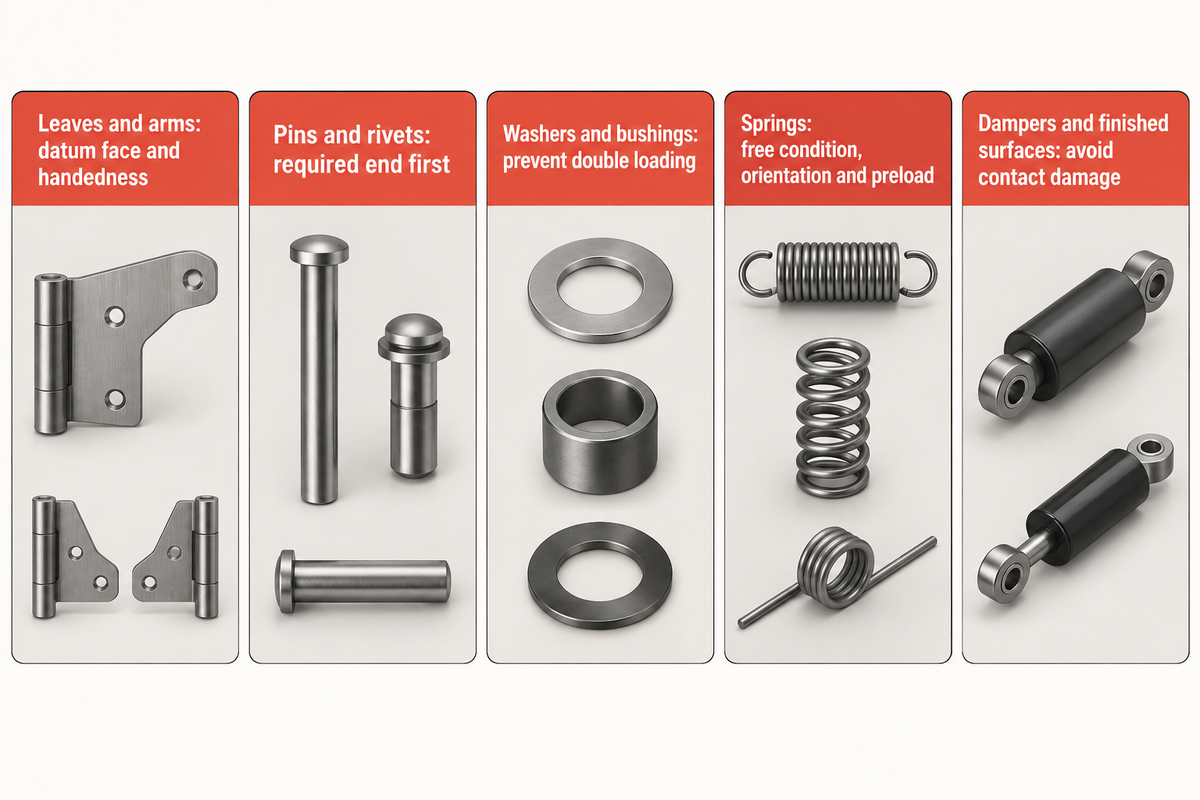
A alimentação deve fornecer o componente correto, na orientação certa e no local em que a operação seguinte possa recebê-lo. O formato e a simetria da peça influenciam o ferramental; a condição da superfície altera o contato e o deslizamento. Molas, folhas acabadas e amortecedores selados podem exigir métodos de apresentação diferentes na mesma linha de produção automática.
Em sua análise de alimentadores vibratórios de cuba, Green e Kreul relatam estações de orientação nas quais as peças são aprovadas ou rejeitadas. O estudo se concentrou no sistema vibratório da cuba. Ele não especifica a velocidade do alimentador de dobradiças, e as molas do modelo são elementos de suspensão, não molas soltas de dobradiça.
Adapte o método de apresentação à peça
- Folhas e braços exigem uma face de referência definida e orientação correta. Um berço de posicionamento pode aceitar uma peça invertida mesmo quando seu contorno parece semelhante.
- Apresente pinos e rebites com a extremidade necessária primeiro e controle o percurso até o ferramental de inserção. Pinos com cabeça e sem cabeça exigem métodos de manuseio diferentes.
- Arruelas e buchas: evitam a alimentação dupla e permitem inspecionar a característica que distingue o componente correto.
- Molas: definem a condição livre, a orientação e a pré-carga da montagem. Peças emaranhadas podem precisar ser separadas antes do posicionamento.
- Amortecedores e superfícies acabadas: compare bandejas, magazines ou posicionamento robótico com o manuseio a granel quando o contato puder marcar ou danificar a peça.
Suponha que uma bandeja tenha 96 braços acabados e que a estação seguinte consuma 8 peças/min. O intervalo nominal entre bandejas é 96 ÷ 8 = 12 min. O mesmo operador também abastece molas em uma estação próxima; se os dois abastecimentos ocorrerem ao mesmo tempo, o ciclo automático de união pode ficar aguardando. Para reduzir essa interrupção, pode-se alterar o tamanho do buffer ou da bandeja, ou a frequência de reposição. Um teste útil registra como as peças chegam e com que frequência a estação espera; um vídeo aproximado de uma inserção bem-sucedida não revela o padrão de reposição.
A pesquisa do NIST sobre desempenho de montagem lista, entre os fatores que afetam as tarefas de montagem, tamanho, simetria, fixação e obstruções. Uma imagem 2D pode ajudar a identificar a orientação, enquanto um elemento 3D pode exigir outro ângulo de visão ou sensor. A detecção precisa contemplar a condição incorreta real, inclusive peças duplicadas ou ausentes. Arranhões que aparecem pela primeira vez durante a transferência podem ser causados pelo contato das dobradiças com uma guia, em vez da referência prevista.
Além do hardware, outros fatores afetam o custo de compra do alimentador. Ao comparar ferramental e custo de alimentadores de cuba, considere o acabamento real, a embalagem de entrada e a combinação de variantes. O exemplo da bandeja com 96 peças oferece 12 min de abastecimento nominal a 8 peças/min; consumir a última peça antes de terminar a reposição gera uma perda de abastecimento, independentemente da velocidade de união.
Alinhe os canhões e insira o pino da dobradiça
A inserção do pino depende de um percurso apoiado e alinhado através dos furos. O dispositivo de fixação deve posicionar a peça sem deformá-la, e a ferramenta de inserção deve levar o pino até a posição de assentamento. As assinaturas de união são verificadas por meio da medição de força e deslocamento. Anomalias, como uma peça ausente, uma obstrução ou o assentamento incorreto do pino, podem gerar uma assinatura de força e deslocamento inesperada.
Um cilindro pneumático e sua válvula de controle produzem o movimento. Uma prensa servoacionada oferece outro mecanismo de controle. Todos os métodos exigem uma referência mecânica definida. A deflexão da ferramenta, uma folha inclinada ou uma rebarba pode alterar a força medida. Aumentar a pressão para vencer uma obstrução recorrente pode marcar a peça ou ocultar um problema em uma etapa anterior.
O relatório de 2026 da ASSEMBLY sobre monitoramento de força e deslocamento descreve sistemas de medição em prensas manuais e automatizadas. Estabeleça o perfil usando componentes representativos e conformes, além de condições de defeito intencionais e controladas. Combine o perfil com verificações de assentamento e movimento. Forças de pico idênticas podem ocorrer em posições diferentes.
Analise os limites de folga
Nota de engenharia: folga diametral
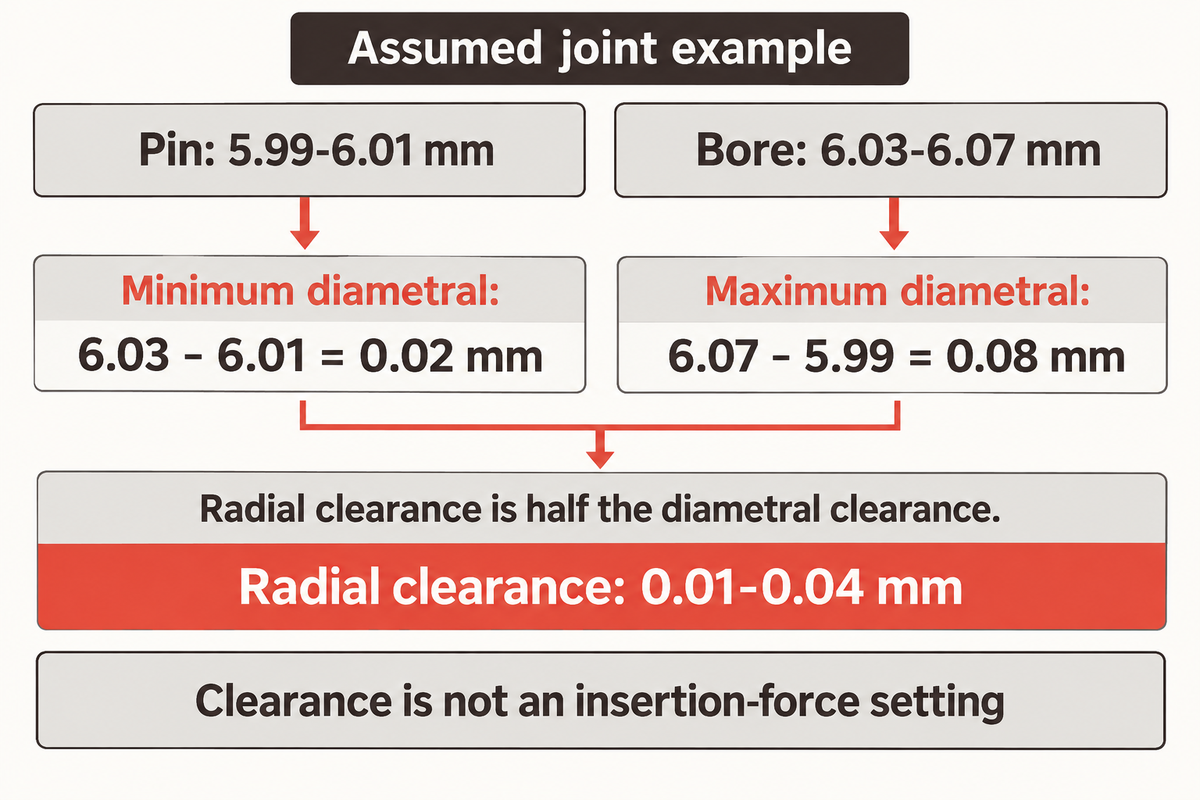
No exemplo da junta de movimento livre, o pino mede entre 5,99–6,01 mm e o furo acabado, entre 6,03–6,07 mm. Folga diametral mínima = 6.03 − 6.01 = 0,02 mm. Folga diametral máxima = 6.07 − 5.99 = 0,08 mm. A folga radial equivale à metade desses valores: 0,01–0,04 mm. O cálculo considera os limites dimensionais; coaxialidade, textura superficial e carregamento também devem fazer parte da análise de projeto.
O artigo do NIST sobre calibração dimensional descreve a incerteza como limites para uma estimativa de medição. Escolha um sistema de medição cuja incerteza seja adequada à decisão sobre o produto e considere o contato, a temperatura e a configuração do sistema de medição. A resolução exibida pelo sistema não corresponde à incerteza do sistema de medição.
“A rastreabilidade, por si só, não indica nem garante adequação ao uso pretendido”
Antes de comprar uma prensa com tolerâncias mais estreitas, diferencie a tolerância do produto da incerteza de medição e da repetibilidade de posicionamento do mecanismo. A folga diametral mínima de 0,02 mm do exemplo não é um ajuste de força de inserção. O pino pode estar dentro do limite de diâmetro e ainda encontrar um furo desalinhado; o perfil de força e o registro dimensional respondem a perguntas diferentes.
Retenha o pino: ajustes por interferência, rebitagem, rebitagem por conformação ou parafusos
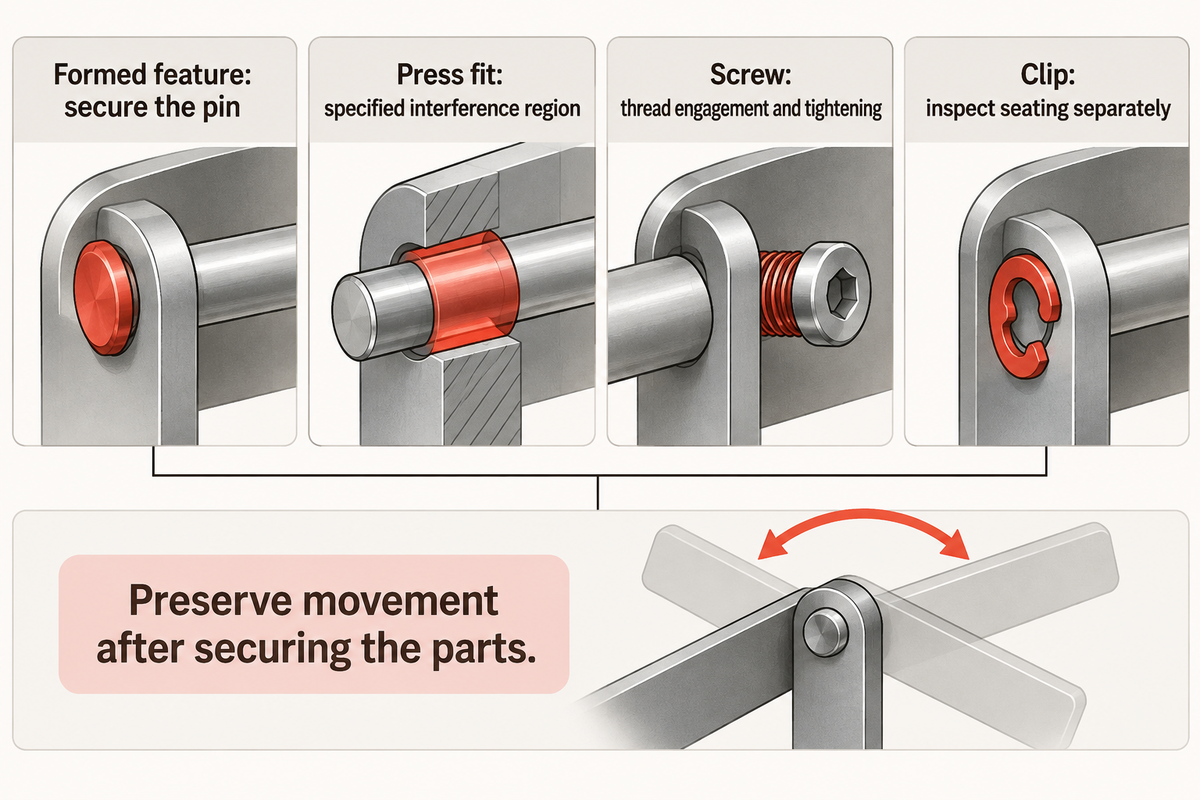
A retenção do pino impede que ele se desloque em direções indesejadas. As superfícies de união podem permitir movimento relativo ou gerar atrito. O método de retenção depende do projeto da dobradiça: uma região de interferência, uma cabeça conformada, um elemento rebitado por conformação, um clipe ou um elemento de fixação roscado. Após fixar as peças, a estação de união deve preservar o movimento exigido.
A rebitagem ou a rebitagem por conformação cria um elemento de retenção que pode fixar o pino. Em uma junta de pivô retida por parafuso, o engate da rosca controla a retenção; um ajuste por interferência depende da região de interferência especificada. São mecanismos diferentes. Um fabricante de máquinas não deve substituir um pelo outro apenas porque o tempo de ciclo da máquina é menor.
Características da junta que alteram a sequência de montagem
As características descritas abaixo podem aparecer juntas em um projeto. Elas não representam nove categorias de máquinas mutuamente exclusivas. Consulte a matriz para identificar a função de cada característica.
| Característica | Consequência para a montagem | Resultado a definir |
|---|---|---|
| Pino removível | Preservar o percurso de extração e o elemento de retenção | Posição do pino em mm; condição de remoção |
| Pino retido permanentemente | Formar ou engatar o elemento de retenção especificado | Dimensões da cabeça em mm; teste de retenção em N |
| Bucha prensada | Apoiar a carcaça do conector e controlar o assentamento da bucha | Profundidade de assentamento e diâmetro do furo instalado em mm |
| Conjunto de arruelas ou rolamentos | Controlar a presença e a ordem das peças, além da altura do conjunto | Folga axial em mm |
| Vários pivôs interligados | Manter o alinhamento entre estações de união sucessivas | Posição do pivô em mm; ângulo de movimento |
| Pré-carga da mola | Orientar e carregar a mola antes de retê-la | Torque em N·m nos ângulos especificados |
| Amortecedor selado comprado pronto | Posicionar e conectar o módulo qualificado | Tempo de fechamento em s, na temperatura/carga definida |
| Pivô retido por parafuso | Iniciar a rosca corretamente e controlar o aperto | Torque em N·m e assentamento do elemento de fixação |
| Conjunto de fricção | Controlar a compressão das interfaces de fricção | Torque de partida e de movimento em N·m |
A explicação da ASSEMBLY sobre conformação orbital e radial descreve a formação progressiva de uma cabeça e a possibilidade de um resultado de fixação apertado ou frouxo. Por isso, a forma da ferramenta, o apoio e a geometria final são tão importantes quanto o movimento de conformação. As faixas antigas de força de máquinas do artigo não são parâmetros para uma nova aplicação em dobradiças.
Em um pivô móvel, a compressão excessiva pode transformar uma operação de fixação bem-sucedida em uma junta travada. Em um pivô fixo, a retenção insuficiente pode permitir que a junta se desloque durante o uso. Em ambos os casos, a especificação de compra deve indicar a resposta exigida da junta, em vez de definir uma força máxima de conformação.
No exemplo da junta de movimento livre, um clipe assentado pode coexistir com uma folga axial de 0,10–0,20 mm. Substituir o clipe por uma extremidade conformada cria outro batente axial, portanto os requisitos de folga axial e movimento precisam de uma nova análise de projeto. O limite proposto de torque de 0.10 N·m continua sendo um requisito do produto; a folga diametral mínima de 0,02 mm descreve outra interface. Uma operação de retenção mais forte não melhora automaticamente nenhum desses resultados.
Lubrifique a junta e verifique seu movimento
O teste de movimento avalia as dobradiças montadas após as operações de retenção. Defina o intervalo de movimento, a carga aplicada e as condições do teste. Os comportamentos de interesse podem incluir rotação livre, torque de fricção, retorno por mola e fechamento suave. Inclua a quantidade e o local da lubrificação na definição, pois esses fatores podem afetar tais comportamentos.
Em uma dobradiça de movimento livre, a resistência inicial e a resistência durante o movimento devem ser definidas separadamente. Em uma dobradiça de fricção, a resistência ao movimento é causada pelo atrito. Uma máquina de montagem de dobradiças com fechamento pode integrar uma mola ou um amortecedor, que afetam o comportamento do fechamento. Uma única abertura e fechamento pode revelar uma obstrução, mas não reproduz o desgaste de longo prazo.
Qual componente é mais importante para a qualidade das dobradiças hidráulicas?
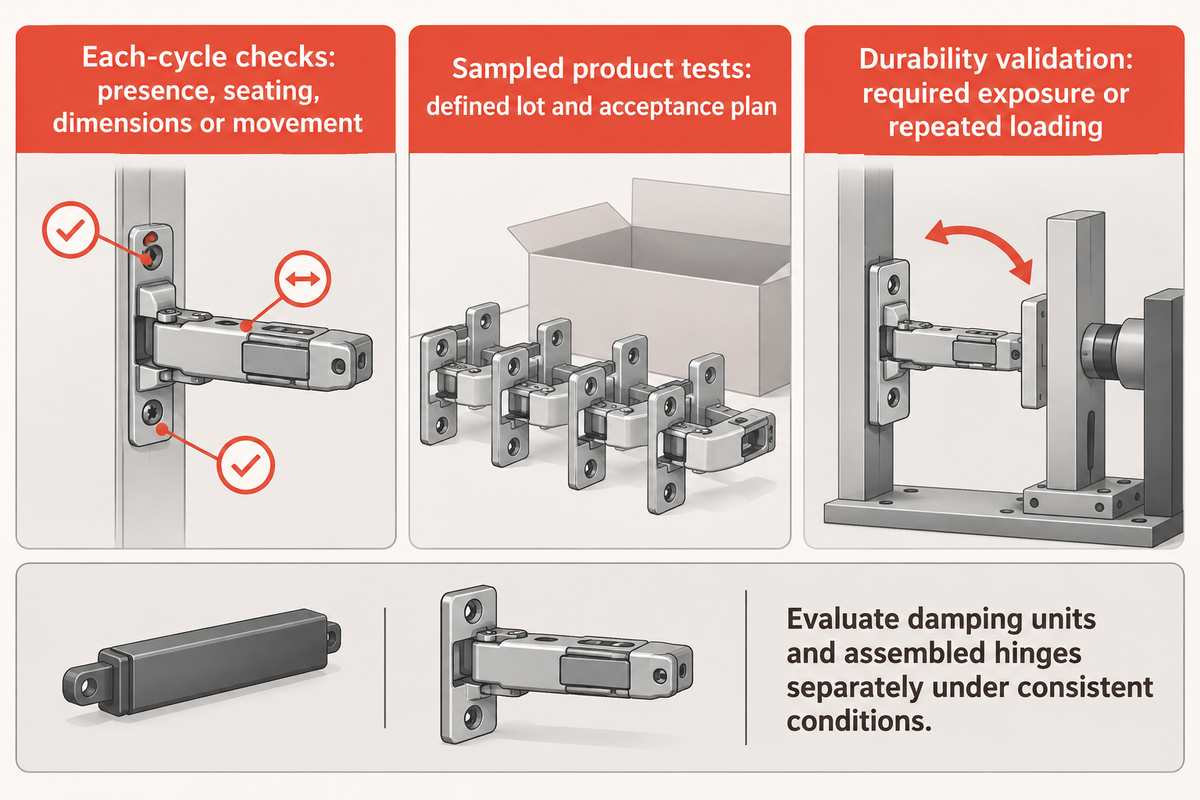
O módulo de amortecimento e a geometria afetam o comportamento hidráulico do conjunto. Um amortecedor em boas condições não corrige um pivô travado nem a orientação errada da mola. Sob a carga especificada, avalie separadamente a unidade de amortecimento recebida e as dobradiças montadas, mantendo constantes o ângulo de fechamento, a temperatura e a configuração de montagem.
Na montagem automática de dobradiças para armários, um sensor pode confirmar a presença do módulo, e uma estação funcional pode avaliar a resposta de fechamento. O elemento de interesse deve ser inspecionado quanto ao defeito em questão. Uma câmera que observa a carcaça do amortecedor não mede o comportamento interno do fluido. Um sinal eletrônico de aprovação só é útil quando comparado com o requisito de teste validado.
- Verificações a cada ciclo: presença dos componentes, assentamento, dimensões selecionadas ou medições de movimento.
- Testes por amostragem do produto: testes atribuídos a um lote definido, conforme um plano acordado de amostragem e aceitação.
- Validação da durabilidade: testes do produto sob a exposição exigida ou com carregamento repetido para a aplicação pretendida.
A explicação do NIST sobre amostragem de aceitação diferencia uma decisão de aceitação do lote de uma estimativa da qualidade do lote. A conclusão bem-sucedida de um ensaio destrutivo de retenção do pino em uma amostra da população não mede a qualidade de toda a população de dobradiças. Defina o lote, a unidade de amostragem e o critério de aceitação conforme o método de teste.
A norma pública A156.1-2025 da BHMA apresenta como exemplo o desempenho de Grau 1, com 2,5 milhões de ciclos de abertura e fechamento em uma porta com peso especificado. Esse exemplo demonstra a durabilidade do produto com escopo definido. Uma verificação rápida do movimento na fábrica tem outra finalidade. Ela não substitui a duração exigida, as condições de carga e as demais condições de teste definidas para o produto.
Escolha o nível de automação com base na combinação real de produção
O nível de automação indica quais tarefas cabem ao operador; o layout rotativo ou linear indica como o trabalho se desloca. Avalie esses fatores separadamente, considerando a combinação de produção. Um dispositivo semiautomático pode controlar uma operação de união difícil, enquanto uma máquina de montagem totalmente automática ainda depende de peças de entrada confiáveis, do controle de materiais e estoque e do tratamento de exceções.
O exemplo do artigo da Assembly sobre rebitagem automatizada descreve a automação de um sistema de seis estações em que o operador carrega e descarrega as peças. O artigo destaca o uso de dispositivos de fixação e identificação de peças para transferir a tarefa do operador para a máquina. A questão para o engenheiro é quais tarefas automatizar, e não se o uso de uma mesa rotativa significa que a linha de montagem funciona sem operador.
O NIST identifica a automação para alto mix e baixo volume com opções colaborativas que equilibram velocidade, capacidade de carga e restrições de integração. Lotes pequenos não impedem automaticamente o uso de robôs. Uma célula automatizada dedicada e de alta velocidade para produção de alto volume torna-se atraente quando sua tarefa, combinação de produtos e produção sustentada de peças boas justificam o ferramental e o suporte adicionais. Mesmo uma cotação identificada como “totalmente automática” precisa explicar quais tarefas cabem ao operador.
Compare a produção de peças aprovadas no mesmo intervalo de tempo
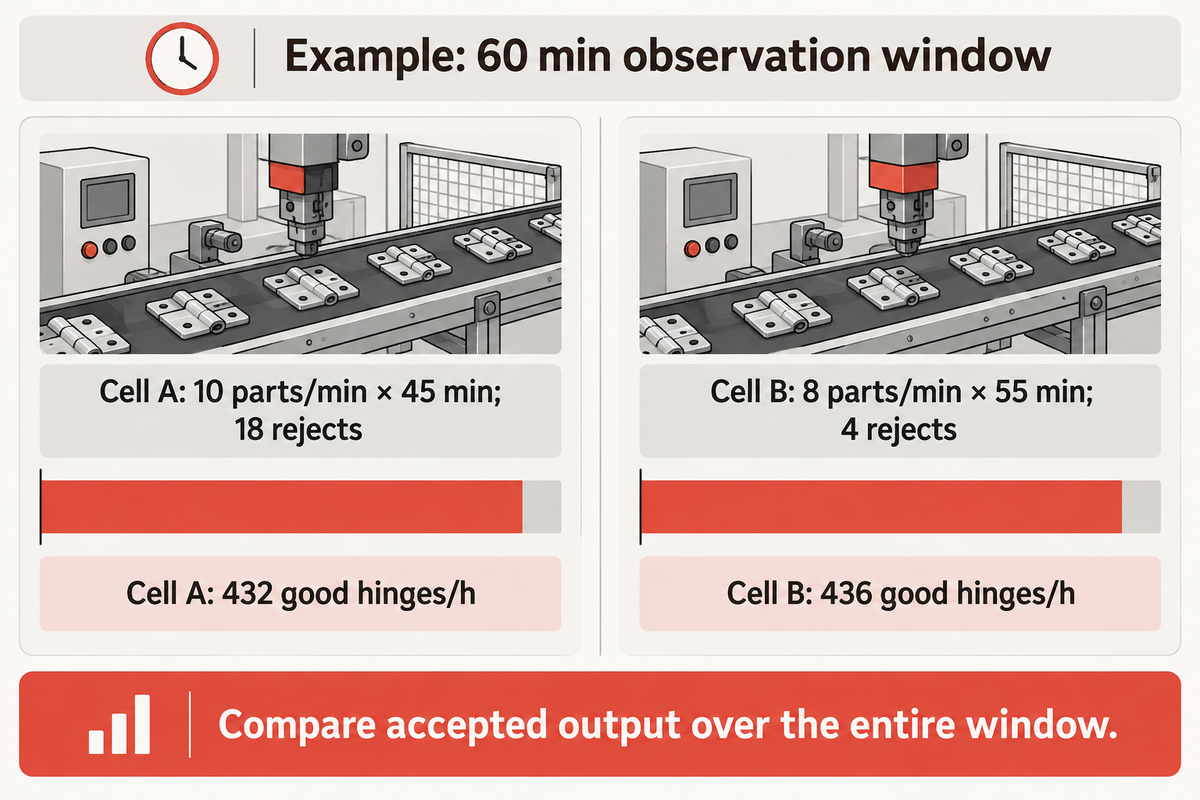
Exemplo: Duas células têm, cada uma, uma janela de observação de 60 min e produzem uma dobradiça por ciclo. A célula A opera a 10 peças/min durante 45 min e gera 18 peças rejeitadas. A célula B opera a 8 peças/min durante 55 min e gera 4 peças rejeitadas. A produção boa na primeira passagem é:
- Célula A: (10 × 45) − 18 = 432 dobradiças boas/h, ou 7.20 peças boas/min.
- Célula B: (8 × 55) − 4 = 436 dobradiças boas/h, ou cerca de 7.27 peças boas/min.
O ciclo mais rápido fica 4 dobradiças aceitas atrás nessa comparação. Nenhuma das análises considera como produção boa na primeira passagem as peças retrabalhadas posteriormente. As contagens em tempo real ajudam a localizar as perdas. A comparação final precisa considerar toda a janela de observação. Para comparar custos, divida o custo por hora, calculado com a mesma base de pessoal e custos, pelo número de dobradiças aceitas por hora; inclua a troca de modelo e a manutenção planejada ao estender a comparação para um turno.
Onde a taxa de produção se perde
O mapa de perdas a seguir detalha os tempos de parada do mesmo exemplo. Estes são motivos a registrar durante uma inspeção, e não falhas presumidas de um layout específico.
| Restrição a registrar | Célula A | Célula B | Responsável pela decisão |
|---|---|---|---|
| Esperas pelo reabastecimento | 6 min | 2 min | Produção: método de abastecimento e pulmão |
| Pequenas paradas | 4 min | 2 min | Engenharia: apresentação das peças e recuperação |
| Retenções para inspeção | 5 min | 1 min | Qualidade: classificar defeitos reais e rejeições indevidas |
| Peças rejeitadas na primeira passagem | 18 dobradiças | 4 dobradiças | Produção/finanças: produção aceita e custo unitário |
O que deve constar em uma cotação de máquina para montagem de dobradiças?
As cotações devem permitir avaliar as peças recebidas, as operações, os testes funcionais e a produção entregue para variantes específicas. Para comprovar a produção, devem ser fornecidos todos os documentos, desenhos e componentes pertinentes. As condições de pessoal, reabastecimento e troca de modelo também devem ser acordadas para demonstrar a produção. Ferramental, integração, treinamento e peças de reposição devem ter a mesma cobertura comercial. Os requisitos devem abranger o mesmo trabalho.
Agrupe os requisitos para simplificar a análise e confirmar, por exemplo, quais variantes compartilham o ferramental, como o sistema detecta uma peça incorreta e quais testes dão suporte à liberação. Confirme a alimentação elétrica do local, a frequência e os requisitos de ar comprimido antes do envio. A lista de verificação do teste de aceitação na fábrica fornece a estrutura para a transferência.
Como comparar fabricantes de máquinas para montagem de dobradiças?
Compare os fabricantes pela capacidade de montar e testar sua dobradiça específica e, em seguida, avalie a integração e o serviço considerando o mesmo escopo de projeto. Um fornecedor de dobradiças prontas e um fabricante de máquinas oferecem serviços diferentes. As demonstrações devem incluir as condições mais difíceis de alimentação e união, além de abranger as variantes necessárias.
A comparação separada de fabricantes de máquinas para montagem de dobradiças aborda a seleção de fornecedores. A localização geográfica, por si só, não representa uma capacidade técnica: comprar de Guangdong ou de outra região produtiva da China ainda exige escolher um fabricante adequado à tarefa real de montagem.
Mantenha a estabilidade do processo durante a troca de modelo e a manutenção
A estabilidade do processo depende de reunir novamente as peças, o ferramental e a receita corretos após cada troca de modelo. Mantenha a correspondência entre a revisão do produto, a identificação do dispositivo de fixação e as configurações de teste na configuração aprovada. Desgaste, contaminação ou uma peça recebida diferente podem alterar o resultado, mesmo que o programa do PLC e o ciclo nominal de união permaneçam iguais.
Restrinja o acesso aos ajustes da receita e defina um método para importar as versões aprovadas. Documente as referências do dispositivo de fixação, do ferramental e da medição usadas nas primeiras peças boas. Uma cobertura diferente em uma dobradiça de armário, uma bucha revisada ou um acabamento superficial diferente podem afetar a posição ou o funcionamento. Adapte a configuração a essas mudanças físicas em vez de editar um limite de detecção para aprovar peças rejeitadas.
O artigo do NIST sobre incerteza e Gage R&R diferencia os estudos de repetibilidade da incerteza de medição completa. Registros de calibração, verificações com peças de referência e validação da configuração têm funções distintas. Uma leitura estável no visor não elimina o desgaste do dispositivo de fixação nem uma mudança na condição de contato.
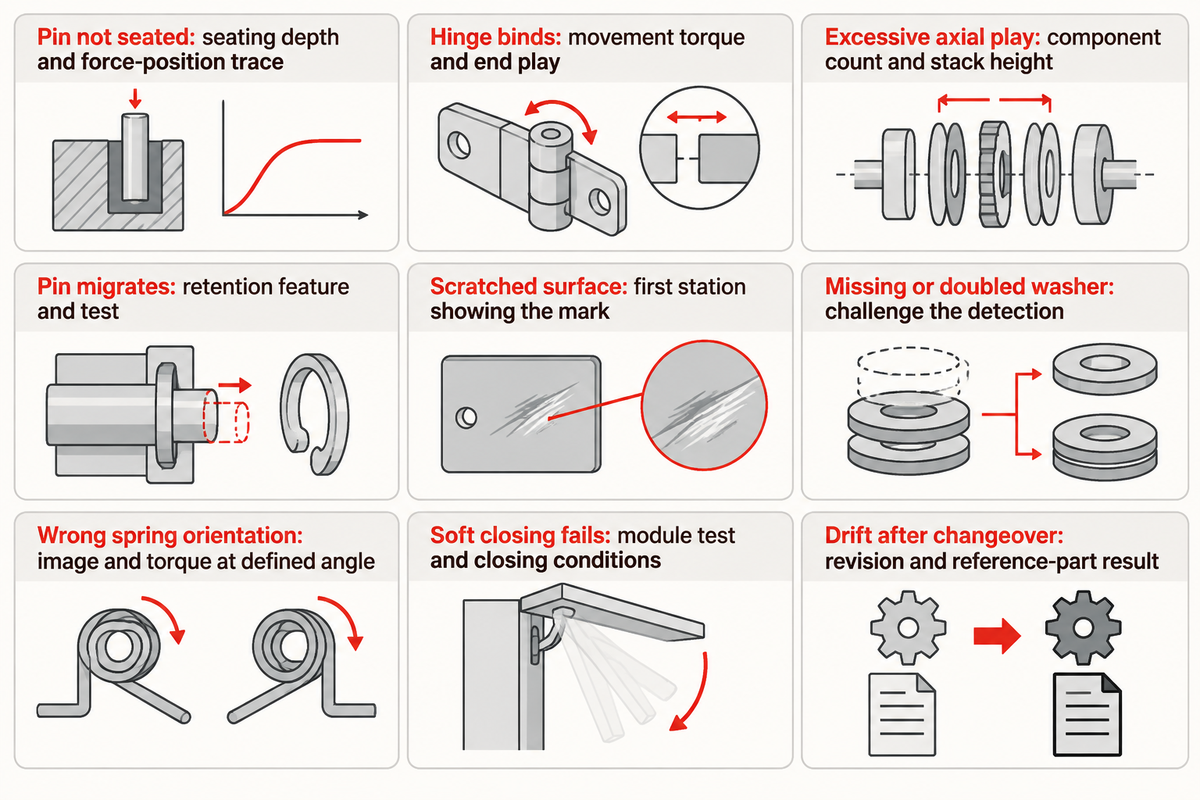
Mapa de diagnóstico: defeitos e estações
Use cada sintoma para escolher quais evidências reunir antes de decidir uma correção. Os itens apresentam causas possíveis a investigar; preserve a receita original e as peças afetadas enquanto identifica a mudança.
| Sintoma | Estação ou entrada possível | Evidências a coletar antes de agir |
|---|---|---|
| Pino mal assentado | Apresentação do pino, guia ou referência de inserção | Comprimento do pino e profundidade de assentamento em mm; curva de força e posição; condição das rebarbas |
| Dobradiça trava após a retenção | Apoio, alinhamento, profundidade de conformação ou empilhamento | Torque de movimento antes/depois em N·m; folga axial em mm |
| Folga axial excessiva | Presença da arruela ou dimensão do conjunto empilhado | Contagem de componentes, altura do conjunto e folga axial em mm |
| Pino se desloca | Recurso de retenção ou zona de interferência especificada | Dimensões do recurso; teste de retenção especificado em N; lote do material/acabamento |
| Superfície riscada | Contato com o alimentador, berço de posicionamento ou trajetória de transferência | Primeira estação em que a marca aparece; local de contato e resíduos |
| Arruela ausente ou duplicada | Separação de peças e inspeção de presença | Peças de teste; imagens de detecção; resposta do sensor |
| Mola na orientação incorreta | Apresentação e posicionamento da mola | Imagem da mola antes da união; torque no ângulo definido |
| Fechamento suave falha | Entrada do amortecedor, articulação ou configuração do teste de movimento | Tempo de fechamento em s; temperatura, carga e ângulo inicial; teste do módulo recebido |
| Desvio após a troca de modelo | Receita, dispositivo de fixação, ferramental ou referência de medição | Comparação de revisões; dimensões da primeira peça e resultado da peça de referência |
A discussão de Rosa E Hearn sobre falhas de rebitagem na Design World aponta a condição dos furos, as rebarbas e o alinhamento do ferramental como possíveis causas que merecem investigação. Exemplos com rebites cegos exigem considerar o tipo de elemento de fixação. Um pino maciço de dobradiça não tem mandril de tração a ser diagnosticado.
Para atividades de manutenção abrangidas nos EUA, a OSHA 29 CFR 1910.147 trata o controle de energia separadamente da parada da produção. Botões de comando não são dispositivos de isolamento de energia. A remoção de peças presas ou o ajuste do ferramental com exposição a movimentos inesperados ou energia armazenada exige seguir o procedimento de controle de energia aplicável no local; profissionais autorizados e treinados devem lidar com a energia residual e verificar o isolamento. A exceção para serviços menores tem condições específicas e exige medidas alternativas de proteção eficazes.
A troca de modelo está concluída quando a configuração aprovada produz peças aceitas com as verificações exigidas ativas. Apenas substituir o ferramental não contempla todo o trabalho necessário para fazer o sistema voltar a essa condição. Mantenha juntos os registros da inspeção de qualidade e da recuperação da máquina. Guarde as evidências para que o próximo turno consiga distinguir a mudança de um componente de um desvio do equipamento.
Perguntas frequentes
Uma máquina pode montar dobradiças simples e dobradiças com fechamento suave?
Sim, desde que o ferramental e os testes atendam às duas famílias de componentes.
Uma base compartilhada pode atender às duas aplicações quando os dispositivos de fixação, os equipamentos de alimentação e as estações de união acomodam as peças reais. As verificações funcionais também devem abranger cada articulação. Uma dobradiça simples e um modelo articulado com fechamento suave podem exigir sequências bem diferentes. Compare as listas de materiais e as operações de troca de modelo antes de escolher uma célula compartilhada; estações separadas podem ser mais práticas quando há pouco ferramental em comum.
Uma máquina hidráulica de montagem de dobradiças fabrica o amortecedor?
Somente quando a fabricação do amortecedor faz parte do escopo acordado.
Uma célula pode instalar um módulo de amortecimento vedado comprado pronto sem fabricar seu cilindro, suas vedações ou seu circuito interno de fluido. Outro projeto pode incluir essas operações anteriores. Especifique a condição do módulo recebido, sua qualificação e a conexão feita dentro da célula de montagem da dobradiça. O teste final de fechamento avalia então o mecanismo montado nas condições especificadas. O termo hidráulico, por si só, não define os limites do equipamento.
Vale a pena investir em máquinas para montagem de dobradiças?
Vale a pena considerá-las quando os ganhos de produção aceita e qualidade justificam o custo total.
Compare a produção boa na primeira passagem, o pessoal, as perdas na troca de modelo, a manutenção e o ferramental considerando a combinação de produtos prevista. O controle da união ou uma inspeção repetível podem resolver uma restrição medida sem automatizar todas as tarefas. Uma estação semiautomática de menor custo pode ser suficiente quando um operador carrega peças difíceis com confiabilidade e a máquina controla a operação crítica. Use o mesmo período de observação e a mesma definição de produto aceito ao comparar essa opção com uma linha maior.
O que é uma máquina para dobradiças?
O termo pode se referir a equipamentos para fabricar componentes, montar dobradiças ou fazer furos de montagem.
Especifique as peças recebidas e o produto final necessário. Uma máquina para furar móveis e uma célula de montagem de componentes de dobradiças realizam trabalhos diferentes.
Por que a máquina de montagem de dobradiças não está funcionando?
Comece pela falha exibida, pela variante afetada e pela última operação concluída com sucesso.
Siga o procedimento aprovado de recuperação de falhas para diferenciar peças ausentes, erros de orientação, condições do dispositivo de fixação e resultados de teste reprovados. Preserve as evidências antes de alterar configurações ou tentar corrigir o problema.
Uma câmera de visão pode confirmar a durabilidade da dobradiça?
Não. A visão inspeciona características visíveis selecionadas; a durabilidade exige testes do produto.
Sistemas de visão validados podem inspecionar presença, orientação ou uma característica mensurável da articulação. Não podem determinar o desgaste a longo prazo apenas com uma imagem. A vida útil do produto também depende dos materiais, da geometria da articulação, da carga e das condições de teste pertinentes. Mantenha separadas as evidências de uma imagem durante o processo, de uma verificação de movimento e de um teste mais longo de validação do produto. Cada uma dá suporte a uma decisão de liberação diferente.
Conclusão principal
Defina a articulação, controle a montagem e teste o funcionamento do produto acabado. A comparação do exemplo resultou em 432 contra 436 dobradiças aceitas/h, apesar de o ciclo nominal da primeira célula ser mais rápido.
Transforme o desenho da sua dobradiça em uma tarefa de montagem definida
Envie à ZEUEE os desenhos dos componentes, a condição das peças recebidas e o funcionamento exigido para a articulação. Use a ficha da articulação para relacionar a conversa técnica ao escopo do equipamento.
Converse sobre os desenhos da sua dobradiçaA perspectiva por trás deste guia
Cherry preparou este guia para a ZEUEE a fim de relacionar o projeto da articulação da dobradiça ao escopo da máquina de montagem. Fontes públicas de engenharia e normas sustentam as distinções técnicas; a ficha preenchida da articulação e os cálculos de produção são exemplos didáticos. Nenhum resultado de produção de cliente é alegado. A apresentação da empresa ZEUEE traz informações sobre a empresa para contextualizar a discussão de um projeto.
Artigos relacionados
Referências e fontes
- BHMA: A156.1-2025 Butts and Hinges, destaque público sobre ferragens
- Wang, Huang e Chang: Redesenho de tolerâncias de conjuntos mecânicos com base na confiabilidade, 2021
- Green e Kreul: Análise de alimentadores vibratórios de peças, resumo, 2009
- NIST: Métricas de desempenho de montagem e métodos de teste
- John Sprovieri, ASSEMBLY: Monitoramento de força e deslocamento, 2026
- Doiron e Stoup, NIST: Incerteza e calibrações dimensionais, 1997
- NIST: Política de rastreabilidade metrológica e perguntas frequentes
- Adam Cort, ASSEMBLY: Conformação orbital e radial, 2002
- NIST/SEMATECH: O que é amostragem de aceitação?
- Jim Camillo, ASSEMBLY: Automatização do processo de rebitagem, 2015
- Andrew Peterson, NIST: Robôs colaborativos para alta variedade e baixo volume, 2020
- Theodore Doiron, NIST: Incerteza de medição dimensional com base em dados, parte 2, 2016
- Rosa E Hearn, Design World: Falhas típicas de rebitagem, 2024
- OSHA: 29 CFR 1910.147, Controle de energia perigosa
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados

Em alta agora