Contatti Zeyu lntelligent Industrial Company
Macchina per contatti Twist Pin: fisica del contatto, controllo delle tolleranze e dimensionamento della linea

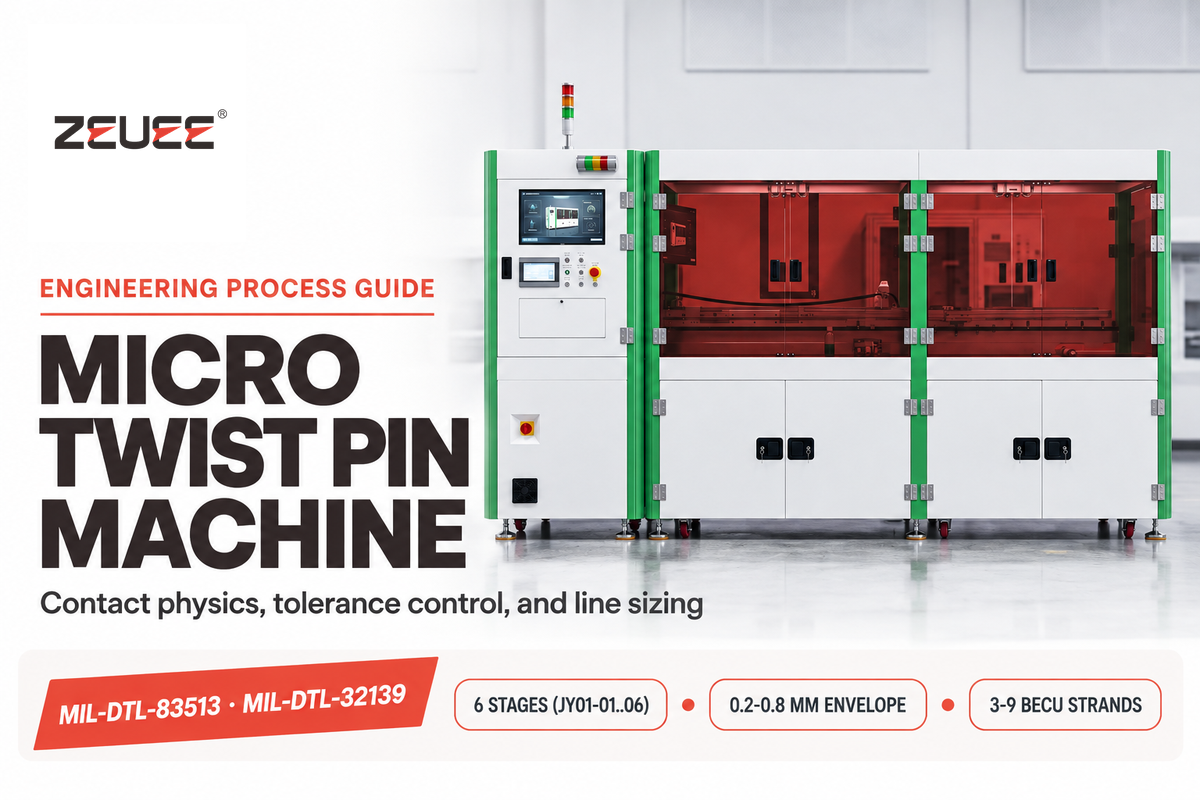
Una macchina per contatti Twist Pin produce fasci elicoidali miniaturizzati in rame-berillio per connettori aerospaziali, difesa, medicali e per pozzi profondi. Questa macchina non pressa barre diritte rigide su circuiti stampati. Lungo una linea di assemblaggio automatizzata, il sistema corda fili sottili in lega, salda entrambe le estremità al laser, forma il rigonfiamento elastico e crimpa i manicotti.
Aggiornato a novembre 2026 · Riferimento tecnico di processo
Specifiche rapide
| Norme di riferimento per i connettori | MIL-DTL-83513H Amend 2 (0.050 in / 1,27 mm) e MIL-DTL-32139B (.025 in / 0,64 mm) |
| Architettura tipica del filo | Fascio a 7 fili in BeCu (oppure 7 trefoli elastici esterni avvolti su un’anima in rame a 3 fili); le celle ZEUEE coprono 3–9 trefoli (gamma 0,2–0,8 mm) |
| Limiti meccanici principali | Forza max di accoppiamento 10 oz per contatto; ritenzione min 5 lb; min 500 cicli (MIL-DTL-83513) |
| Limiti elettrici e dinamici | LLCR max 28 mΩ (SAE AS22759/11) o 32 mΩ (SAE AS22759/33) su conduttore cordato 26 AWG misura 24; 25 mΩ rigido (Table VI); interruzione ≤ 1 µs |
| Architettura modulare di linea | 6 stazioni: JY01-01 cordatura, JY01-02 raddrizzatura, JY01-03 taglio/saldatura, JY01-04 formatura a botticella, JY01-05 crimpatura nel corpo del connettore, JY01-06 crimpatura del conduttore |
La produzione automatizzata dei micro-contatti Twist Pin richiede concentricità submillimetrica del rigonfiamento lungo cordatura, saldatura laser delle punte, formatura a botticella e crimpatura a quattro punti. Il controllo ottico CCD in linea a circuito chiuso verifica le tolleranze dimensionali e le prove distruttive a trazione convalidano la tenuta di saldatura e crimpatura prima che i connettori assemblati vengano sottoposti a qualifica QPL distinta secondo MIL-DTL-83513 e MIL-DTL-32139. Impulsi laser brevi nell’ordine dei millisecondi proteggono la zona termicamente alterata nella lega C17200.
Cosa produce concretamente una macchina per contatti Twist Pin
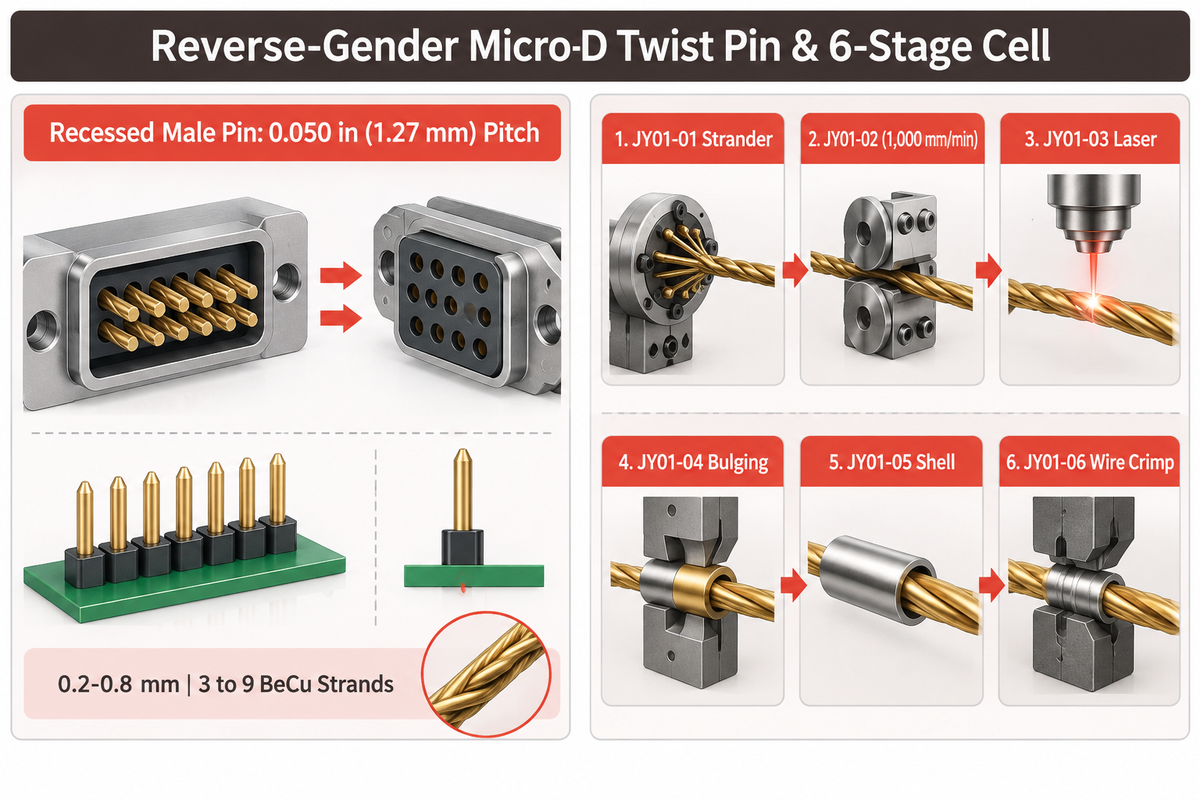
Una macchina per contatti Twist Pin avvolge a elica un fascio di sette fili in rame-berillio (BeCu), oppure sette trefoli elastici esterni attorno a un nucleo in rame a tre fili, per realizzare contatti per connettori Micro-D con passo di 0.050 in (1,27 mm). La pagina commerciale di ZEUEE documenta un’architettura a 6 stazioni (JY01-01 fino a JY01-06; 0,2–0,8 mm su 3–9 trefoli di rame-berillio). Gli acquirenti possono consultare le specifiche dei moduli direttamente sulla pagina della linea automatizzata per contatti Twist Pin di ZEUEE.
La guida di ConnectorSupplier dedicata alla norma MIL-DTL-83513 descrive come i contatti Twist Pin vengano prodotti saldando assieme sette fili elastici. Una volta finito, il contatto maschio entra nella presa femmina in modo che i fili esterni si arcuino radialmente contro il foro sotto compressione assiale. Lo strisciamento multipunto mantiene bassa la resistenza anche sotto sollecitazioni aerospaziali dinamiche.
La norma MIL-DTL-83513 inverte inoltre la geometria incassata dell’alloggiamento rispetto ai connettori D-subminiature convenzionali da 2,77 mm di passo. Il contatto maschio cedevole Twist Pin resta incassato nell’isolatore per protezione meccanica. La boccola femmina tubolare rigida sporge invece oltre la parete dell’isolatore.
Prima di chiudere la specifica dell’impianto, i tecnici devono distinguere tra contatti maschi Twist Pin e vere prese iperboloidi. ConnectorSupplier definisce la tecnologia di contatto iperboloide come un manicotto femmina che sostiene una gabbia inclinata di fili attorno a un pin o contatto maschio pieno. Nei connettori micro e nano (Micro-D e Nano-D), l’elemento elastico multifilo fa parte del pin o contatto maschio. Alcuni fornitori di automazione raggruppano entrambe le geometrie elastiche sotto il termine iperboloide.
Linea di produzione contatti vs. macchina inseritrice per pin press-fit da PCB
| Categoria di impianto | Materiale di alimentazione e classe di lega | Modello primario di formatura | Tipo di componente ottenuto |
|---|---|---|---|
| 1. Cella integrata a sei macchine per contatti Twist Pin | Fascio da 0,2 mm a 0,8 mm (3–9 trefoli in BeCu) | Cordatura continua, saldatura, formatura a botticella e crimpatura manicotto | Contatti maschi incassati MIL-DTL-83513 / 32139 |
| 2. Cordatrice elicoidale per filo (categoria JY01-01) | Bobine elastiche esterne BeCu + filo/i centrale/i in rame | Svolgimento multibobina a tensione magnetica e passo di cordatura | Bobine continue di semilavorato elicoidale avvolto |
| 3. Raddrizzatrice distensiva (tipo JY01-02) | Semilavorati continui in bobina di trefoli C17200 | Spianatura in linea a trazione fino a 1.000 mm/min (specifica ZEUEE JY01-02) | Spezzoni rettilinei a memoria di curvatura neutralizzata |
| 4. Taglierina e saldatrice laser bilaterale (modello JY01-03) | Spezzoni tranciati di Twist Pin da 0,2 mm a 0,8 mm | Cesoiatura al carburo + saldatura sferica bilaterale in gas inerte | Semilavorati sigillati con punte saldate a sfera |
| 5. Formatrice servo a botticella (tipo JY01-04) | Fasci saldati da 0,2 mm a 0,8 mm (contro spirali da brevetto 0.0016, 0.0033, 0.0050 in) | Pinza servo antielicoidale in anello chiuso (corsa di 270 gradi in US6584677B2) | Pin o contatto maschio Twist Pin con rigonfiamento elastico |
| 6. Inseritrice e crimpatrice nel corpo del connettore (categoria JY01-05) | Contatti elastici BeCu formati e corpi isolanti del connettore | Inserimento robotizzato + verifica posturale CCD coassiale | Matrici di pin trattenute nel corpo del connettore |
| 7. Unità di spelatura e crimpatura conduttore (classe JY01-06) | Conduttore flessibile di collegamento + barilotti del manicotto | Spelatura cavo + crimpatura a quattro impronte secondo SAE AS22520 | Assiemi di conduttore terminati |
| 8. Inseritrice di pin rigidi su PCB (tipo passante) | Filo rigido in ottone o bronzo fosforoso per header | Taglio e pressatura meccanica verticale nei fori metallizzati PCB | Pin o contatto maschio passante per circuito stampato |
| 9. Selezionatrice pneumatica a cassetta con visione (classe smistamento) | Contatti Twist Pin BeCu formati (contatto a 4 rigonfiamenti da 0,0077 g in US6584677B2) | Trasferimento pneumatico in tubo + controllo postura CCD multiangolo | Cassette caricatore orientate conformi/scarto |
Confondere sistemi di inserimento pin rigidi per PCB con macchine per contatti Twist Pin compromette subito i budget di automazione. Le inseritrici commerciali press-fit per PCB piantano barre quadre rigide nei fori metallizzati dei circuiti stampati. Tali macchine non cordano mai i fili, non fondono le cupole terminali né formano rigonfiamenti elastici. Il primo processo nella produzione dei contatti consiste nel generare la molla elicoidale. Solo dopo, le inseritrici automatiche possono alloggiare il contatto nel corpo del connettore.
Come opera una macchina per contatti Twist Pin nella produzione MIL-DTL-83513?
Una cella produttiva per Twist Pin opera in sequenza attraverso sei stazioni specializzate anziché con una sola pressa di tranciatura. Primo, una cordatrice multibobina (JY01-01) avvolge i trefoli elastici esterni BeCu attorno al nucleo di rame centrale, operando su 3–9 trefoli nei sistemi ZEUEE. Secondo, sull’unità JY01-02 di ZEUEE, un raddrizzatore in linea elimina la curvatura da bobina fino a 1.000 mm/min prima della cesoiatura.
Terzo, la saldatura laser bilaterale (JY01-03) fonde entrambe le punte tagliate trasformandole in sfere regolari in atmosfera di gas protettivo inerte. Quarto, un modulo servo a botticella (JY01-04) stringe due colletti assiali e ruota un’estremità in senso antielicoidale per formare il rigonfiamento. Quinto, una inseritrice e crimpatrice a quattro assi per corpo del connettore (JY01-05) posiziona i contatti sotto controllo visivo. Sesto, un’unità robotizzata di crimpatura (JY01-06) esegue la spelatura del conduttore e applica una crimpatura a quattro impronte sotto controllo CCD.
Norme MIL-DTL-83513 e MIL-DTL-32139 sulla geometria dei pin
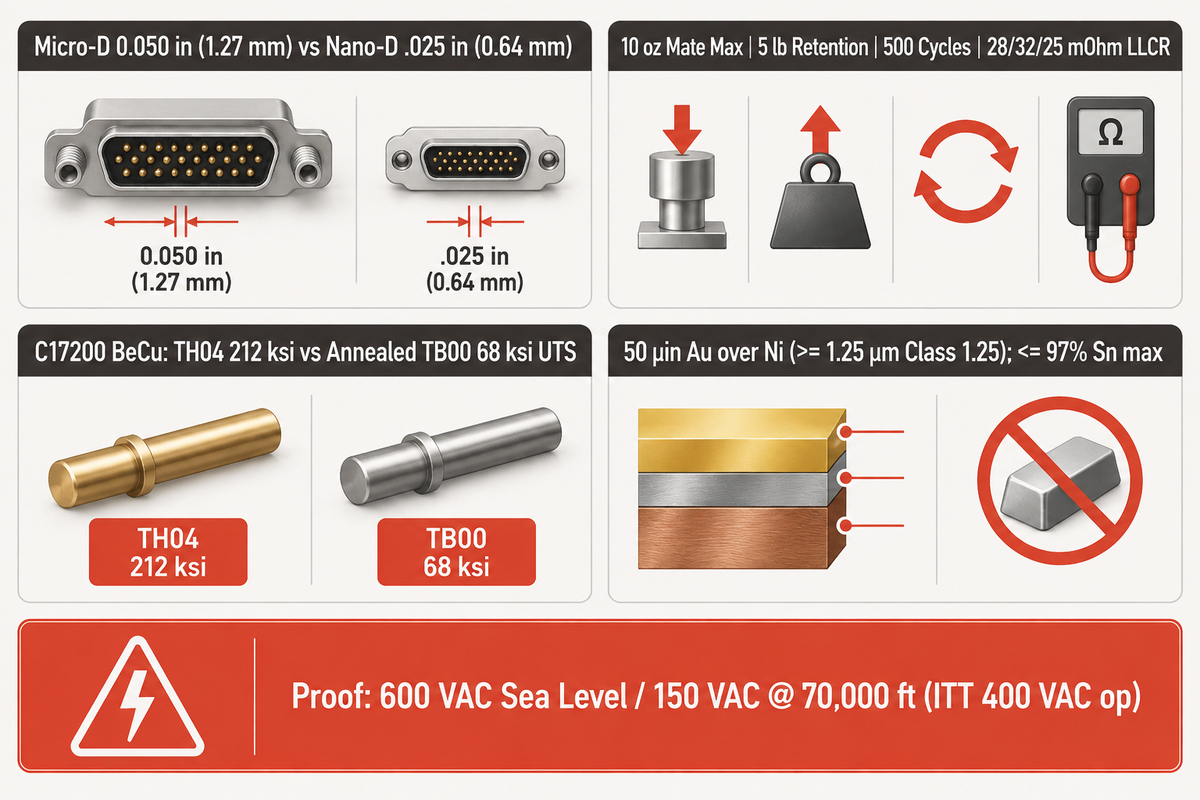
Due documenti attivi DLA per la difesa definiscono esattamente il passo dei contatti e i limiti meccanici per le linee automatizzate. La MIL-DTL-83513 Revision H Amendment 2 disciplina i contatti Micro-D con passo di 0.050 in (1,27 mm) e forza massima di accoppiamento di 10 oz. Impone inoltre una tenuta assiale minima di 5 lb. La MIL-DTL-32139 Revision B Amendment 3 dimezza invece il passo a .025 in (0,64 mm) per i connettori Nano-D.
Controllare le dimensioni del filo senza il contesto di qualifica porta a esiti negativi negli audit QPL. Secondo la norma MIL-DTL-83513H illustrata nella guida tecnica di Military Embedded, i contatti misura 24 coprono otto configurazioni da 9 a 100 pin. I contatti qualificati devono superare 500 cicli di lavorazione di accoppiamento e i connettori sono certificati da -55 °C a +125 °C. Sotto vibrazione, la continuità non può interrompersi per oltre 1 microsecondo con 100 mA di corrente di prova. La Table VI della MIL-DTL-83513H fissa la LLCR massima della misura 24 a 28 mΩ su conduttori cordati 26 AWG SAE AS22759/11, 32 mΩ su SAE AS22759/33 e 25 mΩ su conduttori rigidi 24–25 AWG.
Lega di filo BeCu e taratura dell’attrezzatura meccanica
Il rame-berillio lavorato C17200 assicura il modulo elastico richiesto lungo tali cicli termici. Nella scheda tecnica C17200 della Copper Development Association, questa lega presenta 1,80–2,00% di berillio e conduttività 22% IACS a 68 °F. Il filo invecchiato TH04 raggiunge 212 ksi di carico di rottura tipico e 195 ksi di snervamento. Al contrario, il filo ricotto TB00 scende a 68 ksi UTS e 28 ksi di snervamento. Un apporto termico incontrollato in saldatura rammollisce il rigonfiamento e degrada la tenuta del contatto.
La finitura superficiale genera due errori ricorrenti negli appalti di connettori militari. Come riporta ConnectorSupplier sui limiti di materiale MIL-DTL-83513, lo stagno puro oltre il 97% in massa è vietato. I rivestimenti conformali non fermano i whisker di stagno su distanze strette di 0,64 mm. In qualsiasi finitura a base di stagno è obbligatorio almeno il 3 percento di piombo in lega.
In secondo luogo, è frequente la confusione sugli spessori di placcatura tra norme militari e commerciali. Valence Surface Technologies chiarisce su ASTM B488 che ogni classe indica un valore minimo assoluto. Non si tratta di medie di lotto su tamburi galvanici. Sotto la Class 5.0 (5,0 µm / ~200 µin), ASTM richiede uno strato intermedio in nichel su substrati di rame. Va notato che ASTM Class 1.0 (1,0 µm) è più sottile di MIL-DTL-45204 Type II Class 1 (~50 µin / 1,27 µm).
| Parametro ingegneristico | Micro-D (MIL-DTL-83513H) | Nano-D (MIL-DTL-32139B) | Riferimento D-Sub standard |
|---|---|---|---|
| Passo tra centri dei contatti | 0.050 in (1,27 mm) | .025 in (0,64 mm) | 0.109 in (2,77 mm tipico) |
| Configurazioni tipiche di pin | 9, 15, 21, 25, 31, 37, 51, 100 pin | 9–51 posizioni (miniaturizzato) | Corpi connettore a doppia fila 9–50+ |
| Limite forza di accoppiamento | ≤ 10 oz per contatto; tenuta min ≥ 0,5 oz | Soglia inferiore scalata per formato | Accoppiamento scorrevole pin pieno/presa |
| Tenuta minima del contatto | Carico assiale ≥ 5 lb | Secondo geometria inserto QPL | Ritenzione standard a clip |
| Durata minima in cicli | Minimo 500 cicli di accoppiamento | Secondo specifica dettagliata | Cicli di lavorazione scorrevoli commerciali |
| Specifica resistenza di contatto | 28 mΩ (SAE AS22759/11) o 32 mΩ (26 AWG, SAE AS22759/33) max LLCR su conduttori misura 24; 25 mΩ rigido (Table VI) | Limite EIA-364-23 scalato sulla taglia | Caduta nominale secondo applicazione |
| Temperatura operativa | -55 °C fino a +125 °C standard | Fino a +200 °C per serie speciali | Limitata dal polimero isolante |
| Norma di doratura | MIL-DTL-45204 Type II Class 1 (~50 µin Au / Ni; senza Ag) | ASTM B488 Type II Class 1.25 / Ni | Finiture commerciali flash Au |
| Limite stagno puro | ≤ 97% Sn max (richiede ≥ 3 percento Pb) | Lega esente da crescita di whisker | Ammesso stagno opaco o lucido |
Limite tensione di qualifica: MIL-DTL-83513 prevede 600 VAC al livello del mare e 150 VAC a 70.000 ft di altitudine come prove dielettriche di breve durata. Non rappresentano limiti di esercizio continuo. Separatamente, Military Embedded ricorda che ITT specifica 400 VAC nominali sulla sua serie commerciale MDM per PCB, distinta dalle prove di tenuta. Le distanze di isolamento superficiale e in aria attorno al passo Micro-D da 0.050 in (1,27 mm) vanno mantenute prudenziali rispetto a tali prove al livello del mare e a 70.000 ft.
Come si sommano cordatura, saldatura laser e formatura a botticella
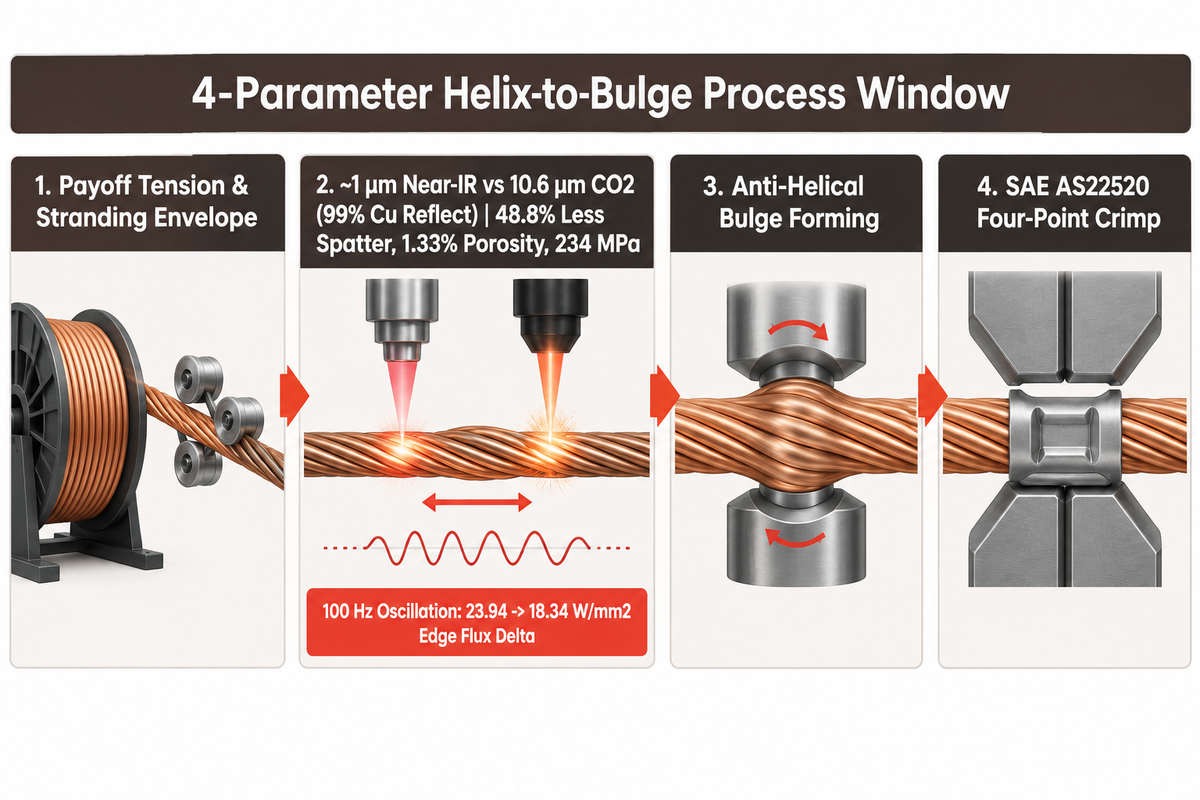
La forza elastica del contatto e la simmetria del rigonfiamento si costruiscono lungo quattro stazioni in serie, non solo sulla pressa di formatura. Tensione di svolgimento, raddrizzatura termica, fusione laser bilaterale e formatura servo alterano tutte la geometria finale. Trattare una stazione come un comparto stagno nasconde la causa fisica reale degli scarti finali di assemblaggio.
I contatti Twist Pin cedono quando i trefoli elicoidali scivolano in modo disuniforme o perdono tempra in una zona termica troppo estesa. Il progetto iniziale del brevetto IBM US3258736A avvolgeva spire esterne su un’anima centrale con estremità leggermente ricalcate, poi tagliate dopo l’inserimento nel circuito stampato. Al contrario, un fascio elicoidale moderno avvolge trefoli esterni in rame-berillio dorati attorno all’anima unendoli alle due estremità. La compressione assiale spinge i fili verso l’esterno facendoli lavorare come molle a balestra parallele.
Le moderne celle di formatura sostituiscono la torsione manuale irregolare con controllo assi sincronizzato. Per contatti impilati su asse Z in PCB, il brevetto US6584677B2 di Medallion Tech descrive la formatura di spire fini attorno a 0.0016, 0.0033 e 0.0050 in. Due ganasce distanziate serrano il fascio di fili ruotando in senso antielicoidale su una corsa continua di 270 gradi. La presa positiva limita lo slittamento torsionale e mantiene passi a quattro rigonfiamenti entro tolleranze di 0.002 in.
Nell’esempio a quattro rigonfiamenti del brevetto US6584677B2 di Medallion Tech, i pin finiti pesano circa 0.0077 grammi ciascuno. I contenitori a caduta aggrovigliano queste molle leggerissime formando nodi che piegano le punte. Il sistema pneumatico di selezione a cassetta utilizzato per ordinare i contatti finiti evita urti convogliando i pezzi lungo canali guida indicizzati.
Poiché il rame puro riflette circa il 99% dell’energia di un laser CO2 a 10,6 µm, la fusione delle punte dei Twist Pin impiega laser pulsati Nd:YAG o a fibra nel vicino infrarosso (~1 µm). Anche nel vicino infrarosso, riflettività e conducibilità termica del rame impongono una dinamica controllata del fascio per stabilizzare il bagno fuso. Uno studio ScienceDirect del 2023 sulla saldatura del rame ha confrontato la scansione oscillatoria circolare a «O» con spot lineari rettilinei su rame da 1,5 mm. Le traiettorie circolari hanno ridotto gli spruzzi del 48,8% e portato la porosità interna all’1,33% (38% rispetto alle saldature lineari). I giunti hanno mantenuto 234 MPa a trazione, pari al 97,5% del metallo base.
Anche l’ampiezza di oscillazione del fascio presenta limiti termici severi che i team di processo non possono superare. Una rassegna di settembre 2026 su Journal of Materials Processing Technology conferma che un’ampiezza maggiore non è sempre ottimale. Sebbene un’oscillazione a 100 Hz abbia ridotto il divario di flusso termico bordo-centro da 23,94 W/mm2 a 18,34 W/mm2, un’ampiezza eccessiva riduce la profondità di penetrazione. Un’oscillazione sovradimensionata lascia inoltre accumulo termico nei punti di inversione favorendo cricche ai bordi.
Le prove metallurgiche chiariscono perché durate brevi d’impulso siano decisive per le molle in lega C17200. Uno studio su saldatura pulsata Nd:YAG di lamiera Cu-Be ricotta da 0,2 mm ha esaminato i cali di resistenza assieme al ciclo di invecchiamento precedente. Citando espressamente Zalkind e Moreno (1999) sulle saldature a fascio elettronico su C17200, l’invecchiamento post-saldatura indurisce fortemente la ZTA mentre la precipitazione incoerente di CuBe impedisce alla zona fusa di raggiungere uguale durezza. Gli impulsi in millisecondi mantengono stretta la zona termicamente alterata. Senza impulsi brevi, le saldature Cu-Be subiscono infragilimento della ZTA, perdita di elasticità e minore forza elastica.
Finestra di processo a 4 parametri dall’elica al rigonfiamento
La finestra di processo a 4 parametri riportata sotto collega ogni parametro a monte al rispettivo rischio di guasto a valle sul contatto.
| Parametro di processo | Meccanismo primario di controllo | Dipendenza a monte | Rischio di guasto a valle |
|---|---|---|---|
| 1. Tensione e passo di svolgimento trefoli | Tenditore magnetico per singolo svolgitore + misuratore laser OD in linea | Memoria elastica della bobina grezza e pulizia superficiale del filo | Lunghezza diseguale dei trefoli incurva fuori asse la botticella in formatura |
| 2. Distensione e cesoiatura di precisione | Boccole pinza in carburo abbinate (raddrizzatrice fino a 1.000 mm/min) | Passo elicoidale costante dalla stazione di cordatura | Bava di tranciatura o sfilacciatura impedisce la simmetria della cupola saldata |
| 3. Impulso di fusione laser bilaterale | Flusso di gas protettivo inerte + frequenza di oscillazione e durata in ms tarate | Accostamento compatto dei trefoli sul taglio in assenza di olio | ZTA ampia rammollisce l’elasticità C17200; sfera saldata eccessiva blocca il manicotto |
| 4. Formatura servo a botticella e crimpatura | Pinza servo antielicoidale 270 gradi + crimpatura a 4 punti SAE AS22520 | Saldature terminali centrate in grado di trasmettere la coppia di compressione | Arco collassato porta la forza di separazione sotto 0,5 oz; punta rotta |
Caso di processo – Infragilimento della saldatura BeCu e disallineamento ZTA: Mousavi e Niknejad (2010) hanno riportato una resistenza a trazione inferiore nelle saldature pulsate su lamiera ricotta da 0,2 mm UNS C17200 rispetto al metallo base. Il carico di rottura del metallo saldato è sceso sotto la lega base ricotta poiché la fase CuBe precipita durante la solidificazione. I bordi grano della Zona Termicamente Alterata (HAZ) accanto al nocciolo fuso sono passati allo stato liquido. Nelle saldature a fascio elettronico su C17200 riprese da Zalkind e Moreno (1999), l’invecchiamento post-saldatura ha incrementato bruscamente la durezza ZTA oltre quella del cordone fuso. Ciò ha creato un piano di frattura lungo la saldatura. I contatti Twist Pin miniaturizzati esigono un controllo stretto d’impulso e una distensione di precisione del filo prima della formatura per prevenire cricche sulle cupole durante la formatura a botticella.
Dopo l’assemblaggio e la formatura a botticella del Twist Pin, il bloccaggio del manicotto segue la geometria a quattro impronte SAE AS22520. Lunghezze uniformi degli spezzoni mantengono i manicotti allineati nelle ganasce di precisione. I progettisti possono approfondire le configurazioni bilaterali laser nella nostra guida al taglio e alla saldatura laser di contatti Twist Pin.
Contatti Twist Pin vs. contatti stampati, torniti e a molla Pogo
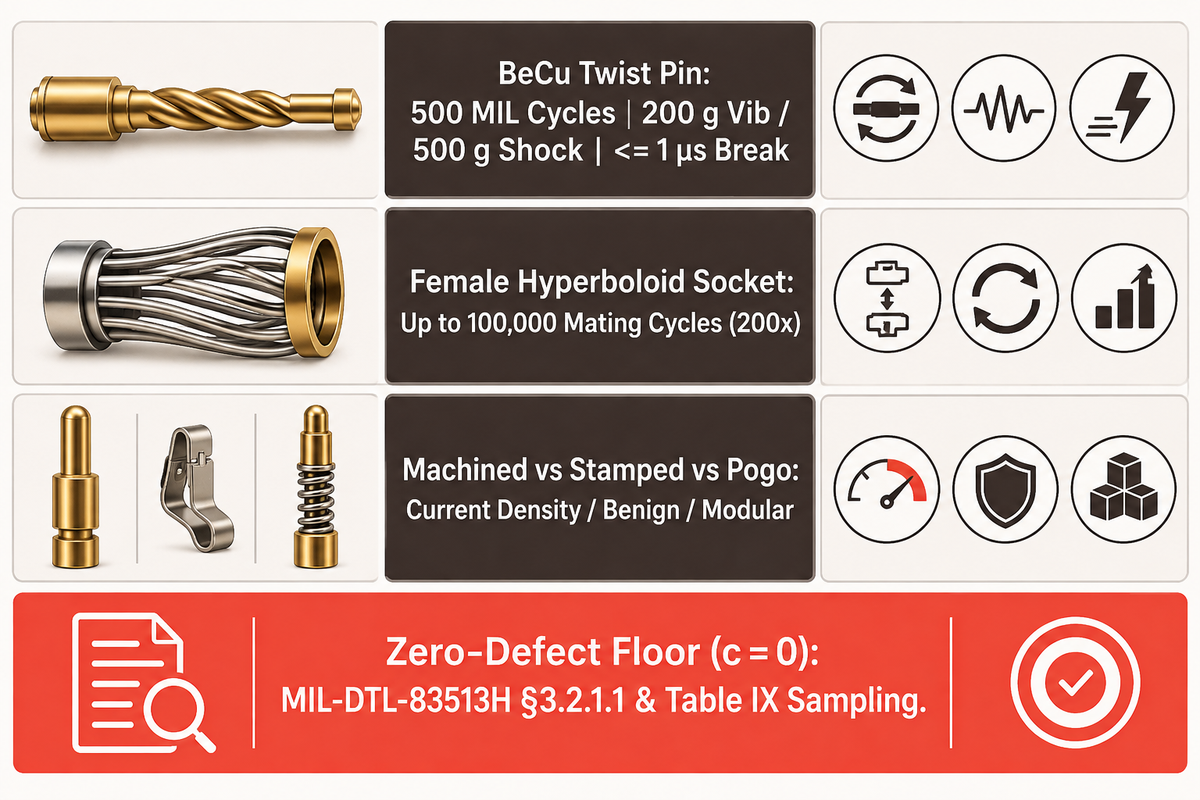
Le geometrie di contatto più efficaci nei connettori aerospaziali da 0,64–1,27 mm esposti a urti e vibrazioni elevati sono i contatti Twist Pin elicoidali in rame-berillio, che assicurano una continuità migliore rispetto ai contatti tranciati, torniti o Pogo, ma non comportano necessariamente una durata ciclica superiore. Occorre separare la scelta della geometria del contatto dalla redditività dell’automazione industriale. La selezione geometrica bilancia obiettivi da 500 a 100.000 cicli di lavorazione e soglie vibrative, mentre i budget di automazione puntano a superare gli audit MIL-DTL-83513H c = 0 senza rilavorazioni manuali.
Due regole errate condizionano spesso le valutazioni dei fornitori online. La prima presume che un maggior numero di punti di contatto prevalga sempre su geometrie con meno fili. La seconda afferma che uno stabilimento debba produrre cinque milioni di contatti l’anno per automatizzare il processo. Entrambe si dimostrano infondate nelle analisi tecniche. I dati di qualifica aerospaziale smentiscono entrambe le ipotesi.
Le prese femmina iperboloidi per rack reggono fino a 100.000 cicli di lavorazione, 200 volte oltre la soglia standard di 500 cicli di un contatto Twist Pin MIL-DTL-83513. Le linee di potenza ad alta corrente si affidano a pin pieni torniti per mantenere densità di corrente costante. Al contrario, gli involucri commerciali poco sollecitati impiegano terminali stampati dove gli urti meccanici restano bassi. Secondo le specifiche pubblicate da ZEUEE, i contatti Twist Pin BeCu finiti puntano a 200 g di vibrazione e 500 g di urto senza interruzioni nell’ordine del microsecondo.
Attendere volumi da cinque milioni di pezzi ignora inoltre le norme di campionamento per accettazione difesa. La MIL-DTL-83513H §3.2.1.1 impone controllo statistico di processo SAE EIA-557 e conformità MIL-STD-790. I lotti discontinui devono superare il campionamento Table IX con criterio zero difetti (c = 0). Mantenere manualmente una spaziatura di 0.002 in al microscopio stereoscopico genera scarti continui di rilavorazione. I reparti difesa e medicali ad alta variabilità adottano celle produttive modulari per superare gli audit c = 0 senza sprecare costoso filo elastico BeCu.
| Attributo | Twist Pin elicoidale (molla maschio) | Presa iperboloide femmina | Tranciato e piegato | Pin pieno tornito | Sonda Pogo a molla |
|---|---|---|---|---|---|
| Geometria elemento elastico | Trefoli esterni elicoidali BeCu su anima in rame | Gabbia femmina di fili inclinati | Lamine piane tranciate in lega di rame | Pin tornito pieno in ottone/BeCu; boccola fessurata | Molla elicoidale interna + puntale scorrevole |
| Gamma tipica di passo | 0,64 mm (Nano-D) fino a 1,27 mm (Micro-D) | 1,27 mm+ circolari e backplane rack | Assiemi PCB e cablaggi ordinari | 1,27 mm+ D-Sub e potenza | 1,27–2,54 mm su piazzole ad innesto cieco |
| Durata nominale in cicli | ≥ 500 cicli min MIL | Fino a 100.000 cicli di lavorazione | Servizio commerciale a basso numero di cicli | ≥ 500 cicli (forza di inserimento maggiore) | Attrezzature di posizionamento da aggancio ad alto ciclamento |
| Immunità a urti e vibrazioni | ≤ 1 µs prova continuità MIL (target ZEUEE 200 g / 500 g) | Elevata immunità al fretting (contatto multilinea) | Bassa (le lamine piane si aprono in risonanza) | Moderata (usura da fretting sotto micromovimenti) | Sensibile a rimbalzi da vibrazione laterale |
| Processo di automazione impianto | Linea a 6 macchine: cordatura, saldatura laser, botticella, crimpatura | Infilaggio di precisione del filo e ricalcatura boccola | Stampaggio progressivo veloce con matrice | Tornitura CNC a fantina mobile + intaglio cappuccio | Tornitura a fantina mobile + assemblaggio molla |
| Idoneità RF e pozzi profondi | Alta (pin incassato protetto in utensili gravosi per pozzi profondi) | Alta (backplane rack a bassa forza di inserzione) | Bassa sotto urti prolungati | Robusta per conduttori centrali coassiali / RF di potenza | Solo interconnessioni di collaudo su attrezzature di fissaggio |
| Quando non è adatto | Stagno puro >97% Sn o elettronica commerciale economica | Pareti ultrasottili di manicotto Nano-D da 0,64 mm | Strumentazione aerospaziale o da pozzi profondi MIL-DTL-83513 | Corpi connettore stretti ad alta densità (51+ pin) e bassa forza | Connettori MIL a tenuta stagna con conduttori soggetti a taglio laterale |
Metrologia CCD in linea e tracciamento delle cause radice di guasto
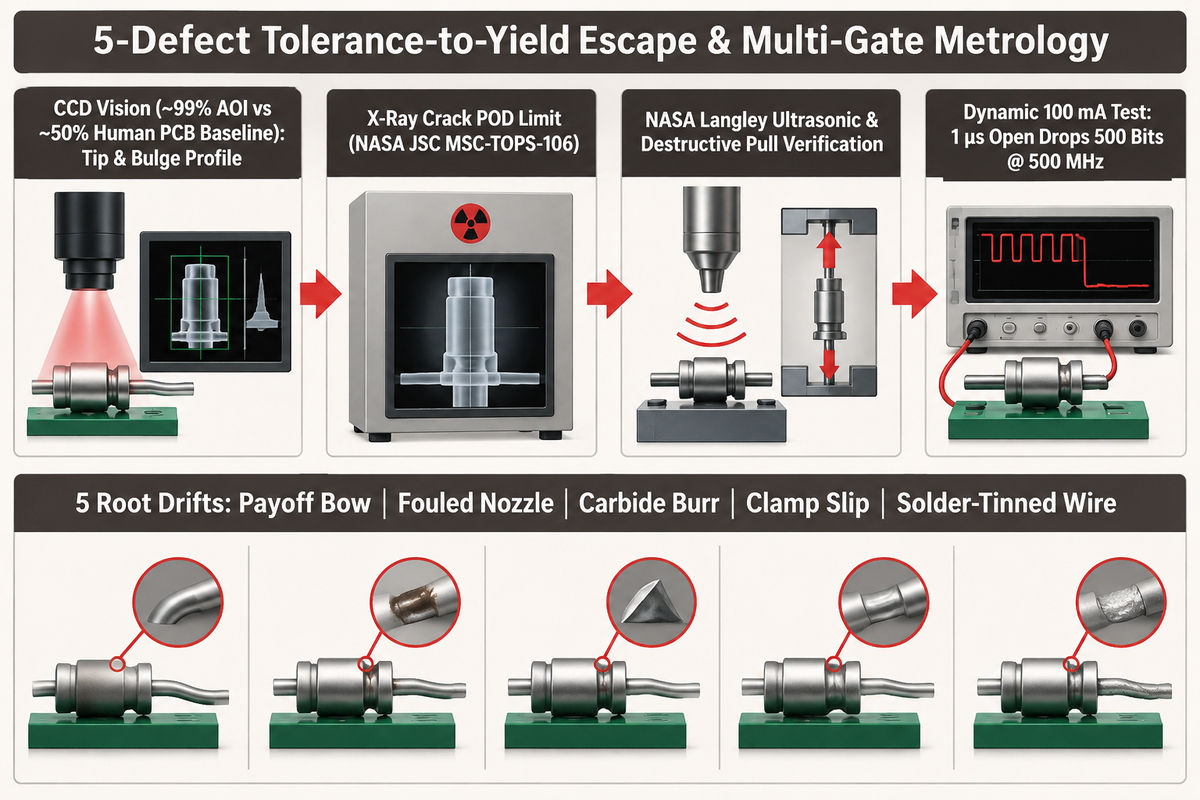
I sistemi di visione CCD rilevano punte piegate, saldature fuori asse e trefoli sfilacciati. Nei benchmark di ispezione ottica automatizzata su PCB riportati da Electronic Design, il controllo ottico arriva al 99% di rilevamento rispetto a circa il 50% della microscopia visiva manuale. Tuttavia le telecamere restano cieche lungo la linea di vista davanti a porosità interne di saldatura e cricche nascoste nelle crimpature a quattro punti.
Le telecamere eliminano l’affaticamento visivo dell’operatore su microcomponenti ripetitivi. Don Miller osserva nell’analisi AOI vs. raggi X di Electronic Design che un sensore CMOS da 1.3 megapixel su campo 32 mm × 25,6 mm offre pixel da 25 µm. Tale risoluzione di 25 µm è adatta ai difetti superficiali su scheda, mentre misurare l’eccentricità del rigonfiamento Twist Pin da 0.002 in (~51 µm) richiede un ingrandimento telecentrico superiore. L’illuminazione esterna non può comunque ispezionare la densità metallurgica della fusione sotto lo strato d’oro.
Anche lo screening standard ai raggi X presenta capacità limitate nel rilevare le cricche se non calibrato per la geometria del difetto:
«I metodi attuali a raggi X forniscono un controllo adeguato per individuare difetti volumetrici, ma non garantiscono un’elevata probabilità di rilevamento (POD) e la sensibilità alle cricche non può essere verificata in modo affidabile.»
Le linee qualificate di contatti abbinano perciò i controlli CCD automatici a prove distruttive di trazione e scansioni elettriche a circuito secco. Le prove ultrasoniche sulla crimpatura di NASA Langley confermano che i controlli visivi esterni non provano la tenuta a trazione e mancano i trefoli assenti all’interno dei manicotti. Allo stesso modo, la ricerca Lectromec sulla resistenza di contatto dimostra che i multimetri da banco statici ignorano del tutto brevi aperture sotto vibrazione. Lectromec mostra che su un segnale a 500 MHz una discontinuità di 1 microsecondo fa perdere 500 bit. La MIL-DTL-83513 §4.5.14 monitora la continuità dinamica facendo circolare almeno 100 mA.
Perché una macchina per contatti Twist Pin fallisce i test di forza di accoppiamento o concentricità?
I cedimenti di forza d’inserzione e l’eccentricità delle punte derivano di solito da quattro derive meccaniche: tensione irregolare di svolgimento bobine, ugelli gas inerte ostruiti, lame di taglio al carburo usurate e slittamento delle pinze antielicoidali. La deriva di svolgimento incurva i grezzi prima della saldatura laser e gli ugelli sporchi decentrano la sfera fusa. Matrici di crimpatura e lame usurate lasciano bave mentre lo slittamento delle ganasce schiaccia la gola elastica.
I team di diagnostica isolano i difetti più in fretta riconducendoli alla causa radice tramite la matrice seguente anziché ritarare tutti gli anelli servo.
| Modalità di guasto | Sintomo osservato | Variabile radice di stazione | Controllo di rilevamento e blocco fuga |
|---|---|---|---|
| 1. Apertura trefoli / sfioccamento | Trefoli esterni sciolti sporgono sulla coda o sulla punta | Gioco lama cesoia smussata o blocco laser posteriore mancante | Allarme telecentrico su picchi OD prima della formatura a botticella |
| 2. Sfera di saldatura eccentrica | Centro punta fuori asse oltre la tolleranza dello smusso manicotto | Fuoco fibra fuori asse o usura diseguale ganasce pinza | Visione coassiale in controluce alla stazione JY01-03 |
| 3. Rammollimento termico HAZ sul rigonfiamento | Il pin accoppia troppo tenero (<0,5 oz ritenzione) dopo riscaldamento | Permanenza laser troppo lunga ricuoce filo TH04 verso TB00 | Prova meccanica di separazione con calibro e impulso più breve in ms |
| 4. Sfilamento del manicotto | Il conduttore si sfila netto sotto prova di trazione da 5 lb | Crimpatura eccessiva che incide i trefoli o inserimento parziale nel barilotto | Calibro Passa/Non Passa AS22520 + trazione distruttiva su lotto |
| 5. Micro-aperture nascoste da microsecondi | LLCR statico conforme ma fallisce la continuità dinamica | Punta saldata porosa sottocutanea o anima tesa da stagno capillare | Discontinuità a vibrazione EIA-364-28 + LLCR EIA-364-23 |
Perché cedono le crimpature su fili prestagnati con lega saldante: Quando gli operatori stagnano i conduttori prima della crimpatura, i trefoli si spezzano spesso dietro il manicotto durante le prove vibrative. Tecnici nelle discussioni tecniche su EEVblog richiamano la norma NASA-STD-8739.4 §4.3.4.
«È vietata la crimpatura di … filo cordato che sia stato prestagnato con lega per saldatura.»
Lo stagno fuso risale per capillarità nei filamenti di rame creando un punto fragile d’innesco vicino alle quattro impronte. I contratti che richiamano l’Addendum Spaziale IPC/WHMA-A-620 proibiscono tassativamente tale pratica.
Modellazione della resa al primo passaggio e dimensionamento linea
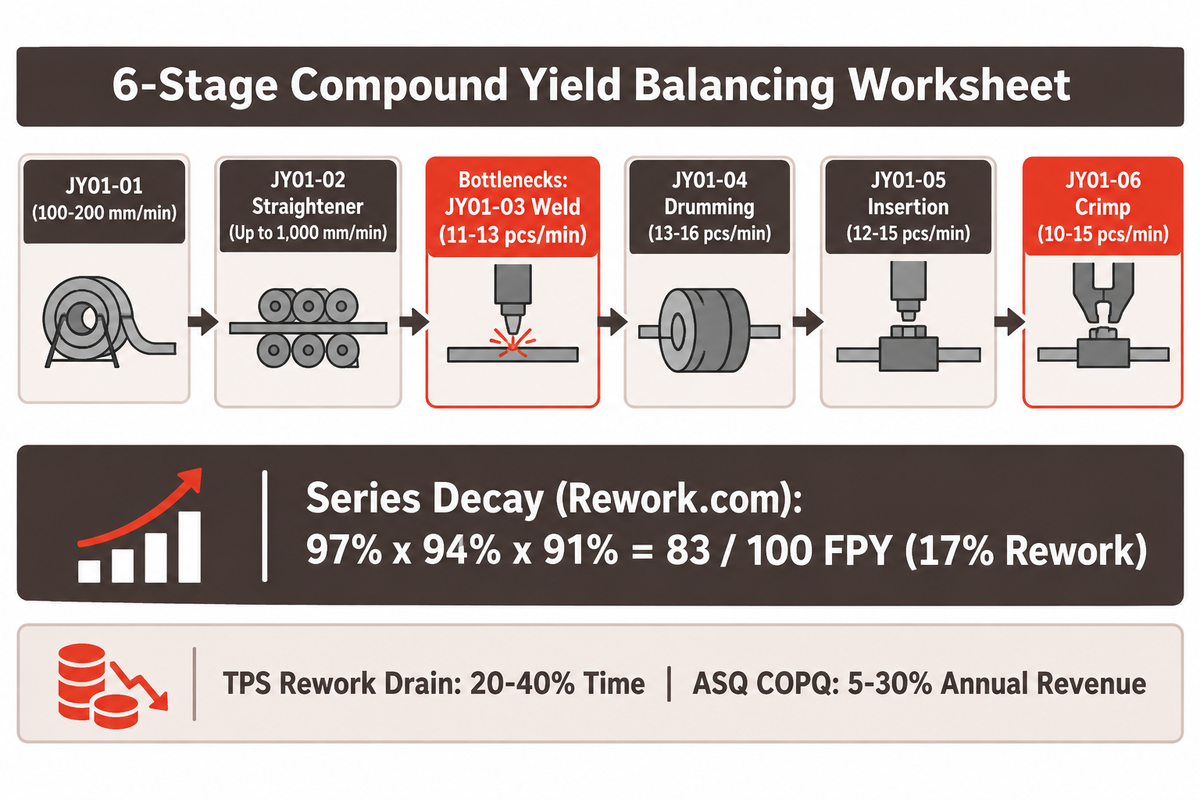
Nella produzione industriale, la capacità effettiva di una cella dipende da due fattori: resa cumulata al primo passaggio (RTY) e tempo ciclo della stazione più lenta. Trascurare gli scarti cumulati lungo le stazioni in serie sovrastima la produttività reale per turno. Nel dimensionare la macchina rispetto alla resa, occorre contabilizzare le perdite per sfruttare al meglio il capitale investito.
Come mostra Rework.com nell’analisi della resa manifatturiera, rese elevate su una singola fase creano falsa fiducia. La RTY moltiplica tra loro i tassi di passaggio di ciascuna stazione (RTY = FPY_1 × FPY_2 × … × FPY_n). Rework.com lo illustra su un flusso a tre fasi del 97%, 94% e 91% che produce appena l’83% (solo 83 unità buone al primo passaggio ogni 100 avviate). Gli studi sul Toyota Production System citati da Rework.com (Liker, 2004) mostrano che i cicli di rilavorazione assorbono fino al 20–40% del tempo produttivo disponibile, mentre l’ASQ stima che la scarsa qualità costi il 5–30% del fatturato manifatturiero annuo.
Conviene investire in una macchina automatica per contatti Twist Pin su lotti bassi o medi?
Sì, le celle automatizzate rientrano dall’investimento anche a volumi moderati. Il rientro diventa positivo appena rilavorazioni manuali, scarti e ore d’ispezione ad accettazione zero superano l’ammortamento modulare delle attrezzature. Le aziende possono adottare una linea a sei macchine per fasi anziché acquistare tutte le stazioni assieme. Automatizzare per prima la saldatura laser bilaterale o la formatura servo a botticella stabilizza subito gli scarti.
Per dimensionare la capacità della linea, si utilizza il prospetto di bilanciamento resa composta a 6 stadi riportato sotto, basato direttamente sulle cadenze pubblicate della linea a sei macchine ZEUEE. La velocità massima dei raddrizzatori (fino a 1.000 mm/min) non determina la produttività della cella; il ritmo è dettato dalle stazioni discrete di saldatura laser (11–13 pezzi/min) e crimpatura cavo (10–15 pezzi/min).
| Sequenza stazioni | Ritmo dichiarato impianto (ZEUEE) | Controllo primario di processo | Ruolo di collo di bottiglia RTY in serie |
|---|---|---|---|
| 1. Cordatura (JY01-01) | Svolgimento continuo a 100–200 mm/min | Misuratore laser OD + tensione magnetica | Alimenta la concentricità a monte dei semilavorati |
| 2. Raddrizzatura distensiva (JY01-02) | Avanzamento lineare fino a 1.000 mm/min | Arresto a fibra ottica + distensione | Alimenta più velocemente degli stadi discreti; nessun limite di cadenza |
| 3. Taglio e saldatura laser bilaterale (JY01-03) | Ciclo discreto da 11–13 pezzi/min | Saldatura in gas inerte + espulsione punte via CCD | Collo di bottiglia termico primario; comanda le fasi a valle |
| 4. Formatura servo a botticella (JY01-04) | Formatura indicizzata 13–16 pezzi/min | Alimentazione piezoelettrica + ispezione CCD rigonfiamento | Controlla geometria formata (rif. passo 0.002 in in US6584677B2); scarta i difettosi |
| 5. Inserimento nel corpo e crimpatura (JY01-05) | Posizionamento robotizzato 12–15 pezzi/min | Robot a 4 assi + selezione dimensionale CCD | Tutela l’allineamento del contatto nelle sedi stampate |
| 6. Spelatura e crimpatura conduttore (JY01-06) | Terminazione conduttore a 10–15 pezzi/min | Encoder servo + visione CCD multiangolo | Co-collo di bottiglia in crimpatura terminale; ultimo filtro FPY in serie |
| Riferimento matematico documentato (Rework.com) | Rese per stazione 97% × 94% × 91% | Catena moltiplicativa FPY | 83 / 100 pezzi conformi al primo passaggio (17% rilavorazione cumulata) |
La produzione netta effettiva per turno riflette sia il ritmo della macchina più lenta (10–15 pezzi/min o 11–13 pezzi/min) sia gli scarti accumulati in serie. Le perdite aumentano quando i cambi di diametro richiedono sostituzioni aggiuntive di pinze e ritarature di telecamera.
Voci di costo capitale e confini sui tempi di consegna
I cataloghi pubblici omettono listini fissi uniformi o tempi di consegna standard per celle a sei macchine Twist Pin. Le stime online non hanno riscontro diretto di fabbrica poiché l’automazione speciale viene quotata rigorosamente su disegno cliente del contatto. Costo capitale e tempistiche dipendono invece da sei variabili tecniche fra unità autonome e linee collegate.
I principali fattori di costo e consegna comprendono numero di stazioni per fase, moduli indipendenti rispetto a una linea a 6 stazioni e pinze su misura in metallo duro per l’intera gamma diametri. Anche il numero di ottiche laser e telecamere CCD incide sul prezzo. Trasferimenti indicizzati a cassetta e prove di ripetibilità su bobine campione in Factory Acceptance Testing (FAT) incidono ulteriormente sui tempi. I clienti devono inviare bobine campione e disegno del pin per ricevere un preventivo preciso su costi e consegna.
Qualifica fornitori, specifiche di richiesta d’offerta (RFQ) e collaudo FAT/SAT
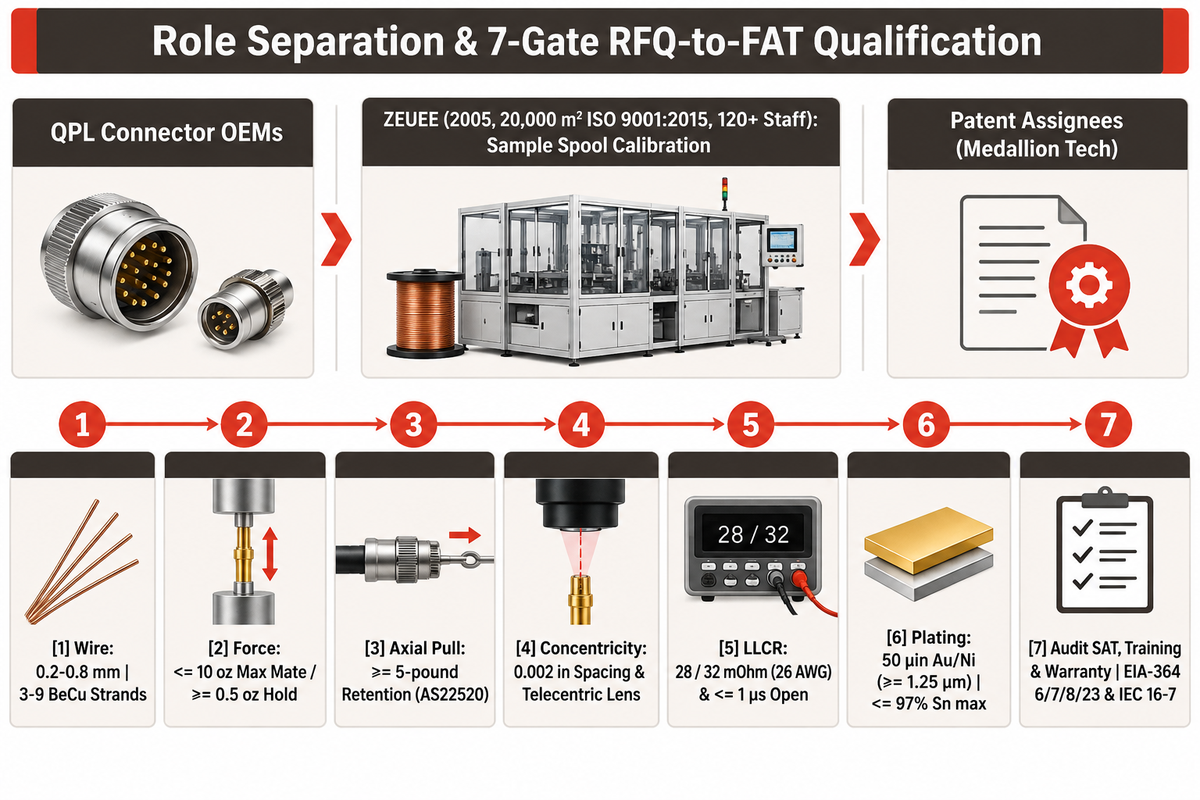
La qualifica inizia distinguendo i costruttori QPL di connettori come Glenair e Omnetics dai costruttori dedicati di impianti di formatura e titolari di brevetti. Gli OEM forniscono connettori qualificati DLA. Costruttori chiavi in mano come ZEUEE (celle a sei stazioni da JY01-01 a JY01-06) e il titolare del brevetto di formatura antielicoidale Medallion Tech LLC (USPTO US6584677B2) coprono invece macchinari di cordatura, formatura a botticella, saldatura punte e selezione ottica.
Guida agli acquisti Micro-D per attrezzature e kit di lavorazione contatti Twist Pin
Prima di versare anticipi sulle attrezzature, gli uffici acquisti devono vincolare contrattualmente i fornitori ai metodi di verifica EIA-364 e IEC 60512. Tra le procedure chiave figurano EIA-364 Method 6 (resistenza di contatto), Method 7 / IEC Test 16-7 (concentricità assiale), Method 8 (trazione di crimpatura) e Method 23 (LLCR). Come pubblicato sulla pagina aziendale ZEUEE (fondata nel 2005, stabilimento ISO 9001:2015 da 20.000 metri quadrati, oltre 120 addetti e più di 150 brevetti R&S), ZEUEE fornisce configurazioni su misura di macchine per contatti Twist Pin calibrate direttamente sulle bobine campione del cliente. Gli ingegneri ZEUEE eseguono prove di ripetibilità al collaudo FAT prima della spedizione.
Copiate questi requisiti tecnici nelle vostre richieste d’offerta affinché i fornitori concorrenti formulino offerte sulle stesse attrezzature e verifiche:
Checklist RFQ — da copiare nella richiesta d’offerta:
| Parametro | Intervallo consigliato | Perché conta | Come verificare |
|---|---|---|---|
| Diametro filo e numero trefoli | Gamma fascio da 0,2 mm a 0,8 mm; 3–9 trefoli BeCu | Determina gole dei rulli raddrizzatori, fori pinze e tensionatori | Inviare bobine di prova del cliente e riquadro tolleranze del disegno |
| Forza di accoppiamento e separazione | Accoppiamento max ≤ 10 oz; tenuta min ≥ 0,5 oz (calibro MIL misura 24) | Regola il diametro esterno della botticella e l’elasticità TH04 | Verifica con manicotto campione di prova secondo MIL-DTL-83513H §3.5.7 |
| Tenuta assiale del manicotto e trazione | Ritenzione ≥ 5 lb; verifica a trazione crimpatura AS22520 | Impedisce arretramento contatto o sfilamento sotto carichi G | Calibro Passa/Non Passa SAE AS22520 e trazione distruttiva al FAT |
| Concentricità e taratura visione | Passo rigonfiamenti entro 0.002 in; ottiche telecentriche ad alto ingrandimento | Elimina cupole saldate storte che bloccano il sistema di alimentazione dei pezzi | Controllo concentricità EIA-364 Method 7 e prova di ripetibilità |
| LLCR e continuità dinamica | 28 mΩ (AS22759/11) / 32 mΩ (AS22759/33) max LLCR (26 AWG); interruzione ≤ 1 µs | Rileva saldature fredde porose e cadute intermittenti sotto urto | Misura Kelvin a 4 fili EIA-364-23 + prova dinamica di discontinuità |
| Vincoli su finitura e lega | 50 µin Au su Ni (≥ 1,25 µm Class 1.25); ≤ 97% Sn max | Blocca i whisker di stagno ed evita cavità da ebollizione al laser | Audit spessore secondo ASTM B488 e certificato metallurgico della colata |
| Messa in servizio post-vendita e ricambi | Collaudo SAT in sede, formazione operatori e set parti soggette a usura | Evita fermi di avviamento per lame al carburo e pinze usurate | Verificare documentazione di consegna per installazione, messa in servizio, formazione e garanzia |
I costruttori di impianti svolgono il collaudo FAT in fabbrica e firmano il verbale di accettazione lotto (tracciabilità) prima dell’imballo per esportazione. La conformità delle lavorazioni del costruttore resta separata per iscritto dalla qualifica QPL dei connettori del cliente.
Integrazione, cambio formato e predisposizione utenze
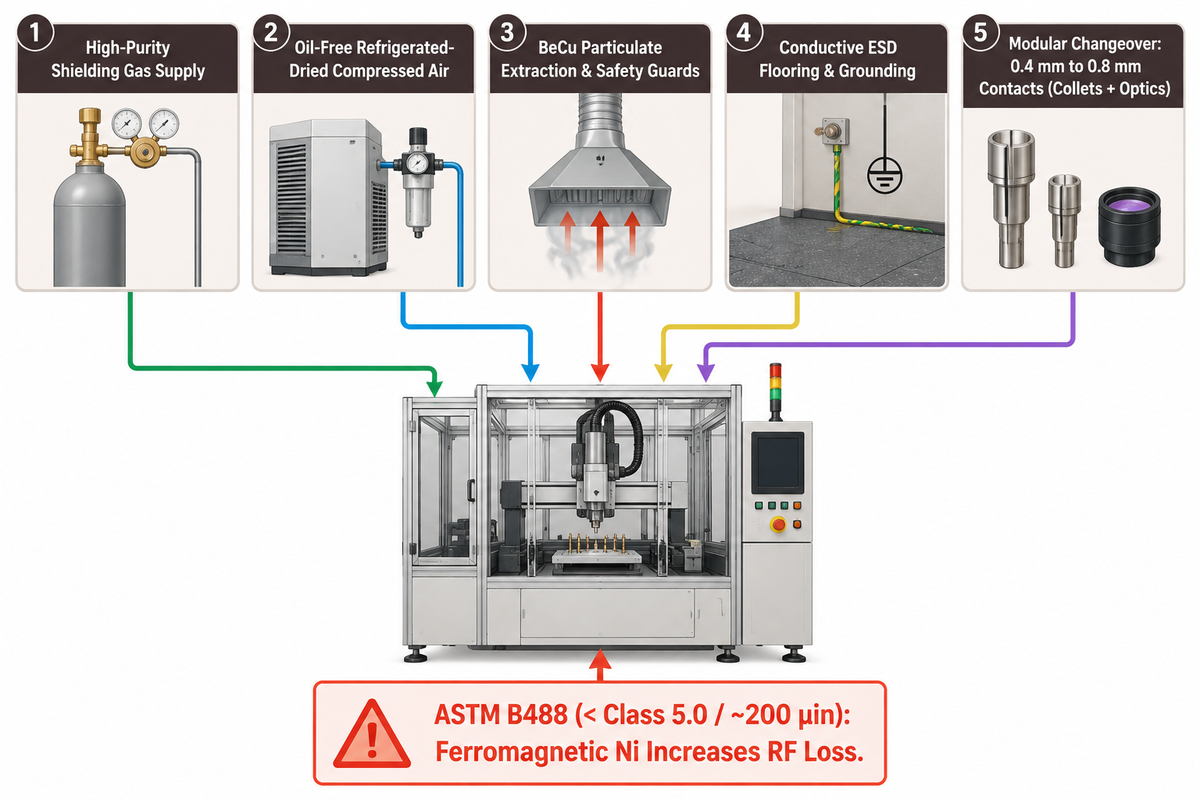
Prima di disimballare una linea automatizzata per contatti, i reparti di stabilimento devono predisporre aria priva di olio, gas protettivo ad alta purezza, pavimentazione conduttiva e kit modulari insieme a pinze e teste di crimpatura SAE AS22520 per supportare il collaudo in sito (SAT).
L’aria di rete non filtrata riveste le guide della tazza vibrante di nebbia d’olio del compressore. Tale velo oleoso può sporcare le punte BeCu prima della fusione laser. Un flusso irregolare di gas protettivo rende brunite le punte saldate. Una messa a terra insufficiente fa aderire i contatti ultraleggeri ai vassoi.
| Sottosistema d’impianto | Requisito operativo atteso | Controllo in stabilimento pre-SAT |
|---|---|---|
| Gas protettivo inerte per laser | Alimentazione regolata di gas inerte ad alta purezza all’ugello di fusione bilaterale | Verificare riduttore bistadio e assenza di umidità sulle linee prima della saldatura |
| Aria compressa pulita | Fornitura priva d’olio ed essiccata a freddo per trasferimento pneumatico cassette | Confermare filtro a coalescenza al punto d’uso contro contaminazione da olio sui rigonfiamenti |
| Protezioni ottiche ed aspirazione | Cabina laser interbloccata + cappa aspirazione polveri per BeCu 1,80–2,00% | Verificare intervento microinterruttore porta e portata di aspirazione localizzata in zona saldatura |
| Messa a terra ESD e interfacce vassoi | Tappetini dissipativi al banco + cassette indicizzate / cestelli galvanici | Verificare continuità di terra a telaio e compatibilità portapezzi per espansioni smart |
| Kit modulare attrezzature e ricambi | Pinze a cambio rapido, lame di taglio e utensileria dedicata per diametro pin | Etichettare i cassetti dedicati per applicazione (es. kit 0,4 mm vs 0,8 mm) prima del cambio lotto |
La configurazione a 6 macchine ZEUEE gestisce inoltre cambi rapidi di diametro fra contatti di segnale da 0,4 mm e pin da 0,8 mm senza ricostruzioni strutturali. I reparti galvanici devono verificare sia l’esclusione dell’argento sia l’attenuazione RF degli strati sottostanti sui contatti provenienti da linee robotizzate. L’ASTM B488 impone nichel sottostante l’oro su leghe di rame per classi inferiori a 5.0 (~200 µin). Tuttavia, il nichel ferromagnetico accresce l’attenuazione d’inserzione in alta frequenza RF rispetto all’oro amagnetico, rendendo critica una barriera alternativa nei contatti RF.
Domande frequenti
1. Quali norme MIL disciplinano i contatti prodotti su una macchina per contatti Twist Pin?
La MIL-DTL-83513 Revision H Amendment 2 definisce connettori Micro-D con passo contatti di 0.050 in, mentre la MIL-DTL-32139 Revision B Amendment 3 specifica connettori Nano-D con passo di 0.025 in. Secondo MIL-DTL-83513, i contatti richiedono forza max di accoppiamento di 10 oz, ritenzione assiale di 5 lb, durata di 500 cicli e campo operativo da -55 °C a +125 °C. La doratura segue MIL-DTL-45204 Type II, Grade C, Class 1 su sottostrato privo di argento. Le finiture in stagno puro sono vietate. Qualsiasi lega di stagno non deve superare il 97% di stagno in massa e deve contenere almeno il 3% di piombo. Limiti meccanici più ridotti sono definiti nella MIL-DTL-32139.
2. Una singola linea di formatura Twist Pin può lavorare contatti Micro-D da 0.050 in e Nano-D da 0.025 in?
Sì, una cella modulare lavora sia contatti Micro-D da 1,27 mm di passo sia contatti Nano-D da 0,64 mm entro la gamma diametri Micro-D / Nano-D di ZEUEE senza ricostruire la struttura. Nei kit di cambio vengono specificate matrici di taglio in carburo di tungsteno di precisione insieme a boccole guida più strette e rulli raddrizzatori più sottili. Gli operatori caricano anche impulsi laser più brevi per proteggere le molle temperate C17200 e variano l’ingrandimento della lente telecentrica CCD a ogni lotto Nano-D.
3. Gli stabilimenti di connettori devono automatizzare subito tutte e sei le stazioni Twist Pin?
No, gli stabilimenti possono introdurre dapprima moduli autonomi invece di acquistare in blocco tutte e sei le macchine automatizzate. ZEUEE fornisce singole stazioni progettate per operare da sole o collegarsi successivamente tramite cassette indicizzate e vassoi per visione. Gran parte dei reparti di ingegneria automatizza per prima la fase a più alto scarto — di solito saldatura laser bilaterale o formatura servo a botticella — convalida l’aumento di resa sulle bobine campione e aggiunge celle d’inserimento o crimpatura nelle fasi successive.
4. Perché un contatto supera la verifica visiva CCD ma fallisce la prova di forza d’accoppiamento?
Le telecamere telecentriche controllano la geometria esterna del rigonfiamento ma non rilevano il rammollimento della lega nelle estremità riscaldate del filo. La ricottura di C17200 abbatte la resistenza a trazione da 212 ksi a 68 ksi riducendo ulteriormente la forza elastica.
5. Quali specifiche di filo grezzo e rivestimento si applicano ai micro-contatti Twist Pin di grado militare?
I contatti MIL-DTL-83513 abbinano fili elastici in rame-berillio incrudito a freddo UNS C17200 (1,80–2,00% berillio, conduttività 22% IACS) con anime in lega di rame per un’elasticità costante di contatto. La deposizione elettrolitica applica oro su sottostrato di nichel secondo MIL-DTL-45204 Type II Class 1 (~50 µin) oppure i minimi ASTM B488 Class 1.25, evitando le barriere vietate in argento. Il controllo della pulizia superficiale della lega prima della saldatura laser evita l’ingresso di residui volatili nella cupola fusa sotto gas inerte.
6. Come si confronta la durata ciclica dei contatti Twist Pin rispetto alle prese femmina iperboloidi?
Secondo la MIL-DTL-83513, i contatti maschi Twist Pin devono sostenere almeno 500 cicli di accoppiamento, mentre le prese femmina a fili iperboloidi, appartenendo a una diversa tipologia di contatto, sostengono fino a 100.000 cicli senza incrementi di resistenza.
7. Quali campioni deve inviare un reparto tecnico prima di richiedere una prova di fattibilità della linea?
Prima di richiedere offerta per una cella dedicata, i tecnici devono inviare bobine di filo di produzione con indicazione dello stato di tempra, disegni completi del pin con tolleranze sui diametri, prese di prova e obiettivi di produzione per turno. Disporre del filo cliente consente al costruttore di validare memoria residua della bobina, qualità di cesoiatura al carburo di tungsteno, parametri laser e contrasto CCD prima di rilasciare pinze o attrezzature di posizionamento ottiche su misura per il FAT.
Definite il perimetro della vostra revisione ingegneristica Twist Pin
Moduli dedicati, attrezzature per punti di contatto e architettura produttiva possono essere valutati nella pagina di soluzione ZEUEE sulla macchina automatizzata per contatti Twist Pin. Inviate il disegno del contatto, il diametro del filo (0,2–0,8 mm) e i target di turno per richiedere una verifica della linea da parte di ZEUEE.
Ambito tecnico della presente guida di processo
Questa guida tecnica analizza le tolleranze di formatura e la fisica della resa nella metallurgia laser su C17200 per contatti MIL-DTL-83513 e MIL-DTL-32139. La pubblicazione è a cura di ZEUEE. I nostri specialisti di automazione realizzano sistemi di cordatura, taglio/saldatura, formatura a botticella e sistemi di ispezione tramite visione artificiale in uno stabilimento di 20.000 m². Il testo è stato revisionato dal team tecnico di Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Fonti e riferimenti
- MIL-DTL-83513 Revision H Amendment 2 Specification Index (Sept 2023) Defense Logistics Agency ASSIST
- MIL-DTL-32139 Revision B Amendment 3 Nano-D Specification Index (Sept 2026) Defense Logistics Agency ASSIST
- X-Ray Crack Detectability (MSC-TOPS-106) Nondestructive Evaluation Boundaries NASA Johnson Space Center
- Ultrasonic Crimp Wire Pull Integrity & Failure Pathologies (NF1676L-19599) NASA Langley Electrical Engineering
- USPTO US3258736A: Helical Resilient Multi-Wire Connector Contact IBM (1966)
- USPTO US6584677B2: Continuous Anti-Helical Bulge-Forming Apparatus Medallion Tech LLC (2003)
- Copper Alloy C17200 Wrought Beryllium Copper Datasheet Copper Development Association
- SAE AS22520: Crimping Tools & Wire Termination General Specification SAE International
- Mei et al. (2023): Traiettoria, controllo degli spruzzi e riduzione della porosità nella saldatura laser del rame Optics and Lasers in Engineering
- Mousavi & Niknejad (2010): Pulsed Nd:YAG Welding & Aging of 0,2 mm Cu-Be Alloy Journal of Materials Processing Technology
- Kitagawa et al. (Sept 2026): Rassegna su ampiezza di oscillazione del fascio laser e limiti di stabilità Journal of Materials Processing Technology
- What Are MIL-DTL-83513 Connectors? ConnectorSupplier
- Micro-D Connectors: Engineering Guide to MIL-DTL-83513 Interconnects Military Embedded Systems
- What Is Hyperboloid Contact Technology? ConnectorSupplier
- What Is the IPC/WHMA-A-620 Space Addendum? ConnectorSupplier
- Exploring AOI and X-Ray Inspection Capabilities Electronic Design
- Connector Contact Resistance & Dynamic Microsecond Discontinuity Testing Lectromec
- ASTM B488 Gold Plating Thickness Classes for Aerospace Connectors Valence Surface Technologies
- EIA-364 to IEC-60512 Connector Test Crosswalk Experior Labs
- First-Pass Yield & Rolled Throughput Yield Mechanics Rework.com
Articoli correlati
- Ingegneria del rigonfiamento e accumulo di tolleranze controlli servo di formatura per la ripetibilità della forza di contatto
- Tolleranze di crimpatura a quattro punti per contatti Twist Pin regole di tenuta del manicotto e prova di strappo a rottura
- Metodi automatizzati di visione per l’ispezione di connettori illuminazione telecentrica e selezione degli scarti
- Panoramica su architettura e assemblaggio dei connettori Micro-D configurazioni hardware conformi a MIL-DTL-83513
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza