Contatti Zeyu lntelligent Industrial Company

Guida alla linea di produzione di cavi DC: 9 verifiche di pianificazione e FAT

Aggiornato a settembre 2026 · A cura di Cherry
L’espressione «linea di produzione di cavi DC» può riferirsi a due stabilimenti molto diversi: uno per la produzione a monte del cavo o uno per l’assemblaggio a valle del cavo finito. Questa guida si concentra sulle apparecchiature che trasformano fili preparati, terminali, connettori e materiale per stampaggio in un assemblaggio finito di cavi DC. Non tratta la trafilatura del rame, la cordatura dei conduttori o l’estrusione dell’isolamento primario.
Questa pagina tratta le decisioni ingegneristiche, non classifiche, prezzi o preventivi. La sequenza di pianificazione è semplice da enunciare, ma facile da compromettere: definire in modo vincolante il cavo finito, stabilire ogni passaggio di processo, verificare la capacità di pezzi conformi, gestire il cambio formato delle varianti, collegare i dati al prodotto e verificare queste dichiarazioni durante l’accettazione. Chi cerca una rosa di fornitori può iniziare dall’articolo di ZEUEE sui produttori di linee di produzione di cavi DC. Questo documento si limita alle decisioni ingegneristiche, senza trattare classifiche, prezzi o preventivi.
Risposta rapida
Pianificate una linea di assemblaggio a valle per cavi DC partendo da una definizione controllata del prodotto, non soltanto da un obiettivo di cadenza. Prima di scegliere la configurazione, specificate materiali in ingresso, geometria del prodotto finito, requisiti di terminazione elettrica e sovrastampaggio, responsabilità dei test, evidenze del sistema di misurazione, mix di varianti, tracciabilità, interfacce di sicurezza e criteri FAT specifici del progetto.
Specifiche rapide di pianificazione
| Limiti di processo | In ingresso: fili e componenti preparati; in uscita: assemblaggi di cavi DC testati ed etichettati |
|---|---|
| Base per la capacità | Pezzi conformi qualificati al minuto, in funzione del mix di prodotti e delle condizioni verificate |
| Base per la qualità | Caratteristica definita, metodo, limite, reazione, registrazione e responsabile dell’autorizzazione al rilascio |
| Base per le varianti | Materiali, attrezzature, ricetta di processo, profilo di test, etichetta e autorizzazione del primo pezzo sotto controllo |
| Base per l’accettazione | Set di campioni concordato, piano di verifica, formato delle evidenze, responsabile delle questioni aperte e firme |
1. A quale processo si riferisce «linea di produzione di cavi DC»?
Per prima cosa, stabilite se il progetto riguarda la produzione del filo o l’assemblaggio di cavi DC finiti. La produzione a monte del cavo è un processo distinto, che parte dalla produzione del conduttore e dell’isolamento, mentre l’assemblaggio a valle comincia da fili e componenti preparati. L’assemblaggio comprende taglio, spelatura, terminazione elettrica, controllo, sovrastampaggio, test, etichettatura e confezionamento. Le apparecchiature, i controlli, le evidenze e i fornitori necessari non sono intercambiabili.
Produzione del filo a monte
- Parte dal conduttore metallico e dai sistemi polimerici
- Comprende trafilatura, ricottura, cordatura, estrusione, raffreddamento e movimentazione delle bobine
- Produce filo o cavo isolato avvolto in bobina
- Richiede evidenze dei processi del conduttore e dell’isolamento
Assemblaggio del cavo a valle
- Parte da fili, connettori, terminali elettrici e materiale per stampaggio preparati
- Comprende taglio, spelatura, terminazione elettrica, controllo, sovrastampaggio, test, etichettatura e confezionamento
- Produce un assemblaggio di cavi finito
- Richiede evidenze su prodotto, processo, test e genealogia
Questa distinzione evita errori nella richiesta di preventivo. I risultati di ricerca per la parola chiave includono macchine per trafilatura e linee di estrusione, mentre l’esempio ZEUEE riportato di seguito riguarda l’assemblaggio di cavi finiti. Nel caso di ZEUEE, l’attenzione è infatti rivolta all’assemblaggio di cavi finiti. Una richiesta che si limiti a dire «produrre cavi DC» rischia quindi di essere tecnicamente corretta, ma di ricevere comunque un’offerta per uno stabilimento non adatto.
L’ambito pubblico di NASA-STD-8739,4A riguarda gli assemblaggi di cavi di interconnessione. È un riferimento utile per definire i limiti dell’assemblaggio a valle, ma resta una norma NASA per attività critiche, non una regola universale per ogni cavo commerciale. Anche IPC/WHMA-A-620F tratta requisiti e criteri di accettazione per assemblaggi di cavi e fili, non la trafilatura del conduttore o l’estrusione primaria.
Uno stabilimento può occuparsi di entrambi gli ambiti, ma il contratto deve definirne l’interfaccia. Specificate le condizioni della bobina in ingresso, la responsabilità per la lunghezza di taglio, lo stato finale del connettore, i limiti del sovrastampaggio, la responsabilità dei test e l’autorizzazione al rilascio del confezionamento. Questa mappatura a valle non è applicabile se il processo parte da una vergella di rame.
2. Quali elementi devono essere definiti prima di progettare la linea?
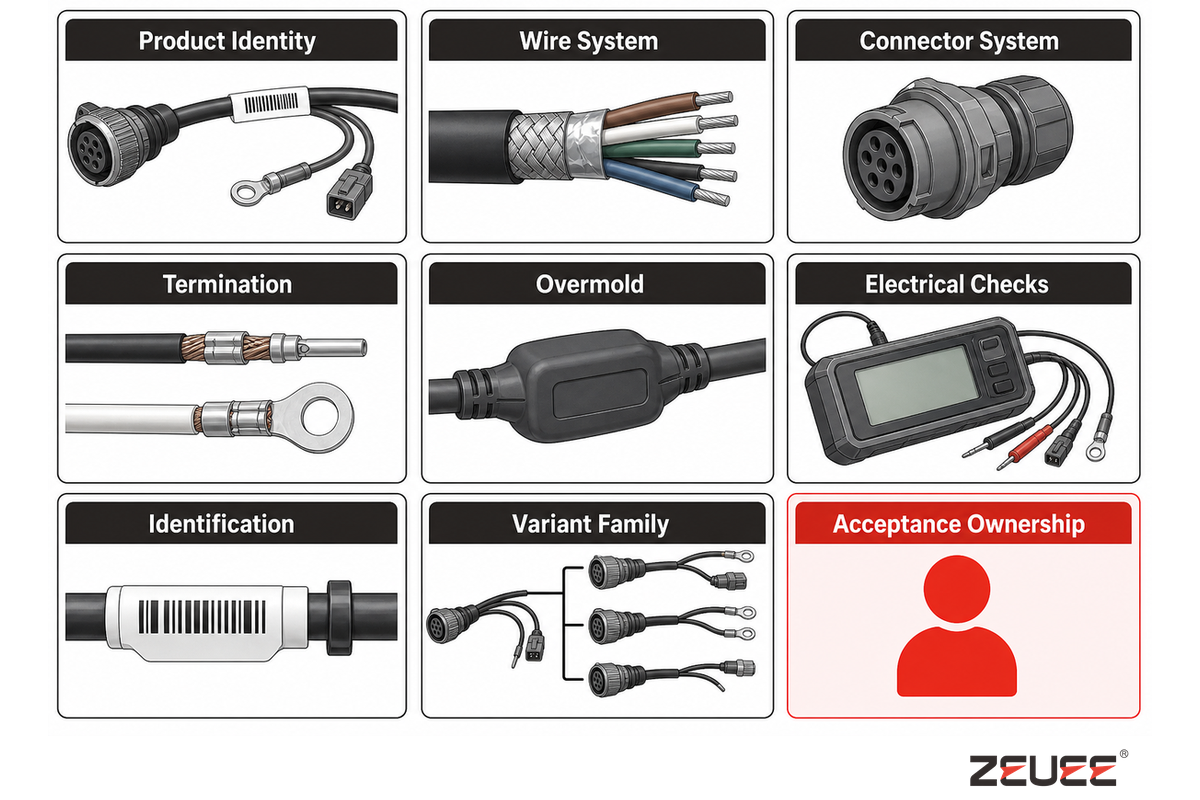
Definite il cavo finito e le sue variazioni controllate prima di definire il progetto della macchina. Un campione può mostrare accoppiamento, instradamento e costruzione, ma non specifica variazioni ammesse, metodo di test, stato della revisione o autorità di rilascio. Il dossier dei dati di ingresso del cavo finito collega il campione fisico a disegni, registrazioni dei materiali, metodi di accettazione e responsabilità.
| Categoria di input | Registrazione da tenere sotto controllo | Decisione a cui contribuisce | Responsabile | Limiti / applicazioni non adatte |
|---|---|---|---|---|
| Identità del prodotto | Numero di parte, disegno tecnico, revisione e stato di approvazione del campione | Ricetta di processo e chiave di registrazione | Ingegneria di prodotto | Un campione senza revisione non può definire i criteri di rilascio |
| Sistema del filo | Conduttore, isolamento, diametro del cavo, condizioni della bobina e alternative approvate | Alimentazione, taglio, spelatura e movimentazione | Ingegneria dei materiali | Il solo calibro nominale non definisce il comportamento durante la spelatura |
| Sistema di connettori | Connettore, terminale elettrico, placcatura, guarnizione, polarità e orientamento di accoppiamento | Attrezzature, inserimento e controlli di visione artificiale | Ingegneria di prodotto | Il nome della famiglia di connettori non identifica ogni cavità o terminale elettrico |
| Terminazione elettrica | Requisiti per crimpatura, saldatura a stagno, saldatura o altri tipi di giunzione | Processo, attrezzature e controlli distruttivi | Ingegneria di processo | Non si può presupporre che tutte le varianti usino lo stesso metodo di terminazione elettrica |
| Sovrastampaggio | Materiale, geometria, adesione, riempimento, bave, scarico della trazione e requisiti di tenuta | Stampo, ricetta di processo, raffreddamento e controllo | Ingegneria di prodotto e di processo | La sola approvazione estetica non dimostra la tenuta o lo scarico della trazione |
| Controlli elettrici | Continuità, polarità, resistenza, isolamento e ogni test specifico del prodotto | Tester, limiti, instradamento e logica di scarto | Ingegneria elettrica e qualità | La sola continuità non dimostra l’integrità meccanica |
| Identificazione | Marcatura, contenuto dell’etichetta, codice a barre e stato del confezionamento | Stampante, origine dei dati e verifica | Produzione e qualità | Una stampa leggibile non dimostra che i dati di origine siano corretti |
| Famiglia di varianti | Lunghezze previste, connettori, colori, stampi, test, etichette e mix | Componenti di cambio formato, ricette di processo, accumuli intermedi e campioni FAT | Gestione del programma | «Molti codici prodotto» non è una definizione controllata della famiglia |
| Responsabilità di accettazione | Caratteristica, metodo, limite, frequenza, reazione, registrazione e firmatario | Protocollo FAT e rilascio alla produzione | Congiuntamente, acquirente e fornitore | La citazione di un documento non assegna le responsabilità del progetto |
3. Come trasferire le evidenze di qualità tra le fasi del processo?
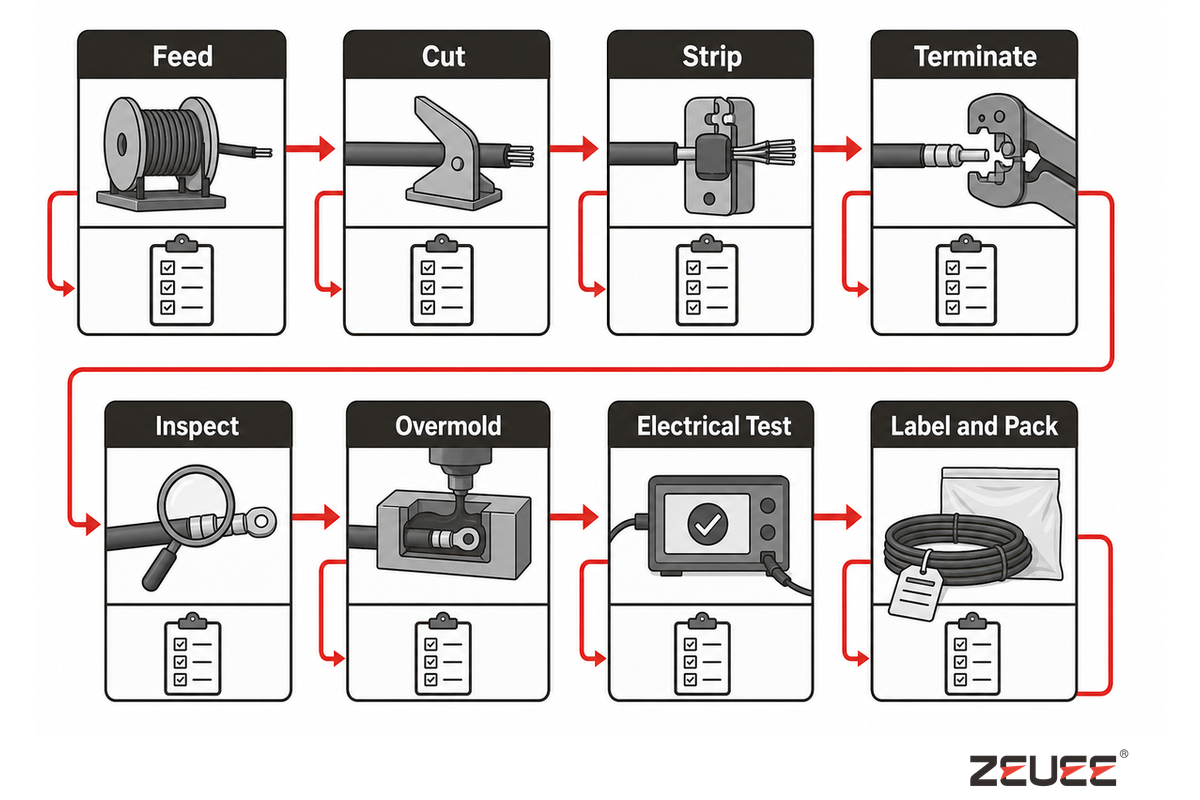
A ogni passaggio tra stazioni occorre stabilire: cosa è entrato, cosa è cambiato, cosa è stato controllato, cosa accade in caso di guasto, quale registrazione viene conservata e chi autorizza il rilascio del risultato. Un bit «completato» del PLC, se implementato senza ordine di lavoro, materiale, ricetta di processo, misurazione, azione di scarto e autorizzazione all’operazione successiva, non è sufficiente.
| Operazione | Uscita controllata | Evidenza | Reazione al guasto | Limite |
|---|---|---|---|---|
| Alimentazione | Filo e lotto corretti caricati | Scansione del materiale e corrispondenza con l’ordine di lavoro | Bloccare l’avvio e rimuovere il materiale non corrispondente | Una scansione non può dimostrare proprietà nascoste del materiale |
| Taglio | Lunghezza e condizione delle estremità conformi al disegno tecnico | Metodo, risultato, stato dell’utensile e identità del campione | Contenere i pezzi interessati e verificare la configurazione | La frequenza dipende dal progetto |
| Spelatura | Geometria della spelatura e condizioni del conduttore accettabili | Risultato della visione artificiale o misurato, con limiti definiti | Scartare, ispezionare l’utensile e definire l’intervallo di pezzi sospetti | I controlli visivi possono non rilevare danni interni |
| Terminazione elettrica | Geometria della giunzione e stato del processo conformi alla specifica richiamata | Utensile, impostazione, valore di processo e test pianificato | Fermare, contenere, testare e definire la destinazione del prodotto | Il superamento del test elettrico non sostituisce le evidenze meccaniche |
| Controllo | Le caratteristiche visibili definite rientrano nei limiti programmati | Immagine o risultato della caratteristica collegato all’identità del prodotto | Scartare e conservare la motivazione | La telecamera CCD non può rilevare tutti i difetti nascosti |
| Sovrastampaggio | Materiale, ricetta di processo, riempimento, bave e posizione corretti | Lotto del materiale, versione della ricetta di processo, stato del ciclo e controllo | Separare, riesaminare lo stato del processo e definire la destinazione | L’aspetto superficiale non dimostra la tenuta |
| Test elettrico | Le caratteristiche elettriche definite del circuito rispettano i limiti | ID del tester, programma, limiti, risultato e identificativo del prodotto | Scarto automatico, contenimento e diagnosi | Il superamento del test su una caratteristica non dimostra la conformità dell’intero prodotto |
| Etichettatura e confezionamento | Identità, stato, quantità e confezionamento corretti | Verifica dell’etichetta e registrazione del rilascio | Bloccare la spedizione e riconciliare le registrazioni | Un’etichetta corretta non rimedia a un difetto a monte |
La validità della misurazione rientra in questo contratto. Per questo progetto, il pacchetto dati FAT deve includere l’identità dello strumento, lo stato di taratura o verifica, la risoluzione, la ripetibilità, le condizioni operative e l’incertezza applicabile. Quando nessuna norma esterna stabilisce un intervallo fisso, le indicazioni di NIST sulla taratura, aggiornate nel 2026 raccomandano un programma interno di garanzia delle misurazioni, invece di considerare l’intervallo di calendario una prova sufficiente. Il dato registrato non si convalida da solo.
«La registrazione del superamento della prova di trazione deve essere tracciabile fino al contatto o alla ferrula, al filo, all’utensile di crimpatura e all’impostazione di crimpatura utilizzata.»
La citazione non impone di adottare le prassi NASA per una linea commerciale. Mostra un modello di evidenza: collegare in una registrazione recuperabile l’input del prodotto, l’utensile, l’impostazione, il test e il periodo di produzione.
4. Da cosa dipende la capacità effettiva della linea?
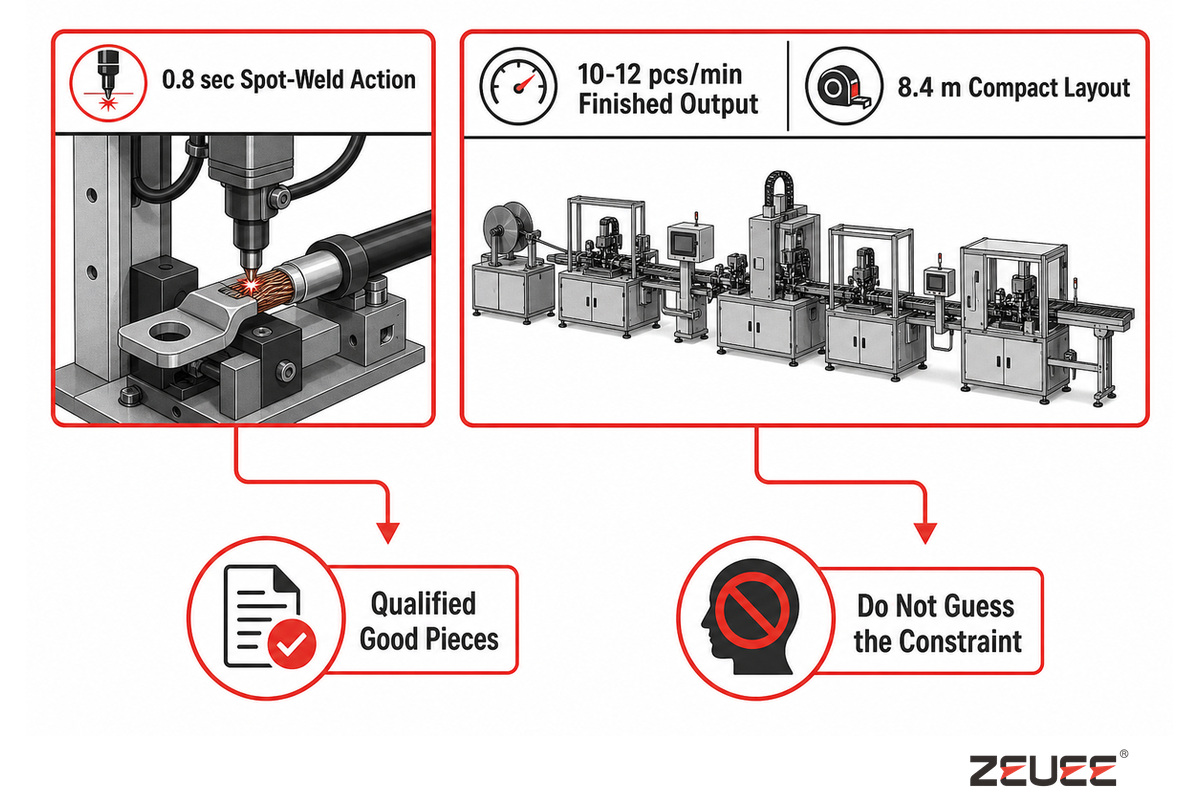
La produzione finita dipende dal sistema vincolato, non dal movimento più rapido. Verificate tempi di operazione, carico e scarico, nidi paralleli, controllo, raffreddamento, accumuli intermedi, gestione degli scarti, manutenzione, rottami, rilavorazioni, cambio formato, blocchi, mancanza di alimentazione e sequenza dei prodotti. Quindi conteggiate i pezzi conformi qualificati in un intervallo di tempo e con un mix definiti, invece di citare il tempo di una singola stazione.
Un esempio pubblico utile, tratto dal riferimento sui tempi ciclo del Lean Enterprise Institute, illustra il calcolo per una macchina. Il ciclo della macchina è di 20 sec, le operazioni combinate di carico e scarico richiedono 30 sec e il tempo di cambio formato di 30 sec è ripartito su un lotto di 30. Il ciclo effettivo della macchina diventa 51 sec, non 20 sec. L’esempio mostra quali tempi includere nel calcolo prima di stimare la produzione.
0.8 secoperazione di saldatura a punti dichiarata
10-12 pezzi/minproduzione finita dichiarata
8,4 mlunghezza dichiarata del layout compatto
La pagina ufficiale di ZEUEE dichiara un’operazione di saldatura a punti di 0.8 sec e 10-12 pezzi finiti in 60 sec. Un’operazione singola di 0.8 sec consente 75 cicli in 60 sec, mentre la cadenza dichiarata per il prodotto finito corrisponde a circa 5 sec–6 sec per pezzo. Il vincolo non va dedotto a intuito.
La stessa pagina indica per la configurazione pubblicata un sistema da 28 kW, opzioni di alimentazione da 220/380 V e pressione dell’aria di 0,4-0,7 MPa. Questi dati riguardano quello specifico esempio commerciale, non tutte le linee di cavi DC. Evidenziano la necessità di verificare la capacità in relazione alle utenze e alle interfacce installate. Per i dettagli commerciali, consultare la pagina della soluzione.
La ricerca di NIST sui sistemi seriali con più prodotti valuta cadenza produttiva e colli di bottiglia in base al mix di prodotti. È rilevante quando cavi corti, cavi lunghi sovrastampati e varianti di connettori condividono la stessa linea. Sequenza, dimensione degli accumuli intermedi, raffreddamento, tempo di test e rilavorazioni possono influire sul vincolo attivo. Ottimizzare un’operazione già rapida può non aumentare la capacità di prodotto finito.
Registro di riconciliazione dei tempi ciclo
Per ogni cadenza dichiarata, registrate revisione del prodotto, mix e sequenza, tempi delle singole operazioni, capacità parallela, condizioni degli accumuli intermedi, fermate pianificate e non pianificate, stato della manutenzione, controlli e raffreddamento, gestione di scarti e rilavorazioni, intervallo di misurazione, definizione di pezzo conforme e testimone.
5. Quali evidenze di qualità servono in ogni fase?
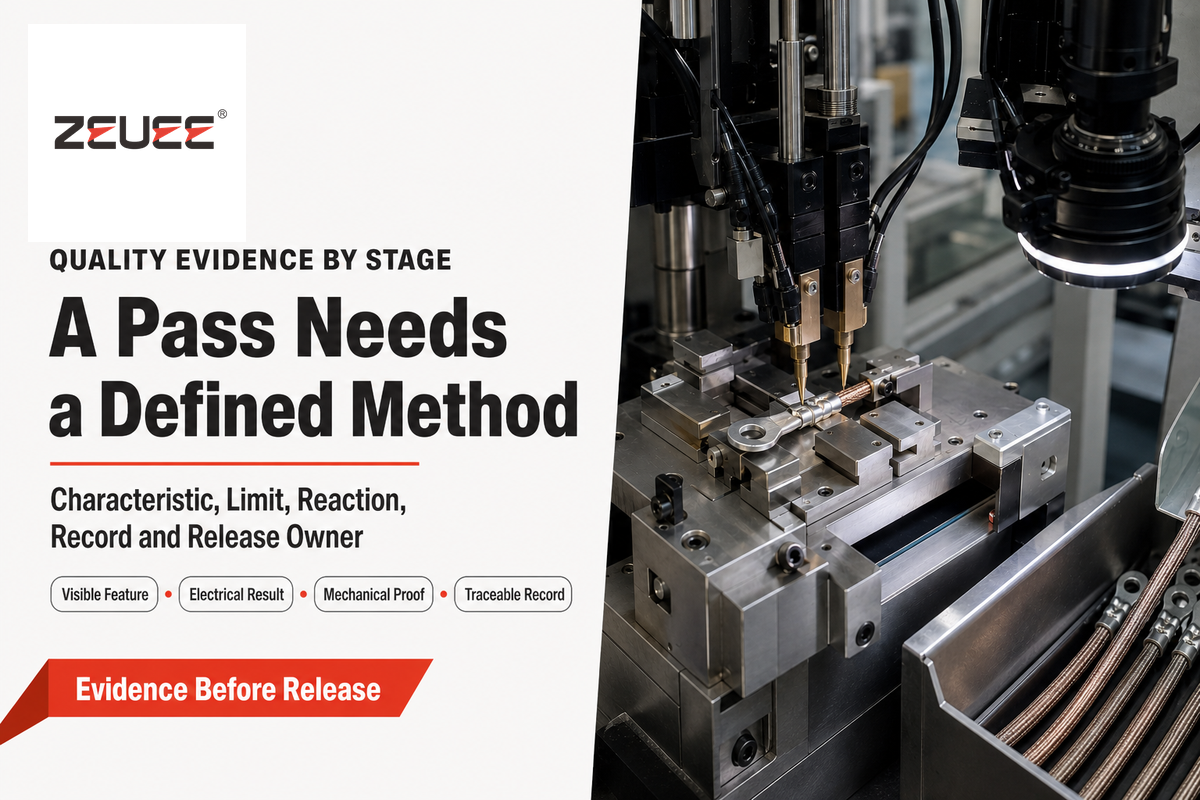
La qualità in ogni fase deve correlare il rischio del prodotto con prevenzione, rilevamento, contenimento e rilascio. L’espressione «controllato al 100%» ha poco significato se non specifica la caratteristica, il metodo, il limite, la copertura del test, la risposta in caso di esito negativo, la registrazione conservata e il responsabile. Sottoporre ogni unità a una prova di continuità non garantisce la corretta spelatura, la resistenza della terminazione, la tenuta o l’identificazione del materiale.
La tabella pubblica delle revisioni di IPC indica che IPC/WHMA-A-620 è alla revisione F al 10/25. L’ambito pubblico della norma definisce requisiti e criteri di accettazione per gli assemblaggi di cavi e fili. Non convalida l’intero processo, non determina la classe appropriata per il cliente e non stabilisce controlli in-processo e finali fissi per ogni caso. Il piano qualità del progetto deve assegnare la responsabilità del campionamento.
| Gruppo per calibro del filo | Resistenza minima alla trazione secondo NASA | Uso dell’evidenza | Limiti / applicazioni non adatte |
|---|---|---|---|
| 28 AWG | 22 N (5 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Non è un limite predefinito al di fuori dell’ambito NASA |
| 26 AWG | 36 N (8 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Confermare il materiale del conduttore e il requisito richiamato |
| 24 AWG | 36 N (8 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Non definisce una frequenza di campionamento |
| 22 AWG | 57 N (13 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | L’abbinamento tra utensile e terminale elettrico resta determinante |
| 20 AWG | 92 N (21 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Non dimostra la tenuta del connettore |
| 18 AWG | 142 N (32 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Non dimostra la tenuta o la durata a flessione |
| 16 AWG | 183 N (41 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Non trasferire a un altro sistema di conduttori |
| 14 AWG | 290 N (65 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Verificare velocità di prova e attrezzatura secondo il metodo richiamato |
| 12 AWG | 459 N (103 lbs) | Esempio circoscritto di prova di trazione del contatto e del conduttore | Non è una tabella universale di accettazione per linee commerciali |
Il metodo NASA stabilisce una velocità di spostamento per la prova di trazione di 25.4 ± 6,3 mm al minuto e, per combinazioni di contatto e conduttore non specificate, un minimo pari al 60% della resistenza alla trazione del filo. Sono valori tracciabili, ma conta soprattutto il metodo. Per definire un valore di accettazione servono un provino, un metodo, un’attrezzatura, una velocità, un ambito e una registrazione specificati. Questo metodo non va copiato in una specifica commerciale senza averne verificato l’applicabilità.
Cosa fare
- Definire la caratteristica e il metodo
- Collegare il risultato all’identità dello strumento e del prodotto
- Definire contenimento e destinazione del prodotto
- Assegnare le responsabilità per campionamento e rilascio
Cosa non fare
- Interpretare «testato al 100%» come garanzia dell’intero prodotto
- Presumere che il sistema CCD rilevi i danni nascosti
- Usare la continuità come indicatore indiretto della resistenza alla trazione
- Considerare lo scarto automatico come capacità di processo
Quando non acquistare una linea completamente integrata
Una linea completamente integrata è un acquisto iniziale poco adatto se le revisioni del prodotto sono ancora in evoluzione, le varianti non sono raggruppate in una famiglia controllata, i processi di giunzione sono instabili, i limiti dei test non hanno un responsabile o la domanda non è definibile tramite mix e sequenza, perché l’automazione fissa queste incertezze in attrezzature, ricette di processo, interfacce e software.
Valutate celle per fasi o un processo pilota se le modifiche ingegneristiche sono frequenti, i materiali disponibili non hanno alternative approvate, la strategia per i test distruttivi è ancora aperta oppure la logica di reazione ai guasti non è stata concordata. Non è una critica all’automazione. Definisce il limite oltre il quale l’automazione rende ripetibili i processi, anziché nascondere attività di prodotto ancora irrisolte. La panoramica sulle linee di assemblaggio automatico aiuta a prendere questa decisione considerando l’architettura complessiva della linea.
6. Come autorizzare il cambio formato con codici prodotto misti?
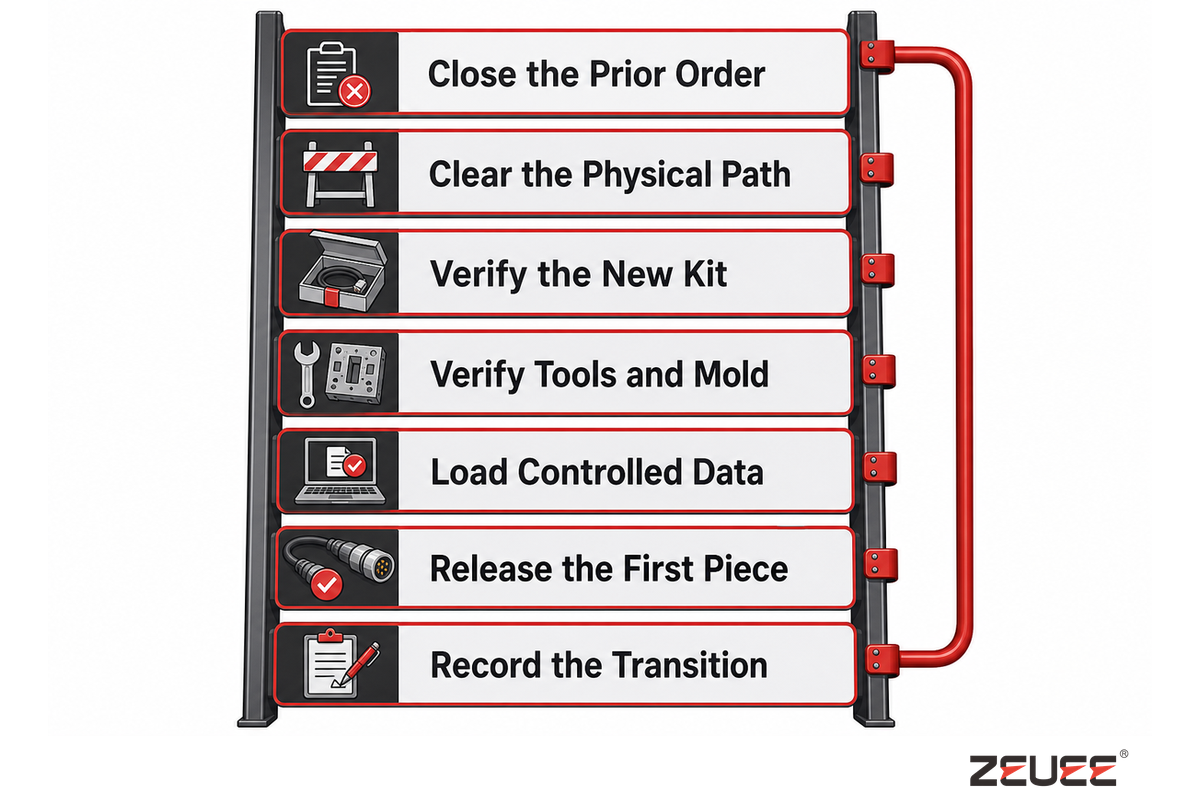
La selezione di una ricetta di processo è una fase del cambio formato, non un’autorizzazione al rilascio. La sequenza di ripristino delle varianti chiude l’ordine precedente, rimuove i materiali, verifica nuovi lotti e attrezzature, carica i dati approvati, conferma i limiti di test ed etichettatura, produce il primo pezzo, ne esamina le evidenze e registra l’autorizzazione. I controlli di sicurezza restano un punto di arresto separato.
- Chiudere l’ordine precedente – riconciliare pezzi accettati, scartati, rilavorati e rimanenti.
- Liberare il percorso fisico – rimuovere fili, connettori, terminali elettrici, etichette e imballaggi precedenti.
- Verificare il nuovo kit – confrontare i lotti dei materiali e le alternative approvate con l’ordine di lavoro controllato.
- Verificare utensili e stampo – confermare identità, revisione, condizioni ed eventuali verifiche di configurazione richieste.
- Caricare i dati controllati – selezionare la ricetta di processo approvata, il programma di controllo, i limiti elettrici e l’origine dell’etichetta.
- Autorizzare il primo pezzo – esaminare le evidenze definite prima di avviare la produzione normale.
- Registrare la transizione – conservare i dati di chi ha modificato, verificato, messo alla prova e autorizzato la linea.
Durante la FAT va sottoposta a verifica almeno una transizione di variante pianificata. Anche un ciclo nominale senza problemi può non rilevare etichette obsolete, materiali della variante precedente, il programma elettrico errato, uno stampo non controllato o una chiave di registrazione che non si azzera. Misurate il tempo di cambio formato solo dopo aver definito gli stati di inizio e fine, quindi riportate insieme al risultato la coppia di prodotti e le condizioni.
L’autorizzazione della qualità non sostituisce il controllo delle energie pericolose. Come indicato in 29 CFR 1910.147, le attività di assistenza e manutenzione comprendono configurazione, regolazione, rimozione di inceppamenti e cambio utensile. Se un’energizzazione imprevista, l’avvio o il rilascio di energia accumulata può mettere in pericolo i lavoratori, l’attività non va considerata un intervento di manutenzione minore. L’eccezione per la manutenzione minore è soggetta a condizioni e non esenta automaticamente dall’applicazione di una ricetta di processo.
La descrizione della linea deve indicare due autorizzazioni al rilascio. Quella di sicurezza si basa sulla valutazione dei rischi del sito, sulle procedure di controllo delle energie, sulle protezioni e sulle regole per il personale autorizzato. Quella della qualità si basa su materiali, attrezzature, software, controllo, test, evidenze del primo pezzo e autorizzazione del prodotto. Entrambe possono avvenire durante un unico cambio formato, ma nessuna implica l’altra.
7. È possibile ricostruire un singolo cavo finito dalle sue registrazioni?
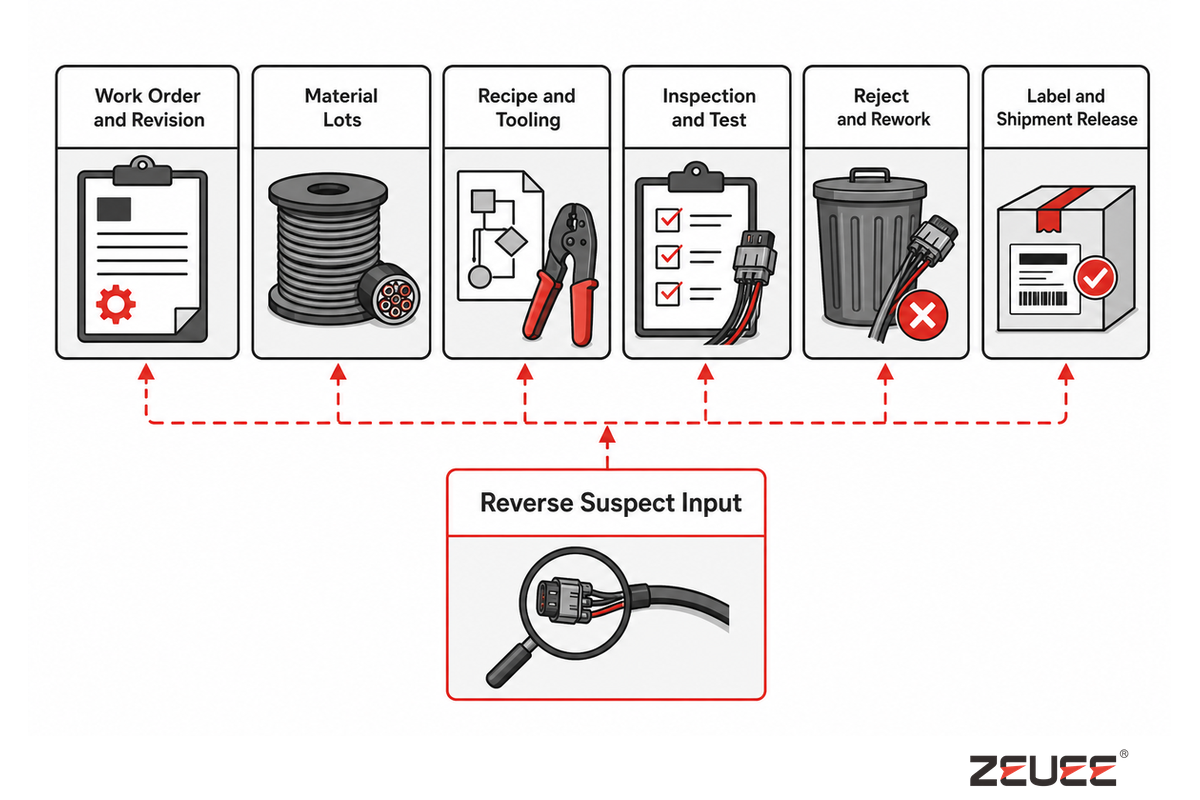
La tracciabilità funziona quando è possibile ricostruire un singolo cavo finito o un lotto controllato senza cercare in schermate non collegate. La verifica della registrazione di un singolo cavo parte dall’identificativo rilasciato, recupera materiali, revisione, ricetta di processo, attrezzature, controlli, risultati elettrici, scarti, rilavorazioni, etichetta, confezione e approvazione, quindi risale da un input sospetto ai pezzi interessati.
Partite da una chiave stabile del prodotto. L’identità della singola unità può essere adatta a un prodotto, mentre quella del lotto può esserlo per un altro. Granularità e conservazione dei dati dipendono dal rischio del prodotto, dai requisiti del cliente e dalle esigenze di contenimento.
Verifica della registrazione di un singolo cavo
- Recuperare ordine di lavoro, revisione del prodotto e stato del rilascio.
- Recuperare i lotti di fili, connettori, terminali elettrici e materiali per sovrastampaggio.
- Recuperare ricetta di processo, software, attrezzature, stampo e impostazioni approvate.
- Recuperare le evidenze visive, dimensionali, meccaniche ed elettriche.
- Recuperare scarti, rilavorazioni, nuovi test e destinazione finale.
- Recuperare origine dell’etichetta, stato del confezionamento e autorizzazione alla spedizione.
- Risali da un lotto o da una revisione della ricetta di processo sospetti fino alla popolazione interessata.
Una registrazione utile evidenzia anche i collegamenti mancanti. Un’immagine senza una chiave prodotto, un risultato di test senza la versione del programma o una registrazione di rilavorazione senza una nuova decisione di rilascio sono dati, ma non costituiscono una genealogia. Il recupero delle registrazioni va verificato durante l’accettazione, non dimostrato in seguito con una query personalizzata del database che gli utenti di produzione non possono ripetere.
8. Come strutturare la FAT di una linea di produzione di cavi DC?
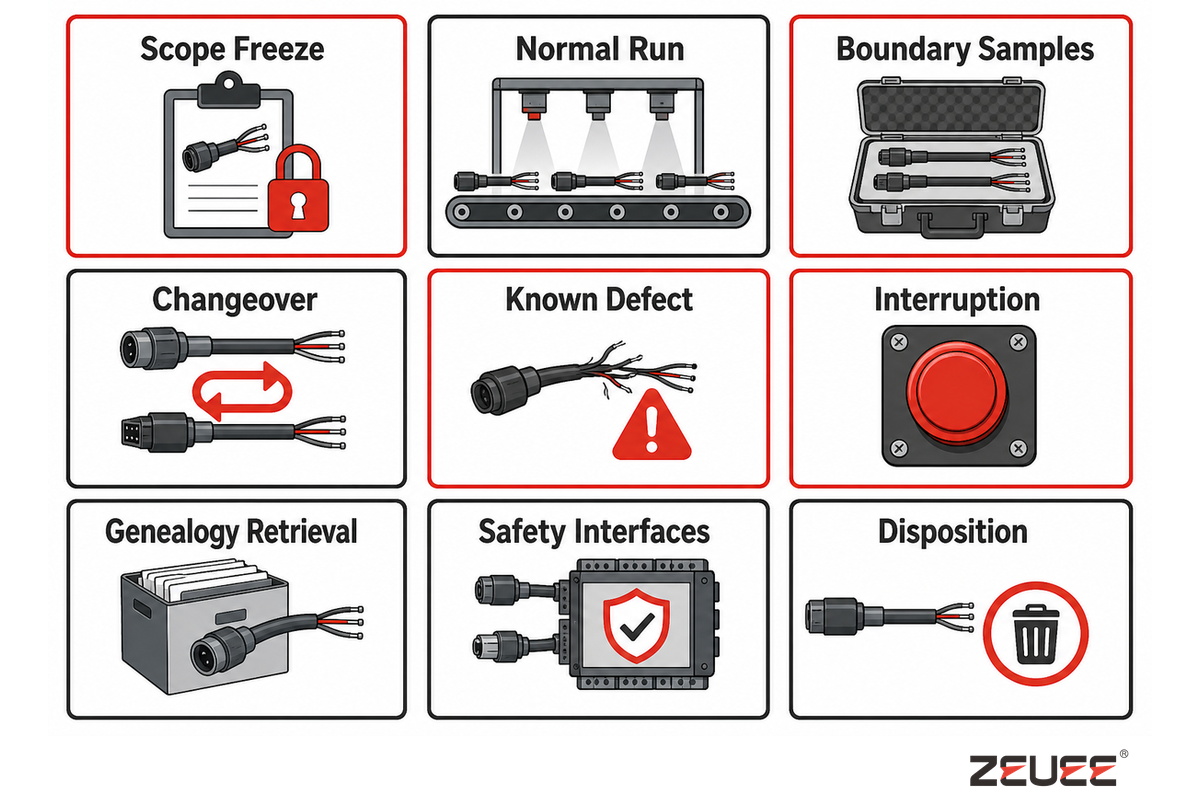
Un FAT efficace verifica il perimetro di processo concordato su campioni controllati, non soltanto durante un ciclo di produzione semplice. Il protocollo dovrebbe indicare revisioni, metodi, stato del sistema di misurazione, responsabilità del campionamento, condizioni normali e di limite, un cambio formato pianificato, le reazioni a guasti selezionati, il contenimento, il riavvio, il recupero dei dati, le questioni aperte e i firmatari autorizzati.
| Verifica | Evidenza | Criterio di superamento | Responsabile | Limiti / applicazioni non adatte |
|---|---|---|---|---|
| Congelamento dell’ambito | Revisioni, campioni e presupposti approvati | Baseline firmata | Acquirente e fornitore | Non risolve le modifiche al prodotto non documentate |
| Ciclo normale | Numero di pezzi conformi, base temporale, arresti e scarti | Condizioni concordate e verificate | Operazioni | Non dimostra una produzione sostenuta presso lo stabilimento |
| Campioni di limite | Varianti definite o condizioni limite controllate | Limiti e metodi del progetto | Prodotto e qualità | Un maggior numero di pezzi nominali non sostituisce questa verifica |
| Cambio formato | Chiusura della produzione precedente, nuova configurazione, evidenza del primo pezzo e autorizzazione al rilascio | Completamento della sequenza di ripristino delle varianti | Produzione e qualità | Una coppia non rappresenta tutte le coppie di varianti |
| Difetto noto | Prova concordata e sicura e reazione programmata | Rilevare, scartare, identificare e contenere | Controlli e qualità | Dimostra soltanto il guasto sottoposto a prova |
| Interruzione | Arresto, ripristino, riavvio e gestione del prodotto in lavorazione | Nessuna autorizzazione al rilascio senza controllo | Controlli e operazioni | Le utenze di fabbrica differiscono da quelle dello stabilimento |
| Recupero dei dati genealogici | Verifica del registro del singolo cavo, in avanti e a ritroso | Campi richiesti collegati e ripetibili | Qualità e IT | La durata della conservazione dipende dal progetto |
| Interfacce di sicurezza | Ripari, controllo delle energie, arresti e responsabilità definite | Piano applicabile e requisiti dello stabilimento | Responsabile della sicurezza | Il FAT non può approvare tutte le condizioni del sito dopo l’installazione |
| Decisione finale | Elementi superati, deviazioni, evidenze, responsabile, scadenza e firma | Nessuna questione aperta senza responsabile | Gestione del programma | L’autorizzazione alla spedizione non equivale all’accettazione presso lo stabilimento |
La pagina ufficiale di IEC 62381:2024 descrive FAT, prove facoltative di integrazione in fabbrica, SAT e prove di integrazione presso il sito per l’automazione nell’industria di processo. Il principio è circoscritto ma utile: adeguare le prove alla specifica applicabile, all’ambito concordato, alle responsabilità e alle procedure di progetto. Non presentarlo come requisito universale per le linee di produzione di cavi.
Il FAT può supportare la spedizione; FIT, SAT, SIT e le evidenze della fase di avviamento rispondono a diverse esigenze di integrazione o di sito, quando tali fasi sono applicabili. Assegnare un responsabile a ogni interfaccia, affinché il superamento della prova in fabbrica non venga confuso con le prestazioni dopo l’installazione.
Le responsabilità relative alla quantità e alla frequenza dei campioni devono essere esplicite. Acquirente e fornitore dovrebbero concordare le varianti, lo stato della misurazione, i criteri di superamento e di non superamento e le regole per ripetere le prove prima della data concordata per la verifica.
9. Cosa includere nel brief dei requisiti tecnici?
Il brief tecnico dovrebbe riunire in una pagina le decisioni controllate e un elenco visibile dei presupposti ancora aperti. Dovrebbe includere il perimetro di produzione, la famiglia di prodotti, i materiali, le responsabilità di processo e di prova, la validità delle misurazioni, il mix di varianti, la base di capacità qualificata, il cambio formato, la genealogia, le interfacce di sicurezza, le fasi di accettazione, i gruppi di campioni e i firmatari responsabili.
Campi del brief tecnico
- Inizio e fine del processo e perimetro delle responsabilità tra acquirente e fornitore
- Codici prodotto, revisioni, campioni, disegni tecnici e famiglia di varianti prevista
- Cavo, connettore, terminale elettrico, sovrastampaggio, etichetta e materiali di imballaggio
- Caratteristiche di terminazione elettrica, controllo, prove elettriche e autorizzazione al rilascio
- Identificativi e stato dei sistemi di misurazione, metodi e formati delle evidenze
- Mix e sequenza dei prodotti, cadenza qualificata dei pezzi conformi e presupposti operativi
- Stato del cambio formato, punti di arresto per la sicurezza, autorizzazione al rilascio del primo pezzo e autorizzazione al rilascio
- Genealogia dell’unità o del lotto, recupero, contenimento, conservazione ed esportazione dei dati
- FAT, FIT facoltativo, SAT, SIT, perimetro della fase di avviamento, campioni, responsabili e questioni aperte
Chiariti questi aspetti, si può consultare la soluzione per la linea di produzione di cavi DC. La pagina descrive le configurazioni di linea, le specifiche pubblicate, le evidenze del fornitore, i preventivi e le richieste di offerta. Questa guida non ripeterà quelle sezioni sulla configurazione, così le due pagine restano utili per obiettivi di ricerca diversi.
Per ampliare la verifica della preparazione della richiesta di offerta, ZEUEE mette a disposizione anche una lista di controllo per verificare la preparazione della richiesta di offerta di produzione e una guida all’automazione delle linee di produzione. Queste risorse aiutano a inquadrare il progetto; il brief sopra resta invece specifico per l’assemblaggio di cavi DC finiti.
La pagina Informazioni su ZEUEE identifica la controparte commerciale. Le affermazioni tecniche indipendenti restano associate alle fonti pubbliche riportate di seguito.
In sintesi
Una richiesta ben definita per una linea di cavi DC specifica il prodotto finito, la cadenza qualificata dei pezzi conformi, la catena delle evidenze, il cambio formato sicuro, la genealogia e le responsabilità di accettazione prima di richiedere una configurazione della macchina.
Esaminare il perimetro definito per il cavo e il FAT →
FAQ: pianificazione delle linee di produzione di cavi DC
Queste risposte distinguono la pianificazione delle linee di produzione dal dimensionamento dei cavi in base ai requisiti dell’applicazione finale. Sezione e portata di corrente riguardano la progettazione del circuito DC; questa guida tratta i macchinari e le evidenze impiegati per produrre un assemblaggio di cavi già definito. Prima di scegliere la macchina, fornire il disegno del prodotto e i relativi requisiti elettrici.
Una linea di produzione di cavi DC è uguale a una linea di estrusione di cavi?
No. Una linea di estrusione produce cavi isolati, mentre una linea di assemblaggio a valle trasforma cavi preparati e componenti in assemblaggi finiti; di conseguenza, differiscono i disegni, i macchinari, i controlli di processo e le evidenze di accettazione.
Una linea di estrusione di cavi è parte della produzione a monte e applica l’isolamento o la guaina dopo le fasi di formatura del conduttore. Una linea di assemblaggio di cavi DC a valle parte da fili o cavi preparati e aggiunge taglio misurato, spelatura, terminazione elettrica, controllo, sovrastampaggio, verifiche elettriche, etichettatura e raggruppamento. Un progetto può richiedere uno solo dei due perimetri o entrambi, ma disegni, macchinari, controlli ed evidenze di accettazione differiscono. La linea a monte fornisce cavi su bobina; quella a valle rilascia un assemblaggio definito con connettori, polarità, sovrastampaggio, prove, identificazione e stato di imballaggio. Specificare i materiali in ingresso e il prodotto finito richiesto prima di confrontare i fornitori.
Quali informazioni occorre preparare prima di pianificare la linea?
Prima di avviare la progettazione del layout dei macchinari, il confronto tra fornitori e la definizione del protocollo FAT, preparare i dati controllati del prodotto, le definizioni dei materiali, le scelte di processo, i controlli, le varianti, la tracciabilità, le condizioni di capacità e le responsabilità di accettazione.
Preparare i disegni e le revisioni del prodotto, campioni rappresentativi, dettagli su conduttore e isolamento, definizioni di connettori o terminali elettrici, polarità, metodo di terminazione elettrica, requisiti di sovrastampaggio e scarico della trazione, metodi di controllo e di prova elettrica, etichettatura e stato di imballaggio, mix di prodotti previsto e livello di dettaglio richiesto per la tracciabilità. Identificare le varianti da dimostrare al FAT, chi è responsabile di ogni decisione e quali presupposti restano aperti. Un solo campione non può definire la variazione consentita, il metodo di prova, il controllo delle revisioni o l’autorità responsabile dell’autorizzazione al rilascio.
Il controllo al 100% della continuità e con telecamera CCD garantisce zero difetti?
No. Il controllo completo copre soltanto le caratteristiche e i limiti che le prove installate sono progettate per misurare; non accerta la forza di estrazione, la tenuta, i danni nascosti, l’identità dei materiali o le prestazioni nel tempo.
La continuità può rilevare un circuito aperto e la visione artificiale può controllare caratteristiche visibili definite, ma nessuna delle due prove dimostra la forza di estrazione, danni nascosti al conduttore, la durata della tenuta, l’identità dei materiali o le prestazioni nel tempo. Specificare ogni rischio, metodo di rilevamento, reazione in caso di esito negativo, registrazione e responsabile dell’autorizzazione al rilascio. La dicitura «controllato al 100%» è significativa solo se la caratteristica e il metodo sono chiaramente indicati.
Come si dovrebbe specificare la produzione della linea?
Specificare i pezzi conformi al minuto a capacità qualificata, indicando il mix di prodotti, lo stato qualitativo, gli arresti, gli scarti e la finestra di misurazione; riportare accanto al dato anche la sequenza dei prodotti, le condizioni verificate, la finestra di misurazione e i criteri di qualità.
Distinguere il tempo delle singole operazioni, il ciclo effettivo, la produzione verificata, la produzione qualificata al netto degli scarti e la produzione sostenuta presso lo stabilimento. Indicare accanto al dato la sequenza, gli accumuli intermedi, il cambio formato, la manutenzione, gli scarti, le rilavorazioni e le utenze. Perimetri di processo diversi possono avere cadenze valide diverse.
Oltre alla produzione normale, cosa dovrebbe verificare il FAT?
Il FAT dovrebbe verificare campioni di limite, cambio formato, guasti selezionati, contenimento, ripristino, recupero delle evidenze e decisione firmata sulle questioni aperte, includendo lo stato della misurazione, le regole di ripetizione delle prove e i responsabili identificati per ogni questione aperta.
Verificare revisioni approvate, metodi, stato della misurazione, una transizione pianificata, reazioni sicure ai guasti, contenimento, riavvio e recupero dei dati genealogici. Assegnare le verifiche rimanenti di integrazione, presso il sito e durante la fase di avviamento. Quantità, limiti e frequenza restano specifici del progetto.
Una linea può gestire diverse varianti di cavi DC?
Potenzialmente sì, ma la capacità di gestire le varianti deve essere definita in base alle modifiche di materiali, attrezzature, programmi, prove, etichette e attività di autorizzazione al rilascio, prevedendo una transizione rappresentativa e l’autorizzazione documentata del primo pezzo prima di riprendere la produzione.
Indicare ogni modifica a materiali, attrezzature, programmi, prove, etichette e imballaggio. Definire poi lo sgombero, i controlli dei kit, le misure di sicurezza, le evidenze del primo pezzo e l’autorizzazione. Verificare una transizione rappresentativa invece di accettare «più codici prodotto» come prova.
La regola finale di pianificazione
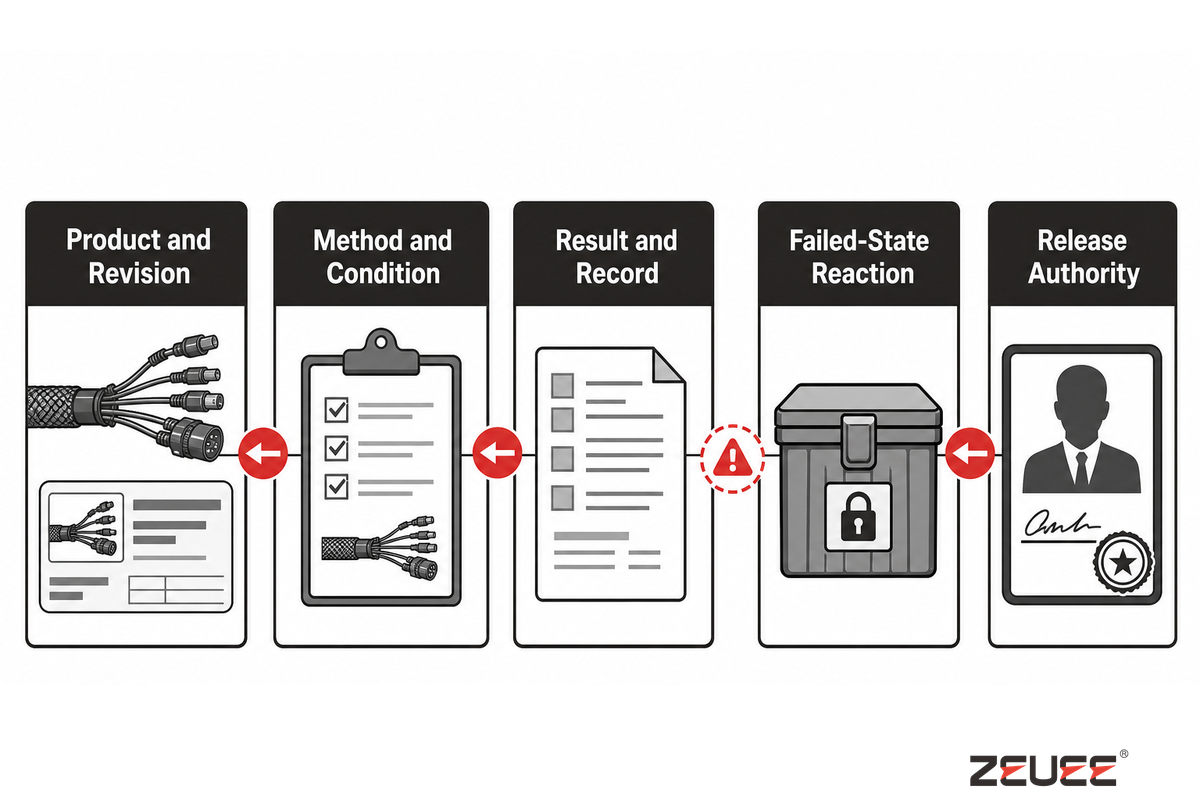
Una linea di produzione va considerata come un percorso controllato che porta dai dati di prodotto approvati alle evidenze del cavo rilasciato. Ogni affermazione significativa dovrebbe poter rispondere a una domanda a ritroso: quale prodotto e revisione, quale metodo e condizione, quale risultato e registrazione, quale reazione in caso di esito negativo e quale persona o funzione aveva l’autorità di autorizzarne il rilascio?
Questo approccio distingue la dimostrazione di una macchina da un sistema di produzione. Queste 9 verifiche consentono esami approfonditi, mantengono trasparenti i presupposti e riservano alla pagina della soluzione configurazione e preventivo.
Articoli correlati
- Produttori di linee di produzione di cavi DC – ricerca e selezione dei fornitori
- Guida all’automazione delle linee di produzione – architettura di automazione più ampia
- Guida alle macchine di assemblaggio automatico – categorie di macchine di assemblaggio
- Produttori di linee di assemblaggio automatico – confronto più ampio tra fornitori
Come è stata realizzata questa guida
La metodologia della guida distingue la pianificazione dell’assemblaggio di cavi DC dalla pagina commerciale di ZEUEE dedicata a configurazione e preventivo. Le affermazioni su perimetro di processo, capacità, misurazione, sicurezza, qualità di lavorazione, tracciabilità e accettazione sono state verificate confrontandole con fonti pubbliche aggiornate di enti governativi, organismi di normazione, istituti di ricerca e università. Le specifiche di ZEUEE sono riportate soltanto come esempio applicativo attribuito.
Riferimenti e fonti
- Tabella delle revisioni delle norme IPC – IPC
- Scheda catalografica NASA-STD-8739,4A – NASA
- Requisiti di crimpatura, prova di trazione e tracciabilità – NASA
- Tempo di ciclo – Lean Enterprise Institute
- Sistemi di produzione con più lavorazioni – NIST
- Intervallo di taratura raccomandato – NIST
- 29 CFR 1910.147, controllo delle energie pericolose – eCFR
- 14 CFR 21.137, esempio circoscritto di sistema qualità – eCFR
- Catalogo pubblico IEC 62381:2024 – IEC
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






