Contatti Zeyu lntelligent Industrial Company

Produzione automotive: guida a qualità e tracciabilità

Aggiornato ad agosto 2026
La produzione automotive non consiste soltanto nella formatura, nell’unione, nell’assemblaggio e nelle prove sui componenti automotive. La sua disciplina collega un requisito di prodotto, il rischio di non soddisfarlo, il controllo applicato sulla linea di produzione, le evidenze conservate e la decisione da prendere quando tali evidenze rivelano un problema. Questo collegamento è importante sia che il risultato sia un veicolo, un modulo o un componente fornito.
Si parte dal lavoro, poco appariscente ma essenziale: prima di automatizzare un’attività, il team dovrebbe essere in grado di spiegare la sequenza di lavoro attuale, gli ingressi critici, il metodo di misurazione, la risposta a un risultato fuori condizione e i registri necessari per ricostruire quanto è accaduto. I movimenti ripetibili della macchina sono utili, ma la sola ripetibilità non dimostra né la capacità del processo né la possibilità di giustificare in seguito una decisione sulla qualità.
In sintesi
- La ripetibilità dei macchinari non equivale alla capacità del processo.
- La tracciabilità dovrebbe rispondere a una domanda precisa sui guasti, non limitarsi a memorizzare gli eventi di scansione.
- Il lavoro di automazione dovrebbe iniziare con una verifica delle evidenze e proseguire con una revisione del concept specifica per l’applicazione.
Questa guida è un contenuto didattico di supporto alle decisioni su qualità, tracciabilità e preparazione all’automazione. Non seleziona macchinari né definisce specifiche di prodotto. Per applicazioni e discussioni sui macchinari per l’automazione, consultare le soluzioni ZEUEE per l’automazione della produzione automotive.
Cosa comprende davvero la produzione automotive
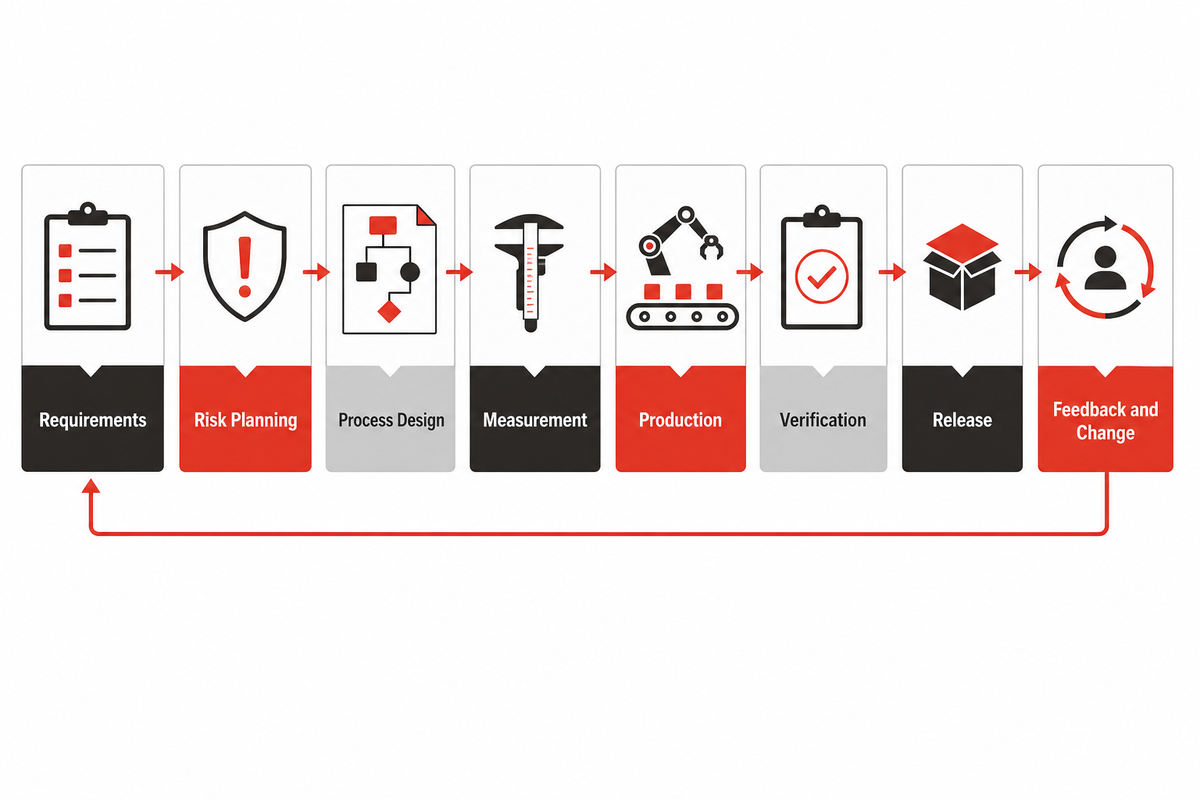
La produzione automotive è un ciclo informativo chiuso: i requisiti di prodotto vengono tradotti in rischi e piani di processo; la produzione e la verifica generano registri; le decisioni di autorizzazione al rilascio si basano su tali registri; il feedback o le modifiche approvate aggiornano il ciclo successivo. Il lavoro fisico può svolgersi su una linea di assemblaggio, in una cella di lavorazione, in una stazione di prova o presso una rete di fornitori, ma la logica decisionale dovrebbe rimanere collegata.
In un programma automobilistico o di veicoli elettrici (EV), una casa automobilistica può gestire l’assemblaggio finale, mentre i fornitori producono moduli, motori, connettori e altri componenti automotive. Il ciclo delle evidenze deve comunque conservare i rapporti tra identità e versioni attraverso questi passaggi di consegne.
A livello di quadro di gestione della qualità, la panoramica ufficiale sulla IATF 16949 spiega che la norma resta allineata alla ISO 9001. Descrive separatamente l’obiettivo storico della ISO/TS 16949: favorire tecniche e metodi automotive comuni per lo sviluppo di prodotti e processi. L’allineamento a un quadro di riferimento non sostituisce le evidenze ingegneristiche specifiche dell’applicazione. Ogni stabilimento deve comunque dimostrare come i propri requisiti, controlli, registri e decisioni si integrano.
Sette passaggi collegati chiariscono il processo di produzione automotive:
- Si parte dal requisito: definire la caratteristica, la funzione o la condizione rilevante.
- Poi si valuta il rischio: individuare come il requisito potrebbe non essere soddisfatto o potrebbe cambiare.
- Documentare la progettazione del processo: descrivere come dovrebbe svolgersi il lavoro.
- Definire la misurazione: indicare come verrà verificato il risultato e se il metodo di misurazione è adeguato allo scopo.
- Conservare un registro di produzione: mantenere l’identità e le evidenze di processo necessarie per una ricostruzione successiva.
- Prendere una decisione di autorizzazione al rilascio per stabilire se il prodotto, il lotto o lo stato del processo possono procedere.
- Collegare feedback e modifica alla successiva azione controllata dopo un rilievo, una deviazione o una revisione approvata.
Il lavoro di NIST sul digital thread descrive la stessa esigenza generale: mantenere collegati definizione del prodotto, informazioni di produzione, informazioni sulla qualità e feedback lungo tutto il ciclo di vita. Nel contesto di un singolo stabilimento, la domanda essenziale è più semplice: il team riesce a risalire da un requisito aggiornato ai registri esatti che giustificano una decisione di autorizzazione al rilascio?
Limite da tenere presente: una mappa di processo identifica i passaggi di consegne e le responsabilità relative alle evidenze. Non sostituisce un piano di controllo, un requisito specifico del cliente, una valutazione della sicurezza o un pacchetto di approvazione.
Come si collegano i Core Tools automotive
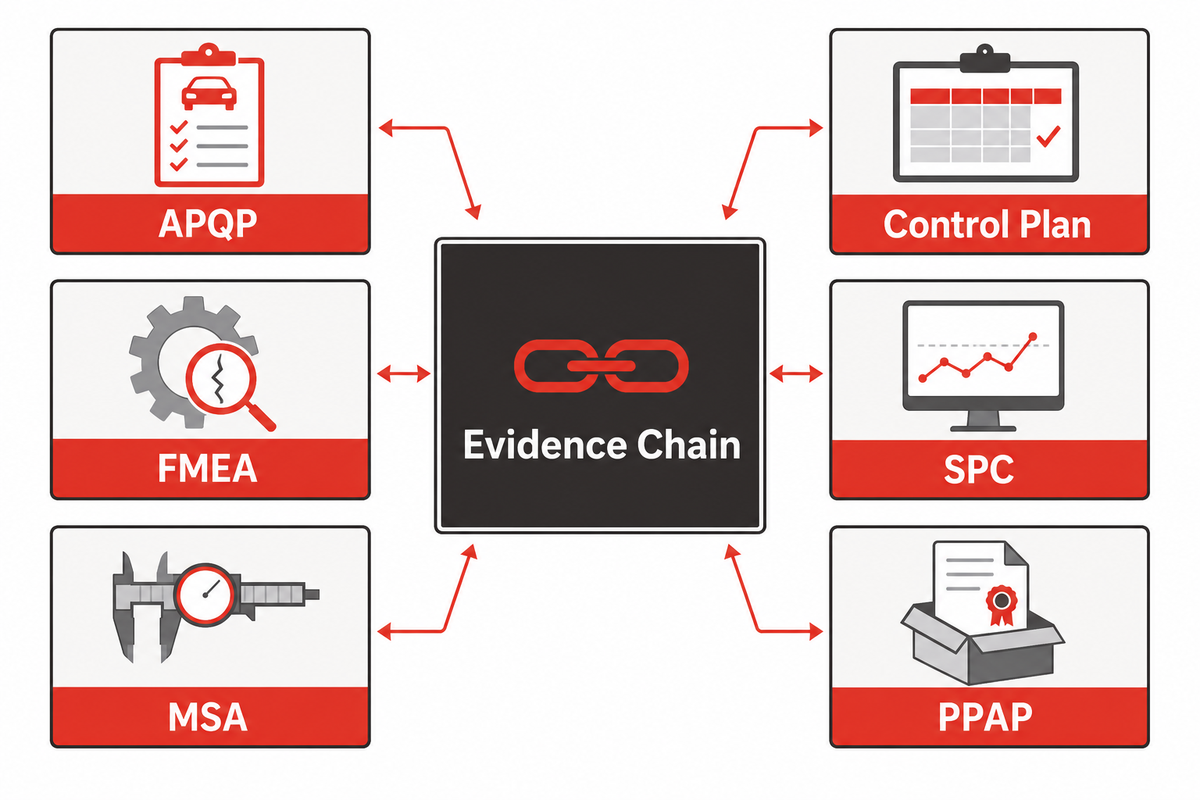
Il controllo qualità automotive diventa operativo quando pianificazione, prevenzione dei rischi, misurazione, monitoraggio e approvazione sono trattati come un’unica catena di evidenze. I Core Tools AIAG individuano APQP, Control Plan, PPAP, FMEA, SPC e MSA come strumenti distinti ma correlati. Il loro utilizzo dettagliato è disciplinato dai manuali applicabili e dai requisiti del cliente; la tabella seguente è una mappa decisionale redazionale, non un metodo di conformità.
| Strumento | Decisione supportata | Evidenze prodotte | Errore d’uso comune | Limite |
|---|---|---|---|---|
| APQP | Cosa pianificare prima dell’avvio | Deliverable e tempistiche interfunzionali | Trattarlo come un calendario di riunioni | Non dimostra che una stazione sia sotto controllo |
| FMEA | Quali guasti richiedono prevenzione o rilevamento | Logica dei rischi e azioni | Non collegare le azioni ai controlli | Non monitora la produzione di per sé |
| Control Plan | Come controllare un processo | Caratteristica, metodo, frequenza e collegamento alla reazione | Copiare un piano generico per stazioni diverse | Richiede una conoscenza aggiornata del processo |
| MSA | Se una misurazione può supportare una decisione | Evidenze sul sistema di misurazione | Supporre che l’etichetta di uno strumento ne dimostri l’idoneità alla misurazione | Non definisce il requisito da misurare |
| SPC | Se il comportamento osservato del processo richiede un’azione | Registri del comportamento del processo | Raccogliere grafici senza una regola di reazione | Richiede una caratteristica e una misurazione definite |
| PPAP | Se le evidenze di avvio possono supportare una presentazione o un’approvazione | Un pacchetto di approvazione organizzato | Trattarlo come prova permanente dopo una modifica del processo | Il contenuto è disciplinato dai requisiti del cliente e del programma |
I passaggi di consegne contano più dei nomi. Ogni modalità di guasto dovrebbe condurre a una caratteristica o azione controllata; il controllo dovrebbe avere un piano di misurazione o verifica; il registro dovrebbe conservare la condizione e il risultato; la decisione di autorizzazione al rilascio dovrebbe utilizzare gli stessi identificativi. Se una voce di rischio, una riga del piano di controllo, un’istruzione di stazione e un registro di produzione usano nomi diversi per la stessa caratteristica, i documenti possono risultare tutti completati mentre la catena di evidenze si interrompe.
Per un fornitore automotive, questa osservazione offre uno spunto utile per un audit: scegliere una caratteristica critica e seguirla dal requisito fino al rischio, all’istruzione di lavoro, allo stato di misurazione, al registro di controllo e all’autorizzazione al rilascio. I collegamenti mancanti sono più utili di una pila di moduli compilati, perché mostrano dove un’indagine successiva potrebbe perdere il contesto.
Creare una matrice requisito-evidenza prima di aggiungere altri dati
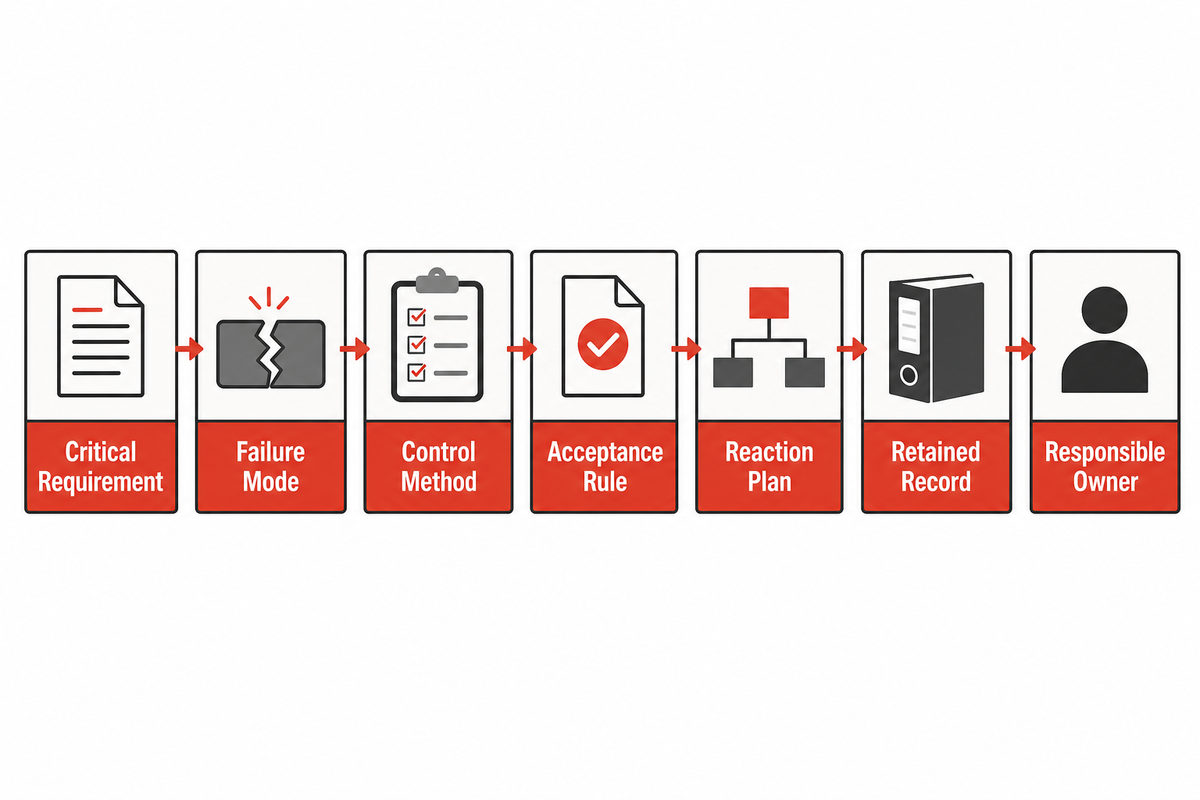
Una matrice requisito-evidenza collega ogni requisito critico alla relativa modalità di guasto, al metodo di controllo, alla regola di accettazione, al piano di reazione, al registro conservato e al responsabile. È uno strumento redazionale di pianificazione, non una norma automotive. L’obiettivo è individuare una lacuna nelle evidenze prima che il team aggiunga uno scanner, una dashboard, un database o una stazione automatizzata.
La matrice è utile perché parte dalla decisione da supportare. Invece di chiedersi «Quali dati può raccogliere questa stazione?», chiedersi «Cosa dovremmo sapere se in seguito venisse messa in discussione questa unità, questo lotto o questo stato del processo?». La risposta spesso comprende un legame di identità, uno stato del processo, un risultato di verifica e una decisione sulla destinazione, non soltanto un’indicazione temporale.
| Requisito o rischio | Evidenze da conservare | Domanda per l’autorizzazione al rilascio | Responsabile | Limite da dichiarare |
|---|---|---|---|---|
| Caratteristica del prodotto | Riferimento al requisito attuale e risultato della verifica | La caratteristica corretta è stata verificata rispetto alla revisione corretta? | Responsabile della qualità o del processo | La matrice non stabilisce un valore di accettazione |
| Identità del materiale o del componente in ingresso | Relazione tra fornitore, lotto, numero di serie o altro identificativo approvato | Quali ingressi sono confluiti in questo insieme di unità? | Responsabile dei materiali o della ricezione | Le regole di identificazione devono corrispondere alla catena di fornitura effettiva |
| Parametro di processo | Stato registrato, versione applicabile e stato delle eccezioni | Il processo era nello stato approvato? | Responsabile del processo | Non esiste un elenco universale di parametri |
| Stato del sistema anti-errore | Risultato del controllo, stato di esclusione e registro della risposta | La prevenzione o il rilevamento previsti erano attivi? | Responsabile della stazione | Un’indicazione di esito positivo richiede contesto e verificabilità |
| Stato del sistema di misurazione | Identità del metodo ed evidenze sullo stato applicabile | Questo risultato può supportare una decisione di autorizzazione al rilascio? | Responsabile della misurazione | L’idoneità dipende dalla decisione prevista |
| Risultato del controllo | Risultato, metodo, relazione con l’unità o il lotto e, ove applicabile, revisore | Quali elementi hanno soddisfatto la regola definita? | Responsabile del controllo | Il registro deve identificare la regola applicabile |
| Rilavorazione o deviazione | Stato originale, decisione sulla destinazione, azione approvata e collegamento alla nuova verifica | Che cosa è cambiato e come è stato rivalutato? | Autorità responsabile della decisione sulla destinazione | Le regole di autorità e conservazione dipendono dal programma |
| Autorizzazione al rilascio dopo il cambio formato | Conferma della configurazione, relazione con la versione e registro di autorizzazione al rilascio | Il nuovo stato è iniziato nelle condizioni previste? | Responsabile della produzione | I controlli richiesti variano in base al processo |
| Autorizzazione finale al rilascio | Decisione di autorizzazione al rilascio, identità dell’insieme di unità, eccezioni e autorità responsabile | Che cosa è stato esattamente autorizzato al rilascio e sulla base di quali evidenze? | Responsabile autorizzato dell’autorizzazione al rilascio | Si applicano le regole di presentazione e conservazione specifiche del cliente |
Esaminare la matrice una stazione alla volta. Le mappe estese della linea di produzione possono nascondere la lacuna tra il controllo locale e l’autorizzazione finale al rilascio. Le bozze a livello di stazione rendono più semplice verificare che una scansione sia associata all’elemento corretto, che un risultato di controllo sia associato al requisito corretto e che un registro di rilavorazione sia collegato alla decisione originaria sulla destinazione.
Punto decisionale: aggiungere un campo dati solo dopo che il team ha definito la domanda a cui dovrà rispondere in fase di autorizzazione al rilascio o di indagine. In caso contrario, la fabbrica potrebbe accumulare registri senza ottenere una relazione di tracciabilità utilizzabile.
Progettare la tracciabilità in base alle domande sui guasti
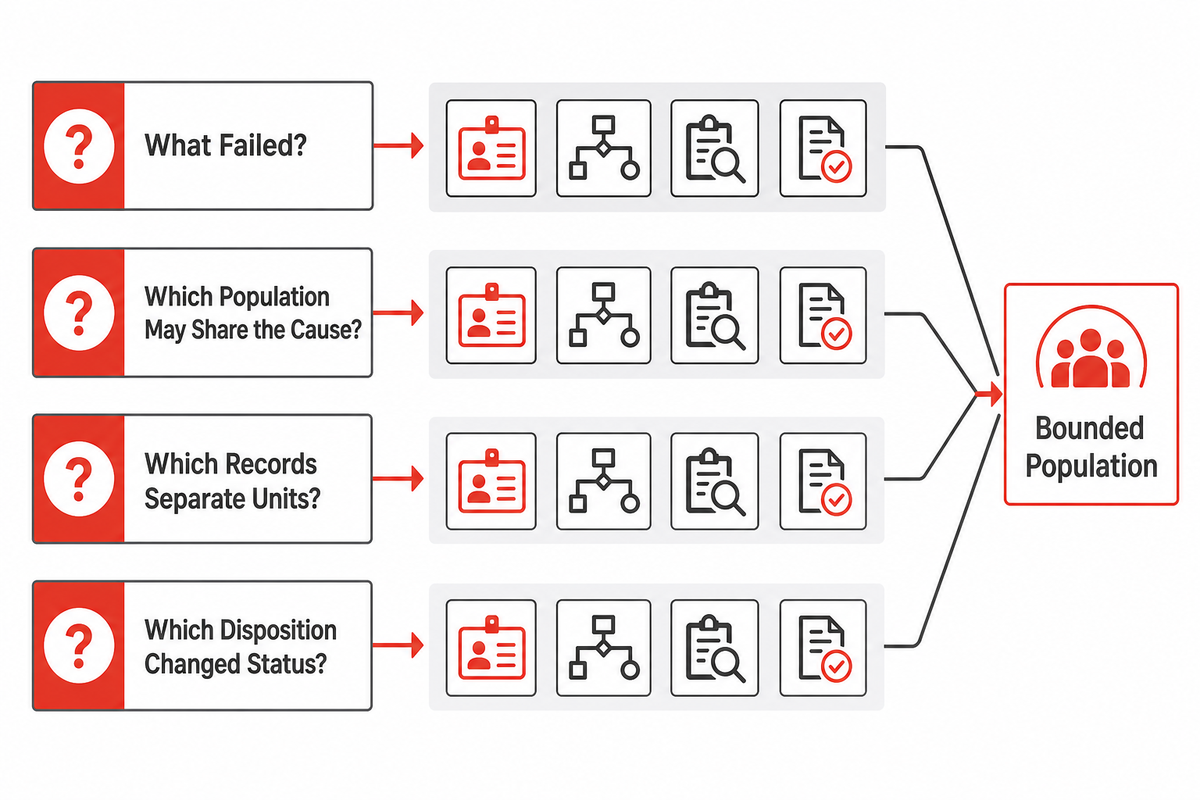
Ai fini di questa guida, per tracciabilità utilizzabile si intende la capacità di ricostruire quali registri di prodotto, materiale, stato del processo, stazione, controllo e decisione sulla destinazione appartengono a una determinata unità o lotto. Questa definizione operativa è volutamente più ampia della scansione delle etichette. La lettura di un codice registra un evento; ai fini del metodo di tracciabilità descritto qui, l’evento acquisito diventa utile quando è possibile recuperarne le relazioni e verificarle rispetto a una domanda concreta sui guasti.
I VIN hanno una funzione importante, ma più circoscritta. Per i veicoli statunitensi soggetti a 49 CFR Part 565, il VIN è assegnato dal costruttore nella produzione in un’unica fase; per un veicolo prodotto in più fasi, lo assegna il costruttore del veicolo incompleto; chi modifica il veicolo utilizza invece il VIN assegnato dal costruttore originale. Il VIN ha contenuti regolamentati. Le risorse NHTSA sui richiami utilizzano l’identificazione tramite VIN per aiutare a determinare se un veicolo specifico è interessato da un richiamo di sicurezza non ancora risolto. La tracciabilità in fabbrica richiede normalmente una visione più granulare: identità dei componenti o dei materiali, relazioni tra lotti o numeri di serie, storico delle stazioni, risultati dei controlli, stato del processo e storico delle decisioni sulla destinazione.
La progettazione della tracciabilità inizia con quattro domande sui guasti:
- Che cosa si è guastato? Definire la condizione osservata senza presupporne la causa.
- Quali unità potrebbero condividere la causa? Stabilire quali identità o stati di processo condivisi potrebbero essere rilevanti.
- Quali registri distinguono le unità interessate da quelle non interessate? Individuare i legami tra stazione, materiale, processo, misurazione e controllo necessari per fare questa distinzione.
- Quale decisione sulla destinazione ha modificato lo stato? Conservare i collegamenti con rilavorazione, deviazione, contenimento o autorizzazione al rilascio, senza sovrascrivere lo storico.
Rendere il risultato verificabile. Scegliere uno scenario d’indagine realistico e poi chiedersi se le relazioni conservate consentono di identificare un insieme circoscritto di unità senza affidarsi alla memoria, alla ricostruzione tramite fogli di calcolo o a un’indicazione temporale presunta. Se non è possibile, la lacuna non è un semplice inconveniente di reportistica: è un dato di progettazione per il processo e il sistema di tracciabilità.
Il modello digital thread di NIST è utile perché considera le informazioni affidabili e tracciabili un requisito dell’intero ciclo di vita, anziché il motivo per acquistare una singola applicazione. Invece di chiedersi se una piattaforma contenga tutti i dati, verificare se la definizione attuale del prodotto, lo stato di produzione, le evidenze di qualità e il feedback conservano le rispettive relazioni tra versioni quando il team ne ha bisogno.
Usare una scheda di valutazione della preparazione all’automazione per verificare le evidenze
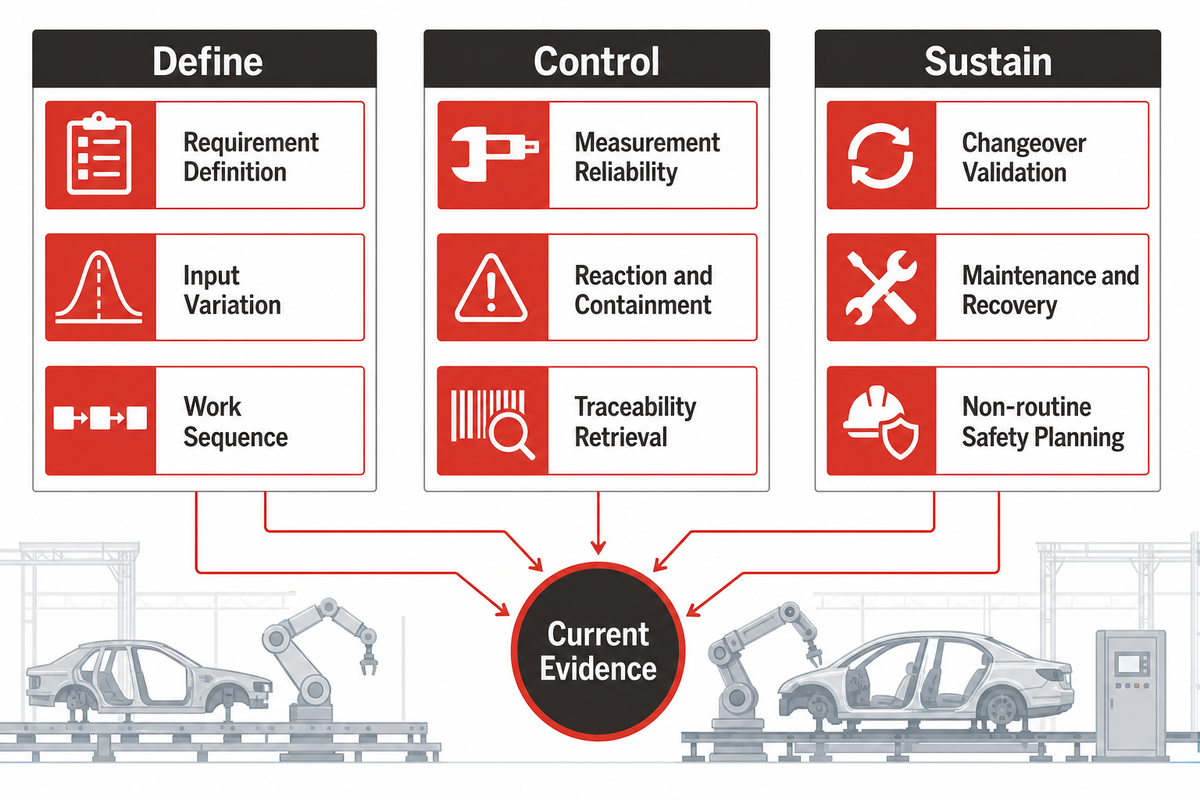
Una scheda di valutazione della preparazione all’automazione verifica se un processo è definito, misurabile, controllabile, tracciabile, manutenibile, pronto al cambiamento e sicuro sia nelle attività ordinarie sia in quelle non ordinarie. Il punteggio da 0 a 18 è soltanto un’indicazione redazionale. Non è uno standard di settore, un punteggio di certificazione, una valutazione di conformità né un sostituto di una revisione ingegneristica e di sicurezza specifica per l’applicazione.
Assegnare a ogni riga un punteggio da 0 a 2 basandosi sulle evidenze, non sull’ottimismo: 0 indica una condizione non definita o non dimostrata; 1 una condizione definita solo in parte, con una lacuna nota; 2 una condizione supportata da un registro aggiornato e recuperabile. Il valore del punteggio dipende dalle note che spiegano il risultato assegnato a ogni riga.
| Domanda sulle evidenze | 0: nessuna evidenza | 1: evidenze parziali | 2: evidenze aggiornate |
|---|---|---|---|
| Definizione dei requisiti | I requisiti critici non sono chiari | Alcuni requisiti sono noti | I requisiti attuali e le regole di autorizzazione al rilascio sono identificati |
| Variazione degli ingressi | La variazione del materiale o del componente è sconosciuta | La variazione nota non viene gestita in modo coerente | La variazione e i limiti di risposta sono documentati |
| Sequenza di lavoro | Il lavoro effettivo si discosta da una sequenza non definita | La sequenza esiste, ma le eccezioni non sono chiare | I percorsi ordinari e quelli in caso di eccezione sono descritti |
| Affidabilità della misurazione | Il metodo decisionale non è stato verificato | Esiste un metodo, ma restano dubbi sulla sua idoneità | Le evidenze di misurazione applicabili sono recuperabili |
| Reazione e contenimento | Non esiste una risposta chiara a un risultato anomalo | La risposta dipende dalle conoscenze locali | Reazione, responsabilità e controllo dello stato sono definiti |
| Recupero dei dati di tracciabilità | I registri non consentono di ricostruire una situazione di guasto | È possibile recuperare alcune relazioni | Uno scenario di prova consente di recuperare le relazioni necessarie |
| Convalida del cambio formato | Lo stato di cambiamento non è documentato | Vengono eseguiti alcuni controlli di configurazione | Le relazioni tra versione, configurazione e autorizzazione al rilascio sono chiare |
| Manutenzione e ripristino | Il ripristino dipende dalla memoria delle singole persone | Le procedure di ripristino esistono, ma le evidenze sono incomplete | Le condizioni di ripristino e la verifica sono descritte |
| Pianificazione della sicurezza per le attività non ordinarie | Le attività non ordinarie non vengono considerate | Alcune attività sono state identificate | La pianificazione considera le attività non ordinarie applicabili |
Come interpretare il totale: secondo questo spunto redazionale originale, un punteggio da 0 a 6 suggerisce di definire e stabilizzare il processo prima di scegliere i macchinari; da 7 a 12 consente soltanto un progetto pilota limitato, con un piano scritto per colmare le lacune nelle evidenze; da 13 a 18 supporta una revisione dettagliata del concept di automazione, subordinata alla convalida specifica per l’applicazione. Queste fasce non sono state convalidate come soglie predittive. La decisione dovrebbe basarsi sulle evidenze di ogni riga e sulle lacune irrisolte, non sul totale. Un punteggio elevato non consente di ignorare i requisiti ingegneristici, qualitativi, del cliente o di sicurezza.
Il valore sta nelle note, non nei calcoli. Ogni riga dovrebbe rimandare a un documento di processo, un registro, una prova o una lacuna osservata e aggiornata che un team interfunzionale possa esaminare. «Abbiamo sempre fatto così» non è un’evidenza. Neppure lo è un vecchio file di cui non è chiara la relazione con la revisione corrente. Quando a una riga viene assegnato 1, specificare cosa impedisce di assegnarle 2: un metodo di misurazione non verificato, un percorso in caso di eccezione noto solo agli operatori esperti, un controllo di autorizzazione al rilascio non collegato all’identità corretta oppure una procedura di ripristino mai provata.
L’impostazione della scheda evita anche un comune errore di sequenza. Un team può vedere un’attività manuale, decidere che è ripetitiva e iniziare a parlare di automazione prima di concordare quali variazioni gestire o come reagire a un risultato anomalo. In tal caso, l’automazione può far ripetere più rapidamente la stessa incertezza e rendere più difficile un’indagine successiva. La scheda cambia l’ordine della discussione: prima si definiscono il requisito e i limiti dei guasti, poi si stabilisce quale supporto, controllo, movimentazione o acquisizione di informazioni deve garantire l’applicazione.
Quando possibile, coinvolgere un piccolo gruppo di revisione con competenze diverse. Gli ingegneri di processo possono conoscere la sequenza prevista; gli operatori possono conoscere il percorso effettivo in caso di eccezione; il personale della qualità può essere responsabile delle evidenze di autorizzazione al rilascio; la manutenzione può conoscere le procedure di ripristino; il personale addetto alla sicurezza può individuare i rischi delle attività non ordinarie. Le loro opinioni non dovrebbero essere appiattite in una media. In caso di disaccordo, registrarlo come una lacuna da colmare. Definire un processo che possa resistere ai cambi di turno, a un blocco qualità, a una richiesta del fornitore o a un cambio formato pianificato.
I progetti pilota sono più difendibili quando dispongono di un piano scritto per colmare le lacune nelle evidenze. Il piano può indicare le righe irrisolte della valutazione, il responsabile di ciascuna, il registro o la prova che chiuderà la lacuna e il punto di revisione prima che il concept proceda. Indicare anche cosa interromperà il progetto pilota: per esempio, l’impossibilità di recuperare la relazione di tracciabilità richiesta o una condizione di ripristino non ordinario ancora irrisolta. Non è un modello universale di approvazione; serve a evitare che l’apprendimento venga scambiato per un’autorizzazione al rilascio.
La sicurezza merita una riga esplicita perché le condizioni operative non si limitano alla produzione automatica. Le indicazioni OSHA sulla robotica segnalano programmazione, manutenzione, prove, configurazione e regolazione come attività non ordinarie durante le quali i lavoratori possono entrare nell’area operativa del robot. Questa guida non valuta un sito. La domanda sulla preparazione è più circoscritta: il team ha incluso le attività non ordinarie applicabili nella pianificazione, nelle procedure di ripristino e nella progettazione delle evidenze?
I team che individuano lacune nel punteggio possono poi consultare risorse didattiche correlate su macchine di assemblaggio automatico, sistemi di controllo con visione artificiale e automazione delle linee di produzione per impostare la successiva discussione tecnica, senza trasformare questo articolo in una pagina dedicata alla scelta dei macchinari.
- Scegliere una stazione — selezionare un processo in cui una lacuna nelle evidenze potrebbe incidere in modo sostanziale sulle decisioni di autorizzazione al rilascio, indagine o cambio formato.
- Seguire un requisito — tracciarlo attraverso rischio, controllo, misurazione, registro di produzione e autorizzazione al rilascio.
- Verificare una domanda sui guasti — usare uno scenario realistico per vedere se è possibile distinguere le unità interessate da quelle non interessate.
- Colmare la lacuna a rischio più elevato — assegnare un responsabile, definire le evidenze attese e verificare che la nuova relazione sia recuperabile.
- Valutare di nuovo la preparazione — ricalcolare il punteggio solo dopo aver aggiornato e reso verificabili le evidenze.
Trasferire le evidenze dal fornitore all’OEM senza perdere l’identità della versione
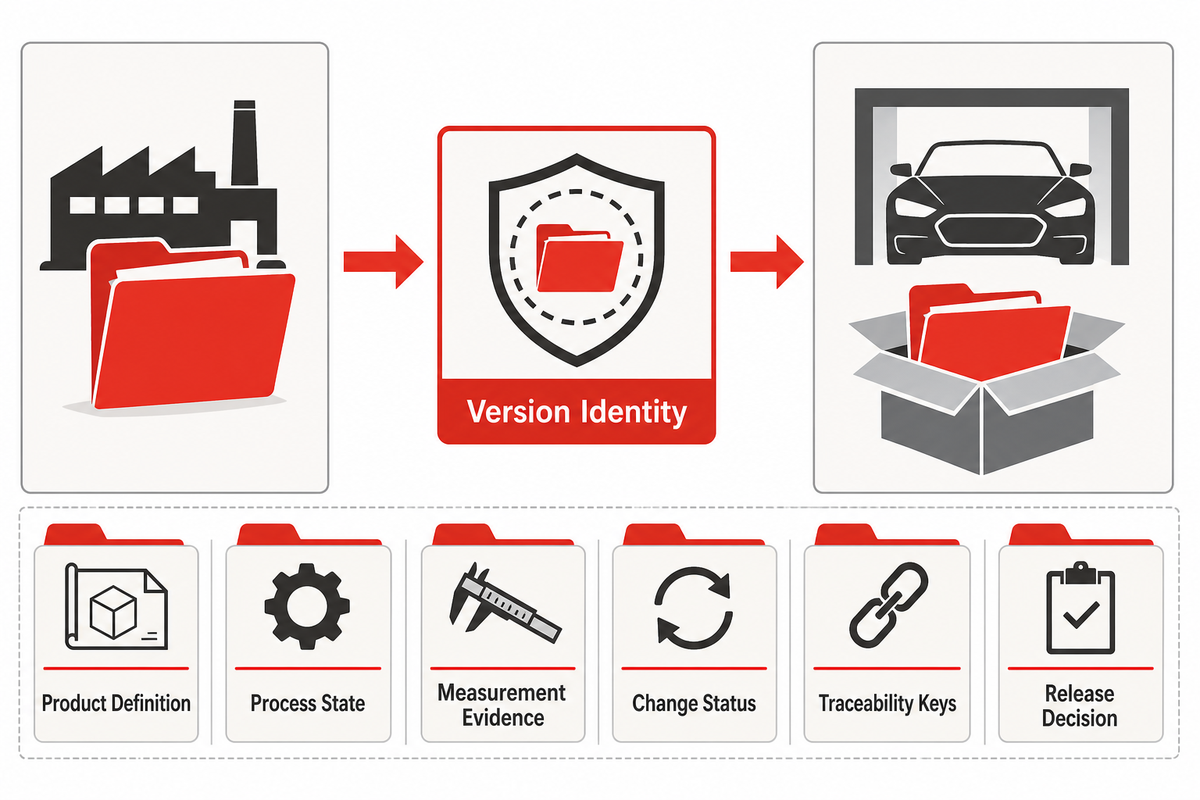
Un passaggio efficace delle evidenze dal fornitore all’OEM trasferisce la definizione di prodotto corrente, lo stato del processo approvato, le evidenze di misurazione, lo stato delle modifiche, le chiavi di tracciabilità e la decisione di autorizzazione al rilascio, senza perdere l’identità della versione. Le organizzazioni che ricevono i dati non hanno bisogno di tutti i campi informativi locali. I documenti necessari chiariscono che cosa è stato fornito, in base a quale stato applicabile e quale decisione ne ha autorizzato il rilascio.
Quando il problema immediato è la discontinuità nei collegamenti tra i record, un percorso connesso delle evidenze può essere più utile dell’aggiunta di una piattaforma dati più ampia. NIST descrive il filo digitale come un modo per collegare i dati di prodotto basati su modelli alle informazioni di produzione e qualità, e poi restituire le informazioni lungo il ciclo di vita. Occorre preservare i collegamenti: una revisione deve essere distinguibile da una revisione sostituita, uno stato del processo da una modifica successiva e una decisione di autorizzazione al rilascio da una rilavorazione o disposizione successiva.
| Elemento da trasferire | Fonte probabile | Decisione del destinatario | Chiave di versione o identità | Limite |
|---|---|---|---|---|
| Riferimento alla definizione di prodotto | Fonte di progettazione controllata | È stata utilizzata la definizione applicabile? | Relazione tra revisioni approvate | Le regole di accesso e autorità variano |
| Stato del processo approvato | Registrazioni del controllo di processo | Il prodotto è stato realizzato secondo lo stato previsto? | Riferimento al processo e alle modifiche | Non sostituisce le regole di approvazione del cliente |
| Evidenze di misurazione e verifica | Registrazioni della qualità | È possibile comprendere i criteri alla base dell’autorizzazione al rilascio? | Relazione tra metodo e risultato | L’insieme delle evidenze applicabili dipende dal programma |
| Relazione di tracciabilità | Registrazioni di produzione e materiali | È possibile ricostruire una popolazione definita? | Unità, lotto, matricola o equivalente approvato | Il livello di dettaglio deve essere adeguato al problema di guasto da indagare |
| Stato di rilascio ed eccezioni | Registrazioni delle autorizzazioni al rilascio | Che cosa è stato rilasciato, trattenuto o sottoposto a una nuova valutazione? | Collegamento tra disposizione e rilascio | Gli obblighi di conservazione non sono universali |
Per la pianificazione 2026–2027, questa guida consiglia di definire la responsabilità dei registri e le relazioni tra le versioni prima di aggiungere un ulteriore livello di integrazione. Come riferimento datato relativo agli Stati Uniti, la panoramica automotive di SelectUSA descrive il settore come ampio e caratterizzato da un uso intensivo dell’automazione, con una significativa attività produttiva, di ricerca, di esportazione e di adozione dei robot. Questa pagina non costituisce una previsione globale e non dimostra che un singolo stabilimento sia pronto per l’automazione.
Quando il percorso delle evidenze è chiaro, il confronto tecnico può passare da «Quali macchinari dovremmo acquistare?» a «Quali condizioni, input, controlli e registri deve supportare un’applicazione?». Questo è il punto di partenza per un confronto mirato con il team ZEUEE per l’automazione automotive su una specifica applicazione di produzione industriale.
Domande frequenti
Che cos’è la produzione automobilistica?
La produzione automotive collega i requisiti di prodotto, le attività produttive, la verifica, l’autorizzazione al rilascio e il feedback relativi a veicoli e componenti automotive.
Le attività visibili possono comprendere formatura, giunzione, assemblaggio, controllo, prove e movimentazione dei materiali. La sfida gestionale consiste nel preservare il collegamento tra un requisito, il processo usato per soddisfarlo, il risultato rilevato e la decisione di rilascio o contenimento. Questo ciclo si applica alle attività di OEM e fornitori, anche quando le registrazioni sono diverse. Una mappa di processo efficace include anche le modifiche approvate, le rilavorazioni, lo stato delle misurazioni e l’identità del prodotto o della popolazione interessati da una decisione.
Quali sono le fasi principali di un processo di produzione automotive?
Le fasi principali sono la definizione dei requisiti, la pianificazione dei rischi, la progettazione del processo, la misurazione, la produzione, la verifica, il rilascio e la gestione dei riscontri o delle modifiche.
Le fasi fisiche variano in base al componente e allo stabilimento. La struttura trasferibile è il flusso di informazioni che collega requisiti e rischi a controlli, evidenze, rilascio e modifiche approvate.
Qual è lo scopo del controllo qualità nella produzione automotive?
Il controllo qualità fornisce evidenze che il processo e il prodotto sono stati verificati rispetto ai requisiti applicabili e che i risultati anomali hanno ricevuto una risposta definita.
Il suo scopo non si limita alla selezione dei prodotti al termine di una linea di produzione. La pianificazione e il controllo qualità collegano i modi di guasto previsti, la capacità di misurazione, il comportamento del processo, le azioni di risposta e le evidenze per l’autorizzazione al rilascio. I metodi, le registrazioni e i criteri di accettazione applicabili dipendono dall’organizzazione responsabile, dai requisiti del cliente e dal processo specifico.
Come viene impiegata l’automazione nella produzione automotive?
L’automazione può eseguire o agevolare attività definite di produzione, movimentazione, controllo e acquisizione dei dati, quando le condizioni del processo e le esigenze relative alle evidenze sono chiare.
Prima di scegliere il concetto della cella, una valutazione efficace considera variabilità, sequenza, misurazione, reazione, tracciabilità, recupero e pianificazione della sicurezza nelle situazioni non ordinarie.
Quali dati deve conservare un sistema di tracciabilità automotive?
Un sistema di tracciabilità automotive dovrebbe conservare le identità e i collegamenti necessari per rispondere a una domanda definita su un guasto, un rilascio o una modifica.
A seconda del processo, possono essere inclusi l’identità dell’unità o del lotto, i collegamenti ai materiali in ingresso, lo stato della stazione o del processo, il metodo e il risultato della verifica, le rilavorazioni o disposizioni, l’autorità di rilascio e i riferimenti alle versioni applicabili. Non esiste un elenco universale di campi o un periodo di conservazione adatto a ogni programma. Verificate la progettazione con una domanda realistica relativa a un guasto: il team responsabile dovrebbe poter ricostruire una popolazione circoscritta, separare le unità interessate da quelle non interessate e spiegare quali evidenze hanno giustificato l’ultima modifica di stato.
Come fanno i produttori a sapere se un processo è pronto per l’automazione?
Un processo è pronto per una valutazione del concetto di automazione quando esistono evidenze aggiornate relative a requisiti, variabilità, sequenza di lavoro, misurazione, reazione, tracciabilità, recupero e pianificazione della sicurezza applicabile.
La scheda di valutazione editoriale di questa guida può aiutare i team a capire se stabilizzare il processo, avviare un progetto pilota con un piano per completare le evidenze o passare a una valutazione dettagliata del concetto. Non è un punteggio di conformità. Una valutazione tecnica dell’applicazione deve comunque convalidare il prodotto, il processo, le interfacce, le aspettative di qualità, le condizioni operative e gli obblighi di sicurezza effettivi.
Punto chiave
I team del settore automotive dovrebbero considerare un punteggio di prontezza 0–18 come uno spunto editoriale per colmare le lacune nelle evidenze. Un processo definito, misurabile, tracciabile e ripristinabile in sicurezza offre basi più solide per una valutazione efficace del concetto di automazione.
Dalla valutazione della preparazione a un confronto sull’applicazione. ZEUEE può discutere l’automazione della produzione automotive in relazione al processo effettivo, alle evidenze di qualità e al contesto di integrazione.
Parliamo di un’applicazione di automazione automotive →Informazioni su questa analisi — Questa guida basata sulla ricerca si concentra sulla pianificazione della qualità nella produzione automotive, sulle relazioni di tracciabilità e sulla preparazione all’automazione. ZEUEE sviluppa soluzioni di automazione; pertanto, l’organizzazione responsabile deve verificare i requisiti specifici dell’applicazione in materia di qualità, conformità, sicurezza, conservazione dei registri e documentazione da presentare al cliente. Scopra di più sull’esperienza di ZEUEE nell’ingegneria e nell’automazione.
Riferimenti e fonti
- Panoramica della norma IATF 16949:2016 — IATF Global Oversight.
- Strumenti fondamentali per la qualità — Automotive Industry Action Group.
- 49 CFR Parte 565: requisiti del numero di identificazione del veicolo — Electronic Code of Federal Regulations.
- Risorse, indagini e richiami — National Highway Traffic Safety Administration.
- Digital Thread per la produzione industriale — National Institute of Standards and Technology.
- Settore automotive di SelectUSA — U.S. International Trade Administration.
- Robotica — Occupational Safety and Health Administration.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






