Contatti Zeyu lntelligent Industrial Company

Processo di assemblaggio dei connettori in fibra ottica, stazione per stazione

Aggiornato ad agosto 2026 · Compilato sulla base di norme pubblicate e documentazione di processo dei produttori
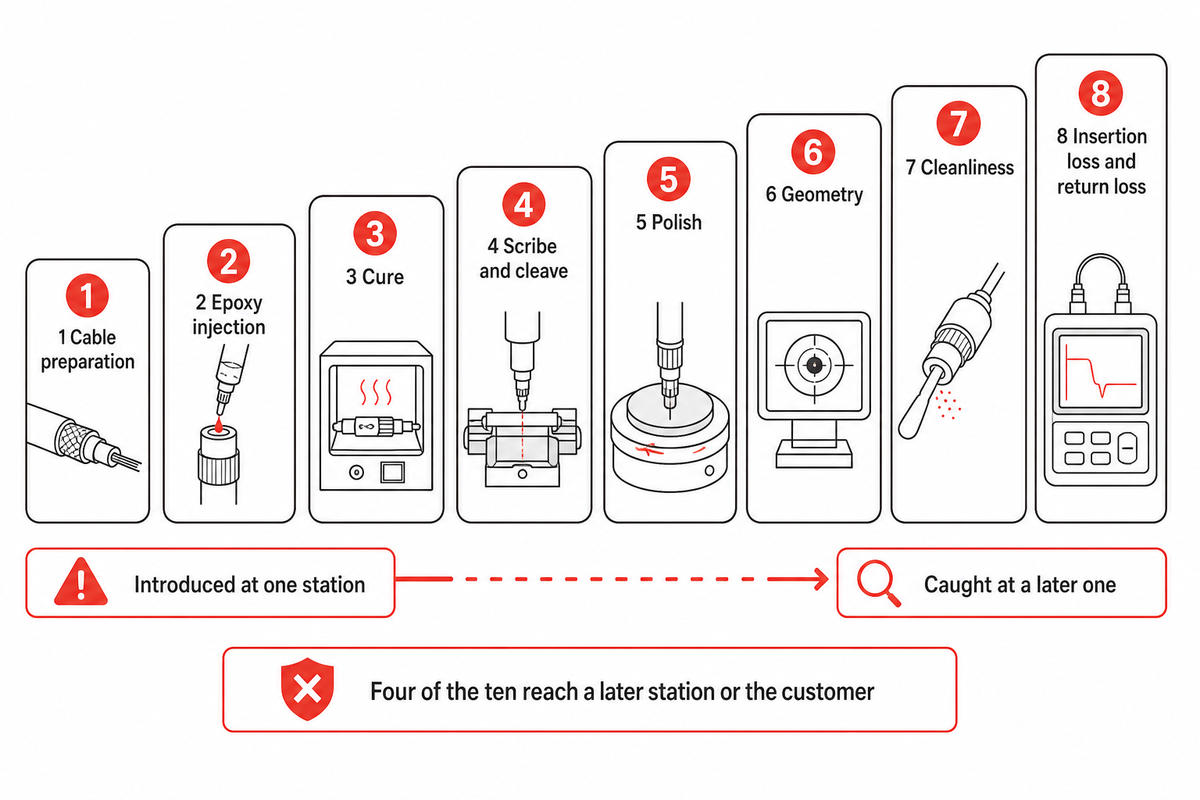
Il processo di assemblaggio dei connettori in fibra ottica è la sequenza di fabbrica che trasforma una fibra nuda e un corpo connettore vuoto in una bretella finita, sottoposta a test di perdita; si svolge al chiuso, non su una scala. Tra la bobina di fibra e il connettore pronto per la spedizione si trovano 8 stazioni: preparazione del cavo, iniezione di resina epossidica, polimerizzazione, taglio, lucidatura, controllo della geometria della faccia terminale, ispezione della pulizia e accettazione delle perdite. Ogni stazione deve raggiungere un valore specifico.
La maggior parte dei contenuti sulla terminazione dei connettori descrive un lavoro diverso: un tecnico che taglia e blocca un connettore rapido prelucidato in una giunzione. Ad agosto 2026 abbiamo analizzato la prima pagina dei risultati per questa query esatta: tutti e 6 i riferimenti dietro la Panoramica AI di Google sono guide per l’installazione sul campo, 3 delle quali sono video YouTube, e nessuno dei 5 risultati organici visibili segue il processo all’interno della fabbrica. Il contenuto più vicino, un tutorial sull’anatomia del connettore, si ferma alla geometria del manicotto e del corpo. Se deve eseguire una terminazione sul campo, le guide alle attrezzature sono più utili di tutto ciò che segue. Se invece acquista connettori assemblati, li specifica o costruisce la linea che li produce, questi sono i valori a cui il fornitore deve attenersi.
Specifiche rapide
| Quota di connettori assemblati con resina epossidica polimerizzata a caldo | Circa 95%, comprese le bretelle prodotte in fabbrica |
|---|---|
| Polimerizzazione tipica in forno | Circa 5 min alla temperatura del forno; 65 °C per 15 min più 15 min di raffreddamento in una procedura di laboratorio; una notte a temperatura ambiente |
| Sequenza di lucidatura | Da 3 a 6 fasi con pellicole abrasive, da 30 µm a 0,01 µm in base al materiale del manicotto |
| Intervallo della geometria della faccia terminale | Raggio 7–25 mm UPC, 7–12 mm APC; scostamento dell’apice inferiore a 50 µm; altezza della fibra nell’ordine delle decine di nanometri |
| Accettazione delle perdite | Grado B: media 0,12 dB, massimo 0,25 dB per oltre il 97% dei campioni |
| Valore minimo di estrazione del cavo dal terminus | 98 N (22 lbf), mantenuti per almeno un minuto |
La scala di resa in 8 stazioni: cosa comprende il processo di assemblaggio dei connettori in fibra ottica
L’assemblaggio dei connettori in fabbrica è la sequenza di incollaggio e lucidatura che fissa una fibra nuda in un manicotto, rimuove il materiale in eccesso, modella la faccia terminale secondo una geometria ottica e verifica il risultato mediante misurazione. La terminazione sul campo è un’attività diversa, con attrezzature diverse: nel connettore è già presente un tratto di fibra prelucidato in fabbrica e il tecnico deve tagliare la fibra e bloccarla contro quel tratto.
Questa distinzione non è una questione di opinioni. In qualità di ente di certificazione, e non di fornitore, la Fiber Optic Association afferma nelle sue indicazioni sui connettori con adesivo e lucidatura che circa il 95% di tutti i connettori, comprese tutte le bretelle prodotte in fabbrica, usa resina epossidica polimerizzata a caldo. Nel frattempo, tra gli operatori che installano sul campo prevale l’idea che nessuno usi più resina epossidica e lucidatura. Entrambe le affermazioni sono vere nei rispettivi ambiti, ed è proprio questo il punto dell’articolo: il processo con resina epossidica e lucidatura non è scomparso, si è spostato al chiuso.
Questa trasformazione riguarda la produzione commerciale in grandi volumi, non ogni contesto. MIL-STD-2042-5, Metodi standard per l’installazione della topologia dei cavi in fibra ottica sulle navi militari (connettori e interconnessioni), è tuttora una norma attiva della Marina degli Stati Uniti che descrive in dettaglio i metodi per installare connettori per cavi in fibra ottica e dispositivi di interconnessione; la revisione C è stata pubblicata nel 2016. I tratti danneggiati in mare non possono essere rispediti in fabbrica. La terminazione sul campo non è obsoleta: è una norma militare d’installazione tuttora applicata, accanto a un mercato commerciale che si è in gran parte centralizzato.
Tenga presente la mappa seguente per il resto dell’articolo. Ogni difetto che questo processo può introdurre nasce in una stazione e viene rilevato in una successiva; la distanza tra queste due colonne è ciò che genera gli scarti.
| Stazione | Tipo di difetto che può introdurre | Stazione in cui viene rilevato | Misurazione che lo rileva | Il difetto arriva al cliente se |
|---|---|---|---|---|
| 1 Preparazione del cavo | I filati di aramide non sono catturati sotto la crimpatura | Nessun controllo ottico: solo una prova di trazione | Estrazione del cavo dal terminus, 98 N mantenuti per un minuto | La tenuta viene verificata a campione, non su ogni pezzo |
| 1 Preparazione del cavo | Incisione dello strato di protezione durante la spelatura | Test finale delle perdite, a volte dopo mesi | Deriva della perdita d’inserzione, cedimento meccanico sotto flessione | L’incisione è abbastanza superficiale da superare il test finale |
| 2 Iniezione di resina epossidica | Foro riempito in modo insufficiente, nessun cordone sulla faccia del manicotto | Lucidatura, se la fibra arretra | L’altezza della fibra diventa negativa; sottosquadro visibile | La geometria non viene misurata su ogni pezzo |
| 2 Iniezione di resina epossidica | Bolle d’aria nella linea di incollaggio | Prova di trazione o cicli termici | Ridotta resistenza all’estrazione | Sul lotto non viene eseguito alcun campionamento ambientale |
| 3 Polimerizzazione | Cordone non completamente polimerizzato, ancora morbido | Lucidatura, subito dopo | Sbavatura, movimento a pistone della fibra, geometria instabile | Raramente: questo difetto si manifesta chiaramente nella stazione successiva |
| 4 Incisione e taglio | La cricca si propaga nel foro del manicotto | Ispezione al microscopio con illuminazione dal retro | Cricche visibili solo con illuminazione posteriore | Ispezione solo con illuminazione frontale |
| 5 Lucidatura | Fibra incassata sotto la superficie del manicotto | Interferometro | Altezza negativa della fibra | La prova di perdita è superata e il controllo della geometria viene saltato |
| 5 Lucidatura | Strato superficiale alterato che aumenta la riflessione | Solo test della perdita di ritorno | Perdita di ritorno in dB: invisibile al microscopio | La perdita di ritorno viene dedotta dall’aspetto |
| 6 Geometria | Scostamento dell’apice fuori dall’intervallo previsto | Interferometro, stessa stazione | Scostamento dell’apice in µm rispetto al limite previsto per la famiglia di connettori | La geometria viene controllata a campione per lotto |
| 7 Pulizia | Particelle che si depositano dopo il test finale | Nessuno: il sigillo non la preserva | Ispezione al momento dell’accoppiamento, da parte dell’utilizzatore | Sempre. È un problema strutturale, non un difetto del processo |
Compilato sulla base delle norme e delle fonti di processo citate nell’articolo; le misurazioni di accettazione nelle colonne 4 e 5 sono quelle indicate nei documenti.
4 di questi 10 difetti arrivano a una stazione successiva o al cliente, anziché all’operatore che li ha causati. Questa distanza spiega l’importanza delle misurazioni e il motivo per cui esistono le ultime 3 stazioni.
Stazione 1: preparazione del cavo e crimpatura di fissaggio del corpo del connettore in fibra ottica
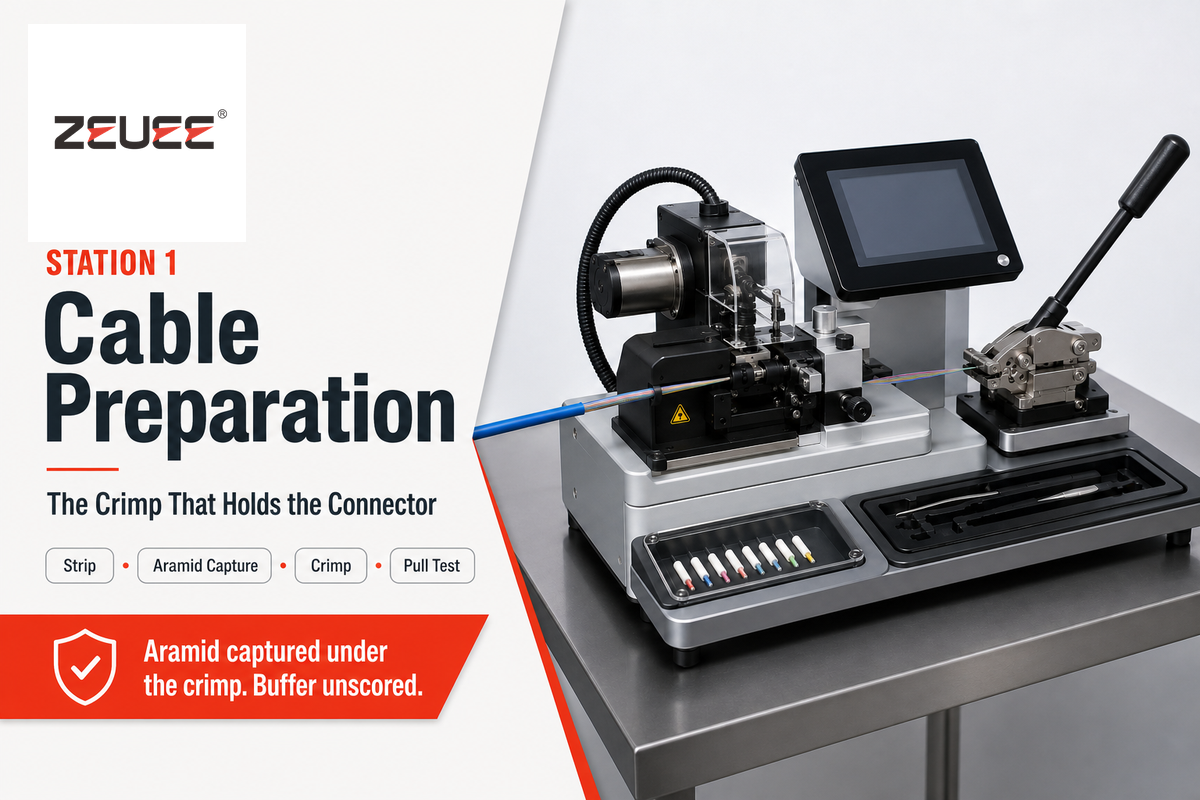
La preparazione del cavo si conclude con 2 valori minimi di estrazione pubblicati, non uno solo. MIL-PRF-29504C con Emendamento 1, la specifica prestazionale della Defense Logistics Agency statunitense per i terminali in fibra ottica, stabilisce una forza minima di estrazione della fibra dal terminus di 14 N (3,1 lbf) e una forza minima di estrazione del cavo dal terminus di 98 N (22 lbf); entrambe devono essere mantenute per almeno un minuto.
Nessuno dei due valori è il criterio di accettazione della crimpatura, e questo è l’aspetto utile. La specifica definisce 2 limiti perché il vetro all’interno del terminus e il cavo nel pressacavo sono due elementi diversi, trattenuti con meccanismi distinti. Le bussole di crimpatura che afferrano la guaina ma non i filati di aramide, elementi di rinforzo, superano una trazione leggera ma cedono alla prova da 98 N, perché il carico passa attraverso una guaina di plastica anziché attraverso i filati progettati per sostenerlo. Secondo la specifica, per superare la prova non devono inoltre verificarsi danni alla guaina, cedimenti della bussola di crimpatura, deformazioni del terminus o distacchi del cavo: sono 4 verifiche separate, non un unico controllo con esito positivo o negativo.
Anche il materiale in ingresso ha un proprio criterio. ITU-T L.101 (08/2024) indica come valore di riferimento normale una deformazione di prova della fibra equivalente all’1%, consentendo una deformazione diversa o maggiore per applicazioni specifiche, previo accordo. Una fibra entrata nell’edificio al di sotto di questa soglia non diventa accettabile solo perché il connettore montato all’estremità è stato assemblato correttamente.
Anche la concentricità del manicotto rientra in questa stazione, poiché viene definita prima di applicare l’adesivo: l’eccentricità del foro rispetto al diametro esterno del manicotto stabilisce un valore minimo di perdita della coppia accoppiata che nessuna lucidatura può migliorare.
Stazione 2: scelta e dosaggio della resina epossidica e iniezione nel manicotto
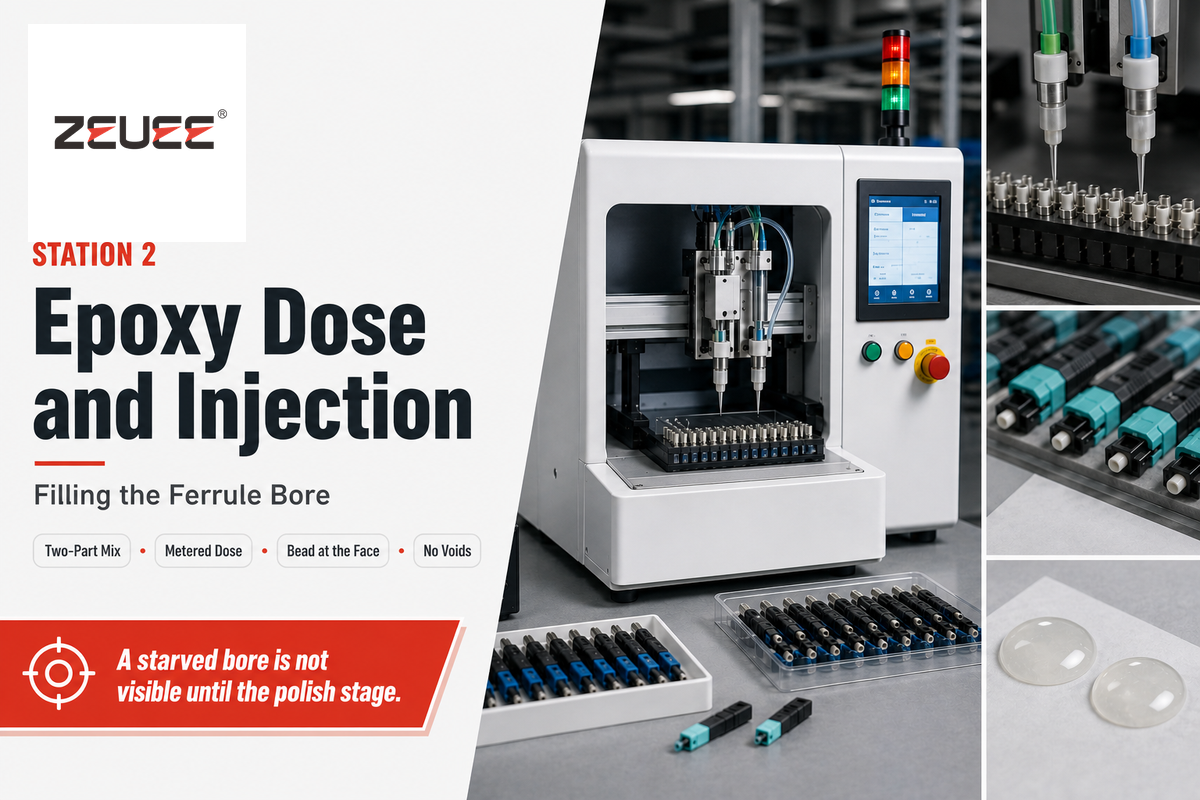
La scelta della resina epossidica determina la configurazione dell’intera linea, perché l’adesivo introduce 2 tempi che scorrono in direzioni opposte. Il tempo di polimerizzazione stabilisce per quanto tempo un connettore occupa il forno. La durata utile della miscela stabilisce per quanto tempo un lotto preparato resta utilizzabile e, quindi, quanti connettori può servire prima di doverlo scartare.
Gli intervalli pubblicati sono ampi. I sistemi che polimerizzano a temperatura ambiente possono avere una durata utile di circa mezz’ora e polimerizzare durante la notte. I sistemi a polimerizzazione rapida raggiungono una resistenza sufficiente per la lucidatura in meno di un’ora, ma hanno una durata utile di soli 5 minuti, che limita nettamente la dimensione del lotto. I sistemi per alte temperature, compresa la classe indicata per il funzionamento continuo a 250 °C, possono offrire una finestra di lavorazione di 4 ore e richiedono in cambio un forno. Le indicazioni FOA descrivono la stessa dinamica in reparto: una resina epossidica con una durata utile di 30 minuti permette all’operatore di preparare un vassoio di connettori; un forno da 20 posizioni che polimerizza in circa 5 minuti consente poi di completare rapidamente quel vassoio.
È nel controllo del dosaggio che si gioca il costo. Un responsabile di produzione di un’azienda tedesca di assemblaggio ha spiegato chiaramente la tolleranza: il dosatore viene preregolato per la combinazione specifica di fibra e connettore, perché ogni milligrammo conta.
«Ogni milligrammo conta». I dosatori vengono preregolati per ciascuna specifica combinazione di fibra e connettore, anziché essere impostati una volta sola per tutta la linea.
Dr. Stefan Hanf, responsabile della produzione, LASER COMPONENTS Germany GmbH
Due modalità di guasto delimitano il dosaggio corretto. Nei fori riempiti in modo insufficiente la fibra viene incollata per una lunghezza troppo breve e si ritrae sotto la pressione di lucidatura. Se il corpo del connettore viene riempito eccessivamente, la resina epossidica polimerizzata riempie la cavità dietro il manicotto, blocca il pressacavo e concentra in un solo punto le sollecitazioni generate da ogni flessione del cavo. A distinguerle è un riferimento visivo pubblicato nella procedura di connettorizzazione MIT OpenCourseWare 6.161: iniettare la resina dal retro del corpo del connettore fino a vedere un cordone sulla faccia esterna del manicotto ed espellere prima l’aria dalla siringa, perché le bolle che restano nella resina epossidica polimerizzata indeboliscono l’incollaggio. La stessa procedura prevede di controllare il manicotto prima dell’uso guardando attraverso il foro verso una luce distante da 30 a 45 cm e richiede che, durante la prova di montaggio, almeno 2,5 mm di fibra sporgano dalla punta del manicotto.
Stazione 3: programma di polimerizzazione e finestra tra polimerizzazione e taglio
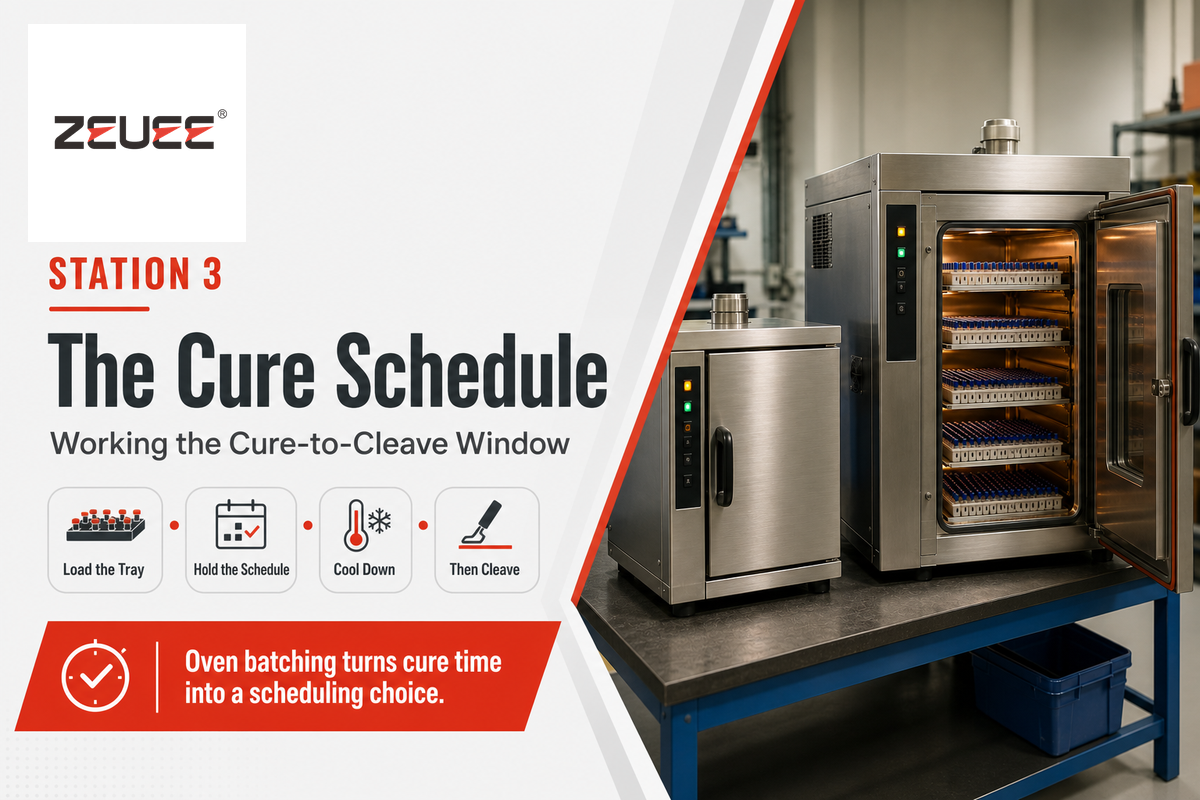
Se una linea tratta la polimerizzazione come un tempo fisso di permanenza, ha già perso di vista il parametro che conta. Non esiste un programma di polimerizzazione universale. Le condizioni pubblicate per le resine epossidiche per connettori vanno da 5 minuti in forno a una notte sul banco, perché la polimerizzazione dipende dal sistema adesivo, non dal processo; ogni scheda di processo che indica un unico valore universale riporta quello del proprio fornitore.
Chiamiamo finestra tra polimerizzazione e taglio l’intervallo tra la completa polimerizzazione e la fase di incisione e taglio. È il periodo in cui il cordone ha resistenza sufficiente per trattenere la fibra durante il taglio e la lucidatura, ma la linea non ha ancora sostenuto il costo di tenere prodotti in attesa davanti alla lucidatrice. La maggior parte delle schede di processo non la indica esplicitamente; vale la pena chiedere al fornitore di definirla, perché ai suoi estremi si verificano 2 guasti molto diversi.
Tagliando troppo presto, il cordone è ancora cedevole. La fibra si muove durante l’incisione, il tratto sporgente si rompe obliquamente e, sotto la pressione di lucidatura, l’intera fibra arretra nel foro come un pistone. Ne risulta un’altezza negativa della fibra che il controllo della geometria respingerà alla stazione 6, dopo aver già sostenuto i costi di tutte le operazioni precedenti.
Aspettando troppo, non si rompe nulla, ma l’ipotesi di lavoro alla base del programma smette silenziosamente di valere. Anche più rapido non significa automaticamente migliore. Una ricerca pubblicata sulla NTT Technical Review sui connettori ottici assemblati sul campo lo dimostra con un dato controintuitivo: la distanza tra la fibra e il foro del manicotto è inferiore a 1 µm; con una linea di incollaggio così sottile, un cianoacrilato a presa istantanea produce un incollaggio debole. Il primer è progettato per ritardare l’indurimento e raggiunge una resistenza sufficiente per la lucidatura circa 5 minuti dopo l’adesione, anziché istantaneamente. Lo stesso articolo indica per una polimerizzazione convenzionale a caldo più di 30 minuti a oltre 100 °C.
💡 Consiglio pratico
Quando valuta un fornitore, chieda la durata utile della miscela e il programma di polimerizzazione insieme. 5 minuti di durata utile con un’ora di polimerizzazione descrivono una linea completamente diversa da 4 ore di durata utile con polimerizzazione in forno; solo la seconda può assorbire un’interruzione senza scartare una miscela già preparata.
Stazione 4: incisione, taglio e primo controllo delle estremità della fibra
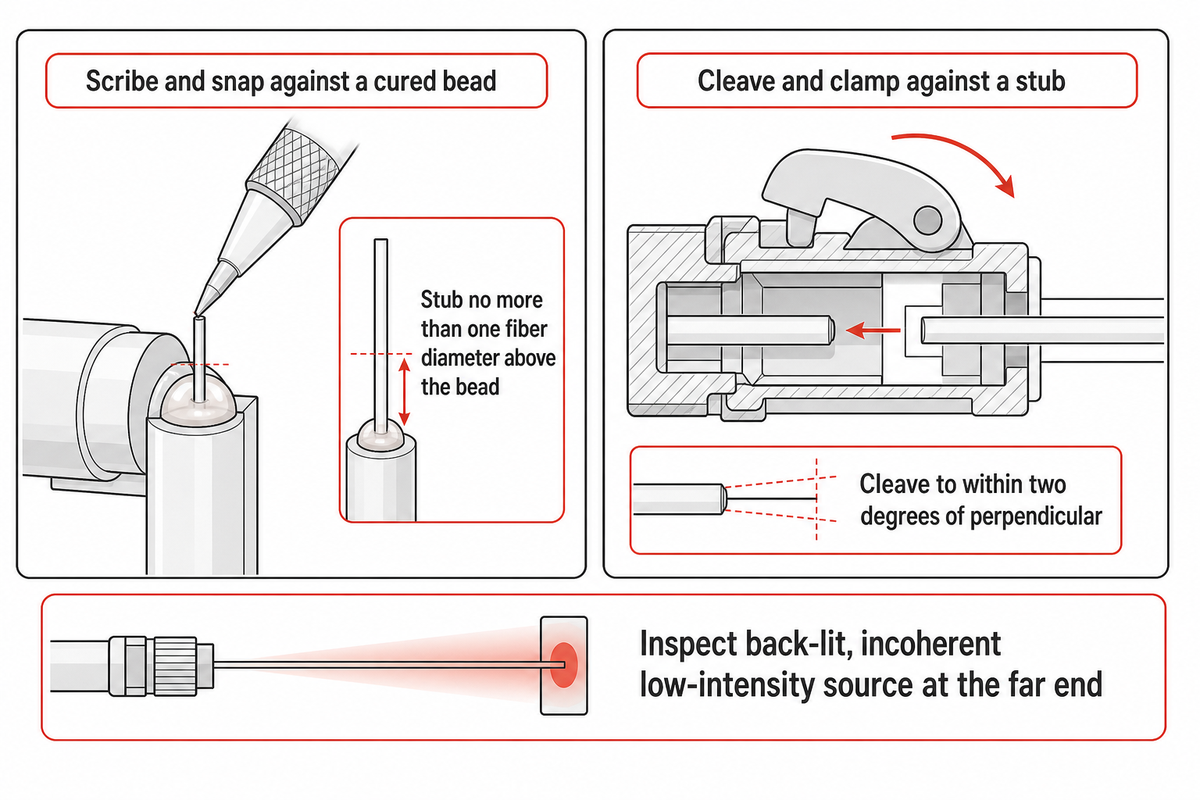
L’incisione e il taglio rimuovono la fibra in eccesso che sporge dal cordone polimerizzato e precedono il contatto del pezzo con qualsiasi abrasivo per un motivo preciso: una cricca introdotta in questa fase può propagarsi nel foro del manicotto, dove nessuna fase successiva di lucidatura riuscirà a rimuoverla e nessun microscopio con illuminazione frontale potrà mostrarla. La procedura MIT prevede di incidere appena sopra il cordone di resina epossidica, lasciando un tratto sporgente non più lungo del diametro della fibra, così che la prima fase di lucidatura rimuova materiale anziché una lunga leva di vetro.
In questa fase, le prassi aerospaziali differiscono in modo utile da quelle commerciali. NASA-STD-8739.5, Terminazioni in fibra ottica, assemblaggi di cavi e installazione, richiede di controllare le fibre con illuminazione posteriore, utilizzando all’estremità opposta del cavo una sorgente incoerente a bassa intensità. L’illuminazione posteriore rivela le cricche che quella frontale nasconde. La stessa norma include il movimento a pistone, cioè lo spostamento assiale della fibra all’interno del manicotto, tra i controlli da eseguire dopo una nuova prova e considera la geometria e la qualità della faccia terminale due verifiche di conformità distinte.
Come si svolge la stessa fase in una terminazione sul campo
La terminazione sul campo segue un percorso diverso per arrivare allo stesso punto; il confronto aiuta a capire meglio i vincoli di fabbrica. Il tecnico rimuove la guaina di plastica dall’estremità della fibra, toglie il rivestimento della fibra e la pulisce con un panno senza pelucchi e alcol.
Poi il tecnico inserisce la fibra nel connettore fino a portarne l’estremità a contatto con il tratto di fibra installato in fabbrica all’interno del manicotto; una camma o un cuneo mantiene chiuso il connettore e blocca la fibra, quindi una bussola di crimpatura viene fatta scorrere sul connettore, sopra il cavo che entra dal retro. I cappucci protettivi vanno inseriti prima sulla fibra, prima di tutte queste operazioni; dimenticarne uno è il motivo per cui tante terminazioni altrimenti ben eseguite vengono tagliate e rifatte. Questo metodo con connettori prelucidati si usa sia per le fibre multimodali sia per quelle monomodali. Le istruzioni dei produttori richiedono in genere di tagliare la fibra con un angolo entro 2 gradi dalla perpendicolare, perché un’estremità non perpendicolare lascia un’intercapedine d’aria a forma di cuneo contro il tratto di fibra preinstallato, che il gel di adattamento dell’indice non può compensare del tutto.
La terminazione con adesivo sostituisce il contatto con quel tratto di fibra con un incollaggio. Invece di appoggiarsi a un tratto installato in fabbrica, la fibra viene inserita nella resina epossidica e polimerizzata in posizione all’interno del corpo del connettore; l’operatore deve poi incidere delicatamente con uno stilo in carburo la fibra in eccesso che sporge dal cordone e spezzarla in modo netto. In questa fase non si usa una taglierina per fibre, perché il tratto sporgente è troppo corto da trattenere. È questa differenza — incidere e spezzare contro un cordone polimerizzato anziché tagliare e bloccare contro un tratto di fibra — che rende possibile installare i connettori meccanici anche a chi li usa occasionalmente, mentre quelli con adesivo richiedono pratica quotidiana.
⚠️ Importante
NASA-STD-8739.5 non ammette interventi di rilavorazione su una faccia terminale incrinata in un assemblaggio di volo: l’assemblaggio deve essere terminato di nuovo oppure scartato. Riprende inoltre da NASA-STD-8739.6 il requisito secondo cui gli operatori non possono ispezionare il proprio lavoro. Le linee commerciali possono adottare criteri meno severi, ma dovrebbero farlo consapevolmente, anziché per omissione.
Stazione 5: lucidatura in più fasi della faccia terminale del connettore in fibra ottica
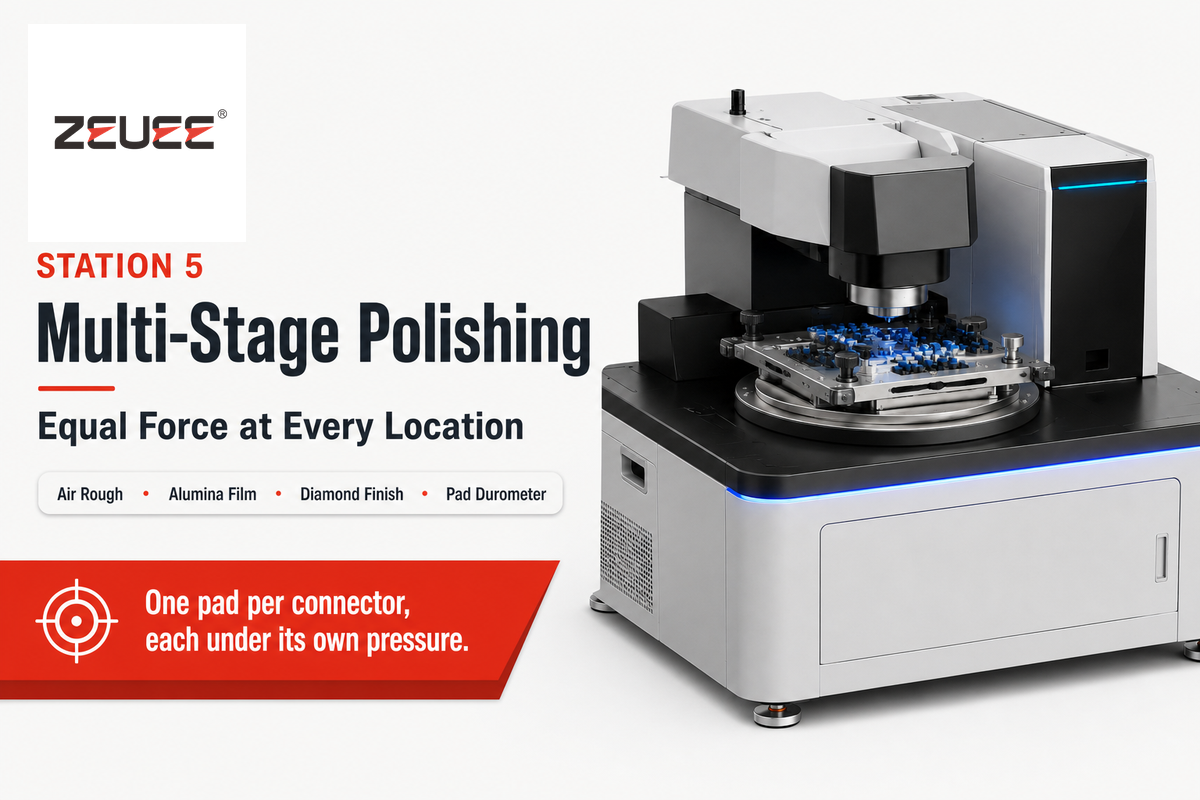
La lucidatura prevede da tre a sei fasi con pellicole abrasive; il numero di passaggi dipende dal materiale della ferrula, non da ambizioni di perfezione. Le sequenze pubblicate vanno da una a tre passaggi da 12 / 3 / 0,3 µm a una sequenza in cinque passaggi per ferrule ceramiche, che parte da 30 µm e termina a 0,01 µm. Le sequenze pubblicate non coincidono mai esattamente: ciò dimostra che il numero di passaggi non costituisce la specifica.
La logica, invece, è sempre la stessa. Una fase grossolana rimuove il moncone di fibra e il cordone di resina epossidica. Una fase di sagomatura definisce la curvatura. Una fase di rimozione dei graffi elimina i danni lasciati dalla fase grossolana. La fase finale risponde a esigenze ottiche, non geometriche: tratta lo strato superficiale alterato che la lucidatura abrasiva lascia sul vetro. La variazione dell’indice di rifrazione aumenta la riflessione senza produrre alterazioni rilevabili al microscopio.
L’abrasivo scelto deve essere compatibile con il materiale più duro presente sulla superficie terminale. Un errore può causare il difetto che molti ritengono impossibile. In un articolo pubblicato su Cabling Installation & Maintenance, Mike A. Reed di Methode Electronics spiega il meccanismo: una lucidatura eccessiva può compromettere le prestazioni del connettore quanto una lucidatura insufficiente, perché la pellicola standard all’ossido di alluminio rimuove vetro e resina epossidica, ma non la ceramica. Se si continua a lucidare dopo che la ceramica ha smesso di asportarsi, il vetro continua a consumarsi, finché la fibra resta incassata sotto la superficie della ferrula. La presenza di puntinature nella e attorno alla regione del nucleo e del rivestimento è il sintomo che si manifesta dopo la fase finale con ossido di alluminio da 0,3 µm. Per il ripristino si utilizza una pellicola diamantata da un micron su un tampone resiliente, con acqua distillata, eseguendo circa dieci movimenti a forma di otto: il diamante asporta la ceramica e riporta alla luce vetro nuovo, mentre l’ossido di alluminio non è in grado di farlo.
Le indicazioni FOA riportano la stessa regola da un’altra prospettiva: allumina per vetro e resina epossidica, diamante quando è necessario rispettare la geometria monomodale. Indicano anche una specifica del tampone facile da trascurare nella scheda di processo: tampone di gomma da 1/8-inch (3 mm), durezza 80 Shore, e un’istruzione di tre parole: non lucidare eccessivamente.
📐 Nota tecnica
La durezza del tampone e la grana della pellicola devono essere abbinate: non sono parametri indipendenti. I tamponi più morbidi permettono alla pellicola di seguire il bordo della ferrula e ridurre il raggio di curvatura verso il limite inferiore dell’intervallo 7–25 mm; un tampone più duro lo appiattisce verso il limite superiore e aumenta lo scostamento dell’apice se il fissaggio non è in squadra. Se una linea cambia fornitore della pellicola senza riqualificare il tampone, è probabile che l’interferometro della stazione sei inizi a scartare pezzi che superano ancora il test di perdita.
Stazione 6: misurazione della geometria della superficie terminale con l’interferometro
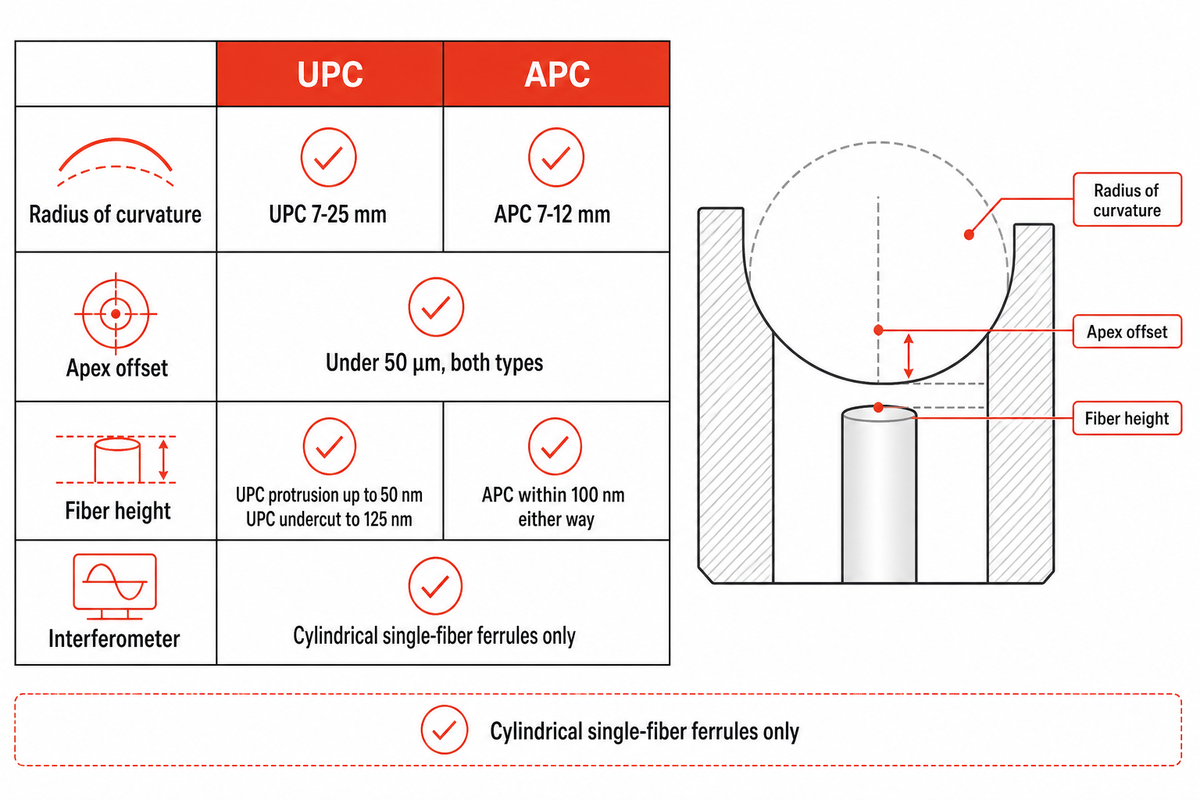
La geometria della superficie terminale viene valutata in base a tre valori: raggio di curvatura, scostamento dell’apice e altezza della fibra. Il raggio di curvatura è quello della sfera adattata a una corona circolare attorno alla fibra, non all’intera superficie. Lo scostamento dell’apice è la distanza laterale tra il vertice della sfera e il centro della fibra. L’altezza della fibra indica la posizione della fibra rispetto alla superficie circostante della ferrula: è positiva quando sporge e negativa quando è incassata.
Questi tre valori descrivono le ferrule cilindriche per fibra singola, PC, UPC e APC. Non costituiscono un modello generale della geometria dei connettori; la didascalia della matrice seguente ne specifica l’ambito per un motivo spiegato subito dopo.
| Parametro | UPC | APC | Strumento | Cosa succede se il valore si discosta |
|---|---|---|---|---|
| Raggio di curvatura | 7–25 mm | 7–12 mm | Interferometro | Si perde il contatto fisico sul nucleo; aumenta la perdita di inserzione |
| Area utilizzata per l’adattamento della sfera | Corona circolare, 250 µm esterni / 140 µm interni | Stessa convenzione per la corona circolare | Software dell’interferometro | Due laboratori misurano raggi diversi sullo stesso pezzo |
| Scostamento dell’apice | Meno di 50 µm | Meno di 50 µm | Interferometro | Il punto di contatto si sposta dal nucleo; peggiorano sia la perdita sia la riflettanza |
| Altezza della fibra, sporgenza | Fino a +50 nm | Entro ±100 nm | Interferometro | Danni alla fibra in caso di accoppiamenti ripetuti |
| Altezza della fibra, incasso | Fino a −125 nm | Entro ±100 nm | Interferometro | Intercapedine d’aria all’interfaccia; la perdita di ritorno crolla |
| Angolo della superficie terminale | Nominalmente piano | Angolo nominale di 8 gradi | Interferometro | Disallineamento angolare durante l’accoppiamento; forte aumento della perdita |
| Allineamento tra chiave e angolo | Non applicabile | Obbligatorio | Fissaggio e interferometro insieme | Un angolo corretto nella posizione di rotazione sbagliata causa comunque un difetto |
| Qualità della superficie dopo la fase finale | Nessun graffio sul nucleo | Nessun graffio sul nucleo | Microscopio per il controllo della fibra | Aumenta la perdita di inserzione; la perdita di ritorno potrebbe non variare affatto |
| Documenti di riferimento | Serie IEC 61755 per l’interfaccia; Telcordia GR-326-CORE per la qualificazione | Lo stesso, con la parte relativa alla ferrula angolata | Serie IEC 61300 per il metodo di misurazione | Citare «la norma IEC» senza indicare il numero della serie non identifica alcun documento |
Valori limite pubblicati da Hexatronic Data Center con riferimento a Telcordia GR-326-CORE. Le riformulazioni di questo intervallo pubblicate dai fornitori differiscono ai limiti dell’intervallo; altri fornitori indicano 10–25 mm per UPC e 5–12 mm per APC. È proprio per questo che occorre chiedere da quale documento proviene il limite citato. L’interfaccia dimensionale è definita nella IEC 61755-3-1:2024 per ferrule dritte in zirconia e nella IEC 61755-3-2:2024 per quelle angolate; entrambi i documenti sono a pagamento. Il metodo di misurazione è descritto nella serie IEC 61300. Se un fornitore indica un intervallo, chiedere da quale di questi due documenti proviene.
Le ferrule rettangolari multifibra fanno riferimento a una norma specifica: non rientrano nei tre parametri appena descritti. IEC 61300-3-30:2026, edizione 3.0, pubblicata il 27 luglio 2026, misura la geometria delle ferrule rettangolari multifibra usando quattro parametri diversi: posizione della fibra rispetto alla superficie terminale, angolo della superficie terminale rispetto ai fori guida, raggi delle punte delle fibre e incasso del nucleo per le fibre multimodali. Solo il raggio della punta presenta qualche somiglianza con il gruppo di parametri per fibra singola; un angolo misurato rispetto ai fori guida non ha alcun equivalente per la fibra singola, perché le ferrule per fibra singola non hanno fori guida. L’edizione 3 aggiunge tabelle con i limiti geometrici per ferrule da 16, 24 e 32 fibre: un’indicazione diretta della direzione verso cui si sta evolvendo la densità dei connettori multifibra.
Stazione 7: controllo della pulizia della superficie terminale prima della spedizione del connettore
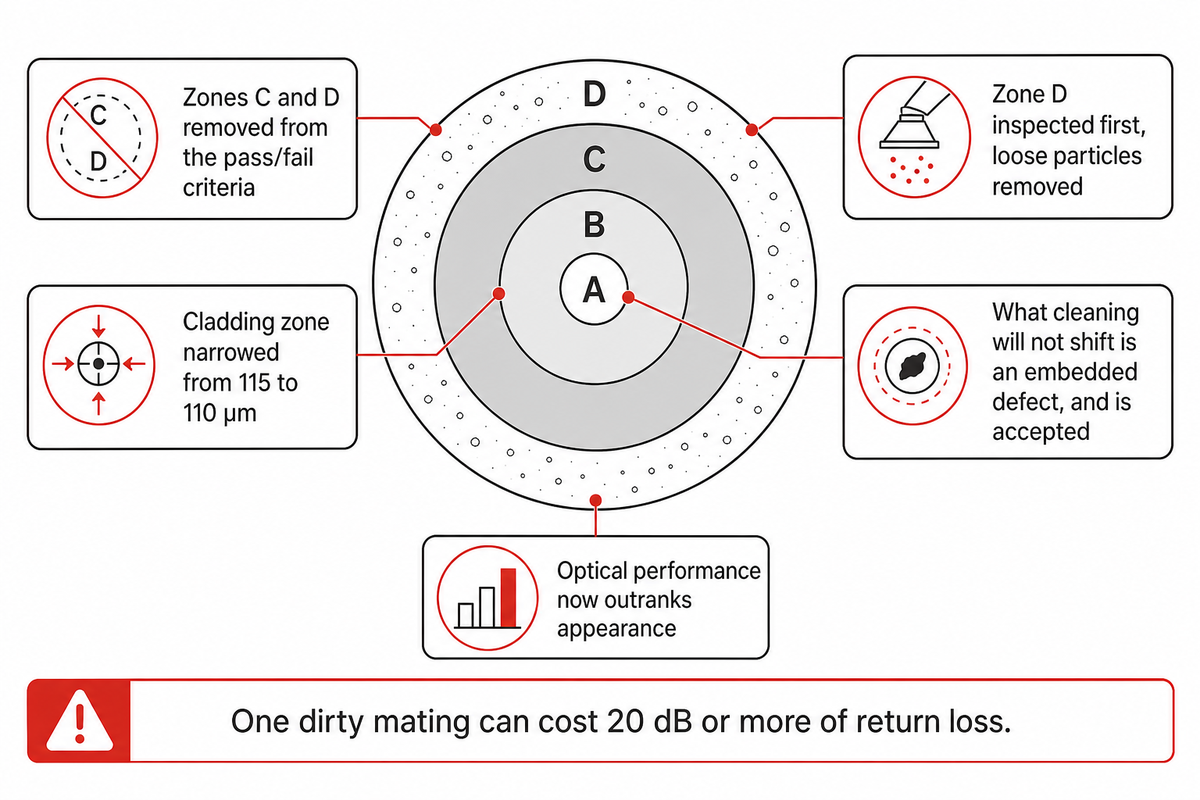
Per la pulizia della superficie terminale, nel 2022 la norma è cambiata, ma gran parte del settore non si è ancora adeguata. IEC 61300-3-35:2022, il metodo di ispezione visiva della superficie terminale nell’ambito della serie IEC 61300 dedicata a esami e misurazioni, elimina completamente le zone C (adesivo) e D (contatto) dai criteri di accettazione e rifiuto con l’edizione 3. La zona D viene ora ispezionata per prima, si rimuovono le particelle libere e si accetta come difetto incorporato qualsiasi particella che non si stacca dopo ripetuti interventi di pulizia.
Più avanti si trova il cambiamento con le conseguenze più rilevanti. L’edizione 3 stabilisce che un connettore non può essere respinto sulla sola base di un’ispezione visiva non superata: a determinare se può essere utilizzato è la conformità alle prestazioni ottiche specificate. Di conseguenza, una superficie ripulita dai detriti liberi che continui ad apparire difettosa può essere spedita se supera le prove di perdita di inserzione e perdita di ritorno. Ora le prestazioni ottiche prevalgono sull’aspetto. Le pagine dei fornitori che descrivono l’ispezione della superficie terminale come un criterio di accettazione o rifiuto basato sull’aspetto descrivono la prassi dell’edizione 2. Anche i criteri per le zone A e B sono stati leggermente allentati e definiti meglio; la zona del rivestimento si è ridotta da 115 a 110 µm perché la contaminazione al bordo estremo del rivestimento non attenua in misura significativa. Negli array rettangolari, si ispeziona e si pulisce l’intera ferrula prima di valutare le zone A e B su ogni fibra.
La contaminazione merita tutta l’attenzione che le viene dedicata. L’analisi di Fluke Networks sulle cause della perdita di ritorno indica con ampio margine che le superfici terminali sporche sono la causa principale; un solo accoppiamento sporco può peggiorare la perdita di ritorno di 20 dB o più. Venti decibel rappresentano la differenza tra un connettore da 45 dB e uno sotto i 26 dB, tre classi di differenza causate da un solo accoppiamento.
Qui è necessaria un’onesta precisazione: riguarda un aspetto che la fabbrica non può correggere. FOA consiglia di ispezionare e pulire i cordoni di permutazione nuovi, appena estratti dalle buste sigillate, prima dell’uso. Le fabbriche garantiscono la superficie terminale al momento della prova finale; la busta non ne preserva lo stato. Per la pulizia si usa alcol isopropilico al 99% anziché quello al 70% venduto come alcol denaturato per uso domestico: la parte restante della soluzione più economica è acqua, che lascia residui su una superficie che sta per essere accoppiata.
Stazione 8: accettazione della perdita di inserzione e della perdita di ritorno
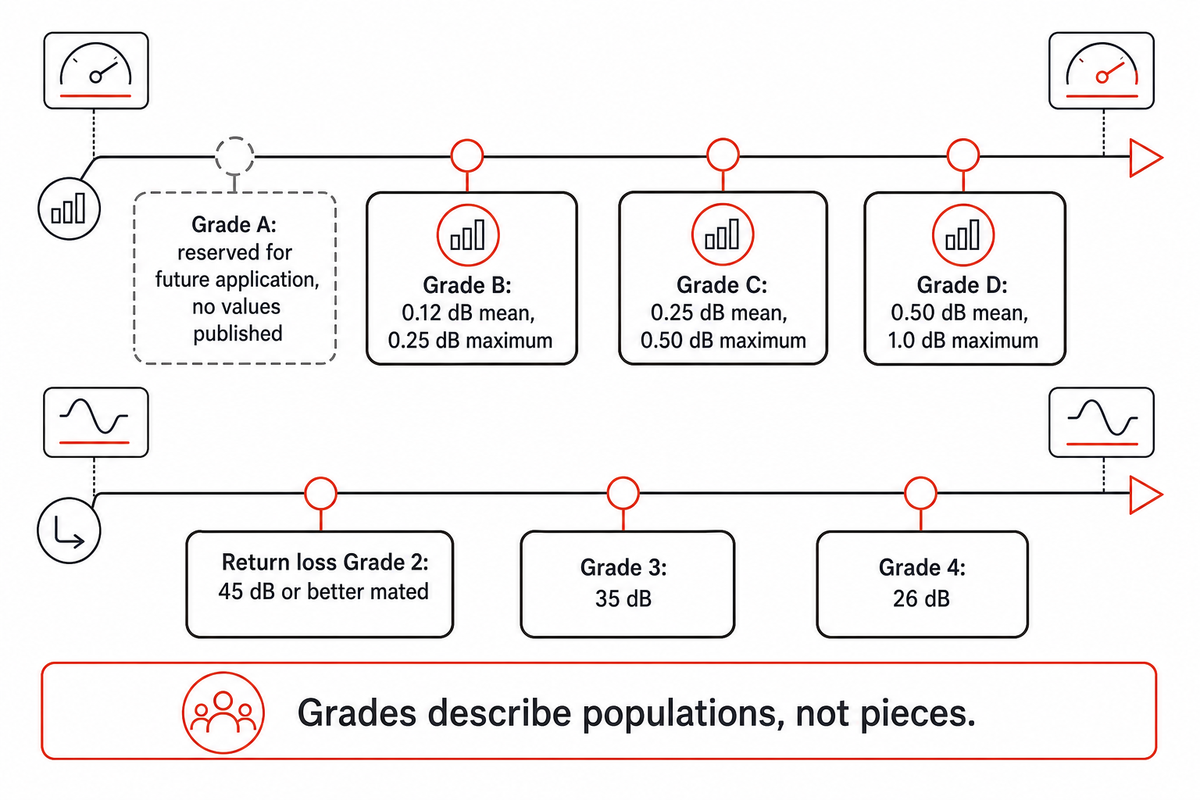
L’accettazione della perdita di un connettore si basa su due valori, accompagnati da un criterio relativo alla popolazione dei campioni; il valore singolo riportato nella maggior parte delle pagine dei fornitori non corrisponde a nessuno dei due. In base alle classi di attenuazione definite nella IEC 61755-1 e riportate nella IEC 61755-2-1:2022, un connettore di classe B deve avere un’attenuazione media pari o inferiore a 0,12 dB e un’attenuazione massima pari o inferiore a 0,25 dB in oltre il 97% dei campioni. La classe C prevede un’attenuazione media di 0,25 dB e massima di 0,50 dB; la classe D, rispettivamente di 0,50 dB e 1,0 dB. La classe A compare nella tabella senza valori ed è riservata ad applicazioni future; oggi la classe B è quindi la migliore classe di attenuazione ottenibile per un connettore in fibra ottica. Le classi di perdita di ritorno sono separate e, a eccezione della classe 1, descrivono fibre a contatto senza angolazione: la classe 2 richiede almeno 45 dB in accoppiamento, la classe 3 almeno 35 dB e la classe 4 almeno 26 dB. La classe 1, con almeno 60 dB, è riservata alle fibre angolate a contatto fisico, secondo la IEC 61755-2-2.
Le classi descrivono popolazioni di connettori, non singoli pezzi. EN IEC 61755-1:2022 definisce queste classi nell’ambito di un modello di popolazione ad accoppiamento casuale. L’attenuazione si misura secondo la IEC 61300-3-34 per i connettori a fibra singola e la IEC 61300-3-45 per quelli multifibra; la perdita di ritorno si misura secondo la IEC 61300-3-6. Le classi sono valide da 1310 nm a 1625 nm. La IEC 61753-1 è la norma prestazionale secondo cui viene qualificato il prodotto finito: una questione diversa da ciò che misura un singolo pezzo su un singolo banco di prova. La norma consente di affermare «questa linea produce connettori di classe B», non «questo connettore è di classe B». Confondere il valore del singolo pezzo con la classe certificata della popolazione è l’errore di specifica più comune in questo mercato.
Ecco il calcolo per una tratta reale, effettuato con una sorgente luminosa e un misuratore di potenza a 1310 nm. Consideriamo una tratta monomodale di 4 km, con quattro coppie accoppiate e due giunzioni a fusione. Un’attenuazione della fibra di 0,35 dB/km su 4 km corrisponde a 1,40 dB. Quattro coppie accoppiate, con il margine di budget di tratta FOA di 0,3 dB ciascuna, corrispondono a 1,20 dB. Due giunzioni da 0,1 dB corrispondono a 0,20 dB. Totale: 2,80 dB. Rispetto a una coppia di trasmettitore e ricevitore in fibra ottica con un budget di potenza di 5 dB, il margine è di 2,20 dB. Sostituendo il valore dei connettori con il massimo ANSI/TIA-568 di 0,75 dB per connessione, le quattro coppie costano 3,00 dB, la tratta raggiunge un’attenuazione totale di 4,60 dB e il margine scende a 0,40 dB. Le indicazioni FOA sono chiare sul valore che descrive la realtà: 0,75 dB non è un buon connettore; gli attuali connettori multimodali terminati sul campo dovrebbero rimanere sotto 0,3 dB, mentre i connettori monomodali assemblati in fabbrica rientrano nell’intervallo da 0.1 a 0,2 dB.
Cosa non verificano le otto stazioni
Tutto quanto descritto sopra misura il processo. La qualificazione del prodotto avviene nell’ambito di un regime separato, su campioni anziché su ogni singolo pezzo, e i risultati vengono mostrati agli acquirenti molto di rado. IEC 61753-022-02:2026, prima edizione che sostituisce il documento del 2012, riguarda i connettori multimodali terminati come codini e cordoni di permutazione per la categoria C, ambiente controllato.
Le modifiche rispetto all’edizione precedente sono i dettagli tecnici che vale la pena citare: aggiunta di una prova di torsione; riduzione da 120 s a un minimo di 60 s della ritenzione di fibra e cavo sui cavi rinforzati; eliminazione della prova di carico laterale statico; valutazione della flessione del dispositivo antitrazione in base alla variazione dell’attenuazione anziché alla perdita transitoria; riduzione da 500 cicli a 200 della durabilità dell’accoppiamento per i connettori con ferrula cilindrica; aggiunta di una prova di durabilità dell’accoppiamento per i connettori con ferrula rettangolare, a 50 cicli; e nuovo allegato B sull’esame visivo dello spostamento della guaina esterna del cavo durante le prove di variazione della temperatura, ritenzione del cavo e dispositivo antitrazione.
Gli acquirenti che confrontano i fornitori sulla base di fotografie della superficie terminale e di un rapporto sulle perdite stanno confrontando i risultati del processo. Chiedere secondo quale norma prestazionale e categoria è stato qualificato l’assemblaggio è una questione diversa e costa poco.
Confronto tra connettori con adesivo e lucidatura, connettori splice-on, meccanici e preterminati
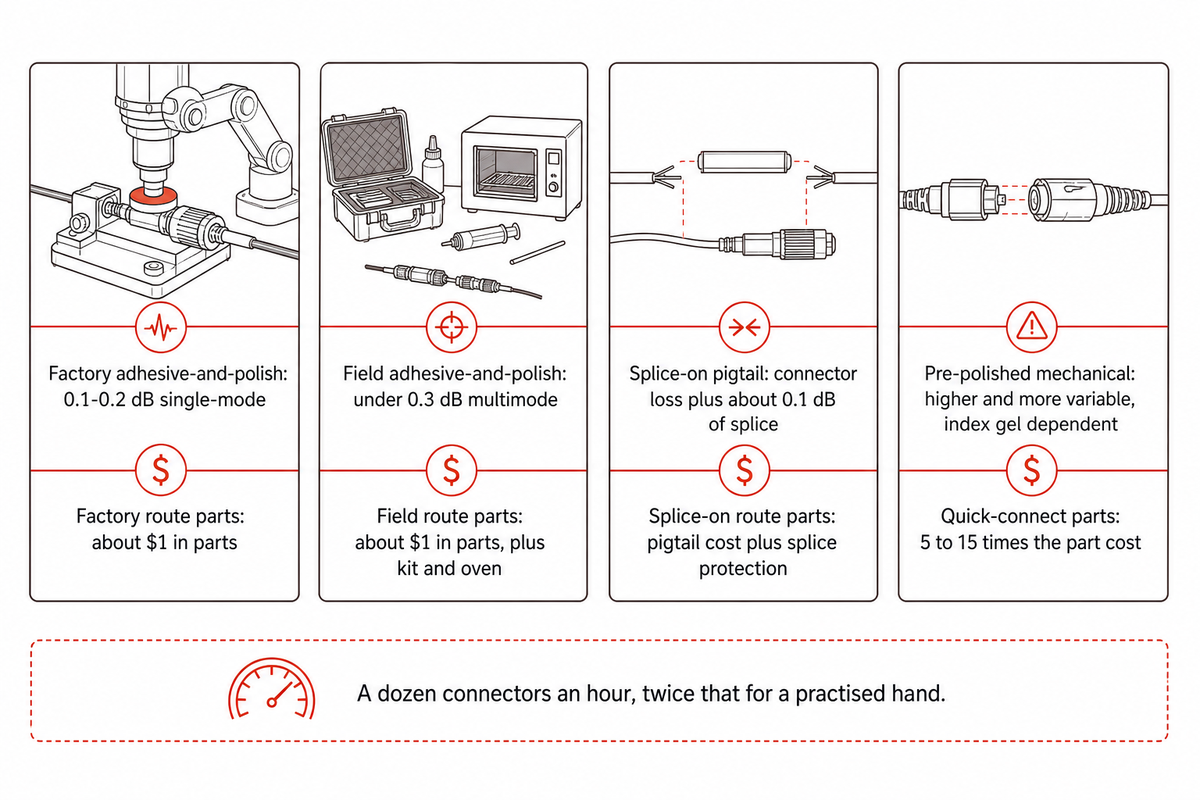
La giunzione a fusione su un codino assemblato in fabbrica è preferibile all’uso di adesivo e lucidatura per chi termina meno di qualche centinaio di connessioni all’anno: le prestazioni di perdita sono comparabili e la competenza necessaria si acquisisce acquistando una volta la giuntatrice, anziché esercitandosi per mesi con una lucidatrice manuale. Il volume ribalta il confronto, e il punto di svolta è netto.
| Metodo | Perdita tipica | Costo dei materiali di consumo per connettore | Dipendenza dalle competenze | Procedura di rilavorazione | Non adatto a |
|---|---|---|---|---|---|
| Adesivo e lucidatura in fabbrica | 0,1–0,2 dB monomodale | Circa $1 in componenti | Bassa per operatore, alta per processo | Nuova lucidatura, compreso il ripristino con diamante di una superficie incassata | Riparazioni occasionali; qualsiasi intervento che richieda un connettore entro un’ora |
| Adesivo e lucidatura sul campo | Sotto 0,3 dB multimodale, se eseguito correttamente | Circa $1 in componenti, più kit e forno | Elevata: una dozzina di connettori all’ora, il doppio con un operatore esperto | Nuova lucidatura sul posto se sono disponibili una lucidatrice manuale e le pellicole | Utilizzatori occasionali; interventi senza alimentazione per il forno di polimerizzazione |
| Connettore splice-on / codino più giunzione a fusione | Perdita del connettore assemblato in fabbrica più circa 0,1 dB della giunzione | Costo del codino più protezione della giunzione | Moderata; la precisione è affidata alla giuntatrice | Tagliare e rifare la giunzione | Siti senza accesso a una giuntatrice; spazi molto ristretti all’interno degli involucri |
| Meccanico prelucidato (connessione rapida) | Più elevata e variabile; dipende dal gel di adattamento dell’indice di rifrazione | Da 5 a 15 volte il costo dei componenti per adesivo e lucidatura | Bassa: la lucidatura è stata eseguita in fabbrica | Di solito si scarta e si installa un altro connettore | Terminazioni in grandi volumi in cui prevale il costo dei componenti; collegamenti monomodali di lunga durata |
Dati su perdite e costi tratti dalle indicazioni della Fiber Optic Association per adesivo e lucidatura; perdita della giunzione tratta dal calcolo precedente. I tipi di connettore e la relativa identificazione sono descritti nel riferimento FOA per l’identificazione dei connettori.
Quando adesivo e lucidatura sono la scelta sbagliata
La convenienza economica si raggiunge solo oltre una determinata soglia, che si ricava dall’osservazione FOA sui tempi e sui metodi di lavoro: il connettore costa poco, circa un dollaro, ma un operatore esperto ne produce circa una dozzina all’ora, o il doppio se lavora davvero in fretta. Per meno di qualche centinaio di terminazioni, il costo del lavoro e la curva di apprendimento superano di gran lunga il risparmio sui componenti; la raccomandazione corretta è usare un codino e una giuntatrice.
Scegliere adesivo e lucidatura quando
- I volumi raggiungono migliaia di terminazioni e prevale il costo dei componenti
- La geometria monomodale deve rientrare in un intervallo del raggio da 7–25 mm
- Sono disponibili nello stesso luogo un forno di polimerizzazione, un interferometro e un banco di prova delle perdite
- Gli stessi operatori eseguono il processo ogni giorno, anziché solo occasionalmente
Scegliere un altro metodo quando
- Servono meno di qualche centinaio di terminazioni all’anno
- Il lavoro si svolge in un involucro senza alimentazione elettrica e senza banco di lavoro
- Nessuno sul posto esegue lucidature con regolarità sufficiente per mantenere la pratica
- Serve una singola riparazione oggi, anziché un lotto la prossima settimana
I cordoni di prova di riferimento meritano una menzione a parte. Gli operatori esperti li considerano materiali di consumo con una vita utile di poche centinaia di cicli di accoppiamento, contro i valori molto più alti citati per i connettori di produzione, proprio perché le loro superfici terminali costituiscono il riferimento su cui si basano le altre misurazioni.
Tipi di connettore, adattatori e attrezzature speciali necessarie per ciascun metodo di installazione
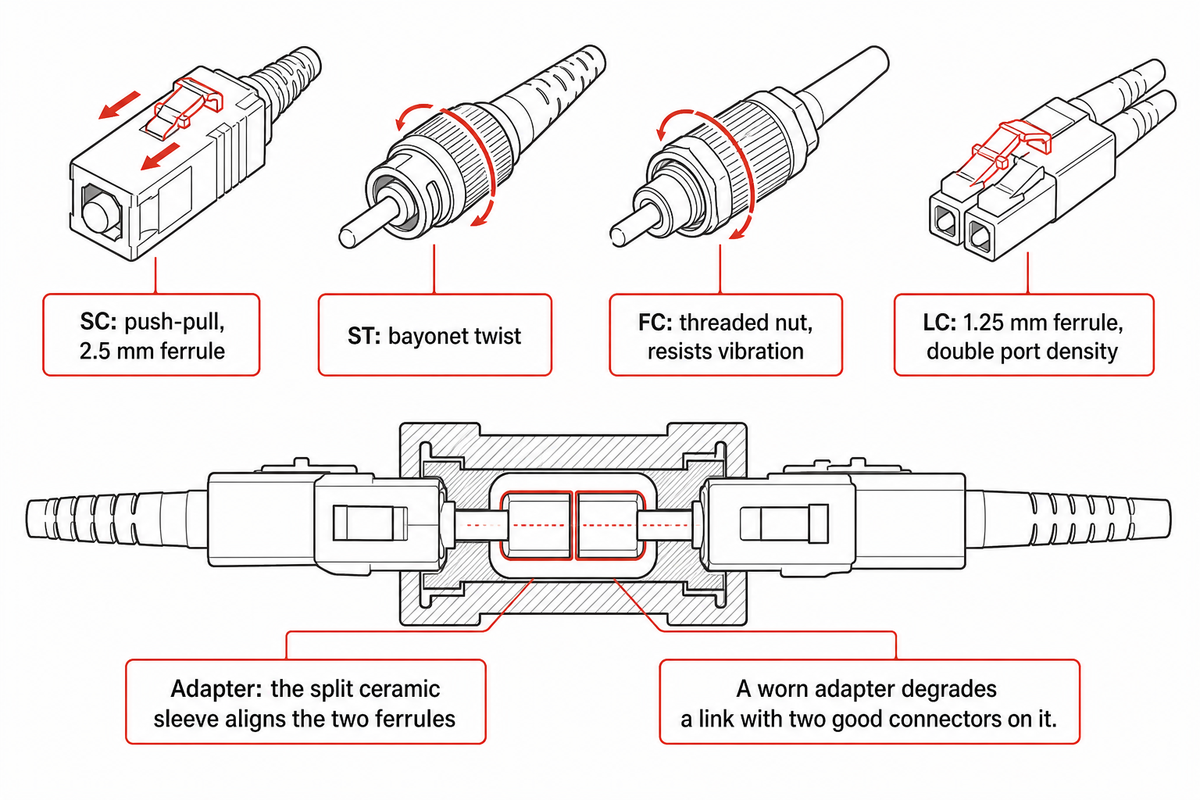
Quattro formati coprono la maggior parte dei connettori oggi in commercio. I connettori SC, ST e FC sono realizzati con una ferrula da 2,5 mm e differiscono solo per il meccanismo di aggancio; l’LC utilizza una ferrula da 1,25 mm, dimezzando l’ingombro e raddoppiando la densità delle porte. Il riferimento FOA per identificare i connettori è il metodo pratico per distinguerli sul campo.
A distinguerli è il meccanismo di aggancio. In genere, i connettori vengono scelti in base a questo criterio anziché alle prestazioni ottiche, perché durante la vita di un campo di permutazione un tecnico deve poterli collegare e scollegare agevolmente migliaia di volte. Un connettore SC si inserisce e si estrae in linea retta, quindi è facile da installare dove non c’è spazio per afferrare il corpo con la mano. Un connettore ST usa un innesto a baionetta con rotazione, uno FC un dado filettato che resiste alle vibrazioni e uno LC un piccolo fermo in plastica simile alla linguetta di una presa RJ45. Poiché il diametro della ferrula è lo stesso, i componenti ST e SC sono molto più facilmente intercambiabili attraverso una paratia rispetto a quelli LC; i connettori SC e LC, insieme, rappresentano la grande maggioranza dei cablaggi strutturati attualmente installati.
Gli adattatori costituiscono l’altra metà dell’interfaccia e ricevono meno attenzione di quella che meritano. Un adattatore è un manicotto che mantiene due connettori contrapposti; al suo interno, il manicotto ceramico diviso allinea effettivamente le due ferrule. Adattatori e connettori sono disponibili in corpi simplex, duplex e quadrupli; gli adattatori ibridi servono a collegare tipi diversi di connettore. Poiché la ferrula di un connettore entra in contatto solo con quella corrispondente all’interno del manicotto, un adattatore usurato degrada un collegamento anche quando i connettori alle due estremità sono perfettamente integri.
Le attrezzature necessarie si dividono secondo la stessa distinzione che attraversa tutto l’articolo. La produzione in fabbrica richiede un forno di polimerizzazione, supporti per la lucidatura, un interferometro e un banco di misura delle perdite. Il lavoro sul campo richiede un altro insieme di attrezzature speciali: spelafibre dimensionati per rimuovere il rivestimento senza intaccare il vetro, un microscopio d’ispezione per controllare l’estremità della fibra o il connettore prima dell’accoppiamento e un kit di pulizia. Le squadre che eseguono giunzioni anziché lucidature usano anche un tagliafibre ottico sufficientemente preciso da ottenere un’estremità perpendicolare. Uno spelafibre di misura non corretta può intaccare il rivestimento; un tagliafibre che ha perso il riferimento di indicizzazione della lama produce un’estremità angolata che nessuna cura nelle fasi successive può correggere.
I pigtail in fibra ottica evitano gran parte di queste operazioni. Sono brevi spezzoni di fibra singola con un connettore di fabbrica a un’estremità e fibra nuda all’altra; vengono giuntati al cavo in una scatola terminale o in un vassoio per fibra ottica. Poiché il connettore è stato realizzato e misurato in fabbrica, l’installazione si riduce a una giunzione a fusione: per questo le squadre professionali che lavorano con la fibra ricorrono ai pigtail sia per la fibra multimodale sia per quella monomodale. Lo stesso principio si applica su scala più ampia: le tratte aeree in fibra e le reti di accesso che trasportano traffico a banda larga e televisivo via cavo vengono realizzate sempre più spesso con assiemi preconnettorizzati, anziché con connettori installati sul posto.
Prima di definire il tipo di connettori, occorre sapere chi installerà sul posto i componenti per fibra ottica, perché la buona riuscita dell’installazione dipende più da chi la esegue che dalla marca acquistata. Se l’installazione viene eseguita occasionalmente, è preferibile un connettore prelucidato; per il lavoro quotidiano sono più adatti l’incollaggio e la lucidatura.
La scelta del tipo di fibra e quella del connettore sono decisioni interdipendenti. La fibra multimodale tollera un disallineamento laterale maggiore rispetto a quella monomodale; perciò, i diversi tipi di connettori per fibra ottica hanno tolleranze geometriche differenti, anche quando la ferrula sembra identica. La corretta installazione di un collegamento in fibra ottica parte dalla specifica, non dalla crimpatura: se la fibra ottica è scelta per un determinato budget di perdita e il connettore è classificato per un altro, la differenza emerge già nella prima prova.
Come si sta evolvendo la domanda di terminazioni e quali cambiamenti comporta in fabbrica
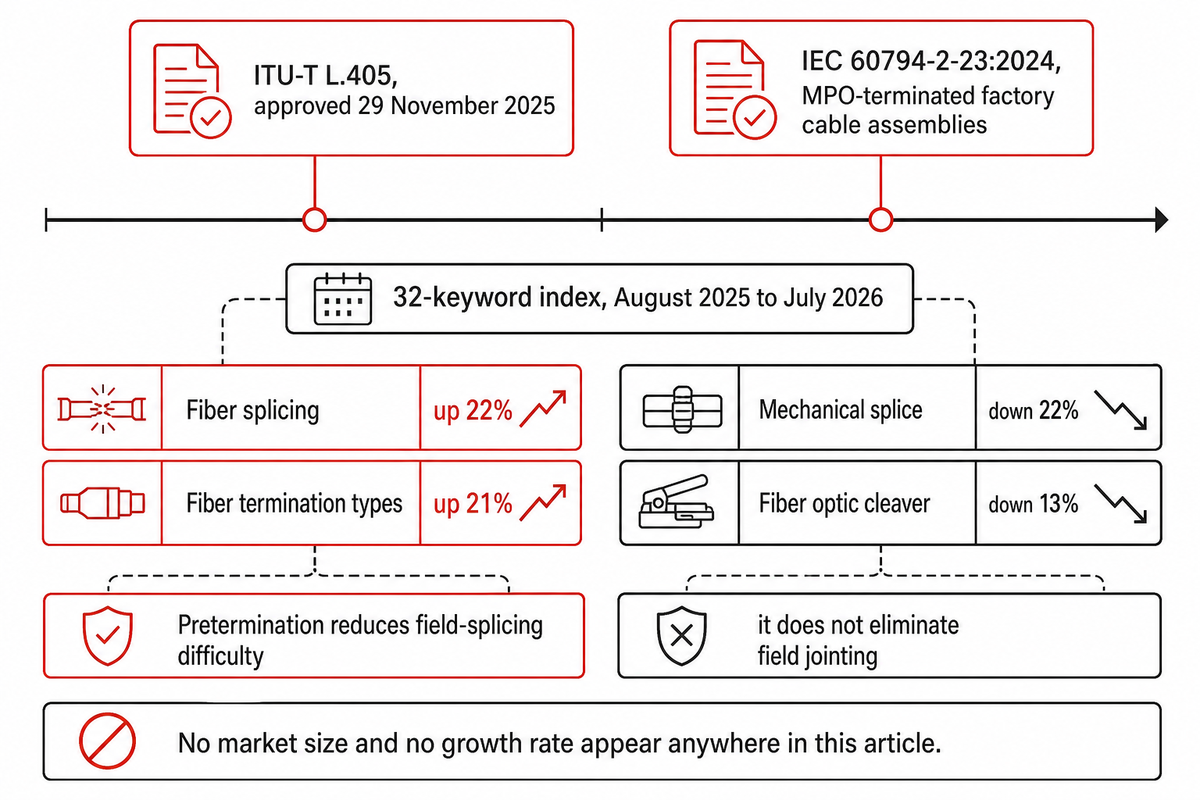
Due organismi di normazione hanno pubblicato documenti sugli assiemi terminati in fabbrica a distanza di ventidue mesi: è il segnale più chiaro disponibile sulla direzione che sta prendendo questo settore. La ITU-T L.405, approvata il 29 novembre 2025, definisce alloggiamenti, chiusure, assiemi di cavi e terminali preconnettorizzati come componenti terminati in fabbrica con connettori. La IEC 60794-2-23:2024, prima edizione pubblicata il 31 gennaio 2024, specifica cavi interni multifibra destinati espressamente ad assiemi di cavi realizzati in fabbrica e terminati con connettori MPO.
Le nostre rilevazioni della domanda indicano la stessa tendenza, senza pretendere di essere statistiche di mercato. In un indice di 32 parole chiave monitorate nei dodici mesi da agosto 2025 a luglio 2026, le ricerche relative alle giunzioni in fibra sono aumentate del 22% e quelle sui tipi di terminazione in fibra del 21%; le ricerche relative alle giunzioni meccaniche sono invece diminuite del 22% e quelle sui tagliafibre ottici del 13%. Il lessico degli acquirenti si sta spostando verso le soluzioni a fusione e si allontana da quelle meccaniche, spingendo le terminazioni in grandi volumi sempre più in fabbrica anziché sul campo.
Questa affermazione ha un limite, indicato dallo stesso organismo di normazione. La ITU-T L.250 (01/2024) descrive gli assiemi preterminati come facoltativi e le infrastrutture ottiche installate come una combinazione di tecnologie aeree, interrate, in condotto e in microcondotto. La preterminazione semplifica le giunzioni sul campo, ma non le elimina. È quindi corretto parlare della direzione intrapresa dal lavoro di normazione, non della ripartizione dei volumi tra fabbrica e campo.
In questo articolo non sono riportati né le dimensioni del mercato né un tasso di crescita. Durante la ricerca sono state esaminate sei pagine di ricerche di mercato diffuse su questo argomento specifico. Per lo stesso anno, le stime del mercato variavano da 5.61 a 11,2 miliardi di dollari, con tassi di crescita compresi tra 4,1% e 12,6%: una differenza di un fattore due per le dimensioni e di un fattore tre per la crescita. Questi numeri sono riportati qui solo per documentare la discrepanza, che li rende tutti impossibili da citare.
Per chi acquista, la conseguenza pratica è una domanda sulla specifica, non una previsione. Se il fornitore propone assiemi MPO, occorre chiedere se il cavo è conforme alla IEC 60794-2-23:2024 e se la geometria viene misurata in base all’edizione 2026 della norma sulle ferrule rettangolari, perché entrambi i documenti sono abbastanza recenti da indurre un fornitore a lavorare ancora secondo le edizioni precedenti.
Cosa cambia con l’automazione del processo di assemblaggio dei connettori
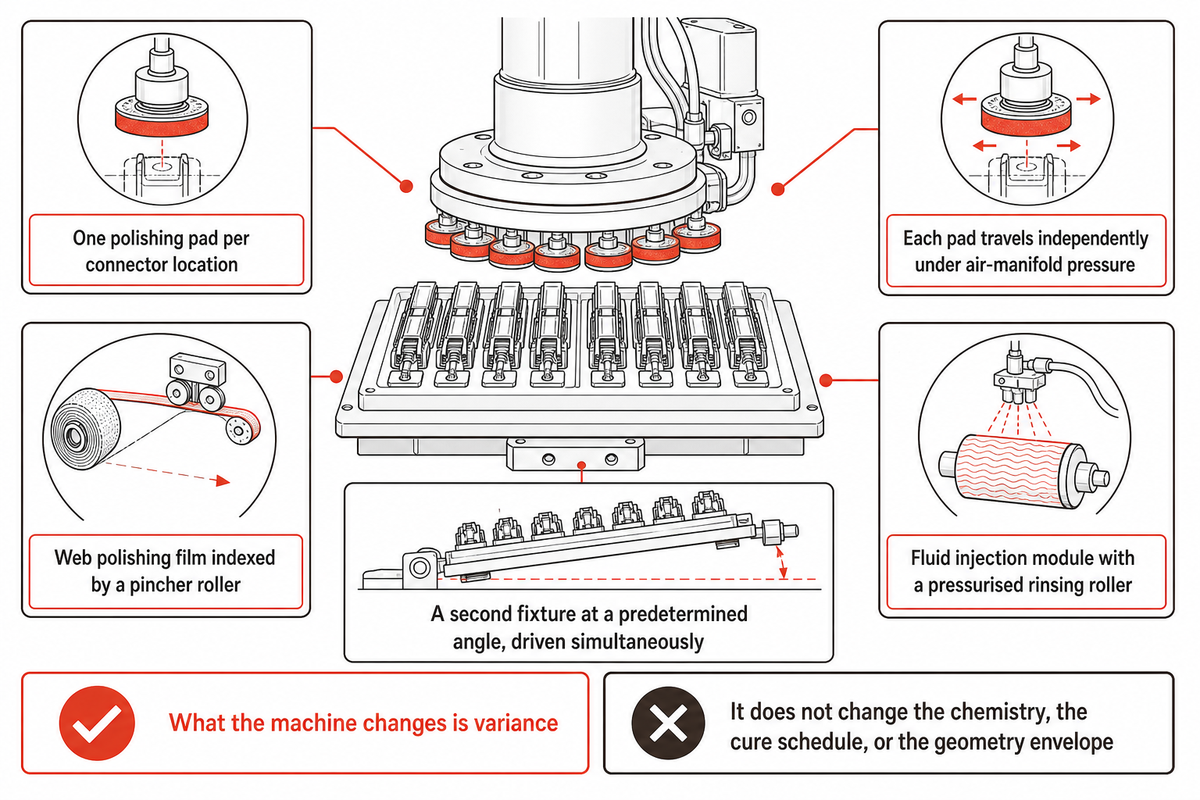
In questa linea, l’automazione non serve a rendere più veloci le mani. Mantiene costanti parametri che non possono esserlo con il lavoro manuale; i meccanismi sono abbastanza specifici da poter essere verificati in un brevetto. La EP1597021A1, Apparato e metodo per la lucidatura di un connettore in fibra ottica (ADC Telecommunications, depositato il 26 gennaio 2004, pubblicato il 23 novembre 2005), ne descrive quattro.
Primo: un tampone di lucidatura per ogni posizione del connettore, ciascuno libero di muoversi verticalmente sotto la pressione di un collettore pneumatico, così che ogni tampone eserciti la stessa forza sulla faccia terminale, indipendentemente dalla sua posizione. Su un supporto manuale, un connettore che sporge leggermente riceve più pressione del connettore adiacente; la differenza genera la dispersione dell’altezza delle fibre che la stazione sei scarta.
Secondo: un film di lucidatura in rotolo, fatto avanzare da un rullo pressore. È la macchina ad avanzare la superficie abrasiva, anziché lasciarla usurare fino a uno stato imprevedibile senza che l’operatore possa accorgersi del deterioramento. L’esempio descritto nel brevetto specifica un film abrasivo diamantato da un micron, lo stesso abrasivo diamantato da un micron previsto per le lavorazioni monomodali e prescritto per recuperare una ferrula lucidata eccessivamente.
Terzo: un modulo d’iniezione del fluido con un rullo di risciacquo saturo di fluido e pressurizzato, che rimuove i detriti in linea prima che la fase successiva li trascini sulla faccia terminale.
Quarto: un secondo supporto mantenuto a un angolo prestabilito e azionato simultaneamente al primo, così che le lavorazioni per superfici di contatto fisico angolate e piane procedano in parallelo sulla stessa macchina, senza richiedere un cambio formato.
Il caricamento è una scelta d’acquisto, non una caratteristica intrinseca del processo: lo stesso brevetto specifica che i supporti possono essere caricati «manualmente, ad esempio inserendoli a mano nella macchina, oppure automaticamente, ad esempio con un sistema a nastro trasportatore». Le linee possono automatizzare la lucidatura e mantenere il caricamento manuale, oppure automatizzare entrambe le operazioni. La macchina riduce la variabilità: la ripetibilità del dosaggio, la pressione applicata a ogni posizione e lo stato del film non dipendono più dall’operatore presente durante il turno. Non modifica invece la chimica dell’adesivo, il programma di polimerizzazione o l’intervallo geometrico entro cui deve rientrare la faccia terminale.
I macchinari per questo lavoro appartengono alla stessa famiglia della nostra linea di macchine automatiche per l’assemblaggio di connettori in fibra ottica, insieme alla linea di assemblaggio di connettori ottici per produzioni di volume maggiore. La misurazione è un acquisto separato: il controllo della faccia terminale e della geometria rientra nell’automazione del controllo dei connettori, mentre le telecamere necessarie rientrano nei sistemi di controllo con visione artificiale. Chi sta progettando una cella completa anziché una singola stazione può consultare la nostra guida alle macchine di assemblaggio dei connettori e, per una visione d’insieme a livello di stabilimento, quella sull’automazione delle linee di produzione. Gli acquirenti del settore dell’elettronica di precisione possono approfondire il contesto settoriale nella nostra pagina sul settore dell’elettronica 3C.
Il punto da ricordareOgni stazione del processo introduce un difetto che una stazione successiva deve rilevare. I quattro difetti che sfuggono al controllo dell’operatore della stazione interessata spiegano perché l’accettazione si basa su una misurazione, non su un’ispezione. Chiedete al fornitore quali stazioni misurano ogni pezzo e quali eseguono un campionamento per lotto: questa sola risposta dice più sui connettori che riceverete di qualsiasi fotografia della faccia terminale.
Parlate con i nostri ingegneri della linea di assemblaggio di connettori →
Domande frequenti
D: Come vengono collegati di solito i cavi in fibra ottica?
I cavi in fibra ottica vengono collegati tramite giunzione a fusione, che fonde due fibre creando un percorso continuo, oppure tramite connettori, che permettono di riaprire il collegamento.
La giunzione a fusione offre la perdita più bassa e crea un collegamento permanente, in genere intorno a 0,1 dB. I connettori comportano una perdita maggiore, ma possono essere scollegati: per questo sono usati in tutti i pannelli di permutazione. Le giunzioni meccaniche sono una via intermedia: usano un manicotto di allineamento con gel ad adattamento d’indice, senza fusione, e comportano perdite maggiori e più variabili. La scelta dipende dalla necessità o meno di riaprire il collegamento.
D: Qual è l’errore più comune nell’installazione della fibra ottica?
Considerare la contaminazione della faccia terminale un problema di pulizia, anziché un parametro da misurare, è l’errore più comune e costoso nei lavori in fibra ottica, perché un solo accoppiamento sporco può causare una perdita di 20 dB o più.
Le facce terminali sporche sono la causa principale dei guasti dovuti alla perdita di ritorno; una penalizzazione di 20 dB basta a far scendere un connettore di tre classi prestazionali. Peggio ancora, l’accoppiamento di un connettore contaminato incastra i detriti nella superficie e, una volta inglobati, la pulizia lascia cavità permanenti. Nemmeno i cavi di permutazione nuovi appena estratti da una busta sigillata fanno eccezione: il controllo finale in fabbrica garantisce lo stato della faccia terminale in quel momento, ma la busta non lo preserva. Controllare prima di ogni accoppiamento e pulire con alcol isopropilico al 99%, anziché con alcol denaturato al 70%.
D: Quanto è difficile giuntare la fibra?
Imparare a eseguire una giunzione a fusione è più facile che imparare a terminare con adesivo e lucidatura, perché la giuntatrice gestisce la precisione. Tuttavia, il costo delle attrezzature si sostiene all’inizio e, per la maggior parte degli installatori, è proprio questo investimento iniziale a determinare la scelta.
Le giuntatrici a fusione moderne allineano e fondono le fibre e stimano in gran parte automaticamente la perdita; la competenza richiesta riguarda soprattutto la preparazione: spelatura pulita, taglio preciso e corretta movimentazione della fibra. Per questo gli operatori sul campo consigliano quasi sempre di usare un pigtail e una giunzione, anziché lucidare sul posto. La differenza riguarda l’investimento iniziale, non la difficoltà.
D: Che cosa significano OS1, OS2, OM1, OM2, OM3 e OM4?
OS1 e OS2 sono classificazioni della fibra monomodale; da OM1 a OM4 sono classificazioni della fibra multimodale, definite in base alla larghezza di banda modale. Le due lettere riportate sulla scheda tecnica indicano il budget di allineamento che il connettore deve rispettare.
OS1 indica la fibra monomodale destinata ai cavi interni con rivestimento aderente; OS2 indica quella destinata a cavi esterni a tubetto lasco e a tratte a lunga distanza, con attenuazione inferiore. Entrambe hanno un nucleo da 9 µm.
La serie OM comprende le fibre multimodali: OM1 ha un nucleo da 62,5 µm, mentre da OM2 a OM4 il nucleo è da 50 µm. Ogni classe superiore offre una maggiore larghezza di banda modale e quindi una maggiore distanza a parità di velocità di trasmissione dati. OM3 e OM4 sono ottimizzate per l’uso con sorgenti VCSEL.
Il diametro del nucleo determina quanto disallineamento laterale può assorbire l’interfaccia; perciò, nelle applicazioni monomodali sono tollerati un’eccentricità della ferrula e uno scostamento dell’apice molto inferiori rispetto alle applicazioni multimodali. Cambia di conseguenza anche il valore di accettazione: meno di 0,3 dB per la fibra multimodale terminata sul campo, rispetto a 0.1 to 0,2 dB per quella monomodale terminata in fabbrica. Le specifiche del connettore senza indicazione del tipo di fibra sono incomplete.
D: Come si collega un cavo in fibra ottica a un connettore?
Rimuovere la guaina e il rivestimento tampone, far passare il cavo nel corpo del connettore, crimpare l’elemento di rinforzo, quindi tagliare la fibra in corrispondenza di uno spezzone preinstallato in fabbrica oppure incollarla e lucidarla.
La scelta tra le ultime due opzioni dipende interamente dal tipo di connettore acquistato. I connettori meccanici prelucidati richiedono solo il taglio e il bloccaggio. Con un connettore con adesivo e lucidatura, si prosegue con le otto stazioni descritte sopra.
D: Conviene montare da sé i connettori LC su una fibra?
Per un numero ridotto di terminazioni, acquistare un cavo di permutazione assemblato in fabbrica o giuntare un pigtail conviene quasi sempre più che montare da sé connettori LC, perché il costo orario di un operatore esperto e il kit necessario per verificare il risultato rendono questa soluzione svantaggiosa per un lavoro di piccola entità.
Il confronto basato sui materiali di consumo è fuorviante. I componenti di un connettore costano circa un dollaro, ma un operatore che lo fa regolarmente ne realizza all’incirca una dozzina all’ora. Prima di ottenere un risultato valido, servono anche un kit di lucidatura, un forno di polimerizzazione, un microscopio d’ispezione e un set per la misurazione delle perdite.
I tecnici sul campo consigliano regolarmente di usare un connettore meccanico prelucidato sul posto, oppure di installare un pigtail giuntato a fusione. L’incollaggio con resina epossidica e la lucidatura non sono difficili in teoria; richiedono una polimerizzazione controllata, una serie compatibile di tamponi e film e strumenti per verificare il risultato. Sono proprio questi requisiti ad aver spostato il lavoro in fabbrica.
Articoli correlati
- Guida alle macchine di assemblaggio automatico: progettazione e configurazione di macchine speciali con più stazioni
- Guida all’automazione delle linee di produzione: trasportatori, movimentazione e registrazione dei dati in un’intera cella di assemblaggio
- Guida alle apparecchiature di prova automatizzate: progettazione delle stazioni di misurazione che rendono applicabili i criteri di accettazione
- Guida ai tipi di contatti elettrici dei connettori: differenze tra le geometrie dei contatti delle varie famiglie di connettori
Informazioni su questa analisi
ZEUEE costruisce macchinari di automazione non standard, comprese linee per l’assemblaggio di connettori in fibra ottica e connettori ottici, in uno stabilimento di produzione di 20.000 m² a Taihe, Jiangxi. L’azienda dichiara di essere stata fondata nel 2005, di possedere la certificazione ISO9001:2015 e di aver depositato oltre 150 brevetti di ricerca e sviluppo, di cui almeno 32 per invenzioni. La sequenza delle stazioni, i parametri di polimerizzazione e lucidatura e i limiti di accettazione riportati sopra sono stati ricavati da norme e documenti di processo pubblicati, non dalla scheda di processo di un singolo fornitore; ogni valore relativo a geometria, perdita e ritenzione è attribuito al documento da cui proviene. Non sono riportati i dati per i quali non è stato possibile reperire una fonte, come la resa produttiva, i tassi di rilavorazione e le dimensioni del mercato dei connettori.
Riferimenti e fonti
- NASA-STD-8739.5, Terminazioni in fibra ottica, assiemi di cavi e installazione NASA Technical Standards System
- 6.161 Modern Optics Project Laboratory, procedura di connettorizzazione del laboratorio 7 MIT OpenCourseWare
- Indicazioni per connettori in fibra ottica con adesivo e lucidatura The Fiber Optic Association
- Riferimento per l’identificazione dei connettori in fibra ottica The Fiber Optic Association
- IEC 61300-3-35:2022, controllo visivo dei connettori in fibra ottica e dei componenti di trasmissione con spezzone di fibra International Electrotechnical Commission
- IEC 61300-3-30:2026, geometria della faccia terminale dei connettori multifibra con ferrula rettangolare International Electrotechnical Commission
- EN IEC 61755-1:2022, interfacce ottiche dei connettori per fibre monomodali CENELEC
- IEC 61755-2-1:2022, parametri di connessione delle fibre a contatto fisico senza spostamento della dispersione e non angolate International Electrotechnical Commission (tabelle dei gradi di attenuazione e perdita di ritorno)
- IEC 61753-022-02:2026, norma prestazionale per connettori multimodali terminati come pigtail e cavi di permutazione, categoria C International Electrotechnical Commission
- IEC 60794-2-23:2024, cavo interno multifibra per assiemi di cavi terminati con connettori MPO International Electrotechnical Commission
- ITU-T L.101 (08/2024), cavi in fibra ottica per la posa direttamente interrata International Telecommunication Union
- ITU-T L.405, componenti preconnettorizzati per reti di accesso ottiche International Telecommunication Union
- ITU-T L.250 (01/2024), topologie per reti di accesso ottiche International Telecommunication Union
- Connettori ottici per assemblaggio sul campo, NTT Technical Review Vol. 6 No. 11 NTT Photonics Laboratories
- Recupero di connettori in fibra ottica lucidati eccessivamente, Mike A. Reed Cabling Installation & Maintenance
- Cause della perdita di ritorno in un sistema in fibra ottica Fluke Networks
- EP1597021A1, Apparato e metodo per la lucidatura di un connettore in fibra ottica European Patent Office, tramite Google Patents
- MIL-PRF-29504C con Amendment 1, specifica generale per terminali elettrici in fibra ottica, US Defense Logistics Agency (documento citato tramite designazione; il sito della DLA non era raggiungibile dalla nostra rete al momento della stesura)
- MIL-STD-2042-5, metodi standard per l’installazione delle topologie dei cavi in fibra ottica sulle navi militari (connettori e interconnessioni), revisione C, 2016, NAVSEA (documento citato tramite designazione; il sito della NAVSEA non era raggiungibile dalla nostra rete al momento della stesura)
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






