Contatti Zeyu lntelligent Industrial Company

Guida alle macchine per contatti iperboloidali: controlli di processo, rischi e criteri di scelta

Non valuti una macchina per contatti iperboloidali basandosi soltanto sul nome del contatto. Consideri invece la finestra di processo. Distinguiamo la tecnologia del contatto dalle scelte progettuali della macchina relative alla filettatura della bussola, alla movimentazione del manicotto, alla crimpatura del manicotto posteriore, al controllo e alla convalida.
In breve: una macchina per contatti iperboloidali è un dispositivo automatizzato che esegue ripetutamente determinate fasi di produzione di un contatto a bussola iperboloidale. Queste fasi comprendono la movimentazione del filo di contatto, il posizionamento della bussola o del manicotto, la crimpatura del manicotto posteriore, il monitoraggio della forza e il controllo. L’affidabilità non dipende soltanto dal nome della macchina: deriva da operazioni controllate, misurate e verificate.
La maggior parte dei risultati di ricerca online su questo tema riguarda il contatto in sé: la storia di Hypertac, le linee di prodotto IEH e QA Technology, la nomenclatura di Smiths Interconnect e i concetti generali sui connettori. È ragionevole: prima di valutare i macchinari, chi acquista deve capire la geometria specifica del contatto. Una guida alle macchine deve fare di più: tradurre il comportamento del contatto in controlli di processo che il team di produzione possa sottoporre a un fornitore di automazione.
Anche le strategie di Google contro la cannibalizzazione dei contenuti richiedono questa distinzione. ZEUEE offre già una pagina dedicata alla soluzione con la stessa parola chiave, per presentare le capacità del prodotto e raccogliere richieste di preventivo. Questo articolo affronta gli aspetti informativi: che cosa controlla la macchina, quali rischi sono insiti nell’assemblaggio, quali evidenze supportano ogni affermazione e quali informazioni includere in una richiesta di offerta.
Che cosa controlla davvero una macchina per contatti iperboloidali
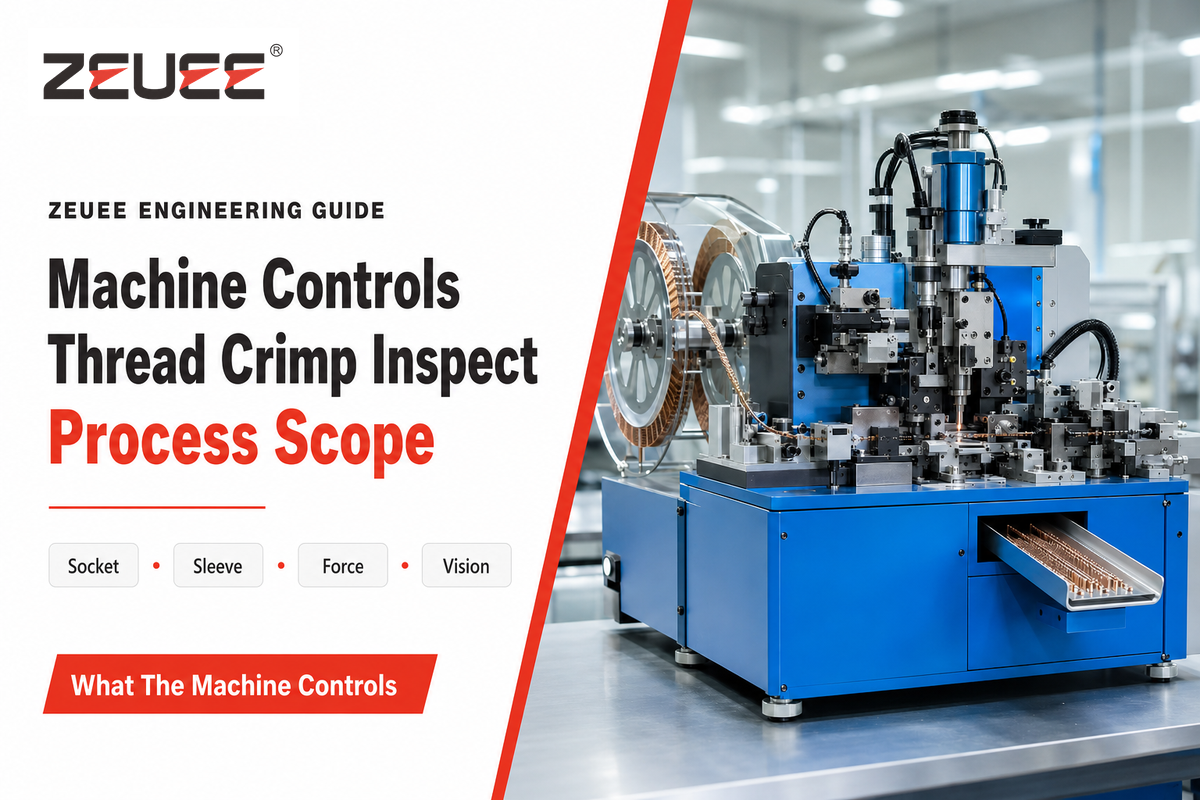
Ai fini di questo articolo, una macchina per contatti iperboloidali controlla determinate fasi di assemblaggio relative alla progettazione del contatto iperboloidale. Nel tipo di macchina qui descritto, le operazioni controllate comprendono l’alimentazione dei piccoli componenti, l’orientamento del contatto o del filo, la filettatura della bussola, il posizionamento del manicotto, la crimpatura del manicotto posteriore e le prove di controllo e tracciabilità.
Le fonti indipendenti documentano più direttamente il comportamento dei contatti iperboloidali, il contesto delle norme tecniche sui connettori e le modalità di guasto dei connettori che non una regola universale per l’acquisto dei macchinari. È più preciso dire che una macchina ben definita può ridurre la variabilità di processo in uno specifico flusso di lavoro relativo ai contatti. Nessuna specifica della macchina può garantire lo stesso profilo di rischio per tutte le famiglie di contatti, le terminazioni AS39029 o le applicazioni dei connettori.
SAE descrive AS39029 come applicabile ai contatti elettrici rimovibili con crimpatura, avvolgimento senza saldatura e saldatura dolce, utilizzati nei connettori e in componenti analoghi. Questo punto è essenziale per la precisione: la crimpatura è un elemento importante in molte discussioni sulla produzione dei contatti, ma non è l’unico tipo di terminazione che chi acquista può incontrare.
Ambito: questa guida si concentra sulla filettatura della bussola, sul posizionamento del manicotto, sulla crimpatura o sul fissaggio e sul controllo nella produzione di contatti iperboloidali. Se il progetto specifica un avvolgimento senza saldatura, una terminazione a coppa da saldare, un circuito stampato (PCB), una sbarra collettrice o un altro tipo di terminazione, indichi quella famiglia come prima voce del pacchetto di specifiche.
La tecnologia dei contatti iperboloidali: un modello operativo
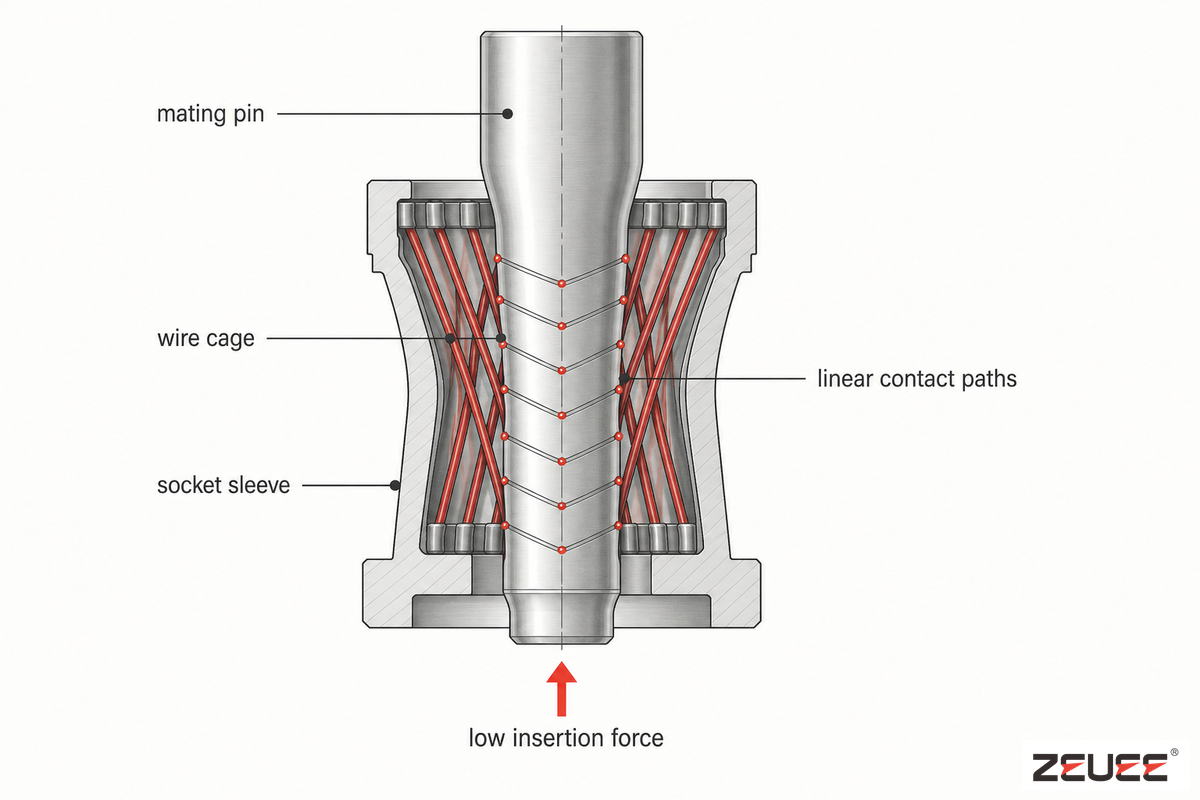
In un contatto iperboloidale, i fili inclinati all’interno di una bussola toccano il pin di accoppiamento lungo più linee di contatto. Il design del manicotto non è soltanto estetico: influenza la flessione della gabbia di fili intorno al pin, la distribuzione del carico tra le linee di contatto e il controllo della forza di inserimento.
Connector Supplier fa risalire la tecnologia a Francois Robert Bonhomme nel 1956, quando fu sviluppata per applicazioni ferroviarie soggette a urti e vibrazioni. Tech Briefs descrive lo stesso modello operativo in termini di processo: i fili di contatto sono inclinati rispetto all’asse della bussola e formano intorno al pin una gabbia iperboloidale con più percorsi elettrici.
Questa configurazione geometrica spiega perché questo tipo di contatto venga spesso associato alle applicazioni di interconnessione ad alta affidabilità. Le fonti di settore associano la tecnologia dei contatti iperboloidali a una forza di inserimento ridotta, a un elevato numero di cicli di accoppiamento, a una resistenza di contatto inferiore e a un’integrità del segnale stabile negli ambienti impegnativi. Si tratta di caratteristiche del contatto. I costruttori delle macchine devono comunque dimostrare che l’alimentazione, la filettatura, la crimpatura, il controllo e la gestione delle ricette mantengano il progetto entro la finestra prevista.
Il rischio pratico consiste nel presumere che il linguaggio del marchio del contatto definisca automaticamente la linea di produzione. Un pin da 0,3 mm, una modifica dell’angolo del filo o uno spostamento del riferimento del manicotto possono richiedere un’attrezzatura, una ricetta di controllo e una prova di accettazione in fabbrica differenti. Se il fornitore non è in grado di mostrare i dati sulla resistenza di contatto e sulla forza di inserimento dei componenti campione, consideri incompleta l’offerta.
«Una variazione dell’angolo del filo, del design del manicotto o del fissaggio può dare al componente un nuovo nome, ma non ne cambia il comportamento intrinseco.»
Chiarimento sulla terminologia dei contatti: la documentazione di Smiths Interconnect e Hypertac usa una formulazione specifica del marchio per descrivere la tecnologia dei contatti iperboloidali negli ambienti impegnativi, dove affidabilità e sicurezza sono essenziali. Consideri queste informazioni come contesto sulla famiglia di contatti, non come prescrizione per riprodurre esattamente il design del contatto, la disposizione dei fili o il piano di accettazione.
Una frase della fonte da valutare con attenzione è «Hypertac hyperboloid è la tecnologia di contatto originale e superiore per l’uso in ambienti impegnativi, dove affidabilità e sicurezza sono fondamentali.» Questa formulazione è utile come contesto sulla famiglia di contatti; non dimostra che tutte le macchine per contatti iperboloidali, tutti i sistemi di contatto o tutte le ricette di assemblaggio ottengano lo stesso risultato.
Per l’analisi di processo, traduca il linguaggio del design dei connettori in parametri misurabili: numero di contatti, numero di fili, diametro del filo, densità dei contatti, geometria della gabbia di fili, linea di contatto, punti di contatto sulla superficie del pin e ritenzione del contatto dopo la crimpatura. Se l’applicazione richiede un numero elevato di pin o piccoli lotti di contatti per i lotti di convalida, chieda come gli operatori accoppiano i contatti e innestano il connettore e come limitano l’usura da fretting senza applicare una forza eccessiva.
Per il contatto in sé, documenti se la gabbia di fili a forma iperboloidale usa contatti stampati o lavorati al tornio automatico, se l’inclinazione del filo o un angolo più accentuato modificano la forza di inserimento e se la qualifica richiede cicli di accoppiamento senza degrado in presenza di urti e vibrazioni. Non inserisca riferimenti a connettori o macchinari medicali, a meno che non siano effettivamente pertinenti al suo mercato.
In quale fase del processo si introducono i rischi di assemblaggio
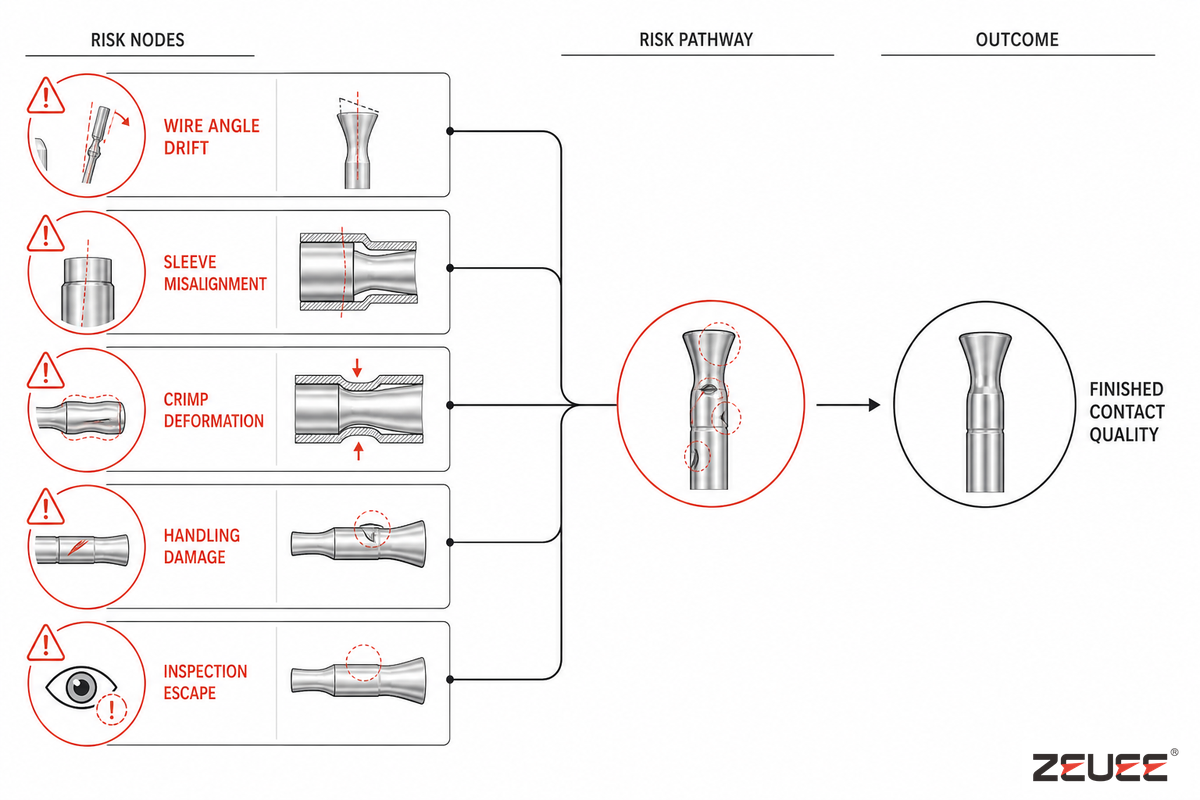
I rischi si introducono durante l’assemblaggio, quando una minima variazione geometrica può avere conseguenze elettriche o meccaniche successive. Tra i fattori da considerare rientrano il diametro del pin, la sezione del filo, il numero di conduttori, la forma del manicotto, il numero di contatti per pollice, il percorso di inserimento, la forza di crimpatura e la tenuta dei contatti. Un assemblaggio può superare una prova di continuità e presentare comunque danni interni che, in seguito, causano degrado, variazioni della forza di inserimento o cadute del segnale.
Il brevetto Google US9490562B2 è utile perché tratta la produzione automatizzata ad alta velocità di questo tipo di contatto e include diverse terminazioni, fili di contatto angolati e processi quali rullatura, crimpatura, ricalcatura e fissaggio permanente dei collegamenti. Il brevetto cita anche guasti storici in cui i fili di contatto si staccavano dai manicotti, ma ciò non implica un problema dei macchinari ZEUEE. Questa descrizione tecnica mostra perché il semplice conteggio dei cicli non basta per controllare la macchina.
La documentazione NASA sui processi per i connettori dei veicoli spaziali aggiunge altri possibili problemi: contaminazione, corrosione del rivestimento, ritenzione insufficiente, pin piegati o rientrati, crimpature non riuscite, cablaggio errato, collegamenti persi, guarnizioni danneggiate, danni da movimentazione ed errori di produzione o applicazione. Una macchina può gestire alcuni rischi, ma solo quelli integrati nella macchina, nelle attrezzature, nel sistema di controllo e nella metodologia di ispezione.
Matrice delle modalità di guasto e dei controlli della macchina
| Tipo di rischio | Come si manifesta | Controllo della macchina da richiedere | Segnale di convalida |
|---|---|---|---|
| Deriva dell’angolo del filo | Variazione delle linee di contatto intorno al pin | Percorso di filettatura guidato e controllo dei riferimenti delle attrezzature | Sezionamento del primo articolo o registrazione della visione artificiale |
| Deformazione del manicotto | Bussola fuori rotondità o imboccatura del manicotto modificata | Supporto sagomato, corsa della pressa controllata, verifica della presenza del componente | Misurazione del diametro, controllo ottico, registro dei campioni |
| Crimpatura insufficiente | Ritenzione ridotta o resistenza instabile | Finestra forza-spostamento e allarme di usura dell’utensile | Prova di trazione, prova di ritenzione, curva della forza |
| Crimpatura eccessiva | Criccatura del barilotto, danni al filo o deformazione del contatto | Limite superiore della forza, verifica del fine corsa, scivolo di scarto | Controllo al microscopio e analisi distruttiva dei campioni |
| Contaminazione | Contatto aperto o intermittente dopo l’accoppiamento | Percorso di alimentazione pulito, gestione dell’aria, copertura dei componenti, regole di movimentazione per gli operatori | Criteri visivi e andamento della resistenza |
| Danni al rivestimento | Corrosione o sensibilità all’usura da fretting | Superfici di contatto morbide nelle attrezzature e trasferimento senza graffi | Controllo della superficie e foto dei pezzi scartati |
| Interfaccia del pin piegata o rientrata | Accoppiamento difficoltoso o pressione di contatto instabile | Caricamento coassiale, sensore di altezza, attrezzatura di posizionamento del pin | Dati sulla forza di inserimento e sull’altezza |
| Incompatibilità della guarnizione o dell’accoppiamento | Guasto a livello di connettore, al di fuori della cella di automazione dei contatti | Punto di controllo dell’integrazione a valle | Verifica dell’assemblaggio e nota sull’applicazione per il cliente |
| Cablaggio errato o famiglia di contatti sbagliata | Contatto dall’aspetto corretto, ma nella cavità o nel flusso di lavoro sbagliati | Blocco della ricetta, lettura del codice a barre, controllo del codice componente | Registrazione di tracciabilità associata alla revisione del disegno tecnico |
Schema di controllo: filettatura, crimpatura e ispezione
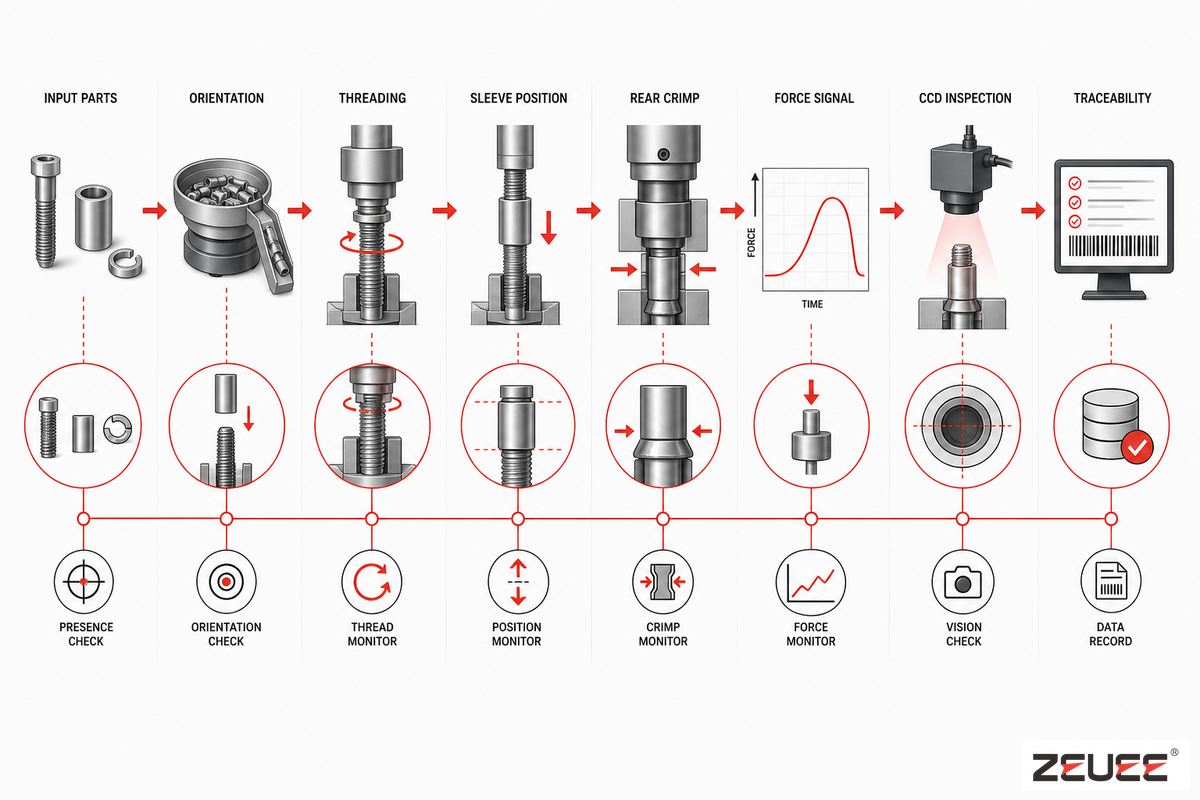
Il modo più semplice per tradurre il design di un contatto in requisiti per la macchina consiste nell’usare uno schema di controllo per filettatura, crimpatura e ispezione. Questo strumento non presuppone uno specifico design del contatto. Aiuta invece a capire quali sono i limiti di movimento del componente, come viene applicata la forza e come viene verificato dopo l’azionamento.
| Fase di processo | Rischio principale | Controllo della macchina | Segnale di controllo | Domanda da porre al fornitore |
|---|---|---|---|---|
| 1. Campioni in ingresso | Incompatibilità tra revisione del disegno e del componente | Impostazione del codice componente e della revisione del disegno tecnico | Set di campioni approvato | Come vengono associati i lotti campione alle ricette? |
| 2. Alimentazione del filo o del contatto | Inceppamento, torsione o graffio del piccolo componente | Alimentazione a vasca vibrante, vassoio o caricatore con arresto tramite sensore | Numero di inceppamenti ogni 1.000 componenti | Quale metodo di alimentazione è stato testato con i nostri campioni effettivi? |
| 3. Orientamento del manicotto | Estremità errata rivolta verso le attrezzature | Orientamento tramite visione artificiale o chiave meccanica | Tasso di scarto per orientamento errato | La macchina può scartare un manicotto capovolto prima della crimpatura? |
| 4. Filettatura della bussola | Deriva dell’angolo o del percorso del filo | Percorso di filettatura guidato e attrezzature che riducono i danni | Controllo ottico del percorso del filo | Quale riferimento controlla il percorso del filo? |
| 5. Posizionamento del contatto | Carico fuori asse sul manicotto | Supporto di precisione con sensore di presenza del componente | Controllo dell’altezza di posizionamento e della coassialità | Che cosa succede se il componente è fuori posizione di 0,05 mm? |
| 6. Crimpatura del manicotto posteriore | Crimpatura insufficiente o eccessiva | Monitoraggio della forza e dello spostamento | Curva di crimpatura e campione per la prova di trazione | L’interfaccia HMI può memorizzare le finestre di forza per ogni misura del contatto? |
| 7. Controllo della ritenzione | Il contatto si sposta dopo l’assemblaggio | Stazione per prove di spinta o trazione sui campioni | Registrazione della forza di ritenzione | Quali contatti richiedono prove distruttive o sui campioni? |
| 8. Controllo visivo | Graffi, deformazioni o caratteristiche mancanti | Controllo assistito da CCD o microscopio | Archivio di immagini dei pezzi scartati | È possibile esportare le immagini dei pezzi accettati e scartati? |
| 9. Controllo elettrico | Circuito aperto, cortocircuito o resistenza instabile | Prova di continuità o di resistenza di contatto | Andamento misurato per lotto | Quale limite di resistenza attiva lo scarto automatico? |
| 10. Tracciabilità | Nessuna registrazione dopo un problema sul campo | Registro di codici a barre, ricette, lotti e operatori | Esportazione CSV o MES | È possibile risalire per ogni scarto al lotto, all’utensile e all’ora? |
La pagina NASA sulle norme di esecuzione a regola d’arte dichiara che NASA-STD-8739.4 riguarda gli assemblaggi di cavi di interconnessione per dispositivi elettrici, elettronici o elettromeccanici. L’articolo di aggiornamento della NASA menziona anche i valori della forza di estrazione e le procedure di prova di trazione delle crimpature. Queste fonti non costituiscono una specifica pronta all’uso per la macchina, ma confermano l’importanza delle impostazioni, delle prove sui campioni e della documentazione relativa alla qualità di esecuzione.
Moduli della macchina per una linea stabile di contatti iperboloidali
Le linee di contatto stabili spesso dipendono da moduli comuni che svolgono bene operazioni complesse. Alimentare il componente senza danneggiarlo. Bloccare la bussola senza modificarne la forma. Applicare la forza lungo un asse noto. Controllare caratteristiche troppo piccole perché un operatore possa valutarle per tutta la giornata. Salvare una registrazione che mostri al team qualità come si è svolto il ciclo.
Se fossimo in fabbrica, chiederei un pacchetto di prove per ogni modulo, anziché dichiarazioni allettanti sul tempo di ciclo. Preferirei un modulo da 4s che funziona con costanza a una stazione da 2s con una fonte di difetti nascosta. Chiederei risultati dei campioni in pezzi al minuto, %reject, curve delle prove di trazione, immagini della visione artificiale e almeno 30 componenti prodotti con il metodo proposto.
- Alimentazione e orientamento: vassoio, vasca vibrante, caricatore, caricamento manuale. Ci spieghi perché è stata scelta questa soluzione.
- Progettazione delle attrezzature e del supporto: superfici di riferimento per bloccare il manicotto senza danneggiarlo. Non graffiare il rivestimento né deformare l’imboccatura.
- Configurazione del filo e della filettatura: percorso guidato per proteggere la forma iperboloidale della gabbia.
- Configurazione e processo di crimpatura: curve forza-spostamento, limiti della ricetta, prove sui campioni e prove di spinta e trazione.
- Controllo con visione artificiale: acquisizione di immagini per rilevare danni al manicotto, posizione dei fili, deformazioni dell’imboccatura e componenti mancanti.
- Ricette e tracciabilità: impostazioni bloccate per famiglia, misura del contatto, misura del manicotto e lotto.
La pagina About ufficiale di ZEUEE dichiara che Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd è stata fondata nel 2005, ha completato nel 2020 una base produttiva di 20.000 metri quadrati a Taihe, Jiangxi, e impiega oltre 120 specialisti. Indica inoltre la certificazione ISO 9001:2015, oltre 150 brevetti, una precisione di lavorazione di 0,005 mm, controlli CCD, robot a quattro assi, servo motori e produzione optoelettronica di connettori con contatti twist pin e contatti a bussola con molle a filo. Sulla base di queste informazioni, chieda a ogni potenziale fornitore quali capacità siano riscontrabili nel concept della macchina, nell’elenco dei sensori, nella schermata HMI e nei componenti campione.
Famiglie di contatti, terminologia M39029 e norme tecniche
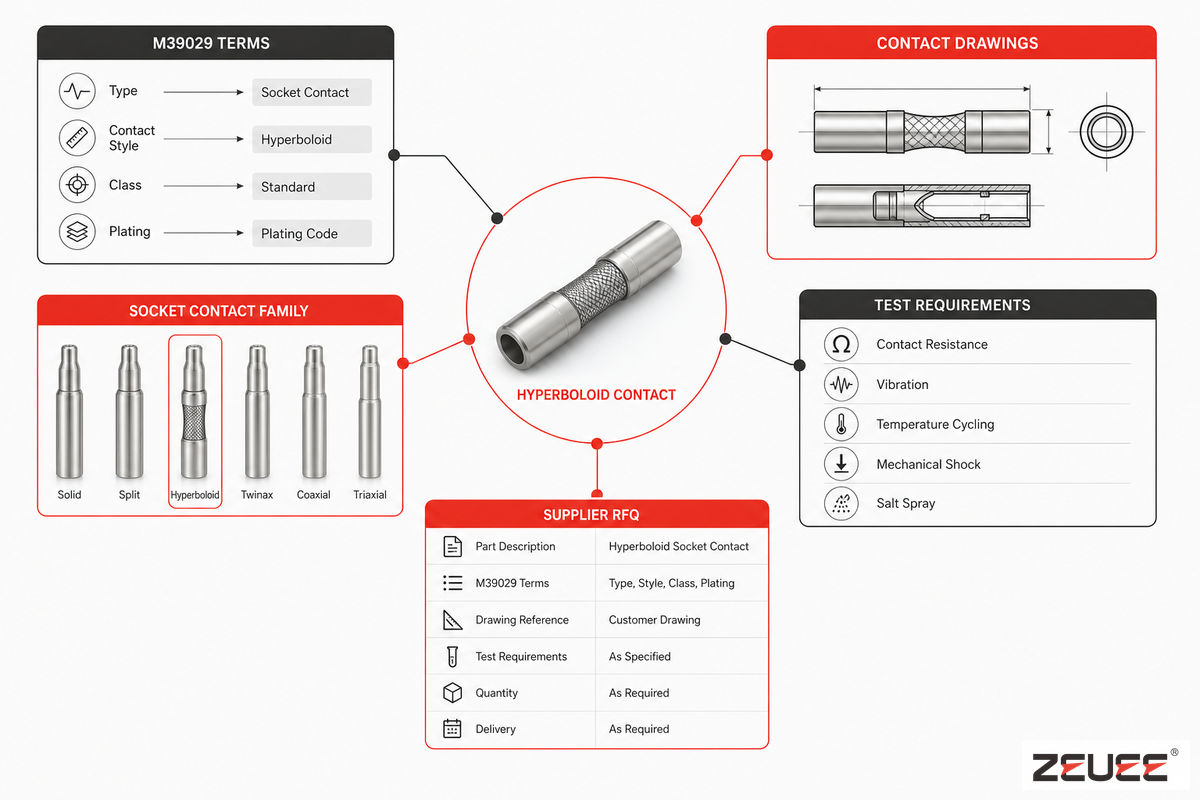
M39029 e AS39029 sono comunemente associati a contatti a bussola, contatti a crimpare, famiglie di connettori militari e aerospaziali ed elenchi di contatti qualificati. La pagina QPD di DLA indica SAE-AS39029 come documento che disciplina QPL-AS39029 e riporta come data dell’ultimo aggiornamento 05-MAY-2026. La pagina di SAE descrive l’ambito come relativo ai contatti elettrici rimovibili con crimpatura, avvolgimento senza saldatura e saldatura dolce.
Dal punto di vista dell’acquisto dei macchinari, applichi le tre semplici regole seguenti, ricavate dalle informazioni sulle norme tecniche riportate sopra.
Il rischio per chi acquista consiste nel definire una stazione «macchina M39029», benché la famiglia di contatti, il processo di fabbrica e i requisiti di controllo siano diversi. Per un contatto a bussola di misura 20 con una variazione di 0,5 mm del manicotto, una richiesta errata può creare problemi di attrezzaggio, finestra di crimpatura o controllo prima della prova di accettazione in fabbrica. Se il fornitore non sa associare il disegno tecnico, la registrazione ISO 9001, la corsa di crimpatura e le evidenze di controllo alla sua linea, sospenda la richiesta di offerta.
- Non chieda una «macchina M39029» se il disegno tecnico specifica una determinata famiglia di contatti, misura, manicotto, rivestimento, contatto elettrico e metodo di controllo dei componenti.
- Non indichi uno stato di qualifica basandosi sulla brochure di una macchina: la qualifica riguarda il componente, il processo, i materiali, la fabbrica e la procedura di approvazione, non la macchina.
- Non confonda i dati di progettazione del contatto con quelli dei macchinari. Le competenze del fornitore possono spiegare perché un contatto iperboloidale dovrebbe funzionare, ma la sua fabbrica deve comunque dimostrare che il contatto garantisca prestazioni ripetibili sulla linea.
Uno degli errori più gravi è telefonare e chiedere: «La vostra macchina può lavorare il mio contatto?». Una richiesta più efficace specifica: contatto a bussola di misura 20, diametro esterno del manicotto desiderato in mm, misura e tipo di filo, altezza di crimpatura o intervallo di forza accettati, revisione del disegno, quantità di campioni, limite di controllo e campi di tracciabilità richiesti. Con questi dettagli, il fornitore della macchina dispone di dati verificabili.
Matrice di preparazione all’automazione dei contatti in 6 punti
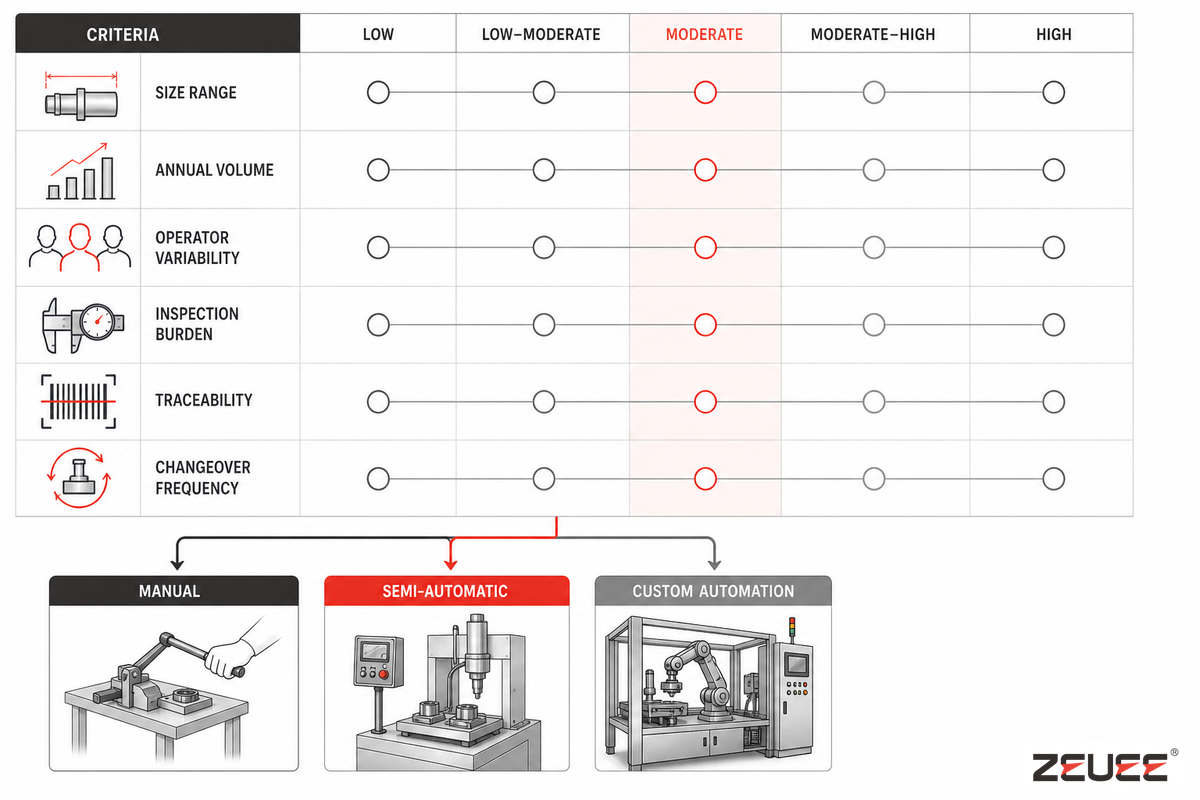
Usi la matrice di preparazione all’automazione dei contatti in 6 punti per distinguere i progetti che richiedono una nuova linea su misura da quelli che possono ancora essere gestiti con una configurazione manuale o semiautomatica. La consideri un criterio per valutare le ore di progettazione, non una stima del tempo di ritorno dell’investimento.
| Fattore di preparazione | Il lavoro manuale è adeguato | Può essere adatta una soluzione semiautomatica | Vale la pena valutare un’automazione su misura |
|---|---|---|---|
| 1. Intervallo delle misure dei contatti | 1 misura stabile, mix limitato | 2-3 misure vicine con attrezzature semplici | 4+ misure o geometria molto piccola che richiede il controllo delle ricette |
| 2. Volume annuo | Lotti di prototipi o riparazione | Piccoli lotti con ordini ripetuti | Lotti ad alto volume in cui una deriva misurabile degli scarti costa denaro reale |
| 3. Variabilità legata all’operatore | Operatore esperto, controllo visivo semplice | L’operatore carica i componenti, la macchina controlla la forza | Risultati di filettatura, allineamento o crimpatura dipendenti dall’abilità |
| 4. Requisiti di controllo | Semplice controllo passa/non passa | Controlli a campione e verifica manuale al microscopio | Dati CCD, curve della forza, resistenza o ritenzione per lotto |
| 5. Requisiti di tracciabilità | Nessuna registrazione per il cliente oltre all’autorizzazione al rilascio del lotto | Registrazioni a livello di lotto | Registrazioni di componente, stazione, operatore, ricetta e marca temporale |
| 6. Frequenza del cambio formato | Cambio formato raro | Cambio formato settimanale con attrezzature | Cambio formato giornaliero che richiede ricette HMI e controlli poka-yoke |
Non servono tutti e 6 i fattori nella colonna di destra per giustificare l’investimento. In genere bastano tre fattori: il rischio di scarsa ripetibilità, l’onere del controllo manuale e la pressione dei clienti per avere dati tracciabili. Se si aggiungono fattori come la densità dei contatti o obiettivi di bassa forza di inserimento, la domanda passa da «possiamo automatizzare?» a «quali evidenze forniranno il primo articolo e il ciclo completo del campione di accettazione?».
Controlli qualità prima di approvare una macchina per contatti iperboloidali
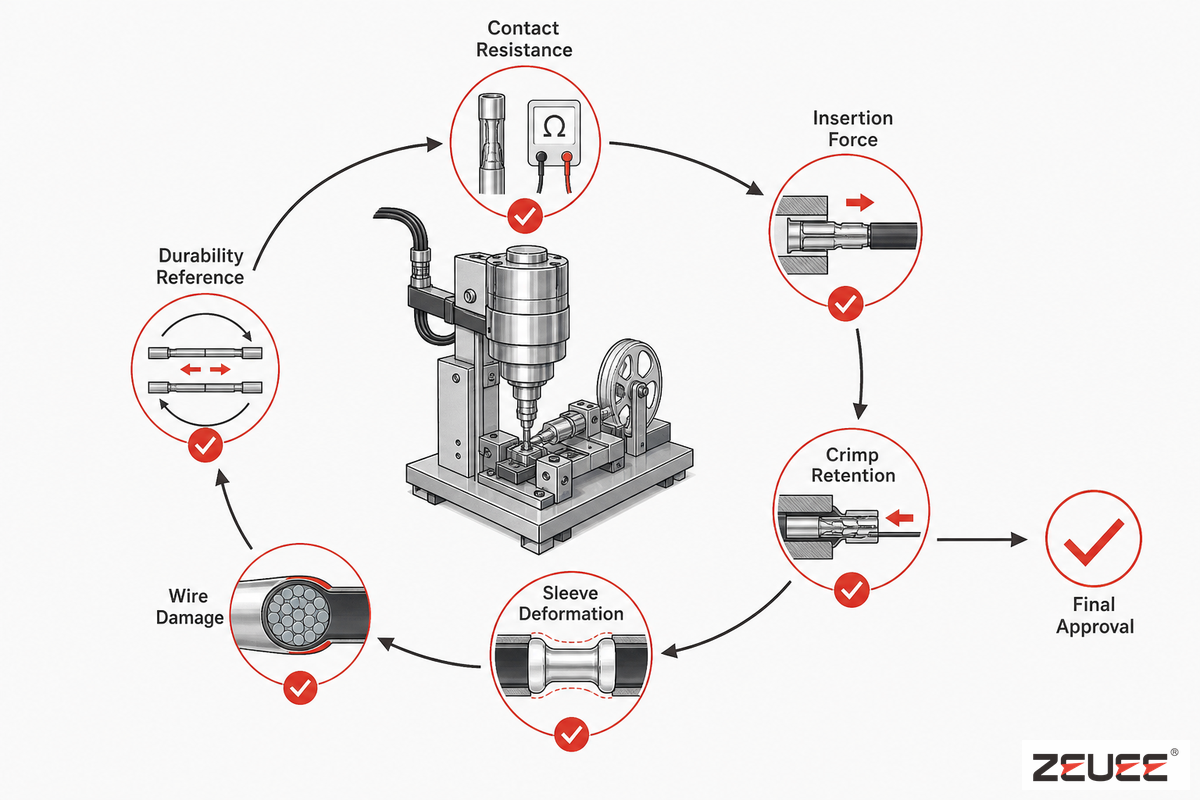
Non acquisti un sistema di automazione basandosi solo sul tempo di ciclo. Valuti la finestra di capacità del processo. Ogni linea di assemblaggio dei contatti deve dimostrare di saper controllare le caratteristiche critiche prima dell’avvio della produzione, durante il processo di approvazione del primo articolo e dopo che iniziano a manifestarsi i primi segni di usura degli utensili.
Le evidenze NASA NTRS sui connettori sono esplicite: le modalità di guasto possono includere problemi di ritenzione dei contatti, difetti del rivestimento, usura dell’accoppiamento del connettore, pin piegati, barilotti di crimpatura incrinati, guarnizioni non funzionanti, danni da movimentazione, componenti con dimensioni errate e uso improprio da parte del cliente. Una macchina per contatti iperboloidali può controllare alcune di queste condizioni; il piano di accettazione deve indicare che cosa rientra nell’ambito e che cosa ne resta escluso.
Pacchetto di misurazioni per le prove del fornitore
Utilizzare i campi seguenti come modello per i dati di prova, non come limiti di accettazione universali. Sostituire ogni valore di esempio con il valore riportato nel disegno, nel campione o definito in fabbrica per il contatto in questione. In questa fase, la forma del manicotto del contatto va registrata come riferimento, perché la geometria del manicotto determina il supporto della gabbia di fili e l’accessibilità per la crimpatura.
| Campo | Valore effettivo del cliente | Perché il dato è importante |
|---|---|---|
| Diametro del pin | Utilizzare valori del disegno come 0,3 mm, 0,5 mm o 1,0 mm solo se corrispondono al file del componente. | Determina il riferimento di posizionamento della sede e il gioco del pin di accoppiamento. |
| Dimensioni del manicotto | Registrare il diametro interno, il diametro esterno e la lunghezza in mm; aggiungere una risoluzione di 0,01 mm solo se lo strumento di misura la supporta. | Determina il supporto, le condizioni dell’imboccatura e l’accessibilità per la crimpatura. |
| Diametro del filo | Indicare il diametro del filo in mm e la tolleranza in mm; usare l’esempio di 0,02 mm solo come riferimento di formato. | Modifica la rigidità della gabbia di fili e il comportamento della linea di contatto. |
| Corsa di crimpatura | Registrare dai dati di prova la posizione della pressa in mm e la ripetibilità della corsa in mm. | Collega il movimento delle attrezzature alla compressione del manicotto posteriore. |
| Tempo ciclo | Indicare la media dimostrata in sec, non solo il valore obiettivo; una dichiarazione di 2 sec e un risultato di prova di 4 sec comportano rischi diversi. | Distingue la capacità dichiarata dalla produzione stabile. |
| Intervallo di controllo | Indicare la frequenza delle verifiche, ad esempio ogni 4 ore, quando l’usura delle attrezzature è visibile durante la prova dei campioni. | Previene derive tardive dopo l’approvazione del primo pezzo. |
| Percentuale di scarto | Indicare gli scarti della prova in %, ad esempio 2% o 5%, solo insieme al numero di campioni e al motivo dello scarto. | Trasforma campioni dall’aspetto conforme in evidenze del processo. |
| Prova elettrica | Se richiesto per il contatto, registrare i valori effettivi di prova, ad esempio 5 V, 1 A, 10 MHz o 1 GHz. | Collega la produzione della macchina alle verifiche della resistenza di contatto o del segnale. |
| Servizi di fabbrica | Applicare i valori di riferimento dello stabilimento, ad esempio aria a 0,4 MPa o 0,8 MPa, alimentazione a 220 V, alimentazione dei sensori a 24 V, alimentazione dei comandi a 48 V e durata del turno di 8 ore, solo se corrispondono al sito di installazione. | Evita che una stazione funzionante si guasti durante l’integrazione. |
Verifiche di accettazione consigliate
- Resistenza di contatto – Misurarla e definire un intervallo di forza accettabile, invece di limitarsi a una semplice verifica di continuità.
- Forza di inserimento e di estrazione – Confrontare le forze misurate sui campioni del contatto, in base alla dimensione e al diametro del pin.
- Forza di ritenzione – Se il progetto del contatto lo consente, eseguire prove di trazione sui campioni.
- Esame della sezione di crimpatura – Controllare la crimpatura del contatto campione per rilevare una compressione insufficiente o eccessiva e danni al filo.
- Geometria del manicotto – Verificare la precisione dimensionale e rilevare eventuali danni, come imboccatura deformata, variazioni di diametro e deviazioni dalla coassialità.
- Controllo con visione artificiale – Acquisire immagini sia dei campioni accettati sia di quelli scartati e includerle nella documentazione di accettazione, invece di fornire soltanto il numero di contatti conformi e non conformi.
- Sicurezza delle ricette di processo – Fornire ricette di processo protette, con registrazione del nome dell’operatore, del numero del lotto e della data e ora per ogni modifica.
- Controllo dell’usura delle attrezzature – Specificare l’intervallo con cui saranno ispezionati i componenti critici delle attrezzature, ad esempio ogni 4 ore o ogni 5.000 contatti.
- Limiti dell’applicazione del cliente – Specificare i parametri dell’applicazione che la cella di automazione non controllerà, ad esempio l’applicazione della guarnizione finale del connettore e le sollecitazioni dovute al percorso del cavo.
Criteri di accettazione – Il tempo ciclo della linea riflette la capacità produttiva; la capacità del processo riguarda la qualità. L’accettazione dei macchinari deve tenere conto della dimensione del campione, dei criteri di scarto, della forza o dello spostamento di crimpatura, delle misurazioni della resistenza di contatto e delle prove di ritenzione e di estrazione, secondo quanto applicabile al progetto del contatto.
Checklist delle specifiche in 9 righe da inviare al costruttore della macchina
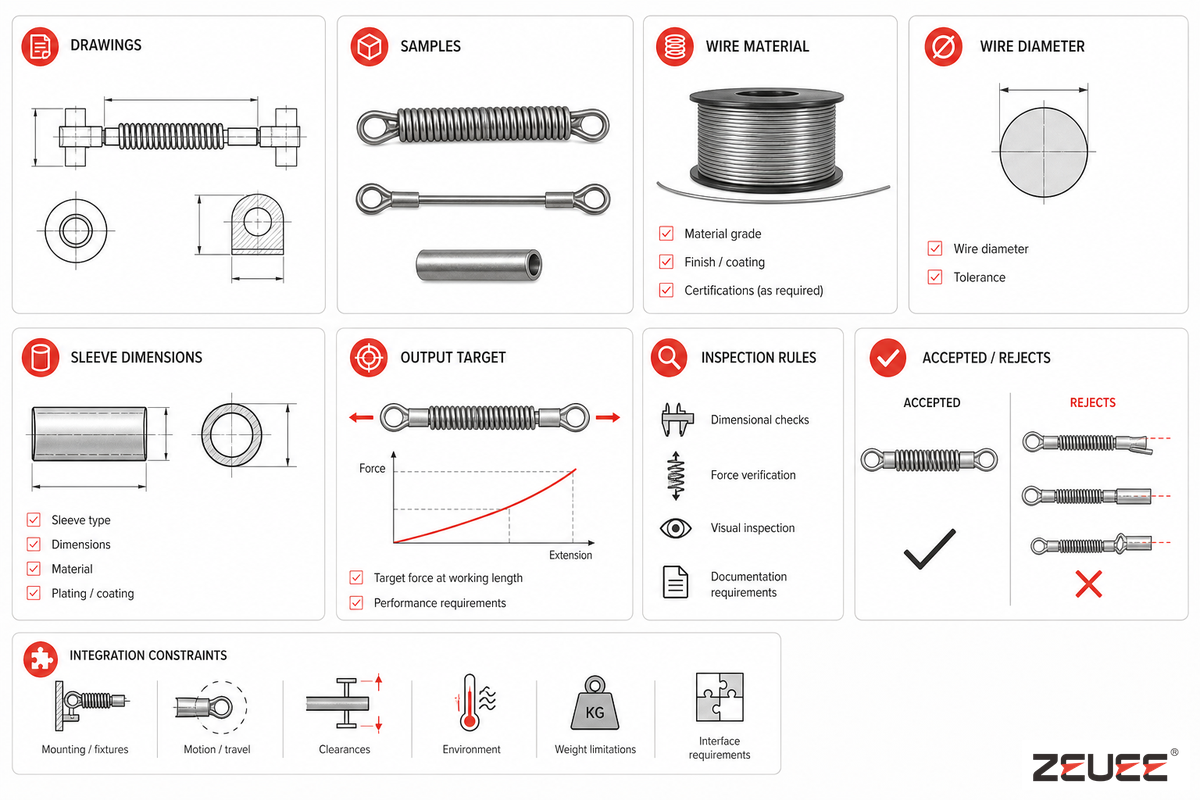
Utilizzare la checklist delle specifiche in 9 righe per la macchina per contatti iperboloidali come riferimento essenziale. Consente al fornitore di prepararsi prima di presentare prezzi, tempi di consegna o informazioni sul layout, riducendo le supposizioni ed evitando nella proposta descrizioni generiche dell’assemblaggio di contatti.
| Categoria delle specifiche | Dati da inviare | Perché è importante | Rischio dovuto ai dati mancanti |
|---|---|---|---|
| 1. Disegno del contatto | PDF e disegno nativo, revisione, tolleranze | Definisce il riferimento delle attrezzature e i punti di controllo | Sede errata o supporto del manicotto inadeguato |
| 2. Campioni fisici | Almeno 30 campioni conformi e 10 scarti noti, se disponibili | Consente al costruttore di verificare le regole di alimentazione, presa e controllo | Proposta basata solo sulla teoria |
| 3. Materiale del filo | Lega, placcatura, durezza, limiti di movimentazione | Determina il rischio di graffi e la risposta alla formatura | Fili dei contatti danneggiati |
| 4. Diametro del filo | Valore nominale, tolleranza in mm, variazione del fornitore | Influisce sul comportamento della gabbia di fili e sull’area di contatto | Linee di contatto instabili |
| 5. Dimensioni del manicotto | Diametro interno ed esterno, lunghezza, condizioni dell’imboccatura | Determina il progetto del supporto e delle attrezzature di crimpatura | Deformazione o carico fuori asse |
| 6. Produzione prevista | Pezzi all’ora, schema dei turni, dimensione prevista del lotto | Bilancia il livello di automazione e la complessità dell’alimentatore | Macchinari sovradimensionati o sottodimensionati |
| 7. Regole di controllo | Visione artificiale, forza, resistenza di contatto, ritenzione, piano di prova dei campioni | Traduce la qualità in dati di esito conforme/non conforme | I difetti difficili da notare possono sfuggire al controllo |
| 8. Scarti accettati | Foto e misurazioni di graffi, crepe, fili piegati, crimpature difettose | Addestra il sistema di visione artificiale e orienta le decisioni dell’operatore | Fornitore e cliente valutano i difetti in modo diverso |
| 9. Vincoli di integrazione | Alimentazione elettrica, aria, ingombro, MES, codice a barre, processo a monte e a valle | Evita che una cella funzionante si fermi in reparto produttivo | Riprogettazione tardiva, protezioni aggiuntive o problemi dovuti a lacune nei dati |
Dopo aver preparato la checklist, consultare la soluzione per macchine per contatti iperboloidali di ZEUEE. Quella è la pagina del prodotto e delle richieste di offerta; questa pagina serve alla preparazione tecnica.
Quando passare dal lavoro manuale a una macchina su misura per contatti iperboloidali
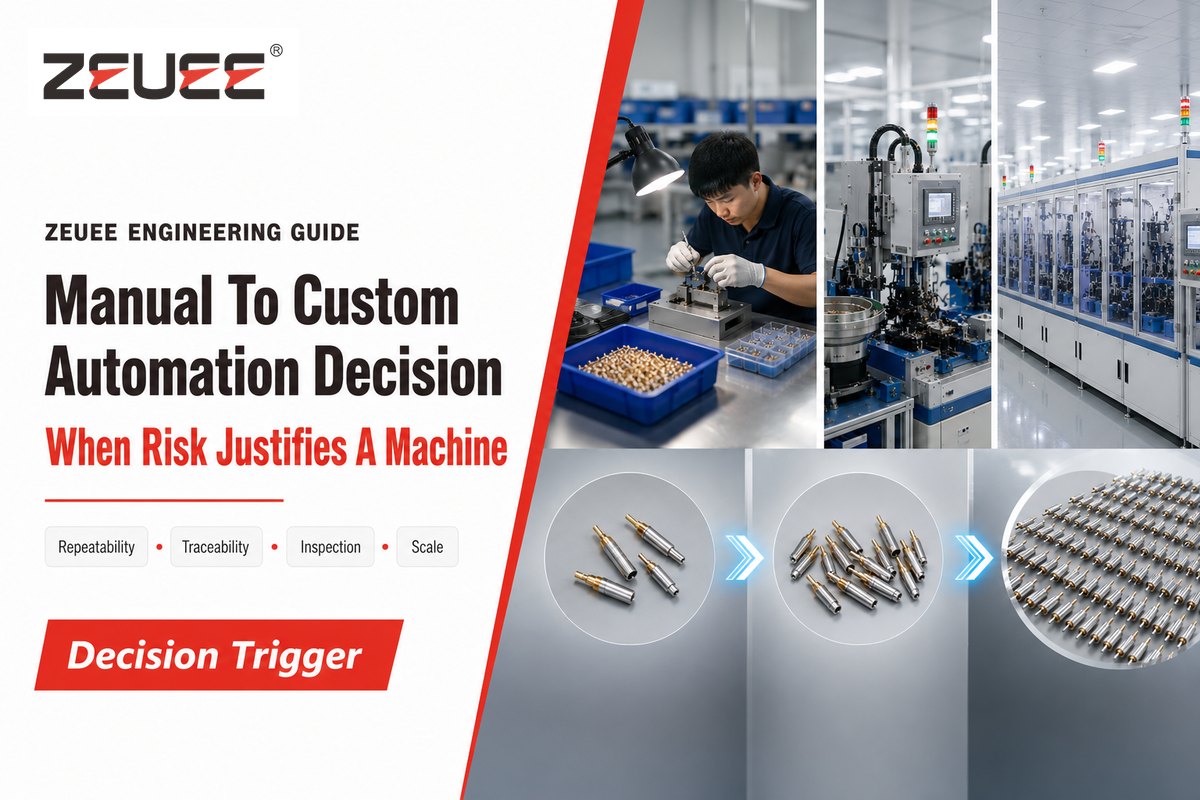
Ricorrere all’automazione su misura quando la variabilità dipende dal processo e non dalle prestazioni individuali. La produzione di contatti in piccoli volumi può affidarsi a un operatore esperto, una dima e un microscopio. Nei volumi elevati, tuttavia, queste fasi possono generare variazioni difficili da rilevare se i componenti sono piccoli e i contatti sono ravvicinati; l’applicazione può richiedere un diametro del pin non inferiore a 0,3 mm, senza spazio per evitare danni durante la movimentazione visiva.
Ecco un criterio semplice: se i contatti sono facili da movimentare, i lotti sono piccoli e le prove di accettazione sono limitate, iniziare migliorando la dima. Se i contatti hanno molti pin, obiettivi rigorosi per la forza di inserimento, requisiti elevati di ritenzione e necessità di tracciabilità dettagliata, valutare un sistema semiautomatico. Se per mantenere gli standard di qualità occorre controllare alimentazione, infilatura, forza di crimpatura, controllo e registrazioni, è opportuno sottoporre una macchina su misura a una revisione formale del progetto.
Il rischio è automatizzare prima di misurare la fonte della variabilità. Se un obiettivo di 2 sec genera scarti pari al 5%, mentre una prova di 4 sec produce componenti stabili, il problema dello stabilimento non è la velocità, ma la capacità del processo. Prima di trasformare una dima manuale in una stazione su misura, chiedere al fornitore di mostrare il riferimento dell’attrezzatura, il rapporto di controllo e i dati della prova sui campioni.
Come contesto di mercato, queste pressioni esistono, ma non dimostrano la necessità di questa specifica macchina. Mordor Intelligence prevede che il mercato dei connettori aerospaziali e per la difesa cresca da USD 4,33 miliardi nel 2026 a USD 5,55 miliardi nel 2031, con un tasso di crescita annuo composto del 5,13%. L’articolo di Wevolver sulle tendenze dei connettori nel 2025 cita la miniaturizzazione, la robustezza, l’alta densità di corrente, i materiali avanzati e l’approvvigionamento digitale tra le pressioni che interessano il settore dei connettori. Nessuna di queste tendenze, da sola, spiega la domanda di una macchina specifica. Spiegano invece perché i clienti chiedono prove più solide ai macchinari per la produzione di contatti.
Pronti a esaminare il vostro processo di produzione dei contatti?
Prima di una revisione del progetto e del perimetro, ZEUEE può valutare disegni, campioni, dimensioni del manicotto, produzione attesa, esigenze di controllo e vincoli di integrazione. Portare la checklist in 9 righe e definire la procedura di prova per l’accettazione prima di richiedere un progetto di macchina. L’obiettivo è stabilire quali controlli di processo, riferimenti delle attrezzature, registrazioni dei controlli ed evidenze delle prove sui campioni debbano essere disponibili prima di formulare un’offerta.
Un errore tardivo nella richiesta di offerta può ritardare le attrezzature o il collaudo di accettazione in fabbrica se il pacchetto di campioni omette un intervallo di 0,5 mm per il manicotto, la revisione del disegno o il metodo di controllo. Inviare disegni, campioni dei componenti e dati di accettazione prima di richiedere a ZEUEE il progetto di una macchina su misura.
Richiedere una revisione del processo per contatti iperboloidali
FAQ
Che cos’è una macchina per contatti iperboloidali?
Visualizza la risposta
La macchina assembla o completa la lavorazione dei contatti femmina iperboloidali tramite alimentazione, posizionamento, gestione del manicotto, crimpatura, ritenzione e controllo gestiti in modo controllato. Il suo valore risiede in una finestra di processo ripetibile: riferimento dell’attrezzatura, limite di forza, prova del campione, registrazione di tracciabilità ed evidenze di accettazione associate al disegno approvato specifico del contatto e al lotto di produzione, prima dell’autorizzazione al rilascio per la produzione.
Una macchina per contatti iperboloidali è la stessa cosa di un contatto iperboloidale?
Visualizza la risposta
No. I contatti sono componenti dei connettori, spesso elementi femmina iperboloidali con una serie di fili angolati che realizzano collegamenti elettrici. La macchina è un sistema che li produce o completa la loro lavorazione. La distinzione è importante: il progetto del contatto descrive il prodotto; il progetto della macchina descrive il metodo. I criteri di accettazione di quest’ultima devono dimostrare il controllo degli elementi di processo, come alimentazione, attrezzature, forze, controllo, tracciabilità e gestione degli scarti specifici dei componenti, prima di ottenere l’approvazione alla produzione nel vostro stabilimento, sulla base di campioni e limiti documentati.
Quali informazioni devo preparare prima di richiedere una macchina su misura per contatti iperboloidali?
Visualizza la risposta
Preparare disegni, livello di revisione, campioni, intervallo di dimensioni dei contatti, materiale del filo, dimensioni del manicotto, produzione prevista, esempi di difetti, regole di controllo e vincoli di integrazione. Prima di richiedere un’offerta, aggiungere, quando disponibili, i limiti noti per forza di crimpatura, resistenza di contatto, forza di inserimento, forza di estrazione, ritenzione, controllo delle ricette di processo, registrazioni dei codici a barre, archiviazione delle immagini, quantità di campioni per l’accettazione e condizioni delle prove in fabbrica.
Una macchina può lavorare contatti di dimensioni diverse?
Visualizza la risposta
Sì, se la matrice delle dimensioni è prevista nel progetto dell’alimentatore, delle attrezzature, del supporto del manicotto, del controllo delle ricette di processo e del piano di controllo. Chiedere se per ogni dimensione restano invariati i criteri di riferimento, l’intervallo di forza, i campi di tracciabilità e le regole di scarto; in caso contrario, il cambio formato trasforma una macchina in più configurazioni non convalidate.
Perché il controllo è così importante nell’assemblaggio di contatti iperboloidali?
Visualizza la risposta
Il controllo è importante perché i contatti iperboloidali dipendono da geometrie ridotte, dalla stabilità della posizione dei fili, dalle condizioni del manicotto, dalla compressione di crimpatura e dalla ritenzione. Una verifica di continuità può non rilevare graffi, deformazioni del manicotto, variazioni dell’angolo dei fili, ritenzione insufficiente o danni alla placcatura. Abbinare i controlli sulle immagini a curve di forza o spostamento, verifiche della resistenza di contatto, prove di trazione sui campioni quando consentite, foto degli scarti e registrazioni dei lotti, affinché il cliente possa vedere i controlli dei difetti e non solo il conteggio finale dei pezzi conformi. Queste evidenze supportano l’accettazione dopo l’inizio dell’usura delle attrezzature e durante le successive modifiche del processo.
Riferimenti
- NASA-STD-8739.4 Norma tecnica di esecuzione per la crimpatura e il cablaggio
- Aggiornamento NASA SMA sulla NASA-STD-8739,4A
- NASA NTRS: processi di selezione e applicazione dei connettori elettrici per veicoli spaziali
- SAE Mobilus: AS39029, specifica generale per contatti e connettori elettrici
- Ricerca DLA QPD: QPL-AS39029
- Google Patents: US9490562B2, contatto elettrico iperboloidale a diametro ridotto
- Connector Supplier: che cos’è la tecnologia dei contatti iperboloidali?
- Connector Supplier: la tecnologia dei contatti iperboloidali è ancora in piena evoluzione
- Tech Briefs: tecnologia dei connettori con gabbia di fili iperboloidale
- Wevolver: tendenze dei connettori 2025
- Mordor Intelligence: mercato dei connettori aerospaziali e per la difesa
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






