Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de máquinas de inserción de pines: 7 verificaciones para la solicitud de cotización
Guía de máquinas de inserción de pines: riesgos de la ventana de proceso, verificaciones de fuerza, opciones de alimentadores, trazabilidad y datos para la solicitud de cotización antes de definir el alcance de la automatización personalizada.

Guía de automatización para el ensamble de conectores
Una máquina de inserción de pines alimenta y posiciona pines automáticamente, los prensa en una pieza e inspecciona los pines, contactos de ajuste a presión u otras terminales una vez colocados. Esta guía explica la ventana de proceso y los aspectos que deben evaluarse al comprar estas máquinas, sin sustituir la definición del alcance de una máquina personalizada ni la conversación para solicitar una cotización.
¿Qué es una máquina de inserción de pines?
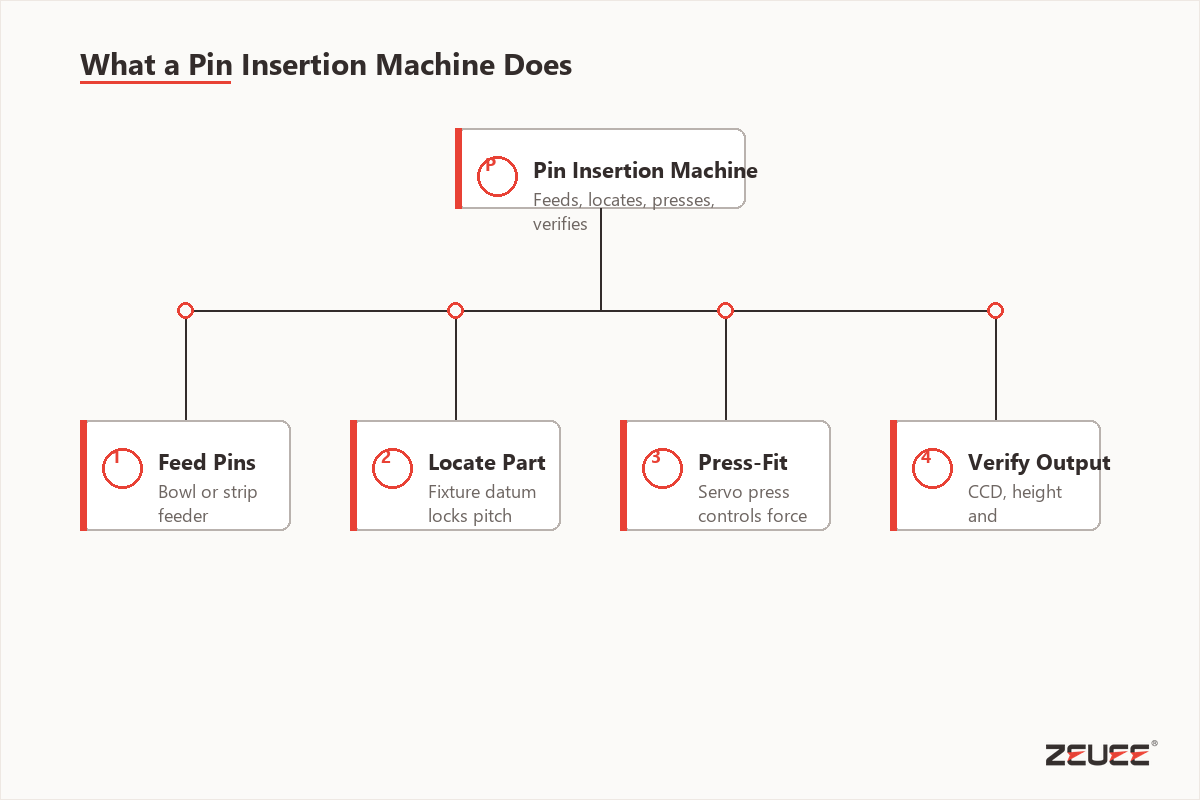
Una máquina de inserción de pines es una estación de ensamble que inserta pines a presión en una placa de circuito impreso, una carcasa de conector, un bastidor de terminales, un marco de bobina o un componente similar, mediante una alineación precisa y control de fuerza. La pregunta para su equipo de compras no es simplemente si puede insertar un pin, sino si puede mantener la ventana del proceso de ajuste a presión con piezas reales, tolerancias reales y cambios reales en la producción.
Verificación de compra: El riesgo oculto es que un problema del herramental o del alimentador parezca un problema de la máquina porque el primer lote de muestras es demasiado uniforme. Para ensambles automotrices o revisiones de dispositivos de producción, los ingenieros de ZEUEE pueden comparar lotes de muestras, una verificación de referencia de 10 mm y un ciclo de inspección de 30 sec con etapas de revisión de precisión certificadas según ISO 9001.
Para el ensamble de conectores de ajuste a presión, la referencia técnica básica son las prácticas de conexión sin soldadura mediante inserción a presión. IEC 60352-5:2020 describe las conexiones de inserción a presión como una terminación con una zona de inserción adecuada que se introduce en un orificio de una placa; también incluye métodos de prueba y recomendaciones prácticas para lograr conexiones eléctricas estables.
El ámbito de la automatización es mucho más amplio. NIST enmarca las iniciativas de robótica en torno al desempeño, la seguridad, la agilidad, la autonomía y la facilidad de implementación en sistemas de manufactura. En la inserción de pines, esto significa que se evaluarán el alimentador, el dispositivo de sujeción, el cabezal de inserción, el conjunto de sensores y el enfoque de trazabilidad antes de incorporar una máquina nueva a la línea.
Ciclo de inserción de pines en 4 etapas
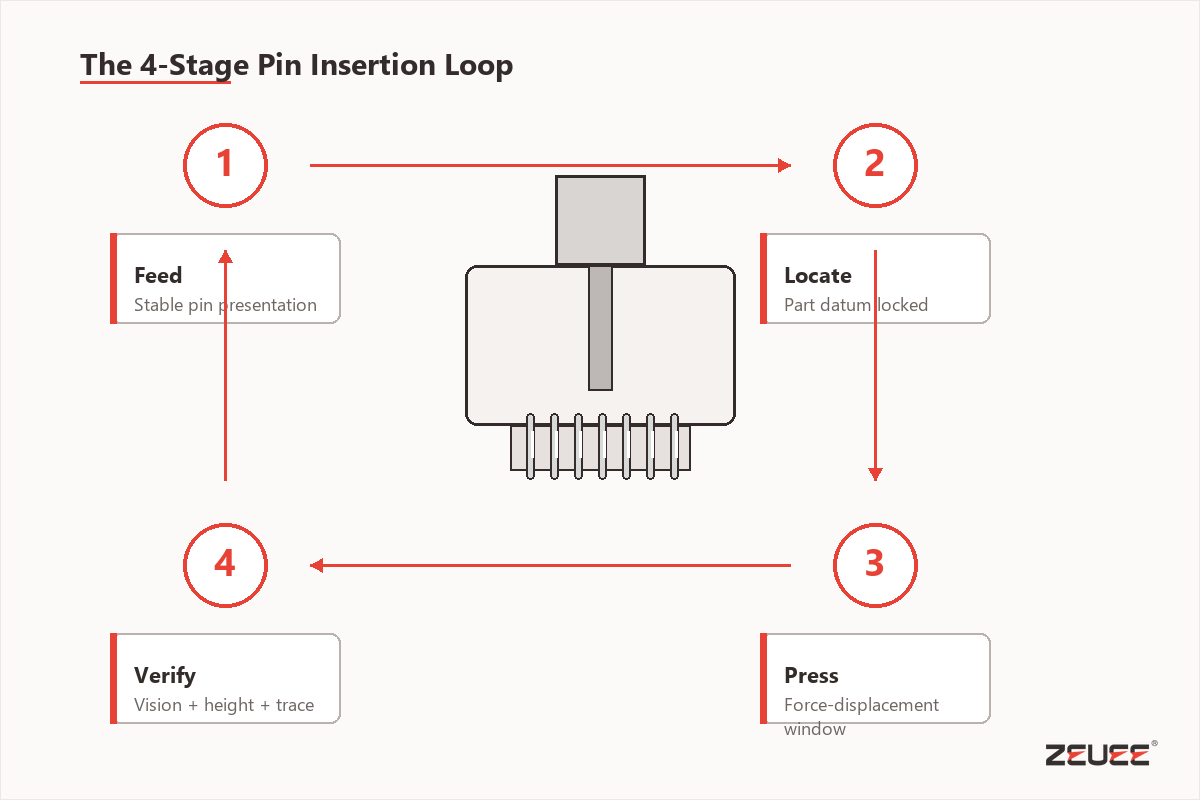
El ciclo de inserción de pines en 4 etapas: cómo elegir la máquina. Alimentar el pin. Sujetar firmemente la pieza. Prensar dentro de la ventana de fuerza. Inspeccionar. Cada elemento de este proceso afecta a las demás etapas; si alguna falla, los defectos suelen aparecer en la etapa siguiente.
Verificación del alimentador: Un problema habitual es tratar la alimentación, la sujeción, el prensado y la inspección como estaciones independientes cuando la causa raíz es estructural. En una aplicación de ensamble para producción, los ingenieros de ZEUEE revisan el riesgo del alimentador, la precisión del dispositivo de sujeción, la documentación ISO 9001 y un ciclo de prueba de 30 sec antes de evaluar la velocidad de la línea.
1. AlimentarClasificar los pines o presentarlos desde un carrete, tazón, tubo, bandeja o alimentador personalizado sin acumulación de rebabas, orientación mezclada ni transferencias propensas a atascos.
2. EstabilizarSujetar la placa de circuito impreso, la carcasa de plástico o el portapieza para que la ubicación del orificio y la referencia de la pieza no se muevan durante el accionamiento.
3. PrensarUsar un cabezal de inserción de pines, una herramienta o un actuador para controlar la carrera, la velocidad y la fuerza de inserción requerida.
4. VerificarComprobar la altura del pin, su presencia y polaridad, la curva de fuerza-desplazamiento y los datos de trazabilidad antes de que la pieza avance.
Por ejemplo, un alimentador deficiente puede generar interrupciones que dejen esperando a un cabezal de inserción de alta velocidad. Un dispositivo de sujeción endeble puede generar vibraciones que hagan parecer inestable un cabezal de inserción que funciona bien al analizar la curva de fuerza. Si se omite la inspección en la prensa, los pines doblados pueden llegar a etapas de prueba más costosas, como las pruebas funcionales, donde el retrabajo cuesta mucho más.
Inserción de pines manual, semiautomática y totalmente automática
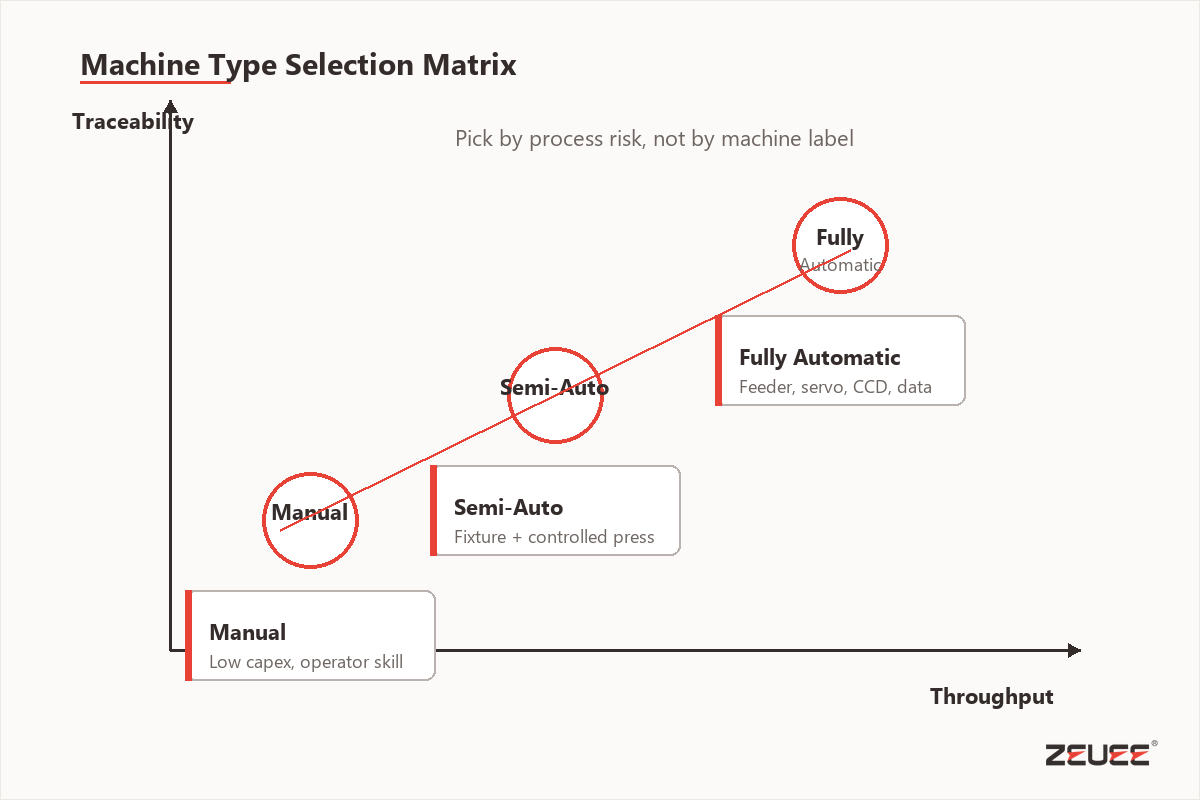
Una prensa manual, una estación semiautomatizada o un sistema totalmente automatizado podrían ser la opción adecuada. Lo que importa es cómo se priorizan los requisitos de producción: volumen, variantes, robustez del proceso, inspección en línea o trazabilidad.
Verificación de automatización: La disyuntiva no consiste en elegir entre trabajo manual y automático; el riesgo real es obtener una producción inconsistente por haber elegido un nivel de automatización inadecuado. Para ensambles automotrices, electrónicos o de fabricantes de equipo original, los ingenieros de ZEUEE comparan la precisión del dispositivo de sujeción, los registros de revisión ISO 9001 y una prueba de cambio de formato de 1 hour antes de recomendar una categoría de máquina.
| Método | Aplicación ideal | Función del operador | Alcance de la inspección | Riesgo principal |
|---|---|---|---|---|
| Herramienta manual de inserción de pines o prensa de banco | Prototipos, reparación, producción de bajo volumen y geometrías de pines sencillas | Alta. El operador siente la alineación y controla cada inserción. | Por lo general, inspección visual o con calibrador después de la inserción. | Variación entre operadores y fatiga en tareas repetitivas. |
| Sistema semiautomático de inserción de pines | Volumen moderado, cambios de formato frecuentes y automatización parcial del alimentador | Carga las piezas, inicia el accionamiento y puede responder a las alarmas. | Se pueden agregar verificaciones de presencia, altura y fuerza limitada. | Las limitaciones del dispositivo de sujeción o del alimentador pueden pasar inadvertidas si el tiempo de ciclo es aceptable. |
| Máquinas totalmente automatizadas para inserción de pines | Producción estable de alto volumen, ensamble de placas de circuito impreso en línea y línea de ensamble de conectores | Supervisa el estado de la máquina y repone material. | Son viables la medición de fuerza-desplazamiento, la inspección CCD, el código de barras y la trazabilidad. | Los defectos de entrada se multiplican rápidamente si no se validó la ventana de proceso. |
Bead Electronics señala acertadamente que, en el contexto de su trabajo con conectores de ajuste a presión, el ensamble manual no es incompatible con la automatización. Las piezas pequeñas, los volúmenes bajos o la variabilidad que se beneficia de la interpretación del operador siguen siendo adecuados para el ensamble manual o con ayudas sencillas, en lugar de una máquina completa. Primero evalúe los riesgos del ensamble y después busque el equipo.
Ventana del proceso de ajuste a presión
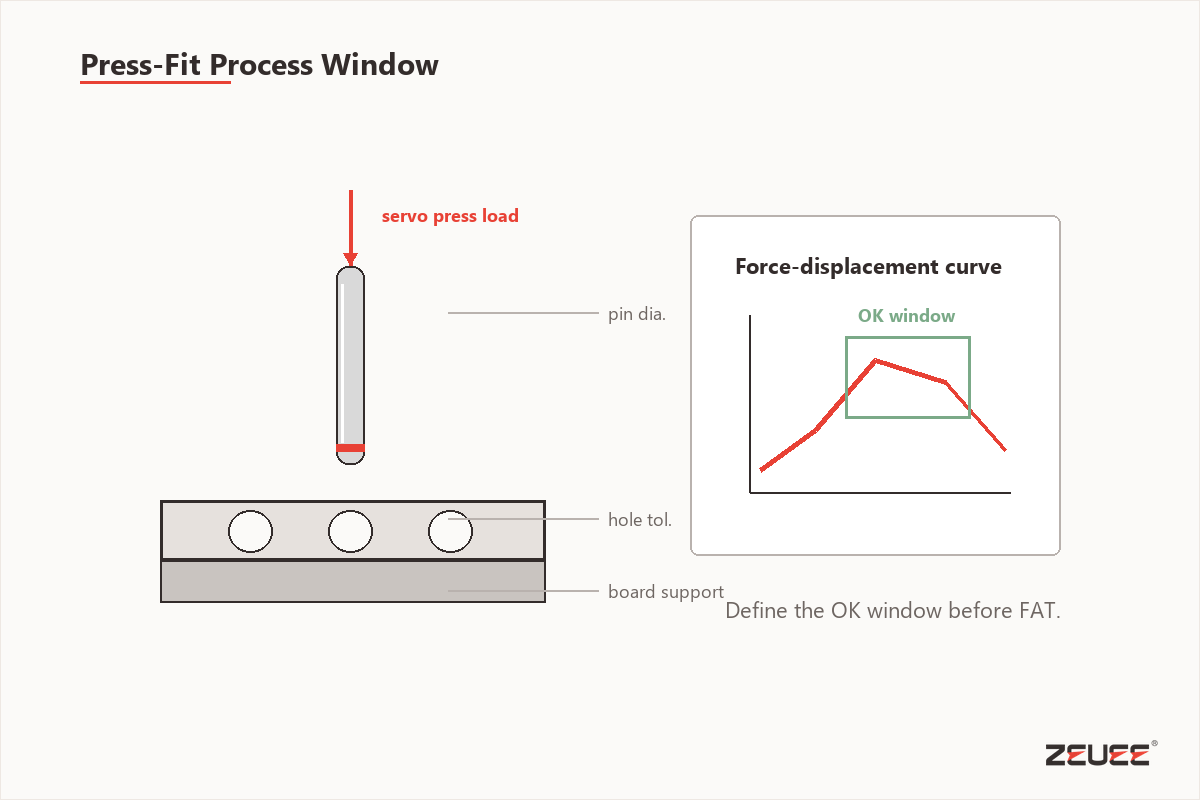
La ventana del proceso de ajuste a presión representa el rango operativo aceptable para el tamaño y la forma del pin, la tolerancia del orificio, el grosor y el soporte de la placa, el recubrimiento, la carrera de prensado y la fuerza aplicada. Este rango permite asegurar una conexión eléctrica confiable sin dañar la placa ni generar variaciones excesivas de esfuerzo o retención.
| Variable | Qué verificar antes del diseño de la máquina | Por qué importa | Indicador de evidencia |
|---|---|---|---|
| Diámetro del pin y zona de ajuste a presión | Tamaño nominal, banda de tolerancia, forma de la sección deformable y acabado del recubrimiento | Las pequeñas diferencias geométricas modifican la fuerza de inserción requerida. | Alcance de IEC 60352-5:2020 y definición de conexión de inserción a presión |
| Tolerancia del orificio y estructura de capas de la placa | Perforación, recubrimiento, grosor del cobre, material y puntos de soporte | Las variaciones del orificio modifican la fuerza de inserción y el comportamiento de retención. | Las notas de actualización de IEC 60352-5:2020 incluyen el grosor del cobre y gráficos de fuerza |
| Soporte de la placa o la carcasa | Referencia del dispositivo de sujeción, placa de respaldo, rigidez local y asentamiento de la pieza | La flexión puede doblar los pines o hacer que un actuador que funciona bien parezca inestable. | Assembly Magazine analiza el contexto de alineación de placas de circuito impreso y conectores |
| Carrera y velocidad | Altura inicial, altura final, velocidad de aproximación, velocidad de prensado y trayectoria de retracción | El mismo pin puede comportarse de manera distinta al cambiar la velocidad y el soporte. | Circuits Assembly informa sobre pruebas de inserción a 100 mm/s |
| Perfil de fuerza de inserción | Fuerza máxima, curva de fuerza-distancia, fuerza final y verificación de extracción o retención | La forma de la curva de fuerza revela orificios demasiado pequeños o bloqueados, pines doblados o un asentamiento deficiente. | Circuits Assembly informa un ajuste de modelo de 96.4% para los factores de fuerza de inserción |
| Método de verificación | Altura del pin, pin faltante, polaridad, CCD, confirmación por sensor y vínculo con código de barras | La verificación convierte una estación de inserción en un proceso de manufactura controlado. | Autosplice enumera opciones de medición de fuerza, código de barras y protección de herramientas |
| Cambio de formato | Cantidad de variantes, cambio de alimentador, cambio de herramienta y gestión de recetas | Una máquina rápida con un cambio de formato lento puede perder su ventaja de productividad. | FUJI destaca la versatilidad y el mantenimiento como aspectos de la automatización |
| Trazabilidad | Identificación de la pieza, identificación de la receta, registro de fuerza, motivo de la alarma y acción del operador | La trazabilidad ayuda a distinguir la variación del material de la variación de la máquina. | NIST enmarca la automatización de la manufactura en torno a la ciencia de la medición |
| Límites del retrabajo | Reinserción permitida, inspección después del retrabajo e historial de la placa | Las reglas generales son menos sólidas que la evidencia medida de retención y fuerza. | Circuits Assembly informa que la cantidad de retrabajo no fue el factor dominante en su conjunto de datos |
Quizá el hallazgo más sorprendente de un estudio de Circuits Assembly sobre procesos de retrabajo de conectores de ajuste a presión fue que factores como el tipo de pin y las dimensiones del orificio tuvieron más influencia en las curvas de fuerza de inserción que el retrabajo repetido de ensambles defectuosos. Esto no reduce la importancia del perfil de fuerza de inserción; más bien, destaca el valor de asegurar la calidad de las piezas desde las etapas anteriores del proceso en la mayor medida posible.
Resumen de especificaciones para la definición preliminar del alcance
Estas no son especificaciones de máquinas de ZEUEE. Son referencias públicas de equipos y pruebas de ajuste a presión que ayudan a su equipo a formular mejores preguntas antes de definir el alcance de un sistema de inserción de pines.
| Referencia | Dato publicado | Cómo usarlo en la conversación para solicitar una cotización |
|---|---|---|
| Ejemplo de área de inserción de Autosplice | 250 mm × 250 mm | Compare esta medida con el tamaño real del alojamiento de la pieza y los requisitos de recorrido. |
| Referencia de ciclo de Autosplice | 0.7 s/componente | Pregunte si la alimentación, la inspección y la descarga pueden seguir el ritmo de la inserción. |
| Referencia de servicios auxiliares de Autosplice | 6 bar de aire | Confirme la capacidad y estabilidad de presión del suministro de aire de la fábrica. |
| Referencia eléctrica de Autosplice | Ficha técnica vigente específica del proveedor | Antes de aprobar la distribución, confirme con el proveedor el voltaje, la frecuencia, la corriente, la categoría de seguridad y los requisitos eléctricos regionales. |
| Referencia de dimensiones de Autosplice | Plano vigente específico del proveedor | Compare el espacio requerido por la máquina, el acceso de mantenimiento, el espacio para cargar material y la manipulación de piezas rechazadas con el plano vigente. |
| Contexto de las pruebas de inserción de Circuits Assembly | Contexto del estudio publicado | Distinga el contexto de una prueba de laboratorio de la tasa de aceptación en producción. |
| Modelo de fuerza de inserción de Circuits Assembly | 96.4% | Muestra por qué es importante medir las variables del pin, la placa y el orificio. |
| Proporción publicada de la varianza de la fuerza de inserción | 84%, 9%, 4%, 3%, 0% | Tenga presente que rara vez una sola variable explica todas las fallas. |
| Proporción publicada de la varianza de la fuerza de retención | 60%, 21%, 7%, 7%, 5% | Pregunte cómo validará el proveedor la retención después de la inserción y el retrabajo. |
Mapa de 7 modos de falla
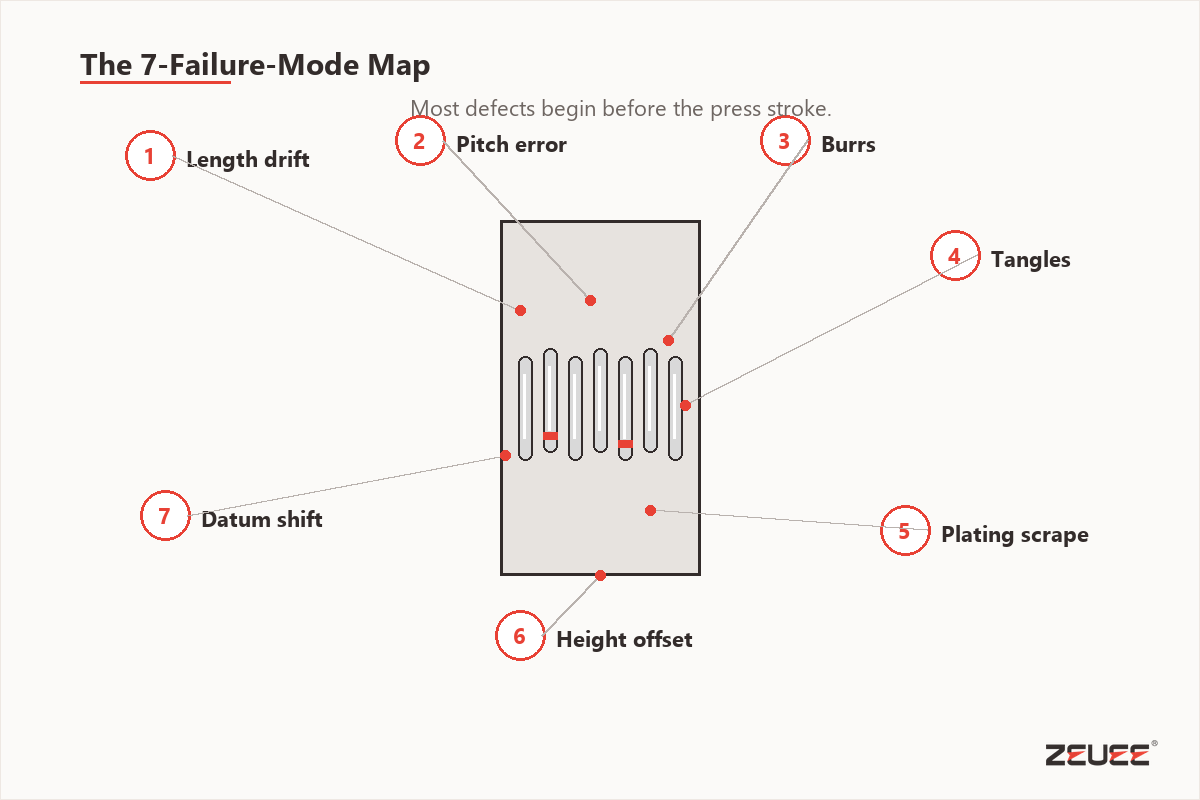
El mapa de 7 modos de falla es una tabla para diagnosticar pérdidas de rendimiento en la inserción de pines. Relaciona los defectos visibles con la pieza, el alimentador, el herramental, el dispositivo de sujeción o la etapa de verificación que probablemente los haya causado.
Verificación de defectos: El mapeo de defectos es ineficaz cuando las rebabas, la desviación del paso o los riesgos de alineación se registran únicamente como cantidad de piezas rechazadas. Para distinguir los problemas de herramental de los problemas de material en el ensamble de producción, los ingenieros de ZEUEE inspeccionan muestras y revisan la precisión del dispositivo de sujeción, la trazabilidad ISO 9001 y una verificación de referencia de 10 mm.
| Modo de falla | Síntoma común | Área de la causa raíz probable | Verificación práctica |
|---|---|---|---|
| 1. Longitudes de pin inconsistentes | Altura final desigual o pieza que no termina de asentarse | Material recibido, proceso de corte y presentación del alimentador | Mida la longitud de los pines antes de culpar al actuador. |
| 2. Desviación del paso | El pin no se alinea con el orificio o una característica de la carcasa | Tira portadora, tensión del carrete, indexado y referencia del dispositivo de sujeción | Verifique el paso en la salida del alimentador y en el punto de inserción. |
| 3. Rebabas | Fuerza de inserción alta, orificio rayado o asentamiento parcial | Corte del pin, recubrimiento y control del material recibido | Agregue la inspección de muestras del material recibido y alarmas de la curva de fuerza. |
| 4. Devanado enredado o desigual | Atasco del alimentador o pin omitido | Carrete, tubo, alimentador de tazón o riel de transferencia | Realice pruebas únicamente con el alimentador antes de probar la máquina completa. |
| 5. Extremos de corte afilados | Raspado del recubrimiento o daño en la placa | Condición del extremo del pin y herramental de inserción | Examine la geometría del corte con aumento. |
| 6. Recubrimiento raspado | Inestabilidad eléctrica o retención deficiente | Tamaño del orificio, acabado del pin, trayectoria de prensado y soporte de la placa | Compare la curva de fuerza con la inspección posterior a la inserción. |
| 7. Desajuste del orificio o de la alineación | Pines doblados, carcasa agrietada o inserción de pines en placa de circuito impreso rechazada | Diseño del dispositivo de sujeción, desgaste del herramental, tolerancia de la placa y estrategia de referencias | Verifique la repetibilidad de la referencia antes de aumentar la fuerza de prensado. |
| 8. Falta de verificación | Las piezas defectuosas llegan a las pruebas eléctricas | Plan de sensores, cobertura CCD y diseño de trazabilidad | Defina los criterios de aceptación y rechazo antes de comprar la automatización. |
| 9. Incompatibilidad de receta | Las piezas buenas fallan después de un cambio de formato | Control de recetas, selección del operador y vínculo con código de barras | Vincule la receta, el número de pieza y la identificación del herramental. |
Varios de estos modos de falla coinciden con problemas en campo informados por Bead Electronics, entre ellos variaciones en la longitud de los pines, problemas de paso, rebabas, devanado, extremos de corte afilados y recubrimientos raspados. La conclusión es clara: si la causa raíz está en la presentación del alimentador, la calidad de las piezas o la alineación de los orificios, una máquina que aplique más fuerza podría empeorar la calidad.
Cadena de cuellos de botella desde la alimentación hasta la fuerza
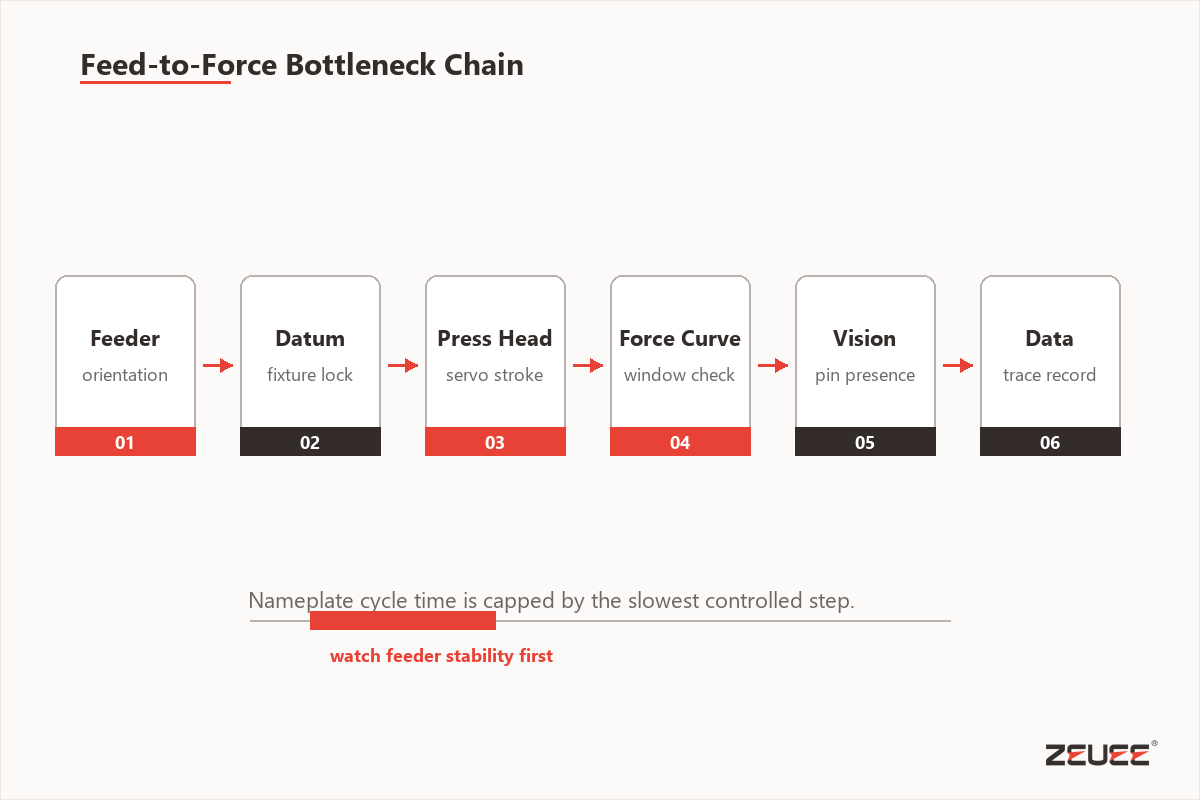
Cadena de cuellos de botella desde la alimentación hasta la fuerza. El tiempo de ciclo real de un sistema de inserción de pines está limitado por la operación estable más lenta entre la alimentación del material, la presentación de la pieza, el accionamiento del cabezal de inserción, la confirmación de fuerza y la descarga del ensamble terminado. La velocidad indicada en la placa de la máquina solo se alcanza cuando esta cadena es estable.
Verificación del ciclo: A menudo surge un retraso oculto porque el alimentador o el dispositivo de fijación no pueden sostener la velocidad de prensado anunciada. En la práctica, los ingenieros de ZEUEE prueban el flujo del ensamble de producción con herramental de alta precisión, registros ISO 9001, un ciclo de inspección de 30 s y al menos 1 h de alimentación estable de material.
Las páginas de equipos suelen mostrar opciones de máquinas, como el área de inserción, la cantidad de cabezales, la protección de herramientas, el escaneo de códigos de barras, el control remoto, la verificación de fuerza y la configuración en línea. Estos detalles importan, pero no cuentan toda la historia. Una máquina con un actuador rápido puede quedar inactiva mientras se resuelven los atascos del alimentador. El tiempo prolongado para colocar manualmente el dispositivo de sujeción quizá no cumpla los requisitos de producción. Si la verificación tarda demasiado, puede limitar la tasa de producción a la velocidad de inspección. En una demostración, un alimentador vibratorio puede hacer que las máquinas automáticas de inserción de pines parezcan rápidas, pero la métrica de producción aceptada debería ser la cantidad de ensambles buenos por hora, no los ciclos por segundo.
Regla práctica: Evalúe el tiempo de ciclo según la producción estable de piezas aceptadas, no solo por los golpes por segundo. Para medir la eficiencia de producción, el denominador son los ensambles conformes, no los movimientos del actuador.
Antes de definir la configuración final de la máquina, los equipos de ingeniería deben realizar pruebas del alimentador, del dispositivo de sujeción y de la ventana de fuerza. Un sistema modular de inserción de pines puede ser conveniente al cambiar entre familias de productos, pero solo si es posible ajustar rápidamente el herramental y las recetas sin generar nuevos tiempos de inactividad.
Análisis de curvas de fuerza e inspección en línea
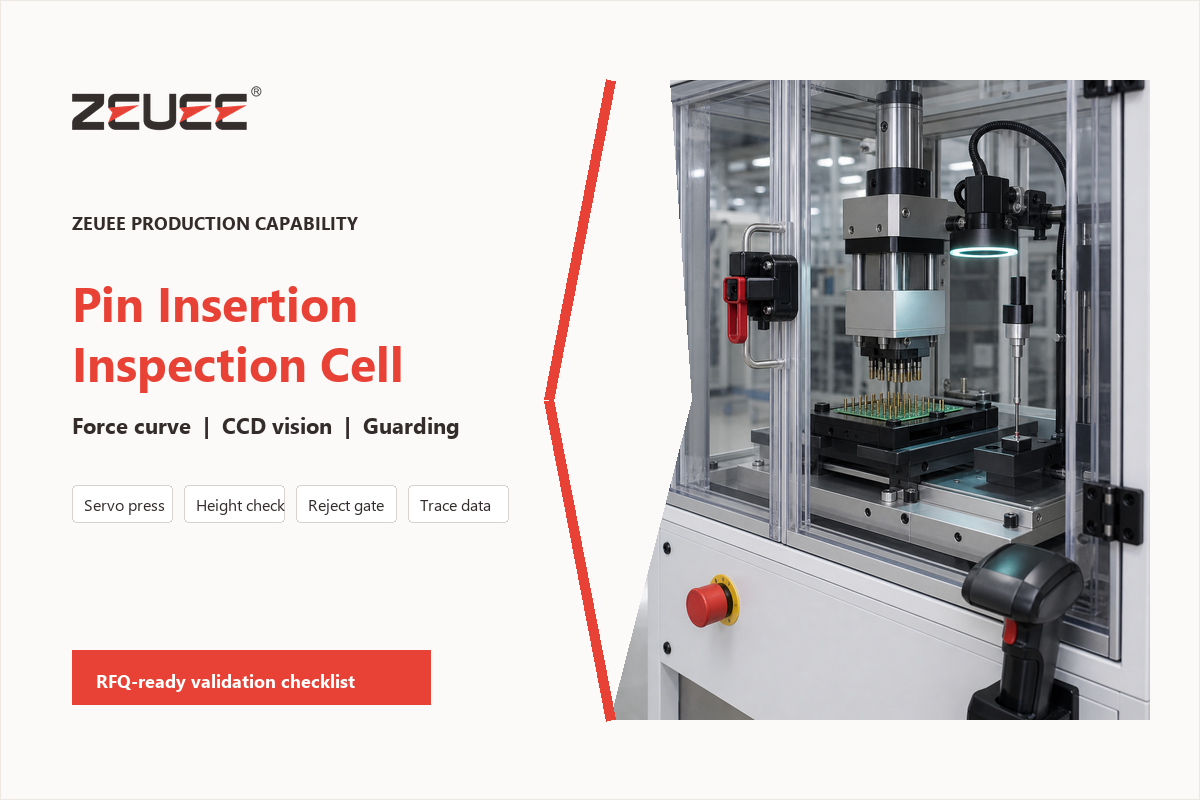
El análisis de curvas de fuerza convierte los datos de fuerza-desplazamiento en decisiones. En lugar de medir únicamente la fuerza máxima de inserción, la estación evalúa la forma de la curva, la altura final y el resultado de la inspección para decidir si acepta o rechaza la pieza, requiere retrabajo o necesita una investigación adicional.
Verificación de inspección: Los datos de fuerza aportan poca evidencia cuando el plan de muestreo no identifica la causa raíz. Para el ensamble de PCB o la producción automotriz, los ingenieros de ZEUEE combinan notas de fuentes publicadas sobre el contexto de las pruebas con verificaciones de fijación de precisión, disciplina de revisión según ISO 9001 y un ciclo de verificación visual de 30 s. En una línea de placas de circuito impreso, especifique si el sistema de monitoreo de la fuerza de inserción registra la fuerza máxima, la forma de la curva, la altura final y la trazabilidad por estación.
| Señal | Qué puede revelar | Acción probable |
|---|---|---|
| Fuerza baja y altura final correcta | Posible orificio sobredimensionado o retención débil | Revise la tolerancia del orificio y el plan de pruebas de retención. |
| Fuerza alta antes del asentamiento | Rebaba, orificio demasiado pequeño, trayectoria bloqueada o ángulo incorrecto del pin | Detenga la operación e inspeccione el pin, el orificio y el herramental guía. |
| Caída repentina de la fuerza | Pin pandeado, daño en la placa o deslizamiento del dispositivo de sujeción | Rechace la pieza e inspeccione la superficie de soporte. |
| Fuerza máxima correcta y altura final incorrecta | Error de configuración de carrera o de referencia | Revise la receta, la referencia y la configuración del cabezal de inserción de pines. |
| Curva correcta e imagen de pin faltante | Discrepancia del sensor o del alimentador | Compare el resultado CCD con el conteo del alimentador. |
| Pin presente con polaridad incorrecta | Falla de orientación en el alimentador o la transferencia | Agregue una verificación de orientación antes del accionamiento. |
| Alarmas repetidas después de un cambio de formato | Herramental incorrecto, receta incorrecta o variante incompatible | Vincule el código de barras, la identificación del herramental y la receta. |
| Variación gradual durante un turno | Desgaste de herramientas, contaminación del alimentador o cambio de lote de material | Analice las tendencias de los datos de fuerza por lote y por intervalo de mantenimiento. |
| Fuerza correcta y prueba eléctrica fallida | Zona de contacto, recubrimiento, daño en la placa o problema en las etapas posteriores del proceso | Combine los datos de fuerza con evidencia eléctrica y visual. |
Investigaciones recientes sobre máquinas de inserción continua de pines incorporan sensores de presión, desplazamiento y fuerza-desplazamiento al modelo de la máquina. Estas investigaciones abordan una pregunta clave de los clientes: «¿El proveedor suministrará únicamente el accionamiento mecánico o también proporcionará datos de inspección que pueda usar para diagnosticar fallas?»
Verificaciones de seguridad y normas de la máquina
Una estación de inserción de pines es un equipo de producción eléctrico, no simplemente un proceso de control de calidad. Los compradores de Estados Unidos deben incluir en su lista de aceptación las protecciones, el acceso al punto de operación, la eliminación de atascos, el acceso para mantenimiento y el aislamiento de energía.
Verificación de seguridad: Corregir los riesgos de seguridad después de la instalación resulta costoso, porque las guardas, las puertas de acceso y los procedimientos para despejar el alimentador afectan la distribución de la máquina. Antes de las pruebas de aceptación en fábrica (FAT), los ingenieros de ZEUEE pueden revisar el acceso a los dispositivos de fijación de producción, las posiciones de parada de precisión, la documentación ISO 9001, una operación protegida de 15 min y una simulación de mantenimiento de 15 min.
OSHA 1910.212 aborda «los requisitos generales para todas las máquinas». En particular, este reglamento exige protecciones para resguardar a los operadores y trabajadores cercanos de peligros en el punto de operación, los puntos de atrapamiento, las piezas giratorias y el material proyectado. En una celda de inserción de pines, esto implica considerar las protecciones de la máquina, los enclavamientos, los controles a dos manos, el acceso para cargar material y los procedimientos para despejar atascos sin exponer las manos ni otras partes del cuerpo a zonas peligrosas.
OSHA 1910.147 contempla por separado las tareas de servicio y mantenimiento. Abarca el control de la energía peligrosa durante estas tareas, incluso cuando un empleado retira o anula una protección o introduce la mano en una zona del punto de operación. Esto es pertinente para los atascos del alimentador, los cambios de herramientas, los ajustes del dispositivo de sujeción y el mantenimiento rutinario.
Para el ensamble de conectores eléctricos de alta confiabilidad, no considere IEC 60352-5:2020 como la única referencia de aceptación. En su página sobre normas automotrices y de movilidad eléctrica, IPC indica que IPC-9797 es una norma de ajuste a presión para aplicaciones automotrices y otras aplicaciones de alta confiabilidad, y que IPC-HDBK-9798 es el manual de esa norma. Consulte con el cliente final qué familia de normas rige la aceptación, el retrabajo y la evidencia de calificación.
Límite del alcance: IEC 60352-5:2020 se centra en conexiones de inserción a presión cuya terminación se introduce en un orificio de una placa. Las carcasas de plástico, los bastidores de terminales, los marcos de bobina, los pines de resorte y otras aplicaciones que no usan placas requieren sus propias verificaciones de retención, sujeción y confiabilidad, en lugar de asumir que se aplican los mismos criterios de las placas de circuito impreso. Para la aceptación, incluya en la revisión de seguridad una operación de producción protegida de 15 min y una simulación de acceso para mantenimiento de 15 min.
Compatibilidad según el tipo de ensamble
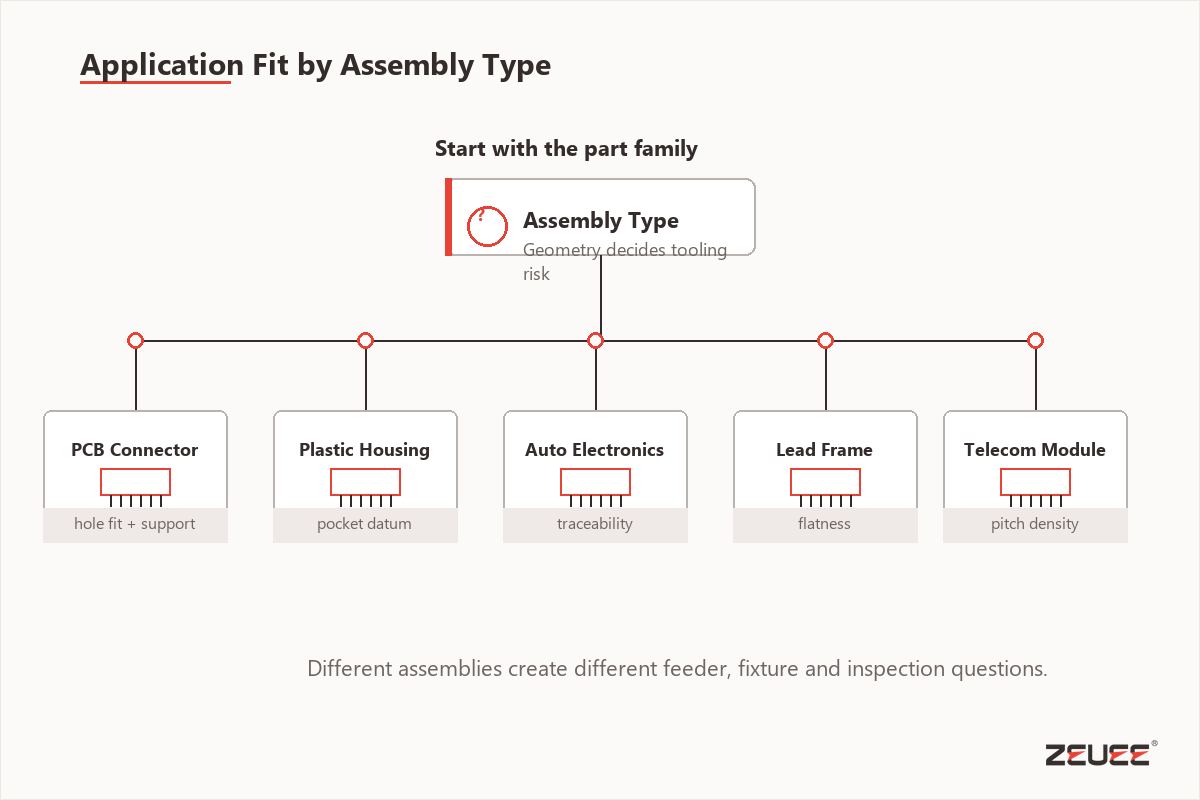
Diseñar una máquina automatizada de inserción de pines para ensamblar conectores para PCB implica un reto distinto al de una estación que inserta pines elásticos en carcasas de plástico, marcos de laminación, formas para bobinas o dispositivos electrónicos automotrices. La palabra «pin» puede referirse a muchos elementos distintos en cuanto a alimentación, sujeción, inspección y compatibilidad.
Verificación de la aplicación: El error está en suponer que todas las aplicaciones de pines usan el mismo dispositivo de sujeción o cabezal de inserción. Para aplicaciones de producción automotriz, médica, electrónica y de fabricantes de equipo original (OEM), los ingenieros de ZEUEE comparan planos técnicos de muestras, herramental de precisión, etapas de revisión conforme a ISO 9001, límites de acceso de 10 mm y una verificación de 30 s.
| Tipo de ensamble | Pregunta habitual sobre la inserción de pines | Implicaciones para el herramental | Prioridad de inspección |
|---|---|---|---|
| Placas de circuito impreso | ¿El orificio de la placa, la zona de ajuste a presión y la placa de soporte permiten mantener la ventana del proceso? | El soporte de la placa y el monitoreo de fuerza son fundamentales. | Altura del pin, curva de fuerza y daños en la placa. |
| Carcasas de plástico para conectores | ¿La carcasa se deformará, agrietará o desplazará durante la inserción? | La referencia de posicionamiento del dispositivo de sujeción y el accionamiento controlado son fundamentales. | Posición del terminal, retención y daños en la carcasa. |
| Electrónica automotriz | ¿La estación puede ofrecer trazabilidad y verificación repetible? | El código de barras, el bloqueo de recetas y los registros de inspección cobran importancia. | Trazabilidad de lotes y contención de defectos. |
| Módulos de telecomunicaciones y electrónica | ¿Se pueden controlar pines de distintas longitudes o una alta densidad de contactos? | Dispositivo de sujeción de precisión, estabilidad del cabezal de inserción de pines y gestión de variantes. | Presencia, separación, altura y límites de fuerza. |
| Marcos para bobinas y marcos de laminación | ¿Los soportes delgados o flexibles pueden mantenerse estables bajo fuerza? | El soporte localizado y una transferencia cuidadosa son factores clave del diseño. | Posición, doblado y asentamiento final. |
| Aplicaciones con pines elásticos o pines ranurados | ¿La pieza se inserta a presión en un orificio mecánico y no en un orificio para contactos eléctricos? | Requiere una herramienta de inserción, un accionamiento y una lógica de retención distintos. | Profundidad, perpendicularidad y retención mecánica. |
La actividad de patentes es otra señal de que siguen desarrollándose mejoras para las máquinas de inserción de pines. Una búsqueda en Google Patents de 2024 muestra una «Máquina de inserción de pines con un conjunto de empuje de pines», lo que confirma que el diseño sigue evolucionando en los mecanismos de alimentación, prensado y posicionamiento.
Factores que determinan el precio, sin convertir esto en una página de cotización
El precio de una máquina de inserción de pines depende menos del término usado y más de la celda de producción de la que forma parte: la complejidad del alimentador, el diseño de los pines, la cantidad de estaciones, la complejidad de la inspección, la tasa de producción deseada, el tiempo de cambio de formato y las capacidades de integración de datos. Una estimación de precio genérica, sin los planos técnicos de ingeniería adecuados ni muestras de pines, probablemente no será útil.
Verificación de costos: El riesgo de la cotización aumenta cuando el problema oculto está en las variaciones del alimentador, el desgaste del dispositivo de sujeción o la falta de datos de inspección. Los ingenieros de ZEUEE pueden convertir la conversación sobre costos en un plan de pruebas de ensamble de producción con planos de precisión, disciplina de revisión conforme a ISO 9001, una prueba de muestras de 1 hora y una verificación de 30 s del manejo de piezas rechazadas.
Para su departamento de compras, la pregunta pertinente no es «¿Cuál es la máquina automática de inserción de pines más barata?». La pregunta clave es: «¿Qué factores que determinan el costo del sistema se pueden eliminar antes de que el proveedor empiece el diseño?». El presupuesto de una estación básica para insertar un solo pin en una sola pieza es muy distinto al de una línea de producción a gran escala con múltiples cabezales, inspección CCD completa, análisis de fuerza-desplazamiento, clasificación de piezas defectuosas y registro de datos de producción en un MES.
- Dificultad de alimentación: (por ejemplo, carretes, tubos, bandejas, alimentadores vibratorios tipo bowl, piezas con orientaciones mixtas, presencia de rebabas o terminales frágiles)
- Tolerancia entre el pin y el orificio: (las tolerancias más estrictas requieren un control más preciso del herramental, las fuerzas de prensado y la validación del proceso)
- Cantidad de estaciones: (inserción en un punto frente a inserción en varios puntos de una PCB o en múltiples variantes de producto)
- Nivel de inspección: (por ejemplo, inspección visual, altura y presencia del pin, verificación de polaridad, análisis de la curva de fuerza, pruebas aleatorias de la fuerza de retención y trazabilidad del lote)
- Método de cambio de formato: (por ejemplo, cambios manuales de herramental para entornos con poca variedad, frente a herramental modular y gestión de recetas para cambios frecuentes de producto)
- Integración en el entorno de fábrica: (por ejemplo, protocolo SMEMA, conectividad con MES, lectura de códigos de barras, salida de datos, gestión de contenedores de rechazo y espacio disponible en planta)
Las conversaciones sobre costos más eficaces se centran en reducir riesgos. Si un proveedor solicita planos, muestras de pines, especificaciones de tolerancia de los materiales, una tasa de producción objetivo y criterios de inspección específicos antes de cotizar, normalmente demuestra un enfoque de ingeniería serio y no una simple presión comercial. Antes incluso de instalar una máquina de inserción de pines, los procedimientos de pruebas de aceptación deben definir claramente la producción esperada de piezas conformes, los protocolos de manejo de rechazos, quién instalará las guardas y los dispositivos de sujeción, y qué tipos de datos se revisarán después de la primera corrida de producción.
Información para preparar una solicitud de cotización (RFQ)
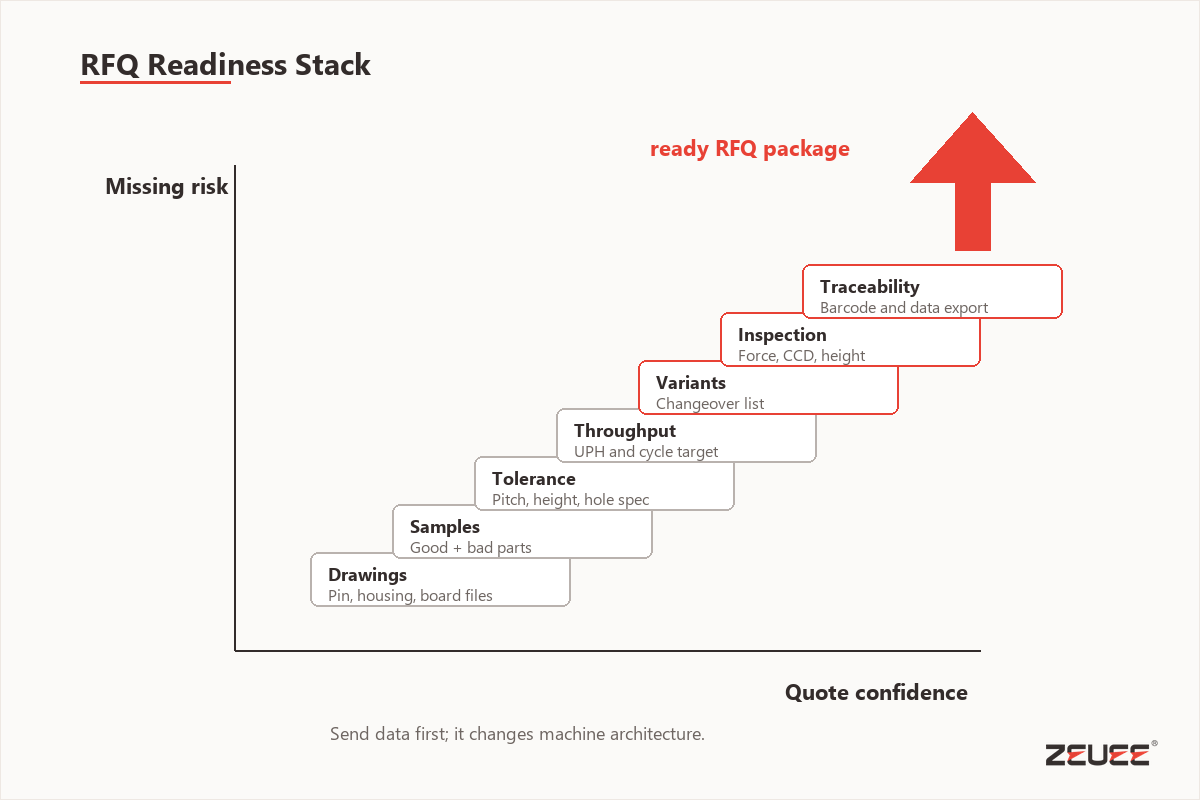
Información para preparar una solicitud de cotización (RFQ): conjunto de datos que necesita un proveedor de automatización para determinar si un proyecto requiere un dispositivo de sujeción manual sencillo, una estación de trabajo semiautomática, una celda de producción modular o una línea de producción totalmente integrada.
Verificación de la RFQ: La falta de información en una RFQ no es un problema de papeleo, sino de control de riesgos, porque la falta de datos sobre tolerancias, muestras o inspección puede desviar el proyecto. Los ingenieros de ZEUEE comienzan a definir el alcance con planos, revisión de muestras de precisión, trazabilidad conforme a ISO 9001, una referencia de posicionamiento de 10 mm y un supuesto de ciclo de 30 s.
Las revisiones de ingeniería de aplicaciones de ZEUEE suelen comenzar con los planos, el material de los pines, la tolerancia de los orificios, la tasa de producción objetivo, el método de inspección, las limitaciones de cambio de formato y los requisitos de trazabilidad. Si falta esa información en la solicitud, una cotización rápida puede terminar muy lejos de lo que requiere el proceso real.
| Datos para la RFQ | Qué enviar | Qué permite definir |
|---|---|---|
| Plano de la pieza | Plano de la PCB, la carcasa, el soporte o el componente con referencias de posicionamiento y tolerancias | Diseño del dispositivo de sujeción y método de soporte |
| Especificación del pin | Diámetro y longitud del pin, zona de ajuste a presión, material, recubrimiento y empaque | Alimentador, herramienta de inserción y rango de fuerza |
| Datos del orificio o la ranura | Tamaño nominal, tolerancia, recubrimiento, grosor de la placa y material | Ventana del proceso y plan de inspección |
| Muestras | Piezas conformes, piezas defectuosas conocidas, carretes o empaques de muestra | Pruebas del alimentador y pruebas de los límites de defectos |
| Objetivo de producción | Piezas por hora, turnos, tiempo de inactividad aceptable y objetivo de rendimiento | Configuración manual, semiautomática o totalmente automatizada |
| Combinación de modelos y variantes | Cantidad de SKU, frecuencia de los cambios de formato y familias de pines compartidas | Estrategia de herramental modular y recetas |
| Reglas de inspección | Altura del pin, ausencia de pines, polaridad, curva de fuerza, retención y prueba eléctrica | Requisitos de sensores, CCD y captura de datos |
| Limitaciones de fábrica | Espacio en planta, energía eléctrica, aire e interfaz con las etapas anteriores y posteriores del proceso | Distribución independiente o en línea y alcance de la integración |
| Requisitos de trazabilidad | Código de barras, MES, registro de fuerza, registro de alarmas e inicio de sesión del operador | Arquitectura de datos y prueba de aceptación en estado estable de 30 min |
Panorama de la industria: del prensado de pines a la medición del proceso
La evolución práctica de la inserción automatizada de pines no consiste en prensar más rápido. Consiste en pasar de un control mecánico a una inserción «medida», con retroalimentación de la fuerza, verificación mediante visión artificial, recetas, trazabilidad y mejores diagnósticos, a medida que crece la producción de conectores y electrónica.
Verificación de tendencias: El riesgo de cara al futuro es comprar velocidad sin medición, porque los problemas de producción siguen requiriendo evidencia. Para el ensamble de electrónica y la producción automotriz, los ingenieros de ZEUEE vinculan el herramental de precisión, los registros de revisión conforme a ISO 9001, las notas de las fuentes publicadas sobre el contexto de las pruebas y los objetivos de verificación de 30 s con datos trazables de la máquina.
Los mismos temas que FUJI aborda al hablar de su nuevo robot de inserción automatizado resaltan las preocupaciones de casi todos los equipos de producción: falta de tiempo, escasez de mano de obra, inquietudes sobre el mantenimiento y necesidad de automatización flexible de la producción. Por eso, ahora muchos compradores preguntan tanto por el cambio de formato, el tiempo de operación y la compatibilidad del sistema como por la inserción de pines a alta velocidad.
También importa el contexto de la norma. IEC 60352-5:2020 no debe tratarse como una etiqueta de marca para incluir en cualquier párrafo, sino como una invitación a preguntar si el proveedor sabe implementar conexiones de ajuste a presión, cuál es el mejor método de prueba, cuál es el comportamiento ante una fuerza de extracción y cómo tratar de forma práctica el área de contacto.
Cuándo pasar de una herramienta o prensa de banco a una solución personalizada
Si la destreza del operador ya no basta para controlar la fuerza, la alineación, el tiempo de ciclo, la inspección o la trazabilidad, es momento de pasar de una herramienta manual o de banco a una automatizada. La señal suele ser una pérdida reiterada de rendimiento, una producción irregular o el aumento de las necesidades de producción, que exige una velocidad de verificación que la inspección manual no puede ofrecer.
Verificación de la transición: Retrasar demasiado la transición puede generar un costoso desperdicio; adelantarla demasiado puede significar que el problema aún esté en el dispositivo de sujeción o el material. Antes de recomendar una solución de automatización personalizada, los ingenieros de ZEUEE comparan la evidencia del ensamble de producción, los datos de muestras de precisión, las etapas de revisión conforme a ISO 9001, una prueba piloto de 1 hora y un objetivo de inspección de 30 s.
¿Ya tiene los planos, las piezas de muestra, el objetivo de producción y los requisitos de inspección claramente definidos? Entonces, no necesita un artículo genérico. Explore la solución de máquina de inserción de pines de ZEUEE, compare las máquinas de ensamble de conectores relacionadas y la automatización para contactos hiperboloides, y revise los antecedentes de manufactura de ZEUEE antes de preparar la información para la RFQ.
¿Necesita una revisión de ingeniería antes de definir el alcance de una máquina?
Envíe los planos de los conectores, muestras de pines, la tasa de producción objetivo, los criterios de inspección, las variantes de producto y los límites para los cambios de formato. Antes de comenzar a definir detalladamente el alcance de la máquina, ZEUEE revisará si su proyecto es adecuado para un dispositivo de sujeción manual, una celda semiautomática o una línea automatizada de inserción de pines. Así, la conversación se basará en piezas reales y no en una solicitud genérica de catálogo.
Solicite una revisión del proceso de inserción de pinesPreguntas frecuentes
¿Qué es una máquina de inserción de pines?
Ver respuesta
Una máquina de inserción de pines alimenta, posiciona, prensa y verifica automáticamente pines o terminales en una placa de circuito impreso, una carcasa de conector, un marco de laminación o un marco para bobina. Los equipos con asistencia manual aún dependen del operador, mientras que los sistemas semiautomáticos y totalmente automatizados incorporan alimentación controlada, verificaciones de fuerza de inserción, verificación de altura, recetas para cambios de formato y trazabilidad para una producción repetible.
¿Una máquina de inserción de pines es lo mismo que una herramienta de inserción de pines?
Ver respuesta
No. Una herramienta de inserción de pines suele accionarse a mano, montarse en una prensa o usarse con un dispositivo de sujeción para lotes pequeños, prototipos, reparaciones o tareas de servicio. Una máquina de inserción de pines es un sistema de producción controlado que incorpora alimentación, un cabezal de inserción, herramental, sensores de fuerza, verificaciones con visión artificial, manejo de rechazos y captura de datos cuando la necesidad de repetibilidad, la tasa de producción y los riesgos para la calidad superan lo que puede manejarse manualmente.
¿Cómo elegir entre inserción de pines manual, semiautomática o totalmente automática?
Ver respuesta
Enfóquese primero en los riesgos de producción, antes de decidir por el tipo de máquina. La inserción manual de pines funciona para volúmenes pequeños, prototipos con muchas variantes o aplicaciones que requieren demasiada sensibilidad del operador y en las que el equipo automático podría dañar los pines. Las máquinas semiautomáticas funcionan bien para volúmenes medios cuando la automatización de la alimentación o del accionamiento es útil, pero los cambios de formato son frecuentes. Los sistemas totalmente automáticos son ideales para operaciones de gran volumen y producción constante, en las que la tasa de producción, la trazabilidad y la inspección justifican los costos adicionales de herramental, alimentadores, control e integración.
¿Qué causa una fuerza de inserción elevada o pines doblados?
Ver respuesta
Una fuerza de inserción elevada o pines doblados indican un problema con la ventana del proceso. Entre las causas habituales están las rebabas, un pin demasiado grande, un orificio demasiado pequeño o con un recubrimiento defectuoso, el movimiento de la carcasa o del dispositivo de sujeción, errores en las referencias de posicionamiento, una transferencia desalineada o un cabezal de inserción que no está perpendicular a la pieza, entre otras. La solución no siempre consiste en aplicar más fuerza. Primero, evalúe los pines, los orificios, los soportes y los datos de fuerza-desplazamiento.
¿Qué información debo enviar antes de solicitar una cotización para una máquina de inserción de pines?
Ver respuesta
Envíe los planos de las piezas, las especificaciones de los pines, las dimensiones y tolerancias de los orificios, muestras de las piezas, el tiempo de ciclo objetivo, las variantes de producto, los límites de desperdicio aceptables, los criterios de inspección, el formato de empaque y los requisitos de trazabilidad o de interfaz con la fábrica. Si ha tenido fallas, incluya fotos y muestras defectuosas. Esto permite a los ingenieros evaluar la dificultad de alimentación, la complejidad del herramental, las necesidades de monitoreo de fuerza, la cantidad de estaciones y el plan de cambios de formato.
Referencias y fuentes
- Página oficial de publicación de IEC 60352-5:2020
- Directorio de normas EN IEC 60352-5:2020
- Ficha de IEC 60352-5:2020 en ANSI
- Robótica del NIST
- Circuits Assembly: reacondicionamiento de conectores nuevos de ajuste a presión de alta velocidad
- OSHA 1910.212: Requisitos generales para todas las máquinas
- OSHA 1910.147: Control de energías peligrosas
- Página de normas de IPC para la industria automotriz y la movilidad eléctrica
- Sistemas de inserción de Autosplice
- Bead Electronics: problemas de las máquinas de inserción automatizada
- Debate sobre conectores de ajuste a presión en Electronics StackExchange
- Tendencias en robots de inserción automática de FUJI
- Assembly Magazine: conectores de ajuste a presión que se acoplan sin soldadura
- Google Patents: máquina de inserción de pines CN221947579U
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






