Póngase en contacto con Zeyu lntelligent Industrial Company

Tipos de contactos para conectores: comparación entre Twist Pin, hiperboloide y contactos estampados

Los tipos de contactos para conectores se distinguen por el método de manufactura y la geometría del receptáculo dentro del conector: contacto Twist Pin, hiperboloide o estampado y formado. Esta elección, y no la carcasa exterior, determina la vida útil en ciclos de acoplamiento y la resistencia a impactos.
Especificaciones rápidas
| Método de manufactura | Mecanizado (torneado) o estampado y formado |
| Geometría del receptáculo (mecanizado) | Contacto Twist Pin, hiperboloide o sólido/torneado |
| Norma aplicable | MIL-DTL-39029 (contacto), MIL-DTL-38999 (carcasa circular), MIL-DTL-32139 (Twist Pin), MIL-DTL-83513 (Micro-D) |
| Ciclos de acoplamiento típicos | 750-5,000 (D-sub estampado/estándar) hasta 100,000+ (hiperboloide) |
| Clasificación de resistencia a impactos (hiperboloide) | 250 g / 0.4 ms según IEC 60068-2-27 |
| Rango de separación entre contactos | 1.27 mm, 2.00 mm, 2.54 mm (comunes), además de variantes miniatura de menos de un mm |
| Tamaño del contacto / calibre del cable | Tamaño #16-#22 típico, compatible con cables de calibre 28-16 AWG según la corriente |
| Clase de voltaje y corriente | Desde nivel de señal (bajo voltaje/baja corriente) hasta varios cientos de voltios y decenas de amperios, según el tamaño del contacto |
La elección del contacto, y no el tipo de carcasa exterior, determina si el conector soportará 500 ciclos de acoplamiento o 100,000, y si resistirá las cargas de impacto o estará expuesto a fallas periódicas en campo. Por lo general, el ingeniero empieza por elegir el estilo de carcasa —circular, D-sub o rectangular— y descubre mucho después que el contacto interno es la verdadera clave de la confiabilidad. Este documento técnico examina las tres familias de contactos más importantes para aplicaciones electromecánicas y relacionadas con la defensa.
Los contactos para conectores se dividen en dos tipos según el proceso de mecanizado: mecanizados y estampados y formados. Los contactos mecanizados, a su vez, se clasifican según la geometría del receptáculo: Twist Pin, hiperboloide o pin sólido/torneado. Los contactos Twist Pin ofrecen más de 7 puntos de microcontacto en un pin macho, frente a 2-3 en uno estampado. Los contactos hiperboloides van más allá: tienen una clasificación superior a 100 000 ciclos de acoplamiento y resisten cargas de impacto de 250 g según IEC 60068-2-27, valores que los contactos estampados y sólidos/torneados no igualan.
En esta guía
- Taxonomía de dos ejes: el método de manufactura y la geometría del receptáculo son decisiones independientes
- La ventaja del contacto Twist Pin frente a los conectores estampados ante vibraciones se debe a sus 7 puntos de contacto.
- La clasificación confirmada del hiperboloide: 250 g / 100,000 ciclos, y la silenciosa revolución en valor de su modelo estampado.
- Una tabla de correspondencia entre 4 normas (MIL-DTL-38999 / 39029 / 32139 / 83513) que nadie más ha publicado.
- La selección del recubrimiento implica más que elegir entre opciones que parecen iguales porque todas son de oro.
Tipos de contactos para conectores de un vistazo
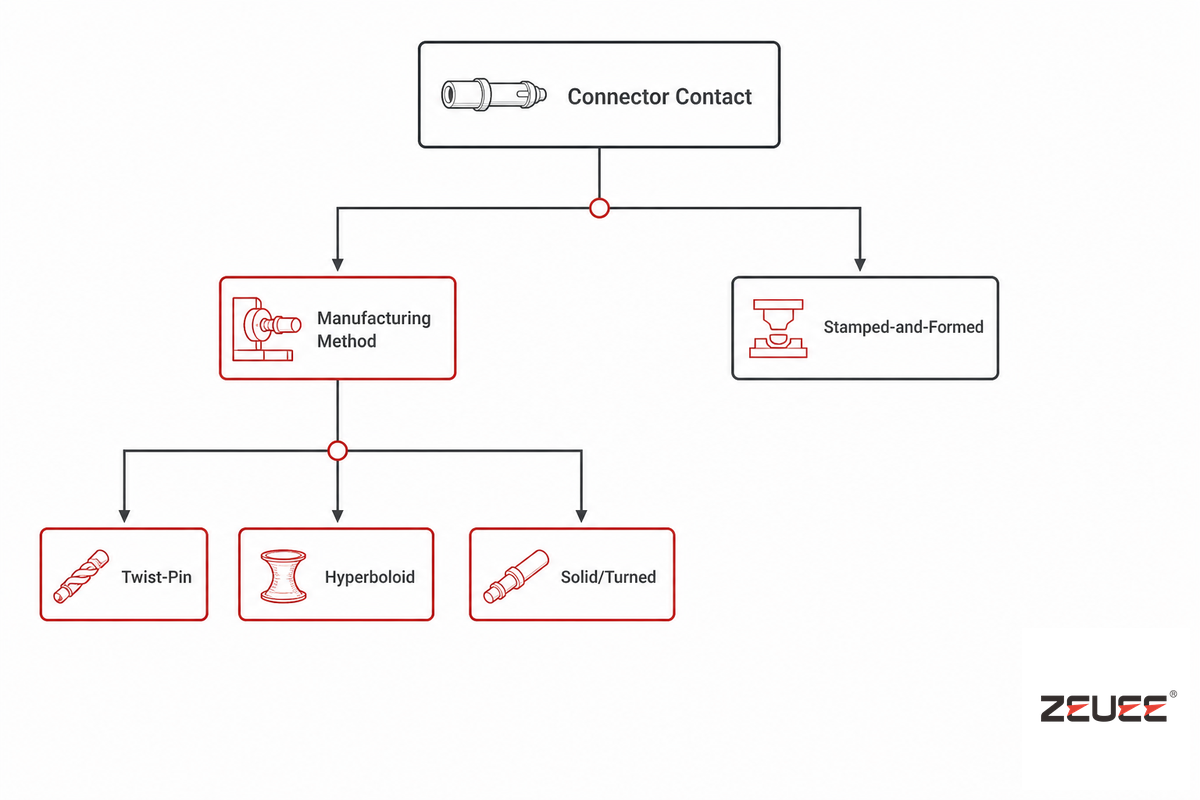
Cada conector eléctrico se define por dos factores de diseño independientes que operan en paralelo: la cantidad de contactos que lleva (es decir, la cantidad de cables que transportan la corriente y forman las superficies de contacto) y la geometría del receptáculo de cada contacto. Las guías de compra estándar presentan los tipos de contactos como una gama que va de económicos a costosos, pero en la práctica hay dos decisiones de diseño superpuestas. Primera decisión: ¿qué método de manufactura se debe usar? ¿Se mecaniza el contacto a partir de una barra de material o se estampa y forma a partir de una lámina metálica? La tabla siguiente compara los tres tipos de contactos para conectores eléctricos. La confiabilidad de conectores e interconexiones en condiciones adversas es un área de investigación universitaria activa, precisamente porque esta decisión de clasificación tiene consecuencias para la confiabilidad en las etapas posteriores del proceso. El mismo razonamiento se aplica a cualquier familia de conectores de servicio pesado que transporte señales y energía a la vez, no solo a los tres tipos de contactos que se analizan aquí, ya sea que las carcasas del conector tengan dos pines o doscientos. Si se elige un diseño estampado, no hay que elegir la geometría del receptáculo: el contacto es una sola pieza de material estampada y formada, sin más. Si se elige uno mecanizado, entonces hay tres opciones de geometría del receptáculo: ¿se usa un conjunto de alambres trenzados (Twist Pin), una canastilla de alambres con filamentos en forma de hiperboloide (hiperboloide) o un orificio sencillo torneado o perforado?
| Tipo de contacto / atributo | Contacto Twist Pin | Hiperboloide | Estampado y formado |
|---|---|---|---|
| Método de manufactura | Mecanizado / envuelto con alambres | Mecanizado (torneado) o variante estampada (HCS) | Lámina metálica estampada y formada |
| Puntos de microcontacto | 7 o más | Varias líneas de alambre, envoltura completa de 360° | 2-3 |
| Ciclos de acoplamiento típicos | Varios miles (según la familia) | 100,000+ | 750-5,000 (familia sub-D/tipo M) |
| Clasificación de resistencia a impactos | Alta (calificado según especificaciones MIL) | 250 g / 0.4 ms (norma IEC 60068-2-27) | Menor; depende de la hoja de datos |
| Fuerza de inserción | Moderada (los alambres se comprimen dentro del receptáculo) | Muy baja (VLIF), menos de 1 oz para el tamaño #22 | De baja a moderada |
| Costo relativo | Alto | El más alto (torneado) / moderado (variante HCS estampada) | El más bajo |
| Norma aplicable | MIL-DTL-32139 | No hay una norma MIL específica; se califica según las normas de la familia de conectores | Números de parte con sufijo de guion según MIL-DTL-39029 |
| Compatible con crimpado e inserción automatizados | Sí | Sí (variante HCS diseñada específicamente para crimpado alimentado desde carrete) | Sí, opción estándar para producción de gran volumen |
| Aplicación más adecuada | Micro-D según norma MIL, vías de señal sometidas a vibraciones intensas | Aeroespacial/defensa, ciclos de esterilización médica, equipos de prueba de alto ciclo | Producción comercial de gran volumen con costos ajustados |
💡 Consejo profesional
No empiece preguntando «¿mecanizado o estampado?». Empiece por esto: ¿cuántos ciclos de acoplamiento deberá soportar este contacto y a qué nivel de impacto estará expuesto durante el servicio? La respuesta suele determinar el método de manufactura.
Método de manufactura: contactos mecanizados frente a estampados y formados
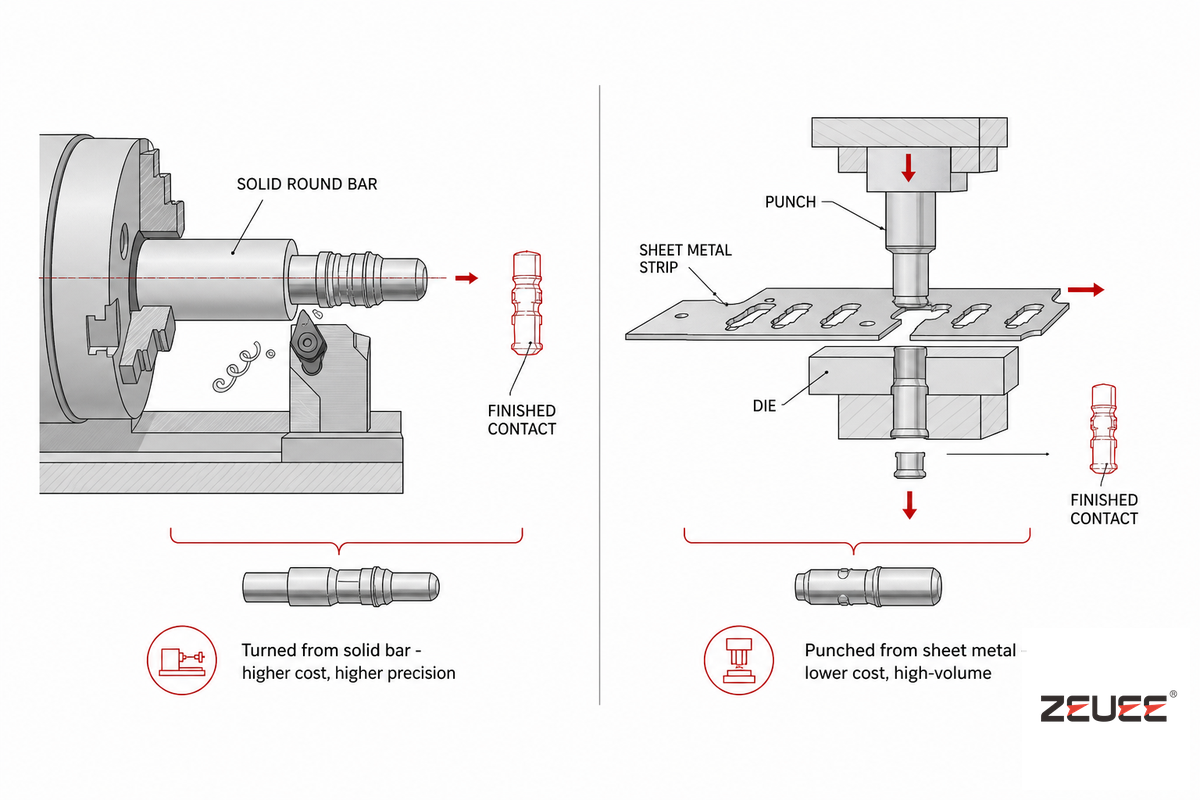
En casi cualquier guía de compra de conectores para la industria, se afirma que «los contactos mecanizados ofrecen mayor densidad de potencia, menor resistencia y mayor corriente que los contactos estampados, además de más resistencia mecánica y durabilidad», pero no se aportan cifras. Es ahí donde se esconden los errores al elegir conectores. Esto es lo que sucede en realidad: un contacto estampado y formado es simplemente una pieza de lámina metálica troquelada y formada, optimizada para reducir costos y facilitar la alimentación en máquinas automatizadas de crimpado. Un contacto mecanizado se tornea a partir de una barra maciza de material o, en los diseños híbridos más recientes, se estampa y enrolla para aproximar la geometría de una pieza torneada; está optimizado según la cantidad de contactos, el tipo de acción de barrido y el ciclo de trabajo. El rango de temperatura de operación ambiental —que a menudo no tiene ninguna relación con la geometría de la carcasa ni con el tipo de contacto, pero sí depende mucho de que los materiales de recubrimiento y aislamiento soporten ese rango sin degradarse— es otro factor importante que puede pasarse por alto con facilidad: el conector circular de uso general puede operar de -40°C a +85°C, mientras que su versión sellada para entornos adversos opera de -55°C a +125°C. Las fuerzas de acoplamiento y desacoplamiento también aumentan con la cantidad de contactos; un conector D-sub pequeño podría especificar una fuerza máxima de acoplamiento de 3.3 N por contacto y una fuerza mínima de desacoplamiento de 0.25 N por contacto. Esto es fácil de manejar para una docena de posiciones, pero puede convertirse en un problema ergonómico con varias docenas, lo que lleva a los diseñadores a optar por conexiones de fuerza de inserción nula (ZIF) en configuraciones con la mayor cantidad de pines. Las versiones selladas de la mayoría de estas líneas de productos tienen clasificaciones de protección contra el ingreso de polvo y agua IP67 o IP68, respectivamente. Las familias de conectores push-pull son un buen ejemplo de cómo trabajan en conjunto la selección del contacto y el diseño mecánico: sus contactos mecanizados son una de las principales razones por las que se clasifican para más de 5,000 ciclos de acoplamiento, muy por encima de un conector típico con contactos estampados. Nada de esto se limita a los pines macho o a los conectores hembra: la misma lógica de selección de la familia de contactos se aplica a ambas mitades de un par acoplado, ya que una conexión eléctrica confiable depende de la geometría del contacto, no del lado que lleva el pin.
Factores a considerar: mecanizado frente a estampado
- * Los ciclos de acoplamiento previstos durante la vida útil del producto. Los contactos D-sub estampados/estándar están clasificados para aproximadamente 750 ciclos con densidades de pines menores, según el recubrimiento. En cambio, los diseños de contactos mecanizados push-pull e hiperboloides de alta gama están clasificados para más de 5,000 y 100,000 ciclos, respectivamente.
- * La exposición a vibraciones e impactos. Los contactos mecanizados Twist Pin e hiperboloides mantienen el contacto durante el movimiento y ayudan a minimizar las caídas temporales de señal.
- * El costo, el volumen de producción y el tipo de terminación eléctrica. El método de estampado y formado es una opción natural para la producción comercial de gran volumen, donde el costo de terminación por unidad es prioritario. Además, está diseñado para alimentarse fácilmente en maquinaria automatizada de crimpado, independientemente del tipo de terminación eléctrica que se seleccione.
- * La resistencia de contacto y la capacidad para conducir corriente. Aunque la capacidad de cualquier conexión para manejar corrientes altas y mantener baja resistencia aumenta al reducir la cantidad de contactos y aumentar el área de contacto, el diseño inherente de la geometría de los contactos mecanizados mantiene esta propiedad más uniforme durante la vida útil del conector.
Otro error poco evidente y muy costoso: a menudo tratamos la decisión como una elección de costo inicial, en lugar de considerar el costo total de propiedad durante la vida útil del dispositivo. Las fallas de contactos en conectores suelen deberse a daños físicos, contaminación o errores de instalación, y no a un único evento catastrófico. La relación entre la integridad mecánica y el desempeño eléctrico en las condiciones reales de operación del dispositivo es fundamental. A menudo se elige un contacto de tamaño insuficiente porque parece adecuado en el banco de pruebas, pero termina fallando después de meses o años de servicio en campo. Las investigaciones sobre confiabilidad de conectores de Sandia National Laboratories y otros informes de análisis de fallas de la industria señalan sistemáticamente estas causas como las principales. Si se tiene en cuenta la enorme diferencia entre los ciclos de acoplamiento clasificados —cientos de miles para los contactos hiperboloides, frente a varios miles para los contactos estampados estándar—, queda claro que la falla suele empezar por una selección inadecuada para las condiciones de operación previstas del dispositivo, y no por una selección inadecuada de la carcasa.
«Los conectores que pasan la inspección de recepción suelen fallar en campo con más frecuencia por una clasificación inadecuada del ciclo de trabajo que por una pieza defectuosa. La familia de contactos debe corresponder al perfil real de ciclos de acoplamiento y vibración, y no solo a la especificación principal del conector».
— Observación habitual en campo entre ingenieros de confiabilidad de conectores
Contactos Twist Pin: construcción, MIL-DTL-32139 y la ventaja de 7 puntos
¿Qué es un contacto Twist Pin?
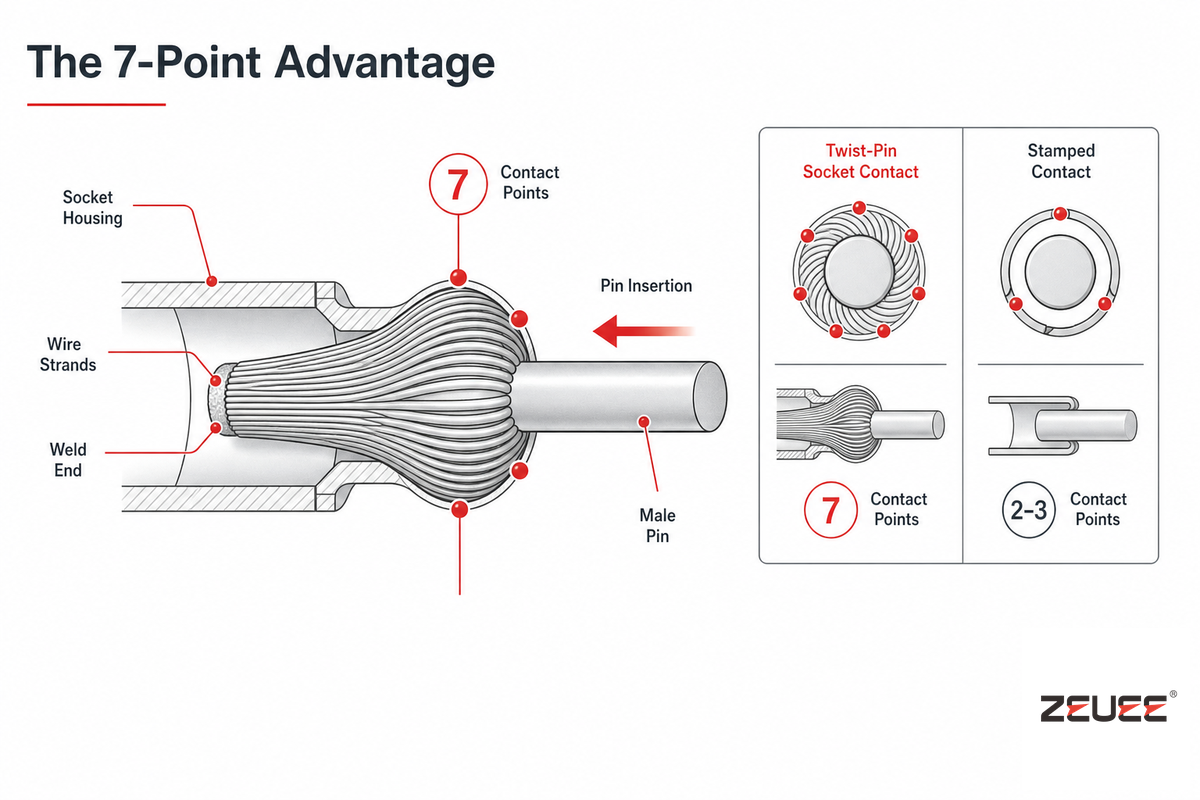
El contacto Twist Pin es un contacto de receptáculo mecanizado, compuesto por varios alambres de cobre-berilio soldados en un extremo, redondeados y expandidos hacia afuera como un hongo para generar una acción de resorte. La mayoría de los contactos Twist Pin se suministran como contactos removibles crimpados, en lugar de fijos, así que un contacto dañado puede extraerse y reemplazarse sin desechar todo el conector.
Al insertar un pin macho en un receptáculo Twist Pin, el conjunto de alambres con forma de hongo se comprime alrededor del pin y cada alambre funciona como un punto de contacto individual, en lugar de una superficie mecanizada. El único motivo por el que el contacto Twist Pin supera a su equivalente estampado en condiciones ambientales adversas es este: la redundancia de contactos permite que la conexión siga funcionando incluso si alguno pierde contacto por desgaste, contaminación o separación momentánea durante un impacto.
La mejora no es solo una afirmación de marketing: se basa en una estadística documentada en dos fuentes. Un contacto estampado tiene solo 2-3 puntos de contacto, mientras que un contacto Twist Pin tiene 7 o más puntos de contacto independientes, según lo señalado por separado en dos fuentes sobre el desempeño de conectores Micro-D. Esto representa un aumento de 2.5-3.5x en las vías redundantes de contacto de un par acoplado, suficiente para mantener una señal durante un impacto que interrumpiría momentáneamente la única superficie de contacto de un diseño estampado.
📍 Nota de ingeniería
El principio de presión de contacto multipunto con carga de resorte en el que se basa la construcción Twist Pin tiene una larga historia de patentes (véase, por ejemplo, la patente de EE. UU. 5,897,404, sobre un terminal de receptáculo que utiliza un elemento de resorte separado para aumentar la presión de contacto). Los contactos Twist Pin se califican según MIL-DTL-32139, que define específicamente los contactos macho Twist Pin, separados de la familia de contactos de uso general que cubre MIL-DTL-39029. Si la lista de materiales menciona un contacto para conector Micro-D o circular sin especificar una de estas normas, conviene investigar más para determinar cuál rige la pieza, ya que cada una establece requisitos mecánicos y dimensionales distintos.
Contactos hiperboloides: diseño de canastilla de alambres para más de 100,000 ciclos de acoplamiento
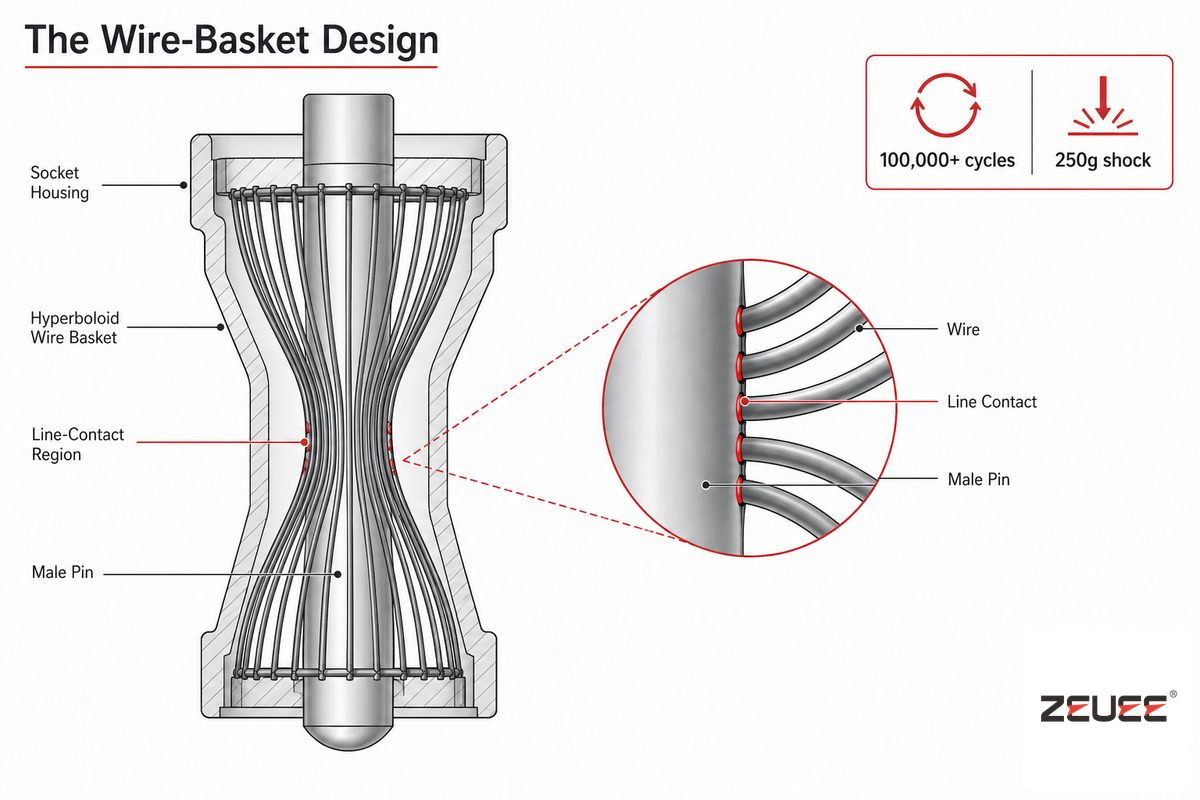
Un contacto hiperboloide utiliza una superficie de forma hiperboloide, en lugar de una superficie cilíndrica, para establecer los contactos eléctricos. La superficie hiperboloide está formada por varios alambres dispuestos en curvas hiperbólicas. Cuando un pin entra en el conector, los alambres se flexionan elásticamente para adaptarse a su contorno y crear varias zonas de contacto lineal. Esto produce las mejoras de desempeño que se describen a continuación: la corriente eléctrica y las fuerzas mecánicas se distribuyen entre varios contactos, en lugar de concentrarse en una sola superficie o conjunto de alambres.
100,000+
Ciclos de acoplamiento
250 g
Impacto, 0.4 ms (IEC 60068-2-27)
<1 oz
Fuerza de inserción, tamaño #22
Está documentado que los contactos hiperboloides de la marca Hypertac de Smiths Interconnect soportan 100,000 ciclos de inserción y extracción sin degradación medible del desempeño. La misma fuente informa sus propias pruebas de impacto con el método de ensayo IEC 60068-2-27: 250 g durante un pulso de media onda sinusoidal de 0.4 ms. También reporta pruebas de vibración sinusoidal según IEC 60068-2-6 a 20 g, de 10 a 2,000 Hz, y pruebas de vibración aleatoria según IEC 60068-2-35 a 0.5 g²/Hz en la misma banda de frecuencia. Las normas IEC definen los métodos de ensayo, mientras que las clasificaciones específicas de aprobación o rechazo son resultados de calificación del fabricante, no cifras publicadas por IEC. El diámetro práctico mínimo de un pin hiperboloide es de alrededor de 0.3 mm, sin un límite superior efectivo para los tamaños mayores. El modelado analítico de NASA sobre la resistencia del primer contacto da una idea de cuánta investigación básica en física explica el comportamiento de las geometrías de contacto multipunto. IEH Corporation, otro fabricante independiente de conectores, confirma una vida útil del mismo orden de magnitud y afirma que sus contactos hiperboloides superan los 100,000 ciclos de acoplamiento, frente al rango de 10,000-to-20,000 ciclos de muchos contactos estándar: una diferencia de cinco a diez veces. Esta brecha en la vida útil explica precisamente por qué los contactos hiperboloides aparecen con tanta frecuencia en conectores aeroespaciales, de defensa y de dispositivos médicos que se acoplan y desacoplan docenas de veces durante los ciclos de esterilización, diagnóstico o mantenimiento, en lugar de una sola vez durante el ensamble final.
Este hallazgo debería cambiar la forma en que los compradores consideran la disyuntiva entre mecanizado y estampado: la geometría hiperboloide ya no es exclusiva de los contactos mecanizados y torneados. Actualmente, los fabricantes de contactos ofrecen una variante hiperboloide estampada y enrollada, diseñada según el mismo principio de canastilla de alambres y compatible mecánicamente con los contactos hiperboloides torneados, específicamente para reducir costos y permitir el procesamiento totalmente automático en máquinas de crimpado. Esto contradice directamente la idea común de que «hiperboloide» y «solo mecanizado, de alto costo» son lo mismo. El factor decisivo es la geometría del receptáculo (¿el diseño necesita el contacto envolvente de varios alambres?), no el método de manufactura (mecanizado frente a estampado). Son decisiones independientes, y quien descarte el desempeño hiperboloide solo porque «necesitamos una solución estampada para producción de gran volumen» quizá esté partiendo de una idea desactualizada.
Correspondencia entre normas: MIL-DTL-38999, MIL-DTL-39029 y MIL-DTL-32139 para conectores circulares
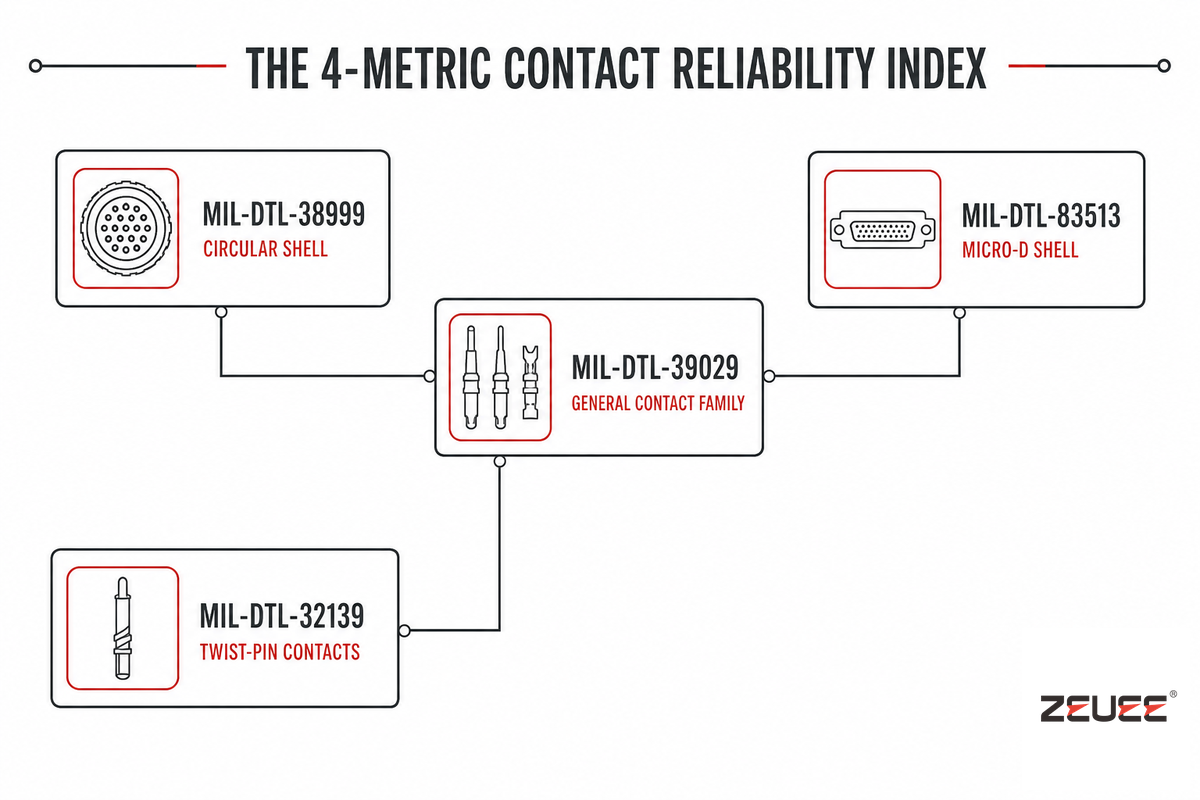
Los conectores circulares no se rigen por una sola especificación MIL, sino por varias, cada una de las cuales cubre una capa física distinta. Actualmente, ningún recurso de la competencia presenta las cuatro en un mismo lugar. MIL-DTL-38999 cubre la carcasa del conector circular, incluidos sus acoplamientos de bayoneta, roscados y de cierre rápido, resistentes a las condiciones ambientales. Actualmente está en la Revisión M, con la Enmienda 2 (de 2017); el índice oficial de especificaciones de la Defense Logistics Agency la confirma como vigente. (ZEUEE cubre el lado de los equipos de ensamble de esta norma en su propia guía de máquinas MIL-DTL-38999). Los contactos que se instalan en esa carcasa —y en varias otras familias de conectores— se rigen por separado por MIL-DTL-39029, una especificación general de contactos dividida en hojas individuales con números de parte que llevan sufijo de guion. (Por ejemplo, una hoja MIL-C-39029 cubre explícitamente los contactos macho crimpados y removibles que se usan en conectores MIL-C-24308 y MIL-C-38999 de las Series I a IV). Los contactos Twist Pin se rigen específicamente por su propia norma, MIL-DTL-32139, separada de la familia general MIL-DTL-39029. Los conectores Micro-D, la versión miniatura de la familia 38999, se rigen por otra norma más: MIL-DTL-83513. Sus contactos siguen utilizando el sistema de números de parte con sufijo de guion de MIL-DTL-39029 (consulte nuestra guía de conectores Micro-D para ver el desglose completo de los tamaños de carcasa de MIL-DTL-83513). Los documentos de selección y aceptación de piezas, como las instrucciones EEE-INST-002 de NASA, muestran el nivel de detalle que alcanza en la práctica esta gestión de números de parte con sufijo de guion. También conviene recordar que estas cuatro normas no abarcan todos los tipos de conectores eléctricos circulares disponibles: las familias métricas más pequeñas, como los conectores M5 y los conectores de automatización industrial M8/M12, son otros tipos de conectores circulares que siguen especificaciones totalmente distintas y tienen sus propios sistemas de números de parte con sufijo de guion. Confundirlos en una orden de compra es un problema frecuente y serio: quien pide «contactos MIL-DTL-38999» sin indicar un número de parte específico de MIL-DTL-39029 o supone que un contacto Micro-D y uno circular estándar comparten el mismo número de parte suele recibir componentes que no caben en la carcasa correcta o que no son compatibles con el herramental de crimpado requerido.
| Norma | Qué rige | Estado actual |
|---|---|---|
| MIL-DTL-38999 | Carcasa del conector circular (acoplamiento de bayoneta/roscado/de cierre rápido, resistente a las condiciones ambientales) | Rev. M + Enmienda 2 (2017), vigente según la DLA |
| MIL-DTL-39029 | Familia general de contactos macho/receptáculo, con números de parte que llevan sufijo de guion según la compatibilidad con la familia de conectores | Vigente, varias hojas con sufijo de guion |
| MIL-DTL-32139 | Específicamente, contactos macho Twist Pin | Vigente |
| MIL-DTL-83513 | Carcasa de conector Micro-D (miniatura, de alta densidad) | Vigente |
Materiales y recubrimientos de contactos: oro, plata y rodio
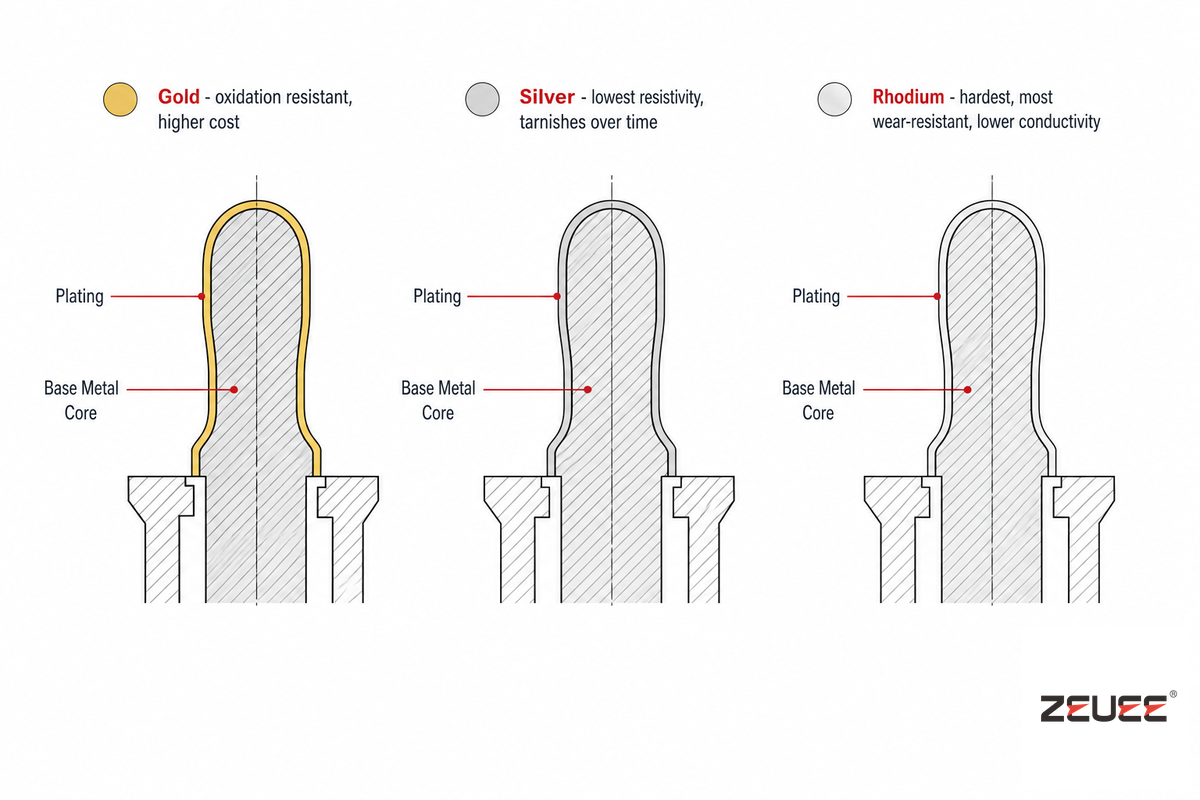
La elección del recubrimiento es donde el dicho «lo más caro es lo mejor» empieza a desmoronarse de forma más evidente. El oro es la opción obvia para los contactos de señal de los conectores, ya que resiste la oxidación y ayuda a mantener estable la resistencia de contacto con el paso del tiempo. El recubrimiento siempre se aplica sobre un material base del contacto —por lo general, una aleación de cobre elegida por su propia resistencia mecánica y conductividad—, por lo que la selección del recubrimiento y la del material base del contacto son dos especificaciones distintas, no una sola. Sin embargo, varias fuentes independientes del sector, algunas de las cuales hacen referencia a MIL-STD-1353 (que aborda los recubrimientos de oro y níquel), reconocen que el oro es relativamente caro y quizá no sea la opción más rentable, según el entorno de operación real, los requisitos de corriente y la cantidad de ciclos de vida útil que se esperan de la aplicación. Como elemento puro, la plata tiene menor resistividad eléctrica que el oro. Esto se sabe desde hace mucho tiempo, y el estudio histórico de resistividad de 16 metales puros del propio NIST presenta datos que lo confirman. El inconveniente es que la plata forma una película de óxido o sulfuro cuya resistencia es considerablemente mayor que la del oro en condiciones normales. Sin controles adecuados en la conexión acoplada y la interfaz, las posibles ventajas de la plata pueden desaparecer rápidamente en cualquier entorno que no sea de laboratorio.
Guía para elegir el recubrimiento
- En entornos corrosivos o húmedos, se recubren con oro los contactos de señales de baja corriente, aunque el costo sea mayor, porque la capa de oro resistente a la oxidación garantiza la estabilidad de la señal durante la vida útil prevista.
- También puede usarse un recubrimiento de plata en contactos de potencia de alta corriente, donde la conductividad inmediata es más importante que la susceptibilidad a la oxidación con el tiempo, siempre que el conector esté aislado de los efectos de la atmósfera.
- En aplicaciones con mucho desgaste, micromovimientos y sensibilidad a la corrosión por fricción, el manual interno de diseño de al menos un fabricante de contactos hiperboloides recomienda evitar recubrimientos oxidantes como el oro para que no aumente la resistencia de contacto relacionada con la corrosión por fricción. En su lugar, propone usar lubricación y fuerza de contacto.
- Cuando la prioridad es una resistencia extrema al desgaste y una gran dureza, se elige el recubrimiento de rodio a pesar de su mayor costo y menor conductividad en comparación con el oro o la plata.
Un error común y evitable durante la etapa de especificación es recubrir con oro toda una familia de conectores sin considerar cómo afecta el costo por pieza al volumen de producción. Esto puede pasar inadvertido en una sola pieza de muestra, pero se convierte en un costo importante al calcularlo para toda la producción. Como referencia de cuánto aporta un recubrimiento determinado a la resistencia de contacto, un estudio de confiabilidad financiado por el DOE sobre conectores fotovoltaicos (75 conectores de tres fabricantes) encontró una resistencia de contacto promedio del orden de 2.3 miliohmios por conector. Esta cifra corresponde a las muestras de conectores fotovoltaicos específicas de ese estudio y no es un valor universal para todos los tipos de contactos y recubrimientos. Por eso, conviene tomarla solo como una referencia aproximada del orden de magnitud y verificar la resistencia real de cada contacto, recubrimiento y paso con la hoja de datos de la pieza.
Ensamble de conectores de pines y receptáculos: terminación eléctrica, inserción y automatización
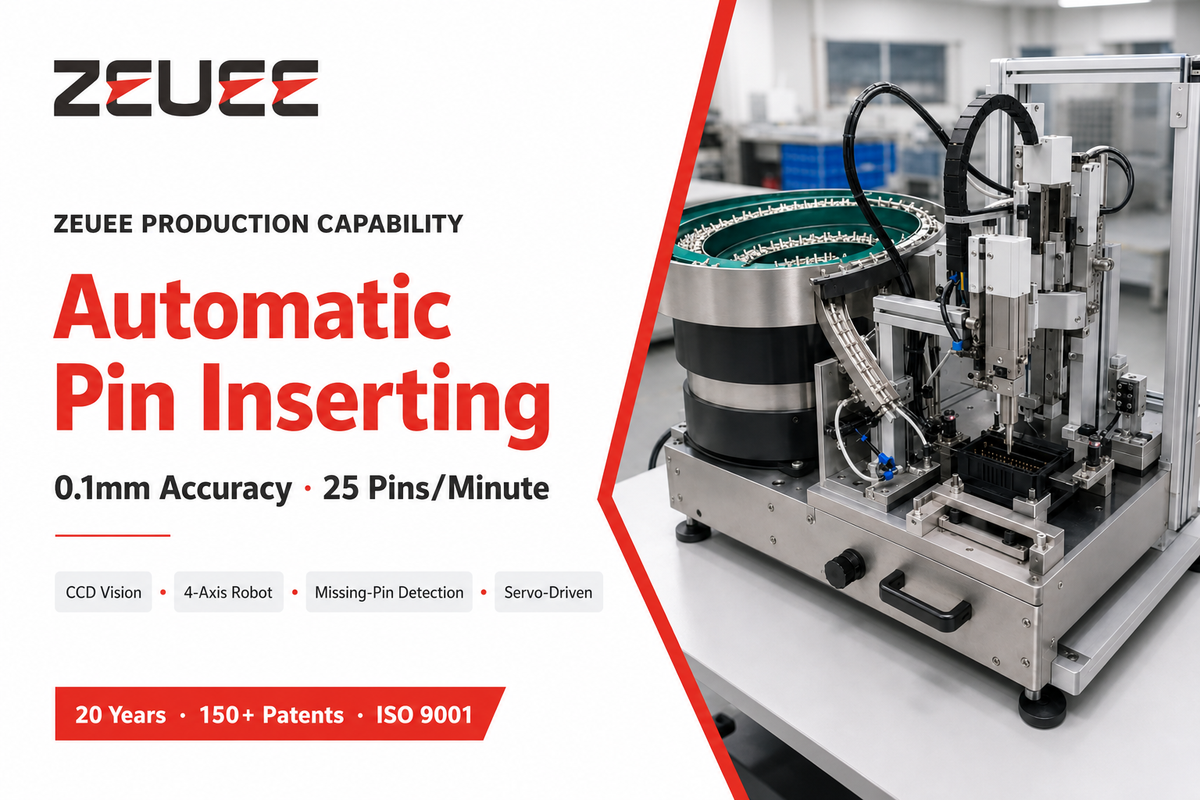
Antes de que cualquier contacto llegue al alojamiento del conector, debe conectarse a un cable e insertarse en su posición. Cada uno de estos pasos presenta sus propios desafíos de confiabilidad. Hoy se utilizan comúnmente tres métodos de terminación eléctrica: el crimpado, en el que una herramienta suelda en frío (o crimpa) el barril del contacto sobre el cable pelado, sin usar soldadura; la soldadura, en la que se aplica soldadura directamente a un pin o una copa del contacto; y los conectores de desplazamiento de aislamiento (IDC), en los que una cuchilla corta el aislamiento cuando se introduce el cable, lo que elimina por completo la necesidad de pelarlo previamente. El crimpado es habitual en diseños de alto volumen que pueden repararse en campo, con cables de aproximadamente 28AWG a 10AWG, porque es rápido, confiable y compatible con equipos de alimentación automatizada. Los contactos para soldar suelen encontrarse en piezas para montaje en PCB y de estilo Micro-D, mientras que la terminación IDC se usa casi exclusivamente en cables planos y conectores de telecomunicaciones, donde pelar cada conductor por separado sería poco práctico. Los conectores con crimpado predominan por su volumen en las tres familias de contactos que se analizan en esta guía, sencillamente porque el crimpado se adapta mejor a la producción automatizada que las otras dos alternativas. Sea cual sea el método de terminación eléctrica elegido, el contacto crimpado o la unión soldada representan solo la mitad del problema: el alivio de tensión endurece el conductor por deformación y lo rompe en la unión entre el cable y el alojamiento del conector, lo que suele ser el mecanismo de falla real.
📍 Nota de ingeniería
La regla general más aceptada para lograr un acoplamiento correcto entre pin y receptáculo establece que la longitud mínima de acoplamiento del contacto debe ser de al menos 1.5 veces el diámetro del pin.
Una guía común para seleccionar conectores clasifica la cantidad de contactos en tres niveles prácticos: pocos contactos (2-4 posiciones) para circuitos de baja potencia o sensores simples; una cantidad media (5-12 posiciones) para automatización industrial que combina potencia y datos; y muchos contactos (13+ posiciones) para sistemas de adquisición de datos multicanal y comunicaciones. En ese mismo rango de familias de conectores, las tensiones van aproximadamente de 24 V a varios miles de voltios. Una vez terminados los contactos, insertar los pines o receptáculos en los alojamientos de los conectores a gran escala es un problema de tolerancias de precisión, no solo de mano de obra. Por ejemplo, la máquina de inserción automática de pines de ZEUEE alcanza 25 pines/min con una precisión de posicionamiento de 0.1 mm en una plataforma de 3500 W, mediante una combinación de visión artificial CCD, un robot de cuatro ejes, inserción accionada por servomotor y detección en línea de pines faltantes. Este margen de posicionamiento de 0.1 mm se encuentra holgadamente dentro del rango de repetibilidad de los robots industriales, según lo establecido por ISO 9283 para las pruebas de robots. Los compradores potenciales pueden usar esta norma para evaluar las afirmaciones de precisión de un sistema automatizado de inserción de pines con base en algo más que el folleto comercial del proveedor. Cuando hay muchos pines, la inserción manual también supone un problema de esfuerzo para el operador, además de la tasa de producción: los valores de fuerza de inserción, tan importantes en los conectores de fuerza de inserción cero, también se aplican cuando una persona intenta colocar un pin o un receptáculo, igual que en un mecanismo de conector. Para los fabricantes que todavía insertan grandes cantidades de contactos manualmente, la combinación de velocidad y posicionamiento inferior a 0.1 mm marca el punto en el que la tasa de producción y el rendimiento a la primera pasada de una línea automatizada superan el costo de la mano de obra de la inserción manual. Esto es especialmente cierto si se incluye la detección de pines faltantes, ya que reparar un solo contacto faltante que llegue inadvertido al ensamble final cuesta mucho más que automatizar el proceso de inserción. Esto aplica tanto si la línea produce una pieza estándar de catálogo como si produce una configuración de conector personalizada según los planos técnicos del cliente. La misma lógica de confiabilidad sustenta la investigación publicada sobre la estimación de la vida útil restante de los conectores de potencia: detectar un defecto durante el ensamble siempre cuesta menos que detectarlo después de la implementación.
Cómo elegir el tipo de contacto adecuado para su aplicación
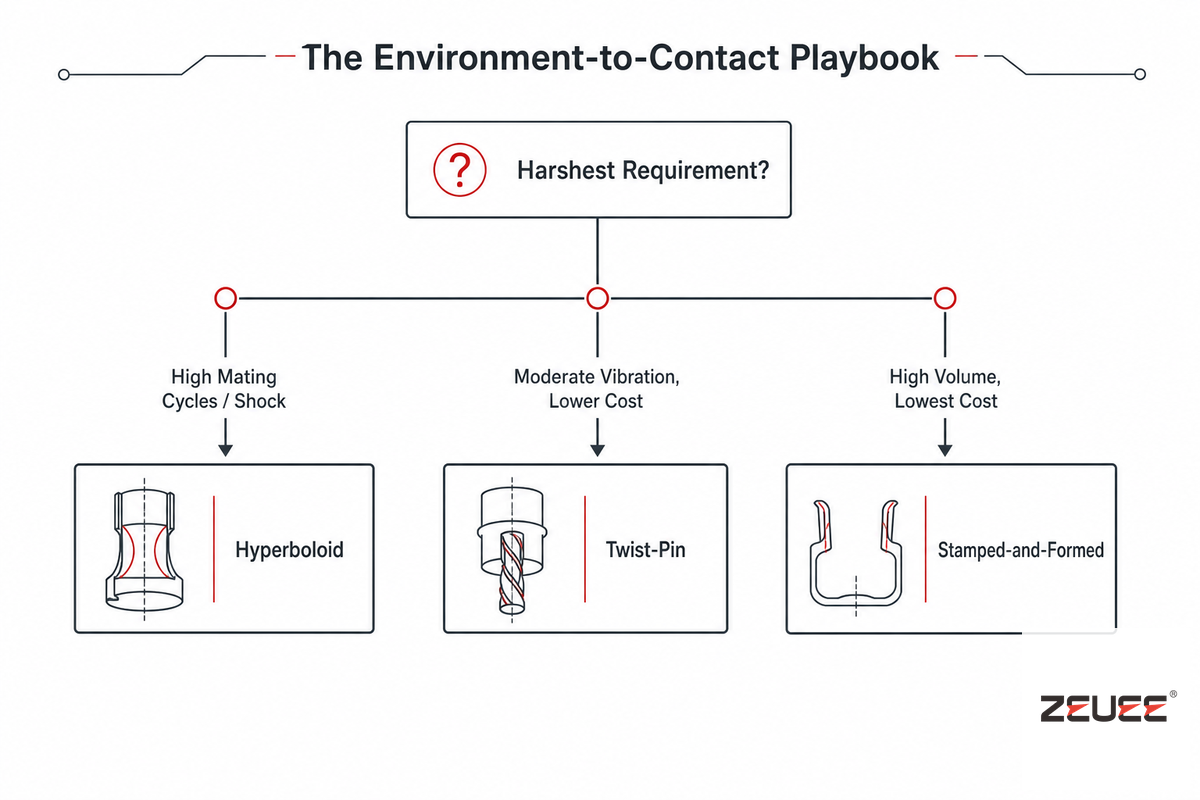
En última instancia, seleccionar el contacto de un conector consiste en adaptar sus capacidades al ciclo de trabajo. La siguiente guía para elegir contactos según el entorno integra las seis secciones anteriores en un solo proceso de selección. Hay conectores mecanizados y estampados estándar disponibles en las tres familias que se analizan aquí. Algunos conectores se diseñan desde el inicio para una geometría de contacto específica y no pueden adaptarse después a otra, mientras que otros conectores modulares permiten cierto grado de sustitución entre familias de contactos dentro de la misma carcasa. Ningún proveedor de soluciones de conectores acierta en todos estos compromisos para todas las aplicaciones, y la cantidad de corriente que admite un conector determinado depende mucho más del tamaño del contacto que de cuál de las tres familias se elija. Primero, identifique el requisito más exigente al que se enfrenta —la cantidad de ciclos de acoplamiento, la exposición a impactos o vibraciones, o el costo por unidad—, ya que ese debe ser el factor decisivo, no una idea vaga de «qué tan resistente debe ser». (Las investigaciones sobre la confiabilidad de conectores de Sandia y Auburn University apuntan en la misma dirección: primero, adapte la familia de contactos al ciclo de trabajo real y, después, reduzca el costo.)
✓ Elija contactos hiperboloides cuando
- La cantidad de ciclos de acoplamiento supera los 10-20K.
- La exposición a impactos o vibraciones es intensa (sector aeroespacial, defensa, equipos de prueba de campo).
- Se requiere una fuerza de inserción baja (conectores con muchos pines, mantenimiento periódico en campo).
- El presupuesto permite el costo de una pieza mecanizada, o funcionaría una variante HCS estampada.
⚠ Elija contactos Twist Pin o estampados en estos casos
- Se requieren contactos Twist Pin (por ejemplo, Micro-D calificados según MIL-DTL-32139) o la capacidad de soportar una cantidad moderada de vibraciones a un costo menor que el de los contactos hiperboloides.
- El contacto estampado y conformado es la mejor opción cuando el costo es el factor más importante y el volumen total de uso es alto, mientras que se esperan solo unos pocos miles de ciclos de acoplamiento.
- La máquina automática de inserción de pines con los conectores acoplados debe funcionar a alta velocidad y con un costo mínimo por unidad.
Panorama del sector: de los términos generales a las tecnologías de contacto específicas
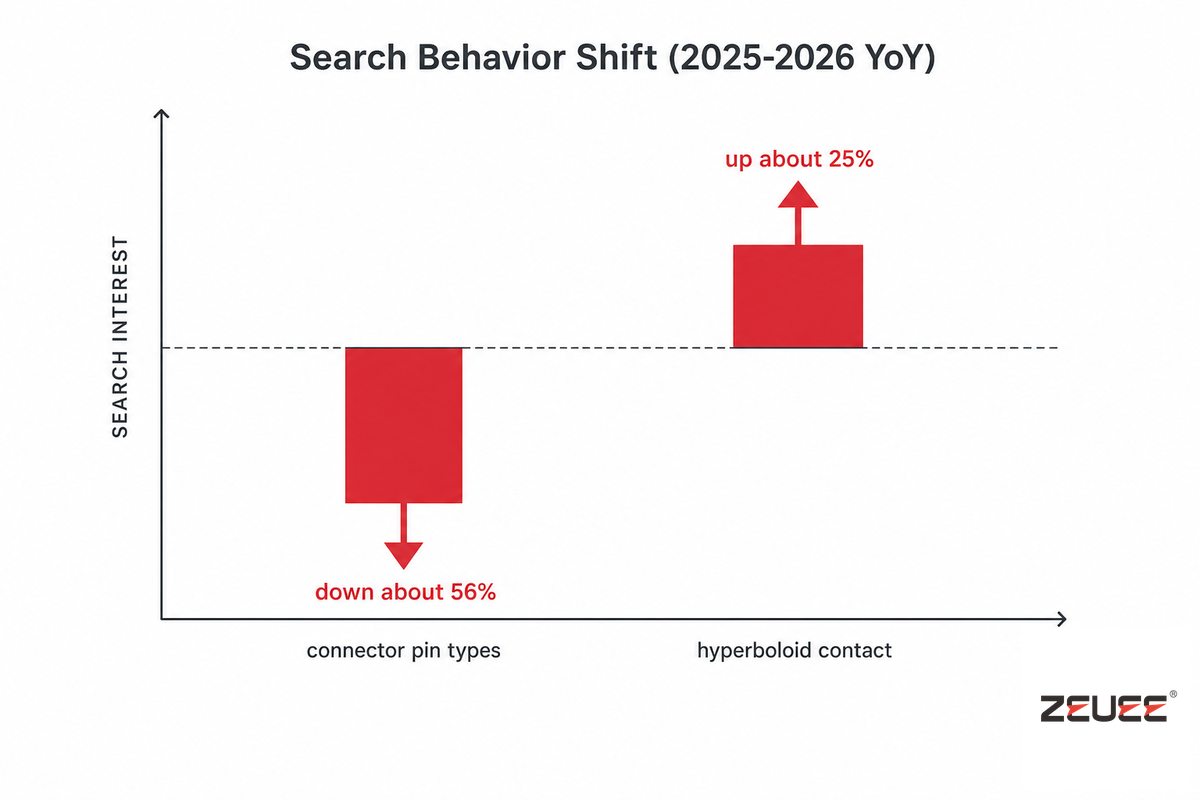
Sin embargo, la actividad de búsqueda ofrece una señal más clara de hacia dónde se dirige la compra de contactos para conectores. Los datos verificados del volumen de búsquedas en plataformas muestran que el término general «tipos de pines de conector» cayó alrededor de 56% YoY, mientras que el término técnico específico «contacto hiperboloide» subió alrededor de 25% YoY en el mismo período (2025-2026). En conjunto, esto no es ruido: los compradores están dejando de buscar categorías generales y se enfocan en la tecnología de contacto que han identificado como necesaria. En la práctica, para quienes deben especificar o documentar contactos de conectores para los ciclos de programas de 2026, esto significa dejar de redactar y buscar términos genéricos como «tipos de conectores» y «tipos de contactos». En su lugar, toda la documentación, las solicitudes de cotización (RFQ) y la selección de piezas deben basarse en el nombre de la tecnología específica y la especificación aplicable; por ejemplo, Twist Pin según MIL-DTL-32139, hiperboloide según la especificación aplicable a la familia de conectores, o estampado y conformado según MIL-DTL-39029. Es ahí donde se concentran tanto las búsquedas como, cada vez más, las conversaciones de abastecimiento. Quien siga buscando y especificando solo con términos generales corre el riesgo de terminar en contenido genérico sobre carcasas de conectores que ni siquiera menciona Twist Pin, hiperboloide o MIL-DTL-32139 por nombre: precisamente el vacío que esta guía busca cubrir. Las investigaciones sobre confiabilidad de contactos financiadas por el gobierno, como el trabajo de décadas de NASA sobre la transferencia de calor entre contactos, muestran que este es un campo profundo y en desarrollo, no uno ya resuelto. Los sistemas de conectores que antes se suministraban en una configuración única y universal ahora se especifican cada vez más contacto por contacto.
Solo como contexto: la revisión del sector de 2025 de Bishop & Associates pronosticó un crecimiento de dos dígitos bajos para el mercado de conectores en 2025, en un rango de 12-15%. Esa cifra aporta únicamente contexto general del mercado y no es el motivo de la recomendación anterior; el verdadero motivo es el cambio en los patrones de búsqueda y abastecimiento específicos por tecnología.
Preguntas frecuentes
P: ¿Cuáles son los dos tipos de contactos para conectores?
Ver respuesta
En términos generales, los contactos para conectores se clasifican como mecanizados o estampados y conformados. Los contactos mecanizados se tornean a partir de barras de metal; algunos diseños híbridos nuevos estampan una geometría similar a la de los contactos torneados. Entre ellos se incluyen los contactos Twist Pin y los contactos tipo receptáculo hiperboloide. Su precio es más alto, pero ofrecen una vida útil más larga en ciclos de acoplamiento, mayor resistencia a las vibraciones y menor resistencia de contacto a largo plazo. Los contactos estampados y conformados se producen a partir de láminas metálicas planas, se alimentan directamente a sistemas automatizados de crimpado y son adecuados para diseños sensibles al costo y de alto volumen, en los que se prevé una cantidad moderada de ciclos de acoplamiento (unos pocos miles).
P: ¿Cuáles son los tres tipos de conectores?
Ver respuesta
Por convención, los conectores se describen según su nivel de aplicación: los conectores placa a placa conectan directamente las placas de circuito impreso (sin cableado). Los conectores cable a cable unen los extremos de dos cables para ampliar una trayectoria de circuito o facilitar el servicio en campo. Los conectores cable a placa conectan el extremo de un ensamble de cables a una placa de circuito. Esta guía profundiza un nivel más que estos tipos de aplicación y aborda la elección de la tecnología de contacto adecuada para cualquiera de ellos. Para conectar una placa, un cable u otro cable, pueden utilizarse contactos Twist Pin, hiperboloides o estampados.
P: ¿Qué es un conector cilíndrico?
Ver respuesta
Un conector circular (cilíndrico) es un conector redondo (por lo general, con una carcasa circular y acoplamiento de bayoneta, roscado o de cierre rápido) que se utiliza en entornos exigentes donde se requiere resistencia a las vibraciones, la corrosión, los impactos y el polvo. La construcción de la carcasa circular del conector —común en aplicaciones aeroespaciales, de defensa e industriales— es independiente de la tecnología de contacto elegida. Por ejemplo, las carcasas de conectores circulares suelen especificarse según MIL-DTL-38999, mientras que los contactos de pin y receptáculo alojados en ellas pueden regirse por MIL-DTL-39029 y, en el caso de la tecnología Twist Pin, por MIL-DTL-32139.
P: ¿Por qué usar conectores reforzados?
Ver respuesta
Los conectores reforzados están certificados para soportar condiciones ambientales extremas, como temperaturas altas y bajas, vibraciones, impactos, polvo y entrada de humedad, que normalmente harían que un conector comercial estándar fallara mucho antes de terminar su vida útil normal.
P: ¿Un conector necesita protección EMI/RFI?
Ver respuesta
Solo cuando la aplicación incluye líneas de señal sensibles junto a fuentes electromagnéticas intensas. No se justifica el costo de añadir una carcasa blindada y contactos filtrados a una aplicación que solo requiere un conector de potencia.
P: ¿Cuáles son los 7 tipos diferentes de conectores para cables?
Ver respuesta
Las referencias del sector suelen organizar los conectores para cables en siete familias según su aplicación: conectores de audio y video, conectores automotrices, conectores circulares, accesorios para conectores, contactos (el tema de esta guía), conectores en forma de D y conectores de fibra óptica.
Estas familias definen la forma específica de la carcasa y el contexto de uso. Sin embargo, la tecnología de contacto —Twist Pin o hiperboloide frente a estampado y conformado— puede encontrarse en más de una familia y no es exclusiva de ninguna en particular. A menudo es fundamental poder tomar decisiones coherentes sobre la confiabilidad según esta distinción en el nivel de contacto, independientemente de la familia de conectores que le interese.
Fabricamos a gran escala ensambles de contactos Twist Pin, hiperboloides y estampados de alto volumen.
Ver opciones de máquinas para el ensamble de conectores →Por qué escribimos esta guía
ZEUEE diseña y fabrica equipos automatizados de inserción de pines y ensamble de conectores para familias de contactos Twist Pin, hiperboloides y tipo terminal. Por eso, esta guía se centra en el desempeño de los contactos y no solo en la forma de la carcasa. Las cifras de precisión de 0.1 mm y 25 pines/min son resultados propios de la plataforma de inserción automática de pines de ZEUEE. Revisado por el equipo técnico de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Referencias y fuentes
- Hoja de especificaciones militares MIL-C-39029/58E — EverySpec.com (archivo de especificaciones de defensa de Estados Unidos)
- Índice de especificaciones MIL-DTL-38999 — Defense Logistics Agency
- MIL-DTL-38999, revisión M, enmienda 2 — EverySpec.com
- Desarrollo de un modelo de confiabilidad para predecir la vida útil de conectores fotovoltaicos — Departamento de Energía de Estados Unidos, Oficina de Información Científica y Técnica
- Estudio de las mediciones de resistividad eléctrica en 16 metales puros — Instituto Nacional de Estándares y Tecnología (nota técnica NBS 365)
- Investigación sobre la confiabilidad de conectores fotovoltaicos — Sandia National Laboratories
- Conectores e interconexiones a nivel de sistema: degradación y desgaste — Auburn University CAVE Research Center
- Patente de Estados Unidos 5,897,404 — Terminal de receptáculo — USPTO / Google Patents
- Un modelo analítico para estimar la primera resistencia de contacto — NASA Technical Reports Server
- Transferencia de calor entre superficies en contacto — NASA Technical Reports Server
- EEE-INST-002: Instrucciones para la selección, inspección y calificación de componentes EEE — NASA (alojado en MIT)
- Estimación en línea de la vida útil restante de los conectores de potencia — Institutos Nacionales de Salud, PubMed Central
Artículos relacionados
- Máquinas para el ensamble de conectores — equipos automatizados para insertar, crimpar y probar contactos de pines y receptáculos
- Máquinas para el ensamble de conectores: guía completa — selección y automatización de líneas de producción para el ensamble de conectores
- Guía para líneas de conectores y cables adaptadores de CC — opciones de contacto y terminación eléctrica para conectores de potencia de CC
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






