Póngase en contacto con Zeyu lntelligent Industrial Company

Guía completa de conectores de CC y cables adaptadores: tipos, capacidades nominales y ensamble
Conozca los conectores de CC y los cables adaptadores: tipos cilíndricos, USB-C PD, Anderson y MC4; el código de tamaño de 4 números; las capacidades de corriente y el ensamble conforme a IPC/WHMA-A-620.

Actualizado en junio de 2026 · Revisado por el equipo técnico de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd
Si elige un tamaño de conector cilíndrico incorrecto por medio milímetro, un dispositivo puede funcionar de manera intermitente; si invierte dos cables, dejará de funcionar en el banco de pruebas. Una línea de conectores de CC y cables adaptadores abarca los enchufes, conectores hembra y cables preterminados que suministran corriente continua a un dispositivo y, para un fabricante, la línea que los produce a gran escala. Esta guía presenta las familias de conectores, las reglas de tamaño y capacidad nominal que realmente determinan el ajuste y la seguridad, y las normas y procesos de ensamble que suelen omitir las guías dirigidas a compradores.
En pocas palabras: Un conector de CC es la interfaz que conduce corriente continua desde una fuente hasta un dispositivo mediante una geometría de contacto definida: un conector hembra cilíndrico de 5.5 mm × 2.1 mm, un enchufe USB-C PD, un Anderson Powerpole, un MC4 o un XT60. Cada uno se define por su tamaño físico, capacidad nominal de voltaje y corriente, y polaridad. Si acierta en esos tres aspectos, la conexión será confiable; si se equivoca en el diámetro interno o la polaridad, es posible que el dispositivo no arranque o se dañe. Lo que hay detrás del conector también importa: la forma de terminar el cable determina si la unión resiste años de vibración y calor.
Puntos clave
- La capacidad de corriente impresa es un límite máximo, no un valor de operación. El límite real lo determina el calor en el contacto, y la unión del conector suele fallar antes que el cable.
- Un conector de 5.5 × 2.5 mm entra en un conector hembra de 5.5 × 2.1 mm, pero hace contacto de manera intermitente. Por lo general, el problema está en el diámetro interno, no en el externo.
- La polaridad no tiene una norma universal. El positivo en el centro es común, pero no está garantizado, y la inversión suele quemar primero el regulador.
- La Clase 3 de IPC/WHMA-A-620 no exige una mayor fuerza de extracción del crimpado que la Clase 2; la diferencia está en la inspección y la trazabilidad, no en la tensión.
- Cerca de 90% de las fallas de cables ocurren en la terminación, por lo que el método de ensamble y el alivio de tensión determinan la confiabilidad en campo.
Especificaciones rápidas: familias comunes de conectores de CC
| Cilíndrico / coaxial | 5–24 V, hasta ~5 A (~120 W), por lo general con positivo en el centro |
| USB-C Power Delivery | 5/9/12/15/20 V (PD 3.1 agrega 28/36/48 V), 100 W o 140–240 W EPR |
| Anderson Powerpole / SB | 12–48 V, 15–45 A (PP) hasta 50–175 A (SB) |
| MC4 (solar) | 18–50 V por panel (cadena de hasta 1500 V), 10–30 A |
| Norma que rige el ensamble | IPC/WHMA-A-620 (Rev F, 2025), Clase 1 / 2 / 3 |
Tipos de conectores de CC y cables adaptadores: mapa completo de familias
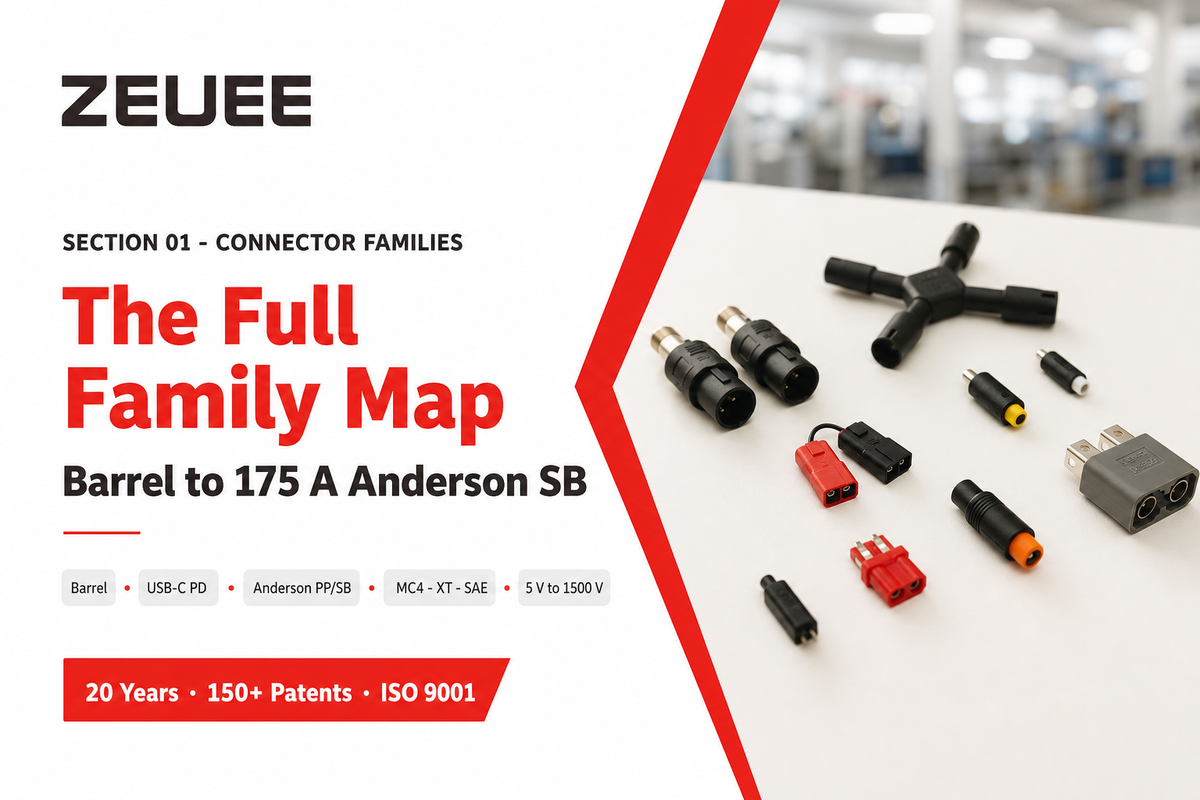
La energía de CC se transmite mediante unas cuantas familias de conectores, cada una diseñada para cierto rango de voltaje y corriente. Los equipos electrónicos de baja potencia suelen usar conectores hembra coaxiales cilíndricos y, cada vez más, USB-C Power Delivery. Los sistemas de baterías, energía solar y movilidad usan familias polarizadas de alta corriente, como Anderson Powerpole, MC4 y XT60/XT90. Los conectores Anderson Powerpole y MC4 predominan en los sistemas de baterías y los paneles solares, mientras que las estaciones de energía portátiles combinan entradas cilíndricas y USB en rieles de bajo voltaje de 12V y 24V. La tabla siguiente compara las familias comunes con las capacidades nominales que determinan si una es adecuada para su aplicación. Si va a producirlos a escala en lugar de comprarlos, este mismo mapa ayuda a elegir una máquina de ensamble de conectores.
| Tipo de conector | Voltaje típico | Corriente típica | Uso común |
|---|---|---|---|
| Cilíndrico coaxial (p. ej., 5.5×2.1 mm) | 5–24 V | ≤5 A | Enrutadores, LED, instrumentos |
| USB-C PD | 5–48 V | 3–5 A | Computadoras portátiles, teléfonos, herramientas |
| Anderson Powerpole (PP15/30/45) | 12–48 V | 15–45 A | Radioafición, distribución de 12 V |
| Anderson SB (SB50/120/175) | 12–48 V+ | 50–175 A | Montacargas, paquetes de baterías |
| MC4 | 18–50 V (cadena ≤1500 V) | 10–30 A | Cadenas fotovoltaicas solares |
| XT30 / XT60 / XT90 | 7–28 V | 30–90 A | Radio control, drones, baterías |
| SAE de 2 pines | 12–24 V | Moderada | Automotriz, carga solar de mantenimiento |
| GX12 / GX16 / GX20 (aviación) | 12–48 V | Según el número de pines | Equipo para montaje en panel |
| Toma automotriz de 12 V | 12–14.4 V (camiones de 24–28 V) | 10–15 A | Alimentación de accesorios |
| D-Tap / P-Tap | Batería sin regular | Baja | Equipos de cine / cámaras |
Capacidades recopiladas de hojas de datos de fabricantes y datos de campo; considérelas rangos típicos, no garantías para una pieza específica.
Hay dos patrones importantes para la selección. Primero, aumentar el voltaje del sistema es la forma más económica de reducir la corriente: a 48 V, la misma potencia consume una cuarta parte de la corriente que consumiría a 12 V, por lo que los cables y contactos pueden ser más pequeños. Segundo, la familia determina la facilidad de ensamble: los conectores cilíndricos y Powerpole se crimpan rápidamente, mientras que MC4 requiere una matriz calibrada y un paso de aplicación de torque. Estos son los principales tipos de conectores de alimentación de CC. Elegir bien significa seleccionar el conector de CC según sus capacidades nominales, no según cuál encaje por casualidad. Tanto las fuentes de alimentación de CC de banco como los sistemas de alimentación en campo requieren el mismo cuidado para hacer coincidir los componentes. Estas diferencias de ensamble se multiplican rápidamente cuando se producen miles de unidades para los sectores a los que presta servicio una línea de automatización.
Cómo leer un conector hembra cilíndrico de CC: el código de 4 números
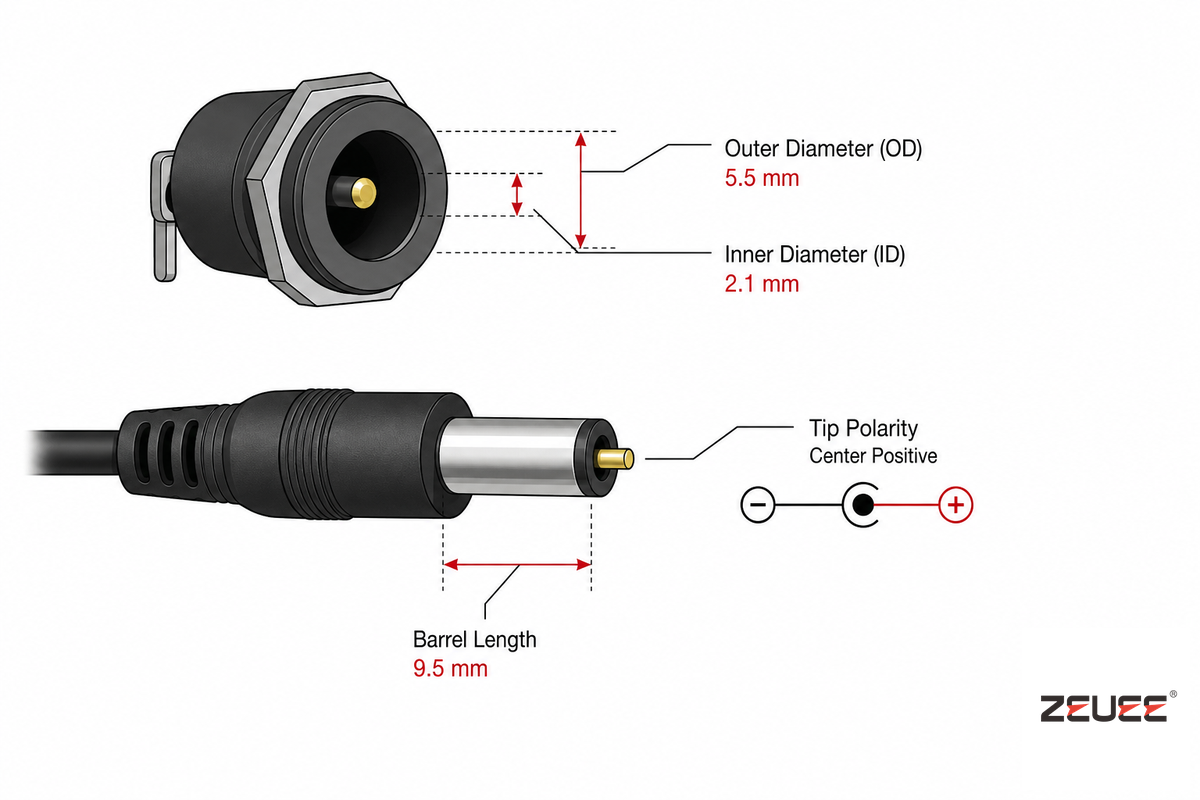
Cada conector hembra cilíndrico se describe mediante cuatro datos: diámetro externo, diámetro interno, longitud y polaridad. Si falta alguno, se puede terminar empacando la pieza incorrecta. Se conoce como código de 4 números para conectores cilíndricos de CC: diámetro externo × diámetro interno × longitud, más la polaridad de la punta. El más común, por mucho, tiene un diámetro externo de 5.5 mm y un pin de 2.1 mm (el “DC5521”), pero un pin de 2.5 mm usa la misma carcasa de 5.5 mm.
Hay dos normas con nombre que respaldan estas medidas, IEC 60130-10 y EIAJ RC-5320A, pero ninguna es universal, por lo que enchufes que parecen idénticos pueden admitir voltajes diferentes.
| Tipo de conector cilíndrico | Diámetro externo × diámetro interno (mm) | Voltaje típico | Notas |
|---|---|---|---|
| DC5521 (tipo A de IEC) | 5.5 × 2.1 | 9–24 V | El más común; positivo en el centro |
| DC5525 | 5.5 × 2.5 | 12–19 V | Entra en un conector hembra de 2.1 mm, pero el contacto es intermitente |
| EIAJ-01 | 2.5 × 0.7 | 0–3.15 V | Microdispositivos |
| EIAJ-02 | 4.0 × 1.7 | 3.15–6.3 V | Adaptadores pequeños |
| EIAJ-03 | ~4.75–5.0 × 1.7 | 6.3–10.5 V | Las fuentes difieren en el diámetro externo |
| EIAJ-04 | 5.5 (pin interno) | 10.5–13.5 V | Tiene un pin central macho |
| EIAJ-05 | 6.5 (pin interno) | 13.5–18 V | Tiene un pin central macho |
| DC7909 (“8 mm”) | 7.9 × 0.9 | Estaciones de energía | El “8 mm” puede referirse a 3 tamaños que no son intercambiables |
| Conector para computadora portátil con pin (Dell/HP) | 7.4 × 5.0 + pin | 19–20 V | Pin central de detección |
¿Cómo identificar el tamaño de un conector de CC?
Mida primero el diámetro interno, porque esa dimensión determina el ajuste. Los palillos redondos miden aproximadamente 2.1–2.2 mm y quedan ajustados en un conector hembra de 2.1 mm, pero sueltos en uno de 2.5 mm. La espiga de una broca de 5/64-inch (1.98 mm) entra en un pin de 2.1 mm, mientras que una de 3/32-inch (2.38 mm) solo entra en uno de 2.5 mm. Los fabricantes mantienen tolerancias cercanas a ±0.03–0.05 mm, así que dos tamaños que difieren por muy poco realmente no son intercambiables.
Los calibradores suelen medir por debajo del valor real un orificio redondo; por eso, los calibres para pines son más precisos que una medición rápida. En el dispositivo, el conector de alimentación de CC hembra es el conector hembra, mientras que el enchufe macho y su pin central están en el cable (los conectores macho se acoplan al conector hembra). Los diámetros internos comunes son 2.0, 2.1mm y 2.5 mm, y la carcasa moldeada guía cada enchufe cilíndrico hacia su conector hembra correspondiente.
💡 Nota de campo
La queja de servicio más común —“solo funciona si muevo el enchufe”— casi siempre se debe a un pin de 2.5 mm en un conector hembra de 2.1 mm. La carcasa externa encaja y parece correcta, pero el contacto elástico nunca llega a asentarse sobre el pin, que es más pequeño.
Voltaje, corriente y resistencia de contacto: el presupuesto térmico de la resistencia de contacto
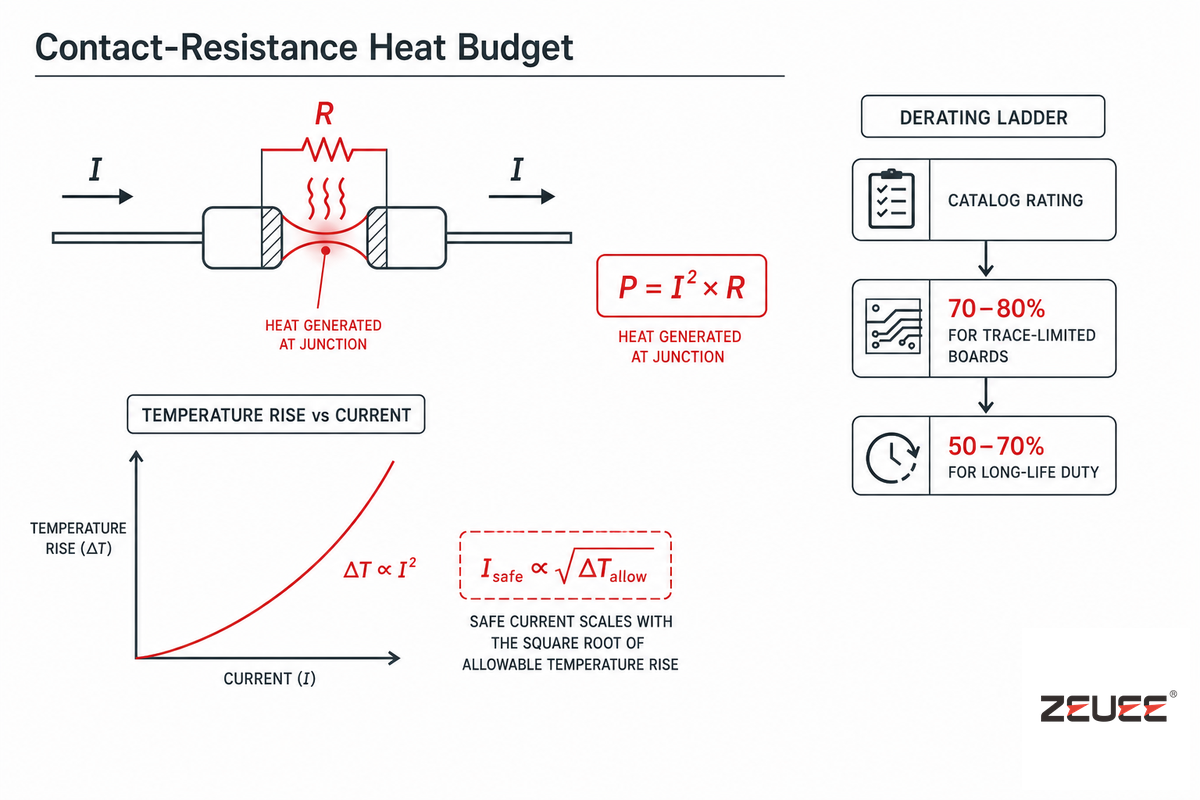
La capacidad de corriente impresa en un conector es el resultado de una prueba en condiciones ideales, no un valor de operación en el que pueda confiar. El límite real es térmico, y la forma más clara de entenderlo es mediante el presupuesto térmico de la resistencia de contacto: cada contacto disipa una potencia igual a la corriente al cuadrado multiplicada por su resistencia (P = I²R). Como señalan los ingenieros de conectores de Lumberg, incluso unos pocos miliohmios de resistencia de contacto generan un calentamiento apreciable cuando aumenta la corriente. Como el calor aumenta con el cuadrado de la corriente, la carga segura depende de la raíz cuadrada del aumento de temperatura permitido, no de una relación lineal.
¿Qué hace que un conector de CC sea seguro para alta potencia?
Se necesita margen en el contacto, no una cifra alta en la hoja de datos. La corriente nominal se determina mediante una prueba de aumento de temperatura: por lo general, se aumenta la corriente hasta que el contacto más caliente alcanza aproximadamente 30 K por encima de la temperatura ambiente. Aplique la regla de la raíz cuadrada para recalcular la capacidad: un conector de 12 A calificado para un aumento de 30 K, si se limita a un objetivo de 25 K, conduce 12 × √(25/30) ≈ 10.95 A.
En instalaciones reales se aplica una reducción adicional: 70–80% de la capacidad de catálogo para placas limitadas por trazas y 50–70% para aplicaciones automotrices e industriales de larga duración. Para CC de 20–500 A, un conector de 200 A en un gabinete a 60 °C debería planificarse para 140–160 A continuos.
El cable detrás del conector tiene su propio límite. Al comparar el calibre del cable de cobre con la corriente, se observa una gran diferencia entre la capacidad de conducción en un conducto y al aire libre: el mismo cable de cobre 8 AWG conduce 50 A en una canalización, pero 70 A al aire libre. Haga coincidir el voltaje y la corriente con el cable: un riel de CC de 12V en aplicaciones automotrices se comporta de manera distinta que un banco de baterías de 48 V, y cada dispositivo electrónico conectado a una misma línea de V CC agrega carga. Un estudio revisado por pares de 2025 en Applied Sciences midió una variable menos evidente: una superficie de contacto más rugosa aumentó la resistencia y elevó la temperatura más rápido, lo que redujo la corriente permitida. La calidad del acabado, no solo el recubrimiento, determina el presupuesto.
| Calibre AWG del cobre | En canalización, 75 °C | Al aire libre, 75 °C | Límite del interruptor |
|---|---|---|---|
| 14 | 20 A | 30 A | 15 A |
| 12 | 25 A | 35 A | 20 A |
| 10 | 35 A | 50 A | 30 A |
| 8 | 50 A | 70 A | — |
| 6 | 65 A | 95 A | — |
| 4 | 85 A | 125 A | — |
Los valores suponen una temperatura ambiente de referencia de 30 °C; aplique una reducción por encima de ese valor. La columna al aire libre se basa en la Tabla 310.17 de NEC.
📐 Nota de ingeniería
Las curvas de reducción publicadas suelen estar aproximadamente 20% por debajo del rendimiento medido para cubrir la tolerancia de medición, no para ofrecer un margen de seguridad. Agregue su propio margen de seguridad. Además, el resorte de contacto se debilita con los ciclos de inserción, así que si un conector nuevo alcanza 52 °C a 5 A, es más seguro planificar una operación a 3 A durante su vida útil.
Polaridad y cableado: el principio de priorizar la polaridad
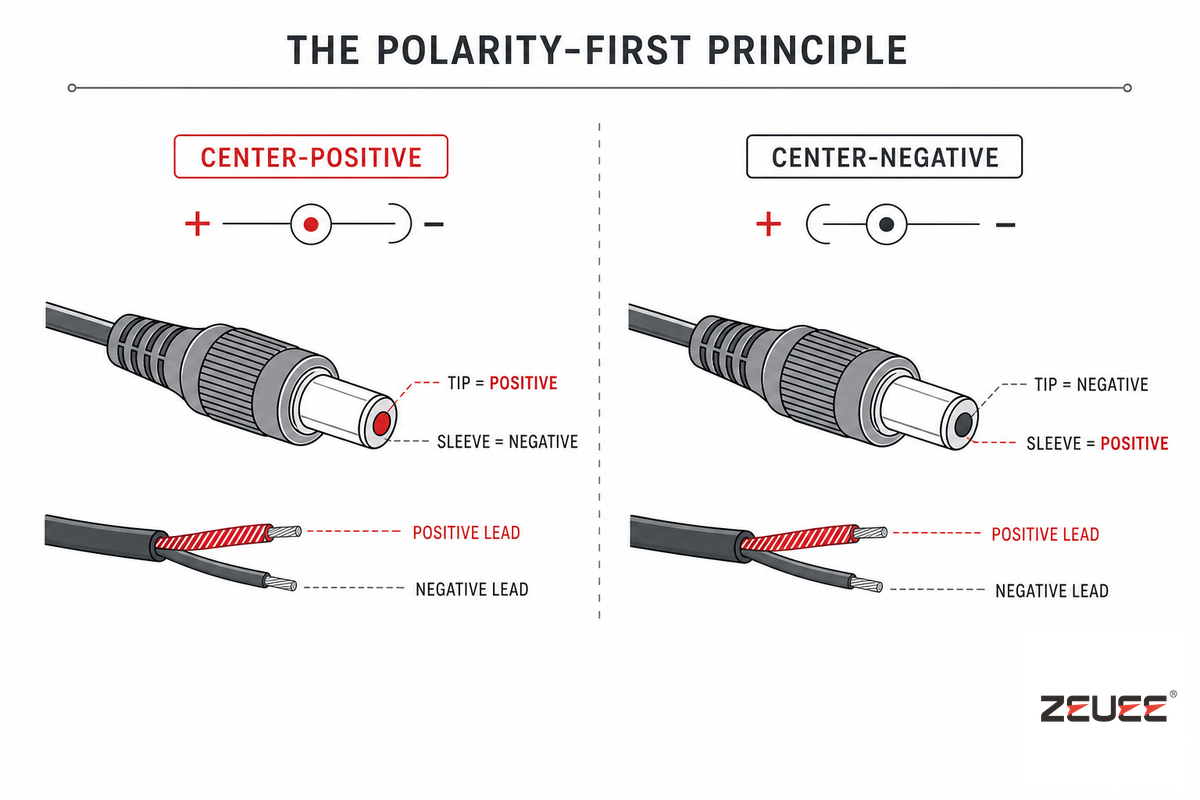
En los conectores de CC, la polaridad provoca daños antes que la corriente. Ese es el principio de priorizar la polaridad: se dañan más dispositivos por invertir el pin central que por superar ligeramente su capacidad de corriente, porque no existe una norma universal de polaridad. El positivo en el centro es la norma de facto en los dispositivos cilíndricos modernos, pero los pedales de guitarra, los equipos anteriores a 2000 y los conectores hembra que también sirven como interruptor de desconexión de batería suelen tener el centro negativo, como destaca la introducción de ASME sobre enchufes de CA y CC. Solo una medición permite confirmarlo.
¿Qué cable es el positivo en un adaptador de CC?
En un adaptador cilíndrico, la punta suele ser positiva y el manguito negativo, pero conviene confirmarlo en lugar de darlo por sentado. Busque el símbolo de polaridad impreso cerca del conector hembra: un diagrama que indica si el signo positivo corresponde al centro o al anillo exterior. Con un multímetro en modo de continuidad, el terminal negativo del conector cilíndrico es el que marca cerca de cero ohmios respecto al plano de tierra o el chasis del dispositivo.
En el cable, el conductor con una franja, una cresta o una marca impresa suele ser el positivo, aunque también conviene verificarlo antes de conectar la alimentación.
⚠️ Importante
Una señal de polaridad invertida es que un dispositivo funcione bien mediante USB, pero no encienda desde el conector cilíndrico: el diodo de protección o el regulador de voltaje suele fallar primero. Si un segundo cable comparte una tierra común con la fuente, la polaridad invertida puede causar daños mucho más allá del diodo local. Identifique primero los terminales positivo y negativo; un conector solo permite conectar o alimentar una carga de forma segura una vez verificada la polaridad.
Cables adaptadores de CA-CC y conjuntos de cables: cómo adaptar la fuente al dispositivo
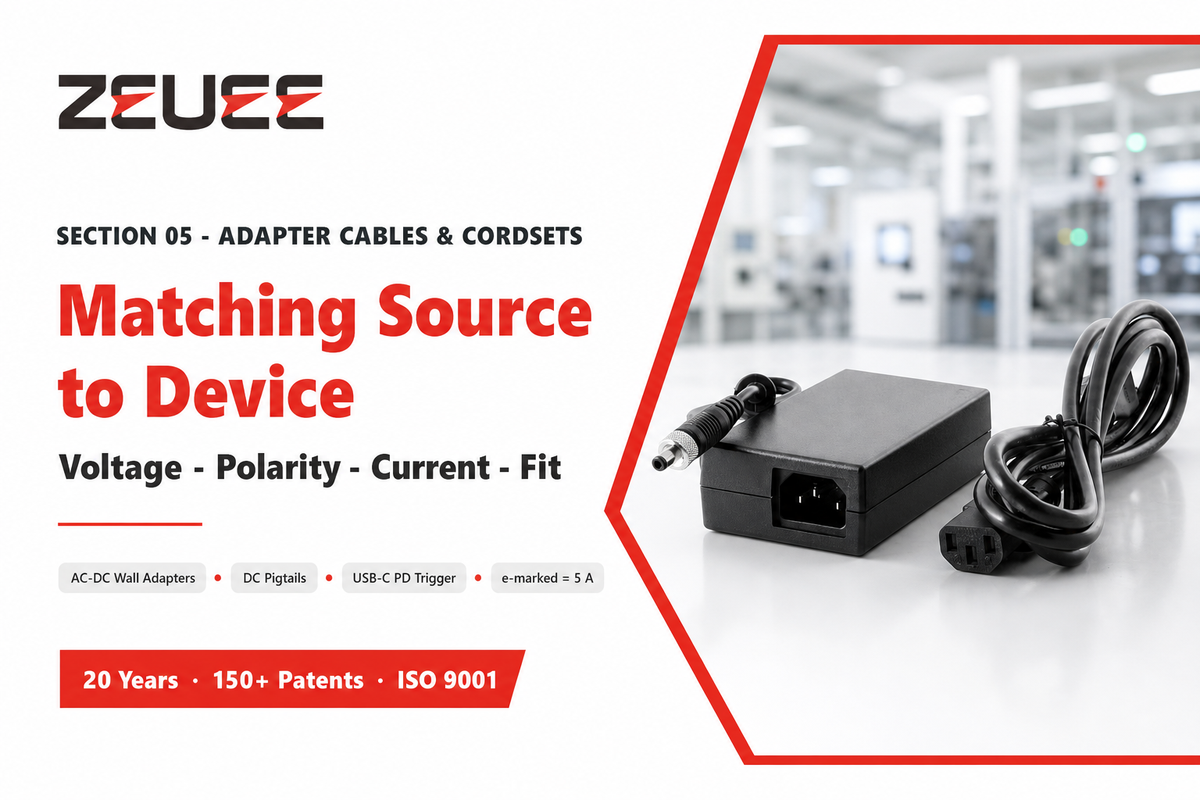
Un cable adaptador solo funciona si coinciden cuatro aspectos: voltaje, polaridad, margen de corriente y el conector. Como explica la guía de ASME sobre conectores de entrada y salida de adaptadores de alimentación, los adaptadores de pared de CA-CC y los cables flexibles de CC son los casos más evidentes, pero el que está creciendo rápidamente es el cable activador de USB-C a conector cilíndrico, que negocia un voltaje fijo desde una fuente USB-C PD. La corriente es el punto crítico: para consumir los 5 A completos (y 240 W) se necesita una fuente PD de más de 100 W y un cable con marcador electrónico. Sin este marcador, el cable se limita a 3 A, y luego se culpa al conector cilíndrico por la falta de potencia. Aunque encajen, los conectores de audio TRS no sirven para la alimentación: sus conductores expuestos hacen cortocircuito al insertarlos. Ya sea que utilice CC de un adaptador de pared, un cable de USB a CC o un cable de alimentación de CC conectado a una fuente de banco, confirme si la fuente es de CA o CC y luego haga coincidir el voltaje. En todos los casos, un conector de mala calidad o un enchufe de alimentación incorrecto puede impedir que un dispositivo reciba energía de manera adecuada.
✔ Verifique antes de comprar
- El voltaje de salida coincide exactamente con la entrada del dispositivo
- La polaridad coincide (positivo en la punta o negativo en la punta)
- La capacidad de corriente supera el consumo del dispositivo con margen
- Los diámetros externo e interno del enchufe coinciden con los del conector hembra
Errores comunes con adaptadores
- Conector correcto, voltaje incorrecto
- Voltaje correcto, polaridad invertida
- Cable USB-C sin marcador electrónico para 5 A
- Enchufe de 2.5 mm forzado en un conector hembra de 2.1 mm
Cómo se ensamblan los cables de CC: el triángulo de decisión entre crimpado, soldadura y sobremoldeo
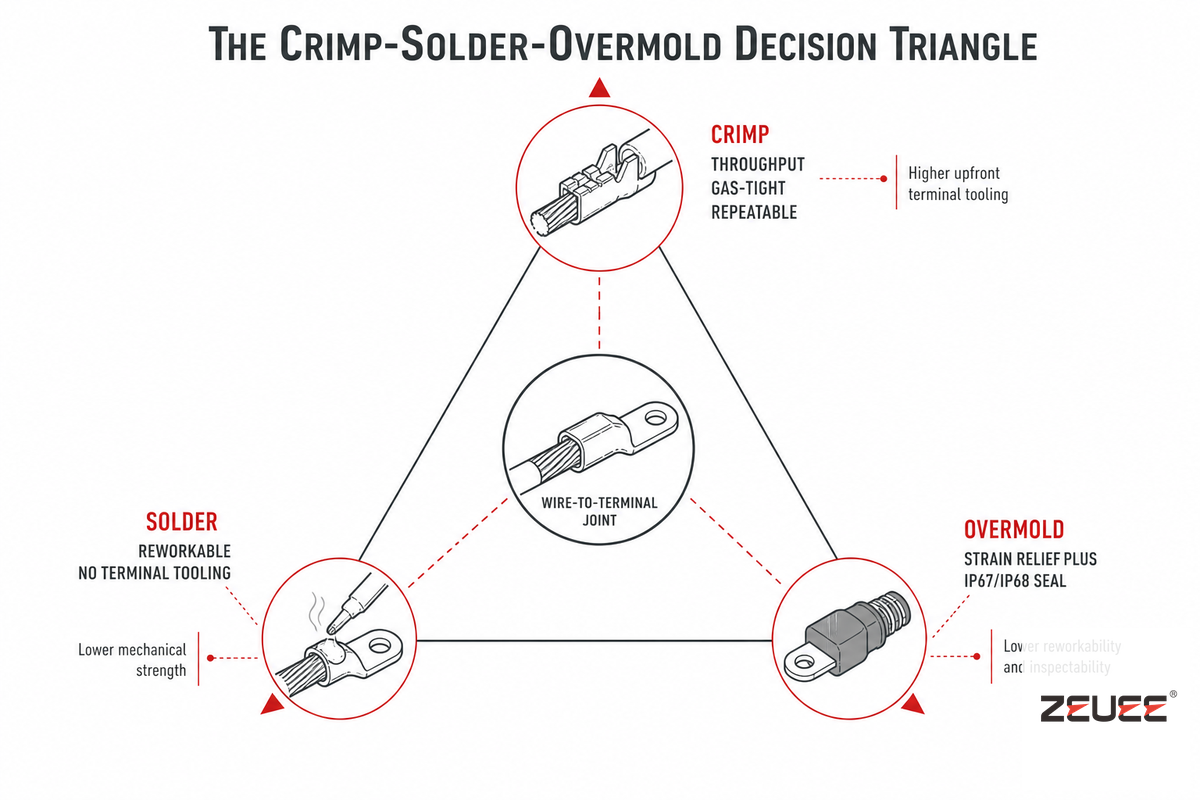
La calidad de un conector depende de cómo se fija el cable a él, y cerca de 90% de las fallas de cables ocurren en esa terminación. Predominan tres métodos, y la elección entre ellos conforma el triángulo de decisión entre crimpado, soldadura y sobremoldeo: crimpado para la tasa de producción y la repetibilidad, soldadura para facilitar el retrabajo y sobremoldeo para el alivio de tensión y el sellado. En la mayoría de los cables de producción, el crimpado forma la unión eléctrica y el sobremoldeo proporciona la protección mecánica y ambiental; la soldadura cubre los casos en los que no hay un terminal para crimpar.
| Método | Ventaja | Desventaja | Capítulo de A-620 |
|---|---|---|---|
| Crimpado | Hermético al gas, rápido y repetible; impide la entrada de humedad | Requiere una matriz calibrada y pruebas de extracción | Cap. 5 |
| Soldadura | Permite el retrabajo; no requiere herramental para terminales | Absorción de soldadura, uniones frías y tensión en el límite de absorción | Cap. 4 |
| Sobremoldeo | Alivio de tensión y sellado IP67/IP68 | Costo del herramental; es fundamental que los materiales sean compatibles | Cap. 10 |
Las buenas intenciones suelen fallar en el sobremoldeo. Si el material del sobremoldeo coincide con el de la cubierta (PVC sobre PVC, TPU sobre TPU), la fuerza de extracción aumenta 30–50% gracias a una unión química. Si no coinciden, puede disminuir 60–80% y permitir la entrada de humedad; por eso, el sobremoldeo no garantiza por sí solo una construcción resistente. Una patente concedida en Estados Unidos, US 9,184,534 B1, incluso relaciona la longitud del sobremoldeo con una fracción (45–50%) del radio mínimo de curvatura del cable. Además, una brida apretada detrás de un conector no proporciona alivio de tensión: su borde duro desgasta la cubierta tras unos cientos de ciclos de flexión.
“En una línea de producción, el crimpado es donde se gana o se pierde la confiabilidad. Hacemos pruebas de extracción hasta el mínimo del calibre, supervisamos la fuerza de crimpado en cada ciclo y rechazamos cualquier hebra cortada, porque las fallas que no se detectan en fábrica son las que regresan desde el campo.”
La norma de calidad para los ensambles de cables de CC: IPC/WHMA-A-620
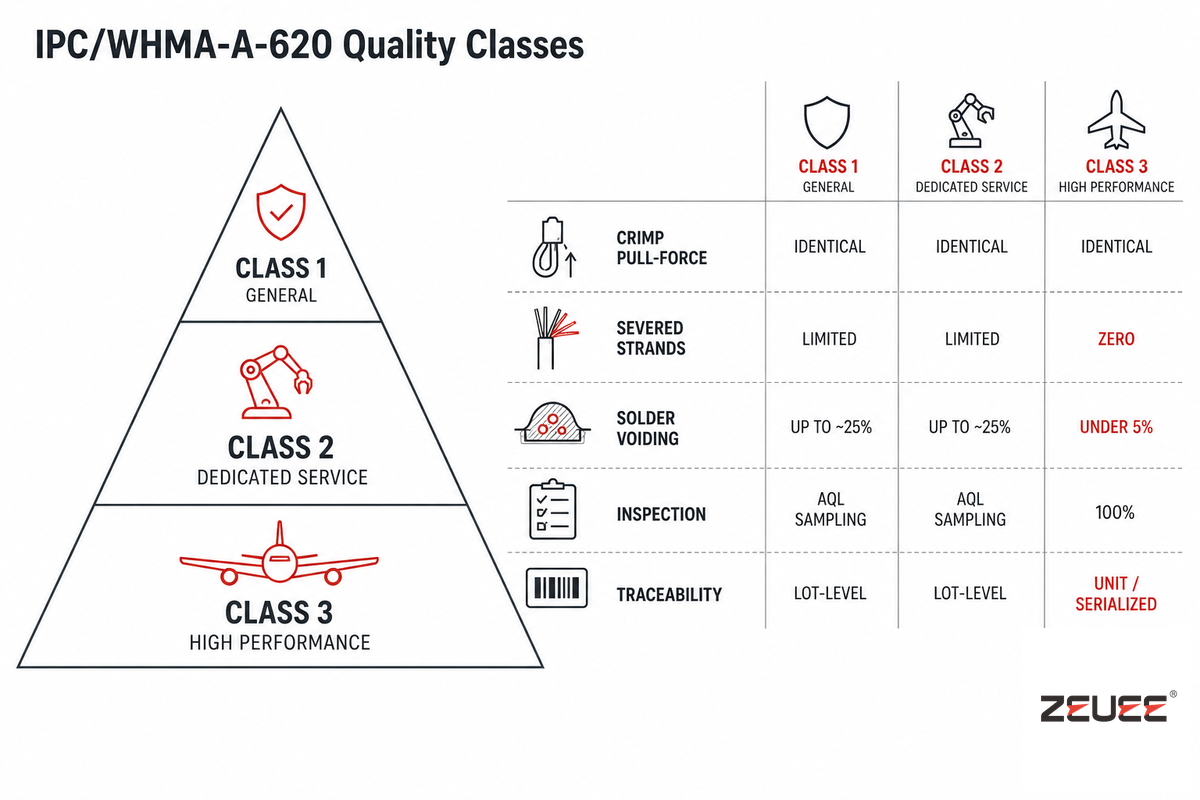
Cuando un comprador pregunta si un ensamble de cables es “lo bastante bueno”, la respuesta está en un documento: IPC/WHMA-A-620, la única norma de consenso de la industria para ensambles de cables eléctricos. Se publicó por primera vez en 2002 y se revisa aproximadamente cada tres años. La edición vigente es Rev F (2025), que reemplaza a Rev E de octubre de 2022. La norma define tres clases de producto según el costo de una falla.
| Criterio | Clase 2 (servicio dedicado) | Clase 3 (alto rendimiento) |
|---|---|---|
| Fuerza de extracción del crimpado (Tabla 19-2) | Mínimo del calibre | El mismo mínimo del calibre |
| Hebras cortadas del conductor | Se permiten muescas limitadas | No se permiten |
| Porosidad de la unión soldada | Hasta ~25% | <5%, filete de 360° |
| Inspección visual | Muestreo AQL | Inspección al 100% de las características críticas |
| Trazabilidad | A nivel de lote | A nivel de unidad / serializada |
Este es el equilibrio que la mayoría de los compradores pasa por alto, y va contra la intuición: el mínimo de fuerza de extracción del crimpado de la Tabla 19-2 es idéntico para las Clases 2 y 3. Elegir la Clase 3 no significa obtener un crimpado más ajustado, sino inspección al 100% en lugar de muestreo, tolerancia cero a daños en las hebras y registros serializados, por lo general con un sobrecosto de 15–30% por ensamble. Usted, el usuario, asigna la clase; no el inspector. Para la Clase 3, el registro forma parte de la entrega: el crimpado no es Clase 3 si no existe el registro de prueba y la calibración del herramental no coincide con la fecha de ensamble.
Del prototipo a la producción: abastecimiento y escalamiento del ensamble
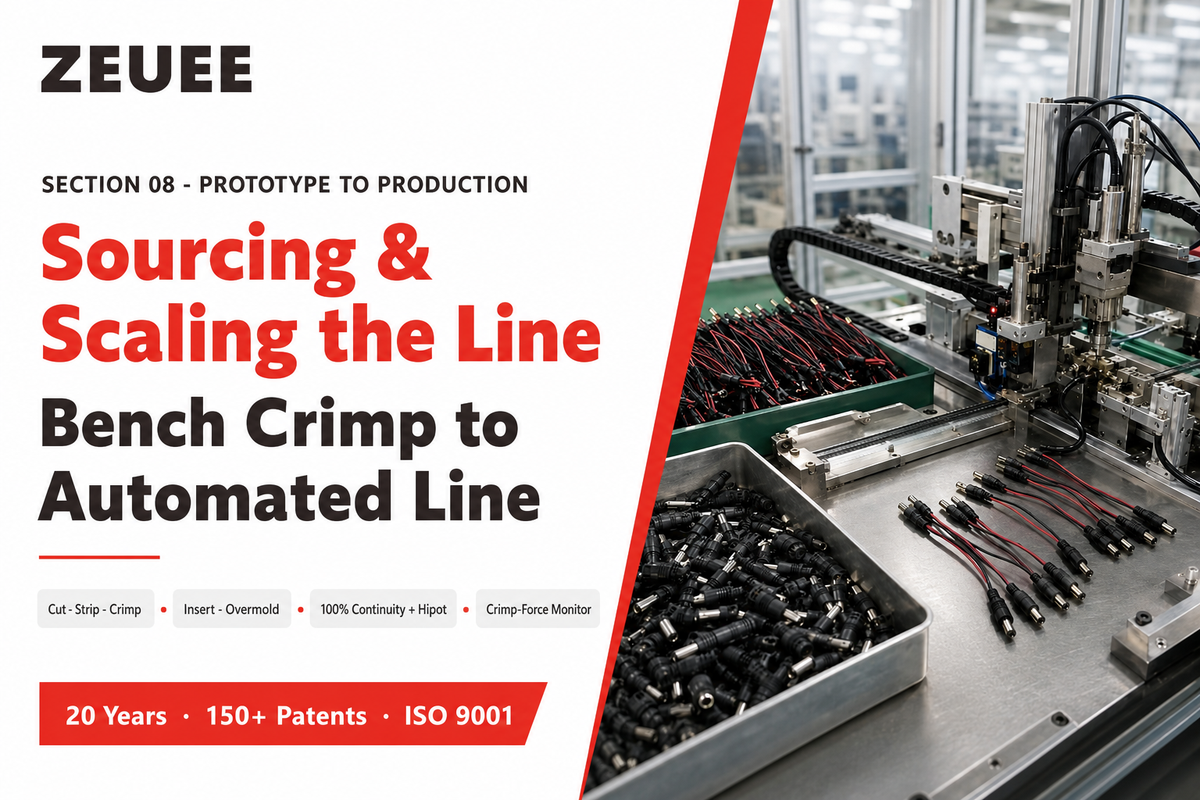
En una mesa de trabajo se arman unos cuantos cables; en una línea de producción, miles. Lo que lleva a un taller a pasar del crimpado manual a una línea automatizada de ensamble de conectores DC y cables adaptadores rara vez es el precio de la máquina principal. El cambio ocurre cuando la repetibilidad del crimpado y el rendimiento a la primera bajo A-620, junto con el costo de la mano de obra, superan el costo del equipo. El crimpado también es la etapa que más se beneficia de la automatización, porque traslada un proceso sensible al torque y al operador a un entorno de fábrica controlado, con monitoreo de la fuerza de crimpado en cada ciclo.
| Etapa | Trabajo manual en mesa | Línea automatizada |
|---|---|---|
| Corte y pelado | Herramienta manual, longitud definida por el operador | Corte y pelado programados, longitud verificada |
| Crimpado | Crimpadora manual, prueba de tracción periódica | Aplicador con monitoreo de la fuerza de crimpado |
| Inserción del conector | Asentamiento manual | Inserción guiada, detección del asentamiento |
| Sobremoldeo | Subcontratado u omitido | Inyección en línea |
| Prueba | Prueba de continuidad por muestreo | Control de aceptación con pruebas de continuidad e hipot al 100% |
Si está evaluando esa etapa, conviene hacer preguntas concretas al fabricante: ¿cuál es la resolución del monitoreo de la fuerza de crimpado?, ¿se prueba la continuidad y el hipot de cada ensamble?, ¿y a qué clase de A-620 se ajusta la línea de forma predeterminada? Cuando se hace correctamente, probar la continuidad y el hipot al 100% garantiza la confiabilidad a largo plazo en campo. ZEUEE ha desarrollado soluciones para líneas completas en los sectores de electrónica de precisión, automotriz y nuevas energías. La misma lógica que rige el ensamble de un cable con conector tipo barril se aplica a una línea de varias estaciones mediante equipos automatizados de prueba y continuidad y equipos de automatización personalizados diseñados para la pieza.
Panorama del sector: corriente continua de alta intensidad, electrificación y ensamble automatizado
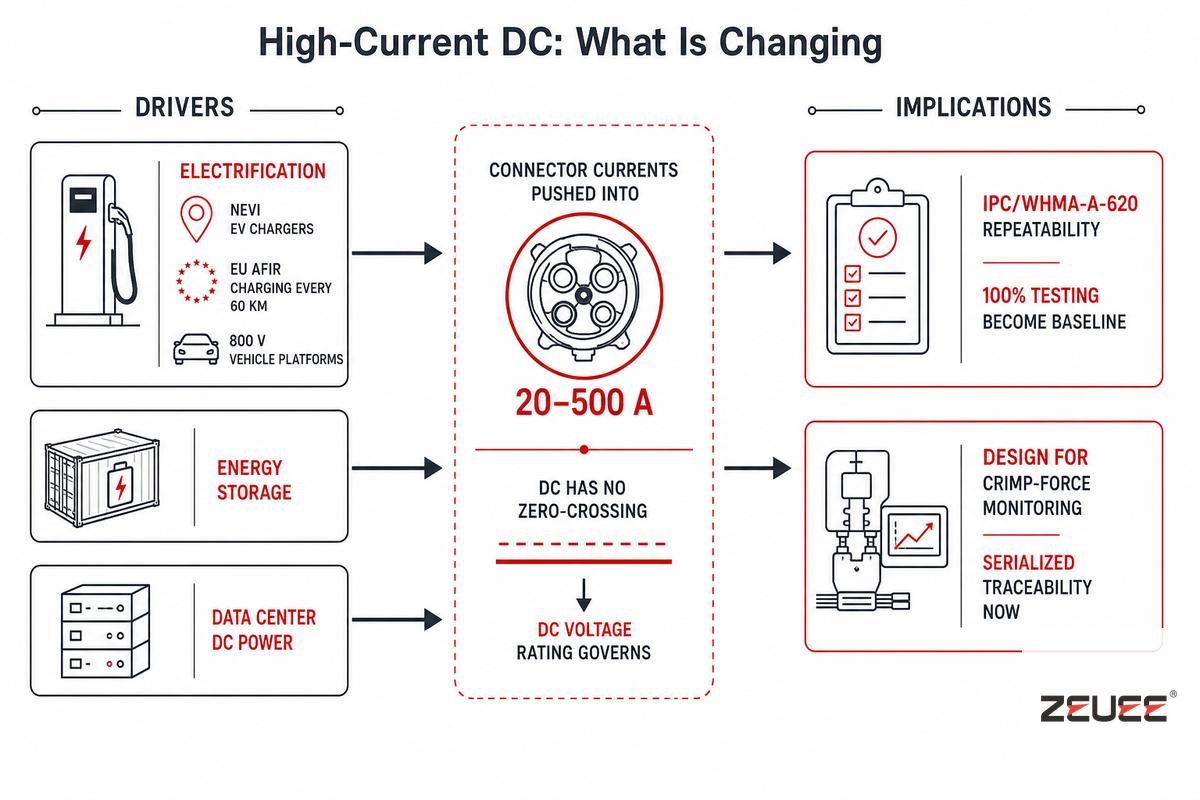
En el ámbito de los conectores DC, la tendencia se orienta hacia corrientes más altas, impulsada por políticas concretas y principios físicos, no por expectativas exageradas del mercado. La electrificación es el motor: el programa NEVI de Estados Unidos comprometió hasta $5 billion para cargadores de vehículos eléctricos, el AFIR de la UE exige un punto de carga cada 60 km a lo largo de su red principal para 2025 y los fabricantes de automóviles están estandarizando plataformas de 800 V que llevan las corrientes de los conectores al rango de 20–500 A. El almacenamiento de energía y la alimentación de centros de datos también impulsan esta tendencia. La corriente continua exige más de un contacto que la corriente alterna porque no hay un cruce por cero que extinga el arco al desconectar bajo carga; por eso, rige la clasificación de voltaje DC del conector, no la de AC.
Para los compradores, la consecuencia práctica es que los requisitos del ensamble aumentan junto con la corriente. Un crimpado flojo que era tolerable a 5 A puede convertirse en un punto caliente a 150 A. Por eso, la repetibilidad conforme a A-620 y las pruebas al 100% están pasando de ser algo deseable a convertirse en requisitos básicos. Como referencia general, se proyecta que el mercado más amplio de ensambles de cables AC-DC crezca alrededor de 6.8% al año hasta 2035, y la Agencia Internacional de Energía informó que la demanda de electricidad aumentó 4.3% en 2024. Es un contexto útil, pero el factor que determina la decisión es el rango de corriente para el que se está diseñando, no el tamaño del mercado. Si está planificando una línea para productos DC de mayor corriente en 2026, incorpore desde ahora el monitoreo de la fuerza de crimpado y la trazabilidad por número de serie, en lugar de añadirlos más adelante.
Preguntas frecuentes
¿Cuál es la diferencia entre un conector DC y un cable adaptador?
Ver respuesta
Un conector DC es el enchufe o conector hembra como tal: la geometría de contacto que se acopla y conduce corriente, como un conector tipo barril, un MC4 o un XT60. Un cable adaptador es el cable ensamblado con conectores en cada extremo, que suele permitir conectar una interfaz con otra, por ejemplo, una fuente USB-C PD a un conector tipo barril.
Cada conector determina el ajuste y la clasificación; el cable adaptador determina qué se conecta con qué y qué tan bien resiste el uso la unión que hay detrás. En resumen, el conector es la pieza y el cable adaptador es el ensamble terminado.
¿Cómo identifico el tamaño de un conector DC tipo barril?
Ver respuesta
Mida el diámetro interior, el diámetro exterior y la longitud; luego, confirme la polaridad. Una de las medidas más comunes es un diámetro exterior de 5.5 mm con un pin de 2.1 mm, pero los pines de 2.5 mm usan la misma carcasa. El vástago de una broca de 5/64-inch entra en un pin de 2.1 mm; uno de 3/32-inch solo entra en uno de 2.5 mm. Como las tolerancias rondan ±0.05 mm, los calibres de pines son más confiables que los calibradores, que indican medidas menores en orificios redondos.
¿Qué cable es el positivo en un adaptador de CC?
Ver respuesta
En un conector tipo barril, la punta suele ser positiva y el cilindro exterior, negativo, pero no existe un estándar universal, así que hay que verificarlo. En el cable, el conductor con franjas o estrías suele ser el positivo; el símbolo de polaridad junto al conector hembra indica qué terminal lleva el signo más. Con un multímetro, el terminal negativo marca cerca de cero ohmios respecto al chasis del dispositivo. Muchos pedales de guitarra y equipos antiguos tienen conectores hembra con polaridad negativa en el centro.
¿Es mejor crimpar o soldar los conectores DC?
Ver respuesta
En producción, el crimpado con el herramental adecuado es la mejor opción: forma una unión hermética a los gases, se realiza rápidamente y ofrece resultados repetibles. La soldadura es adecuada para retrabajos de bajo volumen y terminales que no admiten crimpado, pero existe el riesgo de que la soldadura se filtre por el cable y provoque grietas por tensión. Para la producción de alto volumen, gana el crimpado monitoreado.
¿Qué es IPC/WHMA-A-620 y por qué es importante?
Ver respuesta
IPC/WHMA-A-620 es el estándar de consenso de la industria para la aceptación de ensambles de cables y alambres, actualmente en la Rev F (2025). Define tres clases de calidad y los criterios de aceptación y rechazo para crimpados, uniones soldadas y alivio de tensión. Es importante porque proporciona a compradores y fabricantes una definición compartida y auditable de lo que se considera «aceptable», de modo que un cable de Clase 3 signifique lo mismo con cualquier proveedor.
¿Puedo usar cualquier conector DC con mi fuente de alimentación?
Ver respuesta
No. Los conectores deben ser compatibles con el voltaje, la corriente, la polaridad y el tamaño físico. Incluso un conector que encaje mecánicamente podría tener la polaridad incorrecta o una clasificación de corriente insuficiente, y cualquiera de esos errores puede dañar el dispositivo. Confirme siempre los cuatro aspectos —tamaño, voltaje, corriente y polaridad— antes de conectar la alimentación.
¿Fabrica conectores DC y cables adaptadores a gran escala?
Descubra cómo una línea automatizada de conectores DC y cables adaptadores crimpa, sobremoldea y realiza pruebas al 100% conforme a IPC/WHMA-A-620.
Explore la línea de ensamble de conectores DC →Acerca de esta guía
Esta guía se basa en estándares publicados para conectores (IEC 60130-10, EIAJ RC-5320A, IPC/WHMA-A-620 Rev F) y en la experiencia de ZEUEE desde 2005 en la fabricación de líneas de ensamble de conectores DC y cables adaptadores para clientes de electrónica de precisión, del sector automotriz y de nuevas energías. Cuando las cifras de campo varían según la pieza y la instalación —límites de corriente de conectores tipo barril, reducción de capacidad y fuerza de tracción del crimpado—, las presentamos como rangos, no como valores fijos. Revisión a cargo del equipo técnico de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Referencias y fuentes
- IPC/WHMA-A-620F-2025: requisitos y criterios de aceptación para ensambles de cables y alambres, ANSI / IPC
- Conector coaxial de alimentación (dimensiones según IEC 60130-10, EIAJ RC-5320A), Wikipedia
- Resistencia de contacto y aumento de temperatura según el acabado superficial (Applied Sciences, 2025), MDPI, revista revisada por pares
- US 9,184,534 B1: alivio de tensión sobremoldeado para un conector eléctrico de alimentación, USPTO
- La diferencia entre enchufes y conectores de alimentación AC y DC, ASME
- IPC/WHMA-A-620 se actualiza, revista ASSEMBLY
- Datos sobre la demanda de electricidad y la electrificación, Agencia Internacional de Energía
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






