Kontaktieren Sie Zeyu lntelligent Industrial Company

Steckverbinder-Kontakttypen erklärt: Twist-Pin-, Hyperboloid- und Stanzkontakte im Vergleich

Steckverbinder-Kontakttypen bezeichnen das Fertigungsverfahren und die Buchsen-Geometrie im Steckverbinder – Twist-Pin, Hyperboloid oder gestanzt und umgeformt. Diese Wahl bestimmt die Lebensdauer in Steckzyklen und die Schockfestigkeit, nicht das Außengehäuse.
Technische Daten
| Fertigungsverfahren | Zerspanend (gedreht) oder gestanzt und umgeformt |
| Buchsengeometrie (zerspanend gefertigt) | Twist-Pin, Hyperboloid oder massiv/gedreht |
| Maßgebliche Normen | MIL-DTL-39029 (Kontakt), MIL-DTL-38999 (Rundsteckverbindergehäuse), MIL-DTL-32139 (Twist-Pin), MIL-DTL-83513 (Micro-D) |
| Typische Steckzyklen | 750-5.000 (gestanzte/standardmäßige D-Sub-Kontakte) bis zu 100.000+ (Hyperboloid) |
| Schockfestigkeit (Hyperboloid) | 250 g / 0.4 ms nach IEC 60068-2-27 |
| Kontaktabstand | 1,27 mm, 2,00 mm, 2,54 mm (üblich) sowie Miniaturvarianten im Submillimeterbereich |
| Kontaktgröße / Kabelquerschnitt | Typisch Größe #16-#22, passend zu Kabeln mit 28-16 AWG je nach Stromstärke |
| Spannungs- und Stromklasse | Von Signalpegeln (niedrige Spannung/niedriger Strom) bis zu mehreren hundert Volt und Dutzenden Ampere, abhängig von der Kontaktgröße |
Die Wahl des Kontakts entscheidet darüber, ob der Steckverbinder 500 oder 100,000 Steckzyklen übersteht und ob er Schockbelastungen widersteht oder im Feld regelmäßig ausfällt. Bei der Auswahl beginnt der Konstrukteur typischerweise mit der Gehäuseform – rund, D-Sub, rechteckig – und stellt oft erst viel später fest, dass der Kontakt im Inneren entscheidend für die Zuverlässigkeit ist. Dieses Whitepaper beleuchtet die drei wichtigsten Kontaktfamilien für elektromechanische Anwendungen und Anwendungen im Verteidigungsumfeld.
Bei Steckverbinderkontakten gibt es zwei verschiedene Einteilungen: nach dem Fertigungsverfahren (zerspanend gefertigt oder gestanzt und umgeformt) und – bei zerspanend gefertigten Kontakten – nach der Buchsengeometrie (Twist-Pin, Hyperboloid oder massiver/gedrehter Kontaktstift). Twist-Pin-Kontakte bieten an einem Kontaktstift mehr als 7 Mikrokontaktpunkte gegenüber 2-3 bei einem gestanzten Kontakt. Hyperboloidkontakte erreichen sogar mehr als 100 000 Steckzyklen und eine Schockfestigkeit von 250 g nach IEC 60068-2-27 – Werte, mit denen gestanzte und massive/gedrehte Kontakte nicht mithalten können.
In diesem Leitfaden
- Zwei unabhängige Dimensionen: Fertigungsverfahren und Buchsengeometrie
- Vorteil von Twist-Pin-Kontakten gegenüber Stanzkontakten bei Vibrationen dank 7 Kontaktpunkten.
- Garantierte Werte bei Hyperboloidkontakten: 250 g / 100.000 Steckzyklen; dazu die stille Revolution beim Preis der gestanzten Variante.
- Ein Vergleich von 4 Normen (MIL-DTL-38999 / 39029 / 32139 / 83513), den sonst niemand in einer Tabelle veröffentlicht hat
- Bei der Beschichtung gibt es mehr zu bedenken als nur „Gold ist Gold ist Gold“.
Steckverbinder-Kontakttypen im Überblick
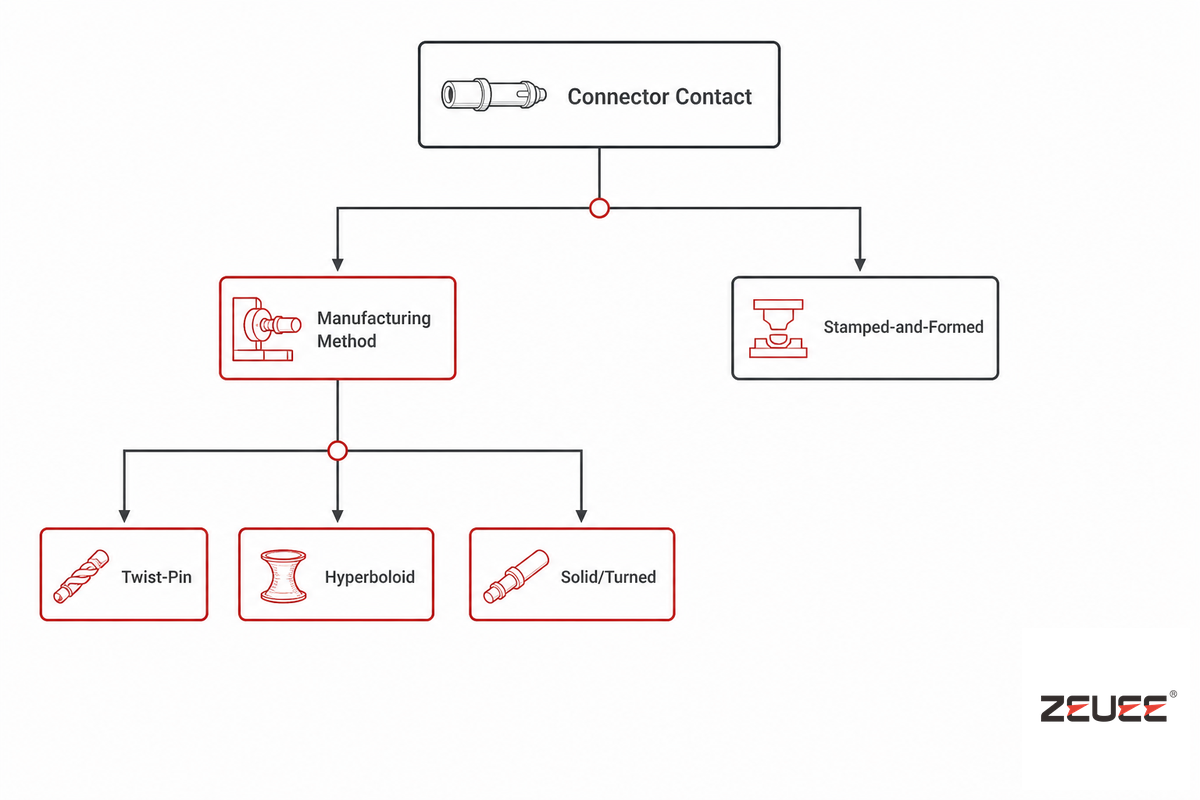
Jeder elektrische Steckverbinder wird von zwei unabhängigen Konstruktionsmerkmalen bestimmt: der Anzahl der enthaltenen Kontakte (also der Zahl der für Stromführung und Kontaktflächen genutzten Kabel) und der Buchsengeometrie jedes einzelnen Kontakts. In gängigen Einkaufsleitfäden werden Kontakttypen oft als Preisspanne von günstig bis teuer dargestellt. In der Praxis handelt es sich jedoch um zwei aufeinander aufbauende Konstruktionsentscheidungen. Erste Frage: Welches Fertigungsverfahren soll zum Einsatz kommen? Wird der Kontakt aus Stangenmaterial zerspanend gefertigt oder aus Blech gestanzt und umgeformt? Die folgende Übersicht zu Steckverbinder-Kontakttypen stellt alle drei Familien nebeneinander. Die Zuverlässigkeit von Steckverbindern und Verbindungssystemen unter rauen Bedingungen ist ein aktives Forschungsgebiet an Universitäten – genau deshalb hat die Wahl in dieser Einteilung Folgen für die Zuverlässigkeit im späteren Einsatz. Die Überlegungen gelten für alle robusten Steckverbinderfamilien, die Signal und Leistung zugleich übertragen, nicht nur für die drei hier behandelten Kontakttypen. Sie gelten auch unabhängig davon, ob der Steckverbinder zwei oder zweihundert Kontaktstifte enthält. Bei gestanzten Kontakten gibt es keine Wahl der Buchsengeometrie: Der Kontakt besteht aus einem einzigen gestanzten und umgeformten Stück Material. Bei zerspanend gefertigten Kontakten stehen dagegen drei Buchsengeometrien zur Wahl: ein verdrilltes Drahtbündel (Twist-Pin), ein Drahtkorb mit hyperbolisch geformten Drähten (Hyperboloid) oder eine einfache Bohrung, die gedreht oder gebohrt wurde.
| Kontakttyp / Merkmal | Twist-Pin | Hyperboloid | Gestanzt und umgeformt |
|---|---|---|---|
| Fertigungsverfahren | Zerspanend gefertigt / drahtumwickelt | Zerspanend gefertigt (gedreht) oder gestanzte Variante (HCS) | Gestanztes und umgeformtes Blech |
| Mikrokontaktpunkte | 7 oder mehr | Mehrere Drahtreihen, vollständige 360°-Umschließung | 2-3 |
| Typische Steckzyklen | Mehrere tausend (je nach Produktfamilie) | 100,000+ | 750-5.000 (D-Sub-/M-Steckverbinderfamilie) |
| Schockfestigkeit | Hoch (MIL-Spezifikation erfüllt) | 250 g / 0,4 ms (IEC 60068-2-27) | Niedriger; abhängig vom Datenblatt |
| Steckkraft | Mittel (Drähte werden in die Buchse gedrückt) | Sehr niedrig (VLIF), unter 1 oz bei Größe #22 | Niedrig bis mittel |
| Relative Kosten | Hoch | Am höchsten (gedreht) / mittel (gestanzte HCS-Variante) | Am niedrigsten |
| Maßgebliche Normen | MIL-DTL-32139 | Keine eigene MIL-Spezifikation; qualifiziert nach den Spezifikationen der jeweiligen Steckverbinderfamilie | MIL-DTL-39029-Teilenummern mit Kennziffer |
| Für automatisiertes Crimpen und Einsetzen geeignet | Ja | Ja (HCS-Variante speziell für das Crimpen von Bandware ausgelegt) | Ja, Standard bei hohen Stückzahlen |
| Optimaler Einsatzbereich | MIL-spezifizierte Micro-D-Steckverbinder, Signalpfade mit starker Vibration | Luft- und Raumfahrt/Verteidigung, Sterilisationszyklen in der Medizintechnik, Prüfanlagen mit hoher Zyklenzahl | Kostenkritische kommerzielle Fertigung in hohen Stückzahlen |
💡 Profi-Tipp
Fragen Sie nicht zuerst: „Zerspanend gefertigt oder gestanzt?“ Fragen Sie stattdessen: Wie viele Steckzyklen und wie viel Schockbelastung muss dieser Kontakt im Einsatz aushalten? Die Antwort gibt meist das Fertigungsverfahren vor.
Fertigungsverfahren: zerspanend gefertigt oder gestanzt und umgeformt
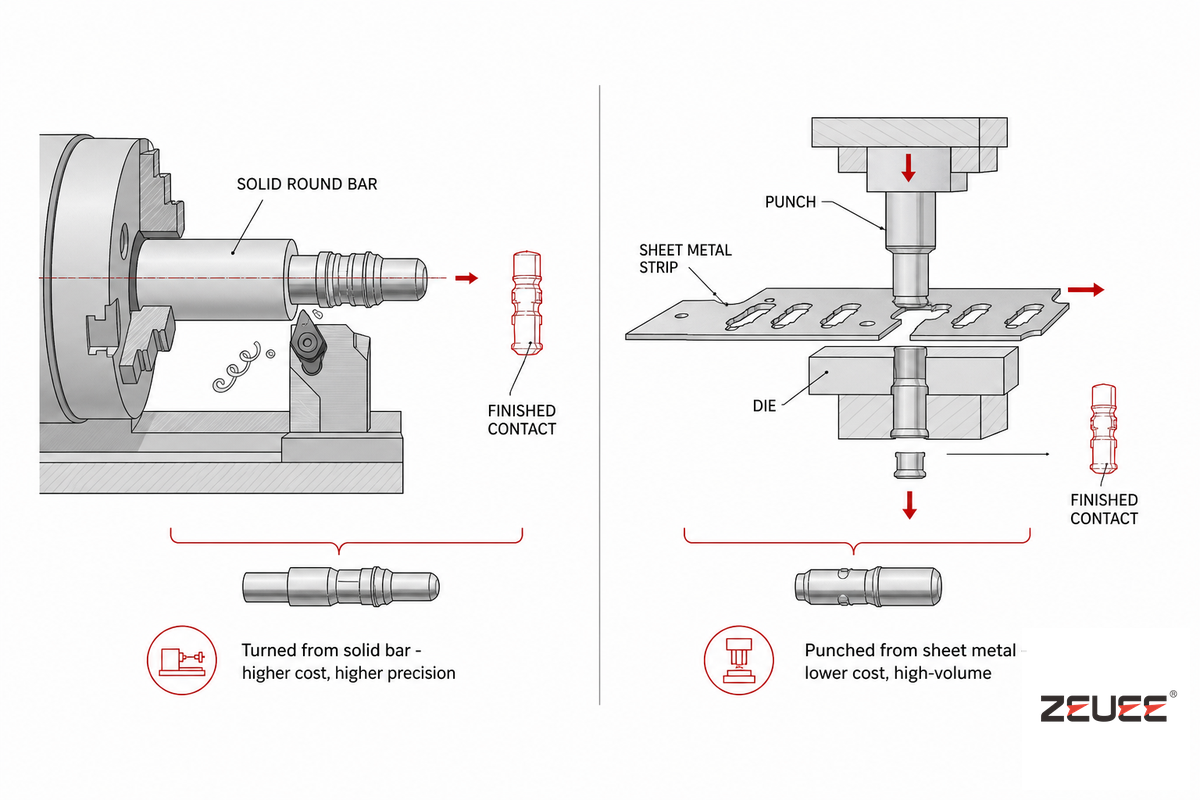
In so gut wie jedem Einkaufsleitfaden für Steckverbinder aus der Industrie lesen Sie, dass „zerspanend gefertigte Kontakte gegenüber gestanzten Kontakten eine höhere Leistungsdichte, einen geringeren Widerstand und eine höhere Strombelastbarkeit bieten und zugleich robuster und langlebiger sind“ – konkrete Zahlen fehlen bei diesen Aussagen jedoch. Genau in diesen fehlenden Zahlen verbergen sich häufig Fehler bei der Steckverbinderwahl. Darum geht es tatsächlich: Ein gestanzter und umgeformter Kontakt besteht einfach aus Blech, das gestanzt und in Form gebracht wird. Das Verfahren ist auf niedrige Kosten und die einfache Zuführung in automatisierte Crimpmaschinen ausgelegt. Ein zerspanend gefertigter Kontakt wird aus einem massiven Werkstoff gedreht – oder bei den neuesten Hybridvarianten gestanzt und gerollt, sodass eine gedrehte Form entsteht. Diese Kontakte sind auf Kontaktanzahl, Art der Wischbewegung und Einsatzzyklus ausgelegt. Die zulässige Betriebstemperatur – die oft kaum etwas mit der Geometrie des Gehäusekontakts, aber viel mit der Beschichtung und den Isoliermaterialien zu tun hat, die diesem Temperaturbereich standhalten müssen – ist ein weiterer leicht zu übersehender, aber wichtiger Faktor: Ein Rundsteckverbinder für allgemeine Anwendungen kann von -40°C bis +85°C betrieben werden, während seine abgedichtete Ausführung für raue Umgebungen einen Bereich von -55°C bis +125°C abdeckt. Auch die Steck- und Ziehkräfte nehmen mit der Kontaktzahl zu. Bei einem kleinen D-Sub-Steckverbinder können beispielsweise eine maximale Steckkraft von 3.3 N pro Kontakt und eine minimale Ziehkraft von 0.25 N pro Kontakt angegeben sein. Bei einem Dutzend Positionen ist das gut zu handhaben, bei mehreren Dutzend kann es jedoch ergonomische Probleme verursachen. Bei Steckverbindern mit besonders vielen Kontakten greifen Konstrukteure deshalb auf Zero-Insertion-Force-Verbindungen (ZIF) zurück. Abgedichtete Ausführungen der meisten Produktlinien erreichen Schutzarten von IP67 oder IP68 gegen das Eindringen von Staub beziehungsweise Wasser. Push-Pull-Steckverbinderfamilien zeigen gut, wie Kontaktauswahl und mechanische Konstruktion zusammenspielen: Ihre zerspanend gefertigten Kontakte sind ein wesentlicher Grund für die Auslegung auf 5.000+ Steckzyklen und damit deutlich mehr als bei einem typischen Steckverbinder mit Stanzkontakten. Dabei macht es keinen Unterschied, ob es sich um Kontaktstifte oder Buchsenkontakte handelt: Dieselbe Logik der Kontaktfamilien gilt für beide Hälften eines gesteckten Paares, denn für eine zuverlässige elektrische Verbindung ist die Kontaktgeometrie entscheidend, nicht die Seite mit dem Kontaktstift.
Abwägungskriterien: zerspanend gefertigt oder gestanzt
- * Die erwartete Zahl der Steckzyklen über die Produktlebensdauer. Gestanzte/standardmäßige D-Sub-Kontakte sind bei geringer Kontaktbelegung und abhängig von der Beschichtung für etwa 750 Zyklen ausgelegt. Hochwertige Push-Pull- und Hyperboloid-Kontakte dagegen für deutlich über 5.000 beziehungsweise 100.000 Zyklen.
- * Die Belastung durch Vibrationen und Schock. Zerspanend gefertigte Twist-Pin- und Hyperboloidkontakte halten auch bei Bewegung den Kontakt aufrecht und helfen so, vorübergehende Signalunterbrechungen zu minimieren.
- * Kosten, Stückzahl und Kontaktierungsverfahren. Gestanzte und umgeformte Kontakte eignen sich besonders für die kommerzielle Fertigung hoher Stückzahlen, bei der niedrige Kosten pro Verbindung entscheidend sind. Sie lassen sich unabhängig vom gewählten Kontaktierungsverfahren gut automatisiert in Crimpmaschinen zuführen.
- * Kontaktwiderstand und Strombelastbarkeit. Die Fähigkeit einer Verbindung, hohe Ströme bei niedrigem Widerstand zu übertragen, steigt mit weniger Kontakten und größeren Kontaktflächen. Die Geometrie zerspanend gefertigter Kontakte sorgt dafür, dass diese Eigenschaft über die Lebensdauer des Steckverbinders hinweg gleichmäßiger bleibt.
Ein weiterer oft übersehener und sehr kostspieliger Fehler: Die Entscheidung wird häufig als einmalige Kostenfrage behandelt, statt die Gesamtbetriebskosten über die gesamte Lebensdauer des Geräts zu berücksichtigen. Ausfälle von Steckverbinderkontakten gehen meist auf physische Schäden, Verunreinigungen oder Installationsfehler zurück und nur selten auf ein einzelnes katastrophales Ereignis. Entscheidend ist, wie mechanische Integrität und elektrische Leistung unter den tatsächlichen Betriebsbedingungen des Geräts zusammenspielen. Ein zu kleiner Kontakt scheint auf dem Prüfstand oft geeignet, kann aber Monate oder Jahre später im Feldeinsatz ausfallen. Die Untersuchungen zur Zuverlässigkeit von Steckverbindern der Sandia National Laboratories und weitere Fehleranalysen der Industrie nennen diese Ursachen regelmäßig als die wichtigsten. Berücksichtigt man zudem den großen Unterschied bei den angegebenen Steckzyklen – Hunderttausende bei Hyperboloidkontakten gegenüber mehreren Tausend bei standardmäßigen Stanzkontakten –, wird klar: Häufig beginnt der Fehler mit einer ungeeigneten Auswahl für die vorgesehenen Betriebsbedingungen des Geräts und nicht mit einer ungeeigneten Wahl des Gehäuses.
„Steckverbinder, die die Wareneingangsprüfung bestehen, fallen im Feldeinsatz häufiger wegen einer unpassenden Auslegung für den Einsatzzyklus aus als wegen eines defekten Bauteils. Die Kontaktfamilie muss zum tatsächlichen Profil aus Steckzyklen und Vibrationen passen, nicht nur zur prominent angegebenen Spezifikation des Steckverbinders.“
— Häufige Beobachtung von Experten für die Zuverlässigkeit von Steckverbindern im Feldeinsatz
Twist-Pin-Kontakte: Aufbau, MIL-DTL-32139 und der Vorteil von 7 Kontaktpunkten
Was ist ein Twist-Pin-Kontakt?
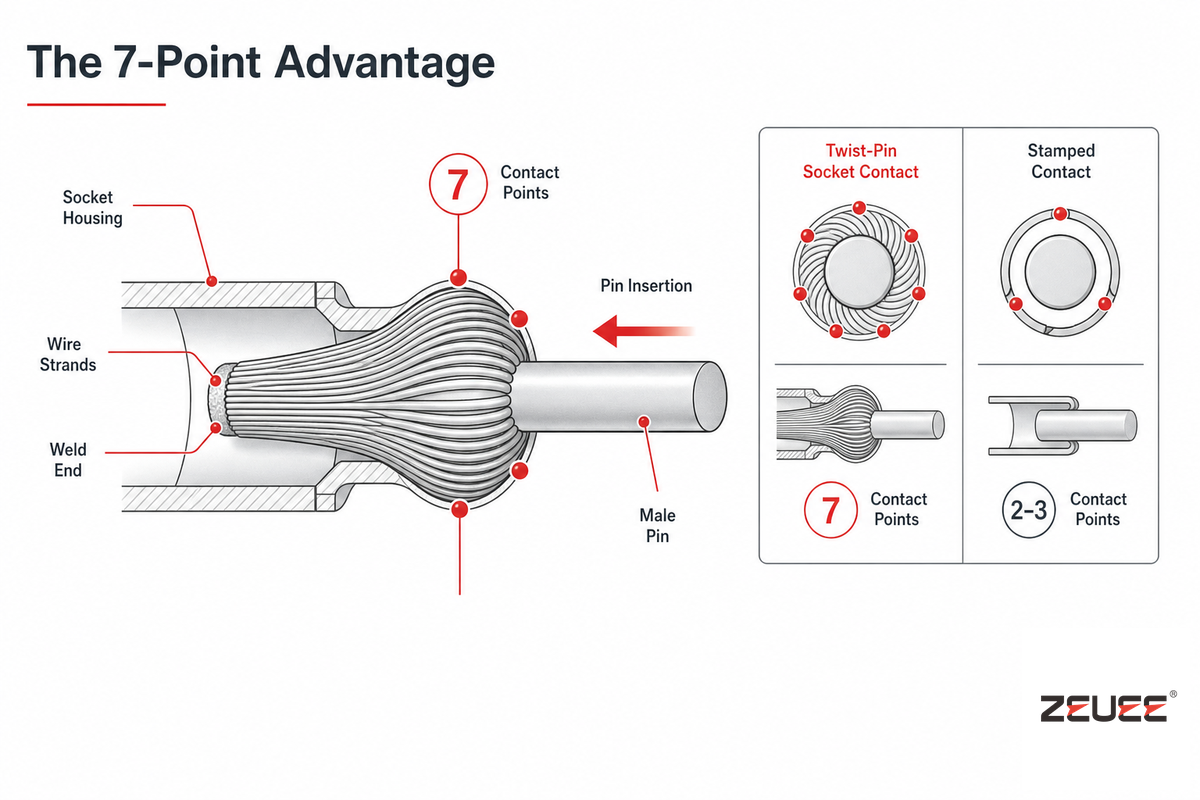
Ein Twist-Pin-Kontakt ist ein zerspanend gefertigter Buchsenkontakt aus mehreren Beryllium-Kupferdrähten. Diese sind an einem Ende verschweißt, abgerundet und wie ein Pilz nach außen aufgeweitet, wodurch eine Federwirkung entsteht. Die meisten Twist-Pin-Kontakte werden als auswechselbare Crimpkontakte und nicht als fest eingebaute Kontakte geliefert. So lässt sich ein beschädigter Kontaktstift herausziehen und ersetzen, ohne den gesamten Steckverbinder auszusondern.
Wird ein Kontaktstift in eine Twist-Pin-Buchse geschoben, wird das pilzförmige Drahtbündel um den Stift zusammengedrückt. Jeder Draht bildet dabei einen eigenen Kontaktpunkt, statt dass eine zerspanend gefertigte Oberfläche den Kontakt herstellt. Der Grund, warum Twist-Pin-Kontakte unter Umgebungsbelastungen besser abschneiden als ihre gestanzten Pendants, liegt allein darin: Dank der mehrfachen Kontaktpunkte bleibt die Verbindung bestehen, selbst wenn ein einzelner Kontaktpunkt durch Verschleiß, Verunreinigung oder eine kurzzeitige Trennung bei einem Schockereignis den Kontakt verliert.
Der Vorteil ist keine bloße Marketingbehauptung, sondern durch zwei Quellen belegte Statistik. Ein Stanzkontakt hat nur 2-3 Kontaktpunkte, ein Twist-Pin-Kontakt dagegen 7 oder mehr unabhängige Kontaktpunkte. Zwei voneinander unabhängige Quellen bestätigen dies für die Leistung von Micro-D-Steckverbindern. Das entspricht einem 2,5-3.5x höheren Anteil redundanter Kontaktpfade in einer Steckverbindung – genug, um ein Signal bei einem Schock aufrechtzuerhalten, der die einzelne Kontaktfläche einer gestanzten Konstruktion kurzzeitig öffnen würde.
📍 Technischer Hinweis
Das federbelastete Mehrpunktkontakt-Prinzip hinter Twist-Pin-Kontakten ist seit Langem patentiert (siehe etwa US-Patent 5.897.404 für einen Anschlusskontakt mit separatem Federelement zur Erhöhung des Kontaktdrucks). Twist-Pin-Kontakte werden nach MIL-DTL-32139 qualifiziert. Diese Norm legt ausdrücklich Twist-Pin-Steckerkontakte fest und ist von der allgemeinen Kontaktfamilie nach MIL-DTL-39029 getrennt. Wird in der Stückliste ein Micro-D- oder Rundsteckverbinderkontakt ohne Angabe der einen oder anderen Norm aufgeführt, sollte geklärt werden, welche Norm für das Bauteil gilt, da sich daraus unterschiedliche mechanische und maßliche Anforderungen ergeben.
Hyperboloidkontakte: Die Drahtkorb-Konstruktion für 100.000+ Steckzyklen
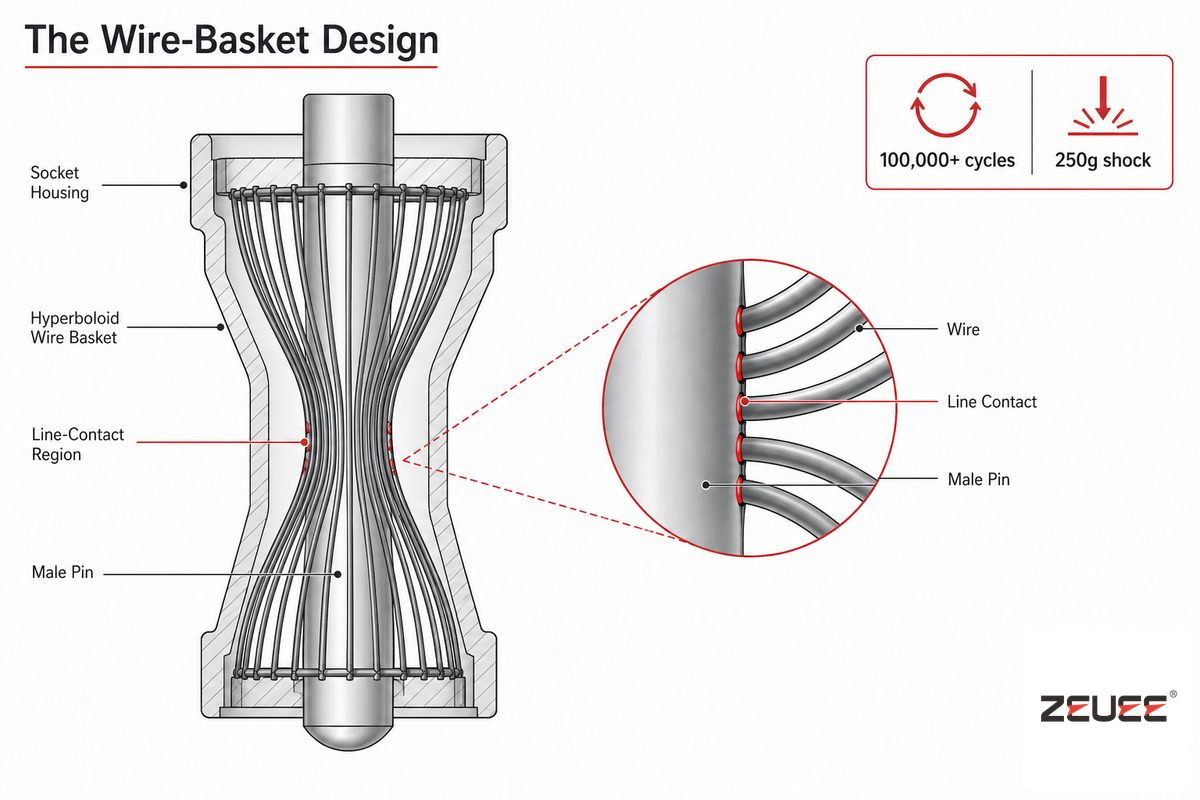
Ein Hyperboloidkontakt nutzt für die elektrischen Kontakte eine hyperbolisch geformte statt einer zylindrischen Oberfläche. Die hyperbolische Oberfläche besteht aus mehreren Drähten, die hyperbolisch verlaufen. Beim Einführen eines Kontaktstifts in den Steckverbinder biegen sich die Drähte elastisch und passen sich der Kontur des Stifts an. Dadurch entstehen mehrere Linienkontaktbereiche. Die nachstehend aufgeführten Leistungsverbesserungen beruhen darauf, dass sich Strom und mechanische Kräfte auf mehrere Kontakte verteilen, statt auf eine einzelne Oberfläche oder ein Drahtbündel.
100,000+
Steckzyklen
250 g
Schock, 0.4 ms (IEC 60068-2-27)
<1 oz
Steckkraft, Größe #22
Für Hyperboloidkontakte der Marke Hypertac von Smiths Interconnect ist dokumentiert, dass sie 100.000 Steck- und Ziehzyklen ohne messbare Leistungseinbußen überstehen. Dieselbe Quelle berichtet von eigenen Schockprüfungen nach dem Prüfverfahren IEC 60068-2-27 mit 250 g über einen Halbsinusimpuls von 0.4 ms. Hinzu kommen Sinus-Schwingungsprüfungen nach IEC 60068-2-6 mit 20 g bei 10 bis 2.000 Hz und Breitbandrausch-Schwingungsprüfungen nach IEC 60068-2-35 mit 0.5 g²/Hz über dasselbe Frequenzband. Die IEC-Normen legen die Prüfverfahren fest; die konkreten Pass/Fail-Werte stammen dagegen aus den Qualifikationsergebnissen des Herstellers und wurden nicht von der IEC selbst veröffentlicht. Der kleinste praktisch umsetzbare Durchmesser eines Hyperboloid-Kontaktstifts liegt bei etwa 0,3 mm. Nach oben gibt es praktisch keine Grenze. Die analytische Modellierung des Erstkontaktwiderstands durch die NASA veranschaulicht, wie viel Grundlagenforschung der Physik dahintersteckt, warum sich Mehrpunktkontakt-Geometrien so verhalten. IEH Corporation, ein zweiter unabhängiger Steckverbinderhersteller, bestätigt eine ähnlich hohe Lebensdauer und gibt an, dass seine Hyperboloidkontakte mehr als 100.000 Steckzyklen erreichen, gegenüber 10.000 bis 20.000 Zyklen bei vielen Standard-Steckverbinderkontakten – ein Unterschied um den Faktor fünf bis zehn. Gerade deshalb werden Hyperboloidkontakte überproportional häufig in Steckverbindern für die Luft- und Raumfahrt, die Verteidigung und Medizintechnik eingesetzt. Dort werden die Steckverbinder während Sterilisations-, Diagnose- oder Wartungszyklen dutzende Male gesteckt und getrennt, statt nur einmal bei der Endmontage.
Diese Erkenntnis dürfte die Sicht von Einkäufern auf die Frage „zerspanend gefertigt oder gestanzt?“ verändern: Hyperboloid-Geometrie ist nicht mehr auf zerspanend gefertigte, gedrehte Kontakte beschränkt. Kontaktzulieferer bieten inzwischen eine gestanzte und gerollte Hyperboloid-Variante an. Sie basiert auf demselben Drahtkorb-Prinzip, ist mechanisch mit gedrehten Hyperboloidkontakten kompatibel und wurde speziell entwickelt, um Kosten zu senken und die vollständige Verarbeitung in automatischen Crimpmaschinen zu ermöglichen. Das widerspricht der verbreiteten Annahme, „Hyperboloid“ bedeute automatisch „nur zerspanend gefertigt und teuer“. Entscheidend ist die Buchsengeometrie – ob die Konstruktion Mehrdraht-Wickelkontakte benötigt – und nicht das Fertigungsverfahren (zerspanend gefertigt oder gestanzt). Beides lässt sich unabhängig voneinander wählen. Wer Hyperboloid-Leistung allein deshalb ausschließt, weil „wir eine gestanzte Lösung für hohe Stückzahlen brauchen“, stützt sich möglicherweise auf eine veraltete Annahme.
Normen im Überblick: MIL-DTL-38999, MIL-DTL-39029 und MIL-DTL-32139 für Rundsteckverbinder
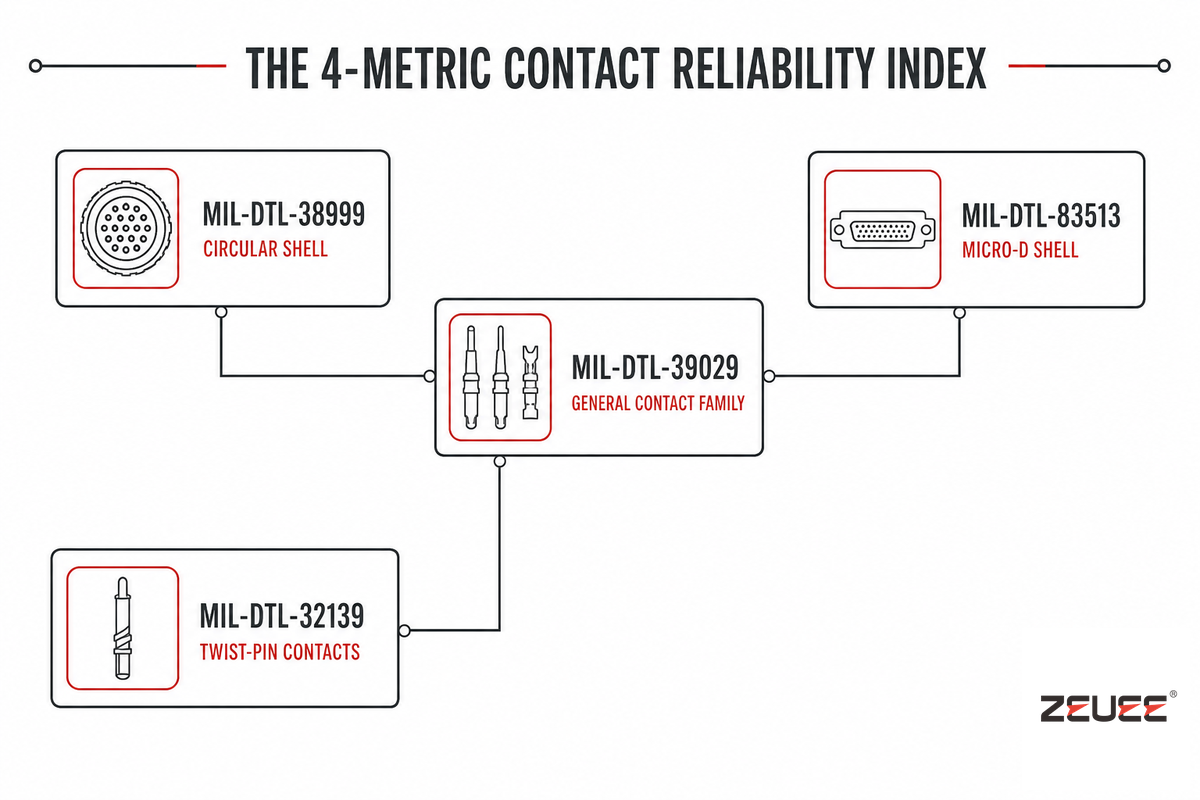
Für einen Rundsteckverbinder gilt nicht nur eine einzige MIL-Spezifikation, sondern ein Normenpaket, in dem jede Norm eine andere physische Ebene abdeckt. Keine einzelne Ressource von Wettbewerbern ordnet derzeit alle vier Normen an einem Ort ein. MIL-DTL-38999 regelt das Gehäuse des Rundsteckverbinders selbst. Die Norm steht derzeit auf Revision M mit Amendment 2 (datiert auf 2017); der offizielle Spezifikationsindex der Defense Logistics Agency führt sie als aktiv. ZEUEE behandelt die Seite der Montagemaschinen zu dieser Norm im eigenen Leitfaden zu Maschinen nach MIL-DTL-38999. Kontakte im Gehäuse und in mehreren anderen Steckverbinderfamilien werden separat durch MIL-DTL-39029 geregelt. Diese allgemeine Kontaktspezifikation ist in einzelne Datenblätter mit Kennziffern unterteilt. Ein Datenblatt nach MIL-C-39029 behandelt beispielsweise ausdrücklich auswechselbare Crimpkontakte mit Kontaktstiften zur Verwendung in Steckverbindern nach MIL-C-24308 und MIL-C-38999, Serie I bis IV. Für Twist-Pin-Kontakte gilt die eigene Norm MIL-DTL-32139, getrennt von der allgemeinen Normenfamilie MIL-DTL-39029. Micro-D-Steckverbinder – die Miniaturverwandten der 38999-Familie – fallen unter eine weitere Norm, MIL-DTL-83513. Die Kontakte stammen weiterhin aus dem Kennziffernsystem von MIL-DTL-39029. Eine vollständige Aufschlüsselung der Gehäusegrößen nach MIL-DTL-83513 finden Sie in unserem Micro-D-Steckverbinder-Leitfaden. Prüfanweisungen zur Teileauswahl und Abnahme wie NASA EEE-INST-002 zeigen, wie detailliert diese Verwaltung nach Kennziffern in der Praxis ist. Diese vier Normen decken nicht alle zahlreichen am Markt verfügbaren elektrischen Rundsteckverbinder ab. Kleinere metrische Familien wie M5-Steckverbinder und M8/M12-Steckverbinder für die industrielle Automatisierung sind andere Rundsteckverbindertypen mit eigenen, völlig getrennten Spezifikationen und Kennziffernsystemen. Verwechslungen in einer Bestellung sorgen immer wieder für erhebliche Probleme: Wer „MIL-DTL-38999-Kontakte“ ohne konkrete MIL-DTL-39029-Kennziffer bestellt oder annimmt, dass Micro-D- und Standard-Rundsteckverbinderkontakte dieselbe Teilenummer haben, erhält regelmäßig Bauteile, die zum falschen Gehäuse passen oder für die das falsche Crimpwerkzeug verwendet wird.
| Norm | Regelungsbereich | Aktueller Status |
|---|---|---|
| MIL-DTL-38999 | Gehäuse des Rundsteckverbinders (Bajonett-/Gewinde-/Breech-Verriegelung, umgebungsbeständig) | Revision M + Amendment 2 (2017), laut DLA aktiv |
| MIL-DTL-39029 | Allgemeine Kontaktfamilie aus Kontaktstiften und Buchsenkontakten; Kennziffern je nach Passung zur Steckverbinderfamilie | Aktiv, mehrere Datenblätter mit Kennziffern |
| MIL-DTL-32139 | Speziell für Twist-Pin-Steckerkontakte | Aktiv |
| MIL-DTL-83513 | Micro-D-Steckverbindergehäuse (Miniaturausführung mit hoher Kontaktdichte) | Aktiv |
Kontaktbeschichtung und Werkstoffe: Gold, Silber oder Rhodium
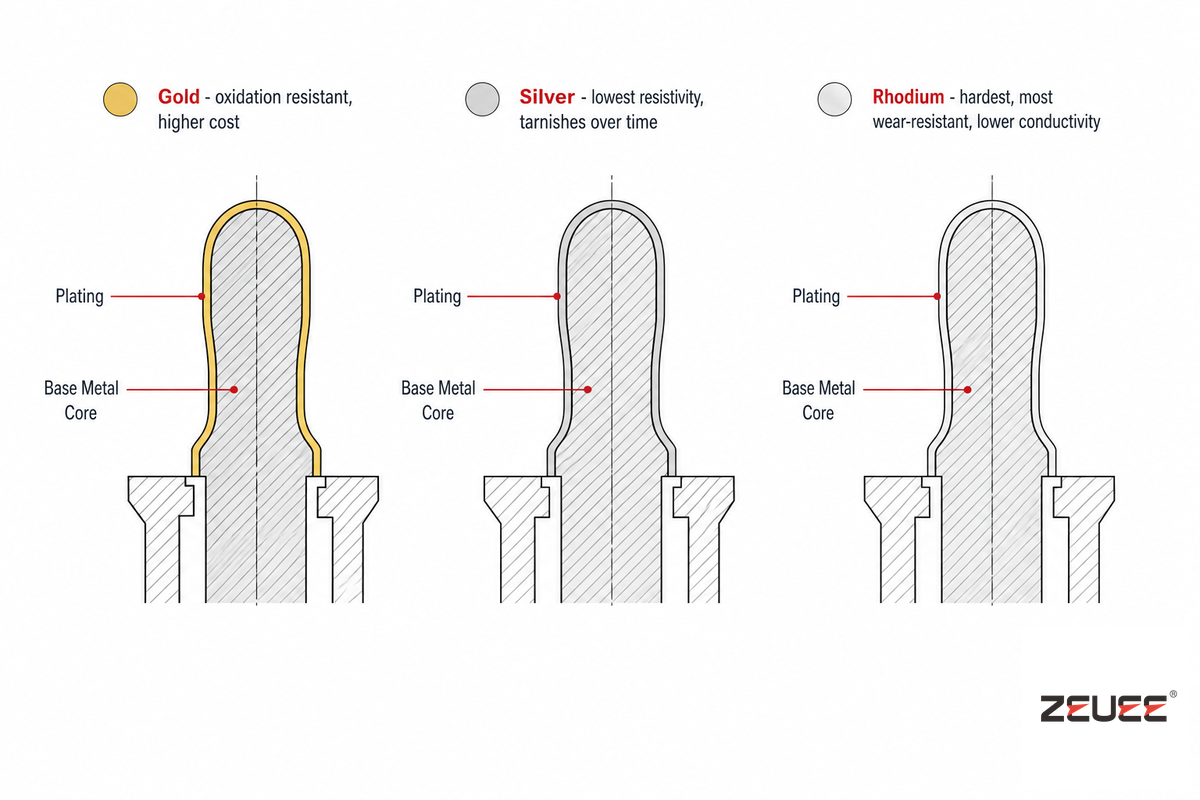
Bei der Wahl der Beschichtung zeigt sich besonders deutlich, dass die Redensart „teuer ist besser“ nicht immer stimmt. Gold ist für Signalkontakte in Steckverbindern die naheliegende Wahl, da es oxidationsbeständig ist und dazu beiträgt, den Kontaktwiderstand langfristig konstant zu halten. Die Beschichtung liegt stets auf einem Grundwerkstoff des Kontakts – üblicherweise einer Kupferlegierung, die aufgrund ihrer eigenen mechanischen Festigkeit und Leitfähigkeit gewählt wird. Die Wahl der Beschichtung und die des darunterliegenden Kontaktwerkstoffs sind daher zwei getrennte Spezifikationen. Mehrere unabhängige Quellen aus der Branche, von denen einige auf MIL-STD-1353 (mit Angaben zu Gold- und Nickelbeschichtungen) verweisen, bestätigen jedoch, dass Gold vergleichsweise teuer ist und abhängig von Betriebsumgebung, Stromanforderungen und erwarteter Zahl der Lebensdauerzyklen nicht die kosteneffizienteste Option sein muss. Als reines Element hat Silber einen geringeren elektrischen spezifischen Widerstand als Gold. Das ist seit Langem bekannt und wird durch die Daten in der historischen Widerstandserhebung von 16 reinen Metallen des NIST belegt. Allerdings bildet Silber einen Oxid- oder Sulfidfilm, dessen Widerstand unter normalen Bedingungen deutlich höher ist als der von Gold. Außerhalb von Laborbedingungen können die möglichen Vorteile von Silber schnell schwinden, wenn die gesteckten Kontakte und die Schnittstelle nicht ausreichend geschützt werden.
Leitfaden zur Auswahl der Beschichtung
- In korrosiven oder feuchten Umgebungen werden Kontakte für Signale mit niedriger Stromstärke vergoldet. Das ist zwar teurer, doch die oxidationsbeständige Goldschicht gewährleistet die Signalstabilität über die gewünschte Lebensdauer.
- Eine Versilberung eignet sich auch für Leistungskontakte mit hoher Stromstärke, bei denen die unmittelbare Leitfähigkeit wichtiger ist als die langfristige Oxidationsanfälligkeit – vorausgesetzt, der Steckverbinder ist vor atmosphärischen Einflüssen geschützt.
- Für Anwendungen mit hoher Abnutzung, starken Mikrobewegungen und Empfindlichkeit gegenüber Reibkorrosion rät das interne Konstruktionshandbuch mindestens eines Herstellers von Hyperboloid-Kontakten von oxidierenden Beschichtungen wie Gold ab, da sie den reibkorrosionsbedingten Kontaktwiderstand erhöhen können. Stattdessen empfiehlt es den Einsatz von Schmiermitteln und ausreichender Kontaktkraft.
- Wenn extreme Verschleißfestigkeit und Härte entscheidend sind, wird trotz der höheren Kosten und der geringeren Leitfähigkeit gegenüber Gold oder Silber eine Rhodiumbeschichtung gewählt.
Ein häufiger, vermeidbarer Fehler bei der Spezifikation ist, eine ganze Steckverbinderfamilie zu vergolden, ohne die Auswirkungen auf die Stückkosten bei der geplanten Fertigungsmenge zu berücksichtigen. Bei einem einzelnen Musterteil fällt das kaum ins Gewicht, wird aber zu einem relevanten Kostenposten, wenn es auf den gesamten Fertigungsauftrag hochgerechnet wird. Ein Beispielwert zum Kontaktwiderstand verschiedener Beschichtungen stammt aus einer einzelnen, vom DOE finanzierten Zuverlässigkeitsstudie zu Photovoltaik-Steckverbindern: Bei 75 Steckverbindern von drei Herstellern lag der durchschnittliche Kontaktwiderstand bei etwa 2.3 Milliohm pro Steckverbinder. Dieser Wert gilt nur für die konkrete Stichprobe von PV-Steckverbindern in dieser Studie und ist kein allgemeingültiger Wert für alle Kontakttypen und Beschichtungen. Er dient daher lediglich als grobe Orientierung. Den tatsächlichen Widerstand eines bestimmten Kontakts mit einer bestimmten Beschichtung und einem bestimmten Raster sollten Sie dem Datenblatt des jeweiligen Bauteils entnehmen.
Montage von Stift- und Buchsenkontakten: Kontaktierung, Einsetzen und Automatisierung
Bevor ein Kontakt in das Steckverbindergehäuse eingesetzt werden kann, muss er zunächst mit einem Kabel verbunden und anschließend eingesetzt werden. Jeder dieser Schritte bringt eigene Zuverlässigkeitsanforderungen mit sich. Heute sind drei Kontaktierungsverfahren gebräuchlich: Beim Crimpen wird der Kontaktschaft mit einem Werkzeug kaltverschweißt (vercrimpt), sodass er das abisolierte Kabel umschließt – ohne Löten. Beim Löten wird Lot direkt an einen Stift oder eine Lötaufnahme am Kontakt angebracht. Bei Schneidklemmverbindern (IDC) schneidet eine Klinge beim Einführen des Kabels durch die Isolierung, sodass das vorherige Abisolieren entfällt. Crimpverbindungen sind bei Großserien und wartungsfreundlichen Ausführungen mit Kabelquerschnitten von etwa 28AWG bis 10AWG weit verbreitet, da sie schnell, zuverlässig und mit automatisierten Zuführsystemen kompatibel sind. Lötanschlüsse finden sich häufig bei Leiterplattenmontage und Bauteilen im Micro-D-Format. IDC-Kontaktierung wird fast ausschließlich bei Flachbandkabeln und Steckverbindern für die Telekommunikation verwendet, bei denen das einzelne Abisolieren jedes Leiters aufwendig wäre. Crimp-Steckverbinder dominieren mengenmäßig alle drei in diesem Leitfaden behandelten Kontaktfamilien, da sich das Crimpen besser automatisiert in die Fertigung integrieren lässt als die beiden Alternativen. Unabhängig vom gewählten Kontaktierungsverfahren ist der Crimpkontakt oder die Lötstelle nur die eine Hälfte der Gleichung: Häufig ist die eigentliche Fehlerursache die Zugentlastung, die den Leiter an der Verbindungsstelle zwischen Kabel und Steckverbindergehäuse durch Kaltverfestigung bricht.
📍 Technischer Hinweis
Als allgemein anerkannte Faustregel für eine zuverlässige Verbindung von Stift- und Buchsenkontakten gilt eine Mindestkontaktlänge von mindestens dem 1.5-Fachen des Stiftdurchmessers.
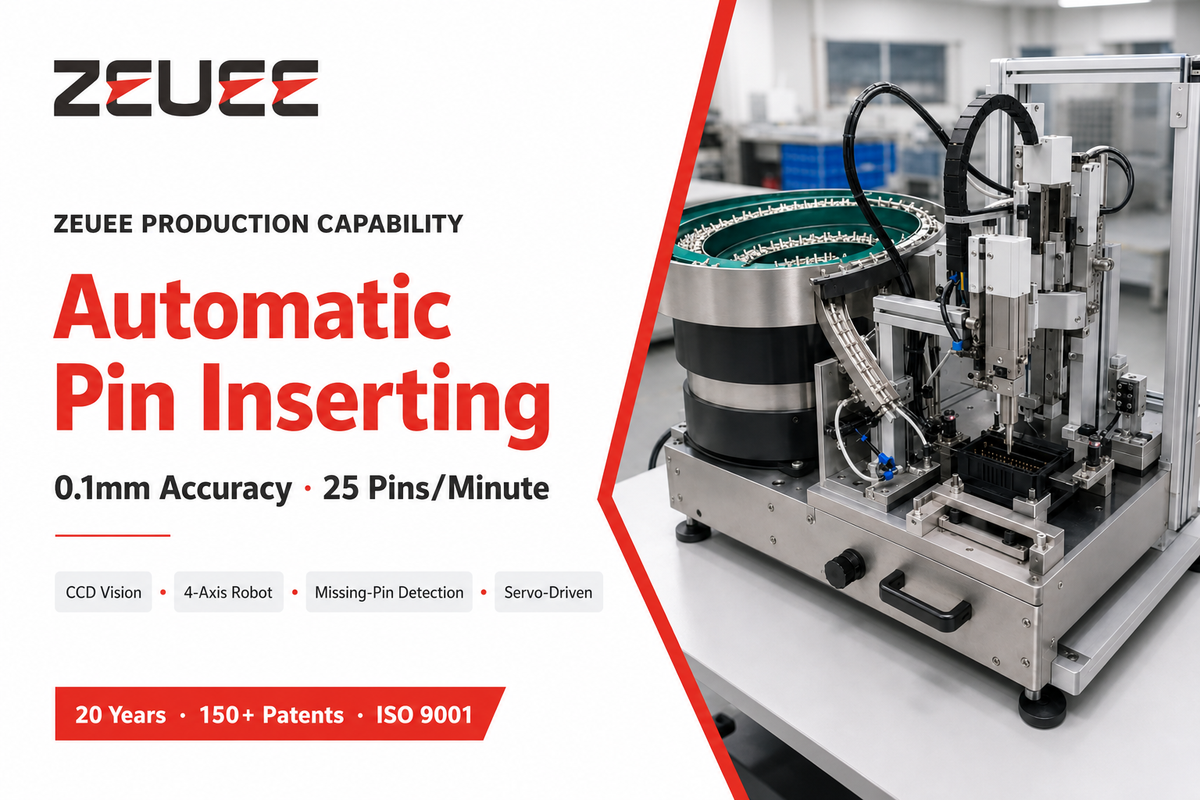
Ein gängiger Leitfaden zur Auswahl von Steckverbindern unterscheidet anhand der Kontaktzahl drei sinnvolle Kategorien: wenige Kontakte (2-4 Positionen) für Anwendungen mit geringer Leistung oder einfache Sensorsignale, eine mittlere Kontaktzahl (5-12 Positionen) für industrielle Automatisierung mit Leistung und Daten sowie viele Kontakte (13+ Positionen) für Mehrkanal-Datenerfassung und Kommunikationssysteme. Über dieselbe Bandbreite von Steckverbinderfamilien hinweg reicht die Spannung ungefähr von 24 V bis zu mehreren tausend Volt. Sind die Kontakte angeschlossen, ist das Einsetzen von Stiften oder Buchsen in Steckverbindergehäuse bei größeren Stückzahlen eine Frage der Präzision und Toleranzen – und nicht nur des Arbeitsaufwands. So erreicht die automatische Kontaktstift-Bestückungsmaschine von ZEUEE auf einer 3500 W-Plattform 25 Stifte/Minute bei einer Positioniergenauigkeit von 0,1 mm. Sie kombiniert CCD-Bildverarbeitung, einen Vier-Achs-Roboter, servogesteuertes Einsetzen und eine Inline-Erkennung fehlender Stifte. Der Positionierbereich von 0,1 mm liegt deutlich innerhalb der Wiederholgenauigkeit von Industrierobotern gemäß ISO 9283, der Norm für Roboterprüfungen. Potenzielle Käufer können damit die Genauigkeitsangaben eines automatisierten Kontaktstift-Bestückungssystems anhand einer unabhängigen Norm überprüfen, statt sich allein auf die Produktbroschüre des Anbieters zu verlassen. Bei Steckverbindern mit vielen Stiften verursacht das manuelle Einsetzen nicht nur Probleme beim Durchsatz, sondern auch eine körperliche Belastung des Bedieners. Die für Steckverbinder mit Null-Einsteckkraft wichtigen Einsteckkräfte sind ebenso relevant, wenn Bediener Stifte oder Buchsen einsetzen, wie bei einem Steckmechanismus. Für Hersteller, die noch große Stückzahlen von Kontakten von Hand einsetzen, ist eine hohe Geschwindigkeit in Verbindung mit einer Positioniergenauigkeit von unter 0,1 mm der Punkt, an dem Durchsatz und Erstausbeute einer automatisierten Fertigungslinie die Arbeitskosten der manuellen Montage übertreffen. Das gilt besonders, wenn die Erkennung fehlender Stifte einbezogen wird: Die Nacharbeit, wenn ein einzelner unerkannter Kontaktfehler bis zur Endmontage gelangt, kostet deutlich mehr als die zusätzliche Automatisierung des Einsetzprozesses. Das gilt sowohl für ein Standardprodukt aus dem Katalog als auch für eine kundenspezifische Steckverbinderkonfiguration nach Zeichnung. Dieselbe Logik zur Zuverlässigkeit liegt auch der veröffentlichten Forschung zur Schätzung der verbleibenden Nutzungsdauer von Leistungssteckverbindern zugrunde: Ein Fehler lässt sich bei der Montage immer kostengünstiger erkennen als nach der Inbetriebnahme.
So wählen Sie den passenden Kontakttyp für Ihre Anwendung
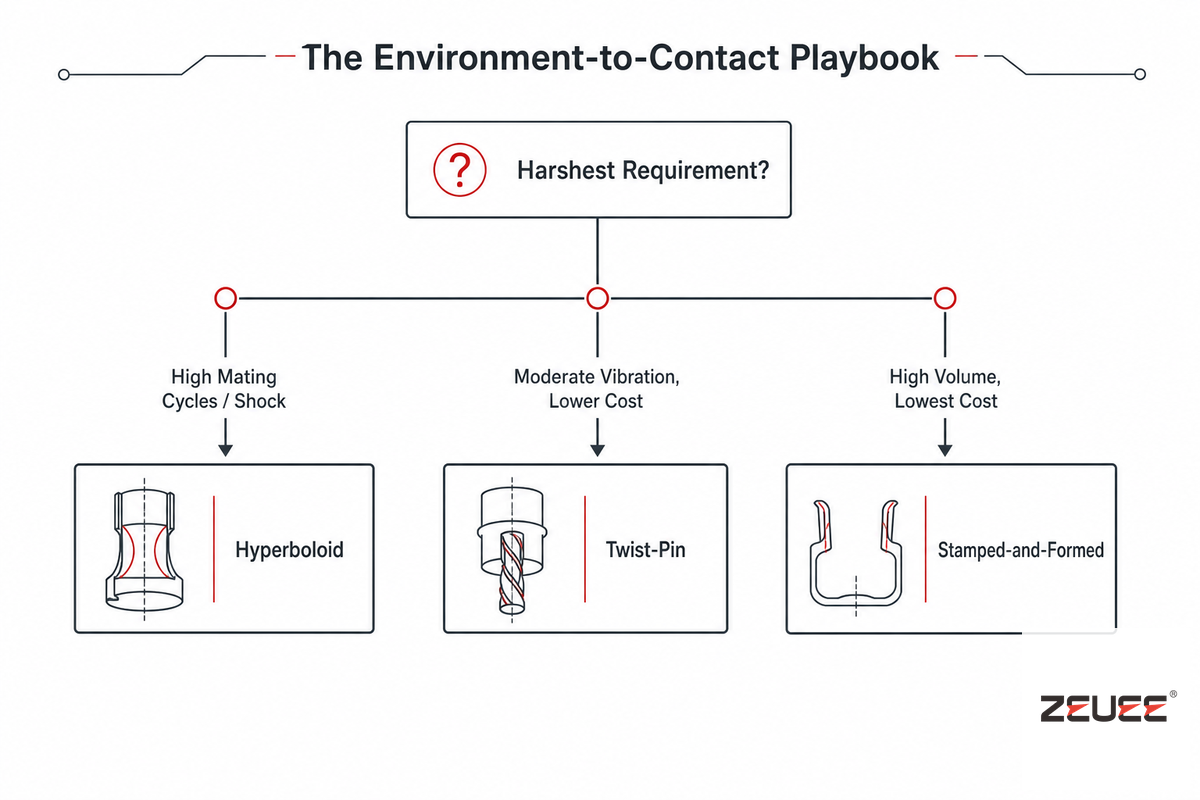
Bei der Auswahl eines Steckverbinderkontakts kommt es letztlich darauf an, seine Eigenschaften an den Arbeitszyklus anzupassen. Der folgende Leitfaden zur Auswahl von Kontakten anhand der Umgebungsbedingungen führt die sechs vorherigen Abschnitte in einem einzigen Auswahlverfahren zusammen. Standardmäßig gefräste und gestanzte Steckverbinder sind in allen drei hier behandelten Familien ab Lager erhältlich. Manche Steckverbinder sind von Anfang an auf eine bestimmte Kontaktgeometrie ausgelegt und lassen sich nicht nachträglich umrüsten. Andere modulare Steckverbinder erlauben innerhalb desselben Gehäuses einen gewissen Austausch zwischen Kontaktfamilien. Kein Anbieter von Steckverbinderlösungen trifft für jede Anwendung bei allen Abwägungen die richtige Wahl. Die Strombelastbarkeit eines Steckverbinders hängt zudem wesentlich stärker von der Kontaktgröße ab als davon, welche der drei Kontaktfamilien gewählt wird. Ermitteln Sie zunächst die anspruchsvollste einzelne Anforderung – Anzahl der Steckzyklen, Belastung durch Stoß und Vibration oder Stückkosten. Sie sollte ausschlaggebend sein und nicht eine vage Einschätzung dazu, „wie robust es sein muss“. Die Zuverlässigkeitsforschung zu Steckverbindern von Sandia und Auburn weist in dieselbe Richtung: Zuerst die Kontaktfamilie an den tatsächlichen Arbeitszyklus anpassen, dann die Kosten optimieren.
✓ Hyperboloid wählen, wenn
- Steckzyklen von mehr als 10-20K erforderlich sind.
- Die Belastung durch Stoß und Vibration ist hoch (Luft- und Raumfahrt, Verteidigung, Prüfausrüstung für den Außeneinsatz).
- Eine geringe Einsteckkraft erforderlich ist (Steckverbinder mit vielen Kontaktstiften, regelmäßige Wartung im Außeneinsatz).
- Die Kosten für Maschinenqualität im Budget liegen oder eine gestanzte HCS-Ausführung geeignet ist.
⚠ Stattdessen Twist-Pin oder gestanzte Kontakte wählen, wenn
- Twist-Pin-Kontakte (z. B. Micro-D nach MIL-DTL-32139) und/oder eine gewisse Vibrationsfestigkeit zu geringeren Kosten als bei einem Hyperboloid-Kontakt erforderlich sind.
- Gestanzte und umgeformte Kontakte geeignet sind, die Kosten der wichtigste Faktor sind und das Gesamtvolumen hoch ist, während nur einige tausend Steckzyklen erwartet werden.
- Die dazugehörige automatische Kontaktstift-Bestückungsmaschine muss mit hoher Geschwindigkeit und minimalen Stückkosten arbeiten.
Branchenausblick: Von allgemeinen Kategorien zu spezifischen Kontakttechnologien
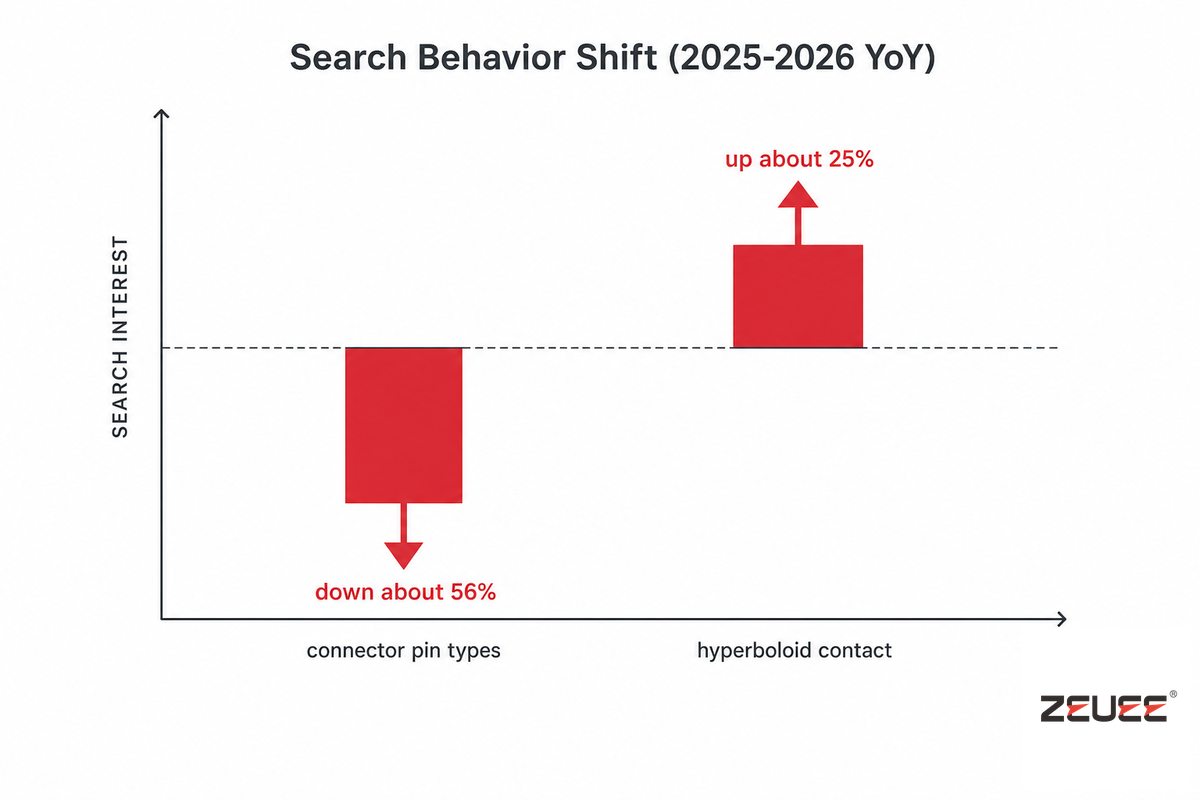
Ein aussagekräftigerer Hinweis darauf, wohin sich das Kaufverhalten bei Steckverbinderkontakten entwickelt, ist jedoch das Suchverhalten. Verifizierte Suchvolumendaten der Plattform zeigen, dass der allgemeine Kategorienbegriff „Steckverbinder-Stifttypen“ im Jahresvergleich um etwa 56 % zurückging, während der spezifische Fachbegriff „Hyperboloid-Kontakt“ im selben Zeitraum (2025-2026) um etwa 25 % zulegte. Zusammengenommen ist das kein zufälliger Ausschlag: Käufer wenden sich von allgemeinen Kategoriebegriffen ab und suchen gezielt nach der Kontakttechnologie, die sie als notwendig erkannt haben. Für alle, die Steckverbinderkontakte für Programmzyklen 2026 spezifizieren oder dokumentieren müssen, bedeutet das in der Praxis: Verwenden Sie keine allgemeinen Begriffe wie „Steckverbindertypen“ und „Kontakttypen“ als Grundlage Ihrer Dokumentation und Suche. Richten Sie stattdessen Dokumentation, Anfragen und Bauteilauswahl an der konkreten Technologie und der geltenden Spezifikation aus – zum Beispiel Twist-Pin nach MIL-DTL-32139, Hyperboloid nach der jeweils geltenden Spezifikation der Steckverbinderfamilie oder gestanzte und umgeformte Kontakte nach MIL-DTL-39029. Genau dort finden sowohl die Suchanfragen als auch zunehmend die Beschaffungsgespräche statt. Wer weiterhin nur nach allgemeinen Kategorien sucht und danach spezifiziert, riskiert, bei allgemeinen Informationen zu Steckverbindergehäusen zu landen, in denen Twist-Pin, Hyperboloid oder MIL-DTL-32139 nicht einmal namentlich erwähnt werden – genau diese Lücke schließt dieser Leitfaden. Von der Regierung finanzierte Zuverlässigkeitsforschung zu Kontakten, wie die jahrzehntelange Arbeit der NASA zur Wärmeübertragung zwischen Kontakten, zeigt, dass dieses Forschungsgebiet umfassend und fortlaufend bearbeitet wird. Es ist noch nicht abgeschlossen: Steckverbindersysteme, die früher als Einheitslösung ausgeliefert wurden, werden zunehmend für jeden einzelnen Kontakt spezifiziert.
Nur als Kontext: Der Branchenbericht von Bishop & Associates für 2025 prognostizierte für den Steckverbindermarkt 2025 ein Wachstum im niedrigen zweistelligen Bereich von 12-15 %. Diese Zahl ist lediglich eine grobe Markteinordnung und nicht ausschlaggebend für die obige Empfehlung. Maßgeblich ist der Wandel bei technologiespezifischen Suchanfragen und Beschaffungsmustern.
Häufig gestellte Fragen
F: Welche zwei Arten von Steckverbinderkontakten gibt es?
Antwort anzeigen
Grundsätzlich werden Steckverbinderkontakte als gedrehte oder gestanzte und umgeformte Kontakte eingeteilt. Gedrehte Kontakte werden aus Stangenmaterial gefertigt. Einige neuere Hybridkonstruktionen werden gestanzt und erhalten dabei eine Geometrie, die gedrehten Kontakten ähnelt. Zu dieser Kategorie zählen Twist-Pin- und Hyperboloid-Buchsenkontakte. Sie sind teurer, bieten aber eine längere Lebensdauer in Steckzyklen, bessere Vibrationsfestigkeit und einen langfristig niedrigeren Kontaktwiderstand. Gestanzte und umgeformte Kontakte werden aus flachem Blech gestanzt und geformt, lassen sich direkt automatisierten Crimpsystemen zuführen und eignen sich für kostenkritische Großserien, bei denen einige tausend Steckzyklen erwartet werden.
F: Welche drei Arten von Steckverbindern gibt es?
Antwort anzeigen
Steckverbinder werden üblicherweise nach ihrer Anwendung eingeteilt: Steckverbinder für Leiterplatte-zu-Leiterplatte verbinden Leiterplatten direkt, ohne Kabel. Kabel-zu-Kabel-Steckverbinder verbinden die Enden zweier Kabel, um einen Stromkreis zu verlängern oder Wartungsarbeiten vor Ort zu ermöglichen. Kabel-zu-Leiterplatte-Steckverbinder verbinden das Ende einer Kabelbaugruppe mit einer Leiterplatte. Dieser Leitfaden geht über diese Anwendungskategorien hinaus und behandelt die Auswahl der Kontakttechnologie für jeden dieser Steckverbindertypen. Ob der Anschluss an eine Leiterplatte, ein Kabel oder ein anderes Kabel erfolgt – Twist-Pin-, Hyperboloid- oder gestanzte Kontakte können verwendet werden.
F: Was ist ein zylindrischer Steckverbinder?
Antwort anzeigen
Ein Rundsteckverbinder (zylindrischer Steckverbinder) ist ein runder Steckverbinder, dessen Gehäuse üblicherweise über einen Bajonett-, Schraub- oder Schnellverschluss gesteckt wird. Er kommt in rauen Umgebungen zum Einsatz, in denen Beständigkeit gegen Vibration, Korrosion, Stoß und Staub erforderlich ist. Das runde Gehäuse, wie es häufig in der Luft- und Raumfahrt, Verteidigung und Industrie verwendet wird, ist unabhängig von der gewählten Kontakttechnologie. So sind Rundsteckverbindergehäuse häufig nach MIL-DTL-38999 spezifiziert, während die darin eingesetzten Stift- und Buchsenkontakte beispielsweise MIL-DTL-39029 und bei Twist-Pin-Technologie MIL-DTL-32139 entsprechen können.
F: Warum robuste Steckverbinder verwenden?
Antwort anzeigen
Robuste Steckverbinder sind für den Einsatz unter anspruchsvollen Umgebungsbedingungen zertifiziert, darunter hohe und niedrige Temperaturen, Vibration, Stoß, Staub und eindringende Feuchtigkeit. Unter solchen Bedingungen würde ein handelsüblicher Standardsteckverbinder normalerweise lange vor dem Ende seiner üblichen Lebensdauer ausfallen.
F: Benötigt ein Steckverbinder einen EMI/RFI-Schutz?
Antwort anzeigen
Nur wenn in der Anwendung empfindliche Signalleitungen neben starken elektromagnetischen Feldern verlaufen. Bei einer Anwendung, die lediglich einen Leistungssteckverbinder benötigt, sind die Kosten für ein abgeschirmtes Gehäuse und gefilterte Kontakte nicht gerechtfertigt.
F: Welche 7 Arten von Kabelsteckverbindern gibt es?
Antwort anzeigen
In der Branche werden Kabelsteckverbinder nach ihrer Anwendung üblicherweise in sieben Familien eingeteilt: Audio- und Video-Steckverbinder, Steckverbinder für die Automobilindustrie, Rundsteckverbinder, Steckverbinderzubehör, Kontakte (das Thema dieses Leitfadens), D-förmige Steckverbinder und Steckverbinder für optische Fasern.
Diese Familien unterscheiden sich durch ihre jeweilige Gehäuseform und den Anwendungsbereich. Die Kontakttechnologie – Twist-Pin/Hyperboloid oder gestanzt und umgeformt – kann jedoch in mehreren Familien vorkommen und ist nicht auf eine einzelne Familie beschränkt. Unabhängig davon, für welche Steckverbinderfamilie Sie sich interessieren, ist es oft entscheidend, Zuverlässigkeitsanforderungen anhand dieser Unterscheidung auf Ebene der Steckverbinderkontakte konsequent zu bewerten.
Wir fertigen Baugruppen mit Twist-Pin-, Hyperboloid- und gestanzten Kontakten in hohen Stückzahlen.
Optionen für Montagemaschinen für Steckverbinder ansehen →Warum wir diesen Leitfaden erstellt haben
ZEUEE entwickelt und fertigt Anlagen zur automatisierten Kontaktstiftbestückung und Steckverbindermontage für Kontaktfamilien mit Twist-Pin-, Hyperboloid- und Anschlusskontakt-Ausführungen. Daher konzentriert sich dieser Leitfaden auf die Leistung einzelner Kontakte und nicht allein auf die Gehäuseform. Die Angaben zur Genauigkeit von 0,1 mm und zu 25 Stiften/Minute stammen aus eigenen Prüfungen auf der Kontaktstift-Bestückungsplattform von ZEUEE. Geprüft vom technischen Team der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Referenzen und Quellen
- Militärisches Spezifikationsblatt MIL-C-39029/58E — EverySpec.com (Archiv für Verteidigungsspezifikationen der USA)
- Index der Spezifikation MIL-DTL-38999 — Defense Logistics Agency
- MIL-DTL-38999 Revision M, Änderung 2 — EverySpec.com
- Entwicklung eines Zuverlässigkeitsmodells zur Vorhersage der Lebensdauer von Photovoltaik-Steckverbindern — U.S. Department of Energy, Office of Scientific and Technical Information
- Erhebung elektrischer Widerstandsmessungen an 16 reinen Metallen — National Institute of Standards and Technology (NBS Technical Note 365)
- Forschung zur Zuverlässigkeit von PV-Steckverbindern — Sandia National Laboratories
- Steckverbinder und Verbindungen auf Systemebene: Alterung und Verschleiß — Auburn University CAVE Research Center
- US-Patent 5.897.404 — Buchsen-Anschlusskontakt — USPTO / Google Patents
- Ein analytisches Modell zur Schätzung des ersten Kontaktwiderstands — NASA Technical Reports Server
- Wärmeübertragung zwischen Kontaktflächen — NASA Technical Reports Server
- EEE-INST-002: Anleitung zur Auswahl, Prüfung und Qualifizierung von EEE-Bauteilen — NASA (über MIT bereitgestellt)
- Online-Schätzung der verbleibenden Nutzungsdauer von Leistungssteckverbindern — National Institutes of Health, PubMed Central
Verwandte Artikel
- Montagemaschinen für Steckverbinder — automatisierte Anlagen zum Einsetzen, Crimpen und Prüfen von Stift- und Buchsenkontakten
- Montagemaschinen für Steckverbinder: Ein umfassender Leitfaden — Auswahl und Automatisierung von Fertigungslinien für die Steckverbindermontage
- Leitfaden zur Fertigungslinie für DC-Steckverbinder und Adapterkabel — Auswahl von Kontakten und Kontaktierungsverfahren für DC-Leistungssteckverbinder
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






