Póngase en contacto con Zeyu lntelligent Industrial Company

Automatización de líneas de producción: guía completa (tipos, costos y ROI)

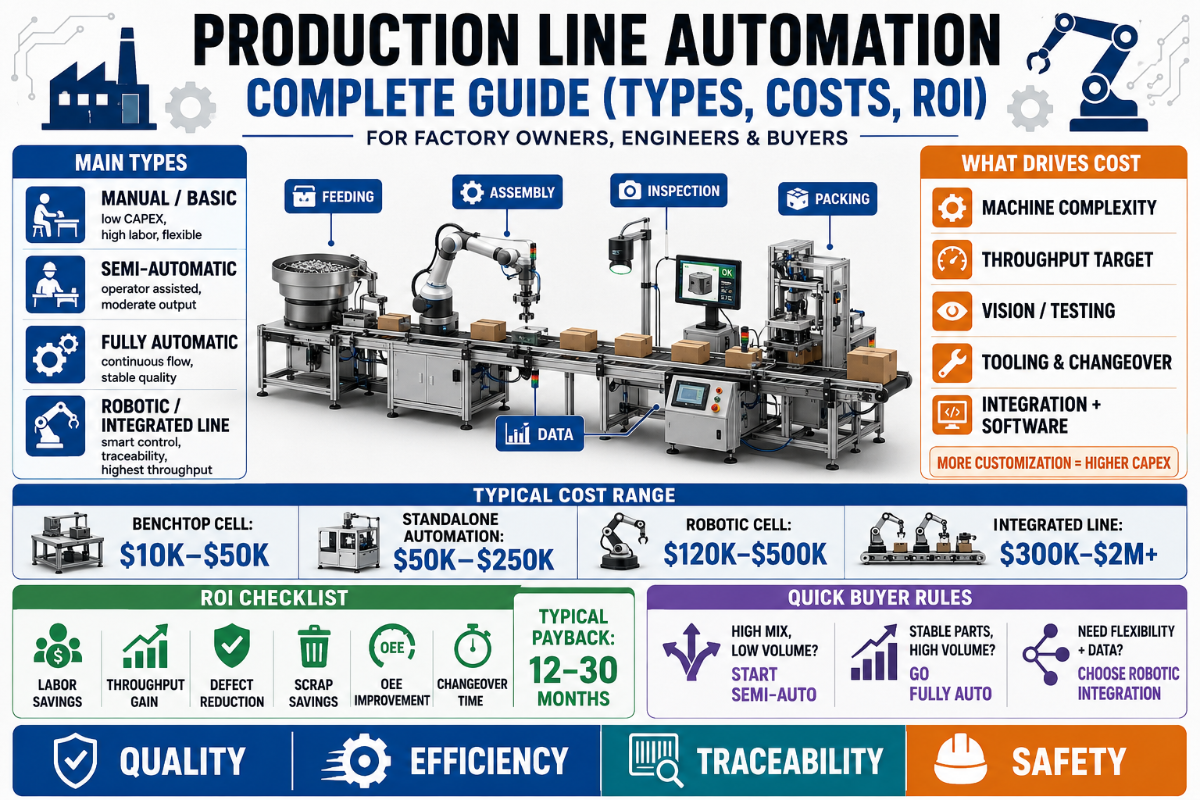
La automatización de líneas de producción consiste en utilizar máquinas, robots y sistemas de control para realizar tareas de manufactura que antes hacían las personas manualmente: trasladar piezas, ensamblar componentes, soldar, inspeccionar y empacar, con poca o ninguna intervención humana. Cuando se implementa bien, aumenta la productividad y la calidad. Si se implementa por motivos equivocados, puede dejar a una fábrica atada a equipos costosos que nunca recuperan la inversión. Esta guía explica en qué consiste realmente la automatización de líneas de producción, los tres tipos disponibles, los siete componentes básicos de una línea automatizada, cuánto cuesta y una prueba sencilla para decidir si automatizar y cuándo hacerlo.
Automatización de líneas de producción: resumen
| Qué es | Máquinas + robots + sistemas de control que sustituyen el trabajo manual en una línea |
| Tres tipos | Automatización fija, programable y flexible |
| Recuperación de la inversión habitual | 12–18 meses (celdas individuales); 18–30 meses (líneas completas) |
| Costo de una celda con cobot | ~$150,000–$300,000 con integración completa |
| Normas de seguridad clave | ISO 10218-1:2025 (robots) · OSHA 1910.212 (resguardos de máquinas) |
| Principal causa de fracaso | Automatizar un proceso defectuoso (no la tecnología) |
¿Qué es la automatización de líneas de producción?
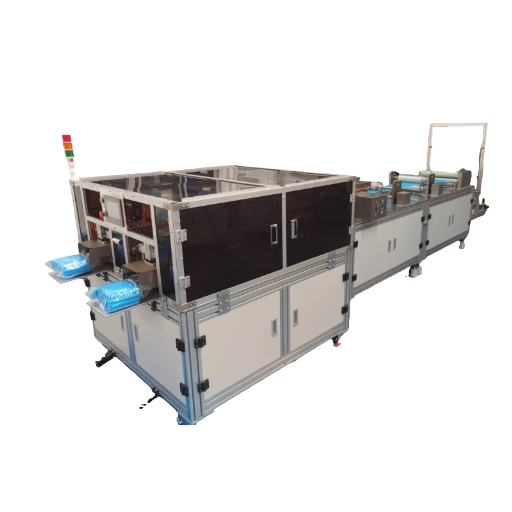 La automatización de líneas de producción consiste en sustituir o complementar el trabajo humano en una línea de producción con máquinas y sistemas informáticos, para que los productos pasen por las etapas de procesamiento y ensamble con una intervención humana mínima. Su verdadero objetivo no es eliminar a las personas porque sí, sino asignar a robots y sistemas automatizados las tareas que las máquinas hacen mejor (las de gran volumen, repetitivas o peligrosas), mientras las personas se enfocan en la preparación, la supervisión y la resolución de problemas. En Estados Unidos, la forma en que robots y personas comparten una línea se rige por las normas de OSHA sobre robótica.
Una forma útil de identificar buenas oportunidades de automatización es aplicar las 5 D de la automatización: tareas aburridas (repetitivas, como atornillar o recoger y colocar piezas), sucias (desbaste, pintura), peligrosas (operación de prensas, humos de soldadura), difíciles (manipulación de materiales pesados) o costosas (por el costo de la mano de obra). Cuando una tarea encaja en una o más de estas categorías, automatizar la línea de producción suele mejorar tanto la productividad como el control de calidad.
💡 Consejo profesional
La automatización no corrige un proceso deficiente: hace que avance más rápido. Primero, documente y estabilice el proceso manual de producción; después, automatice la versión que ya funciona.
Los tres tipos de automatización: fija, programable y flexible
Décadas de ingeniería de manufactura, sistematizadas en el texto de referencia de Mikell Groover sobre automatización y sistemas de producción, clasifican la producción automatizada en tres tipos. Puede entenderlos como un continuo de automatización fija a flexible: al avanzar en ese continuo, se sacrifica velocidad pura a cambio de la capacidad de manejar una mayor variedad de productos.| Tipo | Volumen ideal | Combinación de modelos y variantes | Cambio de formato | Inversión de capital relativa |
|---|---|---|---|---|
| Automatización fija (rígida) | Muy alto (producción en masa) | Un solo producto | Poco práctico | La más alta; hecha a la medida |
| Automatización programable | Medio (producción por lotes) | Varios productos, en lotes | Horas (reprogramación + reajuste) | Alta; de uso general |
| Automatización flexible (adaptable) | Medio, combinado | Gran variedad, en cualquier orden | Casi nulo (cambio de receta) | Alta, pero distribuida entre productos |
| Celdas colaborativas (con cobots) | Bajo–medio | Gran variedad, lotes pequeños | Minutos (mover y reprogramar) | Menor inversión inicial |
7 componentes básicos de una línea de producción automatizada
Sea cual sea el tipo elegido, una línea de producción automatizada se ensambla con los mismos componentes básicos. Estos son los 7 componentes básicos de una línea de producción automatizada: la lista de elementos de partida de todo proyecto.| No. | Componente básico | Función en la línea |
|---|---|---|
| 1 | Sistema de control (PLC) | Controlador lógico programable que secuencia cada estación y recibe las señales de los sensores |
| 2 | Robots industriales / cobots | Realizan ensamble, soldadura, atornillado y operaciones de recoger y colocar en cada puesto de trabajo |
| 3 | Transportadores y manipulación de materiales | Los transportadores, AGV y AMR trasladan piezas entre estaciones sin necesidad de cargarlas manualmente |
| 4 | Visión artificial | Cámaras y sistemas de visión para el control de calidad y la detección de defectos en línea |
| 5 | Sensores | Sensores de presencia, posición y fuerza que confirman cada paso antes de iniciar el siguiente |
| 6 | Interfaz HMI / SCADA | Interfaz para el operador y capa de supervisión que recopila datos de producción y alertas de tiempo de inactividad |
| 7 | Resguardos de seguridad | Barreras, cortinas de luz y enclavamientos que cumplen con ISO 10218 y OSHA 1910.212 |
¿Qué componentes son esenciales en una línea de ensamble automatizada?
Como mínimo, toda línea de ensamble automatizada necesita un sistema de control, al menos un robot o actuador que realice el trabajo, un medio para trasladar las piezas (transportador o AGV) y resguardos de seguridad; no es legal operar un robot industrial sin ellos. La visión artificial y una interfaz de datos distinguen una línea automatizada básica de una inteligente: la visión detecta defectos antes de que lleguen al cliente, y la capa de datos muestra dónde se pierden realmente el tiempo de ciclo y el tiempo de inactividad. Por lo general, una celda flexible divide el trabajo en bloques funcionales estandarizados: alimentación, orientación, colocación, fijación, pruebas y empaque; para ello, utiliza una plataforma robótica común con cambiadores de herramientas que intercambian los efectores finales entre producciones de distintos productos.
📐 Nota de ingeniería
Para convertir esos siete componentes en una lista de compra, la tabla de referencia siguiente agrupa los componentes habituales por categoría e incluye una especificación típica para cada uno:
La seguridad de los robots en una línea automatizada se rige por ISO 10218: la Parte 1 abarca el robot en sí y la Parte 2, su integración en el sistema completo. La revisión de 2025 de ISO 10218-1 actualiza los requisitos para la operación colaborativa y la seguridad funcional; por eso, toda celda especificada en 2026 debe hacer referencia a la edición vigente y no a la versión de 2011.
| Categoría | Componente | Especificación típica / ejemplo |
|---|---|---|
| Control | PLC | Allen-Bradley / Siemens S7, tiempo de escaneo inferior a 10 ms |
| Control | HMI / SCADA | Pantalla táctil para el operador + capa de datos OPC-UA |
| Movimiento | Robot industrial | 6 ejes, carga útil de 5–80 kg, repetibilidad de ±0.05 mm |
| Movimiento | Cobot | Carga útil de hasta 10 kg, con fuerza limitada según ISO/TS 15066 |
| Manipulación de materiales | Transportador | De banda o de rodillos, velocidad de línea de 0.1–1.0 m/s |
| Manipulación de materiales | AGV / AMR | Transporte autónomo, carga de 100–1,500 kg |
| Inspección | Visión artificial | Cámaras 2D / 3D para detectar defectos en línea |
| Detección | Sensores | Presencia / posición / fuerza, respuesta inferior a 1 ms |
| Herramental | Efector final | Pinzas + cambiadores de herramientas, intercambio en menos de 30 s |
| Seguridad | Resguardos | Cortinas de luz + enclavamientos según ISO 10218 |
Cómo funciona la automatización de líneas de producción (paso a paso)
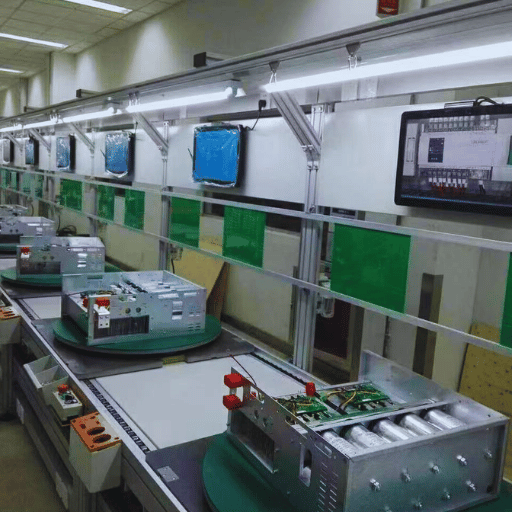
¿Cómo funciona la automatización de líneas de ensamble?
Una línea automatizada funciona como una secuencia de estaciones de trabajo, cada una encargada de una operación del proceso de manufactura, sincronizadas por el sistema de control. Una pieza ingresa a la primera estación; un sensor confirma que está presente y bien orientada; el PLC activa el robot o actuador para que realice su tarea (colocar un componente, atornillar o soldar una unión); la visión artificial verifica el resultado y el transportador desplaza la pieza a la siguiente estación. El proceso se repite a lo largo de la línea hasta que sale un producto terminado, idealmente sin que nadie lo toque entre estaciones. El ritmo de la línea lo determina su estación más lenta: el cuello de botella. Un buen diseño equilibra los tiempos de ciclo entre estaciones para que ningún puesto de trabajo deje a los demás sin piezas ni los bloquee. Como la interfaz de datos registra cada ciclo, los ingenieros pueden identificar exactamente qué estación provocó un aumento del tiempo de inactividad, en vez de adivinarlo. Esa es la diferencia práctica entre automatización y mecanización: una línea mecanizada se mueve más rápido, pero una automatizada también sabe lo que hace y lo informa. Todo robot de esa secuencia debe cumplir los requisitos de seguridad de ISO 10218-1:2025 antes de operar junto a los operadores.¿Debería automatizar? Prueba de preparación para la automatización con 5 criterios
No todas las líneas deberían automatizarse, y la idea de «automatizarlo todo» es una forma segura de agotar el presupuesto. Antes de comprometerse, evalúe su operación con la prueba de preparación para la automatización con 5 criterios. Califique cada criterio; el patrón de respuestas le indicará qué tipo de automatización conviene o si por ahora debe mantener el proceso manual.
Prueba de preparación para la automatización con 5 criterios
- Volumen: ¿Produce miles de unidades idénticas o solo decenas? Un volumen alto favorece la automatización fija o flexible; uno bajo, los cobots o el trabajo manual.
- Estabilidad: ¿El diseño del producto ya está definido o sigue cambiando? La automatización fija penaliza los cambios de diseño; la flexible los absorbe.
- Presión por la mano de obra: ¿Le falta personal o paga mucho por realizar esta tarea? Cuanto mayor sea esa presión, más sólida será la justificación.
- Impacto en la calidad: ¿Un error humano en esta etapa podría provocar un retiro del mercado o el descarte de piezas? La automatización con visión artificial se amortiza más rápido cuando el control de calidad es fundamental.
- Frecuencia de cambios de formato: ¿Con qué frecuencia cambia de producto? Este es el criterio que más compradores pasan por alto y donde los proyectos de automatización suelen fracasar sin que nadie lo note.
⚠️ La trampa de alta variedad y bajo volumen
La mayoría de las historias de «la automatización no vale la pena» provienen de talleres de alta variedad y bajo volumen (HMLV), donde se producen lotes de 50 a 100 unidades antes de cambiar a algo completamente distinto. Los cálculos no fallan porque los robots sean lentos, sino porque el cambio de formato se come el ahorro: un fabricante por contrato que hace los cambios manualmente puede pasar de 45 a 60 minutos cambiando abrazaderas y pasadores de posicionamiento y ajustando sensores entre trabajos. Para operaciones HMLV, rara vez conviene una línea fija completa; suelen funcionar mejor la automatización flexible, el herramental de cambio rápido o un cobot que pueda trasladarse de un trabajo a otro. La solución requiere ingeniería especializada: la patente USPTO US 11,106,187 describe un sistema de ensamble diseñado específicamente para reconfigurarse entre estilos de producto. Como señalan profesionales en Practical Machinist, los cobots funcionan muy bien en producciones de alto volumen con tiempos de ciclo largos, pero tienen dificultades en trabajos diversos de bajo volumen, donde pasan más tiempo recibiendo nuevas instrucciones que trabajando.
«La automatización no corrige los procesos deficientes: hace que avancen más rápido y a mayor escala. Defina y estabilice el proceso antes de seleccionar cualquier equipo».
¿Cuánto cuesta? ROI y recuperación de la inversión en automatización
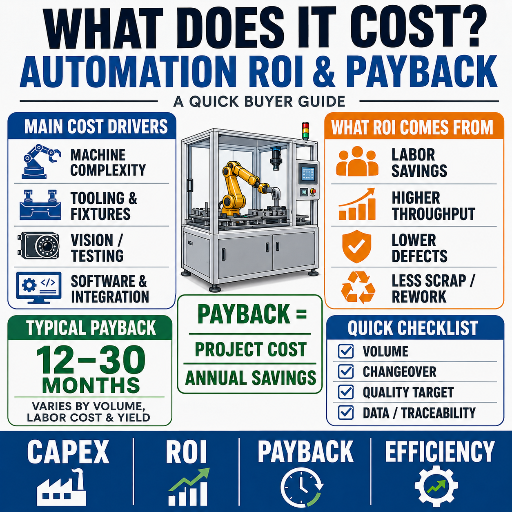 Los costos varían ampliamente según el alcance, pero los rangos publicados para 2025–2026 ofrecen una referencia realista. Estudios independientes de costos, como el estudio económico de automatización de NIST, confirman cuánto pueden variar estas cifras según el alcance. Los valores siguientes son habituales en el mercado, no cotizaciones; úselos como referencia para planificar y solicite una cotización real para su pieza.
| Nivel de inversión | Costo habitual (2025–2026) | Notas |
|---|---|---|
| Solo brazo de cobot | $3,000–$30,000+ | Modelos básicos desde ~$15,000 |
| Celda completa con cobot (integrada) | $150,000–$300,000 | Incluye pinzas, sensores, visión artificial y transportador |
| Robot industrial (solo brazo) | $50,000–$200,000 | Según la carga útil: ~7 kg ~$25–35K; 20–80 kg ~$70–85K |
| Sistema robótico completo (integrado) | $150,000–$500,000 | Incluye integración, seguridad y capacitación |
¿Cuánto tarda en recuperarse la inversión en automatización?
En proyectos publicados, las celdas individuales con una justificación sólida suelen recuperar la inversión en 12 a 18 meses, mientras que los proyectos de líneas completas tardan de 18 a 30 meses y generan ahorros anuales recurrentes de alrededor de 25 a 45% de la inversión inicial. Los proveedores de robots colaborativos suelen fijar como objetivo recuperar la inversión en menos de nueve meses para tareas de alcance bien delimitado, ya que un cobot puede reemplazar el equivalente a entre media persona y un par de personas en una sola tarea repetitiva. La mayoría de los fabricantes considera más rentable automatizar primero uno o dos pasos especialmente problemáticos que toda la línea: con robots industriales completos, automatizar uno o dos pasos puede consumir hasta la mitad del presupuesto de un proyecto; por eso, las implementaciones por fases dan mejores resultados.Cómo automatizar una línea de producción: implementación gradual
La forma más segura de automatizar una línea de producción es hacerlo por etapas. Una implementación gradual de la automatización reduce el riesgo de integración, permite que el personal se adapte y mantiene estable la producción mientras se identifican los verdaderos cuellos de botella.
Gatear · Caminar · Correr
- 🐢 Gatear: pruebe una celda con cobot en una sola tarea repetitiva (atender una máquina, atornillar). Compruebe los cálculos del ROI con piezas reales antes de ampliar el proyecto. Así podrá descubrir sorpresas de integración a bajo costo.
- 🚶 Caminar: automatice las dos o tres estaciones que son cuellos de botella y limitan la tasa de producción. Añada visión artificial para el control de calidad. Conecte las estaciones mediante transportadores o sistemas AGV de manipulación de materiales.
- 🏃 Correr: integre las estaciones en una línea de producción automatizada continua, añada una capa de datos SCADA/MES y ajuste los tiempos de ciclo de toda la línea. Así, los datos de producción impulsarán las mejoras.
¿Cómo se puede automatizar una línea de producción sin detener la producción?
Comience con un área piloto que opere en paralelo con el proceso manual existente, para que un problema en la nueva celda nunca detenga los envíos. Detecte allí los problemas de integración, capacite a los operadores en el uso del nuevo equipo e incorpore la celda al flujo principal solo cuando funcione con un tiempo de inactividad mínimo. Al llegar a la etapa de integración, el referente de seguridad pertinente deja de ser el robot por sí solo y pasa a ser el sistema completo, conforme a ISO 10218. Este enfoque por fases es una respuesta práctica al mayor riesgo de una línea integrada por completo: como todas las estaciones dependen unas de otras, cualquier interrupción puede detener toda la línea.Aplicaciones industriales: dónde conviene automatizar las líneas
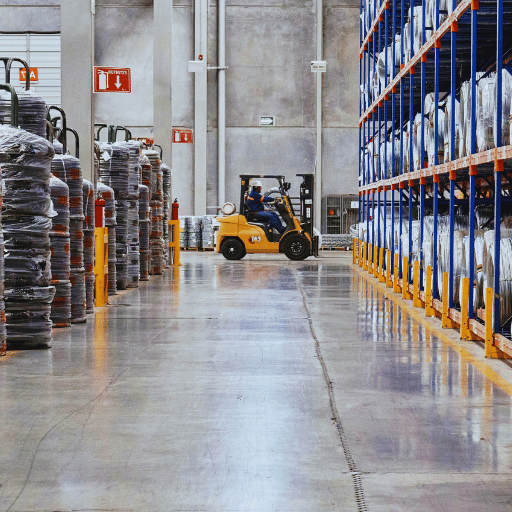 La automatización de líneas de producción no es una solución única para todos los casos: la estrategia más eficaz varía según la industria:
- ✔ Automotriz: soldadura robótica y atornillado en líneas flexibles que pueden cambiar de modelo de vehículo durante un mismo turno mediante herramental de cambio rápido.
- ✔ Electrónica y 3C: ensamble robótico de alta velocidad con visión artificial para detectar defectos en placas de circuito impreso y conectores, donde los errores humanos resultan costosos a gran escala.
- ✔ Alimentos y empaque: paletizado y manipulación de materiales al final de la línea, donde los AGV y los robots se encargan de tareas repetitivas y ergonómicamente exigentes.
- ✔ Nuevas energías: ensamble de baterías y módulos, donde son obligatorios un torque constante y datos de producción trazables.
6 errores costosos de automatización (y cómo evitarlos)
Las estimaciones sobre la frecuencia con que los proyectos de automatización no cumplen sus objetivos varían mucho: las cifras citadas habitualmente van de un tercio a la mitad, aunque estas tasas de fracaso son objeto de debate. En general, las causas rara vez son los robots. Estos son los seis errores que hacen fracasar más proyectos:- Automatizar un proceso defectuoso es el error clásico que arruina un proyecto. Las revisiones del sector atribuyen una gran proporción de los fracasos a automatizar un proceso que nunca se corrigió primero (una cifra muy citada lo sitúa cerca de 73%, aunque conviene tomar con cautela estos porcentajes generales). Estabilice el proceso manual y después automatícelo.
- Elegir el equipo antes de definir el proceso desperdicia presupuesto: comprar el robot antes de aclarar los requisitos es el error más frecuente. Primero, especifique el proceso; después, la máquina.
- No especificar la seguridad de forma adecuada aumenta el riesgo de lesiones y paros. Omitir los resguardos adecuados conforme a ISO 10218 o OSHA 1910.212 nunca es un atajo válido.
- Operar sin una capa de datos conduce a un fracaso lento. Una línea sin una capa HMI/SCADA funciona, pero no permite ver dónde se esconden las pérdidas por tiempo de inactividad y tiempo de ciclo; por lo tanto, no es posible mejorarla.
- Omitir el piloto elimina la oportunidad menos costosa de detectar problemas de integración. Pasar directamente a una línea completa es una apuesta costosa: primero, avance poco a poco.
- Subestimar el plazo de entrega de la integración descarrila los cronogramas. Lograr que todos los sistemas funcionen juntos de forma confiable es donde realmente se concentra la mayor parte de la complejidad técnica y del cronograma. Planifíquelo.
Panorama del sector: hacia dónde se dirige la automatización de líneas (2026 y más allá)
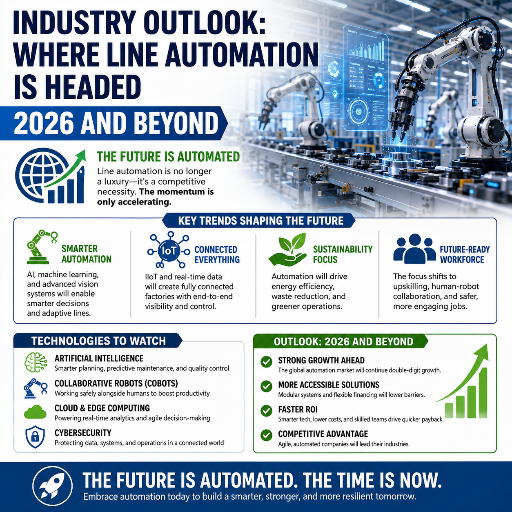 En este momento, tres fuerzas están transformando la automatización de líneas de producción y todas apuntan en la misma dirección: líneas flexibles, con abundantes datos y adaptadas a las personas.
+55.6%
Pedidos de cobots, T1 2026 frente al T1 2025 (A3, cifras reportadas)
4M+
Robots industriales que ya operan en fábricas de todo el mundo (IFR)
244,000
Empleos anunciados en Estados Unidos por relocalización de producción e inversión extranjera directa, 2024
Preguntas frecuentes
¿Qué es la automatización de líneas de producción?
Ver respuesta
La automatización de líneas de producción consiste en utilizar máquinas, robots, sistemas de control y sensores para realizar tareas de manufactura en una línea de producción con una intervención humana mínima. Abarca desde un solo puesto de trabajo automatizado hasta una línea totalmente integrada, donde las piezas pasan de la materia prima al producto terminado sin que nadie las manipule manualmente; así, mejora la productividad, el control de calidad y la uniformidad.
¿Cuáles son las 5 D de la automatización?
Ver respuesta
Las 5 D son una prueba rápida para determinar si una tarea es una buena candidata para la automatización: aburrida (tareas repetitivas que resultan monótonas para una persona, como atornillar), sucia (esmerilado, pintura, entornos polvorientos), peligrosa (soldadura, prensado, levantamiento de cargas pesadas con riesgo de lesiones), difícil (tareas que exigen más precisión o fuerza de la que una persona puede aplicar cómodamente) y costosa (trabajo con altos costos de mano de obra o que requiere personal calificado escaso). Automatizar una tarea que corresponde a una o más de estas categorías suele ofrecer el mayor retorno, porque el sistema automatizado elimina un costo o un riesgo que una persona no puede asumir de manera rentable.
¿Cuál es la diferencia entre la automatización fija y la flexible?
Ver respuesta
La automatización fija (rígida) incorpora la secuencia de operaciones en el equipo, lo que permite alcanzar tasas de producción muy altas para un solo producto, pero sin posibilidad de cambiar. La automatización flexible (adaptable) utiliza equipos reprogramables que pueden cambiar entre muchos productos con casi nada de tiempo de cambio de formato; sacrifica parte de la velocidad máxima para ofrecer variedad. La automatización fija es adecuada para la producción en masa; la flexible, para la manufactura de alta variedad.
¿Cuánto cuesta automatizar una línea de producción?
Ver respuesta
Depende del alcance. Una celda con un robot colaborativo suele costar entre $150,000 y $300,000 con integración completa, mientras que un sistema con robot industrial, integración, seguridad y capacitación cuesta entre $150,000 y $500,000 por celda. Las líneas completas cuestan más, pero distribuyen la inversión entre un mayor volumen de producción. La mayoría de los fabricantes comienza con una celda, comprueba la recuperación de la inversión (a menudo en 12 a 18 meses) y luego amplía el sistema, en lugar de comprar una línea completa desde el principio.
¿Qué es una línea de producción totalmente automatizada?
Ver respuesta
Una línea de producción totalmente automatizada realiza cada etapa —alimentación, ensamble, inspección y empaque— con máquinas y sistemas de control, de modo que el producto terminado sale sin intervención manual. Las personas se encargan de la configuración, la supervisión y el mantenimiento, en lugar de realizar el trabajo en sí.
¿Los fabricantes pequeños pueden costear la automatización?
Ver respuesta
Sí: los robots colaborativos han reducido considerablemente el costo de entrada; los brazos robóticos cuestan desde cerca de $15,000 y las celdas completas cuestan mucho menos que una línea fija. Un cobot puede trasladarse de una tarea a otra, lo que se adapta a los lotes más pequeños que son habituales en una pyme.
¿Cuánto tarda una línea automatizada en recuperar la inversión?
Ver respuesta
Las celdas individuales con un alcance bien definido suelen recuperar la inversión en 12 a 18 meses; los proyectos de líneas a gran escala tardan entre 18 y 30 meses, con ahorros anuales cercanos al 25 a 45% de la inversión inicial. Las tareas con cobots muy específicas pueden recuperar la inversión en menos de nueve meses. Los datos de referencia precisos, recopilados antes del proyecto, son lo que permite obtener estas cifras en la práctica y no dejarlas en simples estimaciones optimistas.
¿Está listo para determinar qué tipo de automatización es adecuado para su línea?
Conozca las soluciones de automatización de líneas de producción de ZEUEE →Nuestra perspectiva sobre el entusiasmo por la automatización
Esta guía sostiene deliberadamente que no se debe «automatizar todo». Los rangos de costos, los plazos de recuperación de la inversión y los datos de fracaso del 30–50% de los proyectos provienen de fuentes industriales publicadas en 2025–2026 y se contrastaron con varios integradores, no con un solo proveedor. Cuando no fue posible verificar una cifra en su fuente primaria —como el crecimiento de los pedidos de cobots informado por A3—, la atribuimos como un dato reportado, en lugar de presentarla como una medición propia. ZEUEE se dedica a desarrollar soluciones de automatización; precisamente por eso, les decimos a los compradores cuándo un proceso manual o una sola celda con cobot supera a una línea completa.
Referencias y fuentes
- OSHA 1910.212 — Requisitos generales para todas las máquinas — Administración de Seguridad y Salud Ocupacional de EE. UU.
- ISO 10218-1:2025 — Robótica: requisitos de seguridad, Parte 1: Robots industriales — Organización Internacional de Normalización
- US 11,106,187 B2 — Sistema de ensamble flexible para reconfiguración variable — Oficina de Patentes y Marcas de Estados Unidos
- Marco para la planificación de tareas de cambio de formato en líneas de producción reconfigurables (2025) — Scientific Reports (Nature)
- Preguntas frecuentes actualizadas sobre ISO 10218 y datos de pedidos de robots — Asociación para el Avance de la Automatización (A3)
Artículos relacionados
- Soluciones de automatización de líneas de producción — servicios llave en mano de ZEUEE para construir líneas
- Guía de máquinas de crimpado de contactos Twist Pin: automatización del crimpado de conectores
- Guía de máquinas de inserción de contactos Twist Pin y aisladores: inserción automatizada de contactos
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






