Contatti Zeyu lntelligent Industrial Company

Macchina per la crimpatura di contatti twist pin: guida completa (2026)

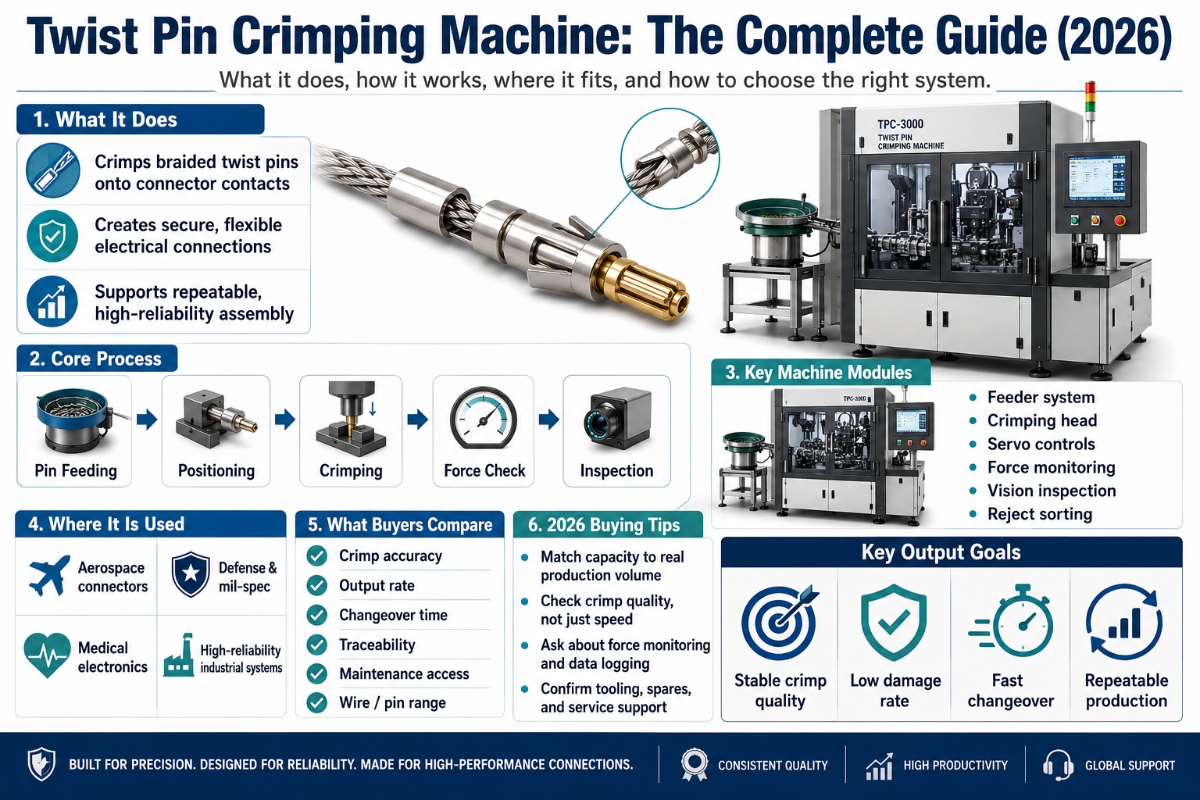
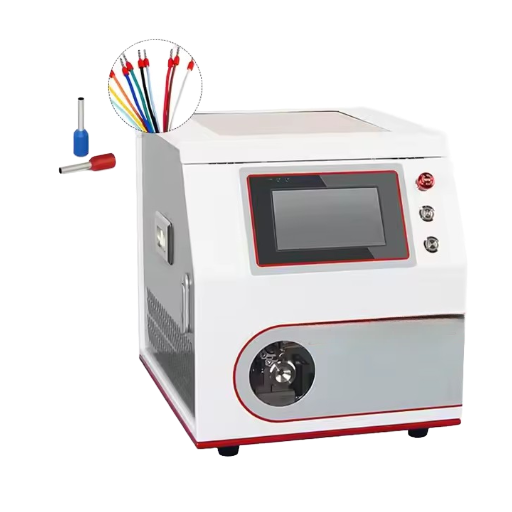
Una macchina per la crimpatura di contatti twist pin è un macchinario specializzato che spella, torce e crimpa i fili avvolti a elica di un contatto twist pin (iperboloidale) su un conduttore. A differenza di una crimpatrice manuale, che chiude un singolo cilindretto ricavato per stampaggio, questa macchina forma un contatto a molla composto da più fili e lo termina con un’altezza di crimpatura ripetibile: è questa la differenza tra una connessione che resiste a 100.000 cicli di accoppiamento e una che cede al banco di prova. Questa guida spiega come funzionano queste macchine, quali norme tecniche ne valutano i risultati e come sceglierne una.
Specifiche rapide: macchine per crimpatura twist pin
| Tipo di contatto | Twist pin / iperboloidale (molla elicoidale a più fili) |
| Sezione del conduttore | ~32–12 AWG, in base alla macchina |
| Operazioni principali della macchina | Alimentazione → spelatura → torsione → crimpatura |
| Norme tecniche per la crimpatura | IPC/WHMA-A-620F (2025) · MIL-DTL-22520 / M39029 · NASA-STD-8739.4 |
| Tolleranza dell’altezza di crimpatura | In genere ±0,02 mm rispetto alla specifica del terminale |
| Controllo qualità | Altezza di crimpatura, forza di estrazione (≥90% della UTS del filo), monitoraggio della forza di crimpatura |
Per la macchina pronta per la produzione — modelli, compatibilità con i contatti e cadenza produttiva — consultare la pagina ZEUEE sulle macchine per crimpatura twist pin. Questo articolo fornisce le informazioni di base utili prima di parlarne.
Che cos’è una macchina per la crimpatura di contatti twist pin?
Partiamo dal contatto, perché è ciò che rende particolare la macchina. I pin convenzionali sono ricavati per stampaggio da una lamiera piana, poi ripiegati a formare un cilindretto. Un contatto twist pin è realizzato in modo diverso. Nel modello classico descritto nel brevetto statunitense US4358180A, un nucleo di rame OFHC è circondato da un fascio di fili elastici in rame-berillio avvolti a elica attorno al nucleo; i singoli modelli commerciali possono variare. I fili esterni si incurvano verso l’esterno e, una volta inseriti nella presa corrispondente, premono sul pin di accoppiamento in più punti lungo la circonferenza.
Questa è la famiglia dei contatti iperboloidali, alla base dei moderni connettori iperboloidali. I fili elastici formano una gabbia ritorta alle due estremità, con una sezione centrale più stretta e resiliente. Questa geometria crea un contatto lineare in numerosi punti distribuiti a 360° attorno al pin, invece dei due o tre punti di sfregamento di una presa stampata. Essendo leggeri e dotati di massa ridotta, i fili seguono i movimenti bruschi di un pin sottoposto a vibrazioni senza perdere il contatto: per questo i contatti iperboloidali sono impiegati da 50 anni nei connettori militari e aerospaziali e sopportano fino a 100.000 cicli di inserimento ed estrazione con un degrado minimo.
Una macchina per la crimpatura di contatti twist pin serve perché questo contatto non si può realizzare con una semplice pressa. La macchina svolge quattro operazioni in sequenza: alimenta il filo e il contatto, spella l’isolante per una lunghezza controllata, torce il fascio di fili elastici fino a conferirgli la geometria iperboloidale e crimpa (o ricalca) il cilindretto per trattenere i fili e terminare il conduttore. Il brevetto US7775841B2 descrive proprio questa finitura: un corpo tubolare «deformato mediante rullatura, crimpatura o ricalcatura per trattenere in modo permanente» i fili inclinati. Torsione e crimpatura non richiedono due macchine separate: in una cella progettata appositamente sono movimenti coordinati della stessa macchina.
📐 Aspetti pratici per l’acquirente
Per un acquirente industriale coinvolto in programmi aerospaziali o medicali nell’UE o negli Stati Uniti, il costo maggiore del twist pin si giustifica con la riduzione del rischio: un contatto stampato che cede dopo 5 anni di vibrazioni costa più del contatto che evita il guasto. ZEUEE integra torsione e crimpatura in un’unica macchina; su richiesta, lo stabilimento fornisce un rapporto di crimpatura su campione, così è possibile verificare la geometria prima di prendere un impegno. (struttura twist pin: US Patent US4358180A)
Contatti twist pin, stampati e lavorati a macchina: confronto
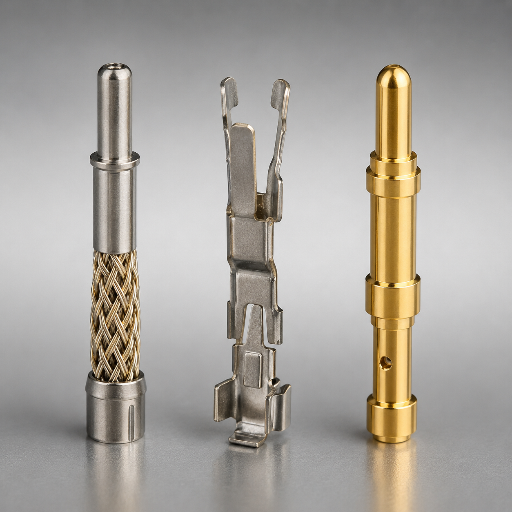
Gli acquirenti chiedono spesso quale struttura del contatto sia «la migliore». La risposta corretta è che dipende da ciò da cui ci si vuole proteggere: vibrazioni, costi o corrente. Ecco il confronto tra le tre strutture che si valutano più spesso. Non si può affermare che il twist pin sia sempre la scelta migliore: per un connettore da scheda elettronica economico e soggetto a poche vibrazioni, il contatto stampato è la soluzione giusta.
Confronto tra contatti twist pin, stampati e lavorati a macchina
| Caratteristica / tipo di contatto | Twist pin (iperboloidale) | Stampato e formato | Lavorato a macchina (tornito) |
|---|---|---|---|
| Struttura | Fili elastici avvolti a elica attorno a un nucleo | Piegato da una lamiera piana | Tornito da barra |
| Punti di contatto | Numerosi, contatto lineare a 360° | 2–3 punti di contatto strisciante | 1 fascia continua |
| Resistenza di contatto | ~3 mΩ (twist pin Cinch) | ~8 mΩ (valore tipico M83513) | Bassa, dipende dal progetto |
| Urti / vibrazioni | Eccellente: i fili seguono il pin | Moderata | Buona |
| Cicli di accoppiamento | Fino a 100.000 | ~500–5,000 | ~5,000–10,000 |
| Forza di accoppiamento | Bassa per contatto | Moderata | Elevata |
| Costo relativo | Più elevato | Più basso | Medio-alto |
| Metodo di terminazione elettrica | Torsione + crimpatura / ricalcatura | Crimpatura | Crimpatura o saldatura a stagno |
| Conduttore tipico | ~32–20 AWG per segnali | ~28–10 AWG | ~24–12 AWG |
| Settore tipico | Aerospaziale, difesa, medicale, collaudo | Automotive, beni di consumo | Industria, connettori circolari militari |
| Specifica di riferimento | MIL-DTL-83513, IPC-620 | IPC-620, USCAR-21 | MIL-DTL-38999, IPC-620 |
Valori di resistenza: contatti twist pin Cinch (~3 mΩ) e contatti M83513 standard (~8 mΩ); gli intervalli indicati per i cicli di accoppiamento e i costi sono tipici, non limiti assoluti.
La tabella va letta come supporto a una decisione, non come una classifica. Se il prodotto è esposto a nebbia salina, cicli termici e 15 anni di vibrazioni, la ridondanza del twist pin giustifica il costo. Se invece opera in un quadro protetto e ha un obiettivo di prezzo da rispettare, un contatto stampato terminato con una crimpatrice convenzionale è la scelta tecnicamente corretta.
📐 Aspetti pratici per l’acquirente
Per un acquirente industriale che confronta i prezzi, il rischio nascosto è quello sul campo: un contatto stampato costa meno, ma un tasso di guasto dell’1% dopo 100.000 cicli spiega perché il settore aerospaziale specifichi il twist pin. ZEUEE progetta la geometria per rispettare una specifica ripetibile, senza affidarsi a un utensile manuale; richieda una sezione trasversale campione per vedere la differenza. (assemblaggio con torsione iperboloidale: US5326289A)
Come funziona davvero la crimpatura twist pin
La crimpatura è una saldatura a freddo a tenuta di gas. A ogni ciclo la pressa comprime il metallo del cilindretto attorno ai trefoli del conduttore, deformandoli fino a formare un corpo solido privo di interstizi d’aria: senza calore, stagno o flussante. Con la giusta compressione, il giunto dura più del filo. Se la compressione è sbagliata, la connessione sembra a posto ma non supera la prova di estrazione. Il compito della macchina per crimpatura twist pin è ripetere la compressione mantenendo controllata l’altezza di crimpatura, misurata dalla sommità della crimpatura formata al suo punto radiale più basso.
Anatomia della crimpatura in 5 zone
Ogni crimpatura accettabile presenta 5 zone. Gli ispettori le esaminano da sinistra a destra:
- 1.Trefoli sporgenti — un breve tratto di trefoli scoperti visibile oltre il cilindretto del conduttore, a conferma che il filo è arrivato fino in fondo alla crimpatura.
- 2.Cilindretto del conduttore — la crimpatura portante, compressa secondo la specifica di altezza del terminale.
- 3.Zona di transizione — lo spazio tra la crimpatura del conduttore e quella dell’isolante.
- 4.Cilindretto dell’isolante — trattiene l’isolante e riduce la trazione senza perforarlo.
- 5.Svasatura — una leggera apertura verso l’esterno alle estremità del cilindretto.
⚠️ Importante
Molti considerano la svasatura un difetto e la eliminano. Non lo è. In tutte e 3 le classi IPC la svasatura è una condizione preferibile: guida i trefoli nel cilindretto e impedisce che il bordo tagliente di quest’ultimo intacchi il filo. Il difetto è la mancanza della svasatura, non la sua presenza.
L’altezza di crimpatura è la variabile principale perché determina la compressione per un’ampia gamma di trefolatura, placcatura e materiali dei terminali. I dati raccolti sul campo mostrano quanto sia sensibile. In un caso di produzione documentato, uno scostamento dell’altezza di crimpatura di appena 0,08 mm dopo la pulizia e la reimpostazione del pistone dell’applicatore ha fatto sì che 11 campioni su 60 scendessero sotto la forza di estrazione minima specificata; la stessa fonte riferisce che uno scostamento dell’altezza di crimpatura oltre ±0,02 mm ha creato sacche d’aria nel giunto e aumentato la resistenza di contatto fino al 15%. Sono dati indicativi raccolti sul campo, non valori universali.
Perché usare 1,6 mm per la crimpatura del conduttore e 1,9 mm per quella dell’isolante?
Perché le due zone svolgono funzioni diverse. La crimpatura del conduttore, più piccola (ad es. 1,6 mm), deve comprimere i trefoli di rame fino a formare un corpo a tenuta di gas: se è troppo lenta la resistenza aumenta, se è troppo stretta i trefoli si tagliano. La crimpatura dell’isolante, più grande (ad es. 1,9 mm), trattiene soltanto l’isolante per ridurre la trazione; schiacciarlo fino alle dimensioni del conduttore perforerebbe la guaina. Le attrezzature progettate appositamente impostano le due altezze in modo indipendente: ecco perché un singolo utensile manuale fatica a eguagliare una macchina per crimpatura progettata per questo scopo.
📐 Nota tecnica
Impostare il valore di altezza di crimpatura indicato dal produttore del terminale, mantenere ±0,02 mm e convalidare con una prova di estrazione (IPC/WHMA-A-620 prevede una velocità di estrazione di 25 mm/min). I valori minimi della forza di estrazione sono indicati per ciascuna sezione del filo nella scheda tecnica del terminale e nelle tabelle delle norme tecniche: UL 486A-B, MIL-T-7928 e IPC/WHMA-A-620 pubblicano valori propri, che differiscono tra loro. Non presuma che esista un unico valore: consulti la tabella di riferimento per il prodotto e verifichi il valore minimo previsto per la specifica sezione del filo e il terminale utilizzato. Registri insieme altezza di crimpatura e forza di estrazione; una forza di estrazione conforme associata a un’altezza di crimpatura in deriva è un segnale di allarme precoce, non una garanzia.
📐 Aspetti pratici per l’acquirente
Per un acquirente industriale negli Stati Uniti o nell’UE, il problema costoso è una crimpatura che sembra corretta ma non supera una prova di estrazione settimane dopo. ZEUEE progetta il controllo dell’altezza di crimpatura per mantenere ±0,02 mm, perché un aumento del 15% della resistenza causato da un’intercapedine d’aria nascosta non è visibile finché il pezzo non torna dal campo. Prima di prendere un impegno, richieda un rapporto dettagliato della sezione trasversale della crimpatura rispetto a IPC/WHMA-A-620F. (metodo di ritenuta mediante crimpatura/ricalcatura: US7775841B2)
Norme tecniche di qualità per la crimpatura: IPC/WHMA-A-620 e M39029
La conformità della crimpatura si valuta in base a 2 famiglie di documenti. IPC/WHMA-A-620 è la norma tecnica di accettazione visiva e meccanica per gli assemblaggi di cavi e fili; l’edizione attuale, la revisione F, è stata pubblicata nel 2025 e sostituisce la revisione E del 2022. Per i contatti a crimpare estraibili di tipo militare, MIL-DTL-22520 disciplina gli utensili di crimpatura e MIL-DTL-39029 (la serie M39029) i contatti elettrici. Per i voli spaziali, NASA-STD-8739.4 aggiunge requisiti per la certificazione degli operatori e il controllo degli utensili.
IPC-620 suddivide il lavoro in 3 classi. La classe 1 riguarda l’elettronica generica, la classe 2 i prodotti destinati a servizi specifici e la classe 3 i componenti ad alta affidabilità, per i settori aerospaziale, medicale e militare. Nella crimpatura, le differenze pratiche riguardano la frequenza delle prove di estrazione, i requisiti delle sezioni trasversali e il margine concesso alle condizioni limite. Diverse condizioni accettate «con riserva» in classe 2 sono respinte senza eccezioni in classe 3.
Griglia di valutazione dell’accettazione delle crimpature IPC-620, classi 1/2/3
| Criterio di accettazione | Classe 1 | Classe 2 | Classe 3 |
|---|---|---|---|
| Trefoli sporgenti visibili | Preferibile | Obbligatorio | Obbligatorio |
| Svasatura presente | Preferibile | Preferibile | Obbligatorio |
| Supporto dell’isolante | Raccomandato | Obbligatorio | Obbligatorio |
| Isolante perforato | Da respingere | Da respingere | Da respingere |
| Altezza di crimpatura conforme alla specifica | Obbligatorio | Obbligatorio | Obbligatorio |
| Prova di estrazione | A campione | Periodica | Frequente e registrata |
| Analisi della sezione trasversale | Facoltativa | Quando necessario | Può essere obbligatoria |
| Trefoli tagliati ammessi | Pochi | Limitati | Molto limitati |
| Lunghezza della linguetta di taglio | Tollerante | Controllata | Controllata |
| Tolleranza delle condizioni limite | Elevata | Moderata | Più basso |
Sintesi dei principi di accettazione IPC/WHMA-A-620; consultare la revisione F attuale per i limiti dimensionali e i criteri fotografici esatti.
📐 Aspetti pratici per l’acquirente
Per un acquirente industriale che lavora secondo la classe 3, una crimpatura ai limiti di accettabilità può causare un problema di guasti latenti su 1.000 unità e 100.000 contatti. ZEUEE progetta la tracciabilità e la certificazione dei risultati secondo IPC/WHMA-A-620F, poiché un audit aerospaziale o medicale respinge i processi di accettazione non documentati. Richieda un preventivo tecnico per il livello di automazione adatto ai volumi necessari. (requisiti di lavorazione: NASA-STD-8739.4)
I livelli di automazione della crimpatura: dall’utensile manuale all’automazione completa
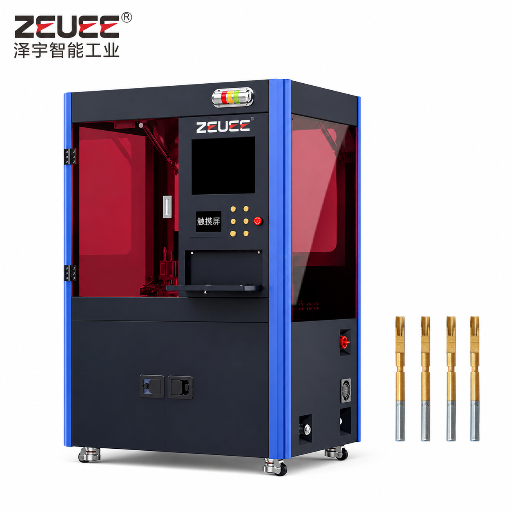
Con «macchina per la crimpatura di contatti twist pin» si indicano apparecchiature che vanno dall’utensile manuale azionato a mano alla crimpatrice da banco, fino a una cella in linea che taglia, spella, torce, crimpa ed esegue prove senza che un operatore tocchi il filo. Salire di livello migliora la ripetibilità e la tracciabilità, ma richiede capitale e tempo di configurazione. Il livello giusto dipende dal volume e dalla classe di affidabilità, non dal prestigio.
I 4 livelli di automazione della crimpatura
| N. | Livello / tipo di macchina | Ripetibilità | Monitoraggio della forza di crimpatura | Volume consigliato |
|---|---|---|---|---|
| 1 | Livello 1 — Crimpatrice manuale | Dipende dall’operatore | Nessuno | Riparazioni, prototipi |
| 2 | Livello 1 — Utensile a cricchetto con posizionatore | Buona (cricchetto a ciclo completo) | Nessuno | Bassi volumi, impiego sul campo secondo specifiche militari |
| 3 | Livello 2 — Macchina da banco per la terminazione elettrica | Elevata (attrezzature fisse) | Facoltativa | Serie piccole o medie |
| 4 | Livello 2 — Pressa pneumatica da banco | Elevata | Facoltativa | Serie medie |
| 5 | Livello 3 — Spelatura e crimpatura semiautomatiche | Molto elevata | Comune | Produzione media |
| 6 | Livello 3 — Spelatura, torsione e crimpatura semiautomatiche | Molto elevata | Comune | Lotti medi di twist pin |
| 7 | Livello 4 — Macchina automatica per la produzione di cavetti | Più elevato | Standard | Alti volumi |
| 8 | Livello 4 — Cella automatica per twist pin | Più elevato | Standard | Alti volumi di twist pin |
| 9 | Livello 4 — Cella in linea con CFM al 100% | Massima + tracciabilità | 100% in linea | Alti volumi regolamentati |
È davvero necessario crimpare i fili a mano?
Nel settore aerospaziale è una domanda di selezione: un tecnico esperto chiederà a un collega junior «sa crimpare i fili?» proprio perché la crimpatura manuale rivela se si conoscono l’altezza di crimpatura e la forza di estrazione. Ma «saperlo fare a mano» e «doverlo fare a mano in produzione» sono due cose diverse. Un utensile a cricchetto certificato produce una crimpatura conforme alle specifiche militari, un pezzo alla volta; quando servono centinaia di terminazioni ripetibili e registrate al giorno, le soluzioni da banco e semiautomatiche eliminano la variabilità dell’operatore che la crimpatura manuale non può evitare.
📐 Aspetti pratici per l’acquirente
Il costo nascosto di scegliere il livello sbagliato è la rilavorazione: un acquirente industriale che sceglie un utensile manuale per una linea da 10.000 unità al giorno accetta un processo più lento del 30% e un tasso di guasto variabile da operatore a operatore. ZEUEE progetta ogni livello con il monitoraggio della forza di crimpatura per garantire la tracciabilità, non il prestigio. Richieda un preventivo tecnico dettagliato per i volumi giornalieri. (assemblaggio di contatti iperboloidali: US6464546)
Come controllare una crimpatura: prova di estrazione, CFM e sezione trasversale
Tre verifiche distinguono una crimpatura convalidata da una soltanto ritenuta corretta; una buona macchina per crimpatura twist pin le supporta tutte.
Come si verifica che la crimpatura sia corretta?
Si effettuano 3 misurazioni e se ne concordano i risultati:
Procedura di verifica della crimpatura
- Altezza di crimpatura — misurarla con un micrometro rispetto al piano di riferimento superiore della crimpatura; confrontarla con la specifica del terminale, mantenendo una tolleranza di ±0,02 mm. È una verifica rapida, non distruttiva, da eseguire per prima.
- Prova di estrazione (trazione) — bloccare il terminale, afferrare il filo e tirare a 25 mm/min fino al distacco. Raggiungere il valore minimo pubblicato per la sezione del filo nella scheda tecnica del terminale o nella tabella della norma tecnica di riferimento (UL 486A-B, MIL-T-7928 o IPC/WHMA-A-620): i valori differiscono tra le norme, quindi occorre utilizzare quello previsto per il prodotto.
- Analisi della sezione trasversale — tagliare e lucidare il cilindretto, quindi esaminarlo per valutare la compressione e individuare vuoti; questa verifica rivela una crimpatura eccessiva o insufficiente che una prova di estrazione da sola potrebbe non rilevare.
Sulle apparecchiature automatizzate, il monitoraggio della forza di crimpatura (CFM) trasforma il controllo a campione in un’ispezione al 100%. Registra la curva forza-spostamento di ogni crimpatura e segnala i cicli che si discostano dalla firma appresa, per esempio in caso di trefoli mancanti, filo spelato troppo corto o matrice usurata. Le linee mature puntano a una capacità di processo Cpk ≥ 1.67, soglia che mantiene i difetti al di sotto di pochi pezzi per milione. Ecco perché, ai grandi volumi, l’automazione è vantaggiosa: non si limita a crimpare più velocemente, ma dimostra che ogni crimpatura è conforme.
«Una forza di estrazione conforme associata a un’altezza di crimpatura in deriva è un segnale di allarme precoce, non una garanzia. I dati sull’altezza di crimpatura indicano che il processo sta cambiando prima che le prove di estrazione inizino a rilevare pezzi difettosi».
— Indicazioni pratiche comunemente riportate nei controlli qualità del processo di crimpatura, sintesi della convalida delle crimpature secondo IPC-620
📐 Aspetti pratici per l’acquirente
Molti acquirenti negli Stati Uniti e nell’UE non considerano che una prova di estrazione conforme può comunque nascondere un processo in deriva. Per questo ZEUEE progetta la registrazione della forza di crimpatura al 100%, invece di affidarsi a controlli a campione. Una deriva contenuta dell’altezza di crimpatura può portare inosservata a pezzi al di sotto della forza di estrazione minima: è questo il problema da intercettare in linea. Scarichi l’anteprima della guida alla convalida della crimpatura prima della prima ispezione del pezzo. (criteri di accettazione della lavorazione delle crimpature: NASA-STD-8739.4)
Come scegliere una macchina per la crimpatura di contatti twist pin
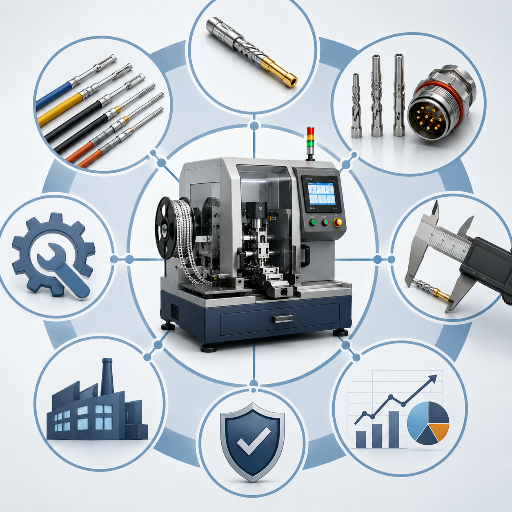
La maggior parte degli errori di scelta non riguarda la macchina in sé, ma le attrezzature e i contatti che deve lavorare. Gli errori dovuti alla matrice sbagliata, da soli, possono costare caro: usare una matrice da 10–12 AWG su un terminale da 16 AWG riduce la forza di estrazione di circa il 30%. Segua la lista di controllo qui sotto prima di confrontare i marchi.
- ✔1. Famiglia di contatti. Twist pin/iperboloidali, oppure anche pin Deutsch, Molex, JST o formato D-sub? Verifichi che gli applicatori della macchina siano compatibili con tutti i contatti da assemblare.
- ✔2. Intervallo AWG. Verifichi l’intervallo delle sezioni dei conduttori (ad es. 32–20 AWG per segnali e 16–12 AWG per potenza). Una sola macchina raramente copre bene entrambi.
- ✔3. Capacità di torsione. I contatti twist pin richiedono una torsione controllata dei fili prima della crimpatura: verifichi che sia integrata e non costituisca una fase manuale preliminare.
- ✔4. Monitoraggio della forza di crimpatura. Per il lavoro in classe 3, il CFM in linea con registrazione dei dati è imprescindibile.
- ✔5. Ripetibilità dell’altezza di crimpatura. Chieda la tolleranza documentata; ±0,02 mm è il valore di riferimento.
- ✔6. Tempo di cambio formato. Nelle aziende con produzioni miste, la velocità di sostituzione dell’applicatore è determinante.
- ✔7. Conformità alle norme tecniche. Verifichi che i risultati siano valutati secondo IPC/WHMA-A-620F e, ove pertinente, M39029 / NASA-STD-8739.4.
Condizione → livello consigliato
- Riparazioni / certificazione / impiego sul campo secondo specifiche militari → utensile a cricchetto certificato di livello 1 con posizionatore.
- Serie piccole o medie, contatti misti → macchina per la terminazione elettrica da banco di livello 2.
- Produzione media di twist pin, con tracciabilità → cella semiautomatica di livello 3 per spelatura, torsione e crimpatura con CFM.
- Alti volumi, settori regolamentati (aerospaziale/EV/medicale) → cella automatica di livello 4 con CFM al 100%.
Dopo aver scelto il livello adatto ai volumi e alla classe, confronti le macchine specifiche nella pagina dedicata alle macchine per crimpatura twist pin oppure consulti l’intera gamma di macchine per l’assemblaggio di connettori.
📐 Aspetti pratici per l’acquirente
Per un acquirente industriale che deve abbinare i contatti alla macchina, un errore con la matrice sbagliata può ridurre la forza di estrazione del 30%. ZEUEE integra la torsione per evitare che l’incoerenza si introduca nella fase manuale di pre-torsione. L’assemblaggio iperboloidale è descritto in US5326289A. Prima dell’acquisto, invii il codice articolo del contatto per ricevere una valutazione specifica della compatibilità. (brevetto sui contatti iperboloidali: US7775841B2)
Il ruolo della crimpatura twist pin nell’assemblaggio dei cavi
Una macchina per la crimpatura di contatti twist pin è una stazione all’interno di una linea più lunga. In una tipica linea ad alta affidabilità, il flusso è: taglio → spelatura → torsione → crimpatura → inserimento → prova di continuità. La macchina di crimpatura esegue la fase centrale di spelatura, torsione e crimpatura; a monte, una taglierina misura e taglia i conduttori, mentre a valle un operatore inserisce i contatti finiti nel corpo del connettore e un collaudatore verifica ogni circuito.
Questa posizione nella linea incide sulle decisioni d’acquisto. Se è già presente un sistema automatico di taglio e spelatura, è facile integrare una cella di crimpatura semiautomatica. Se il taglio è ancora manuale, la ripetibilità della macchina di crimpatura è compromessa da una lunghezza di spelatura incoerente a monte, che è già di per sé una delle principali cause di crimpatura difettosa.
È possibile riutilizzare un connettore estraendo i pin?
A volte, se si procede con cautela. Un estrattore per pin di connettori sblocca la linguetta di ritenuta del contatto, permettendo al contatto terminato di uscire dall’alloggiamento per la rilavorazione o la sostituzione del pin. Si possono riutilizzare sia l’alloggiamento sia un contatto integro; non è invece possibile riutilizzare un contatto di cui è stata tagliata la crimpatura: una volta rimosso, per r terminarlo servono un contatto nuovo e una nuova crimpatura. Soprattutto con i contatti twist pin, l’estrazione va considerata una rilavorazione che richiede un controllo completo, non una scorciatoia. Gli operatori riferiscono spesso che i contatti riutilizzati con crimpature al limite sono una causa ricorrente di guasti sul campo.
📐 Aspetti pratici per l’acquirente
Nel 2026, chi acquista macchinari industriali negli Stati Uniti o nell’UE deve scegliere tra le esigenze dei volumi attuali e quelle degli audit futuri. Con l’automazione del cablaggio per veicoli elettrici (EV) in crescita del 20,2% all’anno, ZEUEE progetta il monitoraggio della forza di crimpatura al 100% come dotazione integrata perché la tracciabilità in linea sta diventando un requisito predefinito negli audit, non un optional premium. Richieda un prospetto dettagliato delle specifiche per il Suo programma. (lavorazione dei cavi: NASA-STD-8739.4)
Le novità nell’automazione della crimpatura per applicazioni ad alta affidabilità
Due fattori stanno trasformando questi macchinari nel 2025–2026: l’aggiornamento di una norma tecnica e un’impennata della domanda. Sul fronte normativo, nel 2025 è arrivata IPC/WHMA-A-620F, che rafforza le indicazioni sulle terminazioni crimpate e si allinea a IPC J-STD-001. Chi sta redigendo nuove specifiche di acquisto dovrebbe fare riferimento alla Revision F, non alla Revision E del 2022.
Si prevede che il mercato complessivo dell’assemblaggio di cavi passi da circa USD 95,9 miliardi nel 2025 a circa USD 100,47 miliardi nel 2026 (~5,3% CAGR), mentre si stima che il segmento dell’automazione del cablaggio per veicoli elettrici (EV) cresca da USD 8,5 miliardi nel 2025 a USD 37,0 miliardi entro il 2033, con un CAGR del 20,2%. Le architetture ad alta tensione per veicoli elettrici, i sistemi avanzati di assistenza alla guida (ADAS) e il settore aerospaziale spingono la produzione verso celle servoassistite con monitoraggio della forza di crimpatura al 100%, anziché verso prove di estrazione a campione.
💡 Come intervenire
Se quest’anno sta definendo le specifiche di una macchina, dia grande peso al monitoraggio in linea della forza di crimpatura (CFM) e alla registrazione dei dati: nelle attività regolamentate di assemblaggio dei cavi stanno diventando requisiti predefiniti negli audit, non optional premium. Indichi inoltre IPC/WHMA-A-620F in modo esplicito, così che i criteri di accettazione corrispondano all’edizione usata dal Suo auditor.
Una precisazione doverosa sulla tesi «la crimpatura è meglio della saldatura a stagno», che alimenta l’adozione dei twist pin: per le vibrazioni e i cicli termici, la crimpatura è prescritta da SAE/USCAR-21, IEC 60352-2 e IPC/WHMA-A-620 per una buona ragione: la saldatura a freddo a tenuta di gas non presenta una zona alterata dal calore che possa fessurarsi. Tuttavia, non è una regola assoluta. In alcuni pacchi batteria per veicoli elettrici si trovano ancora giunzioni ibride con crimpatura e saldatura a stagno, quando la scelta dipende da uno specifico obiettivo di resistenza o tenuta. La terminazione deve soddisfare il requisito documentato: è questa la lezione, ed è proprio ciò che le norme tecniche impongono di documentare.
📐 Aspetti pratici per l’acquirente
La risposta più corretta per chi acquista macchinari industriali è questa: la macchina per la crimpatura di twist pin più adatta è quella la cui ripetibilità documentata dell’altezza di crimpatura e la cui conformità alle norme tecniche corrispondono alla classe di affidabilità richiesta. ZEUEE progetta macchine su quattro livelli; la scelta dipende dai volumi e dai requisiti di audit, non dal prezzo. L’accettazione della crimpatura nei programmi ad alta affidabilità è regolata da norme tecniche sulla qualità di lavorazione, come NASA-STD-8739.4. Richieda una stima delle specifiche su misura per confrontare le opzioni.
Domande frequenti
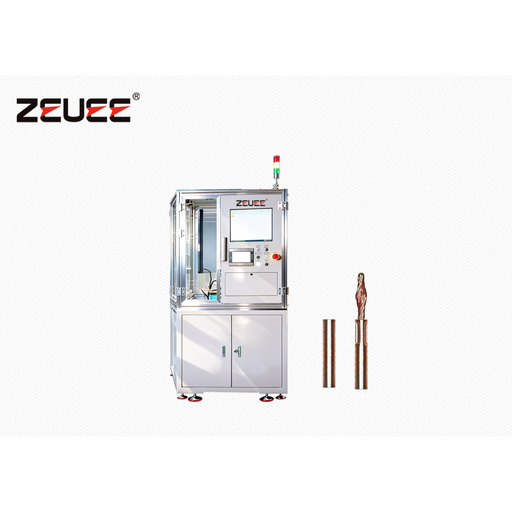
D: Che cos’è un contatto twist pin e perché si chiama «twist pin»?
Visualizza la risposta
Un twist pin è un contatto iperboloidale costituito da un’anima morbida in rame avvolta da fili elastici in rame-berillio attorcigliati a elica. Il termine «twist» descrive il modo in cui sono avvolti i fili esterni, che formano un cestello capace di trattenere un pin accoppiato in più punti lungo la circonferenza. Questa struttura, descritta nel brevetto statunitense US4358180A, conferisce al contatto una bassa resistenza e un’elevata resistenza alle vibrazioni.
D: In che cosa differisce una macchina per la crimpatura di twist pin da una pinza manuale per crimpare?
Visualizza la risposta
Una pinza manuale per crimpare pin chiude una singola barrel e affida all’operatore il controllo dell’altezza di crimpatura. Una macchina per la crimpatura di twist pin integra alimentazione, spelatura, torsione controllata del cavo e crimpatura in un unico ciclo ripetibile, mantenendo l’altezza di crimpatura intorno a ±0,02 mm su migliaia di contatti. Le versioni automatiche aggiungono anche il monitoraggio della forza di crimpatura, verificando ogni contatto anziché controllarne solo un campione: una differenza decisiva ai volumi di produzione.
D: Quali norme tecniche regolano la qualità della crimpatura dei twist pin?
Visualizza la risposta
La principale norma tecnica per l’accettazione visiva e meccanica è IPC/WHMA-A-620, attualmente Revision F (2025). Per i contatti rimovibili militari si applicano inoltre MIL-DTL-22520 per le attrezzature di crimpatura e MIL-DTL-39029 (M39029) per i contatti stessi. Per i dispositivi destinati ai voli spaziali si applica NASA-STD-8739.4. Nel loro insieme, queste norme tecniche definiscono l’altezza di crimpatura, i valori minimi della forza di estrazione e i criteri di accettazione di Classe 1/2/3 che l’ispettore applicherà durante il controllo del primo articolo o un audit di qualità.
D: Quanto costa una macchina automatica per crimpare pin?
Visualizza la risposta
Il prezzo varia notevolmente in base al livello, da una macchina per terminazioni da banco a una cella completamente automatica con monitoraggio in linea. Poiché dipende dagli applicatori, dai tipi di contatto e dalla cadenza produttiva, richieda un preventivo basato sui contatti specifici e sui volumi previsti.
D: Una sola macchina può crimpare contatti Deutsch, Molex e JST?
Visualizza la risposta
Spesso sì, grazie ad applicatori o set di matrici intercambiabili, ma solo entro i limiti di forza e di AWG della macchina. Una macchina per terminazioni da banco compatibile con mini-applicatori può lavorare molti marchi; prima di dare per scontata la compatibilità, verifichi che per ogni contatto prodotto sia disponibile un applicatore qualificato, perché l’uso di una matrice fuori gamma è una causa comune di difetti di crimpatura.
D: Quale gamma AWG possono gestire le macchine per la crimpatura di twist pin?
Visualizza la risposta
La maggior parte copre una fascia, non l’intera gamma: le applicazioni con twist pin per segnali si collocano comunemente intorno a 32–20 AWG, mentre le attrezzature per la potenza lavorano con cavi di sezione maggiore. Le famiglie di utensili conformi alle specifiche militari, come M22520, coprono da 12–32 AWG nelle diverse varianti.
D: Per i connettori ad alta affidabilità, la crimpatura è meglio della saldatura a stagno?
Visualizza la risposta
In presenza di vibrazioni e cicli termici, la crimpatura è generalmente preferita ed è prescritta da SAE/USCAR-21, IEC 60352-2 e IPC/WHMA-A-620 per la vita utile in applicazioni automotive e aerospaziali. Una crimpatura eseguita correttamente crea una saldatura a freddo a tenuta di gas, senza una zona alterata dal calore, mentre una giunzione saldata può fessurarsi nel punto di transizione tra la parte rigida e quella flessibile, se sottoposta a vibrazioni. La scelta non è però assoluta: alcune applicazioni, tra cui determinati pacchi batteria per veicoli elettrici, usano giunzioni ibride con crimpatura e saldatura a stagno per raggiungere uno specifico obiettivo di resistenza o tenuta. La terminazione va scelta in base al requisito documentato, non a una regola empirica.
Riferimenti e fonti
- NASA-STD-8739.4 — Crimpatura, interconnessione di cavi, cablaggi e fili — NASA
- IPC/WHMA-A-620F (2025) — Requisiti e criteri di accettazione per assemblaggi di cavi e fili — IPC / ANSI
- Brevetto statunitense US4358180A — Twist pin — USPTO
- Brevetto statunitense US7775841B2 — Contatto elettrico iperboloidale — USPTO
- Brevetto statunitense US5326289A — Connettore elettrico iperboloidale femmina — USPTO
- MIL-DTL-22520 — Attrezzature di crimpatura per terminali, manuali o azionate a motore — U.S. Department of Defense
- Che cos’è la tecnologia dei contatti iperboloidali? — Connector Supplier
- Analisi del mercato dell’assemblaggio di cavi 2026–2030 — Technavio
Articoli correlati
Informazioni su questa guida
ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) progetta e costruisce macchinari per l’assemblaggio di connettori e la crimpatura di twist pin, con oltre 150 brevetti e la certificazione ISO 9001:2015, ed è riconosciuta come impresa nazionale ad alta tecnologia e impresa Sp-Inn (SRDI). Questa guida si basa sulle norme tecniche di IPC, del Dipartimento della Difesa degli Stati Uniti e della NASA, insieme ai dati pubblicati sulla qualità di crimpatura sul campo; aiuta gli ingegneri a definire le specifiche dei macchinari e non sostituisce la norma di accettazione richiesta dal programma.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






