Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de crimpado de conectores: tipos, selección y calidad (2026)

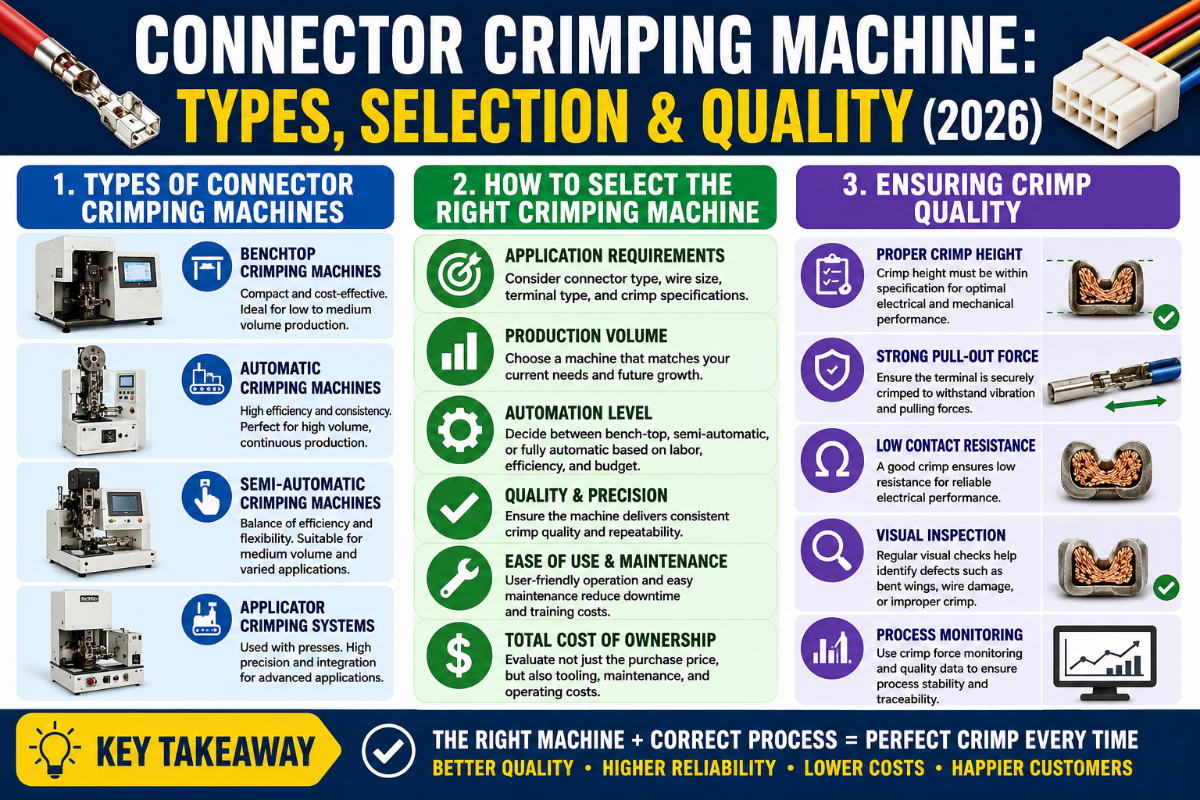
Qué hace realmente una máquina de crimpado de conectores (y por qué el crimpado supera a la soldadura)
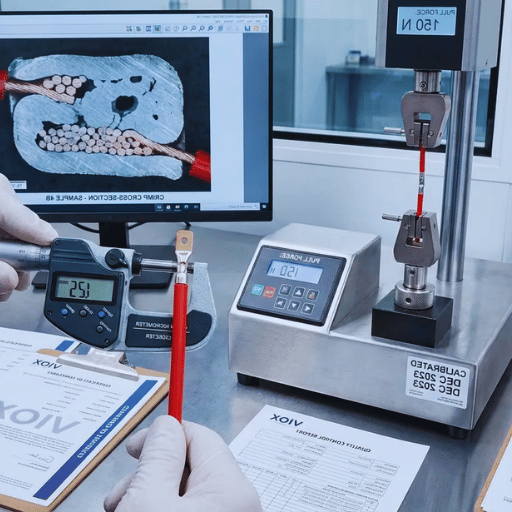 En esencia, una máquina de crimpado de conectores aplica una fuerza precisa y repetible que deforma el barril del terminal alrededor de los hilos del conductor. Los hilos y el metal del terminal fluyen juntos hasta que desaparecen los espacios de aire y el contacto queda hermético al gas: no llega oxígeno a la interfaz, por lo que no puede formarse una capa de óxido que aumente la resistencia con el tiempo. Por eso el crimpado ha reemplazado a la soldadura en la mayoría de las terminaciones eléctricas: no aplica calor al conductor, no requiere limpiar residuos de fundente y produce una unión en mucho menos de un segundo. Las normas de mano de obra, como NASA-STD-8739.4, incluso restringen los contactos crimpados a cables trenzados por esta razón: el cable sólido no puede redistribuirse bajo compresión como lo hace un haz de hilos.
La soldadura todavía tiene su lugar en ciertos trabajos a nivel de placa de circuito impreso, pero presenta desventajas reales en una conexión de cable a terminal. La soldadura sube por los hilos y crea una zona rígida que se agrieta con la vibración, un problema grave en el cableado automotriz y aeroespacial. En cambio, un crimpado correcto mantiene flexibles los hilos hasta el barril. La desventaja es que un crimpado casi no deja margen visual para detectar errores: una unión que parece correcta todavía puede estar comprimida de forma insuficiente dentro del barril. Precisamente por eso, el resto de esta guía se centra tanto en la calidad medida como en la apariencia.
Los cuatro niveles de máquinas de crimpado: de la herramienta manual a la totalmente automática
Los equipos de crimpado abarcan una amplia gama, y elegir el nivel equivocado hace perder dinero en cualquiera de los dos sentidos: gastar de más en una prensa para un banco de reparaciones o exigirle demasiado a una herramienta manual con un pedido de producción que nunca estuvo diseñada para atender. La mayoría de los talleres encaja en uno de cinco peldaños. A continuación, se comparan según los factores que realmente determinan si son adecuados, con atributos medidos en lugar de niveles de marketing. El salto de lo manual a lo automático depende en gran medida del sistema de alimentación y herramental; patentes como CN110603691A describen los conjuntos de aplicadores intercambiables que permiten usar varios terminales en una misma estructura motorizada.Tabla comparativa de niveles de automatización
| Factor | Crimpadora manual | Manual de banco | Prensa neumática | Semiautomática | Totalmente automática |
|---|---|---|---|---|---|
| Producción típica | 50–100/h | 150–300/h | 300–600/h | 600–1,200/h | hasta ~1,800/h |
| Fuente de fuerza | Manual | Palanca/manual | Aire | Servo/eléctrica | Servo + alimentación |
| Consistencia | Depende del operador | Moderada | Buena | Alta | La más alta (controlada por Cpk) |
| Monitor de fuerza de crimpado | No | Opcional | Opcional | Común | Estándar, 100% |
| Cambio de formato | Segundos (cambio de herramienta) | Minutos (matriz) | Minutos (aplicador) | Minutos (aplicador) | Más tiempo (programa + alimentación) |
| Habilidad del operador | Alta | Media | Baja–media | Baja | Solo configuración |
| Pelado + corte | Separada | Separada | Separada | A menudo integrada | Integrada |
| Costo relativo por crimpado | Menor inversión de capital, mayor costo de mano de obra | Baja | Media | Bajo con alto volumen | El más bajo con alto volumen |
| Aplicación ideal | Reparación, prototipado | Bajo volumen y alta variedad | Taller de trabajos a pedido | Fabricante de equipos originales (OEM) de lotes pequeños | Arneses de alto volumen |
Cómo elegir la máquina según el conector: terminales de barril abierto y cerrado, férulas y pines de marca
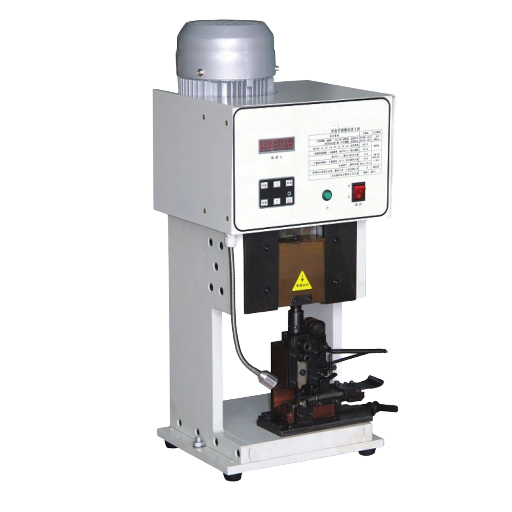 La universalidad de una máquina de crimpado depende de su herramental. La prensa aporta la fuerza; un aplicador intercambiable o un juego de matrices determina qué terminal puede procesar. Primero identifique la familia de conectores y después elija una máquina compatible con el herramental adecuado. Comprar en el orden inverso es la forma de terminar con una prensa que no puede crimpar el conector principal.
¿Una máquina de crimpado de conectores puede procesar distintos tipos de conectores?
Sí, pero gracias al herramental, no por arte de magia. Las prensas de banco y automáticas admiten aplicadores intercambiables (la patente estadounidense US 5,661,897 describe el aplicador clásico con su yunque, matriz de engaste y carrete de terminales), de modo que una misma estructura puede procesar un terminal automotriz de barril abierto por la mañana y un terminal de ojal de barril cerrado por la tarde, tras cambiar el aplicador. Lo que una sola máquina no puede hacer es cubrir todo el rango, desde pines de señal 30 AWG hasta terminales de batería 4/0: la fuerza, la carrera y la geometría de las matrices varían demasiado. La mayoría de los equipos de producción elige una familia de prensas que cubra su rango realista de terminales y acepta que los extremos requieren una segunda herramienta. Las familias de terminales más comunes se clasifican así:- ✔Terminales de barril abierto (DuPont, JST, Molex, Deutsch, Delphi, TE): pestañas en forma de U o B que se pliegan sobre el conductor y un segundo juego que se pliega sobre el aislamiento, con pasos entre contactos de aproximadamente 2.5 mm a 1.0 mm. Son los más usados por los fabricantes de equipos originales; requieren una alineación precisa del aplicador.
- ✔Terminales de barril cerrado (anillo, horquilla, empalmes a tope): un tubo preformado en el que se inserta el cable; se crimpa con una matriz de cavidad y punzón.
- ✔Férulas: manguitos para los extremos de cables con conductores trenzados que se insertan en terminales de tornillo; se crimpan en forma cuadrada, hexagonal o trapezoidal.
- ✔Terminales de ojal y cables de gran calibre: terminales de batería y potencia para cables de 8 AWG a 4/0, por lo general con equipos hidráulicos o neumáticos de alta capacidad.
- ✔MC4 solar y coaxiales: geometrías especializadas que requieren matrices específicas; su volumen crece con el desarrollo de instalaciones solares y conjuntos de RF.
Altura de crimpado, fuerza de extracción y compresión: el triángulo de integridad del crimpado
Tres mediciones determinan si un crimpado es correcto y no son independientes: al cambiar una, las demás reaccionan. Lo llamamos el triángulo de integridad del crimpado: altura de crimpado, fuerza de extracción y compresión del conductor. Entender cómo interactúan es lo que diferencia a un taller que mide los crimpados de uno que los estima. La altura de crimpado es la altura comprimida del barril del conductor, medida con un micrómetro, no con calibradores, porque la tolerancia es estrecha. Los fabricantes de terminales suelen especificarla con una precisión de alrededor de 0.02 mm y es el indicador más controlable en la máquina; por eso se mide con un micrómetro con resolución de 0.001 mm y no con calibradores. La compresión del conductor es el resultado: un crimpado correcto comprime el haz de hilos hasta aproximadamente 75–85% de su sección transversal sin comprimir, una reducción de alrededor de 15–25%. Fabricantes de herramental como Mecal apuntan a un rango de 17–24% para terminales de barril abierto. En un terminal pequeño, esto puede representar apenas 0.1–0.3 mm de recorrido del barril entre un crimpado correcto y uno aplastado. Al cortar transversalmente un crimpado, uno correcto muestra un patrón de hilos similar a un panal, sin vacíos. La fuerza de extracción es la prueba que indica cuánta fuerza se necesita para sacar el cable del terminal.Fuerza mínima de extracción según el calibre del cable (libras), por norma
| AWG | SAE AS7928 | MIL-T-7928G | UL 486A | DIN 41611/3 | NASA-STD-8739.4 |
|---|---|---|---|---|---|
| 30 | 2.1 | — | — | — | — |
| 22 | 15 | 15 | 8 | 11.1 | 13 |
| 20 | 19 | 19 | 13 | 17.1 | 21 |
| 16 | 50 | 50 | 30 | 39.8 | 41 |
| 12 | 110 | 110 | 70 | 92.1 | 103 |
Compilado a partir de tablas de aceptación publicadas en UL 486A-B, MIL-T-7928G, SAE AS7928 y NASA-STD-8739.4. Confirme siempre los datos con la norma vigente y la especificación del terminal.
“Una prueba de extracción aprobada no demuestra que el crimpado sea bueno, solo que no es terrible. Consideramos la fuerza mínima de extracción como un límite inferior y controlamos la altura de crimpado mediante SPC, porque ese valor empieza a cambiar antes de que disminuya la fuerza de extracción”.Los datos respaldan esa intuición. En las pruebas de NASA con pares de cables y contactos crimpados, la mayoría de las muestras superó en más de 100% el requisito mínimo de fuerza de extracción, con un promedio de al menos 182% del mínimo (NASA NTRS, 2022). En otras palabras, los valores mínimos publicados de fuerza de extracción son límites de aceptación generales, no indicadores precisos de calidad. Un crimpado que supera ampliamente el límite todavía puede ocultar una deriva gradual de la altura. Por eso, las líneas de producción registran la tendencia de la altura de crimpado y analizan cortes transversales; la prueba de extracción funciona como respaldo.
Cómo interpretar un crimpado: guía de campo sobre los 9 defectos más comunes
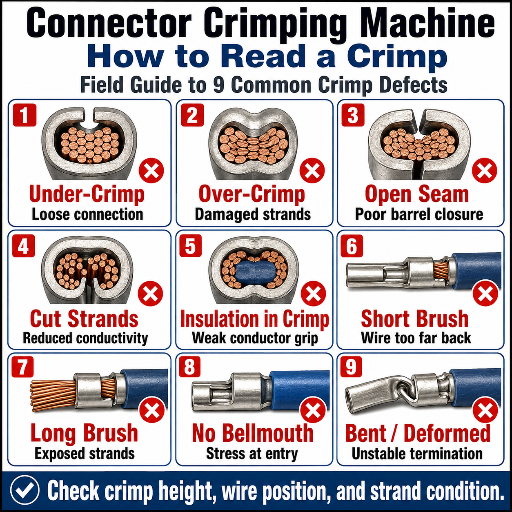 Cuando un crimpado no supera una auditoría, el defecto suele corresponder a uno de nueve patrones. Use esta guía de campo para pasar del síntoma a la causa raíz y luego a la solución; la mayoría de los problemas se deben a la configuración del herramental o a una altura de crimpado que se ha desviado, no al operador. Varios de estos defectos ya se detectan automáticamente: la patente US 2012/0137486 A1 describe un sensor de fuerza que identifica un crimpado defectuoso según la forma de su curva de fuerza frente al recorrido.
| Tipo de defecto | Qué se observa | Causa raíz | Solución |
|---|---|---|---|
| Crimpado insuficiente | Hilos sueltos, altura de crimpado elevada | Fuerza insuficiente; altura demasiado elevada | Reduzca la altura de crimpado hasta la especificación; verifique la fuerza |
| Crimpado excesivo | Barril aplastado, hilos cortados | Altura de crimpado demasiado baja; matriz incorrecta | Aumente la altura hasta el rango de 75–85% |
| Sin campana o con campana demasiado grande | Sin abocardado o con abocardado excesivo en los extremos del barril | Herramienta desalineada; yunque desgastado | Vuelva a alinear el aplicador; reemplace el yunque |
| Crimpado descentrado | Barril plegado hacia un lado | Alimentación o posicionamiento del terminal incorrectos | Reajuste la alimentación y el localizador |
| Aislamiento en el barril del conductor | Aislamiento atrapado debajo del crimpado del conductor | Longitud de pelado excesiva; posicionamiento incorrecto | Corrija la longitud de pelado; compruebe el asentamiento |
| Cable pelado en el barril de aislamiento | Conductor debajo de la sujeción del aislamiento | Longitud de pelado insuficiente | Aumente la longitud de pelado; vuelva a asentar el terminal |
| Hilos faltantes o cortados | Menos hilos de los que contiene el cable | Daño por la cuchilla; corte por crimpado excesivo | Revise las cuchillas; aumente la altura de crimpado |
| Abocardado de los hilos del conductor | Hilos abiertos antes de llegar al barril | Hilos desenrollados; sincronización de la alimentación | Ajuste el pelado y la alimentación; retuerza previamente los hilos |
| Recubrimiento agrietado del terminal | Desprendimiento de estaño u oro en el crimpado | Compresión excesiva; recubrimiento frágil | Reduzca la compresión; verifique el lote |
Normas de calidad del crimpado: IPC/WHMA-A-620, UL y pruebas de fuerza de extracción
Si compra o vende ensambles crimpados, hay tres normas que enmarcan la conversación. Indicar la norma correcta en una orden de compra evita la mayoría de las discusiones sobre calidad antes de que empiecen. Sus alcances se superponen, pero no son iguales, por lo que conviene saber cuándo aplica cada una.¿Cómo se comprueba la calidad del crimpado?
Con tres niveles de comprobación. Primero, la altura de crimpado se mide con un micrómetro y se compara con la especificación del fabricante del terminal; es el control diario. Segundo, se realiza la prueba de extracción (prueba de tensión) según los criterios de aceptación de IPC/WHMA-A-620. En la práctica de producción habitual, esto significa probar como mínimo la primera y la última pieza de una serie; en trabajos de Clase 3 de alta confiabilidad, suele añadirse el monitoreo de fuerza de crimpado en cada ciclo. Tercero, se hace periódicamente un análisis de corte transversal (micrografía), que la mayoría de los planes de calidad automotriz exige para la primera pieza y después de cualquier cambio de herramental. Es el único método que demuestra directamente la compresión hermética al gas. La prueba de extracción y la altura de crimpado permiten controlar el trabajo diario; la micrografía confirma la metalurgia. Este es, en resumen, el panorama de las normas:- ✔IPC/WHMA-A-620 Rev F (2025)es la norma vigente de aceptabilidad para ensambles de cables y arneses, publicada en octubre de 2025 para reemplazar a Rev E. Rev F actualiza las tablas de fuerza de extracción del crimpado y los criterios de corte transversal, y precisa qué se considera un indicador del proceso y qué constituye un defecto en las Clases 1/2/3.
- ✔UL 486A-Bestablece valores mínimos de fuerza de extracción en Norteamérica según el calibre del cable. Tenga en cuenta su alcance: excluye algunos tipos de terminales, como las pestañas planas de conexión rápida y las férulas desnudas o cubiertas, por lo que sus tablas no abarcan todos los conectores que se pueden crimpar.
- ✔IEC 60352-2:2024es la norma internacional redactada específicamente para conexiones crimpadas sin soldadura y sus métodos de prueba. Es la norma de crimpado más directa para el suministro global, aunque excluye el crimpado coaxial.
- ✔SAE, MIL y NASA-STD-8739.4son tablas de aceptación sectoriales (aeroespacial, defensa y espacio) que a menudo establecen límites mínimos superiores a los de UL.
¿Cuándo se justifica la automatización? La brecha de confiabilidad del crimpado manual
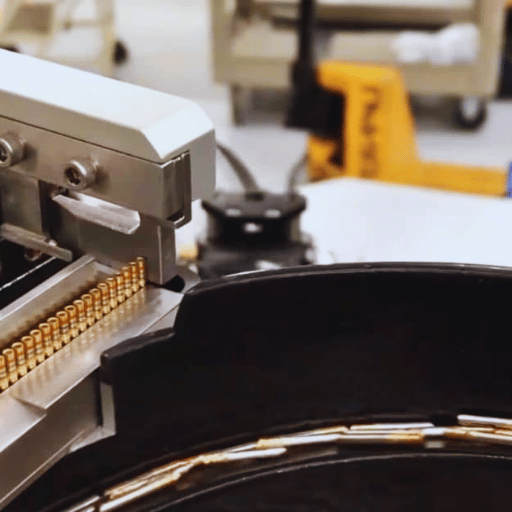 A la mayoría de los compradores les presentan la velocidad como el argumento a favor de una máquina, pero es la parte menos convincente. El argumento más sólido es lo que llamamos la brecha de confiabilidad del crimpado manual: la variación en la calidad del crimpado entre una persona y un proceso bajo control estadístico. Un operador experto puede igualar a una máquina en un crimpado individual. Lo que una persona no puede hacer es mantener ese resultado durante todo un turno sin variaciones por fatiga, agarre y posicionamiento del terminal.
La capacidad del proceso permite expresarlo con cifras. Un proceso que se considera dentro de tolerancia con un margen seguro tiene un Cpk cercano a 1.67 o superior. Una prensa automática con monitoreo de fuerza de crimpado mantiene la fuerza y la altura con suficiente precisión para alcanzar ese nivel; el crimpado manual presenta una dispersión mucho mayor porque cada ciclo depende de la mano del operador. Este monitoreo es una solución de ingeniería probada: la patente US 10,522,960 B2 abarca la conversión de la presión de crimpado en una señal de calidad por ciclo. Las líneas modernas van más allá: fabricantes de equipos informan de monitores de autoaprendizaje que se ajustan al desgaste de las herramientas y al lote de material, mantienen las tasas de rechazo en una pequeña fracción de un porcentaje y utilizan sistemas de «corte de crimpados defectuosos» para seccionar físicamente un terminal defectuoso e impedir que llegue a la siguiente estación. Nada de eso se consigue con un par de pinzas.
Los profesionales del foro de DigiKey llegan a la misma regla desde otra perspectiva: la herramienta manual es la opción adecuada solo si se crimpa pocas veces y se puede realizar una prueba de extracción en cada unión. Por encima de aproximadamente 500 arneses al mes, los costos de mano de obra por sí solos hacen más conveniente un aplicador semiautomático de banco, incluso antes de contar el material desperdiciado que evita un proceso monitoreado.
Cómo elegir una máquina de crimpado de conectores: lista de verificación de 7 puntos
Una vez definido el nivel, la elección de la máquina depende de siete preguntas. Respóndalas en orden; las tres primeras permiten descartar la mayoría de las opciones antes de considerar el precio.- 1.Rango de cables y terminales. ¿La prensa cubre su rango real de calibres AWG y tamaños de barril, con la carrera y la fuerza adecuadas? Los extremos (pines finos y terminales de ojal 4/0) suelen requerir una segunda máquina.
- 2.Compatibilidad con terminales. ¿Admite aplicadores o matrices para sus conectores específicos —Molex, JST, Deutsch, MC4 y férulas— y están disponibles sin un plazo de entrega largo?
- 3.Tasa de producción y variedad. Ajuste la producción a la demanda, pero dé mucha importancia al tiempo de cambio de formato si realiza muchos trabajos cortos.
- 4.Sistema de aplicadores y matrices. El herramental de cambio rápido y repetible se amortiza con cada cambio de formato. Confirme que el ajuste de altura de crimpado sea preciso y pueda bloquearse.
- 5.Monitoreo de fuerza de crimpado. Para la Clase 2/3, considere el CFM como estándar, no como opción: convierte la prensa en un proceso controlado.
- 6.Seguridad y resguardos. Una prensa de crimpado motorizada presenta un riesgo en el punto de operación; OSHA 29 CFR 1910.212 exige resguardos que mantengan las manos alejadas de la zona de crimpado. Revise el resguardo, los controles de dos manos o de cortina de luz y la documentación antes de comprar.
- 7.Soporte y repuestos. Los aplicadores, yunques y monitores se desgastan. Confirme la disponibilidad de repuestos, calibración y cobertura de servicio en su región.
Panorama de la industria: arneses para vehículos eléctricos, arquitecturas de 800V e inspección de crimpados con IA
 Dos fuerzas están transformando el crimpado de conectores durante lo que resta de esta década, y quienes planeen una inversión de capital en 2026 deberían tener en cuenta ambas. La primera es el aumento del volumen y la complejidad impulsado por la electrificación. A medida que los fabricantes de automóviles adoptan arquitecturas de 400V y 800V, aumenta la cantidad de conductores y la variedad de circuitos, y los análisis del mercado proyectan que el segmento de automatización de arneses de cables para vehículos eléctricos crecerá a una tasa anual de dos dígitos hasta la década de 2030. El aumento de los costos laborales en las regiones donde tradicionalmente se realiza el ensamble está impulsando a los proveedores Tier-1 a automatizar el corte, el desforre y el crimpado, tareas que hace una década eran opcionales.
La segunda fuerza es la incorporación de la inspección en etapas anteriores del proceso. Los sistemas de visión artificial con IA ahora analizan un crimpado desde varios ángulos y lo comparan con una «muestra de referencia ideal» aprendida; así detectan en tiempo real fallas de posición y geometría, en lugar de descubrirlas después. Además, los monitores de fuerza de crimpado se conectan cada vez más a sistemas MES y paneles de mantenimiento predictivo, como extensión de la supervisión de fuerza y frecuencia descrita en patentes como US 2012/0137486 A1. Sin embargo, conviene ponerlo en perspectiva: una revisión de ingeniería de 2024 señala que la industria aún no ha desarrollado sistemas de visión capaces de robotizar de forma total o parcial el ensamble de arneses de cables, porque los cables se deforman demasiado. Por eso, a corto plazo, la realidad es una mayor automatización del paso específico de corte, desforre y crimpado, junto con la inspección correspondiente, no una línea de producción sin operarios. Si va a comprar ahora, priorice una máquina cuyo sistema de monitoreo pueda alimentar su sistema de calidad; esa capacidad seguirá siendo importante dentro de cinco años.
Preguntas frecuentes
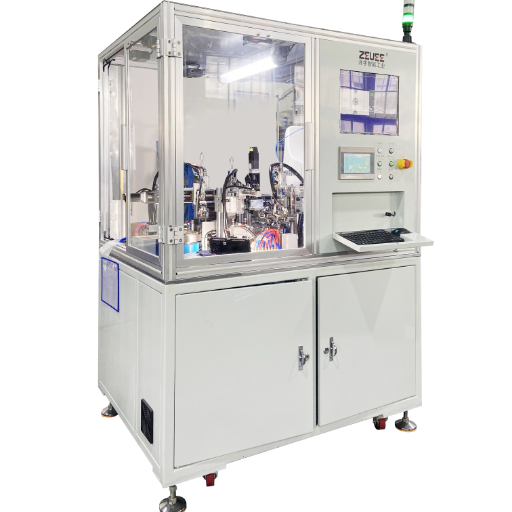
P: ¿Cuál es la diferencia entre una herramienta de crimpado y una máquina de crimpado?
Ver respuesta
Una herramienta de crimpado funciona manualmente: puede ser una pinza o una crimpadora de trinquete, y la fuerza depende del agarre y la técnica del operador. Una máquina de crimpado incorpora una fuente de fuerza motorizada (neumática, hidráulica o servoeléctrica), además de herramental repetible y, a menudo, monitoreo de la fuerza de crimpado. En la práctica, la diferencia está en el control del proceso: la máquina reproduce el mismo crimpado miles de veces, mientras que los resultados de una herramienta manual varían según quién la use.
P: ¿Una máquina de crimpado de conectores puede procesar distintos tipos de conectores?
Ver respuesta
Sí, dentro de un rango razonable. Una prensa de banco o automática admite aplicadores o matrices intercambiables, por lo que un mismo bastidor puede trabajar con terminales de barril abierto, barril cerrado y férula después de cambiar el herramental. Lo que no puede hacer es abarcar todo el rango, desde pines de señal pequeños hasta terminales de batería pesados: la fuerza y la geometría de las matrices varían demasiado, por lo que los casos extremos suelen requerir una segunda máquina dedicada.
P: ¿Qué es la altura de crimpado y por qué es importante?
Ver respuesta
La altura de crimpado es la altura comprimida del barril del conductor después del crimpado, medida con un micrómetro y comparada con la especificación del fabricante del terminal. Es importante porque es el indicador más directo y controlable de la compresión, y porque se desvía antes que la fuerza de extracción. Las tolerancias pueden ser tan estrictas como ±0.013 mm, por lo que las líneas de producción registran la tendencia de la altura de crimpado como control de calidad diario, en lugar de depender únicamente de pruebas de extracción.
P: ¿Cómo se prueba la calidad de una conexión crimpada?
Ver respuesta
Hay tres niveles, y las buenas plantas los usan todos. La altura de crimpado, medida con un micrómetro, es el control diario y se compara con la especificación del terminal. La prueba de extracción (tracción) comprueba la resistencia; IPC/WHMA-A-620 la exige como mínimo en la primera y la última pieza de una corrida, y en los trabajos de Clase 3 a menudo se monitorea la fuerza de crimpado en cada crimpado. El análisis de sección transversal, en el que se corta y pule un crimpado para examinarlo con un microscopio, es el único método que confirma directamente la compresión hermética a los gases; la mayoría de los planes automotrices lo exigen en la primera pieza y después de cualquier cambio de herramental. Recuerde que los valores mínimos de fuerza de extracción son límites inferiores: las pruebas de NASA encontraron que los crimpados suelen superarlos en 80% o más, por lo que una prueba de extracción aprobada por sí sola no demuestra que el proceso esté bien controlado.
P: ¿El crimpado es mejor que la soldadura para los conectores eléctricos?
Ver respuesta
En las conexiones entre cables y terminales de equipos que se mueven o vibran, por lo general se prefiere el crimpado, que ha reemplazado a la soldadura en la mayoría de estas aplicaciones. Un crimpado correcto forma una soldadura en frío hermética a los gases sin calentar el conductor y mantiene la flexibilidad del cable hasta el barril. En cambio, la soldadura penetra entre los filamentos y crea una transición rígida que puede agrietarse con la vibración, un punto de falla conocido en el cableado automotriz y aeroespacial. La soldadura sigue siendo adecuada para algunos trabajos a nivel de placa de circuito impreso y con cables muy finos, pero, para el cableado con conectores, un crimpado bien controlado es más duradero y mucho más rápido de producir.
P: ¿Cuánto cuesta una máquina automática de crimpado?
Ver respuesta
En 2026, los precios varían mucho según la categoría: las prensas de banco están en el rango más económico, mientras que las líneas totalmente automáticas de corte, desforre y crimpado con monitoreo cuestan mucho más. Solicite una cotización según la combinación de terminales y el volumen de producción, ya que la cantidad de aplicadores influye considerablemente en el costo.
Acerca de esta guía
Esta guía fue preparada por el equipo de ingeniería de ZEUEE, que diseña equipos automatizados de crimpado de conectores y ensamble de arneses de cables, y ha brindado apoyo para configurar procesos de calidad de crimpado a fabricantes de más de 30 países. Las cifras sobre fuerza de extracción, altura de crimpado y normas se basan en criterios de aceptación publicados por IPC, UL, IEC, SAE y NASA, y se contrastaron con nuestra propia experiencia de producción.
Referencias y fuentes
- IPC/WHMA-A-620 Requisitos y criterios de aceptación para ensambles de cables y arneses de cables (Rev F, 2025)IPC International
- UL 486A-486B Conectores para cablesUL Standards & Engagement
- IEC 60352-2:2024 Conexiones sin soldadura, conexiones crimpadasInternational Electrotechnical Commission
- NASA-STD-8739.4 Norma de mano de obra para crimpado, cables, arneses y cableadoNASA
- Estudio de datos de pruebas de fuerza de extracción en crimpadosNASA Technical Reports Server (2022)
- 29 CFR 1910.212 Requisitos generales para todas las máquinasU.S. OSHA
- US 2012/0137486 A1, Aparato de crimpado con monitoreo de la calidad del crimpadoUSPTO
- US 5,661,897, Aplicador para máquina de crimpado de terminalesUSPTO
- Pruebas de fuerza de extracción en cables crimpadosASSEMBLY Magazine
- Mejora de la calidad del crimpadoWiring Harness News
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






