Póngase en contacto con Zeyu lntelligent Industrial Company

Para ingenieros de manufactura de conectores, responsables de compras y gerentes de producción
Máquina automática de expansión de contactos Twist Pin: formación del cuello con servo e inspección CCD para contactos Twist Pin según especificaciones MIL
Ajuste un cuello de dimensiones uniformes en cada contacto Twist Pin de BeCu y verifíquelo en línea con CCD; así, sus conectores Micro-D y Nano-D cumplirán los requisitos MIL de acoplamiento en producción de alto volumen.

Proceso y especificaciones del sistema
15–17 piezas/min
Tasa de producción
0.4–2.5 mm
Rango de diámetros de los contactos Twist Pin
CCD al 100 %
Inspección en línea de 4 defectos
Servo
Control de expansión giratoria
900×800×1850
Espacio ocupado (mm)
2 KW / 220V
Alimentación eléctrica
0.4–0.6 MPa
Aire
La máquina automática de expansión de contactos Twist Pin, también llamada máquina para formar el cuello de contactos Twist Pin, realiza el proceso que transforma un haz soldado de alambres de cobre-berilio en un conector Twist Pin con efecto de resorte. La automatización del modelo C49-ZY05-01 de ZEUEE forma el cuello con la precisión y la verificación que usted necesita: movimiento servo e inspección CCD en línea. Está optimizada para fabricantes de conectores Twist Pin hiperboloides Micro-D, Nano-D y de otros tipos.
Para todos los lectores · problema → solución
Por qué la variación en la formación del cuello limita silenciosamente el rendimiento de Micro-D y Nano-D
Un buen punto de partida para cuestionar las suposiciones es esta: los contactos Twist Pin ofrecerán una fuerza de inserción de acoplamiento baja desde el primer momento. Lo sentimos, pero no es así. En un conector Micro-D de alta densidad con 51 posiciones, que requiere casi 20 libras de fuerza de inserción, incluso 6 ozf (1.67 N) por contacto pueden exigir, en el peor de los casos, más de 85 N de fuerza total de acoplamiento y desacoplamiento. Solo puede contar con ese margen de fuerza si los 51 contactos tienen el mismo perfil de cuello.
Análisis del proceso y causa raíz
→
Impacto industrial y solución
→
Ingeniería (principal) · Compras (evaluación de cotización)
El C49-ZY05-01 de ZEUEE: formación servo del cuello para contactos Twist Pin de 0.4–2.5 mm
Si en su línea los contactos Twist Pin aún se forman ensanchándolos con una leva fija, conoce bien los cambios de formato y la deriva, una herramienta distinta para cada diámetro y la falta de pruebas de conformidad. El C49-ZY05-01 es una máquina de expansión de contactos Twist Pin de una estación: toma pines sueltos de un alimentador vibratorio de precisión, verifica que haya un pin, lo coloca en una prensa y forma el ensanchamiento con un mecanismo de rotación servo. El cuello ensanchado ya no es solo un diámetro obtenido con una herramienta rectificada; ahora es un parámetro de la configuración de la máquina que puede controlarse hasta el micrómetro gracias al proceso servo, en lugar de una leva fija. Fabricamos máquinas para cualquier tamaño de contacto Twist Pin de toda la línea de productos de ZEUEE, desde pines de señal de 0.4 mm hasta pines de 2.5 mm, los tamaños que se usan en la mayoría de los contactos de las familias Nano-D (MIL-DTL-32139) y Micro-D (MIL-DTL-83513).
Cabezal giratorio de expansión servo y estación CCD: el ensanchamiento del cuello se establece como parámetro y luego se mide en cada pin.
Intervalo de tolerancia del cuello de contactos Twist Pin (marco de referencia de ZEUEE)
Use esta vista para relacionar cada clase de pin con los valores que controla la máquina. Esta controla tres dimensiones según sus planos técnicos; el objetivo del ensanchamiento siempre se ajusta al acoplamiento por interferencia de su receptáculo, y la banda de rechazo del sistema CCD sigue las tolerancias de sus planos, no un valor genérico.
| Parámetro | C49-ZY05-01 | Notas |
|---|---|---|
| Tasa de producción | 15–17 piezas/min | Una estación, operación continua |
| Rango de diámetros de los contactos Twist Pin | 0.4 – 2.5 mm | Contactos de señal a potencia |
| Accionamiento de expansión | Mecanismo giratorio servo | Dimensión de ensanchamiento programable |
| Inspección | CCD: diámetro y longitud del ensanchamiento del cuello | Inspección en línea al 100 %, clasificación automática por grado de calidad |
| Alimentación | Alimentador vibratorio de tazón de alta precisión | Verificación de presencia antes de la prensa |
| Dimensiones | 900 × 800 × 1850 mm | Espacio compacto para una sola celda |
| Potencia | 2 KW | — |
| Aire / voltaje | 0.4–0.6 MPa / 220V AC | Servicios estándar de planta |
| Clase de contacto Twist Pin | Ø nominal del pin | Dimensiones controladas del ensanchamiento | Activación del rechazo por CCD |
|---|---|---|---|
| Contacto de señal Nano-D | 0.40 mm | Ø y longitud del ensanchamiento, concentricidad | Ø o longitud fuera de banda; cabeza inclinada |
| Nano-D (M32139 typ.). | 0.635 mm | Ø y longitud del ensanchamiento, concentricidad | Ø fuera de banda; hebra separada |
| Clase Micro-D | 0.76 mm | Ø y longitud del ensanchamiento, concentricidad | Perfil de ensanchamiento irregular; hebra dañada |
| Micro-D / potencia | 0.80 mm | Ø y longitud del ensanchamiento, concentricidad | Ø fuera de banda; cabeza inclinada |
| Contacto de potencia | 1.00 mm | Ø y longitud del ensanchamiento, concentricidad | Ensanchamiento irregular; hebra separada |
| Contacto de potencia grande | hasta 2.5 mm | Ø y longitud del ensanchamiento, concentricidad | Ø o longitud fuera de banda |
La operación sin herramientas no es la única ventaja. Para facilitar las auditorías del cliente al sistema de alimentación de alto volumen, la prensa, el cabezal de expansión y el módulo de inspección óptica, el acceso a estas secciones se mantiene lo más sencillo posible, sin tener que desarmar la celda. Esto es muy valioso cuando una planta cambia de tipo de pin 30 o 40 veces al año. Este diseño modular con fácil acceso también permite adaptar la misma plataforma principal a una máquina de trenzado de contactos Twist Pin en una etapa previa y a una máquina de crimpado de contactos Twist Pin; en las etapas posteriores del proceso, permite integrarla con una máquina de inserción de pines. Como se muestra en la patente USPTO US6584677B2 (prioridad de 2001), el ensanchamiento del contacto Twist Pin se forma al girar las mordazas en sentido contrario a la hélice para desenrollar las hebras; luego, un tratamiento térmico templa el cobre-berilio en los ensanchamientos para fijar su forma de resorte. Esa es la razón estructural por la que un cabezal servo mantiene esta dimensión de forma mucho más repetible que una leva mecánica.
Ingeniería y gerencia · Compras (costos)
Expansión con servo y CCD frente a expansión con leva o manual: comparación de datos
Para una línea de conectores, lo que importa no son los precios, sino la uniformidad y el rendimiento. Una máquina barata que envía diámetros de ensanchamiento fuera de especificación a las etapas posteriores del proceso resulta mucho más costosa, pues la falla del conector se detecta durante la prueba de acoplamiento del cliente, no en el balance del proveedor de maquinaria. Estos son los resultados habituales de las tres categorías de tecnología de formación de ensanchamientos; observe con atención la columna «inspección».
| Factor | ZEUEE C49-ZY05-01 (servo + CCD) | Máquina típica del mercado | Expansión manual o de banco |
|---|---|---|---|
| Control de la dimensión del ensanchamiento | Servo, programable y repetible | Leva / herramental fijo | Depende del operador |
| Inspección en línea | CCD al 100 % (4 modos de falla) | Ninguna / muestreo manual | Muestreo manual |
| Tasa de producción | 15–17 piezas/min | 10–15 piezas/min | Baja, limitada por la fatiga |
| Espacio ocupado | 900 × 800 mm | ~1300 × 1300 mm | Banco de trabajo |
| Clasificación por grado de calidad | Automática, según el grado de calidad | Manual | Manual |
| Uniformidad de la fuerza de acoplamiento | Alta (se mide cada pieza) | Variable | Variable |
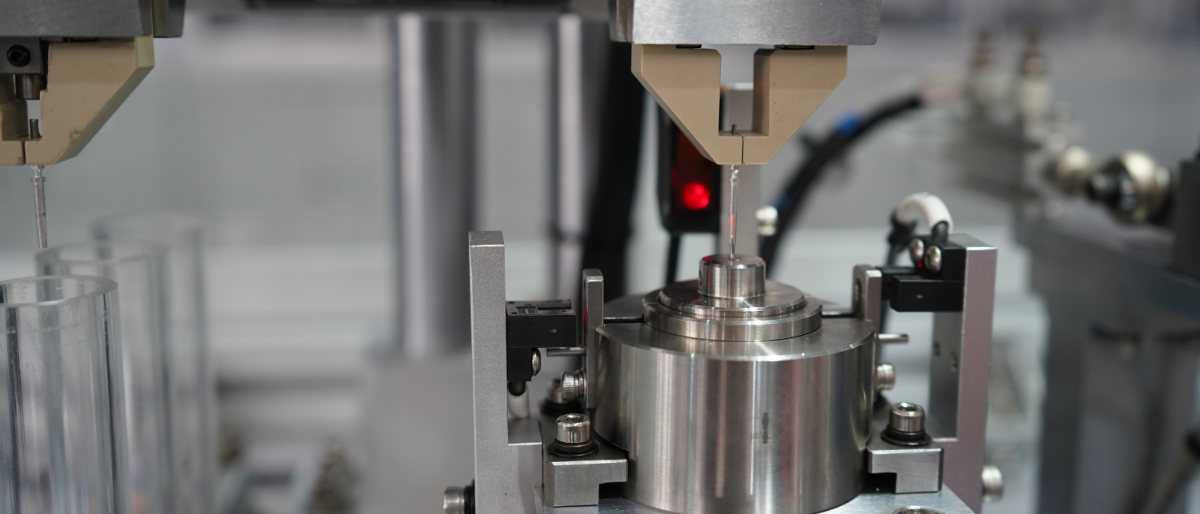
Los ingenieros de ZEUEE incorporaron visión CCD porque, en el ensamble automatizado de conectores, aumenta el rendimiento a la primera pasada y permite la inspección en línea al 100 %, el seguimiento de piezas y la clasificación automática, a la vez que reduce la mano de obra necesaria al aumentar el volumen. Una cabeza inclinada o un ensanchamiento irregular quizá no se detecten hasta la prueba de acoplamiento del cliente. Detectar estos defectos aquí, en una pieza cuyo cuello se forma mediante el método servo contrario a la hélice de la patente USPTO US6584677 y con tolerancias para 150°C, es la razón estructural por la que una celda servo supera a ambas alternativas. Comprar considerando solo el precio de etiqueta simplemente posterga el costo de los defectos contenidos y los que llegan al cliente.
Gerencia (principal) · Ingeniería (validación técnica)
De la aviónica a la medicina: por qué los contactos Twist Pin ensanchados son confiables
Los contactos Twist Pin y los conectores hiperboloides existen porque los contactos estándar, formados o crimpados simplemente no resisten los golpes y las vibraciones exigidos. Como cabría esperar, el contacto hiperboloide fue inventado en 1956 por Francois Robert Bonhomme para la iluminación y ventilación ferroviarias, porque mantener una conexión constante al recorrer terrenos irregulares y variados requiere un diseño similar a un resorte (véase USPTO US7775841, contacto eléctrico hiperboloide). Un contacto con 100,000 ciclos de acoplamiento quizá no parezca muy impresionante, pero pronto cobra sentido al compararlo con los 5,000 ciclos de acoplamiento de un conector médico típico. Al fin y al cabo, eso permite que un conector Nano-D MIL-DTL-32139 resista vibraciones de onda sinusoidal de 10–2000 Hz y 20-g, en condiciones de servicio a 150°C o 200°C.
Sin embargo, para que este tipo de desempeño se mantenga fuera del proceso de manufactura, el contacto debe fabricarse con precisión. Esta pequeña expansión crea siete puntos de contacto eléctrico en el interior y las fuerzas de resorte necesarias para retenerlo, por ejemplo, durante las vibraciones del perfil de lanzamiento de un helicóptero. ZEUEE produce los equipos de proceso y el herramental para ambos tipos de contactos, destinados a fabricantes de conectores y a fabricantes de productos militares, optoelectrónicos y médicos. Estos contactos se utilizan en las familias de conectores Twist Pin y conectores rectangulares micro Twist Pin fabricadas según las normas MIL-DTL-32139 Twist Pin y MIL-DTL-83513. Desde su sede de 20,000 m² en Shenzhen, ZEUEE atiende a clientes en más de 30 países, incluidos China Shipbuilding, TE y Sumitomo, y ha entregado más de 10,000 proyectos de automatización no estándar. Sus equipos se utilizan en satélites, misiles y torpedos, aviónica y sistemas electrónicos de tracción ferroviaria; en cualquier aplicación donde sea esencial aplicar la fuerza de acoplamiento correcta cada vez.
«Con los contactos Twist Pin, la mayoría de nuestros clientes nunca tiene problemas con la soldadura; el problema es el cuello, que se desplaza. Las pequeñas variaciones en el ensanchamiento entre lotes hacen que una o dos piezas se atoren al entrar en el receptáculo. Por eso muchos fabricantes prefieren una inspección CCD al 100 % en nuestras máquinas; llega un punto en que ya no es posible fabricar el contacto fácilmente».
— Equipo de ingeniería de ZEUEE, equipo de automatización industrial, Shenzhen Zeyu Intelligent
Compras (principal) · Ingeniería (aplicación de normas)
Calidad y conformidad: ISO 9001:2015, trazabilidad CCD al 100 % y normas MIL para contactos
Al evaluar una marca nueva para una máquina de formación de contactos, los responsables de compras tienen un temor muy real que una auditoría del cliente con un comprador de referencia de otra marca confirmaría fácilmente: las evaluaciones de proveedores de todo tipo muestran que una proporción considerable de los productos no cumple las especificaciones; en evaluaciones típicas de componentes de conectores fabricados por distintos proveedores, la cifra ronda el 30%. En pocas palabras, un logotipo en un folleto no demuestra que una máquina produzca piezas de calidad. De hecho, solo una máquina con pruebas integradas y garantizadas en su producción, como la C49-ZY05-01, proporciona esas pruebas en tiempo real, pieza por pieza. Para cumplir estos requisitos, los ingenieros de ZEUEE integran una compuerta de rechazo en la celda, en lugar de añadirle la inspección más adelante; una diferencia que ningún folleto podría reproducir.










01/10
ISO 9001:2015
Sistema de gestión de la calidad certificado
Más de 150 patentes
Más de 32 de invención y 68 de modelo de utilidad
Empresa nacional de alta tecnología
Pyme especializada «Little Giant» (专精特新) · Demostración de patentes
Alineado con las especificaciones MIL
Fabricación de contactos para los programas MIL-DTL-32139 / 83513
En realidad, la conformidad con las normas no se determina por un logotipo, sino por si el pin fabricado cumple las especificaciones y se manufactura según las normas Mil-Spec DTL-83513 para conectores Micro-D con separación de 0.050/1.27 mm y DTL-32139 para el estilo Nano-D con separación de 0.635 mm. Aunque no siempre sea un factor crítico para muchas marcas, ZEUEE ya obtuvo la certificación ISO 9001:2015, cuenta con la certificación ISO 9001:2015 y ha registrado más de 150 patentes de investigación y desarrollo, incluida una técnica exclusiva de formación de ensanchamiento contrario a la hélice, patentada y ampliamente reconocida en el sector de los contactos, para el diseño de contactos Twist Pin.
| Modo de falla | Descripción | Señal de detección CCD | Acción de rechazo |
|---|---|---|---|
| Cabeza inclinada | Cabeza del pin desalineada tras la expansión | Desviación del eje de la cabeza respecto a la referencia | Desvío al contenedor de rechazo |
| Hebra dañada | Superficie de la hebra desgarrada o deformada | Anomalía superficial en la zona de expansión | Desvío al contenedor de rechazo |
| Hebra separada | Hebra desprendida del haz | Verificación del número de hebras y de la separación | Desvío al contenedor de rechazo |
| Expansión irregular | Cuello asimétrico o fuera de banda | Diámetro y longitud del ensanchamiento fuera de tolerancia | Desvío al contenedor de rechazo |
Compras (principal) · Gerencia (presupuesto)
Compra de una máquina de expansión de contactos Twist Pin: personalización, plazo de entrega, instalación y asistencia global
Los principales factores que afectan el costo total y los plazos de entrega de una máquina de producción de contactos Twist Pin no se reducen a un precio específico, sino que dependen de su configuración. La peor disyuntiva para los clientes que compran equipos para formar contactos es encontrar una máquina cuyo precio no necesariamente se relacione con la producción de componentes que ofrece. En lugar de mostrar un precio de etiqueta, presentamos la herramienta de análisis de factores que utilizan los compradores industriales con experiencia para estimar los requisitos de sus solicitudes de cotización, junto con las razones por las que cada factor influye en los costos de producción:
Como fabricante de automatización personalizada, ZEUEE configura su celda de formación de contactos según las dimensiones precisas de los planos técnicos de sus contactos, incluso para el proceso patentado de expansión contraria a la hélice (USPTO US6584677), en lugar de obligarlo a adaptar sus contactos a una máquina estándar. Este enfoque integral de fábrica respalda más de 10,000 proyectos entregados. Para obtener precios y plazos de entrega acordes con el diámetro de sus pines y su volumen de producción, solicite una cotización personalizada a ZEUEE.
Sistemas de ingeniería
Herramientas para máquinas de expansión de contactos Twist Pin
Preguntas frecuentes
¿Qué diámetros y separaciones de contactos Twist Pin puede procesar el C49-ZY05-01?
Forma ensanchamientos en el cuello de contactos Twist Pin desde contactos de señal de 0.4 mm hasta contactos de potencia de 2.5 mm; cubre los diámetros usados en las familias de conectores Nano-D (MIL-DTL-32139) y Micro-D (MIL-DTL-83513). El herramental se configura según los planos técnicos específicos de sus contactos.
¿Cómo detecta el sistema CCD un ensanchamiento irregular del cuello?
La estación CCD mide el diámetro y la longitud del ensanchamiento de cada pieza y verifica cuatro modos de falla: cabeza inclinada, hebra dañada, hebra separada y expansión irregular. El descargador de clasificación desvía automáticamente las piezas fuera de su banda de tolerancia, por lo que se inspecciona el 100 % de la producción en lugar de tomar muestras.
¿El contacto ensanchado cumple los requisitos de MIL-DTL-32139 / MIL-DTL-83513?
La máquina está diseñada para producir contactos que cumplan las exigencias dimensionales y mecánicas de esas normas; por ejemplo, la separación de 0.635 mm para Nano-D y de 0.050″ (1.27 mm) para Micro-D, así como la resistencia a golpes y vibraciones (10–2000 Hz hasta 20 g, 150°C o 200°C) especificada para esas familias. La calificación final se realiza según los planos técnicos de sus contactos.
¿Puede integrarse con nuestra línea existente de trenzado y crimpado?
Sí: la expansión se realiza después del trenzado y la soldadura. ZEUEE fabrica la máquina como celda independiente o la integra en una línea de ensamble de conectores más completa, incluidas las estaciones previas de ensamble y trenzado de contactos Twist Pin.
¿Cuál es la ventaja real de la tasa de producción frente a la expansión manual?
A nivel de celda, el C49-ZY05-01 opera a 15–17 piezas/min con una geometría de ensanchamiento uniforme, configurada mediante servo, e inspección al 100 %. En cambio, la expansión manual depende del operador, su tasa de producción está limitada por la fatiga y los defectos solo se detectan mediante muestreo. La ventaja práctica está en el rendimiento a la primera pasada y la uniformidad de la fuerza de acoplamiento, no solo en la velocidad.
¿Por qué es tan importante que el ensanchamiento del cuello sea uniforme?
Porque la fuerza de acoplamiento es acumulativa: con hasta 6 ozf (1.67 N) por contacto Micro-D, un conector de 51 posiciones puede requerir alrededor de 85 N para acoplarse. Ese margen solo es predecible cuando el ensanchamiento de cada pin tiene dimensiones idénticas, lo que se consigue con la formación servo y la verificación CCD de cada pieza.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






