Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de ensamble de contactos Micro Twist Pin
—Línea automatizada de producción de contactos para conectores
Para fabricantes de conectores y contactos que producen contactos Twist Pin (hiperboloide) para programas aeroespaciales, de defensa, de perforación de pozos y médicos: una línea ZEUEE de seis máquinas que trenza, suelda, abulta y crimpa contactos de grado MIL bajo control de visión artificial en línea.
Solicite una cotización / Agende una consulta sobre la línea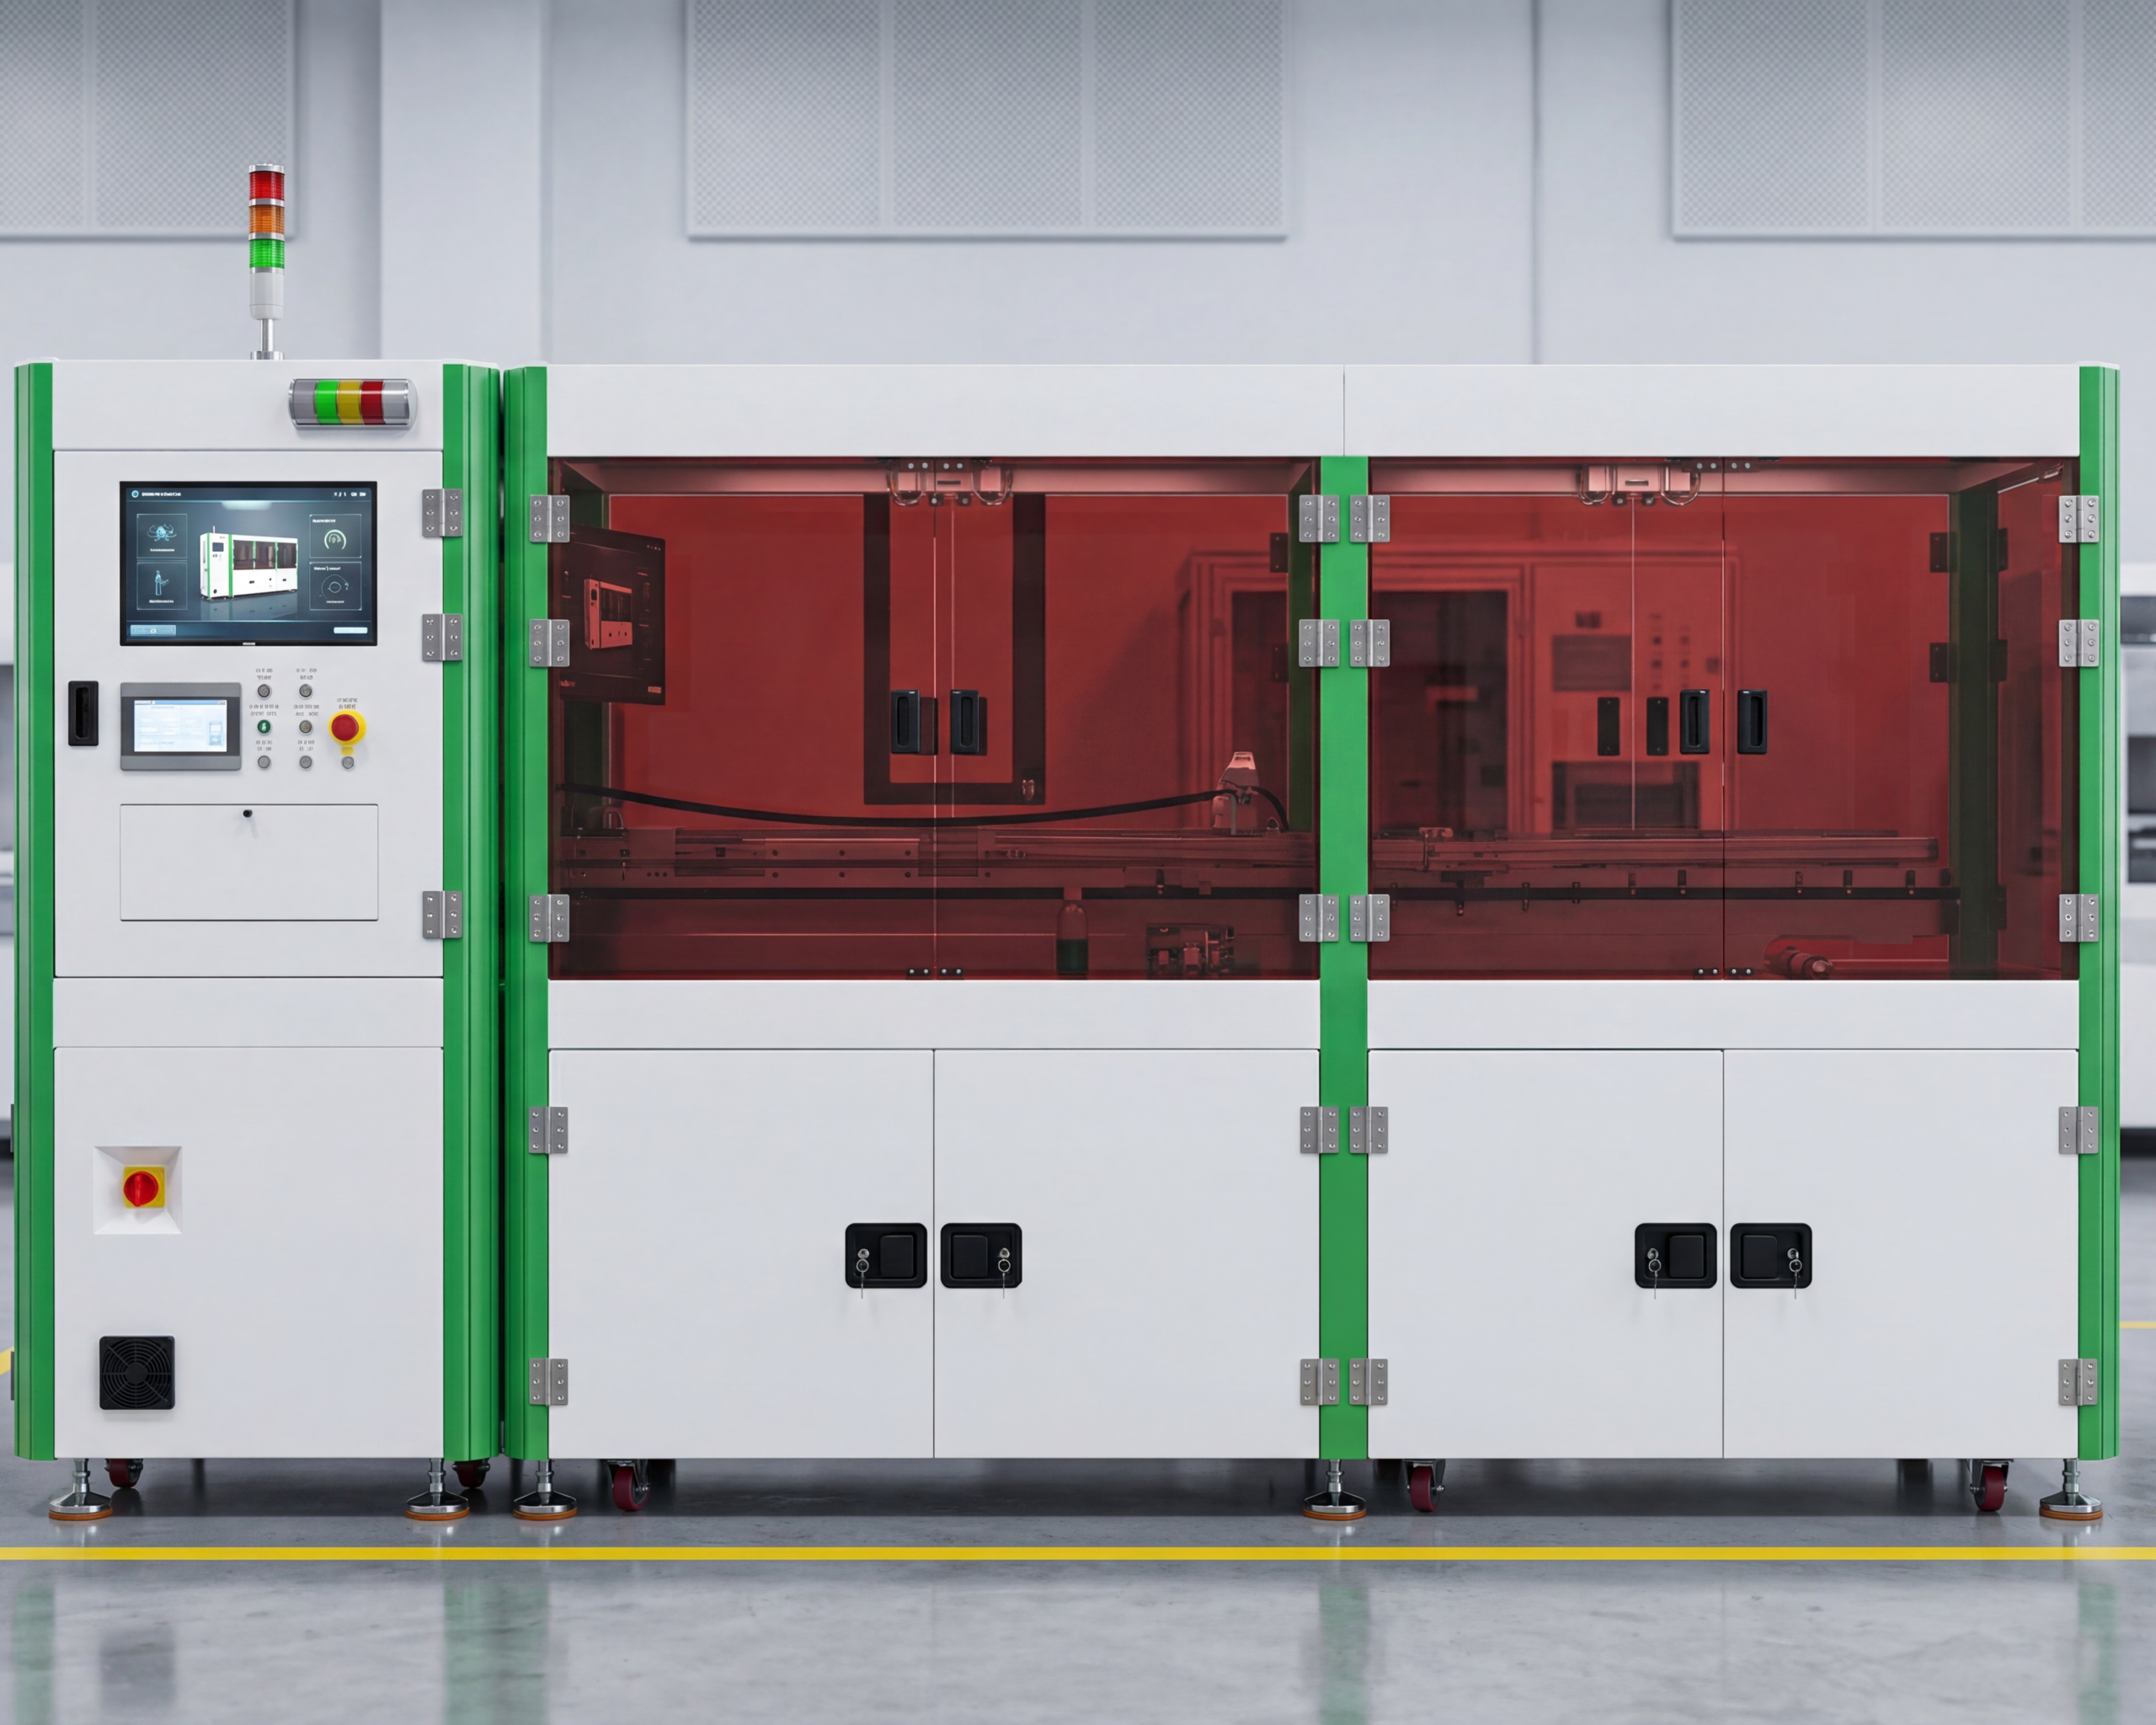
6
máquinas integradas (JY01-01→06)
0.2–0.8 mm
diámetro del cable · 3–9 hebras
10–16
piezas/min por estación
CCD en línea
soldadura láser · control servo
grado MIL
83513 Micro-D · compatible con 32139 Nano-D
100%
inspección por visión artificial + clasificación automática
FILOSOFÍA DE INGENIERÍA
El verdadero cuello de botella en la producción de contactos Twist Pin es la uniformidad, no la capacidad
Especificaciones de fase 1
200g
Límite de vibración
500g
Resistencia a impactos
Una máquina de ensamble de conectores se justifica en su planta cuando elimina la variable que ni siquiera un operador experto puede controlar manualmente. Un contacto Twist Pin es un contacto hiperboloide con una jaula de alambres: diez hebras de cobre-berilio trenzadas entre sí y soldadas con láser; después se abultan para que las hebras elásticas se compriman dentro del receptáculo correspondiente y formen hasta siete puntos independientes de contacto eléctrico. Si se fabrica correctamente, esos contactos soportan vibraciones de 200 g e impactos de 500 g sin una sola interrupción mayor de un microsegundo.
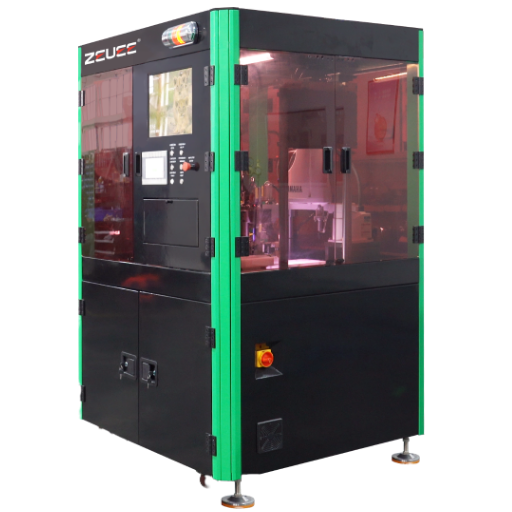
Análisis de fase 2
Esta es la realidad que muchos compradores suelen interpretar al revés. Los contactos Twist Pin no son difíciles de fabricar de forma confiable: las solicitudes de patente de la USPTO y los datos de campo apuntan a dos modos de falla: las hebras se separan de la camisa y la punta abultada se desalinea durante el conformado. Ambos son problemas de precisión de manufactura, no defectos del contacto en sí; por eso una línea alimentada manualmente pierde rendimiento mientras que una máquina automática de ensamble de conectores lo mantiene. Un proceso manual o semiautomático introduce justo las microvariaciones que provocan esas fallas, y es difícil controlarlas con herramental microscópico.
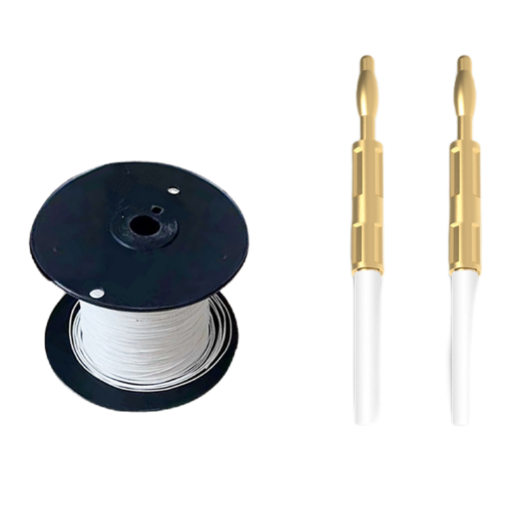
Solución de fase 3
La línea Micro Twist Pin de ZEUEE aborda el problema directamente: monitoreo láser del diámetro en la trenzadora, control de tensión con imanes permanentes en cada cabezal, conformado del abultamiento mediante servomotor e inspección CCD en cada transferencia. Esa es la diferencia entre un contacto que aprueba la inspección de la primera pieza y uno que también la aprueba en la pieza diez mil.
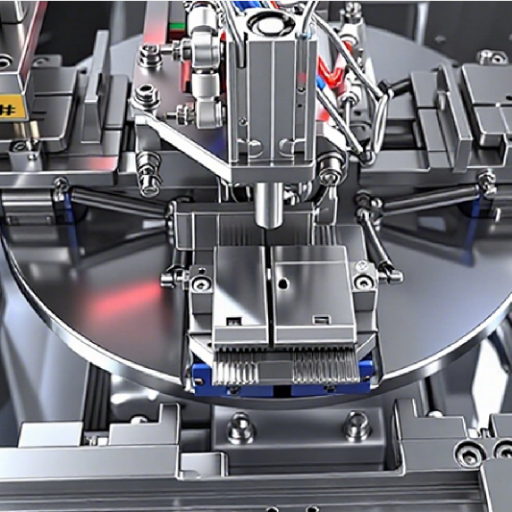
ARQUITECTURA DEL SISTEMA
La línea Micro Twist Pin de ZEUEE: seis máquinas, desde la hebra hasta el receptáculo
Esta línea es modular. Cada máquina funciona por separado o se conecta para formar una celda continua. Así puede automatizar la etapa que hoy reduce el rendimiento y añadir las demás a medida que aumenta el volumen: una ruta gradual hacia la eficiencia de la línea, en lugar de una gran inversión inicial. A continuación se muestra el mapa de producción, desde la hebra hasta el receptáculo: qué hace cada estación, a qué velocidad opera y qué control de calidad en línea mantiene las tolerancias.
Mapa de producción: de la hebra al receptáculo
Etapa / Modelo
Función
Tasa de producción
Control de calidad en línea
[STG-01]
JY01-01 Trenzado
JY01-01 Trenzado
Trenza 3–9 hebras de BeCu (0.2–0.8 mm) para formar la jaula helicoidal
100–200 mm/min
Medidor láser de diámetro + tensión magnética por cabezal
[STG-02]
JY01-02 Enderezado
JY01-02 Enderezado
Alivio de esfuerzos en línea + enderezado por tensión del cable trenzado
1000 mm/min
Detección de material por fibra óptica, alarma y paro
[STG-03]
JY01-03 Corte y soldadura
JY01-03 Corte y soldadura
Corte a la longitud requerida + soldadura láser en ambos extremos con gas inerte
11–13 piezas/min
Inspección CCD de soldadura + expulsión de piezas defectuosas
[STG-04]
JY01-04 Abultado de la cintura
JY01-04 Abultado de la cintura
Abultamiento conformado por servo (el punto de contacto hiperboloide)
13–16 piezas/min
Alimentación de discos de aleación por piezoeléctrico + CNC; verificación CCD de dimensiones
[STG-05]
JY01-05 Crimpado en la carcasa
JY01-05 Crimpado en la carcasa
Alimentación mediante robot de 4 ejes; contacto crimpado y asentado en la carcasa del conector
12–15 piezas/min
Clasificación CCD por orientación + concentricidad + tamaño
[STG-06]
JY01-06 Crimpado del cable
JY01-06 Crimpado del cable
Pela y crimpa el contacto al cable conductor
10–15 piezas/min
Posicionamiento servo + conteo mediante encoder; CCD multiángulo
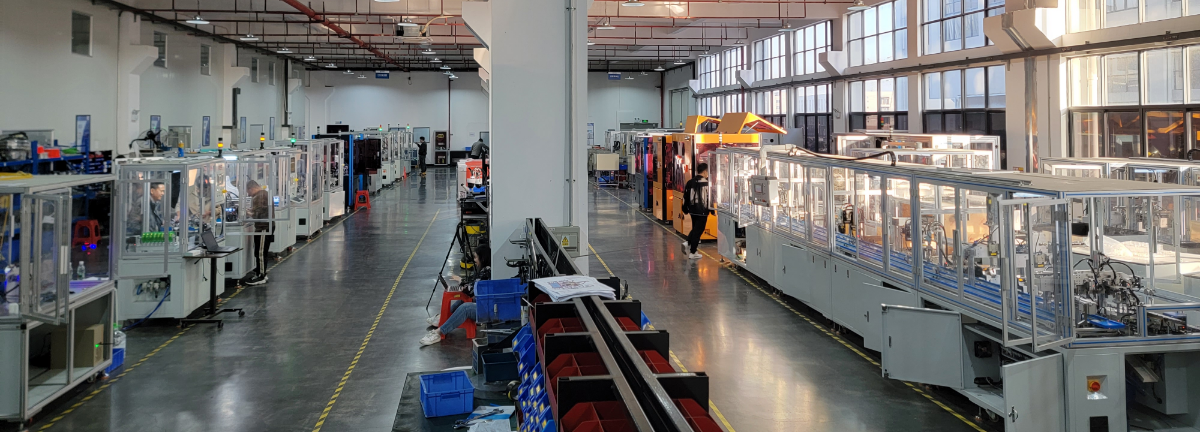
Nota de ingeniería: por qué la etapa de abultado define el contacto
La etapa 4 es donde un contacto Twist Pin se convierte en un contacto hiperboloide. El «abultado de la cintura» forma el punto abultado con un radio hemisférico que permite asentar el pin incluso si hay desalineación durante la inserción; esta es la geometría que los receptáculos de grado MIL necesitan para acoplarse bajo impactos y vibraciones. Si el abultamiento se forma a mano, se desvía; una carrera controlada por servo y con retroalimentación dimensional CCD lo mantiene. Las etapas 5 y 6 de inserción de pines y crimpado llevan esa precisión a la carcasa, donde la fuerza de asiento y la concentricidad determinan si el contacto pasa la clasificación por visión artificial. La fabricación de contactos Twist Pin de alta velocidad es una tecnología documentada: consulte USPTO US6584677B2.
Cada modelo admite cambios de parámetros para distintos calibres de cable, cantidades de hebras y geometrías de pines. Así, una misma línea puede producir contactos de señal de 0.4 mm y contactos más robustos, cerca del límite de 0.8 mm, sin reconstruir el equipo. Esa flexibilidad es lo primero que preguntan los ingenieros y lo primero que omite un folleto. La estación final también funciona como máquina de crimpado de terminales, por lo que cada contacto sale de la celda ya terminado con su cable conductor. Además, ZEUEE diseña la línea según el plano de sus contactos, en lugar de basarse en un número de catálogo; por eso un programa personalizado puede operar sin modificaciones posteriores.
ESPECIFICACIÓN TÉCNICA
Contactos Twist Pin, estampados o maquinados; líneas automatizadas o manuales
Elegir una tecnología de contacto implica equilibrar confiabilidad y costo, y esa decisión determina si conviene automatizar. Los contactos estampados son económicos a gran escala, pero dependen de dos o tres puntos de contacto y pueden deformarse tras acoplamientos repetidos. Los maquinados son confiables, pero costosos. Los contactos Twist Pin se usan en programas que exigen alta confiabilidad. Esta es la matriz comparativa entre contactos Twist Pin y estampados:
La economía de la automatización se explica por lo mismo. Los contactos Twist Pin y los maquinados se usan en equipos de larga vida útil y alta confiabilidad; además, si una pieza defectuosa llega a un satélite, una herramienta de perforación de pozos o un implante, no es posible repararla. El trenzado y el conformado automatizados mantienen la uniformidad que exigen estos programas —un enfoque reflejado en patentes de fabricación de contactos hiperboloides como USPTO US5326289A— y una línea con clasificación por visión artificial proporciona la trazabilidad que solicitan los auditores.
Atributo
Twist Pin (hiperboloide)
Estampados y conformados
Maquinados / torneados
Puntos de contacto
7 (Micro-D) / 5 (Nano-D)
2–3
1 línea / banda
Ciclos de acoplamiento
Hasta 100,000 (tecnología hiperboloide)
Se deterioran con los ciclos repetidos
Presión alta y constante
Impactos / vibraciones
500 g / 200 g, interrupción <1 µs
Riesgo de micromovimiento
Alto
Costo unitario relativo
Premium
El más bajo
El más alto
Ideal para
Aeroespacial, defensa, perforación de pozos y medicina
Entornos de alto volumen y baja exigencia
Bajo volumen y alta corriente
SECUENCIA DEL PROCESO
De un cable de diez hebras a un contacto conforme a MIL: el proceso automatizado
La física determina esta secuencia y cada paso elimina una variable manual. Trenzado, enderezado, corte y soldadura, abultado, crimpado en la carcasa y crimpado al cable: seis operaciones que convierten un cable suelto de cobre-berilio en un terminal de contacto de grado MIL, inspeccionado y clasificado.
«Controlamos la carrera de abultado y la energía de soldadura mediante servos de circuito cerrado y control láser por una razón: esos son los dos pasos en los que fallan los contactos Twist Pin fabricados a mano: separación de hebras y desalineación de la punta. Nuestro sistema CCD revisa cada pieza antes de que avance, para que la falla no llegue a la carcasa».
— Equipo de ingeniería de ZEUEE, línea Micro Twist Pin
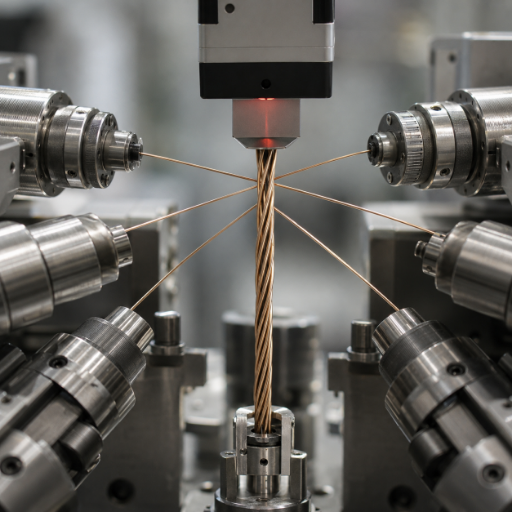 [PRC-01]
Trenzado de la jaula
[PRC-01]
Trenzado de la jaula
Se trenzan de tres a nueve hebras de BeCu con un paso controlado, mientras un medidor láser supervisa el diámetro en tiempo real y cada cabezal mantiene su propia tensión. El paso y la tensión determinan la distribución uniforme de los puntos de contacto en la jaula terminada; una desviación en esta etapa se manifiesta después como una fuerza de acoplamiento fuera de especificación.
 [PRC-02/03]
Enderezado, corte y soldadura láser
[PRC-02/03]
Enderezado, corte y soldadura láser
El cable trenzado se somete a alivio de esfuerzos y se endereza a una velocidad de hasta 1000 mm/min. Luego se corta a la longitud requerida y se suelda con láser en ambos extremos bajo gas inerte, para que la soldadura quede uniforme y las hebras no se abran. La soldadura en ambos extremos evita la falla por separación del cable que provoca devoluciones de campo en los pines fabricados a mano.
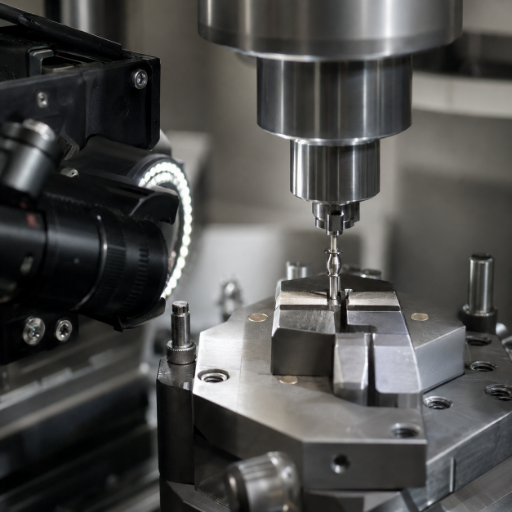 [PRC-04]
Abultado de la cintura para formar el hiperboloide
[PRC-04]
Abultado de la cintura para formar el hiperboloide
Una prensa servoforma el abultamiento que define el contacto hiperboloide, mientras el sistema CCD verifica las dimensiones de cada pieza. USPTO US7775841B2 describe el conformado hiperboloide como un proceso sensible a la alineación; por eso ZEUEE diseña la carrera de abultado con control servo de circuito cerrado, en lugar de una leva fija. Esta es la diferencia entre una línea que mantiene la geometría 0.025 in Nano-D y una que se desvía.
 [PRC-05/06]
Inserción, crimpado en la carcasa y crimpado del cable
[PRC-05/06]
Inserción, crimpado en la carcasa y crimpado del cable
La etapa 5 funciona como una máquina automática de inserción de pines: un robot de cuatro ejes alimenta y asienta el contacto en la carcasa con un crimpado de cuatro puntos, mientras el sistema CCD verifica la orientación y la concentricidad. La estación final pela y crimpa el cable conductor mediante posicionamiento servo y conteo con encoder. El producto que sale de la celda es un terminal de contacto inspeccionado, terminado y clasificado entre piezas buenas y defectuosas; no una pieza que aún requiera un microscopio antes del envío. Esa es la ventaja práctica de ejecutar toda la secuencia en una celda automatizada, en lugar de seis estaciones manuales.
APLICACIONES DE ALTA CONFIABILIDAD
Diseñada para programas aeroespaciales, de defensa y de alta confiabilidad
Los contactos Twist Pin se especifican cuando una conexión no puede fallar: en sistemas militares y aeroespaciales, perforación direccional de pozos, petróleo y gas, dispositivos médicos, ensambles coaxiales de RF, sondas de prueba y aplicaciones con contactos de resorte. Dos especificaciones militares definen la categoría, y la línea está diseñada para producir contactos que las cumplan.
Normas que cumplen los contactos
MIL-DTL-83513 (Micro-D): contactos con centros de 0.050 in (1.27 mm), configuraciones de 9 a 100 posiciones, construcción con Twist Pin o tubo sólido, cobre-berilio chapado en oro conforme a ASTM B488, resistencia de contacto de 8 mΩ máx., 3 A, mínimo de 500 ciclos de acoplamiento.
MIL-DTL-32139 (Nano-D): contactos Twist Pin con paso de 0.025 in (0.64 mm), 9–51 posiciones, clasificados para 200 °C.
La tecnología de contactos hiperboloides, perfeccionada durante décadas de solicitudes ante la USPTO, está documentada para hasta 100,000 ciclos de acoplamiento sin degradación de la resistencia; supera ampliamente el mínimo MIL, y por eso se eligen estos contactos para programas que requieren acoplamientos frecuentes.
Producir conforme a esas cifras con el paso de 0.025 in de Nano-D exige precisión submilimétrica. Por eso la línea se basa en mediciones láser, conformado servo e inspección por visión artificial de cada pieza, en lugar de depender de la habilidad del operador: las tolerancias están por debajo de lo que puede repetirse a mano durante una producción. ZEUEE integra esa repetibilidad submilimétrica en la línea; por eso esta puede producir contactos de grado MIL con valores nominales de 3 A, en los que el mercado ya confía.
100,000
ciclos de acoplamiento que pueden alcanzar los contactos Twist Pin hiperboloides, frente al mínimo de 500 ciclos de MIL-DTL-83513. Una confiabilidad tan alta solo vale la pena si todos los contactos se fabrican de la misma manera; el conformado automatizado y la clasificación por visión artificial hacen posible repetirla a volumen.
Fuente: datos sobre tecnología de contactos hiperboloides (Smiths Interconnect / Connector Supplier); mínimo de MIL-DTL-83513 según la especificación. La afirmación sobre uniformidad de producción está sujeta a evaluación:
solicite una evaluación específica para su aplicación.
×
![Certificado ampliado]()
CALIFICACIÓN DE PROVEEDORES
Experiencia de ingeniería que respalda la línea
Especificar una línea de contactos de un proveedor que no ha auditado implica un riesgo real; es una pregunta pertinente para cualquier equipo de compras. ZEUEE fabrica este equipo en una planta de producción de 20,000 m2 y cuenta con certificaciones —incluida ISO 9001:2015— y patentes que respaldan su posición como socio de automatización a medida, en lugar de revendedor de productos de catálogo.










ISO 9001:2015
Certificación de gestión de calidad
Más de 150 patentes
Más de 32 de invención · más de 68 modelos de utilidad
Empresa nacional de alta tecnología
+ Empresa especializada y nueva (SRDI)
20 años
Fundada en 2005 · más de 10,000 proyectos realizados
Más de 30 países
presencia global de instalación y soporte
Los equipos de automatización de ZEUEE prestan servicio a fabricantes de herrajes para construcción, electrónica 3C, electrónica aeroespacial, productos eléctricos de precisión, autopartes, dispositivos médicos y nuevas energías. Los ingenieros de ZEUEE también han suministrado líneas a medida a clientes que incluyen importantes fabricantes aeroespaciales, de electrónica y de conectores de todo el mundo. Esa experiencia es especialmente importante cuando la geometría de sus contactos es personalizada, como ocurre casi siempre.
¿Necesita nuestra documentación para su expediente de calificación de proveedores? Descargue la documentación completa de cumplimiento →GUÍA DE COMPRAS
Guía de compras: personalización, plazo de entrega y soporte
En esta categoría, la cotización más baja rara vez es la mejor opción, porque una línea de contactos es un activo para varios años cuyo costo depende principalmente del rendimiento, el tiempo de operación y la eficiencia, no del precio inicial. Para evaluarla correctamente, conviene considerar el panorama completo de tres años y los factores que realmente influyen.
¿Quiere un plan de implementación por fases y una estimación del plazo de entrega?
Solicite una evaluación gratuita de viabilidad de producción
→
Herramientas de ingeniería para la máquina Micro Twist Pin
Preguntas frecuentes sobre la máquina de ensamble Twist Pin
¿Qué normas cumplen los contactos Twist Pin?
ZEUEE fabrica la línea para producir contactos que cumplen MIL-DTL-83513 (Micro-D, centros de 0.050 in, 3 A) y MIL-DTL-32139 (Nano-D, paso de 0.025 in), con hebras de cobre-berilio y la construcción Twist Pin reconocida por esas especificaciones. La calificación final siempre se realiza según el plano de su pieza y la revisión aplicable de la especificación; omitir este paso es el riesgo más común que observamos y marca la diferencia entre un contacto que aprueba la aceptación del lote y uno que no.
¿La línea puede procesar acero inoxidable u otros materiales para cables?
Nuestro proceso estándar está ajustado para cobre-berilio, el material utilizado en los contactos Twist Pin de grado MIL. Se pueden evaluar otras aleaciones y calibres dentro del rango de 0.2–0.8 mm. La tensión de trenzado, la energía de soldadura y la carrera de abultado se ajustan mediante parámetros, así que una prueba de viabilidad con su material es la mejor forma de confirmar la compatibilidad antes de invertir en una línea.
¿Tenemos que comprar las seis máquinas al mismo tiempo?
No. Cada máquina funciona por separado o conectada a las demás. Muchos compradores automatizan primero la etapa que más reduce el rendimiento y luego añaden estaciones a medida que aumenta el volumen.
¿Cómo se compara una línea automatizada con mantener operadores calificados?
Para volúmenes bajos o prototipos, el trabajo manual especializado puede ser la opción más económica. La línea ofrece un retorno cuando importan más la uniformidad con tolerancias submilimétricas, la fuerza de acoplamiento repetible conforme a MIL y la inspección trazable del 100% que el número de operadores; esa es la realidad de la mayoría de los programas de contactos aeroespaciales, de defensa y médicos.
¿Qué hace una máquina trenzadora y qué máquina se utiliza para fabricar pines?
En esta línea, la trenzadora retuerce las hebras de cobre-berilio para formar la jaula helicoidal; es la primera de las seis máquinas utilizadas para fabricar pines de tipo Twist Pin. A diferencia de las máquinas de ensamble automatizado convencionales, que colocan piezas individuales, una línea Twist Pin forma el contacto mismo, hebra por hebra. Por eso cada estación está diseñada para una función específica, en lugar de ser una celda genérica.
¿Cuál es el plazo de entrega y qué soporte se incluye?
El plazo de entrega depende de la configuración y el alcance de la personalización; contáctenos para recibir una estimación según sus especificaciones. Todas las líneas incluyen instalación, puesta en marcha, capacitación de operadores, garantía de un año para toda la máquina y soporte técnico.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






