Kontaktieren Sie Zeyu lntelligent Industrial Company

Montagemaschine für Micro-Twist-Pin-Kontakte
—Automatisierte Fertigungslinie für Steckverbinderkontakte
Für Hersteller von Steckverbindern und Kontakten, die Twist-Pin-Kontakte (Hyperboloid) für Programme in der Luft- und Raumfahrt, Verteidigung, Bohrtechnik und Medizintechnik fertigen: eine sechsteilige ZEUEE-Linie, die Kontakte in MIL-Qualität verseilt, schweißt, ausbaucht und crimpt – mit Inline-Bildverarbeitung.
Angebot anfordern / Beratung zur Fertigungslinie buchen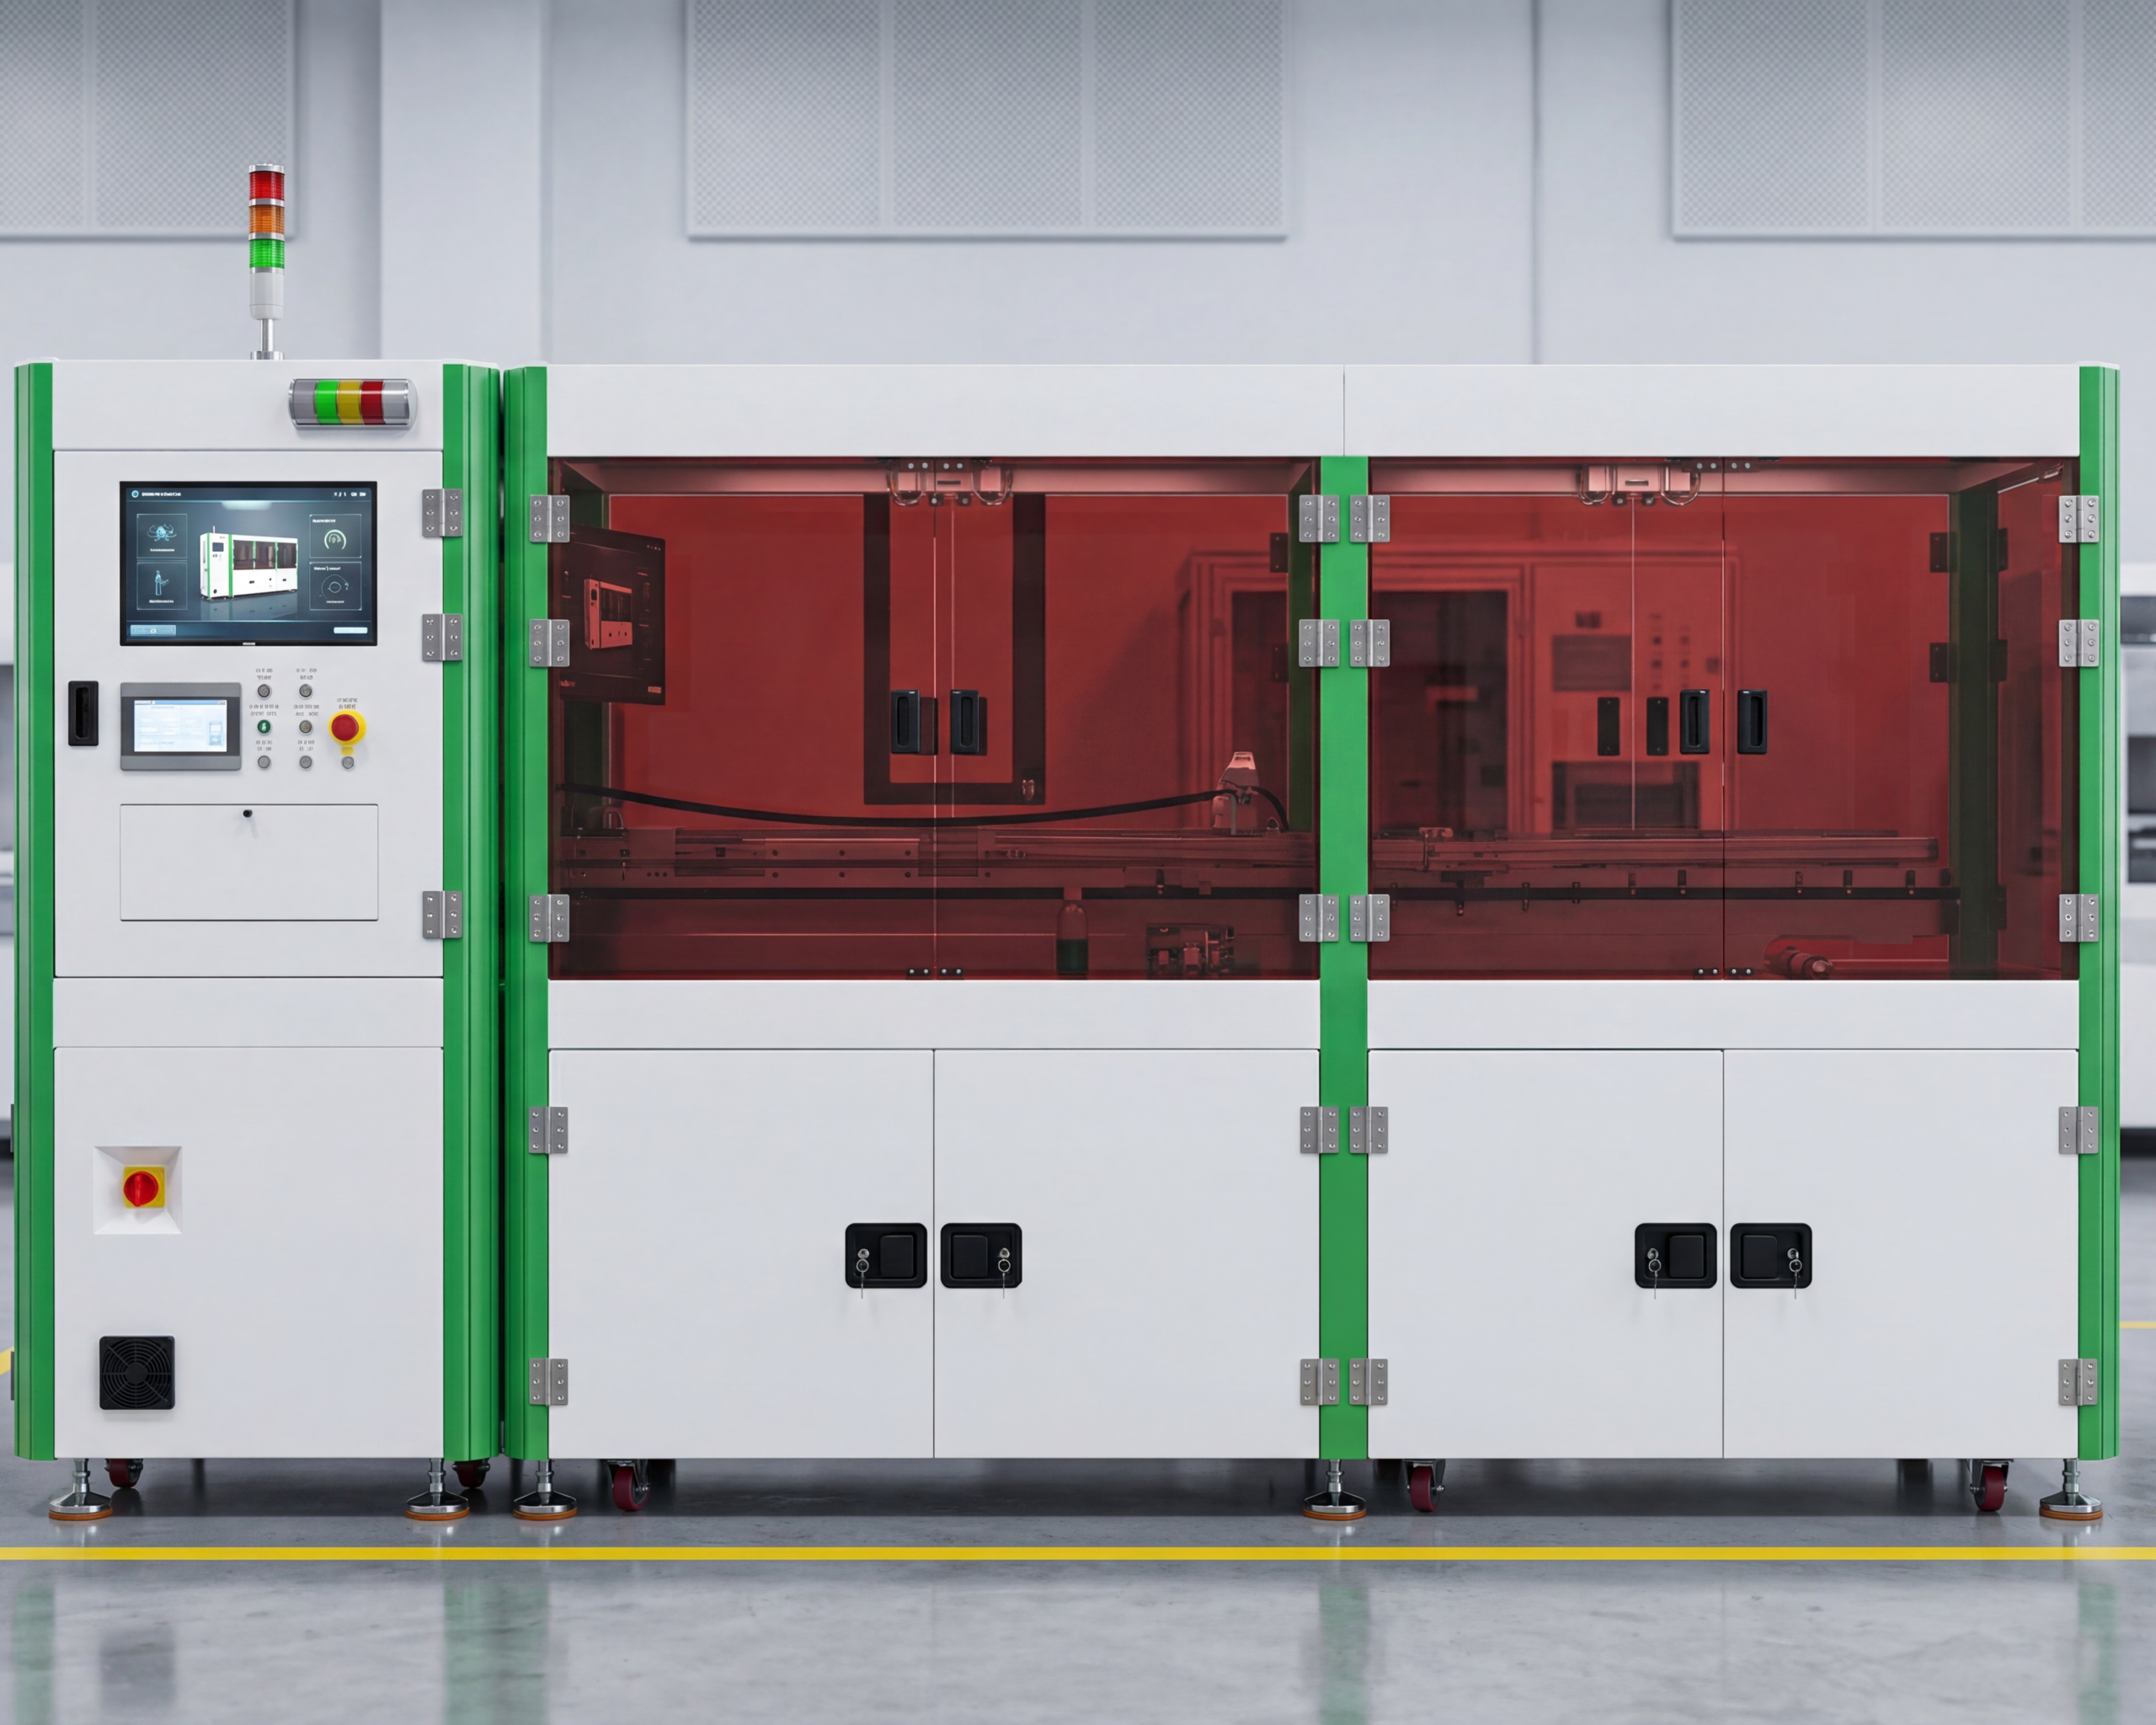
6
integrierte Maschinen (JY01-01→06)
0,2–0,8 mm
Drahtdurchmesser · 3–9 Litzen
10–16
Stück/min pro Station
Inline-CCD
Laserschweißen · Servosteuerung
MIL-Qualität
für 83513 Micro-D · 32139 Nano-D geeignet
100%
Bildverarbeitungsprüfung + automatische Sortierung
ENGINEERING-PHILOSOPHIE
Der eigentliche Engpass bei der Fertigung von Twist-Pin-Kontakten ist die Konsistenz, nicht die technische Machbarkeit
Spezifikationen für Phase 1
200g
Vibrationsgrenze
500g
Stoßfestigkeit
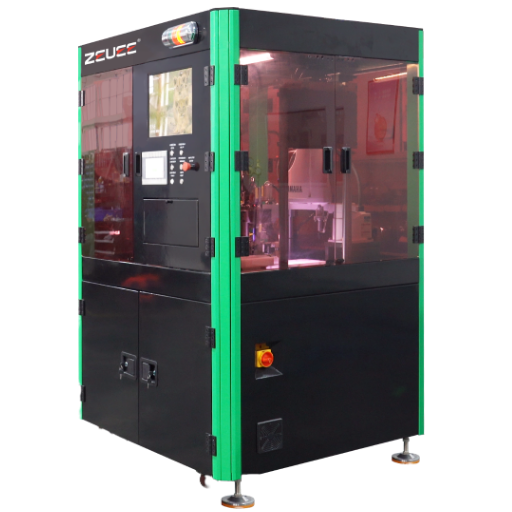
Eine Montagemaschine für Steckverbinder verdient ihren Platz in der Fertigung, wenn sie genau die eine Variable beseitigt, die selbst ein erfahrener Bediener nicht zuverlässig von Hand kontrollieren kann. Ein Twist-Pin-Kontakt ist ein hyperboloidförmiger Drahtkäfigkontakt: Zehn Litzen aus Berylliumkupfer werden miteinander verdrillt und laserverschweißt. Anschließend wird der Kontakt ausgebeult, damit sich die federnden Litzen in der passenden Buchse zusammendrücken und bis zu sieben unabhängige elektrische Kontaktpunkte bilden. Bei korrekter Fertigung halten diese Kontakte 200 g Vibration und 500 g Stoßbelastung stand, ohne dass eine Unterbrechung länger als eine Mikrosekunde dauert.
Analyse in Phase 2
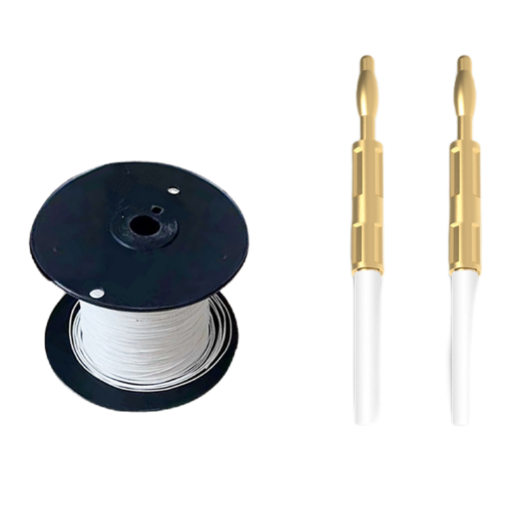
Hier die ehrliche Einschätzung, die viele Käufer falsch herum betrachten: Twist-Pin-Kontakte sind nicht grundsätzlich unzuverlässig in der Fertigung. US-Patentanmeldungen und Felddaten weisen auf zwei Fehlerbilder hin: Litzen lösen sich von der Hülse, oder die ausgebeulte Spitze gerät beim Umformen aus der Ausrichtung. Beides sind Probleme der Fertigungspräzision, keine Schwächen des Kontakts selbst. Genau deshalb verliert eine manuell bestückte Fertigungslinie an Ausbeute, während eine automatische Montagemaschine für Steckverbinder sie stabil hält. Manuelle oder halbautomatische Prozesse verursachen genau jene minimalen Abweichungen, die diese Fehler auslösen. Mit mikroskopisch kleinen Werkzeugen lassen sich solche Abweichungen nur schwer beherrschen.
Lösung in Phase 3
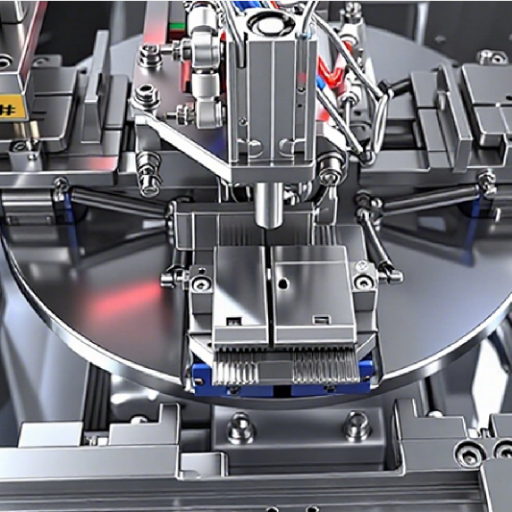
Die Micro-Twist-Pin-Linie von ZEUEE setzt direkt an diesem Problem an: mit Laser-Durchmesserüberwachung an der Verseilmaschine, Permanentmagnet-Spannungsregelung an jedem Kopf, servogesteuertem Ausbauchen und CCD-Prüfung bei jedem Transfer. Das ist der Unterschied zwischen einem Kontakt, der die Erstmusterprüfung besteht, und einem, der auch beim zehntausendsten Teil noch besteht.
SYSTEMARCHITEKTUR
Die Micro-Twist-Pin-Linie von ZEUEE: sechs Maschinen vom Draht zur Buchse
Die Linie ist modular aufgebaut. Jede Maschine kann eigenständig laufen oder in eine durchgängige Fertigungszelle integriert werden. So können Sie zunächst den Prozessschritt automatisieren, der aktuell die Ausbeute senkt, und die übrigen Maschinen bei steigendem Volumen ergänzen – ein schrittweiser Weg zu einer effizienten Fertigungslinie statt einer einmaligen hohen Investition. Die folgende Prozessübersicht vom Draht zur Buchse zeigt, welche Aufgabe jede Station übernimmt, wie schnell sie arbeitet und wie die Inline-Qualitätskontrolle die Toleranzen einhält.
Prozessübersicht vom Draht zur Buchse
Prozessschritt / Modell
Funktion
Durchsatz
Inline-Qualitätskontrolle
[STG-01]
JY01-01 Verseilen
JY01-01 Verseilen
Verdrillt 3–9 BeCu-Litzen (0,2–0,8 mm) zum schraubenförmigen Drahtkäfig
100–200 mm/min
Laser-Durchmesserprüfung + magnetische Spannungsregelung an jedem Kopf
[STG-02]
JY01-02 Richten
JY01-02 Richten
Inline-Spannungsarmglühen + spannungsgesteuertes Richten des verseilten Drahts
1000 mm/min
Optische Materialerkennung, Alarm und Stopp
[STG-03]
JY01-03 Ablängen und Schweißen
JY01-03 Ablängen und Schweißen
Ablängen + beidseitiges Laserschweißen unter Schutzgas
11–13 Stück/min
CCD-Schweißnahtprüfung + Ausschleusen fehlerhafter Teile
[STG-04]
JY01-04 Ausbauchen
JY01-04 Ausbauchen
Servogesteuertes Formen der Ausbeulung (Kontaktpunkt des Hyperboloids)
13–16 Stück/min
Piezozuführung + CNC-gesteuerte Legierungsscheibe; CCD-Maßprüfung
[STG-05]
JY01-05 Gehäusecrimpen
JY01-05 Gehäusecrimpen
Zuführung durch 4-Achsen-Roboter; Kontaktstift wird in das Steckverbindergehäuse gecrimpt und eingesetzt
12–15 Stück/min
CCD-Prüfung von Ausrichtung, Konzentrizität und Abmessungen; Sortierung
[STG-06]
JY01-06 Kabelcrimpen
JY01-06 Kabelcrimpen
Abisolieren + Crimpen des Kontakts an die Anschlussleitung
10–15 Stück/min
Servopositionierung + Encoderzählung; mehrwinkelige CCD-Prüfung
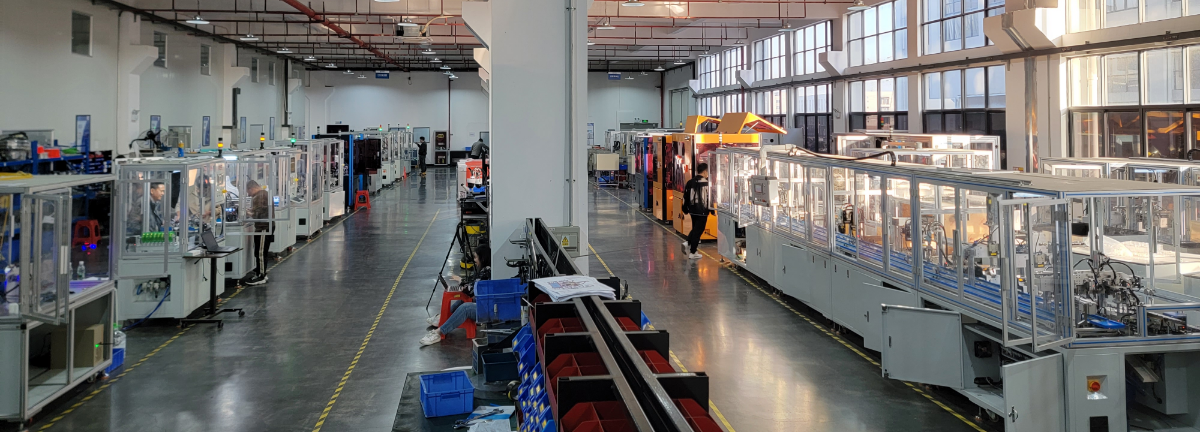
Technische Erläuterung – warum der Ausbeulschritt über den Kontakt entscheidet
Im Prozessschritt 4 wird aus einem Twist-Pin ein Hyperboloidkontakt. Beim „Ausbauchen“ entsteht die Erhebung mit hemisphärischem Radius, durch die der Kontaktstift auch bei einer nicht fluchtenden Einsteckbewegung in der Buchse sitzt. Dieselbe Geometrie ermöglicht MIL-Steckbuchsen, auch unter Stoß und Vibration eine Verbindung herzustellen. Beim manuellen Formen driftet die Ausbeulung; ein servogesteuerter Hub mit CCD-Maßrückmeldung hält sie im Soll. Die Schritte 5 und 6 – Einsetzen der Kontaktstifte und Crimpen – übertragen diese Präzision auf das Gehäuse. Dort entscheiden Einsetzkraft und Konzentrizität darüber, ob der Kontakt die Bildverarbeitungssortierung besteht. Die Hochgeschwindigkeitsfertigung von Twist-Pin-Kontakten ist dokumentiert; siehe USPTO US6584677B2.
Jedes Modell lässt sich für unterschiedliche Drahtquerschnitte, Litzenzahlen und Kontaktstiftgeometrien parametrieren. So kann eine Linie Signalkontakte mit 0,4 mm ebenso fertigen wie stärkere Kontakte bis zur Obergrenze von 0,8 mm – ohne Umbau der Hardware. Diese Flexibilität steht bei Ingenieuren ganz oben auf der Fragenliste und fehlt oft in Produktbroschüren. Die letzte Station dient zugleich als Crimpmaschine für Anschlusskontakte. Jeder Kontakt verlässt die Fertigungszelle bereits mit seiner Anschlussleitung verbunden. ZEUEE richtet die Linie nach Ihrer Kontaktzeichnung statt nach einer Katalog-SKU aus – dadurch lässt sich ein kundenspezifisches Programm ohne Nachrüstung umsetzen.
TECHNISCHE SPEZIFIKATION
Twist-Pin-, gestanzte und gedrehte Kontakte – automatisierte und manuelle Fertigungslinien im Vergleich
Bei der Wahl einer Kontakttechnologie müssen Zuverlässigkeit und Kosten gegeneinander abgewogen werden. Diese Entscheidung beeinflusst, ob sich die Automatisierung rechnet. Gestanzte Kontakte sind bei großen Stückzahlen kostengünstig, bieten aber nur zwei oder drei Kontaktpunkte und können sich bei häufigem Stecken verformen. Gedrehte Kontakte sind zuverlässig, aber teuer. Twist-Pin-Kontakte kommen dort zum Einsatz, wo Programme hohe Zuverlässigkeit erfordern. Hier finden Sie die Entscheidungsmatrix zum Vergleich von Twist-Pin- und gestanzten Kontakten:
Die Wirtschaftlichkeit der Automatisierung ergibt sich daraus: Twist-Pin- und gedrehte Kontakte kommen in langlebigen Anwendungen mit hohen Zuverlässigkeitsanforderungen zum Einsatz. Ein fehlerhaftes Teil kann deshalb in einem Satelliten, einem Bohrlochwerkzeug oder einem Implantat landen – Nacharbeit ist dort keine Option. Automatisiertes Verseilen und Umformen sichern die von solchen Programmen geforderte Konsistenz. Dieser Ansatz spiegelt sich in Patenten zur Fertigung von Hyperboloidkontakten wider, etwa USPTO US5326289A. Eine Linie mit Bildverarbeitungssortierung ermöglicht zudem die Rückverfolgbarkeit, die Auditoren verlangen.
Merkmal
Twist-Pin (Hyperboloid)
Gestanzt und umgeformt
Gedreht / zerspant
Kontaktpunkte
7 (Micro-D) / 5 (Nano-D)
2–3
1 Linie / Band
Steckzyklen
Bis zu 100.000 (Hyperboloid-Technologie)
Verschlechtert sich bei wiederholten Steckzyklen
Hoher, gleichmäßiger Kontaktdruck
Stoß / Vibration
500 g / 200 g, Unterbrechung <1 µs
Risiko durch Mikrobewegungen
Hoch
Relativer Stückpreis
Hochpreisig
Am niedrigsten
Am höchsten
Geeignet für
Luft- und Raumfahrt, Verteidigung, Bohrtechnik, Medizintechnik
Große Stückzahlen in unkritischen Einsatzbereichen
Kleine Stückzahlen, hohe Ströme
PROZESSABLAUF
Vom zehnlitzigen Draht zum Kontakt nach MIL-Spezifikation: der automatisierte Prozess
Die physikalischen Anforderungen bestimmen die Reihenfolge, und jeder Schritt beseitigt eine manuell zu kontrollierende Variable. Verseilen, Richten, Ablängen und Schweißen, Ausbauchen, Crimpen ins Gehäuse, Crimpen an die Leitung – sechs Arbeitsschritte verwandeln losen Berylliumkupferdraht in sortierte Anschlusskontakte nach MIL-Qualität.
„Wir regeln den Ausbeulhub und die Schweißenergie aus einem Grund mit geschlossenen Regelkreisen für Servo und Laser: Genau an diesen beiden Stellen versagen handgefertigte Twist-Pin-Kontakte – durch gelöste Litzen oder eine falsch ausgerichtete Spitze. Unsere CCD-Prüfung kontrolliert jeden Kontakt, bevor er weitertransportiert wird. So erreicht der Fehler das Gehäuse gar nicht erst.“
– ZEUEE-Engineering-Team, Micro-Twist-Pin-Linie
 [PRC-01]
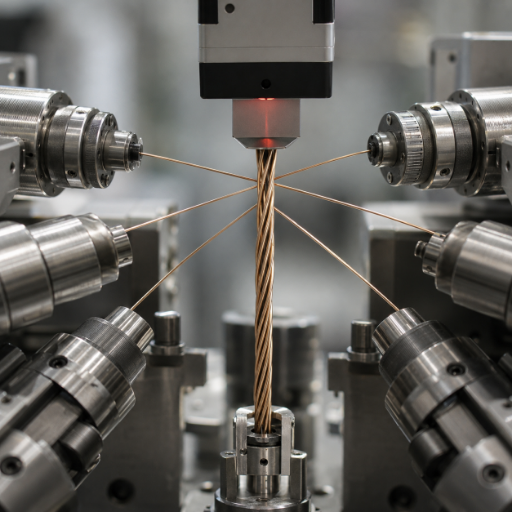
Verseilen des Drahtkäfigs
[PRC-01]
Verseilen des Drahtkäfigs
Drei bis neun BeCu-Litzen werden mit kontrollierter Schlaglänge verdrillt. Währenddessen überwacht ein Lasermessgerät den Durchmesser in Echtzeit und jeder Kopf regelt seine Spannung separat. Schlaglänge und Spannung bestimmen die gleichmäßige Verteilung der Kontaktpunkte im fertigen Drahtkäfig. Abweichungen zeigen sich später als Einsteckkraft außerhalb der Spezifikation.
 [PRC-02/03]
Richten, Ablängen und Laserschweißen
[PRC-02/03]
Richten, Ablängen und Laserschweißen
Der verseilte Draht wird spannungsarmgeglüht und mit bis zu 1000 mm/min gerichtet, anschließend abgelängt und unter Schutzgas an beiden Enden laserverschweißt. So bleibt die Schweißnaht glatt und die Litzen spreizen sich nicht auf. Das beidseitige Schweißen verhindert das Lösen von Litzen – ein Fehlerbild, das bei handgefertigten Kontaktstiften zu Rückläufern führt.
 [PRC-04]
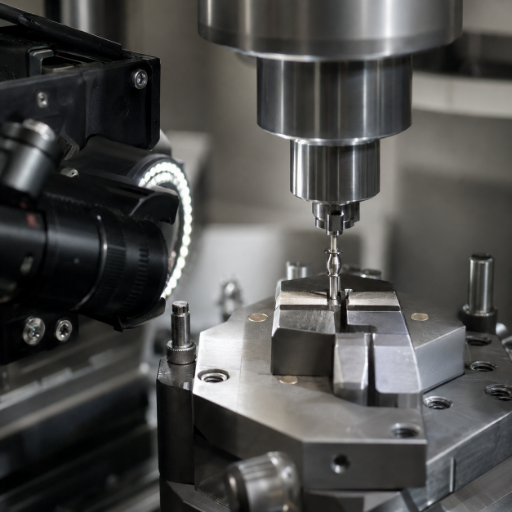
Ausbauchen zum Hyperboloidkontakt
[PRC-04]
Ausbauchen zum Hyperboloidkontakt
Eine Servopresse formt die Ausbeulung, die den Hyperboloidkontakt definiert. Eine CCD-Prüfung kontrolliert die geformte Abmessung jedes einzelnen Teils. USPTO US7775841B2 beschreibt die Hyperboloidumformung als ausrichtungskritisch. Deshalb konstruiert ZEUEE den Ausbeulhub mit Servoregelung im geschlossenen Regelkreis statt mit einer festen Kurvenscheibe. Das ist der Unterschied zwischen einer Linie, die die Geometrie von 0.025 in Nano-D einhält, und einer, bei der sie abweicht.
 [PRC-05/06]
Einsetzen, Gehäusecrimpen und Kabelcrimpen
[PRC-05/06]
Einsetzen, Gehäusecrimpen und Kabelcrimpen
Prozessschritt 5 arbeitet als automatische Maschine zum Einsetzen von Kontaktstiften: Ein 4-Achsen-Roboter führt den Kontakt in das Gehäuse ein und setzt ihn mit einer Vierpunktcrimpung ein. Eine CCD-Prüfung kontrolliert Ausrichtung und Konzentrizität. Die Abschlussstation isoliert die Anschlussleitung ab und crimpt sie an. Positionierung und Zählung erfolgen servogesteuert und mit Encoder. Am Ende liefert die Fertigungszelle einen geprüften, kontaktierten und in Gut- und Schlechtteile sortierten Kontakt – kein Teil, das vor dem Versand noch unter ein Mikroskop muss. Das ist der praktische Vorteil, wenn der gesamte Prozess als eine automatisierte Fertigungszelle statt auf sechs manuellen Werkbänken abläuft.
ANWENDUNGEN MIT HOHEN ZUVERLÄSSIGKEITSANFORDERUNGEN
Für Luft- und Raumfahrt, Verteidigung und Anwendungen mit hohen Zuverlässigkeitsanforderungen
Twist-Pin-Kontakte werden dort spezifiziert, wo die Verbindung nicht ausfallen darf: in militärischen und Luft- und Raumfahrtsystemen, bei der gerichteten Tiefbohrung, in der Öl- und Gasindustrie, in Medizinprodukten, HF-Koaxialbaugruppen, Prüfspitzen und Federkontaktanwendungen. Zwei militärische Spezifikationen bilden die Grundlage dieser Produktkategorie. Die Linie ist für die Fertigung von Kontakten ausgelegt, die diese Spezifikationen erfüllen.
Zielnormen für die Kontakte
MIL-DTL-83513 (Micro-D): Kontakte mit einem Rastermaß von 0.050 in (1,27 mm), Anordnungen mit 9 bis 100 Positionen, Twist-Pin- oder Vollrohrkonstruktion, vergoldetes Berylliumkupfer gemäß ASTM B488, maximaler Kontaktwiderstand 8 mΩ, 3 A, mindestens 500 Steckzyklen.
MIL-DTL-32139 (Nano-D): Twist-Pin-Kontakte mit einem Rastermaß von 0.025 in (0,64 mm), 9–51 Positionen, ausgelegt für bis zu 200 °C.
Die Hyperboloid-Kontakttechnologie wurde über Jahrzehnte in US-Patentanmeldungen weiterentwickelt. Dokumentiert sind bis zu 100.000 Steckzyklen ohne Verschlechterung des Kontaktwiderstands – deutlich mehr als das MIL-Mindestmaß. Genau deshalb kommen diese Kontakte in Programmen zum Einsatz, bei denen häufiges Stecken vorgesehen ist.
Diese Werte bei einem Nano-D-Rastermaß von 0.025 in einzuhalten, ist eine Herausforderung im Submillimeterbereich. Deshalb setzt die Linie auf Lasermessung, Servoumformung und eine Bildverarbeitungsprüfung jedes einzelnen Teils statt auf das Geschick der Bediener. Die Toleranzen liegen unterhalb dessen, was sich über einen Fertigungslauf hinweg von Hand reproduzierbar einhalten lässt. Diese Wiederholgenauigkeit im Submillimeterbereich ist das entscheidende Merkmal, das ZEUEE in die Linie integriert – und der Grund, warum sie Kontakte in MIL-Qualität mit 3-A-Nennstrom fertigt, denen der Markt bereits vertraut.
100,000
Steckzyklen, die Hyperboloid-Twist-Pin-Kontakte erreichen können – gegenüber mindestens 500 Zyklen nach MIL-DTL-83513. Eine so hohe Zuverlässigkeit ist nur dann sinnvoll, wenn jeder Kontakt gleich gefertigt wird. Automatisiertes Umformen und Bildverarbeitungssortierung machen das auch bei großen Stückzahlen reproduzierbar.
Quelle: Daten zur Hyperboloid-Kontakttechnologie (Smiths Interconnect / Connector Supplier); Mindestwert nach MIL-DTL-83513 gemäß Spezifikation. Die Aussage zur Fertigungskonsistenz gilt unter Vorbehalt –
fordern Sie eine anwendungsspezifische Bewertung an.
×
![Vergrößertes Zertifikat]()
LIEFERANTENQUALIFIZIERUNG
Technische Nachweise für die Fertigungslinie
Die Spezifikation einer Kontaktfertigungslinie von einem nicht auditierten Lieferanten birgt ein echtes Risiko. Das ist eine berechtigte Frage für jedes Beschaffungsteam. ZEUEE fertigt diese Anlagen auf einer Produktionsfläche von 20.000 m2. Zertifizierungen, darunter ISO 9001:2015, und Patente belegen die Kompetenz als Partner für kundenspezifische Automatisierung statt als Kataloghändler.










ISO 9001:2015
Qualitätsmanagement zertifiziert
150+ Patente
32+ Erfindungen · 68+ Gebrauchsmuster
Nationales Hightech-Unternehmen
+ spezialisiertes und innovatives (SRDI-)Unternehmen
20 Jahre
gegründet 2005 · über 10.000 gefertigte Anlagen
30+ Länder
weltweite Installations- und Supportpräsenz
Die Automatisierungsanlagen von ZEUEE kommen bei Herstellern von Baubeschlägen, 3C-Elektronik, Luft- und Raumfahrtelektronik, Präzisionselektrik, Automobilteilen, Medizinprodukten und Produkten für neue Energien zum Einsatz. ZEUEE hat außerdem kundenspezifische Fertigungslinien für Kunden geliefert, zu denen weltweit führende Hersteller aus der Luft- und Raumfahrt, Elektronik und Steckverbinderbranche gehören. Diese Erfahrung zählt besonders, wenn Ihre Kontaktgeometrie kundenspezifisch ist – was fast immer der Fall ist.
Benötigen Sie Unterlagen für Ihre Lieferantenqualifizierung? Laden Sie die vollständigen Konformitätsunterlagen herunter →LEITFADEN FÜR DIE BESCHAFFUNG
Leitfaden für die Beschaffung: kundenspezifische Auslegung, Lieferzeit und Support
Das günstigste Angebot gewinnt in dieser Produktkategorie selten. Eine Kontaktfertigungslinie ist eine Investition über mehrere Jahre, deren Kosten vor allem von Ausbeute, Verfügbarkeit und Effizienz abhängen – nicht vom Kaufpreis. Für eine fundierte Bewertung sollten Sie die Gesamtkosten über drei Jahre und die Faktoren betrachten, die sie tatsächlich beeinflussen.
Benötigen Sie einen Plan für die schrittweise Einführung und eine Schätzung der Lieferzeit?
Kostenlose Bewertung der Fertigungsmachbarkeit anfordern
→
Engineering-Tools für Micro-Twist-Pin-Maschinen
FAQ – Fragen zur Montagemaschine für Twist-Pin-Kontakte
Welche Normen erfüllen die Twist-Pin-Kontakte?
ZEUEE fertigt die Linie für Kontakte nach MIL-DTL-83513 (Micro-D, Rastermaß 0.050 in, 3 A) und MIL-DTL-32139 (Nano-D, Rastermaß 0.025 in). Dabei kommen Berylliumkupferlitzen und eine von diesen Spezifikationen anerkannte Twist-Pin-Konstruktion zum Einsatz. Die endgültige Qualifizierung erfolgt stets anhand Ihrer Bauteilzeichnung und der geltenden Fassung der Spezifikation. Diesen Schritt auszulassen, ist das häufigste Risiko, das wir beobachten. Genau hier liegt der Unterschied zwischen einem Kontakt, der die Chargenabnahme besteht, und einem, der durchfällt.
Kann die Linie Edelstahl oder andere Drahtmaterialien verarbeiten?
Unser Standardprozess ist auf Berylliumkupfer ausgelegt, das für Twist-Pin-Kontakte in MIL-Qualität verwendet wird. Andere Legierungen und Drahtquerschnitte im Bereich von 0,2–0,8 mm können geprüft werden. Verseilspannung, Schweißenergie und Ausbeulhub lassen sich jeweils über Parameter einstellen. Ein Machbarkeitstest mit Ihrem Material ist der richtige Weg, um die Eignung zu bestätigen, bevor Sie sich für eine Fertigungslinie entscheiden.
Müssen wir alle sechs Maschinen auf einmal kaufen?
Nein. Jede Maschine kann eigenständig oder integriert betrieben werden. Viele Käufer automatisieren zuerst den Prozessschritt, der die Ausbeute am stärksten senkt, und ergänzen bei steigendem Produktionsvolumen weitere Stationen.
Wie schneidet eine automatisierte Fertigungslinie im Vergleich zum Einsatz erfahrener Bediener ab?
Bei kleinen Stückzahlen oder Prototypen kann die manuelle Fertigung durch erfahrene Bediener wirtschaftlicher sein. Die Linie rechnet sich dort, wo gleichbleibende Qualität bei Submillimetertoleranzen, reproduzierbare Einsteckkräfte nach MIL-Spezifikation und eine lückenlose 100 %-Prüfung wichtiger sind als die Zahl der Bediener – wie es bei den meisten Kontaktprogrammen für Luft- und Raumfahrt, Verteidigung und Medizintechnik der Fall ist.
Was macht eine Verseilmaschine, und mit welcher Maschine werden Kontaktstifte gefertigt?
In dieser Fertigungslinie verdrillt die Verseilmaschine die Berylliumkupferlitzen zu einem schraubenförmigen Drahtkäfig. Sie ist die erste der sechs Maschinen zur Fertigung von Twist-Pin-Kontaktstiften. Anders als allgemeine Montagemaschinen, die einzelne Teile einsetzen, formt eine Twist-Pin-Linie den Kontakt selbst – Litze für Litze. Deshalb ist jede Station speziell für diesen Prozess ausgelegt und keine allgemeine Fertigungszelle.
Wie lange ist die Lieferzeit, und welcher Support ist enthalten?
Die Lieferzeit richtet sich nach Konfiguration und Umfang der kundenspezifischen Auslegung. Für eine Schätzung anhand Ihrer Spezifikation kontaktieren Sie uns bitte. Jede Linie wird mit Installation, Inbetriebnahme, Bedienerschulung, einer einjährigen Garantie auf die Gesamtmaschine und technischem Support geliefert.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren





