ติดต่อ Zeyu lntelligent Industrial Company

เครื่องประกอบทวิสต์พินขนาดไมโครอัตโนมัติ
—สายการผลิตหน้าสัมผัสคอนเน็กเตอร์อัตโนมัติ
สำหรับผู้ผลิตคอนเน็กเตอร์และหน้าสัมผัสที่ผลิตหน้าสัมผัสทวิสต์พิน (ไฮเพอร์โบลอยด์) สำหรับโครงการด้านการบินและอวกาศ กลาโหม งานขุดเจาะใต้ดิน และการแพทย์ — สายการผลิต ZEUEE จำนวน 6 เครื่องที่ตีเกลียว เชื่อม ขยายส่วนนูน และย้ำหน้าสัมผัสเกรด MIL ภายใต้การควบคุมด้วยแมชชีนวิชันในไลน์.
ขอใบเสนอราคา / นัดปรึกษาเรื่องสายการผลิต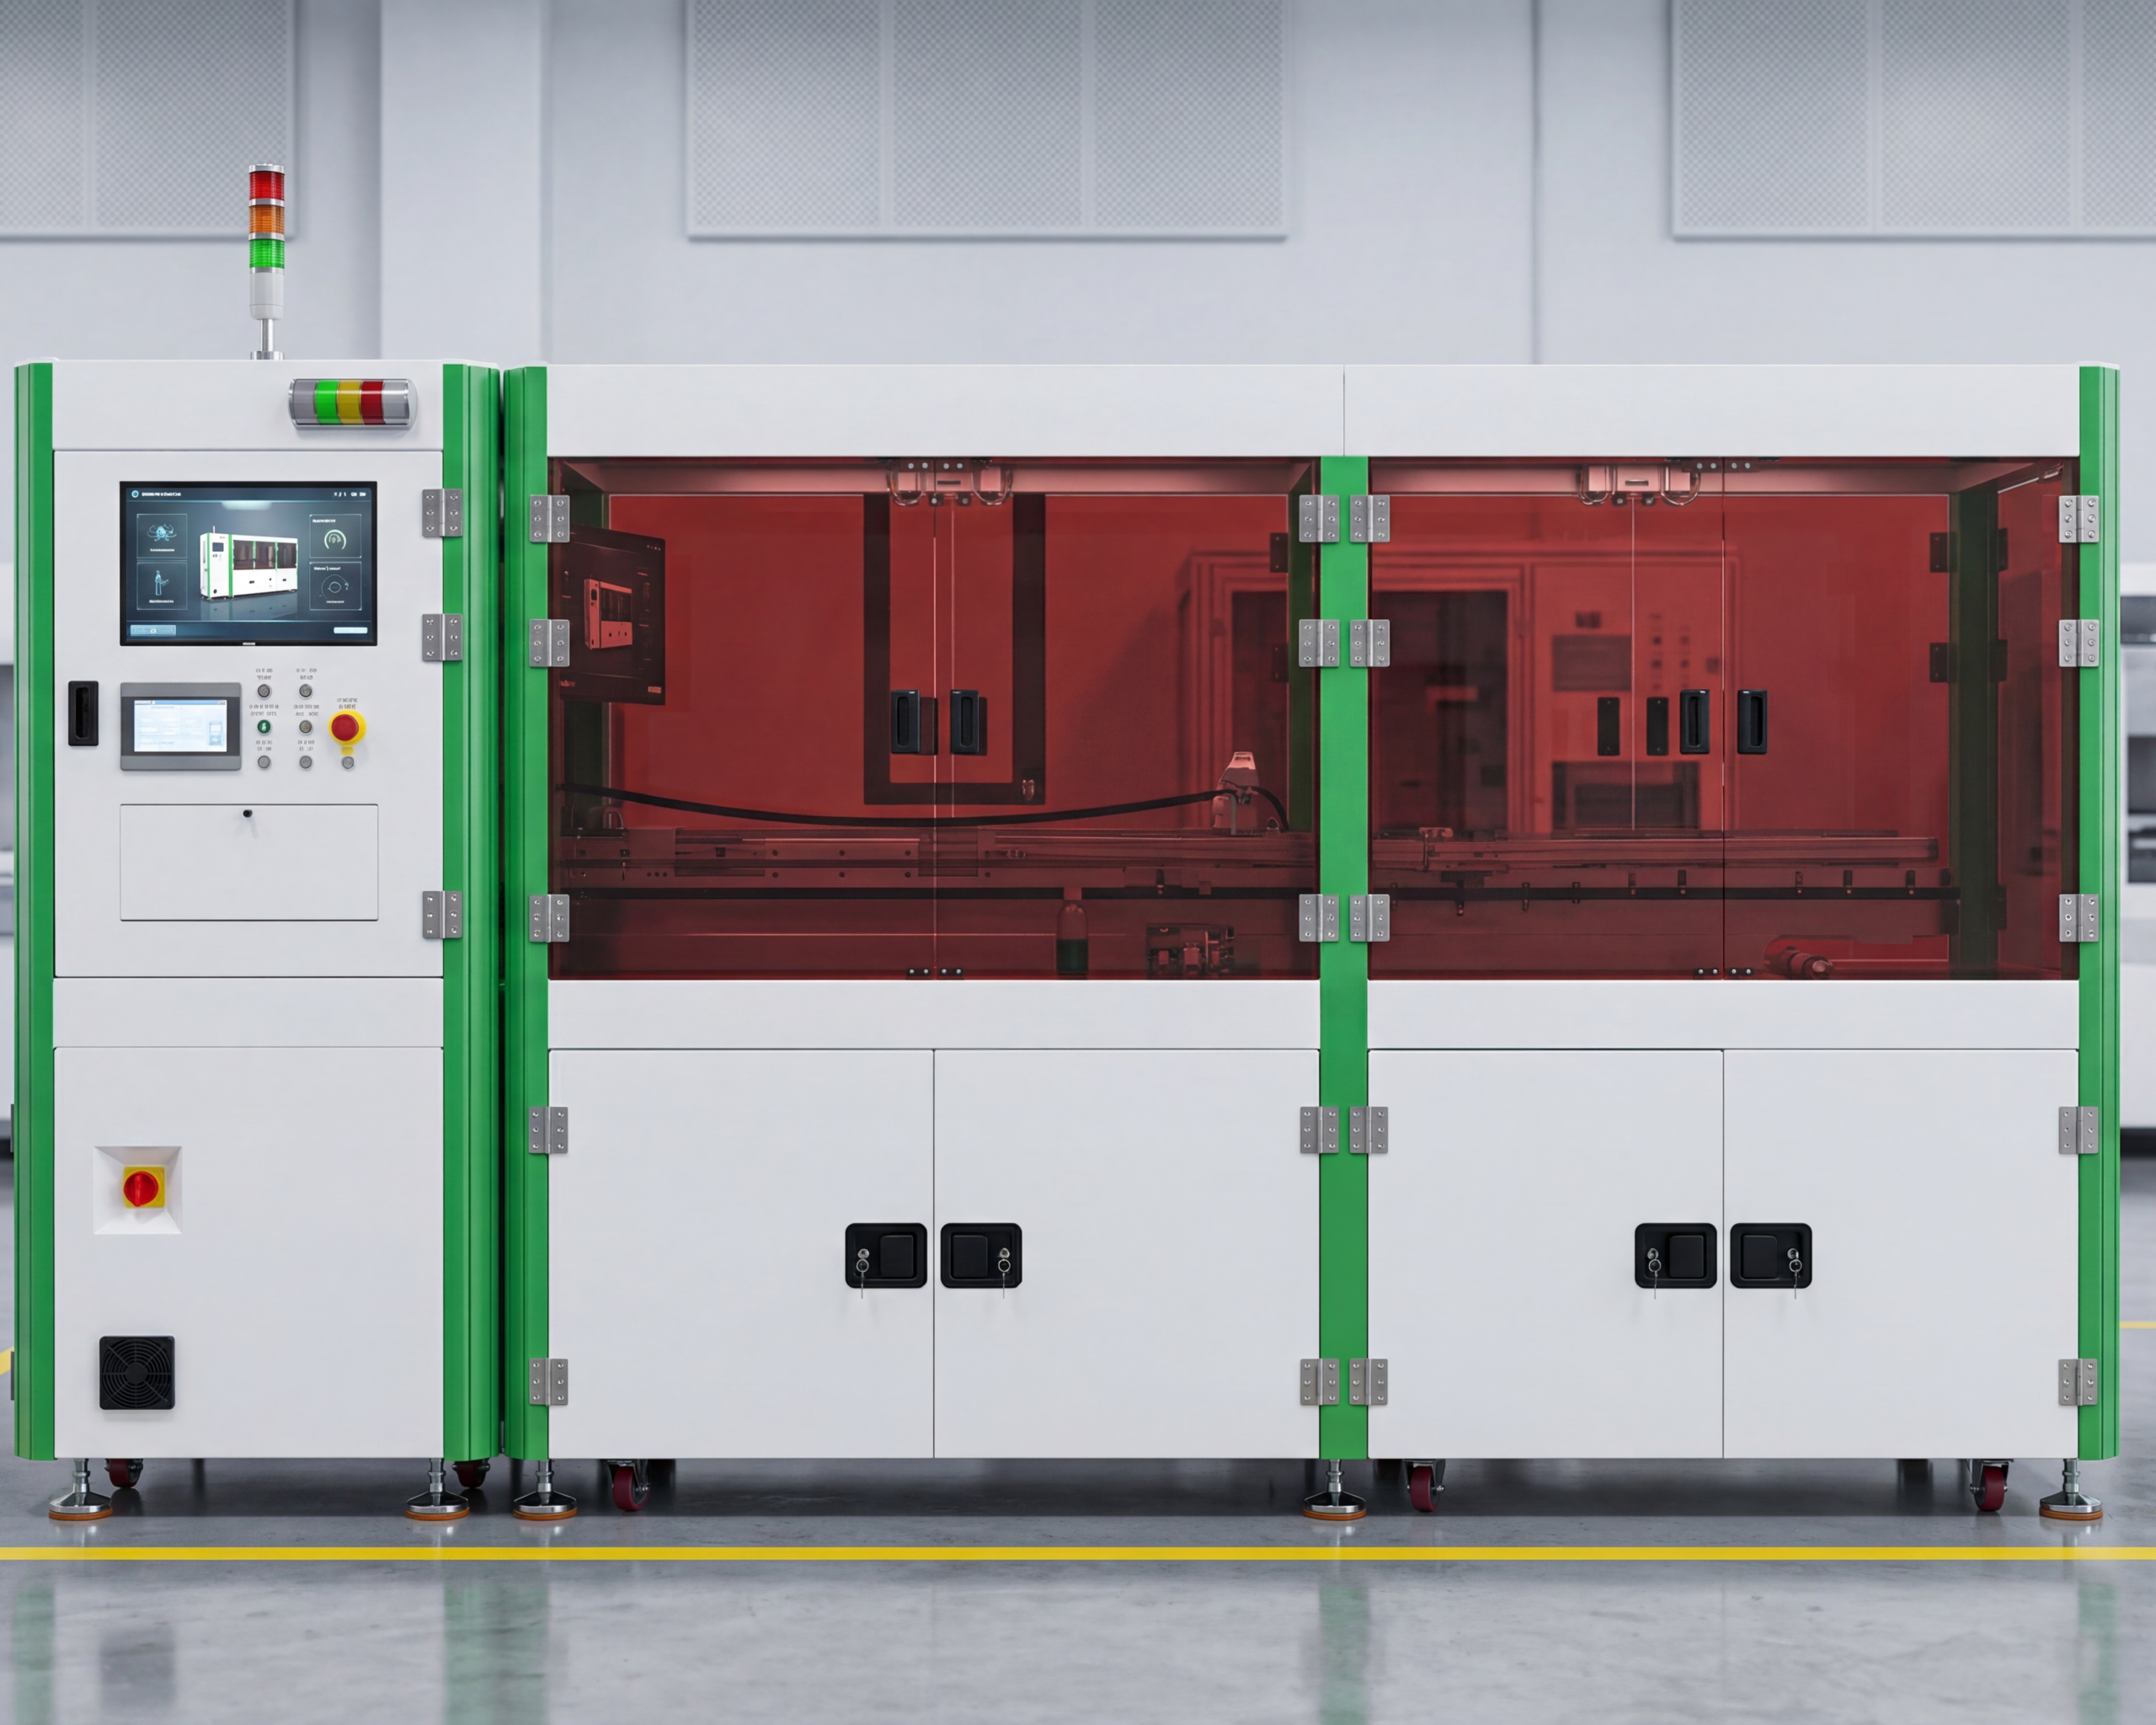
6
เครื่องจักรที่บูรณาการกัน (JY01-01→06)
0.2–0.8 mm
เส้นผ่านศูนย์กลางลวด · 3–9 เส้น
10–16
ชิ้น/นาทีต่อสถานีงาน
CCD ในไลน์
การเชื่อมเลเซอร์ · ควบคุมด้วยเซอร์โว
เกรด MIL
รองรับ Micro-D 83513 · Nano-D 32139
100%
การตรวจสอบด้วยแมชชีนวิชัน + คัดแยกอัตโนมัติ
แนวคิดทางวิศวกรรม
คอขวดที่แท้จริงในการผลิตหน้าสัมผัสทวิสต์พินคือความสม่ำเสมอ ไม่ใช่ขีดความสามารถ
ข้อกำหนดระยะที่ 1
200g
ขีดจำกัดการสั่นสะเทือน
500g
ความทนทานต่อแรงกระแทก
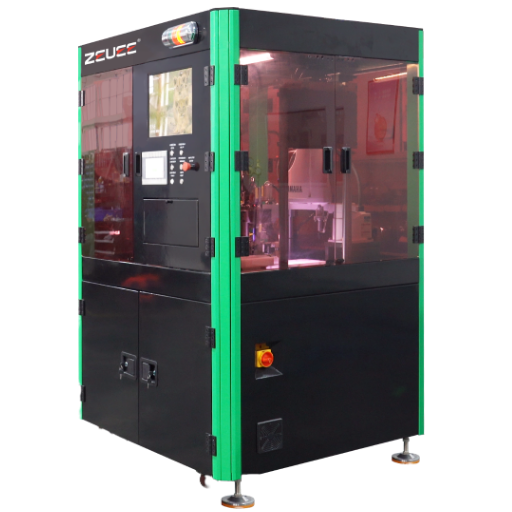
เครื่องประกอบคอนเน็กเตอร์จะคุ้มค่ากับพื้นที่ในโรงงานเมื่อช่วยควบคุมตัวแปรที่แม้แต่ผู้ปฏิบัติงานที่มีทักษะก็รักษาให้คงที่ด้วยมือไม่ได้ หน้าสัมผัสทวิสต์พินเป็นหน้าสัมผัสแบบกรงลวดไฮเพอร์โบลอยด์ ประกอบด้วยลวดเบริลเลียมคอปเปอร์ 10 เส้นที่บิดเข้าด้วยกันและเชื่อมด้วยเลเซอร์ จากนั้นขึ้นรูปส่วนนูนเพื่อให้เส้นลวดที่มีแรงสปริงยุบตัวภายในซ็อกเก็ตคู่ประกบ และสร้างจุดสัมผัสทางไฟฟ้าอิสระได้สูงสุด 7 จุด หากผลิตได้ถูกต้อง หน้าสัมผัสเหล่านี้จะทนแรงสั่นสะเทือน 200 g และแรงกระแทก 500 g โดยไม่มีสัญญาณขาดช่วงนานเกิน 1 ไมโครวินาที.
การวิเคราะห์ระยะที่ 2
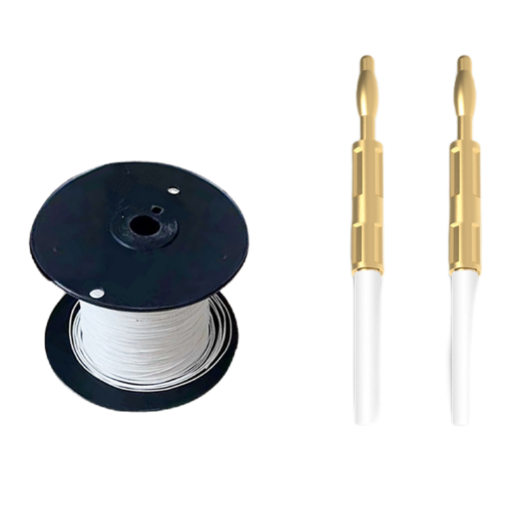
ข้อเท็จจริงที่ผู้ซื้อส่วนใหญ่มักเข้าใจกลับด้านคือ ทวิสต์พินไม่ได้ผลิตให้เชื่อถือได้ยาก — เอกสารสิทธิบัตรของ USPTO และข้อมูลภาคสนามชี้ถึงรูปแบบความขัดข้อง 2 ประการ ได้แก่ เส้นลวดแยกออกจากปลอก และปลายที่ขึ้นรูปส่วนนูนคลาดแนวระหว่างการขึ้นรูป ทั้งสองกรณีเป็นปัญหาด้านความแม่นยำในการผลิต ไม่ใช่ข้อบกพร่องของตัวหน้าสัมผัสเอง — นี่คือเหตุผลเชิงโครงสร้างที่ทำให้สายการผลิตป้อนชิ้นงานด้วยมือสูญเสียอัตราผลได้ ขณะที่เครื่องประกอบคอนเน็กเตอร์อัตโนมัติรักษาอัตราผลได้ไว้ได้ กระบวนการป้อนชิ้นงานด้วยมือหรือกึ่งอัตโนมัติทำให้เกิดความแปรผันระดับไมโครซึ่งเป็นตัวกระตุ้นปัญหาเหล่านี้ และการควบคุมความแปรผันดังกล่าวด้วยเครื่องมือการผลิตขนาดจุลภาคทำได้ยาก.
แนวทางแก้ไขระยะที่ 3
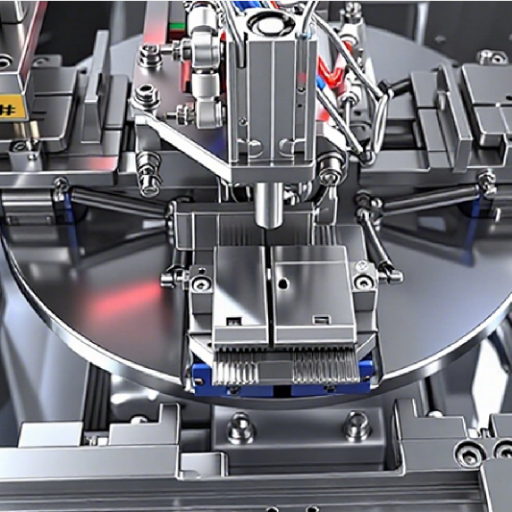
สายการผลิต Micro Twist Pin ของ ZEUEE จัดการปัญหานี้โดยตรง: ตรวจวัดเส้นผ่านศูนย์กลางด้วยเลเซอร์ที่เครื่องตีเกลียว ควบคุมแรงตึงด้วยแม่เหล็กถาวรแยกตามหัวขึ้นรูป ขึ้นรูปส่วนโป่งด้วยเซอร์โว และตรวจสอบด้วย CCD ทุกจุดถ่ายโอน นี่คือความแตกต่างระหว่างหน้าสัมผัสที่ผ่านการตรวจสอบชิ้นแรก กับหน้าสัมผัสที่ยังผ่านการตรวจสอบเมื่อถึงชิ้นที่หมื่น
สถาปัตยกรรมระบบ
สายการผลิตทวิสต์พินขนาดไมโครของ ZEUEE: 6 เครื่อง ตั้งแต่เส้นลวดจนถึงซ็อกเก็ต
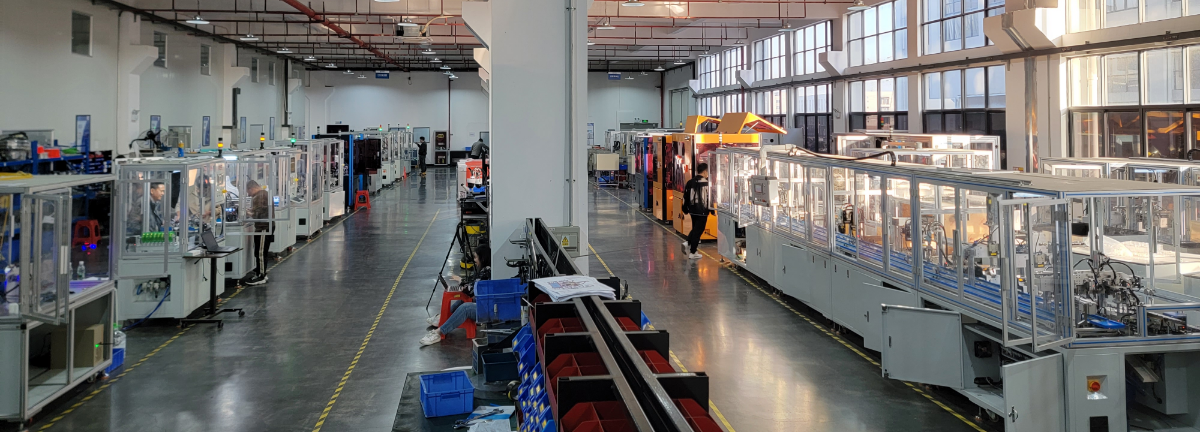
สายการผลิตนี้ออกแบบเป็นโมดูล เครื่องจักรแต่ละเครื่องทำงานแยกเดี่ยวหรือเชื่อมต่อเป็นเซลล์การผลิตต่อเนื่องได้ คุณจึงเริ่มใช้ระบบอัตโนมัติในขั้นตอนที่ทำให้อัตราผลได้ลดลงในปัจจุบัน แล้วเพิ่มส่วนที่เหลือเมื่อปริมาณการผลิตเติบโต เป็นแนวทางทยอยเพิ่มประสิทธิภาพสายการผลิตแทนการลงทุนก้อนใหญ่ครั้งเดียว ด้านล่างคือแผนผังการผลิตตั้งแต่เส้นลวดจนถึงซ็อกเก็ต ซึ่งแสดงหน้าที่ของแต่ละสถานีงาน ความเร็วในการทำงาน และการควบคุมคุณภาพในไลน์ที่ช่วยรักษาค่าความคลาดเคลื่อนให้อยู่ในเกณฑ์.
แผนผังการผลิตตั้งแต่เส้นลวดจนถึงซ็อกเก็ต
ขั้นตอน / รุ่น
หน้าที่
อัตราการผลิต
การควบคุมคุณภาพในไลน์
[STG-01]
JY01-01 การตีเกลียว
JY01-01 การตีเกลียว
บิดเส้นลวด BeCu 3–9 เส้น (0.2–0.8 mm) ให้เป็นกรงเกลียว
100–200 mm/min
เครื่องวัดเส้นผ่านศูนย์กลางด้วยเลเซอร์ + ควบคุมแรงตึงแยกแต่ละหัวด้วยแม่เหล็ก
[STG-02]
JY01-02 การยืดลวดให้ตรง
JY01-02 การยืดลวดให้ตรง
คลายความเค้นในไลน์ + ยืดลวดตีเกลียวให้ตรงด้วยแรงตึง
1000 mm/min
ตรวจจับวัสดุด้วยใยแก้วนำแสง พร้อมสัญญาณเตือนและหยุดเครื่อง
[STG-03]
JY01-03 การตัดและเชื่อม
JY01-03 การตัดและเชื่อม
ตัดตามความยาว + เชื่อมเลเซอร์ที่ปลายทั้งสองด้านภายใต้ก๊าซเฉื่อย
11–13 ชิ้น/นาที
ตรวจสอบรอยเชื่อมด้วย CCD + คัดชิ้นงานที่มีข้อบกพร่องออก
[STG-04]
JY01-04 การขึ้นรูปส่วนนูนบริเวณเอว
JY01-04 การขึ้นรูปส่วนนูนบริเวณเอว
ขึ้นรูปส่วนนูนด้วยเซอร์โว (จุดสัมผัสของหน้าสัมผัสไฮเพอร์โบลอยด์)
13–16 ชิ้น/นาที
ป้อนแผ่นโลหะผสมด้วยเพียโซ + CNC; ตรวจสอบขนาดด้วย CCD
[STG-05]
JY01-05 การย้ำเข้าตัวเรือน
JY01-05 การย้ำเข้าตัวเรือน
หุ่นยนต์ 4 แกนป้อนชิ้นงาน; ย้ำ/ติดตั้งพินเข้ากับตัวเรือนคอนเน็กเตอร์
12–15 ชิ้น/นาที
คัดแยกตามทิศทาง ความร่วมศูนย์ และขนาดด้วย CCD
[STG-06]
JY01-06 การย้ำสายไฟ
JY01-06 การย้ำสายไฟ
ปอกฉนวน + ย้ำหน้าสัมผัสเข้ากับสายไฟนำ
10–15 ชิ้น/นาที
จัดตำแหน่งด้วยเซอร์โว + นับด้วยเอ็นโค้ดเดอร์; ตรวจหลายมุมด้วย CCD
บันทึกทางวิศวกรรม — เหตุใดขั้นตอนขึ้นรูปส่วนนูนจึงเป็นตัวกำหนดคุณภาพหน้าสัมผัส
ขั้นตอนที่ 4 คือจุดที่ทวิสต์พินกลายเป็นหน้าสัมผัสไฮเพอร์โบลอยด์ การขึ้นรูป “บริเวณเอว” ทำให้เกิดส่วนนูนที่มีรัศมีครึ่งทรงกลม ช่วยให้พินเข้าที่ได้แม้แนวเสียบคลาดเคลื่อน ซึ่งเป็นรูปทรงเดียวกับที่ซ็อกเก็ตเกรด MIL ใช้เพื่อให้ประกบกันได้ภายใต้แรงกระแทกและแรงสั่นสะเทือน หากขึ้นรูปส่วนนูนด้วยมือ ตำแหน่งจะคลาดเคลื่อน แต่การกดด้วยเซอร์โวควบคุมพร้อมรับข้อมูลป้อนกลับด้านขนาดจาก CCD จะช่วยรักษาขนาดไว้ได้ จากนั้นขั้นตอนการใส่พินและการย้ำในขั้นตอนที่ 5 และ 6 จะถ่ายทอดความแม่นยำนั้นไปยังตัวเรือน โดยแรงกดเข้าที่และความร่วมศูนย์เป็นตัวกำหนดว่าหน้าสัมผัสจะผ่านการคัดแยกด้วยแมชชีนวิชันหรือไม่ เทคโนโลยีการผลิตทวิสต์พินความเร็วสูงประเภทนี้มีเอกสารรับรองไว้แล้ว ดู USPTO US6584677B2.
แต่ละรุ่นรองรับการปรับพารามิเตอร์ให้เหมาะกับขนาดเกจลวด จำนวนเส้น และรูปทรงพินที่แตกต่างกัน สายการผลิตเดียวจึงผลิตหน้าสัมผัสสัญญาณด้วยลวด 0.4 mm และหน้าสัมผัสที่รับภาระสูงขึ้นโดยใช้ขนาดลวดใกล้ขีดจำกัด 0.8 mm ได้โดยไม่ต้องปรับเปลี่ยนฮาร์ดแวร์ ความยืดหยุ่นนี้เป็นสิ่งแรกที่วิศวกรมักถามถึง และเป็นรายละเอียดแรกที่โบรชัวร์มักไม่กล่าวถึง สถานีงานสุดท้ายยังทำหน้าที่เป็นเครื่องย้ำขั้วต่อไฟฟ้า ทำให้หน้าสัมผัสแต่ละชิ้นออกจากเซลล์การผลิตโดยเข้าหัวกับสายไฟนำเรียบร้อยแล้ว อีกทั้งวิศวกรของ ZEUEE ออกแบบสายการผลิตตามแบบหน้าสัมผัสของคุณ ไม่ใช่ตาม SKU ในแค็ตตาล็อก ซึ่งเป็นเหตุผลเชิงโครงสร้างที่ทำให้โครงการสั่งทำพิเศษดำเนินการได้โดยไม่ต้องดัดแปลงเครื่องจักรภายหลัง.
ข้อกำหนดทางเทคนิค
เปรียบเทียบหน้าสัมผัสทวิสต์พิน ปั๊มขึ้นรูป และกลึง — รวมถึงสายการผลิตอัตโนมัติและแบบใช้แรงงานคน
การเลือกเทคโนโลยีหน้าสัมผัสคือการแลกเปลี่ยนระหว่างความเชื่อถือได้กับต้นทุน และเป็นปัจจัยที่กำหนดว่าการใช้ระบบอัตโนมัติจะคุ้มค่าหรือไม่ หน้าสัมผัสปั๊มขึ้นรูปมีต้นทุนต่ำเมื่อผลิตในปริมาณมาก แต่พึ่งพาจุดสัมผัสเพียง 2 หรือ 3 จุด และอาจเสียรูปเมื่อประกบซ้ำหลายครั้ง หน้าสัมผัสกลึงมีความเชื่อถือได้ แต่มีต้นทุนสูง ส่วนทวิสต์พินเหมาะกับโครงการที่ต้องการความเชื่อถือได้สูง นี่คือตารางเปรียบเทียบสำหรับตัดสินใจเลือกระหว่างหน้าสัมผัสทวิสต์พินกับหน้าสัมผัสปั๊มขึ้นรูป:
หลักเศรษฐศาสตร์ของระบบอัตโนมัติมาจากเหตุผลนี้ เนื่องจากหน้าสัมผัสทวิสต์พินและหน้าสัมผัสกลึงใช้ในงานที่ต้องมีอายุการใช้งานยาวนานและความเชื่อถือได้สูง หากชิ้นงานมีข้อบกพร่อง ก็อาจถูกส่งไปพร้อมดาวเทียม เครื่องมือขุดเจาะใต้ดิน หรืออุปกรณ์ฝังในร่างกาย ซึ่งไม่สามารถนำกลับมาแก้ไขได้ การตีเกลียวและขึ้นรูปด้วยระบบอัตโนมัติช่วยรักษาความสม่ำเสมอตามที่โครงการเหล่านี้ต้องการ ซึ่งสอดคล้องกับแนวทางที่ระบุในสิทธิบัตรการผลิตหน้าสัมผัสไฮเพอร์โบลอยด์ เช่น USPTO US5326289A และสายการผลิตที่คัดแยกด้วยแมชชีนวิชันยังให้ข้อมูลสำหรับการตรวจสอบย้อนกลับตามที่ผู้ตรวจประเมินร้องขอ.
คุณลักษณะ
ทวิสต์พิน (ไฮเพอร์โบลอยด์)
ปั๊มขึ้นรูปและขึ้นรูป
กลึง / กลึงขึ้นรูป
จุดสัมผัส
7 (Micro-D) / 5 (Nano-D)
2–3
1 เส้น / แถบ
รอบการประกบ
สูงสุด 100,000 (เทคโนโลยีไฮเพอร์โบลอยด์)
ประสิทธิภาพลดลงเมื่อประกบซ้ำ
แรงกดสูงและสม่ำเสมอ
แรงกระแทก / แรงสั่นสะเทือน
500 g / 200 g, สัญญาณขาดช่วง <1 µs
ความเสี่ยงจากการเคลื่อนที่ระดับไมโคร
สูง
ต้นทุนต่อหน่วยเมื่อเทียบกัน
ระดับพรีเมียม
ต่ำสุด
สูงสุด
เหมาะสำหรับ
การบินและอวกาศ กลาโหม งานขุดเจาะใต้ดิน การแพทย์
สภาพแวดล้อมทั่วไปที่ผลิตปริมาณมาก
งานปริมาณน้อยที่ใช้กระแสสูง
ลำดับกระบวนการ
จากลวด 10 เส้นสู่หน้าสัมผัสตามข้อกำหนด MIL: กระบวนการอัตโนมัติ
หลักฟิสิกส์กำหนดลำดับขั้นตอนนี้ และแต่ละขั้นช่วยลดตัวแปรจากการทำงานด้วยมือ ได้แก่ ตีเกลียว ยืดให้ตรง ตัดและเชื่อม ขึ้นรูปส่วนนูน ย้ำเข้าตัวเรือน และย้ำเข้ากับสายไฟ รวม 6 ขั้นตอนที่เปลี่ยนลวดเบริลเลียมคอปเปอร์ที่ยังไม่ได้ขึ้นรูปให้เป็นขั้วต่อหน้าสัมผัสเกรด MIL ที่ผ่านการคัดแยกแล้ว.
“เราควบคุมระยะกดขึ้นรูปส่วนนูนและพลังงานการเชื่อมด้วยระบบวงปิดที่ใช้เซอร์โวและเลเซอร์ ด้วยเหตุผลเดียวคือ ขั้นตอนทั้งสองเป็นจุดที่ทวิสต์พินที่ประกอบด้วยมือเกิดความขัดข้อง ทั้งเส้นลวดแยกและปลายคลาดแนว CCD ของเราตรวจสอบชิ้นงานแต่ละชิ้นก่อนเคลื่อนย้ายไปขั้นตอนถัดไป จึงป้องกันไม่ให้ชิ้นงานที่มีปัญหาไปถึงตัวเรือน”
— ทีมวิศวกรรม ZEUEE, สายการผลิตทวิสต์พินขนาดไมโคร
 [PRC-01]
การตีเกลียวขึ้นรูปกรงลวด
[PRC-01]
การตีเกลียวขึ้นรูปกรงลวด
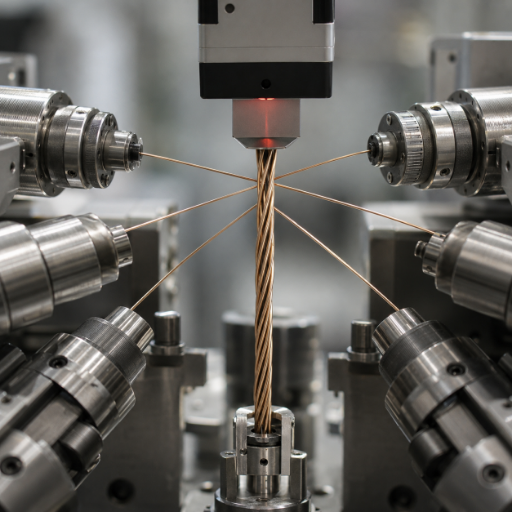
เส้นลวด BeCu 3 ถึง 9 เส้นถูกบิดด้วยระยะพิทช์ที่ควบคุมไว้ ขณะที่เกจเลเซอร์ตรวจวัดเส้นผ่านศูนย์กลางแบบเรียลไทม์และแต่ละหัวควบคุมแรงตึงของตนเอง ระยะพิทช์และแรงตึงเป็นตัวกำหนดการกระจายตัวอย่างสม่ำเสมอของจุดสัมผัสบนกรงลวดที่เสร็จแล้ว หากคลาดเคลื่อนในขั้นตอนนี้ ภายหลังจะตรวจพบเป็นแรงประกบที่ไม่เป็นไปตามข้อกำหนด.
 [PRC-02/03]
การยืดลวดให้ตรง การตัด และการเชื่อมเลเซอร์
[PRC-02/03]
การยืดลวดให้ตรง การตัด และการเชื่อมเลเซอร์
ลวดตีเกลียวจะผ่านการคลายความเค้นและยืดให้ตรงด้วยความเร็วสูงสุด 1000 mm/min จากนั้นตัดตามความยาวและเชื่อมเลเซอร์ที่ปลายทั้งสองด้านภายใต้ก๊าซเฉื่อย เพื่อให้รอยเชื่อมเรียบและป้องกันไม่ให้เส้นลวดแยกออกจากกัน การเชื่อมทั้งสองปลายช่วยป้องกันรูปแบบความขัดข้องจากเส้นลวดแยก ซึ่งเป็นสาเหตุของการส่งคืนสินค้าจากภาคสนามในพินที่ประกอบด้วยมือ.
 [PRC-04]
ขึ้นรูปเอวของไฮเพอร์โบลอยด์
[PRC-04]
ขึ้นรูปเอวของไฮเพอร์โบลอยด์
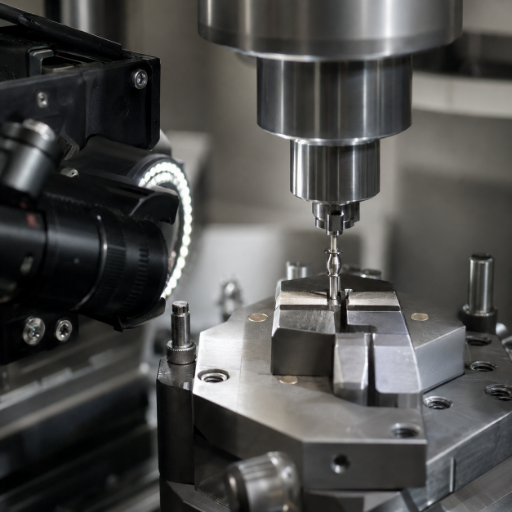
เครื่องกดเซอร์โวขึ้นรูปส่วนนูนที่กำหนดคุณลักษณะของหน้าสัมผัสไฮเพอร์โบลอยด์ โดย CCD ตรวจสอบขนาดที่ขึ้นรูปแล้วในทุกชิ้นงาน USPTO US7775841B2 อธิบายว่าการขึ้นรูปไฮเพอร์โบลอยด์นี้ไวต่อการจัดแนว — นี่คือเหตุผลเชิงโครงสร้างที่ ZEUEE ออกแบบระยะกดขึ้นรูปส่วนนูนให้ควบคุมด้วยเซอร์โวแบบวงปิดแทนการใช้ลูกเบี้ยวระยะคงที่ และเป็นปัจจัยที่ทำให้สายการผลิตรักษารูปทรง 0.025 in ของ Nano-D ไว้ได้ แทนที่จะปล่อยให้คลาดเคลื่อน.
 [PRC-05/06]
การใส่พิน การย้ำเข้าตัวเรือน และการย้ำสายไฟ
[PRC-05/06]
การใส่พิน การย้ำเข้าตัวเรือน และการย้ำสายไฟ
ขั้นตอนที่ 5 ทำงานเป็นเครื่องใส่พินอัตโนมัติ โดยหุ่นยนต์ 4 แกนป้อนและกดหน้าสัมผัสเข้าที่ในตัวเรือนด้วยการย้ำ 4 จุด ขณะที่ CCD ตรวจสอบทิศทางและความร่วมศูนย์ สถานีงานปิดท้ายจะปอกฉนวนและย้ำสายไฟนำโดยจัดตำแหน่งด้วยเซอร์โวและนับด้วยเอ็นโค้ดเดอร์ ผลลัพธ์จากเซลล์การผลิตคือขั้วต่อหน้าสัมผัสที่ผ่านการตรวจสอบ เข้าหัว และคัดแยกชิ้นงานที่ผ่านเกณฑ์คุณภาพออกจากชิ้นงานที่ไม่ผ่านแล้ว ไม่ใช่ชิ้นงานที่ยังต้องตรวจด้วยกล้องจุลทรรศน์ก่อนจัดส่ง นี่คือประโยชน์ที่ได้จริงจากการทำงานครบทุกขั้นตอนในเซลล์การผลิตอัตโนมัติเดียว แทนการใช้โต๊ะงานแบบทำมือ 6 จุด.
การใช้งานที่ต้องการความเชื่อถือได้สูง
สร้างขึ้นสำหรับโครงการด้านการบินและอวกาศ กลาโหม และงานที่ต้องการความเชื่อถือได้สูง
มีการกำหนดให้ใช้หน้าสัมผัสทวิสต์พินในจุดที่การเชื่อมต่อต้องไม่ขาด เช่น ระบบทางทหารและการบินและอวกาศ การเจาะแบบกำหนดทิศทางใต้ดิน งานน้ำมันและก๊าซ อุปกรณ์การแพทย์ ชุดประกอบโคแอกเชียล RF โพรบทดสอบ และงานหน้าสัมผัสแบบสปริง ข้อกำหนดทางทหาร 2 ฉบับเป็นมาตรฐานหลักของกลุ่มผลิตภัณฑ์นี้ และสายการผลิตได้รับการออกแบบให้ผลิตหน้าสัมผัสที่เป็นไปตามข้อกำหนดดังกล่าว.
มาตรฐานที่หน้าสัมผัสมุ่งรองรับ
MIL-DTL-83513 (Micro-D): หน้าสัมผัสที่มีระยะศูนย์กลาง 0.050 in (1.27 mm) รูปแบบตั้งแต่ 9 ถึง 100 ตำแหน่ง โครงสร้างแบบทวิสต์พินหรือท่อแข็ง ทำจากเบริลเลียมคอปเปอร์ชุบทองตาม ASTM B488 ความต้านทานหน้าสัมผัสสูงสุด 8 mΩ กระแส 3 A และทนรอบการประกบได้อย่างน้อย 500 รอบ.
MIL-DTL-32139 (Nano-D): หน้าสัมผัสทวิสต์พินที่มีระยะพิทช์ 0.025 in (0.64 mm) จำนวน 9–51 ตำแหน่ง รองรับอุณหภูมิสูงสุด 200 °C.
เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ซึ่งได้รับการพัฒนาต่อยอดผ่านเอกสารสิทธิบัตร USPTO มาหลายทศวรรษ มีข้อมูลระบุว่ารองรับรอบการประกบได้สูงสุด 100,000 รอบโดยความต้านทานไม่เสื่อมลง ซึ่งสูงกว่าค่าขั้นต่ำของ MIL อย่างมาก จึงเป็นเหตุผลที่เลือกใช้หน้าสัมผัสเหล่านี้ในโครงการที่ต้องประกบซ้ำบ่อยครั้ง.
การผลิตให้ได้ค่าดังกล่าวที่ระยะพิทช์ Nano-D 0.025 in เป็นงานที่มีขนาดต่ำกว่ามิลลิเมตร จึงต้องพึ่งการวัดด้วยเลเซอร์ การขึ้นรูปด้วยเซอร์โว และการตรวจสอบด้วยแมชชีนวิชันทุกชิ้น แทนทักษะของผู้ปฏิบัติงาน เพราะค่าความคลาดเคลื่อนต่ำกว่าระดับที่ทำซ้ำด้วยมือได้ตลอดการผลิต ความสามารถในการทำซ้ำระดับต่ำกว่ามิลลิเมตรนี้เป็นปัจจัยที่ ZEUEE ออกแบบไว้ในสายการผลิต และเป็นเหตุผลเชิงโครงสร้างที่ทำให้มุ่งผลิตหน้าสัมผัสเกรด MIL ซึ่งรองรับกระแส 3 A ตามที่ตลาดให้ความเชื่อถือ.
100,000
รอบการประกบที่หน้าสัมผัสทวิสต์พินไฮเพอร์โบลอยด์ทำได้ เมื่อเทียบกับค่าขั้นต่ำ 500 รอบตาม MIL-DTL-83513 ความเชื่อถือได้ระดับนี้จะมีประโยชน์ก็ต่อเมื่อผลิตหน้าสัมผัสทุกชิ้นให้เหมือนกัน การขึ้นรูปอัตโนมัติและการคัดแยกด้วยแมชชีนวิชันช่วยให้ทำซ้ำได้เมื่อผลิตในปริมาณมาก.
แหล่งข้อมูล: ข้อมูลเทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ (Smiths Interconnect / Connector Supplier); ค่าขั้นต่ำของ MIL-DTL-83513 อ้างอิงตามข้อกำหนด ส่วนการกล่าวอ้างเรื่องความสม่ำเสมอในการผลิตมีเงื่อนไขประกอบ —
ขอรับการประเมินตามการใช้งานเฉพาะ
×
![ใบรับรองภาพขยาย]()
การรับรองคุณสมบัติซัพพลายเออร์
คุณสมบัติทางวิศวกรรมที่รองรับสายการผลิต
การกำหนดข้อกำหนดสายการผลิตหน้าสัมผัสจากซัพพลายเออร์ที่คุณยังไม่ได้ตรวจประเมินถือเป็นความเสี่ยงจริง และเป็นคำถามที่ทีมจัดซื้อควรยกขึ้นมาพิจารณา ZEUEE ผลิตอุปกรณ์นี้บนฐานการผลิตขนาด 20,000 m2 พร้อมใบรับรองต่าง ๆ รวมถึง ISO 9001:2015 และผลงานด้านสิทธิบัตร ซึ่งรองรับการเป็นพันธมิตรด้านระบบอัตโนมัติที่รับงานนอกมาตรฐาน ไม่ใช่เพียงผู้จำหน่ายสินค้าตามแค็ตตาล็อก.










ISO 9001:2015
ได้รับการรับรองระบบบริหารคุณภาพ
สิทธิบัตร 150+
สิทธิบัตรการประดิษฐ์ 32+ · อนุสิทธิบัตร 68+
องค์กรเทคโนโลยีขั้นสูงระดับชาติ
+ วิสาหกิจเฉพาะทางและนวัตกรรมใหม่ (SRDI)
20 ปี
ก่อตั้งปี 2005 · ผลิตแล้วกว่า 10,000 โครงการ
กว่า 30 ประเทศ
เครือข่ายติดตั้งและให้บริการทั่วโลก
อุปกรณ์ระบบอัตโนมัติของ ZEUEE ให้บริการผู้ผลิตในอุตสาหกรรมฮาร์ดแวร์อาคาร อิเล็กทรอนิกส์ 3C อิเล็กทรอนิกส์สำหรับการบินและอวกาศ งานไฟฟ้าความแม่นยำ ชิ้นส่วนยานยนต์ การแพทย์ และพลังงานใหม่ วิศวกรของ ZEUEE ยังจัดส่งสายการผลิตนอกมาตรฐานให้แก่ฐานลูกค้าซึ่งรวมถึงผู้ผลิตรายใหญ่ทั่วโลกในอุตสาหกรรมการบินและอวกาศ อิเล็กทรอนิกส์ และคอนเน็กเตอร์ ประสบการณ์นี้มีความสำคัญเป็นพิเศษเมื่อรูปทรงหน้าสัมผัสของคุณเป็นแบบสั่งทำ ซึ่งแทบจะเป็นเช่นนั้นเสมอ.
ต้องการเอกสารสำหรับแฟ้มรับรองคุณสมบัติซัพพลายเออร์หรือไม่ ดาวน์โหลดเอกสารการปฏิบัติตามข้อกำหนดฉบับเต็ม →คู่มือการจัดซื้อ
คู่มือการจัดซื้อ: การปรับแต่ง ระยะเวลาส่งมอบ และการสนับสนุน
ใบเสนอราคาต่ำสุดแทบไม่ใช่ปัจจัยชี้ขาดในกลุ่มผลิตภัณฑ์นี้ เพราะสายการผลิตหน้าสัมผัสเป็นสินทรัพย์ที่ใช้งานหลายปี โดยต้นทุนส่วนใหญ่ขึ้นอยู่กับอัตราผลได้ เวลาทำงานต่อเนื่อง และประสิทธิภาพ ไม่ใช่ราคาเสนอขาย การประเมินที่เป็นประโยชน์ควรพิจารณาภาพรวมตลอด 3 ปีและปัจจัยที่ส่งผลต่อต้นทุนจริง.
ต้องการแผนทยอยติดตั้งและประมาณการระยะเวลาส่งมอบหรือไม่?
รับการประเมินความเป็นไปได้ในการผลิตโดยไม่มีค่าใช้จ่าย
→
เครื่องมือทางวิศวกรรมสำหรับเครื่องทวิสต์พินขนาดไมโคร
คำถามที่พบบ่อย — คำถามเกี่ยวกับเครื่องประกอบทวิสต์พิน
หน้าสัมผัสทวิสต์พินเป็นไปตามมาตรฐานใดบ้าง?
ZEUEE สร้างสายการผลิตเพื่อผลิตหน้าสัมผัสที่เป็นไปตาม MIL-DTL-83513 (Micro-D ระยะศูนย์กลาง 0.050 in, 3 A) และ MIL-DTL-32139 (Nano-D ระยะพิทช์ 0.025 in) โดยใช้เส้นลวดเบริลเลียมคอปเปอร์และโครงสร้างทวิสต์พินตามที่ข้อกำหนดเหล่านั้นระบุ การรับรองขั้นสุดท้ายต้องอ้างอิงแบบชิ้นงานของคุณและฉบับแก้ไขของข้อกำหนดที่เกี่ยวข้องเสมอ การข้ามขั้นตอนนี้เป็นความเสี่ยงที่เราพบได้บ่อยที่สุด และเป็นปัจจัยที่ทำให้หน้าสัมผัสผ่านหรือไม่ผ่านการยอมรับล็อต.
สายการผลิตรองรับสเตนเลสหรือวัสดุลวดชนิดอื่นได้หรือไม่?
กระบวนการมาตรฐานของเราปรับตั้งมาสำหรับเบริลเลียมคอปเปอร์ ซึ่งเป็นวัสดุที่ใช้ในทวิสต์พินเกรด MIL สามารถประเมินโลหะผสมและขนาดเกจอื่น ๆ ในช่วง 0.2–0.8 mm ได้ โดยแรงตึงในการตีเกลียว พลังงานการเชื่อม และระยะกดขึ้นรูปส่วนนูนล้วนกำหนดด้วยพารามิเตอร์ วิธีที่เหมาะสมในการยืนยันความเข้ากันได้ก่อนสั่งซื้อสายการผลิตคือทดลองความเป็นไปได้กับวัสดุของคุณ.
จำเป็นต้องซื้อเครื่องจักรทั้ง 6 เครื่องพร้อมกันหรือไม่?
ไม่จำเป็น เครื่องจักรแต่ละเครื่องทำงานแยกเดี่ยวหรือเชื่อมต่อกันได้ ผู้ซื้อจำนวนมากเริ่มทำระบบอัตโนมัติในขั้นตอนที่ทำให้อัตราผลได้ลดลงมากที่สุดก่อน แล้วจึงเพิ่มสถานีงานเมื่อปริมาณการผลิตเติบโต.
สายการผลิตอัตโนมัติเทียบกับการคงผู้ปฏิบัติงานที่มีทักษะไว้เป็นอย่างไร?
สำหรับการผลิตปริมาณน้อยหรืองานต้นแบบ การทำงานด้วยมือโดยผู้มีทักษะอาจเป็นทางเลือกที่คุ้มค่ากว่า สายการผลิตนี้คุ้มค่าเมื่อจำเป็นต้องรักษาความสม่ำเสมอภายใต้ค่าความคลาดเคลื่อนระดับต่ำกว่ามิลลิเมตร แรงประกบตามข้อกำหนด MIL ที่ทำซ้ำได้ และการตรวจสอบ 100% พร้อมการตรวจสอบย้อนกลับ ซึ่งเป็นความต้องการของโครงการหน้าสัมผัสส่วนใหญ่ในอุตสาหกรรมการบินและอวกาศ กลาโหม และการแพทย์.
เครื่องตีเกลียวทำหน้าที่อะไร และใช้เครื่องจักรชนิดใดผลิตพิน?
ในสายการผลิตนี้ เครื่องตีเกลียวจะบิดเส้นลวดเบริลเลียมคอปเปอร์ให้เป็นกรงเกลียว ซึ่งเป็นเครื่องจักรเครื่องแรกจากทั้งหมด 6 เครื่องที่ใช้ผลิตพินชนิดทวิสต์พิน ต่างจากเครื่องจักรประกอบอัตโนมัติทั่วไปที่นำชิ้นส่วนแยกมาติดตั้ง สายการผลิตทวิสต์พินขึ้นรูปตัวหน้าสัมผัสเองทีละเส้น นี่คือเหตุผลเชิงโครงสร้างที่แต่ละสถานีงานได้รับการออกแบบเฉพาะ แทนการใช้เซลล์การผลิตทั่วไป.
ระยะเวลาส่งมอบเท่าใด และมีบริการสนับสนุนอะไรบ้าง?
ระยะเวลาส่งมอบขึ้นอยู่กับการกำหนดค่าและขอบเขตการปรับแต่ง โปรดติดต่อเราเพื่อขอประมาณการตามข้อกำหนดของคุณ ทุกสายการผลิตจัดส่งพร้อมบริการติดตั้ง ทดสอบเดินระบบ ฝึกอบรมผู้ปฏิบัติงาน การรับประกันเครื่องจักรทั้งเครื่อง 1 ปี และการสนับสนุนทางเทคนิค.
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






