Contatti Zeyu lntelligent Industrial Company

Macchina di assemblaggio per contatti twist pin Micro-D
—Linea automatica per la produzione di contatti per connettori
Per i produttori di connettori e contatti che realizzano contatti twist pin (iperboloidali) per applicazioni aerospaziali, della difesa, di perforazione profonda e medicali: una linea ZEUEE a sei macchine che torce, salda, forma il rigonfiamento e crimpa contatti conformi alle norme MIL, con controllo visivo in linea.
Richieda un preventivo / prenoti una consulenza sulla linea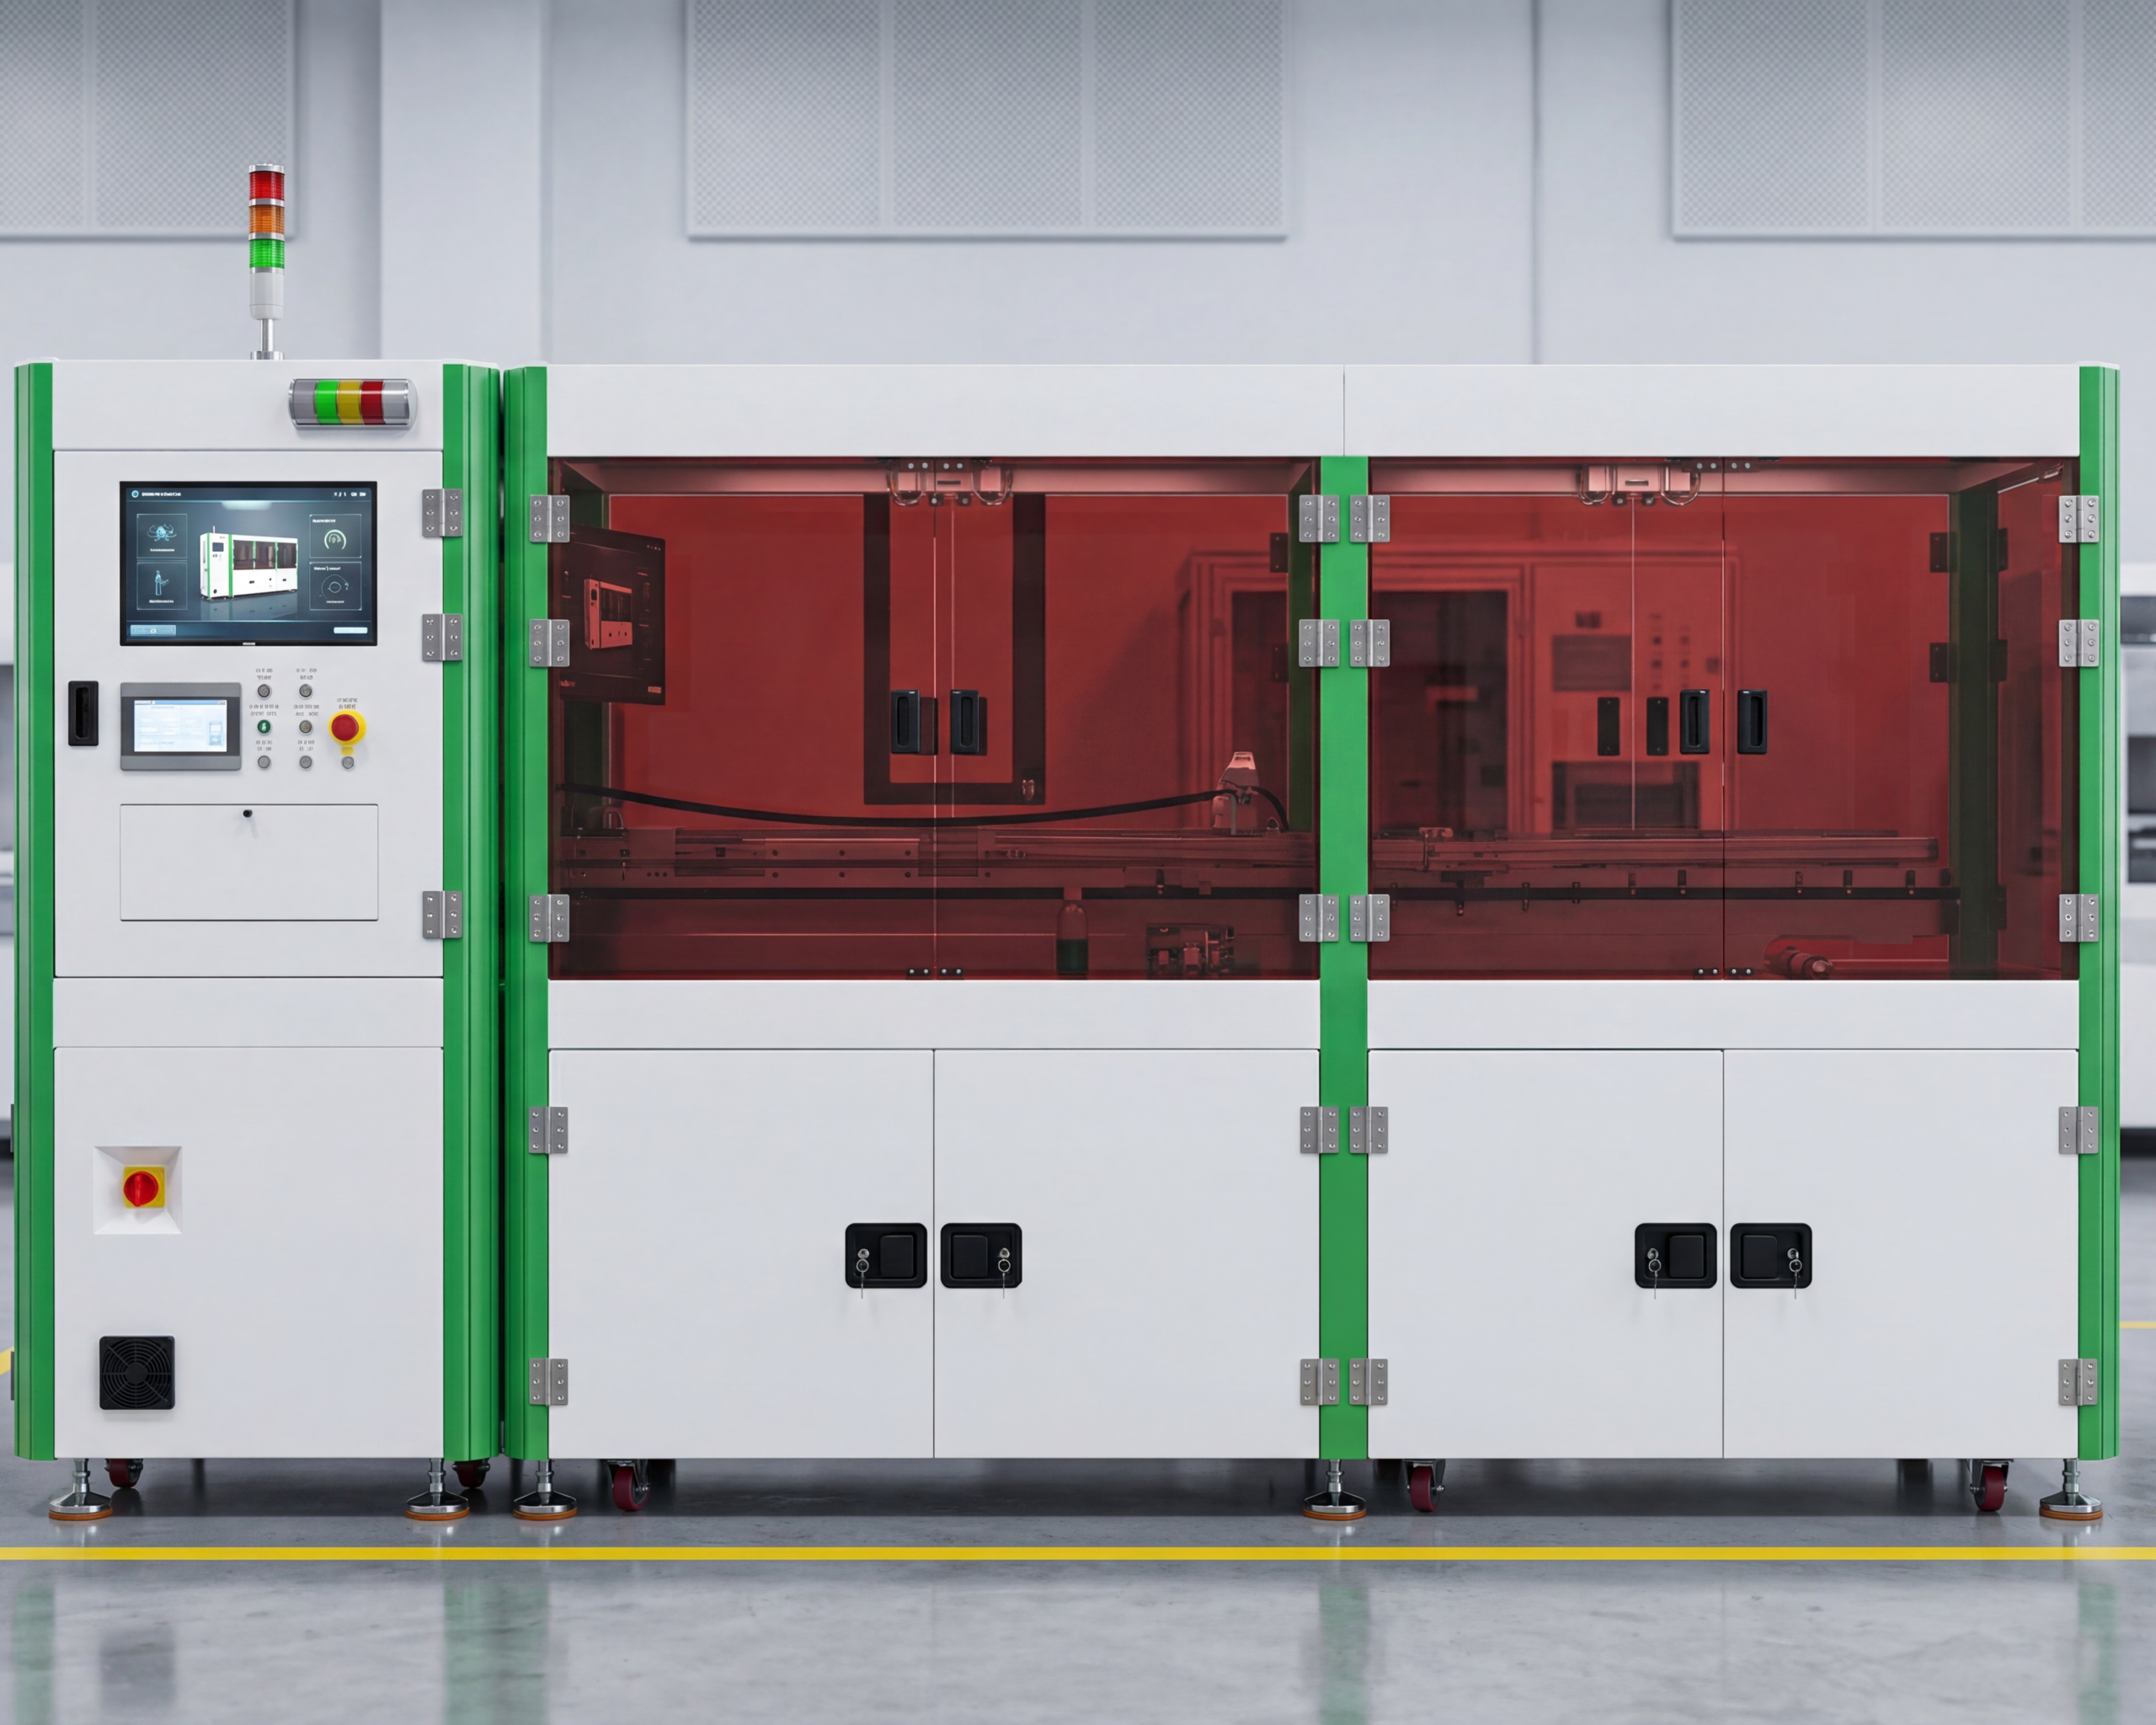
6
macchine integrate (JY01-01→06)
0,2–0,8 mm
diametro del filo · 3–9 trefoli
10–16
pz/min per stazione
CCD in linea
saldatura laser · controllo servo
conformità MIL
compatibile con Micro-D 83513 · Nano-D 32139
100%
controllo con visione artificiale + selezione automatica
FILOSOFIA PROGETTUALE
Nella produzione di contatti twist pin, il vero collo di bottiglia è la costanza, non la capacità
Specifiche della fase 1
200g
Limite di vibrazione
500g
Resistenza agli urti
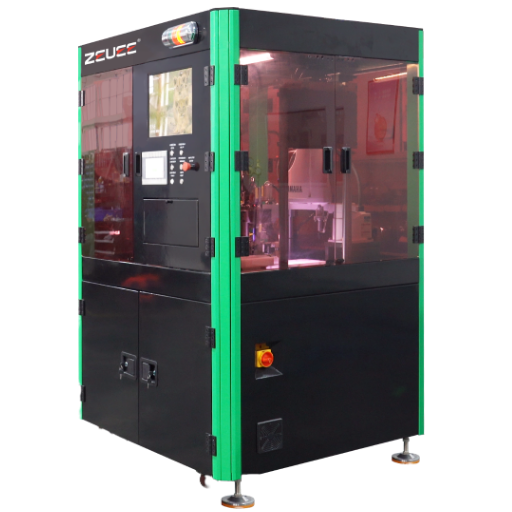
Una macchina di assemblaggio per connettori si dimostra utile in produzione quando elimina la variabile che nemmeno un operatore esperto riesce a controllare manualmente. Un contatto twist pin è un contatto iperboloidale a gabbia di fili: dieci trefoli di rame-berillio intrecciati, saldati al laser e poi deformati per creare un rigonfiamento, così che i trefoli elastici si comprimano all’interno della presa corrispondente e formino fino a sette punti di contatto elettrico indipendenti. Se realizzati correttamente, questi contatti resistono a vibrazioni di 200 g e urti di 500 g senza interruzioni superiori a un microsecondo.
Analisi della fase 2
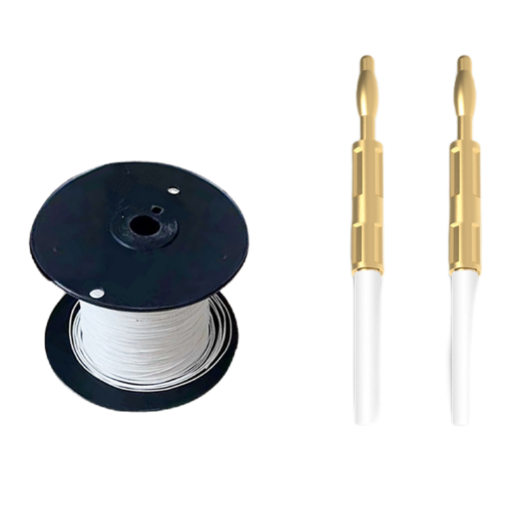
Ecco la realtà, spesso fraintesa dagli acquirenti. I contatti twist pin non sono difficili da realizzare in modo affidabile: i brevetti depositati presso l’USPTO e i dati sul campo indicano due modalità di guasto: il distacco dei trefoli dalla guaina e il disallineamento della punta rigonfiata durante la formatura. Entrambi sono problemi di precisione produttiva, non difetti del contatto in sé: è per questo che una linea alimentata manualmente perde resa, mentre una macchina automatica di assemblaggio per connettori la mantiene. Un processo manuale o semiautomatico introduce proprio le microvariazioni che causano questi problemi, difficili da controllare con attrezzature microscopiche.
Soluzione della fase 3
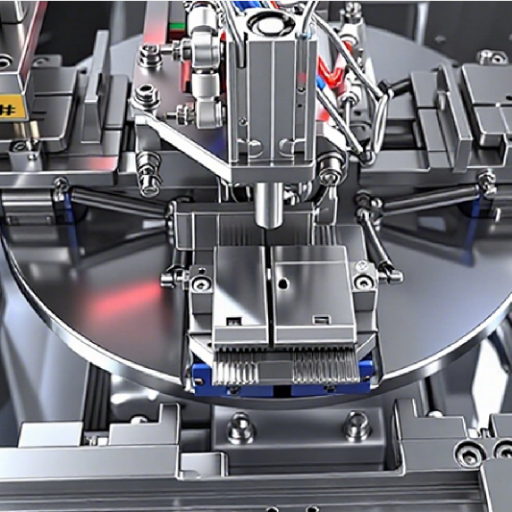
La linea ZEUEE Micro Twist Pin affronta direttamente il problema: monitoraggio laser del diametro nella macchina di torcitura, controllo della tensione con magneti permanenti su ogni testa, formatura del rigonfiamento con servoazionamento e controllo CCD a ogni trasferimento. È questa la differenza tra un contatto che supera il controllo del primo pezzo e uno che lo supera ancora al decimillesimo.
ARCHITETTURA DEL SISTEMA
La linea ZEUEE Micro Twist Pin: sei macchine, dal trefolo alla presa
La linea è modulare. Ogni macchina può funzionare da sola o essere collegata in una cella continua: è possibile automatizzare la fase che oggi causa perdite di resa e aggiungere le altre con l'aumento dei volumi. Si procede così per fasi verso l'efficienza della linea, senza affrontare subito un unico investimento elevato. Di seguito la mappa della produzione dal trefolo alla presa: le funzioni di ogni stazione, la velocità di lavorazione e i controlli qualità in linea che mantengono le tolleranze.
Mappa della produzione dal trefolo alla presa
Fase / modello
Funzione
Cadenza produttiva
Controllo qualità in linea
[STG-01]
JY01-01 Torcitura
JY01-01 Torcitura
Intreccia 3–9 trefoli BeCu (0,2–0,8 mm) formando la gabbia elicoidale
100–200 mm/min
Misuratore laser del diametro + controllo magnetico della tensione su ogni testa
[STG-02]
JY01-02 Raddrizzatura
JY01-02 Raddrizzatura
Distensione in linea + raddrizzatura del filo intrecciato mediante tensione
1000 mm/min
Rilevamento del materiale a fibra ottica, arresto con allarme
[STG-03]
JY01-03 Taglio e saldatura
JY01-03 Taglio e saldatura
Taglio a misura + saldatura laser alle due estremità in atmosfera inerte
11–13 pz/min
Controllo CCD della saldatura + espulsione dei pezzi difettosi
[STG-04]
JY01-04 Formatura del rigonfiamento
JY01-04 Formatura del rigonfiamento
Rigonfiamento formato con servoazionamento (il punto di contatto iperboloidale)
13–16 pz/min
Alimentazione del disco in lega con piezo e CNC; controllo dimensionale CCD
[STG-05]
JY01-05 Crimpatura nel corpo del connettore
JY01-05 Crimpatura nel corpo del connettore
Alimentazione con robot a 4 assi; il pin viene crimpato e inserito nel corpo del connettore
12–15 pz/min
Controllo CCD dell'orientamento e della concentricità + selezione dimensionale
[STG-06]
JY01-06 Crimpatura del filo
JY01-06 Crimpatura del filo
Spelatura + crimpatura del contatto sul filo conduttore
10–15 pz/min
Posizionamento servoassistito + conteggio encoder; controllo CCD da più angolazioni
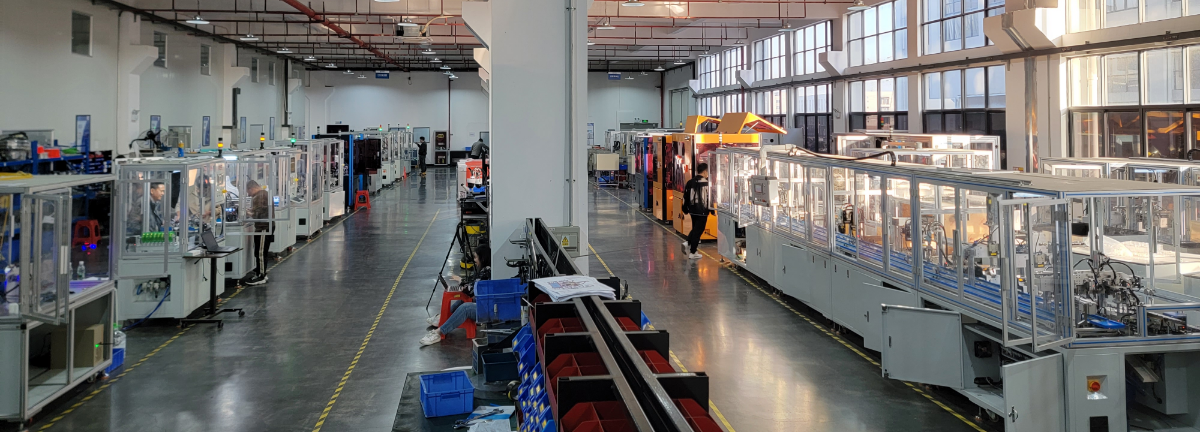
Nota tecnica: perché la fase di formatura del rigonfiamento determina il contatto
La fase 4 è quella in cui un contatto twist pin diventa un contatto iperboloidale. La «formatura del rigonfiamento» crea la punta bombata, il cui raggio emisferico consente al pin di inserirsi anche in presenza di disallineamento: la stessa geometria che permette alle prese MIL di accoppiarsi in condizioni di urto e vibrazione. Se il rigonfiamento viene formato a mano, la geometria varia; una corsa controllata da servo con feedback dimensionale CCD la mantiene costante. Le fasi 5 e 6 di inserimento del pin e crimpatura trasferiscono poi questa precisione al corpo del connettore, dove la forza di inserimento e la concentricità determinano il superamento del controllo visivo. La fabbricazione ad alta velocità di contatti twist pin di questo tipo è una tecnologia documentata: si veda il brevetto USPTO US6584677B2.
Ogni modello consente di modificare i parametri per adattarsi a diversi diametri del filo, numeri di trefoli e geometrie dei pin. Una sola linea può così lavorare contatti di segnale da 0,4 mm e contatti più robusti fino al limite di 0,8 mm, senza ricostruire la macchina. È la prima cosa che chiedono gli ingegneri e la prima che una brochure omette. L'ultima stazione funge anche da macchina per la crimpatura dei terminali: ogni contatto esce dalla cella già collegato al filo conduttore. Inoltre, ZEUEE progetta la linea sulla base del disegno del contatto del cliente, anziché di un codice prodotto a catalogo: è questo che permette di realizzare un programma su misura senza retrofit.
SPECIFICHE TECNICHE
Contatti twist pin, stampati o lavorati: confronto tra linee automatiche e manuali
La scelta della tecnologia dei contatti comporta un compromesso tra affidabilità e costo, e determina se l'automazione è conveniente. I contatti stampati costano poco su larga scala, ma si affidano a due o tre punti di contatto e possono deformarsi dopo accoppiamenti ripetuti. I contatti lavorati sono affidabili, ma costosi. I contatti twist pin sono indicati per applicazioni che richiedono elevata affidabilità. Ecco la matrice decisionale per il confronto tra contatti twist pin e stampati:
Anche i vantaggi economici dell'automazione derivano da questa distinzione. I contatti twist pin e quelli lavorati sono impiegati nelle applicazioni di lunga durata e alta affidabilità: in questi casi un difetto può finire in un satellite, in un utensile per perforazione profonda o in un impianto, dove la rilavorazione non è possibile. La torcitura e la formatura automatizzate garantiscono la costanza richiesta da queste applicazioni, come documentano brevetti sulla produzione di contatti iperboloidali quali USPTO US5326289A. Una linea con selezione tramite visione artificiale fornisce inoltre la tracciabilità richiesta dagli auditor.
Caratteristica
Twist pin (iperboloidale)
Stampato e formato
Lavorato / tornito
Punti di contatto
7 (Micro-D) / 5 (Nano-D)
2–3
1 linea / fascia
Cicli di accoppiamento
Fino a 100.000 (tecnologia iperboloidale)
Peggiora con cicli ripetuti
Pressione elevata e costante
Urto / vibrazione
500 g / 200 g, interruzione <1 µs
Rischio di micromovimenti
Elevato
Costo unitario relativo
Premium
Minimo
Massimo
Ideale per
Aerospaziale, difesa, perforazione profonda, applicazioni medicali
Ambienti non critici ad alto volume
Bassi volumi e correnti elevate
SEQUENZA DI PROCESSO
Dal filo a dieci trefoli a un contatto conforme alle specifiche MIL: il processo automatico
La sequenza è determinata dalla fisica e ogni passaggio elimina una variabile manuale. Torcitura, raddrizzatura, taglio e saldatura, formatura del rigonfiamento, crimpatura nel corpo del connettore e crimpatura sul filo: sei operazioni che trasformano fili sciolti di rame-berillio in terminali di contatto conformi alle specifiche MIL e sottoposti a selezione.
«Controlliamo la corsa di formatura del rigonfiamento e l'energia di saldatura con servoazionamento e laser ad anello chiuso per un motivo: sono le due fasi in cui i contatti twist pin realizzati a mano si guastano, per il distacco dei trefoli o il disallineamento della punta. Il nostro sistema CCD controlla ogni pezzo prima che prosegua, così il difetto non arriva mai al corpo del connettore.»
— Team tecnico ZEUEE, linea Micro Twist Pin
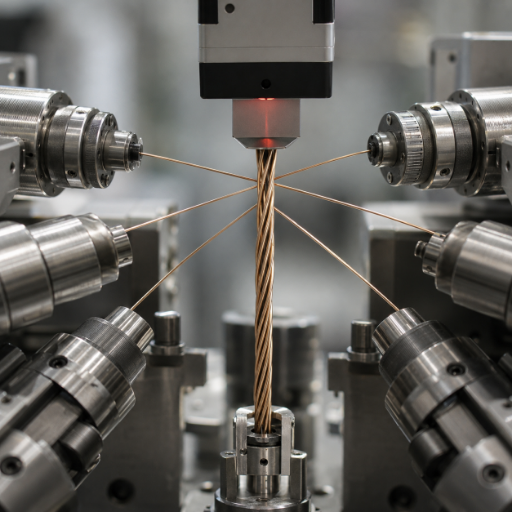 [PRC-01]
Torcitura della gabbia
[PRC-01]
Torcitura della gabbia
Da tre a nove trefoli BeCu vengono intrecciati con passo controllato, mentre un misuratore laser monitora il diametro in tempo reale e ogni testa mantiene una tensione indipendente. Il passo e la tensione determinano la distribuzione uniforme dei punti di contatto nella gabbia finita; una variazione in questa fase si manifesta in seguito come una forza di accoppiamento fuori specifica.
 [PRC-02/03]
Raddrizzatura, taglio e saldatura laser
[PRC-02/03]
Raddrizzatura, taglio e saldatura laser
Il filo intrecciato viene disteso e raddrizzato fino a 1000 mm/min, poi tagliato a misura e saldato al laser a entrambe le estremità in atmosfera inerte, per ottenere saldature lisce e impedire ai trefoli di aprirsi. La saldatura alle due estremità evita il distacco dei fili, una modalità di guasto che causa resi sul campo nei pin realizzati a mano.
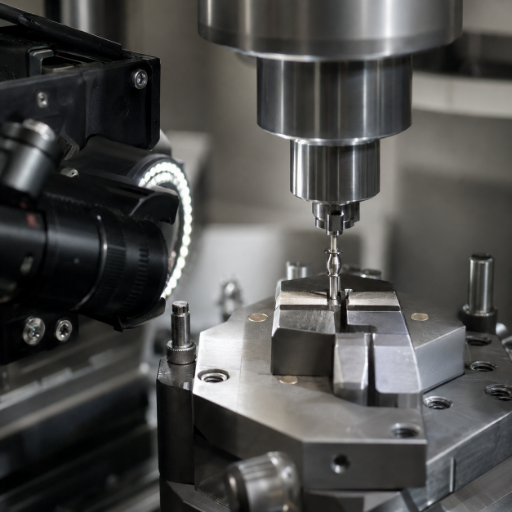 [PRC-04]
Formatura del contatto iperboloidale
[PRC-04]
Formatura del contatto iperboloidale
Una pressa servoassistita forma il rigonfiamento che definisce il contatto iperboloidale; il sistema CCD controlla la dimensione ottenuta su ogni pezzo. Il brevetto USPTO US7775841B2 descrive questa formatura come sensibile all'allineamento. Per questo ZEUEE progetta la corsa di formatura con controllo servo ad anello chiuso anziché con una camma fissa: è ciò che distingue una linea capace di mantenere la geometria 0.025 in Nano-D da una che perde precisione.
 [PRC-05/06]
Inserimento, crimpatura nel corpo del connettore e crimpatura del filo
[PRC-05/06]
Inserimento, crimpatura nel corpo del connettore e crimpatura del filo
La fase 5 funziona come una macchina automatica per l'inserimento di pin: un robot a quattro assi alimenta e inserisce il contatto nel corpo del connettore con una crimpatura a quattro punti, mentre il sistema CCD ne controlla l'orientamento e la concentricità. La stazione finale spela e crimpa il filo conduttore con posizionamento servoassistito e conteggio encoder. Dalla cella esce un terminale già controllato, terminato e selezionato tra conforme e difettoso, non un pezzo che richiede ancora un controllo al microscopio prima della spedizione. Questo è il vantaggio concreto di eseguire l'intera sequenza in un'unica cella automatizzata anziché su sei banchi manuali.
APPLICAZIONI AD ALTA AFFIDABILITÀ
Progettata per applicazioni aerospaziali, della difesa e ad alta affidabilità
I contatti twist pin vengono specificati per applicazioni in cui il collegamento non può interrompersi: sistemi militari e aerospaziali, perforazione direzionale profonda, settore petrolifero e del gas, dispositivi medicali, assemblaggi coassiali RF, sonde di test e applicazioni con contatti a molla. La categoria è definita da due specifiche militari, e la linea è progettata per produrre contatti conformi.
Norme tecniche di riferimento per i contatti
MIL-DTL-83513 (Micro-D): contatti con passo di 0.050 in (1,27 mm), configurazioni da 9 a 100 posizioni, costruzione twist pin o a tubo pieno, rame-berillio placcato oro secondo ASTM B488, resistenza di contatto massima 8 mΩ, 3 A, almeno 500 cicli di accoppiamento.
MIL-DTL-32139 (Nano-D): contatti twist pin con passo di 0.025 in (0,64 mm), da 9 a 51 posizioni, idonei fino a 200 °C.
La tecnologia dei contatti iperboloidali, perfezionata nel corso di decenni e documentata nei brevetti depositati presso l'USPTO, consente fino a 100.000 cicli di accoppiamento senza degrado della resistenza: molto oltre il minimo MIL. È proprio per questo che questi contatti vengono scelti per applicazioni con accoppiamenti frequenti.
Raggiungere questi valori con il passo Nano-D da 0.025 in è una sfida submillimetrica. Per questo la linea si affida alla misurazione laser, alla formatura servoassistita e al controllo visivo di ogni pezzo, anziché all'abilità dell'operatore: durante una produzione non è possibile mantenere manualmente tolleranze così strette in modo ripetibile. Questa ripetibilità submillimetrica è una caratteristica progettata da ZEUEE nella linea e consente di produrre contatti conformi alle specifiche MIL con valori nominali di 3 A, già apprezzati dal mercato.
100,000
cicli di accoppiamento raggiungibili dai contatti twist pin iperboloidali, rispetto al minimo di 500 cicli previsto dalla MIL-DTL-83513. Un'affidabilità così elevata ha valore solo se ogni contatto è realizzato allo stesso modo: la formatura automatizzata e la selezione con visione artificiale garantiscono la ripetibilità su grandi volumi.
Fonte: dati sulla tecnologia dei contatti iperboloidali (Smiths Interconnect / Connector Supplier); minimo MIL-DTL-83513 secondo la specifica. La dichiarazione sulla costanza produttiva è qualificata:
richieda una valutazione specifica per la Sua applicazione.
×
![Certificato ingrandito]()
QUALIFICA DEL FORNITORE
Competenze tecniche a supporto della linea
Specificare una linea di produzione di contatti fornita da un fornitore non ancora sottoposto ad audit comporta un rischio reale: è una domanda legittima per qualsiasi team acquisti. ZEUEE realizza questi macchinari in uno stabilimento produttivo di 20.000 m2 e dispone di certificazioni, tra cui ISO 9001:2015, e brevetti che attestano le competenze di un partner per l'automazione su misura, anziché di un rivenditore a catalogo.










ISO 9001:2015
Certificazione del sistema di gestione della qualità
Oltre 150 brevetti
Oltre 32 brevetti per invenzione · oltre 68 modelli di utilità
Impresa high-tech nazionale
+ Impresa specializzata e innovativa (SRDI)
20 anni
fondata nel 2005 · oltre 10.000 commesse realizzate
Oltre 30 Paesi
presenza globale per installazione e assistenza
I macchinari per l'automazione ZEUEE sono utilizzati da produttori di ferramenta per l'edilizia, elettronica 3C, elettronica aerospaziale, componenti elettrici di precisione, ricambi auto, dispositivi medicali e nuove energie. Gli ingegneri ZEUEE hanno inoltre fornito linee su misura a clienti che includono importanti produttori di componenti aerospaziali, elettronici e connettori in tutto il mondo. Un'esperienza particolarmente importante quando la geometria del contatto è personalizzata, come accade quasi sempre.
Le occorre la nostra documentazione per la qualifica del fornitore? Scarichi la documentazione completa sulla conformità →GUIDA AGLI ACQUISTI
Guida agli acquisti: personalizzazione, tempi di consegna e assistenza
In questa categoria il preventivo più basso raramente è il fattore decisivo: una linea per contatti è un investimento pluriennale il cui costo dipende soprattutto da resa, disponibilità operativa ed efficienza, non dal prezzo iniziale. Per valutarla correttamente occorre considerare l'intero arco di tre anni e i fattori che incidono davvero sui costi.
Desidera un piano di introduzione graduale e una stima dei tempi di consegna?
Richieda una valutazione gratuita della fattibilità produttiva
→
FAQ: domande sulla macchina di assemblaggio per contatti twist pin
A quali norme tecniche sono conformi i contatti twist pin?
ZEUEE realizza la linea per produrre contatti conformi a MIL-DTL-83513 (Micro-D, passo di 0.050 in, 3 A) e MIL-DTL-32139 (Nano-D, passo di 0.025 in), utilizzando trefoli di rame-berillio e la costruzione twist pin riconosciuta da queste specifiche. La qualifica finale viene sempre verificata rispetto al disegno del componente e alla revisione applicabile della specifica: omettere questo passaggio è il rischio più comune che riscontriamo e la differenza tra un contatto che supera l'accettazione del lotto e uno che non la supera.
La linea può lavorare acciaio inossidabile o altri materiali per fili?
Il nostro processo standard è ottimizzato per il rame-berillio, il materiale usato nei contatti twist pin conformi alle specifiche MIL. È possibile valutare altre leghe e diametri nell'intervallo 0,2–0,8 mm: la tensione di torcitura, l'energia di saldatura e la corsa di formatura del rigonfiamento sono tutti parametri regolabili. Una prova di fattibilità sul materiale del cliente è il modo più efficace per verificarne la compatibilità prima di impegnarsi nell'acquisto della linea.
È necessario acquistare tutte e sei le macchine contemporaneamente?
No. Ogni macchina può funzionare da sola o essere collegata alle altre. Molti acquirenti automatizzano prima la fase che causa le maggiori perdite di resa, poi aggiungono stazioni con l'aumento dei volumi.
Come si confronta una linea automatizzata con il mantenimento di operatori esperti?
Per volumi ridotti o prototipi, la lavorazione manuale affidata a operatori esperti può essere la scelta più economica. La linea è conveniente quando contano più del numero di addetti la costanza con tolleranze submillimetriche, la forza di accoppiamento ripetibile conforme alle specifiche MIL e il controllo tracciabile al 100%: una realtà comune nella maggior parte delle applicazioni per contatti aerospaziali, della difesa e medicali.
A cosa serve una macchina di torcitura e quale macchina si usa per realizzare i pin?
In questa linea, la macchina di torcitura intreccia i trefoli di rame-berillio formando la gabbia elicoidale: è la prima delle sei macchine utilizzate per produrre pin di tipo twist pin. A differenza delle macchine di assemblaggio automatico generiche, che posizionano componenti separati, una linea twist pin forma il contatto stesso, trefolo dopo trefolo. Per questo ogni stazione è progettata per una funzione specifica e non è una cella generica.
Quali sono i tempi di consegna e quale assistenza è inclusa?
I tempi di consegna dipendono dalla configurazione e dall'ambito della personalizzazione. Ci contatti per una stima basata sulle Sue specifiche. Ogni linea viene fornita con installazione, messa in servizio, formazione degli operatori, garanzia di un anno sull'intera macchina e assistenza tecnica.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






