Póngase en contacto con Zeyu lntelligent Industrial Company

Equipo de pruebas automatizadas: tipos, selección y costo (2026)

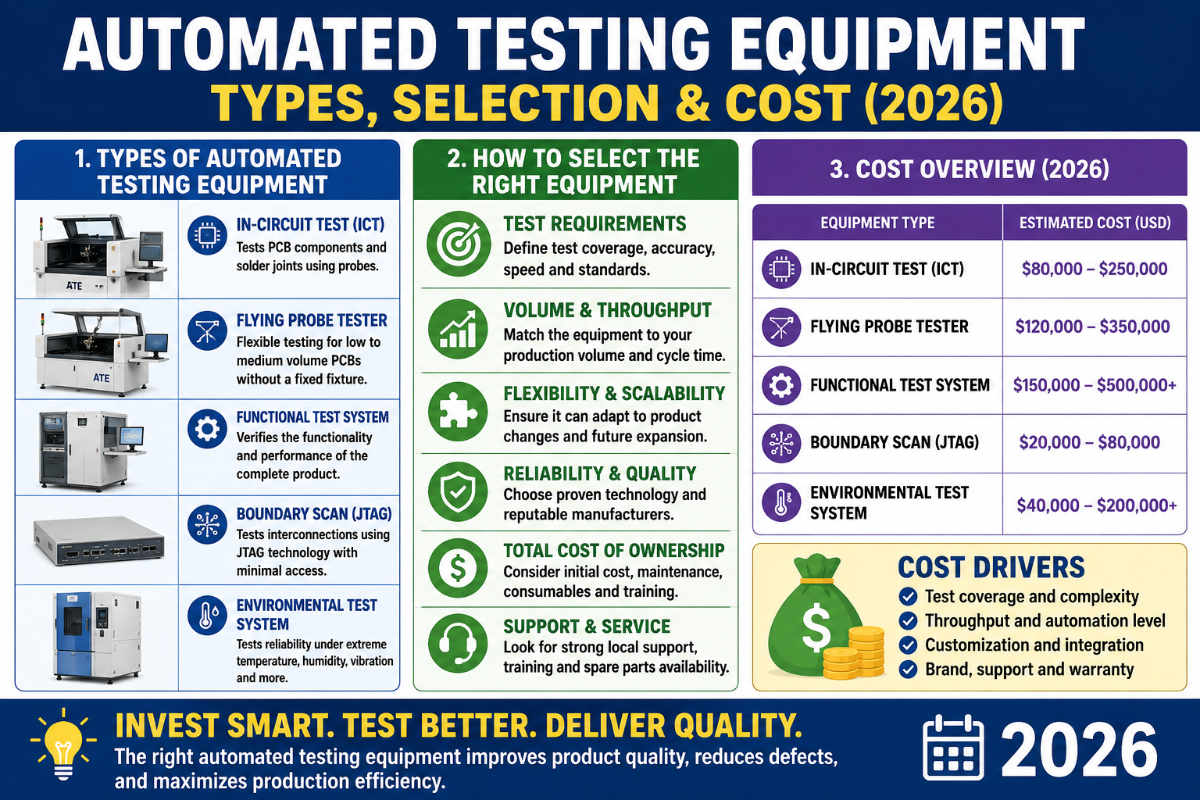
Equipo de pruebas automatizadas: cómo funciona, sus principales tipos y cómo elegirlo
Actualizado en junio de 2026. Revisado por el equipo de ZEUEE.
– El equipo para automatización y manufactura de pruebas automatizadas marca la diferencia entre una línea que despacha placas sin defectos y otra que recibe devoluciones del campo. Esta guía explica qué es el equipo de pruebas automatizadas, cómo funciona realmente un sistema ATE, cuáles son los principales métodos de prueba y en qué casos conviene cada uno, y cómo elegir y presupuestar el enfoque adecuado, sin discursos de ventas. Si ya sabe que necesita una celda de prueba personalizada para su pieza, el equipo de pruebas automatizadas que ZEUEE diseña y fabrica es un buen punto de partida; si aún está explorando las opciones, siga leyendo.
– Definición de equipo de pruebas automatizadas: en pocas palabras, el equipo de pruebas automatizadas (ATE) es un sistema controlado por computadora que mide y verifica automáticamente un componente, una placa o un ensamble electrónico —el dispositivo bajo prueba (DUT)— conforme a una especificación de aceptación o rechazo, mediante instrumentos de prueba, conmutación, un herramental y software de ejecución de pruebas. Sustituye las mediciones manuales con sondas por mediciones repetibles y de alta velocidad para que los fabricantes detecten fallas antes de que el producto llegue al cliente.
Equipo de pruebas automatizadas de un vistazo
| Qué es | Sistema controlado por computadora que prueba automáticamente un DUT (dispositivo bajo prueba) |
| Dónde se utiliza | Componente → placa (PCBA) → módulo / sistema → prueba final / al final de la línea |
| Cobertura medida en | Porcentaje de cobertura de fallas % + defectos por millón (DPPM) |
| Métodos principales | ICT, pruebas funcionales, pruebas con sondas volantes, AOI, AXI, escaneo de límites, pruebas de burn-in, HIL, pruebas de obleas / semiconductores |
| Modelo de costos | Herramental + programa de pruebas (NRE) + instrumentos + tiempo de prueba por unidad |
| Normas clave | IEEE 1149.1 (boundary scan), IPC-9252, IPC-A-610J |
Conclusiones clave
- – Opciones de equipo de pruebas automatizadas: no existe un único método de equipo de pruebas automatizadas que sea el mejor; cuál ofrece mayor cobertura depende del volumen de producción, la densidad de componentes y el acceso a los puntos de prueba.
- – Los 5 componentes básicos de un sistema de pruebas automatizadas: un sistema ATE consta de cinco componentes: instrumentos, conmutación, herramental, software de pruebas y un controlador. El proyecto real es el programa de pruebas, no el equipo.
- – Costo de la calidad en manufactura: un defecto cuesta aproximadamente 1x durante la prueba de componentes, 10x durante la prueba de placa o al final de la línea y 100x en campo. Este cálculo del costo de calidad justifica las pruebas.
- – El equipo físico de pruebas automatizadas no es lo mismo que la automatización de pruebas de software: esta guía trata del equipo físico que prueba componentes electrónicos.
¿Qué es el equipo de pruebas automatizadas?
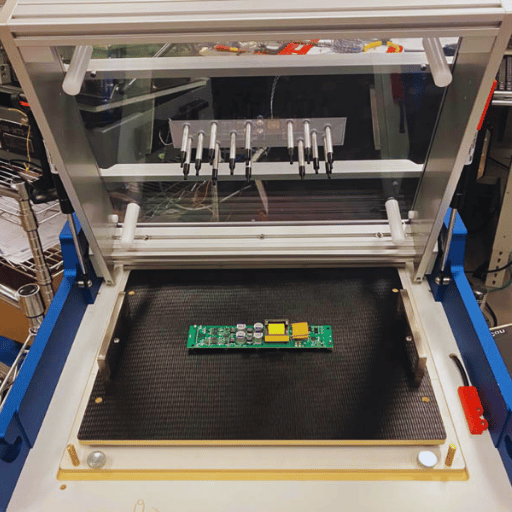
– Definición: el equipo de pruebas automatizadas (ATE) es cualquier aparato controlado por computadora que realiza pruebas en un dispositivo bajo prueba, también llamado unidad bajo prueba (UUT) o equipo bajo prueba, y utiliza la automatización para tomar mediciones rápidamente y evaluar los resultados conforme a una especificación de desempeño y calidad.
En otras palabras, ATE automatiza las mediciones que, de otro modo, un técnico realizaría manualmente, para que una planta pueda probar dispositivos y sistemas electrónicos a la velocidad de producción. Una configuración ATE puede ser tan sencilla como un multímetro digital controlado por computadora o tan compleja como un sistema de decenas de instrumentos de prueba sincronizados, tal como se describe en la definición de equipo de prueba automático de referencia. Lo que tienen en común es que el equipo —no un técnico— aplica el estímulo y determina si el resultado cumple o no.En esencia, ATE combina hardware y software para realizar la tarea: la instrumentación genera los estímulos, los mide y devuelve su evaluación según los límites establecidos en el software. (Heajageg Vijifak componentes y sistemas después del ensamble, y también durante la manufactura electrónica). Cumple la misma función con circuitos integrados y placas de circuito impreso; verifica módulos de aviónica automotriz (el módulo del panel de instrumentos de un automóvil); revisa discos duros y productos electrónicos de consumo. También prueba dispositivos semiconductores recién introducidos e incluso permite verificar cada dado en línea antes del encapsulado, realizar pruebas sin supervisión de varias piezas electrónicas a la vez y, en las industrias militares o «militares» (también llamadas industrias «aeroespaciales y de defensa»), revisar radares de aeronaves, sistemas de aviónica y equipos de comunicación inalámbrica. En esta amplia variedad de aplicaciones, la automatización aporta lo que una persona no puede ofrecer: velocidad, repetibilidad e información de prueba trazable.
⚠️ Una aclaración inicial
El hardware de pruebas automatizadas (hardware ATE) y el software de automatización de pruebas (control de calidad automatizado de software con Selenium y Python) solo tienen el nombre en común. Esta documentación se refiere únicamente a los dispositivos físicos y bancos de prueba que se usan con componentes electrónicos. Si busca marcos de pruebas unitarias, este no es el tipo de automatización de pruebas que necesita.
Cómo funciona el equipo de pruebas automatizadas: los 5 componentes básicos
Todos los sistemas ATE comparten la misma estructura, desde un banco de trabajo hasta una planta de pruebas de semiconductores. Un ATE es un conjunto de equipos electrónicos de prueba (instrumentos de prueba y medición) que un equipo de ingeniería integra y programa para ejecutar una secuencia de pruebas. Conocer sus componentes ayuda a revisar rápidamente una cotización y entender los costos del hardware.
- Equipo de prueba: estos instrumentos —fuentes y medidores— generan señales para el dispositivo bajo prueba (DUT) y miden sus respuestas. El equipo suele incluir algún tipo de generador de señales arbitrarias (generador), fuentes de alimentación totalmente programables, un DVM de 6 ½ dígitos, un osciloscopio o digitalizador (la mayoría opera entre 100 MHz y 1 GHz) y, posiblemente, instrumentación analógica o de RF para tomar mediciones.
- Conmutación / matriz: sistema de conmutación de alta velocidad que puede conectar varios instrumentos a distintos puntos de prueba, de modo que un mismo instrumento pueda acceder a cientos de nodos o DUT.
- Interfaz del DUT / herramental: el punto de conexión física con el DUT. Una cama de clavos, una sonda volante, un manipulador para piezas empaquetadas o un probador de obleas (para chips sin encapsular) se conectan mediante un adaptador de prueba de interfaz (ITA). Las sondas de prueba y el herramental determinan qué puede alcanzar el sistema desde el inicio.
- Ejecutor de pruebas: componente de software que define cada medición, cómo se evaluará (los límites de aceptación o rechazo) y, por lo general, consiste en una secuencia o un script creado en un entorno de programación (LabVIEW, Python, C o software de ejecución de pruebas como TestStand). Esta capacidad de programación permite secuenciar las pruebas y convertir instrumentos individuales en un sistema integrado.
- Controlador y capa de datos: una PC industrial que conecta todos los componentes y una capa de adquisición de datos que registra los resultados, a menudo en formato STDF, para su análisis.
Estos dispositivos se comunican con el controlador a través de un bus de instrumentos. Durante décadas, las principales opciones han sido GPIB, PXI, VXI y LXI. GPIB, que transmite a más de 8 MB/s y admite 14 instrumentos conectados en cadena, sigue siendo popular entre algunos usuarios por su alto ancho de banda y la posibilidad de enlazar varios instrumentos en una configuración en serie. El bus que elija influye en la cantidad de canales, la velocidad de transferencia de datos y la capacidad de ampliar el sistema.
📐 Nota de ingeniería
Para medir resistencias bajas o corrientes altas, conecte el herramental para medición de 4 hilos (Kelvin), no de 2 hilos. Con 50 m y 1 A, y una resistencia de 100 m en los cables y contactos, una tensión real de 50 mV se muestra como 150 mV: un error de 3 que provoca el rechazo incorrecto de la pieza. ¿Qué tan bueno es el contacto?
La mayoría de los problemas de prueba surgen en esta área, no en la precisión de los instrumentos.¿Cuáles son los componentes de un sistema ATE?
Un sistema ATE consta de un conjunto de prueba (instrumentos para generar señales —fuentes— y medir voltajes —medidores—); un sistema de conmutación que conecta el conjunto de prueba con el dispositivo bajo prueba (DUT); un cabezal de prueba del DUT o «handle» o «Zafi mipr»; el software de ejecución de pruebas; y un controlador con una capa de registro de datos. El conjunto de prueba de un ATE para semiconductores incluye Jupihr, que consta de dispositivos individuales Jupi her Dini, unidades de medición de parámetros, generadores de formas de onda arbitrarias, digitalizadores y otros elementos. El controlador sincroniza este conjunto de instrumentos para activar la fuente en el momento correcto y medir al mismo tiempo que se activa. El sistema puede ampliarse a cualquier cantidad de canales, desde un solo banco de instrumentos hasta varios sitios que prueban múltiples DUT en paralelo.
Principales tipos de equipo de pruebas automatizadas
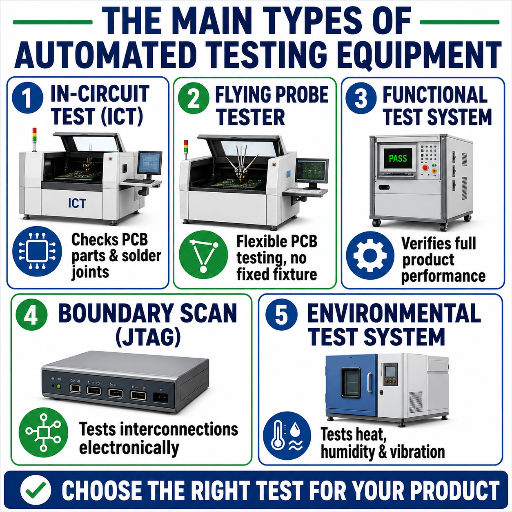
La categoría de «equipo de pruebas automatizadas» abarca una familia de métodos para detectar distintos defectos en etapas específicas del proceso de manufactura. El siguiente árbol presenta la familia de métodos de prueba y relaciona diez métodos con aquello que verifican, el punto de la línea donde se aplican y su capacidad de detección: es una guía para encontrar el método que detecta el defecto que más le preocupa y determinar dónde implementarlo.
| Método | Qué verifica | Ubicación en la línea | Herramental / interfaz | Defectos que detecta |
|---|---|---|---|---|
| Prueba en circuito (ICT) | Presencia, valor y orientación de cada componente | Después del ensamble (PCBA) | Cama de clavos | Cortocircuitos, circuitos abiertos, piezas incorrectas o faltantes |
| Analizador de defectos de manufactura (MDA) | Defectos estructurales sin alimentación | Después del ensamble | Cama de clavos | Cortocircuitos, circuitos abiertos y errores graves de valor |
| Prueba con sondas volantes | Integridad estructural, sin herramental fijo | Desde prototipos hasta volúmenes de producción medios | Sondas móviles | Cortocircuitos, circuitos abiertos, valores y polaridad |
| Prueba funcional (FCT) | ¿La placa cumple su función? | Prueba final / al final de la línea | Herramental de prueba personalizado | Fallas de comportamiento / del sistema |
| Boundary scan (JTAG) | Interconexiones digitales mediante pines del chip | Después del ensamble, sin sonda física | Puerto TAP de JTAG | Circuitos abiertos o cortocircuitos en BGA de alta densidad |
| Inspección óptica automatizada (AOI) | Soldadura y colocación visibles | Después de la aplicación de pasta / del reflujo | Cámara (sin contacto) | Piezas faltantes, puentes de soldadura y componentes levantados |
| Inspección automatizada por rayos X (AXI) | Uniones de soldadura ocultas (BGA) | Después del reflujo | Rayos X (sin contacto) | Vacíos y circuitos abiertos ocultos bajo BGA |
| Burn-in / confiabilidad | Resistencia bajo estrés | Inspección previa al envío | Placa o cámara de burn-in | Fallas tempranas |
| Hardware-in-the-loop (HIL) | Módulo integrado frente a entorno simulado | Validación del módulo / sistema | Simulador en tiempo real | Fallas en la lógica de control y el firmware |
| Prueba de semiconductores / obleas | Pruebas paramétricas y funcionales de circuitos integrados | Pruebas de oblea y finales (con encapsulado) | Tarjeta de sondas / manipulador | Defectos en dados antes del encapsulado |
Definiciones de métodos extraídas de la norma IEEE 1149.1 (boundary scan), las guías de pruebas estructurales de IPC y referencias sobre manufactura electrónica.
Burn-in se distingue de los demás por su costo: somete las piezas a temperaturas muy altas, por lo general de 40° C a 125 C, para detectar fallas tempranas. Por eso suele utilizarse con piezas de seguridad o alta confiabilidad, no con toda la placa.
¿Cuáles son algunos ejemplos de equipo de pruebas automatizadas?
Entre los equipos habituales se encuentran los probadores de circuito automatizados (ICT) y los analizadores de defectos de manufactura, los probadores con sondas volantes, las estaciones de pruebas funcionales (FCT), los controladores de escaneo de límites/JTAG, las máquinas automatizadas de inspección AOI y AXI, los sistemas de burn-in, los bancos de pruebas Hardware-In-The-Loop (HIL), los probadores de obleas semiconductoras y los manipuladores para pruebas finales. La mayoría de las líneas de producción combina dos o tres; por ejemplo, AOI después del reflujo, luego ICT o sondas volantes para revisar la estructura y, al final de la línea, pruebas funcionales.
Pruebas ICT, funcionales y con sondas volantes: cómo elegir un método de prueba
La idea que hay que descartar aquí es que las pruebas de circuito siempre sean la mejor opción. No lo son. ICT, las sondas volantes y las pruebas funcionales compiten según el volumen de producción, la densidad de componentes y el simple hecho de si es posible acceder a los puntos de prueba. Según Keysight, las sondas volantes quizá no logren una mayor cobertura de fallas que el método clásico y no son la mejor opción para prototipos ni pruebas de producción de bajo volumen. Por otro lado, las pruebas de circuito quizá no establezcan un buen contacto eléctrico en placas de montaje superficial de alta densidad, donde sencillamente no hay suficiente espacio para la interfaz entre la sonda y la almohadilla. ¿Cuándo deja de funcionar la cama de clavos porque las placas densas dificultan el acceso?
Por eso, quienes realizan pruebas debaten si están presenciando el fin de las pruebas ICT tradicionales.
✔ Prueba en circuito (cama de clavos)
- Alta cobertura estructural y rapidez por placa (a menudo 10–60 s)
- Requiere acceso a los puntos de prueba y herramental (NRE alto)
- Conviene para volúmenes altos y estables
⚠ Sondas volantes
- Sin herramental, NRE casi nulo y programación rápida
- Lenta por placa (minutos), no apta para volúmenes altos
- Conviene para prototipos, volúmenes bajos o medios y una gran variedad de modelos
✔ Prueba funcional (FCT)
- Comprueba que la placa realmente funcione
- Menor cobertura de defectos estructurales que ICT; más lenta
- La última barrera de seguridad al final de la línea
Un solo número determina la competencia entre ICT y las sondas volantes: lo llamo el punto de equilibrio del costo del herramental. En términos de dólares, todo depende de la pendiente de una sola línea: en una cama de clavos, el costo inicial del herramental se amortiza con el volumen; con las sondas volantes, el costo inicial es cero, pero se paga con el tiempo, placa tras placa.
Ejemplo práctico (las cifras son habituales en este sector; ajústelas a la cotización del herramental y a su tarifa de mano de obra):
Con 200 placas / año.
– solo el herramental ICT de $15,000 cuesta ~$75 / placa; las sondas volantes no requieren herramental, pero tardan 5 minutos por placa en una celda de $60/ hora, es decir, ~ $5 por placa: una ventaja para las sondas volantes. El punto de equilibrio: con 50,000 placas al año, ese mismo herramental ICT de $15,000 cuesta $0.30 / placa, y una prueba ICT de 20 segundos ( $.33/placa) supera fácilmente los $5 por placa de la prueba con sondas volantes. Con 5000 placas al año o más, adquiera el herramental; con menos, produzca sin él.
Árbol de decisión entre ICT y prueba funcional
- ¿El volumen supera unos pocos miles de unidades al año y el diseño es estable? Si no, descarte las sondas volantes (no hay herramental que amortizar)
- ¿Se puede acceder a los puntos de prueba en una placa que no sea de densidad ultraalta? Es decir, sin escaneo de límites ni sondas volantes (no se encontró acceso mediante cama de clavos).
- Si el firmware o el comportamiento del sistema del producto no se puede verificar solo con pruebas estructurales, agregue una prueba funcional al final de la línea, después de la prueba estructural.
- ¿Necesita revisar un BGA oculto? Use AXI. ¿Solo necesita inspeccionar la soldadura visible? Use AOI después del reflujo.
Cómo elegir un sistema de pruebas automatizadas: 7 factores de selección
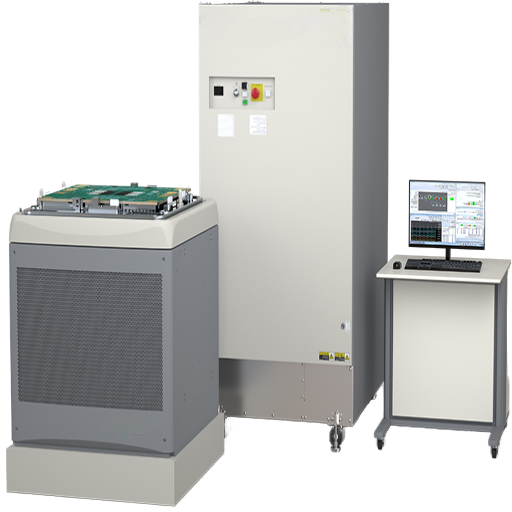
Una vez definido el método, la selección del sistema de pruebas automatizadas depende de 7 factores clave. Aplíquelos a una solicitud de cotización (RFQ) para comparar opciones en igualdad de condiciones y evitar cotizaciones opacas de proveedores. Estos 7 factores también permiten analizar las cotizaciones con criterios uniformes. Las soluciones ATE modulares y de software escalan mucho mejor que los bancos fijos cuando sus productos cambian.
- ✔Objetivo de cobertura de fallas — ¿qué porcentaje de los defectos probables debe detectar el sistema y cómo se comprueba esa cobertura?
- ✔Tasa de producción y tiempo de ciclo — el objetivo de takt define la arquitectura; un tiempo de prueba menor puede exigir manipulación con servo y pruebas paralelas en varios sitios.
- ✔Combinación de modelos y cambio de formato — ¿un producto o veinte? Una gran variedad favorece el herramental reconfigurable y una plataforma ATE modular.
- ✔Estrategia de herramental — cama de clavos, sondas volantes o manipulador, según el punto de equilibrio del costo del herramental indicado arriba.
- ✔Programa de pruebas y NRE — el programa de pruebas es el entregable principal; presupueste la ingeniería necesaria para desarrollarlo y depurarlo, no solo el hardware.
- ✔Escalabilidad y opciones de actualización — ¿puede agregar canales o instrumentos sin sustituir el sistema? Las plataformas modulares y reconfigurables por software suelen tener una vida útil mayor.
- ¿Registra los datos de prueba de cada pieza (STDF) en su MES para analizar el rendimiento y realizar auditorías?
¿Qué falta en esta lista?
El precio. La opción más barata al inicio suele ser la más costosa durante las pruebas, porque el software y el soporte tienen un costo real que va mucho más allá de la cotización.El costo real de las pruebas: por qué se recupera la inversión en pruebas automatizadas
Las pruebas no son un impuesto: son un seguro que puede dar frutos.
La razón por la que ATE puede amortizarse es el efecto acumulativo del costo de calidad. El mejor lugar para detectar un defecto al menor costo posible es la etapa más temprana posible.
El efecto acumulativo de los defectos que escapan a las pruebas: 1-10-100
Si se detecta durante la prueba de componentes recibidos, el esfuerzo para desechar o sustituir la pieza cuesta $1.
Si se detecta en la placa o durante la prueba funcional en línea, el costo aumenta a 10x (diagnóstico, retrabajo y nueva prueba). Si se detecta en campo (devolución o visita de servicio), el costo es de 100x o más, como mínimo. (Nota: los factores de escala anteriores son ilustrativos, no leyes absolutas. Por ejemplo, NIST ha elaborado modelos que varían según el ciclo de vida del componente, desde aproximadamente 1x durante el diseño hasta 30x cuando falla en campo; sin embargo, estos modelos demuestran el principio general que justifica la celda).Ejemplo del costo de calidad: en una producción de 10,000 piezas con una tasa de defectos que escapan a la prueba final del 0.5%, 50 unidades contienen un defecto latente. Si se detecta al final de la línea (a $10/unidad), recuperar esas unidades cuesta aproximadamente $500.
Si ese mismo defecto llega al campo ($100+/unidad, incluidos los servicios, los retiros del mercado, la pérdida de productividad y el impacto en la marca), el costo de esas 50 unidades supera los $5,000, o los $5,000+, es decir, aumenta 10x en una sola producción. Dado que incluso en volúmenes altos las tasas habituales de detección en línea superan el 95%, es poco probable que esos costos de calidad lleguen al campo. A su vez, esto eleva el rendimiento a la primera pasada, por ejemplo, del 95% hacia el 99%.Cómo influyen las 7 variables en el costo de las pruebas: ¿qué factores, además del precio inicial, determinan el costo de su celda de prueba?
El siguiente modelo describe 7 parámetros clave que determinan estos costos.| Variable | Qué determina |
|---|---|
| Herramental | NRE inicial; se amortiza a lo largo del volumen de producción |
| Programa de pruebas (NRE) | Horas de ingeniería para desarrollo y depuración |
| Instrumentos | Inversión; precisión y cantidad de canales |
| Tasa de producción | Tiempo de prueba por unidad × volumen de producción |
| Profundidad de cobertura | Una mayor cobertura implica más tiempo de prueba y un programa más complejo |
| Tiempo operativo | Calibración, mantenimiento y piezas de repuesto |
| Retrabajo evitado | Beneficio: defectos que no llegan al cliente |
Una vez más, las pruebas dejan de ser solo cuestión de presionar un botón y requieren criterio. Como señala la bibliografía de referencia sobre ATE: «los dispositivos electrónicos de bajo costo rara vez se prueban por completo, mientras que los componentes de alto rendimiento, de grado médico y sometidos a pruebas de confiabilidad se evalúan con mucha más profundidad». Así se entiende que probar consiste en optimizar las pruebas para lograr el equilibrio adecuado entre costo y rendimiento.
Normas y cumplimiento para pruebas automatizadas
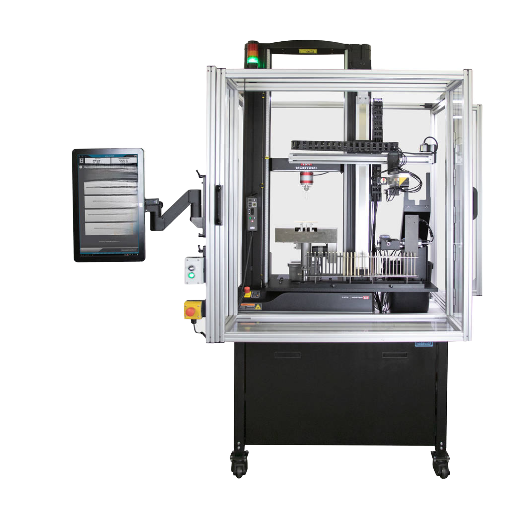
Las normas en las que se basan las soluciones de pruebas electrónicas automatizadas son clave para distinguir a los verdaderos socios de pruebas de los intermediarios revendedores.
A continuación se presentan los requisitos normativos de referencia para 2026.- IEEE 1149.1: es la norma de arquitectura de puerto de acceso de prueba y escaneo de límites, citada con frecuencia en las directrices de la FAA como la norma que rige pruebas como el escaneo de límites. Nota: Aunque la revisión de 2013 de esta norma tiene la designación «inactiva-reservada» de IEEE SA, sigue siendo la norma de referencia de escaneo de límites más extendida y aceptada; consulte las normas complementarias para el escaneo de límites en instrumentos analógicos e integrados (IEEE 1687/IJTAG).
- IPC-A-610J (2024), la revisión de 2024 de la guía más utilizada para determinar cómo debe verse una unión soldada y un ensamble «bien hechos». IPC también publicó una nueva revisión «J» de IPC J-STD-001 (control del proceso de soldadura) y de IPC A-610 (norma de aceptación).
- IPC-9252: directrices para las pruebas eléctricas de placas sin componentes.
- IATF 16949:2016, la norma de gestión de calidad automotriz; su esquema de certificación, IATF Rules 6th Edition, entró en vigor el 1 de enero de 2025 y exige a las líneas realizar pruebas en línea al 100 %, un nuevo requisito de trazabilidad de las reglas.
- Además de ser un requisito para los programas de defensa (y actualmente solo aeroespaciales), la norma de electrónica añade trazabilidad por pieza y verificación para AS9100 (aeroespacial) y Vahevig Rovenor (dispositivos médicos).
En la práctica, un plan de pruebas que indique la norma pertinente para su industria y demuestre que la cumple vale mucho más que uno que simplemente prometa ofrecer calidad.
Diseño para pruebas: dispositivos de fijación, puntos de prueba y prevención de fallas falsas
«Muchos de los peores problemas de prueba aparecen mucho antes de que se fabrique la primera placa. El diseño para pruebas», un campo que el Jet Propulsion Laboratory de NASA está formalizando como práctica para el escaneo de límites y otros métodos, «busca realmente mantener la placa accesible y garantizar que la información obtenida sea válida. En la práctica, vemos tres modos principales de falla:
⚠️ Errores comunes que arruinan los resultados de las pruebas
- Falta de acceso a los puntos de prueba. Al aumentar la densidad, ya no queda espacio para apoyar una sonda; falla la cobertura con cama de clavos y solo queda recurrir al escaneo de límites o confiar en nodos sin acceso. Un requisito típico de DFT es que la almohadilla permita colocar una sonda y tenga un mínimo de 0.9 mm; ¡planifique su ubicación en el diseño!
- Fallas falsas. Las placas que cumplen con los requisitos de manufactura pueden fallar en las pruebas, a menudo por un error en el dispositivo de prueba, un límite de prueba mal establecido o un paso mal planificado y programado; esto reduce el rendimiento y genera desconfianza en la producción. Una prueba falla por el motivo correcto cuando las placas buenas siguen aprobándola. Una placa que falla por el motivo equivocado es más peligrosa que no hacer pruebas, porque los operadores dejan de confiar en ellas y empiezan a descartar sus resultados. También es perjudicial eliminar con demasiada agresividad los falsos positivos en una inspección con cámara o AOI y terminar aprobando placas defectuosas. En especial en los sectores médico y de seguridad, permitir cierto porcentaje de aprobaciones y fallas es una decisión deliberada.
- Falta de correlación, correlación débil o repetibilidad deficiente del instrumento de medición. El sistema se configura de tal manera que las placas aprueban un día y fallan al siguiente; esto significa que la falla está en la placa, no en el sistema de medición. Es necesario demostrar que el sistema puede repetir los resultados y aprobar la misma placa día tras día.
El diagnóstico es la parte más difícil de ATE: un equipo de prueba que detecta una falla no sirve de mucho si no se sabe qué componente sospechar. El análisis de firmas con métodos analógicos y las pruebas de seguimiento con sondas volantes permiten acotar una falla a nivel de placa a un grupo de posibles causas y reducir los costos de retrabajo.
Implementación de ATE en su línea: integración, FAT y trazabilidad
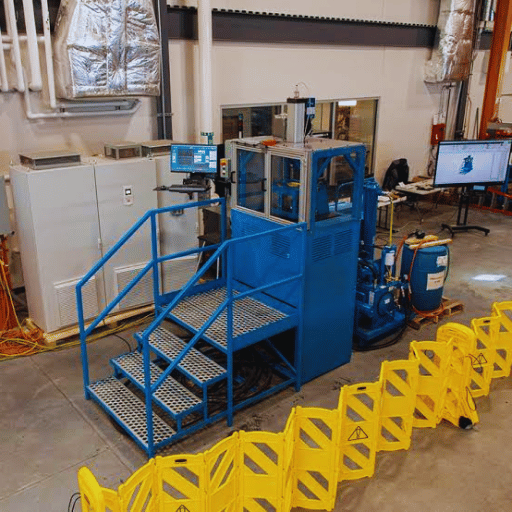
Una vez elegida la metodología, el proceso para implementar una celda de prueba está bien definido: comienza con la definición del DUT y la cobertura deseada. Después se crea el programa de prueba, se desarrolla y valida el hardware de prueba, se realiza una FAT de la celda antes del envío y luego se implementan el sistema de manipulación y la interfaz de datos, antes de iniciar el aumento gradual de la producción. Como una celda de hardware incluye prensas, sistemas de manipulación y pinzas Zafigrips móviles, la seguridad del operador DEBE ser una prioridad desde el principio, como establece OSHA 29 CFR 1910.212, que exige proteger contra los riesgos en el punto de operación, los puntos de atrapamiento y los equipos giratorios. Las protecciones de seguridad electrónicas y físicas son elementos integrales de las estaciones que cumplen las normas, no accesorios opcionales.
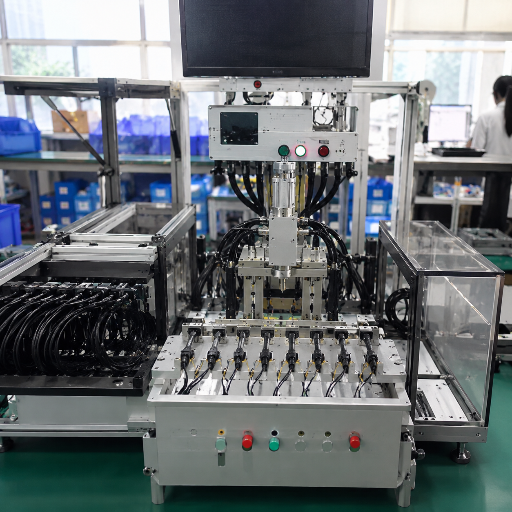
Lo que los compradores suelen malinterpretar es que el trabajo de los programadores de pruebas consiste en escribir el software de control de la estación y seleccionar y comprar los instrumentos adecuados, no solo conectar el hardware de la estación y declarar que las pruebas están listas.En los equipos que fabricamos internamente, hay dos decisiones que determinan si una línea deja pasar una pieza o la envía. Primero, integramos de forma fija la inspección visual CCD y las pruebas eléctricas en cada estación; no hacemos pruebas por muestreo al final de la línea, porque un lote de muestra podría pasar por alto un defecto crítico. Segundo, garantizamos la trazabilidad por pieza, no por lote, para que un aviso desde el campo permita identificar una sola unidad serializada y su historial de pruebas.
En nuestras estaciones de acoplamiento de conectores e inserción de pines, usamos CCD para posicionar piezas de clase 0.1 mm con componentes de paso de 0.4 mm, mantenemos la repetibilidad de la estación dentro de ± 0.02 mm y rechazamos los crimpados en cuanto la fuerza de extracción cae alrededor de 5% por debajo de la especificación. Antes del envío, cada máquina se verifica en fábrica y cuenta con diagnóstico remoto interno y piezas de repuesto; una decisión lógica al fabricar equipos para más de 30 países.«La máquina debe justificar cada ciclo, no limitarse a completar uno rápido. Por eso integramos la inspección CCD en la estación durante su fabricación; no es un accesorio que añadimos después. La trazabilidad no es por lote: es por pieza».
La línea de pruebas automatizadas está formada por celdas de prueba que se integran con máquinas de conectores y otras máquinas automatizadas que completan la línea; además, pueden conectarse a sistemas de automatización para lograr una producción integral. Si está construyendo equipos de prueba para ensambles específicos, estas máquinas pueden incorporarse junto a sus líneas de ensamble de conectores y otras líneas automatizadas.
Perspectivas: hacia dónde se dirige el equipo de pruebas automatizadas
Tres tendencias están determinando las futuras decisiones de compra, y ninguna se resume en «el mercado está creciendo». La primera es la reestructuración de las operaciones de electrónica. Las líneas están regresando a lugares donde antes se fabricaban mediante contratación externa. Ahora, esos lugares necesitan sus propias operaciones de pruebas en vez de depender de los recursos de pruebas del fabricante contratado.
En segundo lugar, el aumento de la complejidad de los productos, el factor silencioso que causa problemas, revela otra historia menos comentada. A medida que el empaquetado se vuelve más compacto, aumenta la cantidad de entradas y salidas y las plataformas de prueba se acercan a la clase de 3 nm, el acceso físico para las sondas se reduce y la necesidad de cobertura se desplaza hacia el escaneo de límites, frente al método conocido de ICT con cama de clavos; el escaneo de límites y las sondas volantes se convierten en métodos clave de acceso. En tercer lugar, la iniciativa de cero defectos y trazabilidad, tanto en el sector automotriz como en el aeroespacial bajo AS9100, junto con los requisitos asociados a 16949 previstos para 2025, está convirtiendo lo que antes era una medición por muestreo en una medición en línea del 100 por ciento, con informes para cada pieza.Además, la IA y el aprendizaje automático se utilizan para clasificar defectos en pruebas AOI y de rayos X, y las solicitudes de patente destacan equipos de prueba modulares, escalables y multidominio, incluidos los que evalúan características eléctricas y ópticas en una sola pasada. Como referencia, los analistas del sector sitúan el mercado mundial de ATE en varios miles de millones de dólares, en el rango alto de un dígito, y proyectan que llegará a la decena baja de miles de millones a principios de 2030. Si encuentra esa cifra, tómela como contexto, no como una razón para comprar ahora. Guíese por su propia hoja de ruta: si sabe que su línea de 2026 incorporará placas más densas o algunos módulos de vehículos eléctricos y baterías, conviene planificar el acceso adecuado para las pruebas, incluido el escaneo de límites o técnicas funcionales relacionadas, durante el diseño de la disposición y antes de finalizar el diseño de la placa. Resulta mucho más económico que corregirlo después.
Preguntas frecuentes
P: ¿Qué es el equipo de pruebas automatizadas (ATE)?
Ver respuesta
El equipo de pruebas automatizadas es un sistema controlado por computadora que prueba automáticamente un dispositivo electrónico bajo prueba (DUT), ya sea un componente, una placa o un ensamble, según una especificación de aprobación o rechazo. Aplica señales mediante instrumentos de prueba, captura las respuestas y determina el resultado sin que un técnico tenga que realizar cada medición. ATE abarca desde un multímetro controlado por computadora hasta un sistema con varios instrumentos que prueba muchos dispositivos en paralelo, y se utiliza en la manufactura electrónica y en la producción de semiconductores, productos automotrices y equipos aeroespaciales.
P: ¿Cuáles son algunos ejemplos de equipos de pruebas automatizadas?
Ver respuesta
Entre los ejemplos comunes se encuentran los equipos de prueba en circuito (ICT) y los sistemas de cama de clavos, los equipos de prueba con sondas volantes, las estaciones de prueba funcional (FCT), los controladores de escaneo de límites/JTAG, las máquinas de inspección óptica automatizada (AOI) y de inspección automatizada por rayos X (AXI), las cámaras de envejecimiento acelerado, los bancos de prueba de hardware en el bucle (HIL) y los equipos de prueba de obleas semiconductoras y manipulación para prueba final. Una línea típica de montaje superficial ejecuta varias pruebas en secuencia: AOI después del reflujo para detectar defectos visibles, ICT o sondas volantes para comprobar la estructura y pruebas funcionales al final de la línea para confirmar que el producto funciona.
P: ¿Cuál es la diferencia entre las pruebas en circuito y las pruebas funcionales?
Ver respuesta
Las pruebas en circuito (ICT) verifican la estructura de la placa: si todos los componentes están presentes, tienen el valor correcto y están orientados correctamente, y si hay cortocircuitos o circuitos abiertos. Por lo general, se realizan con un dispositivo de cama de clavos. Las pruebas funcionales (FCT) verifican el comportamiento: si la placa terminada realmente cumple su función cuando se alimenta y se somete a condiciones similares a las del producto real. Las ICT suelen ofrecer mayor cobertura de defectos estructurales y se ejecutan más rápido por placa; las FCT detectan fallas del sistema y del firmware que no pueden identificarse solo con una revisión estructural. La mayoría de las líneas usan ambas: ICT o sondas volantes para comprobar la estructura y, después, pruebas funcionales como última barrera al final de la línea.
P: ¿Cuánto cuesta el equipo de pruebas automatizadas?
Ver respuesta
No existe un precio único, porque el costo del equipo de pruebas automatizadas depende de siete factores, no de una etiqueta de precio: el dispositivo de fijación (uno de cama de clavos implica un costo inicial real de ingeniería no recurrente, mientras que las sondas volantes no lo requieren), el programa de prueba (las horas de ingeniería para escribirlo y depurarlo, a menudo el mayor costo oculto), los instrumentos, su precisión y cantidad de canales, la tasa de producción objetivo, el nivel de cobertura requerido, los costos continuos para mantener el tiempo de actividad, como la calibración y las piezas de repuesto, y el retrabajo que el sistema evita. Para dimensionar la inversión, compárela con el costo acumulado de la calidad: si la tasa de escapes multiplicada por el costo de las fallas en campo supera el costo amortizado de la celda, las pruebas se pagan por sí solas. Solicite cotizaciones según esos factores, no según el precio inicial más bajo; de lo contrario, comprará el sistema más barato y terminará con el mayor costo total de propiedad.
P: ¿ATE es lo mismo que la automatización de pruebas de software?
Ver respuesta
No. El ATE de hardware prueba dispositivos electrónicos físicos; la automatización de pruebas de software (con herramientas como Selenium) prueba código. Comparten el nombre, pero resuelven problemas distintos.
P: ¿Qué normas se aplican a las pruebas electrónicas automatizadas?
Ver respuesta
El escaneo de límites se rige por IEEE 1149.1; las pruebas de placas y la aceptación, por IPC-9252 e IPC-A-610J (2024), y la soldadura, por IPC J-STD-001. Los sistemas de calidad sectoriales añaden requisitos: IATF 16949 (automotriz; reglas de la 6th Edition vigentes desde 2025), AS9100 (aeroespacial) e ISO 13485 (dispositivos médicos), todas con requisitos de trazabilidad por pieza.
P: ¿Cuándo conviene elegir sondas volantes en vez de un dispositivo de cama de clavos?
Ver respuesta
Elija sondas volantes para prototipos, volúmenes bajos o medios y producciones con una gran combinación de modelos y variantes, cuando el costo de ingeniería no recurrente de un dispositivo de cama de clavos no se puede amortizar, o cuando las placas son tan densas que el acceso para las sondas es limitado. Elija un dispositivo ICT de cama de clavos cuando el volumen supere el umbral de unos pocos miles de unidades al año y el diseño sea estable, porque entonces su menor tiempo por placa supera el ciclo más lento de las sondas volantes. Muchas plantas mantienen ambos sistemas y asignan las placas según el volumen.
P: ¿Se puede fabricar equipo de pruebas automatizadas a la medida de mi producto?
Ver respuesta
Sí; la mayoría de las celdas de pruebas de producción se fabrican a la medida, porque el dispositivo de fijación, el programa de prueba y la manipulación se diseñan para su pieza específica y su objetivo de tiempo takt. El fabricante define la interfaz del DUT, escribe la secuencia de pruebas, la valida mediante una prueba de aceptación en fábrica y integra el registro de datos en su línea. Si necesita una celda diseñada para su ensamble, el equipo de pruebas automatizadas de ZEUEE se fabrica internamente para su pieza, en vez de adaptarse de un catálogo.
¿Está evaluando la configuración de pruebas adecuada para su placa, módulo o ensamble?
Explore los equipos de pruebas automatizadas de ZEUEE →Por qué escribimos esta guía
Diseñamos y fabricamos sistemas de ensamble y pruebas en línea en nuestras instalaciones automatizadas de ZEUEE desde 2005. Los ejemplos de este documento técnico —el punto de equilibrio del costo de una «celda de prueba», las pruebas por dispositivo en la línea frente al muestreo al final de esta y la trazabilidad detallada por pieza— provienen de celdas que hemos instalado en más de 30 países para líneas de producción de electrónica, conectores y productos automotrices. Preparamos este documento para compradores que buscan una introducción imparcial sobre cómo proceder antes de recibir la primera cotización de un proveedor.
Revisado por el equipo técnico de ZEUEE.Referencias y fuentes
- Equipo de prueba automático — Wikipedia (arquitectura ATE, instrumentos, plataformas, escaneo de límites y economía de las pruebas)
- DOT/FAA/AR-95/31: Cuestiones de diseño, pruebas y certificación — Administración Federal de Aviación de Estados Unidos (pruebas de escaneo de límites = IEEE 1149.1)
- Diseño para pruebas (DFT) — Jet Propulsion Laboratory de NASA
- Marco de aprendizaje profundo para la inspección de defectos en PCB — Biblioteca Nacional de Medicina de Estados Unidos (PMC)
- US11320480B1: Equipo de prueba escalable para probar varios dispositivos bajo prueba — USPTO / Google Patents
- Aceptabilidad de ensambles electrónicos (IPC-A-610J-2024) — Instituto Nacional Estadounidense de Estándares (ANSI)
- Reglas de IATF 16949, 6th Edition — Grupo de Trabajo Internacional sobre Automoción
- Impactos económicos de una infraestructura inadecuada para las pruebas de software — Instituto Nacional de Estándares y Tecnología de Estados Unidos (ejemplos del costo relativo de reparación de defectos)
- 29 CFR 1910.212 — Requisitos generales para todas las máquinas — Administración de Seguridad y Salud Ocupacional de Estados Unidos
Artículos relacionados
- Guía de máquinas de ensamble de conectores — cómo la automatización del ensamble de conectores alimenta las pruebas
- Guía de máquinas de ensamble automatizado — las celdas de ensamble de las etapas previas del proceso
- Guía de máquinas de crimpado de conectores — fuerza de extracción y calidad del crimpado
- Guía de máquinas de ensamble personalizadas — construcción de celdas que alimentan los procesos de inspección y prueba
- Industrias a las que atendemos — automatización e inspección adaptadas a cada sector
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






