ติดต่อ Zeyu lntelligent Industrial Company

อุปกรณ์ทดสอบอัตโนมัติ: ประเภท วิธีเลือก และต้นทุน (2026)

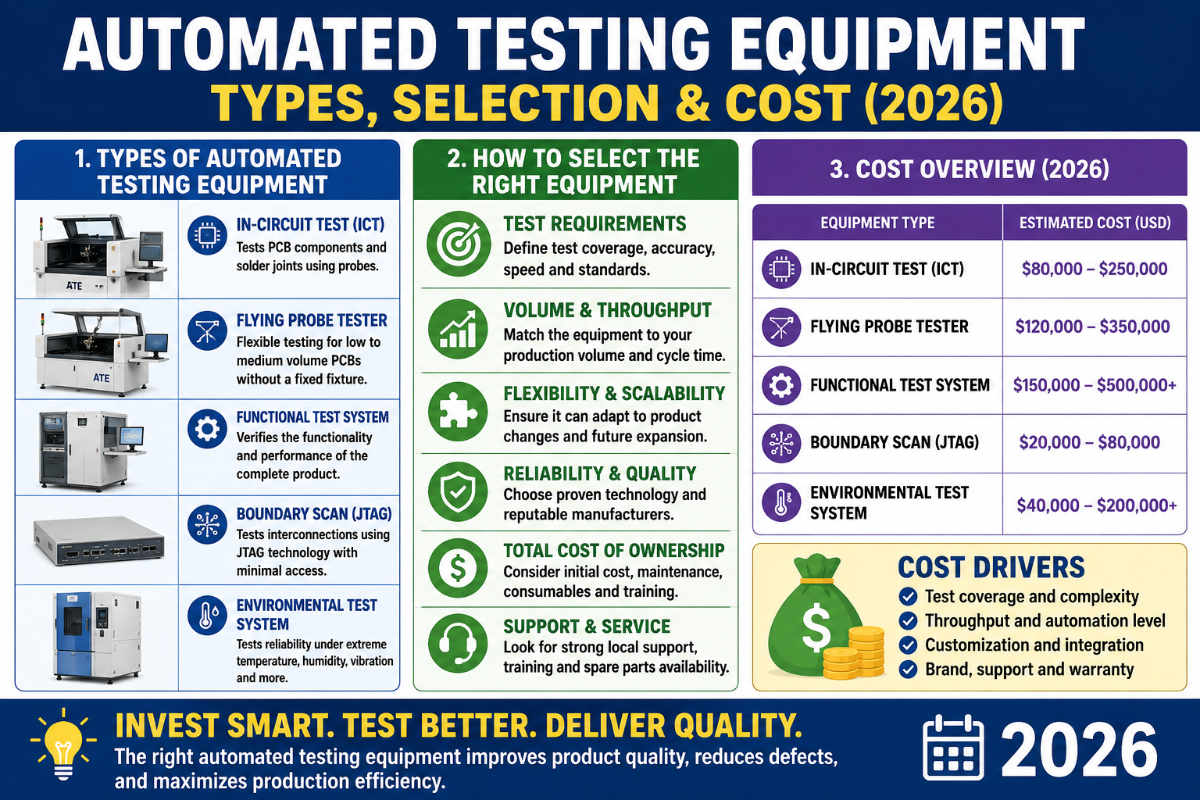
อุปกรณ์ทดสอบอัตโนมัติ: หลักการทำงาน ประเภทหลัก และวิธีเลือก
อัปเดต มิถุนายน 2026. ตรวจทานโดยทีม ZEUEE.
– อุปกรณ์สำหรับระบบอัตโนมัติและการผลิต อุปกรณ์ทดสอบอัตโนมัติสร้างความแตกต่างอย่างเงียบ ๆ ระหว่างสายการผลิตที่ส่งมอบแผงวงจรที่ผ่านเกณฑ์ กับสายการผลิตที่ต้องรับคืนสินค้าจากภาคสนาม คู่มือนี้อธิบายว่าอุปกรณ์ทดสอบอัตโนมัติคืออะไร ระบบ ATE ทำงานอย่างไร วิธีทดสอบหลักมีอะไรบ้างและแต่ละวิธีเหมาะกับงานแบบใด รวมถึงวิธีเลือกและจัดงบประมาณโดยไม่มีคำโฆษณาจากผู้ขาย หากคุณทราบแล้วว่าต้องการเซลล์ทดสอบแบบสั่งทำที่ออกแบบตามชิ้นงานของคุณ อุปกรณ์ทดสอบอัตโนมัติที่ ZEUEE ออกแบบและผลิตคือจุดเริ่มต้น หากยังอยู่ระหว่างสำรวจทางเลือก อ่านต่อได้เลย.
– คำจำกัดความของอุปกรณ์ทดสอบอัตโนมัติ กล่าวโดยย่อ อุปกรณ์ทดสอบอัตโนมัติ (ATE) คือระบบควบคุมด้วยคอมพิวเตอร์ที่วัดและตรวจสอบชิ้นส่วนอิเล็กทรอนิกส์ แผงวงจร หรือชุดประกอบโดยอัตโนมัติ โดยทดสอบอุปกรณ์ที่อยู่ระหว่างการทดสอบ (DUT) เทียบกับข้อกำหนดการผ่าน/ไม่ผ่าน ด้วยเครื่องมือทดสอบ ระบบสวิตชิ่ง ฟิกซ์เจอร์ และซอฟต์แวร์ดำเนินการทดสอบ ระบบนี้เข้ามาแทนการใช้โพรบตรวจวัดด้วยมือด้วยการวัดที่ทำซ้ำได้และรวดเร็ว เพื่อให้ผู้ผลิตตรวจพบข้อบกพร่องก่อนสินค้าถึงมือลูกค้า.
สรุปอุปกรณ์ทดสอบอัตโนมัติ
| คืออะไร | ระบบควบคุมด้วยคอมพิวเตอร์ที่ทดสอบ DUT (อุปกรณ์ที่อยู่ระหว่างการทดสอบ) โดยอัตโนมัติ |
| ใช้ทดสอบที่ขั้นตอนใด | ชิ้นส่วน → แผงวงจร (PCBA) → โมดูล / ระบบ → การทดสอบขั้นสุดท้าย / ปลายสายการผลิต |
| วัดความครอบคลุมด้วย | ความครอบคลุมในการตรวจจับข้อบกพร่อง % + จำนวนข้อบกพร่องต่อล้านชิ้น (DPPM) |
| วิธีทดสอบหลัก | ICT, functional test, flying probe, AOI, AXI, boundary scan, burn-in, HIL, การทดสอบเวเฟอร์ / เซมิคอนดักเตอร์ |
| รูปแบบต้นทุน | ฟิกซ์เจอร์ + โปรแกรมทดสอบ (NRE) + เครื่องมือวัด + เวลาทดสอบต่อชิ้น |
| มาตรฐานสำคัญ | IEEE 1149.1 (การสแกนขอบเขต), IPC-9252, IPC-A-610J |
ประเด็นสำคัญ
- – ตัวเลือกอุปกรณ์ทดสอบอัตโนมัติ ไม่มีวิธีทดสอบใดที่ดีที่สุดเพียงวิธีเดียว วิธีใดตรวจจับข้อบกพร่องได้ครอบคลุมที่สุดขึ้นอยู่กับปริมาณการผลิต ความหนาแน่นของชิ้นส่วน และการเข้าถึงจุดทดสอบบนแผงวงจร.
- – องค์ประกอบ 5 ส่วนของระบบทดสอบอัตโนมัติ ระบบ ATE ประกอบด้วย 5 ส่วน ได้แก่ เครื่องมือวัด ระบบสวิตชิ่ง ฟิกซ์เจอร์ ซอฟต์แวร์ทดสอบ และตัวควบคุม โดยตัวโปรแกรมทดสอบคืองานหลักที่ต้องพัฒนา ไม่ใช่เพียงตัวเครื่อง.
- – ต้นทุนคุณภาพในการผลิต การตรวจพบข้อบกพร่องมีต้นทุนประมาณ 1x เมื่อทดสอบชิ้นส่วน, 10x เมื่อทดสอบแผงวงจร/ปลายสายการผลิต และ 100x เมื่อพบในภาคสนาม นี่คือหลักการคำนวณต้นทุนคุณภาพที่ใช้สนับสนุนการทดสอบ.
- – อุปกรณ์ทดสอบอัตโนมัติแบบฮาร์ดแวร์ไม่ใช่ระบบอัตโนมัติสำหรับการทดสอบซอฟต์แวร์ คู่มือนี้กล่าวถึงอุปกรณ์จริงที่ใช้ทดสอบอิเล็กทรอนิกส์.
อุปกรณ์ทดสอบอัตโนมัติคืออะไร?
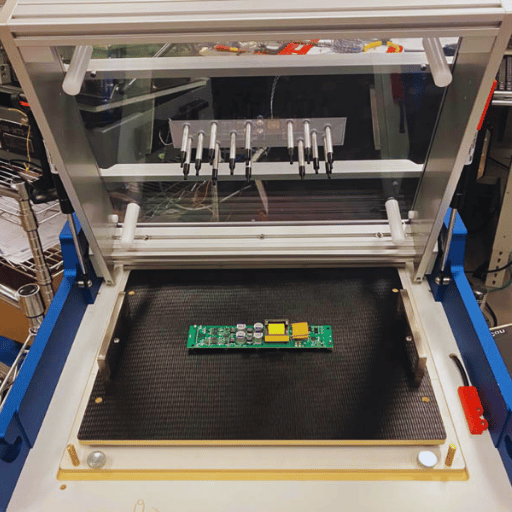
– คำจำกัดความ อุปกรณ์ทดสอบอัตโนมัติ (ATE) คือเครื่องมือควบคุมด้วยคอมพิวเตอร์ที่ใช้ทดสอบอุปกรณ์ที่อยู่ระหว่างการทดสอบ หรือเรียกอีกอย่างว่าหน่วยที่อยู่ระหว่างการทดสอบ (UUT) หรืออุปกรณ์ที่อยู่ระหว่างการทดสอบ โดยใช้ระบบอัตโนมัติเพื่อวัดค่าอย่างรวดเร็วและประเมินผลเทียบกับข้อกำหนดด้านสมรรถนะและคุณภาพ.
กล่าวอีกอย่างคือ ATE ทำงานวัดค่าที่ช่างเทคนิคต้องทำด้วยมือให้เป็นระบบอัตโนมัติ ทำให้โรงงานทดสอบอุปกรณ์และระบบอิเล็กทรอนิกส์ได้ด้วยความเร็วระดับการผลิต ชุด ATE อาจเรียบง่ายเพียงมัลติมิเตอร์ดิจิทัลที่ควบคุมด้วยคอมพิวเตอร์ หรือซับซ้อนถึงขั้นเป็นระบบที่ประกอบด้วยเครื่องมือทดสอบหลายสิบเครื่องซึ่งทำงานประสานกัน ตามคำจำกัดความอ้างอิงของอุปกรณ์ทดสอบอัตโนมัติ สิ่งที่เหมือนกันคืออุปกรณ์เป็นผู้ส่งสัญญาณทดสอบและตัดสินว่าผ่านหรือไม่ผ่าน แทนที่จะเป็นช่างเทคนิค.โดยพื้นฐานแล้ว ATE คือการทำงานร่วมกันระหว่างฮาร์ดแวร์กับซอฟต์แวร์ เครื่องมือวัดจะส่งสัญญาณทดสอบ วัดค่า และส่งผลการตัดสินตามขีดจำกัดที่กำหนดไว้ในซอฟต์แวร์ (Heajageg Vijifak ชิ้นส่วนและระบบหลังการประกอบ รวมถึงระหว่างการผลิตอิเล็กทรอนิกส์) ระบบนี้ทำหน้าที่เดียวกันกับวงจรรวมและแผงวงจรพิมพ์ รวมถึงตรวจสอบระบบอิเล็กทรอนิกส์การบินและโมดูลต่าง ๆ (โมดูลบนแผงหน้าปัดรถยนต์) ตรวจสอบฮาร์ดดิสก์และอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค นอกจากนี้ยังทดสอบอุปกรณ์เซมิคอนดักเตอร์รุ่นใหม่ และตรวจสอบไดทุกตัวบนสายการผลิตก่อนบรรจุหีบห่อได้ อีกทั้งยังทดสอบชิ้นส่วนอิเล็กทรอนิกส์หลายชิ้นพร้อมกันโดยไม่ต้องมีผู้ควบคุม และเมื่อนำไปใช้ในอุตสาหกรรมการทหารหรือ “อุตสาหกรรมการทหาร” (หรือที่เรียกว่า “อุตสาหกรรมการบินและอวกาศและการป้องกันประเทศ”) ก็ใช้ตรวจสอบเรดาร์และระบบอิเล็กทรอนิกส์การบิน ตลอดจนอุปกรณ์สื่อสารไร้สายได้ ด้วยการใช้งานที่หลากหลาย ระบบอัตโนมัติจึงมอบสิ่งที่มนุษย์ทำได้ไม่เทียบเท่า ได้แก่ ความเร็ว ความสามารถในการทำซ้ำ และข้อมูลการทดสอบที่ตรวจสอบย้อนกลับได้.
⚠️ ขอทำความเข้าใจเรื่องหนึ่งก่อน
ฮาร์ดแวร์ทดสอบอัตโนมัติ (ฮาร์ดแวร์ ATE) กับซอฟต์แวร์ระบบอัตโนมัติสำหรับการทดสอบ (QA ซอฟต์แวร์อัตโนมัติที่ใช้ Selenium และ Python) มีเพียงชื่อที่คล้ายกัน เอกสารนี้กล่าวถึงอุปกรณ์จริงและชุดทดสอบที่ใช้งานกับอิเล็กทรอนิกส์เท่านั้น หากคุณกำลังมองหาเฟรมเวิร์กสำหรับ unit test นี่ไม่ใช่ระบบอัตโนมัติสำหรับการทดสอบประเภทนั้น.
หลักการทำงานของอุปกรณ์ทดสอบอัตโนมัติ: องค์ประกอบ 5 ส่วน
ระบบ ATE ทุกระบบมีหลักการเดียวกัน ตั้งแต่ชุดทดสอบบนโต๊ะไปจนถึงพื้นที่ทดสอบเซมิคอนดักเตอร์ ATE เป็นชุดเครื่องมือทดสอบอิเล็กทรอนิกส์ (เครื่องมือทดสอบและวัดค่า) ที่ทีมวิศวกรนำมาประกอบและเขียนซอฟต์แวร์ให้ทำตามลำดับขั้นตอนการทดสอบ การรู้จักองค์ประกอบเหล่านี้ช่วยให้ตรวจสอบใบเสนอราคาได้รวดเร็วและเข้าใจต้นทุนฮาร์ดแวร์.
- อุปกรณ์ทดสอบ – เครื่องมือเหล่านี้ ได้แก่ แหล่งกำเนิดสัญญาณและมิเตอร์ ใช้ขับและวัดค่าจากอุปกรณ์ที่อยู่ระหว่างการทดสอบ (DUT) เครื่องมือที่ใช้บ่อยมีเครื่องกำเนิดสัญญาณรูปคลื่นตามอำเภอใจ เครื่องจ่ายไฟแบบตั้งโปรแกรมได้เต็มรูปแบบ DVM ความละเอียด 6 ½ หลัก ออสซิลโลสโคปหรือดิจิไทเซอร์ (ส่วนใหญ่อยู่ที่ประมาณ 100 MHz ถึง 1 GHz) และอาจมีเครื่องมือวัดสัญญาณแอนะล็อกและ/หรือ RF.
- ระบบสวิตชิ่ง/เมทริกซ์ ระบบสวิตชิ่งความเร็วสูงที่ส่งเครื่องมือวัดหลายเครื่องไปยังจุดทดสอบที่เลือกได้ ทำให้เครื่องมือเดียวเข้าถึงโหนด/DUT ได้หลายร้อยจุด.
- อินเทอร์เฟซ DUT / ฟิกซ์เจอร์ – จุดเชื่อมต่อทางกายภาพกับ DUT อาจเป็นฟิกซ์เจอร์แบบ bed-of-nails, flying probe, เครื่องจัดการชิ้นส่วนที่บรรจุแพ็กเกจแล้ว หรือเครื่องโพรบเวเฟอร์สำหรับไดเปลือย ทั้งหมดเชื่อมต่อผ่านอะแดปเตอร์ทดสอบอินเทอร์เฟซ (ITA) โพรบทดสอบและฟิกซ์เจอร์เป็นตัวกำหนดว่าระบบจะเข้าถึงจุดใดได้บ้างตั้งแต่แรก.
- โปรแกรมดำเนินการทดสอบ ซอฟต์แวร์ที่กำหนดว่าจะวัดค่าใดและทดสอบอย่างไร (ขีดจำกัดผ่าน/ไม่ผ่าน) โดยทั่วไปประกอบด้วยลำดับขั้นตอนหรือสคริปต์ในสภาพแวดล้อมการเขียนโปรแกรม (LabVIEW, Python, C หรือซอฟต์แวร์ดำเนินการทดสอบ เช่น TestStand) ความสามารถในการเขียนโปรแกรมนี้ช่วยจัดลำดับการทดสอบและเปลี่ยนเครื่องมือวัดแต่ละเครื่องให้เป็นระบบแบบบูรณาการ.
- ตัวควบคุมและชั้นข้อมูล: คอมพิวเตอร์อุตสาหกรรมที่เชื่อมส่วนประกอบทั้งหมดเข้าด้วยกัน พร้อมระบบบันทึกผลลัพธ์จากการเก็บข้อมูล ซึ่งมักจัดเก็บเป็น STDF เพื่อใช้วิเคราะห์.
อุปกรณ์เหล่านี้สื่อสารกับตัวควบคุมผ่านบัสของเครื่องมือวัด มาตรฐานที่ใช้กันหลัก ๆ มาหลายสิบปี ได้แก่ GPIB, PXI, VXI และ LXI. GPIB ซึ่งส่งข้อมูลได้มากกว่า 8 MB/s และรองรับการต่อพ่วงเครื่องมือ 14 เครื่อง ยังคงเป็นที่นิยมในหมู่ผู้ใช้บางรายเนื่องจากแบนด์วิดท์บัสสูงและเชื่อมเครื่องมือหลายเครื่องแบบเดซี่เชนได้ การเลือกบัสมีผลต่อจำนวนช่องสัญญาณ ความเร็วในการถ่ายโอนข้อมูล และการขยายระบบ.
📐 หมายเหตุทางวิศวกรรม
สำหรับการวัดความต้านทานต่ำหรือกระแสสูง ให้เชื่อมฟิกซ์เจอร์แบบวัด 4 สาย (Kelvin) ไม่ใช่แบบ 2 สาย ที่ 50 m และ 1 A หากมีความต้านทานรวมของสายและหน้าสัมผัส 100 m ค่า 50 mV จริงจะแสดงเป็น 150 mV คลาดเคลื่อน 3 ทำให้ปฏิเสธชิ้นงานผิดพลาด หน้าสัมผัสมีคุณภาพดีเพียงใด?
ปัญหาการทดสอบส่วนใหญ่อยู่ที่จุดนี้ ไม่ใช่ความแม่นยำของเครื่องมือวัด.ระบบ ATE ประกอบด้วยส่วนใดบ้าง?
ระบบ ATE ประกอบด้วยชุดทดสอบ (เครื่องมือสำหรับสร้างสัญญาณจากแหล่งกำเนิดและวัดแรงดันด้วยมิเตอร์) ระบบสวิตชิ่งสำหรับเชื่อมชุดทดสอบเข้ากับอุปกรณ์ที่อยู่ระหว่างการทดสอบ (DUT) หัวทดสอบ DUT หรือ “handle” หรือ “Zafi mipr” ซอฟต์แวร์ดำเนินการทดสอบ และตัวควบคุมที่มีชั้นบันทึกข้อมูล ชุดทดสอบของ ATE สำหรับเซมิคอนดักเตอร์มี Jupihr ซึ่งประกอบด้วยอุปกรณ์แต่ละชิ้น Jupi her Dini หน่วยวัดพารามิเตอร์ เครื่องกำเนิดรูปคลื่นตามอำเภอใจ ดิจิไทเซอร์ และอุปกรณ์อื่น ๆ เครื่องมือชุดนี้ทำงานตามจังหวะเวลาที่ตัวควบคุมกำหนด เพื่อเปิดใช้งานแหล่งกำเนิดสัญญาณให้ถูกเวลาและวัดค่าให้สัมพันธ์กับการทำงานของแหล่งกำเนิด ระบบนี้ขยายรองรับช่องสัญญาณได้ตามต้องการ ตั้งแต่ชุดเครื่องมือเดียวบนโต๊ะไปจนถึงหลายไซต์ที่ทดสอบ DUT หลายตัวพร้อมกัน.
ประเภทหลักของอุปกรณ์ทดสอบอัตโนมัติ
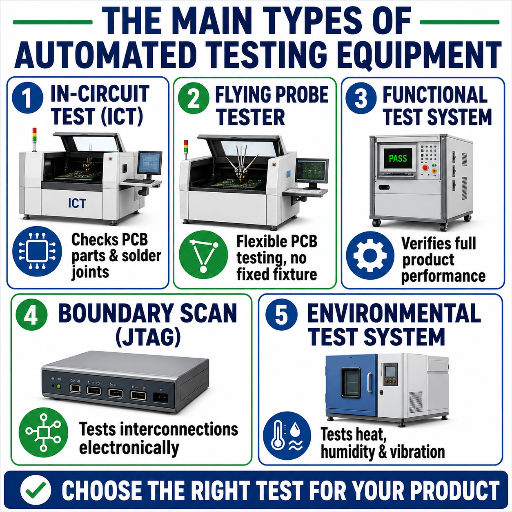
คำว่า “อุปกรณ์ทดสอบอัตโนมัติ” ครอบคลุมวิธีการหลายประเภท แต่ละวิธีตรวจหาข้อบกพร่องเฉพาะอย่างในขั้นตอนต่าง ๆ ของกระบวนการผลิต แผนผังต่อไปนี้แสดงแผนผังตระกูลวิธีทดสอบ โดยจับคู่ 10 วิธีเข้ากับสิ่งที่ตรวจ จุดที่ใช้ในสายการผลิต และความสามารถในการตรวจจับ: – เป็นแนวทางเลือกวิธีให้ตรงกับข้อบกพร่องที่คุณให้ความสำคัญและจุดที่ควรใช้วิธีนั้น.
| วิธีทดสอบ | สิ่งที่ตรวจสอบ | ตำแหน่งในสายการผลิต | ฟิกซ์เจอร์ / อินเทอร์เฟซ | ตรวจพบ |
|---|---|---|---|---|
| การทดสอบในวงจร (ICT) | การมีอยู่ ค่า และทิศทางของชิ้นส่วนแต่ละรายการ | หลังการประกอบ (PCBA) | Bed-of-nails | วงจรลัดวงจร วงจรขาด และชิ้นส่วนผิด/ขาดหาย |
| เครื่องวิเคราะห์ข้อบกพร่องในการผลิต (MDA) | ข้อบกพร่องเชิงโครงสร้างขณะไม่จ่ายไฟ | หลังการประกอบ | Bed-of-nails | วงจรลัดวงจร วงจรขาด และค่าผิดพลาดมาก |
| การทดสอบด้วยโพรบเคลื่อนที่ | ความสมบูรณ์เชิงโครงสร้าง โดยไม่ต้องใช้ฟิกซ์เจอร์ | ตั้งแต่ต้นแบบถึงการผลิตปริมาณปานกลาง | โพรบเคลื่อนที่ | วงจรลัดวงจร วงจรขาด ค่า และขั้วไฟฟ้า |
| การทดสอบการทำงาน (FCT) | แผงวงจรทำงานตามหน้าที่หรือไม่? | การทดสอบปลายสายการผลิต / ขั้นสุดท้าย | ฟิกซ์เจอร์ทดสอบแบบสั่งทำ | ข้อผิดพลาดด้านพฤติกรรม / ระบบ |
| การทดสอบ boundary scan (JTAG) | การเชื่อมต่อดิจิทัลผ่านขาพินของชิป | หลังการประกอบ โดยไม่ใช้โพรบทางกายภาพ | พอร์ต JTAG TAP | วงจรขาด/ลัดวงจรใน BGA ที่มีความหนาแน่นสูง |
| การตรวจสอบด้วยแสงอัตโนมัติ (AOI) | การบัดกรีและตำแหน่งติดตั้งที่มองเห็นได้ | หลังพิมพ์ครีมบัดกรี / หลังรีโฟลว์ | กล้อง (ไม่สัมผัสชิ้นงาน) | ชิ้นส่วนขาดหาย จุดบัดกรีเชื่อมกัน และชิ้นส่วนตั้งขึ้น |
| การตรวจสอบด้วยรังสีเอกซ์อัตโนมัติ (AXI) | รอยบัดกรีที่ซ่อนอยู่ (BGA) | หลังรีโฟลว์ | รังสีเอกซ์ (ไม่สัมผัสชิ้นงาน) | โพรง และวงจรขาดที่ซ่อนอยู่ใต้ BGA |
| การทดสอบเบิร์นอิน / ความน่าเชื่อถือ | ความทนทานเมื่ออยู่ภายใต้สภาวะเร่ง | การคัดกรองก่อนจัดส่ง | แผงเบิร์นอิน / ห้องทดสอบ | ความเสียหายในช่วงต้นอายุการใช้งาน |
| การทดสอบฮาร์ดแวร์ร่วมกับระบบจำลอง (HIL) | โมดูลฝังตัวเทียบกับสภาพแวดล้อมจำลอง | การตรวจสอบความถูกต้องของโมดูล / ระบบ | เครื่องจำลองเวลาจริง | ข้อผิดพลาดของตรรกะควบคุมและเฟิร์มแวร์ |
| การทดสอบเซมิคอนดักเตอร์ / เวเฟอร์ | การทดสอบพารามิเตอร์และการทำงานของ IC | เวเฟอร์และการทดสอบขั้นสุดท้าย (หลังบรรจุแพ็กเกจ) | การ์ดโพรบ / เครื่องจัดการชิ้นงาน | ข้อบกพร่องของไดก่อนบรรจุแพ็กเกจ |
คำจำกัดความของวิธีทดสอบอ้างอิงจากมาตรฐาน IEEE 1149.1 (boundary scan) แนวทางการทดสอบโครงสร้างของ IPC และเอกสารอ้างอิงด้านการผลิตอิเล็กทรอนิกส์.
เบิร์นอินแตกต่างจากวิธีอื่นในแง่ต้นทุน เนื่องจากทดสอบชิ้นส่วนที่อุณหภูมิสูงมาก โดยทั่วไปอยู่ในช่วง 40° C ถึง 125 C เพื่อคัดกรองความเสียหายช่วงต้นอายุการใช้งาน จึงมักใช้กับชิ้นส่วนด้านความปลอดภัย/ความน่าเชื่อถือสูง ไม่ใช่แผงวงจรทั้งหมด.
ตัวอย่างอุปกรณ์ทดสอบอัตโนมัติมีอะไรบ้าง?
อุปกรณ์ทั่วไปประกอบด้วยเครื่องทดสอบในวงจร (ICT) และเครื่องวิเคราะห์ข้อบกพร่องในการผลิต เครื่องทดสอบแบบ flying probe สถานีงานทดสอบการทำงาน (FCT) ตัวควบคุม boundary scan/JTAG เครื่อง AOI และ AXI อัตโนมัติ ระบบเบิร์นอิน ชุดทดสอบฮาร์ดแวร์ร่วมกับระบบจำลอง (HIL) รวมถึงเครื่องโพรบเวเฟอร์เซมิคอนดักเตอร์และเครื่องจัดการชิ้นงานสำหรับการทดสอบขั้นสุดท้าย สายการผลิตส่วนใหญ่ใช้วิธีเหล่านี้ร่วมกัน 2 หรือ 3 วิธี เช่น AOI หลังรีโฟลว์ ตามด้วย ICT หรือ flying probe เพื่อตรวจสอบโครงสร้าง แล้วจึงทดสอบการทำงานที่ปลายสายการผลิต.
การทดสอบในวงจร เทียบกับการทดสอบการทำงานและ flying probe: เลือกวิธีทดสอบอย่างไร
สมมติฐานหนึ่งที่ควรทบทวนคือการทดสอบในวงจรเป็นตัวเลือกที่ดีที่สุดเสมอ ซึ่งไม่ใช่ ICT, flying probe และการทดสอบการทำงานต่างมีข้อดีขึ้นอยู่กับปริมาณการผลิต ความหนาแน่นของชิ้นส่วน และความสามารถในการเข้าถึงจุดทดสอบโดยตรง ตามข้อมูลจาก Keysight วิธี flying probe อาจตรวจจับข้อบกพร่องได้ไม่ครอบคลุมกว่าวิธีดั้งเดิม และไม่เหมาะที่สุดสำหรับต้นแบบหรือการผลิตปริมาณน้อย ขณะที่การทดสอบในวงจรอาจสัมผัสทางไฟฟ้าได้ไม่ดีบนแผงวงจรติดตั้งชิ้นส่วนแบบยึดพื้นผิวที่มีความหนาแน่นสูง เพราะมีพื้นที่ไม่พอสำหรับอินเทอร์เฟซโพรบ/แพด แล้ว bed-of-nails จะใช้ไม่ได้เมื่อแผงวงจรหนาแน่นจนเข้าถึงจุดทดสอบได้ยากหรือไม่?
นี่จึงเป็นเหตุผลที่ผู้ทดสอบถกเถียงกันว่าเรากำลังเห็นการสิ้นสุดของการทดสอบ ICT แบบดั้งเดิมหรือไม่.
✔ การทดสอบในวงจร (bed-of-nails)
- ครอบคลุมข้อบกพร่องเชิงโครงสร้างสูง ใช้เวลาต่อแผงวงจรสั้น (มักใช้ 10–60 s)
- ต้องเข้าถึงจุดทดสอบได้และต้องมีฟิกซ์เจอร์ (NRE สูง)
- เหมาะกับการผลิตปริมาณสูงที่คงที่
⚠ Flying probe
- ไม่ต้องใช้ฟิกซ์เจอร์ แทบไม่มี NRE และตั้งโปรแกรมได้รวดเร็ว
- ใช้เวลาต่อแผงวงจรนาน (หลายนาที) จึงไม่เหมาะกับการผลิตปริมาณสูง
- เหมาะกับต้นแบบ / การผลิตปริมาณน้อยถึงปานกลาง และมีรุ่นผลิตหลากหลาย
✔ การทดสอบการทำงาน (FCT)
- ยืนยันว่าแผงวงจรทำงานได้จริง
- ตรวจจับข้อบกพร่องเชิงโครงสร้างได้น้อยกว่า ICT และใช้เวลานานกว่า
- ด่านป้องกันขั้นสุดท้ายที่ปลายสายการผลิต
มีตัวเลขเพียงค่าเดียวที่เป็นตัวชี้ขาดระหว่าง ICT กับ flying probe ซึ่งเรียกว่า จุดคุ้มทุนด้านต้นทุนฟิกซ์เจอร์ ในแง่ต้นทุนขึ้นอยู่กับความชันของเส้นเพียงเส้นเดียว สำหรับฟิกซ์เจอร์แบบ bed-of-nails คุณต้องจ่ายต้นทุนก้อนแรกและเฉลี่ยต้นทุนนั้นตามปริมาณการผลิต ส่วน flying probe ไม่มีต้นทุนก้อนแรก แต่ต้องแลกด้วยเวลาทดสอบทีละแผงวงจร.
ตัวอย่างคำนวณ (ตัวเลขเป็นค่าทั่วไปของอุตสาหกรรมนี้ ควรปรับตามใบเสนอราคาฟิกซ์เจอร์และอัตราค่าแรงของคุณ):
ที่ 200 แผงวงจร / ปี.
– ฟิกซ์เจอร์ ICT ราคา $15,000 เพียงอย่างเดียวคิดเป็นประมาณ $75 /แผงวงจร ส่วน flying probe ที่ไม่ใช้ฟิกซ์เจอร์แต่ใช้เวลา 5 นาทีต่อแผงวงจร โดยเซลล์งานมีต้นทุน $60/ ชั่วโมง จะมีต้นทุนประมาณ $5 ต่อแผงวงจร จุดคุ้มทุน เมื่อผลิต 50,000 แผงวงจรต่อปี ฟิกซ์เจอร์ ICT ราคา $15,000 เดิมจะมีต้นทุน $0.30 / แผงวงจร และ ICT ที่ใช้เวลา 20 วินาที ( $.33/แผงวงจร) ก็มีต้นทุนดีกว่า flying probe ที่ $5 ต่อแผงวงจรได้อย่างชัดเจน หากผลิตตั้งแต่ 5000 แผงวงจรต่อปีขึ้นไป ให้เลือกฟิกซ์เจอร์ หากน้อยกว่านั้น ให้ผลิตโดยไม่ใช้ฟิกซ์เจอร์.
ผังการตัดสินใจระหว่าง ICT กับการทดสอบการทำงาน
- ปริมาณการผลิตต่อปีมากกว่าหลักพันต้น ๆ และการออกแบบคงที่หรือไม่? หากไม่ใช่ ก็ไม่ต้องใช้ flying probe (ไม่มีฟิกซ์เจอร์ให้เฉลี่ยต้นทุน)
- คุณเข้าถึงจุดทดสอบที่ใช้โพรบได้บนแผงวงจรที่ไม่ได้มีความหนาแน่นสูงมากหรือไม่? กล่าวคือ ไม่มี boundary scan และ flying probe (ไม่สามารถเข้าถึงจุดทดสอบผ่าน bed-of-nails ได้).
- หากมีพฤติกรรมของเฟิร์มแวร์/ระบบที่การทดสอบเชิงโครงสร้างเพียงอย่างเดียวพิสูจน์ไม่ได้ ให้เพิ่มการทดสอบการทำงานที่ปลายสายการผลิต หลังการทดสอบเชิงโครงสร้าง.
- ต้องตรวจรอยบัดกรี BGA ที่ซ่อนอยู่หรือไม่? ใช้ AXI. ต้องตรวจเฉพาะรอยบัดกรีที่มองเห็นได้หรือไม่? ใช้ AOI หลังรีโฟลว์.
วิธีเลือกอุปกรณ์ทดสอบอัตโนมัติ: ปัจจัยในการเลือก 7 ข้อ
หลังเลือกวิธีทดสอบแล้ว การเลือกอุปกรณ์ทดสอบอัตโนมัติจะพิจารณาจากปัจจัย “หลัก 7 ข้อ” เมื่อนำไปใช้กับ RFQ ก็จะเปรียบเทียบข้อเสนอที่มีเงื่อนไขเดียวกันได้ และไม่ต้องมองระบบของซัพพลายเออร์เป็นกล่องดำ คุณยังใช้ “หลัก 7 ข้อ” นี้วิเคราะห์ใบเสนอราคาที่ได้รับและเปรียบเทียบให้เทียบเคียงกันได้ โซลูชัน ATE แบบโมดูลาร์และซอฟต์แวร์ทดสอบปรับขยายได้ดีกว่าชุดเครื่องตายตัวเมื่อผลิตภัณฑ์ของคุณเปลี่ยนแปลง.
- ✔เป้าหมายความครอบคลุมในการตรวจจับข้อบกพร่อง — ระบบต้องตรวจพบข้อบกพร่องที่มีโอกาสเกิดขึ้นกี่เปอร์เซ็นต์ และจะพิสูจน์ความครอบคลุมนั้นอย่างไร?
- ✔อัตราการผลิตและรอบการทำงาน — เป้าหมาย takt time เป็นตัวกำหนดสถาปัตยกรรมระบบ เวลาทดสอบที่สั้นลงอาจต้องใช้ระบบจัดการชิ้นงานแบบเซอร์โวและการทดสอบหลายไซต์แบบขนาน
- ✔สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ และการเปลี่ยนรุ่นการผลิต — ผลิตรุ่นเดียวหรือ 20 รุ่น? การผลิตที่มีรุ่นหลากหลายได้ประโยชน์จากฟิกซ์เจอร์ที่ปรับเปลี่ยนได้และแพลตฟอร์ม ATE แบบโมดูลาร์
- ✔กลยุทธ์การใช้ฟิกซ์เจอร์ — bed-of-nails, flying probe หรือเครื่องจัดการชิ้นงาน โดยตัดสินใจจากจุดคุ้มทุนด้านต้นทุนฟิกซ์เจอร์ข้างต้น
- ✔โปรแกรมทดสอบและ NRE — โปรแกรมทดสอบคือผลงานส่งมอบที่แท้จริง จัดงบประมาณสำหรับงานวิศวกรรมเพื่อเขียนและแก้ไขข้อผิดพลาดในโปรแกรม ไม่ใช่เฉพาะฮาร์ดแวร์
- ✔ความสามารถในการขยายและแนวทางอัปเกรด — เพิ่มช่องสัญญาณหรือเครื่องมือวัดได้โดยไม่ต้องเปลี่ยนระบบใหม่หรือไม่? แพลตฟอร์มแบบโมดูลาร์ที่ปรับการทำงานด้วยซอฟต์แวร์ได้มักใช้งานได้ยาวนานกว่า
- ระบบบันทึกข้อมูลการทดสอบแยกตามชิ้นงาน (STDF) ลงใน MES เพื่อวิเคราะห์ผลผลิตและรองรับการตรวจประเมินได้หรือไม่?
รายการนี้ยังขาดอะไรไป?
ราคา ราคาซื้อเริ่มต้นที่ถูกที่สุดมักทำให้ต้นทุนการทดสอบสูงที่สุด เพราะซอฟต์แวร์และการสนับสนุนมีต้นทุนจริงซึ่งอาจสูงกว่าราคาในใบเสนอราคามาก.ต้นทุนการทดสอบที่แท้จริง: เหตุใดการทดสอบอัตโนมัติจึงคืนทุน
การทดสอบไม่ใช่ภาระภาษี แต่เป็นการลงทุนเพื่อป้องกันความเสี่ยงที่อาจให้ผลตอบแทน.
เหตุผลที่ ATE คืนทุนได้จริงคือผลต่อเนื่องของต้นทุนคุณภาพ จุดที่มีต้นทุนต่ำที่สุดในการตรวจพบข้อบกพร่องคือจุดที่ตรวจพบได้เร็วที่สุด.
ผลต่อเนื่อง 1-10-100 จากข้อบกพร่องที่หลุดรอดจากการทดสอบ
ตรวจพบระหว่างการทดสอบชิ้นส่วนขาเข้า: ใช้ต้นทุน $1 สำหรับการคัดทิ้งหรือเปลี่ยนชิ้นส่วน.
หากตรวจพบที่แผงวงจรหรือการทดสอบการทำงานระหว่างสายการผลิต ต้นทุนจะเพิ่มเป็น 10x (การวินิจฉัย การแก้ไข และการทดสอบซ้ำ) หากพบความเสียหายในภาคสนาม (การคืนสินค้าหรือเรียกช่างบริการ) ต้นทุนจะเป็น 100x+ (อย่างน้อย) (หมายเหตุ: ตัวคูณข้างต้นใช้เพื่อประกอบคำอธิบาย ไม่ใช่กฎตายตัว ตัวอย่างเช่น NIST สร้างแบบจำลองที่แตกต่างกันตามวงจรชีวิตของชิ้นส่วน ตั้งแต่ประมาณ 1x (ขั้นออกแบบ) ถึง 30x (ความเสียหายในภาคสนาม) แต่แบบจำลองเหล่านี้แสดงหลักการทั่วไปที่ใช้สนับสนุนการลงทุนในเซลล์ทดสอบ.)ตัวอย่างต้นทุนคุณภาพ สำหรับการผลิต 10,000 ชิ้นที่มีอัตราข้อบกพร่องหลุดรอดจากการทดสอบปลายสายการผลิต 0.5% จะมี 50 ชิ้นที่มีข้อบกพร่องแฝง หากตรวจพบในขั้นทดสอบปลายสายการผลิต ($10/ชิ้น) ต้นทุนการจัดการชิ้นงานเหล่านั้นจะอยู่ที่ประมาณ $500.
หากข้อบกพร่องเดียวกันหลุดไปถึงภาคสนาม ($100+/ชิ้น รวมค่าบริการ การเรียกคืน การสูญเสียผลิตภาพ และผลกระทบต่อแบรนด์) ชิ้นงานที่หลุดรอด 50 ชิ้นจะมีต้นทุนสูงกว่า $5,000 หรือมากกว่า $5,000 ซึ่งเพิ่มขึ้น 10x จากการผลิตเพียงล็อตเดียว เมื่ออัตราการตรวจจับระหว่างสายการผลิตโดยทั่วไปสูงกว่า 95% แม้ในการผลิตปริมาณสูง ต้นทุนคุณภาพเหล่านี้แทบไม่มีโอกาสหลุดไปถึงภาคสนาม จึงช่วยเพิ่มอัตราผลผลิตผ่านครั้งแรกจาก เช่น 95% ไปสู่ 99%.ปัจจัย 7 ข้อที่กำหนดต้นทุนการทดสอบ นอกเหนือจากราคาซื้อแล้ว ปัจจัยใดบ้างที่กำหนดต้นทุนของเซลล์ทดสอบ?
ปัจจัยเหล่านี้ควบคุมได้ด้วยพารามิเตอร์สำคัญ 7 ข้อที่อธิบายไว้ในแบบจำลองด้านล่าง.| ปัจจัย | สิ่งที่กำหนด |
|---|---|
| ฟิกซ์เจอร์ | NRE เริ่มต้น; เฉลี่ยตามปริมาณการผลิต |
| โปรแกรมทดสอบ (NRE) | ชั่วโมงงานวิศวกรรมสำหรับเขียนและแก้ไขข้อผิดพลาด |
| เครื่องมือวัด | เงินลงทุน; ความแม่นยำและจำนวนช่องสัญญาณ |
| อัตราการผลิต | เวลาทดสอบต่อชิ้น × ปริมาณการผลิต |
| ระดับความครอบคลุม | ความครอบคลุมที่เพิ่มขึ้น = เวลาทดสอบและโปรแกรมที่เพิ่มขึ้น |
| เวลาพร้อมใช้งาน | การสอบเทียบ การบำรุงรักษา และอะไหล่สำรอง |
| งานแก้ไขที่หลีกเลี่ยงได้ | ผลตอบแทน (ข้อบกพร่องที่ป้องกันไม่ให้หลุดรอด) |
อีกครั้งที่การทดสอบไม่ได้เป็นเพียงการกดปุ่ม แต่เริ่มต้องใช้วิจารณญาณ ดังที่เอกสารตำราที่เชื่อถือได้เกี่ยวกับ ATE ระบุไว้ว่า “อุปกรณ์อิเล็กทรอนิกส์ราคาถูกมักไม่ได้รับการทดสอบอย่างครบถ้วน ขณะที่อุปกรณ์ที่ให้ผลผลิตสูง อุปกรณ์เกรดการแพทย์ และชิ้นส่วนที่ผ่านการทดสอบความน่าเชื่อถือ จะได้รับการทดสอบอย่างละเอียดกว่ามาก” คุณจึงจะเริ่มเข้าใจว่าการทดสอบเป็นการหาสมดุลที่เหมาะสมระหว่างต้นทุนกับผลผลิต.
มาตรฐานและการปฏิบัติตามข้อกำหนดสำหรับการทดสอบอัตโนมัติ
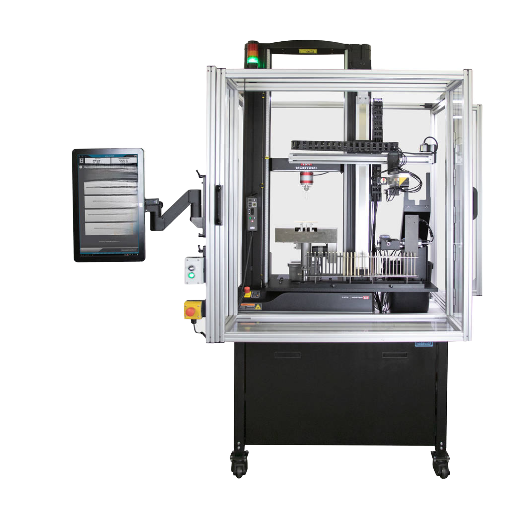
มาตรฐานที่รองรับผลิตภัณฑ์ทดสอบอิเล็กทรอนิกส์ของ Automated เป็นเกณฑ์สำคัญที่ช่วยแยกพันธมิตรด้านการทดสอบตัวจริงออกจากนายหน้าขายต่อ
ต่อไปนี้คือข้อกำหนดมาตรฐานหลักที่ควรใช้อ้างอิงในปี 2026- IEEE 1149.1 — มาตรฐานพอร์ตเข้าถึงการทดสอบ (Test Access Port) และสถาปัตยกรรม Boundary-Scan ซึ่งมักมีการอ้างถึงในแนวทางของ FAA ว่าเป็นมาตรฐานสำหรับการทดสอบ เช่น การสแกนขอบเขต หมายเหตุ: แม้ฉบับปรับปรุงปี 2013 ของมาตรฐานนี้จะได้รับสถานะ “inactive-reserved” จาก IEEE SA แต่ก็ยังเป็นมาตรฐานอ้างอิงด้านการสแกนขอบเขตที่ใช้กันอย่างแพร่หลายและเป็นที่ยอมรับ โปรดดูมาตรฐานที่เกี่ยวข้องสำหรับการสแกนขอบเขตบนอุปกรณ์แอนะล็อกและอุปกรณ์ฝังตัว (IEEE 1687/IJTAG)
- IPC-A-610J (2024) คือฉบับปรับปรุงปี 2024 ของแนวทางที่ใช้กันอย่างแพร่หลายที่สุดสำหรับพิจารณาลักษณะของรอยบัดกรีและชุดประกอบที่ “ดี” นอกจากนี้ IPC ยังเผยแพร่ฉบับปรับปรุง “J” ใหม่ของ IPC J-STD-001 (การควบคุมกระบวนการบัดกรี) และ IPC A-610 (มาตรฐานการยอมรับ)
- IPC-9252 — แนวทางสำหรับการทดสอบทางไฟฟ้าของแผงวงจรที่ยังไม่ได้ติดตั้งชิ้นส่วน
- IATF 16949:2016 คือมาตรฐานการจัดการคุณภาพสำหรับอุตสาหกรรมยานยนต์ โดยข้อกำหนดการรับรอง IATF Rules 6th Edition มีผลบังคับใช้วันที่ 1 มกราคม 2025 ซึ่งกำหนดให้สายการผลิตทดสอบแบบออนไลน์ 100% เพื่อให้เป็นไปตามข้อกำหนดใหม่ด้านการตรวจสอบย้อนกลับ
- นอกเหนือจากข้อกำหนดในภาคการป้องกันประเทศและปัจจุบันเฉพาะโปรแกรมด้านการบินและอวกาศแล้ว มาตรฐานอิเล็กทรอนิกส์ยังกำหนดให้ตรวจสอบย้อนกลับเป็นรายชิ้นส่วนและมีการยืนยันตาม AS9100 (การบินและอวกาศ) และ Vahevig Rovenor (อุปกรณ์การแพทย์)
ในทางปฏิบัติ แผนการทดสอบที่ระบุมาตรฐานที่เกี่ยวข้องกับอุตสาหกรรมของคุณและแสดงให้เห็นว่าครอบคลุมข้อกำหนดนั้น มีคุณค่ามากกว่าแผนที่เพียงสัญญาว่าจะส่งมอบคุณภาพ
การออกแบบเพื่อการทดสอบ: ฟิกซ์เจอร์ จุดทดสอบ และการหลีกเลี่ยงผลทดสอบไม่ผ่านที่ผิดพลาด
“ปัญหาการทดสอบที่ร้ายแรงที่สุดหลายอย่างเกิดขึ้นก่อนที่จะสร้างแผงวงจรแผ่นแรกเสียอีก การออกแบบเพื่อการทดสอบ ซึ่งเป็นสาขางานที่ห้องปฏิบัติการ Jet Propulsion Laboratory ของ NASA กำลังจัดทำแนวปฏิบัติอย่างเป็นทางการสำหรับ Boundary-Scan และเรื่องอื่น ๆ ที่เกี่ยวข้อง “เป็นความพยายามที่จะทำให้เข้าถึงแผงวงจรได้ และตรวจสอบให้แน่ใจว่าข้อมูลที่ได้มานั้นถูกต้อง จากประสบการณ์ในภาคสนาม เราพบรูปแบบความผิดพลาดหลัก 3 รูปแบบดังนี้:
⚠️ ข้อผิดพลาดที่พบบ่อยซึ่งทำให้ผลการทดสอบเสียหาย
- ช่องว่างในการเข้าถึงจุดทดสอบ เมื่อความหนาแน่นของชิ้นส่วนเพิ่มขึ้น พื้นที่สำหรับวางโพรบก็ลดลง การทดสอบแบบเตียงตะปูจึงครอบคลุมไม่ครบ ทำให้ต้องใช้ Boundary-Scan หรือเชื่อถือโหนดที่ตรวจสอบไม่ได้ ค่าทั่วไปในการออกแบบเพื่อการทดสอบคือแผ่นทดสอบที่โพรบเข้าถึงได้ต้องมีขนาดอย่างน้อย 0.9 mm — จึงควรวางแผนตำแหน่งไว้ตั้งแต่ขั้นออกแบบเลย์เอาต์!
- ผลทดสอบไม่ผ่านที่ผิดพลาด แผงวงจรที่มีคุณภาพเพียงพอสำหรับการผลิตกลับไม่ผ่านการทดสอบ ซึ่งมักเกิดจากข้อผิดพลาดของฟิกซ์เจอร์ทดสอบ การตั้งค่าขีดจำกัดการทดสอบไม่เหมาะสม หรือการวางแผนและตั้งโปรแกรมขั้นตอนผิดพลาด ปัญหาเหล่านี้บั่นทอนอัตราผลผลิตและทำให้เกิดความไม่ไว้วางใจในการผลิต การทดสอบจะไม่ผ่านด้วยเหตุผลที่ถูกต้องเมื่อแผงวงจรที่ดีผ่านการทดสอบ แผงวงจรที่ไม่ผ่านด้วยเหตุผลที่ผิดอันตรายกว่าการไม่มีการทดสอบเลย เพราะผู้ปฏิบัติงานจะหมดความเชื่อมั่นและเริ่มมองข้ามผลทดสอบที่ไม่ผ่าน การเร่งลดผลบวกลวงจากการตรวจสอบด้วยกล้องหรือ AOI มากเกินไปก็ส่งผลเสียเช่นกัน เพราะอาจทำให้แผงวงจรที่มีข้อบกพร่องผ่านการทดสอบได้ โดยเฉพาะในอุตสาหกรรมการแพทย์และความปลอดภัย การกำหนดอัตราการผ่านและไม่ผ่านที่ยอมรับได้เป็นการตัดสินใจโดยเจตนา
- ไม่มีความสัมพันธ์หรือมีความสัมพันธ์ต่ำ หรือความสามารถในการทำซ้ำของเครื่องมือวัด ระบบทดสอบถูกตั้งค่าไว้จนแผงวงจรผ่านในวันหนึ่งแต่ไม่ผ่านในวันถัดไป ซึ่งหมายความว่าปัญหาอยู่ที่ระบบการวัด ไม่ใช่ที่แผงวงจร คุณต้องพิสูจน์ให้ได้ว่าระบบทดสอบสามารถทำซ้ำผลและทดสอบแผงวงจรที่เหมือนกันให้ผ่านได้ทุกวัน
การวินิจฉัยเป็นส่วนที่ยากของ ATE เครื่องทดสอบที่แจ้งข้อผิดพลาดจะไม่ช่วยอะไร หากไม่ทราบว่าควรสงสัยจุดใด การวิเคราะห์ลายเซ็นสัญญาณด้วยวิธีแอนะล็อกและการตรวจติดตามด้วยเครื่องทดสอบแบบโพรบบินช่วยจำกัดความผิดพลาดระดับแผงวงจรให้อยู่ในกลุ่มสาเหตุที่เป็นไปได้ เพื่อลดต้นทุนการซ่อมงาน
การติดตั้ง ATE บนสายการผลิต: การบูรณาการระบบ, FAT และการตรวจสอบย้อนกลับ
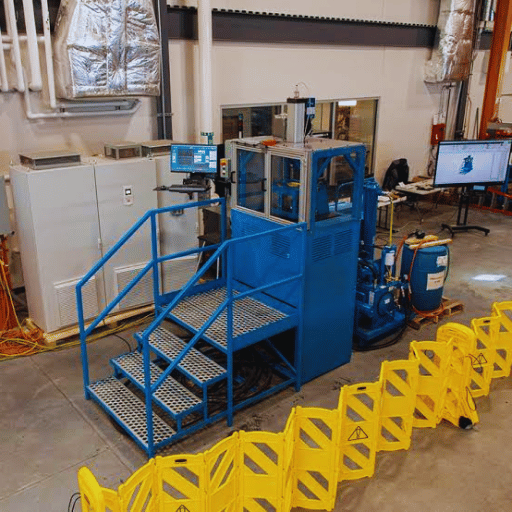
เมื่อเลือกวิธีการแล้ว ขั้นตอนการติดตั้งเซลล์ทดสอบจะชัดเจน โดยเริ่มจากกำหนดอุปกรณ์ที่ทดสอบ (DUT) และขอบเขตการทดสอบที่ต้องการ จากนั้นสร้างโปรแกรมทดสอบ พัฒนาฮาร์ดแวร์ทดสอบและตรวจสอบความถูกต้อง ทดสอบ FAT ของเซลล์ก่อนจัดส่ง แล้วจึงติดตั้งระบบจัดการชิ้นงานและอินเทอร์เฟซข้อมูล ก่อนเพิ่มระดับการผลิต เนื่องจากเซลล์ฮาร์ดแวร์มีแท่นกด ระบบจัดการชิ้นงาน และ Zafigrips ที่เคลื่อนที่ได้ ความปลอดภัยของผู้ปฏิบัติงานจึงต้องได้รับการพิจารณาตั้งแต่เนิ่น ๆ ตามข้อกำหนด OSHA 29 CFR 1910.212 ซึ่งกำหนดให้มีอุปกรณ์ป้องกันอันตรายจากจุดปฏิบัติงาน จุดหนีบ และอุปกรณ์หมุน อุปกรณ์ป้องกันความปลอดภัยทั้งแบบอิเล็กทรอนิกส์และแบบกายภาพเป็นส่วนสำคัญของสถานีงานที่เป็นไปตามข้อกำหนด ไม่ใช่อุปกรณ์เสริมที่ติดตั้งเพิ่มภายหลัง
สิ่งที่ผู้ซื้อเข้าใจคลาดเคลื่อนคือ งานของโปรแกรมเมอร์ระบบทดสอบครอบคลุมทั้งการเขียนซอฟต์แวร์ควบคุมสถานีงานและการเลือกซื้อเครื่องมือวัดที่เหมาะสม ไม่ใช่เพียงติดตั้งฮาร์ดแวร์ของสถานีแล้วถือว่างานทดสอบเสร็จสิ้นสำหรับเครื่องจักรที่เราสร้างภายในบริษัท การตัดสินใจ 2 ประการเป็นตัวกำหนดว่าจะปล่อยชิ้นงานจากสายการผลิตหรือจัดส่งออกไปหรือไม่ ประการแรก เราติดตั้งระบบตรวจสอบด้วยภาพ CCD และการทดสอบทางไฟฟ้าแบบเดินสายถาวรไว้ในแต่ละสถานีงาน โดยไม่ใช้การสุ่มทดสอบท้ายสายการผลิต เพราะการสุ่มตรวจเป็นชุดอาจพลาดข้อบกพร่องสำคัญ ประการที่สอง เราจัดให้มีการตรวจสอบย้อนกลับเป็นรายชิ้นส่วน ไม่ใช่รายล็อต ดังนั้นเมื่อมีการแจ้งปัญหาจากภาคสนาม จึงสามารถระบุหน่วยผลิตภัณฑ์ที่มีหมายเลขประจำเครื่องและประวัติการทดสอบได้โดยตรง
ในสถานีงานประกบคอนเน็กเตอร์และใส่พิน เราใช้ CCD เพื่อจัดวางชิ้นส่วนในระดับ 0.1 mm กับชิ้นส่วนที่มีระยะพิทช์ 0.4 mm ควบคุมความสามารถในการทำซ้ำของสถานีงานให้อยู่ภายใน ± 0.02 mm และคัดทิ้งชิ้นงานย้ำขั้วทันทีเมื่อแรงดึงลดลงประมาณ 5% ต่ำกว่าข้อกำหนด เครื่องจักรแต่ละเครื่องผ่านการตรวจสอบจากโรงงานก่อนจัดส่ง พร้อมระบบวินิจฉัยระยะไกลภายในบริษัทและชิ้นส่วนอะไหล่ ซึ่งเป็นแนวทางที่เหมาะสมสำหรับการสร้างเครื่องจักรเพื่อใช้งานในกว่า 30 ประเทศ“เครื่องจักรต้องพิสูจน์คุณภาพได้ในทุกรอบการทำงาน ไม่ใช่แค่ทำงานเร็วได้เพียงรอบเดียว นั่นจึงเป็นเหตุผลที่เราติดตั้งระบบตรวจสอบด้วย CCD ไว้ในสถานีงานตั้งแต่ขั้นตอนการผลิต ไม่ใช่ติดตั้งเป็นอุปกรณ์เสริมภายหลัง การตรวจสอบย้อนกลับต้องทำเป็นรายชิ้นส่วน ไม่ใช่รายชุด”
เซลล์ทดสอบในสายการทดสอบอัตโนมัติทำงานร่วมกับเครื่องจักรสำหรับคอนเน็กเตอร์และเครื่องจักรอัตโนมัติที่ประกอบเป็นสายการผลิต และสามารถเชื่อมต่อกับระบบอัตโนมัติเพื่อให้การผลิตดำเนินไปตั้งแต่ต้นจนจบ หากคุณกำลังสร้างอุปกรณ์ทดสอบสำหรับชุดประกอบเฉพาะ เครื่องจักรเหล่านี้สามารถติดตั้งร่วมกับสายการประกอบคอนเน็กเตอร์หรือสายการประกอบอัตโนมัติของคุณได้
แนวโน้มในอนาคต: ทิศทางของอุปกรณ์ทดสอบอัตโนมัติ
แนวโน้ม 3 ประการกำลังชี้นำการตัดสินใจซื้อในอนาคต และไม่มีข้อใดเกี่ยวข้องกับคำว่า “ตลาดกำลังเติบโต” แนวโน้มแรกคือการปรับโครงสร้างการดำเนินงานด้านอิเล็กทรอนิกส์ สายการผลิตกำลังกลับไปยังพื้นที่ที่เคยจ้างผู้รับจ้างผลิต และพื้นที่เหล่านั้นต้องมีการทดสอบเป็นของตนเอง แทนการพึ่งพาทรัพยากรทดสอบของผู้รับจ้างผลิต
ประการที่สอง ความซับซ้อนของผลิตภัณฑ์ที่เพิ่มขึ้น ซึ่งเป็นปัจจัยบั่นทอนที่มองไม่เห็น สะท้อนเรื่องราวอีกด้านหนึ่งที่ไม่ค่อยมีใครกล่าวถึง เมื่อบรรจุภัณฑ์มีพื้นที่จำกัดมากขึ้น จำนวน I/O ก็เพิ่มขึ้น ขณะที่แพลตฟอร์มทดสอบขยับลงสู่ระดับ 3 nm ทำให้พื้นที่สำหรับเข้าถึงจุดตรวจด้วยโพรบลดลง และความต้องการด้านความครอบคลุมการทดสอบหันไปสู่การสแกนขอบเขต โดยให้ความสำคัญกับการเข้าถึงแบบ bed-of-nails ICT และการสแกนขอบเขต รวมถึงการใช้โพรบแบบเคลื่อนที่เป็นวิธีหลัก ประการที่สาม แนวทางข้อบกพร่องเป็นศูนย์/การตรวจสอบย้อนกลับที่เกิดขึ้นทั้งในอุตสาหกรรมยานยนต์และภายใต้มาตรฐาน AS9100 ในอุตสาหกรรมการบินและอวกาศ ตลอดจนข้อกำหนดที่เกี่ยวข้องกับ 16949 ซึ่งจะมีผลในปี 2025 กำลังเปลี่ยนการวัดแบบสุ่มตัวอย่างที่เคยใช้ ให้เป็นการวัดระหว่างการผลิตแบบ 100 เปอร์เซ็นต์ พร้อมรายงานผลแยกเป็นรายชิ้นนอกจากนี้ ยังมีการใช้ AI/ml ช่วยจำแนกข้อบกพร่องในการทดสอบ AOI และเอ็กซเรย์ และคำขอรับสิทธิบัตรยังแสดงให้เห็นเครื่องทดสอบแบบโมดูลาร์ที่ปรับขนาดได้และรองรับหลายโดเมน รวมถึงเครื่องที่ทดสอบคุณสมบัติทางไฟฟ้าและทางแสงพร้อมกันในรอบเดียว เพื่อให้เห็นภาพ นักวิเคราะห์อุตสาหกรรมประเมินว่าตลาด ATE ทั่วโลกมีมูลค่าหลายพันล้านดอลลาร์ในระดับเลขหลักเดียวช่วงปลาย และคาดว่าจะมีมูลค่าหลักสิบพันล้านดอลลาร์ระดับต้นภายในช่วงต้นทศวรรษ 2030 ดังนั้น หากพบตัวเลขดังกล่าว ให้มองว่าเป็น “บริบท” ไม่ใช่เหตุผลให้ “ซื้อทันที” ควรใช้แผนงานของคุณเป็นแนวทางแทน หากทราบว่าสายการผลิตปี 2026 ของคุณจะใช้แผงวงจรที่มีความหนาแน่นสูงขึ้น และ/หรือโมดูล EV/แบตเตอรี่ คุณควรวางแผนรองรับไว้ตั้งแต่การออกแบบเลย์เอาต์ ก่อนสรุปเลย์เอาต์แผงวงจร เพราะมีต้นทุนต่ำกว่ามากเมื่อเทียบกับการแก้ไขภายหลัง เพื่อให้เข้าถึงจุดทดสอบได้เพียงพอ รวมถึงรองรับ Boundary-Scan หรือเทคนิคที่เกี่ยวข้องกับการทำงานในขณะนี้
คำถามที่พบบ่อย
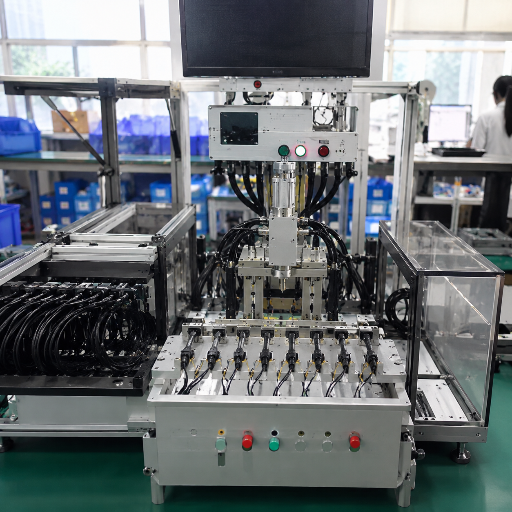
ถาม: อุปกรณ์ทดสอบอัตโนมัติ (ATE) คืออะไร?
ดูคำตอบ
อุปกรณ์ทดสอบอัตโนมัติคือระบบควบคุมด้วยคอมพิวเตอร์ที่ทดสอบอุปกรณ์อิเล็กทรอนิกส์ที่ต้องการทดสอบ (DUT) โดยอัตโนมัติ ซึ่งอาจเป็นชิ้นส่วน แผงวงจร หรือชุดประกอบ และตรวจผลตามข้อกำหนดผ่าน/ไม่ผ่าน ระบบส่งสัญญาณผ่านเครื่องมือทดสอบ บันทึกการตอบสนอง และประเมินผลโดยไม่ต้องให้ช่างวัดแต่ละรายการด้วยตนเอง ATE มีตั้งแต่มัลติมิเตอร์ควบคุมด้วยคอมพิวเตอร์เครื่องเดียว ไปจนถึงระบบเครื่องมือทดสอบหลายชนิดที่ทดสอบอุปกรณ์จำนวนมากพร้อมกัน โดยใช้ในอุตสาหกรรมการผลิตอิเล็กทรอนิกส์ เซมิคอนดักเตอร์ ยานยนต์ และการบินและอวกาศ
ถาม: อุปกรณ์ทดสอบอัตโนมัติมีตัวอย่างอะไรบ้าง?
ดูคำตอบ
ตัวอย่างที่พบบ่อย ได้แก่ เครื่องทดสอบในวงจร (ICT) และระบบเตียงตะปู เครื่องทดสอบแบบโพรบบิน สถานีงานทดสอบการทำงาน (FCT) ตัวควบคุม Boundary-Scan/JTAG เครื่องตรวจสอบด้วยแสงอัตโนมัติ (AOI) และเครื่องตรวจสอบด้วยเอ็กซเรย์อัตโนมัติ (AXI) ห้องทดสอบเบิร์นอิน ชุดทดสอบฮาร์ดแวร์ในลูป (HIL) ตลอดจนเครื่องทดสอบเวเฟอร์เซมิคอนดักเตอร์และระบบจัดการชิ้นงานสำหรับการทดสอบขั้นสุดท้าย โดยทั่วไป สายการผลิตแบบยึดติดบนผิวหน้าจะมีอุปกรณ์หลายชนิดต่อกันตามลำดับ ได้แก่ AOI หลังการรีโฟลว์เพื่อตรวจหาข้อบกพร่องที่มองเห็นได้ ICT หรือโพรบบินเพื่อตรวจสอบโครงสร้าง และการทดสอบการทำงานที่ท้ายสายการผลิตเพื่อยืนยันว่าผลิตภัณฑ์ทำงานได้
ถาม: การทดสอบในวงจรกับการทดสอบการทำงานต่างกันอย่างไร?
ดูคำตอบ
การทดสอบในวงจร (ICT) ตรวจสอบโครงสร้างของแผงวงจร ได้แก่ มีชิ้นส่วนครบทุกชิ้นหรือไม่ ค่าอุปกรณ์ถูกต้องและวางในทิศทางที่ถูกต้องหรือไม่ รวมถึงมีการลัดวงจรหรือวงจรเปิดหรือไม่ โดยทั่วไปทดสอบผ่านฟิกซ์เจอร์แบบเตียงตะปู ส่วนการทดสอบการทำงาน (FCT) ตรวจสอบพฤติกรรมการทำงานว่าแผงวงจรที่ประกอบเสร็จแล้วทำงานตามหน้าที่จริงหรือไม่ เมื่อจ่ายไฟและทดสอบในสภาพใกล้เคียงกับผลิตภัณฑ์จริง โดยทั่วไป ICT ครอบคลุมข้อบกพร่องเชิงโครงสร้างได้มากกว่าและใช้เวลาต่อแผงวงจรน้อยกว่า ขณะที่ FCT ตรวจพบข้อผิดพลาดระดับระบบและเฟิร์มแวร์ที่ตรวจด้วยโครงสร้างเพียงอย่างเดียวไม่ได้ สายการผลิตส่วนใหญ่ใช้ทั้งสองวิธี คือใช้ ICT หรือโพรบบินตรวจโครงสร้าง แล้วใช้การทดสอบการทำงานเป็นด่านตรวจสุดท้ายท้ายสายการผลิต
ถาม: อุปกรณ์ทดสอบอัตโนมัติมีราคาเท่าใด?
ดูคำตอบ
ไม่มีราคาเดียวที่ใช้ได้กับทุกกรณี เพราะต้นทุนของอุปกรณ์ทดสอบอัตโนมัติขึ้นอยู่กับปัจจัย 7 ประการ ไม่ใช่ราคาแสดงหน้าร้าน ได้แก่ ฟิกซ์เจอร์ (ฟิกซ์เจอร์แบบเตียงตะปูมีต้นทุน NRE ล่วงหน้าจริง ส่วนการทดสอบแบบโพรบบินไม่ต้องใช้ฟิกซ์เจอร์) โปรแกรมทดสอบ (ชั่วโมงวิศวกรรมสำหรับเขียนและแก้ไขข้อผิดพลาด ซึ่งมักเป็นต้นทุนแฝงที่สูงที่สุด) เครื่องมือทดสอบ ความแม่นยำและจำนวนช่องสัญญาณ เป้าหมายอัตราการผลิต ความครอบคลุมการทดสอบที่ต้องการ ค่าใช้จ่ายต่อเนื่องเพื่อให้ระบบพร้อมใช้งาน เช่น การสอบเทียบและอะไหล่ รวมถึงงานแก้ไขที่ระบบช่วยป้องกัน วิธีประเมินขนาดการลงทุนที่เป็นประโยชน์คือเปรียบเทียบเงินลงทุนในเซลล์ทดสอบกับต้นทุนคุณภาพสะสม หากอัตราการหลุดรอดคูณด้วยต้นทุนความเสียหายในภาคสนามสูงกว่าต้นทุนเฉลี่ยของเซลล์ทดสอบ การทดสอบก็จะคุ้มทุน ขอใบเสนอราคาโดยพิจารณาปัจจัยเหล่านี้ แทนการดูเฉพาะตัวเลขราคาที่ต่ำที่สุด มิฉะนั้นคุณอาจซื้อระบบที่มีราคาต่ำที่สุดแต่มีต้นทุนรวมในการเป็นเจ้าของสูงที่สุด
ถาม: ATE เหมือนกับระบบอัตโนมัติสำหรับทดสอบซอฟต์แวร์หรือไม่?
ดูคำตอบ
ไม่เหมือนกัน ATE สำหรับฮาร์ดแวร์ใช้ทดสอบอุปกรณ์อิเล็กทรอนิกส์ทางกายภาพ ส่วนระบบอัตโนมัติสำหรับทดสอบซอฟต์แวร์ เช่น เครื่องมือ Selenium ใช้ทดสอบโค้ด แม้ชื่อจะคล้ายกัน แต่แก้ปัญหาคนละประเภท
ถาม: มาตรฐานใดบ้างที่ใช้กับการทดสอบอิเล็กทรอนิกส์อัตโนมัติ?
ดูคำตอบ
การสแกนขอบเขตเป็นไปตาม IEEE 1149.1 ส่วนการทดสอบแผงวงจรและการยอมรับเป็นไปตาม IPC-9252 และ IPC-A-610J (2024) โดยงานบัดกรีเป็นไปตาม IPC J-STD-001 ระบบคุณภาพในแต่ละอุตสาหกรรมกำหนดข้อกำหนดเพิ่มเติม ได้แก่ IATF 16949 (ยานยนต์ โดยข้อกำหนดฉบับที่ 6 มีผลในปี 2025), AS9100 (การบินและอวกาศ) และ ISO 13485 (อุปกรณ์การแพทย์) ซึ่งล้วนให้ความสำคัญกับการตรวจสอบย้อนกลับเป็นรายชิ้นส่วน
ถาม: ควรเลือกเครื่องทดสอบแบบโพรบบินแทนฟิกซ์เจอร์แบบเตียงตะปูเมื่อใด?
ดูคำตอบ
เลือกเครื่องทดสอบแบบโพรบบินสำหรับงานต้นแบบ การผลิตปริมาณน้อยถึงปานกลาง และงานที่มีรุ่นผลิตภัณฑ์หลากหลาย ซึ่งไม่สามารถเฉลี่ยต้นทุน NRE ของฟิกซ์เจอร์แบบเตียงตะปูได้ หรือใช้กับแผงวงจรที่มีความหนาแน่นสูงจนเข้าถึงจุดทดสอบได้จำกัด เลือกฟิกซ์เจอร์ ICT แบบเตียงตะปูเมื่อปริมาณการผลิตเพิ่มเกินจุดคุ้มทุนที่ระดับหลักพันต้น ๆ ชิ้นต่อปีและการออกแบบมีความเสถียร เพราะเมื่อถึงจุดนั้น เวลาทดสอบต่อแผงวงจรที่สั้นกว่าจะให้ผลดีกว่ารอบการทำงานที่ช้ากว่าของการทดสอบแบบโพรบบิน โรงงานหลายแห่งเลือกใช้ทั้งสองระบบและจัดเส้นทางแผงวงจรตามปริมาณการผลิต
ถาม: สามารถสร้างอุปกรณ์ทดสอบอัตโนมัติแบบสั่งทำให้เหมาะกับผลิตภัณฑ์ของฉันได้หรือไม่?
ดูคำตอบ
ได้ เซลล์ทดสอบสำหรับการผลิตส่วนใหญ่เป็นแบบสั่งทำ เพราะฟิกซ์เจอร์ โปรแกรมทดสอบ และระบบจัดการชิ้นงานได้รับการออกแบบให้เหมาะกับชิ้นงานและเป้าหมายเวลาแท็กต์ของคุณ ผู้ผลิตจะกำหนดขอบเขตอินเทอร์เฟซของ DUT เขียนลำดับการทดสอบ ยืนยันผลด้วยการทดสอบการยอมรับจากโรงงาน และบูรณาการระบบบันทึกข้อมูลเข้ากับสายการผลิตของคุณ หากต้องการเซลล์ทดสอบที่ออกแบบทางวิศวกรรมให้เหมาะกับชุดประกอบของคุณ อุปกรณ์ทดสอบอัตโนมัติ ของ ZEUEE จะสร้างขึ้นภายในบริษัทให้เหมาะกับชิ้นงานของคุณ แทนการดัดแปลงจากผลิตภัณฑ์ในแค็ตตาล็อก
กำลังพิจารณาการจัดชุดทดสอบที่เหมาะกับแผงวงจร โมดูล หรือชุดประกอบของคุณอยู่หรือไม่?
ดูอุปกรณ์ทดสอบอัตโนมัติของ ZEUEE →เหตุผลที่เราเขียนคู่มือนี้
เราออกแบบและสร้างระบบทดสอบแบบอินไลน์และระบบทดสอบสำหรับการประกอบที่โรงงานอัตโนมัติ ZEUEE ของเรา โดยเริ่มดำเนินงานในปี 2005 ตัวอย่างในเอกสารฉบับนี้ ได้แก่ จุดคุ้มทุนด้านต้นทุนของ “เซลล์ทดสอบ” การทดสอบอุปกรณ์แต่ละชิ้นบนสายการผลิตเทียบกับการสุ่มตรวจท้ายสาย และการตรวจสอบย้อนกลับแบบระบุรายการ ล้วนมาจากเซลล์งานที่เราติดตั้งในกว่า 30 ประเทศ เพื่อรองรับสายการผลิตอิเล็กทรอนิกส์ คอนเน็กเตอร์ และยานยนต์ เราจัดทำเอกสารนี้สำหรับผู้ซื้อที่ต้องการข้อมูลพื้นฐานอย่างเป็นกลางเพื่อช่วยตัดสินใจแนวทางที่เหมาะสมก่อนรับใบเสนอราคาฉบับแรกจากผู้ให้บริการ
ผ่านการตรวจสอบโดยกลุ่มผู้เชี่ยวชาญด้านเทคนิคของ ZEUEEเอกสารอ้างอิงและแหล่งข้อมูล
- อุปกรณ์ทดสอบอัตโนมัติ — Wikipedia (สถาปัตยกรรม ATE เครื่องมือทดสอบ แพลตฟอร์ม Boundary-Scan และเศรษฐศาสตร์การทดสอบ)
- DOT/FAA/AR-95/31: ประเด็นด้านการออกแบบ การทดสอบ และการรับรอง — สำนักงานบริหารการบินแห่งสหรัฐอเมริกา (การทดสอบ Boundary-Scan = IEEE 1149.1)
- การออกแบบเพื่อการทดสอบ (DFT) — ห้องปฏิบัติการ Jet Propulsion Laboratory ของ NASA
- กรอบการเรียนรู้เชิงลึกสำหรับการตรวจสอบข้อบกพร่องของ PCB — หอสมุดแพทยศาสตร์แห่งชาติสหรัฐอเมริกา (PMC)
- US11320480B1: เครื่องทดสอบที่ปรับขนาดได้สำหรับทดสอบอุปกรณ์หลายชิ้น — สำนักงานสิทธิบัตรและเครื่องหมายการค้าสหรัฐอเมริกา / Google Patents
- การยอมรับชุดประกอบอิเล็กทรอนิกส์ (IPC-A-610J-2024) — สถาบันมาตรฐานแห่งชาติอเมริกัน (ANSI)
- IATF 16949 Rules 6th Edition — คณะทำงานเฉพาะกิจยานยนต์นานาชาติ
- ผลกระทบทางเศรษฐกิจจากโครงสร้างพื้นฐานที่ไม่เพียงพอสำหรับการทดสอบซอฟต์แวร์ — สถาบันมาตรฐานและเทคโนโลยีแห่งชาติสหรัฐอเมริกา (ตัวอย่างต้นทุนสัมพัทธ์ในการแก้ไขข้อบกพร่อง)
- 29 CFR 1910.212 — ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกประเภท — สำนักงานบริหารความปลอดภัยและอาชีวอนามัยแห่งสหรัฐอเมริกา
บทความที่เกี่ยวข้อง
- คู่มือเครื่องจักรประกอบคอนเน็กเตอร์ — การป้อนชิ้นงานเข้าสู่การทดสอบด้วยระบบอัตโนมัติสำหรับการประกอบคอนเน็กเตอร์
- คู่มือเครื่องจักรประกอบอัตโนมัติ — เซลล์การประกอบในขั้นตอนก่อนหน้า
- คู่มือเครื่องย้ำคอนเน็กเตอร์ — แรงดึงและคุณภาพการย้ำ
- คู่มือเครื่องประกอบชิ้นงานสั่งทำ — การสร้างเซลล์งานที่ป้อนชิ้นงานเข้าสู่กระบวนการตรวจสอบและทดสอบ
- อุตสาหกรรมที่เราให้บริการ — ระบบอัตโนมัติและการตรวจสอบที่เหมาะกับแต่ละภาคอุตสาหกรรม
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






