Póngase en contacto con Zeyu lntelligent Industrial Company

10 fabricantes de máquinas de ensamble de bisagras para comparar en 2026

Los fabricantes de máquinas de ensamble de bisagras desarrollan equipos de automatización para aplicaciones muy distintas: desde bisagras para puertas y gabinetes hasta bisagras de cofre automotriz y ensambles miniatura con control de torque. Esta comparación se basa en páginas públicas sobre máquinas o casos de estudio específicos para bisagras, revisadas el 24 de agosto de 2026; una afirmación general sobre automatización no se considera prueba de que el equipo sea adecuado.
Declaración editorial
ZEUEE publica este artículo y es uno de los diez proveedores incluidos. El orden no representa una clasificación por desempeño, la lista no es exhaustiva y todas las especificaciones comerciales que se presentan a continuación provienen de los proveedores, salvo que se identifique expresamente una fuente independiente.
Respuesta rápida: seleccione fabricantes según la familia de bisagras, la combinación de modelos y variantes, el alcance de las estaciones, la evidencia de inspección y rechazo, y un plan de aceptación en fábrica y en sitio. Las tasas publicadas solo son útiles cuando coinciden la pieza, las operaciones incluidas, la carga, la definición de calidad y el periodo de medición. La cifra rápida de un mecanismo no permite clasificar un proceso de ensamble distinto.
Para consultar la configuración de productos de ZEUEE y solicitar una cotización, visite la página de máquinas de ensamble de bisagras; este artículo se centra en comparar la evidencia de los proveedores del mercado.
Cómo se elaboró esta comparación de fabricantes
El criterio de inclusión es sencillo: cada empresa debía tener una página pública sobre una máquina, línea o caso de estudio de ensamble específico de bisagras. Este criterio excluye las marcas de bisagras terminadas y los integradores generales sin referencias visibles de bisagras, pero no valida de manera independiente la capacidad del proveedor, su base instalada ni su oferta comercial actual.
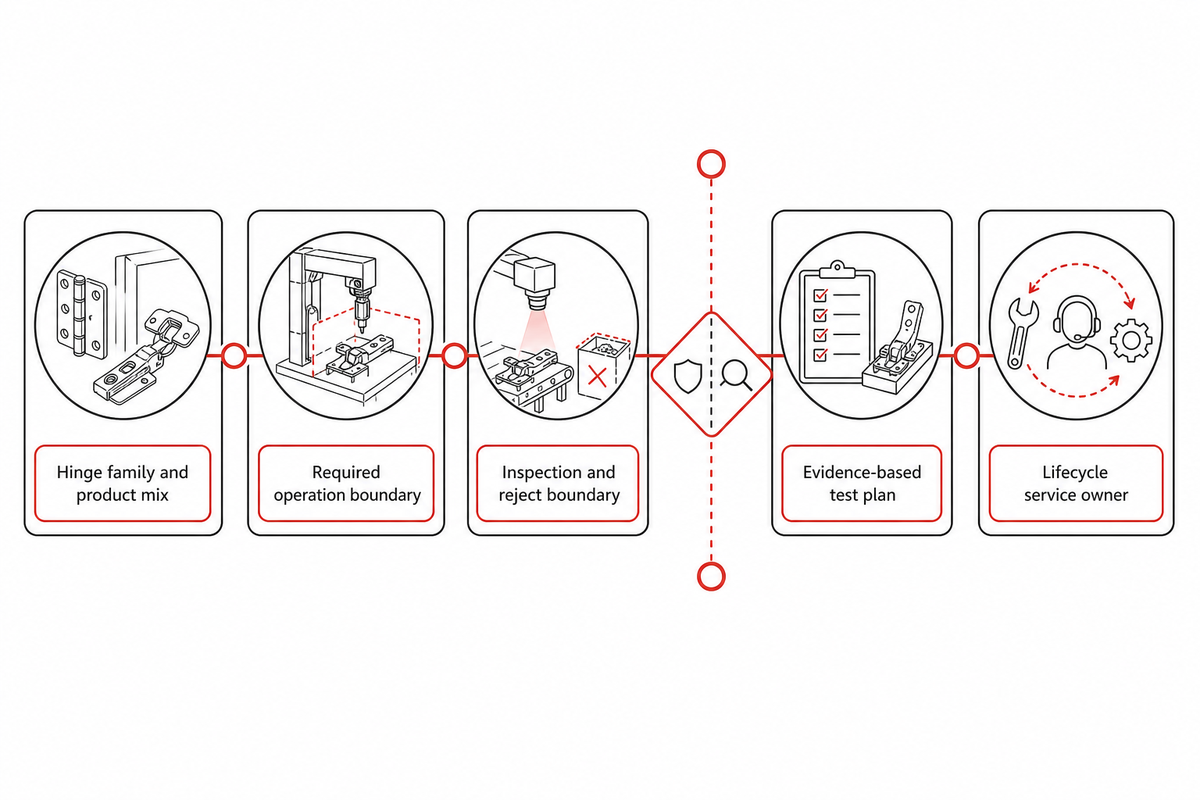
Use la cadena de verificación de 5 eslabones para bisagras antes de comparar la distribución de la línea o los precios. Cada candidato debe coincidir primero con la familia de bisagras, cubrir las operaciones requeridas, especificar el alcance de la inspección y el rechazo, aceptar un plan de pruebas basado en evidencia y asignar la responsabilidad del servicio durante todo el ciclo de vida del equipo.
Haga
- Compare la misma familia de bisagras y el mismo alcance de operaciones.
- Pregunte qué se carga, ensambla, inspecciona y rechaza.
- Distinga las afirmaciones públicas de los resultados comprobados en presencia del cliente.
- Defina las condiciones de aceptación antes de hacer el pedido.
No haga
- Elija un ganador por velocidad comparando piezas distintas.
- Interprete «totalmente automático» como una lista completa de estaciones.
- Tome la mención de un sensor como prueba de inspección.
- Suponga que las pruebas de aceptación en fábrica cubren la integración en sitio.
Empiece con el esquema de estaciones de 4 familias
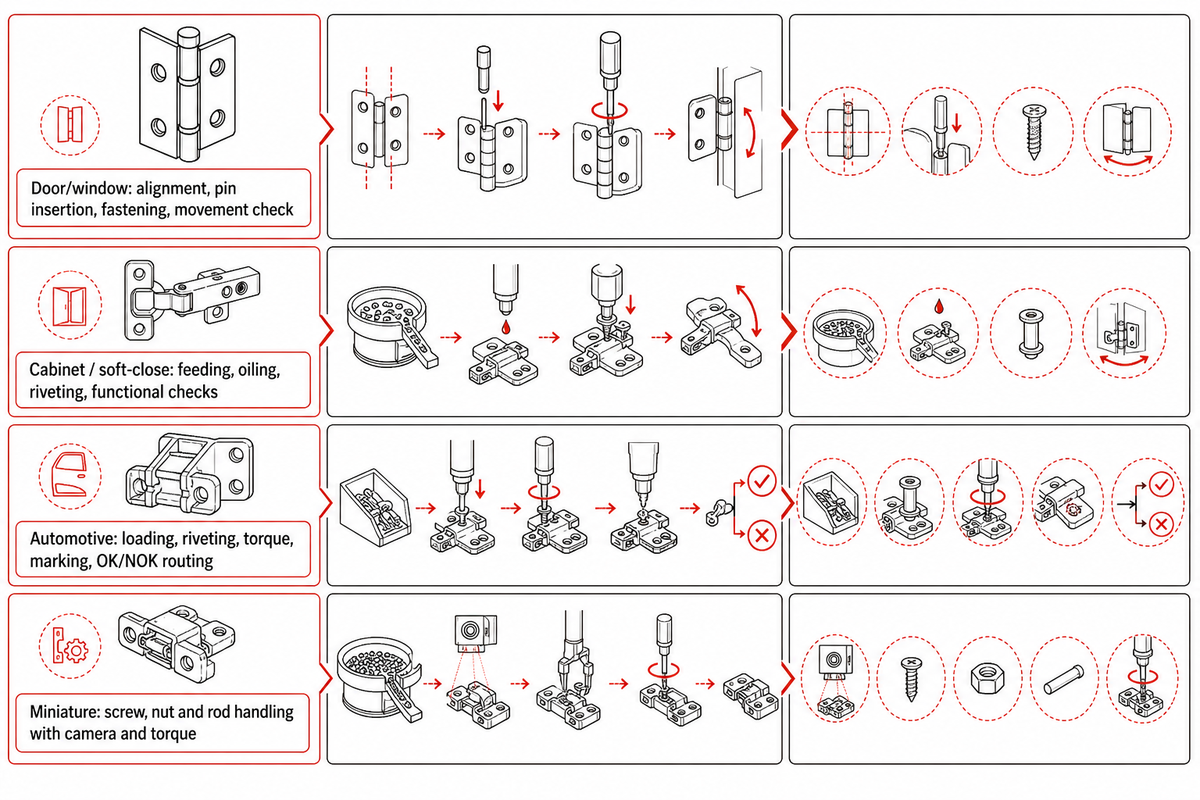
El primer filtro para elegir un proveedor es el trabajo que debe realizar el equipo: geometría de la bisagra, componentes, método de unión, comprobaciones funcionales y puntos de inicio y fin deseados. También importan la combinación de modelos y variantes, el programa de producción, los tiempos de procesamiento en cada estación y los posibles cuellos de botella, ya que una línea adecuada para un único modelo estable puede funcionar de otra manera con variantes frecuentes.
La investigación de NIST sobre producción con varios tipos de trabajo analiza la tasa de producción y los cuellos de botella según la combinación de modelos y variantes y el programa de producción. No es específica para bisagras, pero corrige un atajo común en las compras: coincidir solo en el nombre de la bisagra no basta para confirmar que el sistema sea adecuado.
| Familia de bisagras | Operaciones de ensamble probables | Evidencia pública de los proveedores incluidos | Aspectos que aún requieren comprobación |
|---|---|---|---|
| Puerta/ventana | Alineación de hojas, inserción de pines o ejes, fijación y comprobación del movimiento | Páginas de ZEUEE y Hingehinges | Perfiles exactos, protección del acabado, cambio de formato y límites funcionales |
| Gabinete / cierre suave | Alimentación de piezas pequeñas, ensamble de resortes o amortiguadores, lubricación, remachado y comprobaciones funcionales | Páginas de Sinuowei, Guangdong Yijie, Yanman y Leatop | Matriz de variantes, gestión de errores de alimentación y definición de pruebas |
| Automotriz | Carga controlada, remachado, torque, marcado y clasificación OK/NOK | Página de AGME sobre bisagras de cofre automotriz | Familia de piezas aprobada, trazabilidad, interfaz y plan de validación |
| Miniatura | Manipulación de tornillos, tuercas y varillas con comprobaciones de torque y cámara | Página de la máquina Pinnacle | Tolerancias de las piezas, acceso a herramientas, conservación de datos y estudio de medición |
Si no hay una máquina pública que coincida con la pieza, solicite una celda personalizada diseñada para su pieza y exija un concepto que identifique todas las estaciones excluidas, opcionales y suministradas por el comprador. El plano conceptual debe definir las interfaces; no debe confundirse con un desempeño validado.
Normalice los términos de catálogo antes de comparar
La terminología de los catálogos no está estandarizada en la industria, y quienes buscan «hinges manufacturing» suelen encontrar resultados variados sobre formado y ensamble. Los términos máquina de ensamble automatizado, línea de producción de bisagras, línea de ensamble de bisagras, línea de producción, línea de máquinas, máquina para fabricar, maquinaria para fabricar, máquina para fabricar bisagras de puertas, máquina totalmente automática de ensamble de bisagras y máquina de ensamble de bisagras para puertas pueden referirse a alcances similares, así que traduzca cada título a una lista de estaciones.
La terminología de los sitios de compraventa puede ser aún menos precisa. Expresiones como ensamble automático de bisagras, máquina automática para ensamble y fabricación, máquina de ensamble automático, máquina de ensamble de bisagras, máquina de ensamble de bisagras de alta velocidad y totalmente automática son términos de búsqueda o de anuncios, no arquitecturas distintas ni pruebas de eficiencia de producción.
En el caso de los herrajes para gabinetes, determine si el ensamble automático de bisagras para gabinetes o la fabricación de bisagras para gabinetes abarca el brazo de cierre suave, la cazoleta, el clip, la corredera, el recubrimiento, el ángulo de apertura y el ajuste para el mueble de cocina real. Los anuncios de gabinete 3d de cierre suave, máquina para gabinetes o máquina para correderas de cajón pueden describir equipos relacionados, pero no el proceso de bisagras requerido.
Mantenga separados los límites entre formado y ensamble. Los troqueles de estampado, los moldes de estampado o las prensas pueden fabricar una hoja antes del ensamble; las bisagras de acero inoxidable pueden necesitar una protección del acabado distinta a la de las piezas de acero laminado en frío; y las dimensiones en pulgadas, el tamaño de la pieza o las características de los herrajes ocultos deben aparecer en el plano controlado. Para consultar el material de las hojas, compare materiales de acero inoxidable de TiAlloy y especifique por separado el grado, el espesor y el acabado respecto del plan de aceptación de la máquina de ensamble.
Por último, considere expresiones como proveedor de maquinaria, proveedor en China, personalizable, solución avanzada, alta precisión, eficiente, automáticamente, ventaja en costos y «contáctenos» como lenguaje comercial. Ninguna reemplaza un desglose del ciclo, una muestra aceptada, un registro de interfaces ni un requisito medible.
10 fabricantes de máquinas de ensamble de bisagras para comparar
Esta selección es un punto de partida, no representa todo el mercado ni constituye una lista de recomendaciones. Las páginas de las empresas pueden cambiar; confirme directamente el modelo actual, la identidad legal del proveedor y el alcance de la propuesta antes de iniciar la calificación.
Las páginas públicas solo responden la pregunta inicial: si el proveedor muestra un proceso pertinente para bisagras y qué dice que incluye la máquina. Por lo general, no indican la revisión de la pieza probada, la producción conforme sostenida, la capacidad de medición, el software actual, las marcas exactas de los componentes, la disponibilidad de repuestos ni el tiempo de respuesta del servicio en la ubicación del comprador.
Esta falta de evidencia debe influir en el uso de la tabla. Incluso una coincidencia cercana en una página pública solo justifica una conversación técnica con el proveedor; no garantiza su inclusión en la lista final de cotización. El siguiente filtro es una propuesta basada en planos y muestras, seguida de una revisión del diseño y pruebas de aceptación presenciadas.
| Proveedor | Tipo de bisagra y alcance público de la máquina | Evidencia útil que conviene solicitar |
|---|---|---|
| ZEUEE | Ensamble de bisagras para puertas/ventanas de 2 hojas, 3 hojas y perfiles personalizados | Mapa de estaciones, cobertura de fijaciones, inspección y prueba con piezas del comprador |
| Sinuowei | Ensamble de bisagras estadounidenses con cierre automático | Alcance del remachado, compactación y ensamble de resortes |
| Addtronics / ACA | Caso de estudio de bisagras con amortiguador en mesa rotativa indexada | Definición de la pieza, lógica de inspección y medición de la tasa |
| Guangdong Yijie | Catálogo de bisagras para gabinetes con variantes totalmente automáticas y semiautomáticas | Responsabilidad sobre lubricación, pruebas, remachado y herramental |
| Futuer | Máquina automática para carga de ejes de bisagras | Carga en las etapas previas del proceso, comprobaciones en las etapas posteriores del proceso y servicios auxiliares |
| Yanman | Proceso de ensamble hidráulico de bisagras | Alimentación, posicionamiento, comprobación con cámara y ruta de rechazo |
| Leatop | Ensamble de bisagras de cierre suave | Método de prueba, matriz de variantes y evidencia del cambio de formato |
| Hingehinges | Ensamble semiautomático de bisagras | Trabajo del operador, herramental incluido y comprobaciones de calidad |
| Pinnacle | Ensamble de bisagras miniatura con tornillos, tuercas y varillas | Evidencia de cámara, torque, trazabilidad y rango de piezas |
| AGME | Ensamble, control y marcado de bisagras de cofre automotriz | Comprobaciones de carga, torque, marcado, OK/NOK y validación |
1. ZEUEE
La página de productos de ZEUEE describe equipos para ensamblar bisagras de puertas y ventanas con 2 hojas, 3 hojas y perfiles personalizados. Indica una tasa de 10–12 piezas/min, 10.5 kW, 380 V/50 Hz y 0.5–0.8 MPa; estas cifras provienen del proveedor y deben confirmarse para la pieza exacta del comprador y el alcance de las estaciones.
2. Xiamen Sinuowei
La página pública de Sinuowei se centra en una máquina de ensamble de bisagras estadounidenses con cierre automático y menciona el remachado, la compactación y el ensamble de resortes en la descripción del producto. Los compradores deben preguntar qué variantes de piezas comparten herramental y cómo detecta la línea un resorte faltante o mal orientado.
3. Addtronics / ACA
El caso de estudio de ACA describe un sistema de mesa rotativa indexada con dos alimentadores vibratorios, ensamble externo, inspección interna y transferencia sincronizada mediante pinzas. La página indica más de 40 bisagras por minuto, pero esa cifra corresponde a ese caso de bisagras con amortiguador y no es un parámetro de referencia para bisagras de puertas, gabinetes o automotrices.
4. Guangdong Yijie
El catálogo de Guangdong Yijie en el sitio de compraventa presenta variantes de máquinas para bisagras totalmente automáticas y semiautomáticas, con descripciones que incluyen lubricación, pruebas, remachado y moldes. El catálogo sirve para identificar opciones, pero la cotización aún necesita una lista de estaciones específica para cada modelo, la identidad actual del fabricante y evidencia de aceptación.
5. Futuer
La página de productos de Futuer describe la carga automática de ejes de bisagras e indica una tasa de 20–25 piezas/min, 220 V y 0.5–0.8 MPa. Pregunte dónde comienza y termina su alcance, ya que la tasa de carga de ejes no establece la tasa de una línea completa de bisagras con inspección y pruebas funcionales.
6. Yanman
La página del proceso de Yanman describe la alimentación, el posicionamiento, el ensamble y la inspección con cámara para bisagras hidráulicas. La página sirve para conversar sobre las estaciones, pero la propuesta aún debe especificar la decisión de la cámara, el desvío de piezas rechazadas, las reglas de reinspección y la evidencia que se conserva para cada lote.
7. Leatop
La página ZP02 de Leatop presenta una máquina totalmente automática para bisagras de cierre suave con pruebas y una tasa indicada por el proveedor de 35–42 piezas/min. Para calificarla, se deben definir las variantes de cierre suave probadas, el rango funcional aceptable y el tratamiento de las piezas que no lo cumplen.
8. Hingehinges
Hingehinges describe una máquina semiautomática e indica una tasa de 30 piezas/min. La etiqueta «semiautomática» hace especialmente importante el trabajo del operador: documente la carga manual, la prevención de errores, las tareas ergonómicas y si la tasa indicada incluye la manipulación y las comprobaciones.
9. Pinnacle
La página de Pinnacle sobre bisagras miniatura abarca la manipulación de tornillos, tuercas y varillas con control de cámara y torque, e indica menos de ocho segundos por muestra. Ese ciclo corresponde a un ensamble pequeño y controlado; solo debe compararse después de confirmar la presentación de los componentes, la definición de torque, la captura de datos y la gestión de fallas.
10. AGME
La página automotriz de AGME enumera alimentación automatizada, láseres de presencia, comprobaciones de carga con poka-yoke, remachado CNC, control de torque, marcado y selección OK/NOK para bisagras de cofre. Es un ejemplo útil de un alcance de control amplio, pero la página no demuestra de manera independiente el desempeño con la pieza de un nuevo comprador.
Cuándo se pueden comparar las velocidades indicadas
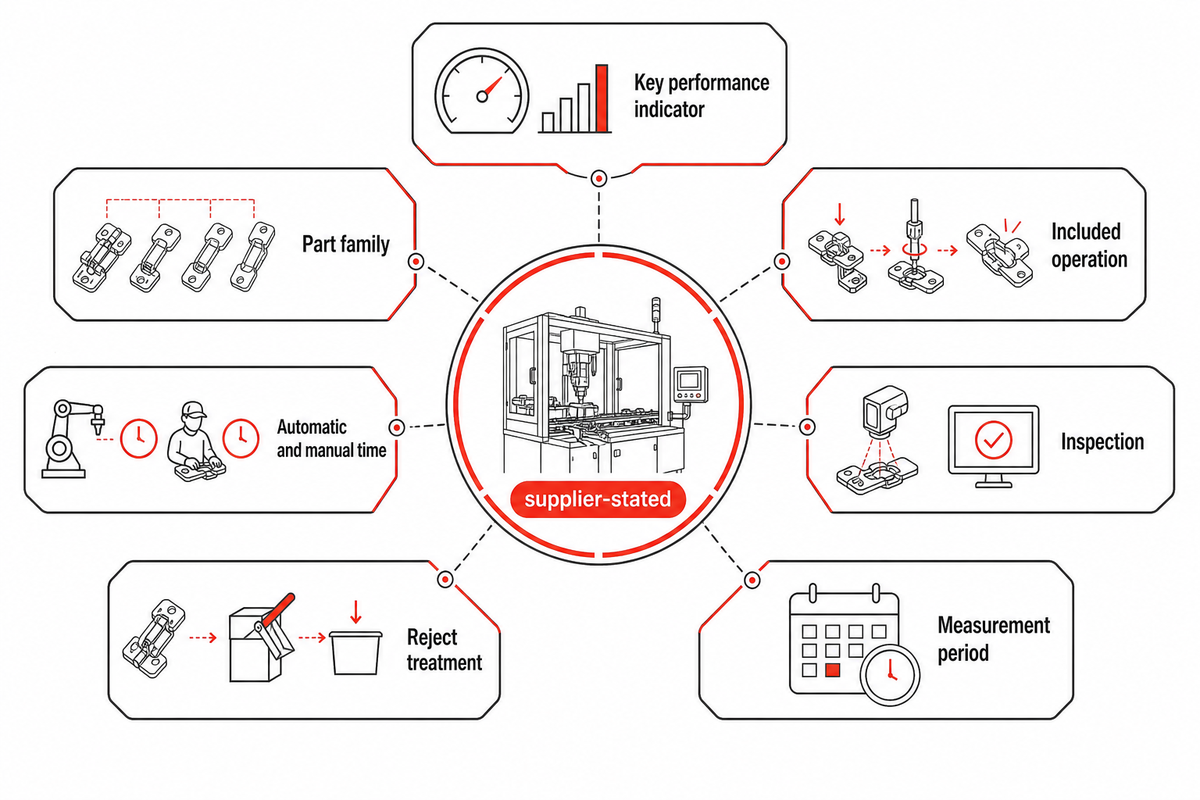
Las tasas publicadas ofrecen contexto; no son una tabla de clasificación. Se pueden comparar cuando el indicador clave de desempeño, la familia de piezas, las operaciones incluidas, los tiempos automáticos y manuales, la inspección, el tratamiento de rechazos y el periodo de medición se definen de la misma manera y se informan con respecto al mismo periodo de prueba aprobado por el comprador.
10–12/minPágina de ZEUEE sobre bisagras para puertas/ventanas
>40/minCaso de ACA sobre bisagras con amortiguador
20–25/minPágina de Futuer sobre carga de ejes
<8 segMuestra de bisagra miniatura de Pinnacle
| Proveedor | Tasa indicada | Tipo de bisagra / operación | Información sobre inspección |
|---|---|---|---|
| ZEUEE | 10–12 piezas/min | Ensamble de bisagras para puertas/ventanas | Confirmar en la propuesta |
| Addtronics / ACA | >40 bisagras/min | Caso de bisagras con amortiguador en mesa rotativa indexada | Se describe una inspección interna |
| Futuer | 20–25 piezas/min | Carga de ejes | La tasa no lo determina |
| Leatop | 35–42 piezas/min | Ensamble de bisagras de cierre suave | Se indican pruebas |
| Hingehinges | 30 piezas/min | Ensamble semiautomático | Confirmar en la propuesta |
| Pinnacle | <8 seg/muestra | Ensamble miniatura con tornillo/tuerca/varilla | Se indican cámara y torque |
Los cuatro valores provienen de los proveedores y no se probaron de forma cruzada e independiente. Las unidades por sí solas no indican si la alimentación, el ensamble, la inspección, la descarga, las fallas, el cambio de formato o las piezas rechazadas se incluyen en la medición.
La norma ISO 22400-1 establece conceptos, terminología y criterios para elaborar indicadores de manufactura. Su alcance público respalda una conclusión práctica: las tasas no son intrínsecamente incomparables, pero se deben alinear su definición y contexto de medición antes de compararlas.
Entregue a cada proveedor preseleccionado las mismas muestras aprobadas y el mismo alcance de operaciones por escrito. Registre por separado el calentamiento inicial, las paradas previstas, las fallas, los rechazos y la intervención manual; después compare el resultado conforme con la definición acordada, en vez de basarse en un titular de folleto.
Inspección y alcance de las estaciones que deben aparecer en la cotización
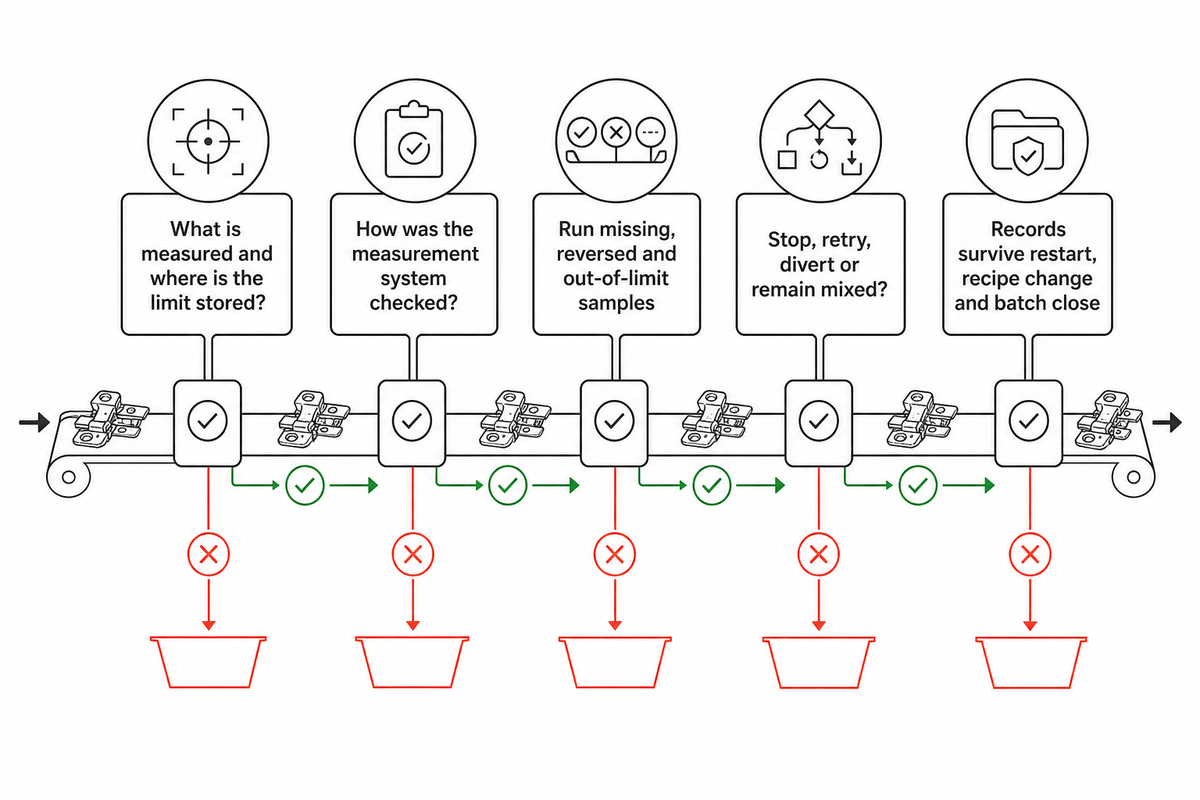
La cotización debe leerse como un mapa del proceso. Enumere la presentación y orientación de las piezas, las comprobaciones de presencia, la inserción de pines o ejes, el remachado o la fijación con tornillos, la lubricación, la verificación de torque o carga, las pruebas funcionales, el marcado, la captura de datos, la decisión de rechazo y el desvío físico de las piezas rechazadas.
AGME menciona públicamente láseres de presencia, comprobaciones de carga con poka-yoke, control de torque, marcado y selección OK/NOK; Pinnacle indica control de cámara y torque; Yanman describe la inspección con cámara. Estos ejemplos ilustran alcances posibles de las estaciones, no métodos equivalentes ni capacidades de medición probadas.
Solicite evidencia para cada inspección
- ¿Qué característica se mide y dónde se guarda el límite?
- ¿Cómo se verificó el sistema de medición con la pieza y el acabado reales?
- ¿Puede el proveedor probar una muestra faltante, invertida o fuera de límite de manera deliberada?
- ¿Una pieza que falla detiene el proceso, se vuelve a probar, se desvía o queda mezclada con la producción conforme?
- ¿Qué registros se conservan al reiniciar el equipo, cambiar la receta y cerrar un lote?
La mención de un sensor no demuestra la lógica de decisión, la repetibilidad ni el resultado conforme. Use esta guía de máquinas de ensamble personalizadas para convertir la lista de estaciones en un documento de especificación antes de solicitar cotizaciones, y pida a cada proveedor que marque sus excepciones en el mismo documento.
Seguridad, electricidad y transferencia de tecnología operacional
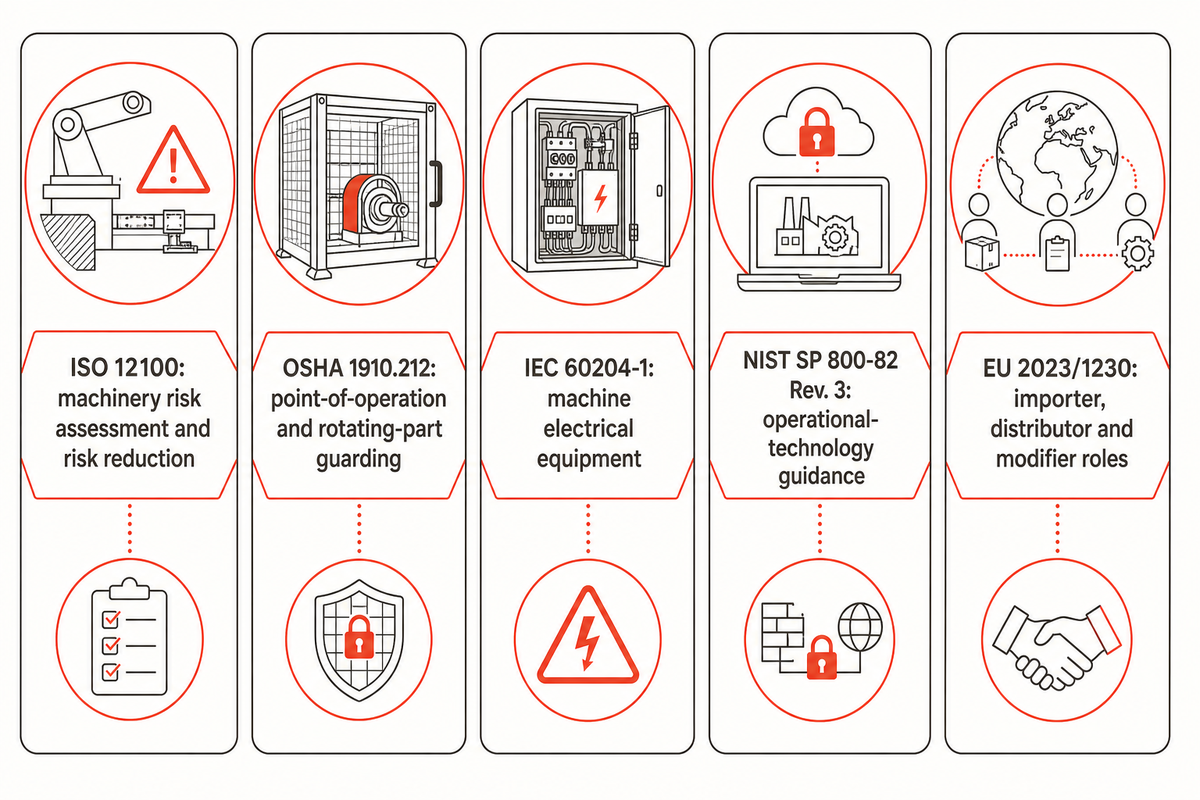
La seguridad, los trabajos eléctricos y la ciberseguridad de los sistemas conectados requieren evidencias distintas. El alcance de una norma no es un distintivo comercial, y el certificado o la etiqueta de un componente del proveedor no demuestra que la línea integrada cumpla los requisitos del lugar de destino, la instalación o la operación del comprador.
La norma ISO 12100:2010 establece principios para la evaluación y reducción de riesgos de maquinaria. Úsela para solicitar el análisis de peligros de la máquina y el registro de reducción de riesgos durante el uso previsto, el uso indebido previsible, el cambio de formato, la limpieza, el mantenimiento y la recuperación de fallas; no convierta la cita en una afirmación de que alguno de los proveedores incluidos cuenta con certificación.
En los lugares de trabajo de Estados Unidos, OSHA 1910.212 aborda la protección contra peligros como los puntos de operación y la exposición a piezas giratorias. El comprador aún debe evaluar la celda real, los puntos de acceso, los modos de funcionamiento y las obligaciones locales del lugar de trabajo.
IEC 60204-1 cubre equipos eléctricos, electrónicos y electrónicos programables para máquinas no portátiles dentro de su alcance. Incluya en la especificación la alimentación, la información sobre cortocircuitos, las conexiones de protección a tierra, los seccionadores, los circuitos de control, la documentación y los registros de prueba; verifique la edición aplicable y su adopción regional al cerrar el proyecto.
Si la línea ofrece servicio remoto o se conecta a la red de la planta, use NIST SP 800-82 Rev. 3 como guía para la tecnología operacional. Defina el acceso remoto aprobado, las cuentas identificadas, los privilegios, el registro de actividad, la integridad de la configuración, las copias de seguridad, la recuperación probada, la responsabilidad de las actualizaciones y la eliminación del acceso del proveedor. Mantenga estos controles separados de las funciones de seguridad de la máquina.
También importan el lugar de destino y las funciones asignadas en el proyecto. Como ejemplo regional, los artículos 17 y 18 del Reglamento (UE) 2023/1230 especifican casos en que un importador, distribuidor o persona que realiza una modificación sustancial puede asumir obligaciones del fabricante. Esto no constituye asesoramiento jurídico universal; asigne las responsabilidades de conformidad, integración y modificaciones posteriores para el destino real con apoyo calificado.
Pruebas de aceptación en fábrica para comparar las afirmaciones
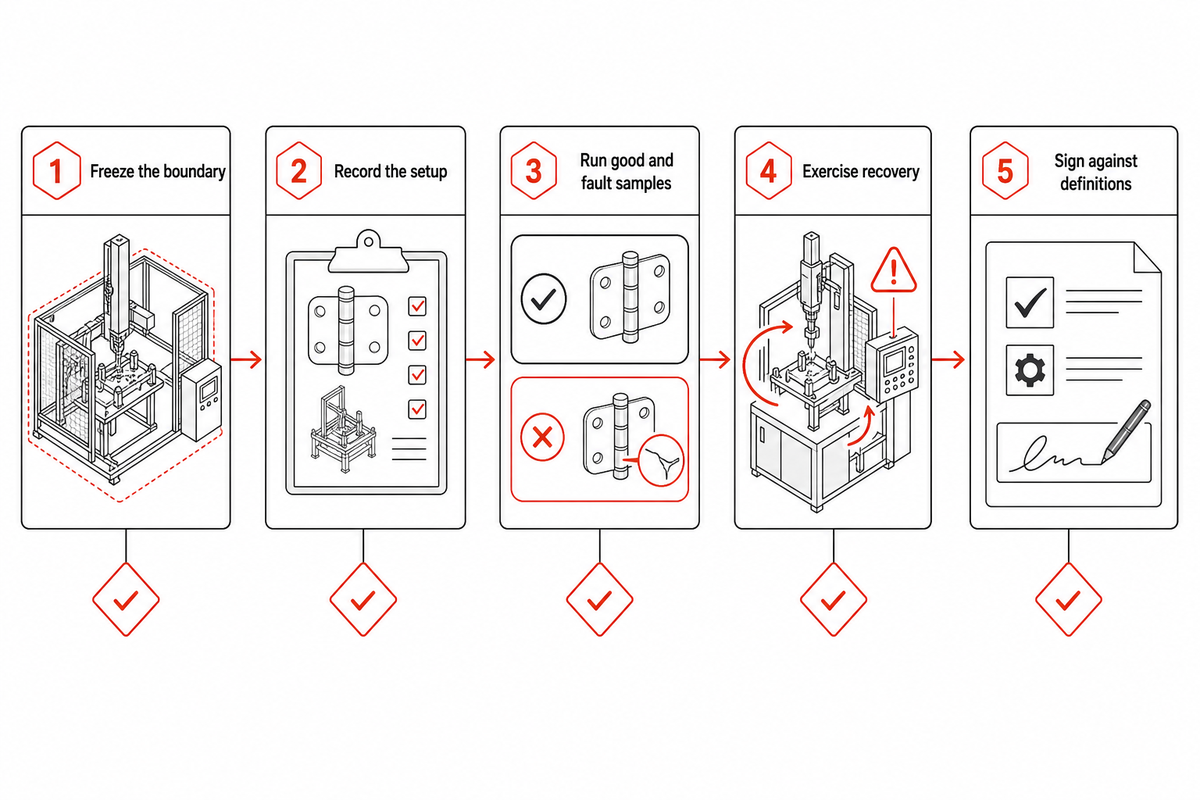
Las pruebas en fábrica deben convertir la cotización en evidencia observable mediante piezas aprobadas por el comprador y muestras de falla deliberadas. La cantidad de muestras, la duración de la prueba, la producción objetivo, los límites de calidad y la aceptación del cambio de formato dependen del proyecto; acuerde estos aspectos en la solicitud de cotización en lugar de adoptar cifras universales.
- Defina el alcance — identifique las revisiones de las piezas, las muestras aprobadas, el inicio y el fin del proceso, las estaciones excluidas y los elementos suministrados por el comprador.
- Registre la configuración — enumere las fijaciones, los alimentadores, las recetas, la versión del software, los servicios auxiliares y los equipos de medición usados en la prueba.
- Pruebe piezas conformes y muestras de falla — demuestre la producción normal, la detección, las alarmas, el desvío de piezas rechazadas y la prevención de mezclas en la producción.
- Pruebe la recuperación — demuestre el cambio de formato, la eliminación de atascos, el reinicio controlado, la conservación de datos y la respuesta ante interrupciones del suministro eléctrico o de aire.
- Firme según las definiciones acordadas — compare el resultado con los indicadores de producción y calidad acordados; luego, identifique cada asunto pendiente, su responsable y la fecha límite.
Las pruebas en fábrica con piezas aprobadas por el comprador pueden servir como etapa de control del proyecto, pero no son la prueba final del desempeño una vez instalado el equipo. Añada un plan de aceptación en sitio para los servicios auxiliares reales, las guardas, las condiciones del piso, las interfaces con las etapas previas y posteriores del proceso, las condiciones ambientales y las conexiones de red; después, establezca una validación continua cuando cambien las recetas, las piezas, el software o los dispositivos de protección.
Para los sistemas que contienen robots, la guía técnica de OSHA indica: «Es responsabilidad del integrador garantizar que se complete y documente una evaluación de riesgos antes de la puesta en marcha». Considérelo una responsabilidad de evaluación de riesgos, no una prueba de que la tasa de producción en fábrica se mantendrá en sitio.
Cuándo una línea totalmente automática no es el siguiente paso adecuado
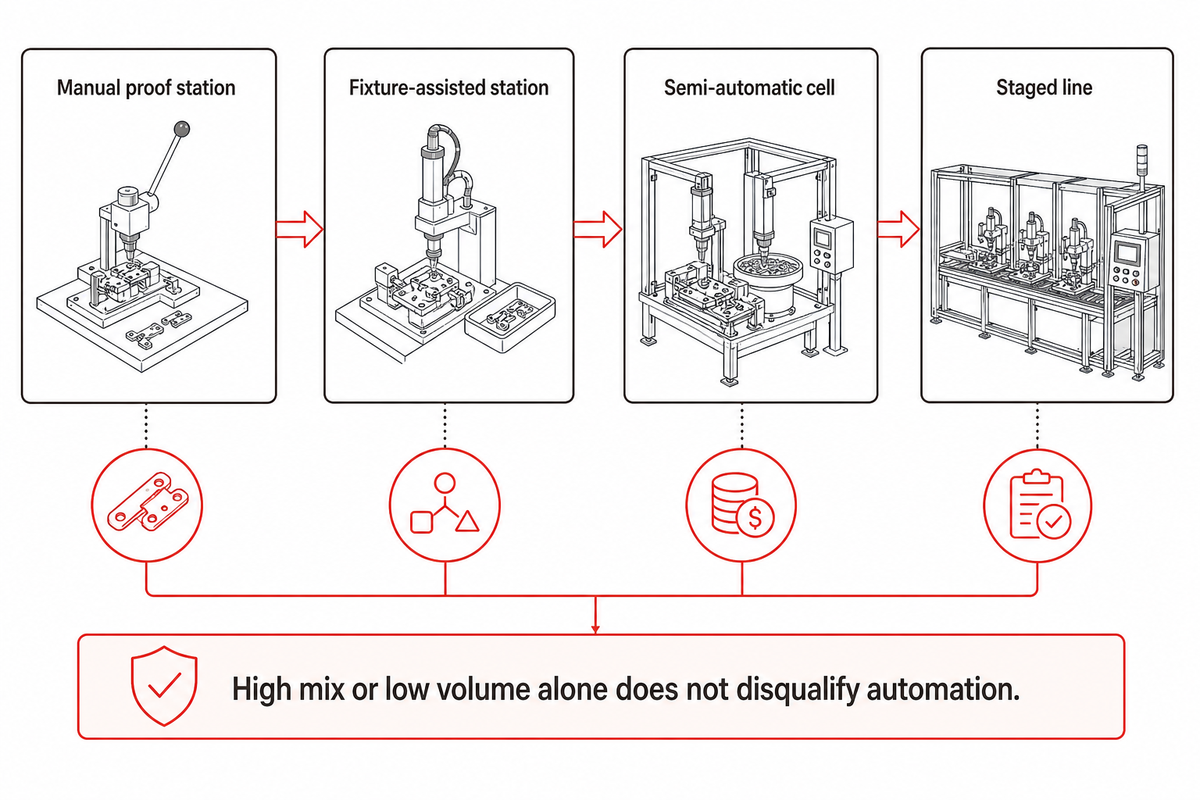
Aplace o divida el proyecto por etapas si la geometría de las piezas o la lista de materiales siguen cambiando, no hay una muestra aprobada, la ventana del proceso no está definida, las interfaces no tienen responsables o las responsabilidades de mantenimiento no están claras. La incertidumbre en la combinación de modelos y variantes, el programa de producción, los tiempos de procesamiento en las estaciones y el comportamiento de los cuellos de botella también dificulta validar un concepto fijo de alta velocidad.
Una combinación alta de modelos y variantes o un volumen bajo, por sí solos, no descartan la automatización. NIST describe los robots colaborativos flexibles como una opción para fabricantes con gran variedad y bajo volumen, por lo que la decisión debe considerar la estabilidad del proceso, la flexibilidad, el capital, la eficiencia del sistema y la evidencia de aceptación, en vez de basarse en un único umbral de volumen.
Una estación manual de prueba, una estación asistida por fijaciones, una celda semiautomática o una línea por etapas puede revelar variaciones del proceso antes de asumir un compromiso mayor. Los compradores pueden elegir una etapa de automatización acorde con su volumen y variación y revisar la gama más amplia de máquinas de ensamble automatizado sin suponer que la máquina más grande representa la opción de menor riesgo.
Marco de decisión: preseleccione proveedores con evidencia, no con adjetivos
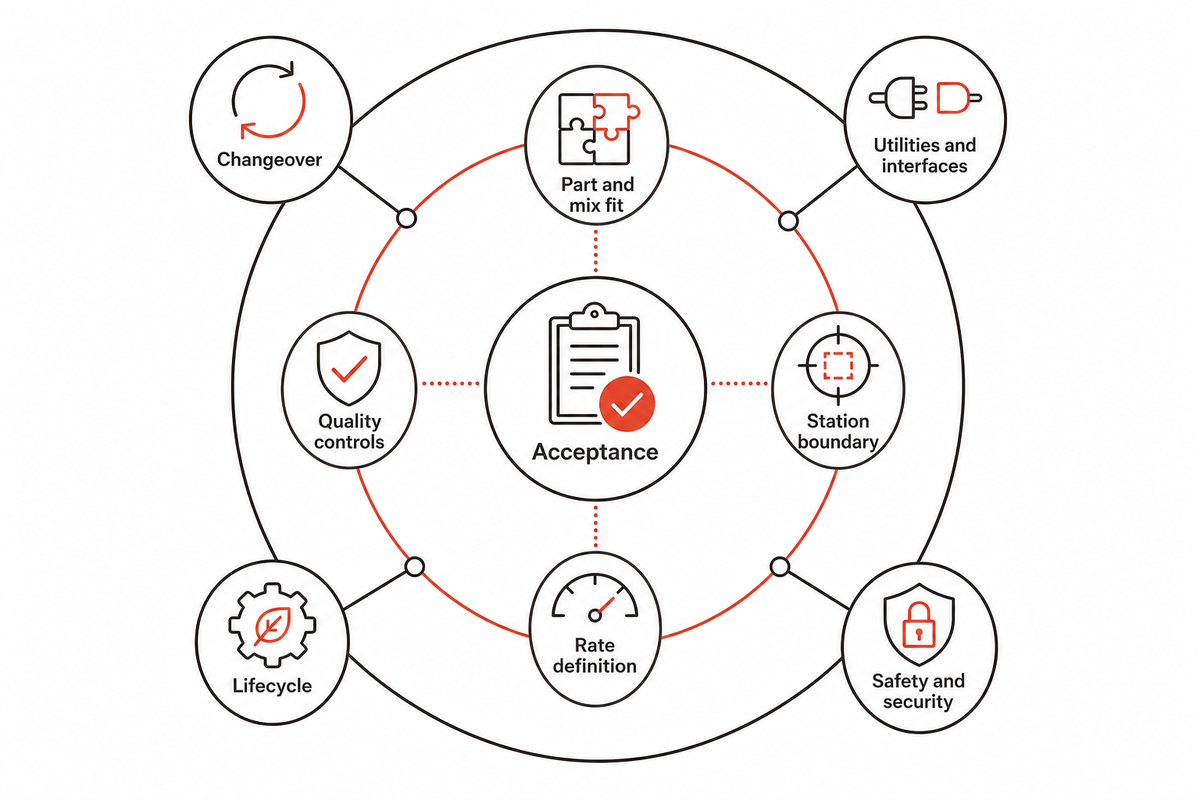
Aplique la cadena de verificación de bisagras de 5 eslabones en dos etapas. La primera es de aprobación o rechazo: familia de bisagras y combinación de modelos correctas, límites completos de las estaciones, evidencia de inspección y rechazo, plan de aceptación y responsable de ciclo de vida designado.
La segunda etapa se prioriza según las necesidades del comprador: distribución, cambio de formato, interfaz de datos, soporte regional, estrategia de refacciones y condiciones comerciales. No asigne ponderaciones genéricas; una planta con variantes frecuentes puede valorar de forma distinta la evidencia sobre cambios de formato que una línea dedicada con un programa estable.
| Criterio | Evidencia revisada | Evidencia solicitada | Riesgo pendiente / responsable |
|---|---|---|---|
| Compatibilidad de las piezas y la combinación de modelos | Referencia pública o prueba | Modelo de variantes y programa | Geometría sin validar / comprador |
| Límites de las estaciones | Mapa del proceso | Elementos incluidos, opciones e interfaces | Brecha en el alcance / proveedor |
| Controles de calidad | Muestra de pantalla o registro | Demostración de fallas | Producción mixta / responsabilidad compartida |
| Definición de la tasa de producción | Ciclo o producción declarados por el proveedor | Base documentada de tiempo, pieza y elementos incluidos | Medición no comparable / responsabilidad compartida |
| Cambio de formato | Método o video | Cambio de variante y reinicio presenciados | Trabajo manual no declarado / proveedor |
| Servicios e interfaces | Lista preliminar | Especificaciones definidas de energía, aire, datos y distribución de planta | Incompatibilidad con las instalaciones / comprador |
| Seguridad física y ciberseguridad | Concepto de riesgos y accesos | Revisión específica para el destino y prueba de recuperación | Obligación sin asignar / responsabilidad compartida |
| Aceptación | Procedimiento preliminar | Plan de aceptación en fábrica, en sitio y de cambios | Criterio sin definir / comprador |
| Ciclo de vida | Propuesta de servicio | Refacciones, respaldo, recuperación y revocación de accesos | Sin responsable / proveedor |
Mantenga una hoja de trabajo independiente para cada proveedor y registre la fecha de cada página o documento público. Para la debida diligencia de toda la empresa, más allá de la compatibilidad con el proceso de bisagras, consulte la lista de verificación para evaluar proveedores de automatización; esta hoja se limita al alcance, la tasa de producción, la inspección y la aceptación relacionados con las bisagras. Si le resulta útil, revise otro ejemplo de comparación de proveedores y considere que el equipo para manijas corresponde a una familia de procesos distinta.
Qué enviar a un fabricante para obtener una propuesta útil
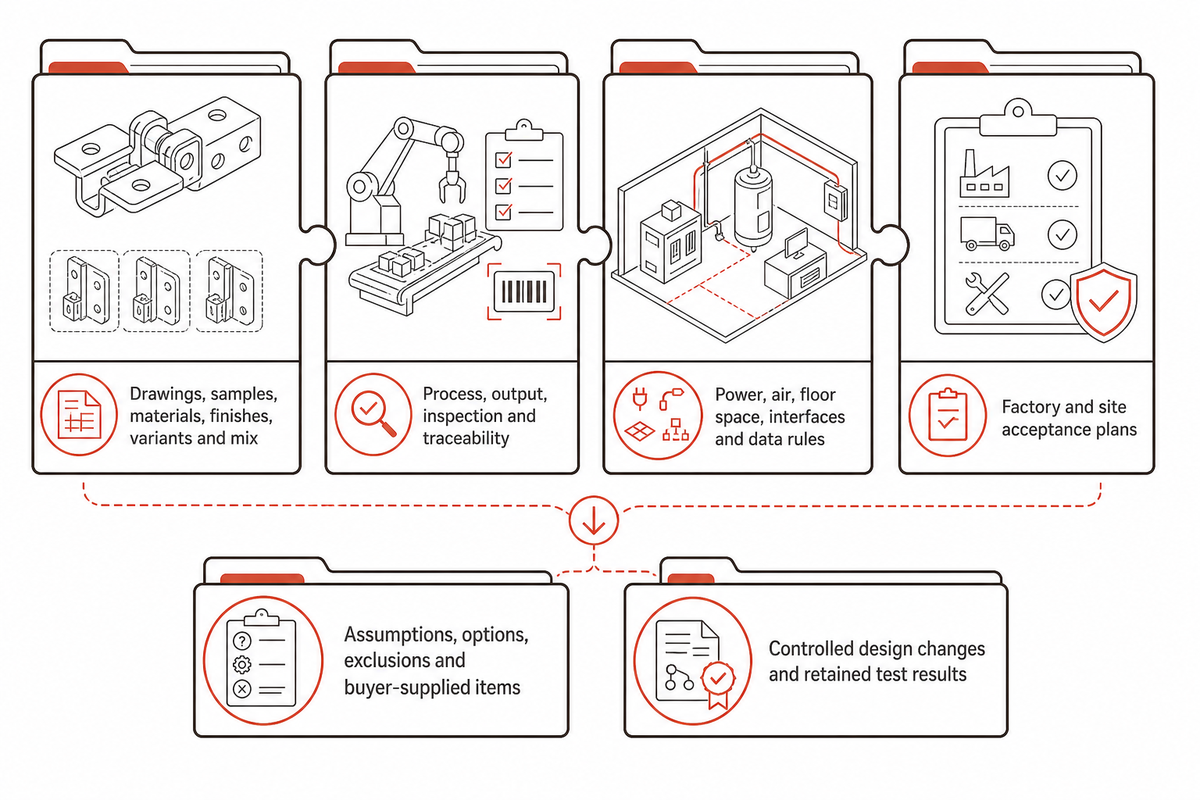
Envíe los planos técnicos de las piezas, las muestras aprobadas, los materiales y acabados superficiales, las variantes del producto, la combinación prevista y el programa de producción. Añada la secuencia de proceso prevista, la producción definida por el comprador, las necesidades de inspección y trazabilidad, la alimentación eléctrica y de aire de la planta, el espacio disponible, las interfaces, las reglas de datos y los planes de aceptación en fábrica y en sitio por separado.
Pida al proveedor que señale directamente en el documento de solicitud los supuestos, las opciones, las estaciones excluidas y los elementos que suministrará el comprador. Solicite una lista de servicios, la distribución, el desglose del ciclo, una descripción de la inspección, el concepto de recuperación ante fallas, el plan de refacciones, la lista de documentos y una matriz de responsabilidades, en lugar de una sola frase sobre una solución “llave en mano”.
Indique también cómo se controlarán los cambios de diseño. Especifique quién puede aprobar cambios en las piezas, las recetas, las guardas, el software y la red; exija una revisión de impacto cuando un cambio pueda afectar la seguridad, la calidad o la producción aceptada; y conserve los planos revisados, el registro de riesgos, las copias de respaldo y los resultados de las pruebas bajo la misma referencia de cambio.
Como contexto editorial, Shenzhen Zeyu Intelligent Industrial Science Technology Co.,Ltd declara que ZEUEE se fundó en 2005 y desarrolla equipos de automatización industrial no estándar. También informa que cuenta con una planta de 20,000 metros cuadrados en Taihe, más de 120 empleados y certificación ISO 9001:2015; son declaraciones de la propia empresa y no se usan para calificar a los diez proveedores.
Defina los mismos límites antes de solicitar precios
Una cotización útil parte de sus muestras, operaciones, reglas de inspección, servicios, interfaces y plan de aceptación.
Envíe a ZEUEE sus muestras de bisagras y los límites de las estacionesPreguntas frecuentes
¿Qué empresa es la mejor para fabricar bisagras?
Ver respuesta
La pregunta puede referirse a una marca de bisagras terminadas o a una empresa que construye equipos para ensamblarlas. En cuanto a los equipos, no existe un ganador universal que pueda justificarse: las líneas de bisagras para puertas, las líneas de bisagras para gabinetes, las celdas automotrices de control y las estaciones de torque para piezas pequeñas tienen límites de proceso distintos. Empiece por definir la familia de bisagras, la combinación de modelos, las operaciones requeridas y la evidencia de aceptación; después compare solo a los proveedores cuyas propuestas cumplan esos requisitos.
¿Cuáles son los mejores fabricantes de bisagras para puertas?
Ver respuesta
Los fabricantes de bisagras terminadas para puertas y los fabricantes de máquinas de ensamble pertenecen a categorías distintas de proveedores. Si necesita equipo, preseleccione fabricantes que puedan mostrar una referencia de bisagras para puertas o ventanas, identificar cada estación incluida, demostrar la inspección y la gestión de rechazos, y procesar piezas aprobadas durante las pruebas de aceptación en fábrica. Que una marca de bisagras sea conocida no demuestra que un integrador de automatización pueda alimentar, ensamblar e inspeccionar sus piezas, ni cambiar de formato para adaptarse a su geometría.
¿Cuáles son los principales fabricantes de bisagras continuas?
Ver respuesta
Una bisagra continua es un producto terminado, por lo que una lista de marcas de bisagras continuas no responde quién debería construir su equipo de producción. Primero defina cómo se preparan, alinean, insertan, cortan, inspeccionan y manipulan las hojas largas y los pines. Después solicite a los fabricantes una referencia pública comparable o un estudio conceptual documentado; no sustituya esa evidencia con una página sobre máquinas para bisagras de gabinetes.
¿Cómo se fabrican las bisagras?
Ver respuesta
El proceso depende del tipo de bisagra. Puede incluir el conformado o mecanizado de las hojas, la preparación de los nudillos, la incorporación de un pin, un manguito, un resorte o una manivela, la lubricación, el remachado o la fijación con tornillos, las pruebas funcionales, la inspección y el marcado. Una máquina de ensamble puede cubrir solo parte de esa cadena, por lo que la cotización debe especificar con exactitud dónde comienza y termina su alcance.
¿Qué debe incluir una solicitud de cotización para una máquina de ensamble de bisagras?
Ver respuesta
Incluya planos técnicos, muestras aprobadas, límites de las estaciones, producción objetivo, inspecciones, servicios, interfaces y pruebas de aceptación. Señale los elementos opcionales y los que suministrará el comprador.
Referencias y fuentes
- Alcance público de ISO 12100:2010
- Alcance público de ISO 22400-1:2014
- Página de publicación de IEC 60204-1
- OSHA 1910.212
- OSHA: sistemas robóticos y seguridad de sistemas de robots industriales
- NIST SP 800-82 Rev. 3
- Investigación de NIST sobre producción con múltiples órdenes
- Guía de NIST sobre automatización de alta variedad y bajo volumen
- Reglamento (UE) 2023/1230
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






