Contatti Zeyu lntelligent Industrial Company

Panoramica dei macchinari
Macchina per il rivestimento ad anelli colorati di pin e contatti femmina per connettori
Marcatura automatica delle bande colorate BIN
Applica bande identificative colorate, resistenti e non ripetitive a pin e contatti femmina: è così che i produttori di connettori per il settore aerospaziale e militare identificano i contatti con un Basic Identification Number (BIN) direttamente sul componente, senza verniciatura manuale.
Richieda un preventivo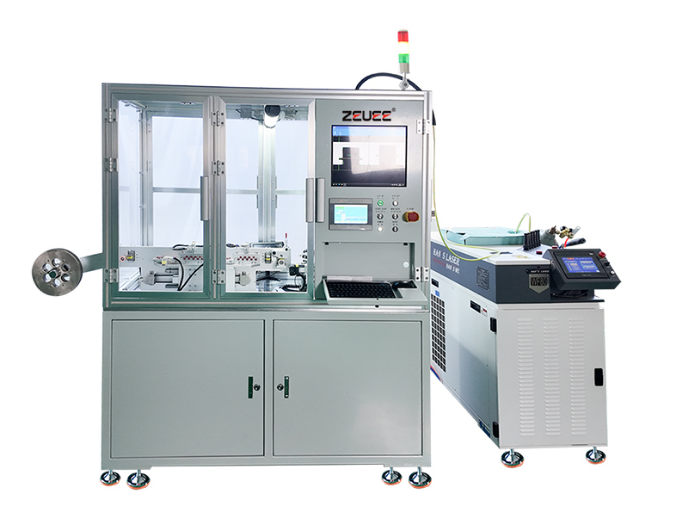
Pin e contatti femmina
Tipi di contatti elettrici rivestiti
Fino a 3
Bande colorate per ciclo
Polimerizzato con raggi UV
Rivestimento a inchiostro resistente all’abrasione
Verificato con CCD
Controllo della posizione delle bande con visione artificiale
ISO 9001 · CE · CQC
Produttore certificato
Configurabile
Cadenza produttiva e gamma di contatti
VALUTAZIONE DEL SISTEMA
Il collo di bottiglia della codifica cromatica manuale dei contatti e la soluzione con il rivestimento automatico ad anelli
[PHASE-01] Processo di partenza
Una macchina per il rivestimento ad anelli colorati applica anelli identificativi a pin e contatti femmina: piccoli componenti dorati con estremità appuntite che terminano un cavo e si inseriscono a scatto nel corpo di un connettore elettrico. La marcatura avviene sul contatto: il colore viene stampato sul corpo del pin o del contatto femmina e, durante l’assemblaggio del connettore, consente alla macchina di determinare quali contatti appartengono a ciascuna cavità.
[PHASE-02] Modalità di guasto
È importante perché esiste un problema che chiunque lavori nella produzione di connettori conosce bene. Nei contatti per il settore aerospaziale e militare, l’identificazione è realizzata con tre bande colorate che rappresentano un Basic Identification Number (BIN), secondo lo stesso schema cromatico usato per le resistenze sulle schede a circuito stampato dei kit hobbistici, come si imparava a scuola. La verniciatura manuale comporta due problemi: le tonalità cambiano da un addetto all’altro e da un lotto all’altro, e il colore applicato sbiadisce con il calore o l’esposizione alla luce. Le tonalità variano da una produzione all’altra e si attenuano quando si scaldano; durante l’assemblaggio e le prove, la sensibilità al colore può quindi portare a inserire un pin errato nel foro sbagliato del connettore. Questi errori spesso emergono solo durante le prove di continuità o dopo un guasto sul campo: a quel punto i costi stanno aumentando.
[PHASE-03] Vantaggi dell’automazione
È proprio qui che questa macchina può essere d’aiuto. Invece di affidarsi a un addetto che applica le bande una alla volta con pennello, immersione o verniciatura, sperando di ottenere un risultato uniforme, la macchina ruota ogni contatto, esegue un ciclo automatico di immersione o spruzzatura delle bande in un’unica passata dell’applicatore e polimerizza l’inchiostro con raggi UV. Quindi effettua un controllo con visione artificiale CCD per verificare che le bande siano nella posizione corretta prima che il contatto prosegua lungo la linea. A differenza dei processi manuali, l’applicazione automatica garantisce una ripetibilità difficile da ottenere con affidabilità, soprattutto a ritmi elevati: posizione e tonalità delle bande restano uniformi da un contatto all’altro, agevolando il controllo rispetto alla tabella di riferimento. Poiché affidarsi soltanto al colore comporta un rischio documentato per l’affidabilità, ZEUEE, certificata ISO 9001:2015, ha progettato la cella attribuendo un ruolo centrale alla visione artificiale CCD: l’immagine deve confermare il BIN corretto prima che il componente passi al ciclo successivo. Nelle sezioni seguenti sono presentati la macchina, il rivestimento automatico a confronto con le alternative, i BIN riproducibili e il processo di acquisto:
 RIF. / FIG-01
Macchina ZEUEE per il rivestimento ad anelli colorati: modelli, specifiche e configurazione
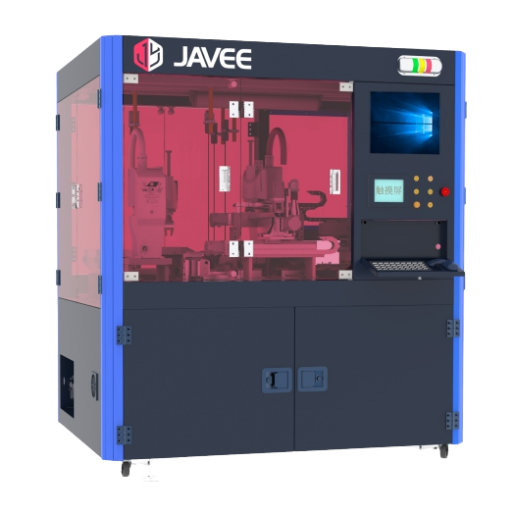
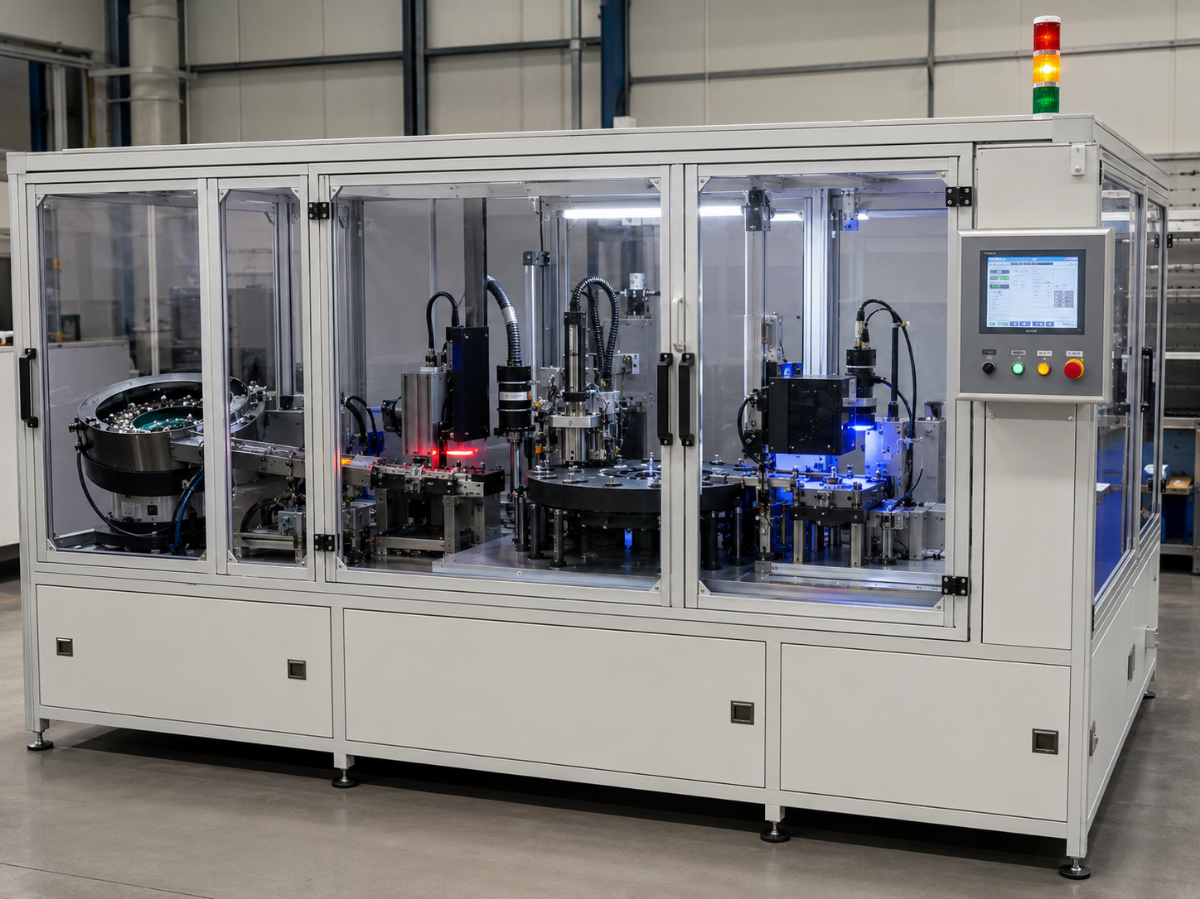
Progettata come cella di automazione chiusa, la piattaforma ZEUEE è un'unità completa per l'identificazione dei contatti elettrici, composta dal dispositivo di alimentazione e posizionamento dei contatti, dalla stazione di rivestimento che applica con precisione bande colorate sui prodotti, da una stazione UV in cui l'inchiostro viene polimerizzato e, infine, dal controllo con telecamera CCD. Questa unità è racchiusa in una struttura di sicurezza e controllata tramite un'interfaccia HMI touchscreen, con una torretta luminosa tricolore per indicare lo stato operativo. Le applicazioni di questi macchinari variano notevolmente e, di conseguenza, le specifiche possono cambiare da un'applicazione all'altra. La codifica automatica a colori è una tecnica già nota da tempo (USPTO US6311229).
Funzioni della piattaforma
- Riveste pin e contatti femmina cilindrici dorati, usati nei connettori circolari e rettangolari.
- Applica fino a tre bande colorate in un unico passaggio, quanto basta per rappresentare un BIN completo a tre cifre senza riposizionare il componente.
- Il rivestimento pigmentato viene fissato da un modulo di polimerizzazione UV, per resistere all'abrasione e ai solventi, invece di affidarsi alla vernice manuale essiccata all'aria.
- Una stazione di visione artificiale CCD verifica la presenza e la posizione delle bande, così i contatti rivestiti in modo errato vengono scartati dalla macchina anziché durante il controllo finale.
- Il controllo HMI basato su ricette di processo memorizza le preimpostazioni per ciascun codice componente; le attrezzature e i moduli di alimentazione si adattano alle diverse famiglie di contatti con il cambio formato.
Percorso di configurazione dal contatto al rivestimento
La tabella aiuta a definire la configurazione più adatta al programma, mettendo in relazione la marcatura richiesta con la configurazione della cella:
| I vostri contatti | Bande richieste | Configurazione tipica | Soluzione più adatta |
|---|---|---|---|
| Linea ad alto volume per un'unica misura | 2–3 fisse | Alimentazione dedicata + set di colori fisso + controllo CCD | Cadenza produttiva elevata e costante |
| Famiglia M39029 con misure assortite | 3 (BIN completo) | Cambio colore tramite ricetta di processo + preimpostazioni per codice componente | Cambio formato frequente |
| Misure assortite / sviluppo + produzione | 1–3 variabili | Attrezzature regolabili + cambio colore con intervento manuale | Volumi ridotti o variabili, prototipazione |
| Integrazione in una linea esistente | variabile | Cella collegata all'alimentazione a monte e all'inserimento a valle | Produzione in linea dei contatti |
Per valutare la piattaforma, l'ingegnere invia un contatto rappresentativo e il relativo BIN richiesto; ZEUEE definisce le attrezzature di alimentazione, la disposizione delle bande e il ciclo di lavoro nella scheda tecnica. In questa fase vengono inoltre definiti gli adattamenti su misura, come geometrie speciali dei contatti, bande aggiuntive o collegamento a una linea di assemblaggio di connettori esistente.
Valuti le specifiche di configurazioneRivestimento automatico ad anelli, marcatura manuale e laser o inkjet: confronto delle prestazioni
In genere, chi acquista valuta tre metodi per identificare un contatto: applicare le bande a mano, marcare con un sistema laser o inkjet, oppure usare una macchina automatica dedicata al rivestimento ad anelli. Le soluzioni non sono intercambiabili. La marcatura manuale è all'origine dei problemi di uniformità descritti sopra; una macchina laser per la marcatura dei cavi o una macchina inkjet per la marcatura dei cavi è ottima per stampare codici alfanumerici sull'isolamento dei cavi e sulle morsettiere, ma è progettata per marcare tratti di cavo, non per applicare una banda colorata uniforme attorno al corpo di un singolo contatto. È per questo che ZEUEE progetta una testa di rivestimento dedicata e marcata CE: i principali sistemi di marcatura dei cavi sono destinati all'identificazione di fili e cavi, non alla codifica cromatica di pin e contatti femmina singoli. La tabella seguente confronta caratteristiche concrete, senza ricorrere a valutazioni vaghe come alto, medio o basso:
| Caratteristica | Rivestimento automatico ad anelli | Marcatura manuale | Marcatore laser o inkjet per cavi |
|---|---|---|---|
| Elemento marcato | Corpo del contatto (pin/contatto femmina) | Corpo del contatto | Isolamento di fili e cavi, tubi |
| Bande colorate per passaggio | Fino a 3 in un ciclo | 1 banda per volta | Non applicabile (codici alfanumerici, non bande colorate) |
| Uniformità delle bande | Verifica CCD, ricetta di processo fissa | Dipende dall'operatore e dal lotto | Elevata per il testo, non per le bande colorate |
| Durata | Polimerizzato con raggi UV, resistente all'abrasione | Essiccato all'aria, a rischio di sbiadimento e usura | Permanente sull'isolamento |
| Verifica | Scarto in linea tramite visione artificiale | Controllo visivo a posteriori | Varia in base al sistema |
| Classe di cadenza produttiva | Avanzamento automatico indicizzato continuo | Un pezzo alla volta | Elevata (alimentazione lineare del cavo) |
Conformità: il codice cromatico BIN dei contatti riprodotto dalla macchina
Una banda errata comporta un rischio per l'affidabilità, non un difetto estetico: per questo ZEUEE integra nella cella il controllo CCD certificato CE. Le bande vengono applicate ai contatti per un solo motivo: riprodurre il codice cromatico del connettore, il Basic Identification Number, leggibile sia dall'ispettore sia da un sistema automatico collegato. Il codice è simile a quello dei connettori per cavi già in uso e consente all'ispettore di confrontare il BIN con la tabella dei pin e dei contatti femmina prevista dalle specifiche militari per M39029 e famiglie correlate. Nelle famiglie di contatti M39029, alla base di MIL-DTL-38999, -83723, -26482 ecc., le ultime tre cifre del codice componente sono rappresentate da bande colorate secondo il codice standard delle resistenze, in sequenza dall'estremità del barilotto per il cavo a quella di accoppiamento. In breve, una macchina di rivestimento che non posiziona le bande con precisione è una macchina che produce errori.
Tabella di riferimento dei codici cromatici BIN dei contatti
| Cifra | Colore | Cifra | Colore |
|---|---|---|---|
| 0 | Nero | 5 | Verde |
| 1 | Marrone | 6 | Blu |
| 2 | Rosso | 7 | Viola |
| 3 | Arancione | 8 | Grigio |
| 4 | Giallo | 9 | Bianco |
La lettura dipende dalla posizione: la prima banda è quella più vicina all'estremità del barilotto per il cavo, la terza quella più vicina all'estremità di accoppiamento. Quindi 360 corrisponde ad arancione-blu-nero (ad es. M39029/58-360); cambiando solo l'ultima cifra del codice componente in -361 o -362, cambia solo la terza banda.
Poiché leggere a occhio tre bande colorate così piccole comporta un elevato rischio di errore, i produttori possono apporre il BIN per stampigliatura sui contatti di misura 16 e superiori, riconoscendo di fatto i limiti della lettura manuale delle bande. L'identificazione dei cavi per il settore aerospaziale e della difesa non è facoltativa: è soggetta a una specifica rigorosa (SAE AS50881, precedentemente MIL-W-5088L), così come il processo di cablaggio associato (IPC/WHMA-A-620) e la produzione industriale (sistema qualità AS9100). Una macchina di rivestimento che mantiene le bande entro le tolleranze previste è uno strumento per garantire la conformità. La codifica cromatica dei contatti è un metodo documentato da tempo (USPTO US2610607).
«Consideriamo il controllo CCD il risultato da fornire, non la testa di rivestimento. Chiunque può applicare inchiostro a un componente; la domanda che pone un acquirente del settore aerospaziale è se il BIN sia leggibile in modo uniforme in tutto il lotto. Perciò scartiamo i contatti difettosi alla stazione, prima ancora che vengano prelevati per l'inserimento.»
Dove conviene: settori applicativi e risultati
La macchina è conveniente ovunque si producano volumi di contatti sufficienti a rendere la marcatura manuale un rischio per la qualità. I principali settori sono i produttori di connettori elettrici e contatti per l'aerospaziale e la difesa, soggetti ai requisiti di tracciabilità dei componenti AS9100 e M39029; i produttori automotive e di veicoli elettrici, che utilizzano grandi volumi di connettori e sono esposti a rischi di richiamo e garanzia in caso di errore; e i produttori di telecomunicazioni, macchinari industriali ed elettronica di precisione, che si affidano ai codici colore per rendere più efficiente il proprio assemblaggio.
Si immagini un team di assemblaggio che aggiunge un lotto misto di contatti femmina M39029 a un programma 38999. Dopo aver ricevuto i contatti non marcati dalla placcatura, deve applicare un BIN a ciascuno prima di imballarli in base al codice componente. Di norma, il lavoro viene svolto manualmente: un addetto consulta un manuale di riferimento per identificare il colore della banda, applica quella corretta con un applicatore, quindi separa i contatti e li lascia asciugare. È un'operazione lenta; una banda del colore sbagliato o sbavata può passare inosservata fino al completamento del connettore e al fallimento delle prove di continuità. Inserite nel flusso produttivo, le attrezzature di rivestimento indicizzano gli stessi contatti, applicano il motivo cromatico corretto, lo polimerizzano e scartano ogni componente per cui la telecamera CCD di misurazione non verifica un'applicazione conforme. In questo modo, le verifiche approssimative dell'operatore diventano una fase controllata e verificata, in linea con il processo di assemblaggio dei contatti.
ZEUEE produce questi macchinari come parte di linee complete per l'automazione di contatti e connettori. L'esperienza dell'azienda riguarda la produzione industriale, non solo le macchine. Dalla fondazione nel 2005, ha sviluppato una base produttiva di 20.000 ㎡, oltre 150 brevetti di ricerca e sviluppo e la certificazione ISO 9001:2015; fornisce macchinari per l'automazione intelligente a clienti in oltre 30 paesi. Tra i clienti di programmi di lungo periodo figurano AVIC, China Shipbuilding, Corning, TE, Sumitomo, LEGO, SONY e Foxconn, tutti con catene di fornitura sottoposte ad audit, in cui l'identificazione dei contatti è importante. La disciplina di misurazione e qualità adottata nella produzione industriale è formalizzata da enti come NIST.
>50%
Riduzione tipica della manodopera dedicata all'identificazione quando la marcatura manuale viene automatizzata: il costo ricorrente eliminato dalla cella di codifica cromatica, turno dopo turno.
Media del settore per l'automazione della produzione di cablaggi; i risultati effettivi variano in base ai volumi e alla composizione dei componenti.
Soglia di convenienza del passaggio dalla codifica cromatica manuale a quella automatica
La risposta onesta alla domanda sulla convenienza è una soglia, non un dato di ritorno sull'investimento da usare come titolo. Sotto un certo volume di contatti, la marcatura manuale costa meno; sopra tale soglia, la manodopera ricorrente e il costo crescente degli errori di identificazione rendono più conveniente una soluzione di rivestimento automatico. Due fattori determinano questo equilibrio: il lavoro richiesto dalla marcatura a ogni turno e il costo di una banda errata una volta che il componente è passato alla fase successiva.
Un secondo vantaggio, ancora più significativo, non compare affatto nei costi della manodopera: è il costo di un contatto identificato in modo errato e individuato tardi. In produzione, correggere un difetto rilevato dopo l'assemblaggio costa molto più che individuarlo alla stazione di marcatura o di prova; inoltre, i guasti a connettori e cablaggi sono una causa ricorrente di richiami sul campo. Bande uniformi e verificate anticipano il momento in cui l'errore viene rilevato: questo è il vantaggio principale della soluzione di identificazione, anche se è difficile quantificarlo con un unico valore. ZEUEE non dichiara un ritorno sull'investimento che non possa dimostrare: ne valuta l'entità insieme al cliente, con dati realistici.
Certificazioni e conformità
Per integrare un nuovo fornitore di macchinari in un programma aerospaziale o automotive, l'acquirente inizia a valutare le certificazioni del fornitore, che rappresentano anche il primo rischio concreto in fase di acquisto. Se le certificazioni non sono adeguate, l'inserimento del fornitore può bloccarsi per settimane, ritardando l'avvio del programma. ZEUEE produce i propri macchinari secondo un sistema qualità sottoposto ad audit; la documentazione del produttore e della macchina comprende le certificazioni richieste dagli uffici acquisti e qualità:










Oltre 150 brevetti
Oltre 32 brevetti per invenzione · oltre 68 brevetti di utilità
ISO 9001:2015
Sistema di gestione della qualità
CE
Marcatura di conformità UE
CQC
Certificazione di qualità cinese
Impresa nazionale ad alta tecnologia
Qualifica aziendale
Guida all'acquisto: fattori di prezzo, tempi di consegna e assistenza post-vendita
Ogni configurazione della macchina è personalizzata in base all'applicazione, quindi non esiste un prezzo unico. Se un commerciale fornisce un prezzo prima di aver esaminato i contatti, sta facendo una stima alla cieca. Il costo reale dell'acquisto dipende da questi cinque fattori:
Fattori che determinano il preventivo
01
Dimensioni e flessibilità della gamma di contatti determinano la complessità: una linea dedicata a un singolo prodotto costa in genere diverse volte meno di una cella basata su ricette di processo, in grado di cambiare codice cromatico per un'intera famiglia M39029.
02
Complessità cromatica: il numero di colori e le combinazioni richieste determinano le attrezzature e la progettazione della testa della macchina.
03
Tolleranza di controllo: viene definita in base ai criteri di accettazione; il controllo CCD della sola presenza delle bande costa meno di un controllo che valuta posizione e colore.
04
Sistema integrato: richiede una progettazione più complessa e impegnativa rispetto a una cella autonoma.
05
Cadenza produttiva richiesta: determina i requisiti di capacità e velocità.
I tempi di consegna e l'assistenza dipendono a loro volta dalle specifiche e dalla quantità minima d'ordine. In qualità di produttore di macchinari per l'automazione non standard, ZEUEE offre installazione, formazione degli operatori, fornitura di ricambi e materiali di consumo, e assistenza da remoto ai clienti in oltre 30 paesi. Questi impegni sono indicati nel preventivo: tempi di consegna previsti entro le tolleranze concordate, piani di assistenza post-vendita ed elenchi dei ricambi. Per indicazioni indipendenti sulla valutazione di un nuovo fornitore industriale, gli acquirenti possono consultare risorse come NIST MEP. Contatti ZEUEE per un preventivo dettagliato basato sui codici dei suoi contatti.
Strumenti per la macchina di rivestimento ad anelli colorati
FAQ: domande frequenti
Che cosa fa esattamente una macchina per la marcatura con anelli colorati?
Le macchine ZEUEE applicano fasce colorate di identificazione con codice Basic Identification Number (BIN) ai corpi dei contatti a pin e a presa dei connettori. La macchina applica l'inchiostro direttamente sui contatti, che viene poi polimerizzato con raggi UV. Prima di far avanzare il pezzo, il colore viene verificato. Il BIN è il sistema di codifica cromatica a tre cifre riconosciuto nel settore, che consente di identificare facilmente un contatto a pin o a presa nel punto di collegamento della zona di crimpatura del conduttore, osservando quest'ultima verso l'estremità di accoppiamento del contatto del connettore; permette così di identificare il componente corretto in ogni stazione durante il processo di assemblaggio. La nostra tecnologia è diversa dalle apparecchiature a getto d'inchiostro e laser usate per imprimere caratteri alfanumerici sull'isolamento dei cavi. La nostra macchina marca il contatto stesso.
Come si leggono le tre fasce colorate?
Le fasce seguono il codice standard a 10 colori delle resistenze, utilizzato in tutto il settore elettrico. A ogni colore corrisponde un numero, da zero (0), nero, a nove (9), bianco. Per esempio, il BIN 360, interpretato seguendo i codici colore dalla zona di crimpatura verso l'estremità di accoppiamento del contatto, si legge arancione - blu - nero.
La macchina è compatibile con le dimensioni dei contatti e i codici dei componenti che utilizziamo?
La marcatura viene eseguita direttamente nel punto di utilizzo. Inviateci un contatto campione, oppure i contatti che desiderate identificare. Comunicateci i codici Basic Identification Number specifici richiesti per i vostri contatti e ZEUEE vi invierà un'offerta per la macchina, comprensiva dei meccanismi di alimentazione, delle fasce e della specifica della procedura operativa appropriata. I prodotti della famiglia di contatti M39029 con codici diversi possono essere gestiti selezionando il codice colore tramite il cambio della ricetta di processo.
Quanto sono resistenti le fasce applicate rispetto a quelle dipinte a mano?
Polimerizziamo il rivestimento con raggi UV per proteggerlo dallo sfregamento e dai solventi; dopo ogni singolo contatto, eseguiamo un controllo con una telecamera CCD e poi lo facciamo avanzare; questo risolve proprio il problema dello sbiadimento e delle variazioni di tonalità, intrinseco alla realizzazione manuale dei colori.
La macchina rende i nostri contatti conformi alle specifiche MIL?
In questo modo si garantiscono la conformità allo schema di codifica cromatica BIN e la sua applicazione corretta e affidabile. La qualificazione dei contatti, tuttavia, continua a dipendere dalla norma vigente per i contatti utilizzati (ad esempio, M39029), nonché dal vostro processo AS9100 e dalla procedura IPC/WHMA-A-620: è importante mantenere sempre chiara questa distinzione, perché confondere la qualificazione delle attrezzature con quella dei contatti è il modo più semplice per commettere un errore di conformità.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015





