Kontaktieren Sie Zeyu lntelligent Industrial Company

Anlagenübersicht
Farbmarkiermaschine für Stift- und Buchsenkontakte
Automatisierte BIN-Farbmarkierung
Bringen Sie langlebige, eindeutig unterscheidbare Farbringe auf Stift- und Buchsenkontakte auf – so kennzeichnen Hersteller von Steckverbindern für die Militär- und Luftfahrtindustrie sowie Präzisionssteckverbindern Kontakte mit einer Basic Identification Number (BIN) direkt am Bauteil, statt sie von Hand zu bemalen.
Angebot anfordern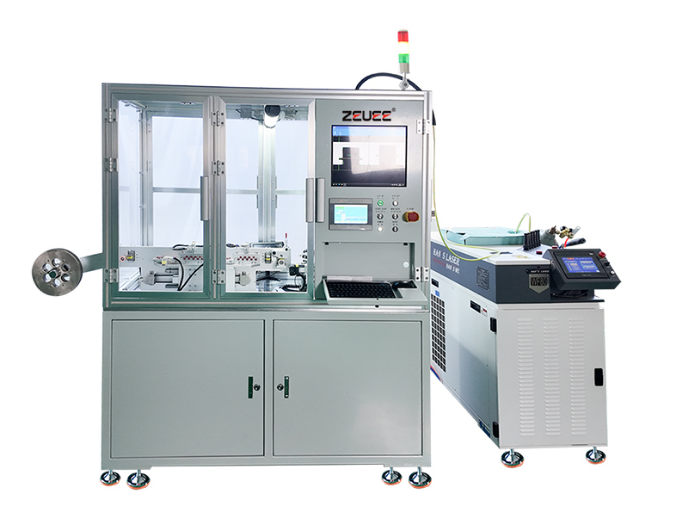
Stift und Buchse
Beschichtete Kontaktarten
Bis zu 3
Farbringe pro Zyklus
UV-gehärtet
Abriebfeste Tintenbeschichtung
CCD-geprüft
Bildverarbeitungsprüfung der Ringposition
ISO 9001 · CE · CQC
Zertifizierter Hersteller
Konfigurierbar
Durchsatz und Kontaktbereich
SYSTEMBEWERTUNG
Der Engpass bei der manuellen Farbcodierung von Kontakten – und wie die automatisierte Ringbeschichtung ihn beseitigt
[PHASE-01] Hintergrundprozess
Mit einer Farbmarkiermaschine werden Farbringe zur Kennzeichnung auf Kontaktstifte und Buchsenkontakte aufgebracht – kleine, vergoldete Bauteile mit spitzen Enden, die ein Kabel kontaktieren und im Gehäuse eines elektrischen Steckverbinders einrasten. Diese Kennzeichnung erfolgt direkt am Kontakt: Die Farbe wird auf den Körper des Stift- oder Buchsenkontakts gedruckt und dient bei der Steckverbindermontage dazu, der Maschine zuzuordnen, welcher Kontakt in welche Kammer des Steckverbinders gehört.
[PHASE-02] Fehlerbild
Das ist wichtig, denn in der Steckverbinderfertigung kennt jeder dieses Fehlerbild. Die Kennzeichnung von Kontakten für Militär- und Luftfahrtanwendungen erfolgt mit drei Farbringen nach einer Basic Identification Number (BIN) – nach demselben Schema wie bei Widerständen auf der Leiterplatte aus dem Elektronik-Bastelladen, mit dem Sie sich in der Schule beschäftigt haben. Bei der Handbemalung treten zwei Probleme gleichzeitig auf: Die Farbtöne unterscheiden sich je nach Lackierer und Charge, und die aufgetragene Farbe verblasst bei Hitze oder Lichteinwirkung. Die Farben weichen von einem Fertigungslauf zum nächsten ab und verblassen bei Erwärmung. Bei der farbabhängigen Montage und Prüfung kann dadurch ein falscher Kontakt in die falsche Steckverbinderkammer eingesetzt werden. Solche Fehler werden oft erst bei der Durchgangsprüfung oder nach einem Ausfall im Feldeinsatz entdeckt – dann werden sie teuer.
[PHASE-03] Vorteile der Automatisierung
Genau hier kann diese Maschine helfen. Statt Farbringe einzeln von Hand aufzutragen, einzutauchen oder anzumalen und auf gleichbleibende Ergebnisse zu hoffen, dreht die Maschine jeden Kontakt, trägt den Ringsatz in einem automatisierten Tauch- oder Sprühzyklus mit einem einzigen Applikatorhub auf und härtet ihn mit UV-Licht. Anschließend prüft sie mit einer CCD-Bildverarbeitung, ob die Ringe an der richtigen Stelle sitzen, bevor der Kontakt weitergetaktet wird. Anders als bei manuellen Verfahren sorgt die automatisierte Beschichtung für ein gleichbleibendes, reproduzierbares Ergebnis, insbesondere bei hoher Ausbringung: Die Ringe sitzen bei jedem Kontakt an derselben Position und haben denselben Farbton – ideal für die Qualitätsprüfung anhand der Farbtafel. Da die alleinige Identifikation anhand von Farben nachweislich ein Zuverlässigkeitsrisiko birgt, setzt ZEUEE mit ISO 9001:2015-Zertifizierung bei der Auslegung der Fertigungszelle auf die CCD-Bildverarbeitung als entscheidenden Bestandteil. Bevor ein Teil in den nächsten Zyklus gelangt, muss die Bildprüfung die korrekte BIN bestätigen. In den folgenden Abschnitten erfahren Sie mehr über die Maschine, automatisierte Beschichtung und Alternativen, die darstellbaren BIN-Codes und den Beschaffungsprozess:
 REF / FIG-01
Farbmarkiermaschine von ZEUEE – Modelle, technische Daten und Konfiguration
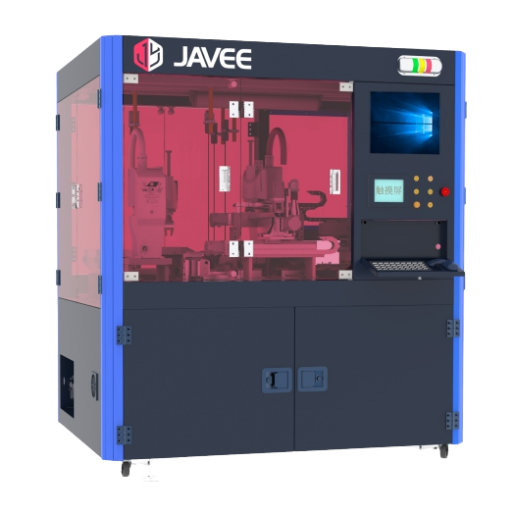
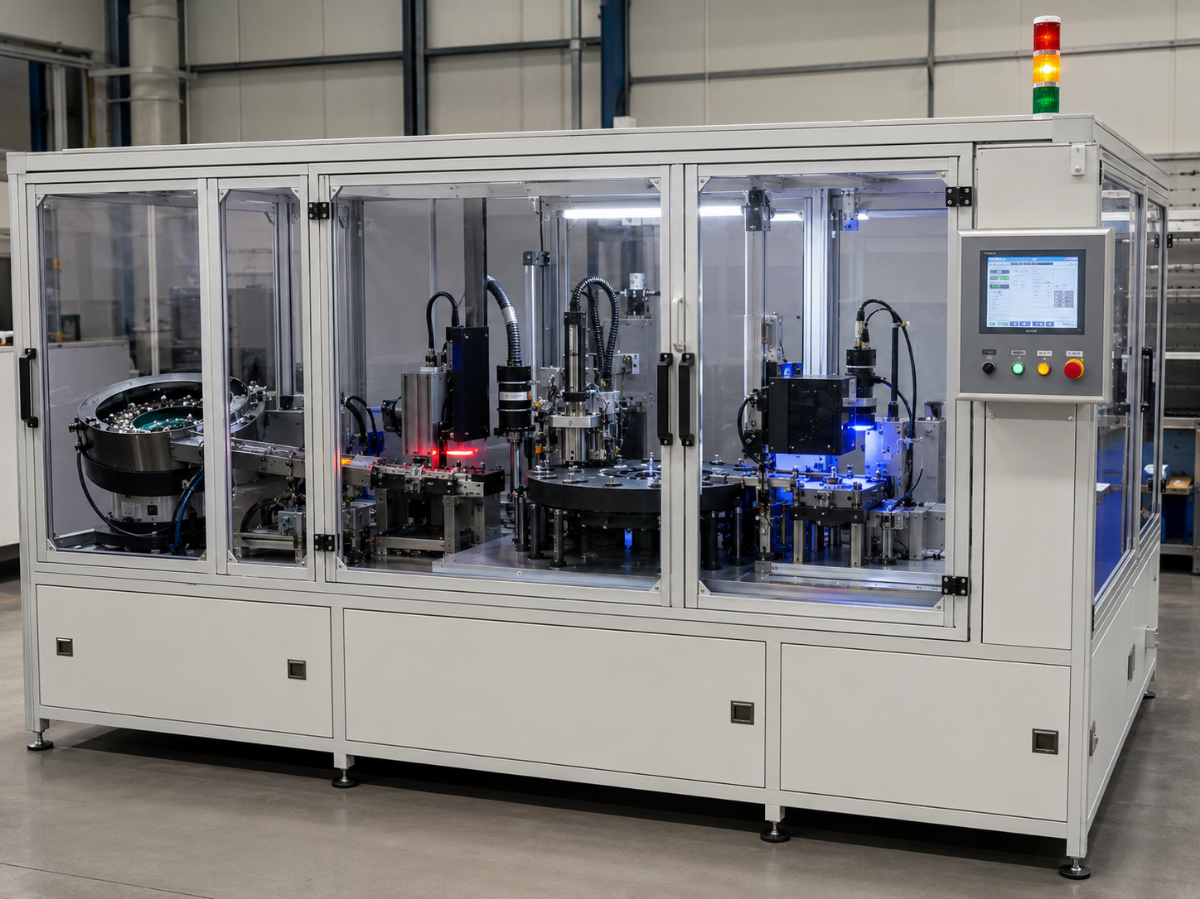
Die Plattform von ZEUEE ist als geschlossene Automatisierungszelle ausgeführt und bildet eine vollständige Einheit zur Kontaktkennzeichnung. Sie umfasst eine Zuführ- und Positioniervorrichtung für die Kontakte, eine Beschichtungsstation zum präzisen Auftragen der Farbringe, eine UV-Station zum Aushärten der Tinte und schließlich eine Prüfeinheit mit CCD-Kamera. Die Baugruppe ist von einer Sicherheitseinhausung umgeben und wird über ein Touchscreen-HMI gesteuert; eine dreifarbige Signalleuchte zeigt den Betriebsstatus an. Da die Anwendungen sehr unterschiedlich sind, können auch die technischen Daten je nach Anwendung variieren. Die automatisierte Farbcodierung ist seit Langem Stand der Technik (USPTO US6311229).
Funktionen der Plattform
- Die Maschine beschichtet zylindrische, vergoldete Stift- und Buchsenkontakte, wie sie in runden und rechteckigen Steckverbindern zum Einsatz kommen.
- Bis zu drei Farbringe werden in einem Prozessdurchlauf aufgebracht – genug für einen vollständigen dreistelligen BIN-Code ohne erneutes Takten.
- Eine UV-Härteeinheit härtet die pigmentierte Beschichtung und macht sie abrieb- und lösemittelbeständig – anders als handaufgetragene, luftgetrocknete Farbe.
- Eine CCD-Bildverarbeitungsstation prüft, ob die Farbringe vorhanden und richtig positioniert sind. Fehlerhaft beschichtete Kontakte werden so bereits an der Maschine aussortiert und nicht erst bei der Endprüfung.
- Die HMI-Steuerung speichert Parametersätze als Voreinstellungen für jede Teilenummer. Werkzeuge und Zuführmodule lassen sich für unterschiedliche Kontaktfamilien umrüsten.
Konfigurationsstufen von Kontakt zu Beschichtung
Nutzen Sie diese Übersicht als Grundlage für die Auswahl der passenden Ausführung für Ihr Programm. Sie zeigt, wie die Kennzeichnungsaufgabe die Konfiguration der Fertigungszelle bestimmt:
| Ihre Kontakte | Benötigte Farbringe | Typische Konfiguration | Geeignet für |
|---|---|---|---|
| Fertigungslinie mit hohem Durchsatz und einer Kontaktgröße | 2–3 festgelegte | Dedizierte Zuführung + festgelegter Farbsatz + CCD-Prüfung | Höchster, gleichmäßiger Durchsatz |
| Gemischte M39029-Kontaktfamilie | 3 (vollständige BIN) | Farbwechsel über Parametersätze + Voreinstellungen nach Teilenummer | Häufiges Umrüsten auf andere Teile |
| Gemischte Größen / Entwicklung und Fertigung | 1–3 variabel | Einstellbare Werkzeuge + Farbwechsel mit manueller Unterstützung | Geringe oder gemischte Stückzahlen, Prototypenfertigung |
| Integration in eine bestehende Fertigungslinie | variabel | Fertigungszelle an vorgeschaltete Zuführung und nachgelagerte Kontaktbestückung angebunden | Inline-Kontaktfertigung |
Für die Bewertung der Plattform sollte ein Techniker einen repräsentativen Kontakt und die gewünschte BIN an ZEUEE senden. ZEUEE legt daraufhin die Zuführwerkzeuge, das Ringlayout und den Zyklusansatz im Datenblatt fest. Auch kundenspezifische Anforderungen – etwa besondere Kontaktgeometrien, zusätzliche Ringe oder die Anbindung an eine bestehende Steckverbindermontagelinie – werden dabei definiert.
Konfigurationsdaten prüfenAutomatisierte Ringbeschichtung, manuelle Markierung und Laser- oder Tintenstrahlmarkierung im Leistungsvergleich
Käufer vergleichen in der Regel drei Möglichkeiten, Kontakte zu kennzeichnen: Farbringe von Hand auftragen, mit einem Laser- oder Tintenstrahlsystem markieren oder eine spezielle automatisierte Ringbeschichtungsmaschine einsetzen. Diese Verfahren sind nicht austauschbar. Die manuelle Markierung verursacht die oben beschriebenen Probleme mit der Gleichmäßigkeit. Eine Lasermarkierungsmaschine für Kabel oder eine Tintenstrahlmaschine zur Kabelmarkierung eignet sich hervorragend zum Aufdrucken alphanumerischer Codes auf Kabelisolierungen und Anschlussleisten. Beide sind jedoch für die Markierung von Kabelabschnitten ausgelegt – nicht dafür, einen sauberen Farbring um den Körper eines einzelnen Kontakts aufzubringen. Deshalb entwickelt ZEUEE einen speziellen, CE-gekennzeichneten Beschichtungskopf: Er gewährleistet die nötige Abdeckung. Führende Systeme zur Drahtmarkierung kennzeichnen Drähte und Kabel, nicht einzelne Stift- und Buchsenkontakte mit Farbcodes. Im Folgenden werden konkrete Merkmale statt vager Bewertungen wie „hoch“, „mittel“ oder „niedrig“ verglichen:
| Merkmal | Automatisierte Ringbeschichtung | Manuelle Markierung von Hand | Laser- oder Tintenstrahlmarkierer für Kabel |
|---|---|---|---|
| Was wird markiert? | Der Kontaktkörper (Stift/Buchse) | Der Kontaktkörper | Kabelisolierung oder Schlauch |
| Farbringe pro Durchlauf | Bis zu 3 in einem Zyklus | Jeweils 1 Farbring | Nicht zutreffend (alphanumerische Zeichen, keine Farbringe) |
| Gleichmäßigkeit der Farbringe | Per CCD geprüft, durch Parametersatz festgelegt | Abhängig von Bediener und Charge | Hoch bei Text, nicht bei Farbringen |
| Haltbarkeit | UV-gehärtet, abriebfest | Luftgetrocknet, Gefahr des Verblassens und Verschleißes | Dauerhaft auf der Isolierung |
| Prüfung | Aussortierung fehlerhafter Teile durch Inline-Bildverarbeitung | Sichtprüfung im Nachhinein | Systemabhängig |
| Durchsatzklasse | Kontinuierliche automatisierte Taktung | Teil für Teil | Hoch (lineare Kabelzuführung) |
Konformitätsgerecht ausgelegt – den Kontakt-BIN-Farbcode, den Ihre Maschine reproduziert
Ein falsch aufgebrachter Farbring ist ein Zuverlässigkeitsrisiko, kein Schönheitsfehler – deshalb integriert ZEUEE eine CE-zertifizierte CCD-Prüfung direkt in die Fertigungszelle. Farbringe werden ausschließlich zu einem Zweck auf Kontakte aufgebracht: zur Reproduktion des Steckverbinder-Farbcodes, der Basic Identification Number, die sowohl ein Prüfer als auch ein angeschlossenes automatisiertes Prüfsystem auslesen. Der Code ähnelt dem Ihnen bekannten Farbcode für Kabelverbinder. Prüfer gleichen damit die BIN anhand einer Tabelle für Stift- und Buchsenkontakte nach Militärspezifikation für M39029 und verwandte Kontaktfamilien ab. Bei den M39029-Kontaktfamilien, die die Grundlage von MIL-DTL-38999, -83723, -26482 usw. bilden, werden die letzten drei Ziffern der Teilenummer gemäß dem standardisierten Widerstandsfarbcode als Farbringe dargestellt – von der Kabelseite zur Steckseite. Eine Beschichtungsmaschine, die die Ringe nicht präzise aufbringt, ist kurz gesagt eine Fehlermaschine.
Referenztabelle für den BIN-Farbcode von Kontakten
| Ziffer | Farbe | Ziffer | Farbe |
|---|---|---|---|
| 0 | Schwarz | 5 | Grün |
| 1 | Braun | 6 | Blau |
| 2 | Rot | 7 | Violett |
| 3 | Orange | 8 | Grau |
| 4 | Gelb | 9 | Weiß |
Die Zuordnung richtet sich nach der Position: Der erste Ring liegt am nächsten am Kabelanschluss, der dritte am nächsten am Steckende. 360 steht also für Orange-Blau-Schwarz (z. B. M39029/58-360). Ändern Sie nur die letzte Ziffer der Teilenummer zu -361 oder -362, ändert sich nur der dritte Farbring.
Da beim Ablesen von drei kleinen Farbringen ein hohes Fehlerrisiko besteht, dürfen Hersteller die BIN bei Kontakten der Größe 16 und größer aufprägen – ein stillschweigendes Eingeständnis, wie unzuverlässig das Ablesen von Farbringen von Hand ist. Für die Kennzeichnung von Kabeln in der Luft- und Raumfahrt sowie im Verteidigungsbereich gelten strenge Vorgaben (SAE AS50881, früher MIL-W-5088L), ebenso für die zugehörige Kabelbaumfertigung (IPC/WHMA-A-620) und die Fertigung (Qualitätssystem AS9100). Eine Beschichtungsmaschine, die Farbringe präzise gemäß Spezifikation aufbringt, ist ein Werkzeug zur Sicherstellung der Konformität. Die Kennzeichnung mit Farbringen ist seit Langem dokumentiert (USPTO US2610607).
„Wir betrachten die CCD-Prüfung als das eigentliche Ergebnis, nicht den Beschichtungskopf. Tinte auf ein Teil aufzutragen, kann jeder – für Einkäufer in der Luft- und Raumfahrt zählt, ob die BIN über die gesamte Charge hinweg zuverlässig lesbar ist. Deshalb sortieren wir fehlerhafte Kontakte bereits an der Station aus, bevor sie für die Kontaktbestückung entnommen werden.“
Wo sich der Einsatz lohnt – Anwendungsbranchen und Ergebnisse
Die Maschine ist überall dort wirtschaftlich, wo ausreichend viele Kontakte gefertigt werden und das manuelle Aufbringen von Farbringen zum Qualitätsrisiko wird. Dazu zählen vor allem Hersteller elektrischer Steckverbinder und Kontakte für die Luft- und Raumfahrt sowie den Verteidigungsbereich, die den Anforderungen von AS9100 und den Rückverfolgbarkeitsvorgaben für M39029-Teile unterliegen; Automobil- und Elektrofahrzeughersteller mit hohem Steckverbinderbedarf und den damit verbundenen Rückruf- und Gewährleistungsrisiken bei Fehlern; sowie Hersteller von Telekommunikationsgeräten, Industrieprodukten und Präzisionselektronik, die mit Farbcodes die Effizienz ihrer Montage steigern.
Stellen Sie sich vor, das Montageteam erhält für ein 38999-Programm eine gemischte Charge M39029-Buchsenkontakte. Nach dem Galvanisieren müssen die blanken Kontakte jeweils mit einer BIN gekennzeichnet werden, bevor sie nach Teilenummer verpackt werden. Üblicherweise übernimmt ein Mitarbeiter diese Arbeit von Hand: Er prüft den Farbcode anhand eines Nachschlagewerks, trägt mit einem Applikator den richtigen Farbring auf und legt die Kontakte zum Trocknen beiseite. Das ist ein langsamer Vorgang. Ein falschfarbiger oder verschmierter Ring fällt möglicherweise erst auf, wenn der Steckverbinder montiert ist und eine Durchgangsprüfung nicht besteht. In den Produktstrom integriert, taktet die Beschichtungsanlage dieselben Kontakte weiter, trägt das richtige Ringmuster auf, härtet es und sortiert jeden Kontakt aus, bei dem die messende CCD-Kamera keine einwandfreie Beschichtung bestätigt. So wird aus dem „Raten und Prüfen“ des Bedieners ein geprüfter, kontrollierter Prozessschritt, der mit der Steckverbindermontage Schritt hält.
ZEUEE fertigt diese Anlagen als Teil einer umfassenden Automatisierungslinie für Kontakte und Steckverbinder. Die Erfahrung des Unternehmens stammt aus der Fertigungspraxis, nicht nur aus dem Maschinenbau. Seit der Gründung im Jahr 2005 verfügt ZEUEE über eine Produktionsfläche von 20.000 ㎡, mehr als 150 F&E-Patente und die Zertifizierung nach ISO 9001:2015. Das Unternehmen beliefert Kunden in über 30 Ländern mit intelligenter Automatisierungstechnik. Zu den langjährigen Kundenprogrammen zählen unter anderem AVIC, China Shipbuilding, Corning, TE, Sumitomo, LEGO, SONY und Foxconn. Sie alle verfügen über auditierte Lieferketten, in denen die Kontaktkennzeichnung zählt – die Mess- und Qualitätsdisziplin, die Institutionen wie NIST für die Fertigung formalisieren.
>50%
Typische Verringerung des Arbeitsaufwands für die Kennzeichnung, wenn ein manueller Schritt automatisiert wird – die wiederkehrenden Kosten, die eine Farbcodierungszelle Schicht für Schicht einspart.
Branchendurchschnitt für die Automatisierung der Kabelbaumfertigung; die tatsächlichen Ergebnisse variieren je nach Volumen und Teilemix.
Ab welchem Punkt sich die Automatisierung der Farbcodierung rechnet
Ob sich die Investition rechnet, lässt sich ehrlich nur anhand eines Schwellenwerts beantworten, nicht mit einer plakativ genannten Rendite. Unterhalb eines bestimmten Kontaktvolumens ist die manuelle Markierung kostengünstiger. Oberhalb davon sprechen die laufenden Arbeitskosten und die steigenden Kosten einer Fehlkennzeichnung für eine automatische Beschichtungslösung. Zwei Faktoren bestimmen diesen Zielkonflikt: der Arbeitsaufwand für die Kennzeichnung in jeder Schicht und die Kosten, die ein falscher Farbring im nachgelagerten Prozess verursacht.
Ein zweiter, größerer Nutzen taucht in keiner Lohnkostenposition auf: die Kosten eines spät entdeckten, falsch gekennzeichneten Kontakts. In der Fertigung ist ein Fehler, der erst nach der Montage entdeckt wird, wesentlich teurer zu beheben als ein Fehler, der an der Markierungs- oder Prüfstation auffällt. Fehler an Steckverbindern und Kabeln sind zudem eine wiederkehrende Ursache für Rückrufe. Geprüfte, gleichmäßige Farbringe verlagern den Prüfpunkt im Prozess nach vorne – das ist der Kern der Kennzeichnungslösung und der eigentliche Nutzen, auch wenn er sich nur schwer in einer einzelnen Zahl ausdrücken lässt. ZEUEE nennt keine Rendite, die das Unternehmen nicht belegen kann, sondern berechnet sie gemeinsam mit Ihnen auf ehrliche Weise.
Zertifizierungen und Konformität
Wer einen neuen Anlagenlieferanten für ein Programm in der Luft- und Raumfahrt oder Automobilindustrie qualifiziert, prüft zunächst dessen Zertifizierungen – sie stellen zugleich das erste konkrete Beschaffungsrisiko dar. Sind die Zertifizierungen eines Lieferanten unzureichend, kann sich die Lieferantenfreigabe wochenlang verzögern und damit die Inbetriebnahme der Anlage für das Programm verschieben. ZEUEE fertigt seine Anlagen nach einem auditierten Qualitätssystem. Die Maschinen tragen die Nachweise, auf die Einkauf und Qualitätsmanagement achten:










150+ Patente
32+ Erfindungs- · 68+ Gebrauchsmusterpatente
ISO 9001:2015
Qualitätsmanagementsystem
CE
EU-Konformitätskennzeichnung
CQC
China Quality Certification
Nationales Hightech-Unternehmen
Qualifikation als Unternehmen
Beschaffungsleitfaden – Preisfaktoren, Lieferzeit und Kundendienst
Da jede Maschinenkonfiguration auf die jeweilige Anwendung zugeschnitten wird, gibt es keinen Einheitspreis. Nennt Ihnen ein Vertriebsmitarbeiter einen Preis, bevor er Ihre Kontakte gesehen hat, ist das eine Schätzung. Die tatsächlichen Anschaffungskosten hängen von diesen fünf Faktoren ab:
Diese Faktoren bestimmen das Angebot
01
Größe und Vielseitigkeit des Kontaktsortiments bestimmen die Komplexität. Eine einzelne, spezialisierte Linie ist in der Regel um ein Vielfaches günstiger als eine Fertigungszelle, die mithilfe von Parametersätzen innerhalb einer gesamten M39029-Familie die Farbcodierung wechseln kann.
02
Komplexität der Farbcodierung: Anzahl und Auswahl der verwendeten Farben bestimmen die Auslegung der Werkzeuge und des Maschinenkopfs.
03
Prüftoleranz: Der Prüfaufwand richtet sich nach den Abnahmekriterien. Eine CCD-Prüfung, die nur das Vorhandensein erfasst, ist günstiger als eine Positionsprüfung mit Bewertung der Farbwerte.
04
Integriertes System: Eine integrierte Anlage erfordert mehr Entwicklungsaufwand als eine eigenständige Fertigungszelle.
05
Geforderte Ausbringung: Sie bestimmt die Anforderungen an Kapazität und Geschwindigkeit.
Lieferzeit und Service hängen ebenfalls von Ihrer Spezifikation und der Mindestbestellmenge ab. Als Hersteller kundenspezifischer Automatisierungstechnik unterstützt ZEUEE Kunden in mehr als 30 Ländern bei Installation, Bedienerschulung, Ersatzteil- und Verbrauchsmittelversorgung sowie Fernwartung. Diese Leistungen werden im Angebot schriftlich festgehalten – einschließlich des Lieferzeitfensters mit vereinbarten Toleranzen, Kundendienstplänen und Ersatzteillisten. Unabhängige Hinweise zur Bewertung neuer Fertigungslieferanten finden Käufer beispielsweise bei NIST MEP. Wenden Sie sich an ZEUEE, um ein detailliertes Angebot auf Grundlage Ihrer Kontaktteilenummern zu erhalten.
FAQ – Häufig gestellte Fragen
Was genau macht eine Maschine zur Farbringbeschichtung?
ZEUEE-Maschinen bringen präzise farbcodierte Ringe, eine Basic Identification Number (BIN), auf die Körper von Steckverbinder-Kontaktstiften und -Buchsenkontakten auf. Die Maschine trägt die Tinte direkt auf die Kontakte auf; anschließend wird sie mit UV-Licht gehärtet. Vor dem Weitertakten des Werkstücks wird die Farbe überprüft. BIN ist ein branchenweit anerkanntes dreistelliges Farbcodierungssystem, mit dem sich Kontaktstifte oder Buchsenkontakte am Anschlussbereich des Kabels leicht identifizieren lassen. Die Betrachtung erfolgt vom Kabelanschluss in Richtung Steckseite des Steckverbinderkontakts und ermöglicht die Identifizierung des richtigen Teils an jeder Station während des gesamten Montageprozesses. Unsere Technologie unterscheidet sich von Tintenstrahl- und Lasersystemen, die alphanumerische Zeichen auf Kabelisolierungen aufbringen. Unsere Maschine markiert den Kontakt selbst.
Wie werden die drei Farbringe gelesen?
Die Ringe folgen dem branchenweit in der Elektrotechnik verwendeten standardisierten 10-Farben-Widerstandscode. Dabei werden den Farben Zahlen von null (0) für Schwarz bis neun (9) für Weiß zugeordnet. Eine BIN von 360 würde, wenn man den Farbcodes vom Anschlussbereich in Richtung Steckseite des Kontakts folgt, als Orange – Blau – Schwarz gelesen.
Kann die Maschine unsere spezifischen Kontaktgrößen und Teilenummern verarbeiten?
Das Verfahren wird direkt am Einsatzort angewendet. Senden Sie uns ein Kontaktmuster oder die Kontakte, die Sie kennzeichnen lassen möchten. Teilen Sie uns die konkreten Basic Identification Number(s) mit, die Ihre Kontakte benötigen, und ZEUEE erstellt Ihnen ein Angebot für die passende Maschine einschließlich Zuführmechanismus(en), Farbring(en) und der entsprechenden Verfahrensanweisung. Gemischte Produkte aus der Kontaktfamilie M39029 können dank Rezepturwechsel mit verschiedenen Farbcodes verarbeitet werden.
Wie haltbar sind die aufgebrachten Ringe im Vergleich zum manuellen Auftragen von Farbe?
Wir härten die Beschichtung mit UV-Licht, damit sie gegen Abrieb und Lösungsmittel beständig ist. Nach jedem einzelnen Kontakt führen wir eine Prüfung mit einer CCD-Kamera durch und takten das Werkstück anschließend weiter. So wird genau dem Problem des Verblassens und der Farbtonabweichungen entgegengewirkt, das der manuellen Farbaufbringung innewohnt.
Macht die Maschine unsere Kontakte MIL-Spezifikationskonform?
So stellen Sie die Konformität mit dem BIN-Farbcodierungsschema sowie dessen korrekte und zuverlässige Anwendung sicher. Die Qualifizierung der Kontakte richtet sich jedoch weiterhin nach der bestehenden Norm für Ihre Kontakte (z. B. M39029) sowie nach Ihrem eigenen AS9100-Prozess und dem Verfahren IPC/WHMA-A-620. Diese Unterscheidung muss stets klar gewahrt bleiben, denn Verwechslungen zwischen der Qualifizierung des Werkzeugs und der Qualifizierung der Kontakte führen besonders leicht zu Konformitätsfehlern.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






