ติดต่อ Zeyu lntelligent Industrial Company

ภาพรวมอุปกรณ์
เครื่องเคลือบวงแหวนสีสำหรับหน้าสัมผัสพินและซ็อกเก็ตคอนเน็กเตอร์
ทำเครื่องหมายแถบสี BIN อัตโนมัติ
เพิ่มแถบสีระบุอัตลักษณ์ที่ทนทานและไม่ซ้ำกันให้หน้าสัมผัสพินและซ็อกเก็ต—วิธีที่โรงงานคอนเน็กเตอร์สำหรับอุตสาหกรรมการบินและอวกาศและการทหารใช้ระบุหน้าสัมผัสตามหมายเลขระบุพื้นฐาน (BIN) บนอุปกรณ์จริง แทนการระบายสีด้วยมือ
ขอใบเสนอราคา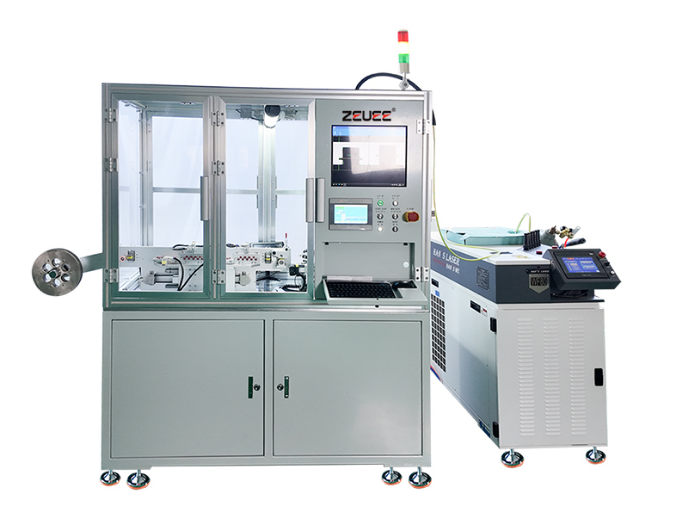
พินและซ็อกเก็ต
ประเภทหน้าสัมผัสที่เคลือบได้
สูงสุด 3
แถบสีต่อรอบการทำงาน
อบด้วยรังสี UV
เคลือบหมึก ทนต่อการเสียดสี
ตรวจยืนยันด้วย CCD
ตรวจสอบตำแหน่งแถบสีด้วยแมชชีนวิชัน
ISO 9001 · CE · CQC
ผู้ผลิตที่ได้รับการรับรอง
กำหนดค่าได้
อัตราการผลิตและช่วงขนาดหน้าสัมผัส
การประเมินระบบ
คอขวดจากการทำรหัสสีหน้าสัมผัสด้วยมือ—และวิธีแก้ด้วยระบบเคลือบวงแหวนอัตโนมัติ
[PHASE-01] กระบวนการเบื้องต้น
ใช้เครื่องเคลือบวงแหวนสีพิมพ์วงแหวนระบุสีบนพินหน้าสัมผัสและหน้าสัมผัสซ็อกเก็ต ซึ่งเป็นชิ้นส่วนขนาดเล็กชุบทอง มีปลายแหลม ใช้เข้าหัวสายไฟและยึดเข้ากับตัวคอนเน็กเตอร์ไฟฟ้า นี่คือการทำเครื่องหมายระดับหน้าสัมผัส โดยพิมพ์รหัสสีบนตัวพินหรือซ็อกเก็ต เพื่อให้ทราบระหว่างการประกอบคอนเน็กเตอร์ว่าเครื่องจักรต้องใส่หน้าสัมผัสแต่ละตัวลงในช่องใดของคอนเน็กเตอร์
[PHASE-02] รูปแบบความผิดพลาด
เรื่องนี้สำคัญ เพราะโรงงานคอนเน็กเตอร์ต่างเคยพบปัญหานี้ การระบุอัตลักษณ์บนหน้าสัมผัสสำหรับอุตสาหกรรมการบินและอวกาศและการทหารทำด้วยแถบสี 3 แถบตาม หมายเลขระบุพื้นฐาน (BIN)—ใช้รูปแบบเดียวกับรหัสสีบนตัวต้านทานของแผงวงจรพิมพ์ที่คุณอาจเคยเห็นตอนเรียน เมื่อทำเครื่องหมายด้วยมือ จะเกิดปัญหาที่ส่งผลต่อกัน 2 ประการ คือเฉดสีแตกต่างกันไปตามผู้ระบายและล็อตการผลิต อีกทั้งสีที่ทาอาจซีดจางเมื่อโดนความร้อนหรือแสง สีจึงเปลี่ยนไปในแต่ละรอบการผลิตและซีดเมื่อชิ้นงานอุ่นขึ้น กระบวนการประกอบและการทดสอบที่อาศัยสีอาจระบุพินผิดและใส่ลงในรูคอนเน็กเตอร์ที่ไม่ถูกต้อง ความผิดพลาดเหล่านี้มักไม่พบจนกว่าจะทดสอบความต่อเนื่องทางไฟฟ้า หรือจนกว่าชิ้นงานจะขัดข้องระหว่างใช้งานจริง ซึ่งตอนนั้นก็ มีค่าใช้จ่ายสูงขึ้น
[PHASE-03] ข้อได้เปรียบของระบบอัตโนมัติ
เครื่องจักรนี้ช่วยแก้ปัญหาดังกล่าวได้โดยตรง แทนการใช้คนปัด จุ่ม หรือระบายแถบสีทีละชิ้นแล้วหวังให้ผลสม่ำเสมอ เครื่องจักรจะหมุนหน้าสัมผัสแต่ละชิ้น ทำรอบการจุ่มหรือพ่นแถบสีแบบอัตโนมัติด้วยหัวจ่ายในเที่ยวเดียว แล้วอบด้วยรังสี UV จากนั้นจึง ตรวจสอบด้วยแมชชีนวิชัน CCD เพื่อให้แน่ใจว่าแถบสีอยู่ในตำแหน่งที่ถูกต้อง ก่อนเคลื่อนหน้าสัมผัสไปยังสถานีงานถัดไป การพ่นสีอัตโนมัติให้ผลที่คาดการณ์ได้ ซึ่งกระบวนการทำมือทำได้ยาก โดยเฉพาะเมื่อผลิตด้วยอัตราสูง: แถบสีจะอยู่ตำแหน่งเดิมและมีเฉดสีเดียวกันในหน้าสัมผัสแต่ละชิ้น ช่วยให้ผู้ตรวจสอบคุณภาพเทียบกับตารางสีได้สะดวก เนื่องจากการใช้สีเพียงอย่างเดียวมีความเสี่ยงด้านความน่าเชื่อถือที่มีการบันทึกไว้ ZEUEE ซึ่งผ่านการรับรอง ISO 9001:2015 จึงออกแบบเซลล์การผลิตโดยให้แมชชีนวิชัน CCD เป็นส่วนสำคัญ ภาพต้องยืนยันว่าแถบสีตรงกับ BIN ที่ถูกต้องก่อนเคลื่อนชิ้นงานไปยังรอบการทำงานถัดไป หัวข้อต่อไปนี้จะอธิบายตัวเครื่อง การเคลือบอัตโนมัติเทียบกับทางเลือกอื่น BIN ที่เครื่องจักรรองรับ และขั้นตอนการจัดซื้อ:
 อ้างอิง / รูปที่ 01
เครื่องเคลือบวงแหวนสี ZEUEE — รุ่น ข้อกำหนด และการกำหนดค่า
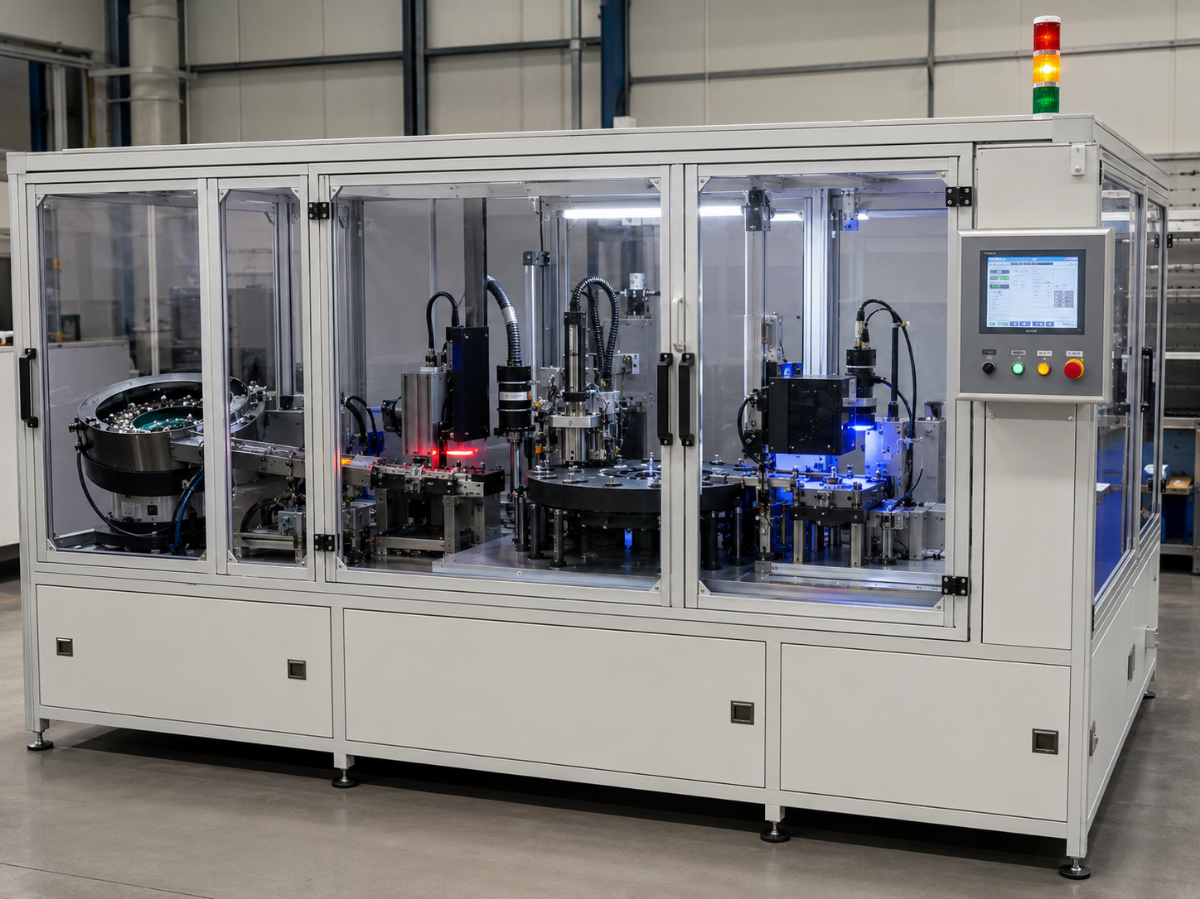
แพลตฟอร์มของ ZEUEE ออกแบบเป็นเซลล์ระบบอัตโนมัติแบบปิดในตัว ทำหน้าที่ระบุหน้าสัมผัสได้ครบวงจร ประกอบด้วยอุปกรณ์ป้อนและจัดตำแหน่งหน้าสัมผัส สถานีเคลือบที่พ่นแถบสีลงบนชิ้นงานอย่างแม่นยำ สถานี UV สำหรับทำให้หมึกแห้ง และขั้นตอนการตรวจสอบด้วยกล้อง CCD ชุดประกอบนี้ติดตั้งภายในโครงครอบนิรภัย ควบคุมผ่าน HMI แบบจอสัมผัส และมีไฟสัญญาณไตรสีแสดงสถานะการทำงาน การใช้งานเครื่องจักรนี้แตกต่างกันอย่างมาก ข้อกำหนดจึงอาจแตกต่างกันไปตามการใช้งานแต่ละประเภท การทำรหัสสีแบบอัตโนมัติเป็นเทคโนโลยีที่มีการใช้งานมานานแล้ว (USPTO US6311229).
แพลตฟอร์มทำอะไรได้บ้าง
- เคลือบหน้าสัมผัสพินและซ็อกเก็ตทรงกระบอกชุบทอง ซึ่งใช้กับคอนเน็กเตอร์ทรงกลมและทรงสี่เหลี่ยมผืนผ้า
- พิมพ์แถบสีได้สูงสุด 3 แถบในรอบการทำงานเดียว เพียงพอสำหรับรหัส BIN 3 หลักครบชุดโดยไม่ต้องจัดตำแหน่งใหม่
- โมดูลอบ UV ทำให้สารเคลือบผสมเม็ดสีแห้งตัวและทนต่อการเสียดสีและตัวทำละลาย แทนการใช้สีทาด้วยมือแล้วผึ่งแห้ง
- สถานีแมชชีนวิชัน CCD ยืนยันการมีอยู่และตำแหน่งของแถบสี หากเคลือบหน้าสัมผัสผิดตำแหน่ง เครื่องจักรจะคัดทิ้งทันที แทนที่จะไปพบปัญหาในการทดสอบขั้นสุดท้าย
- ระบบควบคุม HMI ใช้ชุดค่าพารามิเตอร์การผลิตและบันทึกค่าตั้งล่วงหน้าตามหมายเลขชิ้นส่วน เครื่องมือการผลิตและโมดูลป้อนชิ้นงานปรับเปลี่ยนได้เพื่อรองรับหน้าสัมผัสแต่ละตระกูล
แนวทางเลือกการกำหนดค่าตั้งแต่หน้าสัมผัสถึงการเคลือบ
ใช้ข้อมูลนี้ประกอบการหารือเพื่อเลือกรูปแบบที่เหมาะกับโปรแกรมของคุณ โดยจับคู่สิ่งที่ต้องทำเครื่องหมายกับการกำหนดค่าเซลล์การผลิต:
| หน้าสัมผัสของคุณ | จำนวนแถบสีที่ต้องการ | การกำหนดค่าทั่วไป | เหมาะที่สุดสำหรับ |
|---|---|---|---|
| สายการผลิตปริมาณสูงสำหรับขนาดเดียว | กำหนดตายตัว 2–3 แถบ | ระบบป้อนเฉพาะ + ชุดสีคงที่ + ตรวจสอบด้วย CCD | อัตราการผลิตสูงสุดและสม่ำเสมอ |
| หน้าสัมผัสตระกูล M39029 หลายแบบ | 3 (BIN ครบชุด) | เปลี่ยนสีตามชุดค่าพารามิเตอร์การผลิต + ค่าตั้งล่วงหน้าตามหมายเลขชิ้นส่วน | เปลี่ยนชิ้นส่วนบ่อย |
| หลายขนาด / งานพัฒนาและการผลิต | ปรับเปลี่ยนได้ 1–3 แถบ | เครื่องมือการผลิตปรับได้ + เปลี่ยนสีโดยมีผู้ปฏิบัติงานช่วย | ปริมาณน้อยหรือหลากหลาย และการสร้างต้นแบบ |
| ติดตั้งรวมเข้ากับสายการผลิตที่มีอยู่ | แตกต่างกัน | เซลล์การผลิตเชื่อมต่อกับระบบป้อนต้นทางและการใส่ชิ้นงานปลายทาง | การผลิตหน้าสัมผัสแบบอินไลน์ |
วิศวกรที่กำลังประเมินแพลตฟอร์มควรส่งหน้าสัมผัสตัวอย่างพร้อม BIN ที่ต้องการ ZEUEE จะระบุเครื่องมือป้อนชิ้นงาน รูปแบบแถบสี และแนวทางรอบการทำงานไว้ในเอกสารข้อกำหนด นอกจากนี้ยังเป็นขั้นตอนสำหรับกำหนดขอบเขตคำขอปรับแต่ง เช่น รูปทรงหน้าสัมผัสพิเศษ แถบสีเพิ่มเติม หรือการเชื่อมต่อกับสายการประกอบคอนเน็กเตอร์ที่มีอยู่
ประเมินข้อกำหนดการกำหนดค่าเปรียบเทียบประสิทธิภาพการเคลือบวงแหวนอัตโนมัติ การทำเครื่องหมายด้วยมือ และเลเซอร์/อิงค์เจ็ต
โดยทั่วไปผู้ซื้อพิจารณา 3 วิธีในการระบุอัตลักษณ์บนหน้าสัมผัส ได้แก่ ระบายแถบสีด้วยมือ ทำเครื่องหมายด้วยเลเซอร์หรือระบบอิงค์เจ็ต หรือใช้เครื่องเคลือบวงแหวนอัตโนมัติโดยเฉพาะ วิธีเหล่านี้ใช้แทนกันไม่ได้ การทำเครื่องหมายด้วยมือเป็นต้นเหตุของปัญหาความไม่สม่ำเสมอตามที่กล่าวไว้ข้างต้น ส่วนเครื่องทำเครื่องหมายสายไฟด้วยเลเซอร์หรือเครื่องทำเครื่องหมายสายเคเบิลด้วยอิงค์เจ็ตเหมาะสำหรับพิมพ์รหัสตัวอักษรและตัวเลขบนฉนวนสายไฟและแผงขั้วต่อ แต่แต่ละแบบออกแบบมาสำหรับทำเครื่องหมายบนสายไฟเป็นแนวยาว ไม่ใช่พิมพ์แถบสีรอบตัวหน้าสัมผัสแยกชิ้นอย่างเรียบร้อย เหตุผลเชิงโครงสร้างที่วิศวกรของ ZEUEE ออกแบบหัวเคลือบที่มีเครื่องหมาย CE โดยเฉพาะคือการครอบคลุมพื้นที่ ระบบทำเครื่องหมายสายไฟชั้นนำมุ่งเน้นการระบุสายไฟและสายเคเบิล ไม่ใช่การทำรหัสสีบนพินและซ็อกเก็ตแต่ละชิ้น ตารางด้านล่างแสดงคุณสมบัติที่ชัดเจนแทนการให้คะแนนสูง/ปานกลาง/ต่ำแบบกว้าง ๆ:
| คุณสมบัติ | การเคลือบวงแหวนอัตโนมัติ | การทำเครื่องหมายด้วยมือ | เครื่องทำเครื่องหมายสายไฟด้วยเลเซอร์/อิงค์เจ็ต |
|---|---|---|---|
| สิ่งที่ทำเครื่องหมาย | ตัวหน้าสัมผัส (พิน/ซ็อกเก็ต) | ตัวหน้าสัมผัส | ฉนวนสายไฟ/สายเคเบิล และท่อ |
| จำนวนแถบสีต่อเที่ยว | สูงสุด 3 แถบต่อรอบการทำงาน | ครั้งละ 1 แถบ | ไม่เกี่ยวข้อง (เป็นรหัสตัวอักษรและตัวเลข ไม่ใช่แถบสี) |
| ความสม่ำเสมอของแถบสี | ตรวจยืนยันด้วย CCD และกำหนดค่าตามชุดพารามิเตอร์การผลิต | ขึ้นอยู่กับผู้ปฏิบัติงานและล็อตการผลิต | สูงสำหรับข้อความ แต่ไม่เหมาะกับแถบสี |
| ความทนทาน | อบด้วยรังสี UV ทนต่อการเสียดสี | ผึ่งแห้ง มีความเสี่ยงสีซีดจางหรือสึกหรอ | ติดทนนานบนฉนวน |
| การตรวจยืนยัน | ตรวจสอบด้วยแมชชีนวิชันระหว่างกระบวนการและคัดทิ้ง | ตรวจด้วยสายตาภายหลัง | แตกต่างกันตามระบบ |
| ระดับอัตราการผลิต | ป้อนชิ้นงานอัตโนมัติต่อเนื่อง | ทำทีละชิ้น | สูง (ป้อนสายไฟแบบแนวตรง) |
ออกแบบเพื่อให้เป็นไปตามข้อกำหนด — รหัสสี BIN ของหน้าสัมผัสที่เครื่องจักรทำซ้ำได้
การพิมพ์แถบสีผิดเป็นความเสี่ยงด้านความน่าเชื่อถือ ไม่ใช่ข้อบกพร่องด้านรูปลักษณ์ นี่คือเหตุผลที่วิศวกร ZEUEE ติดตั้งระบบตรวจสอบ CCD ที่ผ่านการรับรอง CE ไว้ในเซลล์การผลิตโดยตรง การเคลือบแถบสีบนหน้าสัมผัสมีจุดประสงค์เดียว คือทำซ้ำรหัสสีคอนเน็กเตอร์ หรือหมายเลขระบุพื้นฐาน (BIN) ซึ่งผู้ตรวจสอบและระบบตรวจสอบอัตโนมัติที่เชื่อมต่อกันจะอ่าน รหัสนี้คล้ายกับรหัสสีของคอนเน็กเตอร์สายไฟที่ใช้อยู่แล้ว และผู้ตรวจสอบใช้เทียบ BIN กับตารางพินและซ็อกเก็ตตามข้อกำหนดทางทหารสำหรับ M39029 และตระกูลที่เกี่ยวข้อง สำหรับหน้าสัมผัสตระกูล M39029 ซึ่งเป็นส่วนสำคัญของ MIL-DTL-38999, -83723, -26482 ฯลฯ ตัวเลข 3 หลักสุดท้ายของหมายเลขชิ้นส่วนจะปรากฏเป็นแถบสีตามรหัสสีตัวต้านทาน เรียงจากปลายด้านกระบอกย้ำสายไฟไปยังปลายด้านจับคู่คอนเน็กเตอร์ กล่าวโดยสรุป เครื่องเคลือบที่พิมพ์แถบสีไม่ตรงตำแหน่งก็คือเครื่องจักรที่สร้างความผิดพลาด
ตารางอ้างอิงรหัสสี BIN ของหน้าสัมผัส
| ตัวเลข | สี | ตัวเลข | สี |
|---|---|---|---|
| 0 | ดำ | 5 | เขียว |
| 1 | น้ำตาล | 6 | น้ำเงิน |
| 2 | แดง | 7 | ม่วง |
| 3 | ส้ม | 8 | เทา |
| 4 | เหลือง | 9 | ขาว |
การอ่านรหัสอ้างอิงจากตำแหน่ง โดยแถบแรกอยู่ใกล้ปลายกระบอกย้ำสายไฟที่สุด และแถบที่สามอยู่ใกล้ปลายด้านจับคู่คอนเน็กเตอร์ที่สุด ดังนั้น 360 หมายถึงส้ม-น้ำเงิน-ดำ (เช่น M39029/58-360) และหากเปลี่ยนเฉพาะตัวเลขหลักสุดท้ายของหมายเลขชิ้นส่วนเป็น -361 หรือ -362 จะเปลี่ยนเฉพาะแถบที่สาม
เนื่องจากการอ่านแถบสีขนาดเล็ก 3 แถบด้วยสายตามีโอกาสผิดพลาดสูง ผู้ผลิตจึงได้รับอนุญาตให้ประทับ BIN ลงบนหน้าสัมผัสขนาด 16 ขึ้นไป ซึ่งสะท้อนให้เห็นว่าการอ่านแถบสีด้วยมือไม่น่าเชื่อถือ การระบุสายไฟสำหรับอุตสาหกรรมการบินและอวกาศและการป้องกันประเทศไม่ใช่เรื่องที่เลือกทำได้ตามความสมัครใจ แต่มีข้อกำหนดเข้มงวด (SAE AS50881 ซึ่งเดิมคือ MIL-W-5088L) รวมถึงข้อกำหนดสำหรับกระบวนการผลิตชุดสายไฟ (IPC/WHMA-A-620) และการผลิต (ระบบคุณภาพ AS9100) เครื่องเคลือบที่พิมพ์แถบสีได้ตรงตามข้อกำหนดจึงเป็นเครื่องมือที่ช่วยให้เป็นไปตามข้อกำหนด วิธีระบุอัตลักษณ์ด้วยแถบสีนี้มีการบันทึกไว้เป็นเวลานานแล้ว (USPTO US2610607)
“เราถือว่าการตรวจสอบด้วย CCD คือสิ่งส่งมอบ ไม่ใช่หัวเคลือบ ใคร ๆ ก็พิมพ์หมึกลงบนชิ้นส่วนได้ แต่สิ่งที่ผู้ซื้อในอุตสาหกรรมการบินและอวกาศต้องการทราบคือ BIN อ่านได้อย่างสม่ำเสมอตลอดทั้งล็อตหรือไม่ ดังนั้นเราจึงคัดหน้าสัมผัสที่ผิดปกติออกที่สถานีงาน ก่อนจะหยิบไปใส่ในคอนเน็กเตอร์”
จุดที่คุ้มค่า — อุตสาหกรรมที่ใช้งานและผลลัพธ์
เครื่องจักรนี้คุ้มค่าสำหรับทุกสถานที่ที่ผลิตหน้าสัมผัสในปริมาณมากพอจนการพิมพ์แถบสีด้วยมือกลายเป็นความเสี่ยงด้านคุณภาพ โดยหลักแล้วได้แก่ ผู้ผลิตคอนเน็กเตอร์ไฟฟ้าและหน้าสัมผัสสำหรับอุตสาหกรรมการบินและอวกาศและการป้องกันประเทศ ซึ่งต้องปฏิบัติตามข้อกำหนดการตรวจสอบย้อนกลับชิ้นส่วน AS9100 และ M39029 ผู้ผลิตยานยนต์และรถยนต์ไฟฟ้าที่ใช้คอนเน็กเตอร์จำนวนมากและเสี่ยงต่อการเรียกคืนหรือการรับประกันจากข้อผิดพลาด ตลอดจนผู้ผลิตอุปกรณ์โทรคมนาคม อุตสาหกรรม และอิเล็กทรอนิกส์ความแม่นยำสูง ซึ่งอาศัยรหัสสีเพื่อเพิ่มประสิทธิภาพการประกอบของตน
ลองนึกภาพทีมประกอบนำหน้าสัมผัสซ็อกเก็ต M39029 จากล็อตที่มีหลายแบบเข้าสู่โปรแกรม 38999 หลังได้รับหน้าสัมผัสเปล่าจากกระบวนการชุบ แต่ละชิ้นต้องมี BIN ก่อนบรรจุแยกตามหมายเลขชิ้นส่วน โดยทั่วไปจะทำด้วยมือ ผู้ปฏิบัติงานตรวจสอบสีของแถบที่มีหลายสีจากสมุดอ้างอิง แต้มสีแถบที่ถูกต้องด้วยอุปกรณ์ทา จากนั้นแยกหน้าสัมผัสวางไว้ให้แห้ง กระบวนการนี้ช้า และอาจไม่พบการพิมพ์แถบสีผิดหรือเลอะจนกว่าจะประกอบคอนเน็กเตอร์เสร็จแล้วและชิ้นงานไม่ผ่านการทดสอบความต่อเนื่องทางไฟฟ้า เมื่อนำอุปกรณ์เคลือบเข้าสู่สายการผลิต เครื่องจะป้อนหน้าสัมผัสชุดเดิมตามลำดับ พิมพ์รูปแบบแถบสีที่ถูกต้อง อบให้แห้ง แล้วคัดหน้าสัมผัสที่กล้อง CCD สำหรับวัดหน้าสัมผัสตรวจสอบแล้วไม่ผ่านเกณฑ์การเคลือบทิ้ง ขั้นตอนที่ผู้ปฏิบัติงานเคยใช้การคาดเดาและตรวจซ้ำจึงกลายเป็นกระบวนการควบคุมที่ผ่านการตรวจยืนยัน และทำงานสอดคล้องกับกระบวนการประกอบหน้าสัมผัส
ZEUEE ผลิตอุปกรณ์นี้เป็นส่วนหนึ่งของสายระบบอัตโนมัติสำหรับหน้าสัมผัสและคอนเน็กเตอร์โดยรวม โดยมีประสบการณ์จากการทำงานในโรงงาน ไม่ได้จำกัดอยู่แค่ตัวเครื่อง นับตั้งแต่ก่อตั้งในปี 2005 บริษัทมีฐานการผลิตขนาด 20,000 ㎡ สิทธิบัตรด้านการวิจัยและพัฒนามากกว่า 150 รายการ และได้รับการรับรอง ISO 9001:2015 พร้อมส่งมอบอุปกรณ์ระบบอัตโนมัติอัจฉริยะให้ลูกค้าในกว่า 30 ประเทศ โปรแกรมระยะยาวเหล่านี้มีชื่ออย่าง AVIC, China Shipbuilding, Corning, TE, Sumitomo, LEGO, SONY และ Foxconn ซึ่งล้วนมีห่วงโซ่อุปทานที่ผ่านการตรวจประเมินและให้ความสำคัญกับการระบุอัตลักษณ์หน้าสัมผัส รวมถึงแนวทางด้านการวัดและคุณภาพที่องค์กรอย่าง NIST กำหนดให้เป็นมาตรฐานสำหรับการผลิต
>50%
การลดภาระงานระบุอัตลักษณ์โดยทั่วไปเมื่อเปลี่ยนขั้นตอนทำเครื่องหมายด้วยมือเป็นระบบอัตโนมัติ ช่วยลดต้นทุนที่เกิดซ้ำในทุกกะการทำงาน
ค่าเฉลี่ยของอุตสาหกรรมระบบอัตโนมัติสำหรับการผลิตชุดสายไฟ ผลลัพธ์จริงแตกต่างกันตามปริมาณการผลิตและสัดส่วนผลิตภัณฑ์
จุดคุ้มทุนของการเปลี่ยนการทำรหัสสีด้วยมือเป็นระบบอัตโนมัติ
คำตอบที่ตรงไปตรงมาว่าการลงทุนนี้คุ้มค่าหรือไม่ คือมีจุดคุ้มทุน ไม่ใช่ตัวเลขผลตอบแทนจากการลงทุนที่ใช้พาดหัวได้ง่าย หากปริมาณหน้าสัมผัสต่ำกว่าระดับหนึ่ง การทำเครื่องหมายด้วยมือมีต้นทุนดำเนินงานต่ำกว่า แต่เมื่อปริมาณสูงขึ้น ค่าแรงที่เกิดซ้ำและต้นทุนจากการระบุอัตลักษณ์ผิดที่เพิ่มขึ้นจะทำให้ระบบเคลือบอัตโนมัติคุ้มกว่า ปัจจัย 2 ประการกำหนดความแตกต่างนี้ ได้แก่ แรงงานที่ใช้ในขั้นตอนทำเครื่องหมายทุกกะ และต้นทุนที่จะเกิดขึ้นเมื่อแถบสีผิดพลาดแล้วชิ้นงานเข้าสู่กระบวนการถัดไป
ผลตอบแทนอีกส่วนหนึ่งที่มากกว่าไม่ได้ปรากฏอยู่ในต้นทุนแรงงานเลย นั่นคือต้นทุนของหน้าสัมผัสที่ระบุอัตลักษณ์ผิดแล้วตรวจพบล่าช้า ในการผลิต ข้อบกพร่องที่พบหลังการประกอบมีค่าใช้จ่ายในการแก้ไขสูงกว่าข้อบกพร่องที่พบที่สถานีทำเครื่องหมายหรือสถานีทดสอบมาก และข้อผิดพลาดของคอนเน็กเตอร์และสายไฟยังเป็นสาเหตุที่เกิดขึ้นซ้ำของการเรียกคืนผลิตภัณฑ์ การตรวจพบแถบสีที่สม่ำเสมอและผ่านการยืนยันตั้งแต่ต้นช่วยเลื่อนจุดตรวจพบให้เร็วขึ้น ซึ่งเป็นหัวใจของโซลูชันการระบุอัตลักษณ์และผลตอบแทนที่แท้จริง แม้จะระบุเป็นตัวเลขเดียวได้ยาก ZEUEE จะไม่กล่าวอ้างผลตอบแทนจากการลงทุนที่ไม่มีหลักฐานรองรับ แต่จะคำนวณตามจริงร่วมกับคุณ
การรับรองและการปฏิบัติตามข้อกำหนด
ผู้ซื้อที่เริ่มกระบวนการขึ้นทะเบียนผู้จำหน่ายอุปกรณ์รายใหม่สำหรับโปรแกรมยานยนต์หรืออุตสาหกรรมการบินและอวกาศ มักเริ่มจากตรวจสอบชุดการรับรองของผู้จำหน่าย ซึ่งเป็นความเสี่ยงสำคัญอันดับแรกในการจัดซื้อ หากชุดการรับรองไม่เข้มแข็ง ขั้นตอนขึ้นทะเบียนผู้ขายอาจหยุดชะงักหลายสัปดาห์ ทำให้การเริ่มใช้อุปกรณ์ในโปรแกรมล่าช้า ZEUEE ผลิตอุปกรณ์ภายใต้ระบบคุณภาพที่ผ่านการตรวจประเมิน และตัวเครื่องมีเครื่องหมายรับรองที่ผู้จัดซื้อและบุคลากรฝ่ายคุณภาพให้ความสำคัญ:










สิทธิบัตรมากกว่า 150 รายการ
สิทธิบัตรการประดิษฐ์มากกว่า 32 รายการ · สิทธิบัตรแบบใช้ประโยชน์มากกว่า 68 รายการ
ISO 9001:2015
ระบบบริหารคุณภาพ
CE
เครื่องหมายแสดงความสอดคล้องตามข้อกำหนดของสหภาพยุโรป
CQC
การรับรองคุณภาพแห่งประเทศจีน
วิสาหกิจเทคโนโลยีขั้นสูงระดับชาติ
คุณสมบัติขององค์กร
คู่มือการจัดซื้อ — ปัจจัยด้านราคา ระยะเวลาส่งมอบ และบริการหลังการขาย
เนื่องจากกำหนดค่าเครื่องจักรแต่ละเครื่องให้เหมาะกับการใช้งาน จึงไม่มีราคาเดียวที่ใช้ได้กับทุกกรณี หากพนักงานขายเสนอราคาก่อนเห็นหน้าสัมผัสของคุณ ก็เป็นเพียงการคาดเดา ต้นทุนจริงของการจัดซื้อแบ่งออกเป็น 5 ปัจจัยดังนี้:
ปัจจัยกำหนดราคาเสนอ
01
ขนาดและความหลากหลายของชุดหน้าสัมผัสกำหนดความซับซ้อน โดยทั่วไปสายการผลิตแบบเฉพาะงานมีราคาถูกกว่าเซลล์การผลิตที่ใช้ชุดค่าพารามิเตอร์และเปลี่ยนรหัสสีได้ตลอดทั้งตระกูล M39029 อยู่หลายเท่า
02
ความซับซ้อนของสีจำนวนสีและชุดสีที่ต้องเปลี่ยนไปมาจะกำหนดรูปแบบเครื่องมือการผลิตและหัวเครื่องจักร
03
ค่าความคลาดเคลื่อนในการตรวจสอบกำหนดตามเกณฑ์การยอมรับ โดยการตรวจด้วย CCD เพื่อยืนยันเฉพาะการมีอยู่ของแถบสีมีต้นทุนต่ำกว่าการตรวจระดับเกรดตามค่าตำแหน่งพร้อมระบุค่าสี
04
ระบบที่ผสานรวมต้องใช้วิศวกรรมที่ซับซ้อนและเข้มข้นกว่าเซลล์การผลิตแบบแยกเดี่ยว
05
อัตราการใช้งานเป้าหมายกำหนดข้อกำหนดด้านกำลังการผลิตและความเร็ว
ระยะเวลาส่งมอบและบริการขึ้นอยู่กับข้อกำหนดและปริมาณการสั่งซื้อขั้นต่ำของคุณเช่นกัน ในฐานะผู้ผลิตระบบอัตโนมัติแบบสั่งทำ ZEUEE รองรับการติดตั้ง การฝึกอบรมผู้ปฏิบัติงาน การจัดหาอะไหล่และวัสดุสิ้นเปลือง รวมถึงการสนับสนุนทางไกลให้ลูกค้าในกว่า 30 ประเทศ รายละเอียดเหล่านี้ระบุเป็นลายลักษณ์อักษรในใบเสนอราคา ทั้งกรอบเวลาส่งมอบภายใต้ค่าความคลาดเคลื่อนที่กำหนด แผนบริการหลังการขาย และรายการอะไหล่ ผู้ซื้อที่ต้องการคำแนะนำอิสระในการประเมินผู้จำหน่ายรายใหม่ด้านการผลิต สามารถศึกษาทรัพยากรจากองค์กรต่าง ๆ เช่น NIST MEP ติดต่อ ZEUEE เพื่อขอใบเสนอราคาโดยละเอียดตามหมายเลขชิ้นส่วนหน้าสัมผัสของคุณ
คำถามที่พบบ่อย
เครื่องเคลือบวงแหวนสีทำงานอย่างไรกันแน่?
เครื่องจักร ZEUEE เคลือบแถบสีที่ระบุรหัสอย่างแม่นยำ หรือหมายเลขระบุชิ้นส่วนพื้นฐาน (BIN) ลงบนตัวคอนแทคพินและคอนแทคซ็อกเก็ตของคอนเน็กเตอร์ เครื่องจักรจะพิมพ์หมึกลงบนหน้าสัมผัสโดยตรง แล้วอบให้หมึกแข็งตัวด้วยแสง UV ก่อนเคลื่อนชิ้นงานไปยังขั้นตอนถัดไป จะตรวจสอบสีก่อนทุกครั้ง BIN เป็นระบบรหัสสี 3 หลักที่ได้รับการยอมรับในอุตสาหกรรม ใช้ระบุคอนแทคพินหรือคอนแทคซ็อกเก็ตได้อย่างรวดเร็ว ณ จุดเชื่อมต่อกับกระบอกย้ำสาย โดยมองจากด้านกระบอกย้ำสายไปยังปลายด้านจับคู่ของหน้าสัมผัสคอนเน็กเตอร์ เพื่อระบุชิ้นส่วนที่ถูกต้องในแต่ละสถานีงานตลอดกระบวนการประกอบ เทคโนโลยีของเราแตกต่างจากเครื่องพิมพ์อิงค์เจ็ตและเครื่องเลเซอร์ที่ใช้พิมพ์ตัวอักษรและตัวเลขบนฉนวนสายไฟ เครื่องจักรของเราทำเครื่องหมายบนหน้าสัมผัสโดยตรง
อ่านแถบสีทั้ง 3 แถบอย่างไร?
แถบสีใช้รหัสตัวต้านทานมาตรฐาน 10 สีที่ใช้กันในอุตสาหกรรมไฟฟ้า โดยจับคู่สีเข้ากับตัวเลขตั้งแต่ศูนย์ (0) ซึ่งแทนสีดำ ไปจนถึงเก้า (9) ซึ่งแทนสีขาว ตัวอย่างเช่น BIN 360 เมื่ออ่านรหัสสีจากกระบอกย้ำไปยังปลายด้านจับคู่ของหน้าสัมผัส จะได้สีส้ม - สีน้ำเงิน - สีดำ
เครื่องจักรรองรับขนาดหน้าสัมผัสและหมายเลขชิ้นส่วนเฉพาะของเราได้หรือไม่?
เครื่องจักรนี้ใช้งาน ณ จุดใช้งาน ส่งตัวอย่างหน้าสัมผัสมา 1 ชิ้น หรือส่งหน้าสัมผัสที่ต้องการระบุรหัส พร้อมแจ้งหมายเลขระบุชิ้นส่วนพื้นฐาน (BIN) ที่ต้องการสำหรับหน้าสัมผัสแต่ละรายการ แล้ว ZEUEE จะเสนอราคาสำหรับเครื่องจักร พร้อมกลไกป้อน แถบสี และข้อกำหนดขั้นตอนการทำงานที่เหมาะสม ผลิตภัณฑ์หน้าสัมผัสตระกูล M39029 ที่มีหลายแบบสามารถใช้งานร่วมกับความสามารถในการเปลี่ยนชุดค่าพารามิเตอร์การผลิตเพื่อเลือกรหัสสีได้
แถบสีที่เคลือบไว้ทนทานเพียงใดเมื่อเทียบกับการทาสีด้วยมือ?
เราอบสารเคลือบด้วยแสง UV เพื่อป้องกันการถูหลุดและตัวทำละลาย หลังตรวจสอบหน้าสัมผัสแต่ละชิ้นด้วยกล้อง CCD แล้วจึงเคลื่อนชิ้นงานต่อไป วิธีนี้แก้ปัญหาสีซีดจางและเฉดสีคลาดเคลื่อน ซึ่งเป็นข้อจำกัดที่เกิดขึ้นโดยธรรมชาติของการลงสีด้วยมือได้โดยตรง
เครื่องจักรทำให้หน้าสัมผัสของเราเป็นไปตามข้อกำหนด MIL หรือไม่?
วิธีนี้ช่วยให้มั่นใจได้ว่าการใช้ระบบรหัสสี BIN เป็นไปตามข้อกำหนด ถูกต้อง และเชื่อถือได้ อย่างไรก็ตาม กระบวนการรับรองคุณสมบัติของหน้าสัมผัสยังคงยึดตามมาตรฐานที่ใช้กับหน้าสัมผัสของคุณอยู่แล้ว (เช่น M39029) รวมถึงกระบวนการ AS9100 และขั้นตอน IPC/WHMA-A-620 ของคุณเอง -- ต้องแยกความแตกต่างนี้ให้ชัดเจนเสมอ เพราะการสับสนระหว่างการรับรองเครื่องมือกับการรับรองคุณสมบัติของหน้าสัมผัสเป็นหนทางที่ทำให้เกิดข้อผิดพลาดด้านการปฏิบัติตามข้อกำหนดได้ง่ายที่สุด
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






