Póngase en contacto con Zeyu lntelligent Industrial Company

Sistemas de automatización llave en mano: cómo funcionan las líneas completas

Los sistemas de automatización llave en mano suministran los equipos, controles e integración necesarios para completar una tarea de manufactura acordada. La pregunta clave es si el sistema completo puede producir piezas aceptadas de manera constante, incluso después de una parada o un cambio de producto.
Por Cherry · Actualizado en octubre de 2026
Los sistemas de automatización llave en mano combinan máquinas, herramental, controles e integración para una tarea de producción definida. Evalúe la línea entregada por su producción de piezas aceptadas durante un período de operación acordado, con condiciones claras de recuperación y entrega.
Aspectos esenciales de la planificación
- Llave en mano describe la responsabilidad de entrega; modular describe la arquitectura de los equipos. Un proyecto puede ser ambas cosas.
- Una pieza aprobada requiere una identidad, una receta y un registro de inspección correspondientes.
- Con un ciclo supuesto de 6 s, el modelo de turno desarrollado produce 441 piezas aceptadas/hora, por debajo del requisito de 450 piezas/hora.
- El período de recuperación simple mide cuánto se tarda en recuperar el costo. Para aprobar un proyecto también se necesitan supuestos de demanda, puesta en marcha gradual y flujo de efectivo.
La guía general sobre automatización de líneas de producción explica los tipos de automatización y su implementación. En este contexto, el objetivo es analizar cómo se comporta un proyecto entregado: qué ocurre con una pieza, qué decide el controlador y qué resultados de producción puede aprovechar realmente la fábrica.
¿Qué hace que un sistema de automatización sea llave en mano?
En un proyecto de automatización industrial llave en mano, el integrador es responsable de entregar un resultado operativo acordado dentro de un alcance definido. El paquete puede incluir equipos comerciales, sistemas fabricados a medida o ambos. Llave en mano describe ese tipo de acuerdo de entrega. No necesariamente describe un tipo particular de máquina, un nivel de automatización ni una duración estándar de instalación en fábrica.
La automatización industrial de principio a fin establece los límites: las piezas entrantes y sus condiciones, los ensambles terminados, las pruebas de aceptación y las interfaces con otras áreas de la fábrica. Un paquete llave en mano completo debe especificar el herramental, el software y el trabajo en las instalaciones incluidos dentro de esos límites. También se debe asignar un responsable para la preparación de materiales, las conexiones de servicios y la asignación de operadores.
Un diseño coordinado del sistema y menos interfaces sin responsable son beneficios clave de las soluciones de automatización llave en mano. Esos beneficios desaparecen si el proveedor prueba una variante de pieza mientras la fábrica espera otra, o si una operación de empaque posterior queda fuera del alcance acordado. Una solución de automatización lista para usar sigue estando limitada a una aplicación específica.
La página de soluciones de sistemas de automatización llave en mano de ZEUEE describe su oferta comercial de integración. En el aspecto técnico existen desafíos similares. La guía de OSHA sobre sistemas de robots industriales abarca el herramental, los controles, los sensores y las interfaces de comunicación de un sistema robótico. Los brazos robóticos no cubren todas esas áreas.
¿Qué hace que una solución robótica sea llave en mano?
Se denomina robot llave en mano a la combinación de un brazo, el equipo de aplicación y la integración necesarios para realizar una tarea. Normalmente, esto incluye el herramental en el extremo del brazo, la presentación de piezas, los controles y una interfaz para el operador. Una celda prediseñada puede requerir menos trabajo de ingeniería, pero la aplicación suministrada debe ajustarse a la pieza de trabajo, los equipos circundantes y las condiciones de operación.
En la atención de máquinas, el resultado final consiste en cargar correctamente la máquina y retirar de forma controlada la pieza terminada. En las soluciones de paletizado, consiste en respetar el patrón de carga especificado y manipular el producto según lo requerido. Los resultados no pueden atribuirse únicamente a la capacidad de carga útil de los robots. Los compradores siguen siendo responsables de operar los equipos bajo las condiciones acordadas y de mantener la aplicación después de la entrega.
Cómo funcionan en conjunto las capas mecánica, de control y de datos
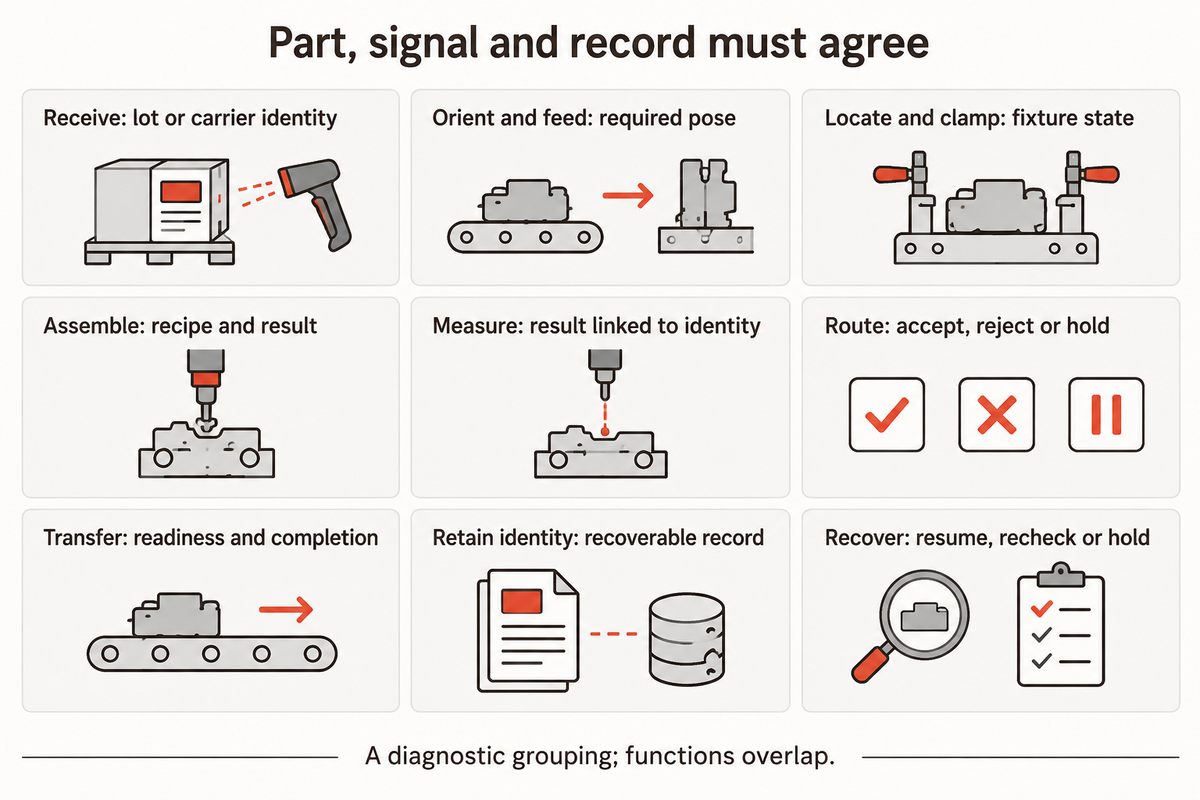
Un sistema de ensamble automatizado integrado y bien diseñado debe mantener la coherencia entre el movimiento físico, el estado de control y los registros de producción. Un dispositivo de sujeción sostiene la pieza, un controlador autoriza la siguiente acción y un registro indica el resultado. Si esas capas no coinciden, el ensamble puede completarse mecánicamente sin generar un resultado útil de inspección o trazabilidad.
Los sistemas de control usan controladores lógicos programables (PLC) para secuenciar los equipos e intercambiar información sobre su disponibilidad. Los sistemas de manejo de materiales trasladan el trabajo entre estaciones. Los sistemas de inspección determinan si las características medidas cumplen los criterios configurados. Los sistemas SCADA pueden recopilar información de supervisión, pero que una pantalla muestre una aprobación no permite identificar por sí sola qué pieza física fue aprobada.
La investigación de NIST sobre servicios de manufactura, en el contexto adecuado, distingue entre interpretar un mensaje y lograr la consecuencia correcta cuando interactúan los servicios. Sirve para analizar una línea; no establece una secuencia de producción obligatoria de nueve pasos.
Mapa de 9 funciones: pieza, señal y decisión
El mapa de 9 funciones: pieza, señal y decisión vincula cada función física con su decisión de control y la evidencia de producción conservada.
| Función | Condición física | Señal o decisión | Evidencia conservada |
|---|---|---|---|
| Recibir | La familia de piezas correcta llega a la línea | Aceptar la familia seleccionada y dirigirla a la ruta correspondiente | Identidad del lote o portapiezas |
| Orientar y alimentar | La pieza se presenta en la orientación requerida | La condición de presentación permite recoger la pieza | Excepción de alimentación y variante |
| Ubicar y sujetar | La pieza ocupa el soporte de posicionamiento previsto | La posición y el estado del dispositivo de sujeción permiten realizar el proceso | Versión del soporte de posicionamiento y del dispositivo de sujeción |
| Ensamblar | Se completa la unión o inserción | La finalización del proceso cumple las condiciones configuradas | Versión de la receta y resultado del proceso |
| Medir | Se prueba una característica o función | Aplicar los criterios de aceptación correctos | Medición vinculada a la identidad de la pieza |
| Dirigir | Se separan las piezas aceptadas de las rechazadas | La disposición se basa en el resultado registrado | Estado: aceptada, rechazada o retenida |
| Transferir | La estación receptora puede recibir el trabajo | Los significados de disponibilidad y finalización coinciden | Confirmación de transferencia y hora del evento |
| Conservar la identidad | El trabajo sigue asociado a su portapiezas o identificador | Vincular la pieza, la receta y el resultado | Registro de producción recuperable |
| Recuperar | Se conoce la condición del trabajo interrumpido | Reanudar, volver a inspeccionar o retener según el procedimiento aprobado | Interrupción y disposición final |
Estas funciones se superponen. La identidad debe conservarse mientras se mueve la pieza. La recuperación puede abarcar muchas estaciones. Por eso, los controles y la ingeniería de automatización necesitan asignar el mismo significado a señales como pieza lista y ciclo completado. La programación del PLC no puede resolver una interfaz poco clara agregando más mensajes.
EJEMPLO: Hay una línea de conectores con 12 portapiezas indexados. Una pieza pasa una prueba eléctrica, pero el controlador se reinicia antes de guardar el resultado asociado a la identidad de su portapiezas. La pieza sigue físicamente en la línea, pero el registro es incierto. Reiniciar la secuencia de movimiento deja al área de calidad sin una disposición confiable. La tarea de integración del sistema consiste en conservar o reconstruir la asociación y, después, retener o volver a inspeccionar el trabajo sin resolver según el procedimiento de recuperación aprobado. Las pruebas y la inspección necesitan un límite definido para los registros, además del límite de medición.
La línea de producción de cables de CC de ZEUEE destaca las particularidades del ensamble y las pruebas según cada producto. La misma técnica de mapeo puede aplicarse sin atribuir a otra familia de productos las especificaciones publicadas de esa máquina.
¿Se puede integrar la automatización con máquinas existentes?
Es posible integrar equipos existentes cuando sus transferencias mecánicas, interfaces de control y condiciones de operación permiten realizar la tarea propuesta. El trabajo de integración debe definir cómo recibe el trabajo cada máquina, cómo informa su estado y cómo gestiona una interrupción. También deben definirse los protocolos de comunicación, así como los límites físicos y del proceso.
Para evaluar cambios en las funciones o las estrategias de control se requiere un análisis más completo que solo conectar datos. En un proyecto del Reino Unido, la guía de HSE sobre maquinaria modificada distingue los cambios sustanciales de las renovaciones equivalentes y aborda los sistemas modificados o afectados. Ese ejemplo específico no debe tomarse como una regla de reevaluación global.
¿Qué arquitectura de automatización se adapta al proceso?
Los sistemas llave en mano pueden emplear equipos dedicados, celdas programables, estaciones modulares o una combinación de trabajo automatizado y manual. Para compararlos, conviene considerar las variantes, los cambios en las rutas del producto y la forma de presentar los materiales. Tanto una solución a medida como una estructura modular pueden formar parte de una entrega llave en mano; no son modelos contractuales que compitan entre sí.
Las soluciones de automatización industrial requieren desarrollar el proceso antes de seleccionar la arquitectura. Un robot puede cambiar su programa de movimiento, pero su alimentador de piezas y su dispositivo de sujeción quizá solo acepten una geometría. Los integradores pueden adaptar el herramental, pero la automatización a medida sigue dependiendo de una presentación confiable de las piezas. Una propuesta de automatización completa debe indicar qué cambios de producto requieren cambiar una receta, reemplazar herramental o utilizar otra estación física.
El estudio de Herps y sus colegas sobre manufactura de alta variedad plantea que los buffers y el manejo de materiales son decisiones de diseño que pueden integrarse. Incluye una arquitectura híbrida con buffers locales y compartidos, así como diferentes tipos de equipos de manejo. No todas las combinaciones de personas y robots son rentables.
Considere una familia de tres variantes de conectores, dos de las cuales usan el mismo soporte de posicionamiento y sistema de alimentación. La tercera requiere una receta de inspección y una orientación diferentes. Programar los tres números de pieza en el controlador no hace que las variantes sean mecánicamente intercambiables. El área de ingeniería puede comparar una tercera estación dedicada con un cambio de herramental planificado, considerando el tiempo de producción perdido en cada caso. Para hacer este análisis, operaciones debe conocer la mezcla de variantes. Finanzas necesita conocer el costo de cada opción para decidir cuál conviene según un supuesto de demanda determinado. Las necesidades de automatización dependen del flujo de la familia de productos, no de la preferencia por un robot específico.
Una máquina de ensamble de bisagras diferente está diseñada para otra geometría de pieza y otra secuencia de unión. El uso de tecnología de automatización en productos industriales distintos sigue requiriendo herramientas específicas para cada aplicación y criterios de aceptación.
¿Cuáles son los cuatro tipos de automatización?
La automatización fija, programable, flexible e integrada ofrece categorías útiles de comparación, pero cada una describe algo distinto. Los equipos fijos repiten una secuencia definida; los programables cambian la secuencia mediante un programa; los sistemas flexibles permiten cambios dentro de una familia definida. La integración es la relación entre los equipos y la información. Por eso, una línea totalmente integrada también puede ser fija o flexible.
En un proyecto llave en mano, evalúe la arquitectura física de los sistemas por separado de la promesa de entrega. Las celdas prediseñadas para atender máquinas o paletizar realizan tareas definidas. La automatización compleja que incluye varios procesos de ensamble requiere la misma claridad sobre los materiales entrantes, los registros conservados y las interfaces.
Cómo definir la tasa de producción sin ocultar las pérdidas de producción
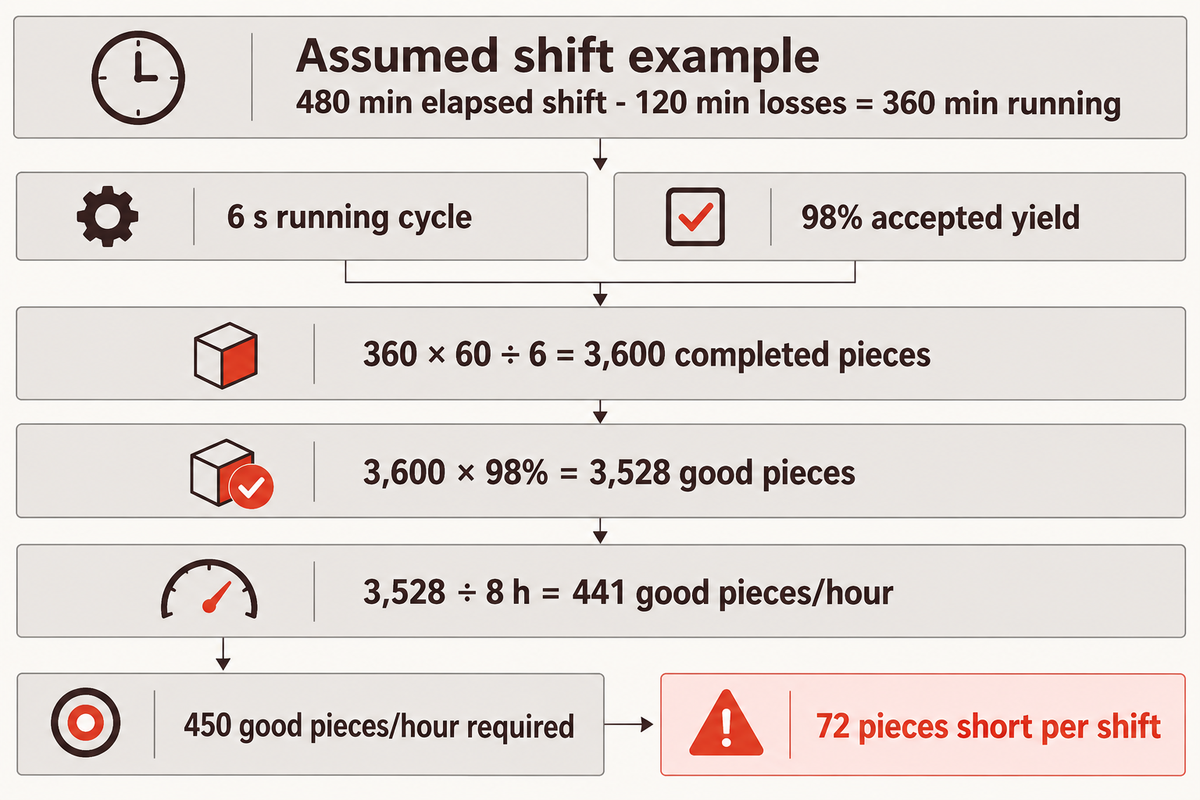
La producción aceptada durante un turno completo depende del tiempo productivo, el tiempo de ciclo y el rendimiento. La tasa nominal de la máquina no contempla el tiempo perdido antes de los ciclos ni entre ellos. Primero defina el límite de aceptación y el período de medición; después, contabilice cada minuto perdido una sola vez. De lo contrario, dos afirmaciones de producción aparentemente similares podrían medir cosas diferentes.
La investigación sobre indicadores de desempeño de manufactura alojada por NIST distingue entre la eficacia de la máquina, el tratamiento del tiempo de preparación y la tasa de producción de la línea. El análisis de la línea también considera las operaciones, los buffers y sus interacciones. El porcentaje de eficacia global del equipo solo sirve para comparar cuando las definiciones de tiempo subyacentes coinciden.
Mapa de pérdidas del estado operativo en 8 horas
Las pérdidas en un período operativo de 8 horas se modelan como estados de tiempo mutuamente excluyentes y se calcula la producción aceptada durante todo el turno.
Supuestos: un turno de 480 min, un ciclo de operación de 6 s y un rendimiento de aceptación de 98 %. El registro completo que sigue descuenta cada pérdida de tiempo una sola vez.
| Estado o subtotal | Tiempo | Cómo se incorpora al cálculo |
|---|---|---|
| Duración del turno | 480 min | Denominador del informe |
| Pausas | 30 min | Restar una sola vez |
| Cambio de producto | 20 min | Restar una sola vez |
| Fallas | 25 min | Restar una sola vez |
| Sin suministro: no llega trabajo | 15 min | Restar una sola vez |
| Bloqueada: no hay espacio aguas abajo | 10 min | Restar una sola vez |
| Paradas breves | 20 min | Restar una sola vez; excluir de la medición del ciclo de operación |
| Tiempo total de pérdidas | 120 min | Suma de los seis estados de pérdida |
| Tiempo de operación | 360 min | 480 min menos 120 min; un subtotal |
El cálculo es 360 min × 60 s/min ÷ 6 s/pieza = 3,600 piezas completadas. Al aplicar el rendimiento de 98 % una sola vez, se obtienen 3,528 piezas aceptadas. Al dividirlas entre las 8 horas completas, se obtienen 441 piezas aceptadas/hora. El requisito de 450 piezas aceptadas/hora implica producir 3,600 piezas aceptadas por turno, así que este caso queda 72 piezas por debajo.
Ese déficit cambia la decisión. Ingeniería debe eliminar una restricción real u optimizar el proceso. Operaciones no puede aprobar la línea únicamente porque su tasa durante el ciclo de operación sea de 600 piezas por hora. Un robot más rápido tampoco resolverá el tiempo de espera por piezas entrantes o capacidad aguas abajo, a menos que ese cambio aborde la causa.
Para analizar el tiempo de inactividad, distinga el estado observado de la causa identificada. Una falla del alimentador puede dejar sin suministro a varias estaciones posteriores. Cada estación puede informar que está esperando, pero esos informes no deben contarse como varias pérdidas durante el mismo minuto de la línea. Las paradas breves que ya se descontaron del tiempo de operación no deben volver a contabilizarse como pérdidas de desempeño. Hacerlo subestimaría la producción.
Conclusión clave
La línea del ejemplo opera a una tasa nominal de 600 piezas/hora, pero entrega 441 piezas aceptadas/hora durante su turno de 8 horas. La aprobación de capacidad debe basarse en el límite de aceptación y el denominador de tiempo transcurrido acordados.
Qué debe incluir el modelo de inversión
Un buen modelo de costos de automatización separa el capital instalado de los efectos anuales de efectivo que una empresa puede obtener. El costo de los equipos es solo uno de los factores. El trabajo en las instalaciones, la ingeniería interna y la puesta en marcha gradual forman parte del costo inicial; la energía recurrente, el mantenimiento y las pérdidas de producción afectan el beneficio anual. Reasignar personal por sí solo no garantiza ahorros en efectivo.
La guía de costos de la Oficina de Rendición de Cuentas del Gobierno de EE. UU. vincula las estimaciones con el alcance, los supuestos técnicos y el análisis de sensibilidad. En la automatización de manufactura, esto implica comparar opciones completas con las mismas necesidades del negocio, mezcla de productos y producción aceptada requerida.
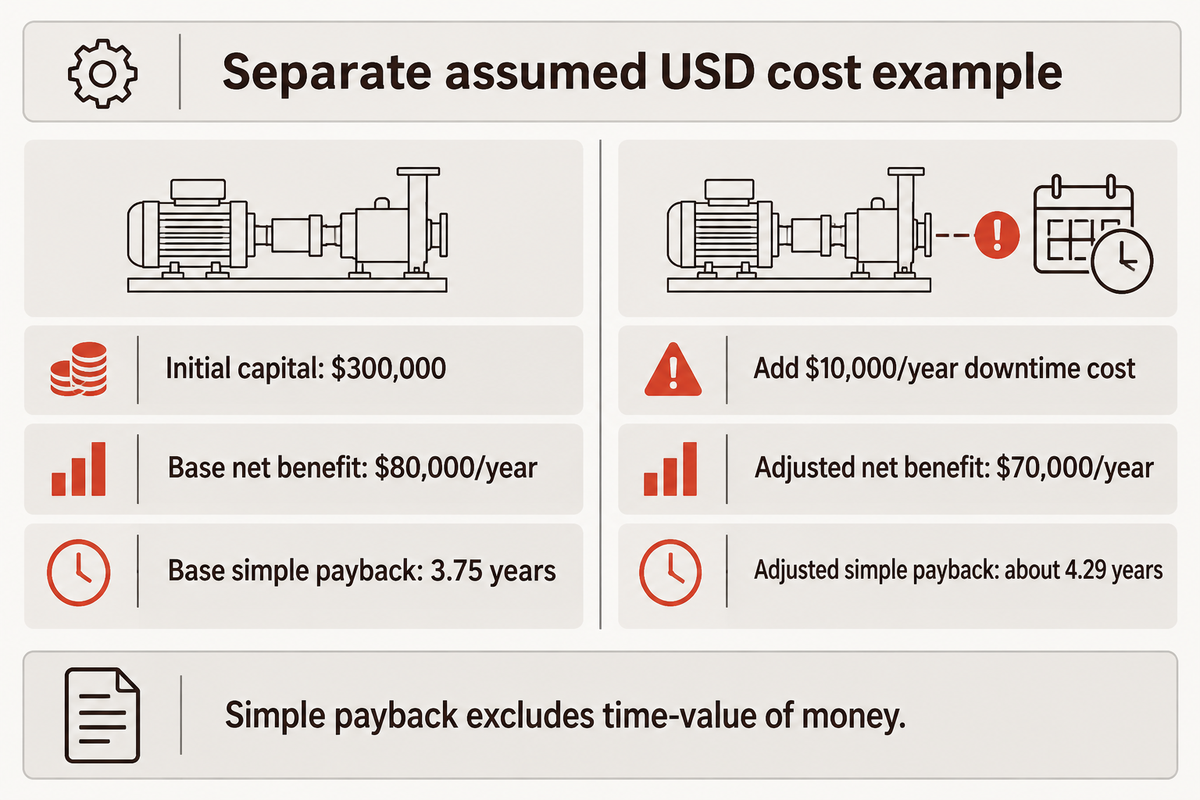
Ejemplo de costos por separado, en USD supuestos: $240,000 en equipos + $24,000 en trabajo en las instalaciones + $16,000 en ingeniería interna + $20,000 en capacitación y puesta en marcha gradual = $300,000 de capital inicial. Suponga ahorros obtenidos de $75,000/año en mano de obra o tiempo extra y $18,000/año menos en desperdicio. El costo adicional de energía de $4,000/año y de mantenimiento de $9,000/año reduce el beneficio neto a $80,000/año.
Límite de costos a 5 años: caso base y sensibilidad al tiempo de inactividad
| Partida de costo | Supuesto base | Sensibilidad al tiempo de inactividad |
|---|---|---|
| Precio de compra | $240,000 | $240,000 |
| Instalación y puesta en marcha, incluido el trabajo interno y la puesta en marcha gradual | $60,000 | $60,000 |
| Energía, 5 años | $20,000 | $20,000 |
| Mantenimiento y repuestos, 5 años | $45,000 | $45,000 |
| Costo adicional por tiempo de inactividad, 5 años | $0, supuesto explícitamente | $50,000 |
Los costos totales a cinco años son $365,000 y $415,000. El período de recuperación simple del caso base es $300,000 ÷ $80,000/año = 3.75 años, o 45 meses. Al sumar $10,000/año por costos de inactividad, el beneficio neto baja a $70,000/año y el período de recuperación simple se extiende a unos 4.29 años.
El caso base supone que no hay costos adicionales por tiempo de inactividad. El caso de sensibilidad evalúa este supuesto. Si una fábrica mantiene a todos sus empleados con las mismas horas pagadas, debe sustituir el ahorro de mano de obra por el efecto real en tiempo extra, vacantes o producción. También se pueden contabilizar dos veces los beneficios: por ejemplo, al sumar el ahorro de mano de obra y el aumento de ingresos.
La herramienta de inversión inteligente de NIST incluye el valor presente neto y la tasa interna de retorno, además del período de recuperación y el análisis de sensibilidad. El período de recuperación simple no toma en cuenta el valor del dinero en el tiempo. La calculadora del período de recuperación de la automatización llave en mano puede ayudar a organizar los datos del proyecto, pero para aprobarlo todavía será necesario analizar los supuestos de demanda y flujo de efectivo de la fábrica.
En el caso supuesto, el período de recuperación de 3.75 años pasa a unos 4.29 años al sumar $10,000/año por costos de inactividad. Si el déficit del caso de capacidad independiente requiere personal adicional o tiempo extra, también se debe ajustar el beneficio anual. La automatización industrial puede reducir costos solo si los efectos modelados se producen en el plan operativo.
Cómo lograr una producción estable en un proyecto llave en mano
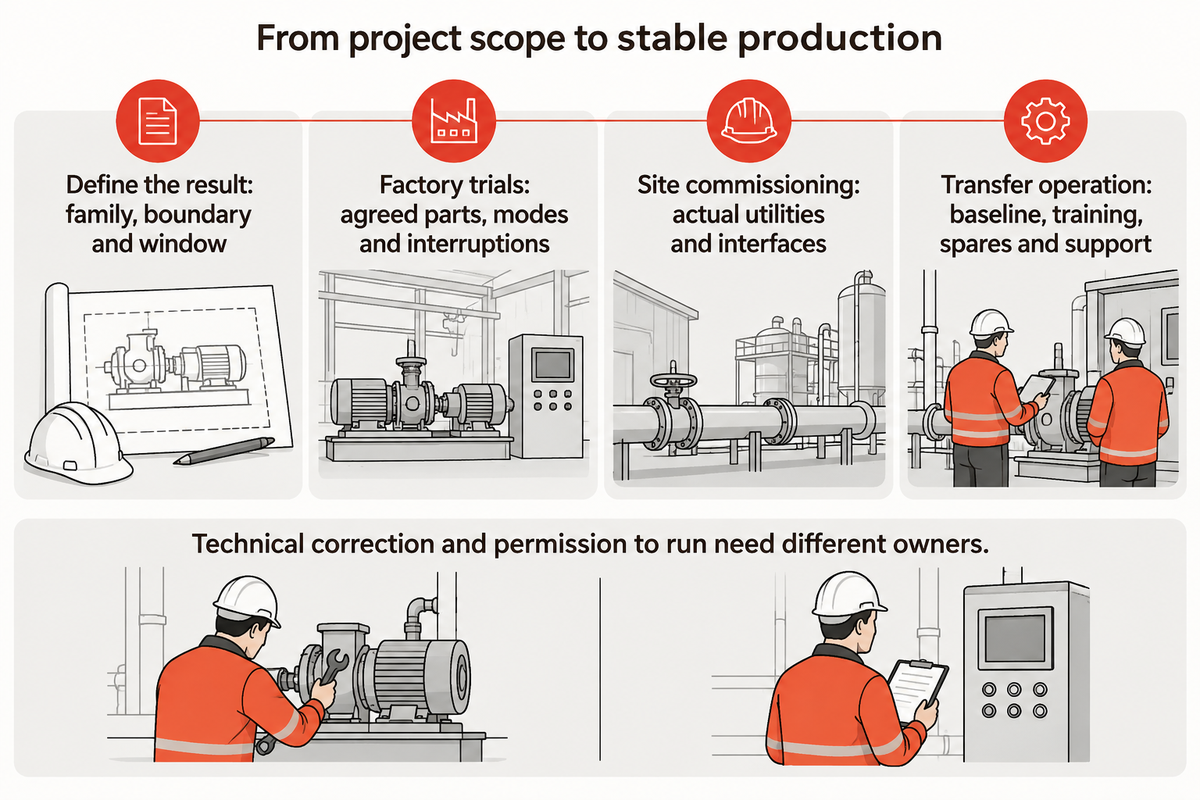
Lograr productos estables y confiables requiere gestionar el proceso llave en mano más allá de una demostración exitosa. El proceso debe vincular los requisitos acordados, las pruebas en fábrica, la instalación en las instalaciones y la producción operada por el personal. Cada fase debe mostrar las condiciones utilizadas, las restricciones pendientes y la evidencia necesaria para tomar la siguiente decisión. La autorización para iniciar la producción y la entrega son hitos distintos.
Los proyectos de automatización comienzan con una familia de productos definida y un resultado de proceso establecido. Las soluciones llave en mano se diseñan en función de esos requisitos, y luego se construyen y prueban. Las pruebas en fábrica deben cubrir las variantes y los modos de operación acordados. El trabajo en las instalaciones conecta los servicios reales y las interfaces de las máquinas. Por eso, los dos entornos de prueba no pueden tratarse como si fueran iguales.
“El integrador debe realizar estas pruebas y el usuario debe verificarlas.”
La simulación y otras herramientas de automatización pueden detectar problemas de interfaces o secuencias antes de la implementación. El artículo de Automation World sobre la puesta en marcha virtual describe modelos controlados por la lógica del controlador. Aun así, las condiciones modeladas deben coincidir con los equipos construidos y las piezas de trabajo reales; una animación por sí sola no constituye una prueba de producción.
- Defina el resultado. Establezca la familia de productos, el límite de aceptación y el período de informe.
- Compruebe la secuencia integrada. Pruebe en fábrica las piezas, los modos y los casos de interrupción acordados.
- Ponga en marcha el sistema en las instalaciones. Pruebe los servicios, las interfaces y las condiciones reales de instalación antes de iniciar la producción.
- Transfiera la operación. Entregue la versión aprobada del software, la capacitación, la información sobre repuestos y los acuerdos de soporte.
La corrección técnica y la autorización para operar también requieren responsables distintos. Un análisis de 2026 de Automation World sobre puestas en marcha detenidas describe cómo las máquinas que funcionan pueden quedar a la espera de decisiones pendientes entre equipos. El proveedor de visión artificial puede corregir un defecto de lectura mientras el área de calidad debe decidir qué hacer con el trabajo afectado.
Antes de que los operadores implementen una receta nueva, la liberación debe especificar los productos aprobados y las restricciones vigentes. El soporte técnico debe usar las mismas versiones de software y de planos conforme a obra. Un técnico que intenta diagnosticar una falla con una copia de respaldo desactualizada puede deshacer una corrección ya realizada en la línea. Por eso, la capacitación para la recuperación debe basarse en la configuración vigente de producción, no en un conjunto de archivos sin relación entre sí.
La comparación de fabricantes de automatización llave en mano aborda la elección de proveedores. En un proyecto seleccionado, la pregunta práctica sobre la entrega es si la planta puede realizar el trabajo acordado e identificar quién resuelve un problema técnico y quién autoriza la producción mientras siga pendiente.
Panorama de la industria: ¿qué está cambiando en la automatización conectada?
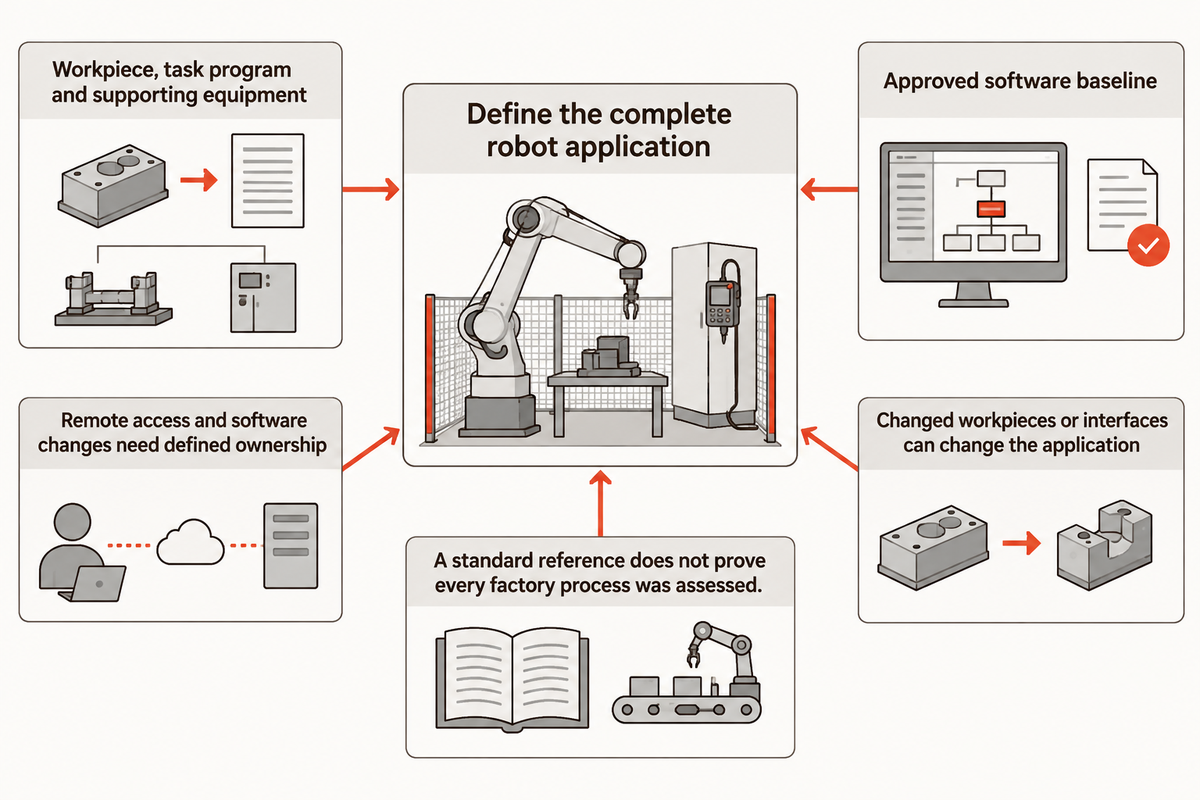
Las especificaciones de integración de robots deben describir la aplicación completa, incluida la pieza de trabajo, el programa de tareas y los demás equipos. La revisión de 2025 de ISO 10218-2 convierte ese límite de la aplicación en un aspecto útil para la planificación. Un robot seleccionado para realizar una tarea debe integrarse y evaluarse según el uso que tendrá en la fábrica.
El registro de ISO 10218-2:2025 identifica la edición 2, publicada en febrero de 2025, y señala que la edición de 2011 fue retirada. La parte 2 aborda las aplicaciones y celdas de robots industriales, incluida su integración y puesta en marcha. Complementa el enfoque de la parte 1, centrado en el fabricante del robot; mencionar una norma no demuestra que se hayan evaluado todos los procesos de una fábrica.
La explicación de la revisión de Association for Advancing Automation señala que se incorporaron requisitos para aplicaciones colaborativas, se aclararon los requisitos funcionales y se añadieron requisitos de ciberseguridad relacionados con la seguridad de los robots industriales. La asociación aclara que el enfoque está en la aplicación colaborativa, en lugar de considerar que la etiqueta del robot, por sí sola, sea la solución.
En un sistema conectado, esto vincula la especificación de ingeniería con el control de cambios. Un nuevo programa de tareas, una pieza de trabajo modificada o una interfaz alterada pueden cambiar la aplicación que se está considerando. El acceso remoto y los cambios de software requieren responsables definidos y un proceso de liberación controlado. Una mayor conectividad ofrece más formas de intercambiar información, y también hace necesario especificar el límite entre la línea y los sistemas externos.
Al especificar un proyecto conforme a la edición de 2025, deben indicarse la aplicación prevista y los entregables de evaluación y validación. El alcance del trabajo debe incluir el efector final y la maquinaria circundante, incluido el brazo robótico. Esto permite que ingeniería, operaciones y el integrador evalúen una aplicación común antes de construir el equipo.
Preguntas frecuentes
¿Cuánto tarda un proyecto de automatización llave en mano?
La duración del proyecto requiere hitos separados para ingeniería, construcción del equipo, pruebas en fábrica y puesta en servicio en las instalaciones.
Una fecha de entrega por sí sola no responde cuándo comenzará la producción. Un cronograma útil indica cuándo se congelan los requisitos del producto y del proceso, cuándo estarán disponibles las piezas representativas y qué condiciones deben cumplirse en las instalaciones. Los equipos de fabricación especial y una celda preingenierizada pueden requerir distintas cantidades de trabajo de aplicación. Vincule cada hito con la evidencia de su cumplimiento y con un responsable identificado.
¿Qué industrias se benefician de la automatización llave en mano?
Las fábricas se benefician de la automatización llave en mano cuando una tarea de producción definida requiere equipos, controles y pruebas coordinados.
La fabricación de componentes automotrices y el ensamble de productos electrónicos son ejemplos conocidos, pero el nombre de la industria por sí solo no determina si un proyecto es adecuado. La variación del producto, su presentación, la inspección y la demanda determinan el alcance. La experiencia de un proveedor en un proceso no implica que todas sus capacidades se apliquen a otro. Compare la aplicación propuesta con la familia de productos real y la producción requerida por la fábrica.
¿La producción llave en mano es lo mismo que la manufactura por contrato?
La entrega de equipos llave en mano y la manufactura por contrato son compras distintas.
En un proyecto de equipos, el integrador entrega un sistema que operará la fábrica compradora. Un fabricante por contrato ofrece servicios de producción o productos terminados conforme a un acuerdo. La palabra «llave en mano» puede aparecer en cualquiera de las dos ofertas, así que primero identifique qué se entregará. La propiedad del equipo, la responsabilidad de operación, el suministro de materiales y la aceptación deben corresponder a la transacción definida.
¿La automatización llave en mano elimina todas las tareas manuales?
Una línea llave en mano puede incluir tareas manuales de carga, reposición o inspección.
El límite acordado del proceso determina qué trabajo se incluye. Puede seguir habiendo trabajo manual en la preparación de materiales, el empaque o los cambios de producto. La dotación de personal y los tiempos de las tareas deben figurar en el modelo de producción, en lugar de deducirse de la etiqueta «llave en mano».
¿Quién debe ser propietario del programa del PLC y de las copias de seguridad?
El contrato debe definir la propiedad del software y los entregables de copias de seguridad utilizables, acceso y licencias para la planta.
La propiedad y el acceso para la recuperación son cuestiones distintas. La fábrica necesita los archivos, las versiones y los permisos acordados para restaurar la aplicación entregada o solicitar soporte. La entrega debe identificar las copias de seguridad del controlador y de la interfaz, las licencias de software correspondientes, los archivos de recetas y la versión final conforme a obra. Un nombre de archivo sin una versión conocida ni un procedimiento de restauración ofrece poca ayuda durante una parada. Vincule los cambios posteriores aprobados con esa línea base para que el personal de mantenimiento y el integrador diagnostiquen el mismo sistema.
¿Qué plataformas de automatización puede admitir un sistema llave en mano?
La compatibilidad de plataformas depende de los controladores, las interfaces y el alcance de integración seleccionados.
Un protocolo compartido no define el significado de los mensajes, las versiones de software ni el acceso al soporte. Incluya los equipos existentes y las interfaces con los datos de la planta dentro de los límites del sistema. La solución entregada debe admitir la tarea prevista, no limitarse a intercambiar una señal de conexión.
¿Qué deben aprender los operadores antes de la entrega?
Los operadores necesitan capacitación específica para sus tareas sobre la operación normal, los cambios de producto, las alarmas y la recuperación aprobada.
La capacitación debe utilizar la familia de productos entregada y la versión actual del software. Los operadores deben reconocer el trabajo aceptado, rechazado y sin resolver; entender cuándo se debe detener la producción, y saber quién autoriza la siguiente acción. El personal de mantenimiento necesita la información pertinente sobre fallas y la línea base de las copias de seguridad. Una demostración en la que el integrador realiza todos los ajustes no demuestra que la planta pueda operar de manera independiente. Incluya a las personas que operarán la línea en los distintos turnos, junto con las responsabilidades que realmente tienen.
Convierta un objetivo de capacidad en un proyecto definido
Comience con la familia de productos, la cantidad requerida de piezas buenas por turno y los estados de pérdida conocidos. Añada el resultado de aceptación y las interfaces que la línea debe mantener. Así, la conversación sobre el proyecto parte de un objetivo operativo concreto antes de seleccionar los equipos.
Hable sobre sus requisitos de producciónAcerca de esta guía de sistemas
Cherry preparó esta guía para ZEUEE, cuya oferta pública incluye equipos de automatización de ensamble y prueba. El análisis técnico se basa en las fuentes de ingeniería públicas enlazadas. El mapa de señales de las piezas es una síntesis original; los ejemplos de turnos y costos utilizan supuestos explícitos para explicar los cálculos y sus límites como base para la toma de decisiones.
Lecturas relacionadas
Referencias y fuentes
- Sistemas de robots industriales y seguridad de los sistemas de robots industriales — Manual técnico IV.4 de U.S. Occupational Safety and Health Administration.
- Proyecto de arquitecturas orientadas a servicios para la manufactura inteligente — National Institute of Standards and Technology.
- Maquinaria reacondicionada y modificada — UK Health and Safety Executive.
- Un enfoque basado en simulación para diseñar un sistema de manufactura automatizado de alta mezcla y bajo volumen — Herps y colaboradores, Journal of Manufacturing Systems, 2022.
- Estructura jerárquica de indicadores clave de desempeño para la gestión de operaciones y la mejora continua en sistemas de producción — artículo de investigación alojado por NIST.
- Guía de estimación y evaluación de costos — U.S. Government Accountability Office, 2020.
- Herramienta de inversión inteligente — National Institute of Standards and Technology.
- El gemelo digital hace realidad la puesta en servicio virtual — Automation World, 2019.
- Por qué se estancan las startups de automatización de manufactura — Muhammad Rafay Ikram, Automation World, 2026.
- ISO 10218-2:2025 — International Organization for Standardization, alcance oficial y registro de publicación.
- Actualización de ISO 10218: respuestas a preguntas frecuentes — Association for Advancing Automation, 2025.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas

Trending now