ติดต่อ Zeyu lntelligent Industrial Company

ระบบอัตโนมัติแบบครบวงจร: สายการผลิตทำงานอย่างไร

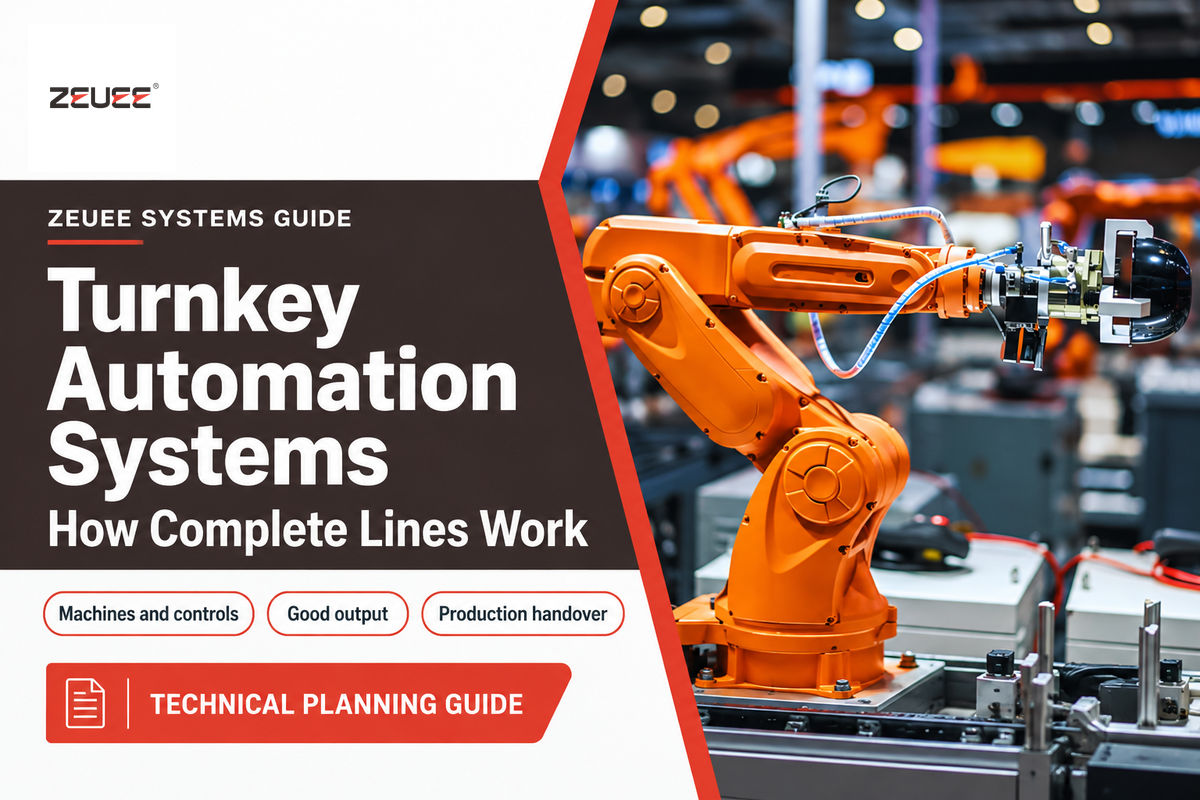
ระบบอัตโนมัติแบบครบวงจรจัดหาอุปกรณ์ ระบบควบคุม และงานบูรณาการที่จำเป็นเพื่อให้งานการผลิตตามที่ตกลงไว้เสร็จสมบูรณ์ คำถามที่ควรพิจารณาคือ ระบบทั้งหมดสามารถผลิตชิ้นงานที่ผ่านเกณฑ์ได้อย่างสม่ำเสมอหรือไม่ รวมถึงหลังเครื่องหยุดหรือเปลี่ยนผลิตภัณฑ์
โดย Cherry · อัปเดตเดือนตุลาคม 2026
ระบบอัตโนมัติแบบครบวงจรรวมเครื่องจักร เครื่องมือ ระบบควบคุม และงานบูรณาการไว้สำหรับงานผลิตที่กำหนดไว้ ควรประเมินสายการผลิตที่ส่งมอบจากจำนวนชิ้นงานดีในช่วงเวลาการทำงานที่ตกลงกัน พร้อมเงื่อนไขการกู้คืนการทำงานและการส่งมอบที่ชัดเจน
สิ่งสำคัญในการวางแผน
- คำว่า “ครบวงจร” อธิบายความรับผิดชอบในการส่งมอบ ส่วน “แบบโมดูลาร์” อธิบายสถาปัตยกรรมของอุปกรณ์ โครงการหนึ่งจึงเป็นได้ทั้งสองแบบ
- ชิ้นงานที่จะผ่านเกณฑ์ต้องมีข้อมูลระบุตัวตน สูตรการผลิต และบันทึกการตรวจสอบที่ตรงกัน
- หากสมมติให้รอบการผลิตอยู่ที่ 6 s แบบจำลองกะการผลิตที่คำนวณไว้จะได้ชิ้นงานดี 441 ชิ้น/ชั่วโมง ซึ่งต่ำกว่าข้อกำหนด 450 ชิ้น/ชั่วโมง
- ระยะเวลาคืนทุนอย่างง่ายวัดเวลาที่ใช้กู้คืนต้นทุน การอนุมัติโครงการยังต้องพิจารณาสมมติฐานด้านอุปสงค์ การเพิ่มกำลังการผลิต และกระแสเงินสดด้วย
ภาพรวมระบบอัตโนมัติในสายการผลิตอธิบายประเภทของระบบอัตโนมัติและการนำไปใช้ ในบริบทนี้ ประเด็นคือการวิเคราะห์การทำงานของโครงการที่ส่งมอบ ตั้งแต่ชิ้นงานเกิดอะไรขึ้น ตัวควบคุมตัดสินใจอย่างไร ไปจนถึงผลการผลิตที่โรงงานนำไปใช้ได้จริง
อะไรทำให้ระบบอัตโนมัติเป็นแบบครบวงจร
ในโครงการระบบอัตโนมัติอุตสาหกรรมแบบครบวงจร ผู้บูรณาการระบบรับผิดชอบในการส่งมอบผลการทำงานตามที่ตกลงกันภายในขอบเขตที่กำหนด ชุดระบบอาจประกอบด้วยอุปกรณ์สำเร็จรูป ระบบที่สร้างขึ้นเฉพาะ หรือทั้งสองแบบ คำว่า “ครบวงจร” อธิบายรูปแบบการส่งมอบลักษณะนี้ แต่อาจไม่ได้หมายถึงเครื่องจักรประเภทใดประเภทหนึ่ง ระดับระบบอัตโนมัติแบบใด หรือระยะเวลาติดตั้งในโรงงานที่เป็นมาตรฐาน
ระบบอัตโนมัติอุตสาหกรรมตั้งแต่ต้นจนจบกำหนดขอบเขตของชิ้นงานขาเข้าและสภาพของชิ้นงาน ชุดประกอบสำเร็จ การทดสอบเพื่อรับมอบ และจุดเชื่อมต่อกับส่วนอื่นของโรงงาน แพ็กเกจครบวงจรควรระบุเครื่องมือ ซอฟต์แวร์ และงานที่ทำ ณ สถานที่ติดตั้งภายในขอบเขตเหล่านี้ นอกจากนี้ต้องกำหนดผู้รับผิดชอบการเตรียมวัสดุ การเชื่อมต่อระบบสาธารณูปโภค และการจัดพนักงานปฏิบัติงานด้วย
การออกแบบระบบให้ทำงานประสานกันและการลดจุดเชื่อมต่อที่ไม่มีผู้รับผิดชอบ คือประโยชน์หลักของโซลูชันระบบอัตโนมัติแบบครบวงจร แต่ประโยชน์เหล่านี้จะหายไปหากซัพพลายเออร์ทดสอบชิ้นงานรุ่นย่อยหนึ่ง ขณะที่โรงงานคาดหวังอีกรุ่น หรือหากงานบรรจุปลายทางอยู่นอกขอบเขตที่ตกลงกัน ข้อเสนอระบบอัตโนมัติพร้อมใช้งานยังคงมีขอบเขตเฉพาะตามการใช้งานแต่ละแบบ
หน้าโซลูชันระบบอัตโนมัติแบบครบวงจรของ ZEUEE อธิบายบริการบูรณาการระบบเชิงพาณิชย์ ในด้านเทคนิคก็มีความท้าทายคล้ายกัน คู่มือระบบหุ่นยนต์อุตสาหกรรมของ OSHAครอบคลุมเครื่องมือ ระบบควบคุม เซนเซอร์ และจุดเชื่อมต่อการสื่อสารในระบบหุ่นยนต์ แขนหุ่นยนต์ไม่ได้ครอบคลุมองค์ประกอบเหล่านี้ทั้งหมด
อะไรทำให้โซลูชันหุ่นยนต์เป็นแบบครบวงจร
การนำแขนหุ่นยนต์มารวมกับอุปกรณ์สำหรับงานนั้นและการบูรณาการระบบเพื่อทำงานให้สำเร็จ เรียกว่าหุ่นยนต์แบบครบวงจร โดยปกติจะรวมเครื่องมือปลายแขนหุ่นยนต์ การจัดวางชิ้นงาน ระบบควบคุม และส่วนติดต่อผู้ปฏิบัติงาน เซลล์ที่ออกแบบทางวิศวกรรมไว้ล่วงหน้าอาจลดงานวิศวกรรมที่ต้องทำ แต่การใช้งานที่จัดเตรียมไว้ต้องสอดคล้องกับชิ้นงาน อุปกรณ์โดยรอบ และเงื่อนไขการปฏิบัติงาน
สำหรับงานดูแลเครื่องจักร ผลลัพธ์สุดท้ายคือการโหลดชิ้นงานเข้าเครื่องอย่างถูกต้อง และนำชิ้นงานสำเร็จรูปออกมาอย่างมีการควบคุม สำหรับโซลูชันจัดเรียงสินค้าบนพาเลต ผลลัพธ์คือรูปแบบการจัดเรียงตามข้อกำหนดและการจัดการผลิตภัณฑ์ ผลลัพธ์เหล่านี้ไม่อาจพิจารณาจากพิกัดน้ำหนักบรรทุกของหุ่นยนต์เพียงอย่างเดียว ผู้ซื้อยังคงรับผิดชอบการใช้งานอุปกรณ์ภายใต้เงื่อนไขที่ตกลงกัน และการบำรุงรักษาระบบหลังส่งมอบ
ชั้นกลไก ระบบควบคุม และข้อมูลทำงานร่วมกันอย่างไร
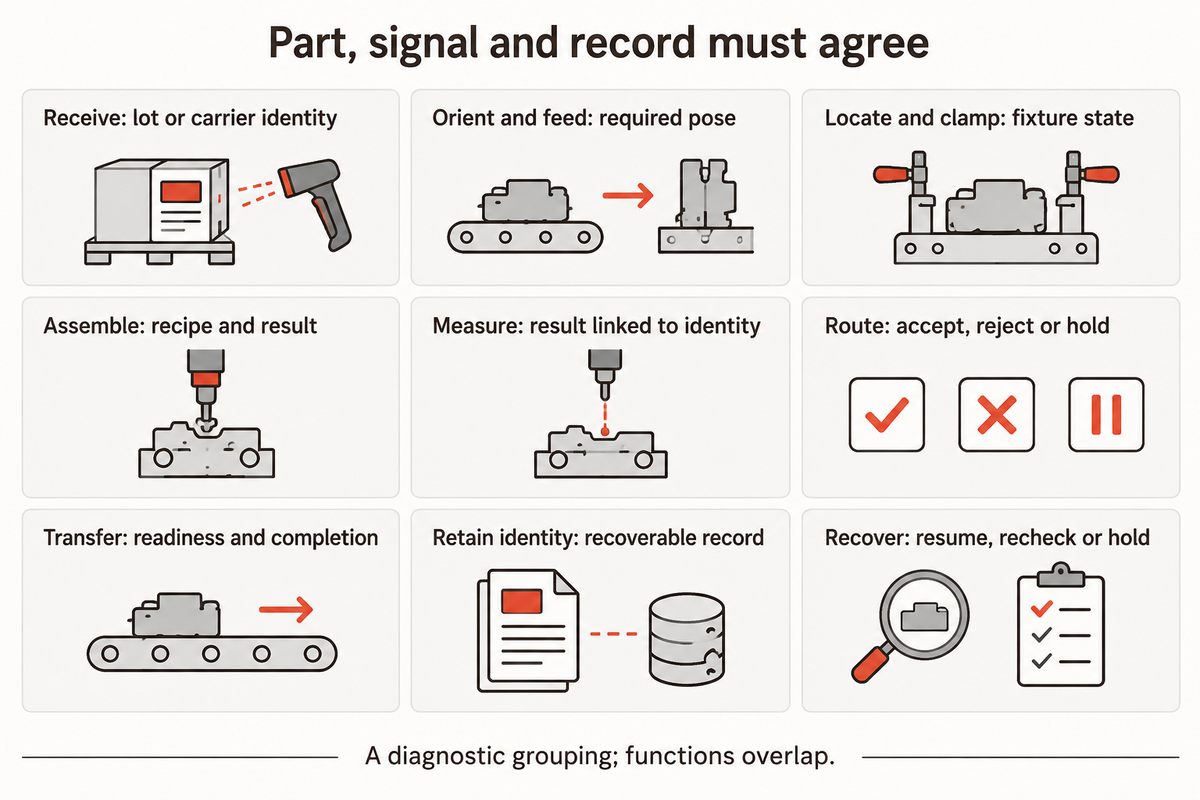
ระบบประกอบอัตโนมัติที่บูรณาการและออกแบบอย่างเหมาะสมต้องรักษาความสอดคล้องระหว่างการเคลื่อนที่จริง สถานะการควบคุม และบันทึกการผลิต อุปกรณ์จับยึดชิ้นงานยึดชิ้นงานไว้ ตัวควบคุมอนุญาตให้ดำเนินการขั้นถัดไป และบันทึกระบุผลลัพธ์ หากองค์ประกอบเหล่านี้ไม่สอดคล้องกัน ชุดประกอบอาจเสร็จสมบูรณ์ทางกล แต่ไม่มีผลการตรวจสอบหรือข้อมูลสอบย้อนกลับที่นำไปใช้ได้
ระบบควบคุมใช้ตัวควบคุมลอจิกแบบโปรแกรมได้ (PLC) เพื่อกำหนดลำดับการทำงานของอุปกรณ์และแลกเปลี่ยนข้อมูลความพร้อม ระบบขนถ่ายวัสดุเคลื่อนย้ายชิ้นงานระหว่างสถานี ระบบตรวจสอบพิจารณาว่าคุณลักษณะที่วัดได้เป็นไปตามเกณฑ์ที่กำหนดหรือไม่ ระบบ SCADA สามารถรวบรวมข้อมูลเพื่อการกำกับดูแลได้ แต่หน้าจอที่แสดงผลว่าผ่านไม่ได้ระบุด้วยตัวเองว่าชิ้นงานจริงชิ้นใดเป็นชิ้นที่ผ่าน
งานวิจัยด้านบริการการผลิตของ NISTแยกความแตกต่างระหว่างการตีความข้อความกับการทำให้เกิดผลลัพธ์ที่ถูกต้องเมื่อบริการต่าง ๆ ทำงานร่วมกัน หากนำมาใช้ให้เหมาะกับบริบท แนวคิดนี้ช่วยตรวจสอบสายการผลิตได้ แต่ไม่ได้กำหนดลำดับการผลิต 9 ขั้นตอนตายตัว
แผนผังชิ้นงาน-สัญญาณ-การตัดสินใจ 9 ฟังก์ชัน
แผนผังชิ้นงาน-สัญญาณ-การตัดสินใจ 9 ฟังก์ชันเชื่อมโยงแต่ละฟังก์ชันทางกายภาพเข้ากับการตัดสินใจควบคุมและหลักฐานการผลิตที่เก็บรักษาไว้
| ฟังก์ชัน | สภาพทางกายภาพ | สัญญาณหรือการตัดสินใจ | หลักฐานที่เก็บรักษาไว้ |
|---|---|---|---|
| รับชิ้นงาน | ชิ้นงานในตระกูลที่ถูกต้องมาถึงสายการผลิต | ยอมรับตระกูลชิ้นงานและเส้นทางที่เลือก | ข้อมูลระบุล็อตการผลิตหรือพาหะ |
| จัดแนวและป้อนชิ้นงาน | จัดวางชิ้นงานในทิศทางที่กำหนด | สภาพการจัดวางเอื้อต่อการหยิบชิ้นงาน | ข้อผิดพลาดในการป้อนชิ้นงานและรุ่นย่อย |
| จัดตำแหน่งและจับยึด | ชิ้นงานอยู่ในตำแหน่งที่กำหนดของแท่นวาง | ตำแหน่งและสถานะของอุปกรณ์จับยึดชิ้นงานเอื้อต่อการดำเนินกระบวนการ | รุ่นของแท่นวางและอุปกรณ์จับยึดชิ้นงาน |
| ประกอบ | ดำเนินการเชื่อมหรือเสียบชิ้นงานเสร็จสมบูรณ์ | การเสร็จสิ้นกระบวนการเป็นไปตามเงื่อนไขที่กำหนด | รุ่นของสูตรการผลิตและผลกระบวนการ |
| วัดผล | ทดสอบคุณลักษณะหรือการทำงาน | ใช้เกณฑ์การยอมรับที่ถูกต้อง | เชื่อมโยงผลการวัดกับข้อมูลระบุตัวตนชิ้นงาน |
| คัดแยก | แยกชิ้นงานที่ยอมรับได้กับชิ้นงานที่คัดออก | กำหนดการจัดการชิ้นงานตามผลที่บันทึกไว้ | สถานะยอมรับ คัดออก หรือพักไว้ |
| ส่งต่อ | สถานีปลายทางพร้อมรับชิ้นงาน | ความหมายของสถานะพร้อมและเสร็จสิ้นตรงกัน | การยืนยันการส่งต่อและเวลาที่เกิดเหตุการณ์ |
| เก็บรักษาข้อมูลระบุตัวตน | ชิ้นงานยังคงเชื่อมโยงกับพาหะหรือตัวระบุของตน | จับคู่ชิ้นงาน สูตรการผลิต และผลลัพธ์ | บันทึกการผลิตที่เรียกคืนได้ |
| กู้คืนการทำงาน | ทราบสภาพของชิ้นงานที่ค้างอยู่เมื่อการทำงานหยุดชะงัก | ดำเนินการต่อ ตรวจสอบซ้ำ หรือพักชิ้นงานตามขั้นตอนที่อนุมัติ | การหยุดชะงักและการจัดการขั้นสุดท้าย |
ฟังก์ชันเหล่านี้มีส่วนทับซ้อนกัน ต้องรักษาข้อมูลระบุตัวตนไว้ระหว่างเคลื่อนย้ายชิ้นงาน และการกู้คืนอาจเกี่ยวข้องกับหลายสถานี ดังนั้นทีมควบคุมและวิศวกรรมระบบอัตโนมัติต้องใช้ความหมายเดียวกันกับสัญญาณ เช่น ชิ้นงานพร้อม และรอบการทำงานเสร็จสิ้น การเขียนโปรแกรม PLC เพิ่มข้อความสื่อสารไม่อาจแก้ปัญหาจุดเชื่อมต่อที่นิยามไว้ไม่ชัดเจนได้
ตัวอย่าง: สายการผลิตคอนเนกเตอร์มีพาหะจัดทำดัชนี 12 ตัว ชิ้นงานผ่านการทดสอบทางไฟฟ้า แต่ตัวควบคุมเริ่มระบบใหม่ก่อนบันทึกผลเข้ากับข้อมูลระบุพาหะของชิ้นงานนั้น ชิ้นงานยังอยู่ตรงนั้น แต่ข้อมูลผลการทดสอบไม่แน่นอน การเริ่มลำดับการเคลื่อนที่ใหม่ทำให้ฝ่ายคุณภาพไม่สามารถตัดสินการจัดการชิ้นงานได้อย่างน่าเชื่อถือ งานบูรณาการระบบจึงต้องรักษาหรือสร้างความเชื่อมโยงนี้กลับคืน แล้วพักหรือตรวจสอบซ้ำสำหรับชิ้นงานที่ยังหาข้อสรุปไม่ได้ตามขั้นตอนการกู้คืนที่อนุมัติ การทดสอบและตรวจสอบต้องกำหนดขอบเขตของบันทึกให้ชัดเจนเช่นเดียวกับขอบเขตการวัด
สายการผลิตสายไฟ DCของ ZEUEE เน้นลักษณะเฉพาะของผลิตภัณฑ์ในการประกอบและทดสอบ เทคนิคการทำแผนผังเดียวกันนี้นำไปใช้ได้โดยไม่ถ่ายโอนข้อมูลจำเพาะที่เผยแพร่ของเครื่องจักรดังกล่าวไปใช้กับผลิตภัณฑ์อีกตระกูลหนึ่ง
สามารถบูรณาการระบบอัตโนมัติเข้ากับเครื่องจักรเดิมได้หรือไม่
สามารถบูรณาการอุปกรณ์เดิมได้เมื่อจุดส่งต่องานทางกล จุดเชื่อมต่อของระบบควบคุม และเงื่อนไขการทำงานรองรับงานที่เสนอ การบูรณาการต้องกำหนดว่าเครื่องจักรแต่ละเครื่องรับงาน แจ้งสถานะ และจัดการเมื่อเกิดการหยุดชะงักอย่างไร นอกจากนี้ต้องระบุโปรโตคอลการสื่อสาร รวมถึงขอบเขตทางกายภาพและกระบวนการให้ชัดเจนด้วย
การประเมินการเปลี่ยนแปลงหน้าที่หรือกลยุทธ์การควบคุมต้องพิจารณาให้รอบด้านกว่าการเชื่อมต่อข้อมูล สำหรับโครงการในสหราชอาณาจักร แนวทางของ HSE เกี่ยวกับเครื่องจักรที่ดัดแปลงแยกการเปลี่ยนแปลงสำคัญออกจากการปรับปรุงทดแทนแบบเดิม และครอบคลุมระบบที่ดัดแปลงหรือได้รับผลกระทบ ตัวอย่างดังกล่าวไม่ควรนำไปใช้เป็นกฎประเมินใหม่ทั่วโลก
สถาปัตยกรรมระบบอัตโนมัติแบบใดเหมาะกับกระบวนการ
ระบบแบบครบวงจรอาจใช้อุปกรณ์เฉพาะงาน เซลล์ที่ตั้งโปรแกรมได้ สถานีแบบโมดูลาร์ หรือการผสมผสานงานอัตโนมัติกับงานที่ทำด้วยมือ การเปรียบเทียบที่มีประโยชน์รวมถึงรุ่นย่อย การเปลี่ยนเส้นทางผลิตภัณฑ์ และวิธีจัดวางวัสดุ โซลูชันที่ออกแบบเฉพาะและโครงสร้างแบบโมดูลาร์ต่างเป็นส่วนหนึ่งของการส่งมอบแบบครบวงจรได้ ทั้งสองแบบไม่ใช่รูปแบบสัญญาที่แข่งขันกัน
โซลูชันระบบอัตโนมัติอุตสาหกรรมต้องพัฒนากระบวนการก่อนเลือกสถาปัตยกรรม หุ่นยนต์สามารถเปลี่ยนโปรแกรมการเคลื่อนที่ได้ แต่เครื่องป้อนชิ้นงานและอุปกรณ์จับยึดอาจรองรับรูปทรงได้เพียงแบบเดียว ผู้บูรณาการระบบสามารถปรับแต่งเครื่องมือได้ แต่ระบบอัตโนมัติที่ออกแบบเฉพาะก็ยังต้องอาศัยการจัดวางชิ้นงานที่เชื่อถือได้ ข้อเสนอระบบอัตโนมัติแบบครบวงจรต้องระบุว่าการเปลี่ยนผลิตภัณฑ์แบบใดต้องเปลี่ยนสูตรการผลิต สลับเครื่องมือ หรือใช้สถานีทางกายภาพอื่น
งานศึกษาของ Herps และคณะเกี่ยวกับการผลิตแบบหลายรุ่นปริมาณน้อยมองว่าบัฟเฟอร์และการขนถ่ายวัสดุเป็นการตัดสินใจด้านการออกแบบที่สามารถบูรณาการร่วมกันได้ โดยนำเสนอสถาปัตยกรรมแบบผสมที่มีบัฟเฟอร์เฉพาะจุดและบัฟเฟอร์ส่วนกลาง รวมถึงอุปกรณ์ขนถ่ายหลายประเภท ไม่ใช่การผสมผสานทุกแบบระหว่างคนกับหุ่นยนต์จะคุ้มค่าเสมอไป
ลองพิจารณาคอนเนกเตอร์ 3 รุ่นย่อย โดย 2 รุ่นใช้แท่นวางและระบบป้อนชิ้นงานชุดเดียวกัน ส่วนอีกรุ่นแตกต่างทั้งสูตรการตรวจสอบและทิศทางการจัดวาง การตั้งโปรแกรมหมายเลขชิ้นงานทั้ง 3 หมายเลขไว้ในตัวควบคุมไม่ได้ทำให้ชิ้นงานแต่ละรุ่นใช้แทนกันทางกลได้ วิศวกรสามารถเปรียบเทียบการเพิ่มสถานีเฉพาะสำหรับรุ่นที่ 3 กับการวางแผนเปลี่ยนเครื่องมือ โดยคำนึงถึงเวลาการผลิตที่เสียไป ฝ่ายปฏิบัติการต้องมีข้อมูลสัดส่วนของแต่ละรุ่นเพื่อวิเคราะห์เรื่องนี้ ฝ่ายการเงินต้องทราบต้นทุนของแต่ละทางเลือกเพื่อประเมินว่าจะเลือกแบบใดภายใต้สมมติฐานอุปสงค์ที่กำหนด ความต้องการระบบอัตโนมัติกำหนดจากการไหลของผลิตภัณฑ์ทั้งตระกูล ไม่ใช่ความชอบต่อหุ่นยนต์รุ่นใดรุ่นหนึ่ง
เครื่องประกอบบานพับอีกแบบรองรับรูปทรงชิ้นงานและลำดับการเชื่อมที่ต่างออกไป การใช้เทคโนโลยีระบบอัตโนมัติกับผลิตภัณฑ์อุตสาหกรรมยังต้องใช้เครื่องมือและเกณฑ์การยอมรับที่เหมาะกับการใช้งานนั้นโดยเฉพาะ
ระบบอัตโนมัติมี 4 ประเภทใดบ้าง
ระบบอัตโนมัติแบบกำหนดตายตัว แบบตั้งโปรแกรมได้ แบบยืดหยุ่น และแบบบูรณาการ เป็นคำที่ใช้เปรียบเทียบได้ แต่แต่ละคำอธิบายคนละเรื่อง อุปกรณ์แบบกำหนดตายตัวทำงานตามลำดับที่กำหนดไว้ อุปกรณ์แบบตั้งโปรแกรมได้เปลี่ยนลำดับการทำงานผ่านโปรแกรม ส่วนระบบแบบยืดหยุ่นรองรับการเปลี่ยนงานภายในตระกูลผลิตภัณฑ์ที่กำหนดไว้ การบูรณาการหมายถึงความสัมพันธ์ระหว่างอุปกรณ์และข้อมูล ดังนั้นสายการผลิตที่บูรณาการเต็มรูปแบบจึงเป็นแบบกำหนดตายตัวหรือแบบยืดหยุ่นได้เช่นกัน
สำหรับโครงการแบบครบวงจร ให้ประเมินสถาปัตยกรรมทางกายภาพของระบบแยกจากคำมั่นเรื่องการส่งมอบ เซลล์ดูแลเครื่องจักรหรือจัดเรียงสินค้าบนพาเลตที่ออกแบบไว้ล่วงหน้ารองรับงานที่กำหนดชัดเจน ส่วนระบบอัตโนมัติที่ซับซ้อนซึ่งมีกระบวนการประกอบหลายขั้นตอนก็ต้องกำหนดวัสดุขาเข้า บันทึกที่เก็บรักษาไว้ และจุดเชื่อมต่อให้ชัดเจนเช่นกัน
กำหนดอัตราผลผลิตอย่างไรโดยไม่ซ่อนการสูญเสียในการผลิต
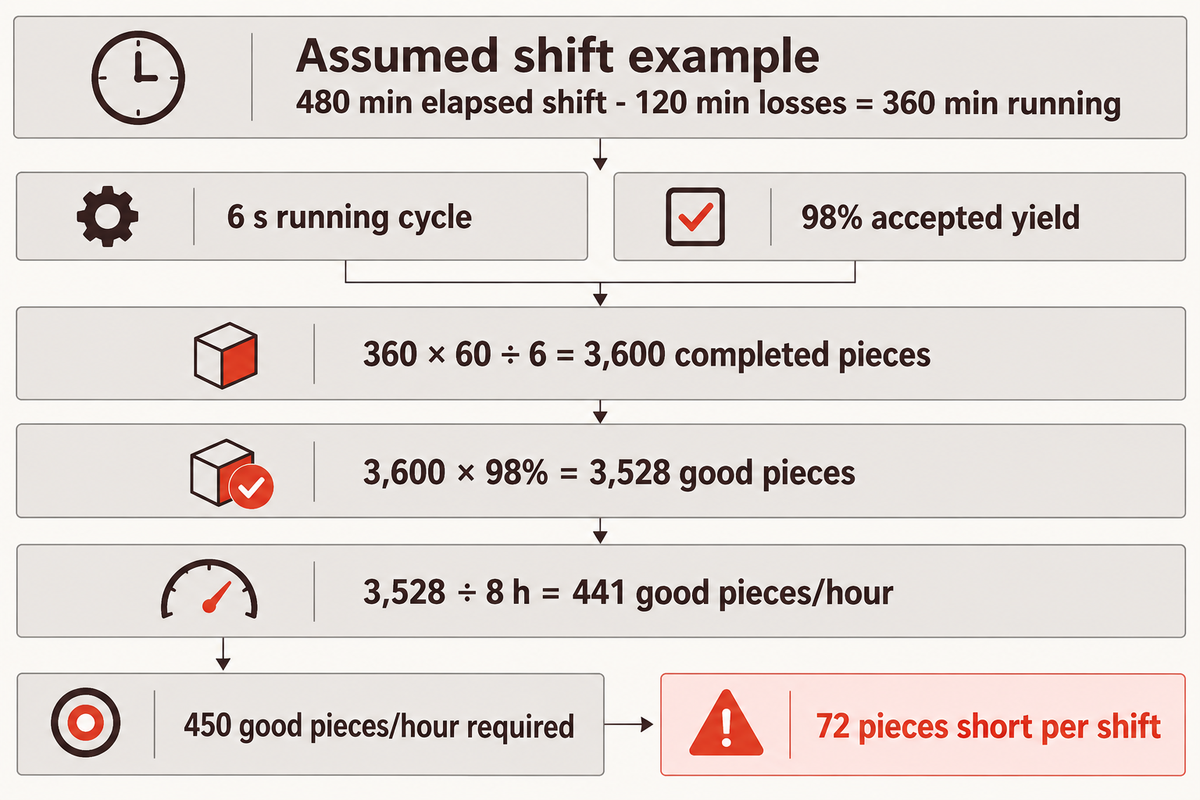
จำนวนชิ้นงานดีตลอดช่วงเวลาของกะการผลิตขึ้นอยู่กับเวลาที่ผลิตได้จริง เวลาในการผลิตต่อรอบ และอัตราผลได้ อัตราเครื่องจักรตามทฤษฎีไม่นับเวลาที่เสียไปก่อนหรือระหว่างรอบการผลิต ควรกำหนดเกณฑ์การยอมรับและช่วงเวลาที่ใช้วัดก่อน จากนั้นจัดสรรเวลาที่สูญเสียไปแต่ละนาทีเพียงครั้งเดียว มิฉะนั้นตัวเลขผลผลิตที่ดูคล้ายกันอาจวัดคนละอย่าง
งานวิจัยเรื่องตัวชี้วัดประสิทธิภาพการผลิตที่ NIST เผยแพร่แยกประสิทธิผลของเครื่องจักร การนับเวลาเปลี่ยนงาน และอัตราผลผลิตของสายการผลิต การประเมินระดับสายการผลิตครอบคลุมทั้งการปฏิบัติงาน บัฟเฟอร์ และปฏิสัมพันธ์ระหว่างกัน ตัวเลขเปอร์เซ็นต์ประสิทธิผลโดยรวมของเครื่องจักรช่วยให้เปรียบเทียบได้ก็ต่อเมื่อนิยามเวลาพื้นฐานตรงกัน
แผนผังสถานะการทำงานและการสูญเสียใน 8 ชั่วโมง
จำลองการสูญเสียในช่วงการทำงาน 8 ชั่วโมงเป็นสถานะเวลาที่ไม่ทับซ้อนกัน และคำนวณผลผลิตที่ผ่านเกณฑ์ตลอดทั้งกะ
ข้อมูลสมมติ:กะการผลิต 480 min รอบการผลิตขณะเดินเครื่อง 6 s และอัตราผลได้ที่ยอมรับ 98% บัญชีแจกแจงด้านล่างหักเวลาที่สูญเสียแต่ละรายการเพียงครั้งเดียว
| สถานะหรือยอดรวมย่อย | เวลา | นำไปคำนวณอย่างไร |
|---|---|---|
| เวลาตามกะที่ผ่านไป | 480 min | ตัวหารสำหรับรายงานผล |
| เวลาพัก | 30 min | หักเพียงครั้งเดียว |
| เวลาเปลี่ยนงาน | 20 min | หักเพียงครั้งเดียว |
| เครื่องขัดข้อง | 25 min | หักเพียงครั้งเดียว |
| ขาดชิ้นงานป้อนเข้า: ไม่มีงานขาเข้า | 15 min | หักเพียงครั้งเดียว |
| ถูกกีดขวาง: ไม่มีพื้นที่ปลายทาง | 10 min | หักเพียงครั้งเดียว |
| การหยุดสั้น ๆ | 20 min | หักเพียงครั้งเดียว; ไม่นับรวมในการวัดรอบการผลิตขณะเดินเครื่อง |
| เวลาสูญเสียรวม | 120 min | ผลรวมของสถานะการสูญเสียทั้ง 6 รายการ |
| เวลาเดินเครื่อง | 360 min | 480 min ลบ 120 min; เป็นยอดรวมย่อย |
คำนวณได้ดังนี้: 360 min × 60 s/min ÷ 6 s/ชิ้น = ผลิตเสร็จ 3,600 ชิ้น เมื่อนำอัตราผลได้ 98% มาคำนวณหนึ่งครั้ง จะได้ชิ้นงานดี 3,528 ชิ้น เมื่อนำไปหารด้วย 8 ชั่วโมงเต็ม จะได้ ชิ้นงานดี 441 ชิ้น/ชั่วโมง หากกำหนดให้ได้ชิ้นงานดี 450 ชิ้น/ชั่วโมง จะต้องได้ชิ้นงานที่ผ่านเกณฑ์ 3,600 ชิ้นต่อกะ ดังนั้นกรณีนี้ขาดไป 72 ชิ้น
จำนวนที่ขาดส่งผลต่อการตัดสินใจ ฝ่ายวิศวกรรมต้องกำจัดข้อจำกัดที่เกิดขึ้นจริงหรือปรับกระบวนการให้เหมาะสม ฝ่ายปฏิบัติการไม่ควรอนุมัติสายการผลิตเพียงเพราะมีอัตราการผลิตขณะเดินเครื่อง 600 ชิ้นต่อชั่วโมง หุ่นยนต์ที่ทำงานเร็วขึ้นก็ไม่ช่วยแก้เวลาที่เสียไปกับการรอชิ้นงานขาเข้าหรือกำลังรองรับของสถานีปลายทาง เว้นแต่การเปลี่ยนแปลงนั้นจะแก้ที่ต้นเหตุ
เมื่อต้องวิเคราะห์เวลาหยุดทำงาน ให้แยกสถานะที่สังเกตพบออกจากสาเหตุที่ระบุได้ ความขัดข้องของเครื่องป้อนชิ้นงานอาจทำให้สถานีปลายทางหลายแห่งขาดชิ้นงาน แต่ละสถานีอาจรายงานว่ากำลังรอ อย่างไรก็ตาม ไม่ควรนับรายงานเหล่านั้นเป็นเวลาสูญเสียหลายครั้งในนาทีเดียวกันของทั้งสายการผลิต การหยุดสั้น ๆ ที่หักออกจากเวลาเดินเครื่องไปแล้วไม่ควรถูกนำมาคิดเป็นการสูญเสียประสิทธิภาพซ้ำ เพราะจะทำให้ผลผลิตที่คำนวณได้ต่ำกว่าความเป็นจริง
ประเด็นสำคัญ
สายการผลิตในตัวอย่างนี้มีอัตราตามทฤษฎี 600 ชิ้น/ชั่วโมง แต่ส่งมอบชิ้นงานดี 441 ชิ้น/ชั่วโมงตลอดกะ 8 ชั่วโมง การอนุมัติกำลังการผลิตควรอิงกับเกณฑ์การยอมรับและตัวหารเวลาที่ผ่านไปตามที่ตกลงกัน
แบบจำลองการลงทุนต้องนับต้นทุนอะไรบ้าง
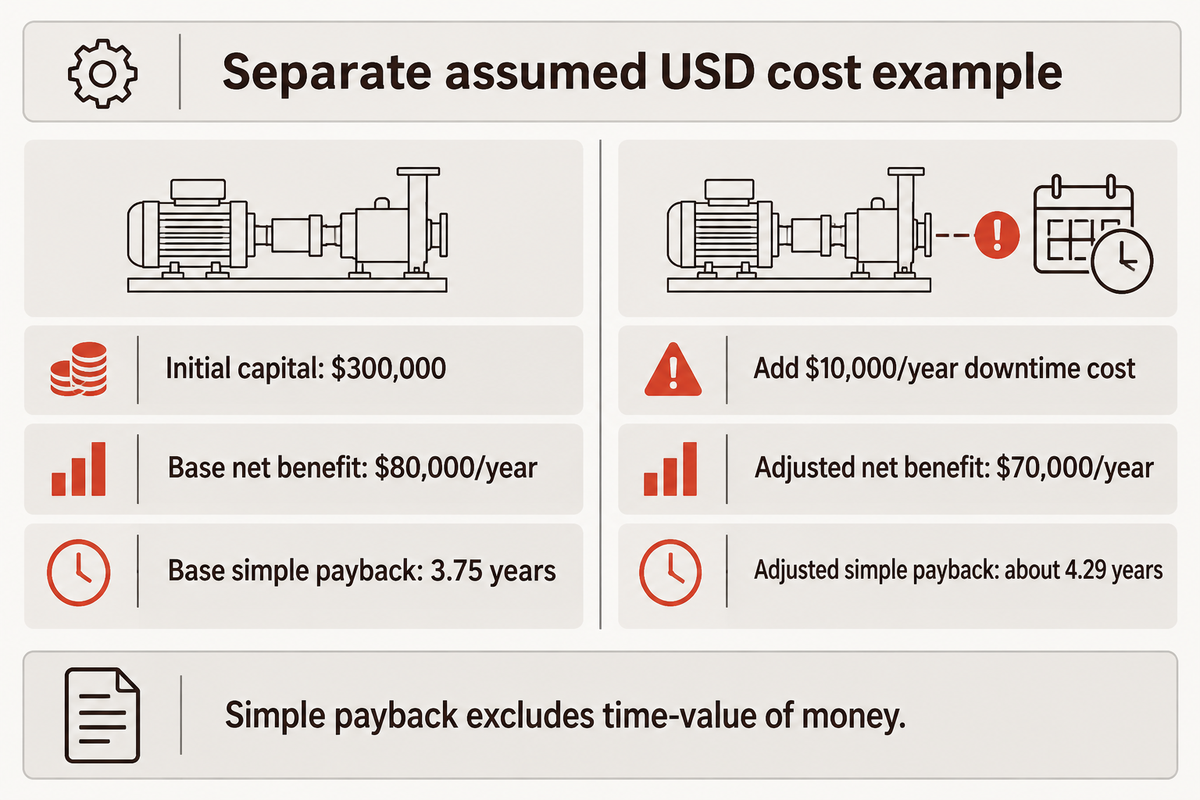
แบบจำลองต้นทุนระบบอัตโนมัติที่ดีจะแยกเงินลงทุนติดตั้งออกจากผลกระทบต่อกระแสเงินสดรายปีที่ธุรกิจได้รับจริง ต้นทุนอุปกรณ์เป็นเพียงปัจจัยหนึ่งเท่านั้น ต้องรวมงานในสถานที่ วิศวกรรมภายใน และการเพิ่มกำลังการผลิตไว้ในต้นทุนเริ่มต้น ส่วนพลังงาน การบำรุงรักษา และการสูญเสียในการผลิตที่เกิดซ้ำส่งผลต่อประโยชน์รายปี การโยกย้ายพนักงานไปทำงานอื่นเพียงอย่างเดียวไม่ได้รับประกันว่าจะประหยัดเงินสดได้
แนวทางประเมินต้นทุนของสำนักงานตรวจเงินแผ่นดินสหรัฐฯเชื่อมโยงการประมาณการเข้ากับขอบเขตงาน สมมติฐานทางเทคนิค และการวิเคราะห์ความอ่อนไหว สำหรับระบบอัตโนมัติในการผลิต หมายถึงการเปรียบเทียบทางเลือกที่ครบถ้วนภายใต้ความต้องการทางธุรกิจ สัดส่วนผลิตภัณฑ์ และผลผลิตดีที่ต้องการแบบเดียวกัน
ตัวอย่างต้นทุนแยกต่างหาก โดยใช้จำนวนเงิน USD ตามสมมติฐาน:อุปกรณ์ $240,000 + งานในสถานที่ $24,000 + วิศวกรรมภายใน $16,000 + การฝึกอบรมและเพิ่มกำลังการผลิต $20,000 = เงินลงทุนเริ่มต้น $300,000 สมมติว่าประหยัดค่าแรงหรือค่าล่วงเวลาที่เกิดขึ้นจริง $75,000/ปี และลดของเสียได้ $18,000/ปี พลังงานที่เพิ่มขึ้น $4,000/ปี และค่าบำรุงรักษา $9,000/ปี ทำให้ประโยชน์สุทธิลดเหลือ $80,000/ปี
ขอบเขตต้นทุน 5 ปี: กรณีพื้นฐานและการวิเคราะห์ความอ่อนไหวต่อต้นทุนเวลาหยุดทำงาน
| รายการต้นทุน | สมมติฐานพื้นฐาน | การวิเคราะห์ความอ่อนไหวต่อต้นทุนเวลาหยุดทำงาน |
|---|---|---|
| ราคาซื้อ | $240,000 | $240,000 |
| ค่าติดตั้งและทดสอบเดินระบบ รวมงานภายในและการเพิ่มกำลังการผลิต | $60,000 | $60,000 |
| พลังงาน 5 ปี | $20,000 | $20,000 |
| ค่าบำรุงรักษาและอะไหล่ 5 ปี | $45,000 | $45,000 |
| ต้นทุนเวลาหยุดทำงานเพิ่มเติม 5 ปี | $0 ตามสมมติฐานที่ระบุไว้อย่างชัดเจน | $50,000 |
ต้นทุนรวม 5 ปีอยู่ที่ $365,000 และ $415,000 ตามลำดับ ระยะเวลาคืนทุนอย่างง่ายในกรณีพื้นฐานคือ $300,000 ÷ $80,000/ปี = 3.75 ปี หรือ 45 เดือน เมื่อเพิ่มต้นทุนเวลาหยุดทำงาน $10,000/ปี ประโยชน์สุทธิจะลดเหลือ $70,000/ปี และระยะเวลาคืนทุนอย่างง่ายจะเพิ่มเป็นประมาณ 4.29 ปี
กรณีพื้นฐานสมมติว่าไม่มีต้นทุนเวลาหยุดทำงานเพิ่มเติม ส่วนกรณีวิเคราะห์ความอ่อนไหวใช้ประเมินสมมติฐานนี้ หากโรงงานยังจ่ายค่าจ้างพนักงานทุกคนในชั่วโมงทำงานเท่าเดิม ต้องแทนค่าประหยัดแรงงานด้วยผลกระทบจริงจากค่าล่วงเวลา ตำแหน่งงานว่าง หรือผลผลิต ผลกระทบอย่างเดียวกันอาจทำให้เกิดการนับประโยชน์ซ้ำ เช่น นับทั้งค่าแรงที่ประหยัดได้และรายได้ที่เพิ่มขึ้น
เครื่องมือ Smart Investment Tool ของ NISTคำนวณมูลค่าปัจจุบันสุทธิและอัตราผลตอบแทนภายใน ควบคู่กับระยะเวลาคืนทุนและการวิเคราะห์ความอ่อนไหว ระยะเวลาคืนทุนอย่างง่ายไม่คำนึงถึงมูลค่าของเงินตามเวลา เครื่องคำนวณระยะเวลาคืนทุนของระบบอัตโนมัติแบบครบวงจรช่วยจัดระเบียบข้อมูลโครงการได้ แต่ยังต้องวิเคราะห์สมมติฐานด้านอุปสงค์และกระแสเงินสดของโรงงานก่อนอนุมัติโครงการ
ระยะเวลาคืนทุน 3.75 ปีในกรณีสมมติจะเพิ่มเป็นประมาณ 4.29 ปี เมื่อรวมต้นทุนเวลาหยุดทำงาน $10,000/ปี หากการขาดกำลังการผลิตในกรณีแยกทำให้ต้องเพิ่มพนักงานหรือจ่ายค่าล่วงเวลา ก็ต้องปรับประโยชน์รายปีด้วย ระบบอัตโนมัติอุตสาหกรรมจะลดต้นทุนได้ก็ต่อเมื่อผลกระทบที่นำมาคำนวณเกิดขึ้นจริงในแผนการดำเนินงาน
โครงการแบบครบวงจรเข้าสู่การผลิตที่เสถียรได้อย่างไร
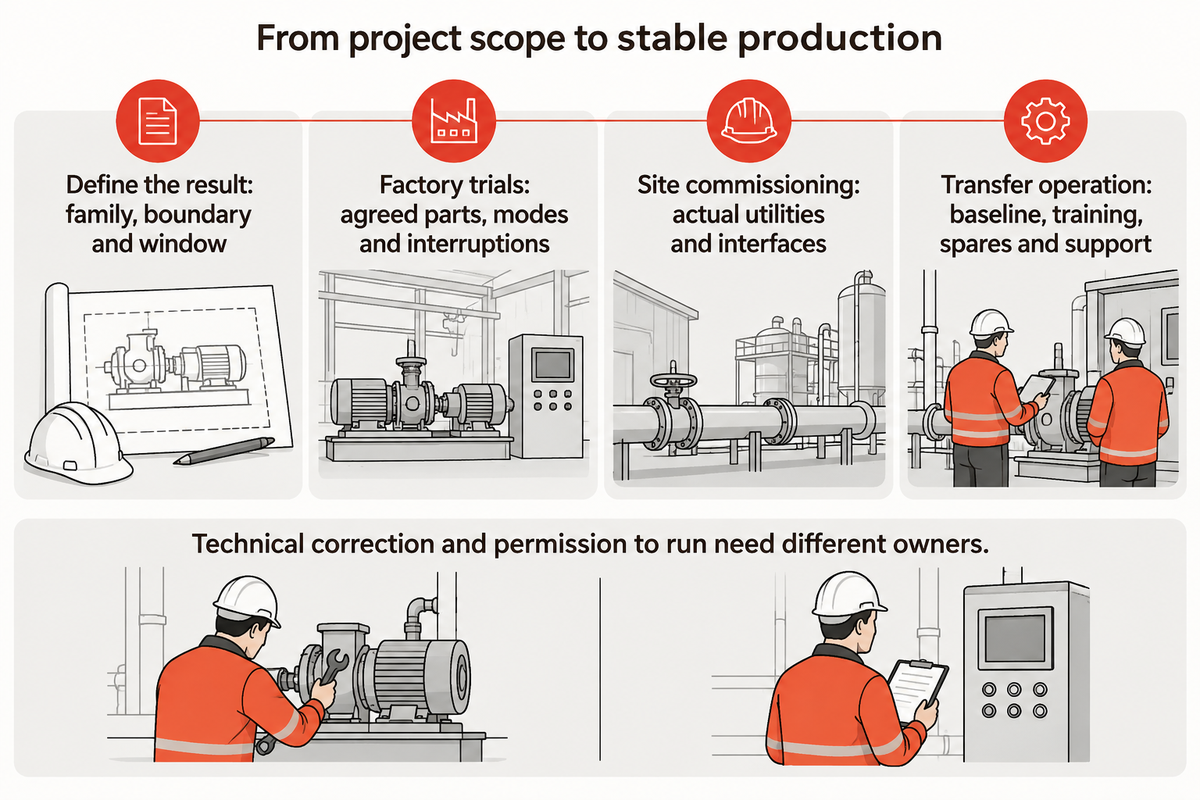
การผลิตสินค้าที่มีคุณภาพสม่ำเสมอและเชื่อถือได้ต้องจัดการกระบวนการแบบครบวงจรให้ไกลกว่าการสาธิตที่สำเร็จ กระบวนการต้องเชื่อมโยงข้อกำหนดที่ตกลงกัน การทดสอบในโรงงาน การติดตั้ง ณ สถานที่จริง และการผลิตที่ผู้ปฏิบัติงานเป็นผู้ดำเนินการ แต่ละช่วงต้องแสดงเงื่อนไขที่ใช้ ข้อจำกัดที่ยังเหลือ และหลักฐานที่จำเป็นสำหรับการตัดสินใจขั้นถัดไป การอนุมัติเริ่มผลิตและการส่งมอบเป็นหมุดหมายคนละรายการ
โครงการระบบอัตโนมัติเริ่มจากการกำหนดตระกูลผลิตภัณฑ์และผลลัพธ์ของกระบวนการให้ชัดเจน จากนั้นจึงออกแบบโซลูชันแบบครบวงจรตามข้อกำหนด แล้วสร้างและทดสอบระบบ การทดลองในโรงงานควรทดสอบรุ่นย่อยและโหมดการทำงานที่ตกลงกัน งาน ณ สถานที่ติดตั้งเชื่อมต่อระบบสาธารณูปโภคและจุดเชื่อมต่อของเครื่องจักรจริง สภาพแวดล้อมการทดสอบทั้ง 2 แบบจึงใช้แทนกันไม่ได้
“ผู้บูรณาการระบบควรดำเนินการทดสอบเหล่านี้ และผู้ใช้ควรเป็นผู้ตรวจยืนยัน”
การจำลองและเครื่องมือระบบอัตโนมัติอื่น ๆ ช่วยค้นหาปัญหาที่จุดเชื่อมต่อหรือในลำดับการทำงานได้ก่อนติดตั้งใช้งาน บทความของ Automation World เกี่ยวกับการทดสอบระบบเสมือนจริงอธิบายแบบจำลองที่ขับเคลื่อนด้วยลอจิกของตัวควบคุม แต่เงื่อนไขที่จำลองยังต้องตรงกับอุปกรณ์ที่สร้างจริงและชิ้นงานจริง การแสดงภาพเคลื่อนไหวเพียงอย่างเดียวไม่ใช่การทดลองผลิต
- กำหนดผลลัพธ์ ระบุตระกูลผลิตภัณฑ์ เกณฑ์การยอมรับ และช่วงเวลารายงานผล
- พิสูจน์ลำดับการทำงานแบบบูรณาการ ทดสอบชิ้นงาน โหมด และกรณีหยุดชะงักที่ตกลงกันในการทดลองในโรงงาน
- ทดสอบเดินระบบ ณ สถานที่ติดตั้ง ทดสอบระบบสาธารณูปโภค จุดเชื่อมต่อ และเงื่อนไขการติดตั้งจริงก่อนเริ่มการผลิต
- ส่งมอบการปฏิบัติงาน ส่งมอบซอฟต์แวร์รุ่นพื้นฐานที่อนุมัติแล้ว ข้อมูลการฝึกอบรม ข้อมูลอะไหล่ และข้อตกลงการสนับสนุน
การแก้ไขทางเทคนิคและการอนุญาตให้เดินเครื่องต้องมีผู้รับผิดชอบแยกกัน บทวิเคราะห์ปี 2026 ของ Automation World เกี่ยวกับการเริ่มระบบที่ล่าช้าอธิบายว่าเครื่องจักรที่ทำงานได้อาจต้องรอการตัดสินใจที่ยังไม่ลงตัวระหว่างหลายทีม ซัพพลายเออร์ระบบวิชันอาจแก้ข้อผิดพลาดในการอ่านได้ ขณะที่ฝ่ายคุณภาพต้องตัดสินใจว่าจะจัดการชิ้นงานที่ได้รับผลกระทบอย่างไร
ก่อนที่ผู้ปฏิบัติงานจะนำสูตรการผลิตใหม่ไปใช้ เอกสารอนุมัติการใช้งานควรระบุผลิตภัณฑ์ที่อนุมัติแล้วและข้อจำกัดปัจจุบัน ฝ่ายสนับสนุนทางเทคนิคต้องใช้ซอฟต์แวร์และแบบตามสภาพที่สร้างจริงรุ่นเดียวกัน ช่างเทคนิคที่แก้ปัญหาโดยใช้ข้อมูลสำรองที่ล้าสมัยอาจทำให้การแก้ไขที่ดำเนินการบนสายการผลิตถูกยกเลิกได้ ดังนั้นการฝึกอบรมการกู้คืนระบบจึงต้องอ้างอิงรุ่นพื้นฐานสำหรับการผลิต แทนการรวบรวมไฟล์ที่ไม่เกี่ยวข้องกัน
การเปรียบเทียบผู้ผลิตระบบอัตโนมัติแบบครบวงจรครอบคลุมการเลือกซัพพลายเออร์ สำหรับโครงการที่เลือกแล้ว คำถามสำคัญในการส่งมอบคือโรงงานสามารถดำเนินงานที่ตกลงกันได้หรือไม่ และระบุได้หรือไม่ว่าใครแก้ไขปัญหาทางเทคนิค และใครอนุมัติการผลิตระหว่างที่ปัญหายังไม่ได้รับการแก้ไข
แนวโน้มอุตสาหกรรม: ระบบอัตโนมัติที่เชื่อมต่อกันกำลังเปลี่ยนแปลงอย่างไร
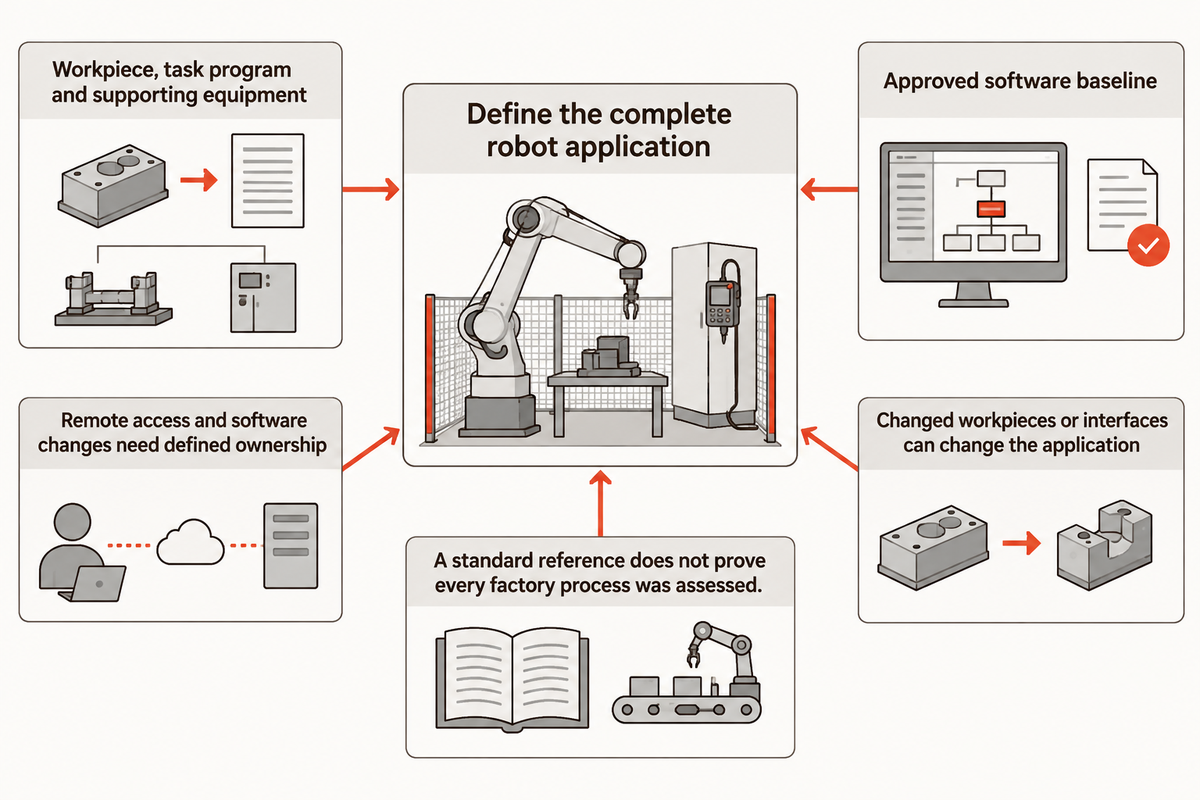
ข้อกำหนดการผสานรวมระบบหุ่นยนต์ต้องอธิบายการใช้งานทั้งหมด รวมถึงชิ้นงาน โปรแกรมภารกิจ และอุปกรณ์อื่น ๆ การปรับปรุง ISO 10218-2 ในปี 2025 ทำให้ขอบเขตการใช้งานดังกล่าวเป็นประเด็นสำคัญที่ควรใช้วางแผน หุ่นยนต์ที่เลือกมาเพื่อทำงานหนึ่งต้องได้รับการผสานรวมและประเมินตามลักษณะที่โรงงานจะนำไปใช้งานจริง
ข้อมูล ISO 10218-2:2025 ระบุว่าเป็นฉบับที่ 2 ซึ่งเผยแพร่ในเดือนกุมภาพันธ์ 2025 และระบุว่าฉบับปี 2011 ถูกถอนแล้ว ส่วนที่ 2 ครอบคลุมการใช้งานหุ่นยนต์อุตสาหกรรมและเซลล์หุ่นยนต์ รวมถึงการผสานรวมและการทดสอบเดินระบบ โดยเป็นส่วนเสริมของส่วนที่ 1 ซึ่งเน้นผู้ผลิตหุ่นยนต์ การระบุมาตรฐานเพียงฉบับเดียวไม่ได้ยืนยันว่ามีการประเมินทุกกระบวนการในโรงงานแล้ว
คำอธิบายการปรับปรุงมาตรฐานของ Association for Advancing Automation ระบุว่ามีการเพิ่มข้อกำหนดสำหรับการใช้งานหุ่นยนต์ร่วมกับมนุษย์ ทำให้ข้อกำหนดด้านการทำงานชัดเจนขึ้น และเพิ่มข้อกำหนดด้านความมั่นคงปลอดภัยทางไซเบอร์ที่เกี่ยวข้องกับความปลอดภัยของหุ่นยนต์อุตสาหกรรม สมาคมชี้แจงว่าจุดเน้นอยู่ที่การใช้งานร่วมกับมนุษย์ ไม่ใช่การพิจารณาเพียงป้ายกำกับของหุ่นยนต์ว่าเป็นคำตอบในตัวเอง
สำหรับระบบที่เชื่อมต่อกัน เรื่องนี้เกี่ยวข้องกับการกำหนดข้อกำหนดทางวิศวกรรมและการควบคุมการเปลี่ยนแปลง โปรแกรมภารกิจใหม่ ชิ้นงานที่ปรับเปลี่ยน หรืออินเทอร์เฟซที่เปลี่ยนไป ล้วนทำให้การใช้งานที่กำลังพิจารณาเปลี่ยนแปลงได้ ต้องกำหนดผู้รับผิดชอบและกระบวนการอนุมัติการใช้งานอย่างควบคุมสำหรับการเข้าถึงจากระยะไกลและการเปลี่ยนแปลงซอฟต์แวร์ การเชื่อมต่อที่มากขึ้นเปิดช่องทางแลกเปลี่ยนข้อมูลได้มากขึ้น ขณะเดียวกันก็ควรกำหนดขอบเขตระหว่างสายการผลิตกับระบบภายนอกให้ชัดเจน
เมื่อจัดทำข้อกำหนดสำหรับโครงการที่ใช้ฉบับปี 2025 ควรระบุการใช้งานที่ต้องการ รายการส่งมอบด้านการประเมิน และการตรวจสอบยืนยัน ขอบเขตงานควรรวมถึงอุปกรณ์ปลายแขนและเครื่องจักรโดยรอบ รวมถึงแขนหุ่นยนต์ เพื่อให้ฝ่ายวิศวกรรม ฝ่ายปฏิบัติการ และผู้บูรณาการระบบประเมินการใช้งานเดียวกันได้ก่อนสร้างอุปกรณ์
คำถามที่พบบ่อย
โครงการระบบอัตโนมัติแบบครบวงจรใช้เวลานานเท่าใด?
ควรกำหนดหมุดหมายด้านวิศวกรรม การสร้างอุปกรณ์ การทดสอบในโรงงาน และการทดสอบเดินระบบ ณ สถานที่ติดตั้งแยกจากกัน
การระบุวันส่งมอบเพียงอย่างเดียวยังไม่ตอบว่าจะเริ่มการผลิตได้เมื่อใด กำหนดการที่ชัดเจนควรระบุว่าเมื่อใดจะสรุปข้อกำหนดของผลิตภัณฑ์และกระบวนการ เมื่อใดจะมีชิ้นงานตัวแทนให้ใช้งาน และต้องเตรียมเงื่อนไขใด ณ สถานที่ติดตั้ง อุปกรณ์ที่สร้างตามสั่งกับเซลล์ที่ออกแบบไว้ล่วงหน้าอาจต้องใช้เวลาออกแบบการใช้งานต่างกัน กำหนดหลักฐานการเสร็จสิ้นและผู้รับผิดชอบที่ระบุชื่อไว้สำหรับแต่ละหมุดหมาย
อุตสาหกรรมใดได้ประโยชน์จากระบบอัตโนมัติแบบครบวงจร?
โรงงานได้ประโยชน์จากระบบอัตโนมัติแบบครบวงจรเมื่อมีงานผลิตที่กำหนดชัดเจนและต้องใช้อุปกรณ์ ระบบควบคุม และการทดสอบที่ทำงานประสานกัน
การผลิตชิ้นส่วนยานยนต์และการประกอบอุปกรณ์อิเล็กทรอนิกส์เป็นตัวอย่างที่พบได้ทั่วไป แต่อุตสาหกรรมเพียงอย่างเดียวไม่ได้ยืนยันว่าโครงการจะเหมาะสม ขอบเขตงานขึ้นอยู่กับความหลากหลายของผลิตภัณฑ์ วิธีจัดวางชิ้นงาน การตรวจสอบ และความต้องการผลิต ประสบการณ์ของผู้จัดหาในกระบวนการหนึ่งไม่ได้หมายความว่าจะถ่ายโอนความสามารถทั้งหมดไปสู่อีกกระบวนการได้ ควรเปรียบเทียบการใช้งานที่เสนอเข้ากับกลุ่มผลิตภัณฑ์จริงและกำลังการผลิตที่โรงงานต้องการ
การผลิตแบบครบวงจรเหมือนกับการรับจ้างผลิตหรือไม่?
การส่งมอบอุปกรณ์พร้อมใช้งานและการรับจ้างผลิตเป็นการจัดซื้อคนละประเภท
ในโครงการอุปกรณ์ ผู้บูรณาการระบบส่งมอบระบบให้โรงงานผู้ซื้อเป็นผู้ดำเนินงาน ส่วนผู้รับจ้างผลิตให้บริการผลิตหรือจัดส่งสินค้าสำเร็จรูปตามข้อตกลง คำว่า “ครบวงจร” อาจปรากฏในข้อเสนอทั้งสองแบบ จึงควรระบุสิ่งที่จะส่งมอบก่อน การถือครองอุปกรณ์ ความรับผิดชอบในการดำเนินงาน การจัดหาวัสดุ และการตรวจรับ ควรสอดคล้องกับธุรกรรมที่กำหนดไว้
สายการผลิตแบบครบวงจรช่วยกำจัดงานที่ต้องทำด้วยมือทั้งหมดหรือไม่?
สายการผลิตแบบครบวงจรอาจยังมีงานป้อนชิ้นงาน เติมวัสดุ หรือตรวจสอบด้วยมือ
ขอบเขตกระบวนการที่ตกลงกันเป็นตัวกำหนดงานที่รวมอยู่ในโครงการ งานเตรียมวัสดุ การบรรจุ หรือการเปลี่ยนผลิตภัณฑ์อาจยังต้องใช้แรงงานคน ควรระบุจำนวนพนักงานและช่วงเวลาที่ใช้ทำงานไว้ในแบบจำลองผลผลิต แทนการคาดเดาจากคำว่า “ครบวงจร”
ใครควรเป็นเจ้าของโปรแกรม PLC และไฟล์สำรอง?
สัญญาควรกำหนดเจ้าของซอฟต์แวร์ รวมถึงไฟล์สำรอง สิทธิ์เข้าถึง และรายการส่งมอบด้านใบอนุญาตที่โรงงานนำไปใช้งานได้
การถือครองและสิทธิ์เข้าถึงเพื่อกู้คืนเป็นคนละประเด็น โรงงานต้องมีไฟล์ เวอร์ชัน และสิทธิ์ตามที่ตกลงกันไว้ เพื่อกู้คืนระบบที่ส่งมอบหรือขอรับการสนับสนุน รายการส่งมอบควรระบุไฟล์สำรองของคอนโทรลเลอร์และอินเทอร์เฟซ ใบอนุญาตซอฟต์แวร์ที่เกี่ยวข้อง ไฟล์สูตรการผลิต และเวอร์ชันสุดท้ายตามที่สร้างจริง ชื่อไฟล์ที่ไม่ทราบเวอร์ชันหรือไม่มีขั้นตอนกู้คืนแทบช่วยอะไรไม่ได้เมื่อการผลิตหยุดชะงัก ควรเชื่อมโยงการเปลี่ยนแปลงที่ได้รับอนุมัติในภายหลังเข้ากับข้อมูลพื้นฐานชุดนี้ เพื่อให้ฝ่ายซ่อมบำรุงและผู้บูรณาการระบบแก้ปัญหาจากระบบชุดเดียวกัน
ระบบอัตโนมัติแบบครบวงจรรองรับแพลตฟอร์มใดได้บ้าง?
ความเข้ากันได้ของแพลตฟอร์มขึ้นอยู่กับคอนโทรลเลอร์ อินเทอร์เฟซ และขอบเขตการผสานรวมระบบที่เลือกใช้
การใช้โพรโทคอลร่วมกันไม่ได้ทำให้ความหมายของข้อความ เวอร์ชันซอฟต์แวร์ หรือสิทธิ์รับการสนับสนุนชัดเจนโดยอัตโนมัติ ควรรวมอุปกรณ์เดิมและอินเทอร์เฟซข้อมูลของโรงงานไว้ในขอบเขตระบบ โซลูชันที่ส่งมอบต้องรองรับงานที่ต้องการ ไม่ใช่เพียงส่งสัญญาณการเชื่อมต่อได้
ผู้ปฏิบัติงานควรเรียนรู้อะไรก่อนรับมอบระบบ?
ผู้ปฏิบัติงานต้องได้รับการฝึกอบรมที่ตรงกับงาน ครอบคลุมการใช้งานปกติ การเปลี่ยนผลิตภัณฑ์ สัญญาณเตือน และขั้นตอนกู้คืนที่ได้รับอนุมัติ
การฝึกอบรมควรใช้กลุ่มผลิตภัณฑ์ที่จะผลิตจริงและซอฟต์แวร์เวอร์ชันปัจจุบัน ผู้ปฏิบัติงานต้องแยกชิ้นงานที่ผ่าน ชิ้นงานที่ไม่ผ่าน และชิ้นงานที่ยังสรุปผลไม่ได้ รวมทั้งเข้าใจว่าเมื่อใดต้องหยุดการผลิตและใครเป็นผู้อนุมัติขั้นตอนถัดไป พนักงานซ่อมบำรุงต้องทราบข้อมูลข้อขัดข้องที่เกี่ยวข้องและชุดข้อมูลพื้นฐานสำหรับกู้คืน การสาธิตที่ผู้บูรณาการระบบเป็นผู้ปรับทุกอย่างไม่ได้แสดงว่าโรงงานสามารถเดินเครื่องได้ด้วยตนเอง ควรให้ผู้ที่จะปฏิบัติงานในทุกกะเข้าร่วม พร้อมระบุหน้าที่ความรับผิดชอบที่แต่ละคนมีจริง
เปลี่ยนเป้าหมายกำลังการผลิตให้เป็นโครงการที่กำหนดชัดเจน
เริ่มจากกลุ่มผลิตภัณฑ์ จำนวนชิ้นงานดีที่ต้องการต่อกะ และสภาวะที่ทำให้เกิดการสูญเสียซึ่งทราบอยู่แล้ว จากนั้นระบุผลการตรวจรับและอินเทอร์เฟซที่สายการผลิตต้องรองรับ วิธีนี้ช่วยให้การหารือโครงการมีเป้าหมายการดำเนินงานที่ชัดเจนก่อนเลือกอุปกรณ์
พูดคุยเกี่ยวกับข้อกำหนดการผลิตของคุณเกี่ยวกับคู่มือระบบฉบับนี้
Cherry จัดทำคู่มือนี้ให้กับ ZEUEE ซึ่งนำเสนอระบบอัตโนมัติสำหรับงานประกอบและอุปกรณ์ทดสอบตามข้อมูลสาธารณะ เนื้อหาทางเทคนิคอ้างอิงจากแหล่งข้อมูลด้านวิศวกรรมสาธารณะที่ลิงก์ไว้ แผนผังสัญญาณของชิ้นงานเป็นการสังเคราะห์ขึ้นใหม่ ส่วนตัวอย่างกะการผลิตและต้นทุนใช้สมมติฐานที่ระบุไว้เพื่ออธิบายการคำนวณและขอบเขตการนำผลไปใช้ตัดสินใจ
บทความที่เกี่ยวข้อง
เอกสารอ้างอิงและแหล่งข้อมูล
- ระบบหุ่นยนต์อุตสาหกรรมและความปลอดภัยของระบบหุ่นยนต์อุตสาหกรรม — คู่มือทางเทคนิค IV.4 ของ U.S. Occupational Safety and Health Administration.
- โครงการสถาปัตยกรรมที่มุ่งเน้นบริการสำหรับการผลิตอัจฉริยะ — National Institute of Standards and Technology.
- เครื่องจักรที่ปรับปรุงสภาพและดัดแปลง — UK Health and Safety Executive.
- แนวทางการออกแบบระบบการผลิตอัตโนมัติที่มีผลิตภัณฑ์หลากหลายและปริมาณการผลิตต่ำโดยใช้การจำลอง — Herps และคณะ, Journal of Manufacturing Systems, 2022.
- โครงสร้างลำดับชั้นของตัวชี้วัดผลการดำเนินงานหลักสำหรับการจัดการปฏิบัติการและการปรับปรุงอย่างต่อเนื่องในระบบการผลิต — บทความวิจัยที่เผยแพร่บนเว็บไซต์ NIST.
- คู่มือการประมาณและประเมินต้นทุน — U.S. Government Accountability Office, 2020.
- เครื่องมือประเมินการลงทุนอัจฉริยะ — สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ.
- Digital Twin ทำให้การทดสอบเดินระบบเสมือนจริงเกิดขึ้นได้ — Automation World, 2019.
- เหตุใดสตาร์ทอัพด้านระบบอัตโนมัติในการผลิตจึงชะงัก — Muhammad Rafay Ikram, Automation World, 2026.
- ISO 10218-2:2025 — International Organization for Standardization ข้อมูลขอบเขตและการเผยแพร่อย่างเป็นทางการ.
- ISO 10218 ฉบับปรับปรุง: คำตอบสำหรับคำถามที่พบบ่อย — Association for Advancing Automation, 2025.
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015