Contatti Zeyu lntelligent Industrial Company

Sistemi di automazione chiavi in mano: come funzionano le linee complete

I sistemi di automazione chiavi in mano forniscono le attrezzature, i controlli e l’integrazione necessari per completare una determinata attività produttiva. La domanda utile è se il sistema completo possa produrre pezzi conformi con continuità, anche dopo un arresto o un cambio di prodotto.
Di Cherry · Aggiornato a ottobre 2026
I sistemi di automazione chiavi in mano combinano macchine, attrezzature, controlli e integrazione per una determinata attività produttiva. La linea consegnata va valutata in base ai pezzi conformi prodotti nell’intervallo di funzionamento concordato, considerando anche le condizioni di ripristino e di passaggio di consegne.
Elementi essenziali per la pianificazione
- Chiavi in mano descrive la responsabilità della fornitura; modulare descrive l’architettura delle attrezzature. Un progetto può avere entrambe le caratteristiche.
- Per considerare conforme un pezzo, occorre associarlo all’identità corretta, alla ricetta e al record di ispezione.
- Con un ciclo ipotizzato di 6 s, il modello di turno dell’esempio produce 441 pezzi conformi/ora, meno dei 450 pezzi/ora richiesti.
- Il tempo di recupero semplice misura il recupero dei costi. Per approvare il progetto occorre considerare anche le ipotesi su domanda, avviamento e flussi di cassa.
La più ampia panoramica sull’automazione delle linee di produzione illustra le tipologie di automazione e la loro implementazione. In questo contesto, l’obiettivo è analizzare il comportamento del progetto consegnato: cosa accade a un pezzo, quali decisioni prende il controllore e quale risultato produttivo può essere effettivamente utilizzato dallo stabilimento.
Cosa rende un sistema di automazione chiavi in mano?
In un progetto di automazione industriale chiavi in mano, l’integratore è responsabile della consegna del risultato operativo concordato entro un perimetro definito. La fornitura può comprendere attrezzature standard, sistemi realizzati su misura o entrambi. Chiavi in mano descrive questa modalità di fornitura; non indica necessariamente un particolare tipo di macchina, un livello di automazione o una durata standard dell’installazione in fabbrica.
L’automazione industriale end-to-end definisce i confini del sistema: i pezzi in ingresso e le relative condizioni, gli assiemi finiti, i test di accettazione e le interfacce con le altre aree dello stabilimento. Un pacchetto chiavi in mano completo dovrebbe specificare le attrezzature, il software e gli interventi in loco compresi in tali confini. Anche la preparazione dei materiali, i collegamenti alle utenze e l’assegnazione degli operatori devono avere un responsabile.
Tra i principali vantaggi delle soluzioni di automazione chiavi in mano rientrano la progettazione coordinata del sistema e un minor numero di interfacce senza un responsabile. Questi vantaggi vengono meno se il fornitore testa una variante del pezzo mentre lo stabilimento ne prevede un’altra, oppure se un’operazione di imballaggio a valle resta fuori dal perimetro concordato. Una soluzione di automazione pronta all’uso resta comunque definita per una specifica applicazione.
La pagina di ZEUEE dedicata alle soluzioni di automazione chiavi in mano descrive la sua offerta di integrazione commerciale. Sul piano tecnico si presentano sfide analoghe. La guida OSHA sui sistemi robotizzati industriali tratta attrezzature, controlli, sensori e interfacce di comunicazione in un sistema robotizzato. I bracci robotici non coprono tutti questi aspetti.
Cosa rende una soluzione robotizzata chiavi in mano?
Si parla di robot chiavi in mano quando un braccio è abbinato alle attrezzature applicative e all’integrazione necessarie per svolgere un’attività. In genere la soluzione comprende l’attrezzatura all’estremità del braccio, la presentazione dei pezzi, i controlli e un’interfaccia operatore. Una cella preingegnerizzata può richiedere meno attività di progettazione, ma l’applicazione fornita deve essere compatibile con il pezzo, le attrezzature circostanti e le condizioni operative.
Nella gestione delle macchine, il risultato è una macchina caricata correttamente e il ritorno controllato del pezzo finito. Nelle soluzioni di pallettizzazione, il risultato è lo schema di carico specificato e la corretta movimentazione del prodotto. Questi risultati non dipendono soltanto dalla portata del robot. Dopo il passaggio di consegne, gli acquirenti restano responsabili dell’uso delle attrezzature nelle condizioni concordate e della manutenzione dell’applicazione.
Come collaborano gli strati meccanici, di controllo e dei dati
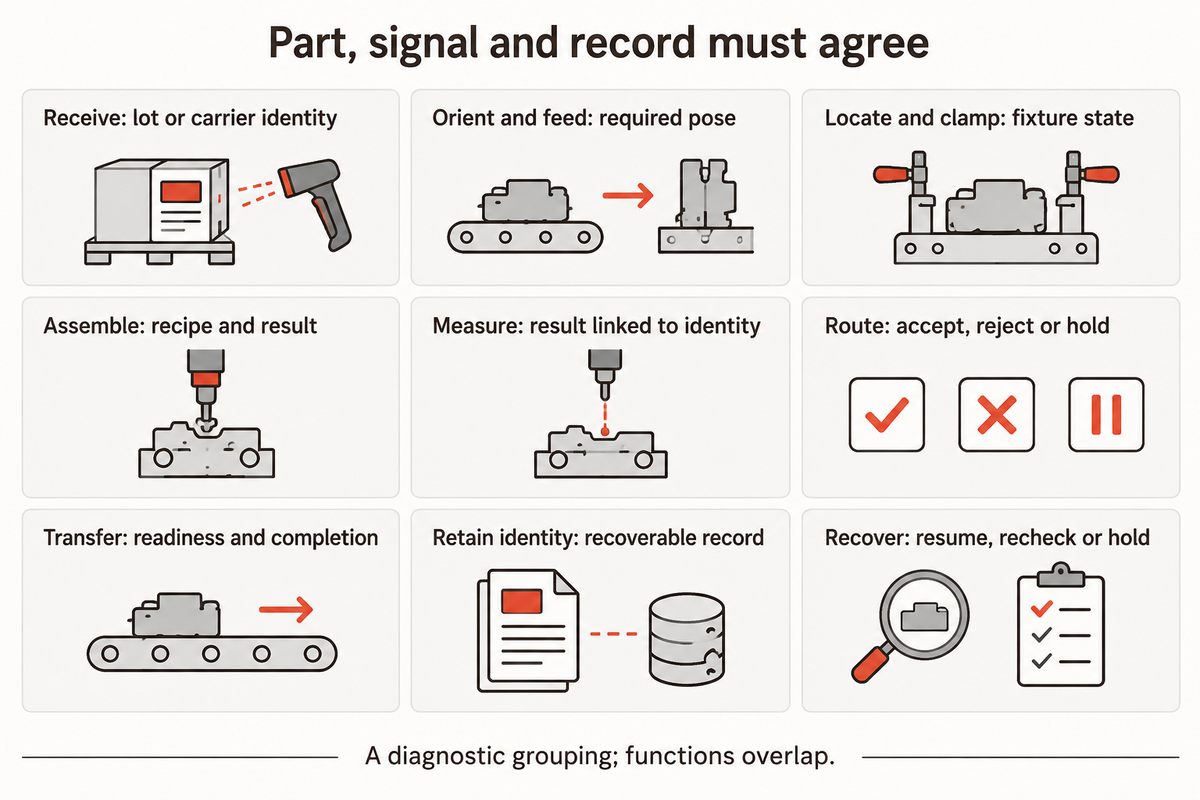
Un sistema di assemblaggio automatizzato integrato e progettato correttamente deve mantenere coerenti i movimenti fisici, lo stato del sistema di controllo e i record di produzione. Un’attrezzatura di posizionamento trattiene il pezzo, un controllore autorizza l’azione successiva e un record ne indica l’esito. Un’incongruenza tra questi livelli può lasciare un assieme completato dal punto di vista meccanico senza un risultato di ispezione o tracciabilità utilizzabile.
I sistemi di controllo usano controllori logici programmabili (PLC) per sequenziare le attrezzature e scambiare informazioni sullo stato di disponibilità. I sistemi di movimentazione trasferiscono i pezzi tra le stazioni. I sistemi di ispezione determinano se le caratteristiche misurate rispettano i criteri configurati. I sistemi SCADA possono raccogliere informazioni di supervisione, ma una schermata che indica un esito positivo non identifica da sola quale pezzo fisico ha superato il controllo.
La ricerca NIST sui servizi di produzione, se interpretata nel contesto corretto, distingue la comprensione di un messaggio dal raggiungimento dell’esito giusto quando i servizi interagiscono. È un metodo per esaminare una linea, non una sequenza di produzione prescritta in nove fasi.
Mappa in 9 funzioni di pezzo, segnale e decisione
La mappa in 9 funzioni di pezzo, segnale e decisione collega ogni funzione fisica alla relativa decisione di controllo e alle evidenze di produzione conservate.
| Funzione | Condizione fisica | Segnale o decisione | Evidenza conservata |
|---|---|---|---|
| Ricezione | La famiglia di pezzi corretta raggiunge la linea | Accettare la famiglia selezionata e instradarla | Identità del lotto o del supporto |
| Orientamento e alimentazione | Il pezzo è presentato nell’orientamento richiesto | Le condizioni di presentazione consentono il prelievo | Anomalia di alimentazione e variante |
| Posizionamento e bloccaggio | Il pezzo occupa la sede di posizionamento prevista | La posizione e lo stato dell’attrezzatura di posizionamento consentono il processo | Versione della sede di posizionamento e dell’attrezzatura di posizionamento |
| Assemblaggio | L’unione o l’inserimento è completato | Il completamento del processo soddisfa le condizioni configurate | Versione della ricetta ed esito del processo |
| Misurazione | La caratteristica o la funzione viene sottoposta a test | Applicare i criteri di accettazione corretti | Misurazione associata all’identità del pezzo |
| Instradamento | Separazione dei pezzi accettati e rifiutati | La destinazione dipende dall’esito registrato | Stato: accettato, rifiutato o in attesa |
| Trasferimento | La stazione ricevente può accettare il pezzo | I significati di disponibilità e completamento sono coerenti | Conferma del trasferimento e ora dell’evento |
| Conservazione dell’identità | Il pezzo resta associato al proprio supporto o identificativo | Associare pezzo, ricetta ed esito | Record di produzione recuperabile |
| Ripristino | Lo stato del lavoro interrotto è noto | Riprendere, ricontrollare o mettere in attesa secondo la procedura approvata | Interruzione e destinazione finale |
Queste funzioni si sovrappongono. L’identità deve essere preservata durante il trasferimento del pezzo. Il ripristino può coinvolgere molte stazioni. Perciò, i controlli e l’ingegneria dell’automazione richiedono significati condivisi per segnali come “pezzo pronto” e “ciclo di lavorazione completato”. La programmazione dei PLC non può chiarire un’interfaccia ambigua aggiungendo altri messaggi.
ESEMPIO: una linea per connettori ha 12 supporti indicizzati. Un pezzo supera un test elettrico, ma il controllore si riavvia prima che l’esito venga associato all’identità del supporto. Il pezzo è ancora fisicamente presente, ma il record non è certo. Riavviare la sequenza di movimento non consente al reparto qualità di assegnare al pezzo una destinazione affidabile. L’attività di integrazione del sistema consiste nel preservare o ricostruire l’associazione, quindi mettere in attesa o ricontrollare il lavoro irrisolto secondo la procedura di ripristino approvata. Per i test e le ispezioni occorre definire il perimetro dei record oltre a quello delle misurazioni.
La linea di produzione per cavi CC di ZEUEE pone l’accento sulla specificità di prodotto delle operazioni di assemblaggio e test. La stessa tecnica di mappatura può essere applicata senza trasferire le specifiche pubblicate di quella macchina a una famiglia di prodotti diversa.
È possibile integrare l’automazione con le macchine esistenti?
È possibile integrare le attrezzature esistenti quando il trasferimento meccanico, le interfacce di controllo e le condizioni operative supportano l’attività proposta. Il lavoro di integrazione deve definire come ogni macchina riceve il lavoro, comunica il proprio stato e gestisce un’interruzione. Deve inoltre specificare i protocolli di comunicazione e i confini fisici e di processo.
La valutazione delle modifiche alle funzioni o alle strategie di controllo richiede un’analisi più completa del semplice collegamento dei dati. Per un progetto nel Regno Unito, le indicazioni HSE sui macchinari modificati distinguono le modifiche sostanziali dalle revisioni equivalenti e riguardano i sistemi modificati o interessati dalle modifiche. Questo esempio specifico non va considerato una regola di rivalutazione valida a livello globale.
Quale architettura di automazione è adatta al processo?
I sistemi chiavi in mano possono adottare attrezzature dedicate, celle programmabili, stazioni modulari o una combinazione di lavoro automatizzato e manuale. Tra gli aspetti utili per il confronto figurano le varianti, i cambiamenti nel percorso dei prodotti e la presentazione dei materiali. Una soluzione personalizzata e una struttura modulare possono entrambe rientrare in una fornitura chiavi in mano: non sono modelli contrattuali in competizione.
Le soluzioni di automazione industriale richiedono lo sviluppo del processo prima di selezionare l’architettura. Un robot può cambiare programma di movimento, ma il suo sistema di alimentazione dei pezzi e la sua attrezzatura di posizionamento potrebbero accettare una sola geometria. Gli integratori possono personalizzare le attrezzature, ma anche l’automazione su misura dipende da una presentazione affidabile dei pezzi. Una proposta di automazione completa deve indicare quali modifiche del prodotto richiedono un cambio di ricetta, la sostituzione di un’attrezzatura o una stazione fisica diversa.
Lo studio di Herps e colleghi sulla produzione ad alta varietà considera i buffer e la movimentazione dei materiali come decisioni progettuali integrabili tra loro. Include un’architettura ibrida con buffer locali e condivisi e diversi tipi di attrezzature per la movimentazione. Non tutte le combinazioni di persone e robot sono economicamente convenienti.
Si consideri una famiglia di tre varianti di connettore, due delle quali utilizzano la stessa sede di posizionamento e lo stesso sistema di alimentazione dei pezzi. La terza variante differisce per la ricetta di ispezione e l’orientamento. Programmare tutti e tre i codici prodotto nel controllore non rende le varianti intercambiabili dal punto di vista meccanico. L’ingegneria può confrontare una terza stazione dedicata con un cambio di attrezzatura pianificato, considerando il conseguente tempo di produzione perso. Per svolgere questa analisi, il reparto operations deve conoscere il mix di varianti. La funzione finanziaria ha bisogno del costo delle diverse versioni per valutare quale opzione scegliere in base a una determinata ipotesi di domanda. Le esigenze di automazione dipendono dal flusso della famiglia di prodotti, non dalle preferenze per un particolare robot.
Una macchina per l’assemblaggio di cerniere diversa gestisce una geometria del pezzo e una sequenza di giunzione diverse. L’impiego di tecnologie di automazione in ambito industriale richiede comunque attrezzature applicative e criteri di accettazione specifici.
Quali sono le quattro tipologie di automazione?
Automazione fissa, programmabile, flessibile e integrata sono categorie utili per il confronto, ma descrivono aspetti diversi. Le attrezzature fisse ripetono una sequenza definita; quelle programmabili cambiano sequenza tramite un programma; i sistemi flessibili consentono cambi all’interno di una famiglia definita. L’integrazione riguarda il rapporto tra le attrezzature e le informazioni. Una linea completamente integrata può quindi essere anche fissa o flessibile.
In un progetto chiavi in mano, occorre valutare l’architettura fisica dei sistemi separatamente dalla promessa di fornitura. Le celle preingegnerizzate per la gestione delle macchine o la pallettizzazione rispondono ad attività definite. Le automazioni complesse, che comprendono diversi processi di assemblaggio, richiedono la stessa chiarezza sui materiali in ingresso, sui record conservati e sulle interfacce.
Come definire la produttività senza nascondere le perdite di produzione
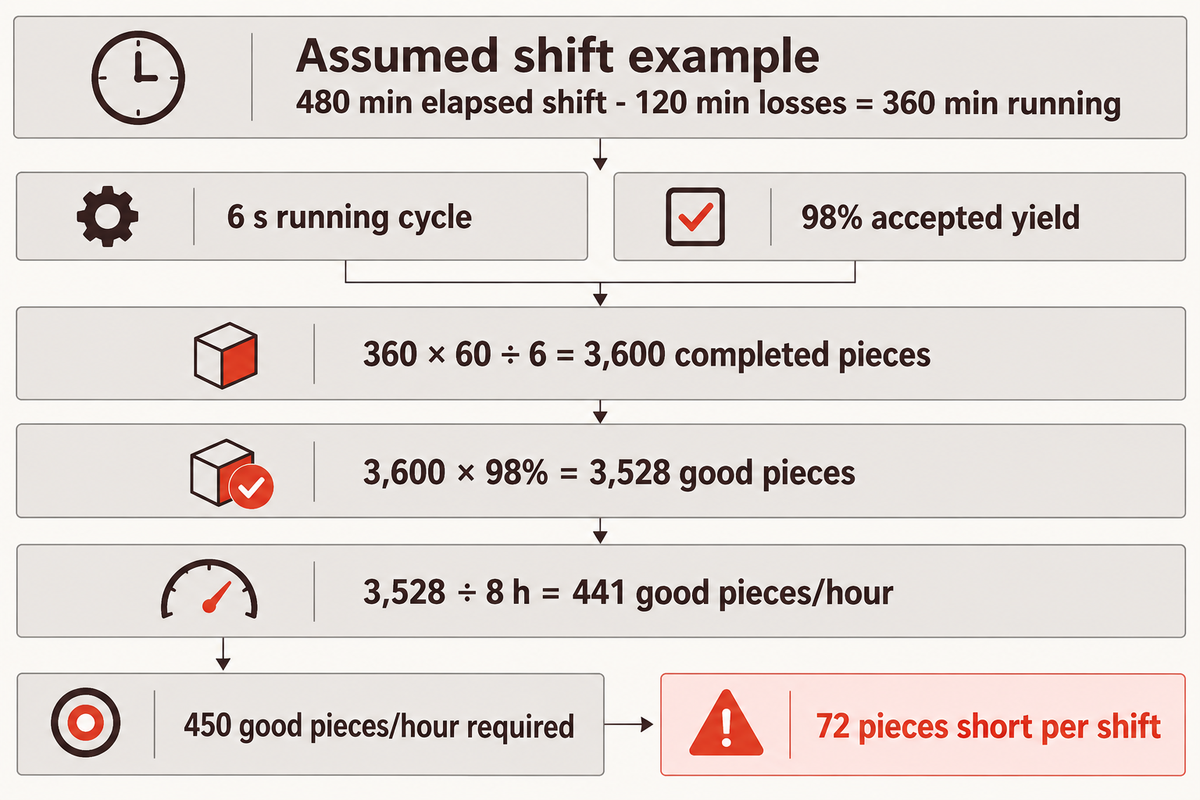
La produzione conforme nell’arco di un turno è determinata dal tempo produttivo, dal tempo ciclo e dalla resa. La velocità nominale della macchina non considera il tempo perso prima e tra i cicli. Occorre prima definire il criterio di accettazione e l’intervallo temporale, poi attribuire una sola volta ogni minuto perso. Altrimenti, due dichiarazioni di produzione apparentemente simili potrebbero misurare cose diverse.
La ricerca sugli indicatori di performance manifatturiera ospitata da NIST distingue l’efficienza della macchina, il trattamento dei tempi di attrezzaggio e la produttività della linea. L’analisi a livello di linea comprende le operazioni e i buffer, oltre alle loro interazioni. Una percentuale complessiva di efficienza delle attrezzature è utile per il confronto solo se le definizioni temporali sottostanti sono coerenti.
Mappa degli stati e delle perdite in 8 ore
Le perdite in un turno di 8 ore sono modellate come stati temporali reciprocamente esclusivi; si calcola quindi la produzione conforme sull’intero turno.
Dati ipotizzati: un turno di 480 min, un ciclo di lavorazione di 6 s e una resa conforme del 98%. Il registro compilato di seguito sottrae una sola volta il tempo perso.
| Stato o subtotale | Tempo | Modalità di inclusione nel calcolo |
|---|---|---|
| Durata del turno | 480 min | Il denominatore del report |
| Pause | 30 min | Sottrarre una sola volta |
| Cambio formato | 20 min | Sottrarre una sola volta |
| Guasti | 25 min | Sottrarre una sola volta |
| Mancanza di alimentazione: nessun lavoro in ingresso | 15 min | Sottrarre una sola volta |
| Blocco: nessuno spazio a valle | 10 min | Sottrarre una sola volta |
| Microfermate | 20 min | Sottrarre una sola volta; escludere dalla misurazione del ciclo di lavorazione |
| Tempo totale perso | 120 min | Somma dei sei stati di perdita |
| Tempo di funzionamento | 360 min | 480 min meno 120 min; un subtotale |
Il calcolo è 360 min × 60 s/min ÷ 6 s/pezzo = 3.600 pezzi completati. Applicando una sola volta la resa del 98%, si ottengono 3.528 pezzi conformi. Dividendo per le 8 ore complete si ottengono 441 pezzi conformi/ora. Per raggiungere il requisito di 450 pezzi conformi/ora servono 3.600 pezzi accettati per turno: in questo caso ne mancano 72.
Questa carenza cambia la decisione. L’ingegneria deve rimuovere un vincolo effettivo o ottimizzare il processo. Il reparto operations non può approvare la linea solo perché la sua velocità durante il funzionamento è di 600 pezzi all’ora. Anche un robot più veloce non risolve il tempo di attesa dei pezzi in ingresso o della capacità a valle, a meno che la modifica non intervenga sulla causa.
Per analizzare i tempi di fermo, occorre distinguere lo stato osservato dalla causa individuata. Un guasto al sistema di alimentazione dei pezzi può lasciare senza lavoro diverse stazioni a valle. Ogni stazione può segnalare un’attesa, ma queste segnalazioni non devono diventare più perdite per lo stesso minuto a livello di linea. Le microfermate già sottratte dal tempo di funzionamento non devono essere conteggiate di nuovo nella prestazione, altrimenti la produzione risulterà sottostimata.
Punto chiave
La linea dell’esempio funziona a una velocità nominale di 600 pezzi/ora, ma nel turno di 8 ore produce 441 pezzi conformi/ora. L’approvazione della capacità deve basarsi sul criterio di accettazione concordato e sul denominatore temporale effettivo.
Cosa deve includere il modello di investimento
Un buon modello dei costi di automazione distingue il capitale installato dagli effetti annuali sui flussi di cassa che l’azienda può ottenere. Il costo delle attrezzature è soltanto uno degli elementi. I lavori in stabilimento, l’ingegneria interna e l’avviamento rientrano nei costi iniziali; l’energia, la manutenzione e le perdite di produzione ricorrenti incidono sul beneficio annuale. La sola riallocazione del personale non garantisce risparmi di cassa.
La guida ai costi del Government Accountability Office degli Stati Uniti collega le stime al perimetro, alle ipotesi tecniche e all’analisi di sensibilità. Per l’automazione manifatturiera, ciò significa confrontare opzioni complete in base alle stesse esigenze aziendali, allo stesso mix di prodotti e alla stessa produzione conforme richiesta.
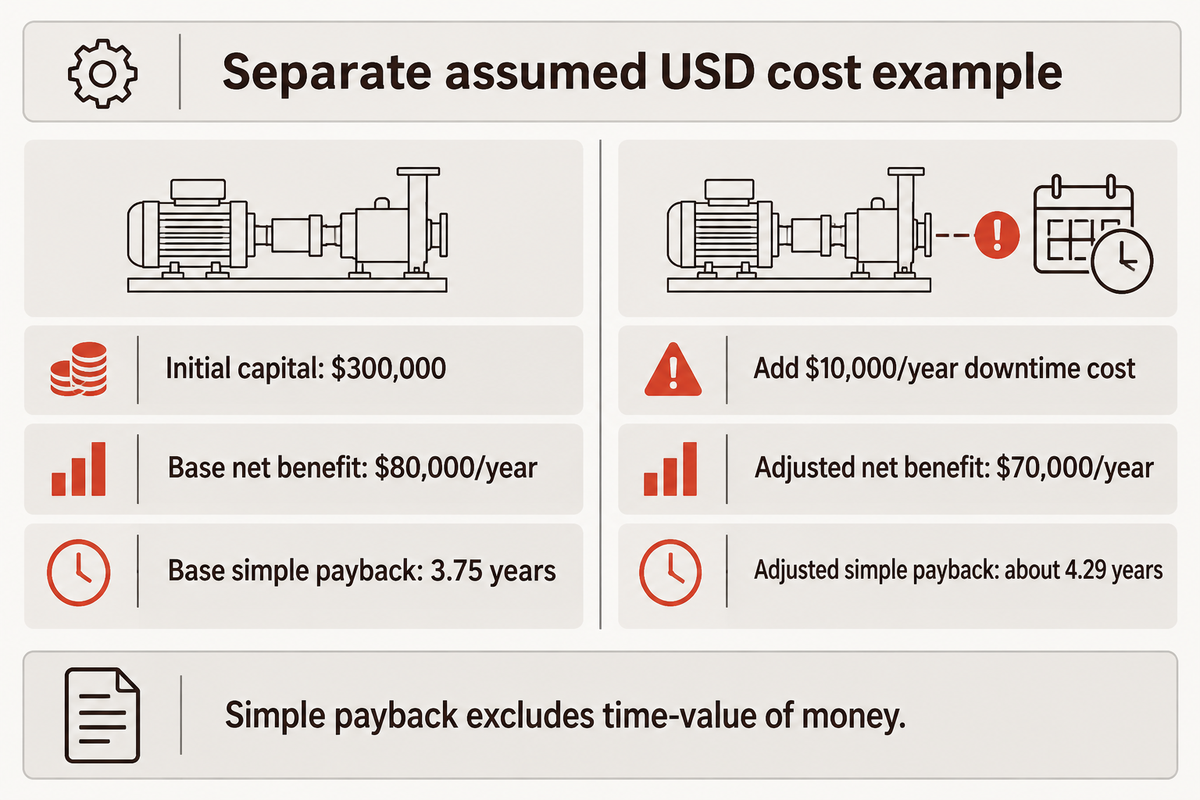
Esempio di costi separati, importi ipotizzati in USD: $240.000 per le attrezzature + $24.000 per i lavori in stabilimento + $16.000 per l’ingegneria interna + $20.000 per formazione e avviamento = $300.000 di capitale iniziale. Si ipotizzano risparmi realizzati di $75,000/anno su manodopera o straordinari e $18,000/anno in meno di scarti. I costi aggiuntivi di energia, pari a $4,000/anno, e di manutenzione, pari a $9,000/anno, riducono il beneficio netto a $80,000/anno.
Perimetro dei costi su 5 anni: scenario base e sensibilità ai tempi di fermo
| Voce di costo | Ipotesi di base | Sensibilità ai tempi di fermo |
|---|---|---|
| Prezzo di acquisto | $240,000 | $240,000 |
| Installazione e messa in servizio, inclusi lavori interni e avviamento | $60,000 | $60,000 |
| Energia, 5 anni | $20,000 | $20,000 |
| Manutenzione e ricambi, 5 anni | $45,000 | $45,000 |
| Costi aggiuntivi dovuti ai tempi di fermo, 5 anni | $0, ipotesi esplicita | $50,000 |
I costi totali su cinque anni sono $365.000 e $415,000. Il tempo di recupero semplice nello scenario base è pari a $300.000 ÷ $80,000/anno = 3.75 anni, ovvero 45 mesi. Aggiungendo $10,000/anno di costi dovuti ai tempi di fermo, il beneficio netto scende a $70,000/anno e il tempo di recupero semplice sale a circa 4.29 anni.
Lo scenario base ipotizza che non vi siano costi aggiuntivi dovuti ai tempi di fermo. Lo scenario di sensibilità valuta questa ipotesi. Se lo stabilimento mantiene tutti i dipendenti sulle stesse ore retribuite, occorre sostituire il risparmio sulla manodopera con l’effettivo impatto su straordinari, posti vacanti o produzione. Lo stesso effetto può portare a conteggiare due volte i benefici: sommando il risparmio sulla manodopera all’aumento dei ricavi.
Lo strumento NIST per gli investimenti intelligenti include il valore attuale netto e il tasso interno di rendimento, oltre al tempo di recupero e all’analisi di sensibilità. Il tempo di recupero semplice non tiene conto del valore temporale del denaro. Il calcolatore del tempo di recupero per l’automazione chiavi in mano può aiutare a organizzare i dati del progetto, ma per approvarlo occorre comunque analizzare le ipotesi di domanda e flussi di cassa dello stabilimento.
Nello scenario ipotizzato, un tempo di recupero di 3.75 anni diventa circa 4.29 anni aggiungendo $10,000/anno di costi dovuti ai tempi di fermo. Se la carenza di capacità del caso distinto richiede personale o straordinari aggiuntivi, occorre adeguare anche il beneficio annuale. L’automazione industriale può ridurre i costi solo se gli effetti modellati si verificano nel piano operativo.
Come un progetto chiavi in mano raggiunge una produzione stabile
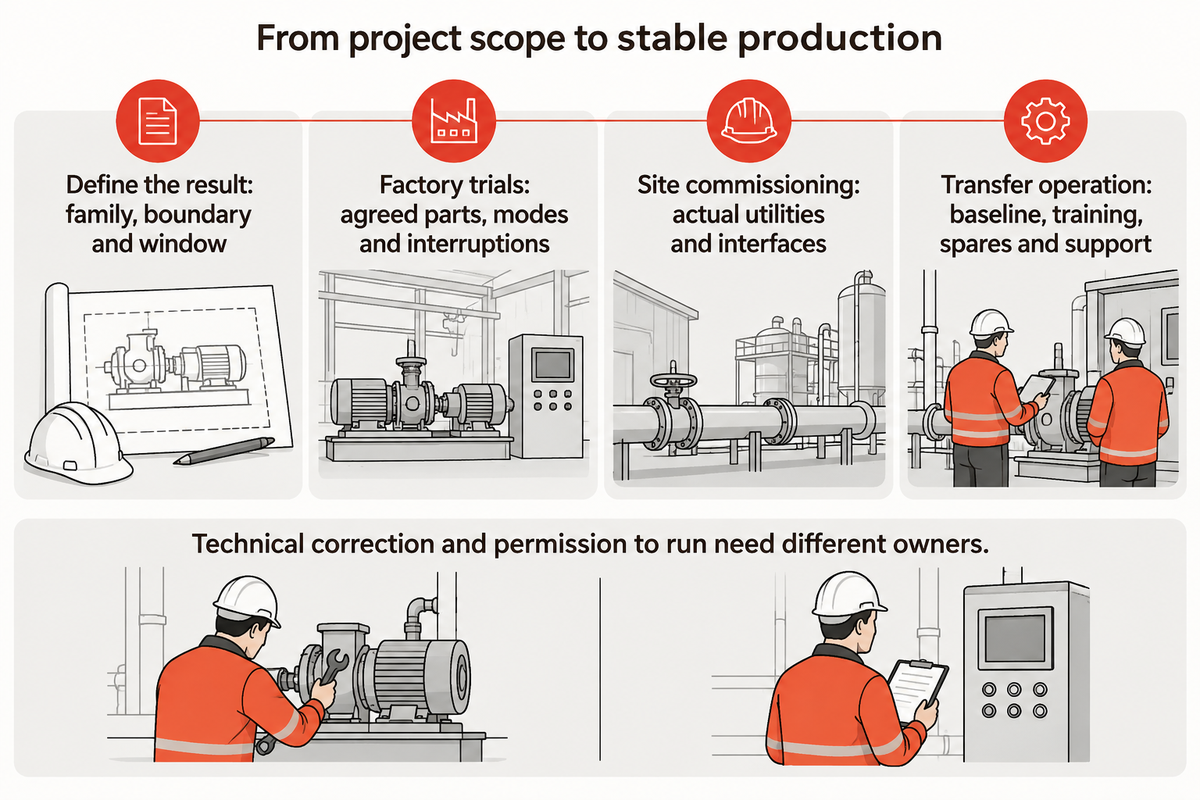
Per ottenere prodotti stabili e affidabili, la gestione del processo chiavi in mano deve proseguire anche dopo una dimostrazione riuscita. Il processo deve collegare i requisiti concordati, i test in fabbrica, l’installazione in loco e la produzione condotta dagli operatori. Ogni fase deve documentare le condizioni utilizzate, i vincoli ancora presenti e le evidenze necessarie per decidere il passaggio alla fase successiva. Il rilascio alla produzione e la consegna sono traguardi distinti.
I progetti di automazione iniziano con una famiglia di prodotti e un risultato di processo definiti. Le soluzioni chiavi in mano vengono progettate in base a tali requisiti, quindi realizzate e testate. Le prove in fabbrica dovrebbero coprire le varianti e le modalità operative concordate. Gli interventi in loco collegano le utenze effettive e le interfacce della macchina. Per questo i due ambienti di test non possono essere considerati equivalenti.
«Questi test dovrebbero essere eseguiti dall’integratore e verificati dall’utente.»
La simulazione e altri strumenti di automazione possono individuare problemi di interfaccia e/o sequenza prima dell’installazione. La rubrica di Automation World sulla messa in servizio virtuale descrive modelli pilotati dalla logica del controllore. Le condizioni simulate devono comunque corrispondere alle attrezzature realizzate e ai pezzi effettivi; un’animazione da sola non costituisce una prova di produzione.
- Definire il risultato. Stabilire la famiglia di prodotti, il criterio di accettazione e l’intervallo di rendicontazione.
- Verificare la sequenza integrata. Nelle prove in fabbrica, testare i pezzi, le modalità e i casi di interruzione concordati.
- Eseguire la messa in servizio in stabilimento. Testare le utenze, le interfacce e le condizioni di installazione effettive prima dell’avvio della produzione.
- Trasferire la gestione operativa. Consegnare la versione approvata del software, la formazione, le informazioni sui ricambi e gli accordi di assistenza.
Anche le correzioni tecniche e l’autorizzazione alla produzione richiedono responsabili distinti. Un’analisi di Automation World del 2026 sugli avviamenti bloccati descrive come macchine funzionanti possano restare ferme in attesa di decisioni irrisolte tra i team. Un fornitore di sistemi di visione può correggere un difetto di lettura mentre il reparto qualità deve decidere come gestire il lavoro interessato.
Prima che gli operatori utilizzino una nuova ricetta, il rilascio deve indicare i prodotti approvati e le limitazioni vigenti. L’assistenza tecnica deve utilizzare le stesse versioni del software e dei disegni as-built. Un tecnico che prova a diagnosticare un problema con una copia di backup obsoleta può annullare una correzione già apportata sulla linea. La formazione sulle procedure di ripristino deve quindi basarsi sulla versione di produzione, anziché su una raccolta di file non correlati.
Il confronto tra i produttori di automazione chiavi in mano tratta la scelta del fornitore. Per un progetto selezionato, la domanda pratica sul passaggio di consegne è se lo stabilimento possa eseguire il lavoro concordato e se sia chiaro chi risolve un problema tecnico e chi autorizza la produzione mentre il problema resta aperto.
Prospettive di settore: cosa sta cambiando nell’automazione connessa?
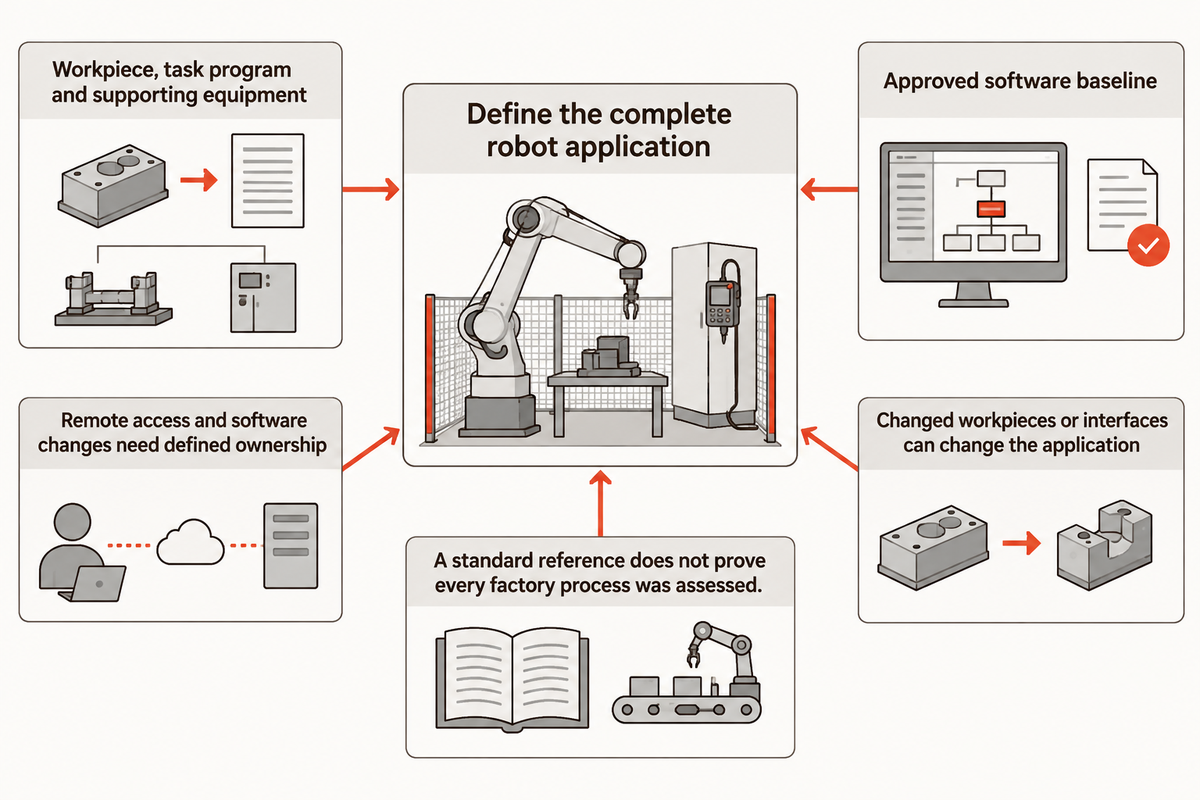
Le specifiche di integrazione dei robot devono descrivere l’intera applicazione, compresi il pezzo, il programma operativo e le altre attrezzature. La revisione del 2025 della norma ISO 10218-2 rende il perimetro dell’applicazione un utile riferimento per la pianificazione. Un robot scelto per svolgere un’attività deve essere integrato e valutato secondo le modalità con cui verrà utilizzato in fabbrica.
La scheda ISO 10218-2:2025 indica la 2ª edizione, pubblicata a febbraio 2025, e riporta che l’edizione del 2011 è stata ritirata. La Parte 2 riguarda le applicazioni e le celle robotizzate industriali, compresi l’integrazione e la messa in servizio. Completa la Parte 1, incentrata sui produttori di robot; citare una norma non dimostra che siano stati valutati tutti i processi di uno stabilimento.
La spiegazione della revisione dell’Association for Advancing Automation dichiara che sono stati integrati requisiti per le applicazioni collaborative, chiariti i requisiti funzionali e aggiunti requisiti di cybersicurezza relativi alla sicurezza dei robot industriali. L’associazione precisa che l’attenzione va posta sull’applicazione collaborativa, anziché considerare l’etichetta «robot collaborativo» come una soluzione di per sé.
Per un sistema connesso, questo collega la specifica tecnica al controllo delle modifiche. Un nuovo programma operativo, un pezzo modificato o un’interfaccia alterata possono cambiare l’applicazione oggetto di valutazione. L’accesso remoto, così come le modifiche software, richiede responsabilità definite e un rilascio controllato. Una maggiore connettività offre più modalità di scambio delle informazioni, ma rende anche opportuno specificare il confine tra la linea e i sistemi esterni.
Quando si specifica un progetto basato sull’edizione 2025, occorre indicare l’applicazione prevista e i risultati attesi della valutazione e della convalida. L’ambito del lavoro dovrebbe comprendere l’organo terminale e i macchinari circostanti, incluso il braccio robotico. In questo modo, prima di costruire l’attrezzatura, ingegneria, produzione e integratore possono valutare la stessa applicazione.
Domande frequenti
Quanto dura un progetto di automazione chiavi in mano?
La durata del progetto va articolata in tappe distinte: progettazione, costruzione delle attrezzature, collaudo in fabbrica e messa in servizio presso lo stabilimento.
La sola data di consegna non chiarisce quando inizierà la produzione. Un programma utile indica quando vengono definiti i requisiti del prodotto e del processo, quando sono disponibili pezzi rappresentativi e quali condizioni dello stabilimento devono essere predisposte. Le attrezzature su misura e una cella preingegnerizzata possono richiedere quantità diverse di lavoro applicativo. A ogni tappa vanno associati i relativi criteri di completamento e un responsabile nominativo.
Quali settori traggono vantaggio dall’automazione chiavi in mano?
Le fabbriche traggono vantaggio dall’automazione chiavi in mano quando un’attività produttiva definita richiede attrezzature, controlli e collaudi coordinati.
La produzione di componenti automobilistici e l’assemblaggio di dispositivi elettronici sono esempi noti, ma il solo settore di appartenenza non basta a garantire che un progetto sia adatto. La variabilità del prodotto, le modalità di presentazione, l’ispezione e la domanda determinano l’ambito del progetto. L’esperienza di un fornitore in un processo non implica che ogni sua competenza sia trasferibile a un altro. Occorre confrontare l’applicazione proposta con la famiglia di prodotti effettiva e la produzione richiesta dallo stabilimento.
La produzione chiavi in mano equivale alla produzione conto terzi?
La fornitura di attrezzature chiavi in mano e la produzione conto terzi sono acquisti diversi.
In un progetto di automazione, l’integratore consegna un sistema che sarà gestito dalla fabbrica acquirente. Un produttore conto terzi fornisce servizi di produzione o prodotti finiti secondo un accordo. Il termine «chiavi in mano» può comparire in entrambe le offerte, quindi occorre innanzitutto identificare cosa viene fornito. Proprietà delle attrezzature, responsabilità operative, fornitura dei materiali e accettazione devono essere definite in base alla transazione concordata.
L’automazione chiavi in mano elimina tutte le attività manuali?
Una linea chiavi in mano può includere attività manuali di carico, rifornimento o ispezione.
Le attività comprese dipendono dai confini del processo concordato. Possono restare operazioni manuali di preparazione dei materiali, imballaggio o cambio prodotto. Il fabbisogno di personale e i tempi delle attività devono comparire nel modello di produzione, anziché essere dedotti dalla definizione «chiavi in mano».
A chi dovrebbero appartenere il programma PLC e le copie di backup?
Il contratto dovrebbe definire la proprietà del software e i file di backup, gli accessi e le licenze necessari per l’impianto.
La proprietà e l’accesso necessario al ripristino sono questioni distinte. Per ripristinare l’applicazione consegnata o richiedere assistenza, la fabbrica deve disporre dei file, delle versioni e delle autorizzazioni concordati. Il passaggio di consegne dovrebbe specificare le copie di backup dei controllori e delle interfacce, le licenze software applicabili, i file delle ricette e la versione finale «come costruito». Un nome di file senza una versione nota o una procedura di ripristino è di scarsa utilità in caso di fermo. Le modifiche successive approvate vanno collegate a questa versione di riferimento, affinché il personale di manutenzione e l’integratore individuino i guasti sullo stesso sistema.
Quali piattaforme di automazione può supportare un sistema chiavi in mano?
La compatibilità con le piattaforme dipende dai controllori, dalle interfacce e dall’ambito di integrazione selezionati.
La condivisione di un protocollo non definisce il significato dei messaggi, le versioni software o gli accessi per l’assistenza. Nel perimetro del sistema vanno incluse le attrezzature esistenti e le interfacce per i dati di fabbrica. La soluzione consegnata deve supportare l’attività prevista, non limitarsi a scambiare un segnale di connessione.
Cosa dovrebbero imparare gli operatori prima del passaggio di consegne?
Gli operatori hanno bisogno di una formazione specifica per le attività da svolgere: funzionamento normale, cambi prodotto, allarmi e procedure di ripristino approvate.
La formazione dovrebbe basarsi sulla famiglia di prodotti prevista e sulla versione software attualmente installata. Gli operatori devono saper riconoscere i pezzi accettati, respinti e ancora da valutare, capire quando sospendere la produzione e sapere chi autorizza l’azione successiva. Il personale di manutenzione deve conoscere le informazioni pertinenti sui guasti e la versione di riferimento dei backup. Una dimostrazione in cui è l’integratore a eseguire ogni regolazione non dimostra che lo stabilimento possa operare in autonomia. Occorre coinvolgere il personale che gestirà la linea nei diversi turni, tenendo conto delle responsabilità effettivamente assegnate.
Trasformare un obiettivo di capacità in un progetto definito
Si comincia dalla famiglia di prodotti, dal numero richiesto di pezzi conformi per turno e dagli scarti noti. Si aggiungono i criteri di accettazione e le interfacce che la linea deve mantenere. In questo modo la discussione sul progetto parte da un obiettivo operativo concreto, prima di selezionare le attrezzature.
Discuti i requisiti di produzioneInformazioni su questa guida ai sistemi
Cherry ha preparato questa guida per ZEUEE, la cui offerta pubblica comprende attrezzature per l’automazione dell’assemblaggio e per i collaudi. La discussione tecnica si basa sulle fonti ingegneristiche pubbliche collegate. La mappa dei segnali dei pezzi è una sintesi originale; gli esempi di turni e costi utilizzano ipotesi dichiarate per illustrare i calcoli e i limiti delle decisioni.
Articoli correlati
Riferimenti e fonti
- Sistemi robotici industriali e sicurezza dei sistemi robotici industriali — U.S. Occupational Safety and Health Administration, Manuale tecnico IV.4.
- Progetto sulle architetture orientate ai servizi per la produzione intelligente — National Institute of Standards and Technology.
- Macchinari ricondizionati e modificati — UK Health and Safety Executive.
- Un approccio basato sulla simulazione per progettare un sistema di produzione automatizzato ad alta varietà e bassi volumi — Herps e colleghi, Journal of Manufacturing Systems, 2022.
- Una struttura gerarchica degli indicatori chiave di prestazione per la gestione delle operazioni e il miglioramento continuo nei sistemi di produzione — Articolo di ricerca ospitato dal NIST.
- Guida alla stima e alla valutazione dei costi — U.S. Government Accountability Office, 2020.
- Strumento per gli investimenti intelligenti — National Institute of Standards and Technology.
- Il gemello digitale rende reale la messa in servizio virtuale — Automation World, 2019.
- Perché le startup dell’automazione industriale si bloccano — Muhammad Rafay Ikram, Automation World, 2026.
- ISO 10218-2:2025 — International Organization for Standardization, ambito ufficiale e record di pubblicazione.
- Aggiornamento della norma ISO 10218: risposte alle domande frequenti — Association for Advancing Automation, 2025.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati

Di tendenza