Kontaktieren Sie Zeyu lntelligent Industrial Company

Schlüsselfertige Automatisierungssysteme: So funktionieren komplette Linien

Schlüsselfertige Automatisierungssysteme umfassen die Anlagen, Steuerungstechnik und Integration, die für eine vereinbarte Fertigungsaufgabe erforderlich sind. Entscheidend ist, ob das Gesamtsystem konstant einwandfreie Teile fertigen kann – auch nach einem Stopp oder Produktwechsel.
Von Cherry · Aktualisiert im Oktober 2026
Schlüsselfertige Automatisierungssysteme kombinieren Maschinen, Werkzeuge und Vorrichtungen, Steuerungstechnik sowie Integration für eine klar definierte Fertigungsaufgabe. Bewertet wird die gelieferte Linie anhand der Ausbringung einwandfreier Teile innerhalb eines vereinbarten Betriebszeitraums – mit klar geregelten Bedingungen für Wiederanlauf und Übergabe.
Das Wichtigste zur Planung
- Schlüsselfertig beschreibt die Lieferverantwortung, modular die Anlagenarchitektur. Ein Projekt kann beides sein.
- Für ein einwandfreies Teil müssen Identität, Rezeptur und Prüfprotokoll übereinstimmen.
- Bei einer angenommenen Taktzeit von 6 s entstehen im berechneten Schichtmodell 441 einwandfreie Teile/Stück pro Stunde – weniger als die geforderten 450 Teile/Stück pro Stunde.
- Die einfache Amortisationszeit gibt an, wann die Kosten wieder eingespielt sind. Für eine Projektfreigabe müssen außerdem Nachfrage, Hochlauf und Cashflow berücksichtigt werden.
Der umfassendere Überblick zur Automatisierung von Fertigungslinien erläutert Automatisierungstypen und deren Einführung. Hier geht es darum, das Verhalten eines gelieferten Projekts zu analysieren: Was geschieht mit einem Teil, welche Entscheidung trifft die Steuerung und welches Produktionsergebnis kann das Werk tatsächlich nutzen?
Was macht ein Automatisierungssystem schlüsselfertig?
Bei einem schlüsselfertigen Industrieautomatisierungsprojekt ist der Systemintegrator dafür verantwortlich, innerhalb eines festgelegten Umfangs das vereinbarte Betriebsergebnis zu liefern. Das Paket kann Standardanlagen, kundenspezifisch entwickelte Systeme oder beides umfassen. Schlüsselfertig beschreibt diese Art der Lieferung. Der Begriff bezeichnet nicht zwingend einen bestimmten Maschinentyp, Automatisierungsgrad oder eine standardisierte Dauer der Installation im Werk.
Die durchgängige Industrieautomatisierung steckt die Grenzen ab: ankommende Teile und deren Zustand, fertige Baugruppen, Abnahmeprüfungen und Schnittstellen zu anderen Bereichen des Werks. Ein vollständiges schlüsselfertiges Paket sollte innerhalb dieser Grenzen Werkzeuge und Vorrichtungen, Software und Arbeiten vor Ort benennen. Auch für die Materialvorbereitung, Versorgungsanschlüsse und Bedienerzuweisung muss die Zuständigkeit geklärt sein.
Zu den wichtigsten Vorteilen schlüsselfertiger Automatisierungslösungen gehören die koordinierte Systemauslegung und weniger Schnittstellen ohne klaren Verantwortlichen. Diese Vorteile gehen verloren, wenn der Lieferant eine Teilevariante prüft, das Werk aber eine andere erwartet oder ein nachgelagerter Verpackungsschritt außerhalb des vereinbarten Umfangs liegt. Auch ein sofort einsatzbereites Automatisierungsangebot ist auf eine konkrete Anwendung zugeschnitten.
Die Lösungsseite zu den schlüsselfertigen Automatisierungssystemen von ZEUEE beschreibt das Angebot zur gewerblichen Integration. Ähnliche Herausforderungen gibt es auch auf technischer Ebene. Der Leitfaden der OSHA zu Industrierobotersystemen behandelt Werkzeuge und Vorrichtungen, Steuerungstechnik, Sensoren und Kommunikationsschnittstellen in einem Robotersystem. Roboterarme decken nicht all diese Bereiche ab.
Was macht eine Robotiklösung schlüsselfertig?
Ein Roboter gilt als schlüsselfertige Lösung, wenn ein Roboterarm mit der Anwendungsausrüstung und der Integration zur Ausführung einer Aufgabe kombiniert wird. Dazu gehören in der Regel das End-of-Arm-Tooling, die Teilebereitstellung, die Steuerungstechnik und eine Bedienerschnittstelle. Eine vorab konstruierte Zelle kann den Entwicklungsaufwand senken. Die vorgesehene Anwendung muss jedoch zum Werkstück, zur umgebenden Ausrüstung und zu den Betriebsbedingungen passen.
Bei der Maschinenbeschickung besteht das Ergebnis darin, eine Maschine korrekt zu beladen und das fertige Teil kontrolliert wieder zu entnehmen. Bei Palettierlösungen sind das festgelegte Lademuster und die Handhabung des Produkts entscheidend. Diese Ergebnisse lassen sich nicht allein der Traglast des Roboters zuschreiben. Nach der Übergabe sind die Käufer dafür verantwortlich, die Anlagen unter den vereinbarten Bedingungen zu betreiben und die Anwendung instand zu halten.
Wie Mechanik, Steuerung und Daten zusammenarbeiten
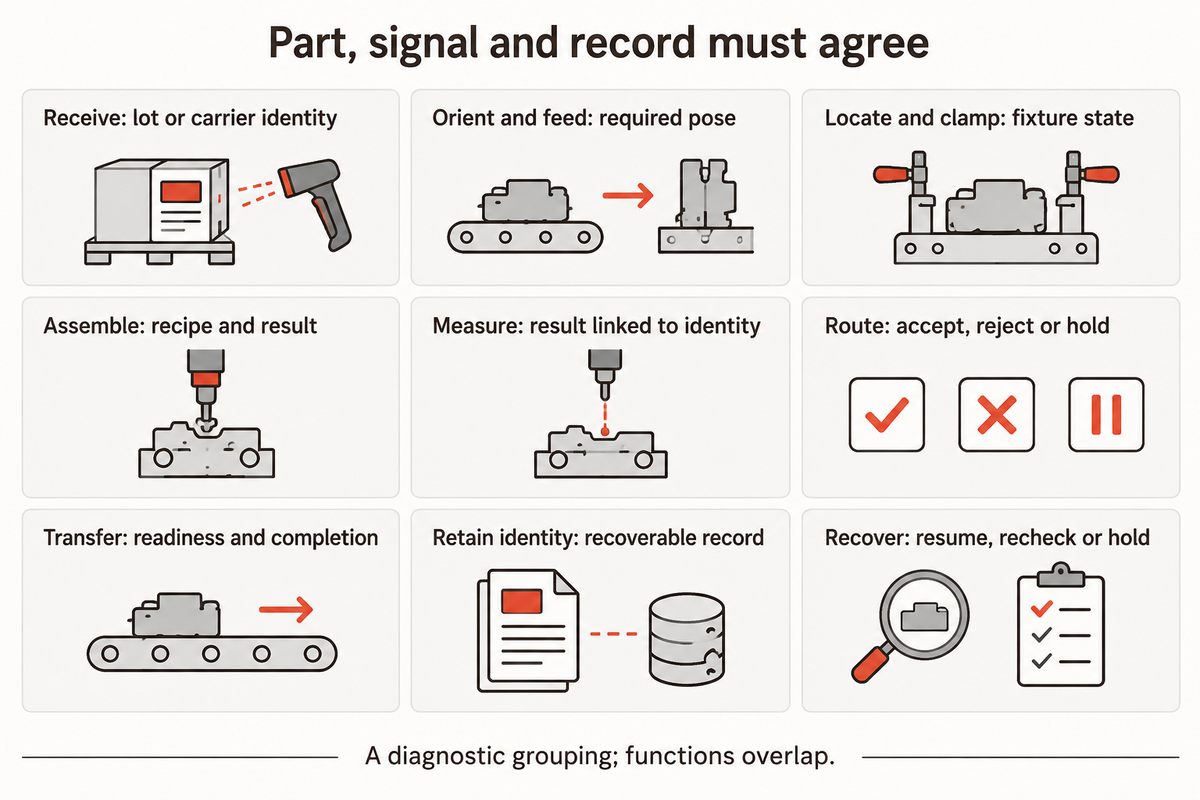
Ein integriertes und fachgerecht ausgelegtes automatisiertes Montagesystem muss die physischen Bewegungen, den Steuerungszustand und die Fertigungsprotokolle aufeinander abstimmen. Eine Spannvorrichtung hält das Teil, die Steuerung gibt den nächsten Schritt frei und ein Datensatz dokumentiert das Ergebnis. Stimmen diese Ebenen nicht überein, kann eine mechanisch fertiggestellte Baugruppe ohne verwertbares Prüf- oder Rückverfolgbarkeitsergebnis zurückbleiben.
Steuerungssysteme nutzen speicherprogrammierbare Steuerungen (SPS), um Anlagenabläufe zu koordinieren und Informationen zur Betriebsbereitschaft auszutauschen. Materialflusssysteme transportieren die Werkstücke zwischen den Stationen. Prüfsysteme stellen fest, ob die gemessenen Merkmale den konfigurierten Kriterien entsprechen. SCADA-Systeme können übergeordnete Informationen erfassen. Eine Anzeige mit dem Status „bestanden“ ordnet das Ergebnis jedoch nicht automatisch einem bestimmten physischen Teil zu.
Die Forschung von NIST zu Fertigungsdienstleistungen unterscheidet im passenden Kontext zwischen dem Interpretieren einer Nachricht und dem Erreichen der richtigen Folge, wenn Dienste miteinander interagieren. Das ist eine Methode zur Untersuchung einer Linie und keine vorgeschriebene neunstufige Fertigungssequenz.
9-Funktionen-Karte zu Teil, Signal und Entscheidung
Die 9-Funktionen-Karte zu Teil, Signal und Entscheidung verknüpft jede physische Funktion mit der zugehörigen Steuerungsentscheidung und den gespeicherten Fertigungsnachweisen.
| Funktion | Physischer Zustand | Signal oder Entscheidung | Gespeicherter Nachweis |
|---|---|---|---|
| Annehmen | Die richtige Teilefamilie erreicht die Linie | Die ausgewählte Familie und den vorgesehenen Weg freigeben | Identität von Charge oder Trägerband |
| Ausrichten und zuführen | Das Teil wird in der erforderlichen Lage bereitgestellt | Die Bereitstellungsbedingungen erlauben die Aufnahme | Zuführungsabweichung und Variante |
| Positionieren und spannen | Das Teil befindet sich in der vorgesehenen Werkstückaufnahme | Position und Spannvorrichtung erlauben den Prozess | Version der Werkstückaufnahme und Spannvorrichtung |
| Montieren | Fügen oder Einsetzen ist abgeschlossen | Der Prozessabschluss erfüllt die konfigurierten Bedingungen | Rezepturversion und Prozessergebnis |
| Messen | Merkmal oder Funktion wird geprüft | Die richtigen Abnahmekriterien anwenden | Messung mit der Teileidentität verknüpft |
| Ausschleusen | Einwandfreie und fehlerhafte Teile werden getrennt | Die Zuordnung richtet sich nach dem dokumentierten Ergebnis | Status: angenommen, abgelehnt oder zurückgehalten |
| Übergeben | Die empfangende Station kann das Werkstück übernehmen | Die Bedeutungen von Bereitschaft und Abschluss stimmen überein | Übergabebestätigung und Ereigniszeitpunkt |
| Identität beibehalten | Das Werkstück bleibt seinem Trägerband oder seiner Kennung zugeordnet | Teil, Rezeptur und Ergebnis abgleichen | Wiederherstellbarer Fertigungsdatensatz |
| Wiederherstellen | Der Zustand des unterbrochenen Werkstücks ist bekannt | Gemäß freigegebenem Verfahren fortsetzen, erneut prüfen oder zurückhalten | Unterbrechung und endgültige Zuordnung |
Diese Funktionen überschneiden sich. Die Identität muss beim Transport des Teils erhalten bleiben. Die Wiederherstellung kann mehrere Stationen betreffen. Daher müssen sich Steuerungstechnik und Automatisierungstechnik auf eine gemeinsame Bedeutung von Signalen wie „Teil bereit“ und „Zyklus abgeschlossen“ verständigen. Eine unklare Schnittstelle lässt sich nicht durch zusätzliche Nachrichten in der SPS-Programmierung klären.
BEISPIEL: Eine Steckverbinderlinie verfügt über 12 indexierte Trägerbänder. Ein Teil besteht eine elektrische Prüfung, doch die Steuerung startet neu, bevor das Ergebnis der Identität des Trägerbands zugeordnet wurde. Das Teil ist physisch noch vorhanden, aber der Datensatz ist unklar. Wird die Bewegungssequenz einfach neu gestartet, kann die Qualitätssicherung das Teil nicht zuverlässig zuordnen. Bei der Systemintegration muss die Verknüpfung erhalten oder wiederhergestellt werden. Nicht eindeutig zugeordnete Teile sind anschließend gemäß dem freigegebenen Wiederanlaufverfahren zurückzuhalten oder erneut zu prüfen. Für Prüfung und Inspektion müssen sowohl die Messgrenze als auch die Grenze für die Datensatzerfassung festgelegt sein.
Die DC-Kabelfertigungslinie von ZEUEE veranschaulicht den produktspezifischen Charakter von Montage und Prüfung. Dieselbe Zuordnungsmethode lässt sich anwenden, ohne die veröffentlichten Spezifikationen dieser Maschine auf eine andere Produktfamilie zu übertragen.
Lässt sich Automatisierung in bestehende Maschinen integrieren?
Bestehende Anlagen lassen sich integrieren, wenn ihre mechanische Übergabe, Steuerungsschnittstellen und Betriebsbedingungen die geplante Aufgabe unterstützen. Bei der Integration muss festgelegt werden, wie jede Maschine Werkstücke übernimmt, ihren Zustand meldet und mit Unterbrechungen umgeht. Auch Kommunikationsprotokolle sowie physische und prozessbezogene Grenzen müssen dabei definiert werden.
Änderungen an Funktionen oder Steuerungsstrategien erfordern eine umfassendere Bewertung als nur die Verbindung von Daten. Für ein Projekt im Vereinigten Königreich unterscheidet der Leitfaden der HSE zu geänderten Maschinen wesentliche Änderungen von einem gleichartigen Ersatz und behandelt geänderte oder betroffene Systeme. Dieses Beispiel ist keine allgemeingültige Regel für Neubewertungen.
Welche Automatisierungsarchitektur passt zum Prozess?
Schlüsselfertige Systeme können dedizierte Anlagen, programmierbare Zellen, modulare Stationen oder eine Kombination aus automatisierten und manuellen Arbeitsschritten umfassen. Für den Vergleich sind unter anderem Varianten, Änderungen der Produktroute und die Bereitstellung von Materialien relevant. Eine kundenspezifische Lösung und ein modularer Aufbau können beide Teil einer schlüsselfertigen Lieferung sein; sie sind keine konkurrierenden Vertragsmodelle.
Für Automatisierungslösungen in der Industrie muss vor der Auswahl der Architektur zunächst der Prozess entwickelt werden. Ein Roboter kann sein Bewegungsprogramm ändern, doch Zuführung und Spannvorrichtung akzeptieren möglicherweise weiterhin nur eine Geometrie. Systemintegratoren können Werkzeuge und Vorrichtungen anpassen, aber auch kundenspezifische Automatisierung setzt eine zuverlässige Teilebereitstellung voraus. Ein vollständiges Automatisierungsangebot muss aufzeigen, für welche Produktänderungen eine neue Rezeptur, ein Werkzeugwechsel oder eine andere physische Station erforderlich ist.
Die Studie von Herps und Kollegen zur Fertigung mit hoher Variantenvielfalt zeigt Puffer und Materialfluss als gemeinsam integrierbare Gestaltungsentscheidungen. Sie beschreibt eine hybride Architektur mit lokalen und gemeinsam genutzten Puffern sowie unterschiedlichen Arten von Handhabungsanlagen. Nicht jede Kombination aus Menschen und Robotern ist wirtschaftlich.
Betrachten wir eine Familie mit drei Steckverbindervarianten, von denen zwei in dieselbe Werkstückaufnahme und dasselbe Zuführsystem passen. Die dritte Variante unterscheidet sich hinsichtlich Prüfungsrezeptur und Ausrichtung. Alle drei Teilenummern in der Steuerung zu programmieren, macht die Varianten mechanisch nicht austauschbar. Die Konstruktion kann eine eigene dritte Station mit einem geplanten Werkzeugwechsel vergleichen und dabei den daraus entstehenden Produktionsausfall berücksichtigen. Für diese Analyse muss der Betrieb die Variantenverteilung kennen. Die Finanzabteilung benötigt die Kosten der verschiedenen Ausführungen, um anhand einer vorgegebenen Nachfrageannahme die passende Option zu bewerten. Der Automatisierungsbedarf richtet sich nach dem Materialfluss der Produktfamilie und nicht nach der Präferenz für einen bestimmten Roboter.
Eine andere Scharniermontagemaschine ist auf eine andere Teilegeometrie und Fügereihenfolge ausgelegt. Auch beim Einsatz von Automatisierungstechnik für verschiedene Industrieprodukte sind anwendungsspezifische Werkzeuge und Abnahmekriterien erforderlich.
Welche vier Automatisierungstypen gibt es?
Fest programmierte, programmierbare, flexible und integrierte Automatisierung sind nützliche Vergleichsbegriffe, bezeichnen aber unterschiedliche Aspekte. Fest programmierte Anlagen wiederholen eine festgelegte Sequenz. Bei programmierbaren Anlagen lässt sich die Sequenz per Programm ändern. Flexible Systeme unterstützen den Wechsel innerhalb einer definierten Produktfamilie. Integration beschreibt die Beziehung zwischen Anlagen und Informationen. Eine vollständig integrierte Linie kann daher zugleich fest programmiert oder flexibel sein.
Bei einem schlüsselfertigen Projekt ist die physische Anlagenarchitektur getrennt vom Lieferversprechen zu bewerten. Vorab entwickelte Zellen für die Maschinenbeschickung oder Palettierung sind auf festgelegte Aufgaben ausgelegt. Bei komplexen Automatisierungslösungen mit mehreren Montageprozessen müssen ankommendes Material, gespeicherte Datensätze und Schnittstellen ebenso klar definiert sein.
Wie sich der Durchsatz bestimmen lässt, ohne Produktionsverluste zu verschleiern
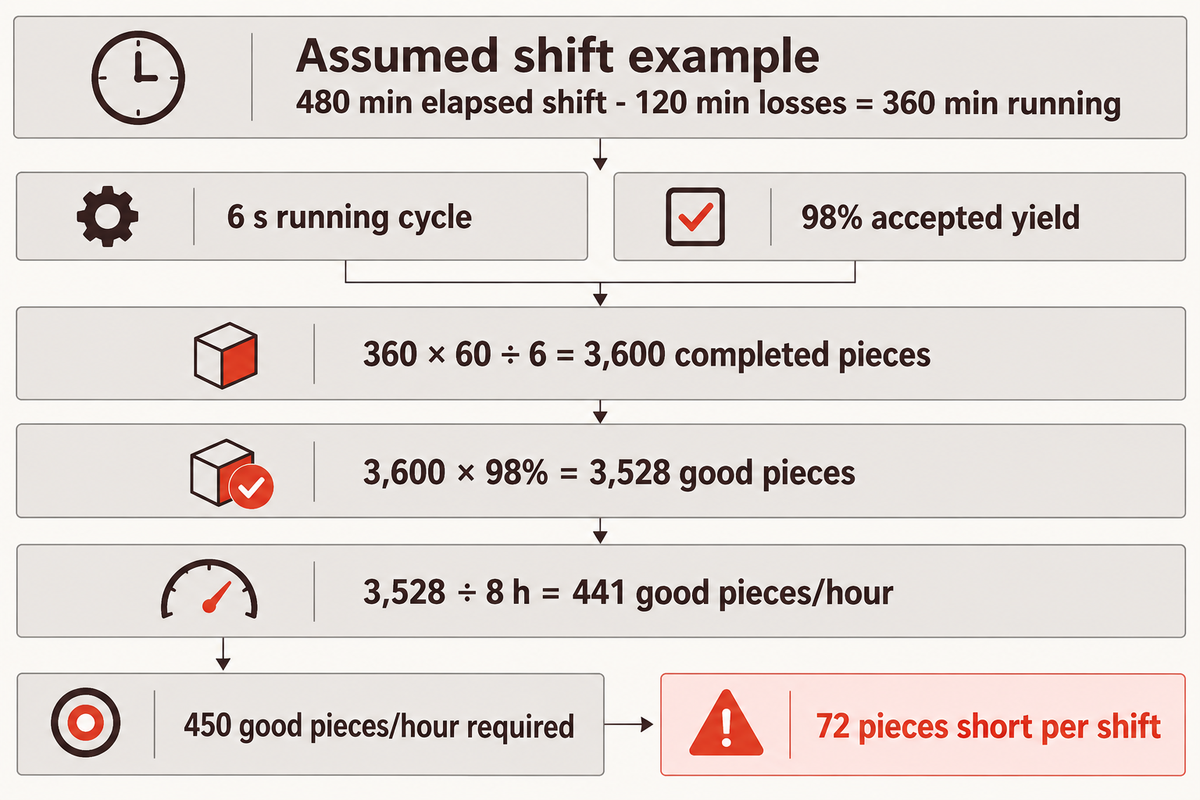
Die Ausbringung einwandfreier Teile über eine gesamte Schicht ergibt sich aus der produktiven Zeit, der Taktzeit und der Ausbeute. Bei der nominalen Maschinenleistung bleibt die vor und zwischen den Zyklen verlorene Zeit unberücksichtigt. Zuerst müssen die Abnahmegrenze und der Zeitrahmen festgelegt werden. Anschließend wird jede verlorene Minute genau einmal angerechnet. Andernfalls können zwei scheinbar vergleichbare Ausbringungsangaben auf unterschiedlichen Messgrundlagen beruhen.
Die bei NIST veröffentlichte Studie zu Fertigungskennzahlen unterscheidet zwischen Maschineneffektivität, der Berücksichtigung von Rüstzeiten und dem Durchsatz der Linie. Bei der Betrachtung der gesamten Linie zählen auch Abläufe, Puffer und deren Wechselwirkungen. Ein Prozentsatz zur Gesamtanlageneffektivität ist nur dann hilfreich, wenn die zugrunde liegenden Zeitdefinitionen übereinstimmen.
Verlustübersicht für einen 8-Stunden-Betrieb
Die Verluste in einem 8-stündigen Betrieb werden als voneinander getrennte Zeitabschnitte modelliert. Anschließend wird die Ausbringung einwandfreier Teile über die gesamte Schicht berechnet.
Angenommene Eingaben: eine Schicht von 480 min, eine laufende Taktzeit von 6 s und eine Abnahmequote von 98 %. Die folgende ausgefüllte Übersicht rechnet jeden Zeitverlust genau einmal ab.
| Zustand oder Zwischensumme | Zeit | Berücksichtigung in der Berechnung |
|---|---|---|
| Schichtdauer | 480 min | Nenner der Auswertung |
| Pausen | 30 min | Einmal abziehen |
| Umrüstung | 20 min | Einmal abziehen |
| Störungen | 25 min | Einmal abziehen |
| Keine Zuführung: kein eingehender Auftrag | 15 min | Einmal abziehen |
| Blockiert: kein Platz im nachgelagerten Bereich | 10 min | Einmal abziehen |
| Kurzstopps | 20 min | Einmal abziehen; aus der Messung der laufenden Taktzeit ausnehmen |
| Gesamte Zeitverluste | 120 min | Summe der sechs Verlustzustände |
| Laufzeit | 360 min | 480 min minus 120 min; eine Zwischensumme |
Die Rechnung lautet: 360 min × 60 s/min ÷ 6 s/Teil = 3.600 fertiggestellte Teile. Bei einmaliger Anwendung einer Ausbeute von 98 % ergeben sich 3.528 einwandfreie Teile. Geteilt durch die vollen 8 Stunden ergibt das 441 einwandfreie Teile/Stück pro Stunde. Für eine Anforderung von 450 einwandfreien Teilen/Stück pro Stunde sind 3.600 angenommene Teile pro Schicht erforderlich. In diesem Fall fehlen 72 Teile.
Dieses Defizit ändert die Entscheidung. Die Konstruktion muss einen tatsächlichen Engpass beseitigen oder den Prozess optimieren. Der Betrieb kann die Linie nicht allein deshalb freigeben, weil ihre Laufleistung bei 600 Teilen/Stück pro Stunde liegt. Auch ein schnellerer Roboter löst keine Wartezeit auf ankommende Teile oder fehlende Kapazität im nachgelagerten Bereich, sofern die Änderung nicht an der Ursache ansetzt.
Bei der Analyse von Stillstandzeiten muss zwischen dem beobachteten Zustand und der ermittelten Ursache unterschieden werden. Eine Störung der Zuführung kann dazu führen, dass mehrere nachgelagerte Stationen nicht versorgt werden. Jede Station meldet möglicherweise eine Wartezeit. Diese Meldungen dürfen jedoch nicht als mehrere Verluste für dieselbe Minute auf Linienebene gezählt werden. Kurzstopps, die bereits von der Laufzeit abgezogen wurden, dürfen nicht nochmals der Leistung zugerechnet werden. Andernfalls wird die Ausbringung zu niedrig angesetzt.
Wichtigste Erkenntnis
Die berechnete Linie erreicht nominal 600 Teile/Stück pro Stunde, liefert über ihre 8-stündige Schicht aber 441 einwandfreie Teile/Stück pro Stunde. Die Kapazitätsfreigabe muss sich an der vereinbarten Abnahmegrenze und dem Nenner der tatsächlich verstrichenen Zeit orientieren.
Was das Investitionsmodell berücksichtigen muss
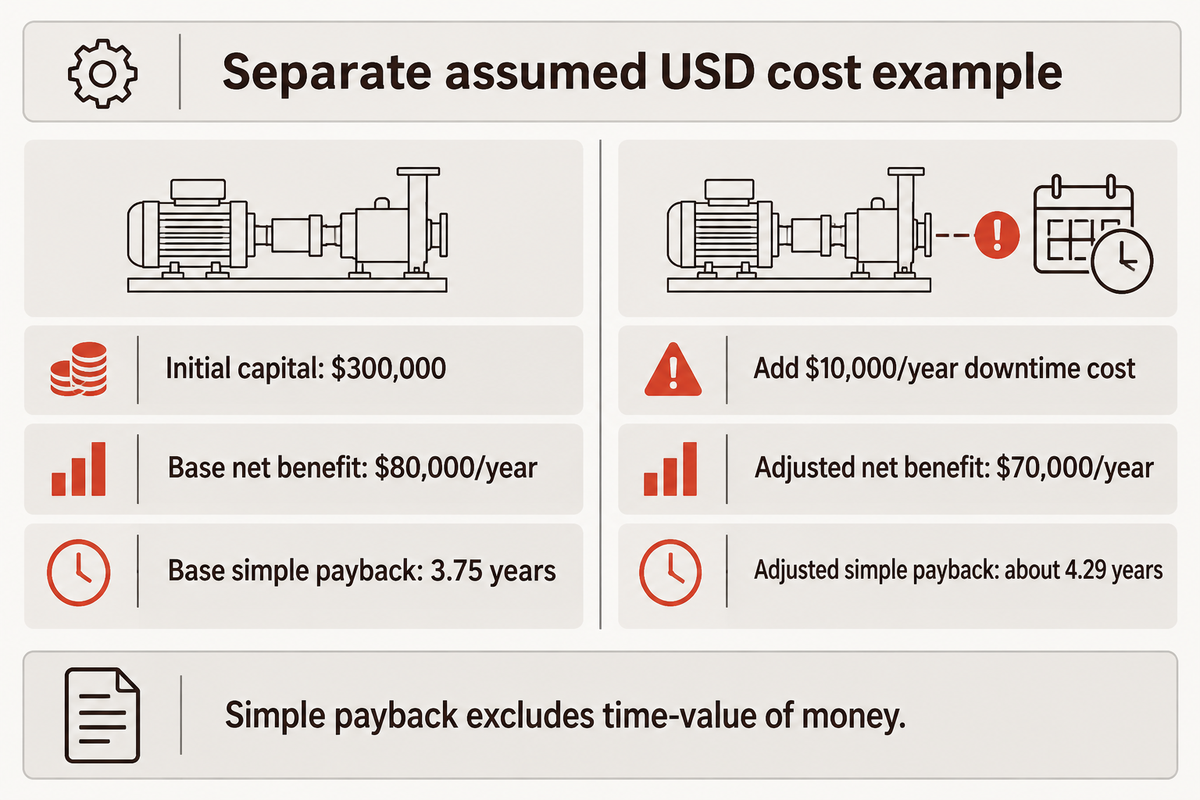
Ein gutes Kostenmodell für Automatisierung trennt das installierte Anlagevermögen von den jährlichen finanziellen Effekten, die ein Unternehmen tatsächlich erzielen kann. Die Anlagenkosten sind nur ein Eingabewert. Arbeiten am Standort, interne Konstruktion und Hochlauf gehören zu den Anfangskosten. Wiederkehrende Energie-, Instandhaltungs- und Produktionsausfallkosten wirken sich auf den jährlichen Nutzen aus. Eine anderweitige Zuweisung von Personal garantiert für sich genommen keine Einsparungen.
Der Kostenleitfaden des U.S. Government Accountability Office verknüpft Kostenschätzungen mit Umfang, technischen Annahmen und Sensitivitätsanalysen. Bei der Fertigungsautomatisierung bedeutet das, vollständige Optionen anhand desselben Geschäftsbedarfs, Produktmixes und derselben geforderten Ausbringung einwandfreier Teile zu vergleichen.
Separates Kostenbeispiel mit angenommenen USD-Werten: $240.000 für die Anlagen + $24.000 für Arbeiten am Standort + $16.000 für interne Konstruktion + $20.000 für Schulung und Hochlauf = $300.000 Anfangsinvestition. Angenommen werden jährliche Einsparungen von $75.000 durch tatsächlich realisierte Personaleinsparungen oder weniger Überstunden sowie $18.000 weniger Ausschuss. Zusätzliche Energiekosten von $4,000/Jahr und Instandhaltungskosten von $9,000/Jahr senken den Nettovorteil auf $80,000/Jahr.
Kostenabgrenzung über 5 Jahre: Basisfall und Sensitivität bei Stillstandskosten
| Kostenposition | Basisannahme | Sensitivität bei Stillstandskosten |
|---|---|---|
| Kaufpreis | $240,000 | $240,000 |
| Installation und Inbetriebnahme einschließlich interner Arbeiten und Hochlauf | $60,000 | $60,000 |
| Energie, 5 Jahre | $20,000 | $20,000 |
| Instandhaltung und Ersatzteile, 5 Jahre | $45,000 | $45,000 |
| Zusätzliche Stillstandskosten, 5 Jahre | $0, ausdrücklich angenommen | $50,000 |
Die Gesamtkosten über fünf Jahre betragen $365.000 beziehungsweise $415,000. Die einfache Amortisationszeit im Basisfall beträgt $300.000 ÷ $80,000/Jahr = 3.75 Jahre oder 45 Monate. Werden Stillstandskosten von $10,000/Jahr angesetzt, sinkt der Nettovorteil auf $70,000/Jahr und die einfache Amortisationszeit verlängert sich auf etwa 4.29 Jahre.
Im Basisfall werden keine zusätzlichen Stillstandskosten angenommen. Im Sensitivitätsfall wird diese Annahme überprüft. Behält ein Werk alle Beschäftigten bei unveränderter bezahlter Arbeitszeit, muss es den eingesparten Personalaufwand durch die tatsächlichen Effekte bei Überstunden, offenen Stellen oder Ausbringung ersetzen. Dieselbe Wirkung kann Vorteile doppelt zählen, etwa wenn eingesparte Personalkosten und zusätzliche Umsätze zugleich angesetzt werden.
Das Smart Investment Tool von NIST berücksichtigt neben der Amortisationszeit und Sensitivitätsanalysen auch den Kapitalwert und den internen Zinsfuß. Die einfache Amortisationszeit berücksichtigt den Zeitwert des Geldes nicht. Der Amortisationszeitrechner für schlüsselfertige Automatisierung kann helfen, Projektdaten zu ordnen. Für die Projektfreigabe müssen Nachfrage und Cashflow-Annahmen des Werks weiterhin analysiert werden.
Im angenommenen Fall verlängert sich die Amortisationszeit von 3.75 auf etwa 4.29 Jahre, wenn Stillstandskosten von $10,000/Jahr berücksichtigt werden. Wenn im separaten Kapazitätsfall für die fehlende Ausbringung zusätzliches Personal oder Überstunden nötig sind, muss auch der jährliche Nutzen angepasst werden. Industrieautomatisierung senkt Kosten nur dann, wenn die angesetzten Effekte im Betriebsplan tatsächlich eintreten.
Wie ein schlüsselfertiges Projekt eine stabile Produktion erreicht
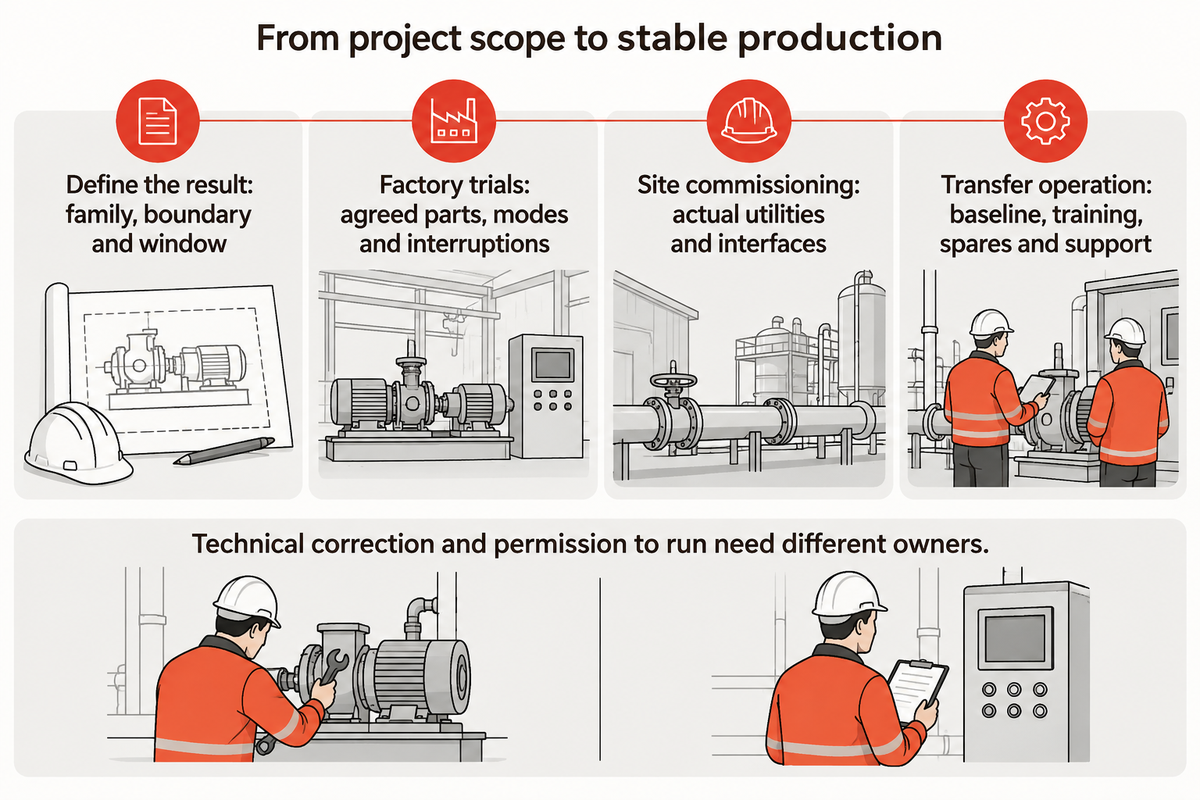
Für eine stabile und zuverlässige Produktion reicht eine erfolgreiche Vorführung nicht aus; der gesamte schlüsselfertige Prozess muss gesteuert werden. Er muss die vereinbarten Anforderungen mit Werkserprobung, Installation am Standort und dem Betrieb durch die Bediener verbinden. In jeder Phase müssen die angewandten Bedingungen, verbleibenden Einschränkungen und Nachweise für die nächste Entscheidung dokumentiert werden. Produktionsfreigabe und Lieferung sind unterschiedliche Meilensteine.
Automatisierungsprojekte beginnen mit einer festgelegten Produktfamilie und einem definierten Prozessergebnis. Schlüsselfertige Lösungen werden auf diese Anforderungen ausgelegt, anschließend gebaut und geprüft. Bei der Werkserprobung sollten die vereinbarten Varianten und Betriebsarten getestet werden. Die Arbeiten am Standort umfassen den Anschluss an die tatsächlichen Versorgungsleitungen und Maschinenschnittstellen. Deshalb können die beiden Testumgebungen nicht als gleichwertig behandelt werden.
„Diese Prüfungen sollte der Systemintegrator durchführen und der Nutzer verifizieren.“
Simulationen und andere Automatisierungswerkzeuge können Probleme mit Schnittstellen und/oder Abläufen vor der Inbetriebnahme aufdecken. Der Beitrag von Automation World zur virtuellen Inbetriebnahme beschreibt Modelle, die von der Steuerungslogik angetrieben werden. Die modellierten Bedingungen müssen weiterhin zur gebauten Anlage und den tatsächlichen Werkstücken passen. Eine Animation allein ist keine Produktionserprobung.
- Ergebnis festlegen. Produktfamilie, Abnahmegrenze und Auswertungszeitraum definieren.
- Integrierte Abläufe nachweisen. Die vereinbarten Teile, Betriebsarten und Unterbrechungsfälle bei der Werkserprobung testen.
- Am Standort in Betrieb nehmen. Vor Produktionsstart die tatsächlichen Versorgungsleitungen, Schnittstellen und Installationsbedingungen prüfen.
- Betrieb übergeben. Den freigegebenen Softwarestand, Schulungen, Ersatzteilinformationen und Supportvereinbarungen übergeben.
Technische Korrekturen und die Betriebserlaubnis müssen ebenfalls unterschiedlichen Verantwortlichen zugeordnet sein. Eine Analyse von Automation World aus dem Jahr 2026 zu verzögerten Produktionsanläufen beschreibt, wie funktionierende Maschinen wegen ungeklärter teamübergreifender Entscheidungen stillstehen können. Ein Anbieter für Bildverarbeitung kann einen Fehler bei der Erkennung beheben, während die Qualitätssicherung über den Umgang mit den betroffenen Teilen entscheiden muss.
Bevor Bediener eine neue Rezeptur einsetzen, muss die Freigabe die zugelassenen Produkte und aktuellen Einschränkungen benennen. Der technische Support muss mit denselben Softwareversionen und Bestandszeichnungen arbeiten. Wer bei der Fehlersuche eine veraltete Sicherung verwendet, kann eine bereits an der Linie vorgenommene Korrektur rückgängig machen. Die Wiederanlaufschulung muss sich daher auf den freigegebenen Produktionsstand stützen und nicht auf eine Sammlung zusammenhangloser Dateien.
Der Vergleich von Herstellern schlüsselfertiger Automatisierungssysteme behandelt die Auswahl eines Lieferanten. Bei einem konkreten Projekt lautet die praktische Frage zur Übergabe, ob das Werk die vereinbarten Arbeiten ausführen kann und wer technische Probleme behebt beziehungsweise während ihrer Klärung die Produktion freigibt.
Branchenausblick: Was verändert sich bei vernetzter Automatisierung?
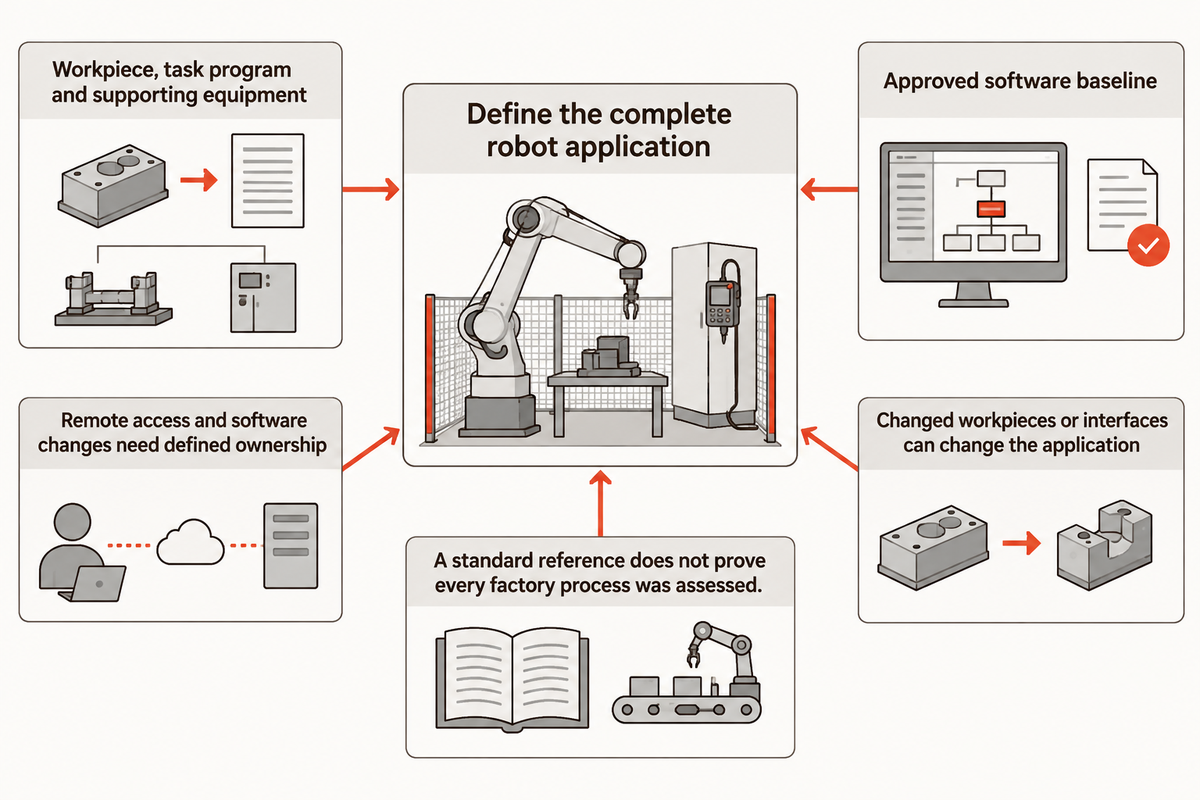
Integrationsspezifikationen für Roboter müssen die gesamte Anwendung beschreiben, einschließlich Werkstück, Aufgabenprogramm und weiterer Ausrüstung. Die Revision von ISO 10218-2 aus dem Jahr 2025 rückt diese Anwendungsgrenze als nützlichen Schwerpunkt für die Planung in den Fokus. Ein Roboter, der eine bestimmte Aufgabe ausführen soll, muss so integriert und beurteilt werden, wie er später in der Fabrik eingesetzt wird.
Der Eintrag zu ISO 10218-2:2025 weist die im Februar 2025 veröffentlichte 2. Ausgabe aus und führt die Ausgabe von 2011 als zurückgezogen auf. Teil 2 behandelt industrielle Roboteranwendungen und Zellen, einschließlich Integration und Inbetriebnahme. Er ergänzt den auf den Roboterhersteller ausgerichteten Teil 1; die Nennung einer Norm belegt nicht, dass jeder Prozess in einer Fabrik beurteilt wurde.
Die Erläuterung der Revision durch die Association for Advancing Automation nennt Anforderungen an kollaborative Anwendungen, klarere funktionale Anforderungen sowie zusätzliche Cybersicherheitsanforderungen zur Sicherheit von Industrierobotern. Der Verband stellt klar, dass der Schwerpunkt auf der kollaborativen Anwendung liegt und die Bezeichnung des Roboters allein keine Lösung darstellt.
Bei einem vernetzten System verbindet dies die technische Spezifikation mit dem Änderungsmanagement. Ein neues Aufgabenprogramm, ein verändertes Werkstück oder eine geänderte Schnittstelle können die betrachtete Anwendung beeinflussen. Für den Fernzugriff und Softwareänderungen müssen Zuständigkeiten festgelegt und Freigaben kontrolliert werden. Eine stärkere Vernetzung bietet mehr Möglichkeiten zum Informationsaustausch, macht es aber auch sinnvoll, die Grenze zwischen Fertigungslinie und externen Systemen genau festzulegen.
Bei der Spezifikation eines Projekts nach der Ausgabe von 2025 sollten die vorgesehene Anwendung sowie die Ergebnisse der Beurteilung und Validierung festgelegt werden. Der Arbeitsumfang sollte den Endeffektor und die umgebende Maschinenausrüstung einschließlich des Roboterarms umfassen. So können Engineering, Betrieb und Integrator vor dem Bau der Ausrüstung dieselbe Anwendung beurteilen.
Häufig gestellte Fragen
Wie lange dauert ein schlüsselfertiges Automatisierungsprojekt?
Für die Projektdauer sollten Meilensteine für Engineering, Anlagenbau, Werkstest und Inbetriebnahme vor Ort getrennt festgelegt werden.
Ein Liefertermin allein beantwortet noch nicht, wann die Produktion anlaufen kann. Ein sinnvoller Zeitplan legt fest, wann Produkt- und Prozessanforderungen verbindlich sind, wann repräsentative Teile verfügbar sein müssen und welche Bedingungen vor Ort erfüllt sein müssen. Für kundenspezifisch gebaute Ausrüstung und eine vorentwickelte Zelle kann unterschiedlich viel Aufwand für die Anwendung anfallen. Verknüpfen Sie jeden Meilenstein mit einem Nachweis seiner Erfüllung und einer namentlich benannten verantwortlichen Person.
Welche Branchen profitieren von schlüsselfertiger Automatisierung?
Fabriken profitieren von schlüsselfertiger Automatisierung, wenn für eine klar definierte Fertigungsaufgabe Ausrüstung, Steuerungstechnik und Prüfung aufeinander abgestimmt werden müssen.
Automobilkomponenten und die Elektronikmontage sind bekannte Beispiele, doch die Branchenzugehörigkeit allein macht noch kein gutes Projekt aus. Produktvarianten, Teilebereitstellung, Prüfung und Bedarf bestimmen den Umfang. Erfahrung eines Lieferanten mit einem Prozess lässt sich nicht automatisch auf alle Fähigkeiten für einen anderen Prozess übertragen. Vergleichen Sie die vorgeschlagene Anwendung mit der tatsächlichen Produktfamilie und der erforderlichen Ausbringung der Fabrik.
Ist schlüsselfertige Produktion dasselbe wie Auftragsfertigung?
Die schlüsselfertige Lieferung von Ausrüstung und die Auftragsfertigung bezeichnen unterschiedliche Leistungen.
Bei einem Ausrüstungsprojekt liefert der Integrator ein System, das die kaufende Fabrik selbst betreibt. Ein Auftragsfertiger erbringt Produktionsleistungen oder liefert Fertigwaren auf Grundlage einer vereinbarten Vereinbarung. Der Begriff „schlüsselfertig“ kann in beiden Angeboten vorkommen; klären Sie deshalb zuerst, was geliefert werden soll. Eigentum an der Ausrüstung, Betriebsverantwortung, Materialversorgung und Abnahme sollten sich nach dem festgelegten Geschäft richten.
Entfallen durch schlüsselfertige Automatisierung alle manuellen Aufgaben?
Eine schlüsselfertige Fertigungslinie kann manuelle Aufgaben wie Beladen, Nachfüllen oder Prüfen umfassen.
Der vereinbarte Prozessumfang bestimmt, welche Arbeiten enthalten sind. Bei der Materialvorbereitung, Verpackung oder Umrüstung können manuelle Tätigkeiten erforderlich bleiben. Personalbedarf und Taktzeiten müssen im Ausbringungsmodell berücksichtigt werden und dürfen nicht allein aus der Bezeichnung „schlüsselfertig“ abgeleitet werden.
Wem sollten das SPS-Programm und die Sicherungskopien gehören?
Im Vertrag sollten die Softwareeigentumsrechte sowie die für das Werk nutzbaren Sicherungs-, Zugriffs- und Lizenzleistungen festgelegt werden.
Eigentum und Zugriff zur Wiederherstellung sind zwei verschiedene Fragen. Eine Fabrik benötigt die vereinbarten Dateien, Versionen und Berechtigungen, um die gelieferte Anwendung wiederherzustellen oder Support zu erhalten. Bei der Übergabe sollten Sicherungen von Steuerungen und Schnittstellen, geltende Softwarelizenzen, Rezepturdateien und der Ist-Stand der freigegebenen Version aufgeführt sein. Ein Dateiname ohne bekannte Version oder Wiederherstellungsverfahren hilft bei einem Anlagenstillstand kaum weiter. Verknüpfen Sie spätere genehmigte Änderungen mit dieser Basisversion, damit Instandhaltung und Integrator bei der Fehlersuche vom selben System ausgehen.
Welche Automatisierungsplattformen kann ein schlüsselfertiges System unterstützen?
Die Plattformkompatibilität hängt von den ausgewählten Steuerungen, Schnittstellen und dem Integrationsumfang ab.
Ein gemeinsames Protokoll klärt weder die Bedeutung der Nachrichten noch Softwareversionen oder Supportzugriffe. Beziehen Sie vorhandene Ausrüstung und Datenschnittstellen des Werks in den Systemumfang ein. Die gelieferte Lösung muss die vorgesehene Aufgabe unterstützen und darf nicht nur ein Verbindungssignal austauschen.
Was sollten Bediener vor der Übergabe lernen?
Bediener benötigen aufgabenspezifische Schulungen zu Normalbetrieb, Produktwechseln, Alarmen und freigegebenen Wiederherstellungsmaßnahmen.
Die Schulung sollte mit der gelieferten Produktfamilie und der aktuellen Softwareversion erfolgen. Bediener müssen erkennen, ob Teile angenommen, zurückgewiesen oder noch ungeklärt sind, wissen, wann die Produktion angehalten werden muss, und wissen, wer die nächste Maßnahme freigibt. Das Instandhaltungspersonal benötigt die relevanten Fehlerinformationen und die Basisversion der Sicherungskopien. Eine Vorführung, bei der der Integrator jede Einstellung vornimmt, zeigt nicht, ob das Werk die Anlage eigenständig betreiben kann. Beziehen Sie die Personen ein, die die Fertigungslinie in den verschiedenen Schichten bedienen werden, und berücksichtigen Sie ihre tatsächlichen Zuständigkeiten.
Ein Kapazitätsziel in ein klar definiertes Projekt überführen
Beginnen Sie mit der Produktfamilie, der geforderten Zahl einwandfreier Teile pro Schicht und den bekannten Verlustzuständen. Ergänzen Sie das Abnahmeergebnis und die Schnittstellen, die die Fertigungslinie beibehalten muss. So erhält das Projektgespräch ein konkretes Betriebsziel, bevor die Ausrüstung ausgewählt wird.
Besprechen Sie Ihre FertigungsanforderungenÜber diesen Leitfaden für Automatisierungssysteme
Cherry hat diesen Leitfaden für ZEUEE erstellt, dessen öffentliches Angebot Automatisierung für die Montage und Prüfausrüstung umfasst. Die technische Erörterung stützt sich auf die verlinkten öffentlichen technischen Quellen. Die Übersicht der Teile-Signale ist eine eigene Zusammenstellung; die Beispiele zu Schicht und Kosten verwenden ausdrücklich genannte Annahmen, um die Berechnungen und ihre Entscheidungsgrenzen zu erläutern.
Weiterführende Beiträge
Referenzen und Quellen
- Industrierobotersysteme und die Sicherheit von Industrierobotersystemen — Technisches Handbuch IV.4 der U.S. Occupational Safety and Health Administration.
- Projekt zu serviceorientierten Architekturen für die intelligente Fertigung — National Institute of Standards and Technology.
- Überholte und veränderte Maschinen — UK Health and Safety Executive.
- Ein simulationsbasierter Ansatz zur Gestaltung eines automatisierten Fertigungssystems für hohe Variantenvielfalt und kleine Stückzahlen — Herps und Kollegen, Journal of Manufacturing Systems, 2022.
- Eine hierarchische Struktur von Leistungskennzahlen für Betriebsmanagement und kontinuierliche Verbesserung in Fertigungssystemen — Eine vom NIST bereitgestellte Forschungsarbeit.
- Leitfaden zur Kostenschätzung und -bewertung — U.S. Government Accountability Office, 2020.
- Werkzeug für intelligente Investitionen — National Institute of Standards and Technology.
- Der digitale Zwilling macht virtuelle Inbetriebnahme zur Realität — Automation World, 2019.
- Warum Start-ups für Fertigungsautomatisierung ins Stocken geraten — Muhammad Rafay Ikram, Automation World, 2026.
- ISO 10218-2:2025 — International Organization for Standardization, offizieller Anwendungsbereich und Veröffentlichungsnachweis.
- Aktualisierte ISO 10218: Antworten auf häufig gestellte Fragen — Association for Advancing Automation, 2025.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge

Im Trend