Contatti Zeyu lntelligent Industrial Company

Automazione dell’ispezione dei connettori: guida pratica per controlli affidabili

L’automazione dell’ispezione dei connettori impiega movimentazione controllata dei pezzi, sensori e software per controllare le caratteristiche dei connettori e instradare i pezzi in base ai risultati. Le telecamere verificano le condizioni visibili; i sensori dimensionali controllano la geometria dei pezzi; altri strumenti elettrici verificano la connettività. Un buon sistema associa ogni requisito di accettazione a una misurazione e dimostra che ogni pezzo riceve la corretta destinazione.
Un pezzo può sembrare conforme e non esserlo. In un’altra situazione, può sembrare difettoso pur essendo conforme. Questi casi richiedono interventi diversi. Un pezzo difettoso può essere identificato con un test funzionale, mentre un pezzo conforme può essere valutato tramite immagini stabili e una convalida rappresentativa. Acquistare una telecamera ad alta risoluzione non risolve nessuno dei due problemi.
Guida rapida
Usare le immagini per i difetti visibili, misurazioni calibrate per la geometria e test funzionali per le proprietà elettriche. Verificare la ripetibilità, testare separatamente i pezzi conformi e quelli difettosi, quindi controllare il percorso fisico di scarto.
- Considerare aspetto visibile, geometria misurata e funzionalità verificata come proprietà di accettazione distinte.
- Mettere alla prova il sistema sia con variazioni accettabili sia con difetti.
- Monitorare separatamente gli scarti errati e i difetti non rilevati, usando denominatori diversi.
- Includere nell’ambito del progetto la movimentazione, il ripristino e il lavoro di revisione.
Come funziona l’automazione dell’ispezione dei connettori
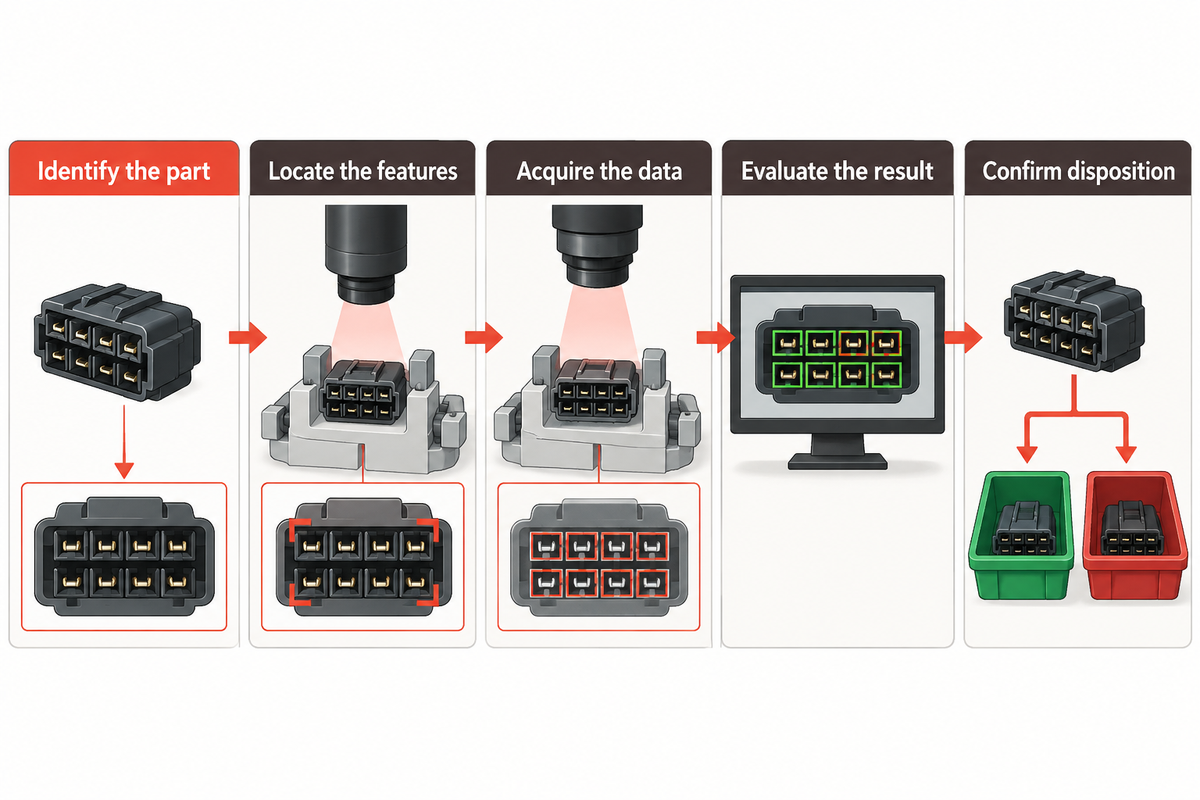
Una stazione di ispezione automatizzata presenta il connettore in modo uniforme, raccoglie i dati richiesti, li valuta rispetto a una ricetta di prodotto e invia il risultato al controllo di linea. Il processo di ispezione prevede una risposta alle anomalie: scarto, contenimento o revisione. L’ispezione ottica automatizzata, o AOI, fornisce il giudizio visivo all’interno del processo. Anche l’ispezione manuale può supportare una revisione definita.
Come funziona l’automazione dell’ispezione dei connettori?
La stazione identifica il prodotto e ne verifica l’orientamento. Acquisisce immagini e/o misurazioni e le confronta con criteri di accettazione definiti. Associa inoltre i risultati ai pezzi fisici. Il controllo di linea può quindi rilasciare, scartare o trattenere il pezzo e indicarne il motivo.
- Identificare il pezzo — selezionare la revisione corretta del disegno e la ricetta di ispezione.
- Individuare le caratteristiche — stabilizzare il connettore e definire i riferimenti richiesti.
- Acquisire i dati — attivare illuminazione, telecamere e altri strumenti nel momento opportuno.
- Valutare il risultato — applicare limiti dimensionali o regole di classificazione convalidate.
- Confermare la destinazione — verificare l’uscita prevista e conservare il risultato associato all’identità del pezzo.
In una applicazione pubblicata di G2 Technologies per l’ispezione dei connettori, la verifica e l’orientamento precedono la scansione dal lato della scheda. La misurazione ottica e il test elettrico possono essere eseguiti in stazioni diverse. È un esempio del fatto che l’automazione del processo richiede più della sola elaborazione delle immagini.
Associare il difetto al metodo di ispezione
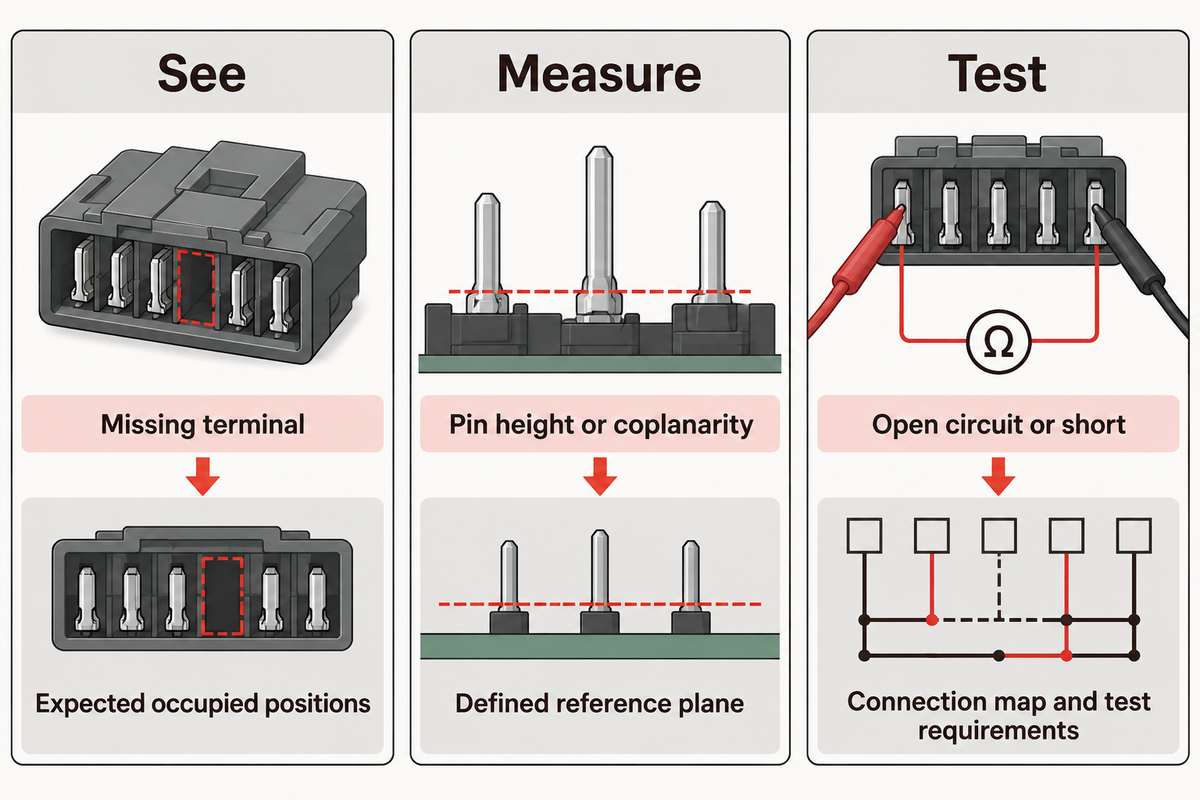
Associare il metodo di accettazione appropriato a ogni proprietà: le immagini mostrano la presenza e l’aspetto superficiale, le misurazioni quantitative rilevano la posizione geometrica e i test valutano la funzionalità elettrica. Partire dalla definizione del difetto e dal riferimento del disegno, quindi stabilire se la caratteristica richiesta è accessibile.
Il diagramma decisionale Osserva-Misura-Test riportato di seguito offre un metodo pratico per scegliere. «Osserva» significa classificare l’aspetto superficiale, «misura» quantificare la geometria rispetto a un riferimento e «test» applicare un metodo funzionale o meccanico. La qualità dei connettori può dipendere da tutti e tre. I diversi tipi di contatti del connettore consentono osservazioni differenti.
| Condizione da valutare | Metodo iniziale | Riferimento richiesto | Aspetti da verificare ulteriormente |
|---|---|---|---|
| Terminale elettrico mancante | Osserva: controllo della presenza | Posizioni che devono essere occupate | Qualità del collegamento elettrico |
| Orientamento errato | Osserva: riconoscimento dell’orientamento | Chiave del prodotto o caratteristica asimmetrica | Condizione del contatto non visibile |
| Pin piegato o errore di posizione nel piano dell’immagine | Misura: vista 2D calibrata | Riferimento del disegno e scala | Spostamento fuori piano |
| Altezza o complanarità dei pin | Misura: vista laterale calibrata o configurazione 3D adatta | Piano di riferimento definito | Superfici occluse |
| Crepa o ammaccatura nel corpo del connettore | Osserva: controllo dell’aspetto | Esempi e limiti dei difetti concordati | Danno nascosto |
| Marcatura errata | Osserva: lettura OCR o del codice | Testo e ricetta previsti | Prestazioni del prodotto |
| Circuito aperto o cortocircuito | Test: prova del circuito elettrico | Schema dei collegamenti e requisiti di prova | Ritenuta meccanica |
| Resistenza di contatto eccessiva | Test: misurazione della resistenza | Metodo e limite specificati | Geometria superficiale |
| Ritenuta insufficiente del contatto | Test: metodo meccanico applicabile | Forza e procedura specifiche del prodotto | Prestazioni elettriche |
| Contaminazione della superficie terminale della fibra | Osserva: microscopio per l’ispezione delle fibre | Criteri di accettazione applicabili alle fibre | Attenuazione e perdita di ritorno |
Misurare il posizionamento del terminale rispetto al riferimento specificato e considerare il controllo dei pin mancanti come verifica distinta. Un connettore può avere tutti i terminali presenti, ma alcuni possono essere posizionati troppo in alto. Un classificatore di presenza può accettare il connettore anche quando un terminale è troppo in alto. Prima di aggiungere il controllo dell’altezza, determinare se il riferimento è definito dal corpo del connettore o dalla caratteristica di montaggio. Altrimenti, lo spostamento dell’intero connettore può sembrare un disallineamento dei pin. Se i controlli di presenza e altezza sono separati, assicurarsi che un controllo di presenza superato non annulli un controllo dell’altezza non superato.
Scegliere tra visione 2D e misurazione 3D
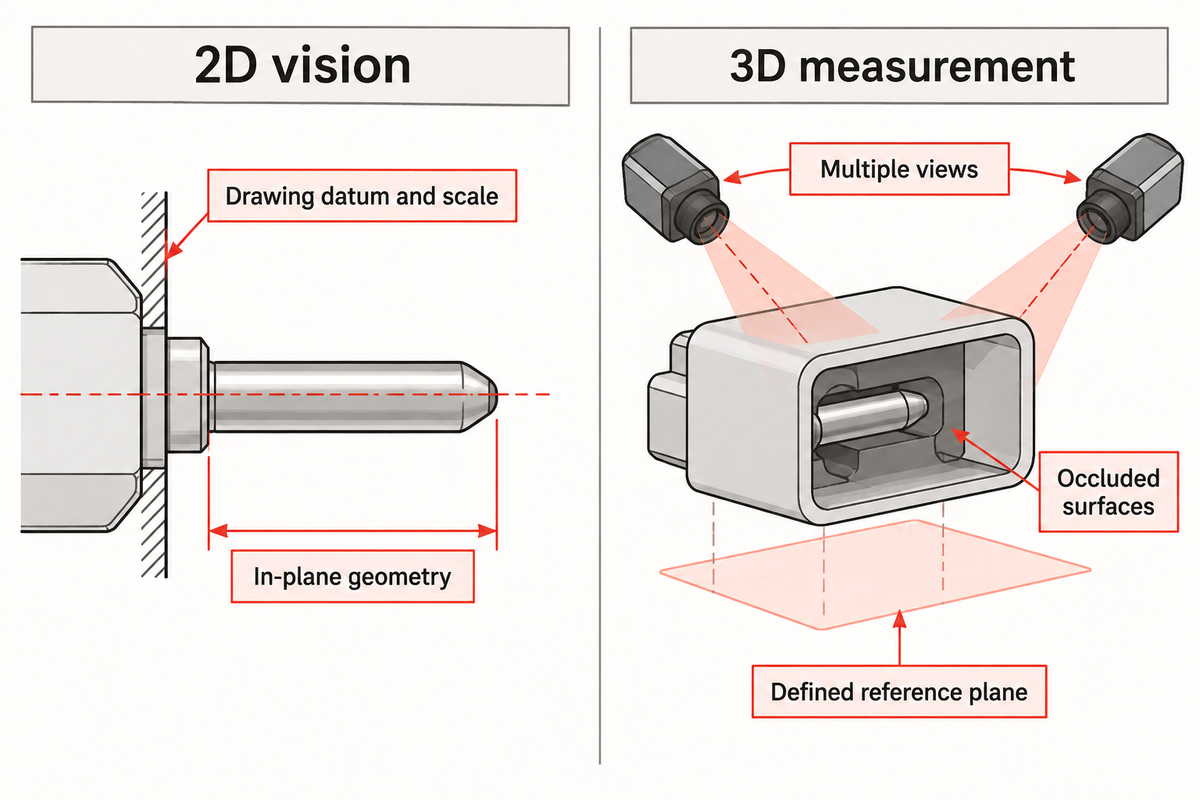
Scegliere la visione 2D quando le informazioni sono visibili in un piano immagine stabile. Una vista laterale 2D calibrata può misurare l’altezza dei pin se le punte e il riferimento sono visibili sul piano di misurazione. Usare la misurazione 3D quando la geometria richiesta esula da quel piano. Un sensore complesso è giustificato quando misura una proprietà che una vista più semplice non può rilevare.
Visione 2D
- Consente di controllare presenza, orientamento e superfici visibili.
- Misura la geometria nel piano con calibrazione e presentazione adeguate.
- Richiede il controllo della prospettiva, della messa a fuoco e del contrasto.
- Non fornisce direttamente tutte le coordinate di altezza.
Misurazione 3D
- Consente di controllare altezza, complanarità e posizione nello spazio.
- Misura la geometria rispetto a un riferimento definito.
- Richiede accesso adeguato, qualità del segnale e calibrazione.
- Può richiedere più viste quando il corpo del connettore crea zone d’ombra.
Nel caso G2, le clip del connettore hanno creato un piano di riferimento e i perni hanno posizionato i contatti. L’ispezione del lato di accoppiamento combinava scansioni in direzioni opposte. Craig Borsack, presidente di G2 Technologies, ha spiegato il problema ottico.
«Sono necessarie due scansioni a causa delle ombre create dal corpo del connettore quando il pezzo viene scansionato da un lato.»
Craig Borsack, G2 Technologies, Vision Systems Design
Per un design con involucro, indicare la direzione di osservazione accanto alla caratteristica da ispezionare. Un sensore ottico 3D non può vedere attraverso pareti o contatti che ne ostruiscono la visuale. Le opzioni pratiche includono altre viste, attrezzature di posizionamento diverse o un altro metodo di misurazione. Questo problema di accessibilità è particolarmente rilevante nell’assemblaggio di connettori ad accoppiamento cieco.
Allineare il sistema di coordinate di misurazione al riferimento del disegno. Aggiungere punti dati non corregge un riferimento posizionato male: il calcolo deve descrivere la stessa geometria specificata nel disegno.
Creare un’immagine stabile prima di aggiungere l’IA
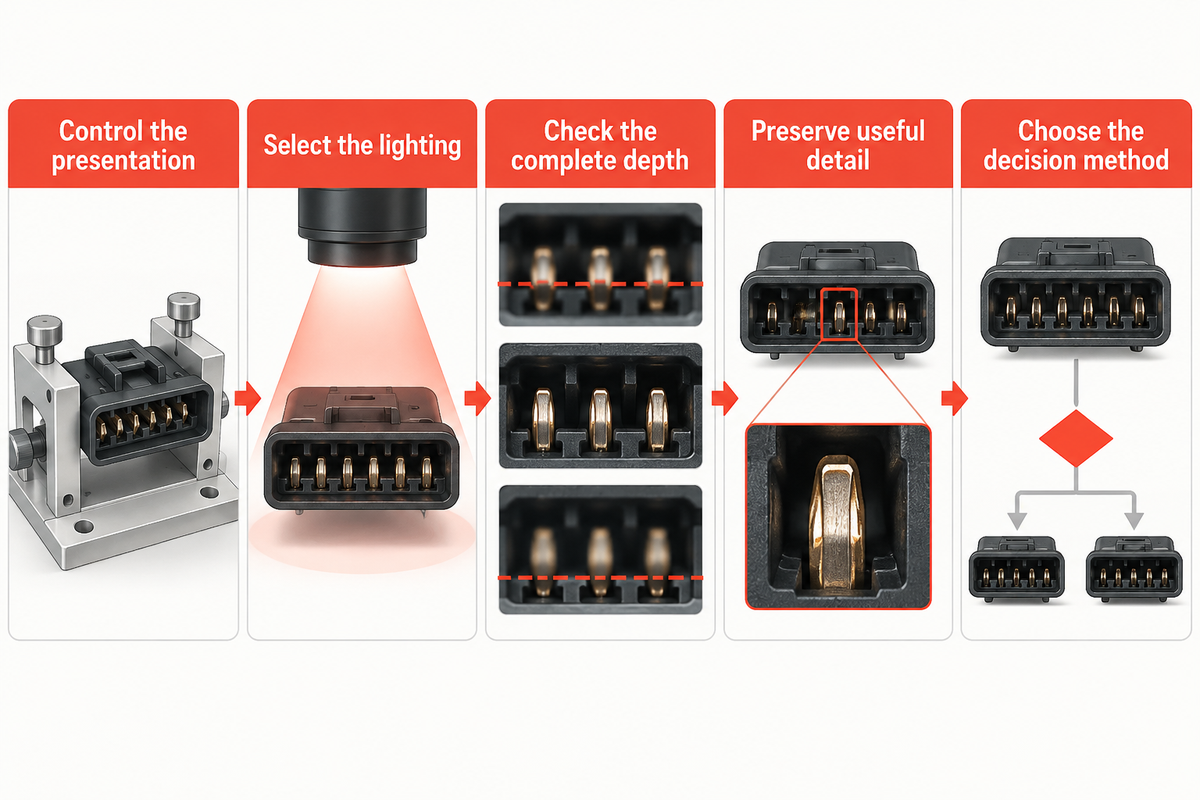
Per ottenere immagini stabili servono posizionamento ripetibile dei pezzi, illuminazione uniforme, messa a fuoco corretta e dettagli sufficienti nella zona del difetto. Gli algoritmi basati su regole sono efficaci per controllare caratteristiche esplicite come presenza e posizione. I modelli di deep learning possono aiutare a classificare aspetti variabili, purché gli esempi di addestramento distinguano le variazioni accettabili dai difetti reali. Anche la visione basata sull’IA dipende da una qualità d’immagine stabile.
- Controllare la presentazione: posizionare il pezzo senza nascondere la caratteristica né deformarlo.
- Scegliere l’illuminazione: verificare la risposta delle superfici lucide, degli incavi e dei bordi all’angolo di illuminazione.
- Controllare l’intera profondità: assicurarsi che le aree pertinenti dei pin restino risolvibili.
- Preservare i dettagli utili: valutare l’immagine elaborata finale, compresi ridimensionamento e compressione.
- Scegliere il metodo decisionale: usare misurazioni esplicite per le dimensioni e modelli convalidati dell’aspetto per la classificazione visiva.
L’applicazione Evident di microscopia dei connettori illustra la difficoltà di mettere a fuoco insieme la base e la punta di un pin. Il problema ottico può essere affrontato con la tecnica del focus stacking, ma il tempo richiesto per l’acquisizione e l’elaborazione rientra nel ciclo di lavorazione dell’ispezione. Analogamente, lo studio YOLO-HCS del 2026 ha ridimensionato le immagini da 1536 × 1028 a 1280 × 1280 durante l’addestramento. Valutare se la preelaborazione conserva il piccolo difetto da rilevare. Un’acquisizione ad alta risoluzione è utile solo se i dettagli pertinenti sopravvivono all’elaborazione.
Confrontare immagini controllate di entrambi i lotti di produzione, inclusi i difetti noti, prima di modificare la soglia decisionale. Se un nuovo lotto di placcatura produce un riflesso più intenso sui terminali conformi e un modello addestrato su una finitura diversa li scarta, correggere prima eventuali instabilità dell’illuminazione. Se il cambiamento nell’aspetto dei terminali rientra nei limiti accettabili del prodotto, aggiungere esempi ai dati di sviluppo e ripetere il test indipendente. Conservare la ricetta precedente per il confronto. Quando si modifica la ricetta per compensare il riflesso, verificare che la sensibilità al difetto originale resti invariata.
Per il caricamento robotizzato, verificare il trasferimento del pezzo all’attrezzatura di ispezione. I bracci robotici presentano i pezzi in modo uniforme solo se la configurazione di presa e posizionamento soddisfa i requisiti di ispezione. Tenere libera l’area di osservazione da elementi estranei e verificare le variazioni ammesse nella presentazione.
Tenere distinti l’ispezione ottica e il test elettrico
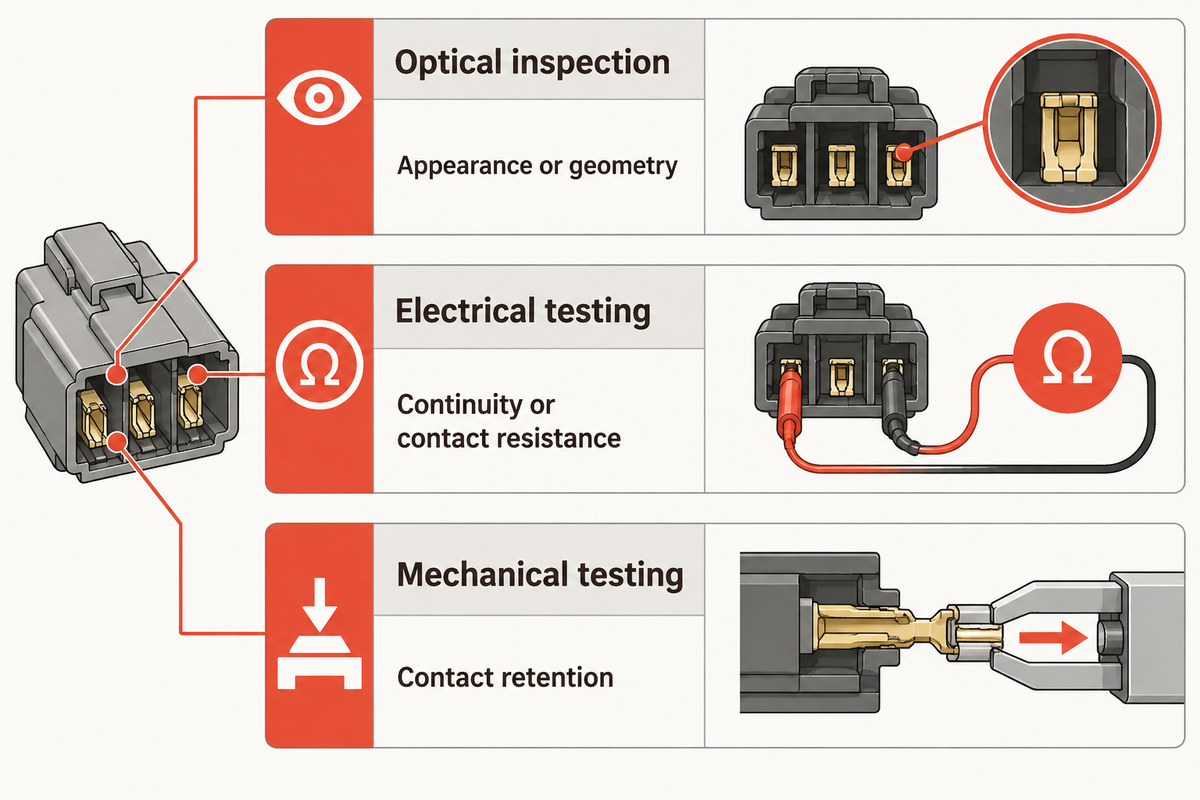
L’ispezione ottica valuta l’aspetto o la geometria. L’ispezione dei connettori elettrici spesso combina questi riscontri con misurazioni funzionali. Il test elettrico valuta altre proprietà, come la continuità o la resistenza di contatto. Il test meccanico valuta proprietà diverse, come la ritenuta del contatto. Definire separatamente ogni proprietà richiesta, anche quando più strumenti condividono la stessa attrezzatura automatizzata e lo stesso identificativo del pezzo.
Il catalogo BSI della serie IEC 60512 elenca l’esame visivo e quello dimensionale come oggetti di prova distinti. Scegliere la specifica e il metodo di prova applicabili prima di definire i limiti di superamento o scarto. Un’immagine di una crimpatura completata non sostituisce il controllo elettrico o meccanico previsto dal processo di crimpatura dei connettori.
Nota tecnica: definire la grandezza misurata
Per la posizione dei pin, indicare insieme il riferimento del disegno, la direzione di misurazione, la tolleranza dimensionale e la regola di accettazione. Le dichiarazioni di alta precisione richiedono una grandezza misurata definita e prove delle prestazioni di misurazione. La risoluzione della telecamera non è una tolleranza dimensionale. Quando l’incertezza di misurazione è rilevante in prossimità di un limite, documentarne l’effetto sull’accettazione invece di considerare esatto ogni decimale visualizzato.
L’ispezione dei connettori in fibra ottica richiede un ambito specifico. La norma IEC 61300-3-35:2022 riguarda detriti, graffi e difetti sulle interfacce delle fibre. Specifica che l’ispezione visiva integra le misurazioni di attenuazione, perdita di ritorno e parametri della superficie terminale. Una ferrula in ceramica e una fibra ottica richiedono quindi criteri di ispezione diversi da quelli dei pin dei connettori elettrici. Per una linea automatizzata di assemblaggio delle fibre, consultare la guida all’assemblaggio di connettori in fibra ottica.
Convalidare gli scarti errati e i difetti non rilevati
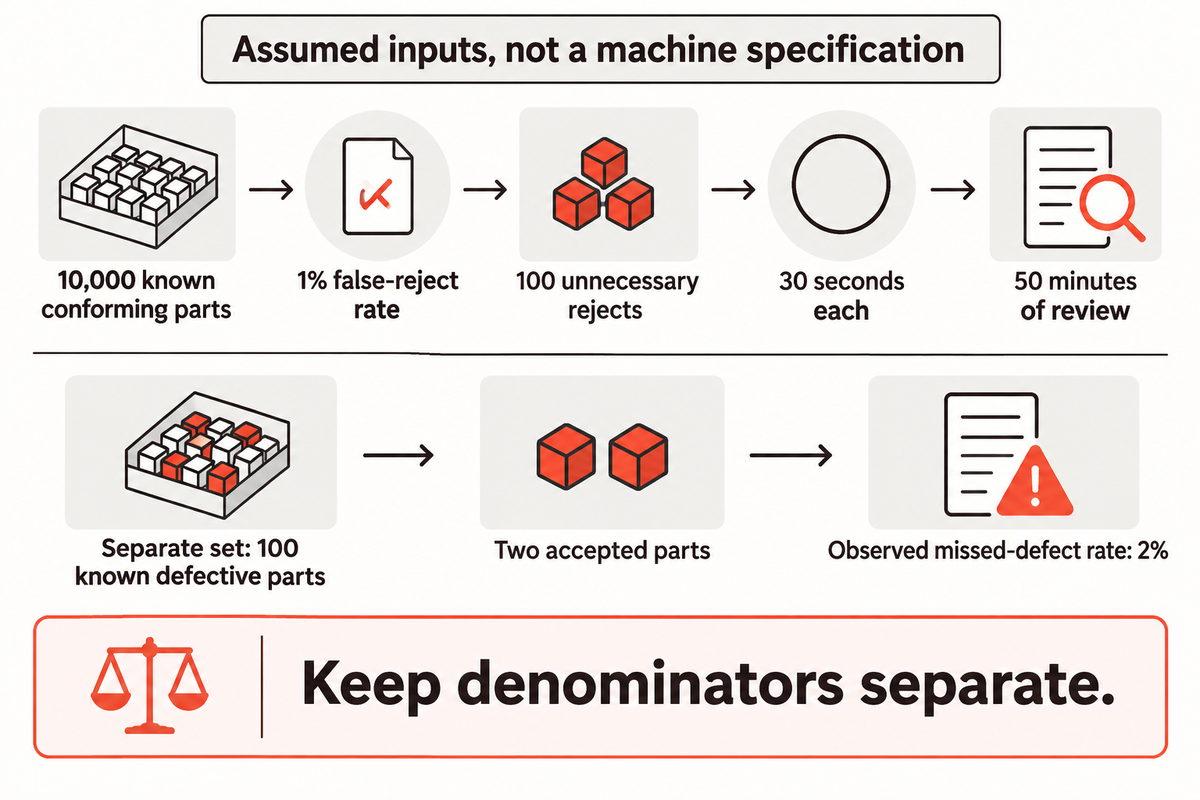
Convalidare usando separatamente pezzi conformi e pezzi difettosi classificati in modo indipendente e riportare i risultati distintamente. Uno scarto errato è un pezzo conforme scartato dal sistema. Un difetto non rilevato è un pezzo difettoso accettato dal sistema. I relativi tassi rispondono a domande diverse: con quale frequenza si verifica una revisione non necessaria? Qual è il tasso di difetti sfuggiti al rilevamento?
Affidare a un ispettore qualificato la definizione delle classificazioni di riferimento e la risoluzione delle etichette contestate. Bloccare la ricetta prima del test finale. Tenere separati i pezzi fisici usati per testare la ricetta da quelli usati per addestrare o perfezionare il modello: immagini ripetute dello stesso connettore non sono esempi di produzione indipendenti. Il programma di valutazione dell’IA del NIST usa dati ciechi e un ambiente isolato per ridurre la contaminazione tra i set di dati di addestramento e di test. Applicare questa prassi ai campioni di connettori.
| Condizione di prova | Elementi da includere | Dati da registrare separatamente |
|---|---|---|
| Pezzi di produzione noti come conformi | Variazioni normali e ammesse dell’aspetto | Scarti errati / pezzi noti come conformi |
| Pezzi noti come difettosi | Ogni classe di difetto richiesta | Difetti non rilevati / pezzi difettosi di quella classe |
| Dimensioni prossime ai limiti | Pezzi misurati rispetto al riferimento in prossimità del limite | Decisione e misurazione di riferimento |
| Presentazione ripetuta | Scaricare e ricaricare lo stesso pezzo | Dispersione delle misurazioni e variazioni delle etichette |
| Lotti di produzione diversi | Variazioni ammesse di finitura e stampaggio | Risultati per lotto |
| Turni o giorni diversi | Condizioni operative rappresentative | Deriva e variazioni tra cicli di lavorazione |
| Cambio ricetta | Varianti di prodotto e incompatibilità intenzionale | Errori di selezione e identificazione |
| Acquisizione mancante | Immagine assente o misurazione incompleta | Risposta di trattenimento/scarto |
| Verifica del percorso di scarto | Instradamento di pezzi noti come non conformi | Destinazione confermata |
| Riavvio e ripristino | Cicli interrotti e pezzi in coda | Identità e destinazione dopo il ripristino |
Le indicazioni di misurazione del NIST distinguono la ripetibilità a breve termine dalla variabilità tra giorni e tra cicli di lavorazione. Durante la configurazione, i sistemi di misurazione mostrano la ripetibilità a breve termine attraverso letture ripetute stabili. Per la variabilità a lungo termine, confrontare le letture tra i turni di produzione. Distinguere le variazioni casuali all’interno di un ciclo dalle variazioni sistematiche tra cicli. Per le decisioni dimensionali, consultare la Guida ISO/IEC 98-4 per comprendere come l’incertezza di misurazione e i limiti di accettazione influiscono sul rischio di accettare articoli non conformi o rifiutare articoli conformi. I limiti di accettazione possono essere definiti per bilanciare questi rischi.
Esempio svolto, dati ipotetici, non specifica di una macchina: ispezionare 10.000 pezzi noti come conformi con un tasso di scarto errato dell’1%. Si ottengono 100 scarti non necessari. Se la ricontrollo richiede 30 secondi per pezzo, il carico di revisione è di 50 minuti. In un set di prova distinto di 100 pezzi noti come difettosi, due pezzi accettati producono un tasso osservato di difetti non rilevati del 2%. I denominatori dei campioni devono restare separati.
Riportare il numero di campioni, i tassi osservati e i relativi limiti di confidenza per un insieme finito di campioni, insieme alla composizione dei difetti e alle condizioni operative. Le indicazioni binomiali del NIST spiegano perché un’approssimazione normale può essere inadatta quando il numero di campioni o di errori è basso. Se non si osservano difetti non rilevati, non si può essere certi delle prestazioni in produzione.
Collegare i risultati dell’ispezione al controllo di linea
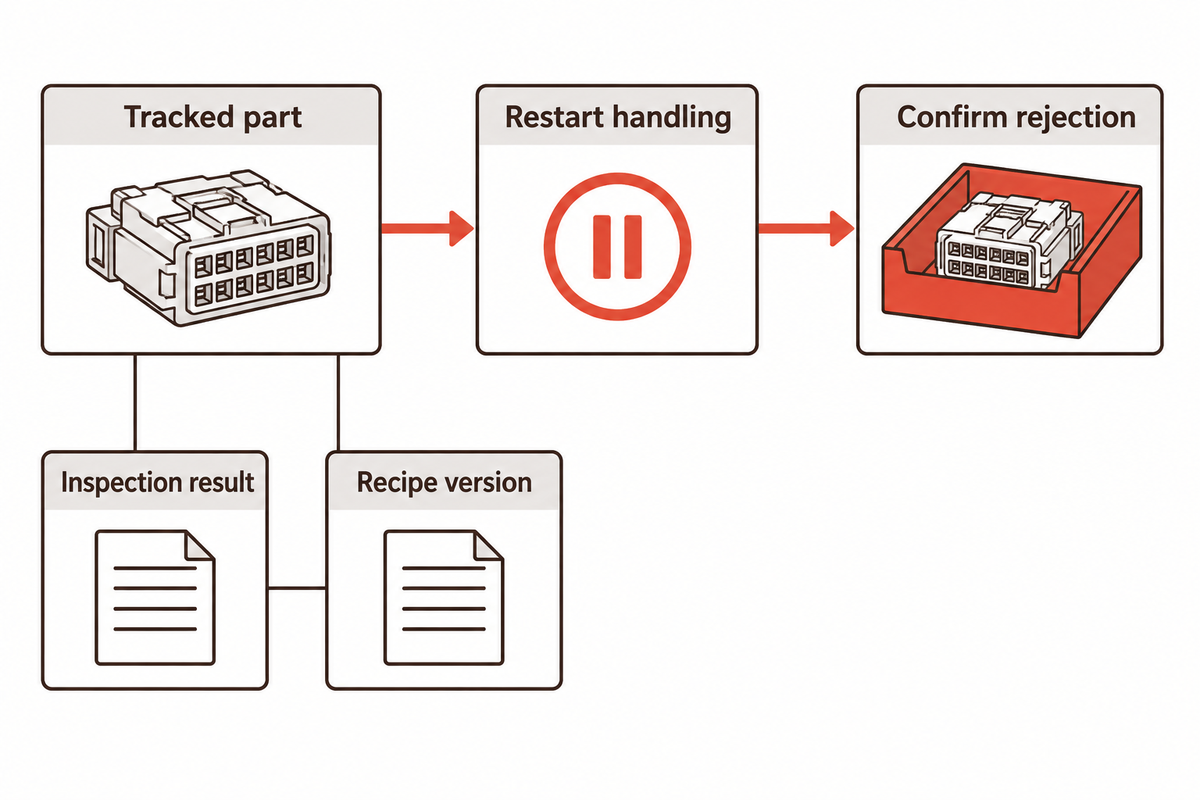
L’integrazione in linea deve mantenere il risultato dell’ispezione associato al connettore fisico corrispondente fino alla conferma della destinazione finale. Definire le azioni da intraprendere se manca un’immagine, se un risultato arriva in ritardo, se l’identificazione non riesce o se il contenitore degli scarti non è disponibile. Includere queste condizioni operative nel piano di controllo.
- Associare ogni risultato a un pezzo tracciato o a una posizione controllata nell’attrezzatura.
- Scambiare segnali di attivazione, occupato, completamento e risultato con tempistiche definite.
- Confermare lo scarto, senza affidarsi soltanto al comando di espulsione.
- Conservare la versione della ricetta, le misurazioni e le immagini utili dei difetti insieme all’identificativo.
- Definire la gestione del riavvio per i pezzi che si trovano ancora tra l’ispezione e lo scarico.
Ad esempio, l’ispezione a valle di una macchina per l’inserimento dei pin rileva un contatto mancante e il trasportatore si arresta prima che il pezzo raggiunga il punto di scarto. Se la logica di riavvio fa avanzare in modo errato la coda dei risultati, il connettore conforme successivo può essere scartato mentre quello difettoso può proseguire. Nei test di accettazione end-to-end, simulare questa interruzione. Verificare anche la destinazione del pezzo difettoso e dei pezzi adiacenti. Questo test verifica il collegamento tra ispezione e movimentazione dei pezzi; il solo controllo delle immagini archiviate non rileverebbe l’errore di instradamento.
Gli operatori hanno bisogno di istruzioni chiare per i pezzi trattenuti e i connettori danneggiati. Definire chi può rilasciare un pezzo dopo la revisione, chi autorizza la rilavorazione e come registrare l’ispezione successiva. Gli ispettori devono poter vedere l’immagine pertinente e il motivo del mancato superamento, non soltanto un indicatore rosso privo di spiegazioni.
Definire l’ambito del progetto prima di confrontare i costi
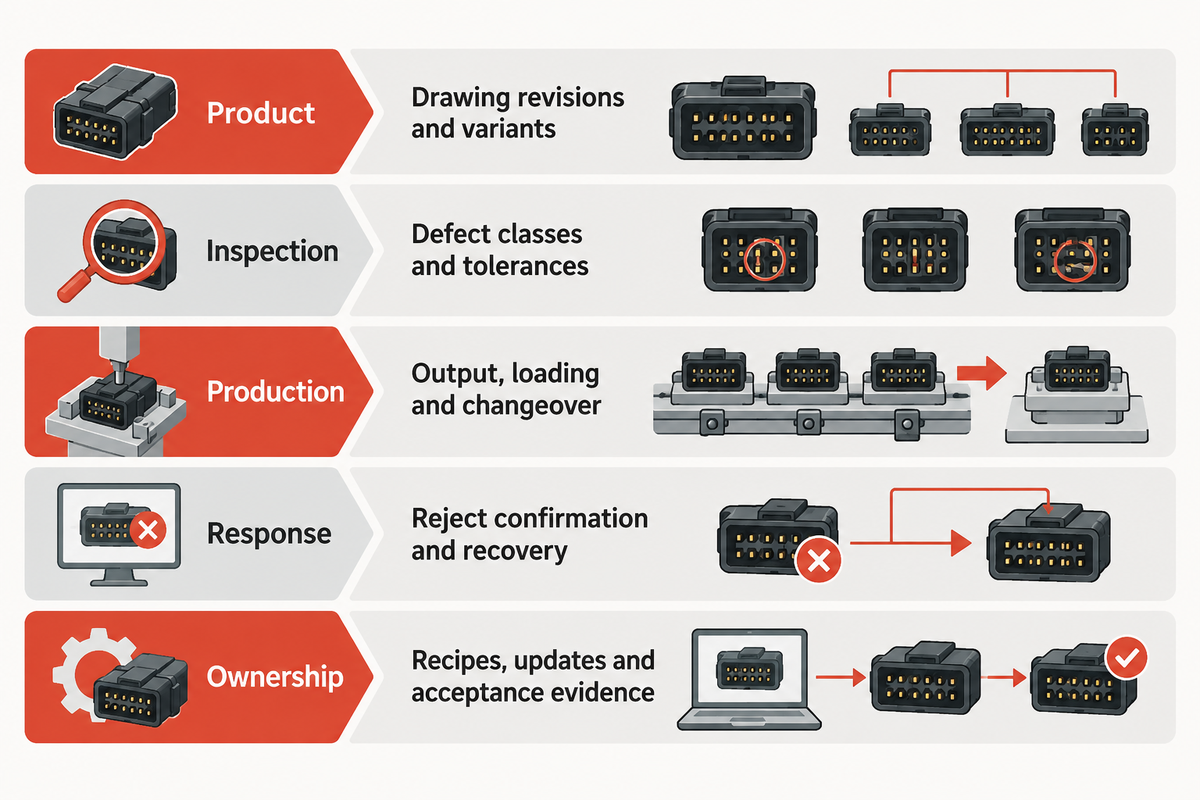
Confrontare i costi delle diverse proposte a parità di ambito di ispezione, mix di prodotti, compiti di movimentazione e test di accettazione. I costi comprendono attrezzature, illuminazione, strumenti, software, controlli, cambi formato e assistenza. Anche il lavoro di revisione incide: una stazione che rileva i difetti ma genera molti scarti errati può trasferire il lavoro alle fasi successive invece di eliminarlo.
La norma VDI/VDE/VDMA 2632 Parte 2:2024-11 illustra i requisiti e le specifiche di sistema per la visione artificiale. Si concentra sull’identificazione, la comunicazione e l’adattamento ai fattori influenti nelle prime fasi del progetto, in collaborazione con il partner di progetto. Acquirente e venditore dovrebbero sviluppare insieme una specifica che permetta di confrontare le offerte.
- Prodotto: revisioni del disegno, varianti, geometria dei contatti e variazioni estetiche accettabili.
- Ispezione: classi di difetto, grandezze misurate, tolleranze e metodi di etichettatura di riferimento.
- Produzione: output richiesto, metodo di caricamento, frequenza dei cambi formato e spazio disponibile.
- Risposta: conferma dello scarto, flusso di revisione, tracciabilità e comportamento di ripristino.
- Responsabilità: responsabilità per ricette, aggiornamenti dei modelli, attrezzature, ricambi e prove di accettazione.
Chiedere ai fornitori di scomporre l’intero ciclo di lavorazione, compresi caricamento, stabilizzazione, acquisizione, elaborazione, trasferimento e destinazione. Alcune attività si sovrappongono, altre impegnano la stazione nello stesso momento. Nella produzione ad alto volume, le code di revisione possono diventare un ulteriore vincolo. La frequenza dichiarata di un sensore non corrisponde alla frequenza di ispezione di connettori completi. Valutare velocità ed efficienza su un lotto rappresentativo e includere interruzioni e ripristino. Usare la metodologia per spiegare i tempi di fermo e la produttività.
Per l’analisi finanziaria, convertire il carico documentato degli scarti errati in costi operativi usando la propria tariffa del lavoro. Includere il lavoro di revisione nella stima dei risparmi derivanti dall’automazione. Per la qualità, conservare i risultati per classe di difetto. Per gli acquisti, confrontare ambiti e assistenza equivalenti. La direzione tecnica può quindi assegnare la responsabilità delle modifiche che incidono sull’ispezione dei connettori. Una volta definiti questi aspetti, valutare le soluzioni ZEUEE per l’automazione dell’ispezione dei connettori.
Capire cosa sta cambiando nell’ispezione dei connettori
I recenti studi sull’ispezione dei connettori si sono concentrati sui difetti di piccole dimensioni, sulle configurazioni dense di pin e sul riutilizzo dei lavori precedenti. Tra le applicazioni alla base di questa ricerca figurano l’informatica ad alte prestazioni e l’hardware per data center. Valutarli in base ai risultati per classe di difetto, alle condizioni delle immagini e ai test di trasferibilità.
L’annuncio di Instrumental del marzo 2026 descrive la raccolta dei dati dalle posizioni dei pin in un modello condiviso per connettori ad alta densità. Questo può aiutare i team a gestire caratteristiche ripetute grazie all’apprendimento da altre posizioni. Rende inoltre più importante il controllo delle versioni delle ricette quando i modelli vengono distribuiti in più stabilimenti.
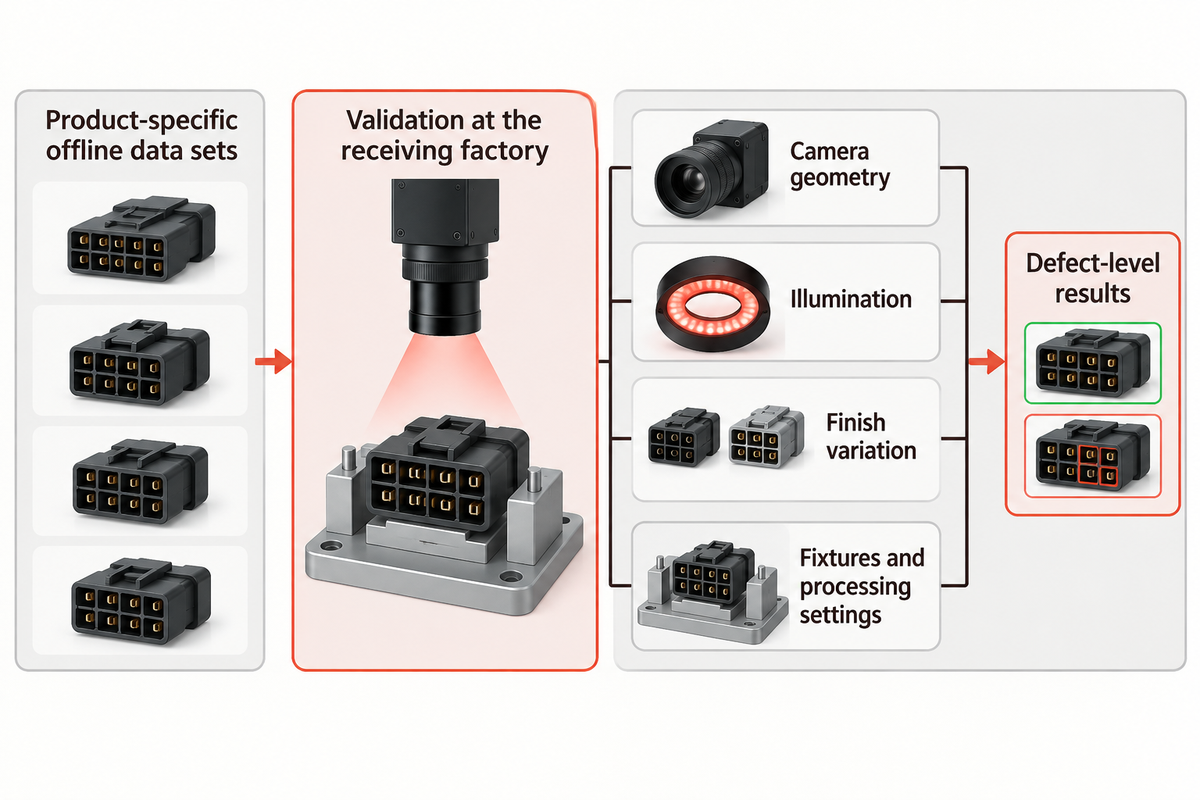
Lo studio YOLO-HCS del 2026 sui terminali dei connettori esamina il rilevamento di difetti di piccole dimensioni usando set di dati composti da 177 e 633 immagini originali. Lo studio riconosce la differenza tra il numero di immagini e le istanze di difetto annotate e affronta lo squilibrio tra classi. Valuta il rilevamento dei difetti di piccole dimensioni su set di dati offline specifici per prodotto. Usare il trattamento del numero di immagini, delle istanze di difetto e dello squilibrio tra classi per pianificare i test e valutare la resa in stabilimento nelle condizioni di produzione.
È possibile usare lo stesso modello in stabilimenti diversi?
Un modello può essere trasferito, ma deve essere convalidato nello stabilimento di destinazione usando componenti accettabili e campioni di difetti specifici di quello stabilimento. Confrontare la geometria delle telecamere, l’illuminazione, le variazioni di finitura, le attrezzature di posizionamento e i parametri di processo. Bloccare una versione per i test di accettazione, registrare le differenze rispetto al sito di sviluppo e mantenere una procedura controllata per gli aggiornamenti successivi.
Per confrontare le soluzioni di ispezione basate sull’intelligenza artificiale, valutare i risultati relativi ai difetti più pertinenti per il prodotto: un modello può superarne un altro nel complesso, ma rilevare con minore affidabilità un difetto raro. Valutare le prestazioni e l’affidabilità confrontando i risultati per ciascun difetto nelle condizioni operative pertinenti. Anche il rilevamento delle anomalie e la segmentazione richiedono criteri di accettazione definiti: evidenziare una zona anomala è utile solo se il personale di produzione sa come tale zona debba influire sulla decisione finale.
Domande frequenti
Cosa sono i sistemi di ispezione visiva?
I sistemi di ispezione visiva utilizzano telecamere, illuminazione e software per valutare le caratteristiche visibili dei prodotti. Per i connettori, possono controllare la presenza dei terminali elettrici, l’allineamento, le condizioni superficiali e le marcature. Un’installazione completa richiede anche una presentazione controllata del pezzo e una risposta all’esito, ad esempio lo scarto o il controllo manuale. Per misurare l’altezza serve una configurazione di misura adeguata, non una normale immagine dall’alto.
Che cos’è un’ispezione in linea?
Un’ispezione in linea controlla un pezzo durante il flusso produttivo, senza trasferirlo in un locale di controllo separato. Per i connettori, la stazione può eseguire l’ispezione subito dopo l’inserimento dei terminali elettrici o prima del confezionamento. L’esito deve rimanere associato al pezzo corretto e la linea deve verificare che i pezzi scartati raggiungano la destinazione prevista.
L’automazione dell’ispezione dei connettori è necessaria?
Non necessariamente: l’automazione è una scelta di processo determinata dal disegno del prodotto, dai requisiti del cliente, dai rischi legati ai difetti e dalle esigenze produttive. L’obbligo di ispezionare una caratteristica non implica automaticamente l’uso di una telecamera o di una stazione automatizzata. Scegliere l’automazione quando è possibile dimostrare che i controlli richiesti vengono eseguiti in modo affidabile alla velocità prevista, con procedure documentate per gestire gli errori e i risultati incerti.
Dove si può usare l’automazione per l’ispezione dei connettori?
Si utilizza nella produzione di connettori e componenti elettronici, quando i pezzi possono essere presentati in modo uniforme e le caratteristiche da verificare sono visibili o misurabili. Le applicazioni includono il controllo della presenza dei terminali elettrici, dell’allineamento, delle condizioni del corpo del connettore e delle marcature. Per le caratteristiche nascoste serve un’altra angolazione di ripresa o un metodo di prova diverso.
Con quale frequenza va controllato un sistema di ispezione?
Eseguire un controllo dopo ogni modifica alle attrezzature di posizionamento, all’illuminazione, al software o alle ricette di prodotto, e dopo la manutenzione. Stabilire gli intervalli dei controlli periodici in base al rischio di processo, alla stabilità dell’apparecchiatura e al piano di controllo, quindi rivederli alla luce delle derive e dei guasti effettivi. Conservare campioni di riferimento noti o un altro metodo di verifica sotto controllo. Un controllo programmato dovrebbe verificare sia la misurazione o la classificazione, sia la risposta fisica di scarto: anche se una telecamera identifica correttamente un pezzo difettoso, un guasto nel sistema di smistamento può farlo proseguire sulla linea.
Una telecamera può ispezionare i pin nascosti all’interno di un connettore?
Sì, se il pin o contatto maschio da valutare è raggiungibile da un percorso ottico utilizzabile. Le pareti del connettore e i pin o contatti maschi adiacenti possono ostruire il percorso. Ulteriori angolazioni di ripresa, specchi o un altro metodo di rilevamento possono essere utili, ma un sensore 3D non rende automaticamente visibile ogni superficie o contatto nascosto.
Quali campioni deve ricevere un fornitore prima di preparare un preventivo?
Fornire componenti rappresentativi della produzione, il disegno aggiornato, i controlli richiesti e i difetti noti con le relative classificazioni concordate. Includere le variazioni ammissibili, come l’aspetto della placcatura, i segni di stampaggio e le diverse versioni del connettore. Aggiungere la velocità produttiva prevista, i vincoli di movimentazione e la risposta di scarto richiesta. I campioni prossimi ai limiti di accettabilità sono utili: l’assenza di un pin o contatto maschio può essere facile da rilevare, mentre un piccolo errore di posizione è più difficile. Concordare come definire le etichette dei campioni prima di valutare un sistema proposto.
Preparare il brief per l’ispezione dei connettori
Portare alla discussione sull’apparecchiatura i disegni dei connettori, le varianti di prodotto, gli esempi di difetti e la velocità produttiva richiesta. Questi elementi aiutano a definire l’ambito dell’ispezione e la prova di accettazione. Scopra di più su ZEUEE oppure invii i dettagli del progetto per discutere i possibili passi successivi.
Discutere i requisiti di ispezioneRiferimenti e fonti
- Vision Systems Design: applicazione per l’ispezione dell’altezza dei pin del connettore G2.
- BSI: catalogo delle prove e delle misurazioni IEC 60512.
- IEC: ispezione delle facce terminali delle fibre ottiche, 61300-3-35:2022.
- NIST: valutazione delle tecnologie di intelligenza artificiale; variabilità delle misurazioni; limiti di confidenza binomiali esatti.
- ISO: Guida 98-4, incertezza di misura nella valutazione della conformità.
- VDI/VDE/VDMA: 2632 Parte 2:2024-11, specifiche per la visione artificiale.
- Lin et al.: rilevamento dei difetti dei terminali dei connettori con YOLO-HCS, 2026.
Gli esempi ipotetici sono scenari esplicativi, non misurazioni della produzione di ZEUEE. I sistemi e le ricerche di terzi restano attribuiti alle rispettive organizzazioni.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza