Contatti Zeyu lntelligent Industrial Company

Macchina per l’assemblaggio di connettori rettangolari: guida tecnica all’assemblaggio di contatti multifila a 5 stadi, ispezione e dimensionamento della linea

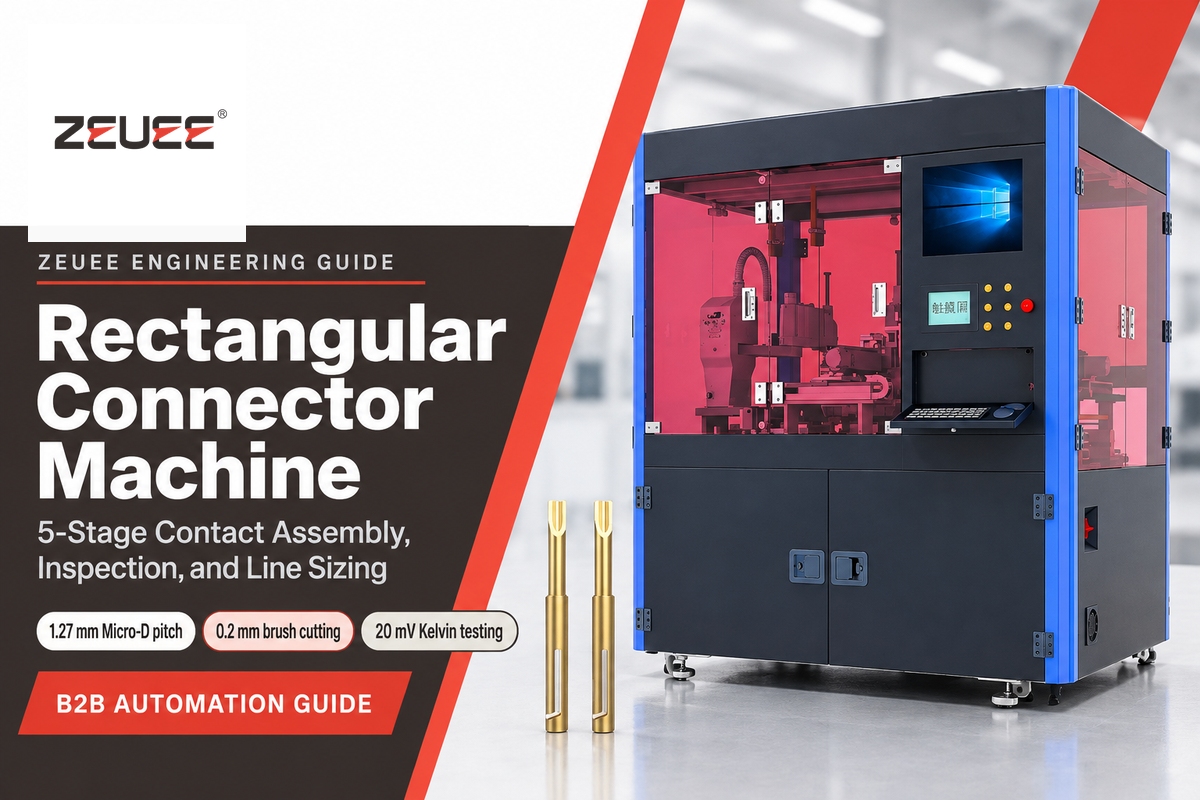
Una macchina per l’assemblaggio di connettori rettangolari è un sistema automatizzato progettato per assemblare i contatti all’interno di corpi isolanti multifila. Questo sistema esegue funzioni quali l’alimentazione dei contatti, l’inserimento dei pin, la crimpatura a quattro punti delle bussole, il taglio a spazzola da 0,2 mm, la chiusura del corpo del connettore isolante e il collaudo in linea. A differenza delle presse da banco per cavi piatti, le linee industriali adattano la meccanica delle diverse stazioni alla geometria dei contatti e al passo.
Nei settori aerospaziale, della difesa, automobilistico e in altri ambiti industriali, i connettori rettangolari multifila concentrano decine di cavità all’interno di un corpo del connettore polarizzato. Le centraline elettroniche ad alta affidabilità dipendono da queste interfacce per instradare alimentazione e segnali. L’automazione di questi gruppi richiede un controllo rigoroso sulla concentricità della bussola, sulla profondità di inserimento, sulla geometria delle setole metalliche e sulla resistenza di contatto in millivolt. Questa guida illustra la finestra di processo a cinque stadi, la fisica dei contatti, il calcolo di dimensionamento delle stazioni e gli standard di qualifica.
Di Cherry · Aggiornato a novembre 2026
Specifiche rapide: limiti ingegneristici dell’automazione per connettori rettangolari
- Sequenza di processo principale: inserimento dei pin, crimpatura a quattro punti della bussola, taglio a spazzola da 0,2 mm, chiusura servoassistita e ispezione della forza di separazione su tutte le cavità.
- Passi dei contatti supportati: Micro-D MIL-DTL-83513 da 1,27 mm (0.050 pollici), griglie HDB3 da 1,78 mm × 1,52 mm, D-Sub standard e inserti per impieghi gravosi.
- Sistema di verifica in linea: misurazione della forza di accoppiamento e separazione secondo EIA-364-37, visione CCD 2D/3D telecentrica e test Kelvin a circuito secco (20 mV, 100 mA) secondo EIA-364-23.
- Ambito commerciale delle apparecchiature: le configurazioni macchina specifiche per progetto sono ingegnerizzate nella nostra pagina dedicata alle soluzioni ZEUEE a 5 macchine per l’assemblaggio di connettori rettangolari.
Come fa una macchina per connettori rettangolari ad automatizzare la sequenza di assemblaggio a 5 stadi?
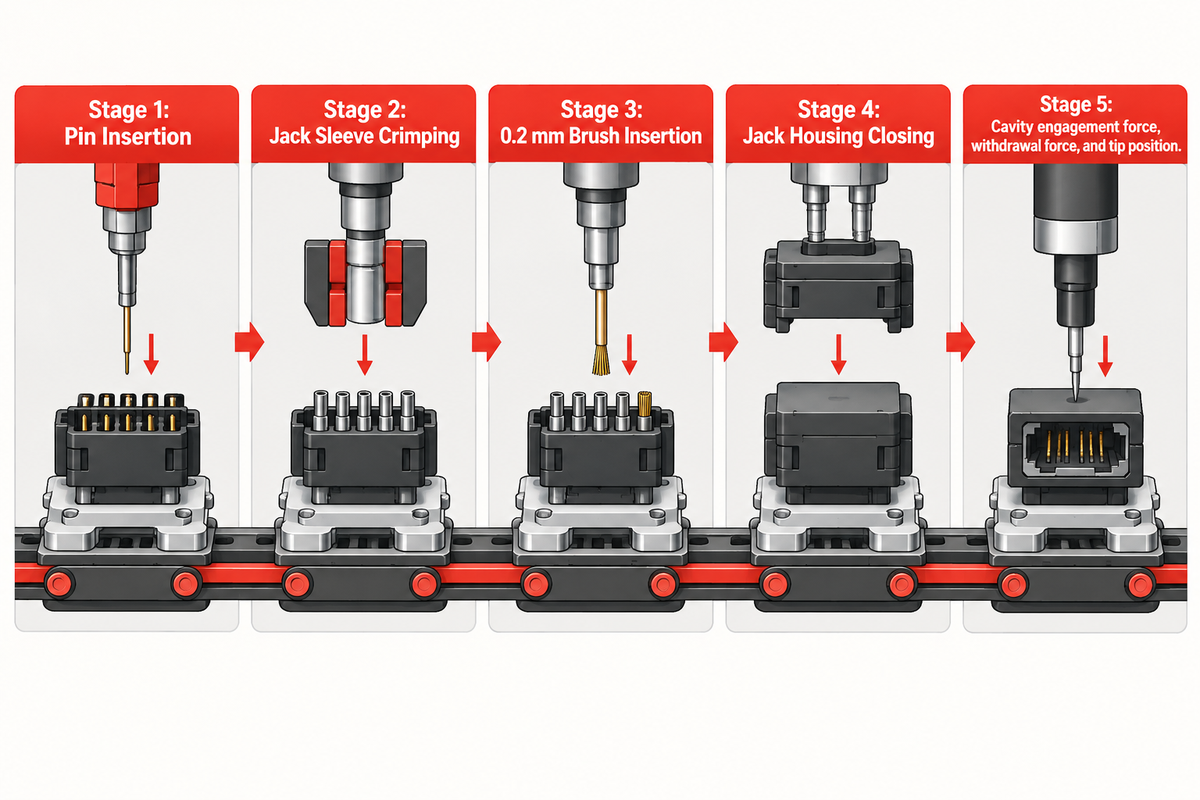
Una macchina per connettori rettangolari assembla automaticamente i contatti suddividendo il processo in cinque stazioni sincronizzate: inserimento dei pin, crimpatura a quattro punti della bussola, taglio a spazzola da 0,2 mm, chiusura servoassistita e test della forza di separazione su tutte le cavità. Ciascuna di queste stazioni controlla rigorosamente le tolleranze geometriche affinché la chiusura del corpo del connettore non deformi il pin.
Nell’ingegneria elettrica generale, le interconnessioni si suddividono in tre famiglie strutturali: connettori circolari, connettori rettangolari e interfacce a livello di scheda. I connettori rettangolari alloggiano i contatti in righe e colonne strutturate all’interno di isolatori plastici polarizzati o involucri metallici. Questa griglia rettilinea massimizza la densità dei pin nei gruppi rack-and-panel, nelle unità avioniche e nei quadri di controllo industriali.
Poiché le cavità multifila distano pochi millimetri l’una dall’altra, l’assemblaggio manuale è soggetto a un forte affaticamento dell’operatore e a errori di cablaggio incrociato. Il rapporto di Assembly Magazine sull’assemblaggio guidato di connettori militari descrive le difficoltà nel popolare 128 contatti femmina in un corpo del connettore da 3 pollici. AirBorn ha installato 17 unità in fibra ottica Light Director su due linee di montaggio con 25 addetti e ha pianificato altre 76 unità per ridurre gli errori. Analogamente, il personale Boeing utilizza macchine a guida laser per inserire i fili nei connettori e realizzare diramazioni da 200 fili. Noi impieghiamo l’automazione per sostituire la ricerca manuale delle cavità. Il nostro portafoglio di macchine automatiche per l’assemblaggio di connettori copre un’ampia varietà di applicazioni.
| Stadio e modulo di stazione | Meccanismo di alimentazione e movimentazione | Variabile critica di processo | Difetto a valle prevenuto | Controllo di verifica in linea |
|---|---|---|---|---|
| Stadio 1: inserimento dei pin | Tazza vibrante, guida lineare e manipolatore PPU | Indicizzazione X-Y multifila del passo e profondità di alloggiamento assiale | Pareti della cavità scalfite, codoli piegati o pin arretrati | Sensore di presenza in fibra ottica e finestra di forza del servomotore |
| Stadio 2: crimpatura della bussola femmina | Vassoio in alluminio, manipolatore lineare e testa di crimpatura a camma a 4 punti | Profondità di impronta radiale sincrona e concentricità della bussola | Ovalizzazione del barilotto a 2 matrici di crimpatura e bave che bloccano le cavità | Monitoraggio della corsa della camma e verifica della concentricità |
| Stadio 3: inserimento spazzola da 0,2 mm | Traino filo servoassistito, taglierina rotante a smusso e tavola rotante cava | Lunghezza del fascio di fili e angolo della punta tagliata a smusso su fili da 0,2 mm | Bave da taglio piatto che aprono le setole durante l’accoppiamento | Interblocco rotante a doppia sede e controllo ottico della punta |
| Stadio 4: chiusura del corpo del connettore | Slitta della servopressa con allineamento cedevole a 3 assi dell’attrezzatura di posizionamento | Profondità di chiusura programmabile e curva di forza di precarico del dente di arresto | Denti di arresto incrinati, guarnizioni pizzicate o alloggiamento incompleto | Controllo di profondità con encoder lineare e limite di forza di picco |
| Stadio 5: controllo qualità forza di separazione e visione | Matrice di pin di prova calibrati, cella di carico e telecamera CCD telecentrica | Forza di accoppiamento della cavità, forza di estrazione e posizione della punta | Bussole femmina sottotensionate, pin mancanti o giunti aperti | Scivolo automatico di selezione OK/NG con registrazione della forza |
Con la finestra di processo a 5 stazioni dal contatto al corpo del connettore rettangolare, i progettisti mantengono le stazioni interconnesse. Le stazioni a monte influenzano quelle a valle; ad esempio, se la stazione 2 introduce un’ovalizzazione del barilotto su una bussola femmina, la chiusura nella stazione 4 registrerà un picco di forza. Il test di estrazione nello Stadio 5 scarterà quindi il corpo del connettore finito.
Come illustrato nel rapporto di Connector Supplier sulle apparecchiature di assemblaggio dei connettori, un processo di fabbricazione completo comprende la preparazione del filo, l’inserimento dei contatti, la crimpatura e la marcatura. In una linea per connettori rettangolari a cinque macchine, ogni stazione registra uno stato di conformità o scarto sul controllore del pallet. Ciò garantisce che nessun contatto non verificato raggiunga la fase di chiusura.
Perché i corpi isolanti multifila richiedono un’indicizzazione sincronizzata a cinque stazioni?
I corpi isolanti multifila richiedono un’indicizzazione sincronizzata a cinque stazioni perché diverse fonti di errore, tra cui gli errori di passo, l’ovalizzazione di crimpatura e la deriva di alloggiamento, possono accelerare e sommarsi nelle file consecutive. Quando un isolatore ospita da due a otto file sfalsate, uno scostamento di 0,05 mm durante l’inserimento del pin si accumula rapidamente. L’accumulo delle tolleranze genera rapidamente condizioni di impuntamento alla chiusura finale del corpo del connettore.
L’indicizzazione sincronizzata fornisce un unico riferimento di datum al pallet portapezzo dell’isolatore dallo Stadio 1 allo Stadio 5. Ogni stazione legge lo stato di conformità o scarto a monte prima di avviare il ciclo di lavorazione. Eventuali sottogruppi difettosi vengono espulsi prima della chiusura finale del corpo del connettore. Questa espulsione preventiva evita che contatti dorati e isolatori diventino scarti di produzione.
Come si confrontano i contatti a crimpare, i fasci a spazzola da 0,2 mm, i contatti IDC e i pin press-fit?
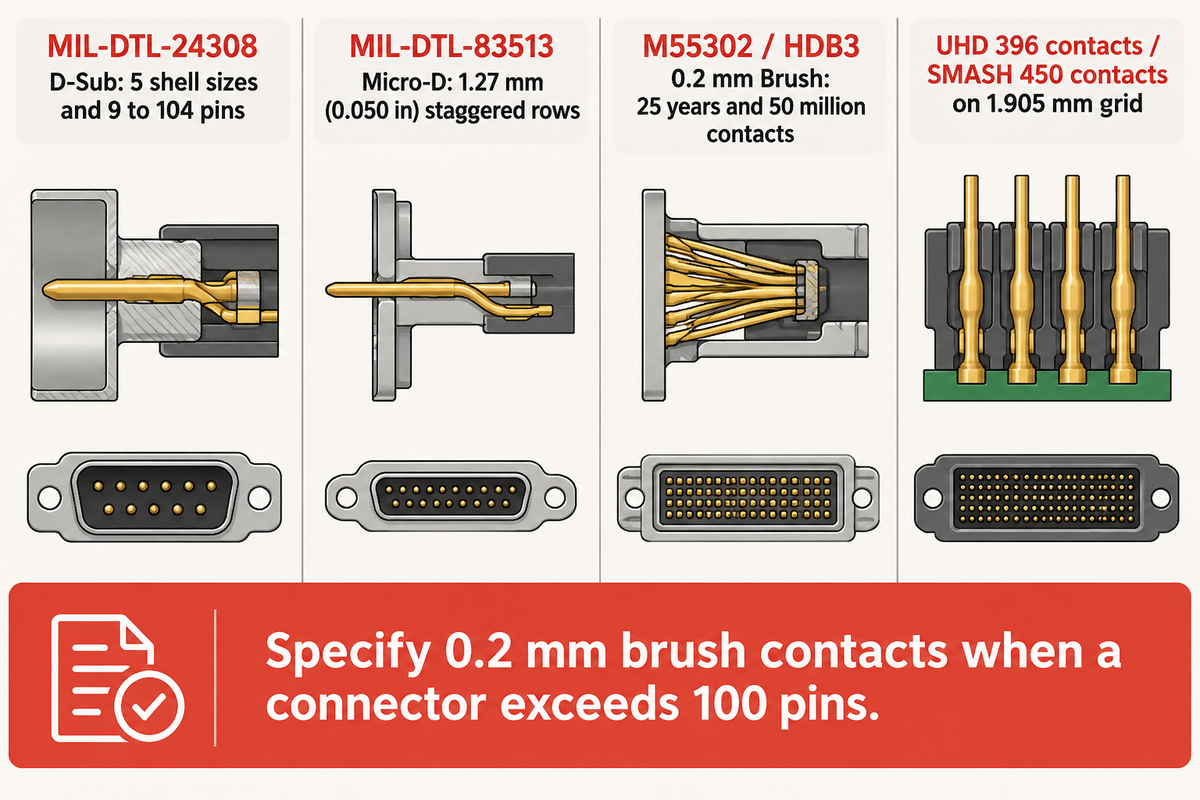
I contatti a crimpare, i fasci a spazzola da 0,2 mm, le terminazioni a perforazione d’isolante (IDTs) e i pin press-fit differiscono per forza di accoppiamento, attrezzaggio e resistenza alle vibrazioni. I fasci a spazzola riducono sensibilmente la forza di accoppiamento rispetto ai contatti standard maschio-femmina. Inoltre, le bussole a crimpare tornite trasportano una corrente continua superiore rispetto ai terminali elettrici stampati a barilotto aperto.
I progettisti devono distinguere le interfacce di accoppiamento separabili dalle terminazioni permanenti su filo o scheda prima di definire l’automazione. Le specifiche dei connettori rettangolari militari di Amphenol documentano come i contatti M55302 B3 e HDB3 utilizzino fasci di fili intrecciati da 0,2 mm. Questi contatti a spazzola a bassa forza di accoppiamento sono in servizio da oltre 25 anni con più di 50 milioni di contatti operativi sul campo. Le qualifiche avioniche e per la difesa includono i programmi M1A2 Abrams, F-16 Falcon, F/A-22 Raptor, F-35 Lightning II e AIM-132 ASRAAM.
I connettori D-Subminiature standard rack-and-panel disciplinati dalla norma MIL-DTL-24308 prevedono 5 grandezze di corpo del connettore e da 9 a 104 pin. I connettori rettangolari ad altissima densità spingono ulteriormente questi limiti. Gli inserti Amphenol SIAL raggruppano famiglie da 18 a 392 contatti su 5 file. La serie UHD alloggia 396 contatti con una densità di 80 contatti per pollice lineare, mentre SMASH raggiunge 450 contatti su una griglia da 1,905 mm.
| Famiglia di architettura | Passo / griglia tipica | Forza di accoppiamento del contatto | Attrezzaggio principale richiesto nella stazione | Modalità di guasto dominante sul campo |
|---|---|---|---|---|
| MIL-DTL-24308 D-Sub (Tornito) | 2,74 mm–2,77 mm (5 grandezze di corpo, 9–104 pin) | Accoppiamento standard con pin e contatto femmina torniti | Sistema di alimentazione dei pezzi a vassoio in alluminio + crimpatura a camma a 4 punti + inserimento PPU | Linguette di ritenzione piegate per inserimento fuori asse |
| MIL-DTL-83513 Micro-D | File sfalsate da 1,27 mm (0.050 in) | Accoppiamento elastico compatto con pin ritorto | Tavola servoassistita X-Y ad alta precisione + visione CCD telecentrica | Scalfittura della parete della cavità a passo submillimetrico |
| Spazzola M55302 / HDB3 da 0,2 mm | 1,78 mm × 1,52 mm (0.070 in × 0.060 in) | Fascio a bassa forza di accoppiamento nell’ordine di frazioni di newton | Alimentazione filo servoassistita + taglierina rotante a smusso + rivettatura su tavola rotante cava | Apertura delle setole per tranciatura piatta a ghigliottina |
| Rettangolare per impieghi gravosi (Han 6B, 48B) | 6–48 poli + PE (16 A / 500 V) | Contatto femmina di potenza industriale ad alta forza normale | Trasferimento lineare pallet + crimpatura pesante + chiusura a controllo di coppia | Arretramento dell’inserto sotto carico assiale |
| Segnale ad alta densità UHD / SMASH | Griglia a spina di pesce da 1,905 mm o a 8 file (fino a 450 pin) | Accoppiamento iperboloide o di segnale a bassa forza | PPU servoassistito multiasse + controllo automatico forza di separazione | Carico di accoppiamento cumulativo superiore alla portata del dente di arresto del corpo |
| Connettore rettangolare IDC per cavo piatto | Filo-scheda da 0,8 mm–2,54 mm (da 30 a 20 AWG) | Fessura permanente a perforazione d’isolante | Modulo pressa verticale dedicato per terminazione massiva | Incisione incompleta dell’isolante su conduttori sottili |
| Connettore press-fit cedevole per PCB | Backplane multifila da 2,0 mm–2,54 mm | Ritenzione radiale su scheda a cruna d’ago | Inseritrice continua da nastro portante + slitta servoassistita forza-corsa | Deformazione del barilotto del foro passante metallizzato |
| Rack e pannello avionico ARINC 600 | Corpo del connettore modulare multi-inserto | Sistema di contatti avionici a bassa forza di inserimento | Cella modulare a 5 macchine + testa flottante a 3 assi per accoppiamento cieco | Impuntamento dei perni di guida per cedimento gravitazionale delle boccole a 2 assi |
| Rettangolare ibrido potenza + segnale | Poli di potenza da 16 A e file di segnale misti | Accoppiamento a doppia finestra (potenza rispetto a segnale) | Alimentazione a doppia pista + chiusura servoassistita con cambio ricetta | Errore di sequenza del contatto PE first-mate/last-break |
L’ampiezza dei cataloghi dimostra perché un attrezzaggio a camma monouso risulti inadeguato tra diverse linee di prodotto. I cataloghi dei distributori contano oltre 365.000 connettori e corpi rettangolari con passi da 0,3 mm a 11 mm e da 1 a 14 file. Disporre della corretta meccanica per il sistema di alimentazione dei pezzi in base all’esatta famiglia di contatti evita costosi adeguamenti macchina durante la messa in servizio.
Quando i progettisti dovrebbero specificare contatti a spazzola da 0,2 mm rispetto alle terminazioni pin-and-socket?
È opportuno specificare i contatti a fascio di fili a spazzola da 0,2 mm quando un connettore rettangolare supera i 100 pin o è soggetto a forti vibrazioni. Questi contatti sono ideali per i vassoi avionici ad accoppiamento cieco. Poiché molteplici fili da 0,2 mm scorrono lateralmente l’uno sull’altro, la forza di accoppiamento diminuisce drasticamente e vengono mantenuti percorsi di corrente ridondanti.
La maggior parte dei contatti maschio-femmina utilizza una singola lamina elastica a sbalzo che preme contro un pin rigido. Nei corpi del connettore ad alto numero di pin, le forze di inserimento distribuite su molte cavità si sommano generando un elevato carico di accoppiamento. Tale carico elevato può incrinare il corpo del connettore e danneggiare altri componenti. Utilizzando i fasci a spazzola, ogni contatto si accoppia con una frazione di newton, prevenendo flessioni e corrosione da sfregamento.
Come fanno le stazioni di inserimento dei pin a controllare la precisione del passo, la profondità e la forza di ritenzione?
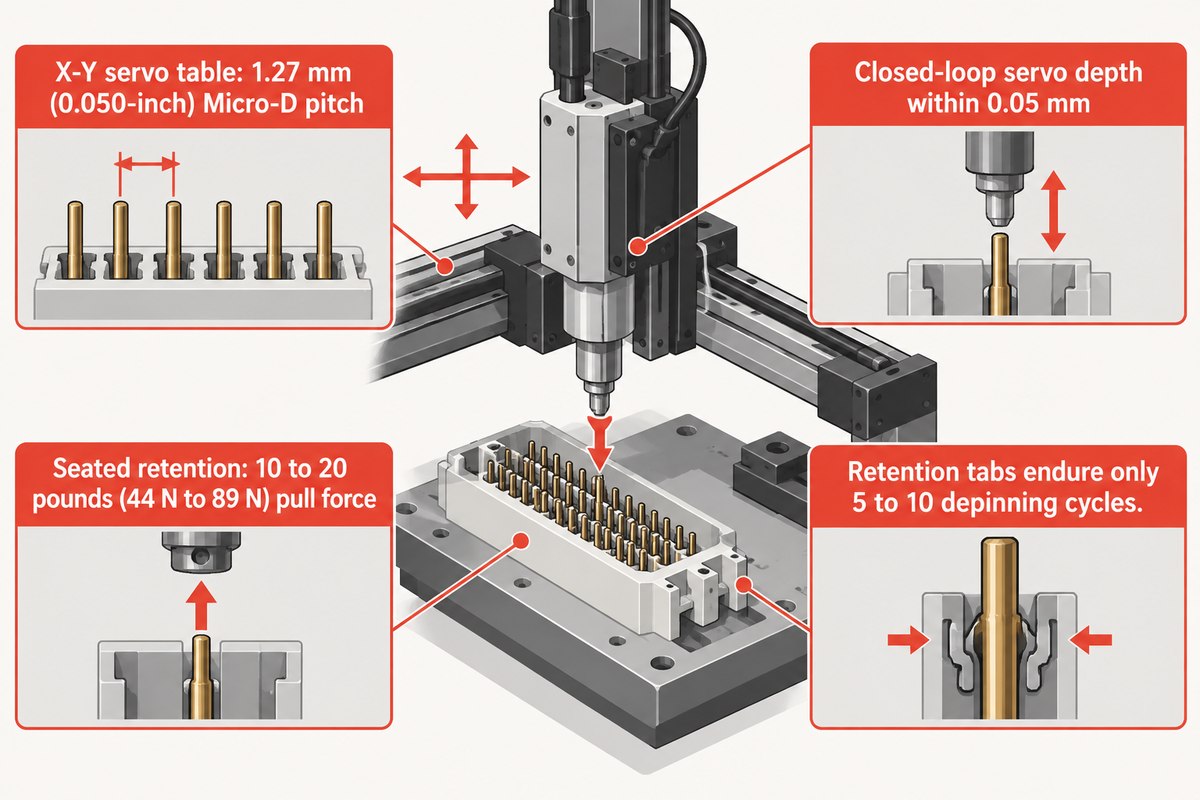
Un connettore impiega un servoattuatore lineare o un sistema di alimentazione dei pezzi vibrante per inserire i pin con precisione nelle stazioni di inserimento che controllano anche la profondità di alloggiamento. Il monitoraggio ad anello chiuso tramite cella di carico verifica ogni corsa del pin. Alcune stazioni di inserimento utilizzano inoltre controlli ad anello chiuso per regolare e verificare le forze di ritenzione. I sistemi di alimentazione e i servomeccanismi sono progettati per gestire le diverse geometrie dei pin, inclusi i pin ad angolo retto e i contatti torniti.
Il tipo di geometria di alimentazione adottato determina l’architettura delle stazioni. Nei connettori da scheda standard, i pin vengono solitamente prelevati direttamente da un nastro portante stampato continuo. Nei componenti dei connettori rettangolari aerospaziali e industriali, invece, pin dritti, codoli piegati ad angolo retto e contatti torniti sono spesso combinati e inseriti in corpi del connettore profondi. Per questi componenti, i nostri sistemi servoassistiti di inserimento pin per connettori alimentano i pin tramite una tazza vibrante e una guida lineare.
Prima che l’unità pick-and-place (PPU) afferri un pin, i sensori in fibra ottica verificano la presenza della punta e l’orientamento del codolo sulla guida. La tavola servoassistita X-Y indicizza il corpo del connettore isolante lungo file sfalsate fino a un passo Micro-D di 1,27 mm (0.050 pollici). La pressatura servoassistita ad anello chiuso controlla la profondità di inserimento assiale entro 0,05 mm.
I dati sui guasti sul campo dimostrano perché l’angolo di inserimento e la profondità di alloggiamento non possano affidarsi a cilindri pneumatici ad anello aperto. Secondo l’analisi di Tonful sulla ritenzione e sull’estrazione dei terminali, i terminali elettrici correttamente alloggiati sopportano da 10 a 20 libbre (da 44 N a 89 N) di forza di trazione. L’inserimento fuori asse piega le linguette primarie di ritenzione, graffia le cavità dei pin e incrina le pareti dell’isolatore. Inoltre, le alette di ritenzione tollerano solo da 5 a 10 cicli di estrazione prima di indebolirsi, rendendo essenziale la precisione di alloggiamento al primo tentativo.
La testa di inserimento PPU deve inserire per primi i codoli più lunghi della fila superiore oppure seguire una sequenza programmata per file. Le corse Z servoassistite programmabili consentono al PPU di regolare l’altezza di inserimento fila per fila per posizionare i codoli multifila. Questo inserimento a gradini evita che le griffe della pinza entrino in collisione con i codoli ad angolo retto già alloggiati.
Perché la crimpatura a quattro impronte delle bussole femmina supera lo stampaggio a barilotto aperto sui contatti torniti?
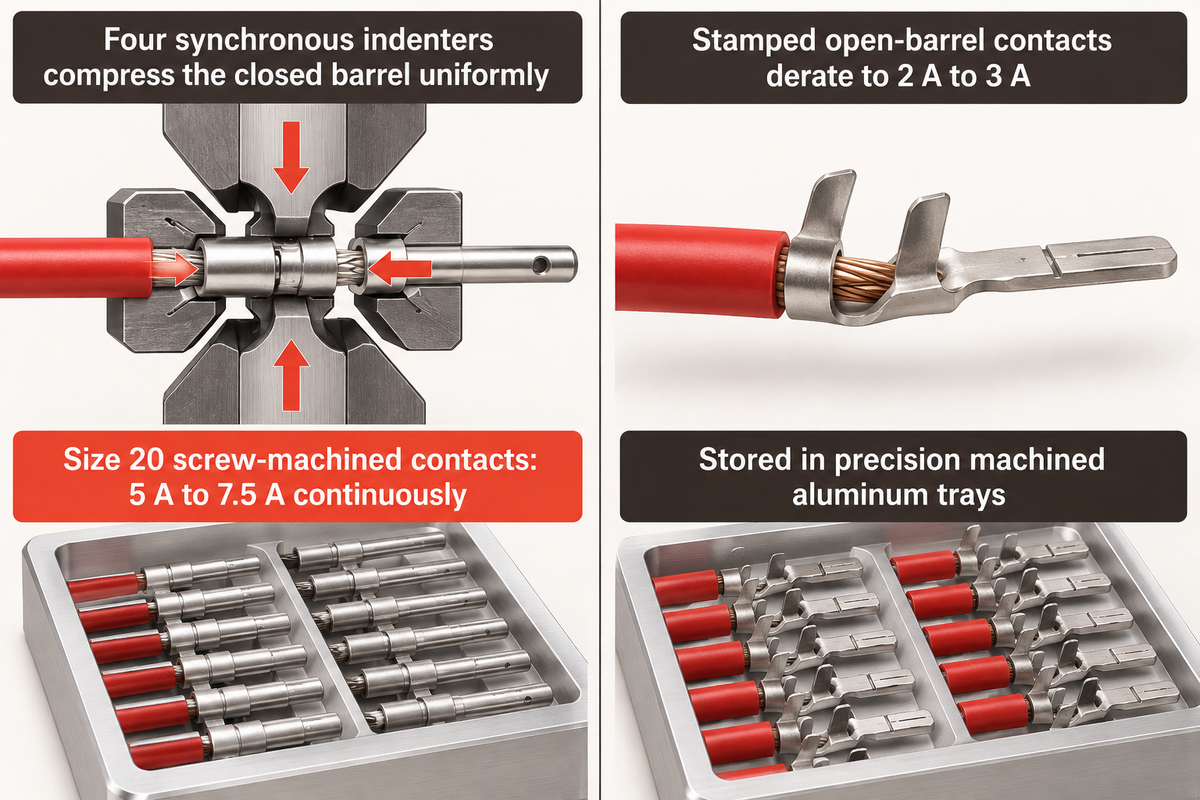
La crimpatura a quattro impronte delle bussole femmina supera lo stampaggio a barilotto aperto a due matrici di crimpatura sui contatti torniti perché quattro punzoni sincroni comprimono il barilotto chiuso in modo uniforme. Ciò crea una simmetria radiale che garantisce un inserimento pulito e senza impuntamenti attraverso le cavità multifila.
Durante la crimpatura di un connettore elettrico per gruppi rettangolari ad alta affidabilità, i progettisti distinguono tra terminali elettrici a barilotto aperto e contatti torniti a barilotto chiuso. Le analisi tecniche applicative sulle portate dei contatti D-Sub evidenziano che i contatti torniti di grandezza 20 trasportano da 5 A a 7,5 A in modo continuo. Al contrario, i contatti stampati e formati a barilotto aperto riducono la portata nominale a un intervallo compreso tra 2 A e 3 A. I contatti a barilotto chiuso raggiungono una maggiore conducibilità comprimendo pareti piene di rame secondo gli standard aerospaziali di crimpatura a quattro impronte SAE AS22520.
Le delicate bussole femmina a parete sottile non tollerano il rimescolamento alla rinfusa all’interno di una tazza vibrante. Il ricircolo continuo ammacca i bordi delle bussole e graffia la doratura. Al contrario, le macchine di crimpatura per connettori a camma a quattro punti alloggiano le bussole in vassoi di alluminio lavorati di precisione. Un manipolatore lineare trasferisce ogni bussola in modo pulito all’interno di una testa di crimpatura a quattro impronte azionata da camma.
L’impronta sincrona a camma, come documentato nello studio ingegneristico di FPI sull’affidabilità della forza di contatto nei connettori, mantiene la forza normale della molla di contatto all’interno della finestra elastica. Spostare la forza normale di contatto oltre questa finestra comporta cinque modalità di guasto.
Regola ingegneristica controintuitiva, una maggiore forza di crimpatura o di chiusura non è sempre migliore: Comprimere una bussola femmina oltre il suo limite elastico o sovraccaricare il dente di arresto di un corpo del connettore spinge la molla del conduttore in rame oltre il proprio limite elastico. Una volta introdotta una deformazione permanente, le elevate temperature di esercizio accelerano il rilassamento delle tensioni. La resistenza di contatto deriva quindi verso l’alto durante il funzionamento.
Taglio a smusso dei fili a spazzola e chiusura servoassistita: controllo submillimetrico dell’alloggiamento dei contatti
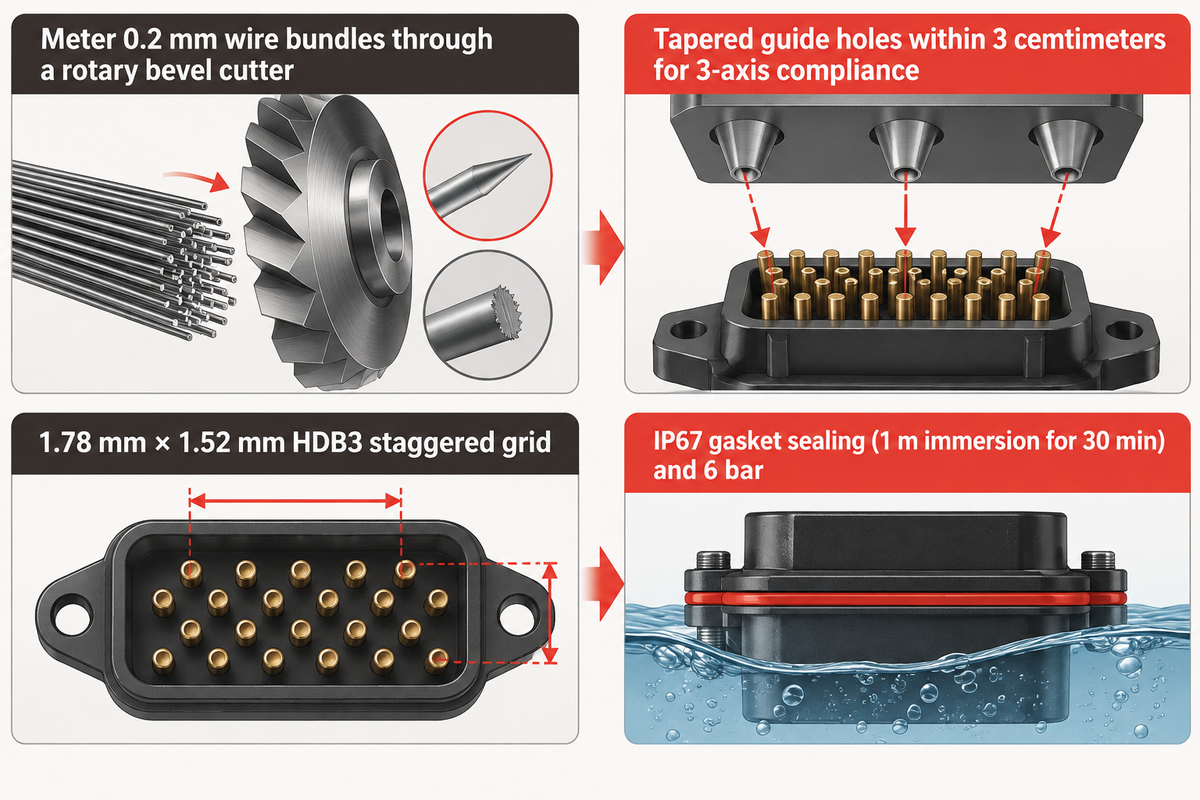
L’alloggiamento submillimetrico si ottiene mediante stazioni di inserimento dei fili a spazzola e di chiusura servoassistita che dosano fasci di fili da 0,2 mm attraverso una taglierina rotante a smusso. Una piattaforma rotante cava allinea quindi il processo di rivettatura. Una servopressa chiude il corpo del connettore. Il taglio a smusso genera una punta del filo rastremata. Lo schiacciamento dei denti di arresto viene prevenuto grazie alle slitte servoassistite.
In un connettore rettangolare a spazzola a doppia fila, ogni sede di contatto contiene un fascio di fili ad alta resistenza alla trazione da 0,2 mm. I rulli di alimentazione servoassistiti dosano il filo alla lunghezza esatta con ripetibilità submillimetrica. Una testa rotante di taglio a smusso recide quindi il filo con un angolo acuto. Una piattaforma di indicizzazione rotante cava allinea poi il caricamento dei contatti, la crimpatura a camma e il processo di rivettatura lungo le sedi dei terminali elettrici a doppia fila in un ingombro compatto.
Una volta posizionati tutti i contatti e gli inserti, i sottogruppi vengono indirizzati alle stazioni automatiche di chiusura del corpo del connettore. Per i corpi del connettore multifila, è fondamentale allineare l’involucro della spina, gli inserti isolanti e il fermo posteriore. Le boccole flottanti convenzionali a due assi (X-Y) spesso falliscono quando le attrezzature di posizionamento sono montate verticalmente o presentano tolleranze assiali sulla lunghezza del modulo.
La domanda di brevetto statunitense US20020081881A1 di Honeywell (concessa come US6592387B2) ha analizzato il medesimo guasto di accoppiamento cieco sui connettori rettangolari D-Sub a 9, 15 e 25 pin. Nel progetto Honeywell, la piastra di montaggio 502 si collega alla piastra posteriore principale 504 tramite un bullone di spallamento 506. Il posizionamento di fori guida rastremati entro 3 centimetri dal connettore fornisce una cedevolezza su tre assi (X, Y e Z) durante la chiusura automatica.
I corpi del connettore rettangolari industriali per impieghi gravosi richiedono un’analoga disciplina di allineamento assiale durante la chiusura. Nella guida ai connettori rettangolari industriali di Verchil, un serraggio eccessivo delle viti incrina il corpo del connettore, mentre un serraggio insufficiente compromette la tenuta della guarnizione IP67 (qualificata per immersione a 1 m per 30 min) e i moduli pneumatici da 6 bar. Le slitte di chiusura servoassistite riducono la variabilità dell’operatore applicando una finestra digitale forza-spostamento.
Perché il taglio rotante a smusso previene l’apertura delle setole nei connettori a spazzola a doppia fila?
Il taglio rotante a smusso del filo da 0,2 mm elimina le bave piatte. L’intreccio laterale delle setole si verifica quando due fasci a spazzola entrano in contatto tra loro. Quando due fasci a spazzola opposti si accoppiano, le punte dei fili rastremate guidano le setole in un intreccio laterale fluido.
Le lame piatte a ghigliottina schiacciano un filo da 0,2 mm formando un bordo a spatola. All’interno di una fitta griglia sfalsata HDB3 da 1,78 mm × 1,52 mm, una singola setola aperta può creare un ponte tra cavità adiacenti. Con questa spaziatura, le setole possono mettere in comunicazione le cavità contigue e causare un aumento imprevisto della forza di inserimento richiesta nello Stadio 5.
Come fanno le stazioni automatiche di forza di separazione e visione CCD a garantire l’ispezione del 100% dei pin?
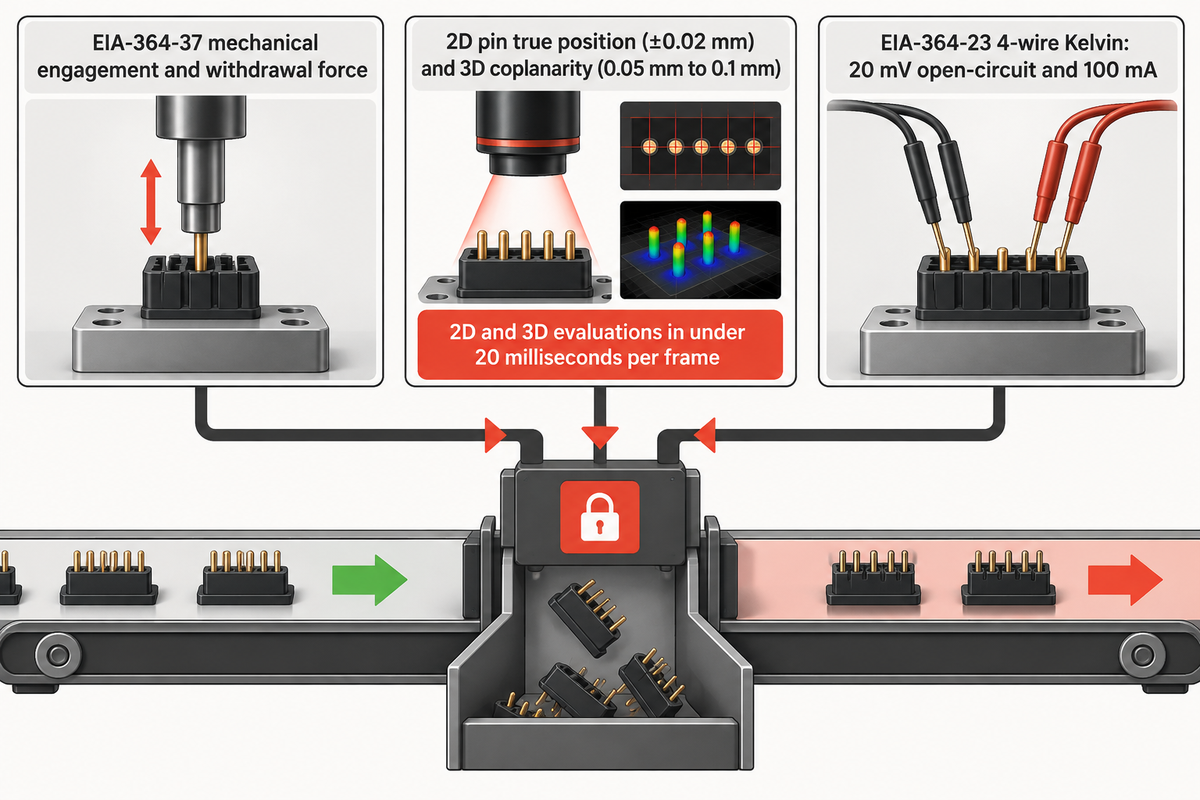
Le stazioni automatiche di forza di separazione e visione CCD garantiscono l’ispezione completa dei pin su tutte le cavità testando la forza meccanica di accoppiamento ed estrazione di ogni cavità secondo la norma EIA-364-37. Contemporaneamente, le ottiche telecentriche misurano la posizione reale della punta del pin entro ±0,02 mm e le sonde Kelvin a quattro fili verificano la resistenza a circuito secco secondo EIA-364-23. Eventuali gruppi fuori specifica vengono deviati verso scivoli di scarto bloccati.
Una bussola femmina allargata in un corpo del connettore multifila non può essere rilevata mediante prove di trazione manuali a campione. Nello Stadio 5 della finestra di processo a 5 stazioni dal contatto al corpo del connettore rettangolare, i pin calibrati eseguono un ciclo di lavorazione in ogni cavità popolata. Le celle di carico misurano la forza di inserimento e separazione e confrontano i valori con i limiti superiore e inferiore della ricetta. Secondo l’analisi di Assembly Magazine sui sistemi di ispezione Cirris Pin-Sight, una telecamera CCD e un dinamometro per la forza di ritenzione verificano i connettori rettangolari entro un’area di 3.5” x 3.5”. Inoltre, mandrini universali posizionano connettori fino a 3” all’interno di un’area di lavoro quadrata di 16” su oltre 100 macchine operative sul campo.
Per le linee veloci a camma o servoassistite, la nostra automazione di ispezione in linea con visione CCD telecentrica e forza di separazione valuta la posizione reale 2D del pin (±0,02 mm) e la complanarità 3D del pin (da <0,05 mm a 0,1 mm). L’elaborazione GPU ad alta velocità completa entrambe le valutazioni 2D e 3D in meno di 20 millisecondi per fotogramma. L’illuminazione ottica coassiale e in campo oscuro a basso angolo elimina i falsi scarti sui contatti riflettenti dorati.
La verifica elettrica deve inoltre evitare di bruciare i sottili ossidi superficiali. I tester di continuità standard a 12 V o 24 V provocano la perforazione ad arco attraverso i contatti contaminati, mascherando guasti latenti sul campo. In conformità agli standard di prova della resistenza di contatto a basso livello (LLCR) EIA-364-23, le sonde Kelvin in linea a quattro fili devono limitare la tensione a circuito aperto a 20 mV e la corrente di prova a 100 mA.
Combinando il test Kelvin a circuito secco da 20 mV con le curve meccaniche della forza di separazione, è possibile individuare difetti che la visione artificiale da sola non riesce a rilevare. Una telecamera aiuta a verificare che la punta del pin sia posizionata alle corrette coordinate X-Y. Infine, la curva di forza del pin calibrato e il controllo della resistenza in millivolt verificano che il barilotto di crimpatura e la bussola femmina interna siano accoppiati correttamente.
Come fanno i progettisti a dimensionare le stazioni a tavola rotante a camma rispetto al trasferimento lineare servoassistito?
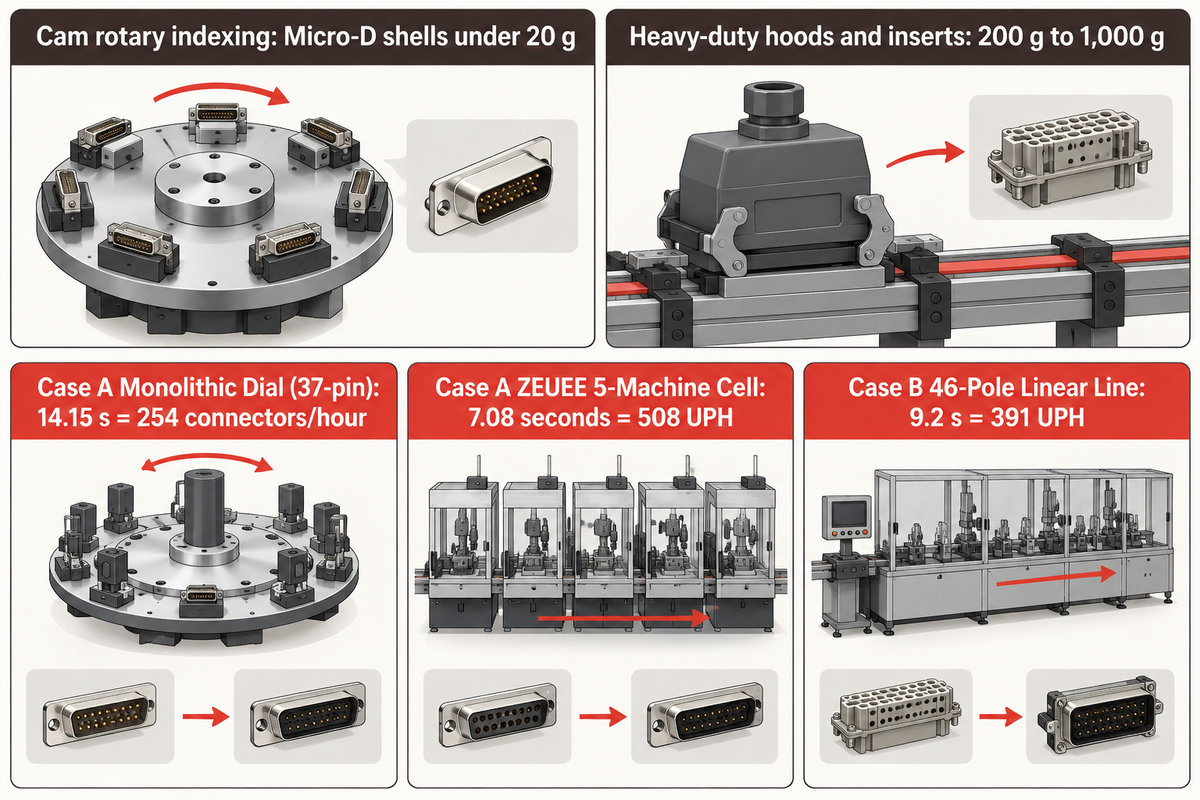
L’indicizzazione rotante a camma eccelle nel trasferimento di corpi del connettore Micro-D leggeri con massa inferiore a 20 g. I corpi del connettore pesanti pressofusi con un elevato numero di pin favoriscono invece il trasferimento lineare servoassistito o le celle di trasferimento disaccoppiate a cinque macchine.
Un’errata convinzione diffusa nell’automazione è che l’aumento della velocità di indicizzazione della tavola rotante incrementi sempre la produzione di pezzi conformi. Ciò non vale per i connettori rettangolari pesanti, come le calotte e gli inserti rettangolari multicomponente per impieghi gravosi, che pesano tra 200 g e 1.000 g. Per questi componenti subentra l’inerzia rotazionale, in cui la massa è moltiplicata per il quadrato del raggio. Ciò comporta una velocità e un’accelerazione angolare superiori, che scuotono e allentano i pin prima della chiusura dei vassoi.
In una tavola rotante sincronizzata, inoltre, la stazione più lenta vincola il ciclo di lavorazione di tutte le altre stazioni. Gli stabilimenti possono inserire connettori sezionabili qualificati per 3A (per singolo contatto o inserti militari da 61 contatti). Assemblano anche sistemi paralleli scheda-scheda da 0,8mm con 16 altezze di impilamento PCB in 9 grandezze, fino a 200 posizioni. Un’inseritrice a singola testa rallenta tutte le stazioni a valle.
| Configurazione di cella / movimentazione | Famiglia di connettori target | Massa del pezzo e intervallo pin | Comportamento di collo di bottiglia e polmone | Modalità di cambio formato |
|---|---|---|---|---|
| 1. Tavola rotante a camma (8–12 stazioni) | Sottogruppi Micro-D MIL-DTL-83513 | Corpo <20 g; 9–25 pin | Indicizzazione a vincolo rigido; la stazione più lunga fissa la cadenza della linea | Sostituzione dedicata della sede di posizionamento + controllo corsa della camma |
| 2. Cella a tavola rotante cava a doppia sede | Inserti a doppia fila con filo a spazzola da 0,2 mm | 20 g–80 g; fasci a spazzola a doppia fila | La tavola rotante compatta accoppia taglio del filo, crimpatura e rivettatura | Ricetta servoassistita lunghezza filo + indicizzazione lama di taglio |
| 3. Tavola ibrida rotante + servoassistita X-Y | D-Sub standard MIL-DTL-24308 (9–50 pin) | Corpo del connettore polarizzato in metallo/plastica da 30 g–120 g | Il servomotore X-Y inserisce per file mentre la tavola trasferisce i corpi | Cambio ricetta del passo da PLC entro la stessa famiglia di corpi |
| 4. Telaio di indicizzazione lineare sincrona | Connettori filo-scheda multifila (2–4 file) | Corpo del connettore termoplastico da 15 g–100 g | Accesso rettilineo per molteplici sistemi di alimentazione dei pezzi affiancati | Guida di alimentazione a sgancio rapido + mappa software di esclusione pin |
| 5. Linea lineare asincrona a pallet servoassistiti | Rettangolare per impieghi gravosi (Han 6B–48B, HEE-046) | Calotta da 200 g–1.000 g+ e inserto da 6–48 poli | I pallet in coda disaccoppiano il lento inserimento multipin dal controllo qualità | Sostituzione inserto della sede di posizionamento sul pallet + caricamento ricetta da codice a barre |
| 6. Cella di inserimento pin parallelo a doppio portale | Inserti ad alta densità UHD / SIAL / SMASH (18–450 pin) | Blocco isolante multifila da 80 g–350 g | Le doppie teste PPU dimezzano il tempo di sosta dell’inserimento sequenziale dei pin | Richiamo matrice ricette lungo la griglia di righe e colonne |
| 7. Modulo autonomo di crimpatura a camma alimentato a vassoio | Bussole femmina tornite a barilotto chiuso (26–12 AWG) | Contatti torniti singoli in vassoi di alluminio | Il polmone a vassoi per lotti isola la crimpatura dall’assemblaggio del corpo | Piastra vassoio in alluminio + posizionatore a torretta a 4 impronte |
| 8. Cella modulare disaccoppiata ZEUEE a 5 macchine | Connettori rettangolari e a spazzola a processo completo | 9–104+ pin nelle tipologie dritti, piegati e a spazzola | 5 macchine indipendenti consentono il bilanciamento in parallelo e zero tempi morti | Esecuzione delle sole stazioni richieste per ogni ordine di codice articolo |
| 9. Cella semiautomatica di assemblaggio cavi guidato | Cablaggi aerospaziali rack-and-panel a basso volume | Fasci di cavi multidimensione personalizzati (fino a 128 contatti femmina) | Inserimento operatore guidato da LED/laser + controllo qualità Pin-Sight | Caricamento istantaneo della tabella di cablaggio digitale |
Esempio di calcolo ingegneristico: dimensionamento di una cella D-Sub a 37 pin rispetto a una linea per impieghi gravosi a 46 poli:
Due esempi illustrano l’applicazione del dimensionamento della linea. Il Caso A assembla un isolatore D-Sub a 37 pin a 0.35 secondi per pin più 1.2 secondi di trasferimento pallet. Il Caso B assembla un inserto per impieghi gravosi a 46 poli (ossia un blocco HEE-046-FQ da 16A/500V) a 0.45 secondi per contatto più 2.0 secondi di trasferimento.
- Nel Caso A, su una tavola rotante monolitica a singola testa, l’inserimento dei pin richiede 37 × 0,35 s + 1,2 s = 14,15 s per corpo del connettore. Sebbene la chiusura del corpo termini in 2,5 s e il controllo qualità visivo richieda 2,0 s, la tavola monolitica rimane vincolata a 14,15 s (capacità del ciclo di lavorazione illustrativa di 3.600 ÷ 14.15 = 254 connettori/ora).
- Nel Caso A, su una cella modulare disaccoppiata ZEUEE a 5 macchine, l’abbinamento di due moduli paralleli di inserimento pin riduce la cadenza del collo di bottiglia a 7.08 secondi. Le due inseritrici alimentano un modulo di chiusura, un modulo di crimpatura e un modulo di controllo della forza di separazione (capacità del ciclo di lavorazione illustrativa di 3.600 ÷ 7.08 = 508 UPH).
- Nel Caso B, su una linea lineare a pallet per impieghi gravosi a 46 poli, l’inserimento sequenziale a singola testa richiede 46 × 0,45 s + 2,0 s = 22,7 s. Suddividendo l’inserimento su tre stazioni lineari con polmone (15, 16 e 15 poli), il tempo di sosta del collo di bottiglia scende a 16 × 0,45 s + 2,0 s = 9,2 s (capacità del ciclo di lavorazione illustrativa di 3.600 ÷ 9.2 = 391 UPH).
Nota: questi tempi del ciclo di lavorazione illustrano il calcolo di capacità; i tempi di produzione effettivi vengono verificati in base ai disegni del pezzo e ai sistemi di alimentazione dei pezzi.
Standard di qualifica che regolano l’assemblaggio dei connettori rettangolari (MIL-DTL-83513, MIL-DTL-24308, SAE AS39029 ed EIA-364)
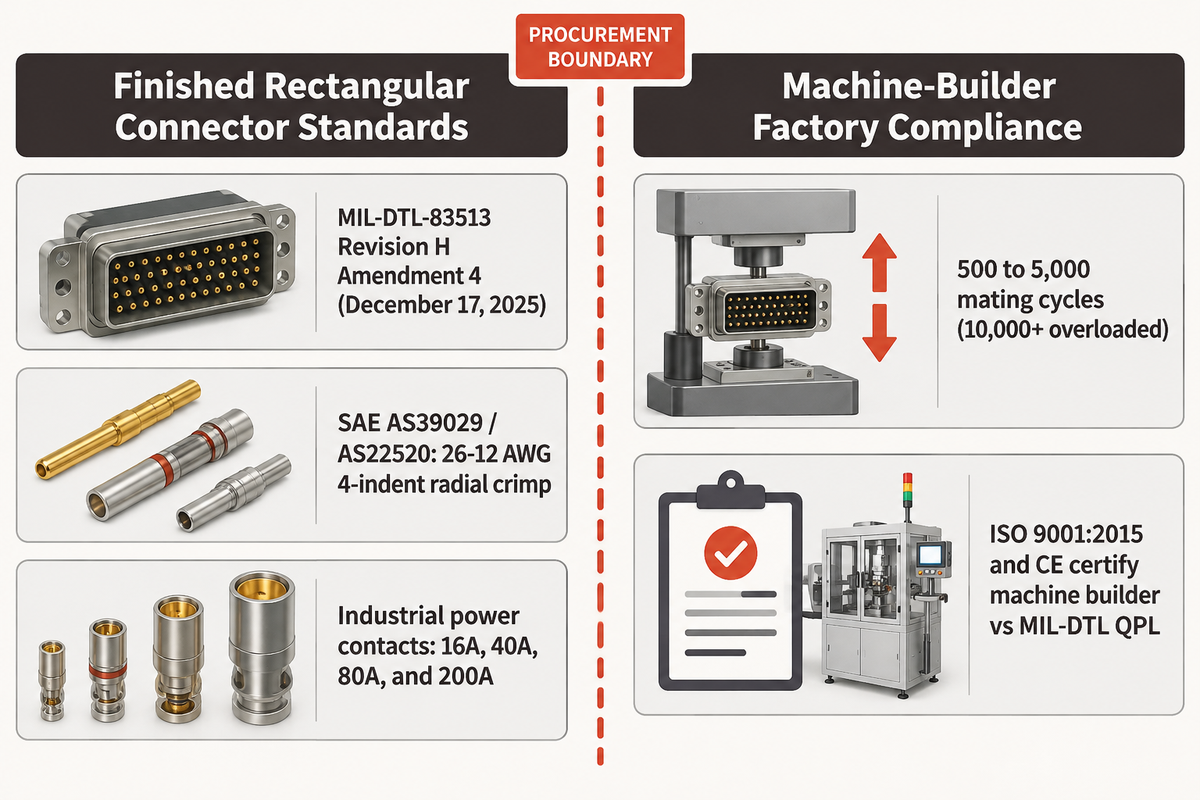
Gli standard per l’assemblaggio dei connettori rettangolari variano in base alla specifica di prodotto, sia essa militare, elettrica o meccanica, nonché in base agli standard di qualità dello stabilimento. Le specifiche di prodotto includono MIL-DTL-83513, MIL-DTL-24308 e SAE AS39029, mentre le procedure di prova seguono EIA-364 e IEC 60512. Gli acquirenti di impianti devono correlare ogni clausola di collaudo del prodotto a un sensore in linea della macchina.
Molte specifiche dei connettori militari sono soggette a revisione attiva. Secondo il documento ufficiale DLA ASSIST 33936 per la norma MIL-DTL-83513, la specifica di dettaglio per i connettori rettangolari microminiatura a corpo del connettore polarizzato si trova attualmente alla Revisione H Emendamento 4. Questo emendamento è stato pubblicato il 17 dicembre 2025, con la prossima revisione programmata per il 16 dicembre 2030. Analogamente, il documento ufficiale DLA ASSIST 33934 per la norma MIL-DTL-24308 disciplina i connettori miniatura rack-and-panel.
Per i connettori rettangolari industriali per impieghi gravosi, le linee guida di conformità per i connettori rettangolari industriali impongono rigorosi limiti meccanici e ambientali. I contatti di potenza industriali standard sono classificati a 16A, 40A, 80A e 200A in base alla dimensione della lama o del pin. I connettori industriali standard sono qualificati per un intervallo da 500 a 5.000 cicli di lavorazione e accoppiamento, mentre le versioni per sovraccarico raggiungono 10.000+ cicli.
| Standard / Clausola | Ambito disciplinato | Soglia quantitativa chiave | Controllo automatico di stazione mappato |
|---|---|---|---|
| MIL-DTL-83513 (Rev H Amd 4, dic 2025) | Connettori Micro-D microminiatura a corpo del connettore polarizzato | Alloggiamento e accoppiamento contatti con passo da 1,27 mm (0.050 in) | Indicizzazione del passo su tavola servoassistita X-Y + visione CCD 2D/3D telecentrica |
| MIL-DTL-24308 | Connettori D-Subminiature miniatura rack-and-panel | 5 grandezze di corpo, geometria polarizzata da 9–104 pin | Inserimento pin dritti/piegati PPU + chiusura servoassistita del corpo del connettore |
| SAE AS39029 / AS22520 | Contatti a crimpare torniti rimovibili e attrezzaggio a 4 impronte | Profilo di crimpatura radiale sincrono a 4 impronte da 26–12 AWG | Sistema di alimentazione dei pezzi a vassoio in alluminio + stazione di crimpatura a camma a 4 punti |
| MIL-DTL-55302 (B3 / HDB3) | Connettori per circuiti stampati e a spazzola a bassa forza di accoppiamento | Sistema di contatti a fascio di fili a spazzola intrecciati da 0,2 mm | Dosaggio servoassistito filo a spazzola + taglierina rotante a smusso + tavola rotante cava |
| EIA-364-37 | Prova della forza di accoppiamento e separazione dei contatti | Forza minima di estrazione e massima di inserimento per singola cavità | Testa automatica di prova della forza di separazione con pin calibrati nello Stadio 5 |
| EIA-364-23 / IEC 60512-2-1 | Prova a circuito secco della resistenza di contatto a basso livello (LLCR) | Tensione a circuito aperto max 20 mV; corrente di prova max 100 mA | Stazione di misura della resistenza a circuito secco con sonde Kelvin a 4 fili |
| IEC 60512-15-2 (Test 15b) | Ritenzione assiale dell’inserto nel corpo del connettore rettangolare | Zero arretramento dell’inserto sotto il carico assiale specificato | Encoder di profondità chiusura servoassistita + finestra forza-spostamento |
| IEC 60512-9-1 (Test 9a) Durata meccanica | Durata meccanica e caratteristiche elettriche dei connettori rettangolari per impieghi gravosi | 500–5.000 cicli standard (10.000+ per sovraccarico); 16 A / 500 V | Controllo lunghezza pin di terra PE + serraggio viti/denti di arresto a controllo di coppia |
| IPC/WHMA-A-620 | Accettazione dell’assemblaggio di cavi e fili | Zero trefoli aperti, corretta svasatura e altezza di crimpatura | Controllo visivo di spelatura del filo pre-inserimento + monitoraggio forza di crimpatura |
| AIAG MSA & ISO 9001:2015 / CE | Capacità del sistema di misura della macchina e sistema qualità di fabbrica | Ripetibilità del calibro verificata e segregazione nello scivolo di scarto bloccato | Prova di capacità del calibro durante il FAT + interblocchi hardware di sicurezza |
Mantenere chiaro il confine di certificazione durante l’approvvigionamento. La norma ISO 9001:2015 e il marchio CE certificano il sistema di gestione della qualità del costruttore della macchina e la sicurezza dell’impianto. Al contrario, la qualifica QPL secondo MIL-DTL-83513 o MIL-DTL-24308 si applica al prodotto connettore finito testato in un laboratorio accreditato.
Cosa determina il costo di una macchina per connettori rettangolari, il tempo di cambio formato e l’accettazione FAT?
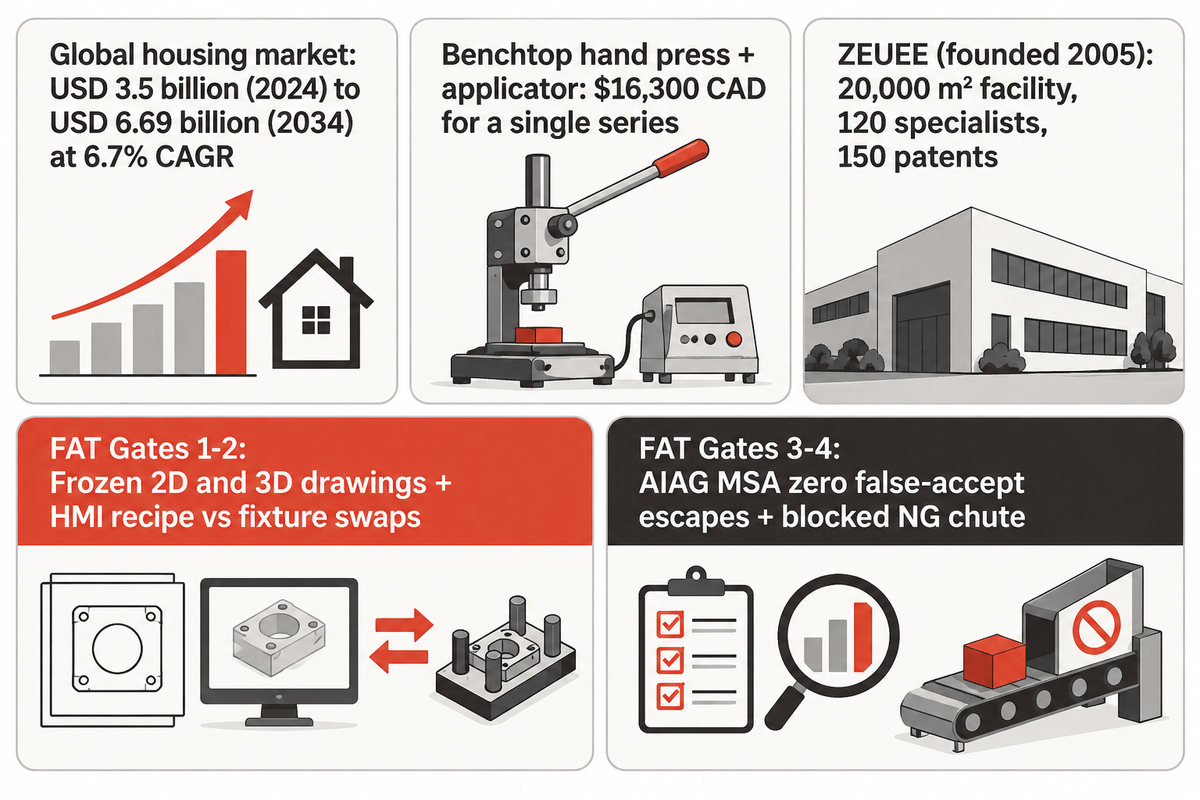
Il numero di stazioni, la modalità di alimentazione, le tolleranze del passo e i calibri di ispezione in linea determinano il costo delle macchine per l’assemblaggio di connettori rettangolari e influenzano i tempi di cambio formato e il collaudo di accettazione in fabbrica (FAT). Una linea di produzione può impiegare da uno a cinque moduli interconnessi. Ogni specifica geometria del corpo del connettore comporta costi d’impianto e tempi di consegna dedicati. Pertanto, è necessaria una quotazione basata sui disegni costruttivi.
Prima di formulare un’offerta, i costruttori di automazione su misura devono valutare tre fattori meccanici di costo. In primo luogo, le tazze vibranti e i vassoi in alluminio lavorati per le bussole, ciascuno progettato per specifiche famiglie di pezzi, devono essere realizzati per la famiglia di contatti in esame. In secondo luogo, le tavole servoassistite X-Y e le piattaforme rotanti, con requisiti a livello submillimetrico, impongono l’uso di encoder lineari di fascia superiore rispetto alle inseritrici a singola fila. In terzo luogo, l’impiego di ottiche CCD 2D/3D telecentriche e il test della forza di separazione secondo EIA-364-37 su tutte le cavità richiedono un hardware metrologico dedicato.
Nel distinguere i produttori OEM di componenti dai costruttori di automazione, quando gli acquirenti confrontano i connettori elettrici con i costruttori di macchinari di assemblaggio, aziende a catalogo come TE Connectivity, Amphenol, Molex, Harting e Smiths Interconnect progettano e fabbricano i connettori rettangolari finiti. Le linee di produzione automatizzate per assemblare tali componenti sono invece realizzate da costruttori di impianti su misura.
Fondato nel 2005, il team di ingegneria dell’automazione industriale Shenzhen Zeyu Intelligent (ZEUEE) opera in uno stabilimento produttivo di 20.000 m². L’azienda impiega oltre 120 specialisti dell’automazione e detiene più di 150 brevetti, tra cui 32 brevetti d’invenzione e 68 modelli di utilità, in conformità agli standard ISO 9001:2015 e CE. ZEUEE realizza sia stazioni autonome sia celle per connettori rettangolari a cinque moduli.
La crescita del mercato spiega perché gli stabilimenti di produzione dei connettori si stiano orientando verso macchinari modulari gestiti da ricette. Secondo il rapporto di Market.us sul mercato globale dei corpi per connettori rettangolari, il fatturato globale dei corpi del connettore ha raggiunto 3,5 miliardi di USD nel 2024. Si prevede che il mercato raggiungerà 6,69 miliardi di USD entro il 2034 con un CAGR del 6,7%. Nel 2024, l’area Asia-Pacifico ha rappresentato il 48,3% della quota di mercato totale, mentre i corpi del connettore in plastica hanno costituito il 62,8% del volume globale e le versioni per montaggio su cavo il 58,5%.
Quando gli stabilimenti dovrebbero acquistare connettori finiti rispetto all’automatizzare l’assemblaggio internamente?
Gli stabilimenti acquistano connettori finiti o cablaggi pre-terminati se i volumi annui per codice articolo sono ridotti e i costi di attrezzaggio superano quelli della manodopera. Automatizzare l’assemblaggio internamente diventa vantaggioso quando i lotti multifila richiedono la tracciabilità della forza di separazione su tutte le cavità o geometrie proprietarie a spazzola e a crimpare. Le linee interne sono inoltre giustificate se uno stabilimento esegue frequenti cambi ricetta tra diverse grandezze di corpo del connettore.
Anche le apparecchiature a pressa da banco comportano un’elevata soglia di ingresso. Le analisi tecniche dei costi per le terminazioni rettangolari a passo fine da 0,8 mm mostrano che una singola pressa manuale JST HPD-M2A costa $3.300 CAD. L’aggiunta di un modulo applicatore H2-SUR30ED-X richiede altri $13.000 CAD, per un totale di $16.300 CAD per una singola serie senza alimentazione automatica. Sulle linee multi-codice ad alto volume, l’inserimento pin servoassistito X-Y programmabile e le celle modulari a cinque stazioni si ammortizzano su intere famiglie di connettori.
Lista di controllo per l’accettazione FAT e i limiti di verifica:
- Congelamento dei disegni e dei campioni: le quotazioni scritte per le macchine su misura richiedono disegni 2D e 3D definitivi e campioni fisici. Anche i tempi di consegna e le garanzie sul ciclo di lavorazione per le attrezzature di posizionamento vengono quotati su questa base.
- Validazione del cambio ricetta rispetto al cambio hardware: verificare il richiamo da HMI dell’esclusione del passo tra corpi con lo stesso riferimento di datum (ad esempio da configurazioni a 9 pin a 37 pin) separatamente dalla sostituzione meccanica della sede di posizionamento, delle griffe PPU e del vassoio in alluminio.
- Capacità del sistema di misura (AIAG MSA): le stazioni di ispezione visiva CCD telecentrica e di forza di separazione EIA-364-37 devono essere qualificate mediante una prova su lotto di produzione che dimostri la ripetibilità verificata del calibro con zero falsi positivi.
- Verifica dell’interblocco di scarto: sottoporre il sistema a provini con pin piegato, pin mancante, bussola non crimpata, spazzola aperta e altri difetti analoghi, verificando il contenimento nello scivolo NG bloccato.
Progettate la vostra linea di assemblaggio per connettori rettangolari con ZEUEE
Necessitate di una stazione autonoma di taglio a smusso per fili a spazzola da 0,2 mm, di un modulo di crimpatura a camma a quattro punti alimentato a vassoio o di una cella chiavi in mano a cinque macchine? ZEUEE configura ogni stazione intorno agli esatti disegni del vostro isolatore e dei contatti, integrando l’ispezione della forza di separazione su tutte le cavità. Esplorate le nostre soluzioni ZEUEE a 5 macchine per l’assemblaggio di connettori rettangolari oppure inviate i disegni del corpo del connettore per una valutazione del tempo del ciclo di lavorazione.
Richiedi una proposta macchina su misura e il dimensionamento della linea
Domande frequenti
Una singola macchina per connettori rettangolari può lavorare sia pin dritti sia codoli piegati ad angolo retto su più numeri di file?
Sì, se equipaggiata con alimentazione a doppia pista o griffe di presa PPU intercambiabili e una tavola di indicizzazione servoassistita X-Y.
I pin dritti e i codoli piegati ad angolo retto richiedono profili distinti delle piste vibranti e specifiche traiettorie di inserimento pick-and-place. Il movimento a gradini lungo l’asse Z assicura che ogni codolo piegato superi le file adiacenti senza urtare i terminali elettrici già alloggiati. Gli scostamenti del passo multifila commutano digitalmente tramite ricette PLC quando la larghezza di datum del corpo del connettore coincide. Se il calibro del filo di contatto o il raggio di piegatura del codolo varia tra i codici articolo, i tecnici sostituiscono le griffe PPU a sgancio rapido e l’inserto della guida vibrante durante il cambio formato della linea.
Perché le delicate bussole femmina vengono alimentate da vassoi in alluminio di precisione anziché da tazze vibranti standard nella stazione di crimpatura?
I vassoi in alluminio di precisione prevengono ammaccature sui bordi, graffi alla doratura e grovigli delle bussole prima della crimpatura a quattro punti.
Le bussole femmina tornite a parete sottile possono deformarsi se fatte ricircolare continuamente all’interno di una tazza vibrante in acciaio. La presentazione delle bussole in vassoi di alluminio lavorati consente a un manipolatore lineare di prelevare ogni contatto in modo pulito, evitando il rimescolamento metallo contro metallo. Questa disposizione in vassoio preserva la concentricità del barilotto all’ingresso della testa di crimpatura a camma a quattro impronte. L’uniformità della rotondità della bussola previene inoltre l’impuntamento nelle cavità durante la successiva chiusura del corpo del connettore e mantiene le forze di separazione EIA-364-37 entro le specifiche.
In che modo una cella modulare a 5 macchine per connettori rettangolari differisce da una singola macchina monolitica a tavola rotante?
Una cella modulare a 5 macchine disaccoppia inserimento dei pin, crimpatura delle bussole, taglio a spazzola, chiusura e ispezione in unità autonome o collegate.
Su una tavola rotante monolitica, l’operazione più lenta di inserimento multipin rallenta ogni stazione sulla torretta. Il disaccoppiamento dei cinque stadi consente agli stabilimenti di bilanciare inseritrici di pin in parallelo rispetto a moduli rapidi di crimpatura e ispezione. Gli impianti possono inoltre attivare esclusivamente le stazioni specifiche richieste da un determinato codice connettore. In aggiunta, isolare l’alimentazione vibrante e la crimpatura a camma su telai separati evita che le vibrazioni meccaniche disturbino la misurazione visiva CCD telecentrica.
Una stazione automatica di ispezione della forza di separazione testa ogni cavità di contatto o solo campioni statistici del lotto?
Testa ogni cavità di contatto popolata su ogni singolo gruppo prodotto prima dello scarico finale.
La testa di prova automatica esegue il ciclo di lavorazione con pin calibrati su tutte le cavità. Registra le curve individuali di forza di inserimento ed estrazione rispetto ai limiti della ricetta e devia qualsiasi connettore fuori finestra verso un contenitore di scarto bloccato.
Cosa determina se il passaggio tra un corpo del connettore rettangolare a 9 pin e uno a 37 pin richieda pochi minuti tramite richiamo ricetta da HMI o comporti la sostituzione dell’attrezzatura di posizionamento?
Il richiamo della ricetta software funziona quando il calibro del contatto e le guide di datum del corpo del connettore coincidono; le variazioni geometriche richiedono sostituzioni meccaniche dell’attrezzaggio.
Se due connettori condividono lo stesso diametro del pin, il passo tra le file e la larghezza della sede di posizionamento sul pallet, l’operatore seleziona la nuova mappa delle cavità sull’HMI. Tale ricetta digitale aggiorna immediatamente le coordinate della tavola servoassistita X-Y. Quando variano la larghezza del corpo del connettore, il diametro del barilotto di contatto o la sporgenza del codolo ad angolo retto, i tecnici sostituiscono la sede di posizionamento a sgancio rapido, le griffe della pinza PPU e il vassoio in alluminio per le bussole. Il tempo esatto di cambio formato viene verificato sui pezzi del cliente durante il FAT.
Le stazioni automatiche di chiusura possono assemblare connettori rettangolari ambientali sigillati senza pizzicare i passacavi in silicone?
Sì, le teste di chiusura servoassistite utilizzano finestre multistadio di velocità e forza-spostamento per alloggiare in sicurezza le guarnizioni elastomeriche.
Le servopresse programmabili rallentano durante la compressione iniziale della guarnizione interfacciale e del passacavo posteriore. Le celle di carico verificano l’incremento fluido della forza prima di agganciare il corpo del connettore all’esatta profondità digitale.
Quali sei dati tecnici deve fornire un produttore per ricevere una proposta accurata per una macchina per connettori rettangolari e uno studio sul tempo del ciclo di lavorazione?
Fornire disegni 2D/3D, specifiche dei contatti, stadi di processo richiesti, UPH target, limiti di forza EIA-364 e campioni fisici per le prove.
I progettisti di automazione richiedono sei dati di progetto per elaborare un’offerta scritta. Primo, fornire i disegni 2D e 3D del corpo del connettore e dei contatti con le catene di tolleranza. Secondo, specificare il tipo di contatto: pin dritto, pin piegato, bussola femmina o filo a spazzola da 0,2 mm. Terzo, elencare gli stadi di processo richiesti nell’ambito della famiglia a cinque stazioni. Quarto, indicare l’UPH netto target e il volume annuo per variante. Quinto, definire i limiti di forza EIA-364-37 e le tolleranze di visione; sesto, spedire campioni fisici dei componenti per le prove sul sistema di alimentazione dei pezzi.
Riferimenti e fonti
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-83513 Revisione H Emendamento 4: Connettori elettrici rettangolari microminiatura a corpo del connettore polarizzato (17-DIC-2025)
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-24308: Connettori elettrici rettangolari non ambientali, miniatura, a corpo del connettore polarizzato, rack-and-panel
- Riepilogo di qualifica EIA-364-23 Resistenza di contatto a basso livello (20 mV / 100 mA) ed EIA-364-37 Forza di accoppiamento e separazione dei contatti
- Amphenol Aerospace & Defense – Specifiche dei contatti a spazzola a bassa forza di accoppiamento M55302 B3 / HDB3 e dei connettori rettangolari ad alta densità
- Daniels Manufacturing Corporation (DMC), Guida all’attrezzaggio per sistemi di cablaggio aerospaziali (Crimpatura a barilotto chiuso a quattro impronte SAE AS22520)
- Assembly Magazine – Lavorazione dei cavi: assemblaggio guidato dei connettori (parametri di riferimento AirBorn, Boeing Mesa AH-64D e Cirris Pin-Sight)
- Connector Supplier – Apparecchiature industriali per l’assemblaggio di connettori e l’inserimento dei contatti
- Connector Supplier – Introduzione ai connettori rettangolari per impieghi gravosi (architettura a 4 componenti)
- Domanda di brevetto statunitense US20020081881A1 / US6592387B2 (Honeywell International Inc.) – Configurazione di connettore rettangolare caricato a molla per accoppiamento cieco
- Market.us, Dimensioni del mercato globale dei corpi del connettore rettangolari, quote e previsioni sull’automazione (2024–2034)
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza