Contatti Zeyu lntelligent Industrial Company

Produttori di macchine per l’inserimento di pin: come valutare i fornitori per la produzione di connettori

A cura di XCX · Aggiornato a settembre 2026
I produttori di macchine per l’inserimento di pin sono aziende in grado di dimostrare un processo stabile per il vostro pin, alloggiamento o scheda elettronica, non aziende che puntano sul dato di velocità più alto in una brochure. Un confronto basato sulle evidenze considera la geometria dei componenti, l’alimentazione, l’inserimento, il controllo, il cambio formato, le interfacce di linea e i criteri di accettazione.
In breve
Inserite i fornitori nella rosa dei candidati solo dopo che hanno valutato campioni rappresentativi e definito criteri di accettazione misurabili in base ai vostri requisiti. Valutate il processo proposto e la documentazione delle evidenze; non lasciatevi condizionare da dichiarazioni sui tempi ciclo prive di riscontri.
I risultati di ricerca per questa espressione sono dominati da pagine di prodotto e di servizi, quindi questa guida non stila una classifica dei produttori: li qualifica per applicazioni su schede elettroniche, alloggiamenti di connettori e inserimento meccanico di pin. La guida alle macchine illustra i principi di funzionamento, mentre il confronto sui contatti twist pin tratta i fornitori di quella categoria più specifica. In questo modo, i team di acquisto e ingegneria possono qualificare i potenziali fornitori con un metodo ripetibile, mantenendo la decisione commerciale legata all’applicazione effettiva.
Che cosa controlla davvero una macchina per l’inserimento di pin
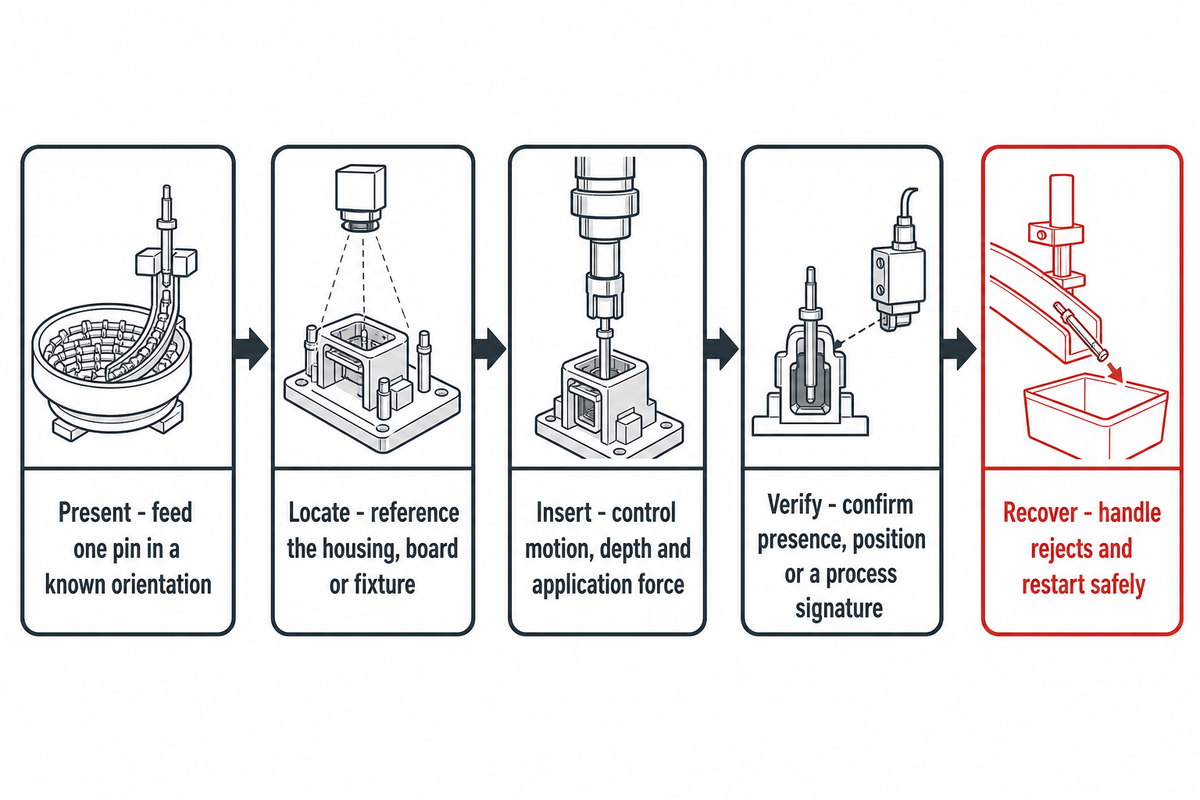
Il processo complessivo di una macchina per l’inserimento di pin non si limita a spingere un componente in un foro: presenta il pin, ne controlla l’orientamento, posiziona il componente ricevente, esegue l’inserimento e ne verifica l’esito, gestendo le eccezioni e documentando la destinazione dei pezzi non conformi.
1. Presentazione
Alimentare un pin alla volta con orientamento noto.
Alimentare un pin alla volta con orientamento noto.
2. Posizionamento
Fare riferimento all’alloggiamento, alla scheda o alla dima.
Fare riferimento all’alloggiamento, alla scheda o alla dima.
3. Inserimento
Controllare il movimento, la profondità e la forza applicata.
Controllare il movimento, la profondità e la forza applicata.
4. Verifica
Confermare la presenza, la posizione o la firma del processo.
Confermare la presenza, la posizione o la firma del processo.
5. Ripristino
Gestire gli scarti e riavviare la macchina in sicurezza.
Gestire gli scarti e riavviare la macchina in sicurezza.
Questo processo è importante perché le diverse macchine verificano aspetti diversi. Il rilevamento del trasferimento dall’alimentatore può confermare che il pin è arrivato all’attrezzatura, mentre il rilevamento della posizione può verificare la corsa o la profondità. Nessuno dei due dimostra che il collegamento elettrico finito soddisfi tutte le specifiche del prodotto.
La configurazione ZEUEE per l’inserimento di pin, documentata direttamente dall’azienda, illustra una soluzione per l’inserimento di connettori. Separatamente, TE descrive l’inserimento di contatti nei connettori, attrezzature specifiche per il prodotto e il monitoraggio opzionale della forza di inserimento; Visumatic descrive invece la conferma dell’alimentazione, il rilevamento della posizione del punzone e le interfacce per attrezzature su misura. Sono esempi di architetture disponibili, non la conferma che ogni modello offra queste funzionalità.
Scegliere la macchina in base alla geometria del pin, del substrato e del connettore
La scelta della macchina deve basarsi sui componenti specifici, non su una categoria generica di macchine. L’alimentazione e l’inserimento dipendono dalla sezione trasversale, dalla lunghezza del pin e dai requisiti di forza di inserimento, dalla rettilineità e dalle condizioni superficiali dei pin, dal confezionamento e dal passo e dalla geometria di ritenzione.
| Elemento | Informazioni da fornire | Impatto sul progetto |
|---|---|---|
| Pin | Disegno tecnico, materiale, finitura, deformazione ammessa, confezionamento | Alimentatore, pinza, attrezzature e intervallo di forza |
| Componente ricevente | Disegno tecnico dell’alloggiamento o della scheda, schema dei riferimenti, condizioni del foro/della cavità | Strategia per dima, allineamento, visione artificiale e supporto |
| Giunzione | Profondità target, sporgenza, ritenzione e criteri di controllo | Profilo di movimento, monitoraggio e metodo di accettazione |
| Variabilità | Famiglie di componenti, frequenza dei cambi e sequenza di produzione mista | Controllo delle ricette di processo, componenti di cambio formato e poka-yoke |
L’inserimento negli alloggiamenti dei connettori, l’inserimento nei fori passanti delle schede elettroniche e il fissaggio meccanico possono ricadere sotto la stessa espressione di ricerca, ma richiedono prove diverse. I produttori specializzati in grandi spine meccaniche non sono automaticamente qualificati per contatti elettrici delicati; allo stesso modo, una piattaforma per schede elettroniche potrebbe non supportare la dima o il metodo di controllo necessari per un alloggiamento stampato.
Segnale d’allarme: il fornitore formula un’offerta basandosi su una fotografia e sul diametro nominale del pin, senza chiedere disegni tecnici, limiti di tolleranza, campioni confezionati o informazioni sulle condizioni del componente ricevente.
Confrontare l’architettura di automazione, la cadenza produttiva e il cambio formato
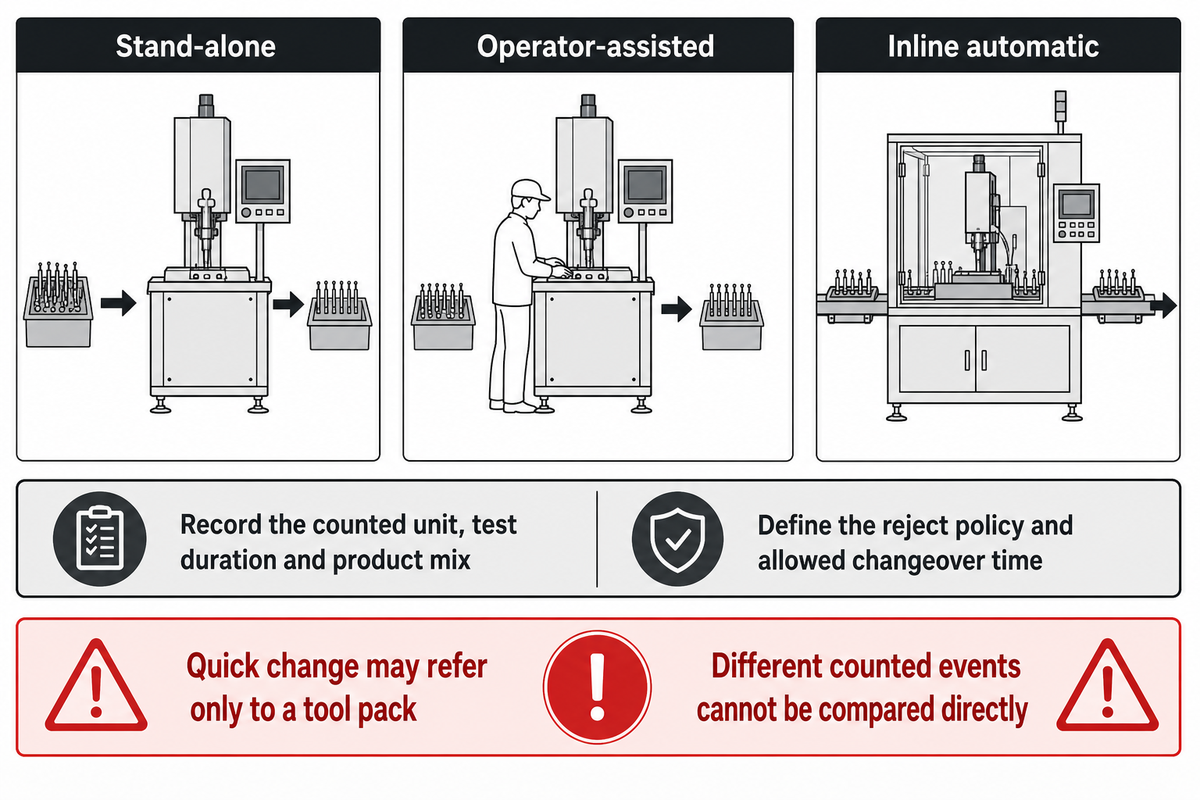
Vincoli diversi richiedono soluzioni diverse, da descrivere in un ambito di fornitura scritto. La scelta del sistema — indipendente, assistito dall’operatore o in linea — dipende dai volumi, dal contenuto del lavoro manuale, dalle interfacce a monte e a valle, dalla varietà dei prodotti, dallo spazio disponibile, dalla facilità di manutenzione e dal costo di un inserimento errato. Una linea di assemblaggio completamente automatizzata, una cella di assemblaggio automatizzata, una cella robotizzata scalabile, un ingombro ridotto e i cambi formato per produzioni ad alta varietà vanno descritti in campi separati dell’ambito di fornitura.
Una macchina automatica per l’inserimento di pin può utilizzare un alimentatore modulare, attrezzature per terminali o un’interfaccia con un robot, ma definirla ad alta velocità, ad alto volume o automotive non è un criterio di accettazione. Una macchina per l’inserimento di pin a pressione su schede elettroniche può invece utilizzare una testa servo per l’inserimento, un sistema di monitoraggio della forza di inserimento o attrezzature con spazio libero intorno alle zone di saldatura nelle configurazioni ad alta densità. Per ciascuna di queste dichiarazioni, definite una condizione misurabile per il confronto, includendo velocità di inserimento dei pin, precisione del movimento, alimentazione continua ed efficienza produttiva.
| Architettura | Indicata quando | Evidenze da richiedere |
|---|---|---|
| Indipendente | Il processo può essere separato e il materiale viene movimentato a lotti. | Attività dell’operatore, regole per gli accumuli intermedi e identificazione dei componenti |
| Assistita dall’operatore | La destrezza umana offre ancora un valore aggiunto, ma l’alimentazione o l’inserimento causano affaticamento o variabilità. | Valutazione ergonomica, interblocchi e ripetibilità tra operatori |
| Automatica in linea | Volumi e stabilità del processo giustificano l’integrazione con altre stazioni. | Stati di handshake, instradamento degli scarti, tempi di ripristino e collaudo a livello di linea |
Il tempo ciclo non dovrebbe essere considerato un’unità di misura se le ipotesi delle parti non coincidono; occorre inoltre documentare i criteri di controllo qualità e i limiti di fermo macchina. Chiarite che cosa rappresenta il numero di cicli: corse degli attuatori, pin presentati, assemblaggi accettati o una breve prova dimostrativa. Nell’offerta specificate anche la varietà dei componenti, i controlli e il rifornimento previsti, le fermate programmate e la gestione degli scarti.
Ad esempio, la pagina pubblica di TE indica per una piattaforma fino a 3.3 cicli al secondo e per un’altra più di 5 corse al secondo con passo di 30 mm. Questi dati non sono direttamente confrontabili perché differiscono l’evento conteggiato, la macchina, le attrezzature e i limiti dell’applicazione. Sono riportati qui per mostrare perché ogni dato deve essere accompagnato dall’unità di misura e dalle condizioni di prova.
Il cambio formato merita una prova dedicata: l’espressione «cambio rapido» potrebbe riferirsi soltanto al kit di attrezzature. La prova deve includere la selezione della ricetta di processo, la sostituzione dei componenti fisici, la regolazione dell’alimentatore, la verifica della dima, il controllo del primo pezzo e il tempo necessario per tornare a una produzione stabile di pezzi accettati.
Scheda dei limiti della cadenza produttiva
Per ogni valore di produzione, annotate l’unità conteggiata, la durata della prova, la varietà dei prodotti, le attività dell’operatore, i controlli eseguiti, i criteri di scarto, il livello di scorte ipotizzato, il tempo assegnato al cambio formato e l’ambito delle modifiche ammesse.
Dossier del produttore di macchine per l’inserimento di pin: dall’applicazione all’accettazione
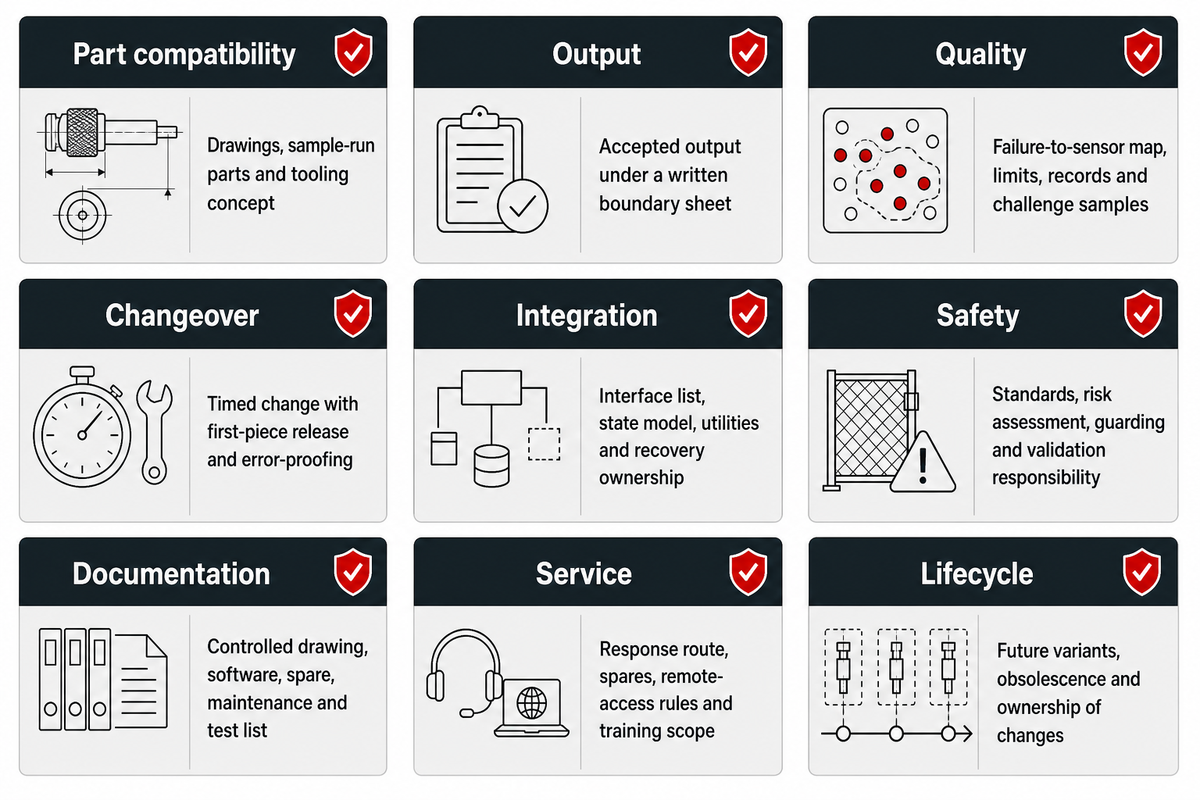
I fornitori affidabili sanno spiegare come un requisito si traduce in un progetto e come quest’ultimo verrà convalidato. Le brochure descrivono una piattaforma; disegni tecnici, prove sui campioni, registrazioni delle misurazioni e criteri di accettazione dimostrano l’idoneità rispetto ai vostri requisiti.
| Categoria di evidenza | Evidenza debole | Evidenza utile |
|---|---|---|
| Compatibilità dei componenti | «Adatta a molti pin» | Disegni tecnici esaminati, componenti delle prove sui campioni e concetto delle attrezzature |
| Produzione | Velocità massima senza condizioni specificate | Produzione accettata secondo una scheda dei limiti concordata per iscritto |
| Qualità | Un elenco di sensori | Mappatura dei guasti rilevati dai sensori, limiti, registrazioni e campioni di prova |
| Cambio formato | «Rapido» o «senza attrezzi» | Cambio cronometrato con autorizzazione del primo pezzo e sistemi a prova d’errore |
| Integrazione | «Pronta per la vostra linea» | Elenco delle interfacce, modello degli stati, utenze e responsabilità del ripristino |
| Sicurezza | Un logo generico di conformità | Norme tecniche applicabili, valutazione dei rischi, progetto delle protezioni e responsabilità della convalida |
| Documentazione | «Manuale d’uso incluso» | Elenco controllato di disegni tecnici, software, ricambi, manutenzione e documenti di prova |
| Assistenza | «Assistenza globale» | Canale di risposta con referenti identificati, elenco dei ricambi, regole per l’accesso remoto e ambito della formazione |
| Ciclo di vita | La sola durata della garanzia | Processo per le varianti future, gestione dell’obsolescenza e responsabilità delle modifiche |
Assegnate un punteggio alle evidenze in base alla dichiarazione, alla dimostrazione, alla misurazione o ai criteri di accettazione. Una dichiarazione può essere presa in considerazione nella valutazione; una dimostrazione può circoscrivere l’analisi; un campione misurato può sostenere la decisione; un criterio di accettazione firmato può tutelare l’acquisto.
Un lungo elenco di brevetti o i loghi di clienti famosi non bastano a giustificare un punteggio. I certificati del sistema qualità e documenti simili possono fornire indicazioni, ma senza dati specifici sull’applicazione non aiutano a definire i criteri di accettazione per un pin e un alloggiamento.
Definire qualità, tracciabilità e accettazione prima dell’ordine
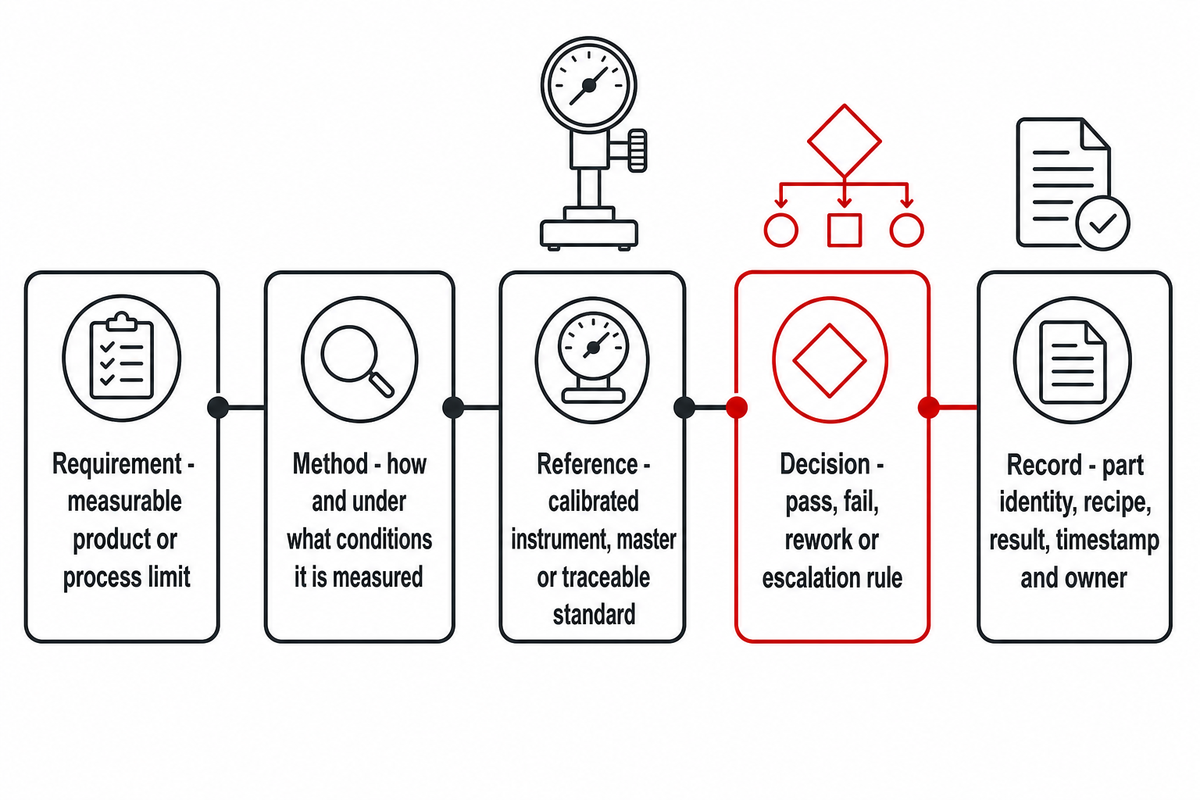
I criteri di accettazione vanno definiti prima dell’ordine di acquisto. Devono specificare i tipi di sensori, la struttura dei dati, il campionamento e i tempi di esecuzione delle prove. Se la definizione di «inserimento corretto» arriva dopo la costruzione della macchina, sia l’acquirente sia il produttore potrebbero superare la propria prova e trovarsi comunque in disaccordo.
Catena delle evidenze di accettazione
- Requisito: limite misurabile del prodotto o del processo.
- Metodo: come viene misurata la caratteristica e in quali condizioni.
- Riferimento: strumento tarato, campione di riferimento o norma tecnica tracciabile.
- Decisione: criterio per accettazione, rifiuto, rilavorazione o escalation.
- Registrazione: identificativo del componente, ricetta di processo, risultato, data e ora e responsabile.
Le indicazioni del NIST sulla tracciabilità metrologica spiegano la necessità di una catena di taratura ininterrotta verso riferimenti specificati. In termini pratici di acquisto, chiedete che cosa è stato misurato, con quale strumento, rispetto a quale limite e come collegare la registrazione al lotto di produzione o al componente.
Le evidenze sulla sicurezza dipendono anche dalla configurazione finale e dalla giurisdizione. La norma ISO 10218-2:2025 riguarda le applicazioni e le celle con robot industriali, mentre la ISO 12100 fornisce principi generali di valutazione e riduzione dei rischi. Nessuno dei due riferimenti dimostra la conformità della macchina proposta.
Preparare una richiesta di offerta pratica per l’assemblaggio di connettori
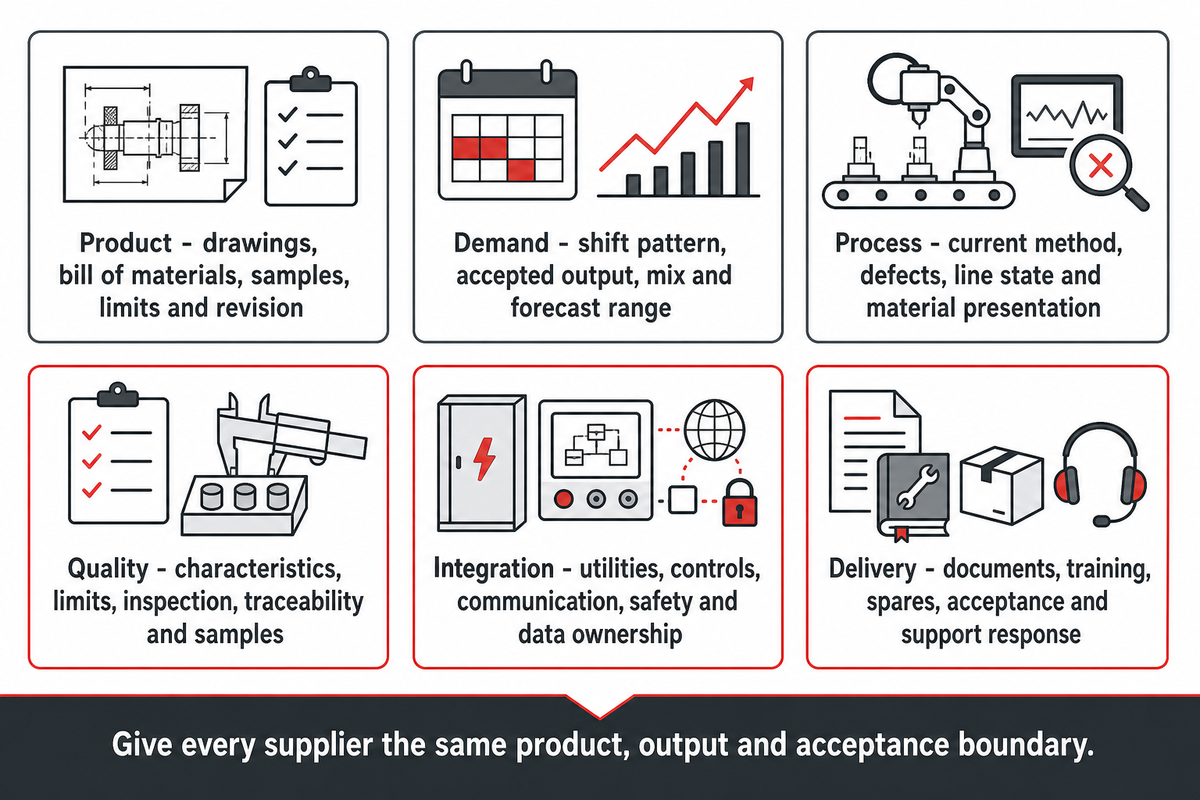
Le richieste di offerta ben formulate per sistemi di integrazione robotica o celle di inserimento di pin riducono o eliminano le ambiguità. Forniscono a tutti i fornitori le stesse informazioni sul prodotto, sulla produzione e sui criteri di accettazione, così che le differenze nell’ambito di fornitura emergano prima del confronto dei prezzi.
| Sezione | Contenuti |
|---|---|
| Prodotto | Disegni tecnici controllati, distinta base, campioni, limiti estetici e stato della revisione |
| Fabbisogno | Turni di lavoro, produzione accettata target, varietà e intervallo di previsione |
| Processo | Metodo attuale, difetti noti, stato delle fasi a monte e a valle e presentazione del materiale |
| Qualità | Caratteristiche critiche, limiti, metodo di controllo, tracciabilità e piano di campionamento |
| Integrazione | Utenze, controlli, comunicazione, limiti di sicurezza, planimetria e titolarità dei dati |
| Consegna | Documentazione, formazione, ricambi, collaudo in fabbrica e in sito e tempi di risposta dell’assistenza |
Chiedete ai fornitori di dichiarare ipotesi ed esclusioni insieme all’ambito di fornitura offerto. Un’offerta economica può escludere componenti come alimentatori, dime, controlli, integrazione di linea, messa in servizio all’estero e convalida della produzione, inclusi invece da altri fornitori.
Specificate inoltre chi è responsabile di procurare i campioni e di gestire le revisioni del progetto. Una macchina convalidata su un primo campione potrebbe richiedere un progetto diverso se, prima dell’installazione, cambiano la placcatura dei pin, la resina dell’alloggiamento, la geometria delle cavità o il confezionamento.
Indicazioni sui costi senza inventare un prezzo universale
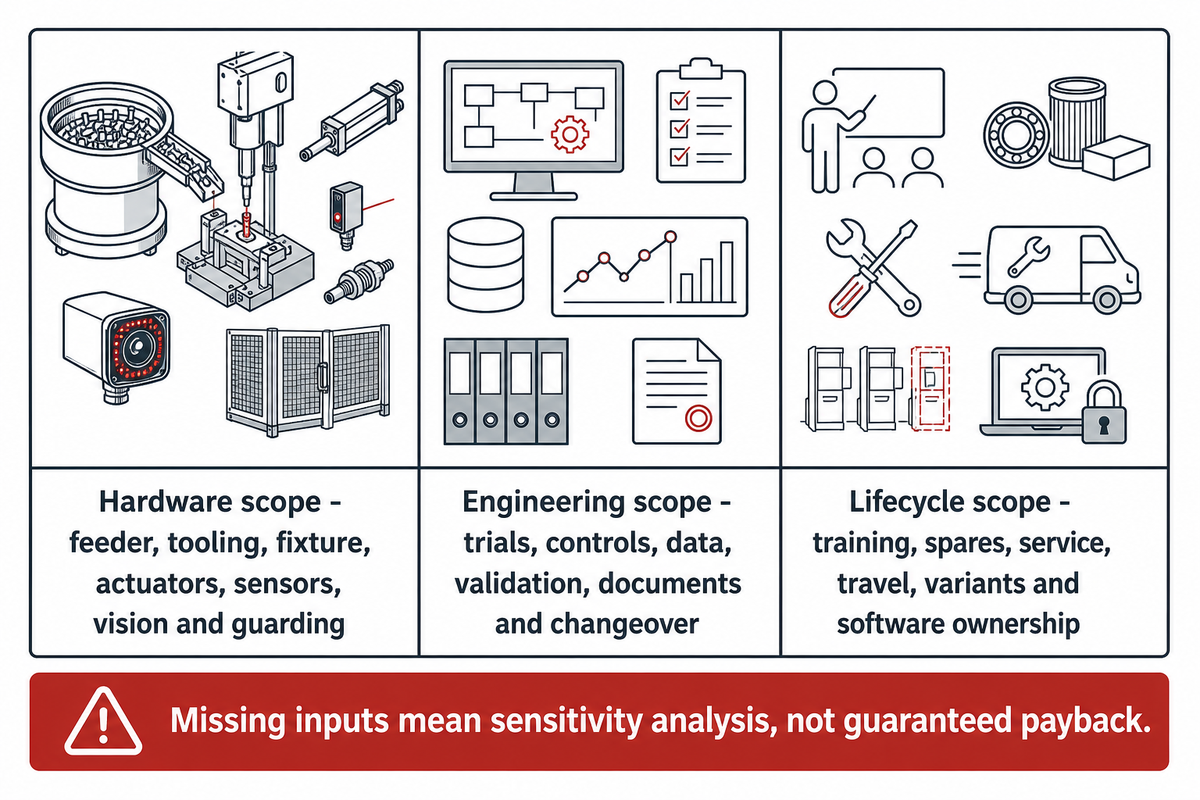
Non esiste una base ragionevole per stabilire un prezzo uniforme per un sistema su misura per l’inserimento di pin: il costo dipende dall’ambito di fornitura. La complessità dell’alimentazione, il numero di famiglie di prodotto, le dime proposte, gli assi di movimento, il controllo, la tracciabilità, le protezioni, l’integrazione di linea, la documentazione, gli interventi in sito e le attrezzature di ricambio possono incidere sulla soluzione complessiva.
Ambito hardware
Alimentatore, attrezzature, dima, attuatori, sensori, visione artificiale e protezioni.
Ambito ingegneristico
Prove sui componenti, controlli, dati, convalida, documentazione e progettazione del cambio formato.
Ambito del ciclo di vita
Formazione, ricambi, assistenza, trasferte, varianti future e titolarità del software.
Anziché confrontare i prezzi, valutate l’intero ambito di fornitura accettato. Includete nello stesso contratto le opzioni, le esclusioni, le licenze, le attrezzature di consumo, le trasferte e i componenti di cambio formato futuri.
Per elaborare un modello del ritorno sull’investimento (ROI), occorre inserire la cadenza produttiva accettata, il costo del lavoro comprensivo degli oneri, i dati su difetti e rilavorazioni, l’utilizzo pianificato, il budget di manutenzione e le perdite dovute ai cambi formato. Se mancano alcuni dati, utilizzate un’analisi per intervalli di sensibilità invece di indicare un tempo di ritorno dell’investimento garantito.
Segnale d’allarme sui costi: un fornitore indica un tempo di ritorno dell’investimento prima di documentare il processo di riferimento, la definizione dell’output accettato e l’ambito incluso.
Il ruolo di ZEUEE in un progetto di automazione dei connettori
ZEUEE è l’editore di questa guida e un potenziale fornitore; le informazioni sull’azienda vanno quindi considerate come evidenze di prima parte. Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. dichiara di essere stata fondata nel 2005 e di progettare, produrre e vendere macchinari per l’automazione industriale.
Informazioni sul profilo aziendale di ZEUEE
- Base produttiva di 20.000 metri quadrati a Taihe, Jiangxi
- Più di 120 dipendenti
- Oltre 150 brevetti di R&S dichiarati nel profilo aziendale
- Certificazione ISO 9001:2015 dichiarata nel profilo aziendale
- Clienti in più di 30 paesi e regioni, secondo quanto dichiarato nel profilo aziendale.
- Specializzazione nell’automazione su misura dell’intero stabilimento
Questi dati indicano dimensioni organizzative ed esperienza nell’automazione, ma non sostituiscono una valutazione ingegneristica specifica per i componenti. Nel passaggio successivo, ZEUEE valuterà il processo proposto sulla base dei vostri disegni tecnici, campioni, limiti di produzione, requisiti di controllo e condizioni di integrazione, applicando la stessa matrice di evidenze usata per gli altri fornitori.
Per valutare le soluzioni commerciali, consultate le varianti disponibili della macchina per l’inserimento, in base al disegno tecnico del componente, oppure inviate una descrizione dell’applicazione con il disegno del pin, la tolleranza dell’alloggiamento e la produzione target per discutere la compatibilità. I valori specifici del prodotto e le dichiarazioni sulla configurazione vanno verificati in quella pagina e nell’offerta del progetto.
Il metodo di selezione dei produttori in 5 fasi
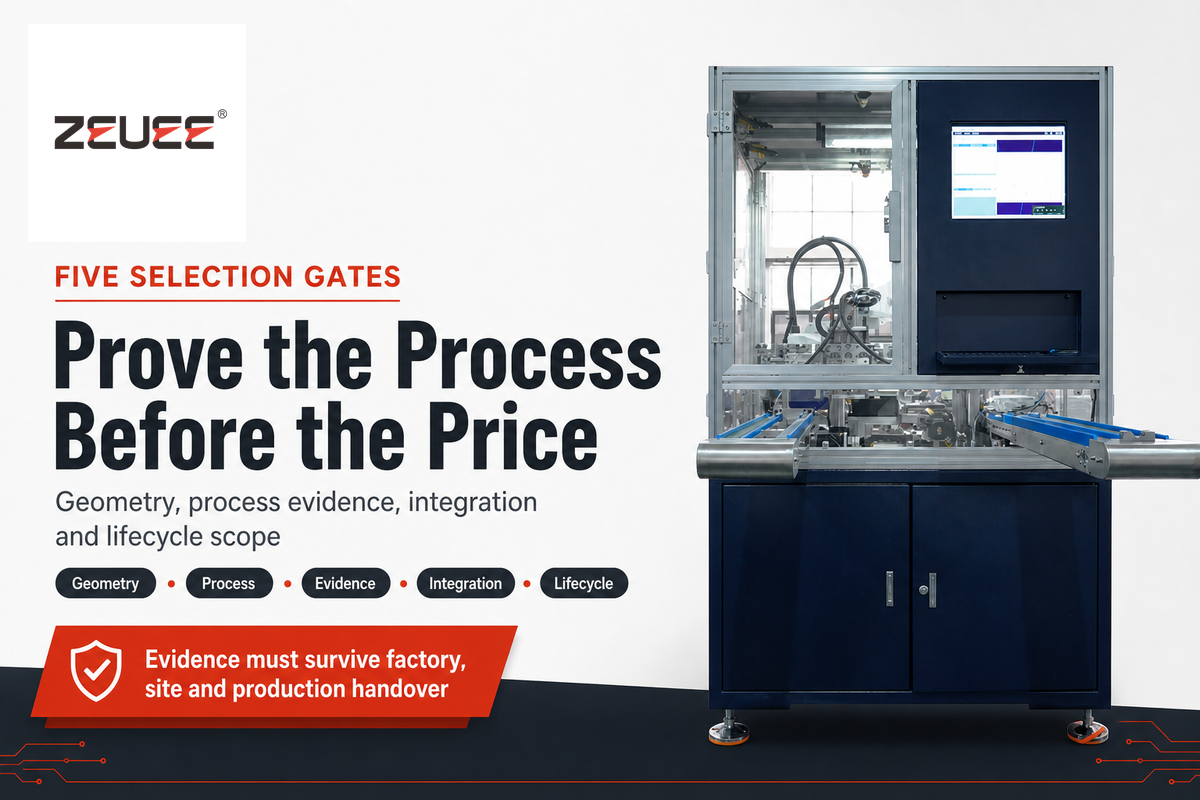
Applicate le cinque fasi in sequenza. Un fornitore che non supera una fase iniziale non dovrebbe essere rivalutato in base a un prezzo basso o a un video aziendale ben realizzato.
- 1Verifica della geometria: Il fornitore ha esaminato i disegni tecnici controllati e i campioni rappresentativi?
- 2Verifica del processo: Il progetto comprende alimentazione, posizionamento, inserimento, verifica e ripristino?
- 3 Verifica delle evidenze: le dichiarazioni sulla produzione, sulla qualità e sul cambio formato sono legate a condizioni misurabili?
- 4 Verifica dell’integrazione: utenze, interfacce, sicurezza, dati, documentazione e responsabilità sono definiti?
- 5 Verifica del ciclo di vita: formazione, ricambi, tempi di risposta dell’assistenza e varianti future sono definiti chiaramente a livello commerciale?
Il candidato migliore non è necessariamente quello con il maggior livello di automazione. È quello il cui ambito di fornitura affronta i rischi critici con evidenze che il vostro team può riprodurre durante il collaudo di accettazione in fabbrica, in sito e al passaggio alla produzione.
Domande frequenti: produttori di macchine per l’inserimento di pin
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






