Contatti Zeyu lntelligent Industrial Company

Come scegliere il produttore giusto di una linea di assemblaggio per connettori ottici

Aggiornato: agosto 2026 · Di XCX
Scegliere il produttore di una linea di assemblaggio per connettori ottici significa confrontare le evidenze relative al prodotto, non la durata di una visita in fabbrica. Il fornitore giusto sa mostrare come le varianti di connettori e cavi vengono lavorate in ogni stazione, come si misurano i risultati e come verrà verificata l’accettazione della produzione prima della spedizione.
Stabilimenti di grandi dimensioni, numero di brevetti, elenchi di clienti e certificati dei sistemi di gestione della qualità possono contribuire alla due diligence. Nessuno di questi elementi dimostra che una configurazione proposta sia in grado di assemblare, controllare, testare, gestire i cambi formato e documentare i vostri prodotti. Usate il quadro seguente per trasformare ogni affermazione allettante in un requisito verificabile.
1. Partire dal prodotto e dai criteri di accettazione, non dalla visita in fabbrica
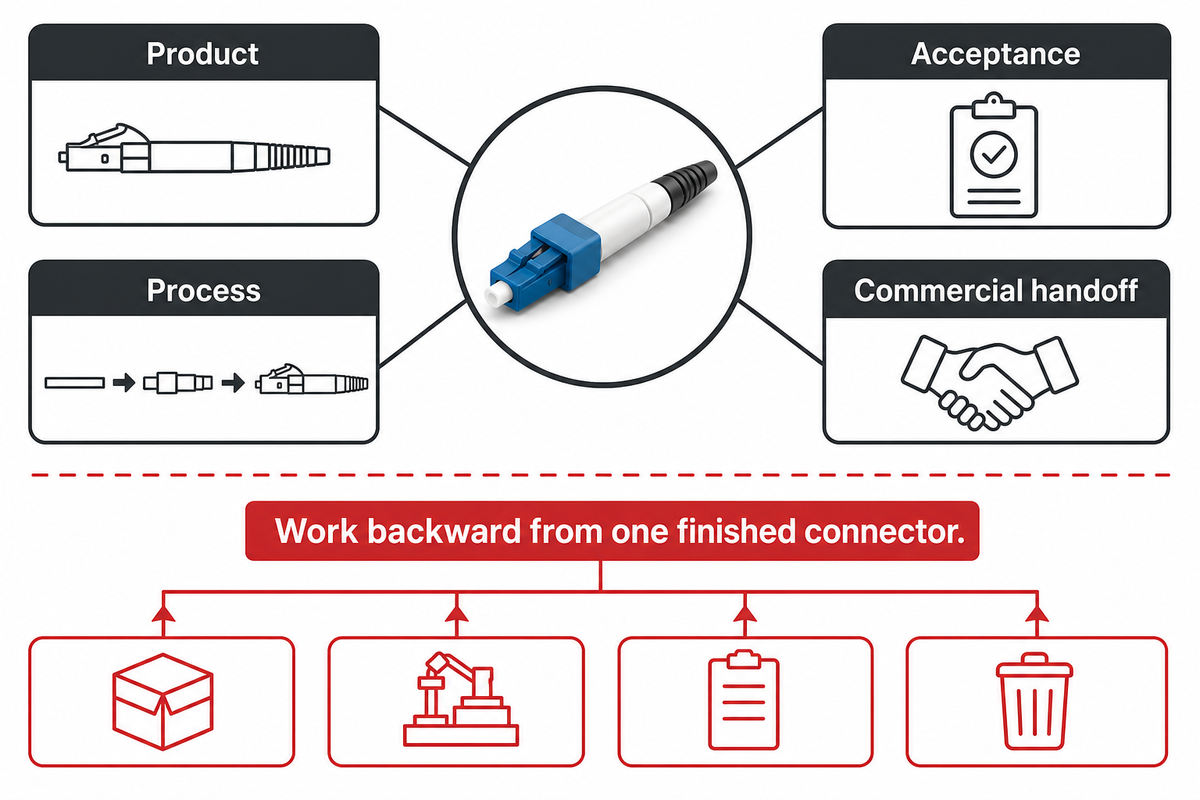
La definizione dell’ambito parte da qui: «linea completa» non è un criterio d’acquisto utile. Elencate le famiglie di connettori, la forma delle ferrule, il tipo di lucidatura, le costruzioni dei cavi, la tracciabilità dei lotti, la marcatura, l’imballaggio e il mercato di destinazione. Definite quindi dove iniziano e finiscono le responsabilità del fornitore: cavo preparato, componenti grezzi del connettore, assemblaggio finito del cavo o prodotto confezionato.
- Prodotto: disegni tecnici, campioni approvati, varianti di connettori e cavi, materiali critici e finitura.
- Processo: operazioni automatiche, assistite, manuali e fornite dall’acquirente.
- Accettazione: caratteristiche, strumenti, regole di campionamento, dati grezzi e gestione delle non conformità.
- Passaggio commerciale: formazione, ricambi, software, documenti, attività in sito e deviazioni aperte.
Questo confine distingue anche l’ambito di approvvigionamento di un produttore di macchinari per l’automazione da quello di un produttore di assemblaggi di cavi. Considerateli ruoli di fornitura distinti. Una proposta adeguata dichiara quale ruolo assume il fornitore, senza lasciare che le responsabilità si confondano.
Verifica dei confini: prendete un connettore finito e risalite a ritroso il processo. Per ogni operazione chiedete chi fornisce l’input, chi è proprietario dell’attrezzatura, quale registrazione ne prova il completamento e chi gestisce un eventuale guasto. Se una risposta è «se ne occuperà l’acquirente in un secondo momento», escludete l’operazione dalla linea fornita e calcolate separatamente manodopera, macchinari, spazio a pavimento e convalida. Questo esercizio può mettere in luce la differenza tra un elenco completo di macchine e una responsabilità di produzione completa.
I requisiti iniziali dell’acquirente spesso derivano da applicazioni adiacenti della fibra ottica: interconnessioni per data center, telecomunicazioni per reti esterne, reti ottiche industriali o collegamenti di backhaul per reti wireless. Queste denominazioni descrivono l’uso, non le evidenze di assemblaggio. Traducetele in dati di prodotto e di prova, senza presumere che il fornitore comprenda il percorso della fibra previsto.
| Ambito della fibra | fibra ottica, fibra, connettore per fibra ottica, cavo in fibra ottica, cavo in fibra, fibra di vetro, monomodale, multimodale, rivestimento, segnali luminosi |
|---|---|
| Ambito dei connettori | tipo di connettore, tipi di connettori, tipi di connettori per fibra ottica, connettori SC e LC, adattatori per fibra ottica, spine dei connettori, fattore di forma, designazione, cicli di accoppiamento |
| Ambito applicativo | trasferimento dati ad alta velocità, connessioni dati, integrità del segnale, comunicazioni ottiche, reti di comunicazione, settore delle telecomunicazioni, interferenze elettromagnetiche, spazio nei rack |
| Ambito della produzione | automazione di fabbrica, processi di produzione industriale, stabilimento produttivo, produzione di connettori, controllo di processo, tolleranza, progressi tecnologici, misuratore di potenza |
| Ambito della conformità | norme tecniche di settore, norme tecniche internazionali, Telcordia, RoHS, condizioni ambientali, resistenza ambientale, ambienti industriali gravosi, responsabilità in materia di sicurezza e normative |
2. Usare una verifica di compatibilità della linea a quattro stati
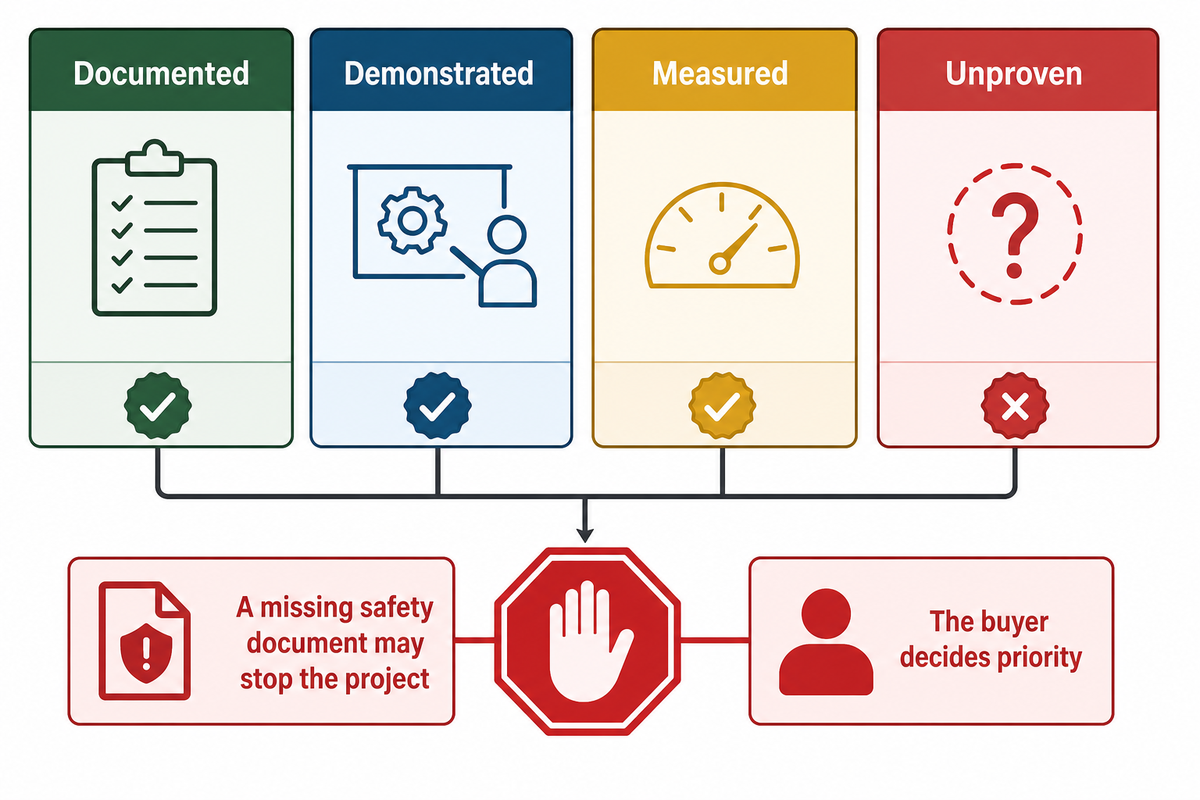
Una volta esplicitati gli input di prodotto e di prova, classificate ogni requisito come documentato, dimostrato, misurato o non dimostrato. Non sommate gli stati in un punteggio universale. La mancanza di un documento di sicurezza può essere una condizione di arresto, mentre l’assenza di una funzione di comodità potrebbe semplicemente restare una questione aperta: la priorità spetta all’acquirente.
| Requisito | Evidenze da richiedere | Sostituto inadeguato | Condizione di superamento del progetto | Limite |
|---|---|---|---|---|
| 1. Ambito del prodotto | Elenco firmato delle varianti e degli input | «Compatibile con molti modelli» | Ogni variante autorizzata è identificata | Un elenco non dimostra la capacità produttiva |
| 2. Mappa delle stazioni | Operazione, responsabile, input, output, accumulo intermedio | Fotografia della macchina | Nessuna fase manuale nascosta | La disposizione può cambiare dopo le prove |
| 3. Attrezzature | Elenco delle attrezzature, disegni, proprietà, durata | Nome del connettore in una brochure | Ogni famiglia ha un percorso di attrezzaggio | I materiali di consumo dipendono ancora dal lotto |
| 4. Piano di controllo | Controlli sugli input critici e sui difetti | Certificato generico di qualità | I piani di intervento assegnano i responsabili | Il piano richiede comunque registrazioni di esecuzione |
| 5. Misurazione | Metodo, strumento, tracciabilità, dati | Immagine nitida al microscopio | Ogni caratteristica ha una decisione di conformità | I metodi non sono intercambiabili |
| 6. Protocollo di produzione | Lotti verificati e registro grezzo degli eventi | Tempo ciclo a macchina vuota | La produzione accettata è riproducibile durante la prova | La prova non dimostra la capacità a lungo termine |
| 7. Cambio formato | Cambio cronometrato e approvazione del primo pezzo | Schermata del menu delle ricette di processo | La variante più impegnativa viene verificata | Va incluso lo sgombero dei materiali |
| 8. Sicurezza e documenti | Fascicolo dei rischi, disegni, manuali, convalida | La sola dichiarazione del fornitore | Le responsabilità per il mercato di destinazione sono assegnate | La normativa locale dipende dalla configurazione finale |
| 9. Passaggio all’assistenza | Backup, ricambi, accesso, formazione, escalation | Durata della garanzia | Il ripristino è testato e ha un responsabile | Le condizioni di assistenza restano contrattuali |
3. Abbinare le famiglie di connettori a stazioni, attrezzature e materiali di consumo
Ogni requisito non dimostrato relativo a una famiglia di prodotti passa quindi alla verifica di compatibilità: i nomi delle famiglie avviano la verifica, ma non la concludono. Le ferrule cilindriche monofibra e quelle rettangolari multifibra possono richiedere attrezzature, geometrie di lucidatura, campi di controllo e interfacce di prova diversi. La norma IEC 61300-3-30:2026 ha un ambito specifico per la geometria delle superfici terminali rettangolari multifibra: un motivo sufficiente per chiedere una scheda d’interfaccia specifica per ogni famiglia.
| Gruppo | Verificare a livello di stazione | Evidenze |
|---|---|---|
| LC | Chiedere al fornitore di dichiarare il percorso di stazioni, attrezzature, materiali di consumo, controllo e prova | Setup verificato, ID dell’attrezzatura e campione accettato |
| SC | Chiedere al fornitore di dichiarare il percorso di stazioni, attrezzature, materiali di consumo, controllo e prova | Setup verificato, ID dell’attrezzatura e campione accettato |
| FC | Chiedere al fornitore di dichiarare il percorso di stazioni, attrezzature, materiali di consumo, controllo e prova | Setup verificato, ID dell’attrezzatura e campione accettato |
| Finitura UPC | Chiedere al fornitore di dichiarare le differenze di attrezzature, materiali di consumo, processo e misurazione | Setup approvato e campioni accettati |
| Finitura APC | Chiedere al fornitore di dichiarare le differenze di attrezzature, materiali di consumo, processo e misurazione | Setup approvato e campioni accettati |
| Cavo simplex | Chiedere al fornitore di dichiarare i requisiti di movimentazione, marcatura, tracciabilità e imballaggio | Scheda di tracciamento del lotto e campione d’imballaggio accettato |
| Cavo duplex | Chiedere al fornitore di dichiarare i requisiti di movimentazione, marcatura, polarità e imballaggio | Scheda di tracciamento del lotto e campione d’imballaggio accettato |
| Multifibra in stile MPO | Chiedere al fornitore di dichiarare il percorso di stazioni, attrezzature, materiali di consumo, controllo e prova | Setup verificato, ID dell’attrezzatura e campione accettato |
| Assemblaggio su misura o ibrido | Eccezioni manuali e operazioni fornite dall’acquirente | Confini delle stazioni annotati con modifiche |
Per ogni riga, indicate se caricamento, spelatura, gestione dell’adesivo, polimerizzazione, taglio della fibra, lucidatura, controllo, prove ottiche, marcatura e scaricamento sono automatici, assistiti, manuali o esclusi dalla fornitura. In questo modo, la dicitura «compatibile» non può nascondere un’eccezione che richiede molta manodopera.
Anche i materiali di consumo devono comparire nella stessa scheda. Registrate la famiglia di adesivi o di polimerizzazione, la pellicola di lucidatura e i criteri di sostituzione, i materiali di pulizia, le attrezzature di crimpatura, i cavi di riferimento, gli adattatori e ogni ricetta di processo controllata dal fornitore. Una linea può accettare meccanicamente un connettore e tuttavia richiedere modalità diverse di movimentazione, polimerizzazione, lucidatura, controllo o accoppiamento. La compatibilità è quindi una catena di approvazioni a livello di stazione, non una caratteristica binaria del telaio.
4. Verificare l’intera catena di misurazione
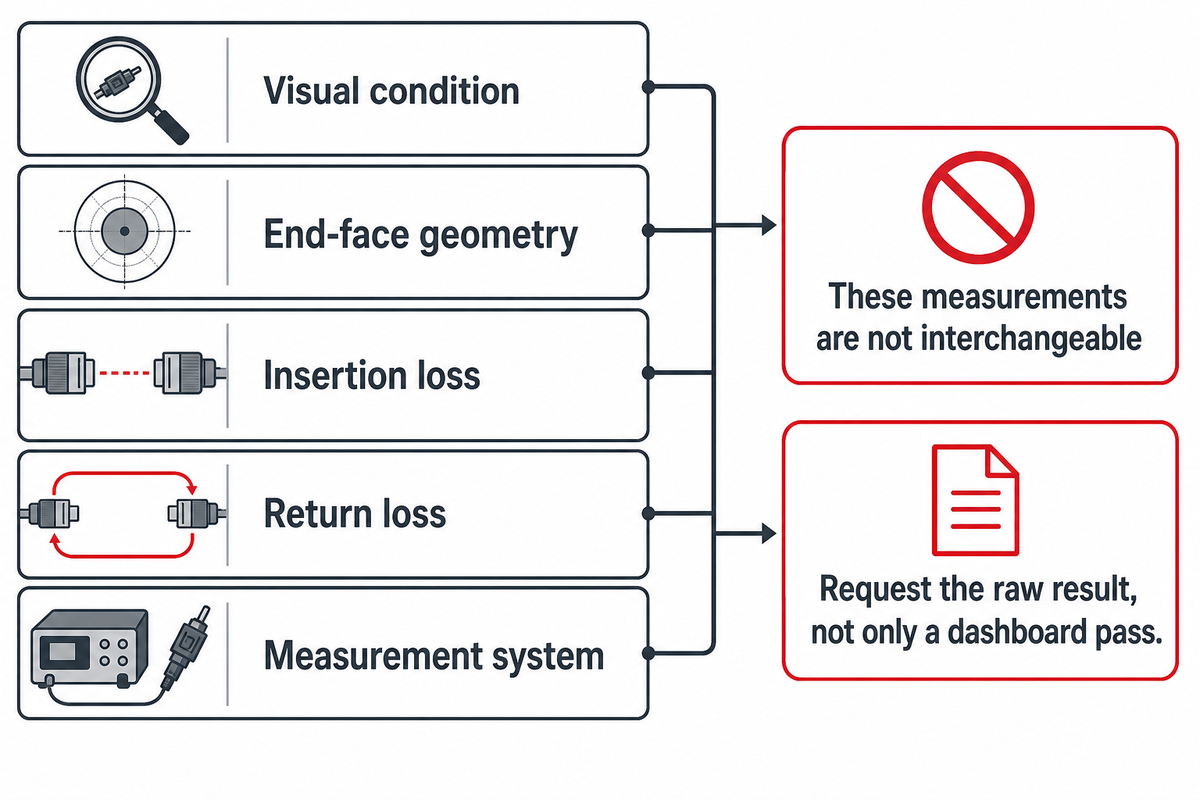
Un’immagine nitida della superficie terminale è utile, ma non costituisce un risultato delle prestazioni ottiche. L’ambito ufficiale della norma IEC 61300-3-35:2022 specifica che il controllo visivo è aggiuntivo e non sostituisce la misurazione dell’attenuazione, della perdita di ritorno o dei parametri della superficie terminale. Chiedete al fornitore di distinguere ciò che viene osservato, ciò che viene misurato e ciò che viene qualificato.
| Grandezza misurata | Definire | Registrare | Non sostituire con |
|---|---|---|---|
| Condizione visiva | Zona, ricetta di processo, stato del connettore | Immagine e decisione di conformità | Perdita di inserzione |
| Geometria della superficie terminale | Famiglia della ferrula e interfaccia | File grezzo della geometria | Immagine della pulizia |
| Perdita di inserzione | Lunghezza d’onda, riferimento, metodo di accoppiamento | Risultato e identificazione del campione | Aspetto |
| Perdita di ritorno | Lunghezza d’onda e configurazione di prova | Risultato e ID dello strumento | Perdita di inserzione |
| Sistema di misurazione | Tracciabilità, incertezza, ripetibilità | Taratura e verifica | Marca dello strumento |
Quando contano ripetibilità e riproducibilità, definite lo studio e i criteri di accettazione prima della prova. Un’etichetta di taratura non dimostra che l’adattatore scelto o l’intero metodo di misurazione siano adatti al prodotto.
Richiedete il risultato grezzo, non soltanto l’esito positivo sul pannello di controllo. Il file dovrebbe conservare l’identità del prodotto, l’ora, la ricetta di processo, la configurazione di strumento e adattatore, l’operatore o la stazione, la lunghezza d’onda se pertinente, il valore misurato, la regola applicabile e la decisione di conformità. Ripetete quindi la prova su un piccolo gruppo di campioni noti dopo ogni modifica a un’attrezzatura, un adattatore, una ricetta o un software. Questo non convalida da solo il sistema di misurazione, ma permette di capire se il risultato è tracciabile e confrontabile.
5. Confrontare i risultati osservati su tre lotti concordati
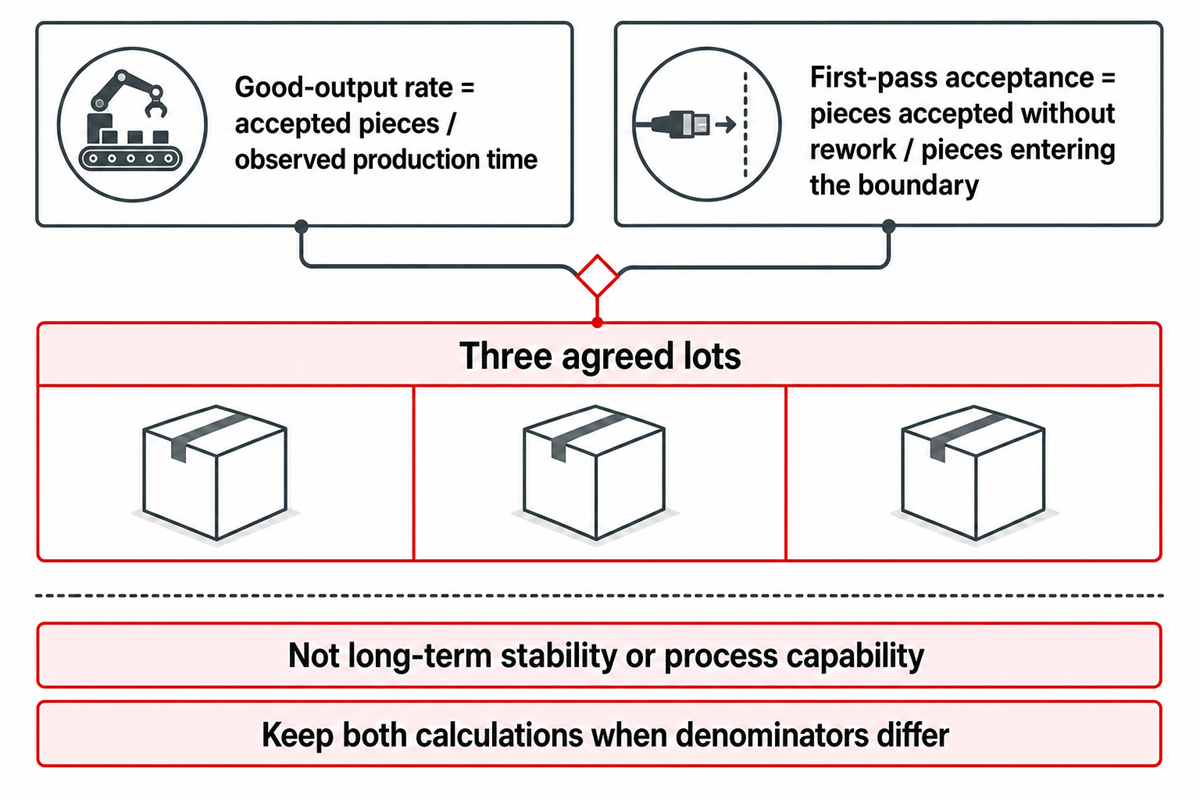
Una volta fissato il metodo di misurazione del prodotto, il tempo ciclo dichiarato potrebbe escludere caricamento, riscaldamento, controllo, scarti, rilavorazioni, fermate pianificate e cambio formato. Definite queste regole, quindi calcolate tasso di produzione conforme = pezzi accettati / tempo di produzione osservato. Usando lo stesso metodo di misurazione e accettazione del prodotto, riportate separatamente anche accettazione al primo passaggio = pezzi accettati senza rilavorazione / pezzi entrati nell’ambito.
Esempio didattico ipotetico — non rappresentativo delle prestazioni di ZEUEE o del settore:
| Lotto | Pezzi entrati | Accettati al primo passaggio | Accettati dopo la rilavorazione | Tempo osservato | Tasso di produzione conforme | Accettazione al primo passaggio |
|---|---|---|---|---|---|---|
| A | 240 | 222 | 8 | 120 min | 115.0/ora | 92.5% |
| B | 240 | 218 | 12 | 125 min | 110.4/ora | 90.8% |
| C | 240 | 225 | 6 | 118 min | 117.5/ora | 93.8% |
Il confronto su tre lotti può rivelare variazioni che una singola dimostrazione ben preparata potrebbe nascondere. Non stabilisce la stabilità a lungo termine, la capacità di processo, i limiti di confidenza, la resa futura o la capacità dello stabilimento. Le indicazioni statistiche del NIST considerano questi aspetti questioni più ampie, dipendenti dal tempo, che riguardano osservazioni indipendenti e un processo sotto controllo. Il contratto d’acquisto deve quindi descrivere la prova come confronto di accettazione verificato, non come studio di capacità.
Quando possibile, usate materiali in ingresso controllati dall’acquirente oppure congelate i materiali del fornitore per lotto e stato di ispezione. Registrate i tempi di attesa per mancanza di materiale, di blocco, le pause pianificate, le fermate brevi e gli interventi manuali, anziché escluderli tacitamente dal denominatore. Se il fornitore propone un ambito diverso, mantenete entrambi i calcoli. La divergenza sul denominatore è una differenza commerciale da rendere visibile prima dell’ordine d’acquisto, non da scoprire durante l’avviamento produttivo.
6. Verificare le promesse su cambio formato e tracciabilità
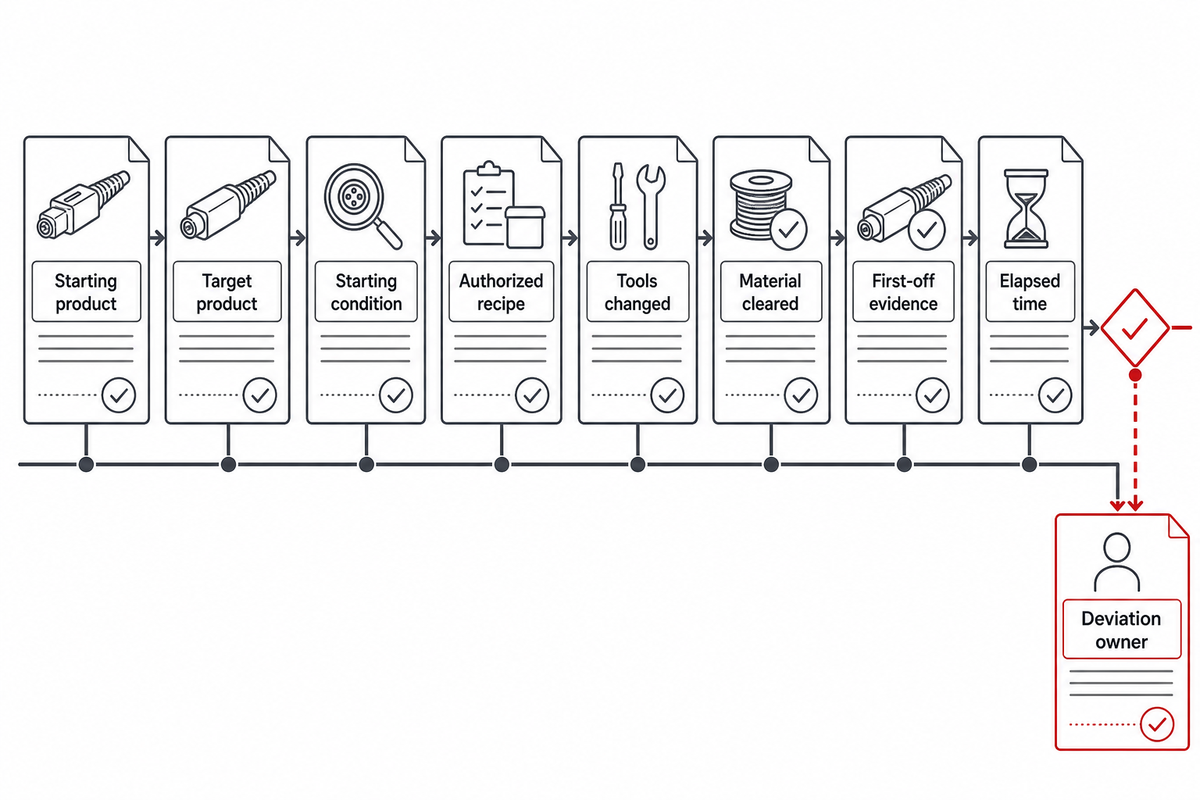
Un pulsante per la ricetta di processo non dimostra l’esito del cambio formato. Verificate il passaggio dalla configurazione iniziale a una variante importante sul piano commerciale o particolarmente impegnativa. Registrate la sostituzione degli utensili, lo sgombero dei materiali, l’autorizzazione della ricetta, gli interventi umani, il controllo del primo pezzo, il primo pezzo approvato, il tempo trascorso e le deviazioni ancora aperte.
Voce di accettazione del cambio formato: prodotto iniziale → prodotto di destinazione → condizione iniziale → ricetta autorizzata → utensili sostituiti → materiali sgomberati → evidenze del primo pezzo → tempo trascorso → responsabile della deviazione.
Seguite poi un’identità di lotto o di numero di serie attraverso i materiali in ingresso, gli eventi delle stazioni, i file di controllo, i risultati ottici, gli scarti, le rilavorazioni e l’imballaggio. Se dopo l’accettazione in fabbrica cambia una revisione di un componente o del software, individuate le evidenze interessate e ripetete le prove pertinenti.
Non verificate soltanto la direzione più semplice. Il passaggio da una configurazione complessa a una semplice può nascondere problemi di pulizia, allineamento o controllo del primo pezzo che si presentano nella direzione inversa. Includete un avviamento a freddo se è importante verificare il ripristino dopo l’avvio e concordate quando fermare il cronometro: alla conferma dell’operatore, al primo pezzo meccanicamente completo oppure al primo pezzo accettato secondo tutte le misurazioni richieste. L’estremo scelto può cambiare in modo sostanziale il tempo di cambio formato dichiarato.
7. Assegnare le responsabilità per la sicurezza della macchina e il mercato di destinazione
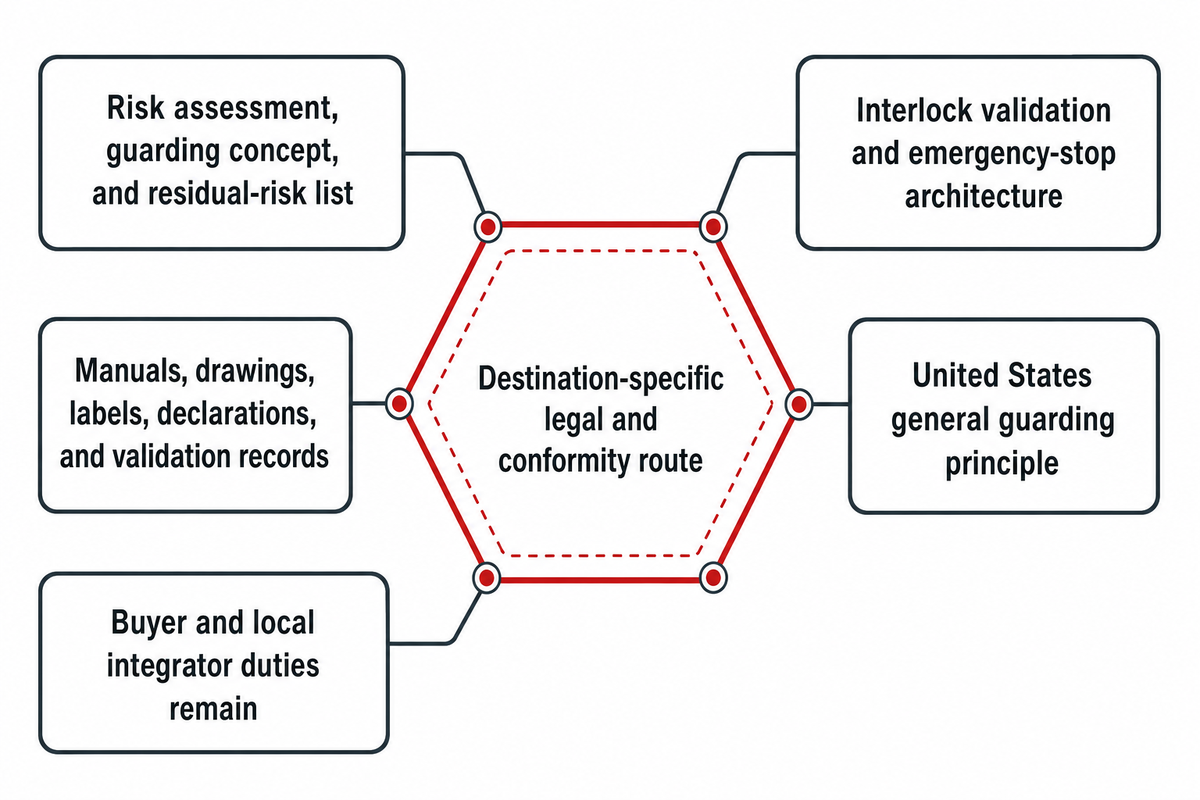
Dopo aver definito il cambio formato e le condizioni di avvio, occorre stabilire separatamente i confini della sicurezza della macchina. Per un’installazione negli Stati Uniti, l’OSHA 29 CFR 1910.212 stabilisce un principio generale di protezione per i punti di lavorazione, i punti di trascinamento, le parti rotanti e i trucioli o le scintille proiettati. Questa norma non equivale a una certificazione globale e la certificazione del sistema di gestione ISO 9001 non approva una macchina o un prodotto specifico.
«Deve essere fornito uno o più metodi di protezione delle macchine per proteggere l’operatore e gli altri dipendenti presenti nell’area della macchina.»
OSHA 29 CFR 1910.212(a)(1)
- Richiedete la valutazione dei rischi, il progetto delle protezioni, la convalida degli interblocchi, l’architettura dell’arresto di emergenza e l’elenco dei rischi residui.
- Specificate chi fornisce manuali, disegni, etichette, dichiarazioni, registrazioni di convalida e attività di integrazione locale.
- Prima della spedizione, verificate il percorso legale e di conformità specifico per il mercato di destinazione rispetto alla configurazione finale.
Una dichiarazione del fornitore, il logo di un cliente o un certificato generale possono far parte del fascicolo. Nessuno sostituisce le evidenze specifiche del progetto o le responsabilità dell’acquirente e dell’integratore locale.
8. Verificare utenze, proprietà dei dati, ricambi e ciclo di vita del software
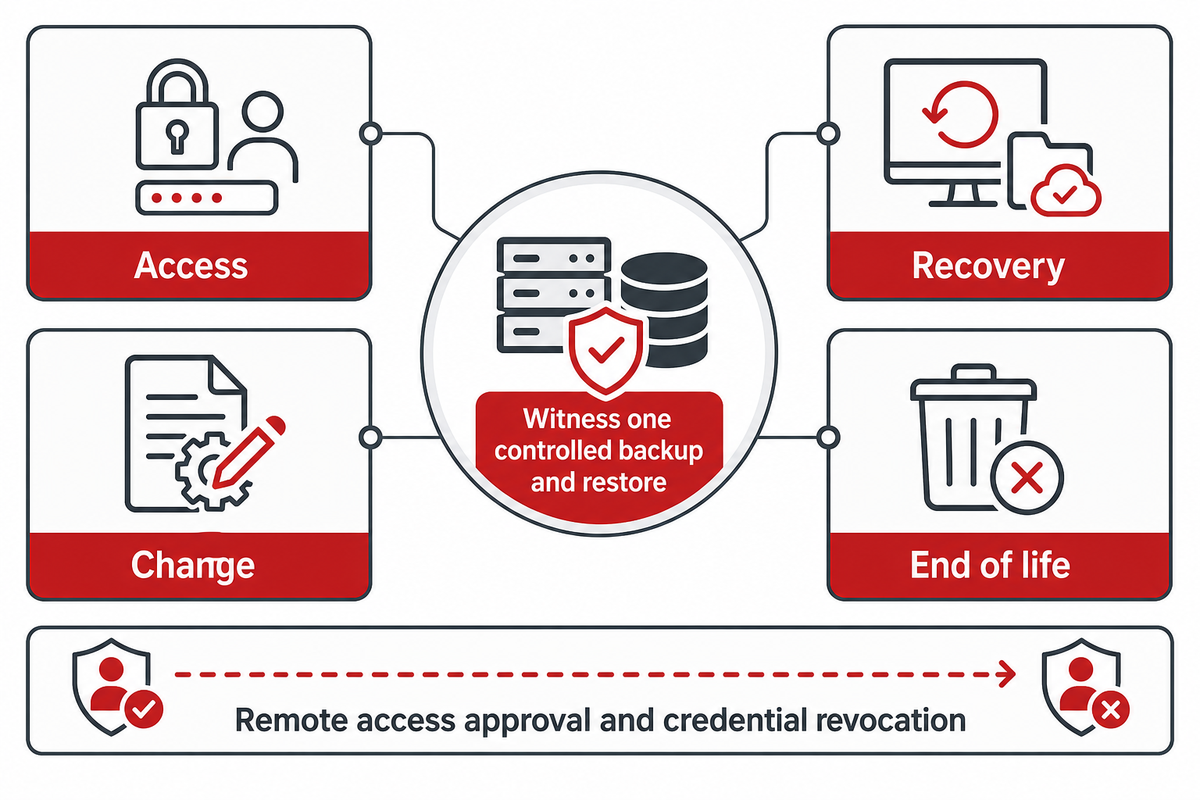
La possibilità di fornire assistenza si progetta prima dell’acquisto. Definite alimentazione elettrica, aria, aspirazione, carico sul pavimento, interfacce di rete, ruoli utente, formato dei dati grezzi, conservazione, posizione dei backup e modalità di ripristino. Chiedete se l’acquirente può ripristinare la linea senza l’ingegnere originale e come verrà sostituito un computer industriale guasto o un componente fuori produzione.
Accesso
Account, custodia delle password, autorizzazione delle sessioni remote, revoca, registri.
Account, custodia delle password, autorizzazione delle sessioni remote, revoca, registri.
Ripristino
Programma, ricette di processo, parametri, schema dei dati, backup e ripristino verificato.
Programma, ricette di processo, parametri, schema dei dati, backup e ripristino verificato.
Modifiche
Distribuzione degli aggiornamenti, note di rilascio, componenti sostitutivi, prove di regressione, ripristino della versione precedente.
Distribuzione degli aggiornamenti, note di rilascio, componenti sostitutivi, prove di regressione, ripristino della versione precedente.
Fine ciclo di vita
Software obsoleto, hardware non più supportato, ambito del codice sorgente, responsabile della migrazione.
Software obsoleto, hardware non più supportato, ambito del codice sorgente, responsabile della migrazione.
Le indicazioni del NIST per la tecnologia operativa supportano l’approccio che considera la sicurezza delle apparecchiature connesse una questione di ciclo di vita. Non prescrivono la vostra architettura né trasferiscono la proprietà del codice sorgente: questi dettagli vanno definiti nel contratto, insieme a formazione, ricambi, escalation e aspettative di risposta.
Chiedete al fornitore di dimostrare un backup e un ripristino controllati sulla configurazione rilasciata. Registrate versioni software, checksum, licenze, custodia degli account, durata del ripristino e funzioni sottoposte nuovamente a prova. Decidete anche se l’accesso remoto deve essere normalmente disattivato, chi può attivarlo, come si registra l’autorizzazione e come si revocano le credenziali quando cambiano il personale o i partner di assistenza. Un file di backup mai usato per un ripristino è solo un’affermazione.
9. Inserire il registro delle evidenze dalla richiesta di offerta al collaudo di accettazione in fabbrica nel pacchetto d’acquisto
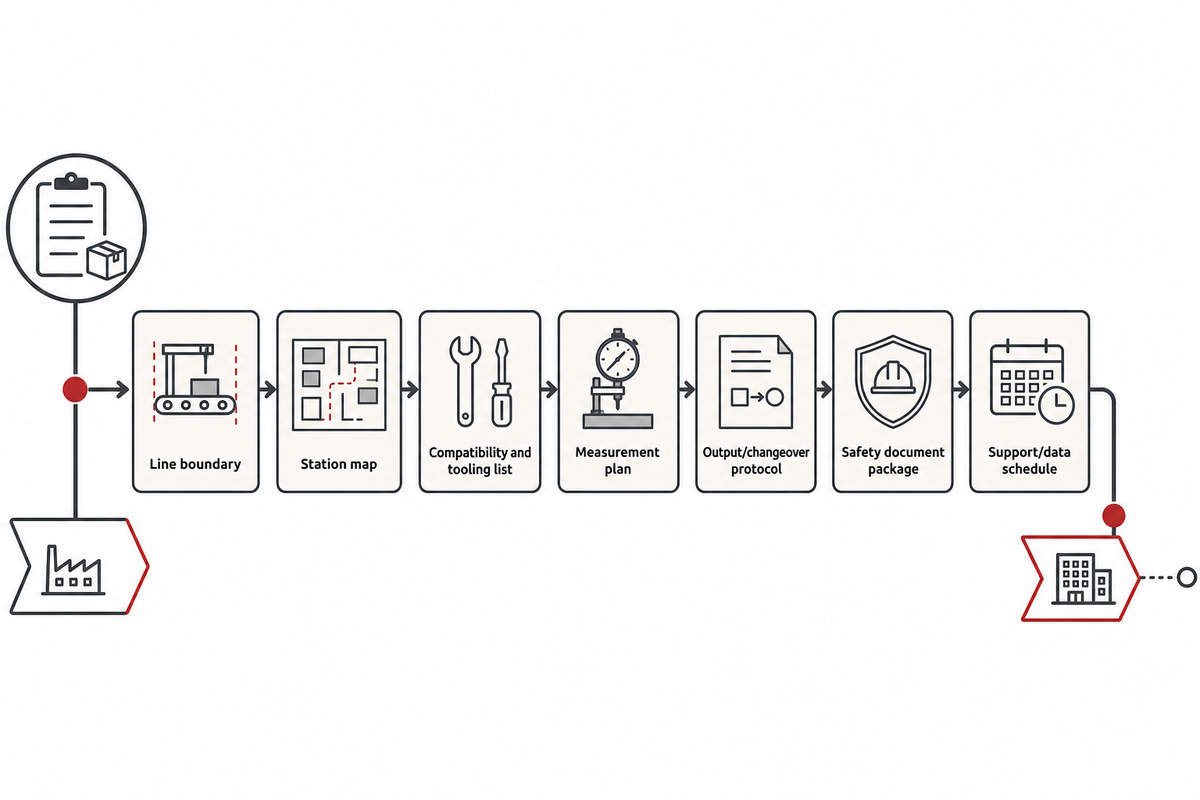
Dopo aver definito le responsabilità per backup e ripristino, inserite gli stessi ID di requisito nella richiesta di offerta e nel piano di collaudo di accettazione in fabbrica. Ogni promessa avrà così un metodo di verifica, un campione o lotto, un file di dati, un testimone, un risultato, un limite e un responsabile delle deviazioni. Usate questo registro come strumento per l’acquirente, specifico per l’articolo; non presentatelo come modulo IEC o ISA.
| ID | Requisito | Prodotto/variante | Obiettivo o regola | Metodo di verifica | Campione/lotto | File di dati | Testimone | Responsabile della deviazione | Limite |
|---|---|---|---|---|---|---|---|---|---|
| P-01 | Confini delle stazioni | Tutte le varianti autorizzate | Mappa delle stazioni firmata | Revisione documentale | N/A | PDF approvato | Acquirente + fornitore | Responsabile di progetto | Revisione controllata |
| T-02 | Compatibilità delle attrezzature | Ogni famiglia | Percorso di attrezzaggio approvato | Setup verificato | Un setup/famiglia | Elenco degli utensili | Ingegnere di processo | Responsabile meccanico | Usura esclusa salvo accordi |
| M-03 | Catena di misurazione | Varianti critiche | Metodo approvato | Dimostrazione del metodo | Campione definito | Esportazione dei risultati grezzi | Ingegnere della qualità | Responsabile della metrologia | Incertezza dichiarata |
| O-04 | Produzione conforme | Variante concordata | Regola contrattuale | Tre lotti verificati | Definito dall’acquirente | Registri degli eventi e delle prove | Team di accettazione | Responsabile della produzione | Non costituisce evidenza di capacità |
| C-05 | Cambio formato | Coppia di varianti più impegnativa | Limite di tempo concordato | Cambio verificato | Una o più prove | Registro delle modifiche | Ingegnere dell’acquirente | Responsabile dei controlli | Sgombero dei materiali incluso |
| S-06 | Documenti di sicurezza | Macchina finale | Elenco documentale per il mercato di destinazione | Revisione dei documenti e delle funzioni | N/A | Pacchetto firmato | Responsabili della sicurezza | Parte designata | Resta necessaria la verifica locale |
| L-07 | Ripristino nel ciclo di vita | Software rilasciato | Ripristino riuscito | Prova di backup/ripristino | Un sistema pulito | Ricezione + checksum | Responsabili IT/OT | Responsabile software | Credenziali sotto controllo |
Concludete il collaudo di accettazione in fabbrica con sette risultati documentali controllati: confini della linea, mappa delle stazioni, elenco di compatibilità e attrezzature, piano di misurazione, protocollo di produzione e cambio formato, pacchetto di documenti di sicurezza e piano di assistenza e gestione dei dati. Per ogni voce incompleta, prevedete un responsabile e una scadenza nell’accettazione in sito.
10. Quando ZEUEE merita di essere inclusa nella rosa dei fornitori
ZEUEE dichiara di essere stata fondata nel 2005 e di gestire una base produttiva di 20.000 metri quadrati nello Jiangxi, con oltre 120 specialisti e oltre 150 brevetti di ricerca e sviluppo. Dichiara inoltre la certificazione ISO 9001:2015. Si tratta di informazioni aziendali di prima parte e di elementi utili alla due diligence, non di prove che una linea proposta soddisfi i vostri requisiti relativi a connettori, produzione, prove o mercato di destinazione.
Usate la pagina prodotto di ZEUEE per esaminare l’ambito dichiarato della linea ZEUEE come punto di partenza per un confronto tecnico circoscritto. Inviate disegni, campioni, varianti previste, confini delle stazioni e il registro delle evidenze riportato sopra. Chiedete a ZEUEE di fornire evidenze per ciascun requisito, senza considerare la descrizione generale della pagina prodotto come prova della configurazione.
Trasformate i requisiti del vostro prodotto in una proposta pronta per l’accettazione
Condividete con ZEUEE le famiglie di connettori, le costruzioni dei cavi, i prodotti campione, le regole di controllo, i limiti di produzione, il mercato di destinazione e il registro delle evidenze dalla richiesta di offerta al collaudo di accettazione in fabbrica.
Richiedi una verifica di compatibilità della linea11. Cosa comportano per gli acquirenti le attività normative del 2026
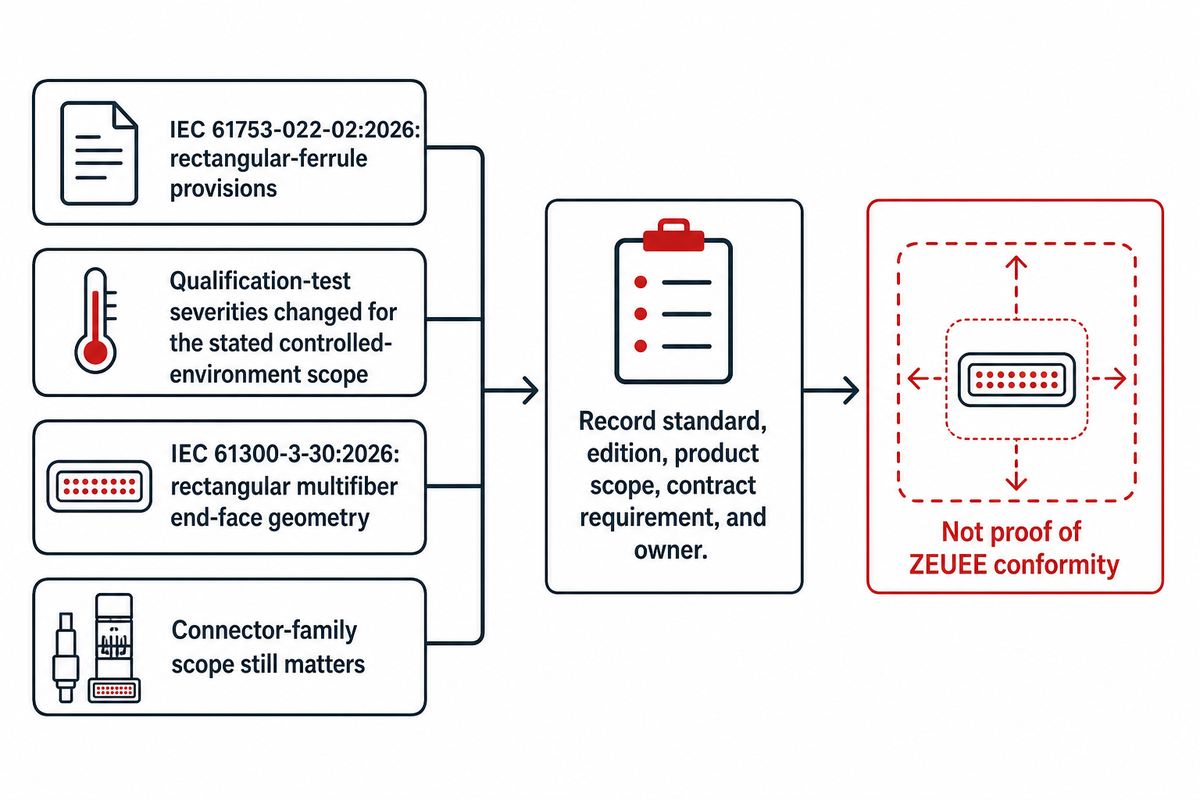
Dopo aver definito il mercato di destinazione e l’ambito delle famiglie di connettori, occorre comunque specificare le edizioni delle norme tecniche applicabili. IEC ha pubblicato la norma IEC 61753-022-02:2026, che include disposizioni per le ferrule rettangolari e modifica i livelli di severità delle prove di qualificazione per l’ambito dichiarato in ambienti controllati. La norma IEC 61300-3-30:2026 tratta separatamente la geometria delle superfici terminali rettangolari multifibra. La conseguenza per gli acquisti è circoscritta ma utile: l’ambito delle famiglie di connettori resta importante e una promessa generica di flessibilità futura va sostituita da evidenze verificate su famiglie, attrezzature, misurazioni e cambio formato.
Queste attività normative non costituiscono una previsione di crescita del mercato, una prova della conformità di ZEUEE né l’indicazione che tutti i progetti debbano adottare la stessa edizione. Registrate la norma, l’edizione, l’ambito del prodotto, il requisito contrattuale e il responsabile applicabili all’assemblaggio finale.
Domande frequenti
Come si sceglie il produttore giusto di una linea di assemblaggio per connettori ottici?
Scegliete il fornitore in grado di dimostrare la compatibilità con le vostre famiglie di connettori, le costruzioni dei cavi, i confini delle stazioni, il piano di misurazione, il confronto della produzione verificato, il cambio formato, i documenti di sicurezza e il modello di assistenza. Chiedete disegni, ID delle attrezzature, campioni accettati, registrazioni grezze delle prove e un registro delle evidenze. La storia aziendale e la certificazione del sistema di gestione della qualità possono contribuire alla due diligence, ma non dimostrano il tempo ciclo, la resa, le prestazioni ottiche o la conformità finale. Prima di firmare l’ordine d’acquisto, respingete le proposte che lasciano requisiti vincolanti senza un metodo di verifica o un responsabile.
Quali prove dovrebbe includere una linea di assemblaggio per connettori ottici?
La risposta dipende dalla specifica del prodotto e dai confini del processo. Il piano può includere controllo visivo, geometria delle superfici terminali, perdita di inserzione, perdita di ritorno, verifiche dimensionali o di ritenzione e tracciabilità. Queste misurazioni non sono intercambiabili. Per ogni caratteristica richiesta, definite il metodo applicabile, lo strumento, la lunghezza d’onda, il campione di riferimento, la tracciabilità della taratura, l’incertezza, la regola di campionamento, il formato dei dati grezzi e la decisione di superamento o mancato superamento. Specificate inoltre quali prove vengono eseguite su ogni pezzo, quali su campioni di lotto e cosa accade se un risultato campionato non è conforme.
Una sola linea può gestire connettori LC, SC, FC e MPO?
È possibile, ma un elenco in una brochure non è una prova. Indicate LC, SC, FC e MPO come varianti distinte da dichiarare nella richiesta. Chiedete al fornitore di mostrare il percorso di stazioni, attrezzature, materiali di consumo, controllo e prova per ogni variante importante sul piano commerciale, con cambi formato verificati, registrazioni del primo pezzo e campioni accettati. Indicate ogni eccezione manuale e i relativi effetti su personale, qualità e tempo ciclo.
Come si verifica la produttività prima dell’acquisto?
Utilizzare una prova di produzione presenziata, contando i pezzi accettati al punto finale concordato, non i cicli a vuoto. Definire in anticipo prodotto, materiale in ingresso, dimensione del lotto, personale, riscaldamento iniziale, fermate pianificate, scarti, rilavorazioni, durata delle prove e modalità di cambio formato. Confrontare separatamente la cadenza produttiva dei pezzi conformi e l’accettazione al primo passaggio.
Mantenere sia il denominatore del fornitore sia quello contrattuale dell’acquirente, se differiscono. Confrontare tre lotti concordati può mettere in evidenza una dimostrazione insolitamente favorevole, ma non consente di stabilire la capacità del processo nel lungo periodo, i limiti di confidenza, la resa futura o la capacità dello stabilimento. Conservare i dati grezzi relativi a eventi, fermate, scarti, rilavorazioni e prove, in modo da poter ricostruire il calcolo.
Cosa deve includere una richiesta di offerta (RFQ) per una linea di assemblaggio di connettori ottici?
Includere i confini del prodotto, le varianti, la mappa delle stazioni, le responsabilità per l’automazione, le attrezzature, il piano di misurazione, i protocolli per la produzione e il cambio formato, la documentazione sulla sicurezza, le utenze, la proprietà dei dati, i backup, la formazione, i ricambi, l’assistenza, i criteri di accettazione e le regole per le deroghe. Per ogni requisito, specificare il metodo di verifica, il campione o lotto, il file di dati, il testimone, i limiti e il responsabile.
Riferimenti e fonti
- Catalogo ufficiale IEC 61300-3-35:2022 — ambito del controllo visivo e limiti della misurazione.
- Catalogo ufficiale IEC 61300-3-30:2026 — geometria delle ferrule multifibra rettangolari.
- Catalogo ufficiale IEC 61753-022-02:2026 — ambito dichiarato attuale e modifiche tecniche.
- OSHA 29 CFR 1910.212 — requisiti generali degli Stati Uniti per la protezione delle macchine.
- NIST: sistemi di produzione multi-commessa — contesto relativo al mix di prodotti, ai tempi di lavorazione, alla cadenza produttiva e ai colli di bottiglia.
- Indicazioni NIST sulla stabilità dei processi — limiti di osservazione e temporali.
- Indicazioni NIST sulla capacità dei processi — limiti relativi ai processi sotto controllo statistico e alla sufficienza dei dati.
- NIST SP 800-82 Rev. 3 — indicazioni sul ciclo di vita della sicurezza della tecnologia operativa.
- ISO 22400-1:2014 — quadro di riferimento per gli indicatori di prestazione della produzione industriale.
- Panoramica delle norme tecniche ISA-105 — contesto per la pianificazione adattabile delle prove di accettazione.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






