Contatti Zeyu lntelligent Industrial Company

10 produttori di macchine di assemblaggio per cerniere da confrontare nel 2026

I produttori di macchine di assemblaggio per cerniere realizzano sistemi di automazione destinati ad applicazioni molto diverse: dalle cerniere per porte e mobili a quelle per cofani automobilistici, fino ai piccoli assemblaggi con controllo della coppia. Questo confronto si basa su pagine pubbliche specifiche per le cerniere, relative a macchine o casi applicativi, consultate il 24 agosto 2026; una dichiarazione generica di competenza nell’automazione non è considerata prova di idoneità.
Dichiarazione dell’editore
ZEUEE pubblica questo articolo ed è uno dei dieci fornitori elencati. L’ordine non rappresenta una graduatoria delle prestazioni, l’elenco non è esaustivo e tutte le specifiche commerciali riportate di seguito sono dichiarate dai fornitori, salvo quando viene indicata esplicitamente una fonte indipendente.
In breve: selezionate i costruttori in base alla famiglia di cerniere, alla gamma di prodotti, ai limiti delle stazioni, alle prove di controllo e scarto e, infine, definite un piano di accettazione in fabbrica e presso il sito. I dati pubblici sulla cadenza sono utili solo se coincidono il componente, le operazioni incluse, il caricamento, la definizione di qualità e il periodo di misurazione. Il dato di velocità di un meccanismo non può essere usato per classificare un processo di assemblaggio diverso.
Per configurare un prodotto ZEUEE o richiedere un preventivo, consultate la pagina della macchina di assemblaggio per cerniere; questo articolo si concentra sul confronto delle prove fornite dai diversi operatori del mercato.
Criteri di selezione dei produttori a confronto
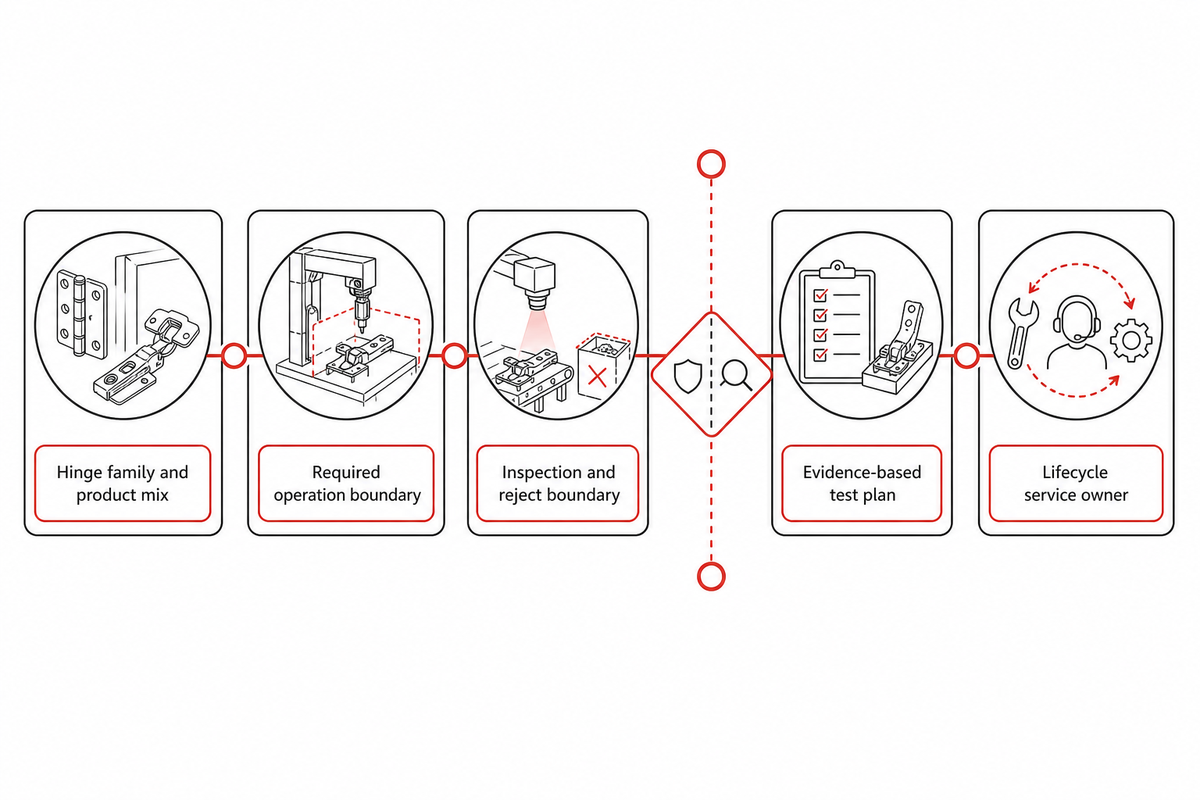
Il criterio di inclusione è semplice: ogni azienda deve avere una pagina pubblica dedicata a una macchina, una linea o un caso applicativo di assemblaggio specifico per cerniere. Questo criterio esclude i marchi di cerniere finite e gli integratori generici senza riferimenti pubblici alle cerniere; tuttavia, non verifica in modo indipendente le capacità del fornitore, la base installata o l’offerta commerciale attuale.
Prima di confrontare layout o prezzi, applicate la catena di verifica in 5 passaggi per le cerniere. Ogni candidato deve corrispondere alla famiglia di cerniere richiesta, coprire le operazioni necessarie, indicare i limiti del controllo e dello scarto, accettare un piano di prova basato su evidenze e specificare chi è responsabile dell’assistenza durante il ciclo di vita dei macchinari.
Da fare
- Confrontare la stessa famiglia di cerniere e lo stesso perimetro operativo.
- Chiedere quali componenti vengono caricati, assemblati, controllati e scartati.
- Distinguere le dichiarazioni pubbliche dai risultati verificati.
- Definire le condizioni di accettazione prima dell’ordine.
Da evitare
- Dichiarare un vincitore per la velocità confrontando componenti diversi.
- Interpretare «completamente automatica» come un elenco completo delle stazioni.
- Considerare il nome di un sensore una prova del controllo.
- Presumere che l’accettazione in fabbrica includa l’integrazione presso il sito.
Partire dalla matrice delle 4 famiglie di stazioni
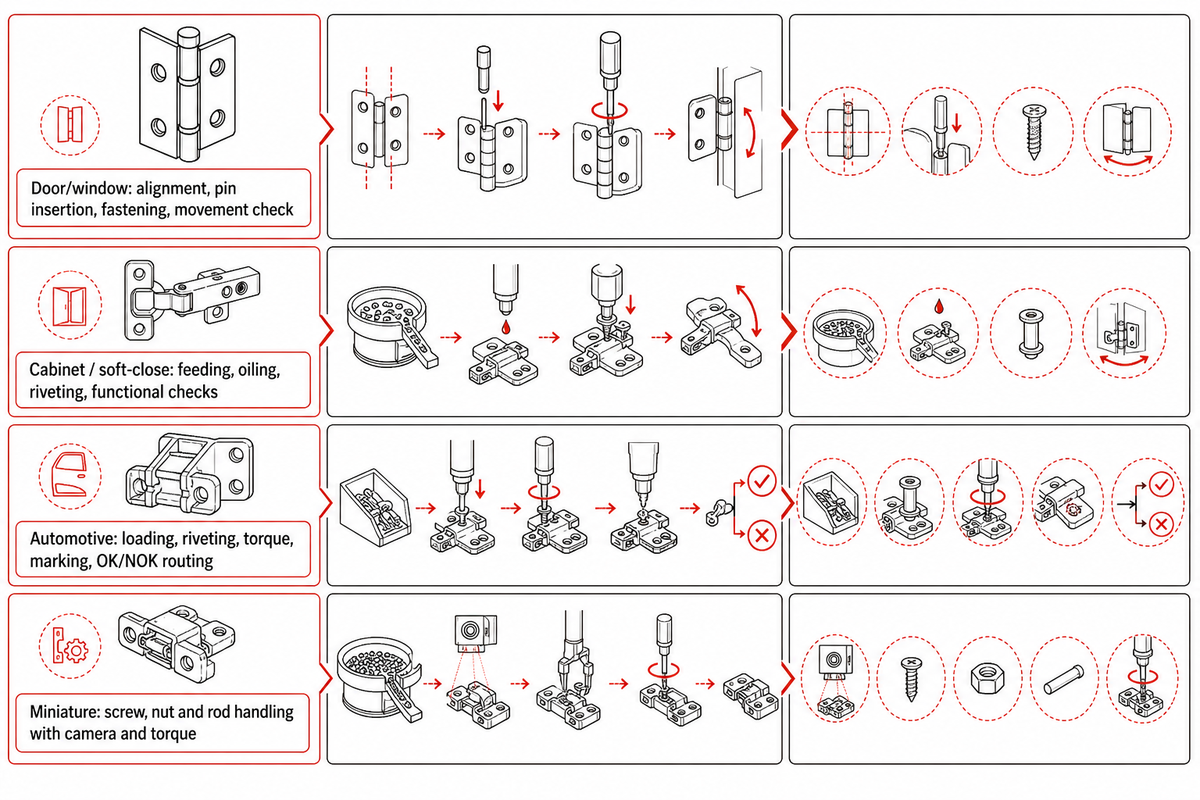
Il primo criterio di selezione riguarda il lavoro da svolgere: geometria della cerniera, componenti, metodo di giunzione, verifiche funzionali e punti di inizio e fine desiderati. Contano anche la gamma di prodotti, il programma di produzione, i tempi di lavorazione delle stazioni e i probabili colli di bottiglia, perché una linea adatta a un unico modello stabile può comportarsi diversamente con frequenti cambi di variante.
La ricerca NIST sulla produzione multi-commessa analizza la cadenza produttiva e i colli di bottiglia in funzione della gamma di prodotti e del programma di produzione. Non riguarda specificamente le cerniere, ma aiuta a correggere un errore frequente in fase di acquisto: la sola corrispondenza del nome della cerniera non basta a dimostrare l’idoneità del sistema.
| Famiglia di cerniere | Possibili operazioni di assemblaggio | Prove pubbliche dei fornitori inclusi | Aspetti ancora da verificare |
|---|---|---|---|
| Porte/finestre | Allineamento delle ante, inserimento di pin o alberi, fissaggio, verifica del movimento | Pagine ZEUEE e Hingehinges | Profili esatti, protezione della finitura, cambio formato e limiti funzionali |
| Mobili / chiusura ammortizzata | Alimentazione di piccoli componenti, lavorazione di molle o ammortizzatori, lubrificazione, rivettatura, controlli funzionali | Pagine Sinuowei, Guangdong Yijie, Yanman e Leatop | Matrice delle varianti, gestione dei componenti sfuggiti all’alimentatore e definizione delle prove |
| Automotive | Caricamento controllato, rivettatura, coppia, marcatura e instradamento OK/NOK | Pagina AGME sulle cerniere per cofani automobilistici | Famiglia di componenti approvata, tracciabilità, interfaccia e piano di convalida |
| Piccole dimensioni | Movimentazione di viti, dadi e aste con controlli di coppia e telecamera | Pagina della macchina Pinnacle | Tolleranze dei componenti, accessibilità degli utensili, conservazione dei dati e studio di misurazione |
Se nessuna macchina presentata pubblicamente è adatta al componente, chiedete una cella su misura progettata sul vostro componente e richiedete un progetto che contrassegni tutte le stazioni escluse, opzionali e fornite dall’acquirente. Il disegno di progetto dovrebbe definire le interfacce; non va considerato una convalida delle prestazioni.
Uniformare il linguaggio dei cataloghi prima del confronto
La terminologia dei cataloghi non è standardizzata nel settore e chi cerca «hinges manufacturing» trova spesso risultati eterogenei, relativi sia alla formatura sia all’assemblaggio. Le diciture macchina automatica di assemblaggio, linea di produzione di cerniere, linea di assemblaggio di cerniere, linea di produzione, linea di macchine, macchina per la produzione, macchinari per la produzione, macchina per la produzione di cerniere per porte, macchina di assemblaggio per cerniere completamente automatica e macchina di assemblaggio per cerniere di porte possono riferirsi a perimetri operativi sovrapposti; perciò, traducete ogni titolo in un elenco di stazioni.
La terminologia usata nei marketplace può essere ancora meno precisa. Espressioni come assemblaggio automatico di cerniere, macchina automatica per l’assemblaggio e la produzione, macchina automatica di assemblaggio, macchina per assemblaggio di cerniere, macchina per assemblaggio di cerniere ad alta velocità e completamente automatica sono diciture di ricerca o di inserzioni, non indicano architetture diverse e non dimostrano l’efficienza produttiva.
Per le ferramenta da mobile, verificate se l’assemblaggio automatico di cerniere per mobili o la produzione di cerniere per mobili comprende l’astina per la chiusura ammortizzata, la coppa, la clip, il meccanismo scorrevole, la sovrapposizione, l’angolo di apertura e la regolazione per il mobile da cucina specifico. Le inserzioni per cerniere per mobili con chiusura ammortizzata 3D, macchina per mobili o macchina per guide di cassetti possono riguardare macchinari correlati anziché il processo richiesto per la cerniera.
Tenete distinti i perimetri di formatura e assemblaggio. Le matrici di stampaggio, gli stampi di stampaggio o le presse possono produrre un’ala prima dell’assemblaggio; le cerniere in acciaio inossidabile possono richiedere una protezione della finitura diversa da quella dei componenti in acciaio laminato a freddo; le dimensioni in pollici, la misura del componente o le caratteristiche della ferramenta a scomparsa devono essere indicate nel disegno controllato. Per la richiesta relativa al materiale delle ali, confrontate i materiali in acciaio inossidabile di TiAlloy e specificate separatamente la qualità, lo spessore e la finitura rispetto al piano di accettazione della macchina di assemblaggio.
Infine, considerate espressioni come fornitore di macchinari, fornitore in Cina, personalizzabile, soluzione avanzata, alta precisione, efficiente, automaticamente, vantaggio in termini di costi e «contattateci» come linguaggio commerciale. Nessuna sostituisce una descrizione dettagliata del ciclo, un campione accettato, la documentazione delle interfacce o un requisito misurabile.
10 produttori di macchine di assemblaggio per cerniere da confrontare
Questo elenco di confronto è un punto di partenza, non comprende l’intero mercato e non costituisce un’approvazione dei fornitori. Le pagine aziendali possono cambiare: prima della qualifica, verificate direttamente il modello attuale, l’identità legale del fornitore e il perimetro della proposta.
Le pagine pubbliche rispondono solo alla domanda iniziale: se il fornitore presenta un processo pertinente per le cerniere e cosa dichiara di includere la macchina. In genere, non specificano la revisione del componente sottoposto a prova, la produzione accettata e sostenuta nel tempo, le capacità di misurazione, il software attuale, i marchi esatti dei componenti, la disponibilità dei ricambi o i tempi di risposta dell’assistenza per la sede dell’acquirente.
Questa lacuna nelle prove dovrebbe influire sull’uso della tabella. Anche una corrispondenza pubblica molto stretta giustifica un confronto tecnico con il fornitore, ma non l’inserimento automatico nell’elenco finale dei candidati alla gara; il passaggio successivo è una proposta basata su disegni e campioni, seguita dalla revisione del progetto e dall’accettazione con verifica diretta.
| Fornitore | Tipo di cerniera e perimetro pubblico della macchina | Prove utili da richiedere |
|---|---|---|
| ZEUEE | Assemblaggio di cerniere per porte/finestre a 2 ante, 3 ante e con profili su misura | Mappa delle stazioni, copertura delle attrezzature, controllo e prova con componenti dell’acquirente |
| Sinuowei | Assemblaggio di cerniere americane a chiusura automatica | Perimetro della rivettatura, della compattazione e dell’assemblaggio della molla |
| Addtronics / ACA | Caso applicativo di cerniera con ammortizzatore e tavola rotante | Definizione del componente, logica di controllo e misurazione della cadenza |
| Guangdong Yijie | Catalogo di cerniere per mobili con varianti completamente e semiautomatiche | Lubrificazione, prove, rivettatura e responsabilità delle attrezzature |
| Futuer | Macchina automatica di caricamento dell’albero della cerniera | Caricamento a monte, controlli a valle e servizi ausiliari |
| Yanman | Processo di assemblaggio di cerniere idrauliche | Alimentazione, posizionamento, controllo con telecamera e percorso di scarto |
| Leatop | Assemblaggio di cerniere a chiusura ammortizzata | Metodo di prova, matrice delle varianti e prove del cambio formato |
| Hingehinges | Assemblaggio semiautomatico di cerniere | Operazioni dell’operatore, attrezzature incluse e controlli qualità |
| Pinnacle | Assemblaggio di cerniere di piccole dimensioni con viti, dadi e aste | Prove relative a telecamera, coppia, tracciabilità e finestra di lavorazione del componente |
| AGME | Assemblaggio, controllo e marcatura di cerniere automotive per cofani | Controlli di caricamento, coppia, marcatura, OK/NOK e convalida |
1. ZEUEE
La pagina prodotto di ZEUEE descrive macchinari per cerniere di porte e finestre a 2 ante, 3 ante e con profili su misura. Indica una cadenza di 10–12 pezzi al minuto, 10,5 kW, 380 V/50 Hz e 0,5–0,8 MPa; sono valori dichiarati direttamente dal fornitore e vanno confermati rispetto al componente esatto dell’acquirente e al perimetro delle stazioni.
2. Xiamen Sinuowei
La pagina pubblica di Sinuowei si concentra su una macchina per l’assemblaggio di cerniere americane a chiusura automatica e nella descrizione del prodotto cita rivettatura, compattazione e assemblaggio della molla. Gli acquirenti dovrebbero chiedere quali varianti del componente possono usare le stesse attrezzature e come la linea rileva una molla mancante o orientata in modo errato.
3. Addtronics / ACA
Il caso applicativo ACA descrive un sistema con tavola rotante, due alimentatori vibranti a tazza, assemblaggio esterno, controllo interno e prelievo e posizionamento sincronizzati. La pagina indica una produzione superiore a 40 cerniere al minuto, ma questo dato si riferisce al caso specifico della cerniera con ammortizzatore e non è un riferimento per cerniere di porte, mobili o automotive.
4. Guangdong Yijie
Il catalogo di Yijie sul marketplace presenta varianti di macchine per cerniere completamente e semiautomatiche, con descrizioni che includono lubrificazione, prove, rivettatura e stampi. Il catalogo è utile per individuare possibili fornitori, ma il preventivo deve comunque specificare le stazioni del modello, l’identità attuale del produttore e le prove di accettazione.
5. Futuer
La pagina prodotto di Futuer descrive il caricamento automatico degli alberi delle cerniere e indica una cadenza di 20–25 pezzi al minuto, 220 V e 0,5–0,8 MPa. Chiedete quali sono i limiti iniziale e finale del perimetro operativo, perché la cadenza di caricamento degli alberi non dimostra quella di una linea completa per cerniere che includa controllo e prove funzionali.
6. Yanman
La pagina sul processo di Yanman descrive alimentazione, posizionamento, assemblaggio e controllo con telecamera per cerniere idrauliche. La pagina può essere utile per discutere le stazioni, ma la proposta dovrebbe comunque specificare la decisione della telecamera, la deviazione degli scarti, le regole per ripetere i controlli e le prove conservate per ogni lotto.
7. Leatop
La pagina di Leatop dedicata a ZP02 presenta una macchina completamente automatica per cerniere a chiusura ammortizzata, con prove e una cadenza dichiarata dal fornitore di 35–42 pezzi al minuto. La qualifica dovrebbe specificare quali varianti di chiusura ammortizzata sono state provate, l’intervallo funzionale accettabile e la gestione dei componenti non conformi.
8. Hingehinges
Hingehinges descrive una macchina semiautomatica e indica una cadenza di 30 pezzi al minuto. La dicitura «semiautomatica» rende particolarmente importante il lavoro dell’operatore: documentate il caricamento manuale, i sistemi antierrore, le attività ergonomiche e se la cadenza dichiarata comprende movimentazione e controlli.
9. Pinnacle
La pagina di Pinnacle sulle cerniere di piccole dimensioni riguarda la movimentazione di viti, dadi e aste con telecamera e controllo della coppia, e indica meno di 8 secondi per campione. Questo ciclo si riferisce a un piccolo assemblaggio controllato e dovrebbe essere confrontato solo dopo che l’acquirente ha verificato la presentazione dei componenti, la definizione della coppia, l’acquisizione dei dati e la gestione dei guasti.
10. AGME
La pagina automotive di AGME elenca alimentazione automatica, laser di presenza, controlli antierrore del caricamento, rivettatura CNC, controllo della coppia, marcatura e selezione OK/NOK per cerniere da cofano. È un esempio utile di un ampio perimetro di controllo, ma la pagina non dimostra in modo indipendente le prestazioni su un componente nuovo dell’acquirente.
Quando le cadenze dichiarate diventano confrontabili
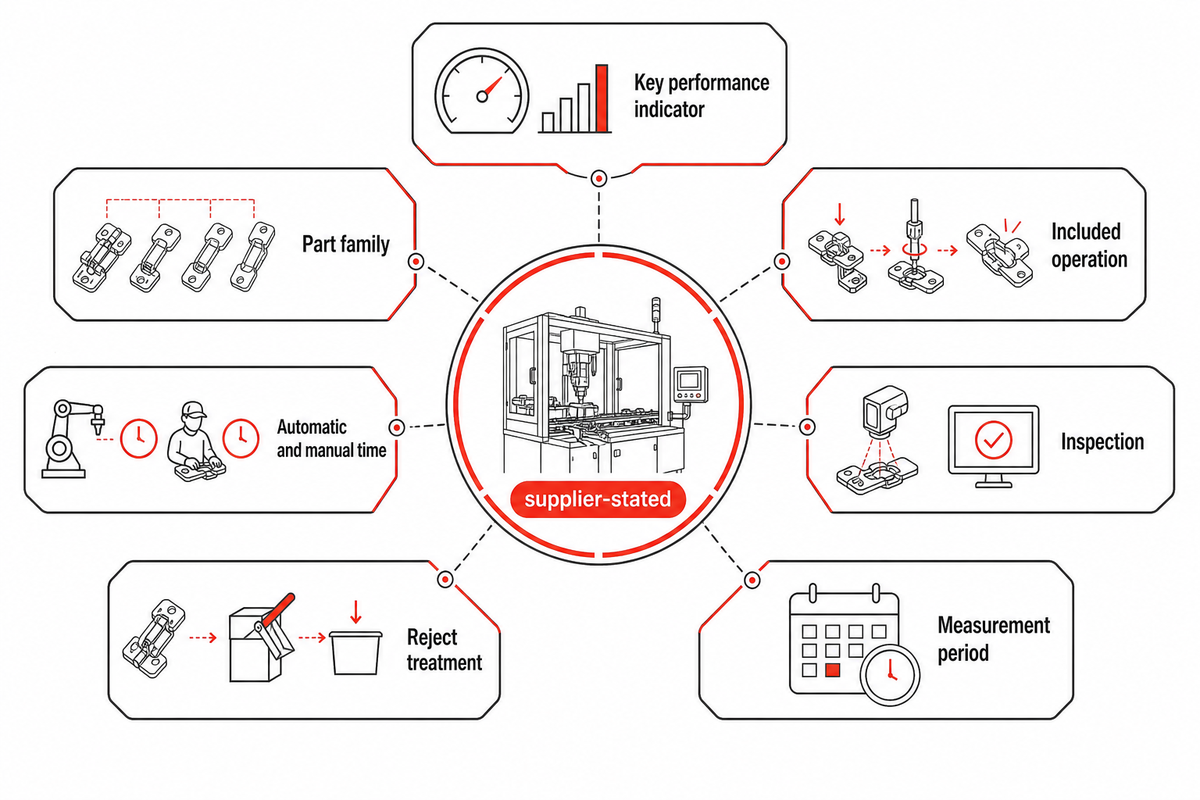
I dati pubblici sulla cadenza sono elementi di contesto, non una classifica. Diventano confrontabili quando l’indicatore di prestazione, la famiglia del componente, le operazioni incluse, i tempi automatici e manuali, il controllo, la gestione degli scarti e il periodo di misurazione sono definiti allo stesso modo e misurati nella stessa finestra di prova approvata dall’acquirente.
10–12/minPagina ZEUEE per porte/finestre
>40/minCaso ACA su cerniera con ammortizzatore
20–25/minPagina Futuer sul caricamento degli alberi
<8 secCampione di piccole dimensioni Pinnacle
| Fornitore | Cadenza dichiarata | Tipo di cerniera / operazione | Dettagli sul controllo |
|---|---|---|---|
| ZEUEE | 10–12 pz/min | Assemblaggio di cerniere per porte/finestre | Da confermare nella proposta |
| Addtronics / ACA | >40 cerniere/min | Caso con tavola rotante per cerniere con ammortizzatore | Controllo interno descritto |
| Futuer | 20–25 pz/min | Caricamento degli alberi | La cadenza non lo dimostra |
| Leatop | 35–42 pz/min | Assemblaggio di cerniere a chiusura ammortizzata | Prove dichiarate |
| Hingehinges | 30 pz/min | Assemblaggio semiautomatico | Da confermare nella proposta |
| Pinnacle | <8 sec/campione | Assemblaggio di cerniere di piccole dimensioni con viti, dadi e aste | Telecamera e coppia dichiarate |
Tutti e quattro i valori sono dichiarati dai fornitori e non sono stati confrontati con prove indipendenti. Le sole unità non indicano se la misurazione includa alimentazione, assemblaggio, controllo, scarico, guasti, cambio formato o componenti scartati.
ISO 22400-1 definisce concetti, terminologia e criteri per costruire indicatori di produzione industriale. Il suo campo di applicazione pubblico consente una conclusione utile: le cadenze non sono intrinsecamente incomparabili, ma prima del confronto occorre allineare definizioni e contesto di misurazione.
Fornite a tutti i fornitori selezionati gli stessi campioni approvati e il medesimo perimetro operativo scritto. Registrate separatamente riscaldamento, arresti pianificati, guasti, scarti e interventi manuali, poi confrontate il risultato accettato con la definizione concordata anziché con un dato in evidenza sul catalogo.
Controlli e perimetro delle stazioni da includere nel preventivo
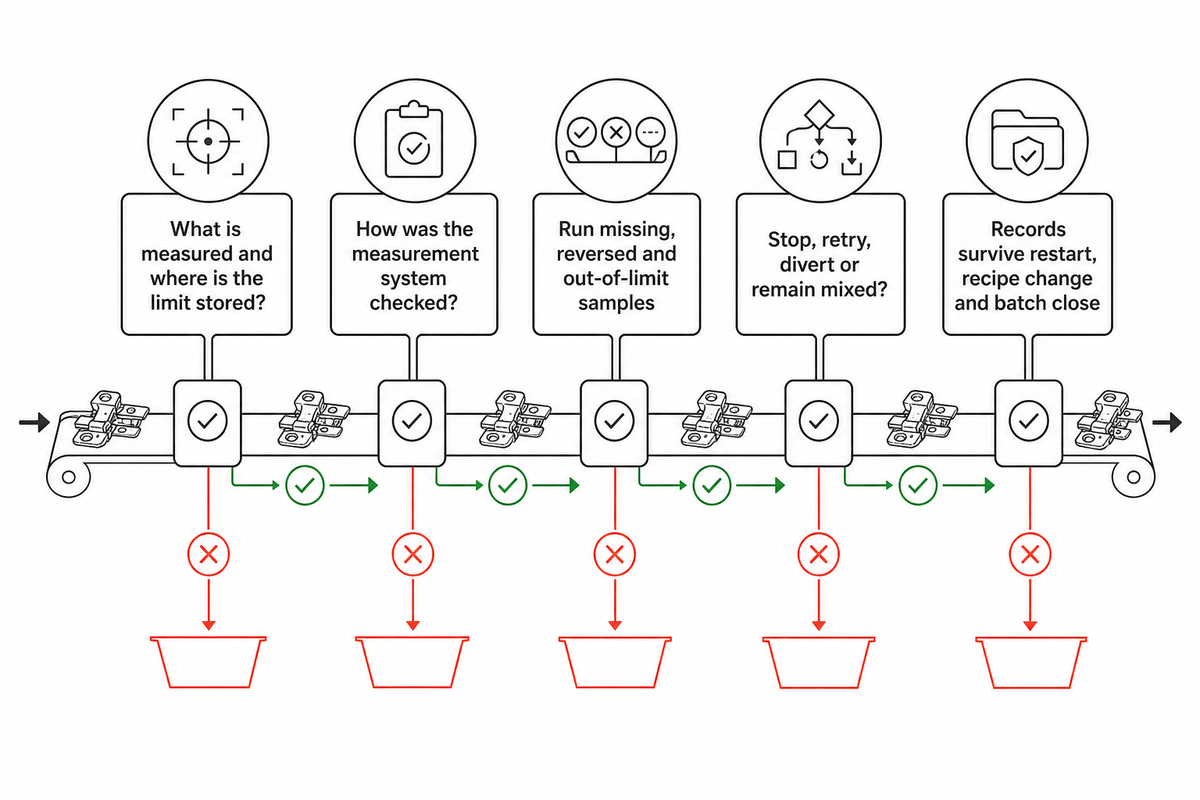
Il preventivo dovrebbe descrivere il processo come una mappa. Elencate la presentazione e l’orientamento dei componenti, i controlli di presenza, l’inserimento di pin o alberi, la rivettatura o il fissaggio con viti, la lubrificazione, la verifica della coppia o del carico, le prove funzionali, la marcatura, l’acquisizione dei dati, la decisione di scarto e la deviazione fisica dei pezzi scartati.
AGME cita pubblicamente laser di presenza, controlli antierrore del caricamento, controllo della coppia, marcatura e selezione OK/NOK; Pinnacle indica il controllo con telecamera e della coppia; Yanman descrive il controllo con telecamera. Questi esempi mostrano possibili perimetri delle stazioni, non metodi equivalenti o capacità di misurazione dimostrate.
Prove da richiedere per ogni controllo
- Quale caratteristica viene misurata e dove viene memorizzato il limite?
- Come è stato verificato il sistema di misurazione sul componente e sulla finitura effettivi?
- Il fornitore può provare intenzionalmente un campione mancante, capovolto o fuori tolleranza?
- Se un componente non supera il controllo, la macchina si arresta, ripete la prova, lo devia o lo lascia mescolare ai pezzi conformi?
- Quali registrazioni vengono conservate dopo un riavvio, un cambio della ricetta di processo e la chiusura del lotto?
Indicare un sensore non dimostra la logica decisionale, la ripetibilità o il risultato accettato. Usate questa guida alle macchine di assemblaggio su misura per trasformare l’elenco delle stazioni in un brief per la macchina prima di richiedere i preventivi, e chiedete a ogni fornitore di segnalare le eccezioni rispetto allo stesso documento.
Passaggio di consegne per sicurezza, impianto elettrico e tecnologia operativa
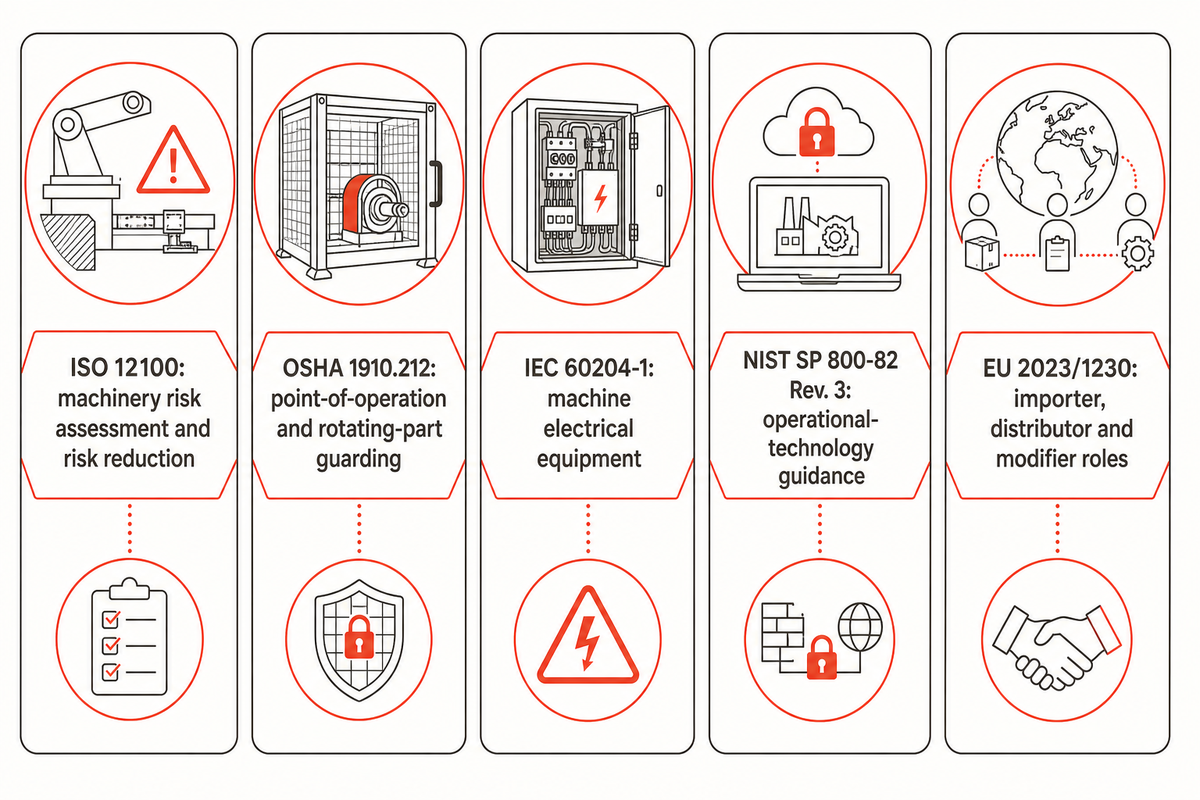
La sicurezza, l’impianto elettrico e la sicurezza dei sistemi connessi richiedono prove distinte. Il campo di applicazione di una norma non è un marchio di qualità e il certificato del fornitore o l’etichetta di un componente non dimostrano che la linea integrata soddisfi i requisiti di destinazione, installazione o funzionamento dell’acquirente.
ISO 12100:2010 definisce i principi per la valutazione dei rischi e la riduzione dei rischi delle macchine. Usatela per richiedere l’analisi dei pericoli della macchina e la documentazione delle misure di riduzione del rischio per uso previsto, uso improprio prevedibile, cambio formato, pulizia, manutenzione e ripristino dopo un guasto; non citatela per affermare che un fornitore elencato sia certificato.
Per i luoghi di lavoro negli Stati Uniti, OSHA 1910.212 riguarda la protezione dai pericoli, come quelli dei punti di lavorazione e delle parti rotanti. L’acquirente deve comunque valutare la cella effettiva, i punti di accesso, le modalità operative e gli obblighi locali sul luogo di lavoro.
IEC 60204-1 riguarda le apparecchiature elettriche, elettroniche ed elettroniche programmabili per le macchine non portatili incluse nel suo campo di applicazione. Inserite nella specifica alimentazione, informazioni sulle correnti di cortocircuito, collegamenti equipotenziali di protezione, sezionatori, circuiti di comando, documentazione e registrazioni delle prove; verificate l’edizione applicabile e il recepimento regionale al congelamento del progetto.
Se la linea consente l’assistenza remota o si collega alla rete dello stabilimento, usate NIST SP 800-82 Rev. 3 come riferimento per la tecnologia operativa. Definite accesso remoto autorizzato, account nominativi, privilegi, registrazione delle attività, integrità della configurazione, backup, ripristino verificato, responsabilità degli aggiornamenti e revoca dell’accesso al fornitore; mantenete questi controlli distinti dalle funzioni di sicurezza della macchina.
Contano anche la destinazione e i ruoli nel progetto. Come esempio regionale, gli articoli 17 e 18 del Regolamento UE 2023/1230 specificano i casi in cui un importatore, distributore o soggetto che apporta una modifica sostanziale può assumere gli obblighi del fabbricante. Non si tratta di una consulenza legale valida ovunque; assegnate le responsabilità di conformità, integrazione e modifiche successive per la destinazione effettiva con il supporto di professionisti qualificati.
Prove di accettazione in fabbrica per confrontare le dichiarazioni
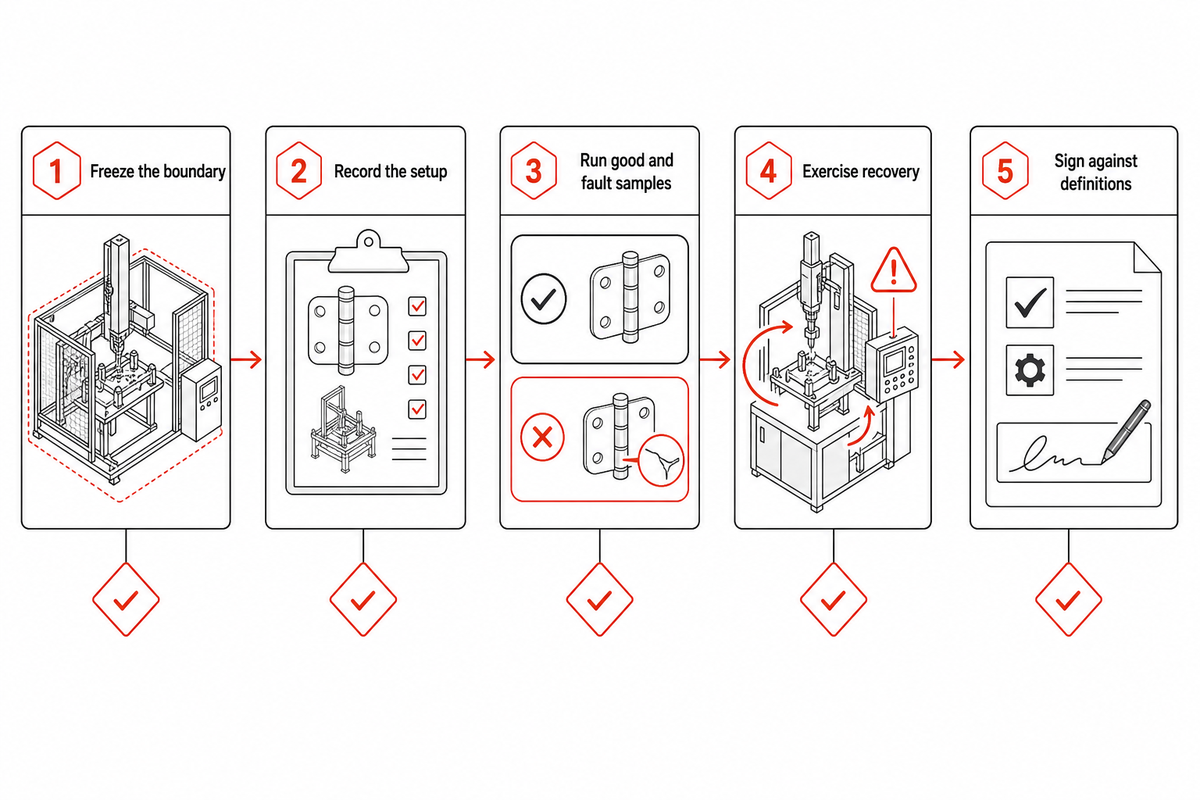
Le prove in fabbrica dovrebbero trasformare il preventivo in risultati osservabili, usando componenti approvati dall’acquirente e campioni con difetti intenzionali. Quantità dei campioni, durata della prova, obiettivo di produzione, limiti di qualità e accettazione del cambio formato variano in base al progetto: concordateli nella richiesta di preventivo, senza adottare valori universali.
- Definire il perimetro — indicare le revisioni dei componenti, i campioni approvati, l’inizio e la fine del processo, le stazioni escluse e i componenti forniti dall’acquirente.
- Registrare la configurazione — elencare attrezzature, alimentatori, ricette di processo, versione del software, servizi ausiliari e strumenti di misurazione usati nella prova.
- Provare campioni conformi e difettosi — dimostrare la produzione normale, il rilevamento, gli allarmi, la deviazione degli scarti e la prevenzione della mescolanza dei pezzi.
- Verificare il ripristino — mostrare il cambio formato, la rimozione degli inceppamenti, il riavvio controllato, la conservazione dei dati e la risposta a un’interruzione dell’alimentazione elettrica o dell’aria.
- Firmare in base alle definizioni — confrontare i risultati con gli indicatori di produzione e qualità concordati, quindi assegnare ogni questione aperta a un responsabile e indicare la data di scadenza.
Le prove in fabbrica con componenti approvati dall’acquirente possono essere un utile passaggio di verifica del progetto, ma non dimostrano in modo definitivo le prestazioni dell’impianto installato. Aggiungete un piano separato di accettazione presso il sito per i servizi ausiliari effettivi, le protezioni, le condizioni del pavimento, le interfacce a monte e a valle, le condizioni ambientali e le connessioni di rete; prevedete poi una convalida continua quando cambiano ricette di processo, componenti, software o protezioni.
Per i sistemi con robot, le linee guida tecniche OSHA affermano: «È responsabilità dell’integratore assicurarsi che una valutazione dei rischi sia completata e documentata prima della messa in servizio». Consideratelo un requisito relativo alla responsabilità della valutazione dei rischi, non una prova che la cadenza in fabbrica sarà mantenuta presso il sito.
Quando una linea completamente automatica non è il passo successivo più adatto
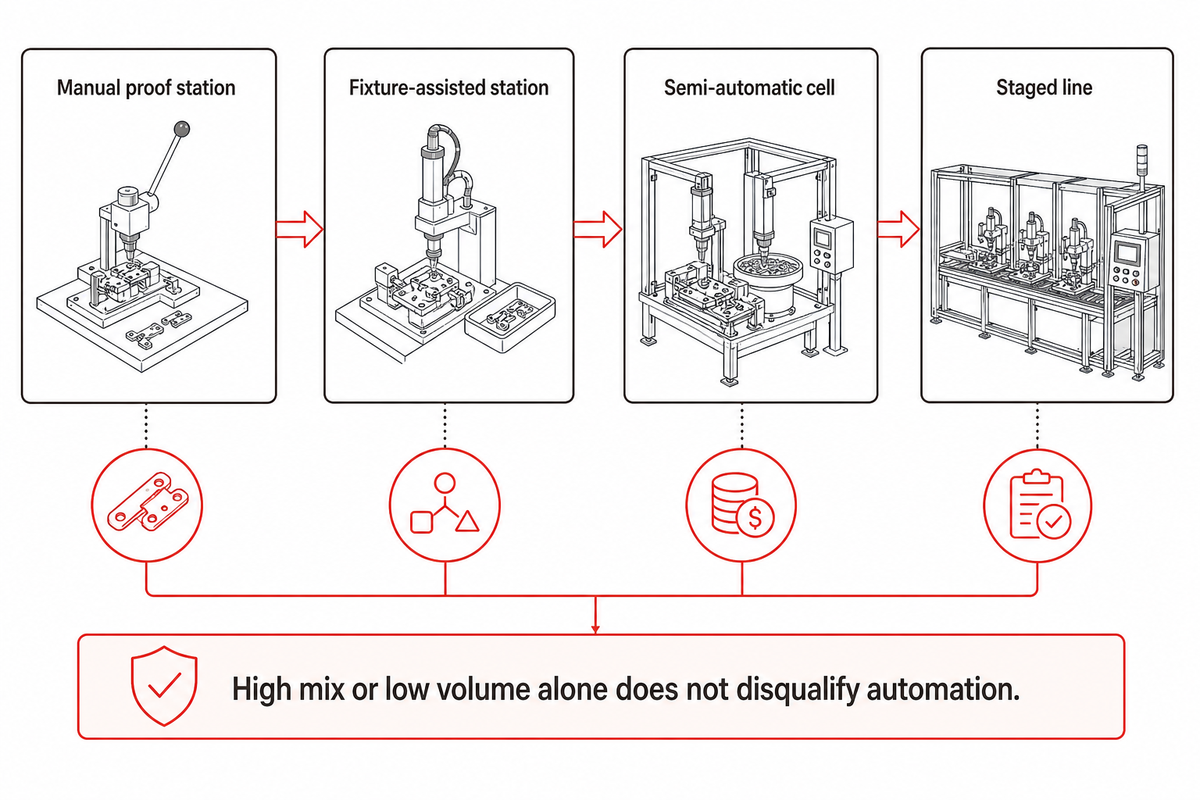
Rinviate o suddividete il progetto se la geometria del componente o la distinta base è ancora in evoluzione, non esiste un campione approvato, la finestra di processo non è definita, le interfacce non hanno un responsabile o le responsabilità di manutenzione non sono chiare. Anche una gamma di prodotti incerta, il programma di produzione, i tempi di lavorazione delle stazioni e il comportamento dei colli di bottiglia rendono difficile convalidare un progetto fisso ad alta velocità.
Una gamma di prodotti ampia o volumi ridotti, da soli, non escludono l’automazione. NIST indica i robot collaborativi flessibili come una possibile soluzione per i produttori con un’elevata varietà e bassi volumi; la decisione dovrebbe quindi considerare stabilità del processo, flessibilità, investimenti, efficienza del sistema e prove di accettazione, anziché basarsi su un’unica soglia di volume.
Una stazione manuale di prova, una stazione con attrezzatura, una cella semiautomatica o una linea realizzata per fasi possono mettere in evidenza le variazioni del processo prima di un investimento più consistente. Gli acquirenti possono scegliere una fase di automazione adatta ai propri volumi e alla variabilità e valutare la gamma più ampia di macchine di assemblaggio automatico senza presumere che la macchina più grande sia la soluzione a minor rischio.
Criteri decisionali: selezionare i candidati in base alle prove, non agli aggettivi
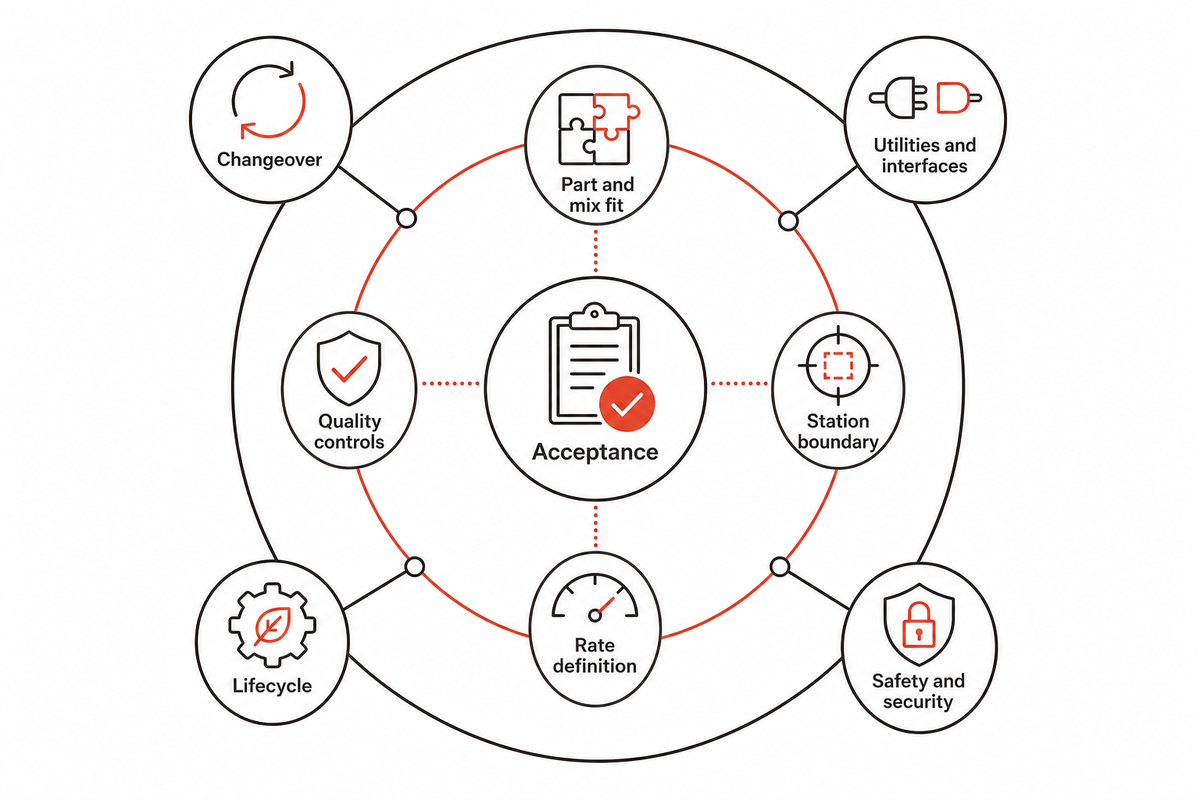
Applicate la catena di verifica delle cerniere in 5 passaggi in due fasi. La prima è di tipo superato/non superato: famiglia di cerniere e mix di prodotti corretti, confini della stazione completi, evidenze di controllo e scarto, piano di accettazione e responsabile del ciclo di vita nominato.
La seconda fase segue le priorità dell’acquirente: layout, cambio formato, interfaccia dati, assistenza regionale, strategia dei ricambi e condizioni commerciali. Non attribuite pesi generici: uno stabilimento con varianti frequenti può valutare le evidenze sul cambio formato in modo diverso rispetto a una linea dedicata con un programma stabile.
| Verifica | Evidenze esaminate | Evidenze richieste | Rischio aperto / responsabile |
|---|---|---|---|
| Compatibilità con il pezzo e il mix | Referenza pubblica o prova | Modello di varianti e programma | Geometria non verificata / acquirente |
| Confini della stazione | Mappa del processo | Dotazione, opzioni e interfacce | Lacuna di fornitura / fornitore |
| Controlli di qualità | Immagine o registrazione campione | Dimostrazione del guasto | Produzione mista / condivisa |
| Definizione della cadenza | Ciclo o produzione dichiarati dal fornitore | Tempi, pezzo e criteri di inclusione documentati | Misurazione non omogenea / condivisa |
| Cambio formato | Procedura o video | Cambio variante e riavvio osservati | Lavorazioni manuali non dichiarate / fornitore |
| Utenze e interfacce | Elenco preliminare | Alimentazione, aria, dati e planimetria dello stabilimento definiti | Incompatibilità con il sito / acquirente |
| Sicurezza e protezione informatica | Concetto di gestione dei rischi e accesso | Verifica specifica per il sito di destinazione e prova di ripristino | Obbligo senza responsabile assegnato / condiviso |
| Accettazione | Procedura preliminare | Piano per fabbrica, sito e cambiamenti | Criterio non definito / acquirente |
| Ciclo di vita | Proposta di assistenza | Ricambi, backup, ripristino, revoca degli accessi | Responsabile assente / fornitore |
Tenete un foglio di lavoro separato per ciascun fornitore e registrate la data di ogni pagina o documento pubblico. Per una due diligence a livello aziendale che vada oltre la compatibilità con il processo delle cerniere, consultate la checklist per la valutazione dei fornitori di automazione; questo foglio resta limitato a processo delle cerniere, cadenza, controllo e accettazione. Se utile, consultate un altro esempio di confronto tra fornitori, considerando però le attrezzature per maniglie come appartenenti a una famiglia di processi diversa.
Cosa inviare a un produttore per ottenere una proposta utile
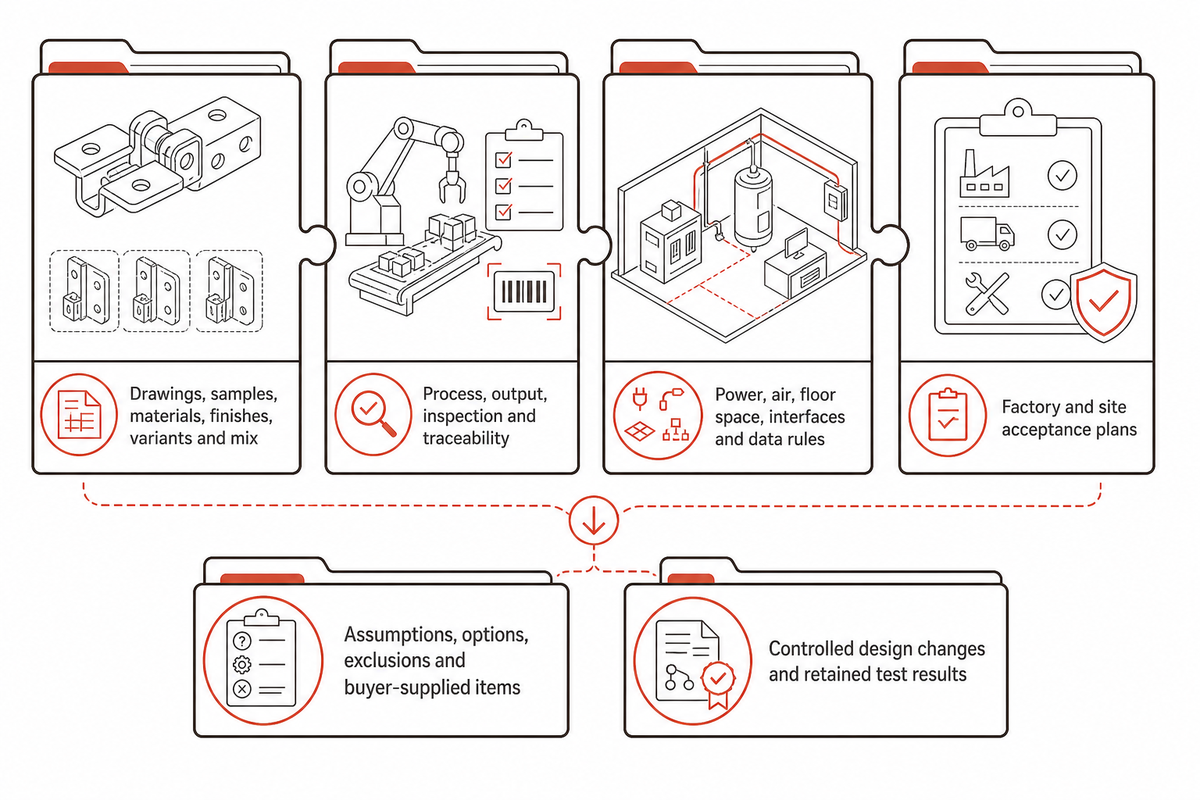
Inviate i disegni tecnici dei pezzi, i campioni approvati, i materiali e le finiture superficiali, le varianti di prodotto, il mix previsto e il programma di produzione. Aggiungete la sequenza di processo prevista, la produzione definita dall’acquirente, i requisiti di controllo e tracciabilità, l’alimentazione elettrica e pneumatica dello stabilimento, lo spazio a pavimento, le interfacce, le regole sui dati e piani distinti di accettazione in fabbrica e presso il sito.
Chiedete al fornitore di indicare direttamente nel brief le ipotesi, le opzioni, le stazioni escluse e gli elementi a carico dell’acquirente. Richiedete un elenco delle utenze, il layout, la scomposizione dei tempi ciclo, una descrizione dei controlli, il piano di gestione dei guasti e di ripristino, il piano ricambi, l’elenco della documentazione e una matrice delle responsabilità, invece di una singola frase che prometta una soluzione «chiavi in mano».
Specificate anche come saranno gestite le modifiche di progetto. Indicate chi può approvare le modifiche a pezzi, ricette di processo, protezioni, software e rete; richiedete una valutazione dell’impatto quando una modifica può influire sulla sicurezza, sulla qualità o sulla produzione accettata; mantenete i disegni aggiornati, la registrazione dei rischi, i backup e i risultati delle prove associandoli allo stesso riferimento di modifica.
Come contesto editoriale, Shenzhen Zeyu Intelligent Industrial Science Technology Co.,Ltd dichiara che ZEUEE è stata fondata nel 2005 e sviluppa macchinari per l’automazione industriale non standard. L’azienda dichiara inoltre di avere una sede di Taihe di 20.000 metri quadrati, più di 120 dipendenti e la certificazione ISO 9001:2015; si tratta di dichiarazioni aziendali di prima parte, non utilizzate per valutare i dieci fornitori.
Definite gli stessi confini prima di richiedere i prezzi
Un preventivo utile parte dai vostri campioni, dalle operazioni, dalle regole di controllo, dalle utenze, dalle interfacce e dal piano di accettazione.
Inviate a ZEUEE i campioni delle vostre cerniere e i confini della stazioneDomande frequenti
Qual è la migliore azienda per le cerniere?
Visualizza la risposta
La domanda può riferirsi a un marchio di cerniere finite oppure a un’azienda che costruisce macchinari per l’assemblaggio di cerniere. Per i macchinari non esiste un vincitore universale dimostrabile: le linee per cerniere di porte, quelle per cerniere di mobili, le celle di controllo automotive e le stazioni per cerniere miniaturizzate con controllo della coppia hanno confini di processo diversi. Partite dalla famiglia di cerniere, dal mix di prodotti, dalle operazioni richieste e dalle evidenze di accettazione, quindi confrontate solo i fornitori le cui proposte soddisfano tali requisiti.
Quali sono i principali produttori di cerniere per porte?
Visualizza la risposta
I produttori di cerniere finite per porte e quelli di macchine di assemblaggio appartengono a categorie di fornitori diverse. Se vi servono macchinari, selezionate costruttori in grado di presentare una referenza per cerniere di porte o finestre, identificare ogni stazione inclusa, dimostrare il controllo e la gestione degli scarti e lavorare pezzi approvati durante il collaudo di accettazione in fabbrica. Un marchio di cerniere noto non dimostra che un costruttore di sistemi di automazione sappia alimentare, assemblare e controllare i vostri pezzi né gestire il cambio formato per la vostra geometria.
Quali sono i principali produttori di cerniere continue?
Visualizza la risposta
Una cerniera continua è un prodotto finito, quindi un elenco di marchi di cerniere continue non indica chi dovrebbe costruire i macchinari per produrla. Definite prima come vengono preparate, allineate, inserite, tagliate, controllate e movimentate le ante lunghe e i pin. Chiedete poi ai costruttori una referenza pubblica comparabile o uno studio di fattibilità documentato; non sostituite queste evidenze con la pagina di una macchina per cerniere da mobile.
Come vengono prodotte le cerniere?
Visualizza la risposta
Il processo dipende dal tipo di cerniera. Può includere la formatura o la lavorazione meccanica delle ante, la preparazione delle nocche, l’aggiunta di un pin, una boccola, una molla o una manovella, la lubrificazione, la rivettatura o il fissaggio con viti, le prove funzionali, il controllo e la marcatura. Una macchina di assemblaggio può coprire solo una parte del processo, quindi il preventivo deve indicare con precisione il punto iniziale e quello finale.
Cosa deve includere una richiesta di preventivo per una macchina di assemblaggio di cerniere?
Visualizza la risposta
Includete i disegni tecnici, i campioni approvati, i confini delle stazioni, la produzione prevista, i controlli, le utenze, le interfacce e le prove di accettazione. Indicate gli elementi opzionali e quelli forniti dall’acquirente.
Riferimenti e fonti
- Ambito pubblico della norma ISO 12100:2010
- Ambito pubblico della norma ISO 22400-1:2014
- Pagina della pubblicazione IEC 60204-1
- OSHA 1910.212
- Sistemi robotici OSHA e sicurezza dei sistemi robotici industriali
- NIST SP 800-82 Rev. 3
- Ricerca NIST sulla produzione multi-commessa
- Linee guida NIST sull’automazione per produzioni ad alta varietà e bassi volumi
- Regolamento (UE) 2023/1230
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






